

Obróbka CNC robotów chirurgicznych przebiega w sześciu etapach: projektowanie, programowanie, konfiguracja, obróbka, kontrola i wykańczanie. Każdy etap pomaga osiągnąć ścisłe tolerancje i precyzję, których potrzebują roboty chirurgiczne do skomplikowanych zadań chirurgicznych.
Błąd 0.01 mm to nie tylko wada, ale i zagrożenie dla bezpieczeństwa, które może mieć wpływ na ludzkie życie. Uzyskanie tolerancji ±0.005 mm w 5-osiowym złączu tytanowym wymaga ścisłego zarządzania dryftem termicznym; nawet zmiana temperatury wrzeciona o 2°C może spowodować odrzucenie części. Kompensacja termiczna w czasie rzeczywistym i kontrola klimatu otoczenia zapewniają stałe dopasowanie złącz robota, połączeń i obudów czujników.
Ten poziom precyzji obróbki ma kluczowe znaczenie w produkcji robotów chirurgicznych. Proces obróbki CNC gwarantuje, że każdy komponent spełnia surowe standardy jakości dla zastosowań chirurgicznych. Roboty chirurgiczne wymagają dokładnego dopasowania, aby zapewnić bezpieczną pracę.
Przegląd obróbki CNC robotów chirurgicznych
Czym jest obróbka CNC robota chirurgicznego
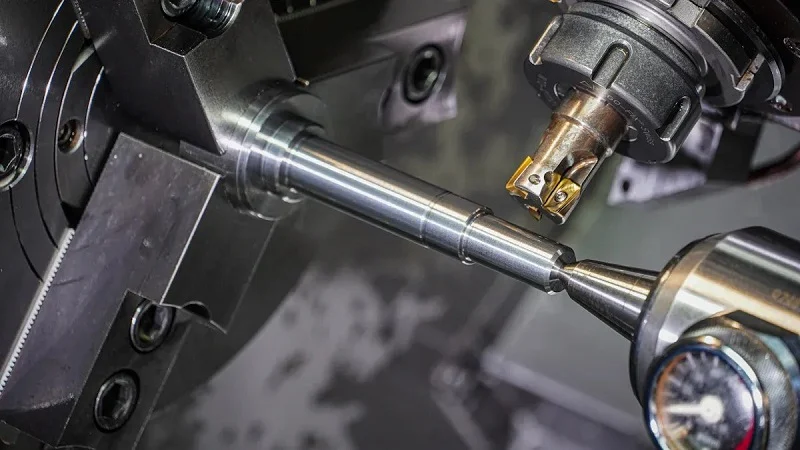
Obróbka CNC robotów chirurgicznych wykorzystuje narzędzia sterowane komputerowo do cięcia, kształtowania i wykańczania materiałów dla robotów chirurgicznych. Maszyna CNC wykorzystuje cyfrowy projekt, aby tworzyć części z najwyższą precyzją. System pracuje z metalami takimi jak tytan i stal nierdzewna. Przetwarza polimery takie jak PEEK i PTFE. Obsługuje również kompozyty, takie jak włókno węglowe. Ta elastyczność materiałowa jest jedną z kluczowych zalet technologii obróbki CNC w produkcji robotów chirurgicznych. Projektanci wybierają najlepszy materiał do każdego zadania, nie martwiąc się o ograniczenia produkcyjne.
Powtarzalność wyróżnia tę metodę. Obróbka CNC robotów chirurgicznych gwarantuje identyczne części w każdym cyklu produkcyjnym. Każdy element pasuje do siebie z dokładnością do mikronów. Ten poziom precyzji i powtarzalności ma znaczenie przy produkcji części do ludzkiego ciała. Ta metoda obróbki zapewnia powtarzalne rezultaty. Obróbka CNC robotów chirurgicznych zapewnia niezawodność, na której polegają zespoły medyczne. Proces ten gwarantuje, że każdy element pasuje i działa zgodnie z przeznaczeniem.
Dlaczego precyzja ma znaczenie w robotyce chirurgicznej
Różne zastosowania chirurgiczne wymagają różnych poziomów dokładności. Niektóre części wymagają wyjątkowo ścisłych tolerancji. Inne pozwalają na więcej miejsca. Oto zestawienie typowych tolerancji dla różnych komponentów:
| Komponent / Proces | Typowa tolerancja wymiarowa | Kontekst aplikacji |
| Wieloosiowe frezowanie CNC obudów nawigacji chirurgicznej | ± 0.002 mm | Systemy nawigacji ortopedycznej |
| Komponenty klasy nawigacyjnej (interfejsy krytyczne, funkcje wyrównania) | ±0.02–0.05 mm | Systemy nawigacji ortopedycznej |
| Precyzyjne komponenty do robotycznej instrumentacji chirurgicznej (systemy wizualizacji 3D) | 0.2 mm | Robotyczne instrumenty chirurgiczne |
Tolerancja 0.2 mm sprawdza się w przypadku obudów wizualizacyjnych. Jednak części nawigacyjne wymagają znacznie ściślejszej kontroli. Tolerancja ±0.002 mm w przypadku wieloosiowo frezowanych obudów pokazuje, jak wymagające może być wytwarzanie robotów do chirurgii. Niewielki błąd może spowodować nieprawidłowe ustawienie instrumentu podczas zabiegu.
Z praktycznego punktu widzenia, obróbka CNC robotów chirurgicznych zapewnia te tolerancje w sposób spójny. Proces obróbki monitoruje każdą zmienną, od prędkości narzędzia po temperaturę chłodziwa. Ta precyzyjna technologia produkcji pomaga producentom spełniać surowe normy medyczne i chroni pacjentów podczas skomplikowanych zabiegów. Obróbka CNC robotów chirurgicznych musi spełniać te rygorystyczne wymagania za każdym razem.
Wyprodukowano kluczowe komponenty
Obróbka CNC pozwala na produkcję wielu kluczowych części robotów chirurgicznych. Jedną z głównych kategorii stanowią instrumenty chirurgiczne. Należą do nich narzędzia, które chwytają, tną i zszywają podczas zabiegów. Wymagają one ostrych krawędzi i gładkich powierzchni. Osprzęt i elementy konstrukcyjne stanowią ramę robota. Muszą być wytrzymałe, a jednocześnie lekkie.
Części obsługujące płyny kontrolują przepływ powietrza i leków podczas operacji. Obudowy chronią delikatną elektronikę wewnątrz robota. Złącza łączą różne sekcje systemu. Każdy z tych komponentów robota chirurgicznego wymaga starannej obróbki.
Produkcja urządzeń medycznych czerpie ogromne korzyści z tego procesu. Umożliwia on obróbkę skomplikowanych geometrii, co byłoby niemożliwe przy użyciu metod ręcznych. Urządzenia medyczne wymagają precyzyjnie dopasowanych komponentów. Komponenty chirurgiczne robotów często charakteryzują się skomplikowanymi kształtami, ostrymi krzywiznami i drobnymi detalami. Proces ten zapewnia precyzyjne, idealnie dopasowane komponenty. Obróbka CNC robotów chirurgicznych to najlepszy wybór w produkcji części do robotów chirurgicznych. Zapewnia ona dokładność wymaganą przez produkcję części do robotów chirurgicznych. Każdy element musi działać niezawodnie.
Proces obróbki CNC robota chirurgicznego krok po kroku
Każdy etap procesu wymaga starannego planowania. Celem jest zawsze precyzyjna obróbka. Obróbka CNC robota chirurgicznego przekształca cyfrowe projekty w bardzo złożone i precyzyjne części.
Krok 1: Projekt i modelowanie CAD
Tworzenie szczegółowych modeli CAD
Każda część zaczyna się jako model 3D w oprogramowaniu CAD. Inżynierowie definiują każdą cechę. Dotyczy to otworów, krzywych i gwintów. Model musi być dokładny. Każdy błąd prowadzi do powstania niewłaściwej części. W przypadku robotów chirurgicznych modele często mają złożone kształty. Mogą to być wąskie kanały lub ostre krawędzie. Plik CAD staje się głównym projektem. Zawiera każdy kąt i wymiar.
Projektowanie pod kątem możliwości produkcyjnych
Idealny model CAD nie oznacza, że część nadaje się do obróbki skrawaniem. DFM sprawdza ewentualne problemy. Ostre narożniki wewnętrzne mogą wymagać większego promienia narzędzia. Głębokie kieszenie mogą wymagać specjalistycznych narzędzi. DFM oszczędza czas i eliminuje konieczność przeprojektowywania. To jedna z kluczowych zalet obróbki CNC robotem chirurgicznym.
Tolerancja i dobór materiałów
Tolerancje określają dopuszczalne odchylenia. Niektóre cechy wymagają ścisłych tolerancji. Inne są mniej krytyczne. Wybór materiału również ma znaczenie. Tytan jest wytrzymały, ale podatny na uszkodzenia narzędzi. PEEK jest bardziej miękki, ale może się odkształcać pod wpływem ciepła. Wykończenie powierzchni jest równie ważne. Powierzchnie ogólne wymagają Ra 0.4–0.8 µm. Powierzchnie funkcjonalne, takie jak krawędzie skrawające, wymagają Ra < 0.2 µm.
Większość producentów wybiera elektropolerowanie zamiast polerowania mechanicznego — metoda ta pozwala zmniejszyć chropowatość powierzchni o około 50%, a jednocześnie tworzy pasywną warstwę tlenku odporną na korozję podczas wielokrotnych cykli autoklawowania.
Ta kombinacja definiuje komponenty robota chirurgicznego.
Krok 2: Programowanie CAM i ścieżki narzędzi
Konwersja CAD do CAM
Gdy projekt jest gotowy, trafia do oprogramowania CAM. CAM to skrót od Computer-Aided Manufacturing (komputerowe wspomaganie produkcji). Odczytuje ono model 3D i tworzy ścieżki narzędzi. W przypadku obróbki CNC robotów chirurgicznych ten etap jest złożony. Geometria jest często skomplikowana. Oprogramowanie decyduje o najlepszej kolejności cięcia. Dobiera również odpowiednie narzędzia do każdej operacji.
Symulowanie ścieżek narzędzi
Przed rozpoczęciem cięcia system CAM symuluje ścieżki narzędzi. Pokazuje dokładny ruch narzędzia. Sprawdza, czy nie występują kolizje z częścią lub uchwytem. Symulacja pozwala wykryć problemy na wczesnym etapie. Pojedyncza kolizja może zniszczyć część lub uszkodzić maszynę. Ma to kluczowe znaczenie w produkcji części do robotów chirurgicznych. Symulacja przewiduje również czasy cykli. Pomaga znaleźć wąskie gardła.
Optymalizacja parametrów cięcia
Optymalizacja oznacza regulację prędkości posuwu, prędkości wrzeciona i przesuwów. W przypadku obróbki CNC robotów chirurgicznych istotny jest zarówno czas cyklu, jak i jakość powierzchni. Adaptacyjne sterowanie prędkością posuwu jest pomocne. Reguluje ono prędkości w zależności od zużycia narzędzia lub sił skrawania. Wieloosiowa obróbka jednoczesna zmniejsza liczbę ustawień. To może znacznie poprawić dokładność.
- Normy regulacyjne i jakościoweNorma ISO 13485 wymaga walidacji procesu.
- Adaptacyjna kontrola prędkości posuwu:Regulacje w czasie rzeczywistym umożliwiają agresywne cięcie.
- Obróbka wieloosiowa jednoczesna:Zmniejsza liczbę błędów związanych ze zmianą położenia.
- Uniknięcie kolizji: Najkrótsze bezpieczne ścieżki zmiany położenia.
- Minimalizacja odpadów materiałowych:Oszczędności rzędu 5-12% dzięki zagnieżdżaniu.
- Zintegrowana optymalizacja CAM:Symulacje przewidują wąskie gardła.
- Uczenie maszynowe i sztuczna inteligencja:Analizuje dane w celu optymalizacji parametrów.
Takie połączenie gwarantuje precyzję i spójność.
Krok 3: Konfiguracja i mocowanie
Wybór właściwej maszyny CNC
Wieloosiowa obróbka CNC jest powszechna w przypadku robotów chirurgicznych. Maszyna 5-osiowa może dotrzeć do części pod dowolnym kątem. Ogranicza to konieczność ręcznego pozycjonowania. Poprawia to również dokładność. W przypadku delikatnych części kluczowe znaczenie ma sztywność maszyny i kontrola termiczna. Nawet zmiana temperatury wrzeciona o 2°C może spowodować odrzut. Kompensacja w czasie rzeczywistym utrzymuje tolerancje na stałym poziomie.
Projektowanie osprzętu dla złożonych geometrii
Mocowanie jest kluczowe w przypadku małych, delikatnych części. Jeśli część się przesunie, utrzymanie ścisłych tolerancji nie będzie możliwe. Różne metody sprawdzają się w przypadku różnych kształtów.
| Metoda mocowania przedmiotu obrabianego | Kluczowa charakterystyka | Znaczenie dla części |
| Imadła precyzyjne | Dobrze nadaje się do części prostokątnych | Może zniekształcać elementy cienkościenne |
| Osprzęt niestandardowy | Doskonała powtarzalność | Wysoki koszt początkowy, ale niezawodność |
| Stoły próżniowe | Jednolita siła zacisku | Idealny do części o cienkich ściankach |
| Systemy oparte na tulejach zaciskowych | Wysoka powtarzalność dla części okrągłych | Ograniczone do określonych geometrii |
Systemy mocowania z punktem zerowym osiągają powtarzalność już od 0.003 mm. Obróbka 5-osiowa w jednym ustawieniu poprawia dokładność geometryczną nawet o 33.98%.
Wybór i kalibracja narzędzi
Wybór narzędzi zależy od materiału i rozmiaru detalu. Do obróbki drobnych detali mogą być potrzebne mikronarzędzia. Kalibracja zapewnia dokładne ustawienie narzędzia. Należy uważnie monitorować zużycie narzędzi. Stępione narzędzia wpływają na wykończenie powierzchni i tolerancje. Jest to szczególnie ważne w przypadku instrumentów chirurgicznych. Automatyczne zmieniacze narzędzi i sondy pomagają zachować spójność.
Proces ten ukazuje wyzwania związane z obróbką CNC robotów chirurgicznych. Każdy etap wymaga dokładności obróbki na poziomie mikronów i ścisłego nadzoru nad procesem. Optymalizacja ścieżki narzędzia zapewnia precyzję na poziomie mikronów.
Materiały i wykończenie powierzchni w obróbce CNC robotów chirurgicznych
Popularne materiały do robotów chirurgicznych
Roboty chirurgiczne wykorzystują metale, tworzywa sztuczne i kompozyty. Każdy materiał ma swoje zalety. Wybór wpływa na to, jak element będzie się sprawdzał podczas zabiegu. Decyduje również o tym, jak dobrze element zniesie sterylizację.
Stopy tytanu często występują w częściach robotów chirurgicznych. Są lekkie i bezpieczne dla organizmu. Stal nierdzewna jest również wykorzystywana w wielu narzędziach. Metale te zapewniają wytrzymałość i niezawodność dzięki wielokrotnym cyklom sterylizacji.
Tworzywa sztuczne również odgrywają dużą rolę. Kompozyty PEEK i włókna węglowego przepuszczają promienie rentgenowskie. Są również odporne na wysokie temperatury i chemikalia. Inne polimery medyczne wytrzymują wielokrotną sterylizację, zachowując swój kształt. Niektóre biokompatybilne tworzywa sztuczne mogą wykazywać się wąskimi tolerancjami. Inne tworzywa sztuczne mogą wymagać nieco mniejszych tolerancji, ale sprawdzają się w wielu zastosowaniach.
| Materiał | Kluczowe właściwości | Notatki dotyczące obróbki |
| PEEK | Przezierny dla promieni rentgenowskich, sterylizowalny | Ścisłe tolerancje; wysoka rozszerzalność cieplna wymaga obróbki zgrubnej i relaksacji |
| Inne polimery o jakości medycznej | Przezierny dla promieni rentgenowskich, odporny na sterylizację | Nadaje się do obudów czujników i narzędzi nawigacyjnych |
| Stal nierdzewna | Odporny na korozję, mocny | Szeroko stosowany w narzędziach chirurgicznych i implantach tymczasowych |
| Stopy tytanu | Lekki, biokompatybilny | Idealny do implantów i precyzyjnych instrumentów |
| Inne biokompatybilne tworzywa sztuczne | Biokompatybilny plastik | Zachowuje wąskie tolerancje |
| Inne tworzywa sztuczne o jakości medycznej | Plastik klasy medycznej | Wąskie tolerancje |
Ta różnorodność pokazuje, dlaczego produkcja części robotów chirurgicznych wymaga szerokiej wiedzy materiałowej.
Wpływ materiału na parametry obróbki
Właściwości materiału bezpośrednio wpływają na sposób cięcia. Twardość jest kluczowym czynnikiem. Stopy tytanu są stosunkowo twarde. Ta twardość przyspiesza zużycie narzędzi. Do ich efektywnego cięcia potrzebne są narzędzia z węglika spiekanego lub ceramiki.
Przewodność cieplna ma równie duże znaczenie. Przewodność cieplna tytanu jest bardzo niska. Ciepło nie może wydostać się ze strefy skrawania. Gromadzi się i uszkadza narzędzie. Dlatego stosuje się odpowiednie prędkości skrawania i strategie chłodzenia. Chłodziwo pod wysokim ciśnieniem pomaga kontrolować temperaturę.
PEEK stanowi inne wyzwanie. Wysoka rozszerzalność cieplna oznacza, że najpierw należy poddać element obróbce zgrubnej. Następnie pozwolić mu się rozluźnić, a następnie wykończyć. Ten dwuetapowy proces zapewnia ścisłe tolerancje. Materiał, będąc ciągliwym, wytwarza ciągłe wióry. Łamacze wiórów pomagają temu zaradzić.
W przypadku stali nierdzewnej siły skrawania są wysokie. Maszyna musi być ustawiona sztywno. Wibracje powodują powstawanie śladów drgań na powierzchni. Te ślady niszczą wykończenie powierzchni. Należy uważnie kontrolować prędkość posuwu.
Każdy materiał wymaga innej prędkości skrawania, doboru narzędzi i strategii chłodzenia. Dlatego obróbka materiałów CNC robotem chirurgicznym wymaga dogłębnej wiedzy materiałowej. Błędy oznaczają złomowanie części.
Wykończenie powierzchni do kontroli zakażeń
Wykończenie powierzchni ma bezpośredni wpływ na bezpieczeństwo pacjenta. Komórki bakteryjne mają rozmiar od 0.5 do 2 mikrometrów. Jeśli powierzchnia ma cechy z tego samego zakresu, bakterie znajdują tam schronienie. Te drobne szczeliny chronią organizmy przed siłami ścinającymi podczas czyszczenia. Spowalniają również płukanie preparatem antybakteryjnym.
Badania pokazują, że Ra wynoszące 0.2 µm to istotny próg. Poniżej tej wartości dalsza redukcja chropowatości nie powoduje znaczącego zmniejszenia akumulacji bakterii. Celowanie w Ra poniżej 0.2 µm minimalizuje adhezję bakterii. Jest to standard dla części robotów chirurgicznych mających kontakt z tkanką.
Chropowate powierzchnie zapewniają więcej szczelin, w których mogą ukrywać się bakterie. Niższe wartości Ra zmniejszają liczbę tych ukrytych miejsc. Zapewniają one bardziej niezawodną sterylizację w powtarzających się cyklach.
Dlatego wykończenie powierzchni ma tak duże znaczenie w produkcji urządzeń medycznych. Elektropolerowanie zmniejsza chropowatość powierzchni o około 50% w porównaniu z samym polerowaniem mechanicznym. Tworzy również pasywną warstwę tlenku na metalu. Warstwa ta jest odporna na korozję w trakcie wielokrotnych cykli autoklawowania.
W przypadku robotów chirurgicznych każdy element wchodzący w obszar sterylny wymaga takiego poziomu wykończenia. Proces produkcyjny musi od samego początku uwzględniać końcowe wymagania dotyczące powierzchni. Wybór narzędzi, parametry cięcia i wykończenie wpływają na efekt końcowy.
Ta dbałość o szczegóły odróżnia wysokiej jakości komponenty chirurgiczne od zwykłych części obrabianych maszynowo. Precyzja na każdym etapie gwarantuje bezpieczne działanie części na sali operacyjnej.
Kontrola jakości w obróbce CNC robotów chirurgicznych
Techniki kontroli w trakcie procesu
Wykrywanie problemów po zakończeniu obróbki kosztuje czas i pieniądze. Inteligentne warsztaty monitorują proces cięcia w czasie rzeczywistym. Monitorowanie stanu narzędzia w czasie rzeczywistym wykorzystuje emisję akustyczną, siły skrawania, wibracje i temperaturę do śledzenia procesu. Sygnały te ujawniają zużycie narzędzia, zanim uszkodzi ono powierzchnię. Operator może następnie dostosować parametry na bieżąco. To zmniejsza liczbę braków i utrzymuje chropowatość powierzchni w dopuszczalnych granicach.
Różne metody detekcji wykrywają różne problemy. Analiza drgań wykrywa drgania i niewyważenie, co chroni wykończenie powierzchni i zapobiega powstawaniu mikropęknięć. Monitorowanie temperatury śledzi temperaturę przedmiotu obrabianego i wrzeciona, co zapobiega odkształcaniu i utrzymuje stabilność wymiarową. Czujniki akustyczne wykrywają zużycie lub pęknięcie narzędzia, dzięki czemu zużyte narzędzie jest wymieniane, zanim uszkodzi część. Każde cięcie generuje dane dotyczące prędkości obrotowej wrzeciona, zużycia narzędzia i położenia osi. Algorytmy sztucznej inteligencji (AI) sygnalizują subtelne wzorce, takie jak niewielki wzrost drgań, na długo przed ujawnieniem się wady w części.
Końcowa kontrola wymiarów i powierzchni
Po zakończeniu obróbki część poddawana jest pełnej kontroli. Współrzędnościowe maszyny pomiarowe porównują każdy krytyczny wymiar z modelem CAD. Weryfikacji podlega również wykończenie powierzchni. W przypadku robotów chirurgicznych celem jest często uzyskanie Ra poniżej 0.2 µm. Ten próg ma znaczenie, ponieważ bakterie mają wielkość od 0.5 do 2 mikrometrów. Gładsza powierzchnia pozostawia mniej ukrytych miejsc i zapewnia niezawodną sterylizację.
Inspektorzy sprawdzają również zadziory, pęknięcia i ślady po narzędziach. Wady te mogą gromadzić zanieczyszczenia lub tworzyć punkty naprężeń. Pojedyncza wada może skutkować odrzuceniem całego elementu. To jedno z wyzwań obróbki CNC robotem chirurgicznym. Etap kontroli potwierdza, że każdy element spełnia założenia projektowe, zanim trafi do montażu.
Normy i certyfikaty
Norma ISO 13485:2016 stanowi podstawę kontroli jakości w tym obszarze. Norma ISO 13485 została opracowana dla wyrobów medycznych. Obejmuje ona zarządzanie ryzykiem w całym cyklu życia produktu, dokumentację normatywną, taką jak Device Master Records, oraz kontrolę zanieczyszczeń, która nie jest wymagana w ogólnej produkcji. Paragraf 7.5.9 wymaga identyfikowalności od surowca do klienta końcowego. Paragraf 7.1 łączy zarządzanie ryzykiem z normą ISO 14971. Paragraf 7.5.6 wymaga walidacji procesu w przypadkach, gdy kontrola nie może potwierdzić zgodności, na przykład w przypadku wykończenia powierzchni.
Certyfikacja potwierdza, że system zarządzania jakością w warsztacie jest skutecznie wdrożony i utrzymywany. Akredytowane jednostki zewnętrzne przeprowadzają audyt systemu przed przyznaniem certyfikatu. W przypadku obróbki CNC robotów chirurgicznych oznacza to udokumentowaną kontrolę zmian, statystyczną kontrolę procesu oraz pełną identyfikowalność materiałów. Daje to klientom pewność, że precyzja i spójność są zachowane w każdej partii.
Zastosowania i komponenty w obróbce CNC robotów chirurgicznych
Minimalnie inwazyjne instrumenty chirurgiczne
Laparoskopia, endoskopia i operacje wspomagane robotem wymagają starannie wykonanych narzędzi chirurgicznych. Narzędzia te muszą chwytać, ciąć i zszywać małe otwory. Umożliwia to obróbka CNC. Proces ten zapewnia ostre krawędzie i gładkie powierzchnie. Utrzymuje tolerancje nieosiągalne dla metod ręcznych.
Typowe narzędzie laparoskopowe jest używane setki razy, a każde użycie wiąże się z sterylizacją. Instrument musi zachować swój kształt i ostrość. Obróbka z litego bloku zapewnia jednolite właściwości i eliminuje słabe punkty występujące w spawanych elementach. W przypadku operacji robotycznych narzędzia łączą się bezpośrednio z ramieniem robota. Każdy staw musi idealnie pasować, ponieważ luźne połączenie wpływa na kontrolę podczas operacji. Dokładna obróbka zapewnia stałą wydajność.
Wybór odpowiedniego materiału jest ważny. Stal nierdzewna może być wielokrotnie sterylizowana w autoklawach. Tytan jest lżejszy, więc dobrze sprawdza się w przypadku części ruchomych. Każdy materiał wymaga własnych ustawień cięcia. Obróbka CNC robota chirurgicznego dostosowuje się do tych potrzeb. Rezultatem są niezawodne narzędzia, którym chirurdzy mogą zaufać.
Obudowy i złącza
Obudowy chronią delikatną elektronikę wewnątrz robotów chirurgicznych. Złącza łączą ze sobą różne części. Oba elementy muszą być wykonane starannie. Obudowa z nieszczelnym uszczelnieniem pozwala wilgoci przedostać się do obwodów wewnętrznych. Może to spowodować awarię robota podczas operacji.
Ścisłe tolerancje zapewniają prawidłowe dopasowanie uszczelek i złączy. Ta precyzja jest kluczowa dla wodoodporności i ekranowania EMI. Bez niej robot narażony jest na zakłócenia sygnału lub wnikanie płynów. Konstrukcja uszczelki musi uwzględniać wybraną metodę sterylizacji. Różne metody stawiają różne wymagania materiałom.
| Metoda sterylizacji | Zakres temperatury pracy | Kluczowa zaleta | Kompatybilne materiały |
| Autoklaw (parowy) | Wysoka temperatura | Skuteczny i ekonomiczny | Stal nierdzewna, tytan, niektóre polimery |
| Tlenek etylenu (EtO) | Niska temperatura | Proces niskotemperaturowy | Większość metali, polimery wrażliwe na ciepło |
| Promieniowanie gamma | Rozproszone | Nie wymaga ciepła, bardzo skuteczny | Metale, większość polimerów |
| Elektronowe | Rozproszone | Szybkie przetwarzanie | Materiały podobne do zestawu zgodnego z promieniowaniem gamma |
Metoda sterylizacji wpływa na wybór materiałów, które można zastosować. Ma również wpływ na konstrukcję uszczelek. Powierzchnia musi być gładka i mieć zaokrąglone rogi. Zapobiega to gromadzeniu się zarazków. Części robotów chirurgicznych muszą spełniać te wymagania.
Produkcja części robotów chirurgicznych obejmuje również montaż w pomieszczeniach czystych. Pozwala to uniknąć zanieczyszczeń przed montażem części wewnętrznych. Aby przestrzegać przepisów, firmy potrzebują certyfikatu ISO 13485:2016. Szczegółowe zapisy i kontrole procesów są bardzo ważne. Dokumentacja biozgodności potwierdza bezpieczeństwo materiału dla organizmu. Dzięki tym krokom obudowy i złącza stają się niezawodnymi urządzeniami medycznymi.
Implanty i urządzenia na zamówienie
Obróbka CNC robota chirurgicznego umożliwia tworzenie implantów i urządzeń dostosowanych do potrzeb każdego pacjenta. Mogą one współpracować z robotami chirurgicznymi. Proces tworzenia implantu dopasowanego do potrzeb pacjenta rozpoczyna się od tomografii komputerowej. Inżynierowie przekształcają skan w model CAD. Maszyna wycina implant z litego tytanu lub PEEK-u.
Ta metoda zapewnia chirurgom bardzo precyzyjne narzędzia w trudnych przypadkach. Niestandardowa płyta czaszkowa może zawierać miejsca na znaczniki robota. Robot ustawia się w linii, korzystając z tych znaczników podczas operacji. Płyta musi idealnie przylegać do czaszki pacjenta. Proces obróbki mechanicznej zapewnia to dopasowanie.
Tę samą metodę stosuje się w przypadku niestandardowych prowadnic. Prowadnice te mocuje się do kości i prowadzą narzędzia robota. Gwarantują one usunięcie odpowiedniej ilości materiału. Taka dokładność skraca czas rekonwalescencji. Nowoczesna technologia zmienia sposób, w jaki szpitale przeprowadzają trudne procedury. Można zamówić niestandardowe narzędzia, dopasowane do ciała pacjenta. Roboty chirurgiczne realizują plan z niezmienną dokładnością.
Dlaczego warto wybrać NOBLE Obróbka CNC robota chirurgicznego
Wybór partnera produkcyjnego do produkcji części do robotów chirurgicznych to poważna sprawa. Potrzebujesz warsztatu, który rozumie, ile jest na szali. NOBLE specjalizuje się w obróbce metali i tworzyw sztucznych na potrzeby produkcji robotów chirurgicznych. Zespół na co dzień pracuje z tytanem, stalą nierdzewną, PEEK-iem i innymi materiałami medycznymi. Ta codzienna praktyka buduje prawdziwe umiejętności.
Ekspertyza w zakresie obróbki metali i tworzyw sztucznych
Firma NOBLE obrabia zarówno metale, jak i tworzywa sztuczne na potrzeby robotów chirurgicznych. Tytan i stal nierdzewna wymagają narzędzi powlekanych i chłodziwa pod wysokim ciśnieniem. PEEK i ULTEM wymagają starannej kontroli temperatury, aby zapobiec odkształcaniu. Operatorzy maszyn NOBLE doskonale znają te różnice. Zmieniają prędkości, posuwy i ścieżki narzędzi dla każdego materiału.
Ta podwójna umiejętność ma znaczenie w przypadku części robotów chirurgicznych. Jeden robot może łączyć metalowe złącza z plastikowymi obudowami. Warsztat, który stosuje oba rozwiązania, utrzymuje tolerancje na stałym poziomie w całym zespole. Dzięki temu unikniesz wzajemnego obwiniania się, które ma miejsce, gdy dwóch dostawców oskarża się nawzajem o problem z dopasowaniem.
ISO 13485: Certyfikat 2016
Certyfikacja to nie tylko tabliczka na ścianie. To dowód na to, że system jakości naprawdę działa. NOBLE posiada normę ISO 13485:2016. Norma ta została opracowana dla wyrobów medycznych. Wymaga ona zarządzania ryzykiem, pełnej identyfikowalności i ścisłej kontroli zanieczyszczeń.
| Kategoria dowodu | Szczegóły |
| Rejestracja systemu jakości | System jakości NOBLE jest zgodny z normą ISO 13485:2016. |
| Wsparcie walidacji procesów | Dział Walidacji Procesów zapewnia IQ/OQ, MSV, PQ/PPQ, TMV, DOE i analizę ryzyka. |
| Doświadczenie walidacyjne | Przeprowadzono ponad 1,700 walidacji procesów dla implantów i urządzeń medycznych klasy II i III. |
| Doświadczenie OEM | Współpraca z 18 największymi producentami sprzętu medycznego. |
Takie osiągnięcia dają poczucie pewności siebie. Warto zauważyć, że 1,700 walidacji to niemała liczba. To pokazuje, że zespół spotkał się już z wieloma wyzwaniami procesowymi.
Pełna obsługa od projektu do montażu
Firma NOBLE oferuje więcej niż tylko cięcie metalu. Pomaga klientom od projektu po montaż. To wczesne zaangażowanie procentuje. Robert Austring z Lighthouse Imaging podkreśla, że zaangażowanie doświadczonego partnera od samego początku, a nie dopiero wtedy, gdy produkt jest „uznany za gotowy”, może znacznie skrócić czas potrzebny na osiągnięcie komercyjnej opłacalności.
Nasze zespoły mogą dokonać przeglądu warstw, materiałów, struktur przelotowych, wymagań dotyczących szczegółowych cech, kontrolowanej impedancji, rysunków wykonawczych i danych produkcyjnych przed rozpoczęciem produkcji. Wczesna praca zespołowa pomaga zespołom inżynierskim wykryć potencjalne problemy produkcyjne, zanim jeszcze będzie czas na ich skuteczne rozwiązanie.
W praktyce oznacza to mniej cykli przeprojektowywania. Vadlamudi zauważa, że prototypowanie i druk 3D pozwalają na znacznie szybsze wytwarzanie produktu niż w przypadku metod tradycyjnych. Mason dodaje, że technologie międzybranżowe pozwalają na znaczne skrócenie czasu weryfikacji sterylizacji. NOBLE oferuje to samo kompleksowe podejście do każdego projektu obróbki CNC robota chirurgicznego. Otrzymujesz jeden zespół zajmujący się projektowaniem, obróbką, wykończeniem i montażem. To oszczędza czas i zapewnia stałą precyzję od pierwszego szkicu do finalnego komponentu.
Obróbka CNC robotów chirurgicznych przebiega w sześciu etapach: projektowanie, programowanie, konfiguracja, obróbka, kontrola i wykańczanie. Każdy etap pomaga uzyskać precyzję gotowego elementu. Materiały takie jak tytan i PEEK zmieniają sposób cięcia. Wykończenie powierzchni poniżej Ra 0.2 µm zapobiega gromadzeniu się bakterii. Kontrola jakości zgodna z normą ISO 13485:2016 gwarantuje, że każdy element spełnia założenia projektowe. Wybierając partnera do produkcji robotów chirurgicznych, należy wziąć pod uwagę cały proces, a nie tylko cięcie. Warsztat, który zajmuje się projektowaniem i montażem, zapewnia bezpieczeństwo i niezawodność narzędzi chirurgicznych. To właśnie ten pełny obraz oddziela dobrą obróbkę od doskonałych rezultatów.
Często zadawane pytania dotyczące Obróbka CNC robota chirurgicznego
Jakie tolerancje może naprawdę zapewnić obróbka CNC robotem chirurgicznym?
Zależy to od części. Frezowanie wieloosiowe obudów nawigacji może osiągnąć dokładność ±0.002 mm. Interfejsy do nawigacji zazwyczaj mają dokładność ±0.02–0.05 mm. Obudowy wizualizacji dopuszczają tolerancję około 0.2 mm. Prawidłowa tolerancja powinna być dostosowana do danego zadania. Zbytnie zawężanie każdego elementu podnosi koszty, nie poprawiając bezpieczeństwa.
Dlaczego tytan jest tak trudny w obróbce na potrzeby robotów chirurgicznych?
Stopy tytanu są stosunkowo twarde, co powoduje szybkie zużycie narzędzi. Ich przewodność cieplna jest bardzo niska, co powoduje zatrzymanie ciepła podczas cięcia. Narzędzia z węglika spiekanego i chłodziwo pod wysokim ciśnieniem utrzymują temperaturę pod kontrolą. Prędkość skrawania jest zazwyczaj zmniejszana w celu ograniczenia ciepła.
Jak gładka musi być powierzchnia narzędzia chirurgicznego?
Dąż do uzyskania Ra poniżej 0.2 µm na częściach mających kontakt z tkanką. Bakterie mają wielkość od 0.5 do 2 mikrometrów, więc elementy o tej wielkości zapewniają im schronienie. Poniżej Ra 0.2 µm, dodatkowe polerowanie nie ogranicza rozwoju bakterii. Elektropolerowanie pozwala osiągnąć ten cel i tworzy pasywną warstwę tlenku.
Które metody sterylizacji sprawdzają się w przypadku obrabianych mechanicznie części robotów chirurgicznych?
Para wodna w autoklawie sprawdza się w przypadku stali nierdzewnej, tytanu i niektórych polimerów. Tlenek etylenu nadaje się do tworzyw sztucznych wrażliwych na ciepło. Sterylizacja promieniami gamma i wiązką elektronów odbywa się w temperaturze pokojowej. Wybór materiału musi być zgodny z planem sterylizacji.
Jakie standardy jakości powinien spełniać warsztat mechaniczny?
Szukaj normy ISO 13485:2016. Norma ta została opracowana dla wyrobów medycznych. Wymaga zarządzania ryzykiem, pełnej identyfikowalności materiałów i kontroli zanieczyszczeń. Paragraf 7.5.9 wymaga identyfikowalności od surowca do klienta końcowego. Certyfikacja dowodzi, że system faktycznie działa, a nie tylko istnieje na papierze.
Czy obróbka CNC umożliwia obróbkę zarówno metalowych, jak i plastikowych elementów robota?
Tak, i ta elastyczność ma znaczenie. Jeden robot może łączyć tytanowe złącza z obudowami z PEEK-u. Warsztat, który obrabia oba materiały, zachowuje spójne tolerancje w całym zespole. PEEK wymaga obróbki zgrubnej, następnie relaksacji, a na końcu wykańczania ze względu na wysoką rozszerzalność cieplną. Metale wymagają różnych prędkości, posuwów i strategii chłodzenia.
W jaki sposób kontrola w trakcie procesu pozwala na wczesne wykrycie problemów?
Monitorowanie w czasie rzeczywistym śledzi emisję akustyczną, siły skrawania, wibracje i temperaturę. Sygnały te ujawniają zużycie narzędzia, zanim uszkodzi ono powierzchnię. Analiza wibracji wykrywa drgania. Monitorowanie termiczne zapobiega odkształcaniu. Sztuczna inteligencja sygnalizuje subtelne wzorce, takie jak niewielki wzrost wibracji, na długo przed ujawnieniem się wady w części.
Czym implanty wykonywane na zamówienie różnią się od standardowych części wytwarzanych maszynowo?
Proces tworzenia implantu na zamówienie zaczyna się od tomografii komputerowej, a nie od ogólnego rysunku. Inżynierowie przekształcają ten skan w model CAD, a następnie wycinają element z litego tytanu lub PEEK-u. Rezultatem jest implant dopasowany do anatomii pacjenta. Markery robotyczne można wbudować bezpośrednio w projekt, dzięki czemu robot sam ustawia się podczas operacji.






