

Część robota chirurgicznego ulega awarii, a pacjent doznaje urazu. To jest prawdziwy problem stojący za każdym wyborem w tej dziedzinie. Precyzja, biokompatybilność i zgodność z przepisami to nie tylko wielkie idee – to one decydują o tym, czy operacja się powiedzie, czy nie.
Rynek odczuwa tę presję. Według Grand View Research globalny przemysł robotyki chirurgicznej osiągnął wartość 14.1 mld USD w 2025 r., rosnąc w tempie 14.9% CAGR do 2033 r. Podobną dynamikę podaje Towards Healthcare: 13.79 mld USD w 2025 r. i 16.54% CAGR do 2035 r.
| Źródło | Wielkość rynku 2025 | CAGR |
| Grand View Research | USD 14.1 mld | 14.9% (2026–2033) |
| W kierunku opieki zdrowotnej | USD 13.79 mld | 16.54% (2026–2035) |
Inżynierowie i zespoły ds. zaopatrzenia stoją przed trudnym wyzwaniem. Muszą zrównoważyć procesy produkcyjne, dobór materiałów i wymagania dotyczące tolerancji części robotów chirurgicznych z rygorystycznymi normami medycznymi. Jedna błędna decyzja dotycząca komponentu robota chirurgicznego może narazić cały system na ryzyko.
Procesy obróbki części robotów chirurgicznych
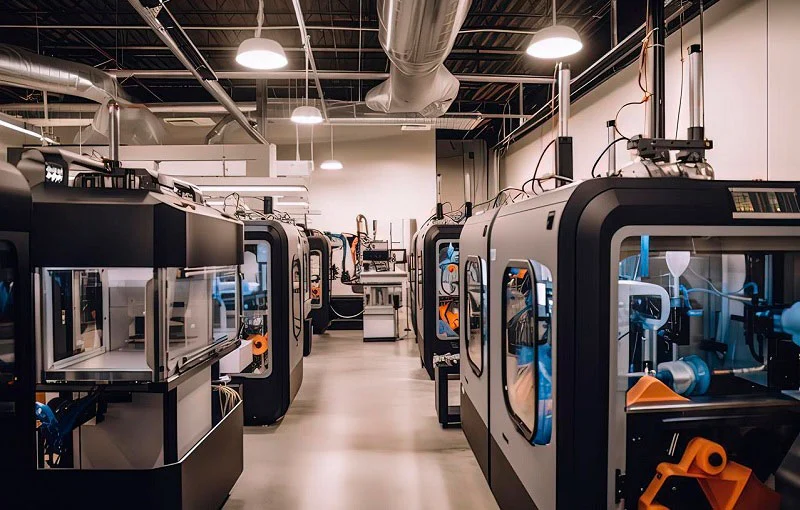
Wybór odpowiedniej metody decyduje o tym, czy część robota chirurgicznego działa zgodnie z projektem. Roboty chirurgiczne wykorzystują ten proces produkcyjny do produkcji części robotów chirurgicznych, zapewniając precyzję niezbędną w chirurgii.
Pięcioosiowa obróbka CNC
Dokładność geometryczna
Pięcioosiowa maszyna CNC tnie część pod wieloma kątami w jednym ustawieniu. To pojedyncze ustawienie jest kluczowe dla produkcji chirurgicznej. Część pozostaje w jednym układzie odniesienia, dzięki czemu błędy wyrównania się nie kumulują. W przypadku robotów medycznych oznacza to, że złożone kształty pozostają wierne modelowi CAD. Oprogramowanie kontroluje przesunięcia orientacji, co zmniejsza nakładanie się tolerancji. Jeden z producentów twierdzi, że może utrzymać tolerancje nawet do ±0.020 mm dla części robotów chirurgicznych. Ten poziom dokładności ma znaczenie, gdy komponent steruje narzędziem wewnątrz pacjenta. Części te muszą zapewniać stałą jakość za każdym razem.
Kontrola wykończenia powierzchni
Równie ważne jest wykończenie powierzchni. Chropowata powierzchnia instrumentu medycznego może powodować tarcie lub gromadzić bakterie. Obróbka pięcioosiowa rozwiązuje ten problem, utrzymując narzędzie skrawające pod optymalnym kątem dla każdej powierzchni. Narzędzie porusza się płynnie po zakrzywionych powierzchniach. Zapewnia to czystsze cięcie i wydłuża żywotność narzędzia. W przypadku robotów medycznych dobre wykończenie powierzchni ogranicza ilość dodatkowej obróbki.
EDM i drut EDM
Materiały utwardzone
Obróbka elektroerozyjna drutem daje wyraźną przewagę w przypadku części wykonanych z wytrzymałych materiałów. Tnie każdy metal przewodzący, niezależnie od jego twardości. Dotyczy to również hartowanej stali nierdzewnej serii 400, w klasach od 420 do 440, która jest często potrzebna narzędziom medycznym. Wolfram i molibden również łatwo się tną. Drut nigdy nie dotyka obrabianego elementu, więc nie ma nacisku narzędzia, który mógłby odkształcać cienkie elementy. To jeden z tych specjalistycznych procesów produkcyjnych, który sprawia, że twarde materiały nadają się do obróbki przez roboty medyczne.
Cięcie precyzyjne
W przypadku precyzyjnych elementów, drutowa obróbka elektroerozyjna sprawdza się znakomicie. Tworzy ostre narożniki o minimalnym promieniu. Tworzy długie, precyzyjne otwory, których nie dorównują inne metody. Po cięciu nie pozostają zadziory ani ślady narzędzi. Wykończenie powierzchni osiąga dokładność nawet 3 mikrocale Ra. Przy niższych ustawieniach tolerancje mogą sięgać ±0.0002 cala. Ten poziom precyzji wykonania jest niezbędny w przypadku precyzyjnych części robotów medycznych. Części o złożonych kształtach lub małe otwory wyrównujące są korzystne dla tego podejścia. Dokładność w tym przypadku ma bezpośredni wpływ na bezpieczeństwo pacjenta.
Szwajcarska obróbka skrawaniem i procesy laserowe
Małe, skomplikowane elementy
Obróbka szwajcarska to najlepszy wybór w przypadku małych, precyzyjnych części. Roboty medyczne często potrzebują maleńkich wałków, sworzni lub złączy wewnątrz ramienia robota. Tokarki szwajcarskie podają pręt przez tuleję prowadzącą i podtrzymują materiał bezpośrednio w punkcie cięcia. Pozwala to maszynie zachować ścisłe tolerancje w przypadku długich, cienkich części. W przypadku dużych serii obróbka szwajcarska jest wydajna i szybka.
Cięcie i spawanie laserowe w mikroskali
Procesy laserowe obejmują części zbyt małe dla standardowych narzędzi. Skupiona wiązka tnie cienkie metale, rury i tworzywa sztuczne, minimalizując rozprzestrzenianie się ciepła. Krawędzie pozostają czyste dzięki niewielkiej strefie wpływu ciepła. Spawanie laserowe łączy drobne elementy bez zwiększania ich masy. Te komponenty robotów chirurgicznych wpisują się w trend stosowania mniejszych, mniej inwazyjnych narzędzi.
Produkcja addytywna prototypów i złożonych geometrii
Druk 3D odgrywa rolę pomocniczą w produkcji robotów chirurgicznych. Obsługuje prototypy i złożone kształty, których obróbka mechaniczna byłaby zbyt kosztowna. Inżynierowie testują projekty z wydrukowanymi częściami przed rozpoczęciem produkcji. Ta technologia produkcji pomaga w walidacji złożonych kształtów. Niektóre części do zastosowań końcowych o organicznych kształtach również korzystają z tego podejścia. W przypadku precyzyjnej obróbki skrawaniem druk 3D tworzy kształty zbliżone do gotowych, które trafiają do obróbki CNC w celu uzyskania ostatecznych tolerancji. Części robotów medycznych wykonane w ten sposób łączą swobodę projektowania z precyzją subtraktywną. Używane materiały muszą również spełniać normy medyczne.
Produkcja addytywna i blacha w produkcji robotów chirurgicznych
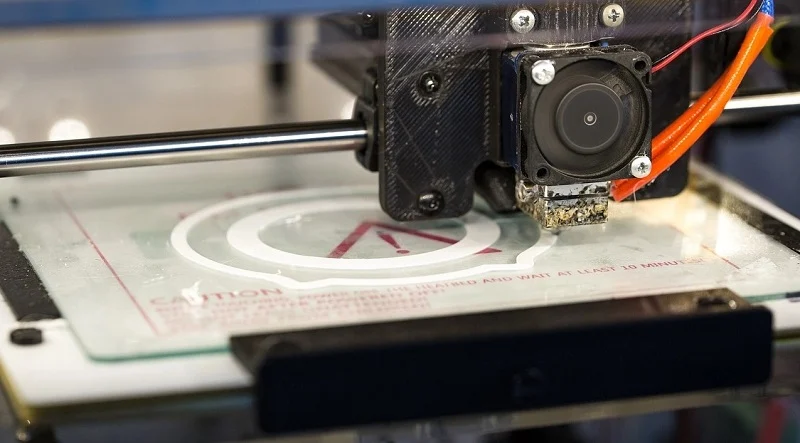
Druk 3D części robotów chirurgicznych
Rapid Prototyping
Szybkość ma kluczowe znaczenie przy ciągłych zmianach projektu nowego narzędzia. Druk 3D pozwala inżynierom na wyprodukowanie rzeczywistej części w ciągu kilku dni, a nie tygodni. Ta szybka informacja zwrotna pozwala wykryć problemy projektowe, zanim zostaną wyprodukowane kosztowne narzędzia. W przypadku części robotów chirurgicznych, wydrukowany prototyp pozwala na wczesne sprawdzenie dopasowania i wyczucia. Wydrukowane prototypy nie zastępują finalnych części obrabianych mechanicznie – po prostu zwiększają bezpieczeństwo drogi do nich.
Złożone geometrie
Niektóre kształty są praktycznie niemożliwe do wycięcia za pomocą wirującego narzędzia. Druk 3D tworzy je warstwa po warstwie. Możliwe staje się tworzenie kanałów wewnętrznych, struktur kratowych i krzywych organicznych. Ta swoboda projektowania w praktyce pomaga robotom medycznym schudnąć bez utraty sztywności. Ten sam proces drukowania 3D pozwala również tworzyć kształty zbliżone do gotowych, które następnie trafiają do CNC w celu uzyskania ostatecznej precyzji.
Produkcja blachy
Cięcie i gięcie laserowe
Nie każdy element robota chirurgicznego wymaga dokładności na poziomie mikronów. Ramy, wsporniki i płyty montażowe często powstają z płaskich arkuszy. Laser wycina kontur, a następnie prasa krawędziowa wygina go do pożądanego kształtu. Ten proces produkcyjny jest szybki i powtarzalny w dużych ilościach. Pozwala to obniżyć koszty produkcji większych elementów konstrukcyjnych robota chirurgicznego.
Spawanie ram i podwozi
Po wygięciu elementy są łączone. Spawanie TIG i spawanie punktowe dobrze sprawdzają się w przypadku ram o małej grubości. Sztywna rama zapewnia stabilność ramienia podczas operacji, co bezpośrednio wpływa na jakość spawania. Uchwyty utrzymują ustawienie podczas spawania, co chroni ogólną geometrię. W przypadku podzespołów o krytycznym znaczeniu może być konieczne odprężenie po spawaniu.
Odlewnictwo aluminium i stali
Części konstrukcyjne metalowe
Odlewnictwo polega na wlewaniu roztopionego metalu do formy, nadając jej pożądany kształt. Nadaje się do dużych elementów konstrukcyjnych, takich jak podstawy i obudowy połączeń. Odlewy aluminiowe są lekkie i odporne na korozję. Odlewy stalowe są wytrzymałe i wytrzymują duże obciążenia. Oba rodzaje odlewów dają projektantom swobodę w zakresie żeber i piast, których obróbka z litego materiału byłaby kosztowna.
Ekonomiczna produkcja
Oprzyrządowanie kosztuje z góry, więc odlewanie opłaca się przy większych wolumenach. Koszt jednostkowy spada wraz ze wzrostem ilości. To sprawia, że jest to idealne rozwiązanie dla części robotów medycznych produkowanych w stałych seriach. Obróbka skrawaniem wykańcza następnie krytyczne powierzchnie. To połączenie odlewania i obróbki skrawaniem równoważy koszty z rygorystycznymi tolerancjami wymaganymi w chirurgii.
Rozważania projektowe dotyczące części robotów chirurgicznych
Projektowanie minimalnie inwazyjne
Miniaturyzacja i artykulacja
Mniejsze części są kluczowe dla prac minimalnie inwazyjnych. Części robotów chirurgicznych muszą być małe, ale wytrzymałe. Potrzebują wewnętrznych kanałów na płyny, optykę lub kable. Mikroobróbka CNC to umożliwia. Przegubowość zwiększa złożoność. Precyzyjne przekładnie i obudowy łożysk z dokładnym ustawieniem zmniejszają luz. Zapewnia to powtarzalność pozycjonowania, co jest ważne dla sprzężenia zwrotnego dotykowego w systemach master-slave.
Roboty medyczne obracają się o 360 stopni i naśladują naturalne ruchy dłoni, redukując drżenie. Ta zdolność pomaga w ciasnych przestrzeniach wewnątrz ciała. Elastyczne narzędzia napędzane linkami zastępują systemy dźwigni, dzięki czemu ruch odbywa się wewnątrz ciała. Kable uruchamiające o szerokości około 110 mikronów muszą przechodzić przez kanały szersze o zaledwie 40 mikronów. Wymaga to dokładnego zakotwiczenia i zachowania ciasnych prześwitów.
Zgodność sterylizacji
Każda część musi wytrzymać wielokrotną sterylizację bez uszkodzenia. Autoklaw parowy, napromieniowanie gamma i VHP to powszechne metody. Wybór odpowiedniego materiału jest kluczowy. Tytan, PEEK i stal nierdzewna 316LVM dobrze sprawdzają się w tych warunkach. Pomocne są również odporne na autoklawowanie połączenia gwintowane i wykończenie powierzchni ślizgowych o współczynniku Ra ≤0.2 μm. Biokompatybilność jest bezpośrednio powiązana. Część, która ulegnie awarii pod wpływem ciepła lub chemikaliów, może uwolnić cząstki do organizmu pacjenta.
Integralność strukturalna
Elementy nośne
Części nośne robotów medycznych muszą przenosić duże siły. Łożyska wałeczkowe krzyżowe przenoszą obciążenia promieniowe, osiowe i momentowe jednocześnie. Zapewniają one dużą sztywność stawów ramion i obrotowych podstaw. Łożyska o cienkich profilach zmniejszają masę, jednocześnie przenosząc obciążenia z wielu kierunków. W praktyce, wybrany typ łożyska kształtuje całą konstrukcję ramienia. Miniaturowe łożyska ze stali nierdzewnej dobrze sprawdzają się w napędach cewników i przegubach endoskopów.
Odporność na zmęczenie
Wielokrotne obciążenia z czasem zużywają części. Testy zmęczeniowe zazwyczaj obejmują 5–10 milionów cykli przy obciążeniach odpowiadających rzeczywistemu użytkowaniu. Części kute są bardziej odporne na zmęczenie, ponieważ przepływ ziarna podąża za kształtem części. Kuty trzon biodrowy jest trwalszy niż odlewany lub obrabiany maszynowo. Specjalna stal nierdzewna zapewnia wysoką wytrzymałość przy niższych kosztach. W pełni ceramiczne łożyska są odporne na rdzę i nie wymagają smarowania, dzięki czemu nadają się do robotów medycznych kompatybilnych z rezonansem magnetycznym (MRI).
Projektowanie pod kątem możliwości produkcyjnych
Analiza stosu tolerancji
Stos tolerancji decyduje o tym, czy zespół działa. Drobne błędy kumulują się w przypadku części, które do siebie pasują. Pojedyncze ustawienie na maszynie pięcioosiowej zmniejsza ilość stosów, ponieważ część pozostaje w jednym układzie odniesienia. Projektanci powinni wcześnie modelować najgorszy scenariusz i stosy statystyczne. Pozwala to wykryć problemy przed wykonaniem oprzyrządowania.
Dostępność funkcji
Narzędzia muszą docierać do każdego elementu. Głębokie kieszenie, podcięcia i kanały wewnętrzne mogą blokować frezy lub pozostawiać ślady. Obróbka szwajcarska sprawdza się w przypadku małych, skomplikowanych elementów. Obróbka elektroerozyjna drutem pozwala uzyskać ostre narożniki i długie, precyzyjne otwory bez zadziorów. Projektanci, którzy planują dostęp do narzędzi z wyprzedzeniem, unikają dodatkowych kroków i utrzymują wysoką jakość.
Materiały na części robotów chirurgicznych
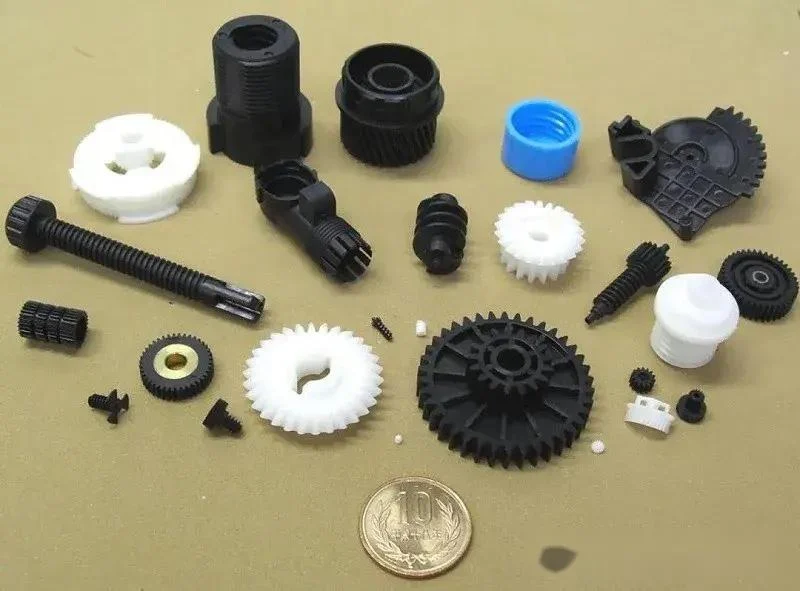
Materiał, który wybierzesz, decyduje o tym, jak dana część będzie działać wewnątrz organizmu, pod wpływem ciepła i po tysiącach cykli. Wybór niewłaściwego materiału może spowodować problemy podczas operacji. Dlatego biokompatybilność, wymagania mechaniczne i sterylizacja są tak ważne.
Przemysł metalowy
Stopy tytanu
Tytan jest najlepszym wyborem dla części wewnątrz ciała lub przenoszących duże obciążenia. Jego powierzchnia TiO2 pomaga kościom rosnąć bezpośrednio na nim, bez pośrednictwa tkanek miękkich. Warstwa tlenku pozostaje stabilna w płynach ustrojowych, dzięki czemu jony metali praktycznie nie wyciekają przez dziesięciolecia. Ti-6Al-4V ma wytrzymałość na rozciąganie 895–1,100 MPa i wytrzymałość właściwą 202–248 MPa·cm³/g. Jest to materiał równie wytrzymały jak stal, ale o około 45% lżejszy. Tytan jest również 4–5 razy sztywniejszy niż kość, podczas gdy stal nierdzewna jest około 10 razy sztywniejsza. To bliższe dopasowanie powoduje mniejsze obciążenie okolicznych tkanek. Roboty medyczne, takie jak system chirurgiczny da Vinci, często wykorzystują tytan właśnie z tych powodów.
Gatunki stali nierdzewnej
Stal nierdzewna sprawdza się w wielu zastosowaniach chirurgicznych przy niższych kosztach. Gatunek 316L jest odporny na rdzę i wytrzymuje wiele cykli autoklawowania, dlatego jest powszechnie stosowany do produkcji narzędzi, igieł i części nieimplantowanych. Jego wytrzymałość na rozciąganie wynosi 485–580 MPa, a wytrzymałość zmęczeniowa 200–250 MPa przy 10⁷ cyklach. Gatunek 316LVM jest jeszcze bardziej odporny na korozję w przypadku implantów krótkoterminowych. Stal nierdzewna jest około 10 razy sztywniejsza niż kość, dlatego lepiej sprawdza się w przypadku sztywnych elementów konstrukcyjnych niż w przypadku styku z kością. W przypadku obudów stawów i łączników obrotowych poddawanych stałemu naprężeniu, stal nierdzewna i tytan przewyższają aluminium pod względem trwałości zmęczeniowej.
Stopy aluminium
Stopy aluminium, takie jak 7075-T6, charakteryzują się wysoką wytrzymałością właściwą (203 MPa·cm³/g) przy niskiej masie. Wytrzymałość na rozciąganie sięga 570 MPa. Jednak aluminium nie jest zazwyczaj stosowane wewnątrz organizmu ze względu na obawy dotyczące toksyczności. Może występować w zewnętrznych aparatach ortodontycznych i sprzęcie o mniejszym znaczeniu. W zastosowaniach medycznych aluminium nadaje się do użytku zewnętrznego, ale może ulegać wżerom i wymaga powłok ochronnych. W przypadku części robotów chirurgicznych, które nigdy nie mają kontaktu z tkankami, pozostaje ono użytecznym rozwiązaniem.
Tworzywa sztuczne
PEEK i PEI
PEEK to najlepszy polimer do produkcji części nośnych robotów chirurgicznych. Wytrzymuje ponad 3,000 cykli sterylizacji w temperaturze 134°C, ma moduł sprężystości zbliżony do kości ludzkiej i nie blokuje promieni rentgenowskich. Ta przepuszczalność dla promieni rentgenowskich ułatwia obrazowanie podczas operacji. PEI (Ultem) wytrzymuje setki cykli sterylizacji parą wodną, promieniowaniem gamma i tlenkiem etylenu. PPSU (Radel) wytrzymuje ponad 1,000 cykli autoklawowania w temperaturze 134°C, ale ma ograniczoną odporność chemiczną w porównaniu z PEEK. Te wysokowydajne polimery spełniają normę ISO 10993-1, normę biokompatybilności opartą na ryzyku, która zastąpiła starsze normy USP klasy VI.
PTFE i fluoropolimery
PTFE jest chemicznie nieaktywny i wysoce biokompatybilny. Jest odporny na działanie tlenku etylenu i promieniowania gamma, ale może ulec rozkładowi pod wpływem sterylizacji w wysokiej temperaturze. Niskie tarcie sprawia, że doskonale nadaje się do łożysk, uszczelnień i wyściółek cewników. Wadą jest to, że pełza pod obciążeniem i jest trudny do sklejenia. Inne polimery spełniają określone role. Poliwęglan nadaje się do przezroczystych obudów, które wymagają tylko kilku cykli sterylizacji. Nylon nadaje się do łożysk i przekładni w zastosowaniach o niskim obciążeniu. Acetal (POM) nadaje się do precyzyjnych przekładni i części ślizgowych. Elastomery silikonowe są stosowane w miękkich siłownikach robotów i elastycznych złączach, które są bezpieczne dla organizmu. Każdy wybór jest powiązany z funkcją części i narażeniem na sterylizację.
Ceramika
Tlenek glinu i cyrkon
Ceramika z tlenku glinu i tlenku cyrkonu oferuje doskonałą odporność na zużycie i twardość. Jest odporna na rdzę i zachowuje swój kształt po wielu cyklach sterylizacji. Tlenek cyrkonu jest twardszy niż tlenek glinu, dlatego lepiej sprawdza się w przypadku ruchomych powierzchni nośnych. Tlenek glinu sprawdza się tam, gdzie twardość i stabilność chemiczna mają największe znaczenie. Oba materiały występują w powierzchniach łożysk i elementach precyzyjnych, gdzie metalowe elementy ścierne byłyby niedopuszczalne.
Biokompatybilność i odporność na zużycie
Ceramika jest naturalnie bezpieczna dla organizmu i nie uwalnia jonów metali. To czyni ją atrakcyjną dla długoterminowych implantowanych części robotów chirurgicznych. Jej odporność na zużycie sprawia, że części te są trwalsze w zastosowaniach o dużej liczbie cykli. Wadą jest kruchość. Wymagana jest staranna konstrukcja wokół punktów naprężeń. Z praktycznego punktu widzenia, ceramika sprawdza się najlepiej w połączeniu z elastycznym mocowaniem, które pochłania obciążenia udarowe.
Wybór i certyfikacja materiałów bezpośrednio wiążą się z ich właściwościami i wydajnością. Każdy wybór musi spełniać wymogi biokompatybilności, kompatybilności ze sterylizacją, możliwości produkcyjnych, dokumentacji regulacyjnej i stabilności łańcucha dostaw. To pełny obraz części robotów chirurgicznych.
Tolerancje i wykończenia powierzchni części robotów chirurgicznych
Tolerancje wymiarowe
Tolerancje krytycznych cech
Wybrane tolerancje decydują o tym, czy część robota chirurgicznego będzie poruszać się zawsze w ten sam sposób, czy też będzie się przesuwać podczas operacji. W przypadku urządzeń medycznych standardowe tolerancje wielkości wahają się od ±0.025 mm do ±0.127 mm. Ten podstawowy zakres ulega zawężeniu w przypadku ruchomych połączeń i powierzchni, które ze sobą współpracują.
| Poziom precyzji | Typowy zakres tolerancji |
| Obróbka standardowa | ±0.005″ (0.13 mm) |
| Precyzyjna obróbka | ±0.001″ do ±0.002″ (0.025–0.051 mm) |
| Wysoka precyzja (otwory rozwiercane) | ±0.0005″ (0.013 mm) |
| Ultra-precyzyjny | ±0.0002″ (0.005 mm) |
Części robotów chirurgicznych zazwyczaj wymagają wysokiej, a nawet ultraprecyzyjnej precyzji. Dzięki temu ruch jest bezpieczny i powtarzalny. Prace ultraprecyzyjne wymagają specjalistycznego sprzętu, co wiąże się z większymi kosztami i dłuższym czasem wykonania.
GD&T i inspekcja
GD&T przekształca wymagania stawiane przez część w liczby, które można zmierzyć. Tolerancja położenia z funkcją Maximum Material Condition zapewnia dodatkową tolerancję, gdy elementy oddalają się od MMC. Zapewnia to dopasowanie części do siebie, jednocześnie obniżając koszty produkcji. Kontrola położenia, taka jak rzeczywista pozycja, tworzy okrągłe strefy tolerancji, które działają lepiej niż tolerancja współrzędnych prostokątnych. Kontrola orientacji, taka jak prostopadłość i kątowość, utrzymuje kąty proste na stykach elementów. Modyfikatory stanu materiału (MMC, LMC, RFS) pozwalają na zmianę tolerancji geometrycznych wraz z rzeczywistym rozmiarem elementu. Narzędzia te bezpośrednio zapewniają, że punkty obrotu, otwory montażowe i powierzchnie współpracujące spełniają wymagania dotyczące powtarzalności, bezpieczeństwa i niezawodności montażu. Następnie inspekcja weryfikuje te oznaczenia za pomocą współrzędnościowej maszyny pomiarowej (CMM) i metod optycznych.
Wymagania dotyczące wykończenia powierzchni
Wartości i funkcja Ra
Chropowatość powierzchni wpływa na stopień czystości części, poziom tarcia i ryzyko powstawania biofilmu. Różne powierzchnie wymagają różnych wartości docelowych Ra.
| Rodzaj powierzchni | Zalecany Ra (µm) | Przetwarzanie |
| Narzędzia chirurgiczne (czyszczenie) | 0.4-0.8 | Pasywacja |
| Powierzchnie przegubowe (ultragładkie) | Nieokreślony | |
| Strefy stykające się z kośćmi | 3-6 | Nieokreślony |
Narzędzia chirurgiczne o ziarnistości Ra powyżej 0.8 µm stwarzają ryzyko powstawania biofilmu i nie powinny być używane. Elektropolerowanie obniża ziarnistość Ra o 30–50%, osiągając 0.4–0.8 µm na elementach ze stali nierdzewnej obrabianych CNC. Usuwa również drobne zadziory i tworzy bogatą w chrom warstwę pasywną.
Polerowanie i pasywacja
Polerowanie mechaniczne nieznacznie obniża Ra, ale może pozostawić mikrozadrapania. Pasywacja chemiczna usuwa wolne żelazo bez poprawiania Ra. Elektropolerowanie spełnia oba te cele – wygładza powierzchnię i tworzy bogatą w chrom warstwę pasywną.
Norma ASTM F86-21 obejmuje przygotowanie powierzchni i znakowanie implantów metalowych, w tym pasywację w celu usunięcia zanieczyszczeń i utworzenia ochronnej warstwy tlenkowej. Wykończenie powierzchni musi zostać zweryfikowane po wszystkich etapach obróbki końcowej – pasywacja zmienia właściwości powierzchni.
Czystość i sterylizacja
Produkcja pomieszczeń czystych
W pomieszczeniach czystych należy przestrzegać limitów emisji cząstek określonych w normie ISO 14644-1 oraz wymogów jakościowych FDA 21 CFR Część 820. Norma ISO 7 (klasa 10 000) obowiązuje dla komponentów mających bezpośredni kontakt z pacjentem przed sterylizacją końcową. Wymiana powietrza odbywa się z częstotliwością 60–90 ACH z filtracją HEPA o skuteczności 99.97% dla cząstek o średnicy 0.3 µm. Maksymalna liczba cząstek utrzymuje się na poziomie 352 000 cząstek ≥0.5 µm na metr sześcienny w stanie roboczym. Monitorowanie środowiska obejmuje liczenie cząstek unoszących się w powietrzu, badania mikrobiologiczne oraz kontrolę integralności filtrów HEPA.
Walidacja procesu czyszczenia
Metody sterylizacji końcowej – tlenkiem etylenu, promieniowaniem gamma i autoklawem – nie są w stanie usunąć cząstek osadzonych podczas obróbki. Penetracja gazu tlenkiem etylenu jest blokowana przez akumulację cząstek. Promieniowanie gamma może być fizycznie osłonięte przez cząstki stałe. Ciepło i para wodna autoklawu nie są w stanie usunąć uwięzionych cząstek. Cząstki te mogą chronić mikroorganizmy przed czynnikami sterylizującymi, wytwarzając produkty niesterylne pomimo zatwierdzonego cyklu. Obciążenie biologiczne musi spełniać wymagania normy ISO 11737-1 przed sterylizacją. Płyny obróbkowe, cząstki stałe i środki smarne do maszyn muszą zostać ocenione zgodnie z normą ISO 10993-1 w zakresie oceny ryzyka biologicznego.
Zgodność i zapewnienie jakości części robotów chirurgicznych
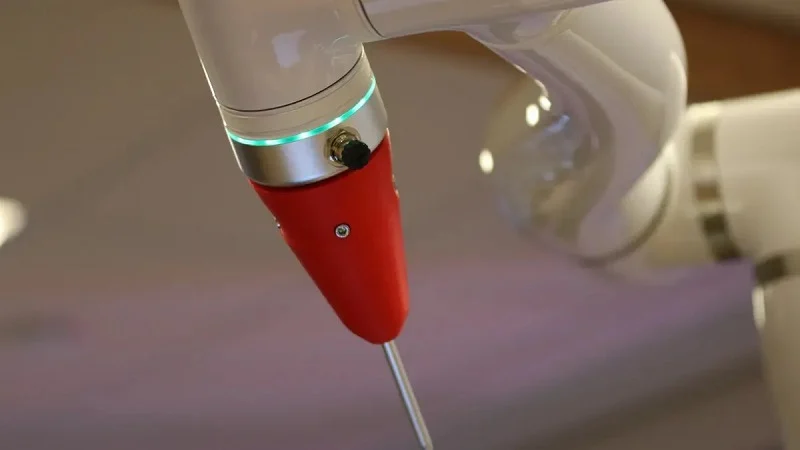
Zgodność z przepisami zapewnia bezpieczeństwo części robota chirurgicznego pacjentom. System dobrej jakości to coś więcej niż tylko odhaczanie pól. To ochrona życia.
Inżynierowie projektanci pracują w ramach ograniczeń wyznaczonych przez przepisy FDA, systemy zarządzania jakością ISO 13485 oraz normy biokompatybilności, takie jak ISO 10993. Każdy wybór projektowy – dobór materiałów, ustalenie wykończenia powierzchni, przypisanie tolerancji – wpływa zarówno na łatwość produkcji części, jak i na to, czy zostanie ona zatwierdzona.
Zasady te mają wpływ na każdy element operacji.
ISO 13485 i normy medyczne
Systemy zarządzania jakością
Norma ISO 13485 określa podstawowe zasady jakości wyrobów medycznych. Dostawcy części do robotów chirurgicznych muszą przestrzegać tego systemu. Norma obejmuje wszystko, od pozyskiwania materiałów po finalne dopuszczenie do obrotu. Zapewnia jednakową jakość w każdej partii. Dostawca z tym certyfikatem wykazuje prawdziwe zaangażowanie w produkcję wyrobów chirurgicznych. Zna zasady, które zapewniają bezpieczeństwo pacjentów.
Zarządzanie ryzykiem i identyfikowalność
Norma ISO 14971 obejmuje ryzyko w całym cyklu życia produktu. Producenci muszą wykrywać problemy już na etapie projektowania. Testują części w realistycznych warunkach chirurgicznych przed rozpoczęciem produkcji. Identyfikowalność pozwala śledzić losy części od surowca do gotowego produktu.
| Wymagania ISO 13485 | Co to oznacza dla części robotów chirurgicznych |
| Zarządzanie ryzykiem | Metody oparte na ryzyku mają zastosowanie w całym cyklu życia produktu. Dla każdego typu urządzenia musi istnieć specjalny plik zarządzania ryzykiem. |
| Możliwość śledzenia | Rekordy muszą łączyć identyfikatory urządzeń z partiami produkcyjnymi, partiami komponentów i rekordami dystrybucji. Musisz mieć możliwość odtworzenia pełnej historii produktu. |
Jeśli dostawca zgłosi wadliwą partię materiału, rejestry śledzenia pozwolą Ci znaleźć konkretne roboty, których dotyczy problem. To zapewni bezpieczeństwo pacjentom i zapobiegnie wycofywaniu produktów z rynku.
Kontrola i badania
CMM i kontrola optyczna
Kontrola potwierdza zgodność części z projektem. Współrzędnościowa maszyna pomiarowa (CMM) sprawdza wymiary z wysoką precyzją. Zapewnia, że krytyczne cechy mieszczą się w granicach tolerancji. Kontrola optyczna wykrywa wady powierzchni. Zadrapania lub zadziory mogą powodować problemy podczas użytkowania przez pacjenta. W przypadku części robotów medycznych ten poziom kontroli jest standardem. Każda część jest dokładnie sprawdzana przed przekazaniem do dalszej obróbki.
Certyfikaty materiałowe
Każda partia materiału wymaga certyfikatu. Certyfikat Zgodności łączy partię z fabryką. W przypadku części mających kontakt z nadwoziem, wyniki testów ISO 10993 potwierdzają bezpieczeństwo. Certyfikaty materiałowe to dokument potwierdzający zgodność. Stanowią one podstawowy element dobrej produkcji.
Dokumentacja i identyfikowalność
Rejestry historii urządzenia
Dokumentacja spaja system jakości. Główny rekord urządzenia (Device Master Record) informuje, jak zbudować urządzenie. Historia urządzenia (Device History Record) dowodzi, że zostało ono zbudowane prawidłowo.
| Element DHR | Wymagana treść | Łącze śledzenia |
| Identyfikacja urządzenia | Numer części, rewizja, numer seryjny/partii | Linki do rewizji rysunku DMR |
| Rekordy komponentów | Dostawca, numer partii, odniesienie do CoC | Linki do rejestru kontroli przychodzących |
| Rekordy produkcyjne | Karta trasy, sekwencja operacji, identyfikatory operatorów | Linki do rewizji instrukcji roboczych |
| Zapisy inspekcji | Identyfikator raportu z inspekcji, wyniki, zaliczony/niezaliczony, inspektor | Linki do zapisu rewizji rysunku i kalibracji |
W robotach medycznych DHR łączy wszystko. W przypadku wystąpienia problemu, DHR jest pierwszym miejscem, do którego należy zajrzeć. Norma ISO 13485 jasno określa te zapisy. Punkt 7.5.9 wymaga identyfikowalności. Punkt 7.5.1 kontroluje produkcję. Dobry DHR chroni pacjentów podczas operacji.
Zarządzanie jakością dostawcy
Ostatnim elementem jest zarządzanie jakością dostawców. Potrzebujesz Listy Zatwierdzonych Dostawców. Regularne audyty zapewniają rozliczalność partnerów. Solidne umowy z dostawcami ograniczają ryzyko. Musisz ufać, że Twoi partnerzy będą przestrzegać zasad. W przypadku produkcji części do robotów chirurgicznych dobrzy dostawcy budują lepsze roboty medyczne. Pomagają zapewnić precyzję tam, gdzie jest to najbardziej potrzebne.
Komponenty formowane i wytłaczane do części robotów chirurgicznych
Rura ścieżki płynu
Procesy wytłaczania
Ekstruzja tworzy długie, puste rurki, które transportują płyny wewnątrz robota chirurgicznego. Przetłacza się stopiony materiał przez matrycę, a powstaje on w postaci jednego, ciągłego kształtu. W przypadku części robotów chirurgicznych, wytłaczanie mikrootworowe pozwala na tworzenie maleńkich rurek o średnicy wewnętrznej poniżej milimetra. Ekstruzja wielokanałowa polega na umieszczeniu kilku kanałów wewnątrz jednej rurki. Każdy kanał może transportować inny płyn lub kabel. Taka konstrukcja pozwala zachować porządek w ramieniu robota. Ekstruzja PEEK jest odporna na wysokie temperatury i zachowuje swój kształt pomimo wielokrotnej sterylizacji.
Wybór materiałów
Materiał musi pozostać elastyczny, ale jednocześnie wytrzymały. Musi przetrwać sterylizację bez pękania. Smarujące rurki zmniejszają tarcie podczas przesuwania rurki w systemie wprowadzania cewnika. Pomaga to robotowi precyzyjnie poruszać narzędziami. Wzmocnione trzonki mają oplot wewnątrz ścianki dla dodatkowej wytrzymałości. W przypadku cewników sterowalnych materiał musi zginać się na końcu, gdy ciągną go przewody sterujące. Dobre materiały mają bezpośredni wpływ na wydajność robota podczas operacji. Odpowiednie materiały sprawiają również, że sterylizacja jest łatwiejsza i bardziej niezawodna.
Części formowane i uszczelki
Niestandardowe komponenty wielokrotnego użytku
Formowanie wtryskowe pozwala na produkcję części do obudów robotów i uchwytów sterujących. Części robotów medycznych wymagają ścisłych tolerancji. Formowanie wtryskowe polega na nałożeniu miękkiej warstwy chwytnej na twardy rdzeń. Mikroformowanie pozwala na produkcję drobnych uszczelek, które pasują do małych połączeń. Te wielokrotnego użytku części są myte i sterylizowane po każdym zabiegu. Oprzyrządowanie do formowania kosztuje więcej z góry, ale koszt jednostkowy jest niższy w ujęciu ilościowym. Roboty medyczne polegają na tych spójnych częściach, aby zapewnić niezawodny ruch. Ten proces wspiera wydajną produkcję robotów chirurgicznych.
Komponenty jednorazowego użytku
Niektóre części stykają się z pacjentem, a następnie są wyrzucane. Ramię robota jest pokryte serwetami chirurgicznymi, aby zachować sterylność pola operacyjnego. Sterylna folia zabezpieczająca chroni przed zanieczyszczeniem. Osłony izolacyjne osłaniają przewody i narzędzia. Metalowe elementy zamienne wykonane z formowanego tworzywa sztucznego pozwalają zaoszczędzić na wadze i kosztach. Te jednorazowe części zmniejszają ryzyko infekcji. Pozostawiają formę w pełni uformowaną, bez konieczności dodatkowej obróbki. Kontrole jakości przeprowadzane są na prasie, aby szybko wykryć wady.
Produkcja wielkoseryjna
Wydajność formowania
Po wykonaniu formy, formowanie wtryskowe przebiega szybko. Forma wielogniazdowa produkuje kilka części w każdym cyklu. Ta szybkość ma znaczenie dla robotów medycznych, na które jest duże zapotrzebowanie. Linie pracują 24 godziny na dobę, z minimalną pomocą operatora. Proces generuje bardzo mało odpadów, ponieważ odpady są ponownie wykorzystywane. Stały rytm produkcji utrzymuje płynność łańcucha dostaw. Roboty medyczne wykorzystują tę wydajność, aby dotrzymać harmonogramów szpitalnych.
Kontrola jakości
Formowanie wymaga ścisłej kontroli jakości. Każda wnęka z czasem ulega zużyciu i zmienia wymiary części. Roboty medyczne wymagają stabilnych narzędzi, aby zapewnić powtarzalność wyników. Statystyczna kontrola procesu wychwytuje dryft, zanim części przekroczą tolerancję. Kontrolerzy wizualni sprawdzają wypływki i niedokładności. Partie materiałów są testowane pod kątem spójności. Te kroki gwarantują zgodność każdej partii z poprzednią. Niezawodne części chronią pacjentów podczas operacji.
Wybór producenta części do robotów chirurgicznych
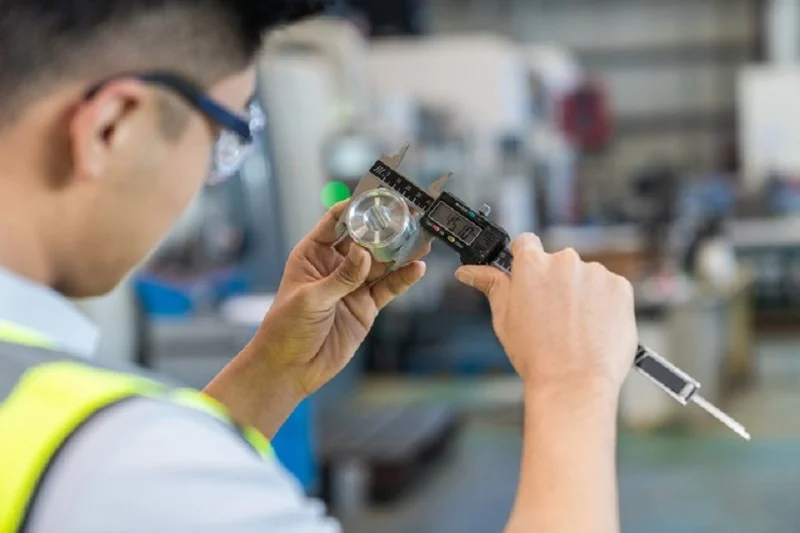
Wybór odpowiedniego partnera do produkcji części do robotów chirurgicznych to poważna decyzja. Zły wybór może kosztować czas, pieniądze, a nawet skutkować wycofaniem produktu z rynku. Jak więc odróżnić najlepszego od reszty?
Możliwości produkcyjne
Sprzęt i technologia
Poważny partner musi posiadać odpowiednie maszyny. Szukaj wieloosiowych systemów CNC, urządzeń EDM i narzędzi inspekcyjnych CMM. Pozwalają one na osiągnięcie ścisłych tolerancji w przypadku złożonych części robotów chirurgicznych. Powinny one również oferować kompleksowe rozwiązania – obróbkę skrawaniem, wykańczanie i kontrolę jakości w jednym miejscu. To pozwoli Ci uniknąć żonglowania wieloma dostawcami.
Z praktycznego punktu widzenia, wiedza techniczna producenta w zakresie zaawansowanej produkcji i robotyki jest kluczowa. Doświadczenie z robotami chirurgicznymi ma znaczenie, ponieważ systemy te są złożone i wymagają skoordynowanych umiejętności. Zaawansowane funkcje, takie jak automatyzacja, obróbka laserowa i produkcja komórkowa, są niezbędne w przypadku złożonych komponentów.
Doświadczenie z urządzeniami medycznymi
Udokumentowane doświadczenie w zakresie części do robotów chirurgicznych jest koniecznością. Poproś o przykłady złożonych prototypów o ścisłych tolerancjach, które dostarczyli. Partner znający się na robotach medycznych rozumie stawkę. Potrzebna jest również specjalistyczna wiedza z zakresu materiałów takich jak SS630, SS316, AL7075-T6, PEEK i PEI. NOBLE, wiodąca firma produkcyjna w Chinach, oferuje właśnie takie profesjonalne doświadczenie w zakresie obróbki. Ich zespół pomaga klientom sprawnie przejść od prototypowania do produkcji masowej.
Jakość i zgodność
Certyfikacje i audyty
Certyfikaty wiele mówią. ISO 9001 i ISO 14001 reprezentują system zarządzania dostosowany do sektora robotyki chirurgicznej. ISO 13485 idzie dalej – to złoty standard jakości wyrobów medycznych. Regularne audyty gwarantują uczciwość partnerów. Dostawca z takimi certyfikatami świadczy o prawdziwym zaangażowaniu w produkcję na poziomie chirurgicznym.
Ciągłe doskonalenie
Dobrzy producenci nigdy nie przestają się doskonalić. Śledzą defekty, analizują przyczyny źródłowe i udoskonalają procesy. Statystyczna kontrola procesów wychwytuje odchylenia, zanim części przekroczą tolerancję. Takie podejście chroni pacjentów podczas operacji. Zapytaj potencjalnych partnerów, jak radzą sobie z działaniami korygującymi i czy inwestują w nowe technologie.
Koszt, jakość i czas realizacji
Całkowity koszt posiadania
Najtańsza oferta często kosztuje później więcej. Pomyśl o całkowitym koszcie posiadania – inspekcjach, przeróbkach, przestojach i ryzyku braku zgodności. Partner z solidnymi systemami jakości redukuje ukryte koszty. W przypadku części do robotów medycznych niezawodność zawsze jest ważniejsza od niskiej ceny.
Skalowalność i łańcuch dostaw
Twój partner musi rozwijać się razem z Tobą. Czy poradzi sobie z prototypem, a następnie z produkcją na dużą skalę? Odporność łańcucha dostaw również ma znaczenie. Stabilna sieć dostawców materiałów zapewnia płynność produkcji. Oto krótka lista kontrolna do oceny partnerów:
- Sprzęt: precyzyjne systemy CNC, EDM i CMM
- Technologia: kompleksowa obróbka, wykończenie i kontrola jakości
- Doświadczenie: sprawdzone części robotów chirurgicznych i prototypy o ścisłej tolerancji
- Materiały: SS630, SS316, AL7075-T6, PEEK, ekspertyza PEI
- Wykończenie: pasywacja stali nierdzewnej, anodowanie aluminium
- Jakość: kontrola wymiarów i zaawansowane narzędzia inspekcyjne
Firma NOBLE spełnia te kryteria. Jej precyzyjne usługi obróbki i montażu pomagają klientom szybciej realizować projekty. W przypadku części do robotów chirurgicznych, taki partner robi ogromną różnicę.
NOBLE: Partner w produkcji części do robotów chirurgicznych

Obróbka metali i tworzyw sztucznych
Obróbka CNC i szwajcarska
Firma NOBLE produkuje części do robotów chirurgicznych zarówno z metalu, jak i tworzywa sztucznego. Oznacza to, że nie trzeba korzystać z usług różnych dostawców w zakresie różnych materiałów. W ich zakładzie znajdują się zaawansowane maszyny CNC i tokarki szwajcarskie. To połączenie ma znaczenie. Sztywna obudowa przegubu i niewielki trzpień aktywujący wymagają zupełnie innych konfiguracji. Jeden partner, który zajmuje się obiema tymi kwestiami, skraca drogę od rysunku do gotowego elementu. Z praktycznego punktu widzenia, to właśnie tutaj precyzja staje się prawdziwą umiejętnością maszyny, a nie tylko pustym słowem.
Formowanie wtryskowe tworzyw sztucznych
Formowanie wtryskowe tworzyw sztucznych pokrywa pozostałą część prac. Obudowy, uszczelki, jednorazowe elementy obiciowe i elementy ścieżki przepływu cieczy pochodzą z prasy o powtarzalnych rozmiarach. Obtrysk i mikroformowanie umożliwiają produkcję małych, szczegółowych elementów, których potrzebują roboty medyczne. Narzędzia są wytwarzane na miejscu. Dzięki temu pętla sprzężenia zwrotnego w przypadku zmian w projekcie jest krótka.
Certyfikaty i jakość
ISO 9001: 2015
Norma ISO 9001:2015 ustanawia podstawowy system zarządzania. Potwierdza ona istnienie procesów pisemnych, kontrolowanych dostawców i mierzalnych możliwości doskonalenia. Dla kupujących oznacza to przewidywalność wyników dla każdej partii.
ISO 13485: 2016
Norma ISO 13485:2016 idzie dalej. Mówi językiem wyrobów medycznych. Wymaga myślenia opartego na ryzyku, identyfikowalności i systemu jakości stworzonego z myślą o zastosowaniach chirurgicznych. Te dwa certyfikaty razem dają gwarancję, że warsztat może obsługiwać zarówno klientów przemysłowych, jak i medycznych bez pójścia na łatwiznę.
| Certyfikacja | Co obejmuje |
| ISO 9001: 2015 | Ogólny system zarządzania jakością |
| ISO 13485: 2016 | System zarządzania jakością wyrobów medycznych |
Kompleksowe usługi
Projektowanie dla produkcji
Zespół NOBLE analizuje projekt przed wycięciem pierwszego chipa. Wskazują elementy, których nie da się obrobić nożem. Wskazują tolerancje, które podnoszą koszty bez dodawania funkcji. Zwracają również uwagę na dobór materiałów, który utrudnia cykl sterylizacji. Ten wczesny wkład pozwala uniknąć późniejszych poprawek.
Montaż i pakowanie
Lista usług nie kończy się na produkcji. Montaż, kontrola i pakowanie odbywają się pod jednym dachem. W ten sposób części docierają gotowe do kolejnego etapu. Ta ciągłość zapewnia jakość i skraca czas realizacji. W przypadku części robotów chirurgicznych przeznaczonych do operacji, mniej przekazań oznacza mniejsze ryzyko wystąpienia błędów.
Wybór odpowiedniego procesu, materiału i tolerancji dla części robotów chirurgicznych to bardzo ważna kwestia. Decyduje o powodzeniu zabiegu. Przestrzeganie normy ISO 13485 również nie jest kwestią wyboru. Jest to podstawowa zasada dla każdego dostawcy części do robotów medycznych.
Potrzebujesz również partnera, który rozumie zarówno stronę techniczną, jak i zasady. Trudno znaleźć taką równowagę. W przyszłości druk 3D, inteligentne materiały i większa automatyzacja zmienią roboty chirurgiczne. Sprawdź więc swoich partnerów, kierując się tymi punktami. Następnie skontaktuj się z NOBLE w sprawie części do robotów chirurgicznych.
Często zadawane pytania dotyczące części robota chirurgicznego
Jakie tolerancje mogą mieć części robotów chirurgicznych?
Części robotów chirurgicznych zazwyczaj wymagają wysokich lub ultraprecyzyjnych granic. Standardowa obróbka osiąga ±0.13 mm. Obróbka ultraprecyzyjna osiąga ±0.005 mm. Krytyczne elementy wymagają tych ścisłych granic. Zapewnia to bezpieczeństwo i powtarzalność ruchu podczas operacji.
Jakie materiały najlepiej sprawdzają się w produkcji części robotów chirurgicznych?
Stopy tytanu zapewniają wysoką wytrzymałość przy niskiej wadze. Stal nierdzewna jest tańsza i dobrze znosi cykle sterylizacji w autoklawie. PEEK wytrzymuje ponad 3,000 cykli sterylizacji. Materiały ceramiczne, takie jak tlenek cyrkonu, są bardzo odporne na zużycie na ruchomych powierzchniach wewnątrz ciała.
Jakie certyfikaty powinien posiadać dostawca części do robotów chirurgicznych?
ISO 13485:2016 to najwyższy standard. Wymaga on identyfikowalności i myślenia opartego na ryzyku. ISO 9001:2015 to ogólna kontrola jakości. Oba certyfikaty świadczą o rzeczywistym zaangażowaniu w produkcję na poziomie chirurgicznym i bezpieczeństwo pacjenta.
Jak sterylizacja wpływa na części robotów chirurgicznych?
Autoklaw parowy, napromieniowanie gamma i VHP to powszechne metody. Części wykonane z tytanu, PEEK-u i stali nierdzewnej 316LVM dobrze znoszą te warunki. Muszą przetrwać powtarzające się cykle bez uszkodzenia lub uwalniania cząstek do organizmu pacjenta.
Czy druk 3D jest stosowany do produkcji części robotów chirurgicznych?
Tak, ale głównie w przypadku prototypów i skomplikowanych kształtów. W ten sposób inżynierowie testują projekty przed produkcją. Niektóre części do zastosowań końcowych o organicznych kształtach również na tym korzystają. Kształty bliskie końcowi często trafiają na obrabiarki CNC w celu uzyskania ostatecznej precyzji.
Czym różnią się części robotów chirurgicznych od zwykłych części obrabianych maszynowo?
Wymagają one ściślejszych tolerancji i materiałów bezpiecznych dla ciała. Wykończenie powierzchni musi zapobiegać rozwojowi bakterii. Produkcja odbywa się zgodnie z systemem jakości ISO 13485. Każdą część można śledzić od surowca do gotowego produktu.
Jak wybrać producenta części do robotów chirurgicznych?
Poszukaj certyfikatu ISO 13485 i doświadczenia w produkcji urządzeń medycznych. Sprawdź ich wyposażenie — pięcioosiowe maszyny CNC, EDM i współrzędnościowe maszyny pomiarowe (CMM). Partner oferujący kompleksowe usługi skraca czas przekazywania części. To gwarantuje jakość na każdym etapie procesu.






