

Komponenty robota opiekuńczego – przeguby, obudowy i rama – muszą spełniać surowe normy, ale która metoda budowy i materiał zapewnią najlepszą równowagę? Wybór metod i materiałów do produkcji komponentów robota opiekuńczego to ważna decyzja. Bezpieczeństwo, precyzja i koszt mają tu kluczowe znaczenie. W tym artykule porównano obróbkę CNC, formowanie wtryskowe, blachę, DMLS i druk 3D. Zobaczysz również, jak sprawdzają się stal nierdzewna 17-4 PH i Ti-6Al-4V. Podzielimy się wskazówkami dotyczącymi projektowania pod kątem produkcji oraz przewodnikiem po niestandardowych i gotowych komponentach robota opiekuńczego. W ten sposób Twój robot przejdzie drogę od prototypu do produkcji z mniejszą liczbą niespodzianek.
Wymagania dotyczące kluczowych komponentów robota opiekuńczego
Standardy bezpieczeństwa i zgodności
Przepisy dotyczące wyrobów medycznych i biokompatybilności
Komponenty robotów opiekuńczych muszą spełniać surowe wymogi. FDA twierdzi, że wiele systemów robotycznych to urządzenia klasy II lub III. Dlatego przed sprzedażą wymagane jest zezwolenie 510(k) lub PMA. W Europie obowiązują podobne przepisy w ramach MDR, a norma ISO 13485 wyznacza standard jakości. Norma IEC 60601 dotyczy bezpieczeństwa elektrycznego, a norma ISO 14971 pomaga zarządzać ryzykiem w całym okresie użytkowania produktu. Norma ISO 62304 kontroluje oprogramowanie. Normy te kierują każdym wyborem projektowym.
Biokompatybilność jest również istotna. Żadna część, która ma kontakt z pacjentem, nie może wywoływać niepożądanych reakcji. Decyduje o tym wybrany materiał. Stal nierdzewna 17-4 PH i Ti-6Al-4V przechodzą testy biokompatybilności. Wytrzymują również wielokrotną sterylizację bez utraty wytrzymałości.
Możliwość czyszczenia i odporność na chemikalia
Szpitale czyszczą sprzęt na bieżąco. Twój robot musi radzić sobie z silnymi chemikaliami bez pękania i rdzewienia. Gładkie powierzchnie pomagają. Podobnie jak materiały takie jak fluoropren XP, który jest odporny na rozpuszczalniki, smary i środki czyszczące. EPDM zachowuje elastyczność w niskich temperaturach i jest odporny na starzenie. Uszczelki wykonane z tych materiałów zapobiegają przedostawaniu się płynów i zachowują klasę szczelności IP65 w rzeczywistych warunkach.
Precyzja i tolerancje
Wymagania dotyczące tolerancji dla połączeń ruchomych
Precyzja połączeń kontroluje dokładność robota. Typowe tolerancje połączeń wynoszą plus/minus 0.01 mm. To klasa IT5 lub IT6. Chropowatość powierzchni musi być mniejsza niż Ra 0.8 mikrometra. Obróbka pięcioosiowa zapewnia dokładność od plus/minus 0.005 do 0.01 mm. Otwory łożyskowe mają pasowania H6 lub H7. Te wąskie tolerancje zapewniają płynny i powtarzalny ruch.
Wpływ na funkcjonalność i koszt montażu
Błędy w nakładaniu warstw wpływają negatywnie na wydajność. Gdy pojedyncze części utrzymują się z dokładnością plus/minus 0.05 mm, całkowity luz promieniowy może osiągnąć 0.2 mm. To obniża powtarzalność połączeń. GD&T kontroluje koncentryczność, położenie rzeczywiste i równoległość. Prawidłowe nakładanie warstw utrzymuje się poniżej 0.05 mm. Ta metoda równoważy koszty montażu. Unikasz zbyt ścisłego dociskania każdej części, jednocześnie uzyskując dokładność potrzebną Twojemu robotowi.
Trwałość i długowieczność materiałów
Odporność na zużycie w zastosowaniach o dużej liczbie cykli
Intensywne użytkowanie powoduje szybkie zużycie części. Elastomery silikonowe ulegają zniszczeniu po 10 000 do 50 000 cykli uderzeń. TPU sprawdza się lepiej przy wytrzymałości na rozciąganie powyżej 40 MPa i lepszej odporności na ścieranie. TPU OMRON ze wzmocnioną siatką z włókien wytrzymuje siły powyżej 100 N i ma nawet o 40% dłuższą żywotność. Norma ISO/TS 15066 wymaga stabilnej pracy przez co najmniej 100 000 cykli uderzeń. Wybierz materiały o wysokiej wytrzymałości na rozdarcie i odporności na zmęczenie.
Odporność na warunki atmosferyczne (wilgotność, temperatura, promieniowanie UV)
Roboty opiekuńcze działają w wielu warunkach. Wilgotność powoduje, że niektóre materiały pęcznieją i ulegają rozkładowi. Promieniowanie UV rozkłada inne. Pomagają w tym powłoki ochronne i hermetyzacja. Podobnie jak materiały samonaprawiające się, które same naprawiają drobne uszkodzenia.
Procesy produkcyjne komponentów robotów opiekuńczych
Sposób, w jaki budujesz części robota, wpływa na koszty, precyzję i szybkość wprowadzania go na rynek. Każdy proces produkcyjny ma mocne strony w różnych zastosowaniach. Przyjrzyjmy się głównym metodom i ich najlepszym zastosowaniom.
Obróbka CNC precyzyjnych części metalowych
Obróbka CNC pozostaje najlepszym wyborem w przypadku części wymagających małych wymiarów i wytrzymałych materiałów. Sprawdza się ona doskonale w przypadku ram konstrukcyjnych, połączeń i mocowań, które wytrzymują powtarzające się obciążenia bez przesuwania.
Zastosowania: ramy konstrukcyjne, złącza i mocowania
Rama robota dźwiga ciężar. Przeguby sterują ruchem. Mocowania utrzymują czujniki i siłowniki na miejscu. Te części wymagają sztywności i stabilności. Obróbka CNC to zapewnia. Możesz ciąć stal nierdzewną 17-4 PH lub Ti-6Al-4V z wysoką powtarzalnością. Maszyny pięcioosiowe tworzą złożone geometrie w jednym ustawieniu. Eliminuje to błędy wynikające z wielokrotnego zaciskania. Proces obsługuje otwory gwintowane, miejsca na kołki ustalające i gniazda łożysk, których nie da się osiągnąć innymi metodami.
Osiągalne tolerancje i wykończenia powierzchni
Oto, co można osiągnąć dzięki obróbce CNC w przypadku części robotycznych:
| Operacja obróbki / Funkcja | Osiągalna tolerancja / wykończenie powierzchni |
| Frezowanie ogólne | ± 0.01 mm |
| Toczenie precyzyjne i obróbka pięcioosiowa | ±0.005 mm lub ciaśniej |
| Gniazda łożysk i powierzchnie uszczelniające | Chropowatość powierzchni Ra 0.4–0.8 |
| Kluczowe cechy robota (z liniowymi skalami i sondowaniem wewnątrz maszyny) | ±0.002–0.005 mm |
| Obudowy serwosilników i enkoderów (koncentryczność) | ≤0.01 mm TIR |
| Harmoniczna, elastyczna linia splotowa o cienkich ściankach | ≤0.005 mm |
| Luz reduktora | ≤1 minuta kątowa |
| Wywołanie walcowości GD&T | ⌭0.004 mm |
| Wywołanie koncentryczności GD&T | ◎0.005 mm |
| Powtarzalny ruch — roboty chirurgiczne | ≤0.01 mm |
| Krytyczne wymiary produkcji wolumenowej | Cpk ≥ 1.33 z próbkowaniem do AQL 1.0 |
Standardowa chropowatość powierzchni płaskich wynosi 63 mikrocale. Powierzchnie zakrzywione osiągają 125 mikrocali lub więcej. Lekkie śrutowanie poprawia estetykę powierzchni. Obowiązują standardowe parametry GD&T, takie jak położenie rzeczywiste, płaskość i prostopadłość. Precyzja obróbki CNC zapewnia dokładność wymaganą przez systemy robotyczne.
W przypadku produkcji seryjnej, NOBLE (wiodący producent w Chinach) łączy obróbkę CNC precyzyjnych komponentów z innymi procesami produkcyjnymi, aby kontrolować koszty. Ich specjalistyczna wiedza produkcyjna pomaga klientom szybko przejść od prototypu do produkcji masowej. To zintegrowane podejście jest kluczowe dla nowoczesnej produkcji w dziedzinie robotyki.
Procesy produkcyjne części robotów do obsługi cieczy
Części robotów do transportu cieczy wymagają szczególnej uwagi. Komponenty te mają kontakt z płynami, muszą być szczelne i odporne na korozję. Dwa kluczowe procesy produkcyjne spełniają te wymagania: cięcie laserowe ze spawaniem oraz formowanie wtryskowe w celu uzyskania uszczelnień. Wybór odpowiednich procesów produkcyjnych dla części robotów do transportu cieczy bezpośrednio wpływa na jakość końcowego montażu w warunkach rzeczywistych.
Cięcie i spawanie laserowe ścieżek płynów
Ścieżki przepływu cieczy muszą być gładkie i szczelne. Cięcie i gięcie laserowe tworzy precyzyjne kanały w blasze. Laser zapewnia czyste krawędzie bez zadziorów. Spawanie łączy sekcje bez dodawania materiału, który mógłby gromadzić resztki. Stal nierdzewna jest odporna na korozję powodowaną przez odczynniki i środki czyszczące. Zespół pozostaje łatwy do czyszczenia i bezpieczny chemicznie. Ma to znaczenie w przypadku systemów do transportu cieczy, w których przeprowadzane są testy diagnostyczne lub przygotowywane leki. Te maszyny do transportu cieczy wymagają wysokiej niezawodności przez tysiące cykli.
Formowanie wtryskowe i wtryskowe uszczelek i złączy
Uszczelki i złącza często wykorzystują dwa materiały. W procesie formowania wtryskowego miękki elastomer jest łączony ze sztywnym podłożem. Miękka warstwa tworzy uszczelnienie. Sztywna część zapewnia strukturę i punkty montażowe. Formowanie wtryskowe polega na umieszczeniu wstępnie uformowanej wkładki metalowej lub plastikowej w formie, a następnie na wstrzyknięciu materiału wokół niej. W ten sposób powstają wkładki gwintowane, styki elektryczne lub obudowy czujników ze zintegrowanym uszczelnieniem. Te procesy produkcyjne skracają liczbę etapów montażu i poprawiają niezawodność części robotów do transportu cieczy, które pozostają wolne od zanieczyszczeń przez wiele cykli. W przypadku zautomatyzowanego transportu cieczy integralność uszczelnienia ma kluczowe znaczenie. Zapewnia ona dokładność i zapobiega zanieczyszczeniom krzyżowym w procesach o wysokiej przepustowości.
Kluczowe technologie produkcyjne dla robotyki: wtrysk, blacha i obróbka addytywna
Oprócz obróbki CNC i procesów transportu cieczy istnieją jeszcze trzy dodatkowe metody uzupełniania produkcji dla robotyki.
Formowanie wtryskowe elementów z tworzyw sztucznych o dużej objętości
Formowanie wtryskowe sprawdza się doskonale, gdy potrzebujesz tysięcy identycznych części z tworzywa sztucznego. Obudowy, pokrywy i wsporniki działają bez zarzutu. Koszt początkowy oprzyrządowania jest wysoki, ale koszt jednostkowy szybko spada wraz ze wzrostem ilości. Do formy dodaje się zatrzaski, zawiasy i złączki montażowe. To oszczędza czas montażu. Tworzywa konstrukcyjne, takie jak ABS, poliwęglan i nylon, zapewniają dobrą udarność i estetyczny wygląd. Warianty klasy medycznej zapewniają biokompatybilność tam, gdzie jest to potrzebne. Ten proces zaspokaja zapotrzebowanie na części do automatyzacji robotów.
Produkcja blach na podwozia i konstrukcje wsporcze
Blacha stanowi szkielet wielu systemów robotycznych. Cięcie laserowe, gięcie i spawanie przekształcają płaski metal w sztywne ramy. Proces ten jest szybki i ekonomiczny w przypadku małych i średnich serii. Obszary narażone na duże obciążenia wzmacnia się za pomocą wzmocnień lub formowanych żeber. Płaskie panele ułatwiają montaż elektroniki, okablowania i czujników. Usługi blacharskie NOBLE obejmują cięcie laserowe i gięcie, a następnie spawanie i wykańczanie. W ten sposób powstaje solidna, lekka rama dla Twojego robota.
DMLS i druk 3D dla złożonych geometrii i prototypów
Bezpośrednie spiekanie laserowe metali (DMLS) i druk 3D oferują swobodę projektowania, jakiej nie oferuje obróbka mechaniczna. Drukujesz złożone kanały wewnętrzne, kształty organiczne i struktury kratowe. Funkcje te wspierają chłodzenie konformalne, redukcję masy i konsolidację części.
Kluczową zaletą druku 3D z metalu jest możliwość tworzenia elementów o złożonej i zoptymalizowanej geometrii. Oznacza to, że idealnie nadaje się do produkcji części o wysokiej wydajności.
W przypadku prototypów druk 3D pozwala na szybką iterację bez opóźnień związanych z oprzyrządowaniem. Przed rozpoczęciem produkcji testuje się dopasowanie, funkcjonalność i montaż. W przypadku części do zastosowań końcowych, DMLS redukuje liczbę komponentów w zespole. Wiele obrabianych części łączy się w jeden, drukowany element, który jest mocniejszy i lżejszy. Jest to zgodne z trendami we współczesnej produkcji robotyki, gdzie złożoność nie zwiększa kosztów. Precyzja DMLS zapewnia dokładność wymaganą przez zaawansowane systemy robotyczne. Te metody addytywne są niezbędnymi narzędziami w produkcji w obszarze robotyki.
Materiały do komponentów robotów opiekuńczych
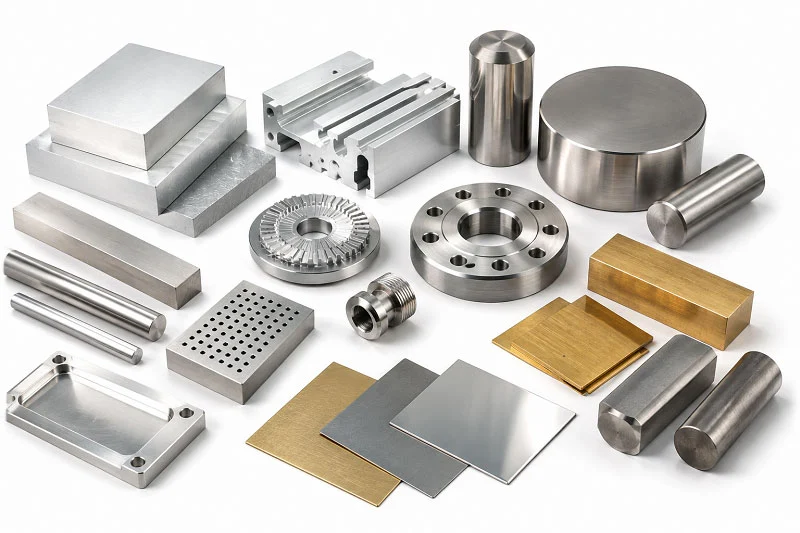
Wybór odpowiedniego materiału na komponenty robota opiekuńczego wpływa na wszystko, co przyniesie przyszłość. Zmienia on trwałość części, ich odporność na chemikalia i koszty. Niektóre części muszą być bardzo wytrzymałe. Inne wymagają niskiego tarcia lub bezpieczeństwa dla organizmu. Przyjrzyjmy się głównym grupom materiałów i sprawdźmy, gdzie każda z nich sprawdza się najlepiej.
Części robota do obsługi cieczy: wybór materiałów
Części robotów do transportu cieczy muszą spełniać rygorystyczne wymagania. Mają kontakt z odczynnikami, rozpuszczalnikami i próbkami biologicznymi. Muszą być odporne na korozję. Nie mogą przedostawać się do cieczy chemikaliów. Często wymagają niskiego tarcia, aby zapewnić płynny przepływ cieczy. W tej dziedzinie przodują trzy grupy materiałów: PTFE, PEEK i stal nierdzewna 316L. Każda z nich oferuje inne zalety.
Stal nierdzewna odporna na korozję w kontakcie z płynami
Stal nierdzewna 316L znana jest ze swojej odporności na korozję. Zawartość molibdenu chroni przed chlorkami, solami i chemikaliami przemysłowymi. Nie ulega rozkładowi w kontakcie z wybielaczem, kwasem nadoctowym i odparowanym nadtlenkiem wodoru. To czyni ją doskonałym wyborem do igieł mających kontakt z płynami ustrojowymi. Dobrze sprawdza się również w przypadku części poddawanych wielokrotnej sterylizacji. Moduł sprężystości wynosi 193 GPa i jest około trzykrotnie sztywniejszy niż aluminium. Taka sztywność zapobiega wyginaniu się precyzyjnych części igieł podczas użytkowania. W warunkach surowych przepisów sanitarnych stal nierdzewna 316L zapewnia niezawodną pracę w częściach robotów do transportu płynów.
Tworzywa sztuczne konstrukcyjne do ścieżek przepływu cieczy o niskim tarciu
PTFE i PEEK oferują różne korzyści w kontakcie z płynami. PTFE jest odporny na prawie wszystkie substancje chemiczne. Żaden powszechny odczynnik laboratoryjny go nie rozłoży. Jego tarcie jest bardzo niskie i ma właściwości nieprzywierające. Dzięki temu doskonale nadaje się do uszczelnień, końcówek i części zwilżanych statycznie. Wada? PTFE ma niską wytrzymałość na rozciąganie, między 20 a 35 MPa. Odkształca się pod wpływem ciśnienia, więc nie może przenosić obciążeń konstrukcyjnych. PEEK wypełnia tę lukę. Ma wysoką wytrzymałość na rozciąganie, około 90 do 100 MPa. Zachowuje swój kształt pod stałym ciśnieniem. PEEK jest odporny na większość cieczy organicznych i na bazie wody, chociaż silny kwas siarkowy i niektóre halogeny mogą go uszkodzić. W przypadku ruchomych części wymagających ścisłych tolerancji, PEEK sprawdza się dobrze. W przypadku systemów dostarczania chemikaliów i uszczelnień narażonych na działanie agresywnych odczynników, PTFE jest bezpieczniejszym wyborem. Te dwa tworzywa sztuczne współpracują ze sobą w systemach transportu cieczy, gdzie liczy się zarówno bezpieczeństwo chemiczne, jak i wytrzymałość mechaniczna.
Oto krótkie porównanie tych trzech materiałów, z których wykonane są części robotów do transportu cieczy:
| Materiał | Odporność na korozję / chemikalia | Właściwości tarcia i nieprzywierania | Siła mechaniczna | Najlepsze zastosowanie w robotach do obsługi cieczy |
| PTFE | Odporny na prawie wszystkie substancje chemiczne; żaden powszechnie stosowany odczynnik laboratoryjny go nie rozłoży | Bardzo niskie tarcie i nieprzywieranie | Niska wytrzymałość na rozciąganie (20–35 MPa); odkształca się pod wpływem ciśnienia | Systemy dostarczania chemikaliów, uszczelnienia i końcówki narażone na działanie agresywnych odczynników |
| PEEK | Odporny na większość organicznych i wodnych płynów; ulega uszkodzeniu pod wpływem silnego kwasu siarkowego i niektórych halogenów | Nadaje się do ruchomych części wymagających ścisłych tolerancji | Wysoka wytrzymałość na rozciąganie (90–100 MPa); zachowuje kształt pod stałym ciśnieniem | Ramiona konstrukcyjne robotów, przyrządy pozycjonujące i ruchome części o dużej ładowności |
| 316L Stal nierdzewna | Wyjątkowa odporność na korozję; molibden chroni przed chlorkami, solami i chemikaliami przemysłowymi | Nie zauważono niskiego tarcia | Moduł sprężystości 193 GPa (około 3× sztywniejszy niż aluminium) | Igły mające kontakt z płynami ustrojowymi, części poddawane sterylizacji |
Metale o wysokiej wytrzymałości: 17‑4 PH i Ti‑6Al‑4V
Gdy Twój robot potrzebuje metalowych części, które wytrzymają duże obciążenia lub będą odporne na zużycie, na myśl przychodzą dwa stopy: stal nierdzewna 17-4 PH i tytan Ti-6Al-4V. Oba dobrze sprawdzają się w obróbce CNC i DMLS. Oba oferują doskonałą odporność na korozję. Różnią się jednak wytrzymałością, twardością i obrabialnością.
Właściwości mechaniczne i obrabialność
Stal nierdzewna 17-4 PH osiąga imponujące wyniki. W stanie H900 jej wytrzymałość na rozciąganie sięga 1275 MPa. Granica plastyczności sięga 1060 MPa. Wytrzymałość na zginanie wzrasta do 1380 MPa. Moduł sprężystości wynosi 200 GPa. Twardość wynosi 38 HRC. Wydłużenie przy zerwaniu wynosi 10%. Gęstość wynosi 7.75 g/cm³. Po obróbce skrawaniem chropowatość powierzchni wynosi Ra 1.0 µm. Te właściwości sprawiają, że stal 17-4 PH jest dobrym kandydatem na ramy konstrukcyjne, złącza i mocowania w komponentach robotów opiekuńczych.
Ti-6Al-4V oferuje inny profil. Jego wytrzymałość na rozciąganie waha się od 936 do 1014 MPa, w zależności od orientacji i położenia. Zmienna jest również ciągliwość. W przypadku badania prostopadłego do warstw osadowych, ciągliwość wynosi od 14 do 21 procent. Równocześnie spada do 6-11 procent. Moduł sprężystości wynosi 110 GPa. Twardość w postaci wyżarzonego pręta mieści się w zakresie od 302 do 340 HB. Maksymalna temperatura pracy sięga 315°C. Temperatura transus beta wynosi około 999°C.
Skrawalność odróżnia te dwa stopy. Stop 17-4 PH dobrze obrabia się przy odpowiednim podejściu. Należy używać ostrych, wielowarstwowych narzędzi z węglika spiekanego z powłoką TiAlN lub PVD o dodatnim kącie natarcia. Zmniejsza to siły skrawania. Płytki z powłoką ceramiczną dobrze sprawdzają się podczas toczenia, szczególnie w stanie H900. Rozpraszają ciepło i wydłużają żywotność narzędzia. Należy utrzymywać stałe posuwy i prędkości obrotowe, aby uniknąć utwardzania. Odpowiednie chłodzenie zapewnia dokładność wymiarową. Stan H900 o wysokiej twardości utrudnia obróbkę. Zużycie narzędzia przyspiesza w przypadku poślizgu parametrów.
Stop Ti-6Al-4V jest trudniejszy w obróbce skrawaniem. Jego przewodność cieplna wynosi zaledwie 6.7 W/m·K. Jest to około 25 razy mniej niż aluminium 6061 i sześć razy mniej niż stal 4140. Ciepło koncentruje się na krawędzi skrawającej. Na krawędzi powstaje narost. Następuje utwardzanie zgniotowe. Prędkości obróbki zgrubnej powinny zaczynać się od 80 do 120 SFM (24 do 37 m/min). Ciśnienie chłodziwa musi przekraczać 500 psi (35 barów). Obciążenie wiórem powinno wynosić co najmniej 0.002 cala/ząb (0.05 mm/ząb). Te parametry zapobiegają utwardzaniu zgniotowemu i zapewniają stabilność cięcia.
Obróbka powierzchni w celu ochrony przed zużyciem i korozją
Obróbka powierzchni wydłuża żywotność części metalowych. Właściwy wybór zależy od zastosowania. Oto przewodnik:
| Wymaganie | Zalecana obróbka powierzchni |
| Duże zużycie/zmęczenie | Śrutowanie połączone z powłoką PVD lub DLC |
| Narażenie na warunki zewnętrzne / korozję | Malowanie proszkowe plus anodowanie lub pasywacja |
| Potrzeby kosmetyczne i lekkie | Anodowanie |
| Kontakt z żywnością lub produktami farmaceutycznymi | Pasywacja lub elektropolerowanie |
| Obszary o wysokim poziomie ciepła | Twarda powłoka chromowana lub ceramiczna |
Pasywacja wykorzystuje kwas azotowy lub cytrynowy. Usuwa wolne żelazo i tworzy pasywną warstwę tlenku chromu. Zapewnia to doskonałą odporność na korozję. Jest odpowiednia dla robotów spożywczych, cobotów medycznych, jednostek zewnętrznych i połączeń. Anodowanie (typ II i III) działa na profilach aluminiowych oraz częściach giętych lub tłoczonych. Tworzy twardą, odporną na zużycie warstwę tlenku. Zalety obejmują odporność na korozję, izolację elektryczną i estetyczne opcje kolorystyczne. Pasuje do szyn podwozia, obudów, wsporników, mocowań czujników i ramion. Powłoki PVD i CVD, takie jak TiN, TiAlN i DLC, są stosowane na kołach zębatych, wałach i powierzchniach ślizgowych. Są one wyjątkowo twarde (2,000–3,000 HV), charakteryzują się niskim tarciem i są odporne na zużycie. Najbardziej korzystne są zęby przekładni, czopy łożysk, połączenia ślizgowe i efektory.
W branży wyrobów medycznych, obróbka powierzchni spełnia surowe wymagania dotyczące biokompatybilności i odporności na korozję. Anodowanie implantów tworzy warstwę tlenku glinu o dobrej biokompatybilności. Zmniejsza to niepożądane reakcje z tkanką ludzką. Utlenianie mikroelektrodowe tworzy ceramiczne warstwy powłokowe o doskonałej odporności na zużycie i biokompatybilności. Nadaje się do wyrobów medycznych, takich jak sztuczne stawy.
Tworzywa sztuczne do obudów i elementów konstrukcyjnych
Nie każda część wymaga metalu. Obudowy, pokrywy i wsporniki często lepiej sprawdzają się w tworzywach konstrukcyjnych. Materiały te zmniejszają wagę, są odporne na uderzenia i oferują elastyczność estetyczną. Są również tańsze niż metal obrabiany mechanicznie w dużych ilościach.
ABS, poliwęglan i nylon: wytrzymałość na uderzenia i wykończenie estetyczne
ABS to prawdziwy „koń roboczy”. Zapewnia dobrą udarność i dobrze przyjmuje farbę, teksturę i kolor. Poliwęglan zapewnia doskonałą odporność na uderzenia. Dobrze znosi również wyższe temperatury. Nylon zapewnia doskonałą odporność na zużycie i chemikalia. Dobrze sprawdza się w przekładniach, łożyskach i zaciskach konstrukcyjnych. Każdy rodzaj plastiku ma swoje miejsce w projektowaniu robotów. ABS nadaje się do osłon i obudów kosmetycznych. Poliwęglan pasuje do części wymagających przejrzystości lub wysokiej udarności. Nylon nadaje się do ruchomych części, które ocierają się lub ślizgają.
Warianty spożywcze i medyczne
Standardowe tworzywa sztuczne mogą nie spełniać norm bezpieczeństwa. Warianty dopuszczone do kontaktu z żywnością i materiały medyczne wypełniają tę lukę. Materiały te przechodzą testy biozgodności. Są odporne na wielokrotne czyszczenie i nie wydzielają szkodliwych substancji chemicznych. ABS i poliwęglan klasy medycznej są powszechnie stosowane w komponentach robotów opiekuńczych, które mają kontakt z pacjentami lub przebywają w sterylnych polach. Nylon dopuszczony do kontaktu z żywnością sprawdza się w maszynach do obsługi płynów, które przygotowują leki lub przetwarzają próbki. Zawsze sprawdzaj certyfikat materiału. Powinien on potwierdzać zgodność z normą ISO 10993 lub przepisami FDA dotyczącymi kontaktu z żywnością.
Rozważania projektowe dotyczące komponentów robota opiekuńczego
Ograniczenia produkcyjne i geometria części
Kąty pochylenia, grubość ścianki i podcięcia
Kąty pochylenia są ważne w przypadku formowanych części. Pomagają one w wyjmowaniu części z formy bez śladów zadrapań. Nylon nie wymaga minimalnego pochylenia, ale najlepiej sprawdza się jeden stopień. Poliwęglan wymaga co najmniej 1.5 stopnia, a dwa stopnie są lepsze. Powierzchnie teksturowane wymagają większego pochylenia, ponieważ tekstura tworzy drobne podcięcia. Dobrą zasadą jest dodanie 1.5 stopnia pochylenia na każde 0.001 cala głębokości tekstury.
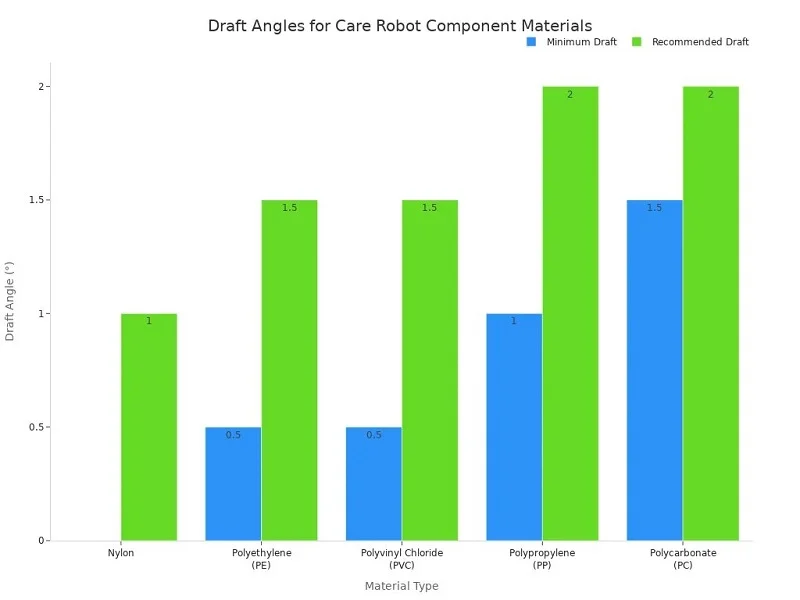
Grubość ścianki zmienia się wraz z głębokością elementu. Element o głębokości 0.25 cala (0,68 cm) wymaga 0.040 cala (0,68 cm) grubości ścianki i 0.5 stopnia pochylenia. Przy głębokości dwóch cali (5 cm) potrzeba ponad 0.100 cala (0,27 cm) grubości ścianki i 2 stopni pochylenia. Zaokrągl wszystkie krawędzie zaokrągleniami wewnętrznymi o grubości co najmniej 0.5-krotności grubości ścianki. Zaokrąglenia zewnętrzne powinny sięgać 1.5-krotności grubości ścianki.
Optymalizacja pod kątem CNC, formowania wtryskowego lub obróbki blachy
Każdy proces ma swoje własne zasady. CNC obsługuje wąskie tolerancje bez kątów pochylenia. Formowanie wtryskowe wymaga pochylenia i równych ścianek. Blacha najlepiej sprawdza się przy prostych gięciach i stałych promieniach. Wybierz proces wcześnie. Ten wybór kształtuje geometrię i oszczędza czas na późniejsze przeprojektowywanie.
Metody montażu i łączenia
Łączniki, spawanie i klejenie
Łączniki ułatwiają demontaż. Spawanie tworzy trwałe, mocne połączenia. Klejenie rozkłada naprężenia na szerszym obszarze. Każda metoda pasuje do różnych komponentów robota opiekuńczego. Używaj łączników w miejscach, w których potrzebujesz dostępu do części w celu serwisowania. Spawaj ramy konstrukcyjne, które nigdy się nie rozpadają.
Modułowa konstrukcja dla łatwości serwisowania
Modułowa konstrukcja utrzymuje zużycie i zanieczyszczenia w jednym miejscu. Możesz wymienić element ruchomy bez dotykania ramy. Standardowe elementy złączne i złącza skracają czas naprawy. Punkty testowe i kody błędów ułatwiają podejmowanie decyzji serwisowych bez domysłów. Jeśli tania część eksploatacyjna zmusza Cię do demontażu drogiego zespołu, konstrukcja nie jest wystarczająco sprawna.
Optymalizacja kosztów i dobór materiałów
Równoważenie kosztów materiałowych z potrzebami wydajnościowymi
Lekkie kompozyty redukują masę i zużycie energii. Wysokowytrzymałe stopy, takie jak tytan i aluminium, wytrzymują obciążenia. Zaawansowane polimery sprawdzają się w obudowach i elementach niekonstrukcyjnych. Systemy hybrydowe łączą metale w obszarach narażonych na duże obciążenia z kompozytami w sekcjach wrażliwych na wagę. Popyt regionalny również ma znaczenie. Rynki azjatyckie stawiają na pierwszym miejscu koszty, podczas gdy rynki północnoamerykańskie koncentrują się na wydajności.
Minimalizacja odpadów dzięki procesom kształtowania bliskiego sieci
Procesy bliskie kształtu końcowego redukują ilość odpadów. DMLS i druk 3D pozwalają na tworzenie części o kształcie zbliżonym do finalnego. To redukuje straty materiałowe i czas obróbki. Zasady projektowania pod kątem możliwości produkcyjnych kierują tymi wyborami. Pomagają one zrównoważyć wąskie tolerancje z kosztami produkcji. Dobry projekt utrzymuje wąskie tolerancje tam, gdzie są one istotne, i łagodzi je w innych miejscach.
Komponenty robotów opiekuńczych – niestandardowe i gotowe
W przypadku każdego komponentu robota opiekuńczego masz wybór. Czy zaprojektować część niestandardową? Czy wybrać opcję gotową ? Od tej odpowiedzi zależy Twój harmonogram, budżet i ostateczna wydajność.
Kiedy wybrać produkcję niestandardową
Unikalne geometrie, zastrzeżone projekty lub ścisłe tolerancje
Niektóre części po prostu nie występują w żadnym katalogu. Może ramię robota wymaga specjalnego uchwytu montażowego. Może efektor końcowy ma kształt, którego nie da się dopasować do żadnej standardowej części. Może potrzebujesz ścisłych tolerancji dla połączeń wpustowych — plus minus 0.005 mm, których standardowe łożyska nie są w stanie zagwarantować. W takich przypadkach jedyną opcją jest produkcja na zamówienie. Precyzyjne części na zamówienie pozwalają kontrolować każdy wymiar i materiał. Otrzymujesz dokładnie to, czego wymaga Twój projekt. Produkcja na zamówienie chroni również Twoją własność intelektualną. Gotowe części pokażą Twoje podejście do projektowania konkurencji. Części na zamówienie chronią Twoje pomysły w obrębie Twojej firmy.
Produkcja wielkoseryjna z wykorzystaniem dedykowanych narzędzi
Ilość zmienia matematykę w ogromnym stopniu. W przypadku małych wolumenów obróbka CNC sprawdza się doskonale. Firmy takie jak NOBLE oferują te usługi w zakresie prototypowania. Ale gdy potrzebujesz tysięcy identycznych komponentów robotów opiekuńczych, formowanie wtryskowe zmienia obraz kosztów. Oprzyrządowanie początkowe jest bardzo kosztowne. Koszt jednostkowy szybko spada wraz ze wzrostem skali. Dedykowane oprzyrządowanie zwraca się z czasem. Każda część wychodzi tak samo. Ta spójność ma znaczenie w przypadku komponentów robotów opiekuńczych o krytycznym znaczeniu dla bezpieczeństwa, które muszą działać tak samo w każdym cyklu.
Wykorzystanie standardowych komponentów w celu szybszego rozwoju
Łożyska, elementy złączne i obudowy czujników
Standardowe komponenty oszczędzają miesiące pracy nad rozwojem. Łożyska, elementy złączne i obudowy czujników są już dostępne w tysiącach rozmiarów. Wybierasz jeden z katalogu. Łożyska czujnikowe dostarczają obecnie danych o obciążeniu i zużyciu w czasie rzeczywistym. Duży producent samochodów odnotował 25% spadek kosztów konserwacji po dodaniu łożysk czujnikowych. Wdrożenia SKF i Schaeffler skróciły przestoje nawet o 30%. Dane te pomagają w budowaniu inteligentniejszych komponentów robotów opiekuńczych. Konfigurowalne, gotowe komponenty zmniejszają nakład pracy inżynieryjnej. Standardowe łożyska i wały całkowicie redukują koszty narzędzi. Pozwalają na szybkie testowanie i iterację podczas prototypowania.
Skrócenie czasu realizacji i początkowej inwestycji
Czas realizacji zamówienia ma znaczenie, gdy spieszysz się z wprowadzeniem produktu na rynek. Łożysko gotowe do sprzedaży jest wysyłane w ciągu kilku dni. Komponent niestandardowy powstaje w ciągu tygodni lub miesięcy. Oszczędzasz czas projektowania, oczekiwania na narzędzia i cykle testowania. Twoja początkowa inwestycja pozostaje niższa. Wprowadzasz na rynek robota o minimalnej funkcjonalności, testujesz go w terenie, a później modernizujesz. Części gotowe do sprzedaży wykorzystują sprawdzone projekty, które inni już zatwierdzili. To znacznie obniża ryzyko techniczne.
Równoważenie wydajności, czasu realizacji i budżetu
Macierz decyzyjna dla podejść hybrydowych
Większość udanych robotów wykorzystuje inteligentne połączenie. Kluczowe elementy konstrukcyjne mogą być niestandardowe. Łożyska i elementy złączne pozostają dostępne od ręki . To hybrydowe podejście daje Ci to, co najlepsze z obu światów. Otrzymujesz niestandardową precyzję tam, gdzie dokładność jest najważniejsza. Oszczędzasz na produktach gotowych , gdzie standardowe części działają bez zarzutu. Prosta macierz decyzyjna pomaga Ci dokonać wyboru:
- Jeżeli część ma zastrzeżoną konstrukcję lub wymaga ścisłe tolerancje, przejdź na zamówienie
- Jeżeli część ma standardowy rozmiar i funkcję, przejdź z półki
Taka równowaga pozwala utrzymać budżet pod kontrolą. Usługi NOBLE doskonale wspierają to hybrydowe podejście. Ich dział Smart Manufacturing oferuje niestandardowe formowanie wtryskowe wraz ze standardową obróbką blach. Możesz rozwijać swoje niestandardowe komponenty i standardowe części pod jednym dachem.
Sprawdzanie zgodności standardowych części z wymaganiami dotyczącymi obciążenia i bezpieczeństwa
Łożysko dostępne w sklepie może wyglądać dobrze na papierze. Należy je jednak zweryfikować pod kątem konkretnych warunków obciążenia. Sprawdź obciążenie znamionowe, limit prędkości i zakres temperatur. Przeprowadź analizę współczynnika bezpieczeństwa dla swojego zastosowania. Upewnij się, że część spełnia normę ISO 13485 lub IEC 60601, jeśli ma być częścią robota medycznego. Nigdy nie zakładaj, że część katalogowa spełnia Twoje potrzeby tylko dlatego, że pasuje fizycznie. Przetestuj ją w rzeczywistych warunkach pracy. Jeśli przejdzie testy, zaoszczędzisz czas i pieniądze. Jeśli zawiedzie, przeprojektuj i wybierz produkt niestandardowy. Taka równowaga – produkt niestandardowy tam, gdzie ma znaczenie, gotowy tam, gdzie nie ma – to najszybsza droga do niezawodnego robota opiekuńczego.
Współpraca z NOBLE w zakresie komponentów robotów opiekuńczych

Kompleksowa obróbka metali i tworzyw sztucznych
CNC, formowanie wtryskowe i obróbka blachy
Firma NOBLE zajmuje się zarówno metalowymi, jak i plastikowymi komponentami robota pielęgnacyjnego w jednym miejscu. Ich obróbka CNC zapewnia ścisłe tolerancje wymagane przez złącza i mocowania. Formowanie wtryskowe zaspokaja potrzeby w zakresie obudów i pokryw, gdy produkujesz wiele części. Obróbka blacharska pozwala na budowę solidnych podwozi i ram nośnych. Nie musisz korzystać z usług trzech różnych dostawców ani szukać brakujących części. Jeden zespół zajmuje się całym procesem.
Nadformowanie i DMLS dla złożonych zespołów
Niektóre części wymagają więcej niż jednej metody. Obtrysk polega na mocowaniu miękkich uszczelek do sztywnych złączy. DMLS drukuje złożone kształty metalowe, których nie da się uzyskać metodą obróbki mechanicznej. NOBLE stosuje te metody w ramach swoich głównych usług. Oznacza to, że Twój wielomateriałowy zespół dociera jako jeden, gotowy element. Unikasz problemów z koordynacją i opóźnień w dostawie.
Certyfikaty jakości: ISO 9001:2015 i ISO 13485:2016
Rygorystyczne zarządzanie jakością dla bezpiecznych i niezawodnych komponentów
Firma NOBLE posiada certyfikaty ISO 9001:2015 i ISO 13485:2016. Pierwszy z nich obejmuje ogólne zarządzanie jakością. Drugi dotyczy bezpośrednio wyrobów medycznych. Te certyfikaty jakości mają znaczenie, gdy robot opiekuńczy ma kontakt z pacjentami. Każdy proces przebiega zgodnie z pisemnymi procedurami. Każda część spełnia ten sam standard, partia po partii.
Śledzenie i dokumentacja audytów
Audyty przebiegają sprawniej, gdy Twój dostawca prowadzi rzetelną dokumentację. NOBLE zapewnia dokumentację zgodności i identyfikowalności w ramach swoich usług jakościowych. Zajmują się również dokumentacją PPAP i APQP. Otrzymujesz certyfikaty materiałowe, raporty z inspekcji i dokumentację procesową, których potrzebujesz. Ta dokumentacja chroni Cię podczas przeglądów regulacyjnych.
Pełne wsparcie serwisowe od projektu do montażu
Przegląd inżynierski dla DFM i DFA
Dobry projekt pod kątem możliwości produkcyjnych zaczyna się już na wczesnym etapie. Zespół inżynierów NOBLE sprawdza rysunki przed cięciem metalu. Wskazują oni cechy, które podnoszą koszty lub powodują wady. Współpraca z nimi w zakresie CAE obejmuje analizę tolerancji i kontrolę montażu. Problemy znajdują się na ekranie, a nie na hali produkcyjnej.
Prototypowanie, produkcja i ostateczna integracja pod jednym dachem
NOBLE pomoże Ci od pierwszego pomysłu do finalnego projektu. Ich usługi inżynieryjne obejmują projektowanie produktów i systemów, modelowanie 3D oraz cyfrowe bliźniaki. Po stronie produkcyjnej zajmują się programowaniem CNC, oprzyrządowaniem, osprzętem i planowaniem procesów. Usługi jakościowe obejmują programowanie maszyn współrzędnościowych (CMM), skanowanie i pomiary. Ten kompleksowy model obsługi zapewnia płynny rozwój Twojego projektu robotycznego. Zyskujesz jednego partnera do prototypowania, produkcji i integracji. To oszczędza czas i zapewnia spójność systemów robotycznych od początku do końca.
Wybór metod i materiałów do produkcji komponentów robota opiekuńczego oznacza znalezienie równowagi między bezpieczeństwem, precyzją, trwałością i kosztami. Nie ma jednego rozwiązania, które sprawdziłoby się w każdym przypadku. Połączenie obu podejść zazwyczaj sprawdza się najlepiej. Wybierz rozwiązania niestandardowe w przypadku krytycznych połączeń i ram konstrukcyjnych, gdzie wymagane są ścisłe tolerancje. Wybierz gotowe łożyska, elementy złączne i obudowy czujników, aby zaoszczędzić czas i pieniądze. Takie połączenie zapewnia precyzję tam, gdzie jest to istotne, i oszczędności tam, gdzie nie jest to konieczne. Skrócisz również czas realizacji i obniżysz koszty początkowe. Gotowy do działania? Porozmawiaj z inżynierami NOBLE w celu omówienia projektu. Pomogą Ci znaleźć równowagę między pracą niestandardową a gotowymi rozwiązaniami. Poproś o wycenę już dziś i zleć wykonanie odpowiednich komponentów robota opiekuńczego.
Często zadawane pytania dotyczące komponentów robota opiekuńczego
Jakich tolerancji wymagają komponenty robota w przypadku ruchomych połączeń?
Precyzja połączeń kontroluje dokładność robota. Większość połączeń wymaga tolerancji rzędu ± 0.01 mm, co odpowiada klasie IT5 lub IT6. Tolerancja powierzchni powinna być mniejsza niż 0.8 mikrometra (Ra). Obróbka pięcioosiowa pozwala na uzyskanie tolerancji rzędu ± 0.005 do 0.01 mm. Otwory łożyskowe mają pasowanie H6 lub H7. Dzięki temu ruch jest płynny i powtarzalny.
Które metale najlepiej sprawdzają się w przypadku elementów robotów do opieki strukturalnej?
Najlepszym wyborem są stal nierdzewna 17-4 PH i Ti-6Al-4V. W stanie H900 stal 17-4 PH osiąga wytrzymałość na rozciąganie 1275 MPa i twardość 38 HRC. Ti-6Al-4V ma niższy moduł sprężystości wynoszący 110 GPa i maksymalną temperaturę pracy 315°C. Oba gatunki dobrze sprawdzają się w obróbce CNC i DMLS.
Dlaczego biokompatybilność ma znaczenie w przypadku komponentów robotów opiekuńczych?
Żadna część mająca kontakt z pacjentem nie może wywoływać niepożądanych reakcji. Stal nierdzewna 17-4 PH i Ti-6Al-4V przechodzą testy biokompatybilności. Wytrzymują również wielokrotną sterylizację bez utraty wytrzymałości. Tworzywa sztuczne klasy medycznej, takie jak ABS i poliwęglan, spełniają tę samą funkcję w przypadku obudów i pokryw.
Kiedy powinienem wybrać formowanie wtryskowe zamiast obróbki CNC?
Decyduje o tym wielkość produkcji. Obróbka CNC sprawdza się w przypadku prototypów i produkcji niskoseryjnej. Formowanie wtryskowe sprawdza się, gdy potrzebujesz tysięcy identycznych części z tworzywa sztucznego. Oprzyrządowanie kosztuje dużo na początku, ale koszt jednostkowy szybko spada wraz ze wzrostem skali produkcji. Otrzymujesz również złącza zatrzaskowe i złączki montażowe wbudowane bezpośrednio w formę.
Czym części robota do transportu cieczy różnią się od innych komponentów?
Części te mają kontakt z płynami, dlatego muszą być szczelne i odporne na korozję. PTFE jest odporny na działanie niemal wszystkich substancji chemicznych, ale ma niską wytrzymałość na rozciąganie. PEEK zachowuje kształt pod wpływem ciśnienia. Stal nierdzewna 316L jest odporna na działanie chlorków i soli. Spawanie laserowe i formowanie wtryskowe zapewniają czystość i szczelność kanałów przepływu płynów.
Skąd mogę wiedzieć, czy część dostępna w sprzedaży będzie bezpieczna?
Nigdy nie zakładaj, że część katalogowa spełnia Twoje potrzeby tylko dlatego, że pasuje. Sprawdź obciążenie znamionowe, limit prędkości i zakres temperatur. Przeprowadź analizę współczynnika bezpieczeństwa dla swojego zastosowania. Potwierdź, że spełnia normę ISO 13485 lub IEC 60601, jeśli ma być zamontowana w robocie medycznym. Przetestuj ją w rzeczywistych warunkach.
Jakie certyfikaty powinien posiadać dostawca podzespołów do robotów opiekuńczych?
Szukaj norm ISO 9001:2015 i ISO 13485:2016. Pierwsza z nich dotyczy ogólnego zarządzania jakością. Druga odnosi się bezpośrednio do wyrobów medycznych. Razem oznaczają one pisemne procedury, spójność między partiami oraz dokumentację identyfikowalności niezbędną podczas audytów regulacyjnych.
Czy jeden dostawca może obsługiwać zarówno niestandardowe, jak i standardowe komponenty robotów?
Tak, a to oszczędza czas. Najlepiej sprawdza się podejście hybrydowe: produkcja na zamówienie kluczowych połączeń i ram, gotowe łożyska i elementy złączne w pozostałych obszarach. NOBLE oferuje to wszystko pod jednym dachem, oferując CNC, formowanie wtryskowe, blachę, formowanie wtryskowe i DMLS. Unikasz żonglowania wieloma dostawcami.






