

Obudowa robota AI wymaga wyboru procesu produkcyjnego. Systemy automatyzacji robotów wykorzystują formowanie wtryskowe, obróbkę CNC, druk 3D lub produkcję blachy. Te systemy automatyzacji robotów pracują z materiałami takimi jak aluminium, ABS, poliwęglan, włókno węglowe i stal nierdzewna. Materiały produkcyjne wpływają na systemy AI i integrację czujników w systemach robotycznych. Systemy robotów AI wymagają systemów zarządzania temperaturą i ekranowania EMI dla czujników robotów. Proces produkcyjny wpływa na wagę robota i sztywność strukturalną systemów robotycznych i systemów automatyki. Który proces projektowania robota zapewni Twojemu systemowi robotycznemu najlepszą konstrukcję dla systemów automatyzacji produkcji w robotyce? Koszt produkcji, wielkość produkcji i trwałość robota decydują o wyborze systemów produkcji robotów AI. Sztuczna inteligencja pomaga ulepszyć systemy automatyzacji produkcji w systemach robotycznych i ich projektowaniu.
Materiały na obudowy robotów AI: metale i stopy
Metale dają robotowi AI obudowę, której często nie potrafią uzyskać tworzywa sztuczne. Odprowadzają ciepło z zatłoczonej elektroniki. Zapobiegają zakłóceniom elektromagnetycznym. Utrzymują ścisłe tolerancje dla precyzyjnych części. Dlatego wiele platform robotycznych opiera się na aluminium, stali nierdzewnej, tytanie i magnezie.
Stopy aluminium
Właściwości i korzyści
Aluminium jest głównym metalem stosowanym w ramach i obudowach robotów. Jest lekkie, o gęstości 2.7 g/cm³. Dobrze odprowadza ciepło, a jego przewodność cieplna wynosi od 120 do 180 W/m·K. Obrobiona maszynowo obudowa aluminiowa zapewnia również silne ekranowanie EMI, około 80 do 100 dB w zakresie od 10 kHz do 40 GHz. Te wartości mają znaczenie dla systemów AI, które mieszczą czujniki, płytki i silniki w jednej, ciasnej przestrzeni.
Wybór gatunku zmienia wszystko. Poniższa tabela pokazuje porównanie dwóch popularnych stopów.
| Właściwość | 7075-T6 | 6061-T6 |
| Najwyższa wytrzymałość na rozciąganie | ~570 MPa | ~310 MPa |
| Granica plastyczności | ~500 MPa | ~275 MPa |
Oba stopy mają podobny moduł sprężystości wynoszący 69–72 GPa. Różnica nie tkwi w sztywności, lecz w wytrzymałości. Gatunek 7075 pozwala na zastosowanie cieńszych ścianek przy zachowaniu marginesów bezpieczeństwa, co sprzyja realizacji założeń lekkiej konstrukcji. Gatunek 6061 sprawdza się, gdy spawanie i koszty mają większe znaczenie niż minimalizacja masy.
Ograniczenia i koszty
Aluminium jest droższe niż tworzywa sztuczne. Cena pręta wynosi około 6.6–11 dolarów za kilogram. Wymaga również obróbki skrawaniem lub odlewania, co przekłada się na koszty narzędzi i robocizny. Zaletą aluminium jest jego bardzo dobra obróbka. Tnie się 2–4 razy szybciej niż stal nierdzewna, zużywa mniej narzędzi i wymaga mniej sztywnych mocowań. W przypadku wielu części robotów ta szybkość rekompensuje cenę materiału.
Typowe zastosowania
Aluminium można znaleźć w ramach konstrukcyjnych, panelach rozpraszających ciepło i zewnętrznych korpusach robotów. Badanie hybrydowych kompozytów Al6061 wzmocnionych SiC, Al2O3 i popiołem lotnym wykazało, że mieszanka z 5% zawartością każdego z tych dodatków charakteryzowała się dobrymi właściwościami mechanicznymi i dobrym ekranowaniem EMI w paśmie X. Standardowy 6061 nie posiada wbudowanego ekranowania, ale wersja kompozytowa może je uzyskać.
Stal nierdzewna
17-4 PH i inne gatunki
Stal nierdzewna charakteryzuje się wyjątkową wytrzymałością. Gatunek 17-4 PH osiąga wytrzymałość na rozciąganie rzędu 190–200 ksi, znacznie przewyższając stal 304 lub 316 przy 75–90 ksi. Dobrze obrabia się w stanie A, czyli w stanie wyżarzonym, a następnie można ją poddać obróbce cieplnej. Nadaje się również do obróbki CNC i druku DMLS, co umożliwia produkcję skomplikowanych obudów.
Wytrzymałość i odporność na korozję
Odporność na korozję dzieli poszczególne gatunki. Podsumowanie znajduje się w poniższej tabeli.
| Stopień | Przybliżona wytrzymałość na rozciąganie (ksi) | Odporność na korozję |
| 17-4 PH | 190-200 | Dobry |
| 316 SS | 75-90 | Doskonały |
| 304 SS | 75-90 | Dobry |
| 416 SS | 75-95 | Targi |
| Tytan (klasa 5) | 130-150 | Doskonały |
17-4 PH dorównuje 304 w wielu zastosowaniach i znacznie przewyższa 416. Dobrze radzi sobie z atmosferą, słodką wodą i łagodnymi chemikaliami. Stojąca woda morska jest jednak jego słabym punktem. Warunki bogate w chlorki mogą powodować korozję szczelinową, a 316 lub tytan sprawdzą się w tym przypadku lepiej.
Przemysłowe przypadki użycia
Roboty fabryczne często pracują w pomieszczeniach, więc pasuje do nich stal 17-4 PH. Zapewnia ona wysoką wytrzymałość i odpowiednią ochronę przed korozją. Stacje mycia i zakłady chemiczne preferują stal 316. Stal nierdzewna jest ciężka, o gęstości 7.8 g/cm³, więc roboty wrażliwe na wagę mogą ją pominąć. Jej przewodność cieplna, wynosząca 15–25 W/m·K, jest również niska, co ogranicza rozprzestrzenianie się ciepła.
Tytan i magnez
Właściwości Ti-6Al-4V
Ti-6Al-4V, czyli tytan klasy 5, łączy wysoką wytrzymałość z doskonałą odpornością na korozję. Jego wytrzymałość na rozciąganie wynosi 130–150 ksi. Gęstość wynosi 4.5 g/cm³, co czyni go lżejszym od stali, ale cięższym od aluminium. Przewodność cieplna jest niska i wynosi 7–22 W/m·K. Obróbka skrawaniem jest trudna, a w naszych źródłach nie ma danych dotyczących kosztów, dlatego należy traktować go jako opcję premium.
Magnez: Opcja ultralekka
Magnez jest najlżejszym metalem konstrukcyjnym. Zapewnia ochronę przed zakłóceniami elektromagnetycznymi i znacząco redukuje wagę. Problemem jest łatwopalność. Drobne wióry i pył mogą się zapalić, dlatego warsztaty wymagają specjalnego traktowania. To ryzyko wyklucza magnez z niektórych projektów obudów robotów AI.
Lotnictwo i robotyka premium
Tytan pojawia się w przemyśle lotniczym i robotach o wysokiej wydajności, gdzie liczy się każdy gram. Magnez występuje również w wybranych lekkich konstrukcjach. Oba materiały podnoszą koszty i złożoność przetwarzania. W przypadku większości konstrukcji robotów AI, aluminium lub stal nierdzewna pozostają praktycznym wyborem.
Materiały na obudowy robotów AI: polimery i tworzywa sztuczne
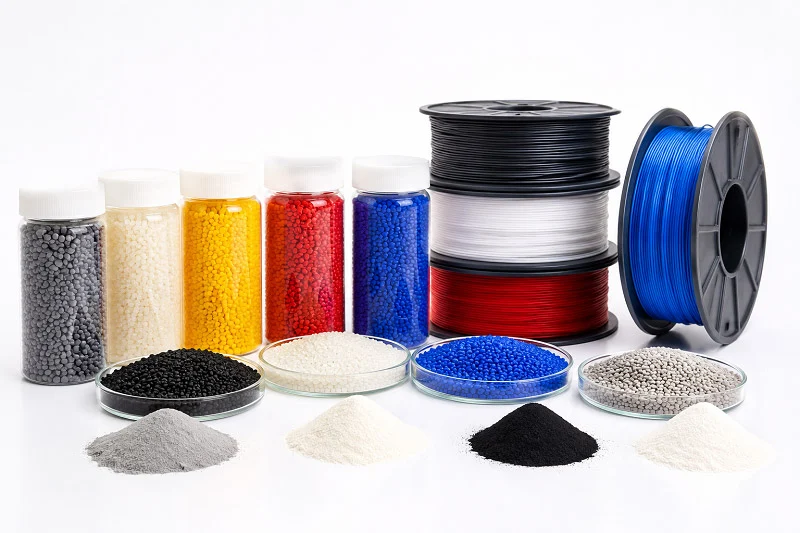
Polimery działają w systemach robotycznych inaczej niż metale. Obniżają wagę i koszty. Są również odporne na rdzę. Ale przenoszą mniej ciepła i zatrzymują mniej zakłóceń elektromagnetycznych. Odpowiednie materiały na obudowę robota AI muszą być dopasowane do danego zadania.
ABS
Koszt i możliwość formowania
ABS jest tańszy niż większość materiałów do produkcji korpusów robotów. Dobrze zalewa formy. Koszty oprzyrządowania pozostają niskie. Krótkie cykle produkcyjne sprzyjają produkcji wielkoseryjnej. To sprawia, że ABS jest dobrym wyborem do produkcji części robotów domowych. Wiele lekkich części robotów wykorzystuje ABS. Nie zwiększa on wagi całej konstrukcji. Producenci mogą łatwo nakładać farbę lub teksturę na wykończone powierzchnie.
ABS dobrze sprawdza się w zastosowaniach wewnętrznych, w systemach robotycznych. Temperatura utrzymuje się tam na stałym poziomie. Materiał nadaje się do lekkich konstrukcji i części robotów. Nie wymaga specjalnego suszenia przed obróbką. To oszczędza czas produkcji.
Limity termiczne i UV
ABS ma wyraźne ograniczenia. Mięśnieje w temperaturze około 100°C. Promieniowanie UV uszkadza jego powierzchnię na zewnątrz. Pęknięcia pojawiają się po tygodniach ekspozycji na światło słoneczne. Korpusy robotów pracujących na zewnątrz nie mogą być wykonane wyłącznie z ABS. Gorące części wewnątrz robota również powodują problemy. Kontrola temperatury jest wymagana w przypadku każdej konstrukcji opartej na ABS.
Problem z promieniowaniem UV ujawnia się szybko. Powierzchnia żółknie, a następnie staje się krucha. Powłoki pomagają, ale zwiększają koszty. W przypadku obudów robotów domowych do użytku wewnątrz pomieszczeń nie ma to znaczenia. Jednak systemy robotów zewnętrznych wymagają innych materiałów na części korpusu.
Zastosowania robotów konsumenckich
Roboty asystujące często wykorzystują ABS. Korpusy robotów sprzątających wykonane są z ABS. Materiał ten pozwala na utrzymanie niskiej wagi i kosztów. Formowalność pozwala projektantom na dodawanie krzywizn i mocowanie zatrzaskowe. Montaż jest szybszy. Te lekkie korpusy robotów doskonale spełniają potrzeby konsumentów. Wytrzymałość jest wystarczająca do użytku wewnątrz pomieszczeń.
poliwęglan
Siła uderzenia i przejrzystość
Poliwęglan zapewnia wytrzymałość systemów robotycznych. Szukaj odporności na płomienie UL 94 V‑0. Szukaj odporności na uderzenia metodą Izoda powyżej 600 J/m. Te wartości mają znaczenie przy projektowaniu robotów. Odporność na uderzenia wynosi od 600 do 850 J/m. Przejrzystość optyczna pozostaje doskonała w świetle widzialnym. To sprawia, że jest to najlepsza przezroczysta folia termoplastyczna do zastosowań konstrukcyjnych w częściach robotów.
Ocena odporności na uderzenia panelu PC: Szukaj oznaczenia odporności na ogień UL 94 V‑0 i udarności Izoda >600 J/m — nie tylko „zastosowano poliwęglan”.
Materiał ten jest potrzebny do osłon systemów wizyjnych. Osłony czujników robotów również go potrzebują. Jest on bardziej odporny na uderzenia niż akryl. Spełnia również wymagania dotyczące odporności ogniowej części elektronicznych wewnątrz obudowy.
Ryzyko pęknięć naprężeniowych
Poliwęglan ma jeden słaby punkt: pęknięcia naprężeniowe. Rozpuszczalniki atakują naprężone obszary korpusów robotów. Pęknięcia powstają wokół otworów na śruby. Projektanci muszą wyeliminować naprężenia w punktach konstrukcji. Wyżarzanie również pomaga. Powłoki blokują działanie substancji chemicznych na lekkie części.
Materiał rysuje się łatwiej niż szkło. Twarde powłoki rozwiązują ten problem. W przypadku osłon czujników robotów, dobrze sprawdza się powlekana folia. Pozostaje przejrzysta i odporna na uszkodzenia.
Osłony i panele czujników
Osłony czujników wymagają przezroczystych materiałów w systemach robotycznych. Poliwęglan idealnie się do tego nadaje. Wykorzystuje się go w obudowach LIDAR i okienkach kamer. Odporność na uderzenia chroni drogie czujniki. Lekkie elementy nie obciążają zbytnio systemów robotycznych.
W przypadku autonomicznych systemów AI te osłony mają znaczenie. Robot je widzi. Każda rysa pogarsza wydajność. Poliwęglan z twardą powłoką rozwiązuje ten problem. Łączy on odporność na uderzenia z trwałością powierzchni.
Nylon i polimery wypełnione szkłem
Wytrzymałość i odporność na zużycie
Nylon zapewnia wysoką wytrzymałość i odporność na zużycie części robotów. Wersje wypełnione włóknem szklanym znacznie zwiększają sztywność. Włókna przenoszą obciążenie. Matryca nylonowa je utrzymuje. Razem tworzą wytrzymałe części robotów. Przekładnie i łożyska wykorzystują nylon wypełniony włóknem szklanym w przypadku lekkich części.
Stosunek wytrzymałości do masy przewyższa wiele metali. Element z nylonu wypełnionego włóknem szklanym może ważyć znacznie mniej niż element aluminiowy, zapewniając jednocześnie podobną sztywność. To pomaga w realizacji założeń dotyczących lekkich konstrukcji systemów robotycznych. Materiał ten tłumi również drgania. Systemy robotów działają płynniej dzięki tym elementom.
Problemy z absorpcją wilgoci
Nylon absorbuje wodę. Zmieniają się właściwości elementów konstrukcyjnych. Wytrzymałość spada. Wymiary ulegają zmianie. Sucha część ściśle przylega. Mokra część pęcznieje. To powoduje problemy z precyzyjnymi częściami robotów w systemach AI.
Projektanci muszą to uwzględnić. Suszenie przed formowaniem pomaga. Uszczelnienie gotowego elementu również pomaga. Systemy robotów wewnętrznych są mniej narażone na wilgoć. Systemy robotów zewnętrznych wymagają uszczelnień lub innych materiałów do swoich części.
Komponenty konstrukcyjne
Części konstrukcyjne robotów często wykorzystują nylon wypełniony szkłem. Materiał ten jest sztywny i wytrzymały. Jest odporny na zużycie spowodowane przez ruchome części. Jest tańszy niż metal. W przypadku produkcji średnioseryjnej te lekkie części sprawdzają się doskonale.
Wykorzystuje się go w ramionach i ramach robotów. Materiał zmniejsza wagę bez utraty wytrzymałości. Robot staje się bardziej wydajny. Silniki zużywają mniej energii. Ogólna wydajność systemu poprawia się w przypadku zastosowań robotów.
Materiały na obudowy robotów AI: materiały kompozytowe i nowe opcje
Kompozyty z włókna węglowego
Stosunek wytrzymałości do wagi
Włókno węglowe pozwala na uzyskanie bardzo lekkiej, a jednocześnie wytrzymałej obudowy robota. Charakteryzuje się najlepszym stosunkiem sztywności do masy spośród wszystkich materiałów. Włókno węglowe o wysokim module sprężystości zapobiega wyginaniu się części pod obciążeniem. Hamuje ruch w newralgicznych miejscach, takich jak ramiona robota. Robot, który porusza się szybko i wymaga precyzji, potrzebuje takiej sztywności. Włókno węglowe jest znacznie lżejsze niż metale. Część z włókna węglowego może być tak samo sztywna jak stal, ale ważyć znacznie mniej. Pomaga to inżynierom osiągnąć cele związane z lekką konstrukcją każdego robota. Te lekkie części pozwalają robotom poruszać się szybciej i zużywać mniej energii.
Wyzwania związane z kosztami i produkcją
Głównym problemem związanym z włóknem węglowym jest jego wysoki koszt. Jest to najdroższy materiał. Skomplikowane procesy produkcyjne podnoszą cenę i prowadzą do mniejszej liczby dobrych części. Formy są specjalistyczne i drogie. Nakładanie warstw i utwardzanie zajmują dużo czasu. W przypadku niskoseryjnych robotów o wysokiej wydajności koszt jest akceptowalny. W przypadku produktów wielkoseryjnych zazwyczaj nie jest. Poniższa tabela przedstawia porównanie włókna węglowego z kompozytami wypełnionymi szkłem.
| Atrybut | Carbon Fiber | Kompozyty wypełnione szkłem |
| Sztywność | Najwyższy. Wysoki moduł zapewnia stabilność komponentów. | Umiarkowany. Większa elastyczność pod obciążeniem. |
| Redukcja wagi | Najlepszy stosunek sztywności do masy. Zapewnia lekkie konstrukcje. | Cięższe niż włókno węglowe. |
| Koszt za kg | Najdroższe. | Najbardziej opłacalne. |
Aplikacje o wysokiej wydajności
Włókno węglowe jest wykorzystywane w dronach, robotach wyścigowych i systemach aeronautycznych. Wykorzystuje je każdy system, który łączy wydajność z oszczędnością masy. Materiał ten redukuje również wibracje. Czujniki działają lepiej, gdy konstrukcja nie drży. W przypadku lekkiego ramienia robota lub platformy latającej, włókno węglowe jest najlepszym wyborem. Te wysokowydajne materiały sprawdzają się tam, gdzie inne zawodzą. Wytrzymałe, lekkie części umożliwiają takie zastosowania. Powodem jest korzystny stosunek wytrzymałości do masy.
Kompozyty wypełnione szkłem
Sztywność i stabilność termiczna
Kompozyty wypełnione włóknem szklanym są tańszą opcją. Nie są tak sztywne jak włókno węglowe. Ich sztywność jest przeciętna. Bardziej się uginają pod tym samym obciążeniem. Ale dobrze znoszą ciepło. Włókna szklane zachowują swój kształt w wysokich temperaturach. Ma to znaczenie w przypadku części robotów znajdujących się w pobliżu silników lub elektroniki. Materiał ten jest również znacznie tańszy niż włókno węglowe. Jest wystarczająco wytrzymały do wielu zastosowań przemysłowych. Zapewnia dobry stosunek wydajności do ceny dla robotów.
Zużycie narzędzi i ograniczenia udarności
Standardowa zawartość włókna szklanego stanowi od 30% do 50% masy. Włókna te rysują formy. Zużywają je szybciej niż tworzywa sztuczne bez wypełniaczy. Formy wymagają twardszej stali. To podnosi koszty oprzyrządowania i czas obróbki. Istotna jest również granica udarności. Włókna szklane tworzą punkty naprężeń. Elementy mogą łatwiej pękać pod wpływem nagłych obciążeń. Wykończenie powierzchni pogarsza się wraz ze wzrostem zawartości szkła. W przypadku lekkiej konstrukcji, która musi wytrzymać upadki, należy dokładnie rozważyć kompromisy.
Obudowy przemysłowe
W obudowach przemysłowych często stosuje się nylon wypełniony szkłem. Ramiona robotów, podstawy i inne elementy konstrukcyjne korzystają z tego materiału. Oszczędność masy jest realna, nawet jeśli mniejsza niż w przypadku włókna węglowego. Gdy budżet nie pozwala na wykorzystanie włókna węglowego, kompozyty wypełnione szkłem zapewniają dobrą wydajność robotów. Wiele robotów fabrycznych napędzanych sztuczną inteligencją wykorzystuje te wytrzymałe materiały.
Pojawiające się materiały
Tworzywa sztuczne przewodzące do ekranowania EMI
Nowe tworzywa przewodzące pozwalają systemom AI projektować obudowy w nowy sposób. Materiały te łączą standardowe tworzywa termoplastyczne z wypełniaczami przewodzącymi. Blokują zakłócenia elektromagnetyczne bez konieczności stosowania oddzielnej warstwy metalu. Pozwala to na umieszczenie ekranowania bezpośrednio w strukturze. Rezultatem jest prostsza i lżejsza obudowa robota. Jest to niezwykle ważne w przypadku systemów AI z wieloma czujnikami. Materiały te zastępują ciężkie metalowe osłony lekkimi elementami.
Miękkie materiały do interakcji z ludźmi
Miękkie materiały pojawiają się obecnie w wielu projektach robotów. Silikony i elastomery termoplastyczne pokrywają powierzchnie robotów, z którymi stykają się ludzie. Materiały te zwiększają bezpieczeństwo i komfort robotów. Robot współpracujący z ludźmi potrzebuje miękkich, elastycznych powierzchni. Wyzwaniem projektowym jest przymocowanie tych miękkich materiałów do twardych struktur znajdujących się pod spodem. Dobra konstrukcja sprawia, że interakcja człowiek-robot jest bezpieczniejsza i bardziej naturalna.
Przyszłe trendy materiałowe
Materiałoznawstwo dynamicznie się rozwija w tej dziedzinie. Spodziewaj się coraz większej liczby materiałów hybrydowych. Tworzywa przewodzące dla EMI. Miękkie powłoki dla bezpiecznego dotyku. Lekkie konstrukcje łączące włókno węglowe z elektroniką drukowaną. Celem jest obudowa robota, która nie tylko chroni części. Staje się ona roboczą częścią samego robota. Te lekkie części pomogą robotom zdziałać więcej przy mniejszym zużyciu energii. Przyszłość robotyki zależy od tych inteligentnych materiałów i przemyślanych projektów.
Produkcja addytywna obudów robotów AI
Produkcja addytywna pozwala na tworzenie elementów warstwa po warstwie. Pomija formy i narzędzia tnące. Ta swoboda pozwala programom budowy obudów robotów AI na szybki rozwój. Inżynierowie mogą testować nowe kształty bez wysokich kosztów oprzyrządowania. Proces ten doskonale sprawdza się w prototypowaniu i produkcji małoseryjnej.
FDM
Prototypowanie niskokosztowe
FDM to najtańsza metoda druku 3D. Przetłacza stopiony plastik przez dyszę. Do popularnych materiałów należą ABS, PETG i PLA. Te tworzywa sztuczne są niedrogie. Zespół może wydrukować pełną obudowę w ciągu jednej nocy. Taka szybkość ułatwia wczesne przeglądy projektu. Można przytrzymać element, sprawdzić dopasowanie i poprawić błędy przed zainwestowaniem w metal.
Wykończenie powierzchni i granice wytrzymałości
Części wykonane metodą FDM mają widoczne linie warstw. Powierzchnia jest szorstka w dotyku. Wytrzymałość maleje wzdłuż osi Z. Warstwy słabo wiążą się w tym kierunku. Próba upuszczenia często powoduje pęknięcie części. Te ograniczenia wykluczają zastosowanie metody FDM w gotowych elementach robota. Metoda ta sprawdza się w przypadku kontroli dopasowania, a nie w przypadku powłok nośnych.
Osprzęt wewnętrzny i wsporniki
Wewnątrz robota przestrzeń jest ograniczona. FDM sprawdza się w przypadku wewnętrznych wsporników i prowadnic kablowych. Te elementy przenoszą niewielkie obciążenia. Mocują czujniki i prowadzą przewody. Można wydrukować niestandardowy uchwyt w ciągu kilku godzin. Ta elastyczność pomaga zespołom automatyzacyjnym szybko wprowadzać zmiany. Zmiana położenia czujnika oznacza nowy wspornik, a nie nową formę.
SLA i DLP
Wysoka rozdzielczość i gładkie wykończenie
SLA i DLP wykorzystują światło do utwardzania żywicy. Pozwalają one na uzyskanie drobnych detali. Wysokość warstw pozostaje bardzo mała. Powierzchnia jest gładka. To wykończenie wygląda jak formowany plastik. W przypadku prototypów wizualnych ma to ogromne znaczenie. Gładka powłoka przekonuje interesariuszy do projektu.
Kruchość i utwardzanie po utwardzeniu
Elementy z żywicy są kruche. Pękają pod wpływem uderzeń. Utwardzanie po utwardzeniu sprawia, że stają się twardsze, ale jednocześnie bardziej kruche. Światło UV i czas kontrolują ten etap. Obudowa robota odporna na uderzenia wymaga twardszych materiałów. SLA najlepiej sprawdza się w modelach wystawowych, a nie w trudnych warunkach terenowych.
Prototypy wizualne i obudowy czujników
Skomplikowana geometria jest łatwa do uzyskania w technologii SLA. Obudowy czujników często mają zakrzywione okienka i ciasne kieszenie. Technologia SLA drukuje te kształty w jednym kawałku. Korzystają na tym osłony kamer i mocowania LIDAR-ów. Gładka powierzchnia poprawia również przejrzystość optyczną. W przypadku systemów AI z wieloma czujnikami, proces ten zapewnia schludny wygląd i precyzyjne dopasowanie.
SLS i DMLS
Mocne, funkcjonalne części
SLS spieka proszek nylonowy w wytrzymałe części. Nie wymaga żadnych konstrukcji wsporczych. DMLS działa tak samo z proszkiem metalowym. Działa ze stalą nierdzewną 17-4 PH. Metale te nadają się do produkcji obudów do zastosowań końcowych. Części te wytrzymują wysoką temperaturę i obciążenie. Dobrze blokują również zakłócenia elektromagnetyczne.
Wykończenie powierzchni i koszt
Części wykonane z SLS mają ziarnistą powierzchnię. Części z DMLS są również szorstkie w dotyku. Oba wymagają wykończenia, aby uzyskać gładki wygląd. Proszek metalowy jest droższy niż plastik. DMLS działa również wolniej. Kompromis jest oczywisty. Płacisz więcej za wytrzymałość i odporność na ciepło.
Części do użytku końcowego i małe partie
DMLS nadaje się do małych partii obudów metalowych. Zakres roboczy wynosi 140 mm x 140 mm x 100 mm. Minimalna grubość ścianki wynosi 1.0 mm dla ścianek obsługiwanych. Ten rozmiar pasuje do wielu komponentów robota. W przypadku robotyki niskoseryjnej DMLS pozwala uniknąć kosztów oprzyrządowania. Pozwala inżynierom drukować metalową obudowę robota AI bez czekania na formę.
Procesy subtraktywne i formowania obudów robotów AI
Obróbka CNC
Precyzja i wykończenie powierzchni
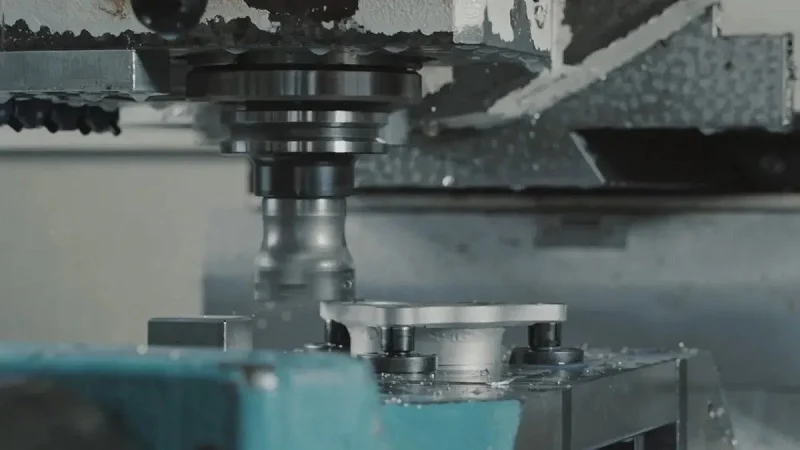
Obróbka CNC polega na wycinaniu pełnego bloku w celu uzyskania ostatecznego kształtu. Frez podąża ścieżką wyznaczoną przez komputer. Dzięki temu robot ma bardzo wąskie tolerancje. Powierzchnia po wyjściu z maszyny jest gładka. Części zachowują rozmiar z dokładnością do kilku mikronów. Ta powtarzalność jest kluczowa dla precyzyjnych części w każdym systemie sztucznej inteligencji. Proces ten działa z aluminium, stalą nierdzewną i tytanem. Każdy metal tnie się nieco inaczej, ale rezultat pozostaje precyzyjny. Zakład CNC, taki jak NOBLE, może obrabiać skomplikowane kształty w jednym ustawieniu. To oszczędza czas i zapewnia spójność interfejsów.
Koszt i marnotrawstwo materiałów
Koszt obróbki CNC jest prosty do oszacowania. Koszty oprzyrządowania pozostają niskie. Nie potrzebujesz drogiej formy. Jednak marnotrawstwo materiału się kumuluje. W przypadku skomplikowanych elementów ponad 70% bloku może zamienić się w wióry. Te marnotrawstwo podnosi cenę jednostkową. Poniższa tabela przedstawia porównanie kosztów obróbki CNC z formowaniem wtryskowym.
| Czynnik kosztu | Obróbka CNC | Formowanie wtryskowe |
| Wykorzystanie materiału | Poniżej 30% dla części złożonych; 70–90% odpadów | Ponad 97% wydajności |
| Koszty narzędzi/ustawienia | Niższe koszty instalacji | Wysokie koszty początkowe (10 000–50 000 USD) |
| Zachowanie kosztów jednostkowych | Wyższy koszt jednostkowy; pozostaje dość płaski | Gwałtownie spada wraz ze wzrostem głośności |
| Punkt przecięcia ekonomicznego | Proste kształty lub małe objętości | Powyżej 10 000 jednostek ma sens |
W przypadku serii od 50 do 500 sztuk, CNC jest idealnym rozwiązaniem. Koszt jednostkowy pozostaje bez zmian. Koszty przygotowania rozkładają się na całą partię. To rozwiązanie sprawdza się w przypadku produkcji niskoseryjnej i wczesnej fazy robotyki.
Obudowy i interfejsy metalowe
Metalowe obudowy CNC przenoszą obciążenia wewnątrz robota. Umieszczają silniki, czujniki i płytki. Płaskie powierzchnie i precyzyjne otwory zapewniają płynny montaż. Obrabiany mechanicznie element odprowadza również ciepło od elektroniki. W przypadku lekkich konstrukcji dobrym wyborem jest aluminium 7075. Materiał ten pozwala zachować cienkie ścianki bez utraty wytrzymałości. W systemach robotyki wymagających ekranowania EMI, obrabiana mechanicznie metalowa obudowa spełnia swoje zadanie w jednym elemencie.
Produkcja blachy
Cięcie i gięcie laserowe
Blacha zaczyna się od płaskiego materiału. Laser wycina kontur. Prasa krawędziowa wygina krawędzie. Ta sekwencja tworzy główne ramy dla wielu systemów robotycznych. Proces przebiega szybko. Pojedyncze podwozie może przejść od cięcia do gięcia w ciągu kilku godzin. Cięcie laserowe pozostawia czyste krawędzie. Gięcie zwiększa sztywność bez zwiększania masy. To pomaga w produkcji lekkich konstrukcji w systemach automatyki. Zespół blacharzy NOBLE zajmuje się zarówno cięciem, jak i gięciem na miejscu, dzięki czemu czas realizacji jest krótki.
Spawanie i montaż
Gięte elementy łączy się ze sobą poprzez spawanie. Spaw jest mocny i trwały. W przypadku ram konstrukcyjnych spawanie przewyższa łączniki pod względem nośności. Etap montażu obejmuje wsporniki, kołki i wkładki gwintowane. Te cechy pozwalają obudowie utrzymać części wewnętrzne. Konstrukcje z blachy sprawdzają się w przypadku robotów przenoszących duże obciążenia. Rama przejmuje obciążenia. Panele zewnętrzne chronią elektronikę.
Ramy konstrukcyjne i podwozia
Wiele robotów wykorzystuje szkielet z blachy. Taka konstrukcja zapewnia dobry stosunek wytrzymałości do masy. Wybór materiału zmienia wynik. Stal zapewnia wysoką wytrzymałość. Aluminium zmniejsza wagę. W automatyce przemysłowej ramy stalowe wytrzymują wiele lat cykli. W przypadku robotów mobilnych aluminium oszczędza energię akumulatora. Poniższa tabela przedstawia wybór procesów w zależności od wielkości.
| Pasmo głośności | Najbardziej opłacalny proces | racjonalne uzasadnienie |
| 1-50 | Drukowanie 3D, CNC | Niski NRE; szybka nauka |
| 50-500 | CNC, Blacha | Powtarzalne bez użycia dużych narzędzi |
| Średni | Blacha, listwy mostowe | Strefa przejściowa: powtarzalność się opłaca |
| Wysoki | Formowanie wtryskowe, odlewanie ciśnieniowe | Wysoki NRE zamortyzowany; wygrywa szybkość |
Koszty blachy spadają umiarkowanie wraz ze wzrostem wolumenu. Czas przygotowania rozkłada się na większą liczbę jednostek. W przypadku produkcji o średniej wielkości to solidny wybór.
Formowanie wtryskowe i odlewanie próżniowe
Formowanie wtryskowe w objętości
Formowanie wtryskowe polega na wtłaczaniu stopionego tworzywa sztucznego do stalowej formy. Cykl produkcyjny trwa sekundy. Jedna forma może wyprodukować miliony części. W przypadku obudów robotów konsumenckich produkowanych masowo, ten proces dominuje. Koszt jednostkowy szybko spada wraz ze wzrostem ilości. Początkowa inwestycja w oprzyrządowanie wynosi od 10 000 do 50 000 dolarów. Aby koszt ten był opłacalny, potrzeba co najmniej 5,000 sztuk. Powyżej 10 000 sztuk formowanie staje się najtańszą opcją.
Wydajność materiałowa przekracza 97%. Nadwyżka surowca jest poddawana recyklingowi. Proces zapewnia stałą jakość w każdym ujęciu. W przypadku korpusów robotów sprzedawanych w dużych ilościach, standardem jest formowanie wtryskowe.
Odlewanie próżniowe do produkcji mostów
Odlewanie próżniowe znajduje się pomiędzy prototypami a pełną produkcją. Forma silikonowa odwzorowuje kształt na podstawie wzorca. Forma jest znacznie tańsza niż oprzyrządowanie stalowe. Czas realizacji wynosi dni zamiast tygodni. Proces pozwala na wykonanie ograniczonej liczby kopii, zanim forma ulegnie zużyciu. W przypadku małych partii obudów robotów, odlewanie próżniowe pozwala uzyskać rzeczywiste części formowane za ułamek kosztów oprzyrządowania.
Materiały imitują tworzywa sztuczne stosowane w produkcji. Mają podobną sztywność i kolor. Pozwala to inżynierom na przetestowanie dopasowania i funkcjonalności przed zakupem form stalowych. Odlewanie próżniowe sprawdza się w produkcji mostów i walidacji rynkowej.
Koszt narzędzi i czas realizacji
Koszty oprzyrządowania kontrolują wybór procesu. CNC nie wymaga oprzyrządowania specyficznego dla danej części. Blacha wymaga prostych matryc. Formowanie wtryskowe wymaga drogich form. Czas realizacji zamówienia przebiega podobnie. Część CNC jest wysyłana w ciągu kilku dni. Forma obrobiona maszynowo zajmuje tygodnie. Stalowa forma wtryskowa – miesiące. Dla firm z branży robotyki, które mają napięte harmonogramy, ten harmonogram ma znaczenie. Właściwy proces zależy od wielkości produkcji i szybkości. NOBLE prowadzi klientów od prototypu do produkcji, dopasowując proces do wielkości produkcji bez zbędnych opóźnień.
Procesy wykończeniowe obudów robotów AI
Malowanie i powlekanie
Ochrona estetyczna i antykorozyjna
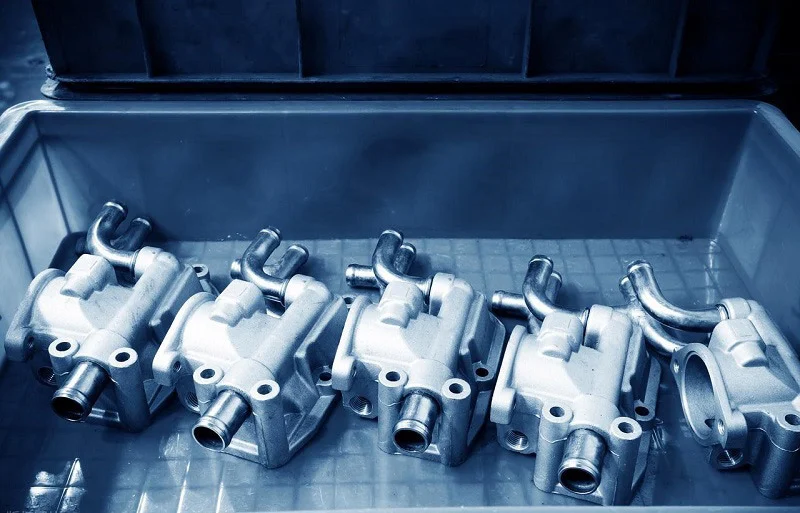
Farba nie tylko nadaje obudowie robota AI ładny wygląd. Pokrywa ona powierzchnię, chroniąc ją przed wilgocią i chemikaliami. Powłoka proszkowa lub elektroforetyczna tworzy mocną warstwę zabezpieczającą przed rdzą. W przypadku robotów pracujących na zewnątrz ta warstwa jest bardzo ważna. Chroni metal pod spodem przed deszczem i solą.
Kolor i połysk mają również znaczenie dla brandingu. Gładkie, równomierne wykończenie świadczy o dobrej jakości. W procesie produkcji zautomatyzowane linie natryskowe utrzymują tę samą powłokę na każdym urządzeniu. Taka spójność pomaga w płynnym przebiegu produkcji na dużą skalę.
Zasady dotyczące zużycia i ochrony środowiska
Nie każda powłoka jest trwała w trudnych warunkach. Promieniowanie UV z czasem niszczy niektóre farby. Ścieranie spowodowane wielokrotnym kontaktem ściera cienkie warstwy. W przypadku robotów pracujących na zewnątrz, powłoka nawierzchniowa odporna na promieniowanie UV jest koniecznością. Systemy sztucznej inteligencji stosowane w pomieszczeniach są mniej obciążone, więc warstwa podstawowa sprawdza się doskonale.
Przepisy ochrony środowiska również wpływają na proces. Niektóre rozpuszczalniki są prawnie ograniczone. Lakiery na bazie wody są bezpieczniejszym wyborem. Są nieco droższe, ale spełniają normy czystości powietrza. Zespoły produkcyjne muszą znaleźć równowagę między trwałością, kosztami i przestrzeganiem przepisów.
Obudowy markowe i zewnętrzne
Markowe roboty często używają niestandardowych kolorów i logo. Wytrzymała powłoka zachowuje ich wyrazisty wygląd nawet po latach użytkowania. W przypadku zewnętrznych obudów robotów AI najlepiej sprawdza się system wielowarstwowy. Podkład przylega do metalu. Kolorowa powłoka dodaje mu wyglądu. Przezroczysta warstwa nawierzchniowa uszczelnia całość.
Teksturowanie
Chwyt i ukrywanie zarysowań
Tekstura zapewnia lepszą chwytność powierzchni robota. Delikatne ziarno poprawia chwytność dłoni. Ukrywa również drobne rysy i odciski palców. Dzięki temu obudowa robota AI dłużej wygląda jak nowa. Wbudowana tekstura nie kosztuje nic więcej przy dużych ilościach.
Ograniczenia procesu
Nie każda tekstura sprawdza się na każdym kształcie. Głębokie wzory mogą zatrzymywać brud. Ostre narożniki mogą nierównomiernie wypełniać formę. W procesie produkcyjnym forma musi być wycinana z uwzględnieniem tekstury. To wydłuża czas i zwiększa koszty narzędzi. Zespoły projektowe powinny wybrać teksturę wcześnie, aby uniknąć poprawek.
Powierzchnie interaktywne dla człowieka
Roboty pracujące w pobliżu ludzi potrzebują miękkich w dotyku powierzchni. Teksturowana powierzchnia jest cieplejsza i mniej mechaniczna. Zmniejsza to również poślizg, gdy ktoś chwyta robota. W przypadku robotów w domach lub szpitalach ten drobny szczegół buduje zaufanie.
Poszycia metalu
Ekranowanie i przewodność EMI
Metalizacja zamienia plastikową obudowę robota AI w tarczę. Warstwy niklu i miedzi bezprądowego blokują zakłócenia elektromagnetyczne. Poniższa tabela pokazuje, jak powłoka wypada w porównaniu z farbami przewodzącymi.
| System powłok | Grubość | 30 MHz | 100 MHz | 1 GHz | 10 GHz |
| Całościowe miedziowanie/niklowanie | 1.0-2.5 µm | 90 dB | 108 dB | 120 dB | 87 dB |
| Selektywne miedziowanie/niklowanie | 2.0-2.5 µm | 77 dB | 73 dB | 71 dB | 63 dB |
| Farba miedziana posrebrzana | 0.025 – 0.375 mm | 65 dB | 63 dB | 70 dB | 63 dB |
| Srebrna farba | 0.0125 – 0.025 mm | 70 dB | 71 dB | 62 dB | 70 dB |
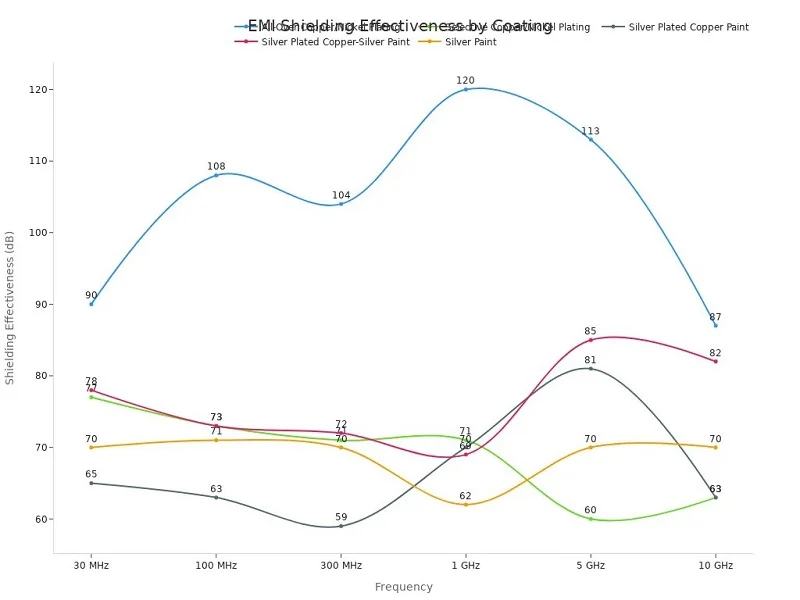
W rzeczywistych zastosowaniach wymagane jest tłumienie na poziomie 40–80 dB, w zależności od czułości układu i limitów emisji.
Przyczepność i obawy dotyczące środowiska
Galwanizacja najlepiej sprawdza się w czyszczeniu wytrawionego plastiku. Olej i kurz niszczą spoinę. Proces ten wykorzystuje również substancje chemiczne, które wymagają ostrożnego obchodzenia się z nimi. Utylizacja odpadów generuje koszty. W procesie produkcyjnym etapy te muszą przebiegać w kontrolowanej linii produkcyjnej.
Obudowy wrażliwe na zakłócenia elektromagnetyczne
Systemy AI wyposażone w czujniki wymagają solidnego ekranowania. Powlekana obudowa spełnia to wymaganie bez użycia ciężkiego metalu. W przypadku robotów, które muszą przejść testy emisji, pełne powlekanie miedzią/niklem zapewnia najwyższe wyniki w całym paśmie.
Rozważania projektowe dotyczące obudów robotów AI
Robot humanoidalny mieści w swojej obudowie ciasno upakowane części. Obróbka skrawaniem, łożyska, elektronika, czujniki, kable i systemy termiczne walczą o przestrzeń. Obudowa robota AI musi utrzymać ten stos w całości. Musi również zapewnić chłodzenie, ciszę i bezpieczeństwo. Trzy obszary projektowe wpływają na większość trudnych decyzji.
Zarządzanie termiczne
Przewodność cieplna materiału
Metale odprowadzają ciepło znacznie lepiej niż polimery czy kompozyty. Aluminium ma współczynnik 120–180 W/m·K. Stal nierdzewna spada do 15–25 W/m·K. Tytan spada jeszcze niżej, do 7–22 W/m·K. Tworzywa sztuczne i kompozyty z włókna węglowego działają jak izolatory. Zatrzymują ciepło w pobliżu elektroniki. W systemach AI z gęstymi płytkami, metalowa obudowa rozprowadza ciepło po całej powierzchni. Plastikowa obudowa wymaga pomocy wentylatorów lub rurek cieplnych.
Geometria i przepływ powietrza
Kształt jest równie ważny jak materiał. Otwory wentylacyjne u góry umożliwiają ucieczkę gorącego powietrza. Kanały między komponentami kierują chłodne powietrze przez gorące punkty. Uszczelniona obudowa robota AI zatrzymuje ciepło i skraca żywotność komponentów. Projektanci powinni pozostawić miejsce na przepływ powietrza. Powinni również umieścić kable z dala od ścieżek przepływu powietrza.
Aktywna integracja chłodzenia
Czasami pasywne chłodzenie nie wystarcza. Wentylatory, radiatory i rurki cieplne zapewniają aktywne chłodzenie. Obudowa musi utrzymać te elementy i zapewnić im oddychalność. Punkty mocowania wentylatorów wymagają sztywnych ścianek, aby tłumić wibracje. Metalowa rama zapewnia tę sztywność. Odprowadza również ciepło z samego silnika wentylatora.
Ekranowanie EMI
Materiały i powłoki przewodzące
Zakłócenia elektromagnetyczne zakłócają działanie czujników i łączy bezprzewodowych. Metalowa obudowa robota AI blokuje je w sposób naturalny. Plastikowe obudowy wymagają warstwy przewodzącej. Miedzenie bezprądowe i niklowanie sprawdzają się dobrze. Przewodzące farby i uszczelki to inne opcje. Każdy wybór wpływa na cenę i wagę.
Skuteczność ekranowania
Pełne miedziowanie i niklowanie osiąga poziom 90 dB przy 30 MHz i 120 dB przy 1 GHz. Selektywne powlekanie spada do 71–77 dB. Srebrna farba osiąga poziom około 62–71 dB. W rzeczywistych zastosowaniach wymagany jest poziom 40–80 dB. Prawidłowy poziom zależy od czułości układu i limitów emisji.
Uziemienie i łączenie
Ekranowanie działa tylko przy dobrym uziemieniu. Każdy panel przewodzący wymaga połączenia z obudową. Uszczelki wypełniają szczeliny w szwach. Otwory na kable i otwory wentylacyjne muszą być małe. Szeroki otwór szybko przecieka przez zakłócenia elektromagnetyczne. Projektanci powinni traktować każdy szew jako potencjalny punkt wycieku.
Integralność strukturalna i waga
Wymagania dotyczące nośności
Obudowa robota AI przenosi rzeczywiste obciążenia. Silniki, ramiona i ładunki ciągną i pchają ramę. Połączenia są poddawane powtarzającym się naprężeniom. Konstrukcja musi zachować kształt pod obciążeniem. Aluminium 7075-T6 oferuje wytrzymałość na rozciąganie około 570 MPa. Dzięki tej wytrzymałości cienkie ścianki mogą przenosić ciężkie elementy.
Strategie redukcji wagi
Lekka konstrukcja zmniejsza zużycie energii i zwiększa prędkość. Aluminium i włókno węglowe zapewniają najlepszy stosunek wytrzymałości do masy. Lekkie konstrukcje zmniejszają również bezwładność. To pomaga robotom współpracującym szybko i bezpiecznie się zatrzymać. Każdy zaoszczędzony gram to korzyść dla całego systemu.
Odporność na uderzenia
Roboty zderzają się z przeszkodami. Upuszczone narzędzie lub uderzenie w ścianę może uszkodzić skorupę. Poliwęglan lepiej znosi uderzenia niż ABS. Metale wgniatają się, ale rzadko pękają. Aby umożliwić współpracę człowieka z robotem, miękkie powłoki zewnętrzne pochłaniają energię. Chronią one również osoby w pobliżu.
Kryteria wyboru obudowy robota AI
Wybór odpowiedniego materiału i procesu produkcji obudowy robota AI sprowadza się do trzech czynników: ile jednostek potrzebujesz, jakie funkcje musi spełniać dana część i ile możesz wydać. Niewłaściwy wybór tych elementów może skutkować stratą pieniędzy lub dostarczeniem produktu, który nie spełnia oczekiwań.
Koszt i wolumen produkcji
Opcje o niskim wolumenie
W przypadku serii o małej objętości, najlepszym wyborem będzie obróbka CNC, druk 3D i odlewanie próżniowe. Obróbka CNC charakteryzuje się minimalnym kosztem oprzyrządowania i stałym kosztem jednostkowym w całym wolumenie. Czas realizacji pierwszej części wynosi od 1 do 5 dni. Druk 3D nie wiąże się z żadnym kosztem oprzyrządowania i dobrze sprawdza się w przypadku prototypów serii od 1 do 10 sztuk. Odlewy poliuretanowe plasują się w przedziale niskim do średniego, charakteryzują się umiarkowanymi kosztami oprzyrządowania i seriami, które dobrze nadają się do produkcji w ograniczonych ilościach.
Opcje o średniej objętości
Produkcja średnioseryjna wymaga oprzyrządowania mostowego, SLS oraz formowania wtryskowego z miękkim oprzyrządowaniem. Metody te łączą powtarzalność z rozsądną inwestycją w oprzyrządowanie. Obróbka blachy również spełnia te wymagania. Koszty oprzyrządowania są umiarkowane, a produkcja jest dostosowana do małych i dużych serii. Dla zespołów robotyki, przechodzących od prototypu do wprowadzenia na rynek, to właśnie w tym obszarze decyzje procesowe mają największe znaczenie.
Opcje o dużej objętości
Produkcja wielkoseryjna oznacza formowanie wtryskowe, odlewanie ciśnieniowe i automatyczny montaż. Oprzyrządowanie do formowania wtryskowego wymaga znacznych inwestycji, ale koszt jednostkowy spada bardzo nisko w przypadku produkcji na dużą skalę. Oprzyrządowanie do odlewania ciśnieniowego również wymaga znacznych inwestycji i ma sens przy produkcji powyżej 10 000 sztuk. Czas realizacji zamówienia sięga tygodni lub miesięcy. W przypadku produktów z zakresu robotyki konsumenckiej jest to standardowa ścieżka.
Wymagania dotyczące wydajności
Wytrzymałość i sztywność
Konstrukcje nośne wymagają stopów metali o wysokiej wytrzymałości, takich jak aluminium, tytan i stal. Materiały te zapewniają trwałość, odporność na korozję i stabilność wymiarową. Ramiona i stawy robotów często wykorzystują lekkie kompozyty, takie jak CFRP, ze względu na ich wysoki stosunek wytrzymałości do masy.
Potrzeby termiczne i EMI
Metale odprowadzają ciepło od elektroniki. Polimery i kompozyty je zatrzymują. W systemach AI z płytami o dużej gęstości, metalowa obudowa rozprowadza ciepło. Ekranowanie EMI wymaga materiałów przewodzących lub powłok. Pełne pokrycie miedzią i niklem generuje hałas 90 dB przy częstotliwości 30 MHz.
Odporność na środowisko
Roboty do pracy na zewnątrz są narażone na promieniowanie UV, deszcz i sól. Zaawansowane polimery i tworzywa sztuczne zapewniają odporność chemiczną i ekonomiczność obudów i osłon ochronnych. Stal nierdzewna 316 jest odporna na mycie i działanie chemikaliów lepiej niż stal o pH 17‑4.
Narzędzia porównawcze i decyzyjne
Macierz materiałowo-procesowa
| Kategoria materiału | Kluczowe właściwości | Zastosowanie w obudowach robotów |
| Kompozyty lekkie (CFRP, FRP) | Wysoki stosunek wytrzymałości do masy, zmniejszona masa, zwiększona ładowność | Ramiona robota, stawy, ramy |
| Stopy metali o wysokiej wytrzymałości | Trwałość, odporność na korozję, stabilność wymiarowa | Konstrukcje nośne |
| Zaawansowane polimery i tworzywa sztuczne | Odporność chemiczna, łatwość produkcji, opłacalność, elastyczność projektowania | Obudowy, osłony ochronne, elementy niekonstrukcyjne |
| Materiały specjalistyczne | Niskie tarcie, odporność na zużycie, stabilność termiczna | Złącza, elementy siłowników |
| Systemy materiałów hybrydowych | Zoptymalizowana wydajność dzięki połączeniu materiałów | Strategiczne rozmieszczenie siły, wagi i równowagi kosztów |
Koszt, szybkość i skalowalność
| Przetwarzanie | Koszty oprzyrządowania | Koszt jednostkowy | Optymalny zakres głośności | Czas realizacji (część pierwsza) |
| Obróbka CNC | Minimalne/Brak | Płaska objętość | Niska do średniej (1–10 000) | 1–5 dni |
| Formowanie wtryskowe | Wysoki | Bardzo niska skala | Wysoki (10,000+) | Od tygodni do miesięcy |
| Druk 3D | żaden | Określone przez czas wykonania/materiał | Prototypowanie (1–10) | 1–5 dni |
| Produkcja blachy | Umiarkowany | Adaptable | Od niskiego do wysokiego | 1–5 dni (bez użycia narzędzi) |
Drzewo decyzyjne do wyboru
Zacznij od ilości. Poniżej 10 sztuk? Wybierz druk 3D. Od 10 do 10 000? Obróbka CNC lub blacha. Powyżej 10 000? Formowanie wtryskowe lub odlewanie ciśnieniowe. Następnie sprawdź wymagania dotyczące wydajności. Jeśli wymagania termiczne lub EMI są wysokie, wybierz metal. Jeśli waga ma największe znaczenie, wybierz kompozyty. Na koniec sprawdź swój budżet i harmonogram.
Wypróbuj nasze narzędzie Materials.AI, aby uzyskać więcej wskazówek na temat wyboru materiałów.
NOBLE: Partner w produkcji obudów robotów AI

NOBLE zajmuje się obróbką metali i tworzyw sztucznych pod obudowy robotów AI. Firma wspiera branże, w których roboty ze sztuczną inteligencją zajmują się spawaniem, malowaniem, montażem, sortowaniem i kontrolą jakości. To doświadczenie ma znaczenie, gdy potrzebujesz partnera, który zajmuje się zarówno robotyką, jak i produkcją.
Obróbka metali i tworzyw sztucznych
Obróbka CNC i formowanie wtryskowe
Firma NOBLE zajmuje się obróbką CNC obudów metalowych oraz formowaniem wtryskowym części z tworzyw sztucznych. Obróbka CNC obejmuje aluminium, stal nierdzewną i tytan. Proces ten zapewnia ścisłe tolerancje dla precyzyjnych komponentów. Formowanie wtryskowe umożliwia produkcję wielkoseryjną obudów robotów konsumenckich. Oba procesy wykorzystują ten sam system kontroli jakości.
Produkcja addytywna i blacha
Produkcja addytywna obejmuje FDM, SLA, SLS i DMLS. DMLS drukuje części metalowe ze stali nierdzewnej 17-4 PH. Produkcja blachy pozwala na budowę ram konstrukcyjnych i podwozi. Cięcie laserowe, gięcie i spawanie łączą się w systemach robotyki, które wymagają solidnych szkieletów.
Zakres materiałów i wiedza specjalistyczna
Asortyment materiałów obejmuje stopy aluminium, gatunki stali nierdzewnej, tytan, magnez, ABS, poliwęglan, nylon i kompozyty z włókna węglowego. Taka szerokość pozwala firmie NOBLE dobrać materiał do zastosowania. Ramię robota współpracującego może wymagać włókna węglowego. Baza automatyki przemysłowej może wymagać stali. Zespół zna kompromisy.
Certyfikaty i jakość
Certyfikat Zarządzania Jakością
Certyfikacja zarządzania jakością obejmuje systemy zarządzania jakością. Gwarantuje ona, że kontrola procesu pozostaje taka sama w każdym cyklu produkcyjnym. Dla nabywców obudów robotów AI, certyfikat ten stanowi potwierdzenie wiarygodności wyników.
Normy jakości wyrobów medycznych
Normy jakości urządzeń medycznych dowodzą, że NOBLE spełnia surowe wymogi regulacyjne. Systemy robotyczne dla opieki zdrowotnej czy współpraca człowiek-robot czerpią korzyści z tej dyscypliny.
Procesy zapewnienia jakości
Kontrola jakości obejmuje kontrolę materiałów przychodzących, inspekcję w trakcie produkcji oraz testy końcowe. Każda partia jest mierzona zgodnie ze specyfikacją. Systemy wykrywają wady przed wysyłką części. Ta dyscyplina zapewnia bezpieczeństwo i niezawodność robotów współpracujących.
Możliwości pełnego serwisu
Wsparcie projektowe i prototypowanie
NOBLE pomaga w projektowaniu pod kątem możliwości produkcyjnych. Inżynierowie analizują grubość ścianek, kąty pochylenia i tolerancje. Prototypowanie odbywa się poprzez druk 3D, CNC lub odlewanie próżniowe. Szybki czas realizacji pozwala zespołom na wczesne testowanie dopasowania i funkcjonalności.
Produkcja i montaż
Produkcja obejmuje zarówno produkcję niskoseryjną CNC, jak i wysokoseryjną metodą formowania wtryskowego. Usługi montażowe obejmują montaż wsporników, montaż wkładek oraz integrację podsystemów. Systemy automatyki zachowują elastyczność w całym zakresie wolumenów.
Kompleksowe rozwiązania
NOBLE obejmuje cały proces, od projektu do montażu. Oznacza to jednego partnera w zakresie prototypowania, oprzyrządowania, produkcji i wykańczania. Zarówno roboty współpracujące, jak i systemy automatyki przemysłowej czerpią korzyści z tego podejścia opartego na jednym źródle. Proces pozostaje prosty, a współpraca – ścisła.
Dopasuj materiał do funkcji, jaką ma spełniać dana część. Wybierz proces w oparciu o liczbę potrzebnych jednostek, budżet i tempo realizacji. Zawsze uwzględniaj wykończenie, zarządzanie temperaturą i ekranowanie EMI. Druk 3D z metalu (DMLS) pozwala tworzyć niestandardowe obudowy robotów AI. Polimery przewodzące zapewniają dodatkową ochronę. Miękkie materiały zwiększają bezpieczeństwo współpracy człowieka z robotem. Te trendy produkcyjne zmieniają produkcję robotów. W przypadku robotów współpracujących, prototypowanie pozwala na przetestowanie wybranych opcji przed zakupem oprzyrządowania. Zespoły automatyzacji współpracującej sprawdzają dopasowanie, temperaturę i ekranowanie na wczesnym etapie. Ten etap produkcji robotów pozwala zaoszczędzić pieniądze. Wspólne projektowanie przyspiesza automatyzację robotów. Każda seria produkcyjna robotów wymaga sprawdzonego prototypu. Najpierw oceń swoją aplikację. Następnie zatwierdź. Materiałoznawstwo i produkcja robotyki będą się nadal łączyć, otwierając nowe możliwości współpracy w produkcji i pracy zespołowej w zakresie automatyzacji produkcji.
Najczęściej zadawane pytania dotyczące obudów robotów AI
Który materiał najlepiej sprawdzi się w obudowie robota AI, który potrzebuje solidnego ekranu EMI?
Metalowe obudowy naturalnie blokują zakłócenia. Aluminium zapewnia ekranowanie na poziomie około 80–100 dB. Plastikowe obudowy wymagają wzmocnienia. Bezprądowe miedziowanie i niklowanie osiąga poziom 90 dB przy 30 MHz. Pełne powlekanie jest skuteczniejsze niż powlekanie selektywne i srebrzenie w większości częstotliwości.
Kiedy formowanie wtryskowe ma sens w przypadku obudowy robota AI?
Formowanie wtryskowe przynosi zyski przy produkcji powyżej 10 000 sztuk. Oprzyrządowanie kosztuje od 10 000 do 50 000 dolarów. Koszt jednostkowy szybko spada przy takiej wielkości produkcji. Poniżej 5,000 sztuk, obróbka CNC lub blacha pozwalają obniżyć koszty. Punkt przecięcia zależy od złożoności części i materiału.
Czy mogę wykorzystać druk 3D do produkcji finalnej obudowy robota AI?
Tak, ale wybierz odpowiedni proces. DMLS drukuje części metalowe ze stali nierdzewnej 17-4 PH. Służą one jako obudowy do zastosowań końcowych. FDM i SLA nadają się tylko do prototypów. Nylon SLS obsługuje części funkcjonalne w małych partiach.
Co jest przyczyną pęknięć naprężeniowych w obudowach robotów wykonanych z poliwęglanu?
Rozpuszczalniki atakują narażone na działanie czynników chemicznych obszary. Pęknięcia powstają wokół otworów na śruby i ciasnych narożników. Projektanci powinni usuwać naprężenia i odpuszczać elementy. Twarde powłoki blokują działanie substancji chemicznych. W przypadku osłon czujników, powlekana płyta poliwęglanowa pozostaje przezroczysta i odporna na uszkodzenia.
Jak wybrać pomiędzy aluminium 6061 i 7075 do ramy robota?
Gatunek 7075-T6 osiąga wytrzymałość na rozciąganie około 570 MPa. Gatunek 6061-T6 ma wytrzymałość na rozciąganie około 310 MPa. Oba gatunki mają podobną sztywność, wynoszącą 69–72 GPa. Wybierz gatunek 7075, gdy cienkie ścianki muszą przenosić duże obciążenia. Wybierz gatunek 6061, gdy spawanie i koszty mają większe znaczenie.
Jaki jest ekonomiczny punkt zbieżności pomiędzy obróbką CNC a formowaniem wtryskowym?
CNC pozostaje opłacalne w przypadku małych i średnich serii. Koszt jednostkowy utrzymuje się na stałym poziomie w całej partii. Formowanie wtryskowe wymaga wysokich nakładów początkowych na oprzyrządowanie. Powyżej 10 000 sztuk, formowanie staje się tańszą opcją. Poniżej tej liczby wygrywa CNC lub blacha.
Dlaczego zarządzanie temperaturą ma tak duże znaczenie przy projektowaniu obudów robotów AI?
Systemy AI upychają gęstą elektronikę w ciasnych przestrzeniach. Metale dobrze odprowadzają ciepło. Aluminium ma współczynnik przewodzenia ciepła 120–180 W/m·K. Tworzywa sztuczne i kompozyty zatrzymują ciepło w pobliżu komponentów. Szczelna obudowa skraca żywotność komponentów. Otwory wentylacyjne, rurki cieplne i wentylatory pomagają, gdy pasywne chłodzenie zawodzi.
Jak wielkość produkcji wpływa na wybór pomiędzy odlewaniem próżniowym a formowaniem wtryskowym?
Odlewanie próżniowe pozwala na wykonanie ograniczonej liczby kopii z formy silikonowej. Czas realizacji zamówienia wynosi kilka dni. Formowanie wtryskowe wymaga stalowych narzędzi i tygodniowego czasu realizacji. W przypadku produkcji pomostowej i walidacji rynkowej, odlewanie próżniowe pozwala uzyskać rzeczywiste części formowane bez kosztów narzędzi. Zespoły robotyki korzystają z tej metody przed podjęciem decyzji o produkcji stali.







