
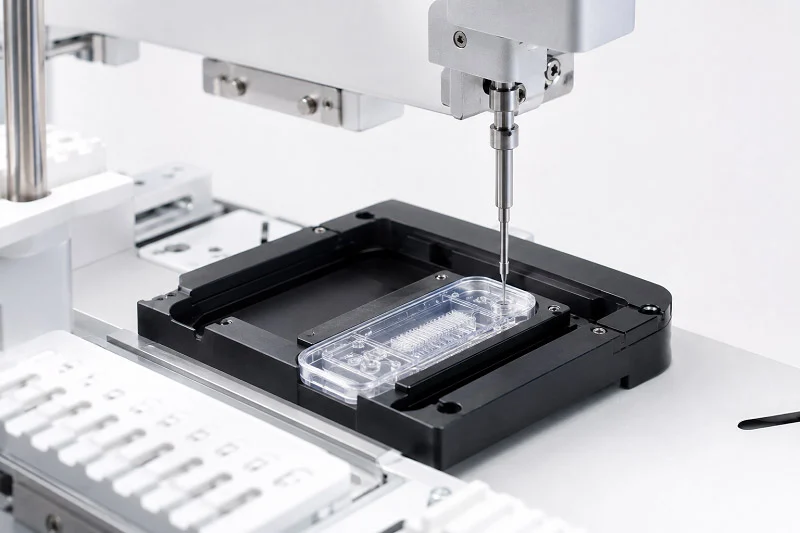
Komponenty typu lab-on-chip to niewielkie urządzenia, które mieszczą wszystkie funkcje laboratoryjne na jednym chipie. Wybrane materiały i metody produkcji wpływają na wydajność, koszty i skalowalność. Która kombinacja sprawdzi się najlepiej w Twoim zastosowaniu? To pytanie kieruje każdą decyzją, od prototypowania po produkcję masową.
Rynek pokazuje, dlaczego to ma znaczenie. Według Spherical Insights globalne urządzenia typu lab-on-chip osiągnęły wartość około 6.01 mld USD w 2024 roku, podczas gdy Grand View Research podaje wartość zbliżoną do 6.61 mld USD. Według Market.us, wzrost utrzyma się na poziomie 9.5% CAGR w latach 2023-2033.
Dokładnie przemyśl swoje kompromisy. Właściwa metoda produkcji może przyspieszyć rozwój produktu.
Zły wybór materiałów może spowolnić obiecujący projekt laboratorium chipowego.
Materiały do Komponenty laboratoryjne na chipie
Wybór materiałów do komponentów laboratoryjnych wymaga znalezienia równowagi. Porównujesz koszty z precyzją, a elastyczność z odpornością chemiczną. Każdy wybór wpływa na proces produkcji i jakość działania finalnego urządzenia.
Polimery: elastyczność i opłacalność w mikroprzepływach
Polimery są najlepszym wyborem w mikroprzepływach i nie bez powodu. Są niedrogie, łatwe w kształtowaniu i doskonale nadają się do szybkiego prototypowania.
Powszechne polimery (PDMS, PMMA, COC, PC)
PDMS (polidimetylosiloksan) to materiał powszechnie stosowany w laboratoriach badawczych. PMMA, COC i PC to tworzywa termoplastyczne, które najlepiej sprawdzają się w produkcji. Każdy z nich oferuje swoje zalety w zastosowaniach mikroprzepływowych.
Zalety
| Niska cena | Materiały polimerowe są znacznie tańsze niż szkło czy krzem. Jest to istotne przy produkcji większej liczby komponentów laboratoryjnych. |
| Łatwość prototypowania | Dzięki PDMS możesz przejść od projektu do działającego układu scalonego w ciągu kilku godzin. Ta prędkość ma wpływ na tempo postępów badań. |
| Klarowność optyczna | Większość polimerów pozwala zajrzeć do wnętrza kanałów. Jest to kluczowe dla obrazowania i detekcji optycznej. |
Ograniczenia
| Przepuszczalność gazu | PDMS przepuszcza gazy. Jest to doskonałe rozwiązanie dla hodowli komórkowych, ale stwarza problemy w przypadku przepływu pod ciśnieniem. |
| Ograniczona odporność na rozpuszczalniki | Wiele polimerów pęcznieje lub rozpada się w kontakcie z rozpuszczalnikami organicznymi. To ogranicza zakres chemikaliów, jakie można stosować. |
Szkło i krzem: wysoka precyzja i odporność chemiczna
Szkło i krzem dają odwrotny kompromis. Zyskujesz precyzję i wytrzymałość, ale płacisz więcej i pracujesz ciężej.
Produkcja podłoży i kanałów
Metody wytwarzania szkła i krzemu wywodzą się z obróbki półprzewodników. Do tworzenia kanałów wykorzystuje się fotolitografię, trawienie i łączenie. W przypadku materiałów przezroczystych, takich jak szkło, mikroobróbka laserowa pikosekundowa UV o długości fali 355 nm powoduje powstawanie bardzo niewielkich mikropęknięć i zapewnia jakość krawędzi submikronową. Mikroobróbka laserowa femtosekundowa, wykorzystująca ultrakrótkie impulsy w zakresie 10⁻¹⁵ s, umożliwia precyzyjną obróbkę bezmaskową z bardzo małymi strefami wpływu ciepła i pozwala uzyskać rozmiary elementów submikronowe. Dzięki temu doskonale nadaje się do trójwymiarowej produkcji urządzeń mikrooptycznych i mikroprzepływowych.
Zalety
| Stabilność termiczna | Szkło i silikon wytrzymują wysokie temperatury bez zmiany kształtu. To otwiera drogę do cykli termicznych i sterylizacji. |
| Bezwładność | Materiały te są odporne na działanie większości substancji chemicznych. Urządzenie nie przedostanie się do próbek ani nie wejdzie z nimi w reakcję. |
| Ugruntowana mikrofabrykacja | Wieloletnie badania nad półprzewodnikami dają sprawdzone metody. Nie zaczynasz od zera. |
Ograniczenia
| Wyższy koszt | Koszty materiałów i przetwarzania są znacznie wyższe niż w przypadku polimerów. To przeszkadza, gdy produkuje się ich duże ilości. |
| Bardziej złożone przetwarzanie i kruchość | Krzem jest kruchy i może pękać pod wpływem naprężeń. Szkło wymaga ostrożnego obchodzenia się podczas łączenia i krojenia. |
Papier, ceramika i hydrożele do komponentów laboratoryjnych
Nie każde zastosowanie wymaga plastikowego lub szklanego chipa. Papier, ceramika i hydrożele rozwiązują swoje własne problemy.
Mikroprzepływy na papierze do diagnostyki przy niskich kosztach
Urządzenia papierowe stanowią obecnie kluczowe narzędzie diagnostyki przyłóżkowej. Są wytrzymałe i proste w porównaniu z mikroprzepływami kanałowymi. Klasycznym przykładem są domowe testy ciążowe. Naukowcy opracowali również szybki test amplifikacji kwasów nukleinowych POC, który łączy przygotowanie próbki i amplifikację za pomocą elektrokinetyki na podłożach papierowych. Test ten wykorzystuje jednoczesną izotachoforezę i amplifikację polimerazy rekombinazy do ekstrakcji, amplifikacji i wykrywania docelowych kwasów nukleinowych z surowicy i krwi pełnej w czasie krótszym niż 20 minut, przy użyciu niedrogich materiałów. Dzięki temu jest on przydatny do wykrywania chorób zakaźnych i śledzenia infekcji wirusowych w miejscach o ograniczonych zasobach.
| Obszar zastosowań | Konkretne przykłady |
| Immunoanalizy przepływowe boczne | Domowe testy ciążowe |
| Testy amplifikacji kwasów nukleinowych | Szybki test POC NAAT w przypadku chorób zakaźnych |
| Analiza płynów ustrojowych | Mocz, ślina, krew, łzy |
| Wczesna diagnoza choroby | Zespół suchego oka, ostry zawał mięśnia sercowego |
| Zintegrowane wykrywanie biomarkerów | CEA i AFP w surowicy przy użyciu FICA-μPAD |
Ceramika i hydrożele do konkretnych zastosowań biologicznych
Hydrożele sprawdzają się najlepiej, gdy potrzebne jest środowisko przyjazne dla organizmu. Wykorzystują naturalne białka macierzy zewnątrzkomórkowej, takie jak kolagen, fibryna, kwas hialuronowy, Matrigel, fibronektyna, agaroza i diakrylan PEG, aby odtworzyć mikrośrodowisko in vivo. Struktury trójwymiarowe w Matrigelu, kolagenie typu I, żelatynie i alginianie zwiększyły żywotność komórek i obniżyły dedyferencjację. Mikroprzepływowa hodowla trójwymiarowa hepatocytów zachowała funkcjonalność przez 4 tygodnie. Współhodowla z komórkami odżywczymi w alginianie trwała do 3 miesięcy, poprawiając funkcje wątroby, takie jak wydzielanie albumin i synteza mocznika. Komórki beta trzustki umieszczone w hydrożelach na bazie PEG wykazały wzrost żywotności z 20% do 90%, przy czym komórki łączyły się poprzez połączenia E-kadherynowe i utrzymywały wydzielanie insuliny. Nadal istnieją wątpliwości co do dostępności wystarczającej liczby materiałów przyjaznych dla organizmu i czy mikroprzepływowe hodowle komórek będą wystarczająco trwałe, aby dać użyteczne wyniki kliniczne.
Hybrydowe systemy materiałowe jeszcze bardziej przesuwają te granice. Stos PDMS/PC/szkło z czterema elektrodami umieszczonymi w mikrokanalikach umożliwia bezpośredni pomiar TEER i kopiuje barierę krew-mózg w przypadku układów narządowych na chipie. Układ PDMS/membrana poliestrowa/szkło wykorzystuje porowatą membranę jako warstwę komórek, z dwiema oddzielnymi warstwami do wspólnej hodowli komórek nabłonka jelit i wątroby. Wielowarstwowe projekty PDMS/szkło/porowata membrana/PMMA łączą pięć warstw PDMS za pomocą śrub i łączenia plazmowego. Makromery PDMS-metakrylanu do druku 3D wykorzystują stereolitografię z wykorzystaniem światła UV o długości fali 385 nm i zachowują przezroczystość optyczną, przepuszczalność gazów, elastyczność i biozgodność. Systemy na bazie tworzyw termoplastycznych (PS, PC, COC) wykorzystują ablację laserową, formowanie wtryskowe, formowanie tłoczne i wytłaczanie na gorąco, co zapewnia niski koszt, bioobojętność i niską fluorescencję własną.
Chemia powierzchni i biokompatybilność łączą wszystkie te czynniki. Materiał może charakteryzować się wysoką stabilnością wymiarową, ale nie będzie spełniał swojej funkcji, jeśli białka będą się do niego przyklejać lub komórki nie będą rosły. Zawsze testuj materiał na rzeczywistej próbce przed rozpoczęciem produkcji.
Procesy wytwarzania komponentów laboratoryjnych na chipie
Wybór odpowiednich materiałów to tylko część zadania. Trzeba je również ukształtować w działające systemy. Wybrany proces produkcji wpływa na czas trwania produkcji i jakość urządzenia. Niektóre metody doskonale sprawdzają się w przypadku szybkich prototypów. Inne pozwalają na produkcję tanich części w dużych ilościach. Przyjrzyjmy się głównym technikom stosowanym obecnie w produkcji układów mikroprzepływowych. Techniki te obejmują wiele różnych zastosowań.
Metody formowania: Formowanie wtryskowe, Tłoczenie na gorąco i Odlewanie na zimno
Metody formowania polegają na kopiowaniu modelu głównego na podłoże polimerowe. Są one najlepszym wyborem do wielokrotnego wytwarzania tego samego elementu w dużych ilościach. Wybór metody produkcji zależy od celów produkcyjnych. Używane materiały muszą dobrze płynąć po podgrzaniu. Do popularnych materiałów należą tworzywa termoplastyczne, takie jak PMMA i COC. Konstrukcja układu scalonego wpływa na stopień skomplikowania wymaganego oprzyrządowania.
Czasy cykli, koszty narzędzi i wierność replikacji
Formowanie wtryskowe działa szybko. Wtłacza się stopiony termoplastyczny plastik do stalowej formy. Każdy cykl trwa kilka sekund. Koszt początkowy jest wysoki — dobra forma kosztuje dziesiątki tysięcy dolarów, a skomplikowane formy mogą kosztować ponad 100 000 dolarów. Koszt ten rozkłada się jednak na każdy chip. Koszty materiałów na chip spadają do centów w przypadku produkcji na dużą skalę. Dlatego formowanie wtryskowe jest najbardziej opłacalnym rozwiązaniem w przypadku produkcji tysięcy, a nawet milionów jednostek.
Tłoczenie na gorąco to technika pośrednia. Wciska się rozgrzaną formę w arkusz polimeru. Konfiguracja jest prostsza. Cykle produkcyjne są dłuższe, a proces mniej zautomatyzowany. Koszt początkowy jest umiarkowany. Tłoczenie na gorąco sprawdza się w przypadku średnich nakładów – od setek do kilku tysięcy komponentów laboratoryjnych (laboratorium na chipie).
W przypadku produkcji małoseryjnej z materiałów elastomerowych, takich jak PDMS, stosuje się metody odlewania z wykorzystaniem formy wzorcowej. To podejście jest proste w przypadku małych partii.
| Metoda wykonania | Koszt z góry | Koszt jednostkowy przy dużej objętości | Czas cyklu |
| Formowanie wtryskowe | Wysokie (10 tys.–100 tys.+ dolarów) | Bardzo niski (centy do dolarów) | Sekundy na cykl |
| Tłoczenie na gorąco | Umiarkowany | Niski do umiarkowanego | Dłużej niż wstrzyknięcie |
Odpowiednie materiały (tworzywa termoplastyczne, PDMS) i typowe geometrie
Formowanie wtryskowe i tłoczenie na gorąco najlepiej sprawdzają się w przypadku tworzyw termoplastycznych, takich jak PMMA, COC, PC i PS. Materiały te charakteryzują się dobrą płynnością pod wpływem ciepła i wiernością odwzorowania drobnych detali. Wiele materiałów dobrze nadaje się do mikroprzepływowej produkcji. Typowe kształty to kanały proste, mieszadła serpentynowe i generatory kropel. Geometria mikroprzepływowego układu scalonego wpływa na przepływ cieczy. PDMS naturalnie nadaje się do metod odlewniczych, odtwarzając detale z dokładnością do kilku mikronów. Każdy materiał wnosi inne zalety do projektów mikroprzepływowej produkcji układów scalonych.
Metody prototypowania: miękka litografia, Druk 3D i obróbka bezpośrednia
Kiedy analizujesz projekt, nie potrzebujesz drogich form. Metody prototypowania pozwalają szybko i tanio testować pomysły. Miękka litografia to kluczowa technika na wczesnym etapie produkcji urządzeń mikroprzepływowych.
Miękka litografia z wykorzystaniem PDMS do szybkiej iteracji w pracach badawczo-rozwojowych
Litografia miękka to klasyczna metoda dla układów scalonych typu lab-on-chip. Zaczyna się od matrycy krzemowej wykonanej metodą fotolitografii. Następnie odlewa się na niej PDMS, odkleja utwardzoną warstwę, dziurkuje i łączy ze szkłem. Cały proces trwa dzień lub dwa. Taka szybkość sprawia, że litografia miękka idealnie nadaje się do szybkich iteracji. Wystąpił problem? Zmień plik CAD i odlej nowy chip.
PDMS pozostaje popularny, ponieważ jest łatwy w użyciu. Jest przezroczysty, przepuszcza gaz i biokompatybilny. Kompromisem jest konieczność ręcznej pracy. Każdy chip wymaga indywidualnej obsługi, dlatego miękka litografia nie jest skalowalna do dużych serii. Miękka litografia jest jedną z najbardziej dostępnych technik w produkcji mikroprzepływowych chipów.
Mikrofrezowanie, ablacja laserowa i obróbka laserowa dla projektów niestandardowych
Obróbka bezpośrednia zapewnia precyzyjną kontrolę. Mikrofrezowanie wykorzystuje maleńkie narzędzia skrawające do wycinania kanałów w polimerze lub metalu. Sprawdza się w przypadku złożonych kształtów 3D oraz przy produkcji form.
Ablacja laserowa usuwa materiał skupioną wiązką. Lasery pikosekundowe UV o długości fali 355 nm tworzą kanały z niewielkimi mikropęknięciami i jakością krawędzi submikronową. Lasery femtosekundowe wykorzystują ultrakrótkie impulsy do obróbki niemal bez uszkodzeń cieplnych. Techniki te są bezmaskowe – przejście z CAD do chipa odbywa się bez fotomasek.
Druk 3D zrewolucjonizował prototypowanie mikroprzepływowe, oferując większą elastyczność projektowania i szybsze rezultaty. Naukowcy wykorzystali drukarki SLA do tworzenia form do komponentów laboratoryjnych PDMS typu lab-on-chip o wysokiej rozdzielczości. Inne systemy druku 3D umożliwiają produkcję uszczelnionych urządzeń przepływowych z materiałów takich jak COC. Umożliwiają one również tworzenie kształtów kanałów, które trudno uzyskać metodą trawienia.
Techniki łączenia wiórów zapewniające niezawodne uszczelnienie
Układ scalony wymaga ścisłego uszczelnienia. Dostępnych jest kilka technik łączenia. Łączenie łączy warstwę kanałową z podłożem, tworząc zamknięte kanały bez przecieków. Właściwa technika łączenia zależy od materiałów. Wszystkie te materiały wymagają kompatybilnych metod łączenia. Ostatni etap produkcji układu scalonego metodą mikroprzepływową jest często najważniejszy.
Łączenie termiczne, łączenie klejowe i łączenie anodowe
Wiązanie termiczne polega na podgrzaniu chipa termoplastycznego do temperatury bliskiej temperaturze zeszklenia i zastosowaniu nacisku. Warstwy łączą się ze sobą. Ryzyko deformacji kanałów istnieje, jeśli temperatura nie jest kontrolowana. Ten etap produkcji ma kluczowe znaczenie dla jakości.
Klejenie polega na nałożeniu cienkiej warstwy kleju. Kleje utwardzane promieniami UV utwardzają się w temperaturze pokojowej w ciągu kilku sekund. Wyzwaniem jest utrzymanie kleju poza kanałami. Te techniki klejenia mają zastosowanie w wielu urządzeniach mikroprzepływowych.
Wiązanie anodowe łączy szkło z krzemem. Do interfejsu przykłada się wysokie napięcie w podwyższonej temperaturze. Wiązanie jest mocne, hermetyczne i trwałe. Technika ta wywodzi się z obróbki półprzewodników. Każda technika łączenia nadaje się do różnych zastosowań mikroprzepływowych.
Kompatybilność z różnymi parami materiałów
Metoda łączenia musi być dopasowana do materiałów. PDMS wiąże się ze szkłem lub sam ze sobą po obróbce plazmą tlenową. Tworzywa termoplastyczne wiążą się termicznie lub metodą rozpuszczalnikową. Szkło i krzem wiążą się anodowo. W przypadku systemów hybrydowych – na przykład warstwy PDMS na szkle – można zastosować wiązanie plazmowe lub cienką warstwę kleju.
Integracja wielomateriałowa zyskuje na popularności. Nowe zastosowania w diagnostyce i dostarczaniu leków łączą polimery, szkło i porowate membrany w jednym chipie. Każda para materiałów wymaga własnej strategii łączenia. Niewłaściwy dobór spowoduje przeciekanie chipa. Prawidłowy dobór zapewni szczelność przez cały okres użytkowania urządzenia. Właściwy dobór materiałów ma wpływ na cały proces produkcji.
Projektowanie komponentów laboratoryjnych na chipie
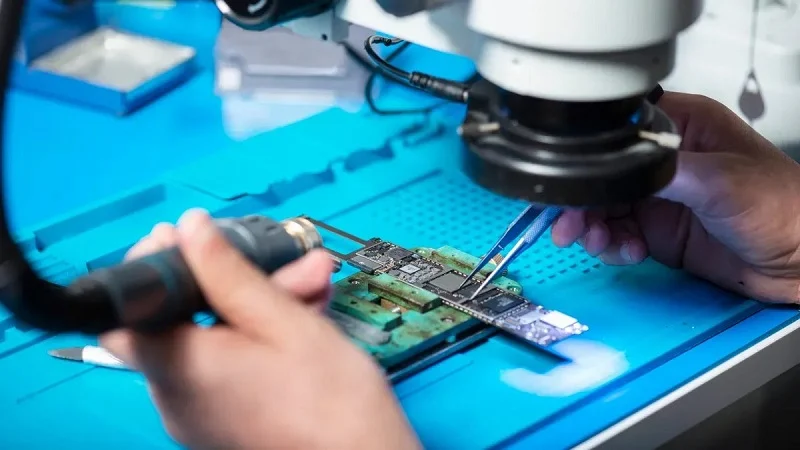
Dobry projekt decyduje o tym, czy Twoje komponenty laboratoryjne (laboratorium na chipie) sprawdzą się w praktyce. Geometria, rozmieszczenie czujników i koszt – wszystkie te czynniki są ze sobą sprzeczne. Nie da się wykorzystać wszystkich czynników naraz.
Geometria kanałów mikroprzepływowych i przepływ cieczy
Kształt kanału wpływa na wszystko, co dzieje się w dół rzeki. Widok z góry, przekrój poprzeczny i profil podłużny wyznaczają ścieżkę przepływu. Mniejszy przekrój poprzeczny szybko zwiększa ciśnienie, a zależność ta nie jest liniowa ze względu na efekty warstwy granicznej. Długość wpływa na ciśnienie. Natężenie przepływu podlega tej samej liniowej zasadzie.
Współczynnik kształtu, zakręty i martwe objętości
Głębokie, wąskie kanały zachowują się inaczej niż płytkie, szerokie. Ostre zakręty tworzą martwe strefy, w których gromadzi się płyn. Te kieszenie utrudniają mieszanie i pobieranie próbek odpadów. Kąt pochylenia również ma znaczenie, ponieważ decyduje o tym, jak proste będą ściany po wykonaniu. Układanie kanałów od szerokich do wąskich pomaga równomiernie rozprowadzić przepływ.
Wpływ na mieszanie, kinetykę reakcji i wydajność separacji
Dłuższe kanały podnoszą ciśnienie; zmniejszenie długości kanału odpowiednio je obniża. Forma dwuwarstwowa o większym przekroju poprzecznym od złącza może znacząco obniżyć ciśnienie wlotowe. Te korzyści mają znaczenie dla kinetyki reakcji i separacji. Projektanci urządzeń mikroprzepływowych stale rozważają te kompromisy podczas produkcji mikroprzepływowych układów scalonych.
Integracja czujników i elektrod
Wkładanie elektrod wydaje się proste, dopóki nie spróbujesz. Szybko pojawia się kilka problemów:
- Łączenie przewodów i wypustki lutownicze tworzą wypustki na powierzchni, które utrudniają uzyskanie płaskiej powierzchni, niezbędnej dla kanałów mikroprzepływowych.
- Komponenty CMOS typu lab-on-chip zajmują zaledwie kilka milimetrów kwadratowych, podczas gdy kanały, zawory i pompy wymagają znacznie więcej miejsca.
- Błąd rejestracji położenia powoduje przecieki, a przesunięcia boczne są trudne do opanowania.
- Przesunięcie w górę i w dół pomiędzy chipem a nośnikiem może zakłócić przepływ zarówno elektryczny, jak i płynny.
- Połączenie układu CMOS ze strukturami mikroprzepływowymi bez ryzyka wycieków nadal stanowi prawdziwe wyzwanie.
- Połączenia przepływowe między światem a układami scalonymi muszą być niezawodne.
Zatapianie elektrod do detekcji elektrochemicznej
Detekcja elektrochemiczna wymaga bezpośredniego kontaktu między badanym płynem a elektrodami. Ten kontakt wymaga płaskiego interfejsu, który zakłóca połączenie nierówności. Umieszczenie padów po dwóch przeciwległych stronach nieco pomaga, ale wydajność pozostaje niska.
Wyzwania związane z dopasowaniem i pakowaniem
Precyzyjne wyrównanie jest niezbędne dla integracji bez wycieków. Metody produkcji wsadowej dla wielu kanałów w technologii CMOS nie zostały jeszcze opisane. Te przeszkody w zakresie pakowania kształtują podejście do produkcji urządzeń mikroprzepływowych.
Skalowalność i ograniczenia kosztów
Koszty rosną etapami, a nie płynnie. W dużej skali formowanie wtryskowe wymaga znacznej początkowej inwestycji w formę, ale jednostkowe koszty materiałów spadają poniżej dolara. Formowanie masowe obniża koszt materiałów poniżej 1 dolara za część. Niewielka partia u dostawcy usług może kosztować znacznie więcej w przeliczeniu na jednostkę.
Zasady projektowania pod kątem możliwości produkcji (DFM)
DFM oznacza projektowanie z myślą o procesie, którego faktycznie będziesz używać. Unikaj kanałów dłuższych niż to konieczne. Zachowaj te same kąty pochylenia. Planuj łączenie z wyprzedzeniem, ponieważ pary materiałów ograniczają Twój wybór.
Równoważenie rozdzielczości, przepustowości i kosztu jednostkowego
Wyższa rozdzielczość zazwyczaj oznacza wolniejsze cykle i droższe narzędzia. Polimerowe mikroprzepływowe komponenty laboratoryjne (lab-on-chip) kosztem pewnej precyzji wymiarowej oferują szybkość i niski koszt jednostkowy. Szkło zapewnia lepsze parametry, ale niższą przepustowość. Każda decyzja dotycząca produkcji mikroprzepływowych chipów opiera się na tej krzywej. Techniki te służą diagnostyce, dostarczaniu leków i wielu innym zastosowaniom. Wczesne dopasowanie materiałów do zastosowań pozwala zaoszczędzić pieniądze później. Ta sama logika dotyczy wszystkich typów urządzeń laboratoryjnych (lab-on-chip).
Skalowanie produkcji komponentów laboratoryjnych na chipie
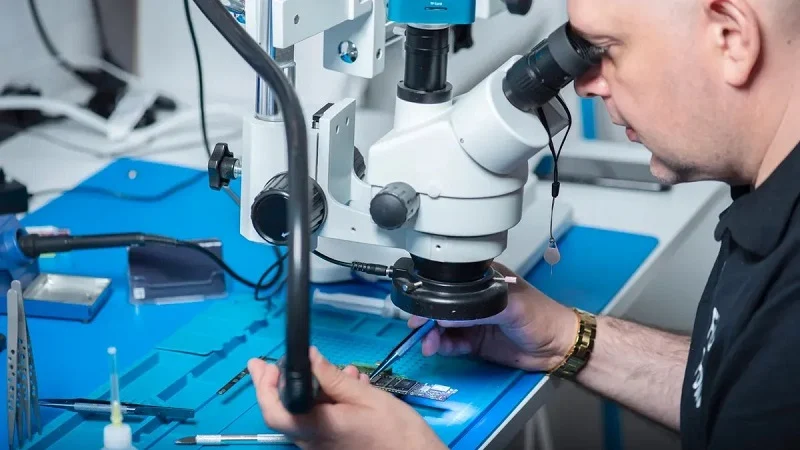
Skalowanie przekształca działający prototyp w stabilną produkcję. Ta ścieżka kryje w sobie wiele niespodzianek. Przyjrzyjmy się głównym decyzjom.
Badania niskoseryjne kontra produkcja wysokoseryjna
Przejście z kilku komponentów laboratoryjnych na tysiące zmienia wszystko. Potrzebne są różne materiały, różne narzędzia i inny sposób myślenia.
Kiedy wybrać metody prototypowania, a kiedy techniki produkcji masowej
Metody małoskalowe, takie jak miękka litografia, sprawdzają się, gdy projekt ciągle się zmienia. Nowy chip można przetestować w ciągu jednego dnia. Taka szybkość pozwala badaczom szybko się uczyć. Jednak miękka litografia nie skaluje się. Każdy element musi być obsługiwany ręcznie. Metody masowej produkcji, takie jak formowanie wtryskowe, pasują do ustalonych projektów. Koszt początkowy jest wysoki. Oprzyrządowanie prototypowe może kosztować dziesiątki tysięcy dolarów. Wielogniazdowe narzędzia ze stali hartowanej mogą kosztować 100 000 dolarów lub więcej. Koszt jednostkowy szybko spada przy dużej produkcji. Kluczem jest wiedza, kiedy dokonać zmiany. Używaj komercyjnych materiałów do masowej produkcji od samego początku. Jeśli prototypujesz z PDMS, ale później używasz tworzyw termoplastycznych, czeka Cię konieczność przeprojektowania. Właściwości powierzchni, przepuszczalność gazów i metody łączenia różnią się. Dokonaj właściwego wyboru materiału na wczesnym etapie, aby uniknąć przeróbek.
Przejście z litografii miękkiej do formowania wtryskowego
Przejście wymaga czasu. Rozwój chipa obejmuje wiele etapów i może trwać kilka lat. Produkcja na skalę średnioskalową pomaga wypełnić tę lukę. Narzędzia rodzinne lub narzędzia z miękkiego aluminium pozwalają na przeprowadzanie prób niemal przemysłowych bez konieczności zakupu drogich form stalowych. Ta faza ujawnia ukryte problemy. Właściwości materiału, takie jak naprężenia wewnętrzne czy autofluorescencja, mogą ulec zmianie w procesie formowania i muszą zostać ocenione. Wykrycie tych problemów przed ostatecznym opracowaniem narzędzi pozwala zaoszczędzić pieniądze. Producent precyzyjnych narzędzi, specjalizujący się w obróbce CNC i formowaniu wtryskowym, może wesprzeć proces przejścia od prototypu do pełnej produkcji.
Kompromisy między rozdzielczością, kosztami i przepustowością
Żaden pojedynczy materiał nie daje wszystkiego. Zamieniasz jedną właściwość na inną. Sztuką jest dopasowanie wyboru do konkretnego zastosowania.
Wybór materiału wpływa na rozdzielczość funkcji i czas cyklu
Miękka litografia z kopiami PDMS charakteryzuje się dokładnością rzędu 10 µm. To doskonałe rozwiązanie do badań. PDMS nie nadaje się jednak do produkcji masowej. Tworzywa termoplastyczne dobrze sprawdzają się w produkcji na dużą skalę, ale ograniczają rozdzielczość w małych skalach. Szkło i krzem osiągają wymiary kanałów submikrometrowe z wysoką powtarzalnością. Wadą są jednak koszty. Szkło i krzem wymagają drogich urządzeń i wykwalifikowanych techników.
Przykładowe kompromisy: szkło (wysoka rozdzielczość, niska przepustowość) kontra polimer (niższa rozdzielczość, wysoka przepustowość)
Szkło zapewnia najwyższą jakość. Możliwe są kanały mniejsze niż mikron. Do produkcji wykorzystuje się fotolitografię i niebezpieczne substancje chemiczne. Wydajność pozostaje niska, a koszt jednostkowy – wysoki.
Polimerowe komponenty laboratoryjne typu „lab-on-chip” kosztem szybkości oferują pewną rozdzielczość. Formowanie wtryskowe pozwala na produkcję tysięcy jednostek dziennie. Elementy są większe — zazwyczaj rzędu dziesiątek mikronów. Dla wielu zastosowań mikroprzepływowych taka rozdzielczość jest wystarczająca. Niższy koszt pozwala na produkcję jednorazowych urządzeń laboratoryjnych typu „lab-on-chip”.
Przykłady przypadków w produkcji układów mikroprzepływowych
Jak wpływają na to wybory, pokazują rzeczywiste projekty produkcji układów scalonych mikroprzepływowych.
Komponenty laboratoryjne typu „laboratorium na chipie” do diagnostyki przyłóżkowej z wykorzystaniem formowanych wtryskowo tworzyw termoplastycznych
Firma opracowująca szybki test diagnostyczny wybrała tworzywa termoplastyczne formowane wtryskowo. Chip musiał być na tyle tani, aby można go było używać jednorazowo. Zespół szybko wybrał materiał – COC, tworzywo termoplastyczne o dobrej przejrzystości optycznej. Od samego początku projektowali go pod kątem formowania wtryskowego. Koszt początkowy oprzyrządowania był znaczny. Koszt jednostkowy chipa spadł poniżej jednego dolara w przypadku produkcji masowej. Ostateczne urządzenie sprawdza się w diagnostyce przyłóżkowej, gdzie koszty mają największe znaczenie. To podejście do produkcji mikroprzepływowych chipów spełnia wymagania dotyczące dużych serii.
Badania komponentów laboratoryjnych na chipie z wykorzystaniem PDMS i łączenia szkła
Laboratorium uniwersyteckie badające zachowanie komórek wybrało inną drogę. Musieli szybko przetestować wiele projektów. Miękka litografia PDMS pozwoliła im na szybką iterację. Połączyli warstwę PDMS ze szkiełkiem za pomocą plazmy tlenowej. Elementy lab-on-chip były przezroczyste, przepuszczalne dla gazów i biokompatybilne. Produkcja każdej partii trwała jeden dzień. Koszt pojedynczego chipa był wyższy. Jednak elastyczność była warta zachodu. W badaniach szybkość i iteracja liczą się bardziej niż koszt jednostkowy. Ta metoda mikroprzepływowego wytwarzania chipów nadaje się do prac o małej objętości.
Te przykłady pokazują, jak różne zastosowania wymagają odmiennych podejść. Właściwa ścieżka produkcji zależy od wielkości produkcji, budżetu i potrzeb wydajnościowych. Myślenie o tych kompromisach na wczesnym etapie pomoże uniknąć kosztownych błędów w przyszłości. Niezależnie od tego, czy potrzebujesz kilku prototypów badawczych, czy milionów jednostek produkcyjnych, dopasowanie strategii produkcji do celów jest kluczem do sukcesu.
SZLACHETNY: Produkcja precyzyjna dla komponentów Lab-on-Chip

Przejście od prototypu do pełnej produkcji wymaga partnera, który zna oba etapy. Producent z doświadczeniem w obróbce metali i tworzyw sztucznych może sprostać potrzebom w zakresie wytwarzania układów scalonych w laboratorium (laboratorium-on-chip). Łączenie różnych metod usprawnia proces produkcji układów mikroprzepływowych, od projektu po montaż.
Kompleksowe możliwości obróbki metali i tworzyw sztucznych
Obróbka CNC, wtryskiwaniei precyzyjnego tłoczenia
Metody obróbki skrawaniem mogą przyspieszyć wczesny etap rozwoju. Proces mikrofrezowania rozpoczyna się od modelu CAD, tworzy ścieżki narzędzi i od razu wycina elementy. Nie jest potrzebna żadna forma wzorcowa.
Obróbka skrawaniem nie wymaga pomieszczenia czystego, co daje jej przewagę nad litografią miękką. To oszczędza czas i pieniądze w przypadku prac mikroprzepływowych.
Możliwości obejmują funkcje obróbki odpowiednie dla generatorów kropel i kanałów mieszających. Wybór materiału ma znaczenie: tworzywa termoplastyczne, takie jak PMMA, poliwęglan i COC, tną się czysto i zachowują przejrzystość optyczną. Metale takie jak stal nierdzewna, aluminium i tytan są trwałe i odporne na działanie chemikaliów.
| Rodzaj materiału | Zalety | Jakość powierzchni |
| Tworzywa termoplastyczne (PMMA, PC, COC) | Czyste cięcia, niższe koszty, przejrzystość optyczna | PMMA tworzy kanały lustrzane, COC ma niską autofluorescencję |
| Metale (stal, aluminium, tytan) | Trwałe, sterylizowalne, odporne na działanie chemikaliów | Wymaga dodatkowego polerowania, aby uzyskać gładkość plastiku |
Podejście hybrydowe łączy druk 3D w przypadku złożonych geometrii wewnętrznych z obróbką mechaniczną, zapewniającą wąskie tolerancje i gładkie powierzchnie. Formowanie wtryskowe jest odpowiednie do dużych serii, a formy ze stali hartowanej umożliwiają produkcję długoseryjną. Koszty jednostkowe znacząco spadają w przypadku produkcji na dużą skalę. Metody te obsługują szeroką gamę mikroprzepływowych komponentów laboratoryjnych (laboratorium-na-chipie).
Ekspertyza w zakresie projektowania form mikroprzepływowych i mikroobróbki
Projektowanie form do mikroprzepływów wymaga specjalistycznej wiedzy. Powierzchnia formy musi dokładnie odzwierciedlać drobne detale we wszystkich gniazdach.
Wykwalifikowany zespół projektuje formy, które wypełniają się równomiernie i uwalniają się bez zbędnych zanieczyszczeń, zapewniając trwałość przez wiele cykli. Ich możliwości mikroobróbki pozwalają na cięcie form testowych bezpośrednio w metalu, co umożliwia weryfikację projektu przed skalowaniem do narzędzi produkcyjnych. Zmniejsza to ryzyko przy przejściu od prototypu do produkcji seryjnej.
Certyfikaty i gwarancja jakości
Certyfikat z zarządzania jakością
Certyfikacja zarządzania jakością oznacza, że wdrożony jest udokumentowany system jakości. Każdy etap przebiega zgodnie z określonym procesem. Jest to istotne w przypadku mikroprzepływowego wytwarzania układów scalonych, gdzie drobne zadziory lub odchylenia kształtu mogą wpływać na szczelność kanałów. Stała jakość przekłada się na wysoką wydajność produkcji.
Certyfikacja dla zastosowań w urządzeniach medycznych
W przypadku urządzeń typu lab-on-chip wykorzystywanych w diagnostyce lub zastosowaniach klinicznych, certyfikacja obejmująca systemy jakości wyrobów medycznych jest kluczowa. Dotyczy ona zarządzania ryzykiem, identyfikowalności i kontroli procesów.
Model kompleksowej obsługi – od wsparcia projektowego po montaż – zapewnia jeden punkt kontaktowy w procesie produkcyjnym. Doradztwo w zakresie wyboru metod produkcji, materiałów i metod łączenia ogranicza błędy komunikacyjne i przyspiesza rozwój produktu.
Nie ma jednego materiału ani metody wytwarzania, która sprawdziłaby się we wszystkich urządzeniach typu lab-on-chip. Materiały wybiera się na podstawie kosztów, reakcji obudowy i liczby potrzebnych komponentów lab-on-chip. Każda metoda wytwarzania wiąże się z kompromisami między kosztem a dokładnością. Najlepsza ścieżka zależy od Twoich potrzeb i budżetu.
Nowe trendy, takie jak automatyzacja, miniaturyzacja i analiza oparta na sztucznej inteligencji, otwierają nowe możliwości. Nowe metody, takie jak produkcja addytywna, znacząco zmieniają sposób planowania produkcji. Te postępy pomagają precyzyjnie dopasować projekt układu mikroprzepływowego.
Twój układ mikroprzepływowy wymaga specjalnej metody produkcji, aby móc go skalować. Skontaktuj się z producentem, aby uzyskać porady dotyczące produkcji układu mikroprzepływowego. Jego zespół dobierze odpowiednie techniki do Twojego układu. Pomogą Ci na każdym etapie produkcji układu mikroprzepływowego.
Często zadawane pytania dotyczące komponentów Lab-on-Chip
Jaki materiał powinienem wybrać do moich pierwszych urządzeń typu lab-on-chip?
Zależy to od tego, co chcesz zrobić. PDMS świetnie nadaje się do szybkich prototypów. Tworzywa termoplastyczne, takie jak COC czy PMMA, dobrze sprawdzają się w produkcji seryjnej. Szkło i silikon zapewniają najlepsze właściwości. Przetestuj materiał na prawdziwych próbkach, zanim się na niego zdecydujesz.
Jak dokonać wyboru pomiędzy formowaniem wtryskowym a litografią miękką?
Litografia miękka sprawdza się w przypadku małych partii i projektów, które ulegają zmianom. Formowanie wtryskowe pozwala na dopasowanie stałych projektów do dużych wolumenów. Koszt początkowy formy jest wysoki, ale koszt jednostkowy szybko spada. Zmień formę, gdy Twój projekt przestanie się zmieniać.
Co jest przyczyną nieszczelności układu mikroprzepływowego?
Problemem zazwyczaj jest złe wiązanie. Metoda wiązania musi być dobrana do materiałów. PDMS wiąże się ze szkłem po obróbce plazmowej. Tworzywa termoplastyczne wymagają wiązania termicznego lub rozpuszczalnikowego. Szkło i krzem wiążą się anodowo. Niedopasowana para ulegnie uszkodzeniu.
Czy mogę wykonać prototyp przy użyciu PDMS, a następnie przejść na plastik?
Można, ale trzeba się liczyć z koniecznością przeprojektowania. Właściwości powierzchni, przepuszczalność gazów i metody łączenia różnią się. Dokonaj wyboru materiału na wczesnym etapie. Prototypowanie z użyciem materiału produkcyjnego pozwala uniknąć poprawek w przyszłości.
Jaką wielkość detali można osiągnąć każdą metodą produkcji?
Miękka litografia PDMS pozwala na odwzorowanie cech o wielkości do około 10 µm. Tworzywa termoplastyczne ograniczają rozdzielczość w małych skalach. Szkło i krzem osiągają wymiary submikrometryczne. Wybierz materiał w zależności od rzeczywistych potrzeb Twojej aplikacji.
Dlaczego geometria kanału ma tak duże znaczenie?
Kształt kanału napędza przepływ, mieszanie i ciśnienie. Ostre zakręty tworzą martwe strefy. Dłuższe kanały podnoszą ciśnienie. Mniejszy przekrój poprzeczny szybko je zwiększa. Dobra geometria sprawia, że Twój mikroprzepływowy układ scalony działa zgodnie z przeznaczeniem.
Kiedy powinienem przejść od prototypu do produkcji masowej?
Przenieś się, gdy projekt jest stabilny, a wolumen rośnie. Oprzyrządowanie prototypowe jest tańsze niż formy ze stali hartowanej. Oprzyrządowanie pośrednie wypełnia lukę. Zwróć uwagę na ukryte problemy, takie jak naprężenia wewnętrzne lub zmiana autofluorescencji, przed ostatecznym oprzyrządowaniem.
Czy łączenie ma wpływ na cały proces produkcji?
Tak. Klejenie jest często ostatnim krokiem i może zepsuć wszystko, co było wcześniej. Każda para materiałów wymaga własnej strategii. Jeśli zrobisz to dobrze, uszczelnienie przetrwa cały okres użytkowania urządzenia. Jeśli zrobisz to źle, Twój mikroprzepływowy chip przecieka.







