
Wstęp (akapit)
Który proces jest lepszy do produkcji dziesiątek plastikowych części? Druk 3D ? Nie, jest zbyt wolny, chyba że mamy wystarczająco dużo maszyn. Formowanie wtryskowe lepiej sprawdza się przy zamówieniach setek części . Odpowiedzią jest odlewanie próżniowe . Wypełnia tę lukę. Jest wystarczająco szybkie. Jest też wystarczająco tanie. Jest wystarczająco dobre do użytku w praktyce.
Wiele osób pyta, gdzie właściwie działa ten proces. Odlewanie próżniowe obejmuje zastosowania od samochodów koncepcyjnych po narzędzia chirurgiczne. To właśnie tutaj sprawdza się najlepiej w prototypowaniu i produkcji małoseryjnej.
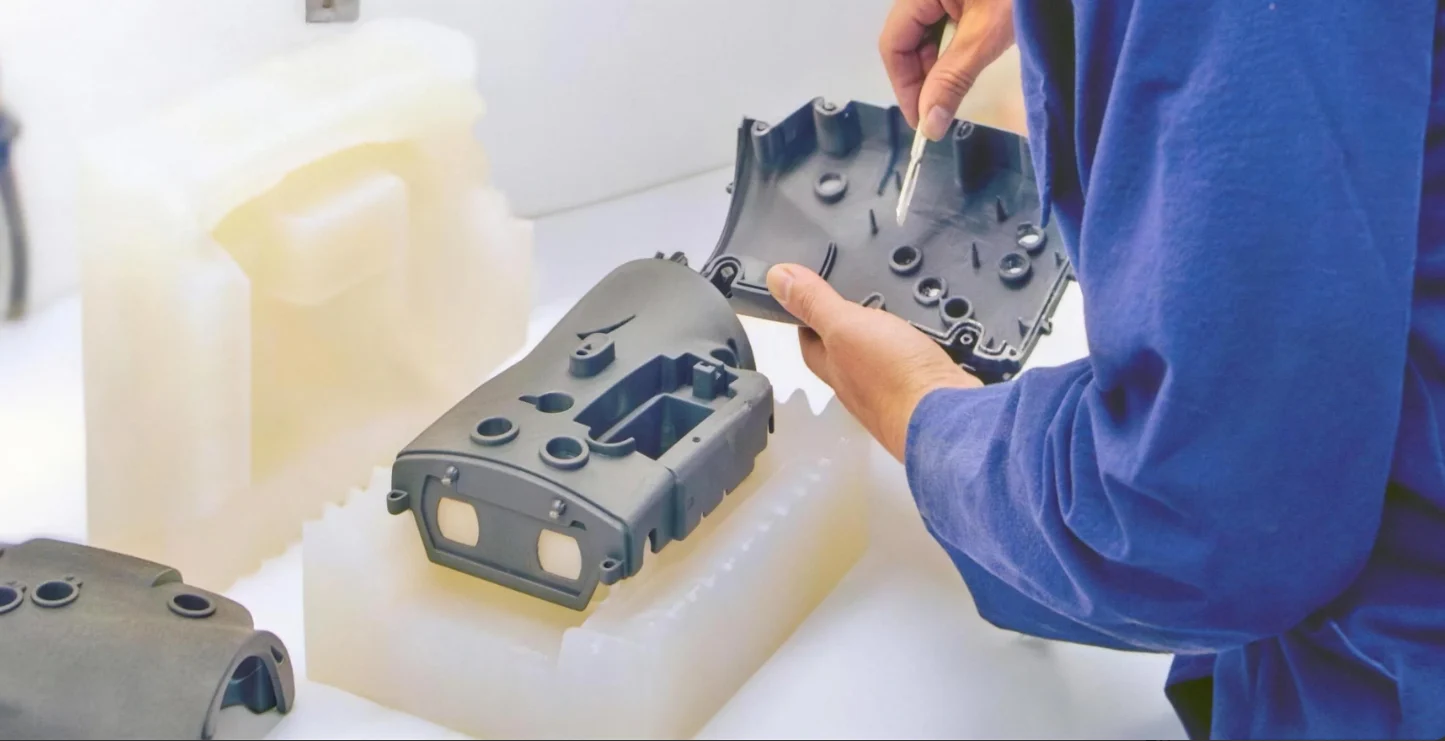
Przemysł motoryzacyjny
Producenci samochodów muszą stosować odlewanie próżniowe w swoich projektach. Jest ono również wykorzystywane jako element funkcjonalny do testowania komory silnika. W przypadku samochodów koncepcyjnych lub wyścigowych wydajność jest zbyt niska, a koszty obróbki przy użyciu twardych form byłyby znacznie wyższe.
Prototypy wewnętrzne i zewnętrzne
Ludzie oceniają samochód po jego wnętrzu, zanim jeszcze uruchomią silnik. Oznacza to, że panele deski rozdzielczej muszą mieć odpowiednią fakturę i usłojenie. Kratki wentylacyjne również muszą poruszać się płynnie. Pokrętła sterujące powinny zapewniać satysfakcjonujące zapadnięcie. Mogą to zapewnić żywice podobne do ABS odlewane próżniowo. Części wyglądają i są w dotyku jak plastik formowany wtryskowo.
Soczewki reflektorów i klosze tylnych świateł wymagają optycznej przejrzystości. Idealnie nadają się do tego celu żywice przezroczyste, odporne na promieniowanie UV. Projektanci mogą teraz odlać pięć lub dziesięć prototypów soczewek do testów fotometrycznych bez konieczności czekania miesiącami na formę.
Testowanie funkcjonalne pod maską
Komora silnika to trudne środowisko. Występują cykle termiczne, wibracje i narażenie na działanie substancji chemicznych. Prototypy muszą być odporne na rzeczywiste warunki. Żywice wysokotemperaturowe do odlewania próżniowego są w stanie wytrzymać te warunki. Wsporniki, zbiorniki płynu i elementy układu dolotowego powietrza są odlewane z materiałów odpornych na temperatury panujące pod maską. Dane z tych testów stanowią podstawę do opracowania ostatecznego oprzyrządowania produkcyjnego.
Pojazdy niestandardowe i o małej objętości
Samochody koncepcyjne to wyjątkowe dzieła. Dla porównania, zespoły wyścigowe budują dwadzieścia identycznych samochodów na sezon. Restauratorzy klasycznych samochodów potrzebują części, których pierwotni producenci zaprzestali produkcji dekady temu. Żaden z tych scenariuszy nie uzasadnia stosowania stalowych form wtryskowych. Objętość jest zbyt mała.
Odlewanie próżniowe rozwiązuje ten problem. Można wyprodukować od dziesięciu do pięćdziesięciu jednostek bezpośrednio z form silikonowych. Części pasują do siebie i działają dobrze. A koszt oprzyrządowania stanowi ułamek kosztów form produkcyjnych. W przypadku prototypów i produkcji małoseryjnej w przemyśle motoryzacyjnym jest to często jedyne praktyczne rozwiązanie.
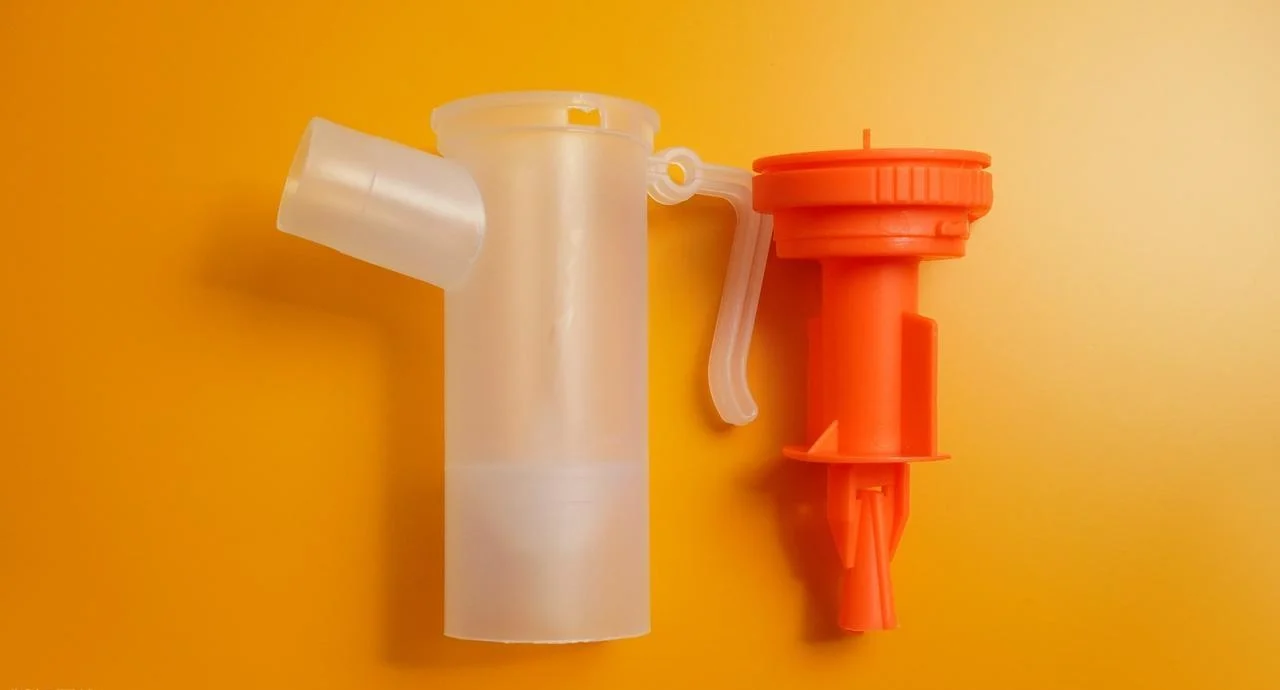
Medycyna i opieka zdrowotna
Zasady rozwoju wyrobów medycznych są różne. Bezpieczeństwo pacjenta jest kwestią niepodlegającą negocjacjom – ścieżki regulacyjne wymagają dokumentacji. Cykle rozwoju wymagają również przetestowania części funkcjonalnych przed wdrożeniem oprzyrządowania produkcyjnego. Odlewanie próżniowe doskonale sprawdza się w tej branży w zastosowaniach innych niż implanty.
Urządzenia dostosowane do potrzeb pacjenta
Każdy pacjent jest inny. Wkładki ortopedyczne muszą być dopasowane do kształtu stopy pacjenta. Lejki protetyczne wymagają precyzyjnego wyprofilowania, aby zapewnić dobre dopasowanie do kikuta. Modele zębów wymagają dokładnej geometrii zębów do zaprojektowania nakładek.
Oprzyrządowanie do masowej produkcji nie jest tutaj odpowiednie. Każda część jest unikatowa. Odlewanie próżniowe w połączeniu z drukowanymi w 3D wzorcami, dopasowanymi do indywidualnych potrzeb pacjenta, rozwiązuje ten problem. Najpierw klinika skanuje anatomię pacjenta. Następnie technik drukuje wzór wzorcowy. Silikonowa forma odwzorowuje tę geometrię. Rezultatem jest urządzenie na zamówienie, produkowane z maksymalną wydajnością. W przypadku serii produkcyjnych od jednego do pięciu urządzeń dopasowanych do potrzeb pacjenta, jest to często jedyna ekonomicznie opłacalna metoda produkcji.
Miękkie komponenty medyczne
Nie wszystkie części medyczne są sztywne. Na przykład uszczelki do transportu płynów muszą być elastyczne. Uszczelki do obudów instrumentów muszą być odporne na odkształcenia trwałe pod wpływem ściskania. Miękkie w dotyku uchwyty instrumentów chirurgicznych wymagają wygodnej, antypoślizgowej powierzchni.
Formuła gumy Shore A idealnie nadaje się do odlewania próżniowego, takiego jak te. Miękkie elementy można odlewać bezpośrednio do form silikonowych. Zakres twardości waha się od bardzo miękkich, żelowych materiałów po twardsze tekstury gumy. Nie ma potrzeby stosowania dodatkowego układu do formowania wtryskowego. Nie ma potrzeby stosowania skomplikowanych narzędzi dwuetapowych. Otrzymujesz po prostu pojedynczy odlew o odpowiednich właściwościach materiałowych.
Ponownie, ostrzeżenie jest aktualne. Miękkie elementy medyczne odlane w ten sposób nie nadają się automatycznie do implantacji ani długotrwałego kontaktu z ciałem. Pełna certyfikacja, badania materiałowe i zatwierdzenie regulacyjne są wymagane w przypadku każdego zastosowania implantacyjnego lub krytycznego. Jednak w przypadku prototypowania i produkcji małoseryjnej części medycznych niekrytycznych, odlewanie próżniowe jest sprawdzoną i niezawodną metodą.
Elektronika użytkowa
Branża elektroniki użytkowej dynamicznie się rozwija. Cykl życia produktu mierzy się w miesiącach, a nie latach. Projektanci potrzebują fizycznych części do testów użytkowych, prób upuszczania i tworzenia próbek marketingowych. Produkcja narzędzi stalowych zajmuje zbyt dużo czasu. Drukowanie każdej części osobno za pomocą druku 3D jest zbyt kosztowne. Odlewanie próżniowe zapewnia idealną równowagę między prototypowaniem a produkcją małoseryjną w tej branży.
Urządzenia noszone i przenośne
Ludzie oczekują, że urządzenia noszone będą wygodnie przylegać do skóry. Koperta zegarka musi mieć gładkie krawędzie. Obudowa słuchawek dousznych musi pasować do kształtu kanału słuchowego. Etui telefonu wymaga precyzyjnych wycięć na przyciski i aparaty.
Odlewanie próżniowe pozwala na produkcję obudów w ilości od dziesięciu do pięćdziesięciu sztuk. Żywice ABS zapewniają odpowiednią sztywność i odporność na uderzenia. Wykończenie powierzchni jest zgodne z elementami formowanymi wtryskowo. Projektanci poddają odlewane prototypy badaniom użytkowników. Testerzy noszą je przez tydzień. Informacje zwrotne są przesyłane. Zmiany są uwzględniane w kolejnej iteracji projektu.
Kolejnym zastosowaniem jest formowanie wtryskowe w celu uzyskania miękkich w dotyku wykończeń. Odlewa się sztywne obudowy ze zintegrowanymi gumowymi uchwytami w jednej operacji. Silikonowa forma utrzymuje sztywną wkładkę, a miękki materiał opływa ją. Nie jest wymagana wtryskarka dwustopniowa. To podejście sprawdza się w przypadku produkcji akcesoriów premium w małych seriach.
Drony i robotyka
Ludzie produkują pięć lub dziesięć kompletnych ram drona w jednej partii. Następnie montują elektronikę. Następnie celowo uderzają prototypem w ścianę, aby sprawdzić, co się zepsuje. Dane z tych testów niszczących wpływają na ostateczny projekt produkcyjny.
Typowe porównanie wizualne przedstawia odlewaną ramę drona obok gotowego elementu formowanego wtryskowo. Obie części wyglądają niemal identycznie. Jednak odlew może mieć nieco niższą udarność. Natomiast element formowany jest bardziej opłacalny w przypadku produkcji wielkoseryjnej. W przypadku prototypowania i produkcji małoseryjnej komponentów drona, proces odlewania dostarcza danych z testów funkcjonalnych na tygodnie lub miesiące przed przygotowaniem twardych narzędzi.
Urządzenia peryferyjne i ładowarki
Wersje premierowe klawiatur wymagają niestandardowych obudów. Odlewanie próżniowe jest wykorzystywane do produkcji tych obudów w małych partiach. Dwadzieścia egzemplarzy odlano na potrzeby kampanii crowdfundingowej. Kolejne sto powstało na potrzeby wczesnych egzemplarzy testowych. Części te działają identycznie jak finalne egzemplarze produkcyjne. Różnica tkwi w kosztach oprzyrządowania: kilka tysięcy dolarów za formy silikonowe w porównaniu z dziesiątkami tysięcy dolarów za stalowe formy wtryskowe.
Dla start-upów z branży elektroniki użytkowej i uznanych marek wprowadzających na rynek edycje limitowane, proces ten oferuje praktyczną drogę od projektowania wspomaganego komputerowo (CAD) do produktu fizycznego. Nie ma potrzeby dokonywania ogromnych inwestycji początkowych. Otrzymujesz po prostu funkcjonalne części gotowe do testów i wczesnej produkcji.
Lotnictwo
Lotnictwo i kosmonautyka to zupełnie inny świat. Przepisy są surowe. Ilość produkcji niewielka. Ludzie w tej branży potrzebują metod produkcji, które sprawdzą się w przypadku małych partii i spełniają rygorystyczne normy bezpieczeństwa.
Elementy wnętrza kabiny
Podłokietniki foteli są intensywnie użytkowane. Pokrywy zatrzasków są otwierane i zamykane tysiące razy. Te części muszą być odporne na zużycie i uszkodzenia. Co ważniejsze, nie mogą się palić ani wydzielać toksycznego dymu w ogniu.
Dostępne są żywice ognioodporne, które spełniają normy FAA dotyczące odlewania próżniowego. Materiał przechodzi testy spalania w pozycji pionowej. Spełnia wymaganą gęstość dymu. W przypadku produkcji niewielkich ilości elementów wyposażenia kabiny, niebędących elementami konstrukcyjnymi, proces ten oznacza, że nie trzeba płacić za narzędzia stosowane w lotnictwie.
Makiety kokpitów i testy
Zanim ktokolwiek zacznie ciąć metal na potrzeby nowego układu kokpitu, projektanci muszą przetestować ergonomię. Ramki wyświetlaczy powinny być łatwe do odczytania pod różnymi kątami. Panele sterowania muszą być dostępne palcami, nawet w rękawiczkach.
Odlewanie próżniowe to doskonały sposób na szybkie wykonanie tych makiet. Panele przełączników wykonane są z czarnej żywicy przypominającej ABS. Ramki wyświetlacza dostępne są w wykończeniu matowym lub teksturowanym. Elementy po prostu wsuwa się w ramy konstrukcyjne. Piloci wchodzą z nimi w interakcję. Inżynierowie obserwują i mierzą.
Części do bezzałogowych statków powietrznych i dronów
Drony używane przez wojsko i do badań geodezyjnych zazwyczaj nie kosztują tysięcy. Produkcja pięćdziesięciu lub stu sztuk jest dość standardowa. Każdy płatowiec potrzebuje mocowań czujników, obudów akumulatorów i osłon awioniki.
Odporne na uderzenia i lekkie żywice do odlewania próżniowego idealnie nadają się do tego zadania. Kompletne elementy płatowca odlewane są w partiach po dziesięć do dwudziestu sztuk. Elementy są wystarczająco wytrzymałe, aby umożliwić testy w locie. Są wystarczająco lekkie, aby mieścić się w granicach dopuszczalnego udźwigu. W przypadku produkcji niewielkiej liczby bezzałogowych statków powietrznych takie podejście jest często szybsze i tańsze niż obróbka każdego elementu z półfabrykatu lub czekanie miesiącami na oprzyrządowanie produkcyjne.
Części zamienne do samolotów Legacy
To bolesny problem. Samoloty zazwyczaj latają trzydzieści lub czterdzieści lat. Pierwotny producent zaprzestał produkcji części zamiennych piętnaście lat temu. Psuje się zatrzask. Pęka panel. Operator potrzebuje jednej części zamiennej. Nie tysiąca. Nawet nie pięćdziesięciu. Tylko jednej.
Odlewanie próżniowe rozwiązuje ten problem. Nie ma minimalnej ilości zamówienia. Nie ma też wymogów NRE dla form produkcyjnych. Jest to praktyczne rozwiązanie w przypadku wymiany na żądanie podzespołów wycofanych z produkcji. Umożliwia operatorom przywrócenie samolotów do eksploatacji bez uciekania się do kosztownej inżynierii wstecznej lub obróbki na zamówienie.
Urządzenia przemysłowe & Robotyka
Linia produkcyjna uległa awarii. Ktoś potrzebuje części zamiennej do jutra. Zaprojektowano nową celę robotyczną. Zespół potrzebuje funkcjonalnych chwytaków w ciągu tygodnia. Osoby pracujące w sektorze przemysłowym znają ten rodzaj ciśnienia. Odlewanie próżniowe idealnie nadaje się do prototypowania i produkcji małoseryjnej elementów niekonstrukcyjnych.
Robotyczne efektory końcowe
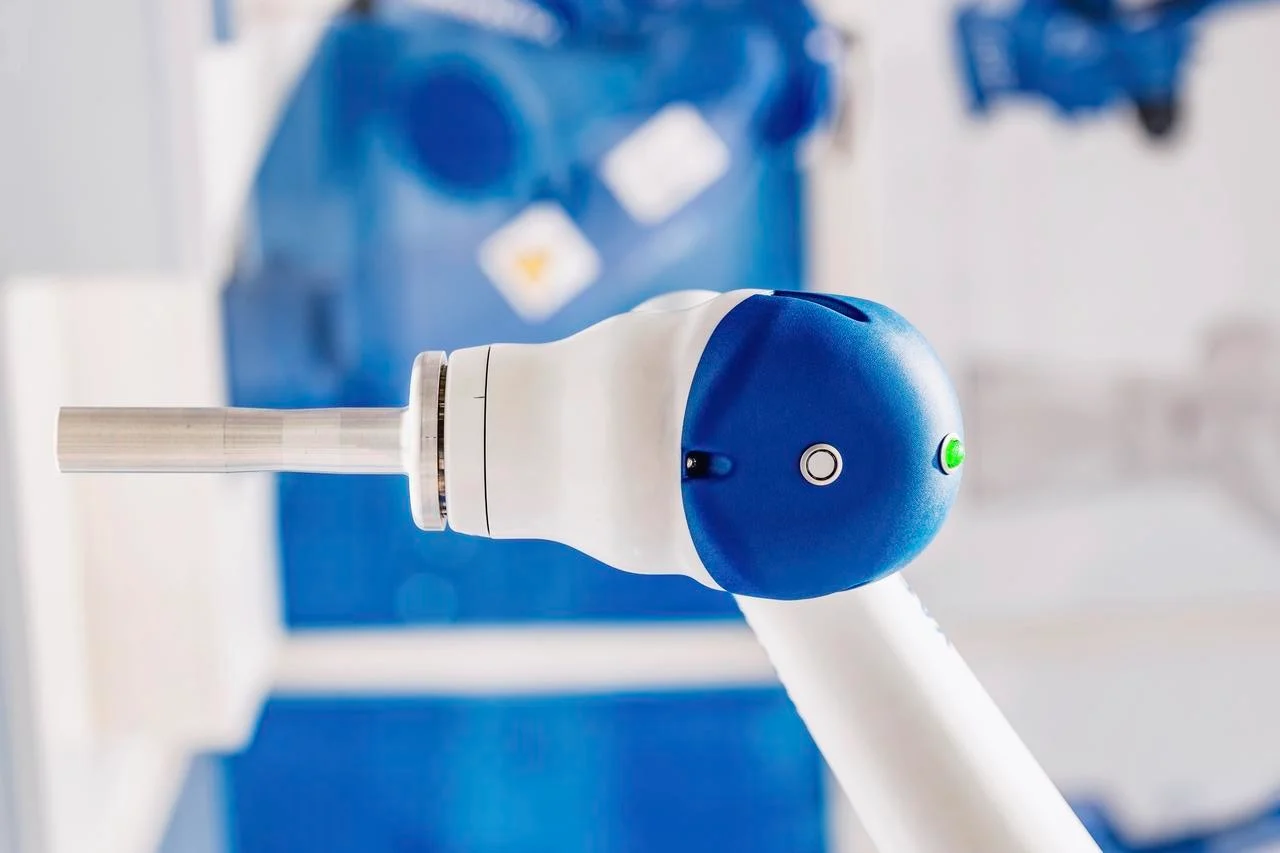
Roboty współpracujące, czyli coboty, pracują ramię w ramię z ludźmi. Ich chwytaki muszą być wystarczająco mocne, aby utrzymać część, a jednocześnie wystarczająco miękkie, aby nie zmiażdżyć jej ani nie zranić ludzkiej dłoni. Sztywne metalowe szczęki nie nadają się do tego celu.
Gumopodobne poliuretany do odlewania próżniowego rozwiązują ten problem. Można odlewać elastyczne chwytaki o niestandardowych twardościach. Materiał ten charakteryzuje się wysoką wytrzymałością na rozdarcie i dobrą odpornością na ścieranie. Chwytaki te są następnie mocowane do robota współpracującego i poddawane wielotygodniowym testom fabrycznym. Zmiany konstrukcyjne są uwzględniane w kolejnej wersji formy. Nie ma konieczności oczekiwania na oprzyrządowanie wtryskowe ani kosztownego systemu do formowania wtryskowego.
Obudowy czujników i kamer
Automatyzacja fabryczna opiera się na różnorodnych czujnikach i kamerach. Wymagają one ochrony przed kurzem, rozpryskami chłodziwa i przypadkowymi uderzeniami. Wymiary i rozmieszczenie złączy poszczególnych czujników różnią się. Dlatego gotowe obudowy rzadko pasują.
Odlewanie próżniowe jest zatem wykorzystywane do produkcji niestandardowych obudów ochronnych do projektów automatyki niskoseryjnej. Obudowy te mogą być odlewane ze zintegrowanymi kołnierzami montażowymi, odciążeniami kabli oraz przezroczystymi okienkami na czujniki optyczne. W przypadku partii od pięciu do dwudziestu obudów czujników, takie podejście zapewnia funkcjonalny sprzęt bez konieczności obróbki CNC każdej z nich z litego materiału.
Dobra konsumpcyjne, urządzenia i wzornictwo
Inżynierowie nie mogą podejmować decyzji wyłącznie na podstawie wizualizacji na ekranie. Muszą być w stanie wyczuć fakturę powierzchni i sprawdzić, jak pasują do siebie klipsy. Odlewanie próżniowe idealnie nadaje się do prototypowania i produkcji małoseryjnej.
Obudowy małych urządzeń
Obudowa blendera powinna ściśle przylegać do silnika. Panel przycisków powinien być wyrównany z przełącznikami znajdującymi się pod spodem. Zatrzask pokrywy powinien zatrzasnąć się prawidłowo.
Projektanci tworzą modele CAD i wysyłają je do prototypowania. Odlewanie próżniowe pozwala na tworzenie kompletnych obudów urządzeń z żywic ABS lub poliwęglanopodobnych. Zespół następnie montuje funkcjonalny prototyp, zawierający rzeczywisty silnik, płytkę drukowaną i okablowanie. Następnie testuje sekwencję montażu.
W przypadku paneli ekspresów do kawy, wykończenie powierzchni ma kluczowe znaczenie. Błyszczący panel przedni ujawnia każdy odcisk palca. Panel teksturowany je ukrywa. Odlew próżniowy wiernie odtwarza oba wykończenia z modelu głównego. Wygląd i faktura są oceniane na w pełni zmontowanym makiecie. Wszelkie zmiany są następnie wprowadzane do systemu CAD. Kolejna partia odlewu jest produkowana w ciągu kilku dni.
Artykuły sportowe i zabawki
Osłony hełmów muszą zapewniać przejrzystość optyczną i odporność na uderzenia. Ramki gogli muszą być wystarczająco elastyczne, aby dopasować się do różnych kształtów twarzy, a jednocześnie pewnie trzymać soczewki na miejscu. Figurki akcji wymagają precyzyjnego odwzorowania twarzy i akcesoriów.
Odlewanie próżniowe może sprostać tym zróżnicowanym wymaganiom. Przezroczyste poliuretany do wizjerów przepuszczają światło bez zniekształceń. Elastyczne formuły zapewniają odpowiednie naprężenie oprawek gogli. Sztywne, bogate w detale żywice oddają subtelne detale kolekcjonerskich figurek akcji.
Modele architektoniczne i artystyczne
Architekci muszą być w stanie skalować elementy budynku na potrzeby prezentacji dla klientów. Niestandardowy projekt abażuru może sprzedać się w zaledwie pięćdziesięciu egzemplarzach. Rzeźbiarz może chcieć wyprodukować limitowaną edycję dzieła.
Odlewanie próżniowe idealnie sprawdza się we wszystkich tych projektach. Wzór wzorcowy jest drukowany z systemu CAD lub skanowana jest oryginalna rzeźba. Forma silikonowa oddaje każdy szczegół powierzchni. Odlewy są identyczne z modelem wzorcowym. Wiele kopii można następnie wysłać do klientów, galerii lub sprzedawców detalicznych.
Kiedy NIE stosować odlewania próżniowego
Odlewanie próżniowe to użyteczna technika. Nie nadaje się jednak do każdego zadania. Zrozumienie jej ograniczeń może zapobiec kosztownym błędom i niedotrzymaniu terminów. To właśnie tutaj proces zawodzi.
Motoryzacja: ponad 10 000 części
Klamki samochodowe sprzedają się w milionach egzemplarzy na różnych platformach pojazdów. Panele deski rozdzielczej sprzedają się w setkach tysięcy egzemplarzy rocznie. Odlewanie próżniowe nie jest w stanie wyprodukować takich ilości. Forma silikonowa może wyprodukować od dziesięciu do pięćdziesięciu części, zanim ulegnie degradacji. Proces produkcji pojedynczej części jest powolny. Koszt materiału na funt jest również wyższy niż w przypadku tworzyw termoplastycznych dostępnych na rynku.
Prawidłowym podejściem jest formowanie wtryskowe. Jednak początkowy koszt oprzyrządowania jest wysoki. Tymczasem cena jednostkowa w skali masowej to zaledwie kilka centów. Ci, którzy próbują odlewania próżniowego części samochodowych w dużych ilościach, przekonują się, że zużywają dziesiątki form silikonowych i ostatecznie płacą więcej za sztukę niż za oprzyrządowanie stalowe. Matematyka po prostu się nie zgadza.
Medycyna: Implant stałys
Endoprotezoplastyka stawu biodrowego wytrzymuje dziesiątki lat. Klatka do zespolenia kręgosłupa musi zachować integralność strukturalną w przypadku powtarzających się obciążeń. Bezpieczeństwo pacjenta nigdy nie powinno być zagrożone przez zastosowanie odlewu poliuretanowego. Właściwości tego materiału są dobrze udokumentowane. Jednak długotrwałe pełzanie i zmęczenie materiału nie są takie same jak w przypadku PEEK-u lub tytanu do implantów.
Standardem jest obróbka CNC metali medycznych lub zatwierdzonych tworzyw termoplastycznych. Odlewanie próżniowe nie nadaje się do implantów stałych, nośnych ani implantów długoterminowych. Osoby zamawiające implanty odlewane wykazują się brakiem zrozumienia zarówno materiałoznawstwa, jak i przepisów. Organy regulacyjne ich nie zatwierdzą. Inżynierowie nie powinni tego proponować.
Lotnictwo i kosmonautyka: podstawowe dźwigary konstrukcyjne
Ciężar samolotu jest przenoszony przez dźwigar skrzydła podczas lotu. Elementy podwozia są poddawane ekstremalnym naprężeniom podczas każdego startu i lądowania. Odlewane poliuretany nie są materiałami konstrukcyjnymi. Ulegają odkształceniu pod wpływem długotrwałego obciążenia. Miękną w umiarkowanych temperaturach. Nie mają również odporności na zmęczenie, jaką wykazują aluminium, tytan i kompozyty węglowe stosowane w lotnictwie.
Właściwym wyborem dla elementów podwozia jest obróbka skrawaniem metalu, laminowanie kompozytowe lub elementy kute. Odlewanie próżniowe nie ma zastosowania w podstawowych strukturach płatowca. Rozumieją to osoby z branży lotniczej.
Elektronika użytkowa: miliony jednostek
Etui na smartfony sprzedają się w dziesiątkach milionów egzemplarzy. Obudowy do popularnych ładowarek kosztują nawet sześć cyfr. Odlewanie próżniowe w takich ilościach jest niepraktyczne.
Formowanie wtryskowe to jedyna ekonomiczna opcja na dużą skalę. Stalowe narzędzie może kosztować pięćdziesiąt tysięcy dolarów. Jednak koszt amortyzacji ponad miliona sztuk wyniósłby zaledwie pięć centów za część. Odlewanie próżniowe w dużych ilościach kosztuje dolary za część. Różnica jest ogromna.
Wybierz NOBLE, aby uzyskać najlepszą produkcję odlewów próżniowych
NOBLE to w pełni zintegrowany zakład przetwórstwa metali i tworzyw sztucznych, specjalizujący się w produkcji nisko- i średnioseryjnej. Łączymy lukę między prototypami a produkcją masową, oferując własne możliwości obróbki CNC i formowania wtryskowego, wsparte rygorystycznymi systemami zarządzania jakością.
Nasze główne możliwości przetwarzania
Nie tylko odlewamy prototypy, ale i kończymy pracę. Nasz zakład zajmuje się całym łańcuchem produkcyjnym:
| Przetwarzanie | Materiały | Typowe zastosowania |
| Formowanie wtryskowe | ABS, PC, Nylon, PEEK, Acetal | Produkcja wielkoseryjna |
| Obróbka CNC | Aluminium, mosiądz, stal nierdzewna, tytan | Precyzyjne wsporniki, obudowy i funkcjonalne części metalowe |
| Odlewanie próżniowe | Poliuretany, silikony, żywice typu ABS | Prototypy 10–100 jednostek, narzędzia mostowe |
| Wykończenie powierzchni | Malowanie, galwanizacja, anodowanie, teksturowanie | Części konsumenckie i samochodowe o jakości kosmetycznej |
| Montaż | Spawanie cieplne, zgrzewanie ultradźwiękowe i montaż ręczny | Komponenty gotowe do wysyłki |
Nasze certyfikaty
Działamy zgodnie z międzynarodowymi standardami jakości, aby sprostać wymagającym branżom, takim jak produkcja sprzętu medycznego, motoryzacja i przemysł lotniczy.
- ISO 9001:2015 (Zarządzanie Jakością):Certyfikat potwierdzający spójność projektowania, produkcji i dostarczania elementów metalowych i plastikowych we wszystkich branżach.
- ISO 13485:2016 (Wyroby medyczne): Certyfikowany do produkcji komponentów stosowanych w instrumentach chirurgicznych, sprzęcie diagnostycznym i urządzeniach medycznych klasy I/II (z wyłączeniem urządzeń wszczepialnych, chyba że określono inaczej).
FAQ
Czy odlewanie próżniowe może zastąpić formowanie wtryskowe?
Nie, odlewanie próżniowe służy innemu celowi. Wytwarza od dziesięciu do pięćdziesięciu części z formy silikonowej. Natomiast formowanie wtryskowe pozwala na produkcję tysięcy, a nawet milionów części z narzędzi stalowych. Koszt początkowy i czas realizacji formowania wtryskowego są znacznie wyższe. Jednak koszt jednostkowy części w skali masowej jest znacznie niższy. Odlewanie próżniowe wypełnia lukę w produkcji niskoseryjnej. Nie jest przeznaczone do produkcji wielkoseryjnej.
Ile części można wyprodukować z jednej formy silikonowej?
Około dwudziestu do trzydziestu części. Zależy to od geometrii części i użytej żywicy. Proste kształty bez podcięć mogą dać nawet czterdzieści części. Złożone kształty z ostrymi narożnikami lub cienkimi ściankami mogą spowodować pęknięcie formy po piętnastu próbach. Forma ulega stopniowej degradacji. Najpierw pogarsza się wykończenie powierzchni. Następnie następuje utrata dokładności wymiarowej.
Czy odlewanie próżniowe nadaje się do produkcji części przezroczystych?
Tak, ale z pewnymi ograniczeniami. Przejrzystość gotowego produktu zależy od wykończenia powierzchni matrycy. Wypolerowana matryca daje przezroczysty element. Natomiast szorstka matryca daje mętny element. Ponadto wszelkie pęcherzyki powietrza w żywicy są wyraźnie widoczne w przezroczystych elementach. Dlatego prawidłowe odgazowanie jest kluczowe. Rezultaty są doskonałe w przypadku przezroczystych części kosmetycznych, takich jak modele wystawowe. Jednak w przypadku soczewek optycznych, które wymagają precyzyjnego współczynnika załamania światła, preferowane są tworzywa optyczne formowane wtryskowo lub szkło obrabiane maszynowo.







