
Czym jest CNC Gskórka?
Szlifowanie CNC to precyzyjna metoda obróbki CNC. Precyzyjnie steruje ruchem i pracą szlifierki za pomocą wstępnie zaprogramowanego systemu komputerowego i jest wykorzystywane głównie do precyzyjnej obróbki powierzchni przedmiotów obrabianych.
Szlifowanie CNC nadaje się do obróbki różnych twardych materiałów, takich jak hartowana stal, węglik spiekany, ceramika itp., i umożliwia obróbkę skomplikowanych kształtów, takich jak gwinty, koła zębate i gniazda form.
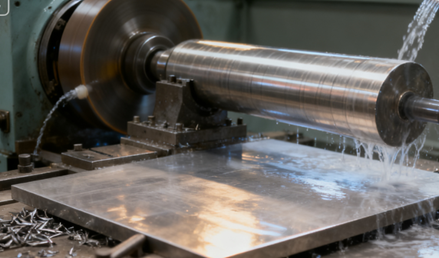
HJak działa szlifowanie CNC?
Programowanie programów
Inżynierowie muszą programować przy użyciu specjalistycznego oprogramowania do wspomagania produkcji komputerowej, bazując na rysunkach i specyfikacjach technicznych obrabianego przedmiotu.
Program zawiera wszystkie najważniejsze informacje dotyczące procesu szlifowania, takie jak trajektoria ruchu ściernicy względem przedmiotu obrabianego, prędkość obrotowa wrzeciona, prędkość posuwu, głębokość skrawania oraz czas włączania i wyłączania chłodziwa.
Zapisany program jest zwykle nazywany kodem G, który jest następnie wprowadzany do systemu sterowania szlifierki CNC poprzez interfejs transmisji danych lub sieć, zapewniając precyzyjne instrukcje dotyczące całej procedury obróbki.
Mocowanie przedmiotu obrabianego
Przed uruchomieniem programu, przedmiot obrabiany musi być solidnie zamocowany na stole roboczym obrabiarki. Aby zapewnić dokładne pozycjonowanie, zazwyczaj stosuje się precyzyjne przyrządy obróbkowe, takie jak imadła lub specjalistyczne przyrządy obróbkowe.
Następnie wykonywana jest krytyczna operacja ustawiania narzędzia. Operator używa dedykowanej sondy lub narzędzia do określenia dokładnego położenia względnego między ściernicą a punktem odniesienia przedmiotu obrabianego i ustawia te dane położenia jako początek układu współrzędnych maszyny.
Operacja szlifowania
Po zakończeniu przygotowań operator uruchamia program obróbki w systemie CNC. Jednostka sterująca obrabiarki interpretuje następnie instrukcje kodu G wiersz po wierszu, precyzyjnie sterując wieloma osiami ruchu za pośrednictwem układu serwonapędów. Zazwyczaj obejmują one osie liniowe X, Y i Z, czasami uzupełniane o osie obrotowe.
Ściernica obraca się z dużą prędkością po zdefiniowanej ścieżce, szlifując powierzchnię przedmiotu obrabianego, podczas gdy stół roboczy przesuwa przedmiot obrabiany z precyzyjnym pozycjonowaniem i posuwem. Cały proces, łącznie z obciąganiem ściernicy i natryskiem chłodziwa, przebiega w pełni automatycznie, bez konieczności ingerencji ręcznej.
Kontrola w trakcie procesu
W zaawansowanych centrach szlifierskich CNC zazwyczaj zintegrowane są systemy pomiarowe online, takie jak sondy lub czujniki laserowe. Podczas obróbki lub w przerwach między obróbkami, te urządzenia pomiarowe automatycznie przeprowadzają kontrolę krytycznych wymiarów przedmiotu obrabianego w czasie rzeczywistym.
Jeżeli pomiędzy wynikiem testu a wartością teoretyczną wystąpi niewielka odchyłka, układ sterowania natychmiast automatycznie obliczy i wyda instrukcję kompensacji na podstawie wartości odchylenia, precyzyjnie dostrajając prędkość posuwu ściernicy, korygując w ten sposób błąd w kolejnych etapach przetwarzania.
Rozładunek części
Po wykonaniu wszystkich instrukcji przez program, wrzeciono obrabiarki i dopływ chłodziwa automatycznie się zatrzymają. Stół roboczy jest zazwyczaj przesuwany do pozycji wygodnej dla operatora, a on zdejmuje obrobione detale z uchwytu.
W przypadku nowoczesnych linii produkcyjnych wyposażonych w automatyczne systemy załadunku i rozładunku, procesy rozładunku i podawania nowych materiałów są w pełni realizowane przez ramiona mechaniczne lub systemy zautomatyzowane, co pozwala na osiągnięcie wysoce wydajnej i ciągłej produkcji. Ostatecznie może być również konieczne przeprowadzenie końcowego czyszczenia i precyzyjnej kontroli offline części w celu potwierdzenia, że w pełni spełniają one wszystkie wymagania jakościowe.
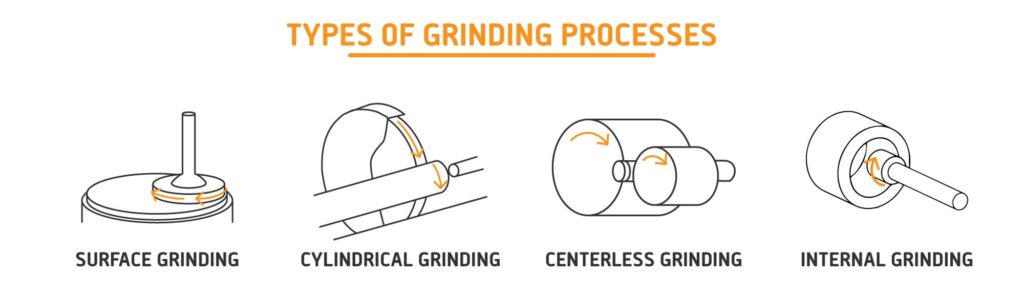
Trodzaje procesów szlifowania CNC
Powierzchnia Gszorowanie
Szlifowanie powierzchniowe jest stosowane głównie do obróbki powierzchni płaskich. Przedmiot obrabiany jest zazwyczaj mocowany do uchwytu magnetycznego lub mechanicznego zamontowanego na stole roboczym, który wykonuje ruch posuwisto-zwrotny lub obrotowy. W zależności od typu maszyny, wrzeciono ściernicy może wykonywać ruch posuwisto-zwrotny w pionie.
Szlifowanie powierzchni doskonale nadaje się do precyzyjnej obróbki płaszczyzn płyt i bloków, umożliwiając uzyskanie wyjątkowo płaskiej i gładkiej powierzchni. Jest szeroko stosowane w precyzyjnej obróbce płaszczyzn płyt bazowych form, płyt ciernych i różnych części mechanicznych.
Szlifowanie cylindryczne
Szlifowanie cylindryczne to proces obróbki powierzchni zewnętrznych kształtów cylindrycznych lub stożkowych. Przedmiot obrabiany jest zazwyczaj mocowany za pomocą wrzeciennika i konika, a następnie obraca się. Ściernica obraca się z dużą prędkością, poruszając się promieniowo i osiowo wzdłuż przedmiotu obrabianego, aby uzyskać precyzyjne średnice i kształty.
Szlifowanie walcowe pozwala na efektywną obróbkę wałków i sworzni. Gwarantuje ono nie tylko niezwykle wysoką dokładność wymiarową i okrągłość, ale także szlifowanie skomplikowanych kształtów konturowych, takich jak wały wielostopniowe i powierzchnie łukowe, dzięki funkcjom interpolacji sterowania numerycznego.
Szlifowanie wewnętrzne
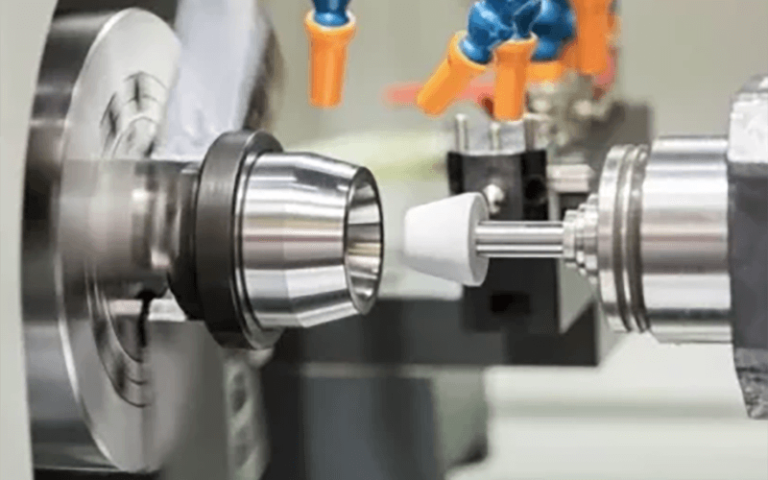
W przeciwieństwie do szlifowania walcowego, szlifowanie wewnętrzne jest przeznaczone specjalnie do obróbki otworów cylindrycznych lub stożkowych w przedmiotach obrabianych. Ponieważ średnica ściernicy musi być mniejsza niż średnica otworu, jej prędkość obrotowa wrzeciona jest zazwyczaj bardzo wysoka. Ściernica jest zamontowana na smukłym pręcie ściernicy, który wchodzi do wnętrza przedmiotu obrabianego, wykonując obroty z dużą prędkością i posuw promieniowy, podczas gdy przedmiot obrabiany lub ściernica poruszają się osiowo tam i z powrotem.
Szlifowanie wewnętrzne walcowe doskonale nadaje się do obróbki precyzyjnych otworów wewnętrznych takich części, jak pierścienie łożyskowe, otwory przekładni i korpusy zaworów hydraulicznych, co ma kluczowe znaczenie dla zapewnienia okrągłości, walcowości i dokładności położenia otworów.
Szlifowanie bezkłowe
Szlifowanie bezkłowe to unikalna metoda szlifowania. Podczas obróbki przedmiot obrabiany nie jest pozycjonowany za pomocą żadnego kła ani uchwytu, lecz swobodnie podparty pomiędzy płytą podporową a kołem prowadzącym. Koło prowadzące odpowiada za wprawianie przedmiotu obrabianego w ruch obrotowy i kontrolowanie jego prędkości posuwu, podczas gdy ściernica szlifuje zewnętrzny okrąg przedmiotu obrabianego.
Szlifowanie bezkłowe jest szczególnie przydatne w masowej produkcji małych i prostych elementów obrotowych, takich jak wałki łożyskowe i sworznie, ponieważ nie wymaga mocowania, charakteryzuje się wyjątkowo wysoką wydajnością produkcji i umożliwia łatwą, w pełni zautomatyzowaną, ciągłą produkcję.
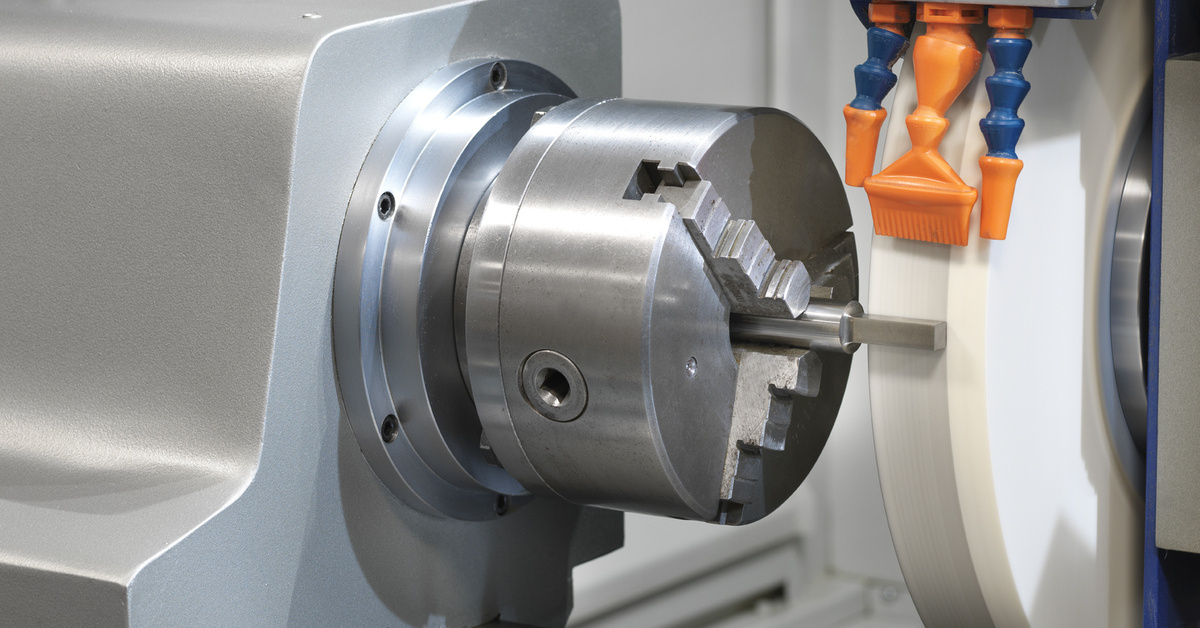
Materiały, które można stosować do szlifowania CNC
aluminium
- Plusy: Aluminium jest miękkie i łatwe w obróbce, ale szlifowanie jest konieczne, gdy wymagana jest wyjątkowo wysoka płaskość, równoległość lub bardzo gładkie powierzchnie.
- Wady: Bardzo łatwo zatyka tarcze szlifierskie, dlatego należy używać specjalistycznych tarcz szlifierskich i dobrze smarujących środków chłodzących.
Ze stali nierdzewnej
- Plusy: Stal nierdzewna martenzytyczna, a także odporna na zużycie stal nierdzewna austenityczna, po zahartowaniu często uzyskują powierzchnie o wysokiej precyzji i odporności na korozję poprzez szlifowanie.
- Wady: Silna tendencja do utwardzania, niewłaściwa siła szlifowania i kontrola termiczna mogą mieć wpływ na jakość powierzchni i żywotność części.
Miedź
- Zalety: Miedź, dzięki doskonałej przewodności elektrycznej i cieplnej, jest często stosowany w podzespołach elektrycznych, radiatorach itp.
- Wady: Wysoka ciągliwość miedzi może powodować szybkie zatykanie się ściernicy wiórami, co nazywa się „zużyciem adhezyjnym”. Prowadzi to do wzrostu siły szlifowania i pogorszenia jakości powierzchni przedmiotu obrabianego.
Tytan
- Plusy: Stopy tytanu słyną z wyjątkowego stosunku wytrzymałości do masy oraz doskonałej biokompatybilności i odporności na korozję. Są szeroko stosowane w przemyśle lotniczym i w implantologii medycznej.
- Wady: Tytan ma słabą przewodność cieplną, a ciepło powstające podczas szlifowania może łatwo koncentrować się na powierzchni przedmiotu obrabianego, powodując utwardzanie, wypalanie powierzchni i powstawanie szkodliwych naprężeń szczątkowych.
Akryl
- Plusy: Celem szlifowania akrylu jest zazwyczaj uzyskanie precyzyjnych wymiarów i gładkich, przezroczystych krawędzi.
- Wady: Trudność w szlifowaniu akrylu wynika z jego niskiej temperatury topnienia. Wysoka temperatura szlifowania może łatwo spowodować jego stopienie i przyklejenie do tarczy szlifierskiej, co prowadzi do zarysowań i zaparowania powierzchni. Akryl wymaga ostrej tarczy szlifierskiej, małego posuwu i dobrego chłodzenia, aby uzyskać efekt transparentności.
Szkło i kamień
- Plusy: Szkło można stosować w elementach optycznych, sprzęcie do produkcji półprzewodników, naczyniach laboratoryjnych, oknach itp.
- Wady: Jako że szkło i kamień to typowe twarde i kruche materiały, proces szlifowania polega zasadniczo na usuwaniu kruchych pęknięć. Wymagane są diamentowe tarcze szlifierskie. Wymagania dotyczące precyzji są niezwykle wysokie.
Kompozyty z włókna węglowego
- Plusy: Szlifowanie jest skuteczną metodą obróbki materiałów z włókna węglowego, szczególnie w przypadku materiałów mieszanych zawierających włókna i żywice. Pozwala ona uniknąć zadziorów i rozwarstwień powstających w wyniku konwencjonalnego cięcia.
- Wady: Wyzwaniem związanym ze szlifowaniem włókna węglowego metodą CNC jest anizotropia i nierównomierna twardość materiału, co jest podatne na wady, takie jak rozdarcia i nitkowanie. Do usuwania materiału przy jednoczesnym minimalizowaniu uszkodzeń włókna i struktury matrycy wymagane są niezwykle ostre ziarna ścierne i zoptymalizowane parametry.
Zalety szlifowania CNC
Wyższa precyzja i powtarzalność
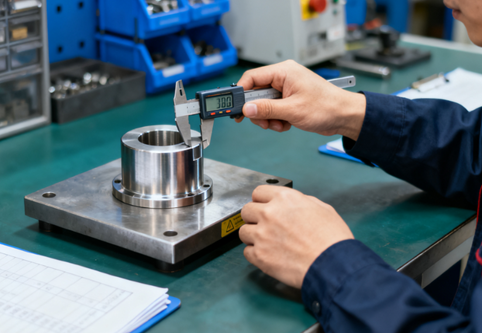
Cały proces szlifowania CNC jest precyzyjnie kontrolowany przez programy komputerowe, co eliminuje niestabilność i błędy typowe dla operacji ręcznych. Szlifowanie CNC pozwala na stabilne osiągnięcie tolerancji wymiarowych na poziomie mikronów, wyjątkowo wysokiej dokładności geometrycznej i jednolitego wykończenia powierzchni.
Po weryfikacji programu, szlifowanie CNC można powtarzać nieograniczoną liczbę razy, co gwarantuje, że każda część w produkcji masowej ma te same precyzyjne wymiary. Jest to kluczowe w przypadku wymagających branż, takich jak przemysł lotniczy i motoryzacyjny.

Doskonała jakość powierzchni
Szlifowanie CNC koncentruje się nie tylko na kształcie i rozmiarze, ale pozwala również uzyskać doskonałą jakość powierzchni. Dzięki precyzyjnej kontroli prędkości obrotowej i posuwu ściernicy oraz zastosowaniu ściernic o drobnym ziarnie, możliwe jest uzyskanie wyjątkowo niskiej chropowatości powierzchni.
Odpowiednie parametry szlifowania i odpowiednie chłodzenie mogą zapobiec powstawaniu przypaleń powierzchni, mikropęknięć i innych uszkodzeń obrabianego przedmiotu, poprawiając w ten sposób integralność powierzchni części, znacznie zwiększając ich odporność na zużycie, wytrzymałość zmęczeniową i odporność na korozję oraz wydłużając ich żywotność.
Obróbka złożonych kształtów
W przeciwieństwie do tradycyjnych szlifierek, które mogą obrabiać tylko proste płaszczyzny i powierzchnie walcowe, szlifierki CNC z układem połączeń wieloosiowych mogą generować złożone ruchy względne pomiędzy ściernicą a przedmiotem obrabianym poprzez programowanie.
Szlifowanie CNC pozwala na łatwą obróbkę skomplikowanych krzywych konturów, przekrojów niekołowych, kształtów stożkowych i powierzchni o różnym kształcie, takich jak zęby czopowe u nasady łopatek turbiny silnika, precyzyjne gniazda form i skomplikowane kształty krawędzi narzędzi, które są trudne lub niemożliwe do osiągnięcia przy użyciu konwencjonalnych metod szlifowania.
Automatyzacja wysokiej wydajności
Szlifowanie CNC integruje wiele etapów obróbki na jednej maszynie, skracając czas obrotu, mocowania i regulacji detali pomiędzy różnymi obrabiarkami. Zautomatyzowany proces, obejmujący automatyczny pomiar, automatyczną kompensację, automatyczną wymianę narzędzi itp., znacznie skraca czas obróbki poszczególnych produktów i zmniejsza zależność od umiejętności operatora.
Połączenie szlifowania CNC i automatycznego systemu załadunku i rozładunku pozwala na długoterminową produkcję „bezobsługową”, co jest szczególnie przydatne w przypadku produkcji na dużą skalę i znacząco poprawia ogólną wydajność produkcji.
Obróbka twardych materiałów
Szlifowanie CNC jest preferowaną, a często jedyną skuteczną metodą obróbki wykończeniowej materiałów ultratwardych, takich jak stal hartowana, węglik spiekany, ceramika i superstopy. Twardość tych materiałów zazwyczaj przewyższa możliwości konwencjonalnych narzędzi tokarskich i frezarskich.
Szlifowanie wykorzystuje jednak ziarna ścierne o jeszcze większej twardości, aby skutecznie usuwać materiał, co ostatecznie prowadzi do produkcji precyzyjnych elementów. Proces ten jest niezbędny w nowoczesnym oprzyrządowaniu, produkcji form i produkcji sprzętu wysokiej klasy.
Czynniki wpływające na koszt szlifowania CNC
Koszty oprzyrządowania
Ściernice służą jako podstawowe „narzędzia skrawające” w procesach szlifowania CNC, a ich koszt nie powinien być pomijany. Różne materiały wymagają ściernic o zróżnicowanym składzie; na przykład obróbka węglika spiekanego wymaga użycia kosztownych ściernic diamentowych, podczas gdy obróbka stopów wysokotemperaturowych wymaga ściernic CBN ze specjalnymi spoiwami ceramicznymi.
Ściernice wymagają okresowego obciągania i wymiany ze względu na stępienie i zużycie. Ich żywotność, częstotliwość obciągania i cena jednostkowa łącznie składają się na bieżące koszty zużycia narzędzi, które są szczególnie wysokie podczas obróbki materiałów o wysokiej twardości.
Koszty materiałów
Koszt materiału obrabianego stanowi bezpośredni koszt surowca. Co ważniejsze, „obrabialność” materiału ma ogromny wpływ na całkowity koszt.
Materiały trudne w obróbce, takie jak węglik spiekany, ceramika i stopy wysokotemperaturowe, powodują przyspieszone zużycie tarczy szlifierskiej, zmniejszoną wydajność szlifowania, zwiększone zużycie energii oraz konieczność częstszego obciągania tarczy i wymiany chłodziwa.
Programowanie
Przed rozpoczęciem masowej produkcji wymagane jest zaplanowanie procesu, zaprogramowanie komputera oraz wykonanie dużej ilości prac przygotowawczych do obrabiarek, w tym instalacja i kalibracja przyrządów obróbczych, instalacja i precyzyjne obciąganie ściernic, obróbka skrawaniem i kontrola pierwszego produktu itd. Te prace nieprodukcyjne muszą być wykonywane przez wykwalifikowanych inżynierów lub techników, a koszty pracy są bardzo wysokie.
W przypadku produkcji w małych partiach i przy wielu odmianach udział tej części kosztów przygotowania w koszcie jednostkowym będzie bardzo wysoki, co bezpośrednio wpłynie na korzyści ekonomiczne.
Koszty pracy
Szlifierki CNC wymagają wysoko wykwalifikowanych operatorów. Poziom wynagrodzeń starszych techników jest stosunkowo wysoki, ale ich umiejętność optymalizacji procesów, przewidywania i rozwiązywania problemów może skutecznie zmniejszyć wskaźnik braków, zwiększyć wykorzystanie sprzętu i wydajność produkcji. W dłuższej perspektywie kontrola kosztów całkowitych jest rzeczywiście pomocna. Niedoświadczeni operatorzy mogą prowadzić do kosztownych błędów w procesie obróbki.
Wymagania jakościowe
Wymagania dotyczące precyzji i jakości powierzchni części są kluczowymi czynnikami determinującymi koszt. Zwiększenie tolerancji z ±0.01 mm do ±0.001 mm i chropowatości powierzchni z Ra 0.8 mikrona do Ra 0.1 mikrona spowoduje wykładniczy wzrost kosztów.
Dzięki stosowaniu dokładniejszych obrabiarek, ściernic o drobniejszym ziarnie, wykonywaniu większej liczby drobnych przejść szlifierskich oraz stosowaniu systemów pomiaru i kompensacji online, czas obróbki ulegnie znacznemu wydłużeniu, a wymagania dotyczące stabilności środowiska i umiejętności operacyjnych również będą bardziej rygorystyczne.
Koszty pomocnicze
Chłodziwo używane w procesie szlifowania generuje stałe koszty eksploatacyjne. Ponadto zarządzanie chłodziwem, w tym filtracja, oczyszczanie, zapobieganie degradacji i końcowe oczyszczanie w celu ochrony środowiska, wymaga specjalistycznego sprzętu i generuje koszty.
Metalowe wióry powstające podczas szlifowania, wraz ze zużytymi tarczami szlifierskimi i mieszaninami chłodziw, zaliczają się do odpadów przemysłowych. Ich zbiórka, klasyfikacja i bezpieczne przetwarzanie muszą być zgodne z przepisami ochrony środowiska, co wiąże się z odpowiednimi kosztami utylizacji odpadów.
Wskazówki dotyczące obróbki szlifierskiej CNC
Optymalizacja planowania procesów
Przed rozpoczęciem programowania konieczne jest przeprowadzenie dokładnej analizy właściwości materiału obrabianego przedmiotu, stanu obróbki cieplnej oraz końcowych wymagań dotyczących precyzji. Na podstawie tych informacji należy racjonalnie zaplanować rozkład naddatków i parametry procesu szlifowania zgrubnego, półdokładnego i dokładnego, unikając strategii obróbki „uniwersalnej”. Pozwala to skutecznie zrównoważyć wydajność i dokładność oraz zapobiec odkształceniom i przypaleniom.
Techniki obciągania kół
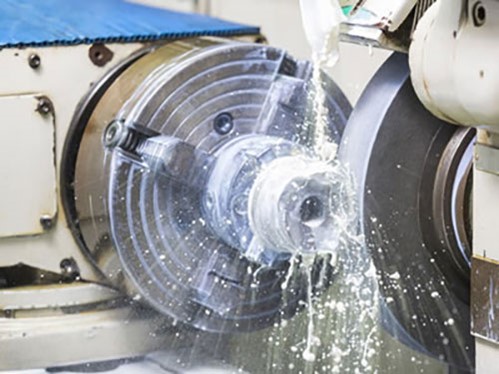
Stan ściernicy bezpośrednio wpływa na efekt szlifowania. Ściernice należy regularnie obciągać, zgodnie z wymaganiami obróbki.
Optymalizacja parametrów obciągania ma kluczowe znaczenie. Ostra i dobrze wyprofilowana ściernica może znacząco zwiększyć wydajność szlifowania, poprawić jakość powierzchni i zmniejszyć siłę szlifowania.
Symulacja i weryfikacja
Przed formalną obróbką, szczególnie w przypadku skomplikowanych lub kosztownych części, zdecydowanie zaleca się skorzystanie z oprogramowania symulacyjnego obrabiarki w celu symulacji i weryfikacji programu obróbki. Pozwala to skutecznie zapobiegać poważnym wypadkom, takim jak kolizje i nadcięcia spowodowane błędami programu, oszczędzając kosztowne metody prób i błędów oraz czas.
Wdrażanie konserwacji zapobiegawczej
Szlifierki CNC to urządzenia precyzyjne, które muszą ściśle przestrzegać regularnych planów konserwacji zapobiegawczej. Obejmuje to czyszczenie, smarowanie i precyzyjną kontrolę kluczowych części ruchomych, takich jak szyny prowadzące, śruby pociągowe i łożyska, aby zapewnić obrabiarce zawsze najlepszy stan techniczny, gwarantując tym samym długoterminową stabilność dokładności obróbki.
Inwestycje w narzędzia precyzyjne
Stabilne mocowanie obrabianych przedmiotów to podstawa precyzyjnego szlifowania. Należy zainwestować w precyzyjne przyrządy obróbkowe, stoły magnetyczne lub specjalne przyrządy obróbkowe, dbając o ich czystość i dobry stan.
Po każdym zamocowaniu przedmiotu obrabianego należy starannie skorygować jego położenie odniesienia. To pierwszy i najważniejszy krok, aby uniknąć kumulacji błędów i zapewnić dokładność pozycjonowania.
Kontrola monitorowania w trakcie procesu
Aktywnie wykorzystuj systemy pomiarowe online zamontowane w obrabiarkach, aby przeprowadzać kontrolę wymiarów krytycznych w czasie rzeczywistym podczas operacji obróbki lub w przerwach między nimi. Na podstawie wyników pomiarów system automatycznie dokonuje korekt kompensacyjnych, tworząc zamknięty system sterowania „kontrola-informacja zwrotna-kompensacja”. To znacząco poprawia spójność produkcji seryjnej, jednocześnie zmniejszając liczbę braków.
System zarządzania płynem chłodzącym
Chłodziwo wpływa nie tylko na wydajność chłodzenia i smarowania, ale także na żywotność ściernicy i jakość powierzchni obrabianego przedmiotu. Wymagane są regularne kontrole stężenia, poziomu pH i czystości chłodziwa, a także terminowa wymiana i czyszczenie układu.
Prawidłowe zarządzanie chłodziwem jest niezbędne, aby zapobiegać uszkodzeniom cieplnym obrabianych elementów i zachować czystość wnętrza obrabiarki.
Branże zastosowań szlifowania CNC
Lotnictwo
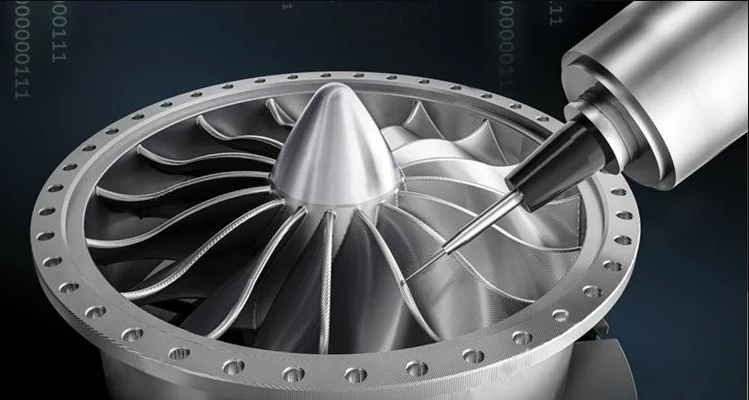
Szlifowanie CNC jest stosowane do obróbki krytycznych elementów silnika, takich jak zęby łopatek turbiny, wały czopów wirnika i cylindry siłowników podwozia samolotu. Elementy te są zazwyczaj wytwarzane z wytrzymałych, trudnych w obróbce stopów wysokotemperaturowych lub stopów tytanu, charakteryzujących się bardzo rygorystycznymi tolerancjami wymiarowymi.
Szlifowanie CNC nie tylko pozwala precyzyjnie oddać skomplikowany kształt konturu, ale także uzyskać powierzchnię o wysokiej integralności, co gwarantuje, że części mają doskonałą wytrzymałość zmęczeniową i długą żywotność w środowiskach o ekstremalnie wysokiej temperaturze i wysokim ciśnieniu.
Przemysł motoryzacyjny
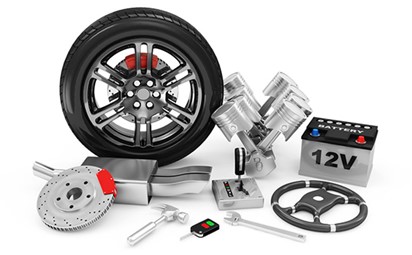
Od silników o wysokiej wydajności po precyzyjne układy przekładni, szlifowanie CNC jest wszechobecne. Szlifowanie CNC odpowiada za wykończenie wałów korbowych silników, wałków rozrządu, pierścieni tłokowych, a także kół zębatych i wałków napędowych w skrzyniach biegów.
Dzięki szlifowaniu te kluczowe ruchome elementy osiągają dokładność wymiarową na poziomie mikrometrów i wyjątkowo niską chropowatość powierzchni. To znacznie zmniejsza tarcie, zużycie i hałas roboczy, poprawiając gęstość mocy silnika i sprawność przekładni. Ostatecznie przekłada się to na niższe zużycie paliwa, dłuższą żywotność i większą niezawodność pojazdu.
Produkcja narzędzi i form
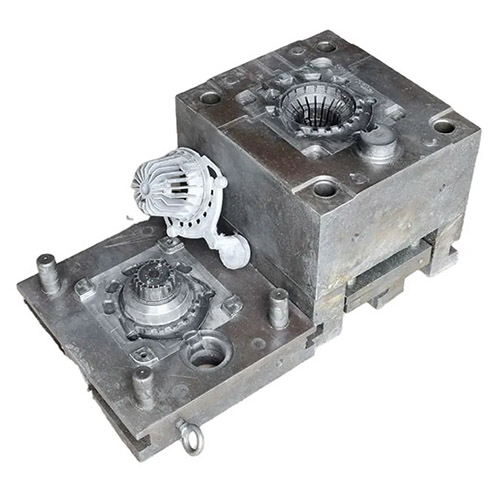
Szlifowanie CNC jest stosowane do produkcji gniazd i rdzeni do różnorodnych precyzyjnych matryc tłoczących, form wtryskowych i form odlewniczych.
Szlifowanie CNC, a zwłaszcza szlifowanie kształtowe CNC, pozwala na wydajną i precyzyjną obróbkę skomplikowanych konturów, delikatnych tekstur i uzyskanie wyjątkowo wysokiej jakości powierzchni form. Zapewnia to długą żywotność samej formy, a także precyzyjne wymiary i wysoką jakość estetyczną wytwarzanych produktów. Jest to podstawowe ogniwo produkcyjne w takich branżach jak elektronika użytkowa, sprzęt AGD i części samochodowe.
Precyzyjna hydraulika instrumentów
Szlifowanie CNC jest powszechnie stosowane do obróbki rdzeni zaworów i tulei zaworowych zaworów hydraulicznych, wrzecion i szyn prowadzących precyzyjnych przyrządów pomiarowych oraz płyt rozdzielczych wysokiej klasy pomp hydraulicznych.
Części precyzyjnych instrumentów zazwyczaj wymagają tolerancji rzędu mikronów i lustrzanej jakości powierzchni, aby zapewnić wyjątkowo niski poziom przecieków wewnętrznych, czułą reakcję i niezwykle płynny ruch. Szlifowanie CNC to najlepsza metoda obróbki pozwalająca osiągnąć te wskaźniki wydajności.
Produkcja Obrabiarek
Szlifowanie CNC można stosować do precyzyjnej obróbki podstawowych podzespołów samej obrabiarki, takich jak prowadnice łoża, wrzeciona oraz gniazda śrub pociągowych.
Wysoka prostoliniowość, płaskość i twardość powierzchni uzyskiwane dzięki szlifowaniu stanowią podstawę zapewnienia ogólnej dokładności geometrycznej, długoterminowej stabilności i trwałości obrabiarek. Bez precyzyjnych procesów szlifowania nie jest możliwe wytwarzanie precyzyjnych obrabiarek.
Nowa branża energetyczna
W energetyce szlifowanie CNC jest wykorzystywane do obróbki kluczowych komponentów, takich jak łopatki turbin gazowych i powierzchnie uszczelniające pomp elektrowni jądrowych. W medycynie szlifowanie CNC jest wykorzystywane do produkcji robotów chirurgicznych, precyzyjnych ramion przegubowych oraz implantów, takich jak sztuczne stawy kolanowe i biodrowe.
Przemysł medyczny
Części stosowane w medycynie zazwyczaj wykorzystują specjalne materiały biokompatybilne lub o wysokiej wytrzymałości i podlegają surowym wymaganiom dotyczącym czystości powierzchni, nieuszkadzających warstw oraz złożonych biologicznych kształtów. Szlifowanie CNC to niezawodny wybór, który pozwala spełnić te rygorystyczne normy.
SZLACHETNY"s Szlifowanie CNC Service
Firma NOBLE dysponuje szeroką gamą najnowocześniejszych maszyn CNC i wymagającym sprzętem testowym. Pod kierownictwem wykwalifikowanej grupy specjalistów, utrzymujemy bezkompromisowe standardy jakości od początku do końca, jako firma posiadająca certyfikat ISO 9001.
Firma NOBLE jest wiodącym dostawcą usług precyzyjnego szlifowania części lotniczych i innych podzespołów wykorzystywanych w różnych gałęziach przemysłu. Wykonujemy wysoce specjalistyczne, małe operacje szlifowania walcowego o średnicach od 0.2 do 20 mm, o złożonych kształtach i formach, z zachowaniem bardzo wąskich tolerancji i wymagań dotyczących polerowania powierzchni.
Jakość jest naszym priorytetem. Wdrażamy rygorystyczne testy i kontrole jakości w całym procesie produkcyjnym, aby mieć pewność, że każdy prototyp spełni Państwa oczekiwania.
FAQ
Czym jest szlifowanie CNC?
Szlifowanie CNC to precyzyjny proces obróbki skrawaniem, w którym maszyna sterowana komputerowo usuwa materiał z przedmiotu obrabianego za pomocą szybkoobrotowej ściernicy. Jest szeroko stosowane w celu uzyskania wąskich tolerancji, precyzyjnego wykończenia powierzchni i skomplikowanych geometrii na twardych lub delikatnych materiałach.
Jakie materiały można obrabiać metodą szlifowania CNC?
Szlifowanie CNC nadaje się do obróbki szerokiej gamy materiałów, w tym:
- Stale hartowane i stale narzędziowe
- Stal nierdzewna, aluminium i stopy tytanu
- Węglik wolframu i ceramika
- Tworzywa sztuczne i kompozyty (do zastosowań specjalistycznych)
Jaka jest różnica między szlifowaniem CNC a frezowanie CNC?
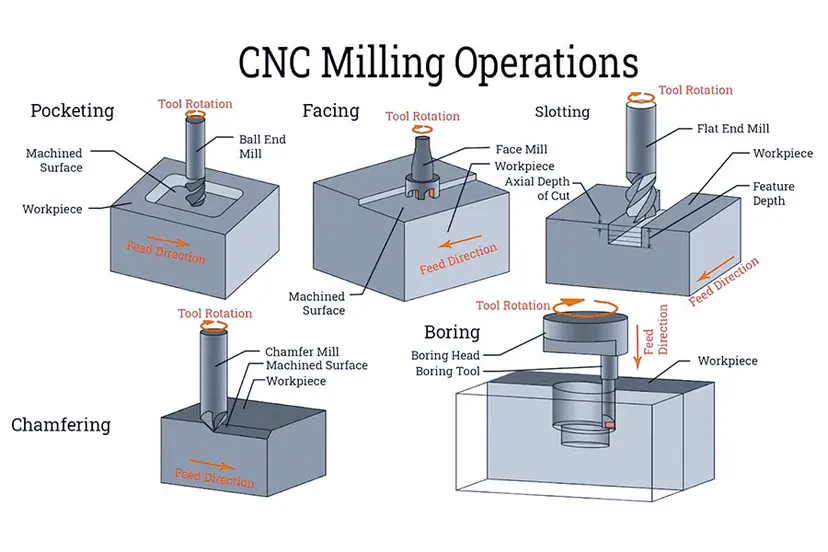
Chociaż oba procesy obróbki są ubytkowe, szlifowanie CNC wykorzystuje ściernicę do usuwania materiału poprzez tarcie, co czyni je idealnym rozwiązaniem do wykańczania twardych materiałów z wysoką precyzją. Frezowanie CNC wykorzystuje obrotowe narzędzia skrawające do ścinania materiału, co lepiej sprawdza się w przypadku szybszego usuwania materiału i obróbki miękkich materiałów.
Jakie są najczęstsze rodzaje procesów szlifowania CNC?
Typowe typy obejmują:
- Powierzchnia szlifowanie do płaskich powierzchni
- Cylindryczny szlifowanie do zewnętrznych/wewnętrznych kształtów okrągłych
- Bezśrodkowy szlifowanie do części cylindrycznych bez centr mocujących
- Narzędzie i przecinak szlifowanie do ostrzenia narzędzi skrawających
- Pełzanie szlifowanie do głębokich cięć w jednym przejściu
Jakie są kluczowe elementy szlifierki CNC?
Typowa szlifierka CNC składa się z kilku kluczowych komponentów: łoża maszyny zapewniającego stabilność, precyzyjnego wrzeciona obracającego ściernicę, napędów osi (takich jak silniki liniowe lub śruby kulowe) do kontroli ruchu, sterownika CNC stanowiącego „mózg”, układu chłodzenia odpowiedzialnego za zarządzanie ciepłem i usuwanie zanieczyszczeń, a często także automatycznej jednostki do obciągania ściernicy, która utrzymuje jej kształt i ostrość.






