
Na czym polega proces polerowania w obróbce CNC?
Proces polerowania w obróbce CNC to końcowa metoda obróbki powierzchni przedmiotów obrabianych, mająca na celu usunięcie mikroskopijnych nierówności powierzchni za pomocą środków mechanicznych, chemicznych lub elektrochemicznych w celu poprawy wykończenia powierzchni, połysku lub uzyskania efektu lustrzanego odbicia przedmiotu obrabianego.
Procesy polerowania są zwykle stosowane w celu usunięcia śladów narzędzi, zadziorów i drobnych defektów pozostałych po poprzednich procesach, takich jak frezowanie i toczenie , a jednocześnie zwiększenia odporności na korozję, walorów estetycznych lub funkcjonalności obrabianego przedmiotu.
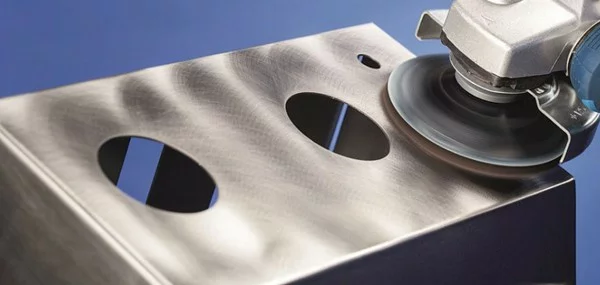
Polerowanie można podzielić na polerowanie mechaniczne (np. z użyciem papieru ściernego i tarcz polerskich), polerowanie chemiczne (korodowanie powierzchni odczynnikami chemicznymi) oraz polerowanie elektrolityczne (wygładzanie powierzchni poprzez elektrochemiczne rozpuszczanie), między innymi. Procesy polerowania są szeroko stosowane w produkcji precyzyjnych części, form, urządzeń medycznych i elementów dekoracyjnych. Odpowiednią metodę należy wybrać w oparciu o właściwości materiału i wymagania dotyczące precyzji.
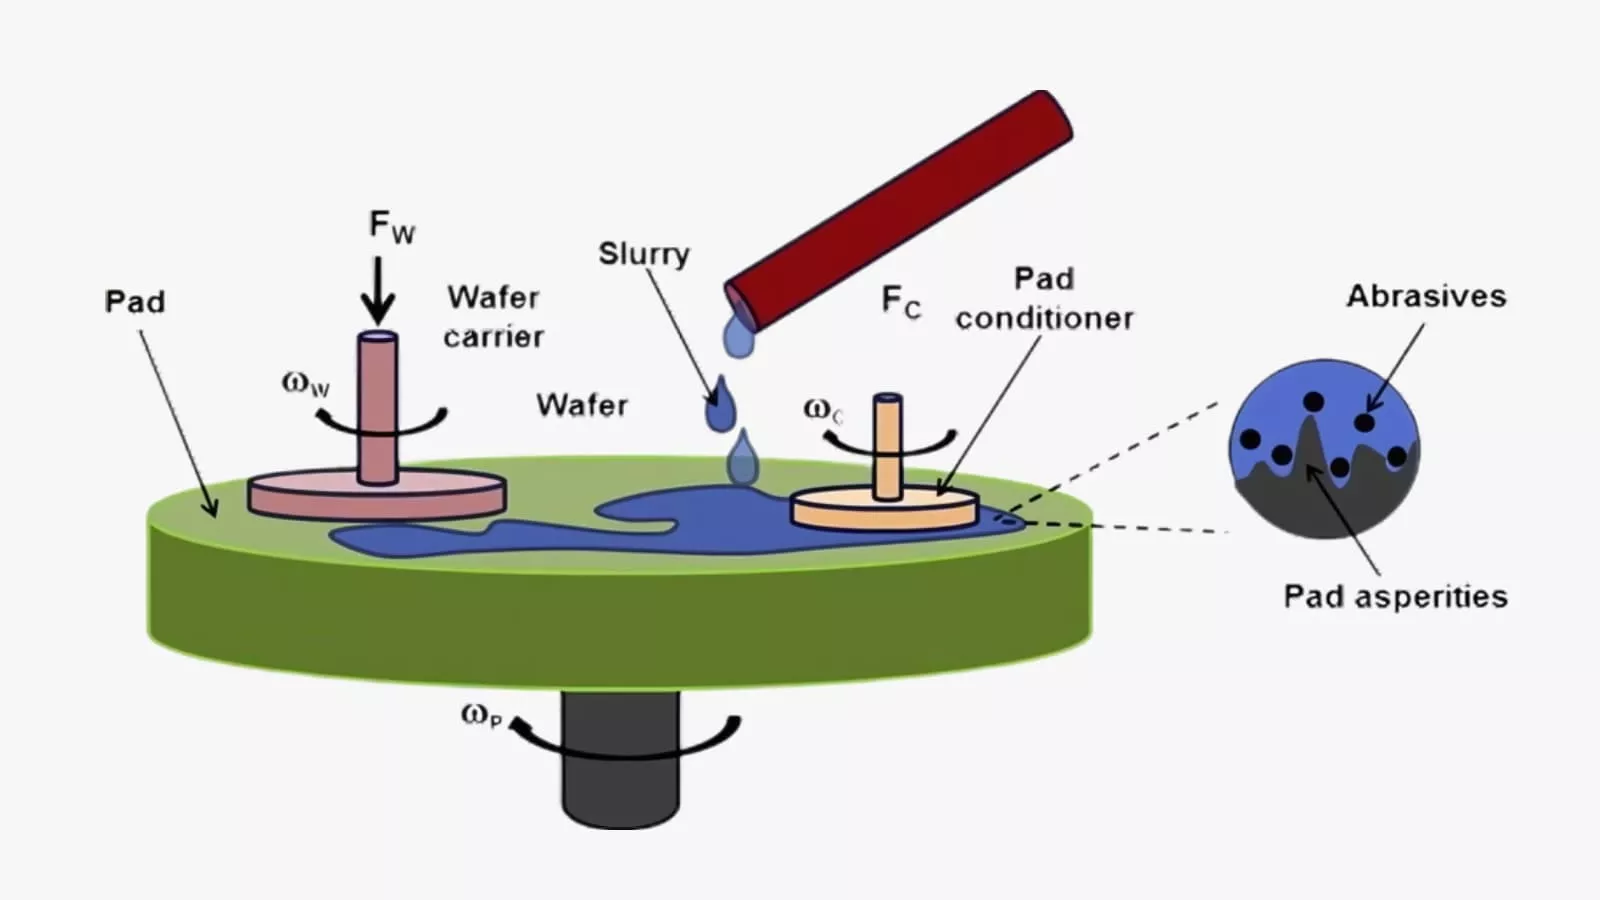
Jak wygląda proces polerowania?
gratowanie
Gratowanie to pierwszy etap polerowania, którego głównym celem jest usunięcie widocznych śladów narzędzi, wypływek, zadziorów i dużych wad powierzchni pozostałych na powierzchni przedmiotu obrabianego po obróbce.
Do polerowania zgrubnego stosuje się zazwyczaj gruboziarniste, twarde tarcze polerskie lub pasy ścierne w połączeniu z materiałami ściernymi o dużej sile skrawania, takimi jak węglik krzemu lub gruboziarnista diamentowa pasta ścierna.
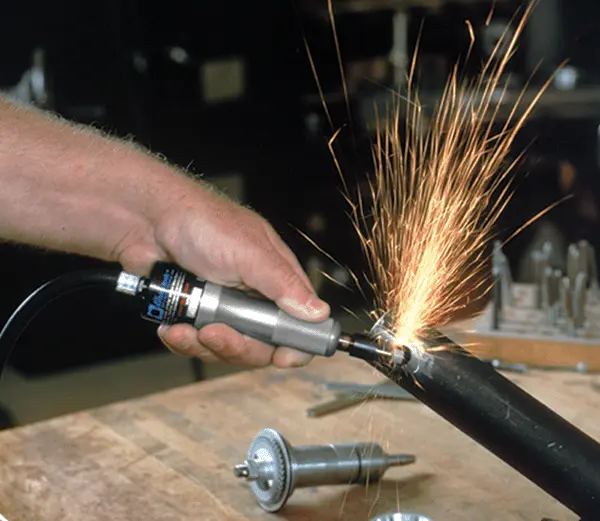
Istotą polerowania zgrubnego jest szybkie i skuteczne wyrównanie podstawowego kształtu, co stanowi podstawę do późniejszej obróbki precyzyjnej. W związku z tym, rezygnuje się z wysokiej jakości powierzchni na rzecz wyższej wydajności usuwania materiału.
Polerowanie półwykończeniowe
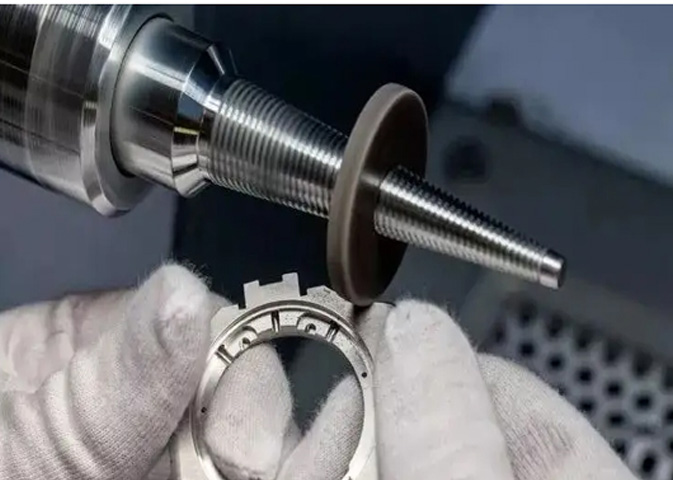
Polerowanie półdrobne opiera się na polerowaniu zgrubnym i ma na celu usunięcie nowych zarysowań i śladów zużycia, które powstają w procesie polerowania zgrubnego, dzięki czemu powierzchnia staje się gładsza.
Podczas polerowania półprecyzyjnego, zamiast tego stosuje się drobniejszą tarczę polerską i ścierniwo, takie jak średnioziarnisty gips diamentowy lub płyn polerski. Proces ten jest etapem przejściowym. Stopniowo zmniejsza chropowatość powierzchni, zastępując pierwotnie głębsze rysy drobniejszymi i gęstszymi, płytkimi, przygotowując powierzchnię do uzyskania ostatecznego połysku i stanowiąc kluczowy fundament dla uzyskania efektu lustrzanego.
Delikatne polerowanie
Precyzyjne polerowanie to kluczowy etap do uzyskania wysokiego połysku lub efektu lustrzanego. Na tym etapie stosuje się bardzo miękkie tarcze polerskie, takie jak te z aksamitu lub drobnych włókien, a także niezwykle drobnoziarniste pasty polerskie, takie jak mikronowe diamentowe gipsy lub tlenek ceru.
Celem polerowania precyzyjnego nie jest już usuwanie widocznych zarysowań, ale wypełnienie i usunięcie drobnych skaz powstałych w wyniku polerowania półprecyzyjnego poprzez niezwykle drobne szlifowanie i przepływ plastyczny, minimalizując różnicę wysokości między mikroskopijnymi szczytami i dolinami powierzchni, a tym samym zapewniając wysoki stopień połysku i przejrzystości odbicia.
Czyszczenie i inspekcja
Po zakończeniu wszystkich etapów polerowania, obrabiany przedmiot należy dokładnie oczyścić, aby usunąć pastę polerską, cząstki ścierne i zanieczyszczenia metalowe przylegające do powierzchni i szczelin. Zazwyczaj, aby uzyskać pożądany efekt, konieczne jest użycie myjki ultradźwiękowej w połączeniu z dedykowanym środkiem czyszczącym.
Po oczyszczeniu, obrabiany element musi zostać poddany rygorystycznej kontroli pod odpowiednim oświetleniem, z użyciem lupy lub profesjonalnego miernika chropowatości powierzchni. Gwarantuje to, że wykończenie, płaskość i wygląd powierzchni spełniają wymagania projektowe, co stanowi niezbędny krok w celu zagwarantowania jakości produktu końcowego.

Typowe metody polerowania metalowych części CNC
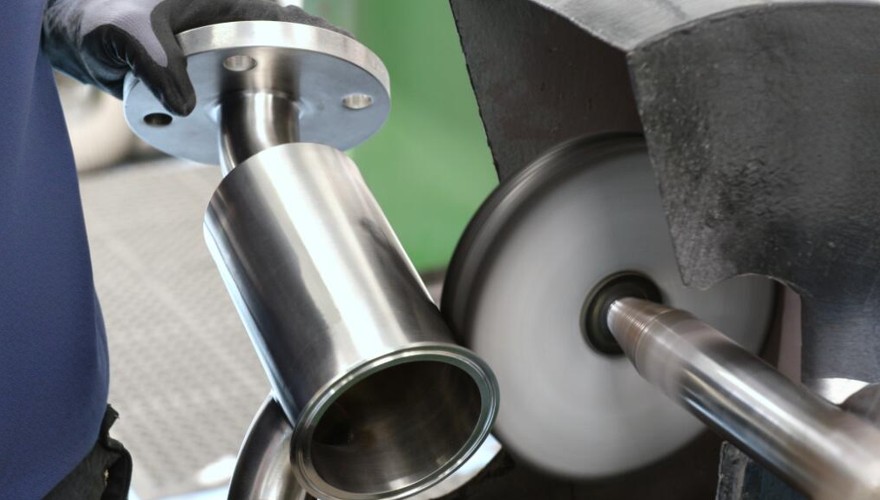
Polerowanie mechaniczne
Polerowanie mechaniczne jest obecnie najpowszechniej stosowaną techniką polerowania. Polega ono na użyciu obracającej się miękkiej tarczy polerskiej lub pasa ściernego w połączeniu z pastą polerską zawierającą drobne cząstki ścierne, w celu wykonania cięcia i obróbki plastycznej powierzchni przedmiotu obrabianego poprzez tarcie fizyczne.
Obracająca się z dużą prędkością tarcza polerska dociska pastę polerską do powierzchni obrabianego przedmiotu. Dzięki zastosowaniu materiałów ściernych, takich jak mikronarzędzia, mikroskopijne wypukłości i rysy na powierzchni materiału są stopniowo usuwane, co prowadzi do stopniowej redukcji chropowatości i ostatecznie do uzyskania efektu gładkości lub lustrzanego odbicia. Metoda ta w dużym stopniu zależy od umiejętności i doświadczenia operatorów.
Plusy:
- Wysoka jakość powierzchni
- Szerokie zastosowanie materiałowe
- Elastyczna kontrola procesów
Wady:
- Wyniki zależne od umiejętności
- Niska wydajność, wysokie koszty
- Potencjalne wady powierzchni

Polerowanie chemiczne
Polerowanie chemiczne polega na zanurzeniu przedmiotu obrabianego w specjalnym roztworze chemicznym w celu wygładzenia powierzchni poprzez selektywne rozpuszczenie chemiczne, bez użycia zewnętrznej energii elektrycznej. Mikroskopijne wypukłości powierzchni, charakteryzujące się większą powierzchnią i wyższą aktywnością chemiczną, rozpuszczają się szybciej niż obszary wklęsłe. W ten sposób, w procesie ciągłej reakcji, nierówności powierzchni są stopniowo eliminowane, tworząc stosunkowo gładką i jasną powierzchnię.
Polerowanie chemiczne nadaje się do obróbki przedmiotów o złożonych kształtach i jest bardzo wydajne. Ma jednak pewne ograniczenia, takie jak trudności w kontroli procesu, łatwe generowanie odpadów płynnych oraz jakość wykończenia powierzchni, która zazwyczaj nie jest tak dobra jak w przypadku polerowania elektrolitycznego.
Plusy:
- Lepszy do złożonych geometrii
- Wysoka wydajność, brak specjalistycznego sprzętu
- Brak naprężeń mechanicznych
Wady:
- Stosunkowo niższa jakość powierzchni
- Trudna kontrola procesów
- Ograniczona przydatność materiału
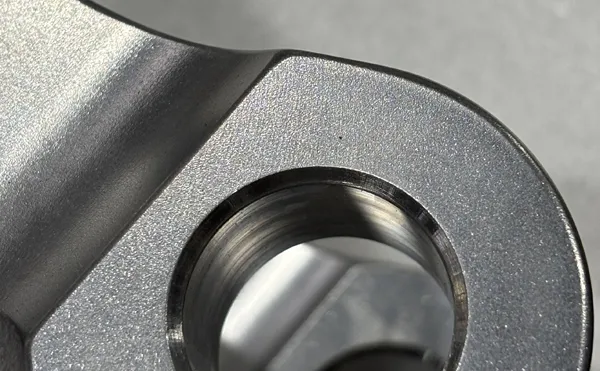
Elektropolerowanie
Polerowanie elektrolityczne to proces elektrochemiczny, w którym obrabiany przedmiot pełni rolę anody, a do elektrolitu doprowadzany jest prąd elektryczny. Atomy na powierzchni metalu jonizują się, tworząc lepką błonę śluzową. Ta warstwa jest cienka w mikroskopijnych wypustkach, charakteryzuje się wysoką gęstością prądu i szybko się rozpuszcza. Wklęsłe obszary są grubsze i rozpuszczają się wolniej.
Dzięki selektywnemu rozpuszczeniu powierzchnia obrabianego przedmiotu zostaje szybko wypoziomowana, uzyskując wysoki połysk i wysoką odporność na korozję, co jest szczególnie przydatne w przypadku skomplikowanych części konstrukcyjnych z twardych metali, takich jak stal nierdzewna.
Plusy:
- Wyjątkowa kompleksowa wydajność
- Wysoka wydajność i doskonała spójność
- Brak uszkodzeń fizycznych i zadziorów
Wady:
- Wysoka początkowa inwestycja i koszt
- Złożona kontrola procesu
- Ograniczona stosowalność
Zalety i wady procesu polerowania
Zalety
1. Poprawiona jakość powierzchni
Polerowanie pozwala skutecznie usunąć mikroskopijne nierówności, zarysowania, zadziory i warstwy tlenków na powierzchni produktów, dzięki czemu powierzchnia staje się gładka, płaska i równa, nadając produktowi efekt lustrzanego odbicia.
Gładka powierzchnia nie tylko znacznie poprawia wygląd, piękno i fakturę produktu, ale także zmniejsza współczynnik tarcia i zużycie powierzchni. W przypadku precyzyjnych części wymagających dużej powierzchni styku ślizgowego lub tocznego, takich jak łożyska i formy, może to skutecznie wydłużyć ich żywotność i poprawić płynność działania.
2. Zwiększona odporność na korozję
Przedmioty poddane polerowaniu, zwłaszcza te poddane polerowaniu elektrolitycznemu, charakteryzują się wyeliminowaniem mikrowżerów i wypukłości, co zmniejsza powierzchnię. Utrudnia to przyleganie i gromadzenie się zanieczyszczeń, wilgoci i substancji żrących. Jednocześnie sam proces polerowania usuwa liczne potencjalne źródła zanieczyszczeń powierzchni.
W przypadku urządzeń medycznych, sprzętu do obróbki żywności i komponentów chemicznych ta gładka i gęsta powierzchnia jest łatwiejsza do czyszczenia i dezynfekcji, a także może znacznie zwiększyć ich odporność na korozję, zapewniając bezpieczeństwo higieniczne i trwałość produktów w środowisku.
3. Niezawodne działanie i bezpieczeństwo
Polerowanie pozwala usunąć mikroskopijne pęknięcia i zadziory na powierzchni materiałów, które mogą być przyczyną pęknięć zmęczeniowych pod wpływem naprężeń. Eliminując te potencjalne zagrożenia, polerowanie może poprawić wytrzymałość zmęczeniową i ogólną niezawodność części.
W przypadku powierzchni złączy wymagających wysokiej skuteczności uszczelnienia, powierzchni odblaskowych elementów optycznych i płytek półprzewodnikowych wymagających wyjątkowo dużej czystości, proces polerowania jest niezbędnym krokiem w celu zapewnienia ich funkcjonalności.
Wady
1. Obawy dotyczące kosztów i wydajności
Polerowanie, a zwłaszcza precyzyjne polerowanie mechaniczne, jest zazwyczaj pracochłonnym procesem, w dużej mierze wymagającym umiejętności technicznych i doświadczenia wykwalifikowanych pracowników, co przekłada się na wysokie koszty pracy. Jednocześnie sam proces polerowania jest czasochłonny, zwłaszcza gdy obejmuje wiele etapów, od obróbki zgrubnej do precyzyjnej, co prowadzi do niskiej wydajności produkcji.
Specjalistyczny sprzęt polerski, materiały eksploatacyjne i konserwacja kąpieli niezbędnych do polerowania elektrolitycznego i chemicznego stanowią łącznie większą część kosztów produkcji.
2. Potencjalna niedokładność wymiarowa
Polerowanie to proces usuwania materiału. Chociaż usuwana każdorazowo ilość jest niewielka, w przypadku dążenia do uzyskania wysokiej gładkości, nagromadzona ilość usuwanego materiału może wpłynąć na tolerancję wymiarową precyzyjnych części, prowadząc do przekroczenia tolerancji wymiarowej.
Co ważniejsze, w przypadku miękkich materiałów lub złożonych powierzchni, jeśli operacja jest nieprawidłowa lub nacisk jest nierównomierny, siła polerowania może łatwo spowodować zaokrąglenie krawędzi i narożników, zapadnięcie się płaszczyzny lub zniekształcenie konturu geometrycznego, co z kolei niszczy pierwotną dokładność projektu obrabianego przedmiotu.
3. Wyzwania środowiskowe i bezpieczeństwa
Polerowanie chemiczne i elektrolityczne powoduje powstawanie odpadów ciekłych i gazów odlotowych zawierających jony metali ciężkich i odczynniki chemiczne, które muszą być poddawane rygorystycznej i kosztownej obróbce w celu ochrony środowiska. Polerowanie mechaniczne generuje zanieczyszczenia pyłowe i hałas.
Trudno zagwarantować powtarzalność efektów polerowania. Mogą występować różnice w poszczególnych partiach, a nawet w różnych częściach tego samego przedmiotu obrabianego. Główną przyczyną jest niestabilność obsługi ręcznej. Osiągnięcie w pełni zautomatyzowanego, inteligentnego polerowania pozostaje wyzwaniem technicznym w przypadku skomplikowanych elementów.

Jak polerowanie poprawia wykończenie powierzchni podczas obróbki CNC
Fizyczne działanie tnące
Gdy narzędzia polerskie i drobne materiały ścierne ocierają się o powierzchnię przedmiotu obrabianego z dużą prędkością, te cząstki ścierne, które są znacznie twardsze od przedmiotu obrabianego, zachowują się jak niezliczone maleńkie narzędzia tnące.
Poprzez ścinanie i drapanie, w sposób preferencyjny usuwają mikroskopijne wypukłości na konturze powierzchni. Dzięki ciągłej obróbce, wypukłości te są stopniowo usuwane, a różnica wysokości między wierzchołkami i wgłębieniami powierzchni zostaje skutecznie zmniejszona. Makroskopowo powierzchnia staje się gładsza.
Przepływ plastyczny powierzchniowy
Podczas procesu polerowania, w wyniku tarcia, generowane są lokalne wysokie temperatury i ciśnienia, które powodują, że materiał powierzchniowy przedmiotu obrabianego przechodzi w stan lekko stopiony lub wysoce plastyczny. W tym stanie materiał nie jest jedynie usuwany, ale ulega odkształceniu plastycznemu i płynięciu, będąc wyciskanym z wystającego obszaru i wypełniając sąsiednie mikroskopijne wgłębienia.
Efekt „ścinania szczytów i wypełniania dolin” fizycznie redukuje nierówności powierzchni, zwiększając w ten sposób jej gładkość i tworząc gładką bazę pod dalsze polerowanie.
Selektywne wyrównywanie rozpuszczania
Selektywne wyrównywanie rozpuszczania jest główną zasadą polerowania chemicznego i elektrolitycznego. Wykorzystuje ono fakt, że mikroskopijne wypustki na powierzchni charakteryzują się wyższą aktywnością chemiczną i większą powierzchnią.
W polerowaniu chemicznym wystające części mają głębszy kontakt z roztworem i reagują szybciej. W polerowaniu elektrolitycznym gęstość prądu w wystających częściach jest wyższa. W obu przypadkach atomy metalu w wystających częściach rozpuszczają się w roztworze lub elektrolicie preferencyjnie i szybciej. Dzięki temu zróżnicowanemu i selektywnemu rozpuszczaniu powstaje powierzchnia, która ostatecznie jest bardziej płaska i gładsza.
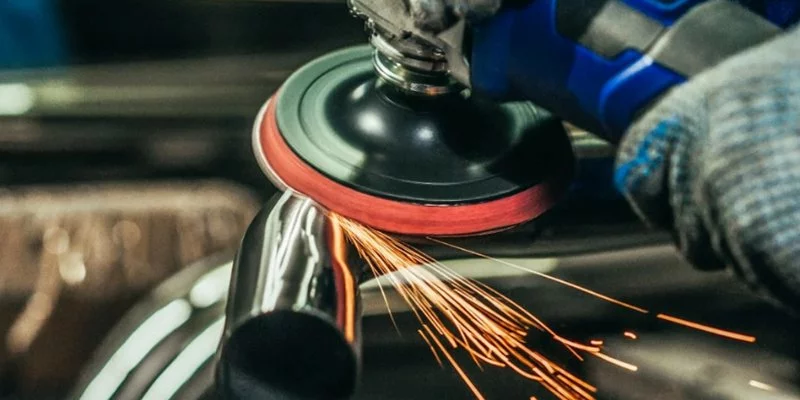
Kompleksowe wykończenie
Zaawansowane metody polerowania, takie jak polerowanie ultradźwiękowe i polerowanie przepływowe ścierniwem, umożliwiają równomierne mikroszlifowanie powierzchni przedmiotu obrabianego za pomocą mikroudarów o wysokiej częstotliwości lub ścierniwa przepływowego.
Proces szlifowania pozwala nie tylko wyeliminować mikroskopijne nierówności i zadziory, ale także zaokrąglić ostre granice ziaren i mikropęknięcia, dzięki czemu tekstura powierzchni staje się bardziej jednolita i gładka. W ten sposób morfologia powierzchni jest optymalizowana na poziomie mikroskopowym, co nie tylko poprawia gładkość, ale także zwiększa odporność zmęczeniową i odporność na korozję elementów.
Wskazówki dotyczące procesu polerowania Obróbka CNC
Programowane polerowanie mechaniczne
Programowane polerowanie mechaniczne polega na użyciu miękkich narzędzi na maszynach CNC i tworzeniu specjalnych programów do polerowania. Precyzyjna kontrola nacisku, ścieżki i prędkości narzędzia polerującego na ścieżce CNC pozwala na uzyskanie równomiernego i powtarzalnego polerowania skomplikowanych, zakrzywionych powierzchni.
Zaprogramowane polerowanie mechaniczne może skutecznie zredukować problem zapadania się narożników spowodowany polerowaniem ręcznym, znacząco poprawić spójność i zmniejszyć zapotrzebowanie na doświadczonych techników. To zrównoważony wybór między wysoką jakością powierzchni a wysoką wydajnością produkcji.
Wykańczanie ścierne magnetyczne
Szlifowanie magnetyczne wykorzystuje pole magnetyczne do sterowania igłą szlifierską, która szczotkuje powierzchnię przedmiotu obrabianego. Jest to szczególnie przydatne do czyszczenia mikrozadziorów i białych warstw powstających po frezowaniu CNC lub obróbce elektroerozyjnej.
Polerowanie przepływowe ścierne
Przepływ ścierniwa wymusza przeciskanie się półpłynnego ścierniwa przez wewnętrzną komorę przedmiotu obrabianego i kanał przepływowy, co pozwala na równomierne polerowanie wszystkich powierzchni styku. Ta metoda pozwala skutecznie poradzić sobie z otworami poprzecznymi i złożonymi kanałami przepływowymi, do których trudno dotrzeć ręcznie. Usuwając mikroskopijne nierówności, minimalizuje to zmianę dokładności wymiarowej przedmiotu obrabianego.
Polerowanie wibracyjne i bębnowe
Obrabiany przedmiot wraz z materiałem ściernym i dodatkami umieszczany jest w zbiorniku wibracyjnym lub bębnie. Poprzez ciągłe i powolne walcowanie oraz tarcie uzyskuje się równomierne i mikroszlifowanie wszystkich zewnętrznych powierzchni elementów. Ta metoda pozwala na wydajne polerowanie dziesiątek tysięcy drobnych elementów i uzyskanie spójnego efektu. Należy jednak zwrócić uwagę na kontrolowanie czasu i proporcji materiału ściernego, aby zapobiec powstawaniu nowych zarysowań spowodowanych wzajemnymi zderzeniami między elementami.
Projektowanie narzędzi
Popraw efekt polerowania elektrolitycznego poprzez optymalizację konstrukcji narzędzi i rozkładu prądu. W przypadku złożonych części CNC należy zaprojektować specjalne uchwyty zapewniające równomierną gęstość prądu, a w głębokich otworach, wąskich szczelinach i innych obszarach należy umieścić elektrody pomocnicze, aby zapobiec nierównomiernemu polerowaniu wynikającemu z „efektu ekranowania”.
Dzięki precyzyjnej kontroli parametrów elektrolitycznych możliwe jest szybkie wyrównanie powierzchni bez wywoływania naprężeń mechanicznych, a także utworzenie odpornej na korozję warstwy pasywacyjnej.
Planowanie ścieżki
Mimo rosnącego stopnia automatyzacji, ostateczne dopracowanie produktów wysokiej klasy nadal często zależy od doświadczenia.
Operator musi zaplanować ścieżkę polerowania krzyżowego pod określonym kątem do tekstury ścieżki narzędzia pozostawionej przez maszynę CNC, na jej podstawie, aby skutecznie zakryć oryginalne ślady.
Jednocześnie konieczne jest opanowanie ręcznej kontroli siły i temperatury, aby uniknąć powstawania defektów „skórki pomarańczowej” lub przepaleń. To kluczowy krok w kierunku podniesienia jakości powierzchni z poziomu „dobrego” na „doskonały”, w dużej mierze zależny od doświadczenia.
Sekwencyjne zastosowanie procesów hybrydowych
Najbardziej efektywna technika nie opiera się na pojedynczej metodzie, lecz na naukowej kombinacji. Na przykład, najpierw stosuje się zaprogramowane polerowanie mechaniczne, aby szybko usunąć większość śladów po narzędziach, następnie szlifowanie magnetyczne w celu usunięcia zadziorów, a na koniec krótki okres polerowania wibracyjnego lub elektrolitycznego uzupełnia się, aby uzyskać jednolity, matowy lub lustrzany efekt. Ta kombinacja może w pełni wykorzystać wzajemne mocne strony, maksymalizując ogólną wydajność przy jednoczesnym zapewnieniu jakości.
Jak dbać o powierzchnię polerowanych części
Dokładne czyszczenie
Po polerowaniu elementy muszą zostać natychmiast dokładnie wyczyszczone przy użyciu neutralnego detergentu i dejonizowanej wody lub wysoce czystego rozpuszczalnika organicznego, aby usunąć wszelkie ślady środka polerującego, cząstek ściernych i resztek smaru.
Elementy należy niezwłocznie osuszyć bezpyłową ściereczką lub sprężonym powietrzem, aby zapobiec powstawaniu zacieków wodnych lub zanieczyszczeń wtórnych, co ma kluczowe znaczenie dla uniknięcia późniejszej korozji punktowej i plam.
Zastosowanie powłok ochronnych
Nakładanie powłoki ochronnej na czyszczone powierzchnie jest jedną z najskuteczniejszych metod, biorąc pod uwagę wymagania aplikacyjne.
- Obróbka pasywacyjna: W przypadku metali, takich jak stal nierdzewna, roztwory pasywacyjne tworzą na powierzchni warstwę tlenku bogatego w chrom, co znacznie zwiększa odporność na korozję.
- Stosowanie oleju/środka antykorozyjnego: Przed Podczas krótkotrwałego przechowywania lub transportu nałożenie cienkiej, jednolitej warstwy oleju zapobiegającego rdzewieniu lub środka zapobiegającego powstawaniu odcisków palców skutecznie izoluje powierzchnię od powietrza i wilgoci.
- Osadzanie powłok funkcjonalnych: W przypadku komponentów o wysokich wymaganiach można zastosować metody takie jak osadzanie z fazy gazowej (PVD) lub osadzanie z fazy gazowej (CVD), które umożliwiają nakładanie wyjątkowo twardych, odpornych na zużycie warstw (np. powłok węglowych o strukturze diamentu), przy jednoczesnym zachowaniu wyglądu powierzchni.
Oddzielne przechowywanie
Surowo zabrania się przechowywania polerowanych części razem z niewypolerowanymi częściami lub elementami wykonanymi z różnych materiałów metalowych. Każdy element obrabiany należy oddzielnie odizolować przekładkami, pianką, folią bąbelkową lub papierem bezpyłowym, aby zapobiec kontaktowi z twardymi przedmiotami i wzajemnemu zarysowaniu.
Korzystanie z dedykowanych narzędzi
Podczas obsługi i montażu polerowanych elementów operatorzy muszą nosić czyste, białe bawełniane rękawice lub rękawice nitrylowe. Bezpośredni kontakt gołymi rękami może pozostawić ślady potu i odciski palców, co prowadzi do lokalnej korozji. Aby uniknąć bezpośredniego kontaktu metalu z metalem, należy używać specjalistycznych zacisków lub narzędzi niemetalowych.
Regularna kontrola i konserwacja
Wprowadź regularny program kontroli, aby szybko identyfikować i usuwać wczesne oznaki korozji, zużycia lub drobne zarysowania. W przypadku komponentów z powłokami ochronnymi, ponowne powlekanie lub pasywacja powinny być przeprowadzane zgodnie z ich cyklem życia, aby zapewnić długotrwałą ochronę.
Zastosowania procesu polerowania w obróbce CNC
Przemysł formierski
Przemysł form wtryskowych to dziedzina, w której procesy polerowania są najszerzej stosowane i stawiane są najwyższe wymagania. Niezależnie od tego, czy chodzi o formę wtryskową, czy formę odlewniczą, gładkość powierzchni wnęki bezpośrednio decyduje o jakości wyglądu i możliwości wyjmowania produktu z formy. Polerowanie na wysokim poziomie może znacznie zmniejszyć opór formowania i zapobiec powstawaniu wad, takich jak zarysowania i przywieranie do formy. Jest to kluczowe ogniwo zapewniające żywotność formy i wydajność produkcji.
Produkcja urządzeń medycznych
Wyroby medyczne stawiają niezwykle surowe wymagania dotyczące jakości powierzchni. Na przykład, elementy robotów chirurgicznych, implanty ortopedyczne i części endoskopów muszą być poddane perfekcyjnemu polerowaniu. Ma to na celu nie tylko zmniejszenie oporu tarcia, ale także wyeliminowanie mikroskopijnych defektów i miejsc gromadzenia się bakterii, zapewnienie biozgodności, odporności na korozję spowodowaną płynami ustrojowymi oraz ułatwienie dokładnego czyszczenia i dezynfekcji.
Przemysł motoryzacyjny
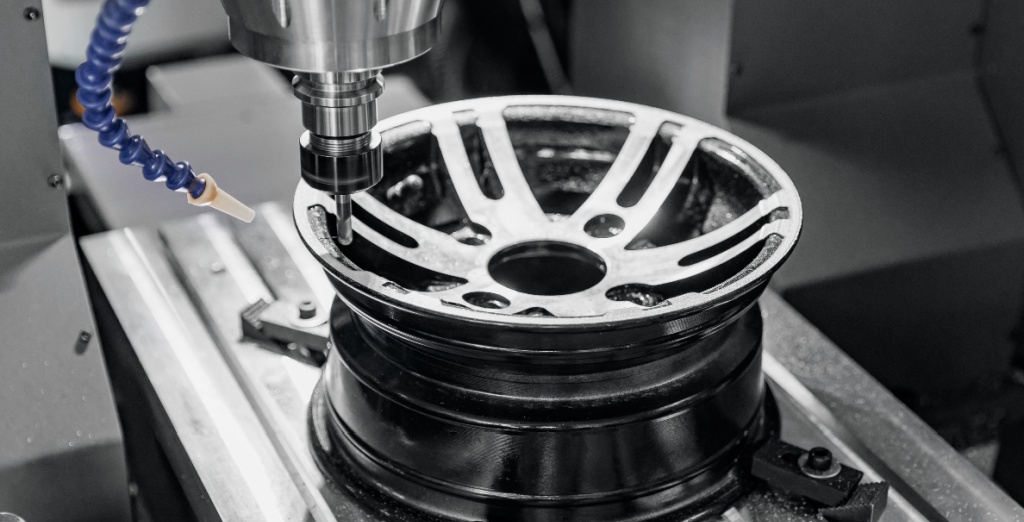
W branży motoryzacyjnej i lotniczej polerowanie łączy funkcjonalność z bezpieczeństwem. Po polerowaniu, kluczowe elementy silnika, części układu paliwowego i hydraulicznego mogą znacząco zmniejszyć opory przepływu, poprawić szczelność i wyeliminować punkty koncentracji naprężeń, zwiększając tym samym wydajność i niezawodność. Co ważniejsze, wysokiej jakości powierzchnia może znacząco wydłużyć trwałość zmęczeniową kluczowych komponentów pod wysokim ciśnieniem i przy dużych obciążeniach cyklicznych.
Półprzewodniki i elektronika
W skali mikroskopowej polerowanie stanowi podstawę produkcji obwodów. W przypadku podłoży chipów, ramek wyprowadzeń, urządzeń RF i złączy itp., ultragładka powierzchnia jest warunkiem koniecznym dla zapewnienia integralności obwodu, jakości transmisji sygnału i niezawodności urządzenia. Wszelkie mikroskopijne nierówności mogą spowodować zwarcie w obwodzie lub tłumienie sygnału.
Przemysł maszyn pakujących
Wszystkie powierzchnie urządzeń mające bezpośredni lub pośredni kontakt z żywnością muszą zostać poddane wysokiej jakości procesowi polerowania. Gładka i bezszwowa powierzchnia skutecznie zapobiega gromadzeniu się resztek materiału i rozwojowi bakterii, spełniając surowe wymogi higieny i bezpieczeństwa żywności. Jednocześnie ułatwia dokładne czyszczenie, zapewniając bezpieczeństwo żywności.
SZLACHETNY"Proces polerowania w obróbce CNC
Firma NOBLE specjalizuje się w zaawansowanej obróbce powierzchni poprzez polerowanie, oferując szeroką gamę technik obejmujących polerowanie mechaniczne, elektropolerowanie i obróbkę przepływową z wykorzystaniem ścierniwa, aby sprostać zróżnicowanym wymaganiom przemysłowym.
Skrupulatnie przestrzegamy wieloetapowego procesu – od wstępnego gratowania i obróbki półwykańczającej, przez precyzyjne polerowanie, po czyszczenie końcowe – gwarantując całkowite usunięcie niedoskonałości i uzyskanie doskonałego wykończenia powierzchni. To rygorystyczne podejście znacząco poprawia walory estetyczne, odporność na korozję i ogólną funkcjonalność komponentów.
Wykorzystując naszą wiedzę specjalistyczną i najnowocześniejszy sprzęt, zapewniamy niezmiennie wysoką jakość i niezawodne wyniki, które wydłużają żywotność i wydajność produktów. Dzięki temu jesteśmy zaufanym partnerem w zakresie realizacji najbardziej wymagających zadań związanych z precyzyjną produkcją.
FAQ
Jakie są główne rodzaje polerowania stosowane w przypadku części obrabianych CNC?
Najpopularniejsze metody to polerowanie mechaniczne (z użyciem tarcz lub past ściernych dla uzyskania połyskliwego wykończenia), elektropolerowanie (proces elektrochemiczny idealny do stali nierdzewnej, równomierne usuwanie materiału w celu uzyskania odkształconej, odpornej na korozję powierzchni) oraz obróbka strumieniowo-ścierna (do polerowania skomplikowanych kanałów wewnętrznych i geometrii). Wybór zależy od materiału, geometrii części oraz wymaganej jakości końcowej powierzchni.
Czy polerowanie może mieć wpływ na dokładność wymiarową części obrabianej CNC?
Tak, to możliwe. Polerowanie to proces usuwania materiału. Chociaż ilość usuwanego materiału jest minimalna (często zaledwie mikrony), należy ją dokładnie uwzględnić na etapie projektowania i obróbki, szczególnie w przypadku części o wąskich tolerancjach. Doświadczony producent zaplanuje wymiary przed polerowaniem, aby zapewnić, że finalny wypolerowany element spełnia wszystkie określone tolerancje wymiarowe i geometryczne.
Które materiały najlepiej nadają się do elektropolerowania?
Elektropolerowanie jest najskuteczniejsze w przypadku metali przewodzących, przy czym austenityczne stale nierdzewne (takie jak 304 i 316) są najpopularniejsze i osiągają doskonałe rezultaty. Jest ono również z powodzeniem stosowane w przypadku aluminium, tytanu, stopów miedzi i niektórych stali narzędziowych. Nie nadaje się do materiałów nieprzewodzących, takich jak tworzywa sztuczne czy kompozyty.
Jaka jest różnica pomiędzy wykończeniem matowym, satynowym i lustrzanym?
Te terminy opisują poziom odbicia. Matowe wykończenie charakteryzuje się niskim współczynnikiem odbicia i jednolitą, bezkierunkową teksturą. Satynowe (lub szczotkowane) wykończenie charakteryzuje się miękkim połyskiem i drobnym, kierunkowym ziarnem. Polerowanie lustrzane zapewnia najwyższy połysk, zapewniając czyste, niezniekształcone odbicie. Wykończenie uzyskuje się poprzez stopniowe polerowanie za pomocą coraz drobniejszych materiałów ściernych.
Czy polerowanie jest procesem ręcznym czy automatycznym?
Stosowane są obie metody. Polerowanie ręczne wymaga udziału wykwalifikowanych techników w przypadku skomplikowanych geometrii lub produkcji niskoseryjnej o dużej różnorodności. Polerowanie zautomatyzowane (z wykorzystaniem ramion robotycznych lub dedykowanych maszyn) jest preferowane w przypadku produkcji wielkoseryjnej powtarzalnych części, oferując lepszą powtarzalność, niższy koszt jednostkowy i mniejszą zmienność czynników ludzkich. Wiele warsztatów stosuje podejście hybrydowe.






