
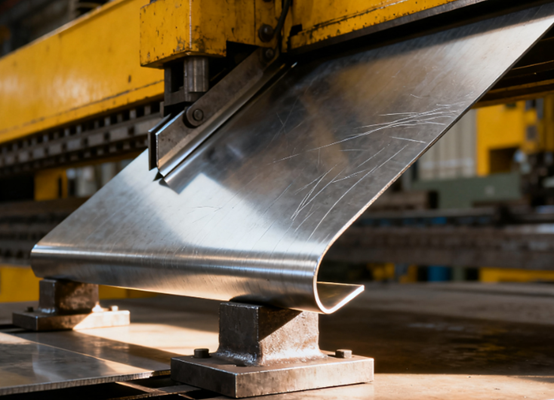
Co to jest Sgorąco Mwsp Bkończący się Przetwarzanie?
Gięcie blachy to technika obróbki metalu, która polega głównie na użyciu giętarki do wywierania nacisku na arkusze metalu, co powoduje ich odkształcenie plastyczne w określonych pozycjach. W ten sposób uzyskuje się części o określonych kątach i kształtach.
Proces gięcia blachy zazwyczaj obejmuje formy, składające się z matrycy górnej (stempla) i matrycy dolnej (rowka w kształcie litery V), gdzie blacha jest wtłaczana do otworu matrycy dolnej pod wpływem ciśnienia, tworząc gięcie. Technologia gięcia jest szeroko stosowana w produkcji różnych metalowych elementów konstrukcyjnych, takich jak skrzynki, wsporniki i szafki. Charakteryzuje się wysoką wydajnością, precyzją i dużą elastycznością, stanowiąc kluczowy etap obróbki blachy.
Jak wygląda proces gięcia blachy?
Istotą procesu gięcia blachy jest zastosowanie siły zewnętrznej w celu wywołania plastycznego odkształcenia blachy w ustalonym miejscu, nadając jej określone kąty i kształty. Proces ten opiera się głównie na wykorzystaniu giętarek i dedykowanych form.
Materiały metalowe stosowane w gięciu blach
Blacha stalowa walcowana na zimno
Blachy stalowe walcowane na zimno to blachy ze stali węglowej walcowane w temperaturze pokojowej. Blachy stalowe walcowane na zimno charakteryzują się doskonałą wytrzymałością i obrabialnością, dzięki czemu doskonale nadają się do precyzyjnego gięcia, tłoczenia i spawania.
Blachy stalowe walcowane na zimno z reguły nie wymagają obróbki wstępnej, np. usuwania rdzy, i mogą być bezpośrednio poddawane galwanizacji lub malowane.
Stal nierdzewna
Stal nierdzewna jest znana ze swojej wyjątkowej odporności na korozję, ponieważ zawarty w niej chrom może tworzyć na jej powierzchni gęstą warstwę pasywacyjną tlenku chromu.
Stal nierdzewna 304 charakteryzuje się doskonałymi, wszechstronnymi parametrami użytkowymi i nadaje się do stosowania w różnych środowiskach. Stal nierdzewna 316, dzięki dodatkowi molibdenu, ma większą odporność na korozję chlorkową.
| 304L | Nadaje się do spawania; Dobra odporność na korozję |
| 321 | Zawiera tytan; Dobre właściwości antykorozyjne |
| 301 | Stosunkowo wysoka twardość; Dobra wytrzymałość |
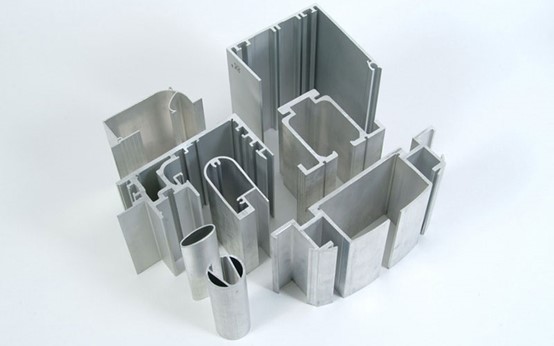
Aluminium
Aluminium to lekki metal, którego gęstość stanowi około jedną trzecią gęstości stali, co ma kluczowe znaczenie w zastosowaniach, w których wymagana jest redukcja masy.
Materiały aluminiowe charakteryzują się również dobrą odpornością na korozję oraz doskonałym przewodnictwem cieplnym i elektrycznym. Ponadto aluminium charakteryzuje się doskonałą plastycznością i łatwością gięcia i rozciągania.
Blacha stalowa ocynkowana
Ocynkowane blachy stalowe powstają poprzez nałożenie warstwy cynku na powierzchnię walcowanych na zimno lub na gorąco blach stalowych. Celem jest ochrona wewnętrznej stali poprzez warstwę cynku i skuteczna ochrona blach stalowych przed rdzewieniem.
- Stal ocynkowana elektrolitycznie: Powierzchnia jest drobna i jednolita, dzięki czemu lepiej nadaje się do natryskiwania.
- Stal ocynkowana ogniowo: Powłoka cynkowa jest stosunkowo gruba i ma wysoką odporność na korozję, ale na powierzchni występują naloty cynkowe.
Mosiądz
Mosiądz to stop miedzi i cynku. Ma piękny, złocistożółty kolor i jest często stosowany do produkcji elementów dekoracyjnych. Oprócz walorów estetycznych, mosiądz charakteryzuje się również doskonałą przewodnością elektryczną i cieplną oraz wyjątkowymi właściwościami antybakteryjnymi.
Jeśli chodzi o obróbkę mechaniczną, mosiądz jest miękki i charakteryzuje się doskonałą ciągliwością, co sprawia, że doskonale nadaje się do skomplikowanych operacji tłoczenia i kucia.
Blacha stalowa walcowana na gorąco
Blachy stalowe walcowane na gorąco to blachy ze stali węglowej walcowane w wysokich temperaturach. W porównaniu z blachami walcowanymi na zimno, ich powierzchnia będzie pokryta warstwą zgorzeliny tlenkowej, stosunkowo chropowata, a dokładność wymiarowa będzie nieco gorsza.
Zaletą blach stalowych walcowanych na gorąco jest ich stosunkowo niska cena, a ponadto umożliwiają produkcję grubszych arkuszy i większą wytrzymałość konstrukcyjną.
Rodzaje procesów gięcia blach
Składanie i gięcie
Gięcie składane uzyskuje się poprzez zginanie belki w górę lub w dół wzdłuż krawędzi obrabianego przedmiotu. Jest ono często stosowane do gięcia części o kształcie skrzynki lub skorupy.
Plusy:
- Gięcie bez śladów formy: Nie uszkadza powłoki powierzchniowej ani warstwy dekoracyjnej.
- Wysoka precyzja i dobra powtarzalność.
- Nadaje się do talerzy o dużych rozmiarach: Szczególnie dotyczy to płyt aluminiowych, cienkich płyt ze stali nierdzewnej itp.
Wady:
- Słaba efektywność: Nadaje się do produkcji mało- i średnioseryjnej.
- Złożona struktura: Koszty utrzymania mechanizmów składanych są wysokie.
- Nie nadaje się do obróbki grubych płyt.
Gięcie rolkowe
Gięcie walcowe to proces, w którym wykorzystuje się trójwalcową lub wielowalcową giętarkę do blach, aby stopniowo wyginać blachę w części o kształcie łuku, walca lub stożka poprzez wielokrotne gięcia.
Plusy:
- Nadaje się do gięcia dużych krzywizn: Może w sposób ciągły formować części o dużym promieniu lub całkowicie okrągłe.
- Jednorodna deformacja: Unikaj koncentracji naprężeń spowodowanej jednorazowym zginaniem.
- Może obrabiać grube płyty i części o dużych rozmiarach.
Wady:
- Kontrola kąta jest trudna: Odległość między rolkami należy regulować wielokrotnie.
- Małe krzywizny i ostre kąty nie są łatwe do osiągnięcia.
- Wysokie koszty inwestycji w sprzęt.
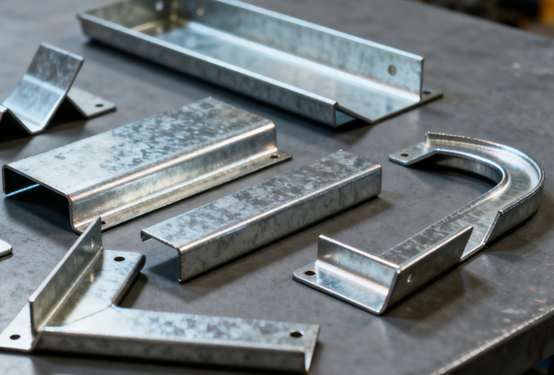
Kopanie
Stempel wciska blachę w dolną matrycę pod ekstremalnie wysokim ciśnieniem, powodując całkowite odkształcenie plastyczne materiału. Kąt jest niemal całkowicie determinowany przez matrycę.
Plusy:
- Niezwykle wysoka dokładność wymiarowa i kątowa: Prawie bez odbicia.
- Ostre rogi lub charakterystyczne krawędzie: Nadaje się do obróbki precyzyjnych części.
- Dobra spójność formowania: Kąt jest całkowicie kontrolowany przez formę.
Wady:
- Wysokie wymagania sprzętowe: Potrzebne są prasy o dużym nacisku.
- Silne zużycie formy: Wysokie ciśnienie, wysokie wymagania dotyczące materiałów formujących i obróbka cieplna.
- Wysoki koszt: Koszty produkcji i konserwacji form są wysokie.
Gięcie powietrzne
Przedmiot obrabiany wygięty w powietrzu styka się jedynie z końcówką górnej matrycy i obiema stronami rowka V-kształtnego matrycy dolnej. Podczas nacisku stempla w dół metal ulega odkształceniu sprężysto-plastycznemu w punktach styku, tworząc wymagany kąt.
Kąt jest kontrolowany przez głębokość uderzenia.
Plusy:
- Duża możliwość regulacji kąta: Kąt gięcia można zmieniać poprzez kontrolowanie skoku stempla, co zapewnia dużą elastyczność.
- Niskie zużycie formy: Ze względu na małą powierzchnię styku formy górnej i dolnej, forma ma dłuższą żywotność.
- Dobra zdolność adaptacji: Ten sam zestaw form może obrabiać części o różnych kątach i grubościach płyt.
Wady:
- Dokładność przy niskim kącie: Jest ona silnie zależna od odbicia i wymaga korekty empirycznej.
- Większa siła zginająca: W porównaniu z innymi metodami ma większe wymagania co do tonażu sprzętu.
Najniżej
Stempel wciska arkusz w dno rowka V dolnej matrycy, dzięki czemu arkusz przylega całkowicie do matrycy, umożliwiając jej formowanie. W strefie odkształcenia występuje wyraźne płynięcie plastyczne, a nawet odciskanie.
Plusy:
- Dokładność dużego kąta: prawie zerowy odskok i stabilny kąt gięcia.
- Dobra powtarzalność: Nadaje się do masowej produkcji części wymagających wysokiej powtarzalności.
- Doskonała jakość powierzchni: Wyraźne zagięcia i równe krawędzie.
Wady:
- Zużycie formy: Duża powierzchnia styku, wyraźne tarcie i koncentracja naprężeń.
- Częste zmiany formy: W przypadku zmiany grubości płyt lub kątów konieczna jest wymiana form.
- Wysokie zużycie energii: A Wymagana jest większa siła nacisku.
Etapy obróbki w procesie gięcia blachy
Analiza procesu
Przed rozpoczęciem gięcia należy dokładnie przeanalizować rysunek części, aby potwierdzić kąt gięcia, promień gięcia, rozmiar i kierunek rozłożenia oraz sprawdzić, czy kolejność gięcia jest właściwa.
Celem analizy rysunków części jest uniknięcie błędów wymiarowych lub problemów z kolizją przedmiotu obrabianego, które mogą być spowodowane nieprawidłową konstrukcją.
Wybierz Materiał
Oblicz rozmiar rozwinięcia na podstawie kąta gięcia i grubości blachy, uwzględnij współczynnik kompensacji gięcia, a następnie przygotuj materiały. Proces ten ma na celu zapewnienie dokładności wymiarowej surowców i stworzenie podstawy do późniejszego gięcia.
Przygotowanie formy
Wybierz odpowiednią matrycę górną, matrycę dolną i tonaż giętarki zgodnie z kształtem, kątem i grubością giętej części, a następnie przeprowadź instalację i uruchomienie.
Wybór form ma bezpośredni wpływ na dokładność gięcia i jakość powierzchni. Różne grubości blach wymagają dopasowania różnych rozmiarów rowków V-kształtnych.
Pozycjonowanie
Operator umieszcza obrabiany przedmiot na stole roboczym giętarki i zapewnia jego prawidłowe położenie za pomocą ogranicznika i urządzenia pozycjonującego, wyrównując go z linią gięcia. Ten krok ma istotny wpływ na spójność kąta i rozmiaru gięcia, a dokładność pozycjonowania musi być zachowana.
Operacja gięcia
Uruchom giętarkę. Stempel naciska w dół, aby wcisnąć blachę w dolną matrycę i uzyskać wymagany kąt. Operator musi kontrolować głębokość nacisku lub skok, aby zapobiec przewróceniu się lub nadmiernemu odbiciu.
Podczas procesu gięcia należy zwracać uwagę na kierunek siły działającej na materiał i kontrolę wgniecenia.
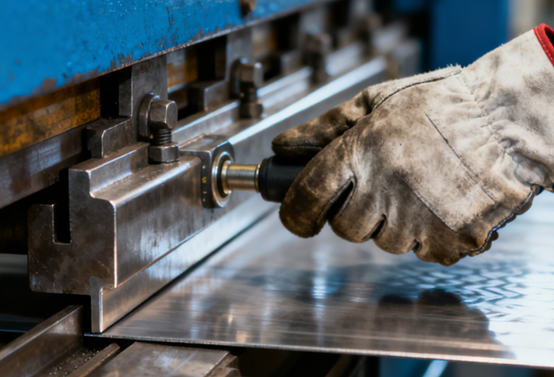
Kontrola wymiarów
Po zakończeniu gięcia części, do pomiaru używa się kątomierza, suwmiarki lub trójwspółrzędnego sprzętu pomiarowego, aby potwierdzić, czy kąt, długość boku i płaskość spełniają wymagania projektowe.
Jeżeli po przeprowadzeniu kontroli w produkcie zostaną wykryte odchylenia, można je skorygować poprzez precyzyjną regulację skoku lub luzu formy.
Gięcie wtórne i złożone
W przypadku skomplikowanych elementów wymagane jest wielokrotne gięcie lub gięcie w różnych kierunkach. Przed wykonaniem gięcia wtórnego należy sprawdzić, czy kąt gięcia z poprzedniego kroku jest prawidłowy i zwrócić uwagę, aby uformowany element nie kolidował z formą.
gratowanie
Po wygięciu przedmiotu obrabianego należy usunąć zadziory, sfazować go i poddać obróbce powierzchniowej, aby zapobiec wpływowi ostrych krawędzi na montaż lub użytkowanie. Jeśli później konieczne będzie spawanie, malowanie proszkowe lub anodowanie, gratowanie jest szczególnie ważne dla zapewnienia wysokiej jakości wyglądu.
Końcowa Inspekcja
Ostatecznie wymagana jest pełna lub wyrywkowa kontrola wymiarów, kątów, płaskości i wyglądu przedmiotu obrabianego. Dopiero po potwierdzeniu zgodności z wymaganiami rysunków można przeprowadzić pakowanie ochronne.
Upewnij się, że wygięte części nie zostaną uszkodzone podczas transportu i montażu, a także zagwarantuj jakość dostarczonych gotowych produktów.
Zalety procesu gięcia blachy
Gięcie blach, jako jeden z najpowszechniej stosowanych procesów formowania w obróbce blach, ma wiele zalet. Pozwala nie tylko zapewnić wytrzymałość konstrukcyjną, ale także pozwala na optymalizację produkcji i kontrolę kosztów.
Wysoka precyzja
Nowoczesne urządzenia do gięcia CNC umożliwiają precyzyjną kontrolę kąta, położenia i nacisku gięcia. Błąd gięcia jest zazwyczaj kontrolowany w zakresie ±0.5°, co zapewnia spójność rozmiaru i kształtu części oraz spełnia wymagania precyzyjnego montażu.
Wysoka wydajność produkcji
Proces gięcia blachy jest łatwy w obsłudze i charakteryzuje się krótkim cyklem. Szczególnie w przypadku giętarek CNC, dzięki zaprogramowanym operacjom można realizować wiele ciągłych procesów gięcia, co znacznie poprawia wydajność produkcji. Proces ten nadaje się zarówno do produkcji seryjnej, jak i małoseryjnej.
Elastyczność
Gięcie blachy umożliwia obróbkę elementów o różnych kształtach, kątach i grubościach blachy poprzez zmianę matrycy lub regulację parametrów skoku. Ten sam sprzęt może być dostosowany do wielu produktów i nadaje się do niestandardowego trybu produkcji, obejmującego wiele odmian i małe partie.
Wysoki wskaźnik wykorzystania materiałów
Gięcie pozwala na zmianę kształtu głównie poprzez odkształcenie plastyczne, nie generuje dużej ilości odpadów, charakteryzuje się wysokim stopniem wykorzystania materiałów, pozwala zaoszczędzić na kosztach surowców i jest zgodne z koncepcją zielonej produkcji.
Wysoka jakość powierzchni
Podczas procesu gięcia nie występują widoczne uszkodzenia powierzchni materiału, co zapewnia jego dobrą gładkość. Materiał może być bezpośrednio poddany procesowi natryskiwania, anodowania lub spawania, co ogranicza liczbę etapów obróbki.
Szeroki zakres zastosowań
Technologia gięcia ma zastosowanie do wszystkich rodzajów płyt metalowych, takich jak stal węglowa, stal nierdzewna, aluminium, miedź itp. i jest szeroko wykorzystywana w takich gałęziach przemysłu, jak elektronika, sprzęt elektryczny, motoryzacja, sprzęt mechaniczny i budownictwo.
Wady procesu gięcia blachy
Ograniczenia właściwości materiału
Ciągliwość, wytrzymałość i sprężystość różnych metali znacznie się różnią, co może mieć wpływ na kąt gięcia i dokładność wymiarową.
Na przykład stal o wysokiej wytrzymałości lub twarde aluminium są podatne na pękanie podczas gięcia, podczas gdy miękkie metale mogą ulegać nadmiernym odkształceniom lub nierównomiernym zagnieceniom.
Efekt sprężynowania
W metalach po zginaniu występuje zjawisko odzyskiwania sprężystości, co powoduje, że rzeczywisty kąt jest albo za duży, albo za mały.
Zwłaszcza w przypadku materiałów o dużej wytrzymałości i dużych promieniach gięcia, trudność kontroli sprężynowania jest jeszcze większa i należy ją korygować poprzez doświadczenie lub procesy kompensacyjne.
Złożone zginanie
Gdy grubość blachy jest duża lub kąt gięcia jest złożony, zapotrzebowanie na siłę formowania znacznie wzrasta, tonaż matrycy i sprzętu musi być wysoki, a problemy takie jak odchylenia linii gięcia, pęknięcia lub wgniecenia są podatne na występowanie, co utrudnia proces formowania.
Wysokie wymagania dotyczące umiejętności
Kontrola kątów gięcia, wybór formy i układ sekwencji wymagają od operatora dużego doświadczenia; w przeciwnym razie mogą wystąpić problemy takie jak nierównomierne odkształcenia, odchylenia kątowe lub kolizja obrabianego przedmiotu.
Zastosowania procesu gięcia blach
Branża elektroniczna
Blacha jest szeroko stosowana w produkcji takich produktów jak obudowy, serwery i skrzynki rozdzielcze. Tego typu produkty stawiają wysokie wymagania dotyczące dokładności wymiarowej i odprowadzania ciepła. Konstrukcja z blachy skutecznie chroni wewnętrzne podzespoły elektroniczne i jest wygodna w konserwacji i montażu.
- Szafka sieciowa
- Obudowa komputera przemysłowego
- Skrzynka rozdzielcza
- Osłona ekranująca
sprzętu Komunikacyjnego
Obróbka blachy może być stosowana do produkcji obudów stacji bazowych komunikacji 5G, szaf sieciowych, obudów routerów itp.
Konstrukcja z blachy charakteryzuje się doskonałymi właściwościami ekranowania elektromagnetycznego i spełnia wymagania dotyczące urządzeń komunikacyjnych w zakresie odporności na kurz, wilgoć i zakłóceń.
Przemysł motoryzacyjny
Blachę wykorzystuje się do produkcji paneli nadwozia, wsporników podwozia, a także nadwozi motocykli, pojazdów elektrycznych itp. Dzięki procesom gięcia i spawania blach możliwe jest tworzenie konstrukcji o wysokiej wytrzymałości i niskiej masie.
- Drzwi samochodu, maska, pokrywa bagażnika
- Części ramy i podwozia
- Taca baterii
AGD i sprzęt domowy
Produkcja blachy jest powszechnie stosowana do produkcji obudów i wewnętrznych wsporników takich produktów, jak lodówki, pralki i klimatyzatory.
Elementy z blachy charakteryzują się precyzyjnym wyglądem i wysoką dokładnością montażu, a także doskonałym odprowadzaniem ciepła i właściwościami ochronnymi.
- Panel boczny lodówki
- Obudowa pralki
- Obudowa zewnętrzna jednostki zewnętrznej klimatyzatora
NOBLE: Twój zaufany dostawca usług w zakresie produkcji blach
Oferujemy niestandardowe usługi gięcia blach, które przekraczają oczekiwania klientów, w konkurencyjnych cenach. Od projektowania prototypów po produkcję elementów z blachy, polegamy na naszym doświadczonym zespole i zaawansowanym sprzęcie produkcyjnym, aby zapewnić Ci wysoką precyzję i stabilną pracę elementów z blachy. Uzyskaj wycenę w kilka minut, a elementy z blachy w ciągu kilku dni!
Posiadając certyfikaty ISO 9001:2015 i ISO 13485-2016, firma NOBLE gwarantuje naszym klientom wysokiej jakości prototypy i części produkcyjne. Doświadczone i zaawansowane maszyny do gięcia blach oraz wykwalifikowani technicy zapewniają precyzyjne i wysokiej jakości usługi gięcia blach, umożliwiające szybkie prototypowanie i produkcję.
FAQ
Jak kontroluje się sprężynowanie podczas gięcia blachy?
Sprężystość można zminimalizować poprzez zwiększenie siły gięcia, stosowanie metod docisku lub wybijania, regulację kątów matrycy lub kompensację za pomocą programowania CNC. Dobór materiału również odgrywa kluczową rolę w zachowaniu sprężystości.
Jakie są najczęstsze wyzwania związane z gięciem blach?
Typowe problemy obejmują sprężynowanie, pęknięcia na liniach gięcia, zużycie narzędzi i niedokładności wymiarowe podczas gięcia wieloetapowego. Prawidłowe narzędzia, przygotowanie materiału i kompensacja kąta mogą pomóc uniknąć tych problemów.
W jakich branżach najczęściej wykorzystuje się gięcie blach?
Proces ten jest powszechnie stosowany w motoryzacji, elektronice, sprzęcie AGD, telekomunikacji, lotnictwie i maszynach przemysłowych, głównie do produkcji obudów, wsporników, obudów i elementów konstrukcyjnych.
Jak łatwo giąć blachę?
Aby łatwo giąć blachę, zaznacz linię gięcia, mocno ją zaciśnij i wywieraj stały nacisk za pomocą prasy krawędziowej lub imadła. W przypadku grubszych lub precyzyjnych elementów użyj prasy krawędziowej CNC, która zapewnia precyzyjną kontrolę kąta i promienia.
Jakie są główne rodzaje metod gięcia blach?
Do najpopularniejszych metod należą gięcie powietrzne, gięcie dolne, gięcie z wytłoczeniami, gięcie na gorąco i gięcie walcowe. Każda metoda różni się konfiguracją narzędzi, dokładnością gięcia i wymaganą siłą, co pozwala producentom na wybór w oparciu o grubość materiału i złożoność projektu.







