
Czym jest Sgorąco Mwsp Cutting?
Technologia cięcia blachy to powszechnie stosowana technika rozdzielania i obróbki arkuszy blachy. Polega ona głównie na cięciu całego arkusza na części o wymaganym kształcie i rozmiarze za pomocą metod mechanicznych, termicznych lub specjalnych. Do popularnych tradycyjnych metod należą cięcie i wykrawanie, natomiast w nowoczesnych procesach powszechnie stosuje się technologie o wysokiej precyzji, takie jak cięcie laserowe, cięcie plazmowe i cięcie strumieniem wody, które umożliwiają efektywną obróbkę metali o różnej grubości i z różnych materiałów.
Podstawą technologii cięcia blach jest dobór odpowiedniej metody w oparciu o właściwości materiału i wymagania produkcyjne. Na przykład, cięcie laserowe nadaje się do obróbki złożonych profili i gładkich powierzchni, cięcie plazmowe do grubszych blach, a cięcie strumieniem wody pozwala uniknąć efektów termicznych. Bezpośrednio wspomaga ono pierwszy proces produkcji blachy, zapewniając precyzyjne wykroje do późniejszego gięcia, spawania i innych procesów, i jest szeroko stosowane w takich dziedzinach jak produkcja maszyn, samochodów i lotnictwa.
Historia Sgorąco Mwsp Cwydając
Historia cięcia blachy rozpoczęła się od tradycyjnych metod ręcznych i mechanicznych. Pierwsi rzemieślnicy do cięcia ręcznego używali narzędzi takich jak nożyczki i dłuta. Po rewolucji przemysłowej pojawiły się mechaniczne nożyce gilotynowe i prasy dziurkujące, które umożliwiały cięcie za pomocą form i nacisku. To znacznie poprawiło wydajność, ale ich elastyczność i precyzja były ograniczone.
Rewolucja w nowoczesnej technologii cięcia rozpoczęła się w połowie XX wieku. Pojawienie się technologii cięcia tlenowego i plazmowego rozwiązało problem cięcia grubych blach. Z czasem technologia cięcia laserowego stała się powszechna ze względu na wysoką precyzję i elastyczność, a cięcie strumieniem wody oferuje rozwiązanie do cięcia na zimno bez efektów termicznych.
Jak działa Sgorąco Mwsp Cwydając Praca?
Analiza rysunku
Inżynierowie muszą dokładnie przeanalizować rysunki części, dokładnie zrozumieć ich kształty geometryczne, tolerancje wymiarowe, wymagania techniczne i późniejsze potrzeby obróbki. Na tej podstawie zaplanować ścieżkę cięcia, wybrać najodpowiedniejszy proces cięcia, określić schemat rozmieszczenia arkusza, aby zmaksymalizować wykorzystanie materiału, oraz opracować szczegółowy program obróbki.
Przygotowanie materiału
Zgodnie z wymaganiami rysunku, należy wybrać odpowiednią blachę i sprawdzić, czy jej materiał, grubość i stan powierzchni spełniają normy. Następnie należy precyzyjnie ułożyć blachę na stole warsztatowym i mocno ją zamocować za pomocą uchwytów, przyssawek magnetycznych, stołów adsorpcyjnych próżniowych i innych urządzeń.
Konfiguracja sprzętu
Przed formalnym cięciem, sprzęt tnący musi zostać dokładnie sprawdzony. Obejmuje to instalację i kalibrację odpowiedniej głowicy tnącej, sprawdzenie, czy ciśnienie gazu pomocniczego spełnia normę oraz ustawienie optymalnych parametrów rdzenia, takich jak moc, prędkość i częstotliwość, w zależności od rodzaju i grubości materiału.
W przypadku cięcia laserowego konieczna jest również kalibracja położenia ogniska. W przypadku cięcia plazmowego konieczne jest określenie odpowiedniego natężenia prądu i wysokości dyszy tnącej.
Wykonanie cięcia
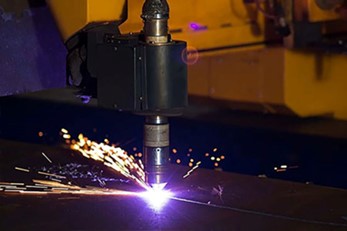
Po przygotowaniu materiałów i sprzętu należy uruchomić urządzenie i wykonać zaprogramowany program obróbki. Podczas tego procesu operator musi uważnie monitorować stan cięcia, obserwować kształt iskier i prawidłowość wyrzucania żużla, a także nasłuchiwać wszelkich nietypowych dźwięków podczas pracy urządzenia.
Współczesny sprzęt zautomatyzowany jest zwykle wyposażony w systemy monitorowania w czasie rzeczywistym, które potrafią automatycznie wykrywać, czy perforacja jest udana, czy istnieje ryzyko kolizji i precyzyjnie dostrajać parametry cięcia w zależności od sytuacji.
Przetwarzanie końcowe
Po zakończeniu cięcia, przedmiot obrabiany jest przenoszony do kolejnego obszaru obróbki. Najpierw należy usunąć zadziory, żużel i inne substancje z przedmiotu obrabianego. W razie potrzeby należy przeprowadzić szlifowanie, aby wygładzić i wyrównać krawędzie. Następnie, za pomocą narzędzi takich jak suwmiarki, projektory lub trójwspółrzędnościowe maszyny pomiarowe, dokładnie sprawdza się kluczowe wymiary, dokładność konturu i jakość powierzchni przedmiotu obrabianego, aby upewnić się, że są one w pełni zgodne z wymaganiami rysunku.
Tylko części spełniające wymagania i przechodzące kontrolę mogą zostać przekazane do kolejnego procesu produkcyjnego, np. gięcia i spawania, które stanowią ważny punkt kontrolny gwarantujący jakość produktu końcowego.
Materiały metalowe stosowane w Sgorąco Mwsp Cwydając
Stal nierdzewna
Stal nierdzewna jest jednym z najpopularniejszych materiałów do cięcia blach ze względu na doskonałą odporność na korozję, trwałość i atrakcyjne wykończenie powierzchni.
Aplikacje:
Stosowany w sprzęcie medycznym, urządzeniach kuchennych, elementach wykończeniowych samochodów i panelach architektonicznych.
Stal miękka
Stal węglowa znana jest ze swojej wytrzymałości, twardości i opłacalności. Jest łatwa w obróbce i nadaje się do produkcji elementów konstrukcyjnych.
Aplikacje:
Stosowane powszechnie w maszynach, ramach samochodowych, budownictwie i sprzęcie przemysłowym.
Aluminium
Aluminium jest lekkie, odporne na korozję i charakteryzuje się doskonałą przewodnością cieplną i elektryczną. Jest jednak materiałem odblaskowym i do precyzyjnego cięcia wymaga lasera o określonej długości fali.
Aplikacje:
Stosowane w podzespołach lotniczych, obudowach urządzeń elektronicznych, panelach samochodowych i elektronice użytkowej.
Miedź
Miedź zapewnia doskonałą przewodność elektryczną i cieplną, co czyni ją niezbędnym materiałem do produkcji podzespołów elektrycznych. Jest materiałem odblaskowym i może być trudna do cięcia laserowego.
Aplikacje:
Stosowane w złączach elektrycznych, szynach zbiorczych, wymiennikach ciepła i panelach dekoracyjnych.
Mosiądz
Mosiądz jest stopem miedzi i cynku, który charakteryzuje się dobrą obrabialnością, odpornością na korozję i atrakcyjnym złotym wyglądem.
Aplikacje:
Doskonale nadaje się do produkcji elementów dekoracyjnych, tabliczek znamionowych, instrumentów i elementów architektonicznych.
Stali ocynkowanej
Stal ocynkowana ma powłokę cynkową, która chroni przed rdzą i korozją. Łączy trwałość ze stosunkowo niską ceną.
Aplikacje:
Powszechnie spotykane w przewodach HVAC, częściach samochodowych i urządzeniach gospodarstwa domowego.
Tytan
Tytan oferuje wyjątkowy stosunek wytrzymałości do masy, wysoką odporność na korozję i doskonałą biokompatybilność. Jest droższy, ale idealny do zastosowań krytycznych.
Aplikacje:
Stosowany w przemyśle lotniczym, implantach medycznych i maszynach o wysokiej wydajności.
| Materiał | Główne metody cięcia | Kluczowe zalety |
| Stal nierdzewna | Laser, strumień wody | Odporność na korozję, wytrzymałość |
| Stal węglowa | Laser, Plazma | Mocny, niedrogi |
| Aluminium | Laser, strumień wody | Lekki, przewodzący |
| Miedź | Strumień wody, laser światłowodowy | Przewodzący, trwały |
| Mosiądz | Laser, strumień wody | Estetyczny, obrabialny |
| Stali ocynkowanej | Laser, Plazma | Antykorozyjne, tanie |
| Tytan | Strumień wody, laser | Wysoka wytrzymałość, biokompatybilność |
Rodzaje procesów cięcia blach
Cięcie laserowe blachy
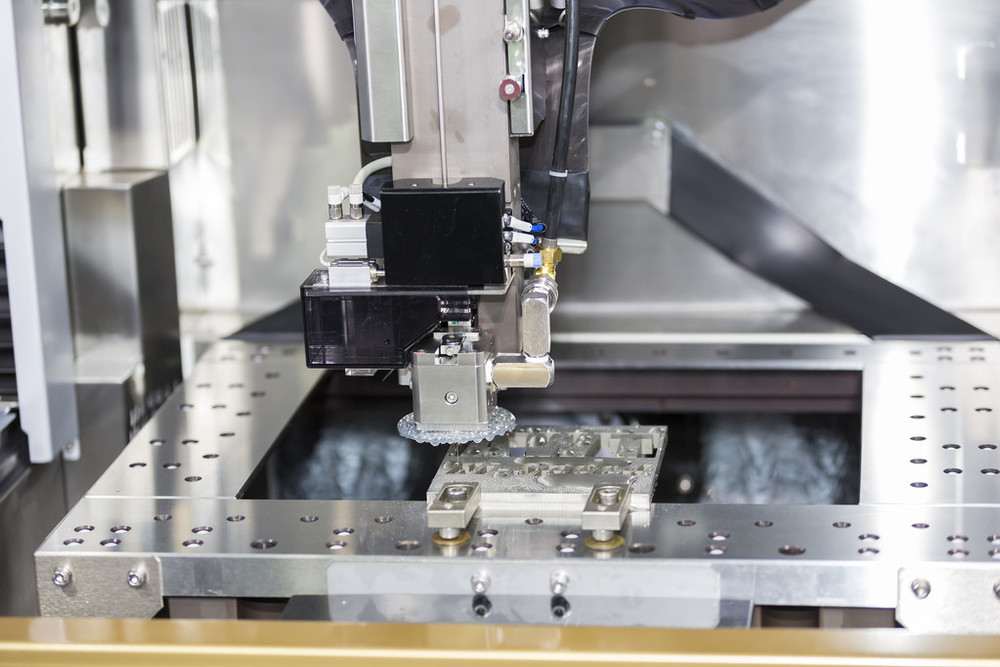
Cięcie laserowe wykorzystuje skupioną wiązkę laserową o wysokiej gęstości energii jako źródło ciepła, co pozwala na stopienie, odparowanie lub zapłon materiału. Jest to bezkontaktowa metoda obróbki o wysokiej precyzji i elastyczności, szczególnie przydatna do obróbki skomplikowanych konturów i drobnych elementów. Charakteryzuje się dużą prędkością cięcia, niewielką strefą wpływu ciepła i zazwyczaj bardzo gładką powierzchnią przekroju.
Ze względu na rodzaj lasera, cięcie można podzielić głównie na cięcie laserem światłowodowym i cięcie laserem CO2. Cięcie laserowe ma zastosowanie do cięcia niemal wszystkich blach metalowych, a szczególnie sprawdza się w przypadku blach średnich i cienkich.
Metalowa blacha Cięcie plazmowe
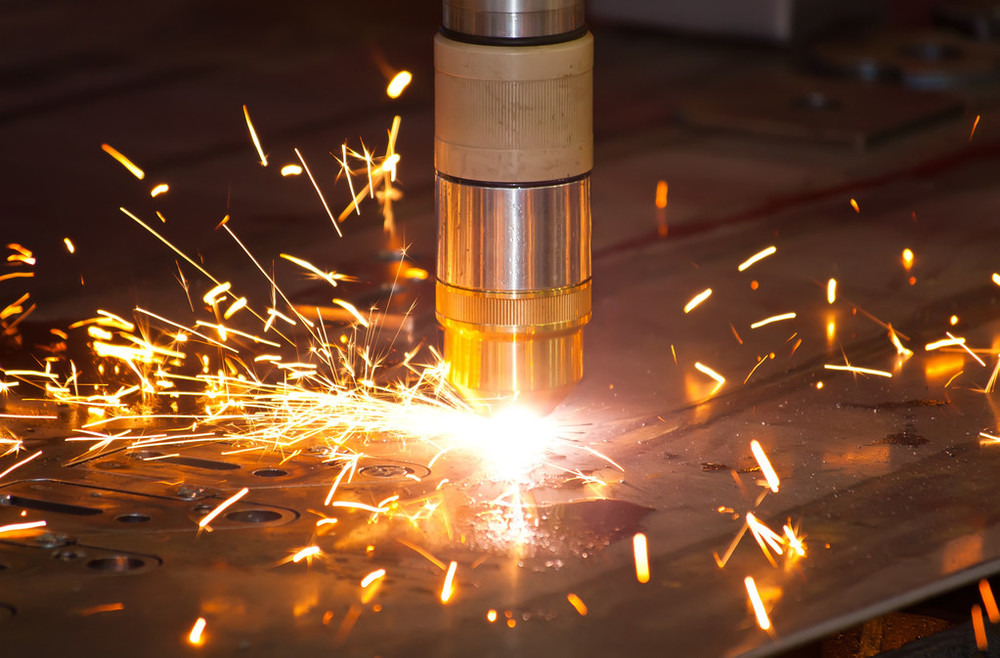
Cięcie plazmowe topi materiał za pomocą sprężonego łuku plazmowego i wykorzystuje szybki przepływ gazu do zdmuchnięcia stopionego metalu, tworząc cięcie. Główną zaletą cięcia plazmowego jest możliwość wydajnego cięcia blach średniej i grubej grubości, a także metali o wysokiej przewodności, z niezwykle dużą prędkością cięcia. Jednak dokładność cięcia i gładkość przekroju poprzecznego zazwyczaj nie są tak dobre, jak w przypadku cięcia laserowego, a strefa wpływu ciepła jest również większa.
Technologia cięcia plazmowego jest szeroko stosowana w przemyśle ciężkim, stoczniowym, konstrukcjach stalowych i innych dziedzinach. Jest to ekonomiczne i wydajne rozwiązanie do obróbki grubych blach.
Metalowa blacha Cięcie strumieniem wody
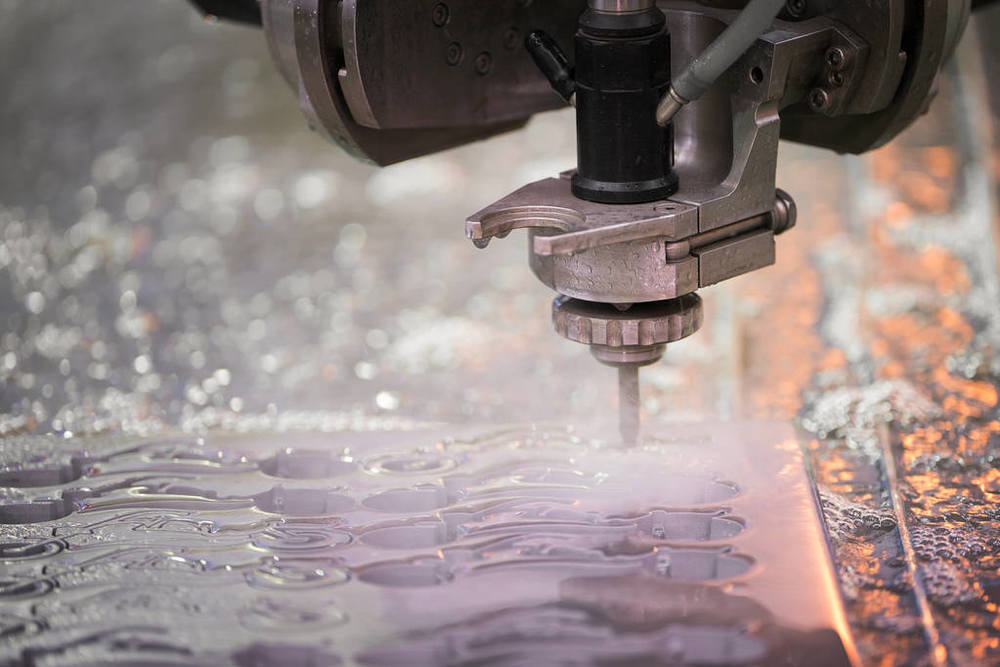
Cięcie strumieniem wody to proces cięcia na zimno. Wykorzystuje on strumień wody pod bardzo wysokim ciśnieniem lub strumień wody zmieszany z materiałem ściernym do erozji materiału w celu uzyskania efektu cięcia. Największą zaletą jest brak wydzielania ciepła podczas cięcia, co eliminuje strefę wpływu ciepła, odkształcenia termiczne i zmiany metalograficzne materiału.
Cięcie strumieniem wody może ciąć dowolny materiał, od metalu i kamienia po szkło i materiały kompozytowe, a punkt wyjścia jest dowolny, a jednocześnie charakteryzuje się niezwykle dużą elastycznością. Wadami są stosunkowo niska prędkość cięcia i wysoki koszt eksploatacji urządzenia. Jest ono często wykorzystywane do obróbki materiałów wrażliwych na ciepło lub materiałów kompozytowych o zróżnicowanej teksturze.
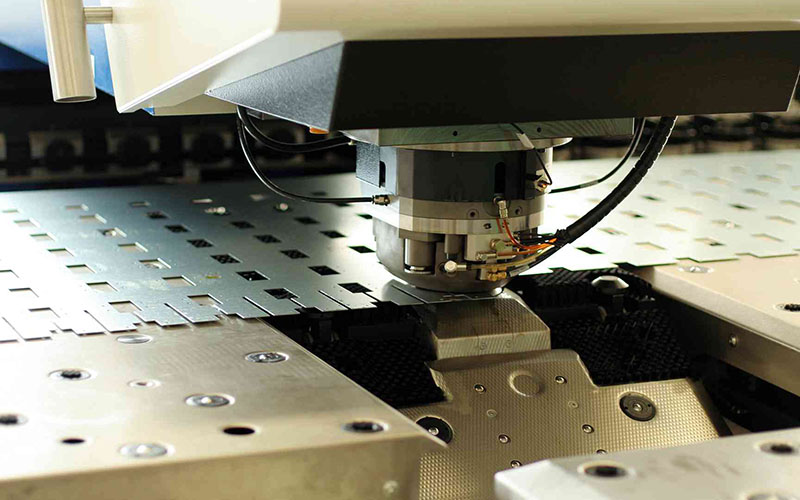
Metalowa blacha Tłoczenie
Wykrawanie to tradycyjna metoda obróbki mechanicznej, która wykorzystuje matrycę zamontowaną na prasie do cięcia, wykrawania lub wykrawania blachy pod wpływem silnego nacisku mechanicznego. Nadaje się do produkcji dużych ilości części o stosunkowo znormalizowanych kształtach. Prędkość obróbki jest niezwykle duża, a wytłoczki można formować w jednym procesie tłoczenia. Koszt form jest stosunkowo wysoki, ale koszt obróbki jednostkowej jest bardzo niski.
W przypadku części wymagających dużej liczby standardowych otworów lub prostych kształtów (np. obudów i podzespołów elektrycznych), tłoczenie pozostaje najbardziej wydajnym i ekonomicznym wyborem.
Zalety z S.gorąco Mwsp Cwydając
Wysoka precyzja
Nowoczesne techniki cięcia blach, zwłaszcza cięcie laserowe, pozwalają osiągnąć niezwykle wysoką dokładność wymiarową, z tolerancjami z łatwością kontrolowanymi w zakresie ±0.1 milimetra, a nawet mniejszymi. Oznacza to, że obrabiane części mają precyzyjne wymiary i są w pełni zamiennicze.
Doskonała powtarzalność
Dzięki zastosowaniu cyfrowego sterowania programowego, po skonfigurowaniu programu te same części można produkować taką samą liczbę razy, co zapewnia stabilność i spójność jakości w produkcji na dużą skalę oraz tworzy solidne podstawy do późniejszego zautomatyzowanego montażu.
Doskonała elastyczność
Cięcie blach, a zwłaszcza bezkontaktowe metody obróbki, takie jak laser i strumień wody, oferują niezrównaną elastyczność. Nie ma potrzeby wykonywania kosztownych form fizycznych. Wystarczy zmodyfikować rysunki i programy komputerowe, aby szybko zmieniać i obrabiać części o różnych kształtach i rozmiarach, co jest bardzo przydatne w przypadku produkcji małoseryjnej, wielowariantowej i szybkiego prototypowania.
Ponadto procesy te umożliwiają obróbkę szerokiej gamy materiałów metalowych, od stali węglowej, stali nierdzewnej, aluminium, miedzi, po stopy tytanu, a nawet materiały niemetalowe. Cięcie strumieniem wody może być stosowane do niemal każdego materiału, spełniając wymagania materiałowe wszystkich branż.
Wysoka wydajność
W porównaniu z tradycyjną obróbką ręczną lub mechaniczną, cięcie automatyczne jest wyjątkowo szybkie, zwłaszcza w przypadku cięcia laserowego cienkich blach. Dzięki temu cykl produkcyjny może zostać znacznie skrócony.
Wykorzystanie materiału
Cięcie blachy może odbywać się za pomocą zoptymalizowanego komputerowo, inteligentnego systemu rozmieszczania, który pozwala na rozmieszczenie elementów w najbardziej kompaktowy i racjonalny sposób na arkuszu, minimalizując odpady w narożnikach i znacząco poprawiając stopień wykorzystania blachy. To bezpośrednio obniża koszty surowców, a efekt takich oszczędności jest szczególnie zdumiewający w przypadku produkcji na dużą skalę.
Wysoki Jakość cięcia
Wiele zaawansowanych technik cięcia pozwala na uzyskanie bardzo gładkich i pionowych powierzchni cięcia. Gładkość przekroju poprzecznego cięcia laserowego jest bardzo wysoka, podczas gdy cięcie strumieniem wody pozwala zachować pierwotne właściwości materiału.
Po cięciu, elementy często nie wymagają lub wymagają jedynie bardzo niewielu dodatkowych procesów szlifowania i wykańczania, dzięki czemu mogą od razu przejść do etapu gięcia, spawania lub montażu. Pozwala to nie tylko zaoszczędzić czas i koszty pracy, ale także uniknąć odchyleń wymiarowych lub uszkodzeń powierzchni, które mogą być spowodowane obróbką wtórną, co przekłada się na wyższą ogólną wydajność i jakość produkcji.
Wyzwania w Sgorąco Mwsp Cwydając
Materialne wyzwania
Różne materiały wymagają specyficznych metod cięcia ze względu na swoje unikalne właściwości. Na przykład metale odblaskowe, takie jak aluminium i miedź, pochłaniają bardzo mało energii lasera. To utrudnia ich cięcie. Mogą one również odbijać światło i uszkadzać urządzenia laserowe. Z drugiej strony, twarde materiały, takie jak stal stopowa i stopy tytanu, zmniejszają prędkość cięcia. Szybciej również zużywają ostrza i materiały eksploatacyjne.
Stan powierzchni również ma znaczenie. Powłoki, rdza czy plamy oleju mogą utrudniać cięcie. Często prowadzi to do nierównych krawędzi lub pozostałości żużla. Ustawienie odpowiednich parametrów cięcia dla każdego materiału pozostaje kluczowym wyzwaniem.
Problemy z odkształceniem termicznym
Procesy cięcia termicznego, takie jak cięcie laserowe i plazmowe, nieuchronnie wprowadzają do materiału dużą ilość ciepła. Jeśli parametry nie są odpowiednio kontrolowane, ciepło będzie się nadmiernie kumulować i rozprzestrzeniać na materiał poza obszar cięcia, powodując lokalne naprężenia i odkształcenia termiczne, a w rezultacie odchylenia wymiarowe i deformacje kształtu części. Jest to szczególnie widoczne w przypadku obróbki cienkich blach.
Aby kontrolować strefę wpływu ciepła i minimalizować deformacje, konieczne jest precyzyjne zrównoważenie parametrów, takich jak moc, prędkość i ciśnienie powietrza, a także zastosowanie rozsądnej ścieżki cięcia w celu rozproszenia ciepła. Stawia to wysokie wymagania dotyczące doświadczenia operatora i stabilności sprzętu.
Grubość a precyzja
Każda metoda cięcia ma swoje ograniczenia. Cięcie grubych materiałów oznacza niższą precyzję. Na przykład cięcie laserowe jest bardzo precyzyjne w przypadku cienkich blach. Jednak w przypadku grubszych płyt cięcie staje się szersze i bardziej szorstkie. Cięcie plazmowe dobrze sprawdza się w przypadku grubych blach, ale jakość cięcia jest słaba.
Zwolnienie tempa poprawia jakość, ale pogarsza wydajność. Przyspieszenie może spowodować niepełne cięcie lub powstanie żużlu. Znalezienie odpowiedniej metody dla każdej grubości oraz zrównoważenie prędkości, precyzji i jakości to kluczowe wyzwanie.
Równowaga kosztów i efektywności
Struktura kosztów cięcia blachy jest złożona i obejmuje sprzęt, energię, gazy, wymianę części i robociznę. Na przykład cięcie laserowe oferuje wysoką precyzję, ale wiąże się z wysokimi nakładami inwestycyjnymi, konserwacją i ciągłymi kosztami gazu.
Dlatego rentowność zależy od skrupulatnej optymalizacji. Obejmuje to poprawę wykorzystania materiałów poprzez lepsze rozmieszczanie elementów, wydłużenie żywotności części dzięki optymalnym parametrom oraz zwiększenie wydajności maszyn poprzez inteligentne planowanie produkcji. Takie działania są niezbędne do zwiększenia ogólnej rentowności.
Czynniki kosztowe w cięciu blachy — co wpływa na cenę?
Koszt materiału
Koszt zakupu surowca stanowi podstawę kosztu całkowitego. Ceny blach z różnych materiałów i o różnych parametrach są bardzo zróżnicowane. Co ważniejsze, ważny jest wskaźnik wykorzystania materiału, czyli sposób ułożenia elementów na jednym arkuszu.
Optymalizacja układu, wycięcie jak największej liczby użytecznych elementów oraz redukcja strat na krawędziach i narożnikach może bezpośrednio obniżyć koszt materiałów przypisany do każdej części. To najskuteczniejszy sposób kontroli kosztów.
Wybór procesu
Koszty operacyjne różnych procesów cięcia są bardzo zróżnicowane. Cięcie laserowe wymaga użycia wrażliwych elementów, takich jak energia elektryczna, gaz pomocniczy i soczewki. Cięcie plazmowe zużywa elektrody i dysze; cięcie strumieniem wody powoduje zużycie uszczelnień wysokociśnieniowych i głowic tnących.
Wybór procesu ma bezpośredni wpływ na zużycie energii, zużycie gazu i częstotliwość wymiany wrażliwych części.
Wydajność pracy i operacyjna
Czas obróbki jest bezpośrednio związany z kosztami pracy i maszyn. Jego długość zależy od stopnia optymalizacji toru skrawania, prędkości wprowadzania i skrawania, a także czasu pracy urządzenia na biegu jałowym. Kluczowe znaczenie mają również umiejętności operatorów.
Doświadczeni operatorzy mogą programować, zaciskać materiały i radzić sobie z nieoczekiwanymi awariami szybciej, zwiększając tym samym ogólną wydajność sprzętu, zmniejszając przestoje i pośrednio obniżając koszty pracy na jednostkę produktu.

Przetwarzanie końcowe
Nie należy również ignorować kosztów poniesionych po zakończeniu cięcia. Wysoka jakość cięcia, gładki przekrój i brak zalegającego żużlu pozwalają zaoszczędzić lub ograniczyć nakład pracy i czas potrzebny na obróbkę wtórną, taką jak szlifowanie i wykańczanie.
Tolerancje i normy dokładności cięcia blach
Aby zapewnić manewrowość i precyzję wytwarzanych prototypów i części, nasze standardy dotyczące niestandardowych usług cięcia blachy są następujące:
| Szczegóły wymiarów | Tolerancja |
| Od krawędzi do krawędzi, pojedyncza powierzchnia | +/- 0.010″ |
| Od krawędzi do otworu, pojedyncza powierzchnia | +/- 0.010″ |
| Otwór do otworu, pojedyncza powierzchnia | +/- 0.010″ |
| Średnica otworu, pojedyncza powierzchnia | +/- 0.010″ |
| Od krawędzi do elementu, wiele powierzchni | +/- 0.030″ |
| Część przekształcona, wiele powierzchni | +/- 0.030″ |
| Kąt zgięcia | +/- 1 stopni |
Wskazówki dla Sgorąco Mwsp Cwydając
Noś ŚOI
Podczas wykonywania operacji cięcia blachy, niezwykle istotne jest noszenie pełnego zestawu sprzętu ochronnego przez cały proces i w sposób znormalizowany.
Wysokiej jakości gogle lub osłony twarzy skutecznie chronią przed odłamkami metalu i iskrami latającymi z dużą prędkością. Solidne i trwałe rękawice ochronne chronią dłonie przed skaleczeniami ostrymi krawędziami blachy oraz oparzeniami spowodowanymi wysoką temperaturą podczas obróbki.
Ponieważ wiele urządzeń tnących generuje podczas pracy wyjątkowo wysoki poziom hałasu, konieczne jest noszenie profesjonalnych środków ochrony słuchu, aby zapobiec trwałemu uszkodzeniu słuchu.
Zapewnij wentylację
Proces cięcia, zwłaszcza cięcie laserowe, plazmowe lub płomieniowe, generuje dużą ilość toksycznych oparów metali, szkodliwych gazów i pyłów zawieszonych. Dlatego prace muszą być wykonywane w warsztatach wyposażonych w wydajne systemy odciągowe i odpylające, zapewniające cyrkulację powietrza i szybkie usuwanie szkodliwego dymu na zewnątrz.
Konserwacja narzędzi
Niezależnie od tego, czy chodzi o narzędzia ręczne, czy materiały eksploatacyjne w sprzęcie zautomatyzowanym, utrzymanie ostrości ich krawędzi tnących jest podstawą zapewnienia wydajności i bezpieczeństwa.
Tępe narzędzia skrawające znacznie zwiększają opory cięcia, nie tylko wymagając użycia większej siły i powodując zmęczenie materiału, ale także zwiększając podatność na poślizg, odbicie i inne niekontrolowane sytuacje, co może prowadzić do poważnych wypadków. Ponadto zużyte narzędzia skrawające powodują słabą jakość powierzchni skrawających, co utrudnia późniejszą obróbkę.
Materiały bezpieczne
Przed rozpoczęciem cięcia należy użyć narzędzi, takich jak szczypce stołowe, szczypce w kształcie litery C, specjalne uchwyty lub uchwyty magnetyczne, aby stabilnie zamocować blachę na platformie roboczej. Ten krok może całkowicie zapobiec przesuwaniu się, wibracjom lub obracaniu blachy pod wpływem siły cięcia, zapewniając tym samym dokładność wymiarów cięcia.
Co ważniejsze, stabilne mocowanie może skutecznie zapobiegać zagrożeniom, takim jak odchylenie ścieżki narzędzia czy wyrzucenie przedmiotu obrabianego na skutek nagłego ruchu arkusza, zasadniczo eliminując wiele potencjalnych zagrożeń związanych z urazami mechanicznymi.
Prawidłowa obsługa sprzętu
Należy zachować szczególną ostrożność w przypadku wszystkich elektronarzędzi i urządzeń CNC. Przed uruchomieniem jakiegokolwiek urządzenia należy sprawdzić, czy przewód zasilający, włącznik i osłona ochronna są nienaruszone. Podczas pracy należy zachować wysokie skupienie i ściśle przestrzegać procedur obsługi.
Należy trzymać ręce z dala od ruchomych części i głowicy tnącej. Przed zakończeniem pracy, jakąkolwiek regulacją lub czyszczeniem należy upewnić się, że sprzęt został całkowicie wyłączony i nie jest uruchomiony.
Dlaczego warto wybrać usługę cięcia blach NOBLE?
Dzięki wieloletniemu doświadczeniu w cięciu blach, firma NOBLE oferuje klientom niezrównane, precyzyjne cięcie blach. Uzyskaj wycenę w kilka minut, a części w kilka dni.
Usługi cięcia blach firmy NOBLE umożliwiają cięcie niemal każdego materiału za pomocą lasera i strumienia wody. NOBLE oferuje kompleksowe rozwiązanie dla każdego projektu, oferując natychmiastową wycenę, szeroki wybór materiałów i różnorodne opcje procesu cięcia blach.
NOBLE to zaufane, kompleksowe rozwiązanie w zakresie produkcji dostosowanej do indywidualnych potrzeb, obejmujące wszystko od projektu prototypu po produkcję. Dysponujemy ogromnymi zasobami produkcyjnymi, odpowiednią technologią, usprawnionym procesem, fachowym przewodnictwem i doskonałym procesem kontroli jakości, aby przekształcić Twoje pomysły w rzeczywistość.
FAQ
Jaka jest najprecyzyjniejsza metoda cięcia blachy?
Cięcie laserowe, a zwłaszcza cięcie laserem światłowodowym, jest powszechnie uważane za najdokładniejszą metodę obróbki blach. Pozwala ono na osiągnięcie tolerancji rzędu ±0.1 mm i zapewnia wyjątkowo czyste, pozbawione zadziorów krawędzie z minimalną strefą wpływu ciepła. Dzięki temu idealnie nadaje się do cięcia skomplikowanych konturów i skomplikowanych projektów, gdzie wysoka dokładność jest kluczowa.
Jak grubą blachę można przeciąć laserem?
Maksymalna grubość zależy od mocy lasera i rodzaju materiału. Typowy przemysłowy laser światłowodowy dużej mocy może ciąć stal miękką do około 25 mm, stal nierdzewną do 20 mm i aluminium do 12 mm. Jednak dla uzyskania optymalnej prędkości i jakości cięcia cieńszych materiałów (poniżej 15-20 mm), lasery są znacznie bardziej efektywne niż cięcie plazmowe lub gazowe.
Czy cięcie laserowe jest droższe od cięcia plazmowego?
Zależy to od zastosowania. Cięcie laserowe wiąże się z wyższym początkowym kosztem sprzętu i może być droższe w przeliczeniu na godzinę ze względu na zużycie gazu i konserwację. Jednak w przypadku materiałów o cienkiej i średniej grubości, jego wyższa prędkość, precyzja i mniejsze zapotrzebowanie na wykończenie wtórne mogą sprawić, że będzie ono bardziej opłacalne. Plazma jest zazwyczaj lepszym rozwiązaniem budżetowym do cięcia grubych konstrukcji stalowych, gdzie najwyższa precyzja nie jest priorytetem.
Czy można ciąć aluminium strumieniem wody?
Zdecydowanie. Cięcie strumieniem wody to doskonały wybór do cięcia aluminium. Jako proces cięcia na zimno, nie generuje ciepła, co oznacza, że nie ma strefy wpływu ciepła, która mogłaby zmienić właściwości materiału lub spowodować jego odkształcenie, szczególnie w przypadku stopów aluminium wrażliwych na ciepło. Umożliwia ono czyste cięcie aluminium o dowolnej grubości dostępnego w handlu.
Jaka jest maksymalna grubość, którą może obrabiać ploter laserowy?
Maksymalna grubość zależy od mocy lasera i materiału. Przemysłowy laser światłowodowy dużej mocy zazwyczaj tnie:
- Stal miękka: do 25-30 mm
- Stal nierdzewna: do 20-25 mm
- Aluminium: do 12-15 mm
W przypadku grubości większych, cięcie plazmowe lub strumieniem wody okazuje się często bardziej wydajne i efektywne.







