
Czym jest Mwsp Die CŻądło Produkcja?
Odlewanie ciśnieniowe metali to proces odlewania metali. Jego istotą jest wtryskiwanie stopionego metalu do precyzyjnie zaprojektowanej formy metalowej pod wysokim ciśnieniem, a następnie jego schładzanie i krzepnięcie, aby ostatecznie utworzyć odlew o określonym kształcie i rozmiarze.
Proces odlewania ciśnieniowego opiera się głównie na trzech podstawowych elementach: maszynach odlewniczych, formach odlewniczych i stopach odlewniczych. Cechą charakterystyczną odlewania metali ciśnieniowych jest wypełnianie formy wysokim ciśnieniem i dużą prędkością, co umożliwia wydajne i masowe wytwarzanie elementów metalowych o złożonej strukturze, cienkich ściankach, precyzyjnych wymiarach i gładkich powierzchniach.
Technologia odlewania ciśnieniowego narodziła się na początku XIX wieku. W 1838 roku Amerykanin o nazwisku Bruce wynalazł pierwszą ręczną tłokową maszynę do odlewania ciśnieniowego do drukowania czcionek ołowianych.
Na początku XX wieku udane zastosowanie odlewania ciśnieniowego stopów aluminium przyczyniło się do rozwoju przemysłu motoryzacyjnego i zapoczątkowało nowoczesną technologię odlewania ciśnieniowego.
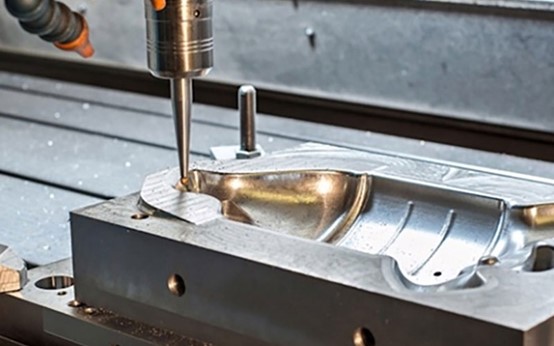
Jak działa produkcja odlewów metalowych?
Przygotowanie formy
Przed rozpoczęciem odlewania ciśnieniowego należy najpierw zainstalować i podgrzać formę. Następnie należy oczyścić gniazdo i spryskać je środkiem antyadhezyjnym.
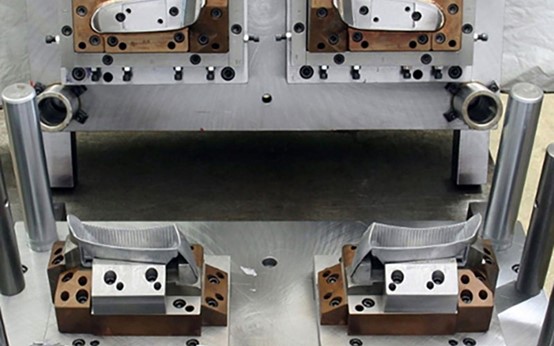
Środki antyadhezyjne ułatwiają wyjmowanie odlewów z formy i mogą również chłodzić formy. Po przygotowaniu formy, maszyna odlewnicza dociska ruchomą formę do formy nieruchomej i stosuje ogromną siłę zacisku, aby zapobiec wyciekaniu stopionego metalu.
Odlew materiałowy
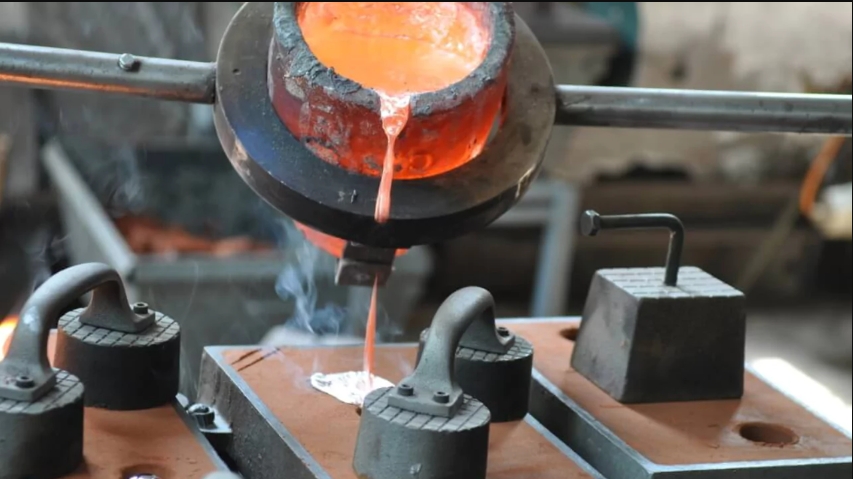
Po przygotowaniu formy odlewniczej , konkretny stop jest podgrzewany do stanu stopionego w piecu, co zapewnia jednorodność składu. Następnie za pomocą miarki należy pobrać wymaganą ilość stopionego metalu z pieca i płynnie wlać go do zamkniętej tulei wtryskowej, przygotowując ją do wtrysku.
Proces wtrysku
Stempel maszyny odlewniczej porusza się z ekstremalnie dużą prędkością, natychmiast wtłaczając ciekły metal z tulei do szczelnej komory formy. Ciekły metal wypełnia całą komorę w ciągu kilku setnych sekundy, zapewniając precyzyjne odwzorowanie cienkich ścianek i złożonych struktur.
Chłodzenie
Po wypełnieniu wnęki przez stopiony metal, stempel nie cofa się natychmiast, lecz nadal utrzymuje wysokie ciśnienie. Ten etap nazywa się ciśnieniem docisku. Zmusza on metal, który kurczy się i krzepnie, do przyjmowania dodatkowego dopełnienia, zmniejszając w ten sposób wewnętrzne wnęki skurczowe i wady oraz zwiększając gęstość odlewu.
Wyrzucanie
Po wystawieniu formy na działanie ciśnienia przez pewien czas i zasadniczym stężeniu odlewu, mechanizm zamykający formę otwiera ją.
Mechanizm wyrzutnika wewnątrz formy przesuwa się do przodu pod napędem cylindra wyrzutnika, płynnie wypychając uformowany odlew z formy i kończąc proces wyjmowania z formy.
Lamówka
Odlewy wyrzucane metodą odlewania ciśnieniowego zazwyczaj posiadają dodatkowe krawędzie materiału, takie jak układy wlewowe i szczeliny odpowietrzające. Odlewy wymagają odcięcia tych krawędzi ręcznie lub za pomocą sprzętu oraz poddania ich niezbędnemu czyszczeniu powierzchni. Po oczyszczeniu jednego odlewu forma zamyka się i rozpoczyna się kolejny cykl odlewania ciśnieniowego.
Rodzaje materiałów metalowych stosowanych w produkcji odlewów ciśnieniowych
aluminium
Aluminium jest najpopularniejszym materiałem odlewniczym. Jest lekkie, charakteryzuje się dobrą wytrzymałością mechaniczną, odpornością na korozję oraz przewodnością cieplną i elektryczną.
Stop aluminium charakteryzuje się dobrą płynnością odlewniczą i nadaje się do produkcji cienkościennych elementów o złożonej strukturze. Jest szeroko stosowany w przemyśle motoryzacyjnym, elektronicznym i lotniczym.
Cynk
Stop cynku jest bardzo łatwy do odlewania ciśnieniowego, a jego powierzchnia może być bardzo gładka i można z niego wytwarzać części o wyjątkowo wysokiej dokładności wymiarowej.
Stopy cynku charakteryzują się dobrymi właściwościami mechanicznymi i mogą być poddawane różnym procesom galwanizacji. Stop cynku jest często wykorzystywany do produkcji elementów sprzętu, modeli zabawek, akcesoriów łazienkowych, obudów urządzeń elektronicznych i innych produktów.
Magnez
Stop magnezu jest najlżejszym spośród metali stosowanych w praktyce, charakteryzuje się dużą wytrzymałością właściwą i sztywnością właściwą, a także doskonałymi właściwościami pochłaniania wstrząsów i ekranowania elektromagnetycznego.
Magnezu często używa się w sytuacjach, w których wymagana jest duża masa, np. w obudowach laptopów, korpusach aparatów fotograficznych, ramach kierownic samochodowych i elementach wyposażenia lotniczego.
Miedź
Stopy miedzi stosowane głównie w odlewnictwie ciśnieniowym to mosiądz i brąz. Miedź charakteryzuje się doskonałą przewodnością elektryczną, przewodnością cieplną, odpornością na zużycie i korozję.
Miedź ma wysoką temperaturę topnienia, co powoduje znaczne zużycie form oraz utrudnia i zwiększa koszty odlewania ciśnieniowego. Miedź jest zazwyczaj wykorzystywana do produkcji specjalnych części wymagających wysokiej wytrzymałości i przewodności elektrycznej, takich jak zawory, przekładnie i złącza elektryczne.

Rodzaje procesu produkcji odlewów ciśnieniowych z metali
Odlewanie pod ciśnieniem z komory gorącej
W odlewaniu ciśnieniowym w komorze gorącej mechanizm wtryskowy jest zanurzany w stopionym metalu, który jest wtryskiwany bezpośrednio do formy przez komorę wtryskową. Metoda odlewania ciśnieniowego w komorze gorącej jest wysoce wydajna i charakteryzuje się dużą szybkością cyklu, dzięki czemu nadaje się do metali o niskiej temperaturze topnienia, takich jak cynk, magnez i ołów.

Odlewanie matrycowe w zimnej komorze
W przypadku odlewania ciśnieniowego w komorze zimnej mechanizm wtryskowy jest oddzielony od pieca, a stopiony metal musi być wtryskiwany do komory wtryskowej ręcznie lub mechanicznie.
Odlewanie ciśnieniowe w komorze zimnej jest odpowiednie dla metali o wysokiej temperaturze topnienia, takich jak aluminium i miedź. Chociaż odlewanie ciśnieniowe w komorze zimnej jest nieco mniej wydajne, może skutecznie zapobiegać korozji urządzeń i zapewniać wysoką jakość produktu.

Odlewanie próżniowe
Odlewanie próżniowe polega na usuwaniu powietrza podczas procesu odlewania ciśnieniowego w celu zmniejszenia ilości gazu w gnieździe formy, a tym samym minimalizacji wad porowatości oraz poprawie gęstości i właściwości mechanicznych.
Odlewanie próżniowe jest często stosowane w przypadku produktów wymagających dużej wytrzymałości, np. elementów konstrukcyjnych samochodów i podzespołów lotniczych.
Odlewanie pod niskim ciśnieniem
Odlewanie niskociśnieniowe to proces, w którym ciekły metal jest powoli wtłaczany z tygla do formy za pomocą gazu pod niskim ciśnieniem, co zapewnia gładkie wypełnienie metalem i gęstą strukturę.
Odlewanie niskociśnieniowe jest często stosowane w produkcji większych części aluminiowych, takich jak koła samochodowe i bloki silników.

Odlewanie grawitacyjne
Odlewanie grawitacyjne polega na wtryskiwaniu ciekłego metalu do formy pod wpływem ciężaru własnego metalu, bez konieczności stosowania zewnętrznego wtrysku.
Odlewanie grawitacyjne to prosty proces, który nadaje się do produkcji małych i średnich serii, np. korpusów pomp, złączek rurowych, obudów mechanicznych itp.
Zalety produkcji odlewów ciśnieniowych z metali
Dokładność 3-wymiarowa
Odlewanie metali metodą ciśnieniową pozwala na produkcję precyzyjnych produktów o złożonych kształtach w pojedynczym procesie formowania, charakteryzujących się małymi tolerancjami wymiarowymi i dobrą powtarzalnością.
Części wytwarzane metodą odlewania ciśnieniowego metali mają gładką i cienką powierzchnię, którą można bezpośrednio malować, galwanizować lub polerować, co znacznie zmniejsza późniejsze procesy obróbki i wykańczania powierzchni oraz obniża ich koszty.
Wydajność produkcji
Proces odlewania ciśnieniowego charakteryzuje się krótkim cyklem, co pozwala na szybkie wtryskiwanie, chłodzenie i wyjmowanie z formy. Jest on szczególnie przydatny w produkcji wsadowej i zautomatyzowanej.
W porównaniu z tradycyjnymi metodami odlewania lub obróbki mechanicznej, odlewanie ciśnieniowe metali pozwala na produkcję bardziej powtarzalnych części w tym samym czasie, co znacznie obniża koszt jednostkowy.
Formowanie złożone
Odlewanie metali metodą ciśnieniową pozwala na produkcję części o skomplikowanej geometrii, cienkościennych strukturach i drobnych elementach, takich jak żebra wzmacniające, otwory gwintowane i wkładki, w jednej formie. Dzięki temu unika się konieczności przeprowadzania wielu procesów przetwarzania lub montażu, a wytwarzane produkty charakteryzują się wysokim stopniem integracji i wysoką integralnością strukturalną.
Siła mechaniczna
Odlewanie ciśnieniowe metali, dzięki wtryskowi pod wysokim ciśnieniem, powoduje szybkie wypełnienie wnęki formy i jej zestalenie. W rezultacie struktura wewnętrzna odlewów ciśnieniowych staje się gęstsza, z mniejszą liczbą porów i jam skurczowych, a także charakteryzuje się wyższą wytrzymałością mechaniczną, twardością i odpornością na zużycie.
Po obróbce metodą odlewania próżniowego lub półstałego, właściwości użytkowe części mogą zbliżać się do właściwości odkuwek.
Wykorzystanie materiału
Straty metalu w procesie odlewania ciśnieniowego są wyjątkowo niskie. Układ wlewowy i elementy przelewowe można ponownie wykorzystać w piecu, a ogólny wskaźnik wykorzystania materiału może sięgać ponad 90%.
W porównaniu z tradycyjnymi metodami odlewania, odlewanie metali metodą ciśnieniową nie tylko pozwala zaoszczędzić surowce, ale także korzystnie wpływa na ochronę środowiska i kontrolę kosztów.
Wady produkcji odlewów ciśnieniowych z metali
Wysoki koszt formy
Koszty projektowania i produkcji metalowych form odlewniczych są stosunkowo wysokie, zwłaszcza w przypadku form o złożonej strukturze lub form wielogniazdowych, które wymagają precyzyjnej obróbki i stali odpornej na wysokie temperatury. Dlatego początkowa inwestycja jest wysoka.
W przypadku produkcji małoseryjnej lub projektów wymagających częstych zmian konstrukcyjnych koszt formy do odlewania metali jest trudny do zamortyzowania i charakteryzuje się niską efektywnością ekonomiczną.
Nieodpowiednie dla metali o wysokiej temperaturze topnienia
Granica odporności na temperaturę maszyn i form odlewniczych ma zwykle zastosowanie jedynie do metali o średniej i niskiej temperaturze topnienia, takich jak aluminium, cynk, magnez i miedź.
Materiały o wysokiej temperaturze topnienia, takie jak stal i żelazo, nie mogą być formowane metodą odlewania ciśnieniowego, co w pewnym stopniu ogranicza zakres zastosowań tego procesu.
Wysokie koszty utrzymania
Maszyny odlewnicze i ich systemy pomocnicze (takie jak urządzenia hydrauliczne, chłodzące i natryskowe) są drogie i wymagają intensywnej konserwacji. Awaria urządzeń w trakcie produkcji może spowodować uszkodzenie form lub przestoje w produkcji, co zwiększa koszty utrzymania i eksploatacji przedsiębiorstw.
Wyzwania w procesie produkcji odlewów ciśnieniowych z metali
Problemy porowatości i kurczliwości
Porowatość i problemy z jamami skurczowymi to najczęstsze wyzwania w odlewnictwie ciśnieniowym. Podczas napełniania z dużą prędkością, jeśli powietrze z jamy formy nie zostanie usunięte na czas, zostanie ono wciągnięte do ciekłego metalu i utworzy pory. Tymczasem, gdy grube ścianki odlewu krzepną i kurczą się, jeśli nie zostaną uzupełnione wystarczającą ilością ciekłego metalu, powstaną jamy skurczowe.
Wady porów i jamy skurczowe mogą znacząco pogorszyć właściwości mechaniczne i szczelność części.
Złożona kontrola parametrów procesu
W procesie odlewania ciśnieniowego metali wiele parametrów, takich jak prędkość wtrysku, ciśnienie, temperatura i czas, musi być precyzyjnie dopasowanych. Nawet najmniejsze odchylenie któregokolwiek parametru może prowadzić do powstania wadliwych produktów.
Przykładowo, niewystarczające ciśnienie może doprowadzić do niepełnego napełnienia, natomiast nadmierna prędkość nasili porywanie, co stawia niezwykle wysokie wymagania pod względem kontroli procesu.
Kontrola deformacji
Mimo że odlewy ciśnieniowe charakteryzują się wysoką precyzją, kurczenie się odlewów po wyjęciu z formy oraz odkształcenia spowodowane uwalnianiem naprężeń szczątkowych nadal stanowią problemy, które należy ściśle kontrolować.
Czynniki wymiarowe mogą mieć wpływ na stabilność wymiarową i dokładność montażu części, zwiększając koszty późniejszej obróbki lub korekcji.
Zastosowania produkcji odlewów ciśnieniowych z metali
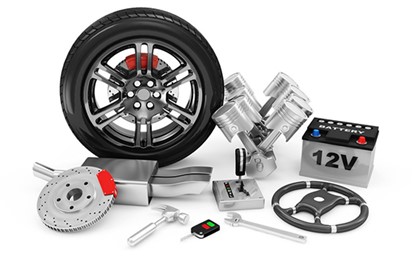
Przemysł motoryzacyjny
Przemysł motoryzacyjny to największy rynek zbytu dla odlewów ciśnieniowych. Odlewy ciśnieniowe metali mogą być wykorzystywane do produkcji bloków silnika, obudów skrzyń biegów, obudów sprzęgieł, zespołów przekładni kierowniczej, kół, a także różnego rodzaju wsporników i elementów konstrukcyjnych.
Odlewanie ciśnieniowe pozwala na produkcję części o dużej wytrzymałości i małej masie, spełniających wymogi bezpieczeństwa i oszczędności paliwa w przemyśle motoryzacyjnym.
Produkty elektroniczne
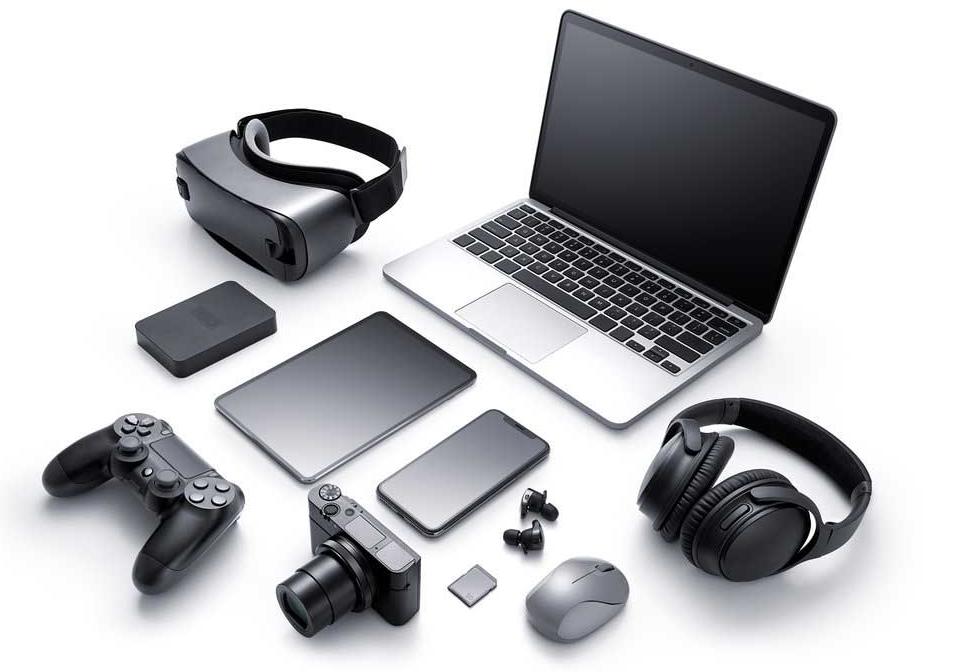
Odlewanie metali metodą ciśnieniową można stosować do produkcji wyrobów elektronicznych, np. ramek smartfonów, obudów laptopów, radiatorów, złączy itp.
Odlewy ciśnieniowe pozwalają na produkcję urządzeń elektronicznych o doskonałych właściwościach ekranowania elektromagnetycznego, wytrzymałości konstrukcyjnej i odprowadzania ciepła, a jednocześnie charakteryzujących się wyjątkowym wyglądem oraz cienką i lekką konstrukcją.
Sprzęt AGD
Podstawowe elementy wielu urządzeń gospodarstwa domowego są wytwarzane metodą odlewania ciśnieniowego. Należą do nich m.in. obudowy sprężarek lodówek, łopatki klimatyzatorów, korpusy elektronarzędzi, korpusy zaworów kranów, zamki do drzwi i różnego rodzaju przybory kuchenne.
Zalety odlewania metali metodą ciśnieniową obejmują ich trwałość, wysoką wydajność produkcji i dobre efekty obróbki powierzchni.
Lotnictwo
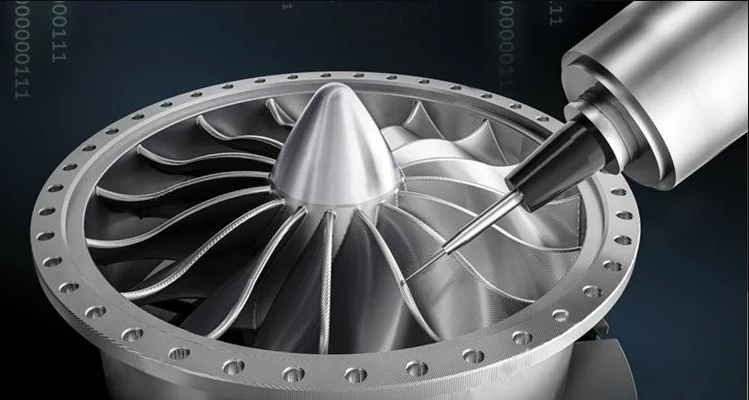
W sektorze lotniczo-kosmicznym obowiązują niezwykle wysokie wymagania dotyczące wydajności części. Odlewanie ciśnieniowe jest wykorzystywane do produkcji części silników lotniczych, kabin pocisków rakietowych, podzespołów radarowych oraz korpusów wojskowego sprzętu łączności itp.
Odlewnictwo metali metodą ciśnieniową zwykle wykorzystuje wysokowydajne stopy aluminium i magnezu, aby sprostać wymaganiom lekkości i dużej wytrzymałości.
SZLACHETNY"Usługi produkcji odlewów ciśnieniowych z metali
NOBLE to zaufane, kompleksowe rozwiązanie w zakresie produkcji dostosowanej do indywidualnych potrzeb, obejmujące wszystko od projektu prototypu po produkcję. Dysponujemy ogromnymi zasobami produkcyjnymi, odpowiednią technologią, usprawnionym procesem, fachowym przewodnictwem i doskonałym procesem kontroli jakości, aby przekształcić Twoje pomysły w rzeczywistość.
Zapewniamy wysoce precyzyjne i trwałe usługi odlewania ciśnieniowego w konkurencyjnych cenach, łącząc najnowocześniejszą technologię form odlewania ciśnieniowego z zaawansowanym sprzętem produkcyjnym. Nasi doświadczeni inżynierowie są oddani skróceniu czasu cyklu nawet o 50% i szybkiej realizacji, uzyskując w ciągu kilku minut wycenę i odbierając formę odlewniczą ciśnieniową w ciągu kilku dni.
- Certyfikowana fabryka ISO 9001 i ISO13485
- Ponad 10 lat doświadczenia w produkcji form odlewniczych
- Zaawansowany sprzęt i konkurencyjna cena
- Uzyskaj natychmiastową wycenę wykonania formy do odlewania ciśnieniowego
- Profesjonalny i bezpłatny raport DFM
- Całodobowe wsparcie techniczne
- Czas realizacji zamówienia nawet w 3 dni
Często zadawane pytania dotyczące Die Casting
Jaka jest różnica pomiędzy odlewaniem ciśnieniowym w komorze gorącej i zimnej?
Odlewanie ciśnieniowe w komorze gorącej jest odpowiednie dla metali o niskiej temperaturze topnienia, takich jak cynk i magnez, natomiast odlewanie ciśnieniowe w komorze zimnej jest stosowane dla metali o wyższej temperaturze topnienia, takich jak aluminium i miedź.
Czy części odlewane ciśnieniowo można poddawać obróbce mechanicznej lub powierzchniowej?
Tak. Części odlewane ciśnieniowo można poddać dodatkowym procesom, takim jak obróbka CNC, anodowanie, malowanie proszkowe i galwanizacja, aby uzyskać węższe tolerancje lub poprawić estetykę i odporność na korozję.
Czy odlewanie ciśnieniowe metali jest odpowiednie dla Produkcja niskonakładowa?
Tradycyjnie odlewanie ciśnieniowe jest bardziej ekonomiczne w przypadku produkcji wielkoseryjnej. Jednak dzięki nowoczesnym technologiom szybkiego oprzyrządowania i prototypowania, możliwa jest teraz wydajna produkcja małych partii, zwłaszcza w przypadku testów produktów lub produkcji limitowanych edycji.
Jakie czynniki należy wziąć pod uwagę przy projektowaniu części odlewanych ciśnieniowo?
Projektanci powinni wziąć pod uwagę grubość ścianek, kąty pochylenia, położenie wlewu i układ chłodzenia, aby zapewnić płynne napełnianie i łatwy wypływ. Prawidłowe projektowanie pomaga zredukować liczbę defektów i wydłużyć żywotność formy.
Ile kosztuje odlewanie metali ciśnieniowo?
Koszt zależy od takich czynników, jak złożoność formy, wielkość produkcji, rozmiar części i rodzaj materiału.







