
Formowanie wtryskowe przezroczystych tworzyw sztucznych może początkowo wydawać się trudne, ale przy zachowaniu precyzji i staranności jest całkowicie wykonalne. Nawet najmniejszy błąd może wpłynąć na przejrzystość, dlatego dbałość o szczegóły jest kluczowa. Ten przewodnik poprowadzi Cię krok po kroku, pomagając Ci opanować proces – od wyboru materiałów po niezbędne techniki obróbki końcowej.
Dlaczego przezroczysty plastik Wtrysk Formowanie jest wyzwaniem
Przezroczyste tworzywa sztuczne, takie jak PMMA, PC i PET, znane są z doskonałych właściwości optycznych, ale materiały te bywają nieubłagane w przypadku wystąpienia defektów. Kluczowe kwestie to:
1. Wymagania dotyczące jakości powierzchni
Wady, których należy unikać: smugi, pęcherzyki, zmętnienia, czarne plamy, odbarwienia i niewystarczający połysk.
Skutki: Nawet najmniejsze niedoskonałości mogą sprawić, że produkt końcowy stanie się bezużyteczny, ponieważ wady te są bardzo widoczne i obniżają jakość produktu.
2. Właściwości materiału
Wysoka temperatura topnienia: Materiały te wymagają wyższych temperatur przetwarzania, często przekraczających standardowe temperatury formowania wtryskowego.
Słaba płynność: Ze względu na niską płynność, kontrolowanie ciśnienia i prędkości wtrysku jest kluczowe dla uzyskania spójnych wyników.
3. Stres wewnętrzny
Przyczyny: nierównomierne tempo chłodzenia, nadmierne ciśnienie wtrysku lub nieprawidłowo zaprojektowane formy.
Skutki: Naprężenia wewnętrzne mogą powodować odkształcenia, pęknięcia lub zmniejszenie przejrzystości optycznej, co poważnie wpływa na wygląd i funkcjonalność produktu.
Najlepsze praktyki w zakresie formowania wtryskowego tworzyw sztucznych przezroczystych
1. Przygotowanie i suszenie materiału
- Czystość: Aby mieć pewność, że surowce są wolne od zanieczyszczeń, należy stosować szczelne pojemniki zarówno do przechowywania, jak i transportu.
- Wysuszenie: Należy usunąć wilgoć, aby zapobiec degradacji materiału. Zaleca się stosowanie systemu z suchym zasobnikiem z przefiltrowanym i osuszonym powietrzem.
Porady:
- Materiały takie jak PMMA należy suszyć w temperaturze 80–90°C przez 3–4 godziny.
- Należy unikać przesuszenia, gdyż może to spowodować kruchość.
2. Czyszczenie maszyn i śrub
- Zapobieganie zanieczyszczeniom: Przed użyciem i po każdym użyciu należy wyczyścić lufę, śrubę i dyszę, aby zapobiec krzyżowemu zanieczyszczeniu materiałów.
- Środki czyszczące: Aby zapewnić dokładne czyszczenie, należy stosować specjalistyczne środki do czyszczenia śrub lub żywice, np. PE/PS.
- Tymczasowe wyłączenie: W przypadku czasowego wyłączenia należy obniżyć temperaturę bębna i suszarki, aby zminimalizować degradację materiału.
3. Projektowanie form i projektowanie produktów
- Jednolita grubość ścianki: Zapewnia równomierne chłodzenie, co łagodzi powstawanie naprężeń.
- Kąty pochylenia: Należy zachować odpowiednie kąty pochylenia, aby umożliwić płynne wyjmowanie z formy.
- Płynne przejścia: Zminimalizuj ostre narożniki — należy stosować krawędzie zaokrąglone, aby uniknąć koncentracji naprężeń.
- Konstrukcja bramy i prowadnicy: Optymalne są szerokie i krótkie wrota i kanały, w razie potrzeby można dodać studzienki odprowadzające zimne ślimaki.
- Wykończenie powierzchni: Aby uzyskać optymalne wykończenie, chropowatość powierzchni formy powinna być utrzymywana poniżej 0.8 µm.
- Odpowietrzanie: Właściwa wentylacja jest konieczna, aby wydalić powietrze i gazy w trakcie procesu formowania.
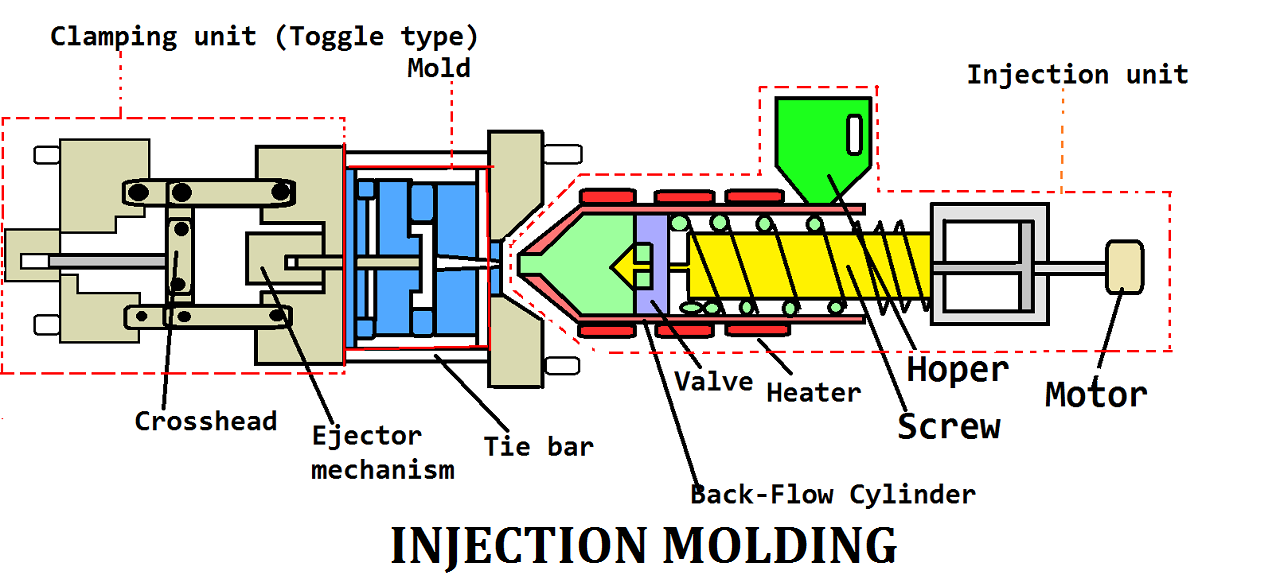
4. Proces formowania wtryskowego i ustawienia maszyny
- Wybór maszyny: Preferowane są maszyny wyposażone w specjalne ślimaki i dysze z regulacją temperatury.
- Temperatura Control: Należy upewnić się, że temperatura beczki jest ustawiona na tyle wysoko, aby zapobiec degradacji materiału, ale w granicach bezpieczeństwa dla danego materiału.
- ciśnienie: Aby pokonać lepkość, konieczne jest zastosowanie wysokiego ciśnienia wtrysku; należy jednak unikać nadmiernego ciśnienia, aby zapobiec powstawaniu naprężeń w materiale.
- Prędkość: Utrzymuj niskie lub umiarkowane prędkości wtrysku. W przypadku niektórych materiałów może być konieczne zastosowanie wtrysku wieloetapowego.
- Czas cyklu: Zminimalizuj czas przetrzymywania i cykli, aby ograniczyć degradację materiału.
- Prędkość ślimaka i ciśnienie przeciwne: Aby zapobiec uszkodzeniu materiału, należy utrzymywać niską prędkość ślimaka i przeciwciśnienie.
- Temperatura formy: Utrzymuj precyzyjną kontrolę temperatury; wyższe temperatury formy poprawiają przepływ i minimalizują naprężenia wewnętrzne.
5. Dodatkowe uwagi
- Środki ułatwiające wyjmowanie z formy: Stosować w minimalnych ilościach, aby uniknąć uszkodzeń powierzchni.
- Zastosowanie przemiału: Ogranicz użycie materiału przemiałowego do mniej niż 20% całkowitej mieszanki materiałowej.
- Przetwarzanie końcowe: Aby złagodzić naprężenia wewnętrzne, zaleca się wyżarzanie części (oprócz PET).
Przewodnik po wyborze materiałów
1. Polimetakrylan metylu (PMMA)
Zalety: PMMA charakteryzuje się doskonałą przejrzystością optyczną i niezwykłą odpornością na warunki atmosferyczne, dzięki czemu idealnie nadaje się do zastosowań zewnętrznych i przezroczystych.
Wady: Materiał jest z natury kruchy i wykazuje słabą odporność na uderzenia, co ogranicza jego zastosowanie w zastosowaniach, w których występują duże naprężenia mechaniczne.
Zastosowania: PMMA jest zazwyczaj wykorzystywane w osłonach lamp, soczewkach optycznych i innych elementach wymagających przezroczystych, odpornych na warunki atmosferyczne materiałów.
2. Poliwęglan (PC)
Zalety: Do najważniejszych cech poliwęglanu należą wysoka wytrzymałość na uderzenia i odporność na ciepło, dzięki czemu nadaje się on do wymagających zastosowań.
Wady: PC jest podatny na pękanie naprężeniowe, szczególnie w obecności czynników środowiskowych, takich jak promieniowanie UV i wilgoć.
Zastosowania: Materiał ten jest powszechnie używany w produkcji szkła kuloodpornego, soczewek okularowych i urządzeń medycznych, gdzie wytrzymałość i odporność na ciepło mają kluczowe znaczenie.
3. Politereftalan etylenu (PET)
Zalety: PET charakteryzuje się wysoką wytrzymałością na rozciąganie i doskonałą odpornością chemiczną, co czyni go idealnym materiałem do rozwiązań opakowaniowych.
Wady: Jedną z wad PET jest znaczna absorpcja wilgoci, która w pewnych warunkach może zagrozić jego integralności.
Zastosowania: PET jest najczęściej używany do produkcji butelek na napoje, opakowań do żywności i innych zastosowań, w których wymagana jest wytrzymałość i odporność na działanie substancji chemicznych.
4. Cykliczny kopolimer olefinowy (COC)
Zalety: COC jest materiałem wysoce przejrzystym i charakteryzuje się niską absorpcją wilgoci, co sprawia, że jest doskonałym materiałem do zastosowań optycznych i medycznych.
Wady: Wyższy koszt COC może okazać się nieopłacalny w przypadku niektórych zastosowań, szczególnie gdy priorytetem jest efektywność kosztowa.
Zastosowania: COC jest zazwyczaj używany w opakowaniach medycznych, foliach optycznych i innych zastosowaniach o wysokiej przejrzystości, w których odporność na wilgoć ma kluczowe znaczenie.
Często Zadawane Pytania (FAQ)
P1: Jakie są najczęstsze wady w procesie formowania wtryskowego przezroczystych tworzyw sztucznych?
- A: Często pojawiają się problemy takie jak pęcherzyki powietrza, smugi, wewnętrzne pęknięcia naprężeniowe i przebarwienia. Mogą one negatywnie wpłynąć na przejrzystość i ogólny wygląd plastiku.
P2: Jak wybrać odpowiedni materiał do formowania wtryskowego materiałów przezroczystych?
- A: Zależy, co produkujesz! Do elementów optycznych wybierz PMMA. Jeśli potrzebujesz czegoś wytrzymałego i odpornego na uderzenia, PC będzie najlepszym wyborem.
P3: Jak mogę uniknąć naprężeń wewnętrznych podczas formowania wtryskowego tworzyw sztucznych przezroczystych?
- A: Postaraj się zoptymalizować konstrukcję formy, starannie zarządzaj procesem chłodzenia i nie zapomnij o obróbce końcowej, np. wyżarzaniu, aby zredukować naprężenia.
P4: Jakie są nadchodzące trendy w formowaniu wtryskowym przezroczystych tworzyw sztucznych?
- A: Obserwujemy pewne ekscytujące trendy, takie jak inteligentna technologia formowania, przyjazne dla środowiska metody produkcji i mikrowtrysk, które zajmują centralne miejsce.
The End
Chociaż formowanie wtryskowe przezroczystych tworzyw sztucznych jest skomplikowane, przestrzeganie odpowiednich kroków w zakresie przygotowania, projektowania i kontroli procesu może prowadzić do uzyskania zachwycających, bezbłędnych elementów. Współpraca z ekspertem zapewni Ci dodatkową przewagę i pozwoli uzyskać najwyższej jakości rezultaty.
Działaj już teraz: Napisz do nas, a nasi eksperci pomogą Ci stworzyć idealne rozwiązanie dla Twoich potrzeb w zakresie formowania wtryskowego tworzyw sztucznych transparentnych. Jesteśmy gotowi Ci pomóc!






