
Spośród różnych metod produkcji, odlewanie ciśnieniowe wyróżnia się jako jedna z najważniejszych. Dzięki odlewaniu ciśnieniowemu firmy mogą wydajnie wytwarzać wytrzymałe, precyzyjne i złożone elementy metalowe. Przemysł motoryzacyjny, lotniczy, elektroniczny i urządzeń medycznych szeroko wykorzystują te procesy.
W tym przewodniku omówimy zasady odlewania ciśnieniowego, powszechnie stosowane materiały oraz dobór odpowiedniego stopu i wykończenia powierzchni. Dodatkowo, omówimy produkcję form i kryteria wyboru godnego zaufania partnera w zakresie odlewnictwa ciśnieniowego. Niezależnie od tego, czy dopiero zaczynasz swoją przygodę z produkcją, czy szukasz ulepszonych rozwiązań, ten artykuł oferuje cenne wskazówki, które pomogą Ci podjąć decyzję.
Co to jest odlewanie ciśnieniowe?
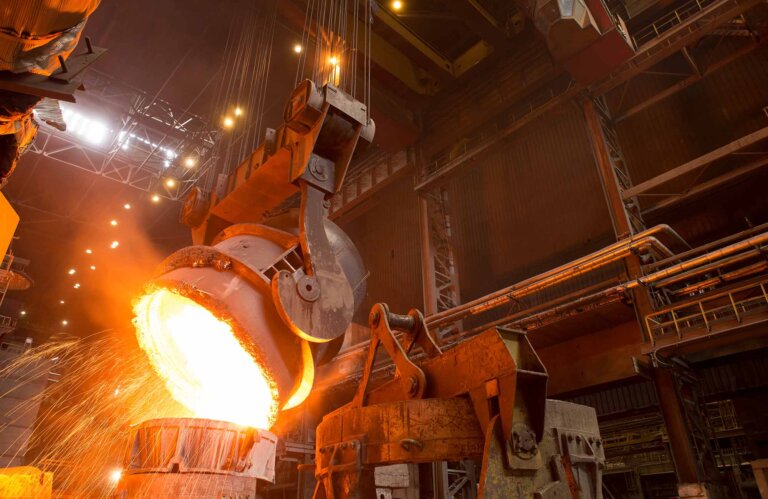
Odlewanie ciśnieniowe to proces odlewania metali polegający na wtłaczaniu ciekłego metalu pod wysokim ciśnieniem do wnęki formy. Wnęka formy jest formowana za pomocą dwóch form z hartowanej stali narzędziowej, obrabianych mechanicznie, które działają jak forma wtryskowa.
6 rodzajów odlewów ciśnieniowych
🔩 1. Odlewanie ciśnieniowe w komorze gorącej
✅ Najlepsze dla:
-
Metale o niskiej temperaturze topnienia : cynk, magnez, ołów i niektóre stopy miedzi
🔧 Jak to działa:
-
Mechanizm wtryskowy zanurzony jest w stopionym metalu.
-
Metal jest podawany do wnęki matrycy poprzez system typu „gęsia szyja”.
💡 Zalety:
-
Szybkie czasy cyklu
-
Wysoka wydajność produkcji
-
Długa żywotność matrycy (szczególnie cynkowej)
-
Niższa konserwacja
❌ Niedogodności:
-
Nie nadaje się do metali o wysokiej temperaturze topnienia, takich jak aluminium (uszkodziłoby to elementy typu gooseneck)
❄️ 2. Odlewanie ciśnieniowe w komorze zimnej
Istnieją cztery główne rodzaje odlewów ciśnieniowych, z których każdy nadaje się do różnych zastosowań, w zależności od rodzaju metalu, złożoności detalu, wielkości produkcji i wymaganego wykończenia powierzchni. Poniżej przedstawiono 6 najpopularniejszych rodzajów odlewów ciśnieniowych:
✅ Najlepszy dla:
-
Metale o wysokiej temperaturze topnienia : aluminium, mosiądz, stopy miedzi
🔧 Jak to działa:
-
Stopiony metal wlewa się ręcznie lub automatycznie do zimnej komory wtryskowej, a następnie wtłacza do matrycy za pomocą tłoka.
💡 Zalety:
-
Może obsługiwać metale zbyt korozyjne lub gorące dla systemów z komorą gorącą
-
Dobre właściwości mechaniczne
-
Szeroko stosowany w motoryzacji i lotnictwie
❌ Niedogodności:
-
Dłuższe cykle niż w komorze gorącej
-
Bardziej złożony sprzęt i obsługa
🌀 3. Odlewanie ciśnieniowe próżniowe
✅ Najlepszy dla:
-
Wysokowydajne części aluminiowe i magnezowe (np. części konstrukcyjne do zastosowań w lotnictwie i motoryzacji)
🔧 Jak to działa:
-
Przed wtryśnięciem metalu w komorze formy wytwarza się próżnię , aby ograniczyć ilość uwięzionego powietrza.
💡 Zalety:
-
Minimalizuje porowatość (lepsze do spawania i obróbki cieplnej)
-
Zwiększa wytrzymałość i integralność strukturalną
-
Lepsze wykończenie powierzchni
❌ Niedogodności:
-
Droższe maszyny
-
Dłuższe cykle czasowe
🧬 4. Odlewanie metodą prasowania ciśnieniowego (kucie ciekłego metalu)
✅ Najlepszy dla:
-
Elementy aluminiowe i magnezowe o wysokiej wytrzymałości
🔧 Jak to działa:
-
Stopiony metal wlewa się do otwartej matrycy i ściska pod wysokim ciśnieniem, aż do zestalenia.
💡 Zalety:
-
Bardzo niska porowatość
-
Doskonałe właściwości mechaniczne (prawie jak kucie)
-
Idealny do części wymagających obróbki cieplnej
❌ Niedogodności:
-
Niższa wydajność produkcji
-
Wyższy koszt sprzętu
🧬 5. Odlewanie grawitacyjne (GDC)
✅ Najlepszy dla:
-
Odlewanie grawitacyjne jest najbardziej odpowiednie dla metali nieżelaznych, które charakteryzują się dobrą płynnością i stosunkowo niską temperaturą topnienia.
| Materiał | Dlaczego jest to odpowiednie | Zastosowania |
|---|---|---|
| Stopy aluminium | Lekka, dobra płynność, odporność na korozję | Części silników, obudowy, naczynia kuchenne |
| Stopy magnezu | Bardzo lekki, dobry stosunek wytrzymałości do wagi | Części samochodowe i lotnicze |
| Stopy miedzi (np. mosiądz, brąz) | Dobra przewodność cieplna/elektryczna | Armatura hydrauliczna, elementy elektryczne |
| Stopy cynku | Dobra płynność, łatwe odlewanie drobnych szczegółów | Małe, złożone komponenty, sprzęt |
🔧 Jak to działa:
-
Zasada odlewania grawitacyjnego polega na napełnianiu formy metalowej stopionym metalem wyłącznie przy użyciu siły grawitacji, bez użycia jakiejkolwiek siły zewnętrznej lub ciśnienia.
💡 Zalety:
-
Niższe koszty narzędzi i sprzętu w porównaniu do LPDC.
-
Krótszy czas cyklu , co przekłada się na wyższą wydajność w przypadku prostych części.
-
Dobra jakość wykończenia powierzchni i dokładność wymiarowa.
-
Trwała forma pozwala na wielokrotne wykorzystanie i produkcję spójnych części.
-
Nadaje się do średnich i dużych serii produkcyjnych.
-
Stosunkowo prosty proces i maszyny.
❌ Niedogodności:
-
Większa porowatość z powodu niekontrolowanego, turbulentnego wypełniania.
-
Ograniczona złożoność projektu , zwłaszcza w przypadku części cienkościennych lub skomplikowanych.
-
Mniejsza kontrola nad przepływem metalu , co może prowadzić do wad odlewów.
-
Właściwości mechaniczne mogą być gorsze, jeżeli nie zostaną poddane dalszej obróbce (np. obróbce cieplnej).
-
Ręczne nalewanie może powodować niespójności.
🧬 6. Odlewanie ciśnieniowe niskociśnieniowe (LPDC)
✅ Najlepszy dla:
Stop aluminium to idealny materiał do odlewania ciśnieniowego i jest szeroko stosowany w przemyśle motoryzacyjnym, elektronice użytkowej i medycynie.
| Materiał | Cechy, które pasują do LPDC | Typowe zastosowania |
| Stopy magnezu | Lekka, dobra wytrzymałość, przyzwoita zdolność do rzucania | Komponenty samochodowe, obudowy elektroniki |
| Stopy miedzi | Wysoka przewodność, dobra wytrzymałość, odporność na korozję | Części elektryczne, armatura hydrauliczna |
| Mosiądz | Dobra płynność, obrabialność | Zawory, osprzęt dekoracyjny |
| Stopy aluminium | Lekka, dobra wytrzymałość, przyzwoita zdolność do rzucania
dobra wytrzymałość, odporność na korozję, dobra płynność i obrabialność |
Szeroko stosowany w kołach samochodowych, elementach silników i konstrukcjach lotniczych |
🔧 Jak to działa:
-
Odlewanie niskociśnieniowe opiera się na zasadzie wtłaczania ciekłego metalu ku górze do wnęki formy za pomocą sprężonego powietrza, co skutkuje gładkim, kontrolowanym wypełnianiem i wysoką jakością odlewów.
💡 Zalety:
-
Bardzo niska porowatość dzięki płynnemu, laminarnemu przepływowi metalu
-
Doskonała dokładność wymiarowa i wykończenie powierzchni
-
Lepsze właściwości mechaniczne , nadają się do obróbki cieplnej
-
Umożliwia wykonywanie cienkościennych i złożonych geometrii
-
Wysoce kontrolowany proces , redukujący ilość odpadów i poprawiający powtarzalność
-
Nadaje się do dużych części konstrukcyjnych , takich jak koła samochodowe i elementy podwozia
❌ Niedogodności:
-
Wyższe koszty sprzętu i narzędzi
-
Dłuższe cykle w porównaniu do GDC
-
Bardziej złożona konfiguracja i kontrola procesu
-
Wymaga systemów ciśnieniowych i większej wiedzy operacyjnej
Zalety i wady procesu odlewania ciśnieniowego
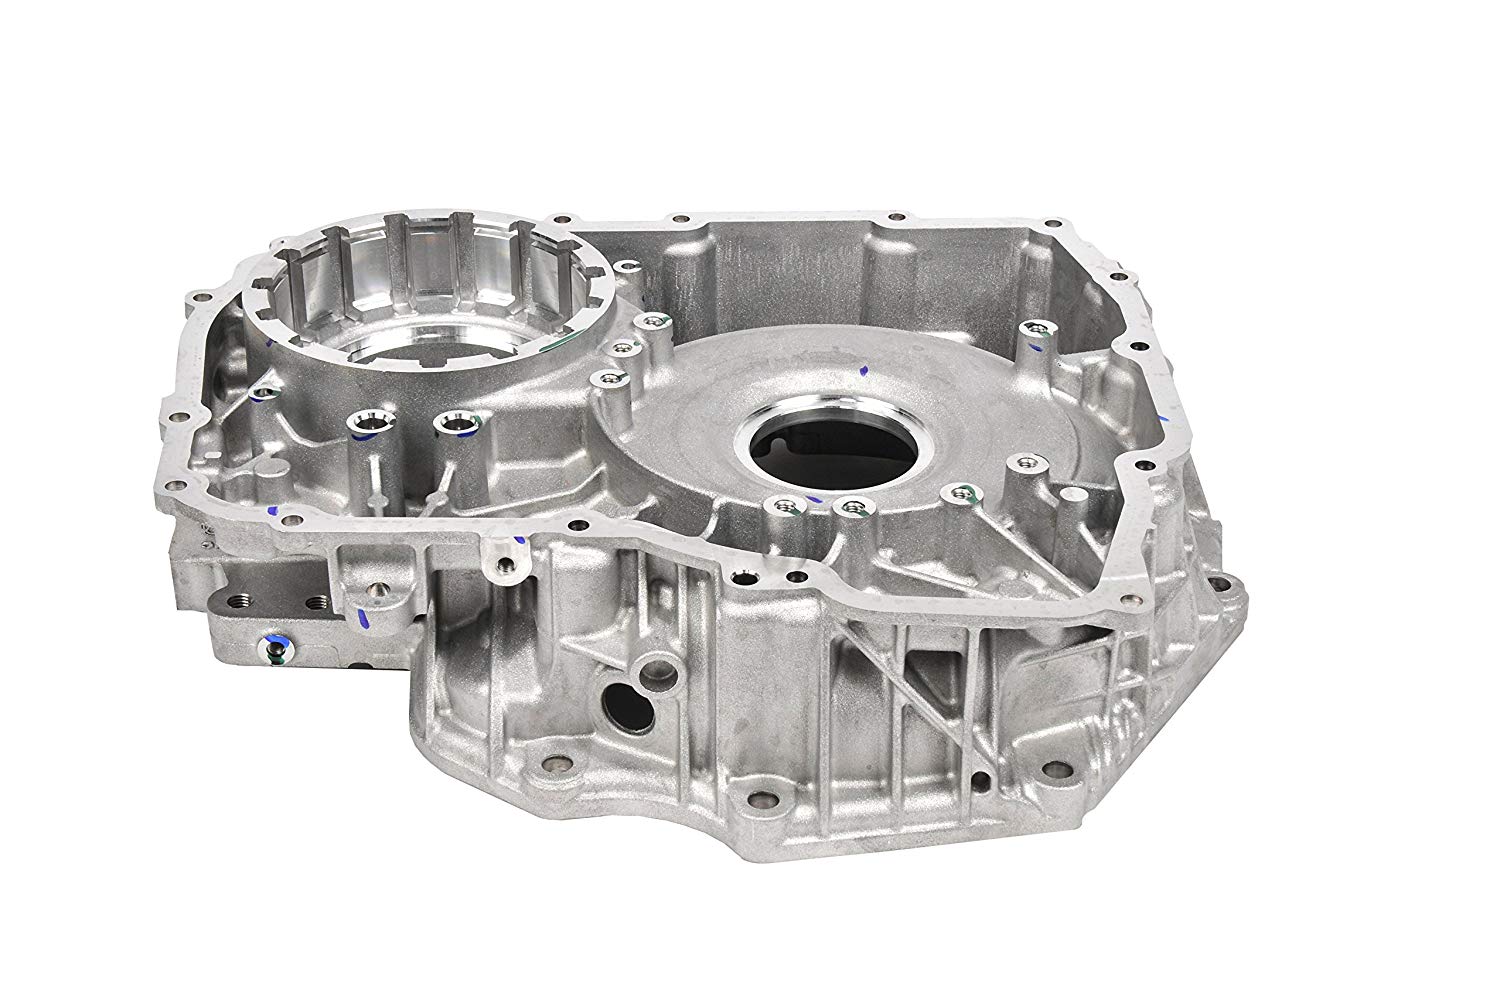
Odlewanie ciśnieniowe to proces produkcyjny, w którym ciekły metal jest wtryskiwany pod wysokim ciśnieniem do wnęki formy. Jest szeroko stosowany do produkcji złożonych elementów metalowych o doskonałej jakości powierzchni i dokładności wymiarowej. Oto zestawienie zalet i wad :
✅ Zalety odlewania ciśnieniowego
-
Wysoka precyzja i dokładność
-
Produkuje części o ścisłych tolerancjach i spójnych wymiarach.
-
Często wymagana jest minimalna obróbka i wykańczanie.
-
-
Doskonałe wykończenie powierzchni
-
Części mają gładką powierzchnię, co zmniejsza potrzebę dalszej obróbki.
-
-
Wysoka wydajność produkcji
-
Idealne do produkcji masowej — gdy forma jest już gotowa, można szybko wyprodukować tysiące części.
-
-
Trwałe i mocne części
-
Dobre właściwości mechaniczne, szczególnie w przypadku metali nieżelaznych, takich jak aluminium, cynk i magnez.
-
-
Elastyczność projektu
-
Złożone kształty, cienkie ścianki i drobne szczegóły są łatwo osiągalne.
-
-
Efektywność materiałowa
-
Minimalna ilość odpadów; nadmiar metalu często można poddać recyklingowi.
-
❌ Wady odlewania ciśnieniowego
-
Wysoki koszt początkowy
-
Drogie formy (matryce) i ustawienia sprawiają, że jest to opłacalne jedynie w przypadku produkcji wielkoseryjnej.
-
-
Ograniczone do metali nieżelaznych
-
Zazwyczaj stosowany do aluminium, cynku i magnezu. Nie nadaje się do stali i żelaza.
-
-
Problemy z porowatością
-
Uwięziony gaz może powodować porowatość, która może osłabić element i wpłynąć na wykończenie powierzchni lub powłokę galwaniczną.
-
-
Ograniczenia rozmiaru
-
Najlepiej nadaje się do małych i średnich części; do obróbki dużych części może być potrzebny specjalistyczny i kosztowny sprzęt.
-
-
Czas oczekiwania
-
Zaprojektowanie i wyprodukowanie matrycy jest czasochłonne, co może opóźnić początkową produkcję.
-
-
Ograniczone przetwarzanie końcowe (np. obróbka cieplna)
-
Niektóre stopy odlewane ciśnieniowo nie nadają się do łatwej obróbki cieplnej, co ogranicza możliwości poprawy ich właściwości mechanicznych.
-
Podsumowanie zalet i wad odlewania ciśnieniowego:
| WYGLĄD | Die Casting |
|---|---|
| Koszt (konfiguracja) | Wysoki |
| Koszt (za jednostkę) | Niska (objętość) |
| Tolerancja/Dokładność | Doskonały |
| Wielkość produkcji | Wysoki |
| Odpowiednie metale | Tylko metale nieżelazne |
| Wykończenie powierzchni | bardzo dobry |
| Wpływ na środowisko | Umiarkowany (recykling pomaga) |
Odlewanie ciśnieniowe w porównaniu z innymi procesami produkcyjnymi
Poniżej przedstawiono porównanie odlewania ciśnieniowego z innymi powszechnie stosowanymi procesami produkcyjnymi, podkreślając, w jakich obszarach metoda ta sprawdza się najlepiej, a w jakich przypadkach lepszym rozwiązaniem mogłyby być alternatywne metody:
🔧 1. Odlewanie ciśnieniowe kontra Odlewanie piaskowe
| Cecha | Die Casting | Odlewanie piaskowe |
|---|---|---|
| Wykończenie powierzchni | Gładki, wysokiej jakości | Szorstka powierzchnia |
| Dokładność wymiarowa | Wysoki | Umiarkowany |
| Koszty oprzyrządowania | Wysokie (drogie matryce) | Niskie (tanie formy) |
| Wielkość produkcji | Wysoki | Niski do średniego |
| Rodzaje materiałów | Metale nieżelazne (głównie) | Żelazne i nieżelazne |
| Ustawienia czasu | Długi (ze względu na konstrukcję matrycy) | Short |
| Rozmiar części | Mały do średniego | Od małego do bardzo dużego |
| Czas cyklu | Bardzo krótki (szybka produkcja) | Długie (powolne chłodzenie, obsługa ręczna) |
| Ponowne wykorzystanie formy | Tysiące cykli | Jednorazowe użycie |
🔹 Podsumowanie :
-
Odlewanie ciśnieniowe stosuje się w przypadku produkcji dużych , precyzyjnych i estetycznych części metalowych.
-
Odlewy piaskowe stosuje się w przypadku dużych , małoobjętościowych lub wykonanych z metali żelaznych.
🛠️. 2. Odlewanie ciśnieniowe kontra Formowanie wtryskowe
| Cecha | Die Casting | Formowanie wtryskowe |
|---|---|---|
| Materiał | Metale (głównie aluminium, cynk itp.) | Tworzywa termoplastyczne (tworzywa sztuczne) |
| Koszty oprzyrządowania | Wysoki | Wysoki |
| Wielkość produkcji | Wysoki | Wysoki |
| Wykończenie powierzchni | Doskonały | Doskonały |
| Waga produktów | Cięższy (metal) | Zapalniczka (plastikowa) |
| Moc: | Wysoki (metal) | Dolna (plastikowa) |
| Zastosowania | Motoryzacja, elektronika, narzędzia | Dobra konsumpcyjne, medyczne i opakowania |
🔹 Podsumowanie :
-
Odlewanie ciśnieniowe jest najlepszą metodą wytwarzania mocnych i trwałych części metalowych.
-
Formowanie wtryskowe jest najlepszym rozwiązaniem dla części z tworzyw sztucznych o podobnych zaletach produkcyjnych.
⚙️ 3. Odlewanie ciśnieniowe kontra Obróbka CNC
| Cecha | Die Casting | Obróbka CNC |
|---|---|---|
| Odpady materiałowe | Niskie (wlewy/kanały nadające się do recyklingu) | Wysoki (materiał usunięty) |
| Tolerancja | Wysoki | Bardzo wysoki (precyzyjny) |
| Złożoność projektu | Wysoki (możliwe skomplikowane kształty) | Wysoki, ale często ograniczony przez narzędzia |
| Prędkość (na część) | Bardzo szybki (po konfiguracji) | Wolniej |
| Koszt (za część) | Niska głośność | Wysoki (szczególnie pod względem głośności) |
| Ustawienia czasu | Wysoki | Niski do średniego |
🔹 Podsumowanie :
-
Odlewanie ciśnieniowe jest lepszą metodą masowej produkcji skomplikowanych kształtów.
-
Obróbka CNC sprawdza się przy pracach małoseryjnych , wymagających dużej precyzji lub przy prototypach .
🧰 4. Odlewanie ciśnieniowe kontra Kucie
| Cecha | Die Casting | Kucie |
|---|---|---|
| Moc: | Dobre, ale może mieć porowatość | Bardzo wysoka (poprawiona struktura ziarna) |
| Złożoność projektu | Wysoki (skomplikowane kształty, cienkie ścianki) | Niski do umiarkowanego |
| Wykończenie powierzchni | Doskonały | Szorstki |
| Dokładność wymiarowa | Wysoki | Umiarkowany |
| Koszty: | Niższy przy dużej objętości | Wyższe na jednostkę |
🔹 Podsumowanie :
-
Kucie pozwala na produkcję bardzo wytrzymałych części przeznaczonych do zastosowań konstrukcyjnych.
-
Odlewanie ciśnieniowe zapewnia większą elastyczność projektowania i jakość wykończenia.
Wybór materiałów do odlewania ciśnieniowego
🧪 Wprowadzenie do materiałów odlewanych ciśnieniowo:
Odlewanie ciśnieniowe polega na wtłaczaniu stopionego metalu do wnęki formy pod wysokim ciśnieniem. Wybór materiału jest kluczowy, ponieważ wpływa na właściwości mechaniczne, odporność na korozję, wykończenie powierzchni, obrabialność i koszty. Odlewanie ciśnieniowe zazwyczaj wykorzystuje metale nieżelazne ze względu na ich niższą temperaturę topnienia i lepsze właściwości przepływu.
| Czynnik | Aluminium | Cynk | Magnez | Miedź |
|---|---|---|---|---|
| Moc: | Umiarkowany | Wysoki | Umiarkowany | Wysoki |
| Waga | Niski | Umiarkowany | bardzo niska | Wysoki |
| Koszt (materiał) | Umiarkowany | Niski | Wysoki | Bardzo wysoki |
| Odporność na korozję | Wysoki | Umiarkowany | Niski do umiarkowanego | Wysoki |
| Skrawalność | Dobry | Doskonały | Doskonały | Umiarkowany |
| Umrzyj Życie | Umiarkowany | Bardzo wysoki | Wysoki | Niski |
| Temperatura topnienia (°C) | ~ 660 | ~ 390 | ~ 650 | ~ 1080 |
Usługa odlewania ciśnieniowego aluminium
Aluminium, podstawowy materiał w odlewnictwie ciśnieniowym, jest wykorzystywane w odlewaniu ciśnieniowym w komorze zimnej ze stopami zawierającymi magnez, miedź i krzem. Odlewy ciśnieniowe z aluminium idealnie nadają się do produkcji skomplikowanych i precyzyjnych elementów, ponieważ są lekkie i charakteryzują się wysoką stabilnością wymiarową. Zapewniają również takie korzyści, jak odporność na wysokie temperatury, doskonała przewodność elektryczna i odporność na korozję.
Do powszechnie stosowanych stopów aluminium odlewanych ciśnieniowo należą:
| 360 | A360 | 380 | A380 | 383 | |
| Gęstość | 2.63 g/cm³ | 2.63 g/cm³ | 2.74 g/cm³ | 2.71 g/cm³ | 2.74 g/cm³ |
| Zakres topnienia (℃) | 557-596 | 557-596 | 540-595 | 540-595 | 516-582 |
| Electrical
Przewodność |
30% IACS | 29% IACS | 27% IACS | 23% IACS | 23% IACS |
| Termiczny
Przewodność |
113 W/(m'K) | 113 W/(m'K) | 96.2 W/(m'K) | 96.2 W/(m'K) | 96.2 W/(m'K) |
| Najwyższa wytrzymałość na rozciąganie | 300 MPa | 320 MRa | 320 MRa | 320 MRa | 310 MRa |
| Wydajność wytrzymałości | 170 MPa | 170 MPa | 170 MPa | 170 MPa | 170 MPa |
| Twardość | 75 BHN | 75 BHN | 75 BHN | 75 BHN | 75 BHN |
| Siła zmęczenia | 140 MPa | 140 MPa | 140 MPa | 140 MPa | 140 MPa |
| Wytrzymałość na ścinanie | 190 MPa | 190 MPa | 190 MPa | 190 MPa | 190 MPa |
| Wydłużenie | 2.5% | 2.5% | 2.5% | 2.5% | 2.5% |
-
Zalety aluminium w odlewnictwie ciśnieniowym:
-
Lekki, a jednocześnie mocny
-
Doskonała odporność na korozję
-
Dobra przewodność cieplna i elektryczna
-
Recyklingu
-
-
Zastosowania odlewów aluminiowych: części samochodowe, obudowy urządzeń elektronicznych, elektronarzędzia
Usługa odlewania ciśnieniowego cynku
Stopy cynku są kluczowym materiałem do odlewania ciśnieniowego. Odlewy cynkowe są preferowane ze względu na doskonałe właściwości galwaniczne, a także dodatkowe zalety, takie jak wysoka udarność i ciągliwość. Jest to popularny wybór wśród producentów, ponieważ łatwo go odlewać za pomocą maszyny do odlewania ciśnieniowego z gorącą komorą, a jego lejność minimalizuje zużycie matrycy. Cynk jest często mieszany z miedzią, magnezem i aluminium, ponieważ jest gęstszy niż magnez i aluminium.
Do powszechnie stosowanych stopów cynku odlewanych ciśnieniowo należą:
| Klasa stopu | Zamak 2 | Zamak 3 | Zamak 5 | Zamak 7 | ZA-8 |
| Gęstość (g/cm³) | 6.7 | 6.6 | 6.7 | 6.8 | 6.9 |
| Temperatura topnienia (℃) | 383-386 | 381-387 | 379-386 | 380-386 | 381-387 |
| Przewodność cieplna (W/m`K) | 109 | 116 | 113 | 113 | 116 |
| Współczynnik rozszerzalności cieplnej (10^-6/K) | 26.5 | 27.5 | 26.9 | 26.5 | 26.5 |
| Przewodność elektryczna (% IACS) | 27 | 27 | 27 | 27 | 26 |
| Główny skład chemiczny | 3.5-4.3% Al 0.02-0.05% Mg 0.035-0.06% Cu |
3.5-4.3% Al 0.03% magnezu 0.03% Cu |
3.5-4.3% Al 0.035% magnezu 0.035% Cu |
3.5-4.3% Al 0.03-0.06% Mg 0.03-0.06% Cu |
3.5-4.3% Al 0.05-0.5% Mg 0.005-0.03% Cu 0.005-0.03% Ni 0.005-0.03% Fe |
| Wytrzymałość na rozciąganie (MPa) | 295 | 255 | 310 | 345 | 380 |
| Granica plastyczności (MPa) | 240 | 215 | 230 | 275 | 320 |
| Wydłużenie (%) | 2 | 3 | 6 | 3 | 1 |
| Twardość (HB) | 82 | 70 | 90 | 95 | 100 |
| Główne różnice | Zawiera mniej Mg i Cu, nadaje się do większych części | Zawiera mniej Mg i Cu, nadaje się do większych części | Zawiera mniej Mg i Cu, nadaje się do większych części | Zawiera więcej magnezu i miedzi, nadaje się do części o skomplikowanych kształtach | Zawiera Mg, Cu, Ni i Fe, o wyższej wytrzymałości i twardości |
| Główne zastosowania odlewów | Samochody, meble, sprzęt AGD i części mechaniczne | Sprzęt elektryczny, narzędzia ręczne, zabawki | Maszyny, architektura i motoryzacja | Motoryzacja, elektryka, sprzęt | Przemysłowy, motoryzacyjny, elektryczny |
-
Zalety cynku w odlewnictwie ciśnieniowym:
-
Wysoka wytrzymałość i wytrzymałość
-
Doskonała dokładność wymiarowa i wykończenie powierzchni
-
Niższa temperatura topnienia (oszczędność energii)
-
Długa żywotność matrycy (mniejsze zużycie matrycy)
-
-
Zastosowania odlewów cynkowych : elektronika użytkowa, elementy wyposażenia wnętrz samochodowych, zamki, przekładnie
Odlewnictwo ciśnieniowe stopów magnezu:
-
Popularne gatunki : AZ91D, AM60B
-
Zalety magnezu w odlewnictwie ciśnieniowym :
-
Bardzo lekki (najlżejszy metal konstrukcyjny)
-
Dobry stosunek wytrzymałości do masy
-
Dobra obrabialność
-
-
Wady stosowania magnezu w odlewnictwie ciśnieniowym :
-
Droższe
-
Podatne na korozję bez powłoki
-
-
Zastosowania odlewów magnezowych : przemysł lotniczy, motoryzacyjny, urządzenia mobilne
Stopy miedzi Odlewanie ciśnieniowe:
-
Mniej powszechne w odlewnictwie wysokociśnieniowym, ale czasami stosowane w specjalistycznym odlewnictwie niskociśnieniowym lub grawitacyjnym.
-
Zalety miedzi w odlewnictwie ciśnieniowym:
-
Wysoka wytrzymałość i odporność na zużycie
-
Doskonała przewodność elektryczna i cieplna
-
-
Wady miedzi w odlewnictwie ciśnieniowym:
-
Wysoka temperatura topnienia (większe naprężenie matrycy)
-
Drogi
-
-
Zastosowania : złącza elektryczne, elementy hydrauliczne
Na co zwrócić uwagę przy wyborze stopów do odlewów ciśnieniowych
Wybrany stop ma bezpośredni wpływ na osiągi produktu końcowego i koszty jego produkcji. Aby dokonać właściwego wyboru, należy pamiętać o następujących pięciu kwestiach:
1. Właściwości mechaniczne
Wybierz stop, który spełnia wymagania dotyczące wytrzymałości, twardości i trwałości finalnego elementu. Właściwości mechaniczne mogą się różnić w zależności od stopu.
2. Odporność na korozję
Należy wziąć pod uwagę środowisko, w jakim będzie pracować dana część. Narażenie na działanie substancji chemicznych, wilgoci lub wahania temperatury mogą mieć wpływ na stop. Cynk i aluminium oferują dobrą naturalną odporność na korozję, ale niektóre stopy mogą wymagać dodatkowych powłok.
3. Przewodność cieplna
Jeśli element musi odprowadzać ciepło lub utrzymywać stabilną temperaturę, należy rozważyć stop o wysokiej przewodności cieplnej. Stopy na bazie miedzi są często stosowane, gdy liczy się efektywne przenoszenie ciepła.
4. Skrawalność
Jeśli konieczna jest obróbka CNC lub inna obróbka końcowa, należy upewnić się, że stop można poddać obróbce bez większych trudności. Niektóre stopy są łatwiejsze w obróbce, podczas gdy inne mogą wymagać specjalnych narzędzi lub technik.
5. Koszt: Oceń
Zwróć uwagę na całkowity koszt, a nie tylko na cenę materiału. Uwzględnij wydajność produkcji, potrzeby obróbki i etapy wykończenia. Niektóre stopy są droższe w obróbce, nawet jeśli koszt surowca jest niski.
Jak zrobić Forma do odlewania ciśnieniowego
Forma odlewnicza składa się z dwóch głównych części: strony pokrywy, zamocowanej na nieruchomej płycie, oraz strony wyrzutu, przymocowanej do ruchomej płyty. Aby wytwarzać złożone elementy z takimi elementami jak otwory czy gwinty, niektóre formy zawierają dodatkowe elementy, takie jak suwaki i rdzenie.
W zależności od rozmiaru części, forma może zawierać wiele gniazd, co pozwala na produkcję kilku elementów w jednym cyklu. Mogą to być formy wielogniazdowe z identycznymi gniazdami lub formy rodzinne, które zawierają gniazda o różnych kształtach, co pozwala na jednoczesną produkcję różnych części.
Formy do odlewów ciśnieniowych muszą być wytrzymałe, odporne na ciepło i zużycie. Muszą również charakteryzować się dobrą ciągliwością, aby wytrzymać wielokrotne użycie. Większość z nich jest wykonana z hartowanej stali narzędziowej poddanej obróbce cieplnej. Formy te są zbudowane tak, aby wytrzymywały tysiące cykli odlewania na godzinę i mogą wytrzymać do dwóch milionów cykli w ciągu całego okresu użytkowania. Muszą również wytrzymywać wysokie siły zacisku.
Proces tworzenia formy rozpoczyna się od oprogramowania CAD (Computer-Aided Design) oraz narzędzi do symulacji odlewów. Podobnie jak formy wtryskowe, formy do odlewów ciśnieniowych wymagają wlewów, kanałów dopływowych i otworów odpowietrzających, które kierują ciekły metal do wnęki formy. Kołki wypychające i systemy blokujące są również niezbędne do wyjmowania elementów i utrzymywania formy zamkniętej podczas odlewania.
Obróbka CNC jest powszechnie stosowana do produkcji form odlewniczych. Proces zazwyczaj rozpoczyna się od zgrubnego wycięcia kształtu formy, następnie poddaje się obróbce cieplnej, a następnie wykańczaniu w celu uzyskania ostatecznych wymiarów. W przypadku form szybkoobrotowych lub prototypowych można zastosować szybkie narzędzia. Może to obejmować obróbkę CNC lub metody takie jak selektywne spiekanie laserowe (SLS).

Zastosowania procesów odlewania ciśnieniowego
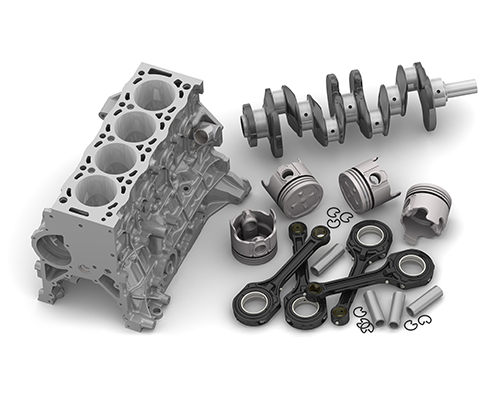
Odlewanie ciśnieniowe jest szeroko stosowane do produkcji trwałych i wszechstronnych części, takich jak podzespoły silników i obudowy układów elektronicznych. Proces ten oferuje szeroki wybór materiałów, dużą powierzchnię roboczą oraz możliwość tworzenia skomplikowanych, precyzyjnych i cienkościennych komponentów.
Co NOBLE może zrobić dla wykończenia Twojego produktu
W NOBLE oferujemy szeroką gamę obróbek powierzchni, które udoskonalą jakość Twoich części. Te wykończenia powierzchni poprawiają wygląd, twardość oraz odporność na korozję i chemikalia. Wygładzają również nierówne ścieżki narzędzia i maskują wszelkie ślady pozostawione podczas obróbki CNC.
Oto kilka opcji wykończenia, które mogą okazać się odpowiednie dla Twoich niestandardowych części.
| Imię i nazwisko | OPIS | Materiały | Kolor | Tekstura | |
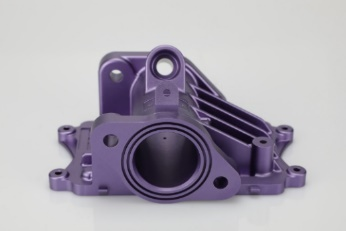 |
Anodowanie | Anodowanie poprawia odporność na korozję, zwiększając odporność na zużycie i twardość oraz chroniąc powierzchnię metalu. Jest szeroko stosowane w częściach mechanicznych, samolotach, częściach samochodowych, instrumentach precyzyjnych itp. | Aluminium | Jasne, czarne, szare, czerwone, niebieskie, złote. | Gładkie, matowe wykończenie |
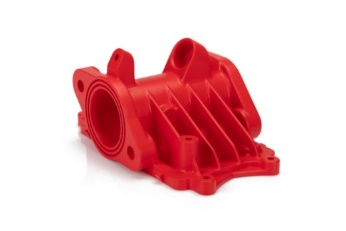 |
Malowanie proszkowe | Lakierowanie proszkowe to rodzaj powłoki nakładanej w postaci sypkiego, suchego proszku. W przeciwieństwie do konwencjonalnej farby ciekłej, która jest dostarczana za pomocą odparowującego rozpuszczalnika, lakierowanie proszkowe jest zazwyczaj nakładane elektrostatycznie, a następnie utwardzane pod wpływem ciepła lub światła ultrafioletowego. | aluminium, stal nierdzewna, stal | Czarny, dowolny kod RAL lub numer Pantone | Połysk lub półpołysk |
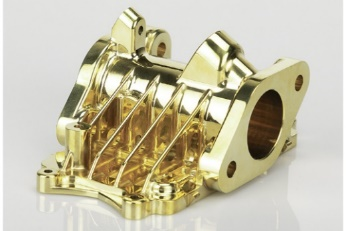 |
Galwanotechnika | Galwanizacja może mieć charakter funkcjonalny, dekoracyjny lub antykorozyjny. Proces ten jest wykorzystywany w wielu branżach, w tym w sektorze motoryzacyjnym, w którym chromowanie stalowych części samochodowych jest powszechne. | Aluminium, stal, stal nierdzewna | N / A | Gładkie, błyszczące wykończenie |
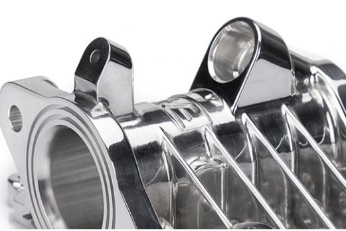 |
polerowanie | Polerowanie to proces tworzenia gładkiej i lśniącej powierzchni poprzez fizyczne pocieranie elementu lub ingerencję chemiczną. Proces ten zapewnia powierzchnię o znacznym odbiciu lustrzanym, ale w niektórych materiałach może on redukować odbicie rozproszone. | Aluminium, mosiądz, stal nierdzewna, stal | N / A | Lśniący |
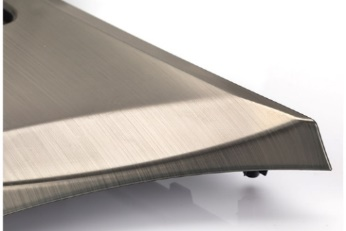 |
Szczotkowanie | Szczotkowanie to proces obróbki powierzchni, w którym za pomocą pasów ściernych rysuje się ślady na powierzchni materiału, zazwyczaj w celach estetycznych. | ABS, aluminium, mosiądz, stal nierdzewna, stal | N / A | Satyna |
Die Casting in branży motoryzacyjnej
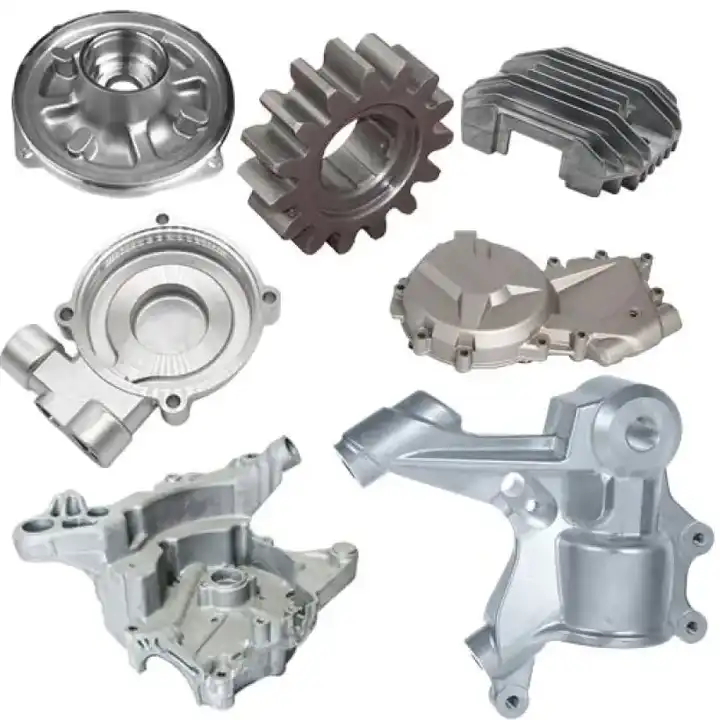
Odlewanie ciśnieniowe jest powszechnie stosowane w sektorze motoryzacyjnym, zwłaszcza w przypadku części aluminiowych, takich jak obudowy skrzyni biegów i wsporniki silnika. Odlewy magnezowe sprawdzają się w przypadku ram i paneli siedzeń, natomiast odlewy cynkowe nadają się do układów paliwowych i hamulcowych.
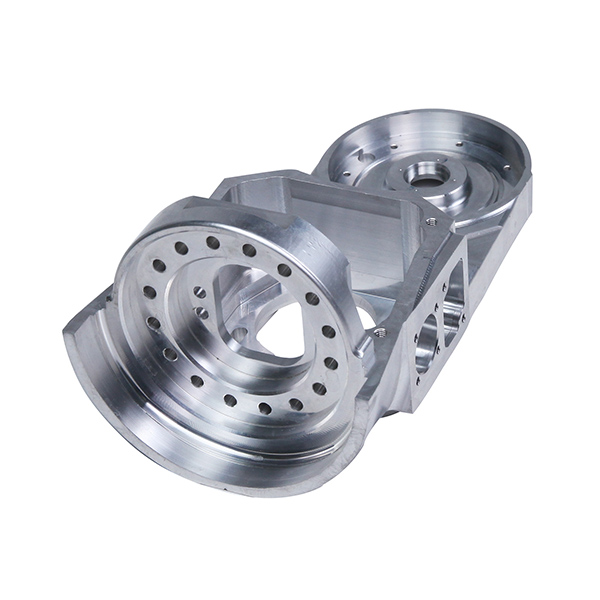
Odlewnictwo ciśnieniowe w przemyśle lotniczym
Przemysł lotniczy i kosmiczny opiera się na odlewaniu ciśnieniowym, aby produkować wysokiej jakości, lekkie części. Producenci preferują tę metodę ze względu na jej opłacalność i zdolność do spełniania rygorystycznych norm branżowych.
Odlewnictwo ciśnieniowe w przemyśle medycznym
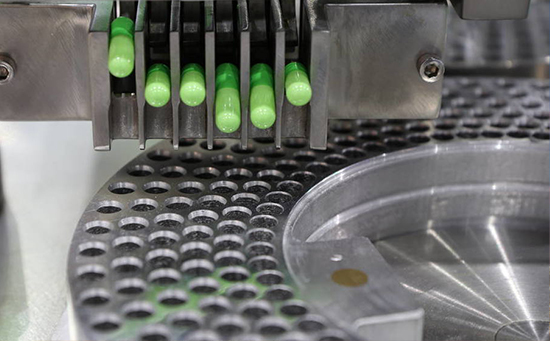
Odlewanie ciśnieniowe odgrywa kluczową rolę w przemyśle medycznym. Zapewnia produkcję lekkich, wysokiej jakości części, spełniających surowe normy, co czyni je metodą preferowaną w przypadku kluczowych komponentów.
Odlewnictwo ciśnieniowe w przemyśle energetycznym
Odlewanie ciśnieniowe to kluczowa technika w przemyśle energetycznym, umożliwiająca tworzenie trwałych i precyzyjnych części do zastosowań takich jak ogniwa paliwowe, wymienniki ciepła i systemy energii odnawialnej. Jest popularna, ponieważ zaspokaja zapotrzebowanie branży na wydajność i opłacalność.
Jak wybrać odpowiedniego producenta odlewów ciśnieniowych
Wybór producenta odlewów ciśnieniowych to nie tylko kwestia ceny – to także znalezienie odpowiedniego partnera dla Twojego produktu. Oto jak dokonać właściwego wyboru:
1. Wiedz, czego potrzebujesz
Zacznij od jasnego określenia potrzeb swojego projektu. Obejmuje to specyfikację części, ilość zamówienia, standardy jakości, obróbkę powierzchni i harmonogram dostaw. Jasny plan pomoże Ci lepiej komunikować się z dostawcami i ocenić, czy są w stanie spełnić Twoje oczekiwania.
2. Sprawdź ich przeszłość
Szukaj producentów z udokumentowanym doświadczeniem w odlewnictwie ciśnieniowym. Zapoznaj się z ich dotychczasowymi osiągnięciami, zwłaszcza w zakresie pracy z materiałami odpowiednimi dla Twojego projektu. Warto również sprawdzić, w jakich branżach działali i czy produkowali podobne, skomplikowane części.
3. Zobacz, co potrafią zrobić
Sprawdź wyposażenie i możliwości produkcyjne producenta. Obejmuje to rozmiar maszyny, dostępne narzędzia oraz wsparcie dla procesów wtórnych, takich jak obróbka CNC, wykańczanie powierzchni i montaż. Upewnij się, że ich zaplecze odpowiada skali Twojej produkcji i potrzebom technicznym.
4. Zapytaj o jakość
Zapytaj o ich systemy kontroli jakości. Szukaj firm, które przestrzegają uznanych norm, takich jak certyfikaty ISO. Sprawdź również ich procedury kontroli i testowania oraz sposób, w jaki zapewniają jakość produktu na każdym etapie.
5. Uzyskaj pomoc inżynierską
Sprawdź, czy producent może udzielić Ci wsparcia na etapie projektowania i inżynierii. Doświadczony partner może zaproponować sugestie dotyczące ulepszenia projektu pod kątem możliwości produkcji, obniżenia kosztów oraz wyboru najlepszych materiałów i procesów.
6. Rozmawiaj często
Dobra komunikacja jest kluczowa. Wybierz producenta, który jest responsywny, otwarty na opinie i chętnie dostarcza aktualizacje w trakcie realizacji projektu. Współpraca pomaga uniknąć opóźnień i nieporozumień.
Uwagi końcowe
W przypadku masowej produkcji trwałych i precyzyjnych elementów metalowych, odlewanie ciśnieniowe to inteligentny wybór. Po wzbogaceniu o obróbkę CNC staje się ono niezwykle precyzyjnym i wszechstronnym rozwiązaniem produkcyjnym.
Kluczowe czynniki sukcesu to inteligentny dobór materiałów, efektywna konstrukcja formy i odpowiednie wykończenie powierzchni. Dobre zrozumienie każdego etapu procesu pomaga podejmować lepsze decyzje oraz optymalizować koszty i wydajność.
Firma NOBLE dysponuje wiedzą specjalistyczną i potencjałem niezbędnym do dostarczania niezawodnych rozwiązań w zakresie odlewnictwa ciśnieniowego, dostosowanych do potrzeb Twojego projektu.
Gotowy do działania? Skontaktuj się z nami – jesteśmy tu, żeby pomóc!
FAQ
1. Dlaczego odlewanie ciśnieniowe jest lepsze od odlewania piaskowego?
Odlewanie ciśnieniowe jest często uważane za lepsze od odlewania piaskowego w niektórych zastosowaniach ze względu na wyższą precyzję, szybkość i jakość wykończenia, szczególnie w przypadku produkcji wielkoseryjnej.
2. Jaka jest różnica pomiędzy odlewaniem a odlewaniem ciśnieniowym?
Odlewanie to ogólny proces produkcyjny, w którym stopiony materiał wlewa się do formy w celu zestalenia go i nadania mu pożądanego kształtu, natomiast odlewanie ciśnieniowe to szczególny rodzaj odlewania, w którym wykorzystuje się wysokie ciśnienie, aby wtłoczyć stopiony metal do metalowej formy wielokrotnego użytku (matrycy) w celu produkcji precyzyjnych części o dużej objętości.
3. Czy odlewanie ciśnieniowe jest formą trwałą?
Tak, odlewanie ciśnieniowe odbywa się w formie trwałej , ponieważ polega na wtryskiwaniu ciekłego metalu do stalowych matryc (form) wielokrotnego użytku pod wysokim ciśnieniem, co umożliwia powtarzalną, masową produkcję skomplikowanych i precyzyjnych części metalowych.
4. Czy odlewanie ciśnieniowe jest opłacalne?
Odlewanie ciśnieniowe jest opłacalną metodą w przypadku produkcji wielkoseryjnej, ponieważ pomimo wysokich początkowych kosztów oprzyrządowania, charakteryzuje się niskimi kosztami jednostkowymi, krótkim czasem cyklu, minimalnymi stratami materiałów i doskonałą powtarzalnością.
5. Czy odlewanie ciśnieniowe jest przyjazne dla środowiska?
Odlewanie ciśnieniowe może być przyjazne dla środowiska, jeśli jest odpowiednio zarządzane, ponieważ pozwala na efektywne wykorzystanie metalu, wysoki poziom recyklingu materiałów (zwłaszcza aluminium i cynku) oraz minimalną ilość odpadów, chociaż wymaga znacznych nakładów energii i odpowiedniego zarządzania emisjami i ciepłem odpadowym w celu ograniczenia jego wpływu na środowisko.






