
Wat is 5-assige CNC-bewerking?
5-assige bewerking is een geavanceerde productietechnologie waarbij de snijgereedschappen synchroon over vijf onafhankelijke assen kunnen bewegen, waardoor de bewerking van werkstukken met zeer complexe geometrieën in één enkele opspanning kan worden voltooid.
Deze technologie combineert drie lineaire assen (X, Y en Z) met twee rotatieassen (zoals A en B, of B en C) om bewerkingen vanuit meerdere hoeken mogelijk te maken. Het heft de beperkingen van traditionele bewerkingstechnieken op, die vaak meerdere instellingen en handmatige aanpassingen van het werkstuk vereisen. Deze mogelijkheid verbetert niet alleen de bewerkingsnauwkeurigheid en verhoogt de productie-efficiëntie, maar verkort ook de totale productietijd aanzienlijk. Dankzij deze voordelen wordt de technologie veelvuldig gebruikt in veeleisende industrieën zoals de lucht- en ruimtevaart, medische apparatuur en de olie- en gasindustrie.
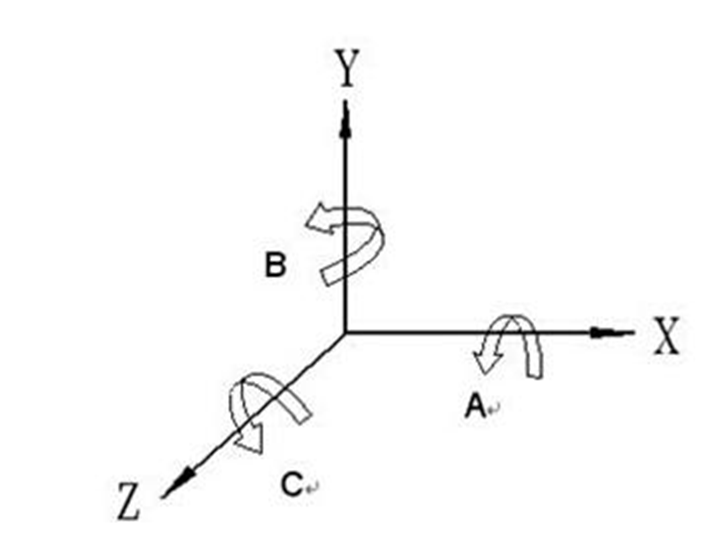
Hoe werkt 5-assige CNC-bewerking? Werk?
Meerassige koppeling
De kern van meerassige koppeling is dat het numerieke besturingssysteem van de werktuigmachine de vijf assen nauwkeurig kan aansturen om gelijktijdig gecoördineerde interpolatiebewegingen uit te voeren.
Hierdoor kan het snijgereedschap zich langs complexe ruimtelijke trajecten bewegen en het werkstuk vanuit elke richting benaderen, waardoor in één keer een geometrische vorm met een complex gebogen oppervlak ontstaat.
Gereedschapsbesturing
Om nauwkeurigheid te garanderen, is het 5-assige systeem uitgerust met een gereedschapspuntbesturingsfunctie. Deze functie compenseert in realtime de veranderingen in de positie van de gereedschapspunt die worden veroorzaakt door de beweging van de roterende as, waardoor de gereedschapspunt altijd het geprogrammeerde pad volgt.
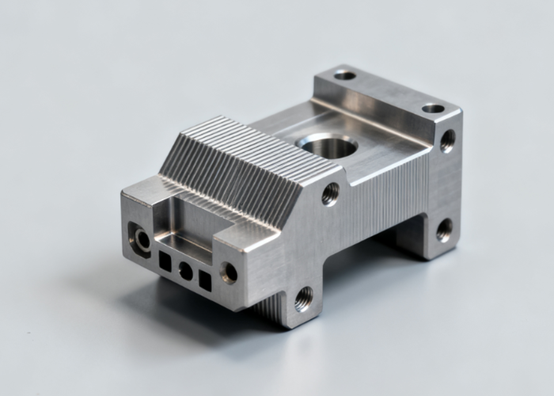
Optimaliseer snijgereedschap
Door middel van twee roterende assen kan de hoek van het snijgereedschap ten opzichte van het werkstuk dynamisch worden aangepast tijdens de bewerking. Dit verbetert niet alleen de efficiëntie en levensduur van de snijgereedschappen, maar voorkomt ook op ingenieuze wijze interferentie tussen de gereedschapshouder en het werkstuk en de opspaninrichting, waardoor de bewerking van complexe vormen zoals diepe holtes en omgekeerde bochten mogelijk wordt.
Eenmalig klemmen
Nadat het werkstuk is vastgeklemd, kan de bewerking van alle vijf oppervlakken, met uitzondering van het ondervlak, worden voltooid door de werktafel of de spindelkop te draaien. Dit elimineert de referentieomrekeningsfout die wordt veroorzaakt door meervoudig klemmen, waardoor de algehele maatnauwkeurigheid en positioneringsnauwkeurigheid van de onderdelen aanzienlijk worden verbeterd en de extra tijd voor herhaaldelijk klemmen wordt bespaard.
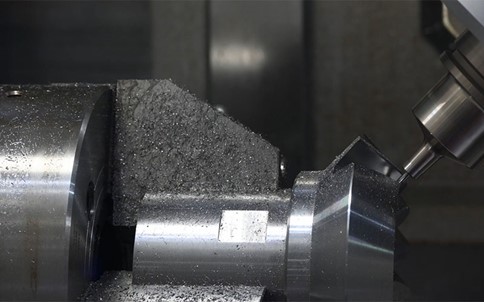
Soorten 5-assige CNC-bewerking
3+ 2-assig Positioneringsbewerking
Deze methode is geen echte 5-assige opspaninrichting. In plaats daarvan maakt ze gebruik van twee roterende assen om het gereedschap te kantelen en in een optimale hoek te fixeren voordat het 3-assige frezen wordt uitgevoerd. Het is vergelijkbaar met een "universele opspaninrichting", waardoor het snijgereedschap de zijkant of complexe holte van het werkstuk onder een vaste hellingshoek kan bewerken, waardoor veelzijdige bewerkingen in één opspanbeurt kunnen worden voltooid. De precisie is hoger dan bij meervoudige opspaning, maar de efficiëntie is minder goed dan bij een continue 5-assige opspaninrichting.
5-assige continue bewerking
Tijdens het snijproces bewegen de vijf assen gelijktijdig en continu in coördinatie, waardoor het middelpunt van het gereedschap en de richting van de gereedschapsas constant in de ruimte veranderen.
Hierdoor kan het snijgereedschap altijd de beste snijpositie ten opzichte van het complexe oppervlak behouden en interferentie voorkomen.
Bewerking van de zijrand van het snijgereedschap
Bij dit proces ligt de nadruk op het snijden met behulp van de zijkant van het gereedschap in plaats van de punt. Het gereedschap wordt onder een bepaalde hoek gekanteld door middel van de 5-assige functie, waardoor de sterkere en langere snijkant in contact komt met het werkstuk.
Dit kan de materiaalafvoersnelheid aanzienlijk verhogen, een betere oppervlaktekwaliteit opleveren, de lage snijsnelheidzone in het midden van de gereedschapspunt effectief vermijden en de levensduur van het gereedschap verlengen.
Materiaal kan worden gebruikt in 5-assige CNC-bewerking
Aluminium
Aluminiumlegeringen behoren tot de meest gebruikte materialen bij 5-assige bewerking. Ze zijn licht van gewicht, hebben een gemiddelde sterkte en zijn gemakkelijk te bewerken.
Met 5-assige bewerking, die een hoge rotatiesnelheid en continue bewerkingsmogelijkheden onder meerdere hoeken biedt, kunnen complexe onderdelen zoals ruimtevaartcomponenten, autochassis en elektronische behuizingen snel en efficiënt worden gefreesd, terwijl een uitstekende oppervlakteafwerking wordt bereikt.
Roestvast staal
Roestvrij staal is zeer geliefd vanwege zijn corrosiebestendigheid en sterkte, maar de neiging tot werkverharding brengt uitdagingen met zich mee bij de verwerking.
Met 5-assige bewerking kunnen de snijkracht en warmteontwikkeling effectief worden beheerst door constant contact tussen het gereedschap en het werkstuk te handhaven en de optimale snijhoek te gebruiken. Hierdoor wordt werkverharding voorkomen en kunnen stabiel precisieonderdelen voor medische apparaten en chemische apparatuur worden geproduceerd.
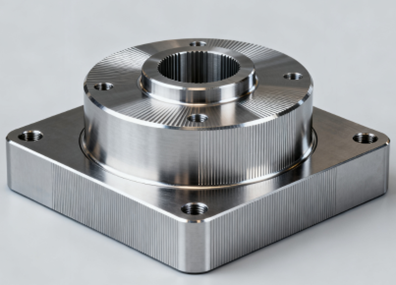
Titanium legering
Titaniumlegeringen zijn zeer sterk, licht van gewicht en corrosiebestendig, maar het zijn materialen die moeilijk te bewerken zijn.
Bij 5-assige bewerking wordt ernstige slijtage aan de gereedschapspunt en de vorming van een opbouwrand voorkomen door de zijrand van het gereedschap te gebruiken en een constante spaandikte te handhaven.
Dit is cruciaal voor de productie van ruimtevaart- en medische implantaten, waarbij rekening moet worden gehouden met zowel complexe geometrieën als structurele integriteit.
Kunststoffen
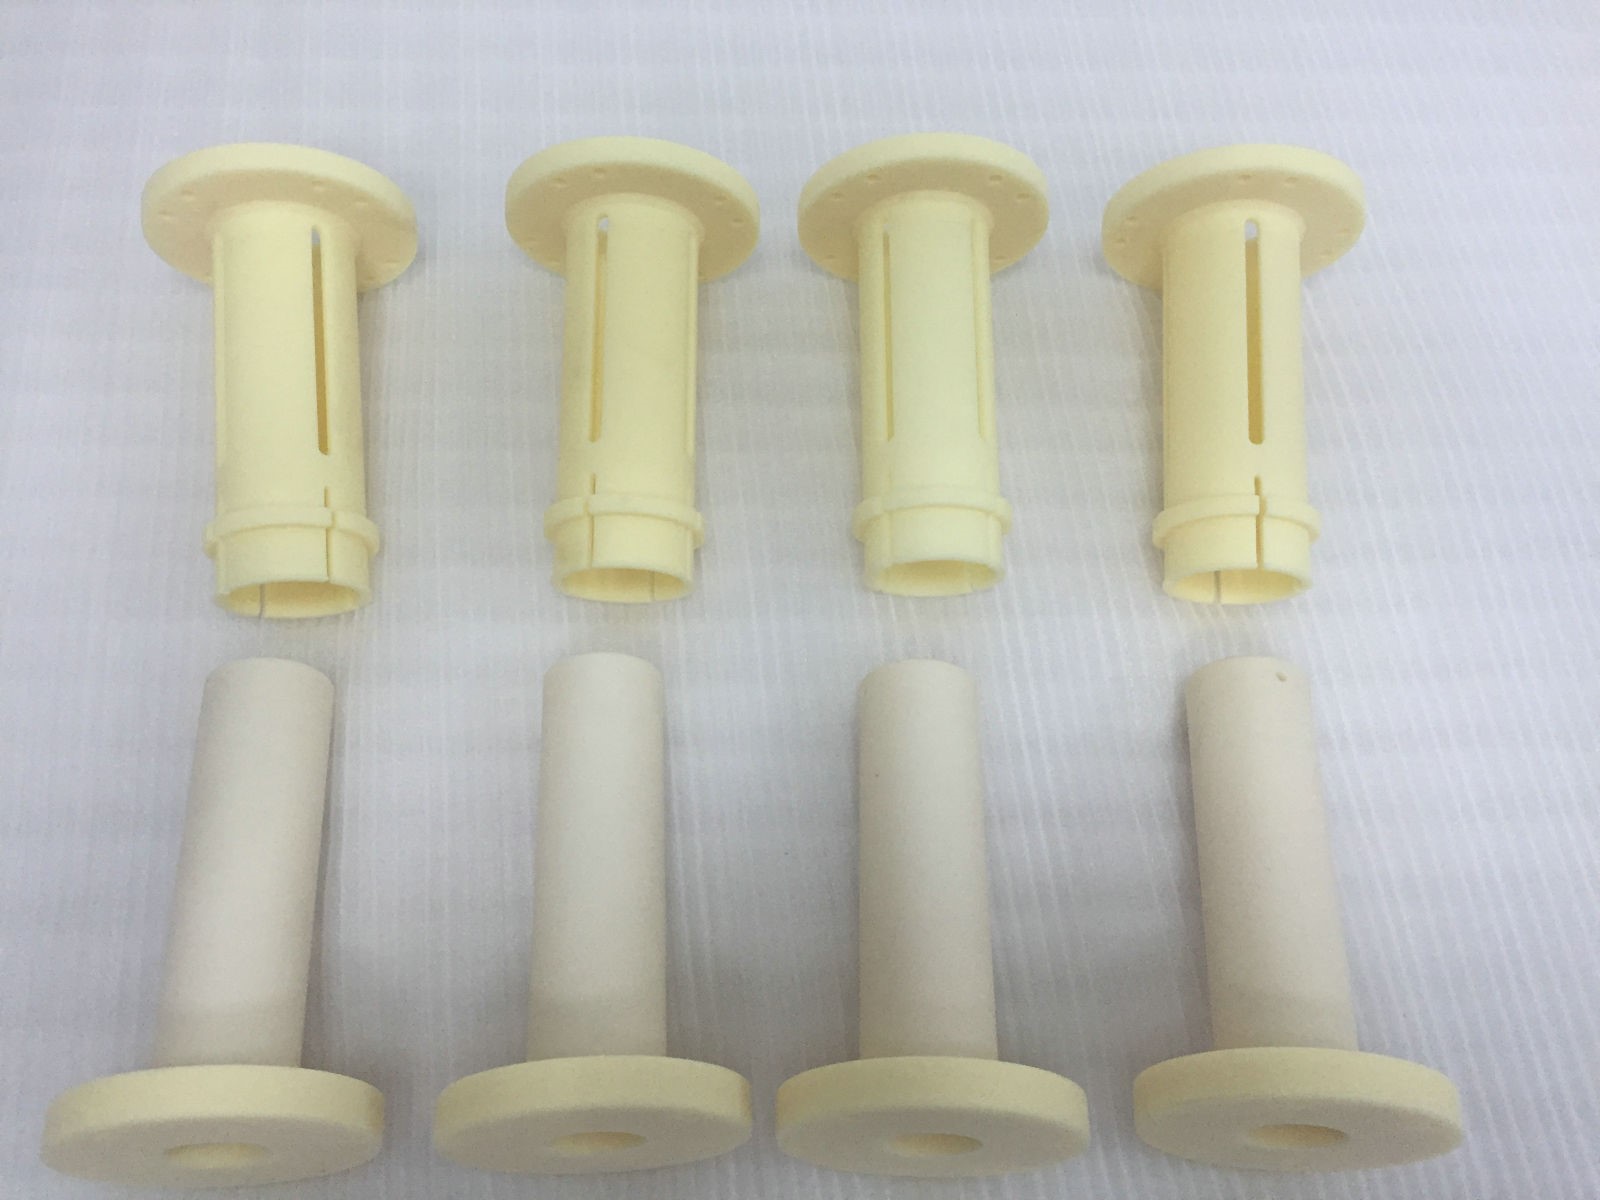
Kunststoffen zoals PEEK, nylon en ABS worden ook vaak bewerkt met 5-assige bewerkingsmachines. Deze materialen hebben een relatief lage stijfheid en zijn gevoelig voor hitte.
Met 5-assige bewerking kunnen scherpe gereedschappen en geoptimaliseerde snijparameters worden gebruikt om schone en scherpe sneden te verkrijgen, waardoor materiaalsmelting, vervorming of braamvorming wordt voorkomen. Het is uitermate geschikt voor het bewerken van prototypes van medische apparaten en corrosiebestendige industriële componenten.
Composiet
5-assige bewerking is cruciaal voor het bewerken van koolstofvezelmaterialen. De uiterst nauwkeurige padcontrole kan delaminatie en braamvorming verminderen.
De scherpe sp, speciale snijgereedschappen, in combinatie met een 5-assige koppeling, kunnen vezels nauwkeurig snijden en complexe gebogen oppervlaktestructuren perfect bewerken, zoals vereist voor de lucht- en ruimtevaart en hoogwaardige sportartikelen.
Die Steel
5-assige bewerking is de voorkeursmethode voor het bewerken van spuitgietmatrijzen en matrijzen voor metaalgieten. Het kan efficiënt complexe en diepe holtes in matrijsstaal frezen, interferentie door gereedschapskanteling voorkomen en de consistentie en efficiëntie van grote gebogen oppervlakken verbeteren door middel van zijrandbewerking, waardoor de polijsttijd van monteurs aanzienlijk wordt verkort.
Materiaalselectiegids voor 5-assige bewerkingen CNC Machining
Functionele vereisten
De materialen moeten voldoen aan de kernvereisten van de onderdelen in de werkomgeving.
Lucht- en ruimtevaartonderdelen vereisen bijvoorbeeld een hoge sterkte-gewichtsverhouding; medische implantaten moeten biocompatibel zijn.
Zorg ervoor dat de fysische, chemische en mechanische eigenschappen van de materialen overeenkomen met de levenscyclus van het product.
Materiaal bewerkbaarheid
De bewerkbaarheid heeft een directe invloed op de kosten, efficiëntie en kwaliteit. Aluminiumlegeringen en andere gemakkelijk te bewerken materialen kunnen snel worden bewerkt en hebben lage gereedschapskosten. Titaniumlegeringen en superlegeringen kunnen aanzienlijke slijtage aan snijgereedschappen veroorzaken, vereisen speciale parameters en zijn erg kostbaar.
Er moet een evenwicht worden gevonden tussen prestatie en verwerkbaarheid om risico's op economische schade of kwaliteitsverlies door te complexe materiaalbewerking te voorkomen.
Geometrische complexiteit van onderdelen
5-assige bewerking is uitermate geschikt voor het bewerken van complexe gebogen oppervlakken, diepe holtes en onregelmatige structuren. Voor dergelijke onderdelen dienen materialen te worden gekozen die tijdens de bewerking een goede stabiliteit behouden.
Bij complexe geometrische vormen en hoge sterkte-eisen verdienen materialen zoals titaniumlegeringen de voorkeur. Deze materialen kunnen niet alleen complexe belastingen weerstaan, maar zijn ook geschikt voor de eigenschappen van 5-assig meerhoekig snijden.
Kostenbeheersing:
Kosten omvatten niet alleen de prijs per stuk van de materialen, maar de totale kosten. Denk hierbij aan materiaalkosten, bewerkingstijd, slijtage van gereedschap en nabewerking.
Er moet een uitgebreide analyse van de productiekosten worden uitgevoerd.
Oppervlakte die eindigen
Als de onderdelen uiteindelijk geanodiseerd, gegalvaniseerd of op een andere manier afgewerkt moeten worden, moet bij de materiaalkeuze rekening worden gehouden met de toepasbaarheid hiervan.
Zo hebben verschillende series aluminiumlegeringen bijvoorbeeld een directe invloed op het anodiseereffect. Het plan voor de oppervlaktebehandeling moet in de beginfase van het ontwerp worden vastgesteld en er moeten compatibele materialen worden geselecteerd.
Voordelen van 5-assige CNC Machining
Het vervaardigen van complexe geometrische vormen
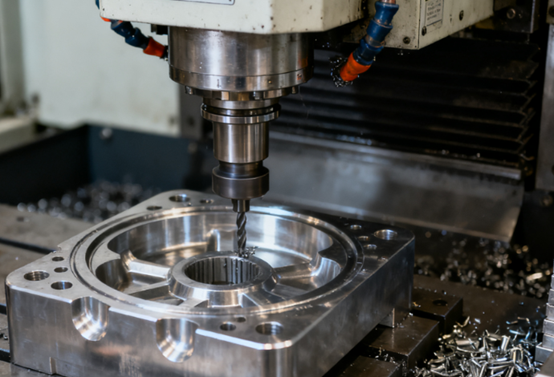
Het grootste voordeel van 5-assige bewerking is de flexibiliteit. Het snijgereedschap kan in vijf richtingen tegelijk bewegen, waardoor complexe gebogen oppervlakken, diepe holtes en onregelmatige vormen bewerkt kunnen worden die met 3-assige machines niet mogelijk zijn.
Het kan gemakkelijk onderdelen zoals turbinebladen en precisievormen bewerken. Dit vergroot de ontwerpvrijheid aanzienlijk en maakt het mogelijk om geavanceerdere en gedetailleerdere producten te creëren.
Hoge bewerkingsnauwkeurigheid
Met 5-assige bewerking kunnen meerdere oppervlakken van een werkstuk in één enkele opspanning worden bewerkt.
Dit voorkomt de referentieconversiefout die ontstaat door herhaaldelijk opnieuw vastklemmen, waardoor de algehele maatnauwkeurigheid van de onderdelen en de positionele tolerantie tussen verschillende kenmerken aanzienlijk worden gewaarborgd en een hogere algehele productiekwaliteit wordt bereikt.
High Efficiency
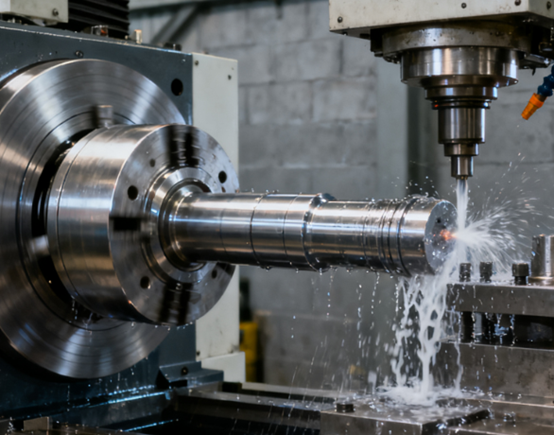
Door het werkstuk via de draaias in de optimale bewerkingspositie te brengen, kunnen 5-assige bewerkingsmachines kortere gereedschappen gebruiken en hogere snijsnelheden bereiken.
Tegelijkertijd elimineert de veelzijdige bewerking de extra tijd die nodig is voor herhaaldelijk klemmen, wat resulteert in een hogere materiaalafvoersnelheid en een aanzienlijke verkorting van de productiecyclus.
Goede oppervlaktekwaliteit
Bij 5-assige bewerking kan de richting van de gereedschapsas worden aangepast, waardoor de zijkant van het gereedschap kan snijden en er altijd optimaal contact is tussen het gereedschap en het te bewerken oppervlak.
Dit kan zorgen voor een constantere snijkracht, een lagere oppervlakteruwheid en een betere oppervlaktekwaliteit.
Voorkom bewerkingsinterferentie
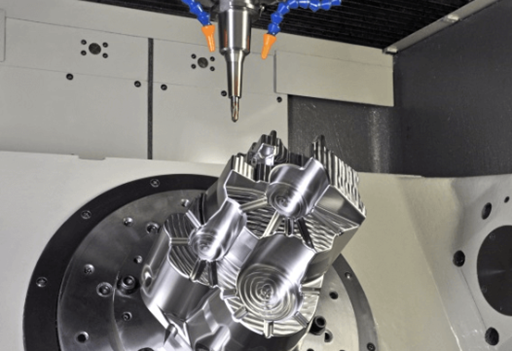
Bij het bewerken van diepe holtes of complexe structuren is de kans groot dat er botsingen optreden tussen het snijgereedschap, de gereedschapshouder en het werkstuk of de opspaninrichting.
5-assige bewerkingsmachines kunnen voldoende bewegingsruimte creëren voor gereedschapshouders door de ruimtelijke positie van de snijgereedschappen flexibel aan te passen, waardoor interferentie op ingenieuze wijze wordt voorkomen en bewerkingstaken kunnen worden uitgevoerd die met traditionele methoden moeilijk te realiseren zijn.
Verlenging van de levensduur van snijgereedschap
Door het gereedschap onder een hoek te kantelen, kan de sterkere zijkant van het gereedschap, in plaats van de fragiele punt, het belangrijkste snijwerk verrichten.
Tegelijkertijd verminderen de constante spaanbelasting en betere spaanafvoeromstandigheden de trillingen en slijtage van de snijgereedschappen, waardoor de levensduur van de snijgereedschappen effectief wordt verlengd en de productiekosten worden verlaagd.
Nadelen van 5-assig CNC Machining
Hoge apparatuurkosten
De structuur van een 5-assige CNC-machine is zeer complex. De mechanische componenten, het CNC-systeem en de servomotoren stellen hoge eisen. Hierdoor zijn de aanschafkosten van een 5-assige machine veel hoger dan die van een 3-assige machine.
Daarnaast zijn de bijbehorende kosten voor onderhoud, kalibratie en ondersteunende faciliteiten ook hoger, en zijn de initiële investeringskosten voor bedrijven hoog.
Complexe programmering
Programmeren voor 5-assige bewerking is veel complexer dan programmeren voor 3-assige bewerking. Programmeurs moeten een diepgaand begrip hebben van gereedschapspadplanning, wat het gebruik van dure professionele CAM-software en een grote hoeveelheid nabewerking vereist.
Tegelijkertijd zijn de eisen aan de vaardigheden en ervaring van de operators ook extreem hoog.
Uitdagingen bij het bevestigen en kalibreren
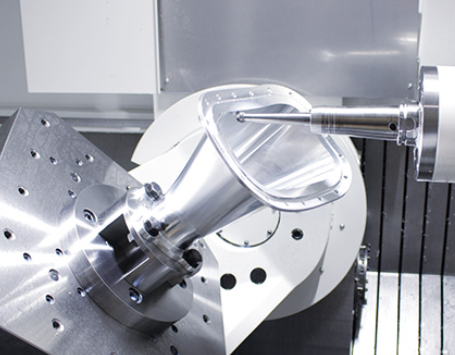
Zelfs bij 5-assige werktuigmachines zijn nauwkeurige opspaninrichtingen nodig om het werkstuk stabiel te ondersteunen. Complexe vormen en bewerkingen onder meerdere hoeken genereren grotere krachten en momenten, wat strenge eisen stelt aan het ontwerp van de opspaninrichting.
Mogelijke risico's van trillingen
Bij dynamische bewerking kan de beweging van de roterende as ervoor zorgen dat de spindelkop of werktafel uitsteekt, waardoor de stijfheid van het systeem afneemt, trillingen ontstaan en de oppervlaktekwaliteit wordt beïnvloed.
Daarbij kunnen de bewegingsfouten van de 5 assen zich ophopen, wat de precisiecompensatie en kalibratie van de werktuigmachine ernstiger bemoeilijkt.
Beperkte compatibiliteit van onderdelen
5-assige bewerking is niet geschikt voor veel eenvoudige onderdelen met voornamelijk verticale kenmerken. In dergelijke gevallen komt het efficiëntievoordeel niet volledig tot zijn recht.
Integendeel, de langere programmeer- en insteltijd zal de totale kosten verhogen. Daardoor kan het uiteindelijk duurder uitvallen dan 3-assige bewerking en een lagere prijs-prestatieverhouding opleveren.
Factoren die de kosten van beïnvloeden 5-as CNC Machining
Geometrische complexiteit van onderdelen
Hoe complexer de vorm, hoe langer de programmeertijd en de tijd voor simulatieverificatie zullen zijn. Tijdens de bewerking kunnen kleinere gereedschappen, meer bewerkingsgangen en lagere voedingssnelheden nodig zijn, en de richting van de gereedschapsas moet regelmatig worden aangepast. Dit alles verhoogt de tijd en de gereedschapskosten aanzienlijk.
Selectie van materialen
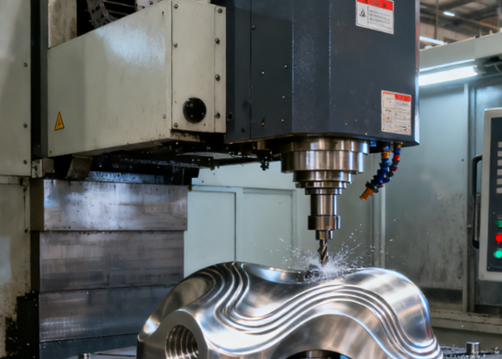
Het materiaal heeft een directe invloed op de bewerkingsefficiëntie en het gereedschapsverbruik. Moeilijk te bewerken materialen vereisen lagere snijparameters, duurzamere specialistische gereedschappen en langere bewerkingstijden, wat allemaal de kosten verhoogt. Daarnaast zijn de aanschafprijs van het materiaal zelf en de kosten van het werkstuk ook belangrijke factoren.
Precisie vereisten
Hoe strenger de tolerantie-eisen en hoe hoger de eisen aan de oppervlakteafwerking, hoe sneller de kosten zullen stijgen. Dit vereist nauwkeurigere machines, verfijndere bewerkingsstrategieën, langere bewerkingstijden en mogelijk aanvullende nabewerkingen zoals handmatig polijsten of meten.
Apparatuur- en bedrijfskosten
5-assige bewerkingsmachines vergen op zichzelf al een enorme investering, en de afschrijvings-, onderhouds- en kalibratiekosten worden gelijkmatig verdeeld over de verschillende onderdelen.
Het energieverbruik tijdens de bewerking, de licentiekosten voor hoogwaardige CAM-software en de onderhoudskosten van de werkplaatsomgeving vormen allemaal verborgen bedrijfskosten.

Nabewerking
Na een 5-assige bewerking vereisen onderdelen doorgaans nog verdere nabewerking, zoals ontbramen, warmtebehandeling, oppervlaktebehandeling, enzovoort. Deze processen brengen niet alleen kosten met zich mee, maar kunnen ook complexer en duurder worden vanwege de precisie-eisen van de voorgaande processen.
Batchgrootte en klemstrategie
Bij prototypes in kleine oplages kunnen de hoge programmeer- en voorbereidingskosten niet worden gedeeld. Bij massaproductie, hoewel de kosten per stuk dalen, kan het nodig zijn te investeren in het ontwerp en de fabricage van speciale gereedschappen, wat een nieuwe initiële investering is.
Een efficiënte klemstrategie kan de stilstandtijd verkorten en de totale kosten direct beïnvloeden.
Hoe 5-assige bewerking de nauwkeurigheid en oppervlakteafwerking verbetert
Verbetert de nauwkeurigheid
- Het aantal klemhandelingen minimaliserenBij traditionele bewerkingstechnieken is de cumulatieve fout die ontstaat door meerdere klemmingshandelingen de belangrijkste factor die de nauwkeurigheid beïnvloedt.
- Consistente ruimtelijke positioneringDankzij de nauwkeurige passing van de A/C-rotatieassen kan het snijgereedschap het bewerkingsgebied onder de optimale geometrische hoek benaderen.
- Verbeter de procesnormen: Bereik geautomatiseerde besturing van het bewerkingsproces door middel van digitale programmering, waardoor de afhankelijkheid van de ervaring van operators bij traditionele bewerkingstechnieken aanzienlijk wordt verminderd.
Verbetert de oppervlakteafwerking
- Optimaliseer de positie van gereedschap ten opzichte van het werkstuk.Door de ruimtelijke hoek tussen het gereedschap en het te bewerken oppervlak in realtime aan te passen, blijft het gereedschap altijd in de meest ideale snijgeometrie.
- Continue snijmodusIn tegenstelling tot de discrete gereedschapsverbinding bij 3-assige bewerking, realiseert 5-assige technologie een werkelijk continue snede door de vloeiende overgang van gereedschapspaden.
- Stabiele snijparametersDoor de hellingshoek van het gereedschap intelligent aan te passen, werkt de snijkant altijd binnen het optimale snelheidsbereik voor de snijlijn.
Toepassingen van 5-Axis CNC-bewerking
Luchtvaartindustrie
Dit is het belangrijkste toepassingsgebied van 5-assige bewerking. Het wordt gebruikt voor het bewerken van vliegtuigmotorbladen, blisks, structurele onderdelen van de romp, enzovoort. Deze onderdelen zijn meestal gemaakt van zeer sterke, hittebestendige legeringen.
Met 5-assige bewerking kunnen deze lichtgewicht en zeer sterke, complexe componenten in één keer nauwkeurig worden gevormd, waardoor hun betrouwbaarheid en consistentie worden gewaarborgd.
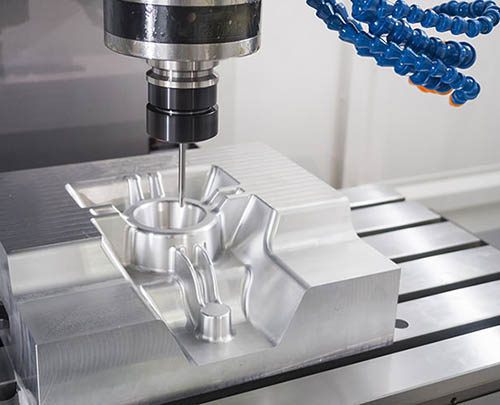
Precisie matrijzenbouw
5-assige bewerking is de industriestandaard voor de bewerking van spuitgietmatrijzen, spuitgietmatrijzen en blaasvormmatrijzen voor de automobielindustrie.
Het kan op efficiënte wijze de complexe holtes, diepe groeven en omgekeerde structuren van matrijzen bewerken.
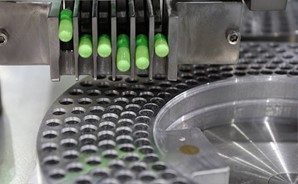
medische industrie
Het wordt gebruikt voor het vervaardigen van chirurgische geleiders, orthopedische implantaten en tandheelkundige restauraties. Deze implantaten moeten perfect aansluiten op de unieke botstructuur van de patiënt, complexe vormen hebben en extreem hoge eisen stellen aan biocompatibiliteit.
Met 5-assige bewerking kunnen deze gepersonaliseerde, complexe, gebogen oppervlakken nauwkeurig worden gefreesd uit materialen zoals titaniumlegeringen, kobalt-chroomlegeringen of PEEK.
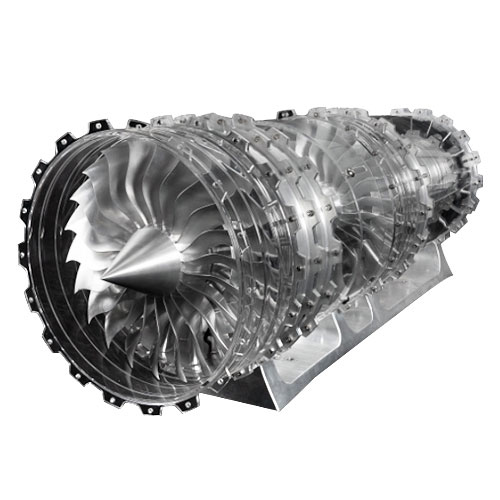
Zware industrie
5-assige bewerking wordt toegepast bij de productie van turbinebladen, gasturbineonderdelen, olie- en gasafsluiters, pomphuizen, enzovoort. Deze onderdelen zijn doorgaans groot, complex van vorm en moeten bestand zijn tegen hoge druk, hoge temperaturen of corrosieve omgevingen.
Met 5-assige bewerking kunnen we ervoor zorgen dat deze belangrijke componenten de vereiste sterkte, afdichtingsprestaties en doorstroomkanaalprestaties hebben, en zo voldoen aan de ve veeleisende werkomstandigheden.
Wetenschappelijk onderzoek en nationale defensie
In optische apparatuur, precisie-meetinstrumenten, radarsystemen en wapens hebben veel kerncomponenten speciale gebogen oppervlakken en fijne structuren, die extreem hoge eisen stellen aan precisie en betrouwbaarheid.
Met 5-assige bewerking kunnen deze complexe prototypes en kleine series van cruciale onderdelen worden vervaardigd. Dit is een belangrijke ondersteuning voor het bevorderen van technologisch onderzoek en ontwikkeling en het waarborgen van de nationale defensieveiligheid.
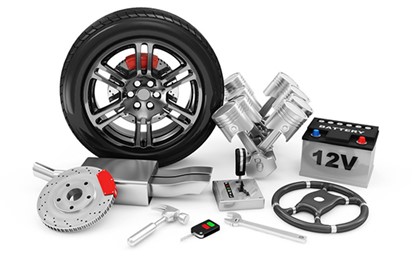
De Automotive Industry
Met 5-assige bewerking kunnen cilinderkoppen voor automotoren, complexe prototypeonderdelen en zowel esthetische als functionele onderdelen voor hoogwaardige consumentenproducten worden vervaardigd.
Met 5-assige bewerking kunnen snel complexe ontwerpen worden gerealiseerd, een uitstekende oppervlaktekwaliteit worden gegarandeerd en kunnen de precisievormen worden gemaakt die nodig zijn voor de productie van deze producten, waardoor de algehele textuur en prestaties van de producten worden verbeterd.
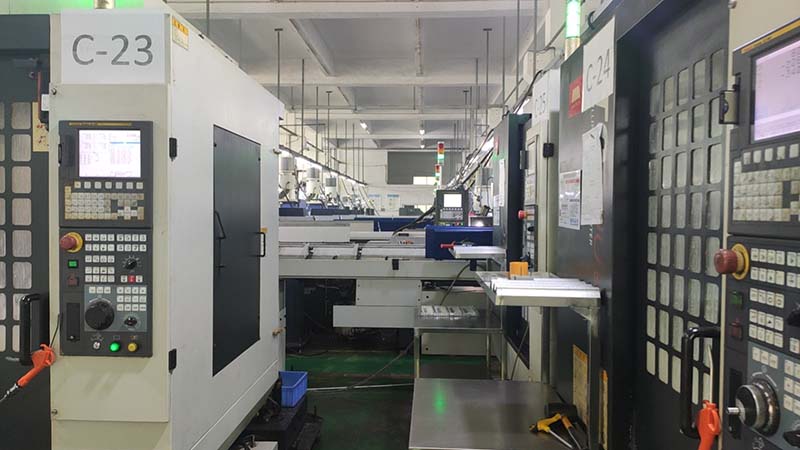
EDELE's 5-assige bewerking
NOBLE is uw betrouwbare totaaloplossing voor maatwerkproductie, van prototypeontwerp tot fabricage. Met enorme productiecapaciteit, geschikte technologie, gestroomlijnde processen, deskundige begeleiding en een perfect kwaliteitscontroleproces zetten wij uw ideeën om in werkelijkheid.
NOBLE voldoet aan de behoeften van massaproductie door middel van strikte tolerantiecontrole, kwaliteitscontrole en een complete toeleveringsketen, en levert snel kosteneffectieve, uiterst nauwkeurige onderdelen.
NOBLE combineert eersteklas technologie voor de bewerking van precisieonderdelen met uitstekende CNC-bewerkingsdiensten van hoge kwaliteit. Kies voor onze hoogwaardige 5-assige bewerkingsdiensten om uw CNC-bewerkingsprojecten naar een hoger niveau te tillen.
- ISO 9001 & ISO13485 gecertificeerde fabriek
- Voordelige prijs en snelle levertijd
- Meer dan 10 jaar ervaring in CNC-bewerking van onderdelen.
- Strakke tolerantie van 0.001 mm
- Snelle afhandeling binnen 7 dagen
- 24/7 technische ondersteuning
Veelgestelde vragen
Wat zijn de belangrijkste voordelen van 5-assige bewerking?
Het biedt superieure nauwkeurigheid, hogere efficiëntie, een betere oppervlakteafwerking en de mogelijkheid om complexe geometrieën in één enkele bewerking te produceren, waardoor de productietijd en menselijke fouten worden verminderd.
In welke industrieën wordt 5-assige bewerking doorgaans toegepast?
Het wordt veelvuldig gebruikt in de lucht- en ruimtevaart, de automobielindustrie, de medische apparatuurindustrie, de energiesector en de matrijzenindustrie, waar precisie, duurzaamheid en complexe onderdeelvormen cruciaal zijn.
Welke soorten onderdelen zijn ideaal voor 5-assige bewerking?
Onderdelen met complexe oppervlakken, diepe holtes of meerdere hoeken, zoals turbinebladen, waaiers, ruimtevaartcomponenten en precisievormen, zijn bij uitstek geschikt voor 5-assige bewerking.
Is 5-assige bewerking duurder dan 3-assige bewerking?
Ja, het kost over het algemeen meer vanwege de hogere investering in machines en de complexere programmering. Het kan echter de totale productietijd verkorten en de kwaliteit verbeteren, waardoor de totale projectkosten vaak lager uitvallen.
Wat zijn de beperkingen van 5-assige bewerking?
Hoge apparatuurkosten, complexe programmering, uitdagingen met opspaninrichtingen en beperkte geschiktheid voor eenvoudige onderdelen zijn veelvoorkomende beperkingen.







