
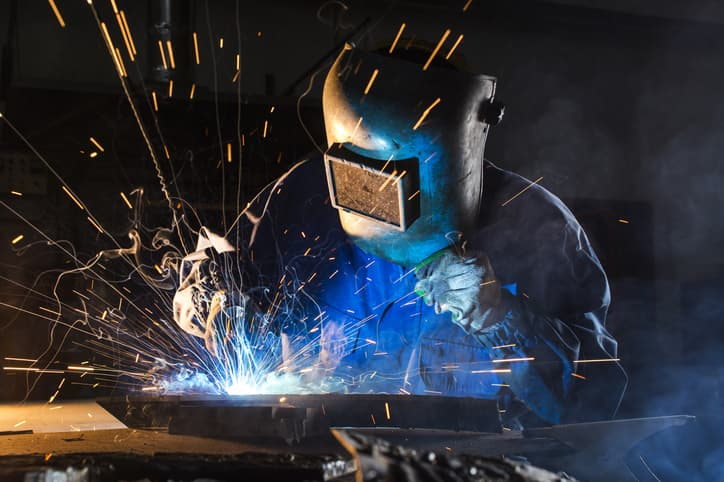
In de moderne industriële productie en fabricage neemt metaallassen een zeer belangrijke positie in. Het is een procesmethode waarbij twee of meer metalen onderdelen op atomair niveau met elkaar worden verbonden door verhitting, druk of een combinatie van beide, om zo een solide geheel te vormen.
Van de bewerking van metalen ornamenten in het dagelijks leven tot de constructie van ruimtevaartapparatuur, schepen en bruggen: niets kan zonder de ondersteuning van metaallastechnologie.
 |
Wat is plaatmetaallassen?
Het basisprincipe van metaallassen is het gebruik van hitte of mechanische kracht. Hierdoor worden de oorspronkelijke bindingen tussen atomen op de te verbinden delen van de metalen stukken verbroken. Deze atomen verspreiden zich vervolgens en mengen zich. Uiteindelijk vormen ze nieuwe metaalverbindingen die een permanente verbinding creëren.
Tijdens het lassen worden de verbindingspunten van het metaal verhit tot ze smelten of buigzaam worden. De atomen worden dan veel beweeglijker. Ze kunnen samensmelten in de ruimtes tussen de verschillende metalen onderdelen. Zodra het afkoelt, ontstaat er een stevige lasverbinding. De oorspronkelijk gescheiden metalen delen worden zo een stevig geheel.
Metaallassen is totaal anders dan mechanische verbindingsmethoden. Verbindingen zoals bouten en klinknagels kunnen gemakkelijk worden losgemaakt. De metaalatomen op de verbindingspunten mengen zich nooit echt. Lassen daarentegen creëert een permanente en onlosmakelijke verbinding. De gelaste verbindingen zijn vaak net zo sterk, of zelfs sterker, dan het oorspronkelijke metaal zelf. Deze eigenschap maakt lassen breed toepasbaar in gebieden waar extreem sterke constructies vereist zijn.
De voor- en nadelen van plaatmetaallassen
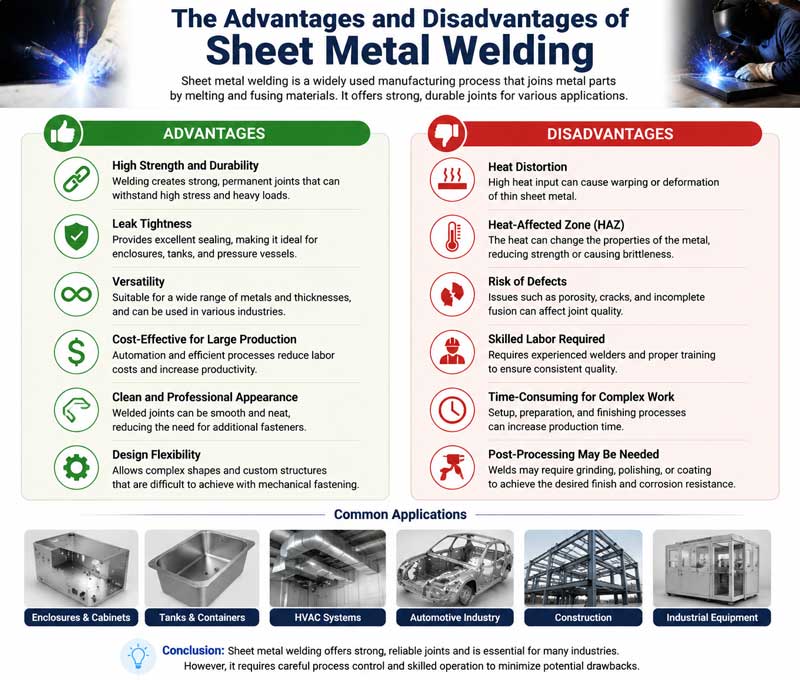
Voordelen
- Sterke verbindingssterkte: Gelaste verbindingen kunnen metaalatomen met elkaar verbinden. Hun sterkte is meestal even hoog, of zelfs hoger, dan die van het oorspronkelijke metaal. Hierdoor zijn gelaste constructies zeer geschikt om gewicht te dragen. Ze kunnen zware lasten, sterke schokken en trillingen weerstaan.
- Uitstekende dichtheid: Lasverbindingen zijn overal glad en stevig. Ze kunnen gas- en vloeistoflekkage effectief voorkomen. Deze eigenschap maakt lassen erg nuttig. Het is uitstekend geschikt voor het maken van drukvaten, leidingen en opslagcontainers.
Breed scala aan toepassingen:
Metaallassen is geschikt voor vrijwel alle soorten metalen materialen. Denk hierbij aan koolstofstaal, roestvrij staal, aluminiumlegeringen en koperlegeringen.
Het maakt het bovendien mogelijk om metalen componenten van verschillende vormen en afmetingen met elkaar te verbinden. Of het nu gaat om het lassen van dunne platen, het stomplassen van dikke platen of het lassen van complexe constructies, alles is mogelijk door de juiste lasmethode te kiezen.
- Materiaal- en kostenbesparingenIn vergelijking met bout- en klinknagelverbindingen vereist lassen geen extra verbindingsstukken, waardoor aanzienlijk op metaal kan worden bespaard. Bovendien is het lasproces relatief eenvoudig en zeer efficiënt, wat de productiecyclus aanzienlijk verkort en de productiekosten verlaagt. In grootschalige industriële productie kan dit voordeel de economische voordelen van bedrijven aanzienlijk vergroten.
Nadelen
- Er ontstaan spanningen en vervormingen in de lasverbinding: tijdens het lasproces worden bepaalde delen van het metaal snel verwarmd en afgekoeld. Deze ongelijkmatige temperatuurschommelingen veroorzaken lasspanningen in het lasgebied. Wanneer de spanning de tolerantiegrenzen van het materiaal overschrijdt, leidt dit tot vervorming van het gelaste onderdeel en zelfs tot scheuren. De daaropvolgende correctie- en reparatiewerkzaamheden na de vervorming verhogen de productiekosten en -procedures.
- Hoge eisen aan de operationele vaardigheden: De kwaliteit van het lassen hangt direct af van het technische niveau van de operator. Tijdens het lasproces vereist de controle van parameters zoals lasstroom, spanning, lassnelheid en elektrodehoek veel ervaring en precisie. Als de parameters niet correct zijn ingesteld, kunnen er gemakkelijk lasfouten ontstaan, zoals poriën, slakinsluitingen, onvolledige doorlassing en scheuren. Deze defecten hebben een ernstige invloed op de prestaties van de lasverbindingen en vormen een bedreiging voor de veilige werking van de constructie.
- Het opsporen van lasfouten is tamelijk lastig: sommige lasfouten, zoals interne poriën, slakinsluitingen en microscheurtjes, zijn niet direct met het blote oog waarneembaar en vereisen professionele detectieapparatuur. Deze apparaten zijn duur en het detectieproces is complex, wat de kosten voor kwaliteitscontrole tijdens het productieproces verhoogt.
Veelgebruikte materialen bij het lassen van plaatmetaal
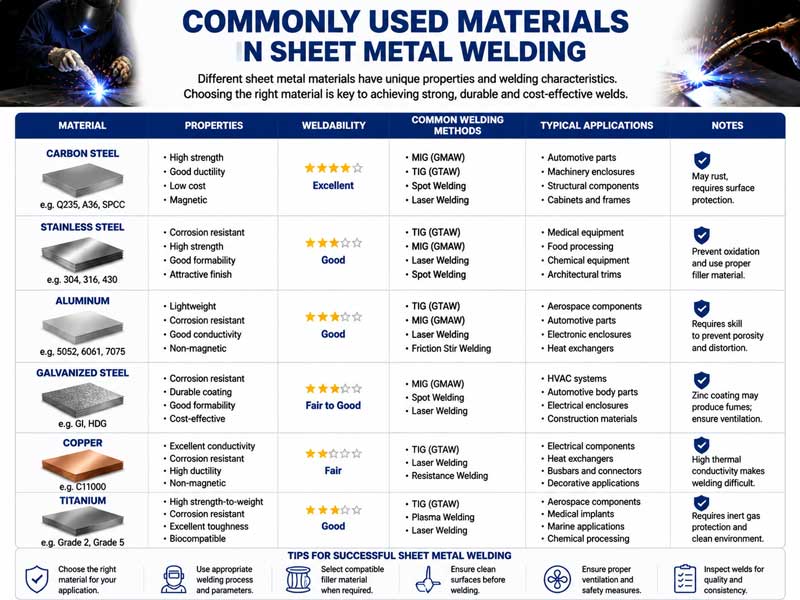
De materialen die doorgaans voor metaallassen worden gebruikt, vallen hoofdzakelijk in twee categorieën. De eerste categorie is het basismateriaal, oftewel het metaal dat gelast moet worden. De tweede categorie is het vulmateriaal, dat de openingen tussen de te verbinden delen tijdens het lassen opvult. Daarnaast zijn er ook hulpstoffen, zoals vloeimiddel en beschermgas. Deze verbinden de metalen niet direct met elkaar, maar hebben wel een grote invloed op de kwaliteit van de las.
(1) Basismateriaal
Er bestaan talloze soorten basismaterialen. Vrijwel alle metalen en legeringen kunnen als lasbasismateriaal worden gebruikt. De meest voorkomende categorieën zijn onder andere:
1. Koolstofstaal: Afhankelijk van het koolstofgehalte kan het worden ingedeeld in koolstofarm staal, middelmatig koolstofstaal en koolstofrijk staal.
Laag koolstofstaal heeft de beste laseigenschappen, een goede plasticiteit en is minder gevoelig voor scheurvorming tijdens het lassen.
- Roestvrij staal: Roestvrij staal heeft een uitstekende corrosiebestendigheid en is bestand tegen hoge temperaturen.
Afhankelijk van de microstructuur kan roestvrij staal worden ingedeeld in austenitisch, ferritisch en martensitisch roestvrij staal. Austenitisch roestvrij staal heeft uitstekende laseigenschappen en is een veelgebruikt type roestvrij staal in de industrie. Bij het lassen van ferritisch roestvrij staal kan echter het probleem van grove korrels optreden, wat de taaiheid van de lasverbinding beïnvloedt. Martensitisch roestvrij staal heeft een slechte lasbaarheid en vereist na het lassen een warmtebehandeling om de laseigenschappen te verbeteren.
- Non-ferrometalen en legeringen: Veelvoorkomende voorbeelden zijn aluminiumlegeringen, koperlegeringen, titaniumlegeringen, enzovoort.
Aluminiumlegeringen zijn licht van gewicht, zeer sterk en goed bestand tegen corrosie. Bij het lassen moeten methoden zoals argonbooglassen worden toegepast, waarbij aandacht moet worden besteed aan het voorkomen van oxidatie.
Koperlegeringen hebben een goede warmtegeleiding. Tijdens het lassen is een grote hoeveelheid warmte nodig, terwijl tegelijkertijd de vorming van poriën moet worden voorkomen.
Titaniumlegeringen bezitten eigenschappen zoals een hoge sterkte, een lage dichtheid en een hoge temperatuurbestendigheid. Het lassen ervan is vrij moeilijk en moet onder bescherming van inert gas plaatsvinden. Ze worden vaak gebruikt in de lucht- en ruimtevaart.
(2) Vulmaterialen
De functie van het vulmateriaal is het opvullen van de openingen in de lasnaad, het mengen met het gesmolten basismateriaal om een lasnaad te vormen en het waarborgen van de sterkte en afdichting van de verbinding.
Veelgebruikte vulmaterialen zijn onder andere lasstaven, lasdraden en lasstrips.
- Elektrode: Een elektrode bestaat uit twee delen: de kern en de coating.
De kern is de metalen kern van de elektrode, waarvan de samenstelling overeenkomt met die van het basismateriaal. De belangrijkste functie ervan is het vullen van de lasnaad met metaal. De coating is een laag die op het oppervlak van de laskern wordt aangebracht en bestaat uit mineraalpoeder, ferrolegeringspoeder, bindmiddel, enz.
Tijdens het lassen produceert de coating een beschermend gas. Dit gas voorkomt dat lucht het smeltbad verontreinigt. Het helpt ook om ongewenste elementen zoals zuurstof, zwavel en fosfor te verminderen. Dit verbetert de kwaliteit van de las. Lasstaven zijn er in vele soorten, afhankelijk van het doel waarvoor ze worden gebruikt. Zo zijn er bijvoorbeeld staven voor constructiestaal, roestvrij staal en gietijzer.
- Lasdraad: Lasdraad wordt voornamelijk gebruikt bij lasmethoden zoals gasbeschermd lassen en onderpoederlassen.
De samenstelling is uniform en het gehalte aan onzuiverheden is laag, wat de stabiele prestaties van de lasnaad garandeert. Lasdraden kunnen, afhankelijk van hun materiaal, worden onderverdeeld in massieve lasdraden en gevulde lasdraden. Massieve lasdraden moeten in combinatie met beschermgas worden gebruikt.
De gevulde lasdraad bevat poeder. Tijdens het lassen ontleedt het poeder en produceert het beschermgas en slak, die het smeltbad beschermen. Dit resulteert in een hoog lasrendement en een goede lasvorming.
- Lasbanden: Lasbanden worden vaak gebruikt bij lasmethoden zoals elektro-slaklassen en onderbooglassen. Ze zijn geschikt voor het lassen van dikke staalplaten. De breedte en dikte kunnen worden gekozen op basis van de verschillende lasvereisten. Dit zorgt voor een gelijkmatige vulling van de lasnaad.
(3) Hulpmaterialen
Vloeistof: Vloeistof wordt voornamelijk gebruikt bij lasprocessen zoals onderpoederlassen en elektro-slaklassen. Tijdens het lassen vormt zich slak. Deze slak bedekt het smeltbad. Hierdoor wordt lucht buiten gehouden en roestvorming voorkomen. Tegelijkertijd reageert de vloeistof chemisch met onzuiverheden in het smeltbad. Hierdoor worden zuurstof, zwavel en fosfor verwijderd. Dit zorgt voor een veel betere lasnaad.
Bij lasmethoden zoals onderpoederlassen en elektro-slaklassen wordt vaak vloeimiddel gebruikt. Tijdens het lassen vormt het vloeimiddel een slaklaag. Deze slak bedekt het oppervlak van het gesmolten metaalbad. Het blokkeert de luchttoevoer en voorkomt oxidatie van het metaal. Tegelijkertijd reageert het vloeimiddel ook met ongewenste stoffen in het bad. Het helpt zuurstof, zwavel en fosfor te verwijderen, waardoor de kwaliteit van de las verbetert.
Flux wordt voornamelijk gebruikt bij lastechnieken zoals voorlassen.
- Beschermgas: De functie van beschermgas is het beschermen van de boog en het smeltbad tijdens het lasproces, het voorkomen dat gassen zoals zuurstof en stikstof uit de lucht binnendringen en het vermijden van defecten zoals porositeit en slakinsluitingen in de lasnaad.
Veelgebruikte beschermgassen zijn onder andere argon, helium en koolstofdioxide.
Argon en helium zijn inerte gassen met een goede beschermende werking en worden vaak gebruikt bij het lassen van non-ferrometalen en roestvrij staal.
Wat zijn de essentiële gereedschappen voor het lassen van plaatmetaal?
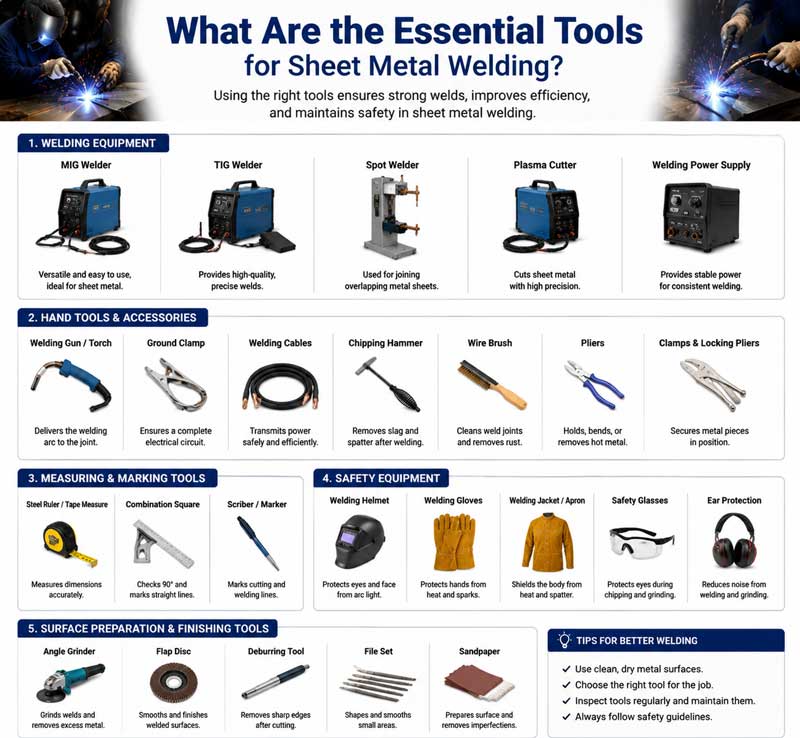
Er bestaan diverse soorten gereedschap voor metaallassen. Het benodigde gereedschap verschilt per lasmethode. Maar ongeacht de gekozen methode, zijn deze essentiële gereedschappen onmisbaar.
(1) Lasstroomvoorziening
Een lasvoeding is een apparaat dat de elektrische energie levert die nodig is voor de lasboog en is het belangrijkste hulpmiddel bij laswerkzaamheden.
- AC-booglasmachine: De AC-booglasmachine heeft een eenvoudige structuur, een lage prijs en is gemakkelijk te onderhouden. Hij wordt voornamelijk gebruikt voor handmatig booglassen en is geschikt voor het lassen van koolstofarm staal en andere materialen.
De uitgangsstroom is wisselstroom en de boogstabiliteit is relatief slecht.
- DC-booglasmachine: De uitgangsstroom van een DC-booglasmachine is gelijkstroom. De boog is stabiel en kan verschillende metalen materialen lassen, zoals roestvrij staal en non-ferrometalen.
DC-booglasmachines kunnen verder worden onderverdeeld in roterende DC-booglasmachines en gelijkrichter-DC-booglasmachines.
Rotatielasmachines met gelijkstroombooglassen zijn relatief groot en produceren veel lawaai.
De gelijkgerichte DC-booglasmachine is klein, licht en zeer efficiënt.
- Inverterlasapparaat: Een inverterlasapparaat is een nieuw type lasstroombron. Het maakt gebruik van invertertechnologie om wisselstroom met industriële frequentie om te zetten in gelijkstroom, deze vervolgens weer om te zetten in wisselstroom met hoge frequentie en deze ten slotte gelijk te trekken tot een gelijkstroomuitgang.
Inverterlasmachines hebben als voordelen een klein formaat, een laag gewicht, energiebesparing, een hoog rendement, een goede boogstabiliteit en de mogelijkheid om diverse lasmethoden toe te passen.
(2) Gereedschap voor laswerkzaamheden
- Lasbrander: De lasbrander wordt voornamelijk gebruikt bij gasbeschermd lassen. Zijn functie is het vasthouden van de lasdraad, het geleiden van stroom en het aanvoeren van beschermgas.
De lasbrander wordt gebruikt voor gaslassen. Hij mengt brandbaar gas met zuurstof en spuit dit mengsel door een mondstuk. Na ontsteking ontstaat er een vlam die het basismateriaal en het vulmateriaal verhit.
- Lashouders: Lashouders zijn onmisbare gereedschappen voor handmatig booglassen. Ze klemmen de elektroden vast en geleiden de lasstroom. Lashouders moeten een goede stroomgeleiding, hittebestendigheid en isolatie bieden. Ze zorgen ervoor dat het lasproces veilig en stabiel verloopt.
- Lasmaskers en veiligheidsuitrusting: Lasmaskers zijn essentiële hulpmiddelen voor de bescherming van gezicht en ogen van lassers. Ze zijn er in twee uitvoeringen: handmaskers en hoofdmaskers.
(3) Hulpmiddelen en uitrusting
- Haakse slijper: De haakse slijper heeft twee hoofdfuncties. Hij reinigt het basismetaal vóór het lassen en slijpt de lasnaad na het lassen. Vóór het lassen verwijdert hij onzuiverheden zoals roest, olie en oxidatie van het metaaloppervlak. Dit draagt bij aan de kwaliteit van de lasverbinding. Na het lassen polijst hij de lasnaad. Hierdoor wordt de naad gladgemaakt en verbetert het uiterlijk van de gelaste onderdelen.
- Emmer voor elektrodenopslag: De emmer voor elektrodenopslag bevat lasstaven. Hij beschermt ze tegen vocht. Sommige staven, zoals alkalische staven, nemen gemakkelijk vocht op. Zodra ze vocht opnemen, kunnen er tijdens het lassen defecten zoals poriën ontstaan.
De isolatiebak voor lasstaven kan de lasstaven drogen door ze te verwarmen, waardoor hun prestaties tijdens gebruik gewaarborgd blijven.
- Klemmen en positioneerders: Klemmen fixeren de te lassen onderdelen. Ze zorgen voor een nauwkeurige positionering tijdens het lassen en voorkomen dat de onderdelen vervormen. Positioneerders kunnen de te lassen onderdelen in verschillende posities en hoeken bewegen, waardoor het lasproces soepeler verloopt en de efficiëntie en kwaliteit verbeteren. Ze spelen een extra belangrijke rol bij grote en complexe laswerkzaamheden.
- Controle-instrumenten: Controle-instrumenten worden gebruikt om de kwaliteit van lasverbindingen te testen. Ze beoordelen vaak of het uiterlijk van de las voldoet aan de eisen. Ultrasone foutdetectoren en röntgenfoutdetectoren detecteren interne defecten in lassen. Deze defecten omvatten gaten, ingesloten slak en scheuren.
Hoe werkt het lassen van metalen platen?
Het werkingsprincipe van metaallassen is in essentie het verkorten van de afstand tussen de atomen van het te lassen metaal tot een afstand waarop metaalbindingen worden gevormd door de werking van thermische of mechanische energie, waardoor de atomen met elkaar verbonden worden.
Afhankelijk van of het basismateriaal smelt tijdens het lasproces, kunnen lasmethoden worden ingedeeld in drie hoofdcategorieën: smeltlassen, druklassen en solderen.
(1) Werkingsprincipe van smeltlassen
Smeltlassen is de meest gebruikte lasmethode. De kern ervan is het verhitten van het basismateriaal van het te lassen gebied tot een gesmolten toestand, waardoor een smeltbad ontstaat. Tegelijkertijd smelt het toevoegmateriaal mee en mengt zich met het smeltbad.
Nadat het gesmolten metaal is afgekoeld en gestold, ontstaat er een lasverbinding.
Gangbare smeltlasmethoden zijn onder andere handmatig booglassen, gaslassen, argonbooglassen en koolstofdioxide-beschermd lassen.
1. De twee polen van de lasvoeding zijn respectievelijk verbonden met de lastang en het te lassen werkstuk, waardoor een gesloten circuit ontstaat.
2. De operator houdt de lasstaaf vast met een elektrische lastang, brengt de lasstaaf in contact met het werkstuk en trekt deze vervolgens snel een klein stukje terug.
Op dit punt ontstaat er een elektrische boog tussen de elektrode en het werkstuk. De temperatuur van de boog kan oplopen tot 6000-8000 °C, waardoor het uiteinde van de elektrode en het te lassen deel van het werkstuk direct smelten en een smeltbad vormen.
3. Bij hoge temperaturen ontleedt de coating van de elektrode, waarbij beschermgas en slak ontstaan. Het beschermgas omhult de boog en het smeltbad, waardoor de lucht wordt afgesloten.
De slak bedekt het oppervlak van het smeltbad om oxidatie van het metaal in het smeltbad te voorkomen.
4. Doordat de lasstaaf constant in beweging is, ontstaan er voortdurend nieuwe smeltbaden, terwijl de oude afkoelen en stollen. Uiteindelijk ontstaat er een doorlopende lasnaad, waarmee de metalen met elkaar verbonden worden.
(2) Werkingsprincipe van druklassen
Druklassen is een lasmethode waarbij tijdens het lasproces een bepaalde druk op het werkstuk wordt uitgeoefend. Tegelijkertijd ondergaat het contactoppervlak van het te lassen metaal, al dan niet door verhitting, een plastische vervorming, waardoor een atomaire verbinding ontstaat.
Een kenmerk van druklassen is dat het basismateriaal over het algemeen niet of slechts gedeeltelijk smelt.
Gangbare druklasmethoden zijn onder andere weerstandlassen, wrijvingslassen en smeedlassen.
- Plaats de twee te lassen onderdelen nauw tegen elkaar en oefen vervolgens via elektroden een bepaalde druk uit om ervoor te zorgen dat de contactoppervlakken van de te lassen onderdelen goed op elkaar aansluiten.
- Wanneer een grote stroom door de elektrode loopt, ontstaat er weerstandswarmte doordat de stroom door het contactoppervlak van het te lassen onderdeel loopt.
Door de relatief hoge weerstand van het contactoppervlak zal de warmte zich daar concentreren, waardoor het metaal op het contactoppervlak plastisch of gedeeltelijk gesmolten raakt.
Onder de voortdurende druk ondergaat het metaal op het contactoppervlak plastische vervorming en diffunderen atomen met elkaar, waardoor een lasverbinding ontstaat.
Weerstandlassen heeft als voordelen een hoge lassnelheid, geringe vervorming en het feit dat er geen vulmateriaal nodig is. Het wordt veel gebruikt bij het lassen van dunne platen, zoals bij de fabricage van carrosserieën en behuizingen van huishoudelijke apparaten.
(3) Werkingsprincipe van solderen
Solderen is een proces waarbij een vulmetaal wordt gebruikt met een smeltpunt dat lager ligt dan dat van het basismetaal. Het vulmetaal en het basismetaal worden samen verhit tot de temperatuur waarbij het vulmetaal smelt, terwijl het basismetaal dat niet doet.
Een lasmethode waarbij gesmolten soldeer door capillaire werking de openingen tussen het basismetaal vult, zich met het basismetaal vermengt en na afkoeling een lasverbinding vormt.
Op basis van de verschillende smeltpunten van het soldeermateriaal kan hard solderen worden onderverdeeld in zacht solderen en hard solderen.
Het soldeermateriaal dat bij hardsolderen wordt gebruikt, heeft een smeltpunt hoger dan 450 °C en de verbindingssterkte is relatief hoog. Het wordt vaak gebruikt voor het lassen van mechanische onderdelen.
Het smeltpunt van het soldeermateriaal bij zacht solderen ligt onder de 450℃, waardoor de verbindingssterkte relatief laag is. Het wordt vaak gebruikt voor het solderen van elektronische componenten.
De voordelen van solderen zijn dat de lastemperatuur laag is, de microstructuur en eigenschappen van het basismateriaal weinig veranderen, de vervorming van het gelaste onderdeel gering is en dat er verschillende soorten metalen mee gelast kunnen worden.
De sterkte van gesoldeerde verbindingen is echter over het algemeen lager dan die van smeltlassen en druklassen, waardoor ze geschikt zijn voor toepassingen waar geen hoge sterkte-eisen gelden.
|
|
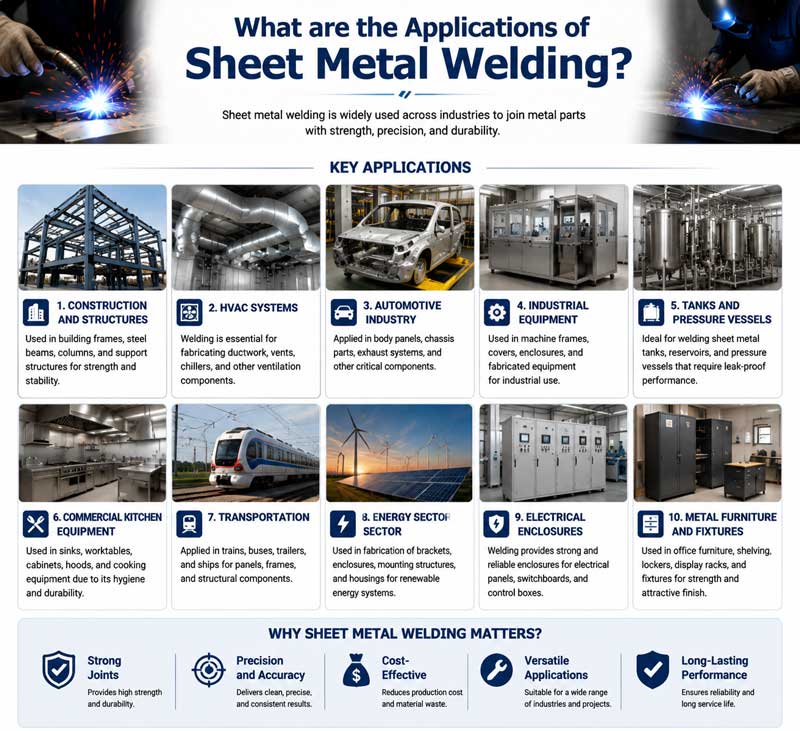
Wat zijn de toepassingen van plaatmetaallassen?
Metaallastechnologie, met zijn unieke voordelen, wordt op grote schaal toegepast in diverse industrieën en sectoren en bestrijkt vrijwel alle aspecten van de nationale economie.
(1) Machinebouwindustrie:
De bedden en kolommen van werktuigmachines, de bakken en rupsbanden van graafmachines, en de gieken van kranen, enzovoort, worden allemaal vervaardigd door middel van lasprocessen.
Las lastechnologie kan de sterkte en stabiliteit van deze constructieonderdelen garanderen en de levensduur en operationele betrouwbaarheid van de apparatuur verbeteren.
(2) Transportsector:
- Autoproductie: Voor de vervaardiging van auto-onderdelen zoals carrosserieën, frames en chassis is lastechnologie nodig. Daarnaast wordt lassen ook gebruikt voor de productie van onderdelen zoals automotoren en versnellingsbakken.
- Scheepsbouw: De romp, het dek, de kajuit en andere onderdelen van het schip moeten allemaal door middel van lassen met elkaar verbonden worden.
Scheepslassen brengt technische uitdagingen met zich mee, zoals het lassen van dikke platen en hoogwaardig staal. Veelgebruikte lasmethoden zijn onderpoederlassen en verticaal gas- en elektrisch lassen.
- Lucht- en ruimtevaartindustrie: Aluminiumlegeringen en titaniumlegeringen zijn hoogwaardige materialen. Ze worden gebruikt voor de constructie van vliegtuigrompen, vleugels en motoronderdelen. Het lassen van deze speciale materialen vereist nauwkeurige lastechnieken. Typische voorbeelden zijn argonbooglassen, elektronenbundellassen en laserlassen.
(3) Bouwsector:
Gebouwen met een staalconstructie worden veel gebruikt in hoogbouw, fabrieken met grote overspanningen, bruggen en andere projecten.
Zo moeten bijvoorbeeld de verbindingen tussen stalen balken en kolommen in staalconstructiewerkplaatsen, en ook de lasverbindingen tussen stalen balken in bruggen, allemaal door middel van lassen tot stand komen.
(4) Petrochemische industrie:
De petrochemische industrie heeft een groot aantal drukvaten, pijpleidingen, opslagtanks en andere apparatuur nodig. De fabricage en installatie van deze apparaten is onmisbaar dankzij lastechnologie.
(5) Op het gebied van het dagelijks leven:
De productie van metalen deuren en ramen, het lassen van fietsframes, de verwerking van keukengerei, enzovoort, vereisen allemaal het gebruik van lastechnologie.
Daarnaast wordt bij de productie van sommige metalen sieraden, zoals zilveren en gouden sieraden, ook gebruikgemaakt van lastechnieken om verschillende onderdelen met elkaar te verbinden en zo verfijnde vormen te creëren.
Conclusie
Metaallastechnologie, als een van de kernprocessen in de moderne industrie, heeft een lange ontwikkeling doorgemaakt, van traditioneel handmatig smeden en lassen tot het geautomatiseerde en intelligente lassen van vandaag.
De voordelen zijn zeer significant. Het maakt zeer sterke en goed afdichtende metaalverbindingen mogelijk, waarmee aan de productiebehoeften van verschillende industrieën wordt voldaan.
Tegelijkertijd kent het ook problemen zoals lasspanning en -vervorming, hoge operationele eisen en veiligheidsrisico's, die moeten worden opgelost door voortdurende technologische innovatie en procesverbetering.
Door de voortdurende vooruitgang op gebieden zoals materiaalkunde, automatiseringstechnologie en kunstmatige intelligentie, ontwikkelt ook de metaallastechnologie zich in de richting van hoge efficiëntie, precisie, milieuvriendelijkheid en intelligentie.
De voortdurende opkomst van nieuwe lastechnologieën zoals laserlassen, elektronenbundellassen en wrijvingsroerlassen heeft nieuwe ontwikkelingsmogelijkheden gecreëerd voor metaallassen.
In de toekomst zal metaallastechnologie een steeds belangrijkere rol spelen in meer sectoren, en zo een sterkere ondersteuning bieden aan de industriële productie en de maatschappelijke ontwikkeling.
Waarom kiezen voor NOBLE als uw fabrikant van metaallasapparatuur?
NOBLE is uw betrouwbare totaaloplossing voor maatwerkproductie. Van prototypeontwerp tot productie: met uitgebreide productiemiddelen, geschikte technologie, gestroomlijnde processen, deskundige begeleiding en een strenge kwaliteitscontrole kunnen wij uw ideeën werkelijkheid maken.
Onze plaatmetaallasdiensten bieden maatwerkoplossingen die de verwachtingen van de klant overtreffen tegen concurrerende prijzen. Van prototyping tot de productie van plaatmetaallassen, ons ervaren team en geavanceerde productieapparatuur zorgen ervoor dat u plaatmetaallassen ontvangt met hoge precisie en stabiele prestaties. Vraag binnen enkele minuten een offerte aan en ontvang uw plaatmetaallassen binnen enkele dagen!
NOBLE is uitgerust met ultramoderne plaatlasapparatuur en de nieuwste technologie, waardoor we zelfs de meest uitdagende plaatlaswerkzaamheden met gemak aankunnen. Ons team van zeer bekwame en ervaren lassers heeft een diepgaande kennis van diverse lastechnieken en -processen. Of het nu gaat om complexe metaalbewerking, constructielassen of reparaties, onze experts leveren ongeëvenaard vakmanschap bij elk project.
FAQ
- Kunnen we verschillende soorten metalen aan elkaar lassen?
Ja, dat kan. We kunnen bijvoorbeeld staal en koper lassen met de juiste methoden. Maar we moeten wel het juiste vulmateriaal kiezen.
- Waarom buigen gelaste onderdelen soms?
Ongelijkmatige verwarming en afkoeling tijdens het lassen veroorzaken spanning. Door deze spanning buigen of vervormen de metalen onderdelen.
- Moeten we metalen reinigen voordat we gaan lassen?
Ja, dat doen we. We moeten roest, olie en oxidatie verwijderen. Schone oppervlakken zorgen voor sterkere en strakkere lasverbindingen.







