
Wat is elektrische ontladingsbewerking
Elektro-erosie (EDM) vormt metaal met behulp van elektrische vonken. Bij traditionele bewerkingstechnieken wordt gereedschap gebruikt om materiaal te snijden. Beide methoden hebben hun sterke punten. Elektro-erosie werkt op zeer harde, geleidende metalen. Het maakt complexe vormen met hoge precisie en gladde oppervlakken. Traditionele bewerking is sneller en werkt op meer soorten materialen. Het kan ook niet-geleidende materialen bewerken. Maar het kan problemen opleveren met harde metalen en kleine details. Inzicht in de verschillen in nauwkeurigheid, materialen, kosten, snelheid en toepassingen zal u helpen uw projecten efficiënter en economischer te voltooien.
Key Takeaways
- Elektro-erosie (EDM) is een bewerkingstechniek waarbij harde metalen met vonken worden gevormd. Het maakt gebruik van elektriciteit en komt niet in contact met het metaal. EDM is zeer nauwkeurig en werkt alleen op metalen die elektriciteit geleiden.
- Traditionele verspaningstechnieken maken gebruik van scherpe gereedschappen om diverse materialen te bewerken. Het is geschikt voor het vormen van kunststoffen en metalen. Het is sneller voor zowel eenvoudige vormen als grote onderdelen.
- EDM is uitstekend geschikt voor het maken van complexe vormen en minuscule details. Het zorgt ook voor gladde oppervlakken. EDM is echter duurder en tijdrovender dan traditioneel verspanen.
- Traditionele bewerkingstechnieken kunnen veel taken uitvoeren en kosten besparen bij grote projecten. Maar ze hebben moeite met zeer harde metalen en kleine details.
- Je moet een methode kiezen op basis van het materiaal, de vorm en de vereiste nauwkeurigheid. Houd ook rekening met het aantal benodigde onderdelen en je budget.
Belangrijkste verschillen
Vergelijkingstabel
| Aspect | Elektrische ontladingsbewerking (EDM) | Traditionele bewerking |
| Contact methode | Bij EDM (Electrical Discharge Machining) komt het metaal niet in aanraking. Het maakt gebruik van vonken. | Bij traditionele bewerkingstechnieken wordt het materiaal met gereedschap bewerkt. |
| Materiaalcompatibiliteit: | EDM werkt alleen op harde, geleidende metalen. | Traditionele bewerkingstechnieken werken op de meeste materialen. |
| Snelheid | EDM is langzamer, vooral bij complexe vormen. | Traditionele bewerkingstechnieken zijn sneller voor grote, eenvoudige onderdelen. |
| Kosten | EDM is duurder omdat het een langzamer proces is. | Traditionele bewerkingstechnieken zijn goedkoper voor eenvoudige vormen. |
| precisie | EDM is een zeer precieze techniek waarmee minuscule details kunnen worden aangebracht. | Traditionele bewerkingstechnieken zijn goed, maar minder nauwkeurig. |
| Ingewikkeldheid | Met EDM kunnen scherpe hoeken en complexe vormen worden gemaakt. | Traditionele bewerkingstechnieken hebben moeite met zeer kleine onderdelen. |
| Oppervlaktebehandeling | EDM zorgt voor gladde oppervlakken en vereist geen nabewerking. | Traditionele bewerkingstechnieken vereisen mogelijk meer nabewerkingsstappen. |
| Slijtage van gereedschap | EDM-gereedschap gaat langer mee omdat er geen contact is. | Traditionele bewerkingsmachines slijten sneller. |
| milieueffectrapportage | EDM verbruikt meer energie en produceert giftige gassen. | Traditionele bewerkingstechnieken verbruiken minder energie en zijn schoner. |
| Vaardigheid van de operator | Voor EDM is een ervaren persoon nodig om het systeem op te zetten en te beheren. | Traditionele bewerkingstechnieken vereisen minder vaardigheid in het gebruik van machines. |
Belangrijkste contrasten
Elektro-erosie (EDM) verwijdert metaal met vonken, niet met kracht. Hierdoor kunnen harde metalen zoals titanium worden bewerkt. EDM kan diepe gaten en scherpe hoeken maken. Het zorgt ook voor gladde oppervlakken en het gereedschap slijt niet snel. NOBLE is gespecialiseerd in precisie-EDM-processen die complexe geometrieën verwerken met behoud van een superieure oppervlakteafwerking. EDM werkt echter alleen op metalen die elektriciteit geleiden. Het kost ook meer tijd en energie om een onderdeel af te werken. EDM kan giftige gassen produceren, dus afval moet zorgvuldig worden verwerkt.
Traditionele bewerkingstechnieken gebruiken snijgereedschap om objecten te vormen. Ze werken op veel metalen en kunststoffen, zelfs op materialen die geen elektriciteit geleiden. Deze methode is sneller en goedkoper voor grote of eenvoudige onderdelen. Zeer harde metalen kunnen er echter niet goed mee worden bewerkt. Ook kunnen er met EDM (elektro-erosie) niet zo gemakkelijk kleine vormen worden gemaakt. Bij NOBLE combineren we traditionele en geavanceerde bewerkingstechnieken om voor elk project de beste oplossing te bieden. Gereedschappen slijten en moeten soms worden vervangen. Extra stappen kunnen nodig zijn om het oppervlak glad te maken. Machines kunnen het werk vergemakkelijken en minder vaardigheid vereisen.

Hoe Machinale bewerking van elektrische ontlading UltimaReviews?
Elektro-erosie (EDM) vormt metaal met behulp van vonken. Het werkt alleen op materialen die elektriciteit geleiden. Het gereedschap en het metalen onderdeel fungeren als elektroden. Wanneer ze dicht bij elkaar komen, springt er een vonk tussen hen over. Deze vonk genereert veel warmte. De warmte smelt kleine stukjes metaal en zet ze om in gas. Het gereedschap komt nooit in contact met het metaal. De vonk doet al het werk. Zowel het gereedschap als het metalen onderdeel blijven in een speciale vloeistof, een diëlektrische vloeistof. Deze vloeistof koelt alles af en spoelt gesmolten metaal weg. In tegenstelling tot traditionele bewerkingstechnieken is er geen sprake van snijden of duwen. Elektro-erosie verwijdert metaal zonder het aan te raken. Op deze manier kunnen zeer precieze vormen, scherpe hoeken en diepe gaten worden gemaakt. Het werkt ook goed op harde metalen die moeilijk te bewerken zijn met normale gereedschappen.
Opmerking: Met elektro-erosie kunnen lastige onderdelen worden vervaardigd zonder ze te verhitten. Hierdoor blijft het metaal sterk en stabiel.
Types van Machinale bewerking van elektrische ontlading
Er zijn drie hoofdtypen van elektro-erosie. Elk type gebruikt een andere methode om metaal te vormen en is geschikt voor verschillende toepassingen.
| EDM-type | Hoe het werkt | gemeenschappelijk gebruik | BELANGRIJKSTE KENMERKEN |
| Draad EDM | Gebruikt een dunne draad om metaal met vonken door te snijden. De draad beweegt zich langs een pad in het water. | Het snijden van lastige vormen, het maken van gereedschap, medische apparaten en vliegtuigonderdelen. | Zeer nauwkeurig, geen aanraken nodig, werkt op harde metalen. |
| Zinker (Conventioneel) EDM | Hierbij wordt een speciaal gevormd gereedschap gebruikt dat in het metaal zinkt om gaten of vormen te maken. Het werkstuk en het gereedschap bevinden zich in een vloeistof. | Het maken van mallen, matrijzen en onderdelen met diepe of complexe vormen. | Geschikt voor 3D-vormen, scherpe hoeken en een gladde afwerking. |
| Gatenboren EDM | Er wordt een holle buis gebruikt om met vonken kleine, diepe gaatjes te boren. Vloeistof stroomt door de buis. | Het boren van koelgaten in turbinebladen, het maken van beginsneden voor draadvonkerosie en het bewerken van medische onderdelen. | Maakt kleine, diepe gaatjes en werkt onder elke hoek. |
Elk type EDM heeft zijn eigen specifieke toepassingen. Draad-EDM snijdt gedetailleerde vormen. Zink-EDM maakt diepe gaten en vormen. Gatenboor-EDM maakt het mogelijk om snel kleine, diepe gaten te creëren. NOBLE biedt alle belangrijke EDM-methoden en levert oplossingen op maat voor de lucht- en ruimtevaart, automobielindustrie en medische sector met ongeëvenaarde precisie en betrouwbaarheid.
Traditioneel CNC Machining
Veelgebruikte methoden
Bij traditionele bewerkingstechnieken worden materialen op verschillende manieren gevormd. Elke techniek maakt gebruik van een speciaal gereedschap en een specifieke beweging om materiaal te verwijderen. De meest voorkomende traditionele bewerkingstechnieken zijn:
- CNC frezenEen roterend gereedschap verwijdert materiaal van vlakke of gevormde oppervlakken. Freesmachines kunnen harde vormen maken voor auto's, vliegtuigen en machines.
- CNC DraaienHet werkstuk draait rond terwijl een stilstaand gereedschap het vormgeeft. Door te draaien worden ronde voorwerpen zoals staven en assen gemaakt.
- CNC borenEen roterende boor maakt ronde gaten in het materiaal. Boren is eenvoudig en wordt veel gebruikt bij machinale bewerking.
- CNC slijpenEen ruwe slijpschijf verwijdert kleine stukjes voor een gladde afwerking. Slijpen zorgt ervoor dat onderdelen er beter uitzien en goed passen.
- CNC-zagenEen zaagblad met tanden of korrels snijdt het materiaal in stukken. Door te zagen wordt het materiaal klaargemaakt voor verdere bewerking.
- CNC saaiEen gereedschap maakt gaten groter en nauwkeuriger.
- CNC-brootsenEen gereedschap met tanden snijdt in één keer vormen uit, zowel aan de binnen- als buitenkant, zoals bij tandwielen.
- CNC-vormgevingEen gereedschap beweegt heen en weer om vlakke, gebogen of gegroefde oppervlakken te creëren.
Hoe het werkt
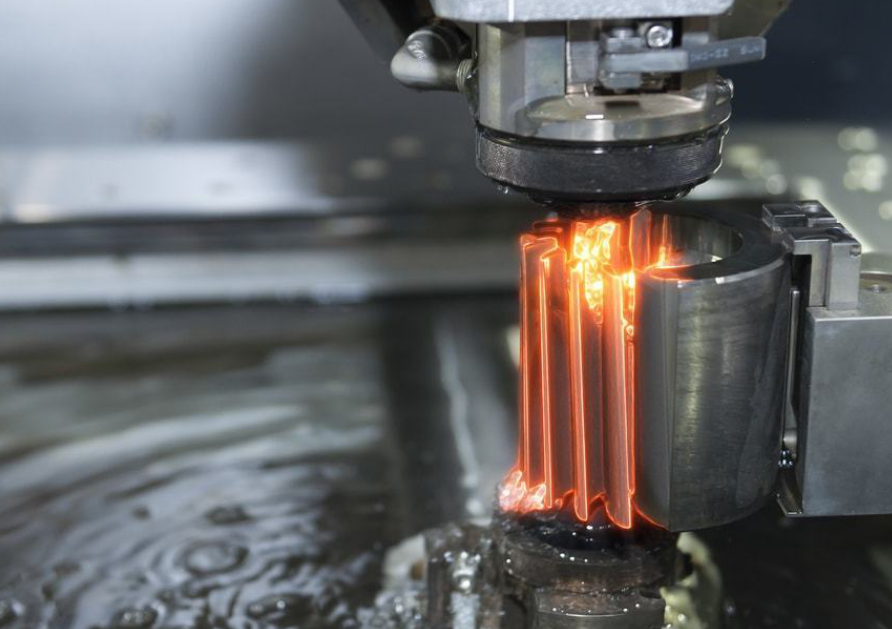
Bij traditionele verspaningstechnieken wordt materiaal weggesneden. Machines en sterke gereedschappen, vaak gemaakt van hardmetaal of snelstaal, snijden materiaal van een werkstuk af. Het gereedschap en het materiaal bewegen op een gecontroleerde manier. Het gereedschap of het werkstuk kan draaien, rechtuit bewegen of heen en weer bewegen.
Freesmachines gebruiken een roterende frees met scherpe tanden. De frees verwijdert materiaal terwijl deze over het werkstuk beweegt. Draaien maakt gebruik van een draaibank om het werkstuk te laten draaien, terwijl een gereedschap het werkstuk langs de zijkant vormgeeft. CNC-boren gebruikt een roterende boor om gaten te maken. CNC-slijpen gebruikt een slijpschijf om kleine deeltjes te verwijderen en het werkstuk glad te maken. Zagen snijdt materiaal met een zaagblad, en brootsen verwijdert materiaal in één beweging met een getand gereedschap.
Bij deze methoden wordt gebruikgemaakt van het principe dat het gereedschap en het werkstuk langs vooraf bepaalde banen bewegen. Materiaal wordt verwijderd door te snijden, te wrijven of te schrapen. Hierdoor kunnen de uiteindelijke vorm en grootte van het werkstuk nauwkeurig worden bepaald. Traditionele verspaningstechnieken werken op veel materialen, zoals metalen en kunststoffen, en zijn daarom geschikt voor uiteenlopende toepassingen.
NOBLE combineert deze veelzijdige, traditionele bewerkingstechnieken met moderne expertise om consistente nauwkeurigheid, snelle doorlooptijden en uitstekende service te leveren voor projecten van elke omvang.
Voordelen en nadelen van EDM
Voordelen EDM
Elektro-erosie (EDM) heeft veel voordelen voor de hedendaagse productie. Veel bedrijven kiezen voor deze methode vanwege de speciale eigenschappen:
- Het gereedschap raakt het werkstuk niet aan. Dit voorkomt beschadigingen, bramen en vervorming.
- EDM is zeer geschikt voor dunne of fragiele onderdelen. Het kan ook harde metalen vormen zonder ze te beschadigen.
- Met deze methode worden zeer nauwkeurige onderdelen met gladde oppervlakken geproduceerd. De meeste onderdelen hoeven daarna nauwelijks nog gepolijst te worden.
- Met EDM kunnen vormen en details in het interieur worden gemaakt die met snijgereedschap niet mogelijk zijn.
- Machines kunnen zelfstandig werken met functies zoals automatische draadinvoer. Dit zorgt ervoor dat de machine langer en beter presteert.
- Computers bewaken het proces en helpen energie te besparen. Ze helpen ook problemen op te lossen voordat ze escaleren.
- Met EDM worden onderdelen zonder bramen geproduceerd. Dit bespaart tijd omdat er geen extra stappen nodig zijn.
- Met dit proces kunnen zeer harde of zeldzame metalen met grote precisie worden gevormd. Dit is handig voor vliegtuigen, medische instrumenten en de productie van andere gereedschappen.
- Nieuwe ideeën zorgen ervoor dat EDM minder energie verbruikt en veiligere vloeistoffen gebruikt. Betere manieren om met afval om te gaan, zijn goed voor het milieu.
Opmerking: EDM is uitstekend geschikt voor het maken van kleine of kwetsbare onderdelen. Het voorkomt dat ze buigen en zorgt voor een gladde, nauwkeurige afwerking.
Beperkingen of EDM
Hoewel elektro-erosie een krachtige techniek is, kent ze ook enkele problemen. De onderstaande tabel toont de belangrijkste problemen, de oorzaken ervan en hoe ze op te lossen zijn:
| Beperking | Beschrijving | Gevolgen voor adoptie | Oplossingen / Maatregelen ter beperking van de gevolgen |
| Verwerkingssnelheid | EDM verwijdert metaal op een zeer geleidelijke manier. | Niet geschikt voor grote klussen of het maken van veel onderdelen. | Gebruik betere pulsgeneratoren, sterkere elektroden en meer robots. |
| Slijtage van elektroden | Elektroden slijten na verloop van tijd. | Het kost meer en de onderdelen zijn minder nauwkeurig. | Kies stevige materialen en gebruik zelfreparatiemiddelen. |
| Oppervlakte-integriteit | Er kunnen kleine scheurtjes of gaatjes in de onderdelen ontstaan. | Voor sommige toepassingen is mogelijk meer werk nodig. | Wijzig de instellingen en gebruik daarna warmte of polijstmiddel. |
| Verwerkingskosten | Elektroden, bevestigingsmateriaal en stroom kosten veel geld. | Het kan te duur zijn voor kleine winkels. | Gebruik goedkopere spullen en bespaar meer energie. |
| Materiële beperkingen | Werkt alleen op apparaten die elektriciteit geleiden. | Kan geen plastic of keramiek vormen. | Probeer nieuwe EDM-types uit om aan meer dingen te werken. |
| Diepte-tot-breedte verhoudingen | Diepe, smalle vormen zijn lastig te maken. | Dit voorkomt dat bepaalde lastige of diepe onderdelen worden ontworpen. | Gebruik speciale elektroden en betere koeling. |
| milieueffectrapportage | Sommige materialen en vloeistoffen kunnen schadelijk zijn voor de natuur. | Past mogelijk niet bij groene doelstellingen. | Gebruik veiligere vloeistoffen en zorg voor een betere afvalverwerking. |
| Uitrustingskosten | Luxe apparaten kosten in eerste instantie veel geld. | Kleine winkels hebben mogelijk niet genoeg geld. | Huur of koop gebruikte machines. |
EDM werkt alleen op materialen waar elektriciteit doorheen kan. Dit betekent dat het geen kunststoffen of keramiek kan vormen. Elektroden slijten en ruwe oppervlakken kunnen de kwaliteit van onderdelen verminderen en de kosten verhogen. EDM is langzamer dan traditionele methoden, waardoor het minder geschikt is voor het snel produceren van grote aantallen onderdelen. Sommige onderdelen vereisen meer nabewerking om het oppervlak te herstellen. EDM verbruikt meer energie en kan afval produceren dat op een veilige manier moet worden verwerkt. De machines zijn duur, wat een probleem kan vormen voor kleine bedrijven. NOBLE helpt klanten de voor- en nadelen af te wegen en biedt deskundig advies en geavanceerde EDM-mogelijkheden voor opdrachten die extreme nauwkeurigheid en complexe vormen vereisen. Voor opdrachten die precieze sneden of lastige vormen vereisen, blijft EDM een uitstekende keuze.
Voordelen en nadelen van traditionele CNC-bewerking
Voordelen van Traditionele CNC-bewerking
Traditionele bewerkingstechnieken hebben veel voordelen voor fabrikanten. Denk hierbij aan frezen, draaien, boren en slijpen. Deze technieken worden al lange tijd in fabrieken gebruikt.
- VeelzijdigheidTraditionele verspaningstechnieken zijn geschikt voor veel verschillende materialen. Men kan er metaal, plastic of zelfs hout mee bewerken. Dit maakt het nuttig voor tal van werkzaamheden.
- Snelheid voor eenvoudige onderdelenMachines zoals draaibanken en freesmachines bewerken snel eenvoudige onderdelen. Grote groepen simpele werkstukken worden op deze manier snel door de werkplaats verwerkt.
- Lagere initiële kostenVeel werkplaatsen beschikken al over deze machines. Het starten van een nieuwe klus is goedkoper omdat er geen nieuw gereedschap nodig is.
- Eenvoudige instellingWerknemers kunnen machines snel gereed maken voor eenvoudige taken. Kleine ontwerpwijzigingen vereisen slechts enkele aanpassingen.
- Beschikbaarheid van geschoolde werknemersVeel werknemers weten hoe ze deze machines moeten gebruiken. Het opleiden van nieuwe mensen gaat sneller omdat de gereedschappen gangbaar zijn.
- Goed voor prototypingWerkplaatsen kunnen snel één onderdeel of een teststuk maken. Dit helpt ingenieurs om ideeën uit te testen voordat ze grote aantallen onderdelen produceren.
- Geen geleidende materialen nodig: In tegenstelling tot EDMBij traditionele bewerkingstechnieken is het niet nodig dat het materiaal elektriciteit geleidt. Dit biedt meer mogelijkheden voor het gebruik van materialen.
Beperkingen van Traditionele CNC-bewerking
Traditionele bewerkingstechnieken kennen ook enkele problemen. Deze kunnen van invloed zijn op de kosten, de snelheid waarmee werk wordt verricht en de kwaliteit van de onderdelen.
| Beperking | Impact op de productie-efficiëntie |
| Materieel afval | Het levert meer afval op, wat duurder is en schadelijk kan zijn voor het milieu. |
| Langere doorlooptijden | Vertraagt het werk, vooral bij complexe vormen. |
| Hogere kosten voor kleine batches | Maakt kleine klussen duurder vanwege de insteltijd en gereedschapswisselingen. |
Bij traditionele bewerkingstechnieken wordt materiaal weggesneden, waardoor er veel afval ontstaat. Dit afval kost meer geld en kan schadelijk zijn voor het milieu. Bedrijven moeten betalen voor het extra materiaal en voor het afvoeren van het afval.
Mensen moeten de machines handmatig bedienen. Geschoolde werknemers stellen de machines in en bedienen ze. Dit kost tijd en kan tot fouten leiden. Mensen kunnen fouten maken, waardoor sommige onderdelen mogelijk niet kloppen. Verschillende werknemers of ploegen kunnen ervoor zorgen dat de onderdelen er anders uitzien.
Het maken van complexe vormen vertraagt het werk. Werknemers moeten stoppen om gereedschap te wisselen of het onderdeel te verplaatsen. Elke stap kost extra tijd. Veel stappen zorgen ervoor dat de klus langer duurt, vooral bij lastige vormen.
Kleine opdrachten kosten meer geld. Voor elke nieuwe opdracht zijn mogelijk speciale gereedschappen of houders nodig. Door slechts een paar onderdelen te produceren, worden de kosten over minder stuks verdeeld. Hierdoor kost elk onderdeel meer dan wanneer je er veel zou maken.
De arbeidskosten stijgen bij traditionele machinale bewerking. Geschoolde werknemers verdienen meer. Het handmatig instellen en afstellen van machines kost meer tijd. Al deze factoren zorgen ervoor dat elk onderdeel duurder wordt.
Werkplaatsen die traditionele bewerkingstechnieken gebruiken, moeten rekening houden met snelheid, kosten en kwaliteit. Voor harde vormen of zeer nauwkeurig werk zijn andere methoden zoals EDM of CNC-bewerking wellicht geschikter.
NOBLE pakt deze uitdagingen aan door vakkundig vakmanschap te combineren met moderne technologieën. Het bedrijf biedt geoptimaliseerde bewerkingsstrategieën die afval verminderen, de productie versnellen en een hoge consistentie van de onderdelen garanderen.
Toepassing van EDM en traditionele CNC-bewerking
Toepassing van EDM
Veel bedrijven gebruiken elektro-erosie (EDM) voor speciale klussen. Deze methode is geschikt voor harde metalen en complexe vormen. Het maakt het mogelijk om onderdelen te produceren die met andere gereedschappen niet te maken zijn. Enkele veelvoorkomende toepassingen zijn:
- Boren van kleine gaten: Fabrieken gebruiken EDM (elektro-erosie) om minuscule gaatjes te maken in turbinebladen en brandstofsystemen. De gaten blijven recht en het gereedschap breekt niet.
- Matrijzen- en stempelproductie: EDM (Electrical Discharge Machining) vormt diepe gaten en vormen in matrijzen en stempels. Dit helpt bij de productie van kunststof onderdelen en metalen stempels.
- Vastzittende onderdelen verwijderen: Medewerkers gebruiken EDM (vonkverspanende bewerking) om afgebroken bouten of pinnen te verwijderen. Dit beschadigt het hoofdonderdeel niet.
- Medische componenten: EDM produceert gladde, braamvrije onderdelen voor medische implantaten. Deze onderdelen moeten nauwkeurig en veilig zijn.
- Lucht- en ruimtevaartonderdelen: Met EDM worden dunne sleuven, scherpe hoeken en diepe gaten in vliegtuigonderdelen gefreesd.
EDM kan elk metaal bewerken dat elektriciteit geleidt, zelfs zeer harde metalen. Het gereedschap raakt het werkstuk nooit aan, waardoor het niet buigt of trilt. Nieuwe besturingselementen en slimme machines zorgen ervoor dat EDM sneller werkt en betere onderdelen produceert. NOBLE investeert in geavanceerde EDM-technologie om uiterst nauwkeurige onderdelen met complexe geometrieën te leveren die voldoen aan de strengste industrienormen. Veel van onze klanten vragen om EDM voor opdrachten die een hoge precisie vereisen of voor gespecialiseerde vormen.
Traditionele CNC-bewerking van Toepassing
Traditionele bewerkingstechnieken vormen en bewerken veel verschillende materialen. Deze technieken omvatten draaien, frezen, boren, tappen, schaven, kartelen, zagen en vormen. NOBLE gebruikt ze vaak voor veel van deze werkzaamheden:
- Vormgeven en op maat maken: Machines snijden en vormen metaal, plastic en andere materialen tot de juiste maat en vorm.
- Onderdelen met schroefdraad: Door middel van tappen worden schroeven en bouten van schroefdraad voorzien.
- Vlakke oppervlakken: Door schaven en vormen ontstaan grote, vlakke vlakken op metalen onderdelen.
- Grip en decoratie: De karteling zorgt voor patronen voor een betere grip of een fraaier uiterlijk.
- Het zagen van grote stukken: Met een zaag worden grote onderdelen in kleinere stukken verdeeld.
- Algemene materiaalverwijdering: Draaien, frezen en boren verwijderen overtollig materiaal om de uiteindelijke vorm te verkrijgen.
Deze methoden zijn belangrijk voor de productie van auto's, vliegtuigen, elektronica en metalen onderdelen. NOBLE beschikt bovendien over uitstekende CNC-bewerkingsmogelijkheden, waarbij precisie-CNC-systemen worden gecombineerd met gespecialiseerde bewerkingstechnologie om hoogwaardige onderdelen te produceren voor kritische industrieën.
Materiaalcompatibiliteit:
EDM-materialen
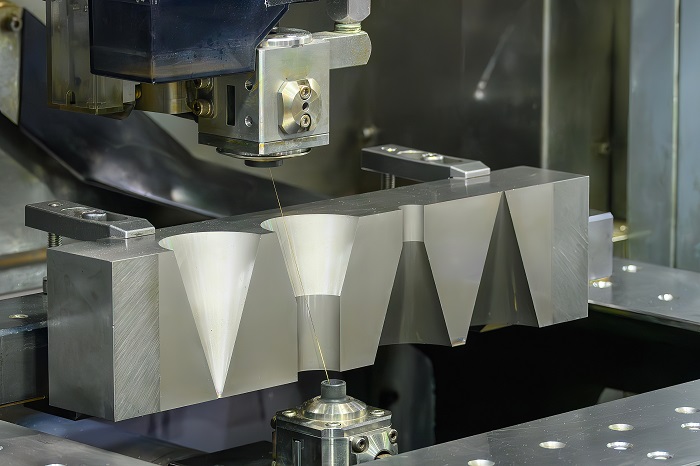
Elektro-erosie (EDM) werkt alleen met materialen die elektriciteit geleiden. Het gebruikt vonken om het metaal weg te slijten. Het werkstuk moet elektriciteit doorlaten. Metalen zoals gehard gereedschapsstaal, snelstaal, titanium en nikkellegeringen worden vaak gebruikt. Koper, aluminium en mengsels daarvan werken ook goed. Sommige grafietsoorten en een paar keramische materialen kunnen worden gebruikt als ze elektriciteit geleiden. Deze materialen zijn erg hard en bestand tegen hoge temperaturen. Hierdoor zijn ze moeilijk te bewerken met normale gereedschappen. Luchtvaart-, auto- en medische bedrijven gebruiken EDM voor onderdelen met complexe vormen of kleine details. Niet-geleidende materialen, zoals de meeste kunststoffen en sommige keramische materialen, zijn niet geschikt voor draad-EDM. In deze materialen kunnen geen vonken ontstaan.
Traditionele CNC-bewerkingsmaterialen
Traditionele verspaningstechnieken kunnen veel verschillende materialen bewerken. Ze werken op metalen, kunststoffen en sommige keramische materialen. Veel bedrijven gebruiken kunststoffen zoals HDPE en PVC. Deze kunststoffen buigen gemakkelijk, worden niet aangetast door chemicaliën en zijn eenvoudig te bewerken. Het kiezen van het juiste gereedschap is belangrijk. Gereedschap van snelstaal is geschikt voor zachte kunststoffen. Gereedschap met hardmetalen of diamantpunten is beter voor harde kunststoffen. Bedrijven moeten de warmte en spanning in de gaten houden om te voorkomen dat onderdelen buigen of barsten. Hoogefficiënt frezen helpt de temperatuur laag te houden en zorgt voor een betere afwerking. Harde metalen, zoals staal met een hardheid van meer dan 45 HRc, kunnen worden bewerkt met harddraaien en speciale gereedschappen zoals keramiek of CBN. NOBLE biedt expertise in deze bewerkingsprocessen en garandeert precisie en materiaalintegriteit, zelfs bij de meest veeleisende projecten. Diamant- en CBN-gereedschappen zijn ook geschikt voor composieten en sommige keramische materialen. Op deze manier kunnen bedrijven snel veel materiaal verwijderen en gladde onderdelen produceren.
- Traditionele bewerkingstechnieken kunnen werken met:
- Metalen (staal, aluminium, messing, koper)
- Kunststoffen (HDPE, PVC, acryl)
- Sommige keramische materialen en composieten
- Hout en andere zachte materialen
Precisie en oppervlakteafwerking bij EDM
Toleranties
Precisie is essentieel bij elke bewerking. Elke methode biedt een andere mate van nauwkeurigheid. De onderstaande tabel laat zien hoe goed elke methode nauwe afmetingen kan garanderen:
| Bewerkingsmethode | Typische haalbare tolerantie | Notes |
| Draad EDM | ± 0.005 mm | Maakt gebruik van een dunne draadelektrode; creëert fijne details en ingewikkelde onderdelen; contactloos proces vermindert materiaalspanning; kan binnenhoeken snijden met een straal van slechts 0.003 inch. |
| Zink EDM | ± 0.001 mm | Maakt gebruik van gevormde grafiet- of metalen elektroden; effectief voor complexe geometrieën; bereikt uitzonderlijke precisie. |
| Traditionele CNC-bewerking | Beperkte nauwkeurigheid in vergelijking met EDM. | De nauwkeurigheid en materiaalsoorten zijn beperkter; minder geschikt voor extreem nauwe toleranties of complexe geleidende materialen. |
Elektro-erosie (EDM) is uitstekend geschikt voor het vervaardigen van zeer precieze onderdelen. Met zinkvonkerosie kunnen onderdelen met afmetingen tot op ±0.001 mm nauwkeurig worden gemaakt. Draadvonkerosie is ook zeer nauwkeurig en is ideaal voor onderdelen met minuscule details. De geavanceerde EDM-mogelijkheden van NOBLE zorgen consistent voor ultranauwkeurige toleranties en fijne details die met traditionele bewerkingstechnieken vaak niet te bereiken zijn. Traditionele bewerkingstechnieken, zoals CNC-frezen of -draaien, zijn niet zo nauwkeurig als EDM en hebben moeite met harde of complexe vormen. De geavanceerde EDM-mogelijkheden van NOBLE zorgen consistent voor ultranauwkeurige toleranties en fijne details die met traditionele bewerkingstechnieken vaak niet te bereiken zijn, ondersteund door uitstekende service en een focus op kwaliteit.
Oppervlaktekwaliteit
De gladheid van een onderdeel is van belang voor zowel het uiterlijk als de werking ervan. Elke bewerkingsmethode laat zijn eigen sporen na op het onderdeel.
- Bij het bewerken van ruwe vormen met draadvonkvorming ontstaat een hergesmolten laag. Deze laag ontstaat doordat er bij de vonken veel warmte vrijkomt.
- Door meer nabewerkingen met draad-EDM uit te voeren, wordt de hergesmolten laag dunner en het oppervlak gladder.
- Soms kan de hergesmolten laag problemen veroorzaken. Hierdoor is draadvonkerosie (Wire EDM) mogelijk niet de beste keuze voor bepaalde onderdelen.
- Meerdere nabewerkingen bij EDM helpen het oppervlak te verbeteren en oneffenheden te verhelpen.
- Bij EDM (Electrical Discharge Machining) wordt metaal gesmolten en omgezet in gas om het te verwijderen. Hierdoor blijft er een nieuwe metaallaag op het werkstuk achter.
- De hergesmolten laag kan deeltjes van het gereedschap en de vloeistof bevatten. Deze kunnen de eigenschappen van het onderdeel beïnvloeden.
- De ruwheid van het oppervlak bij EDM hangt af van de instellingen en hoe vaak het apparaat over het werkstuk gaat.
- Traditionele bewerkingstechnieken creëren geen hergesmolten laag. Het resultaat is meestal een schoner oppervlak, maar kan problemen opleveren bij harde of lastige vormen.
- EDM is geschikt voor harde of lastige metalen, maar vereist nauwkeurige instellingen om het beste resultaat te bereiken.
Kosten en snelheid
Installatie en bediening
Bij de keuze tussen elektro-erosie (EDM) en traditionele bewerkingstechnieken zijn kosten en snelheid belangrijke factoren. De benodigde investering voor beide methoden kan sterk verschillen. De onderstaande tabel laat zien hoe ze zich tot elkaar verhouden:
| Kostenaspect | Elektrische ontladingsbewerking (EDM) | Traditionele bewerkingsmethoden |
| Instelkosten | Hoge aanschafkosten (100,000 tot 500,000 dollar of meer voor draad-EDM-machines); ook de gereedschapskosten zijn hoger. | Over het algemeen lagere opstartkosten; gereedschap is in eerste instantie goedkoper. |
| Bedrijfskosten (per uur) | $60 tot $200+ per uur, inclusief afschrijving van de machine, elektriciteit, kabelverbruik, arbeid en onderhoud. | Doorgaans lagere operationele kosten per uur, maar deze kunnen oplopen bij complexere gereedschappen en materialen. |
| Laden en lossen | Effectief voor geharde materialen; geen voor- of nabewerking met warmte nodig. | Voor geharde materialen kan aanvullende bewerking nodig zijn (warmtebehandeling). |
| Bewerkingscomplexiteit | Kosteneffectief voor complexe geometrieën en fijne oppervlakteafwerkingen; vermindert nabewerkingen. | Minder efficiënt voor complexe vormen; kan meerdere instellingen en een nabewerking vereisen. |
| Aanvullende voordelen | Braamvrije randen, geen snijkrachten, minder afval en nabewerking, fijne oppervlakteafwerking, minder polijsten/slijpen. | Kan bramen veroorzaken; snijkrachten kunnen vervorming veroorzaken; nabewerking is vaak nodig. |
| Outsourcing-opties | Professionele EDM-diensten verlagen de initiële investering en de operationele kosten. | Het uitbesteden van traditionele bewerkingen is ook mogelijk, maar minder gespecialiseerd voor complexe onderdelen. |
EDM-machines zijn duur in aanschaf en installatie. Ze verbruiken meer energie en speciale materialen, waardoor de kosten per uur hoger uitvallen. EDM is geschikt voor harde metalen en lastige vormen. Het kan kostenbesparend zijn omdat er minder extra bewerkingsstappen nodig zijn. Traditionele bewerkingstechnieken zijn goedkoper om mee te beginnen en te gebruiken, vooral voor eenvoudige klussen.
Productie snelheid
De snelheid waarmee een werkplaats onderdelen kan produceren is belangrijk. EDM is doorgaans langzamer dan traditioneel verspanen. Dit geldt met name bij het verwijderen van veel materiaal of bij het bewerken van dikke werkstukken. De snelheid van EDM hangt af van factoren zoals de duur van de vonk, de sterkte ervan, de afstand tussen het gereedschap en het werkstuk, en de afkoelsnelheid. Een hogere EDM-snelheid kan leiden tot slijtage van het gereedschap en tot ruwere werkstukken. Werkplaatsen moeten de juiste instellingen kiezen om goede resultaten te behalen. Met diepgaande technische kennis en efficiënte bewerkingsstrategieën helpt NOBLE klanten de balans te vinden tussen snelheid en precisie in EDM-projecten.
Traditionele bewerkingstechnieken verwijderen snel materiaal. Ze zijn het meest geschikt voor het maken van grote aantallen onderdelen of ruwe vormen. Daardoor zijn ze een goede keuze voor grote projecten. EDM (elektro-erosie) is beter geschikt voor het maken van complexe vormen, fijne details of het bewerken van harde metalen. EDM offert snelheid op voor betere details en kwaliteit.
- Traditionele bewerkingstechnieken zijn sneller en goedkoper voor de productie van grote aantallen onderdelen.
- EDM is beter geschikt voor kleine series, testonderdelen of lastige vormen.
- EDM produceert minder afval en vereist minder werk voor speciale onderdelen, maar is duurder voor grote opdrachten.
- EDM verbruikt meer energie en duurt langer, waardoor het minder geschikt is voor het produceren van grote aantallen onderdelen.
De juiste methode kiezen
Beslissingsfactoren
De beste bewerkingsmethode voor een onderdeel hangt van veel factoren af. Elk project is anders en vereist een eigen plan. De onderstaande tabel laat zien hoe EDM (elektro-erosie) en traditionele bewerkingstechnieken zich tot elkaar verhouden:
| Beslissingsfactor | EDM | Traditionele bewerking |
| Gedeeltelijke complexiteit | Het meest geschikt voor complexe onderdelen met nauwe toleranties. | Beter geschikt voor eenvoudige, grote onderdelen. |
| Genre | Werkt met harde, geleidende metalen. | Geschikt voor het verwerken van diverse materialen, waaronder kunststoffen. |
| Productie volume | Geschikt voor kleine tot middelgrote hoeveelheden. | Het beste voor grote oplagen |
| Tolerantie en precisie | Zeer hoge precisie | Minder nauwkeurig, risico op vervorming door warmte |
| Initiële investering | Hogere apparatuurkosten | Lagere kosten, gemakkelijker voor kleine winkels |
| Afmetingen van het werkstuk | Kleine tot middelgrote, complexe onderdelen | Grote werkstukken |
| Industriële toepassingen | Lucht- en ruimtevaart, medisch, elektronica | Automobielindustrie, olie en gas |
| Bewerkingsefficiëntie | Langzamer, maar een soepele afwerking | Sneller en kosteneffectiever voor eenvoudige onderdelen |
| Materiaaleigenschappen | Vereist elektrische geleidbaarheid | Minder afhankelijk van materiaaleigenschappen |
| Compatibiliteit | Vereist diëlektrische vloeistof | Geen vloeistof nodig |
Het soort materiaal is belangrijk bij de keuze van een bewerkingsmethode. EDM werkt alleen met metalen die elektriciteit doorlaten. Deze metalen moeten ook hittebestendig zijn en niet snel slijten. Dit maakt EDM geschikt voor harde metalen die moeilijk te bewerken zijn met normale gereedschappen. Als u niet zeker weet welk proces het beste is voor uw project, kan ons team van gespecialiseerde ingenieurs u wellicht verder helpen.
Praktische scenario's
Hier volgen enkele praktijkvoorbeelden om u te helpen bepalen wanneer u welke methode moet gebruiken:
- LUCHT- EN RUIMTEVAART: Ingenieurs gebruiken EDM Om turbinebladen met minuscule gaatjes te maken. Deze onderdelen moeten zeer nauwkeurig zijn en van harde metalen gemaakt worden. EDM Zorgt voor de juiste afmetingen en een gladde afwerking.
- Medische hulpmiddelen: EDM Maakt kleine gaatjes en gleufjes in implantaten. Het proces belast de onderdelen niet, waardoor ze veilig blijven.
- AutomobielsectorFabrieken gebruiken traditionele bewerkingstechnieken voor motorblokken en grote onderdelen. Deze methode is snel en werkt met veel verschillende materialen.
- Matrijzen maken: EDM Vormt hardstalen mallen met diepe, complexe details. Hoewel EDM Het is duurder en verbruikt meer energie, maar het kan taken uitvoeren die andere gereedschappen niet kunnen.
- Elektronica: EDM Het boort minuscule gaatjes in connectoren. Het maakt zeer kleine afmetingen en gladde oppervlakken mogelijk.
EDM is het meest geschikt voor kleine groepen onderdelen, complexe vormen en harde metalen. Traditionele bewerkingstechnieken zijn beter voor grote, eenvoudige onderdelen en voor de productie in grote aantallen. Beide methoden hebben hun voordelen. De beste keuze hangt af van de projectbehoeften, materialen en het budget. NOBLE helpt u bij het kiezen van de juiste aanpak door de doelstellingen, materialen en het budget van elk project te evalueren en zo de meest effectieve productieoplossing te bieden.
Of je nu kiest voor EDM (elektro-erosie) of conventioneel verspanen, hangt af van de behoeften van je project. De experts van NOBLE zeggen dat EDM uitstekend geschikt is voor het maken van precieze, complexe onderdelen van harde materialen met een glad oppervlak. Het kost echter meer tijd en geld. Om de beste methode te kiezen, raadt NOBLE je aan de volgende stappen te volgen:
- Bepaal wat je wilt maken en welke materialen je nodig hebt.
- Bedenk hoe moeilijk de vorm is en hoe precies deze moet zijn.
- Zorg ervoor dat je duidelijke tekeningen hebt waarop alle details te zien zijn.
- Praat en werk samen met mensen die veel weten over verspaningstechnieken.
Waarom kiezen voor NOBLE als uw vertrouwde EDM-leverancier?
NOBLE werd gekozen als fabrikant vanwege zijn ongeëvenaarde vermogen om zowel elektro-erosie (EDM) als traditionele bewerkingstechnieken te leveren met uitzonderlijke precisie, flexibiliteit en betrouwbaarheid. De sterke punten van elke bewerkingsmethode gaan gepaard met compromissen, maar NOBLE overbrugt die kloof door het beste van beide werelden te bieden: geavanceerde EDM-technologie wordt geïntegreerd met beproefde traditionele bewerkingstechnieken om maatwerkoplossingen te leveren die zijn afgestemd op de unieke eisen van elk project.
NOBLE onderscheidt zich om verschillende redenen:
- Expertise in complexe EDM-projectenNOBLE is gespecialiseerd in zeer nauwkeurige EDM-bewerkingen, waaronder draad-, zink- en gatenboor-EDM. Deze technieken zijn essentieel voor industrieën die complexe geometrieën vereisen, zoals de lucht- en ruimtevaart, de medische sector en de elektronica. Onze ervaren technici produceren routinematig onderdelen met zeer nauwe toleranties die met conventionele methoden simpelweg niet te evenaren zijn.
- Dubbele capaciteitsbenaderingIn tegenstelling tot veel bedrijven die zich uitsluitend richten op EDM of conventionele bewerkingstechnieken, gebruikt NOBLE beide. Hierdoor kunnen we het meest efficiënte en kosteneffectieve proces – of een combinatie van beide – aanbevelen dat aansluit bij uw ontwerp-, materiaal- en volumebehoeften.
- Geavanceerde technologie en apparatuurNOBLE investeert in de nieuwste EDM-systemen en CNC-machines, waardoor consistente prestaties, hoge herhaalbaarheid en de mogelijkheid om lastige materialen zoals gehard staal en exotische legeringen te bewerken met minimale nabewerking gegarandeerd zijn.
- Toepassingsgestuurde besluitvormingOns engineeringteam evalueert elk project om te bepalen of EDM, traditionele bewerking of een hybride strategie de beste resultaten oplevert. Deze adviserende aanpak zorgt ervoor dat klanten het juiste proces voor hun onderdeel krijgen, en niet zomaar het proces dat voor ons het meest handig is.
- Bewezen resultaten in de brancheNOBLE heeft een bewezen staat van dienst in het leveren van onderdelen die voldoen aan de hoogste eisen in sectoren waar falen geen optie is. Van turbinebladen tot medische implantaten, klanten kiezen voor NOBLE omdat wij het belang van precisie, veiligheid en betrouwbaarheid begrijpen.
- Schaalbare oplossingenOf u nu een eenmalig prototype, een kleine serie precisieonderdelen of een grootschalige productie van bewerkte componenten nodig heeft, NOBLE is uitgerust om haar activiteiten op te schalen met behoud van kwaliteit en snelheid.
NOBLE was niet zomaar een leverancier van bewerkingsmachines; het was de voor de hand liggende keuze voor een partner die de complexe balans tussen precisie, snelheid, kosten en materiaalcompatibiliteit kon bewaren. Wanneer uw project expertise, nauwkeurigheid en innovatie vereist, levert NOBLE.
Veelgestelde vragen over Machinale bewerking van elektrische ontlading
Welke materialen kunnen met behulp van elektrische ontladingsbewerking worden bewerkt?
EDM werkt alleen op materialen die elektriciteit doorlaten. Dit betekent dat het staal, titanium, koper en sommige speciale legeringen kan bewerken. EDM werkt niet op kunststoffen of de meeste keramische materialen.
Let op: EDM is niet geschikt voor het snijden van hout of de meeste kunststoffen.
Is EDM veiliger dan traditionele bewerkingstechnieken?
Bij EDM ontstaan geen scherpe spanen of randen die kunnen afvliegen. Er wordt een vloeistof gebruikt om de onderdelen koel te houden. EDM kan echter wel schadelijke dampen produceren. Werknemers moeten daarom de juiste veiligheidsuitrusting dragen.
Waarom vereisen sommige onderdelen EDM in plaats van traditionele bewerkingstechnieken?
Sommige onderdelen hebben zeer kleine gaatjes of scherpe hoeken. Met EDM kunnen deze vormen zeer nauwkeurig worden vervaardigd. Traditionele bewerkingstechnieken kunnen dergelijke minuscule details niet altijd realiseren.
Welke methode is sneller voor het maken van veel onderdelen?
Traditionele bewerkingstechnieken zijn sneller voor het maken van veel eenvoudige onderdelen. EDM (elektro-erosie) duurt langer, vooral voor dikke of complexe vormen.
- EDM: Geschikt voor kleine groepen of gedetailleerde opdrachten.
- Traditioneel: Geschikt voor het maken van veel eenvoudige onderdelen.







