

Een bedrijf dat medische spuitgietproducten produceert is gemakkelijk te vinden, maar lastig te beoordelen. Er zijn honderden bedrijven in online gidsen te vinden, de meeste hebben minstens één certificaat en bijna allemaal gebruiken ze dezelfde terminologie. De moeilijkheid zit hem niet in het vinden van een leverancier, maar in het op basis van verdedigbaar bewijsmateriaal bepalen of een specifieke leverancier wel een onderdeel mag produceren dat in het lichaam van een patiënt terechtkomt.
De belangen zijn eerder structureel dan commercieel. Zodra u een bestelling plaatst, worden het kwaliteitssysteem van de spuitgieter, de gecontroleerde omgeving, de materiaalregistratie en de validatiedocumentatie onderdeel van het wettelijke dossier van uw product. Als een toezichthouder, een aangemelde instantie of een auditor van de klant vraagt hoe u weet dat het onderdeel consistent volgens de specificaties wordt geproduceerd, zal het antwoord het bewijs van die leverancier bevatten – of onthullen dat u dat bewijs nooit hebt verkregen.
Deze handleiding beschrijft een herhaalbare evaluatieprocedure: authenticiteit en reikwijdte van het certificaat, cleanroom-claims, procesvalidatie, materiaal- en biocompatibiliteitscontrole, competentieniveau en ten slotte een gewogen vergelijking met harde uitsluitingscriteria. De volgorde is weloverwogen. Elke stap is goedkoper dan de volgende, zodat een leverancier die in een vroeg stadium faalt, wordt geëlimineerd voordat u er engineeringtijd aan besteedt. Het raamwerk is actueel tot november 2026; normen en wettelijke vereisten veranderen, dus controleer de specifieke edities en ingangsdata die hier worden vermeld voordat u ze in een aanvraag gebruikt.
Wat een MEDISCHE Het spuitgietbedrijf draagt daadwerkelijk bij aan uw apparaat.
Voordat u een spuitgieter evalueert, moet u vaststellen waarvoor deze verantwoordelijk zal zijn. Een leverancier die kunststofonderdelen produceert en een leverancier die werkt volgens een medisch kwaliteitsmanagementsysteem zijn twee verschillende zaken, en het bewijsmateriaal dat u nodig hebt, verschilt dienovereenkomstig. Dit onderscheid bepaalt welke certificaten van belang zijn, welke documenten u moet bewaren en in hoeverre u uw eigen wettelijke bevoegdheden delegeert.
Het verschil tussen een componentenleverancier en een contractfabrikant.
Een toeleverancier ontvangt uw tekening en specificatie en levert onderdelen volgens die specificatie; de ontwerpbevoegdheid en beslissingen op apparaatniveau blijven bij u. Een contractfabrikant kan verantwoordelijkheden op apparaatniveau op zich nemen – input voor het ontwerp, coördinatie van sterilisatie, vrijgave van het afgewerkte apparaat – en daarmee nemen ook de kwaliteitsverplichtingen toe. Bepaal welke rol de spuitgieter zal spelen voordat u deze evalueert, want een leverancier die op de verkeerde rol wordt beoordeeld, zal over- of ondergekwalificeerd lijken.
Waarom bewijsmateriaal van leveranciers ook uw bewijsmateriaal wordt.
Binnen een risicogebaseerd kwaliteitssysteem wordt van u verwacht dat u uw leveranciers kwalificeert en de bijbehorende documentatie bewaart. De certificaten, validatierapporten en materiaaldocumentatie van de spuitgieter worden daarom onderdeel van uw leveranciersdossier en kunnen tijdens audits van uw eigen bedrijf worden geraadpleegd. Het doelbewust opbouwen van dat dossier, in de volgorde die in deze handleiding wordt beschreven, is sneller dan het reconstrueren ervan nadat een auditor om documenten heeft gevraagd die u nooit hebt opgevraagd.
Hoe kunt u controleren of de certificaten van een bedrijf voor medische spuitgietproducten echt en relevant zijn?
De certificaatbeoordeling bestaat uit twee onafhankelijke onderdelen: is het certificaat echt en actueel, en dekt het de website en processen die daadwerkelijk relevant zijn voor uw functie? Beide vragen moeten met 'ja' worden beantwoord. Dit is de eerste filter, omdat deze snel is en, indien niet aan de eisen voldaan, tot diskwalificatie leidt.
Het lezen van een ISO 13485-certificaat voor reikwijdte, locatie en geldigheid.
Een ISO 13485:2016-certificaat moet de gecertificeerde rechtspersoon, de specifieke productielocatie(s), de reikwijdte van de activiteiten, de standaardeditie, de certificeringsinstantie en de uitgifte- en vervaldatum vermelden. Controleer elk van deze gegevens met de locatie waar uw onderdeel wordt gegoten. Certificering wordt uitgevoerd door onafhankelijke certificeringsinstanties en niet door de normeringsorganisatie die de norm publiceert. Wat u leest, is dus een verklaring van een derde partij met een eigen accreditatie. Certificaten worden veelvuldig gebruikt om aan te tonen dat aan de regelgeving wordt voldaan, hoewel de verklaring niet automatisch een uitspraak is over uw specifieke product. Een veelvoorkomende fout is een certificaat van een moederbedrijf of handelsonderneming waarop de fabriek of het spuitgietproces niet wordt vermeld.
De authenticiteit van een certificaat controleren zonder af te gaan op het woord van de leverancier.
Controleer het certificaatnummer en de reikwijdte rechtstreeks bij de uitgevende certificeringsinstantie, verifieer of de instantie zelf geaccrediteerd is en bevestig dat het certificaat geldig is en niet geschorst of ingetrokken. Vergelijk de rechtspersoon en het adres op het certificaat met de entiteit die de factuur zal versturen en de verzending zal verzorgen. Een pdf-bestand alleen is onvoldoende bewijs; vraag in plaats daarvan om een contactpersoon bij de certificeringsinstantie voor verificatie, een registercontrole die u zelf kunt uitvoeren en een auditrapport.
Wat ISO 9001 toevoegt en wat het niet toevoegt.
ISO 9001:2015 is een algemene basisnorm voor kwaliteitsmanagement. Het ondersteunt de consistentie van processen en documentatie en is een redelijke indicator van organisatorische discipline. Het certificaat zelf behandelt echter niet de specifieke eisen voor medische hulpmiddelen, zoals risicomanagement, traceerbaarheid en wettelijke documentatie. De twee certificaten beantwoorden verschillende vragen en een fabrikant van medische spuitgietproducten moet primair worden beoordeeld op basis van het systeem dat specifiek voor de medische sector is ontwikkeld.
De regelgeving die kopers moeten begrijpen
In de Verenigde Staten is begin 2026 een herziene kwaliteitsnorm voor medische hulpmiddelen van kracht geworden. Deze norm stemt het Amerikaanse kader af op ISO 13485:2016 in plaats van een aparte reeks eisen te handhaven. De beperkingen zijn belangrijk: de Amerikaanse autoriteit verstrekt zelf geen ISO 13485-certificaten en het bezit van een dergelijk certificaat ontslaat een fabrikant niet van een inspectie die namens de autoriteit wordt uitgevoerd. De regelgeving is van toepassing op fabrikanten van eindproducten, niet automatisch op elke componentleverancier. Beoordeel de reikwijdte van het certificaat en uw eigen wettelijke verplichtingen in samenhang.
Claims met betrekking tot cleanrooms: wat het classificatienummer wel en niet vertelt.
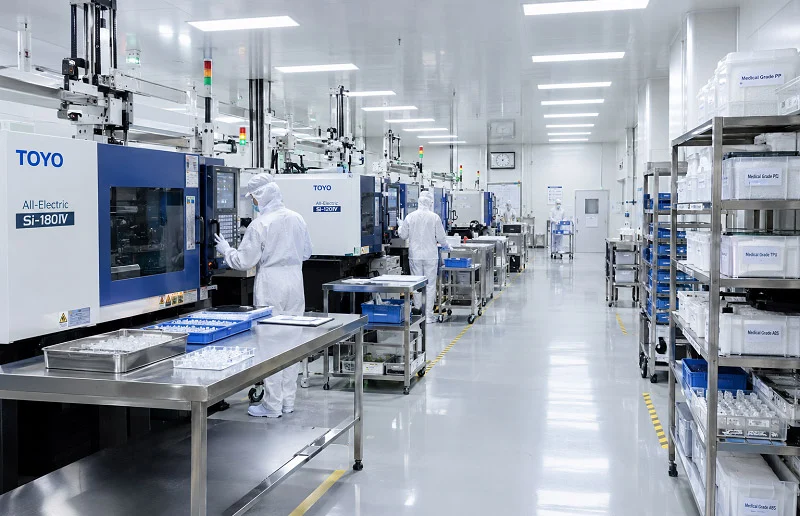
Een cleanroomklasse is een classificatie op basis van de deeltjesconcentratie onder gedefinieerde omstandigheden. Het zegt niets over steriliteit, chemische reinheid of microbiële belasting. Wanneer een leverancier een klasse noemt, zijn de nuttige vervolgvragen: op welke gebruiksstatus de klasse van toepassing is, welke deeltjesgroottes zijn gemeten, welk monitoringsbewijs de bewering ondersteunt en of de processen die voor uw onderdeel relevant zijn, daadwerkelijk in de gecontroleerde ruimte plaatsvinden.
ISO 14644-1 Classificatie: Bezettingsgraad, deeltjesgrootte en monitoring
De veelgebruikte internationale norm voor cleanroomclassificatie, ISO 14644-1, werkt op basis van de deeltjesconcentratie en houdt alleen rekening met deeltjesgroottes van 0.1 µm tot 5 µm. De norm definieert drie bezettingstoestanden: zoals geproduceerd, in rust en in bedrijf. Een aanduiding moet de klasse, de bezettingstoestand en de beschouwde deeltjesgrootte vermelden. Houd er rekening mee dat de norm niets zegt over de fysieke, chemische, radiologische, levensvatbare of andere aard van zwevende deeltjes. De operationele toestand is het belangrijkst, omdat dit de toestand is waarin uw onderdeel daadwerkelijk wordt gegoten.
Welke processen horen thuis in de cleanroom?
Vormgeving, onderdelenhantering, nabewerking, assemblage, verpakking en inspectie brengen elk verschillende besmettingsrisico's met zich mee. Welke van deze processen binnen de gecontroleerde zone thuishoren, moet aansluiten bij de besmettingsbeheersingsstrategie van het apparaat, en niet bij de praktische indeling van de ruimte. Vraag waar elke stap fysiek plaatsvindt, wie onderdelen tussen zones verplaatst en of de cleanroom essentieel is voor de productie of een ruimte is die alleen voor foto's wordt gebruikt.
Bewijsmateriaal voor personeels-, stroom- en milieumonitoring
Een cleanroom wordt in stand gehouden door de introductie, generatie en retentie van deeltjes te beheersen. Dit hangt af van de kledingvoorschriften, de materiaal- en personeelsstroom, de luchtbehandeling en de routinematige monitoring. Vraag naar monitoringstrends over tijd, de kledingprocedure en verslagen van milieuoverschrijdingen met de bijbehorende onderzoeken. Zwakke antwoorden beschrijven de ruimte; sterke antwoorden beschrijven de trend, de overschrijding en wat er daarna is veranderd.
Procesvalidatie IQ/OQ/PQ: Wat elke fase bewijst en welk bewijsmateriaal moet worden opgevraagd?
Installatie-, operationele en prestatiekwalificatie beantwoorden drie verschillende vragen. U moet elke vraag kunnen koppelen aan een specifiek document in het dossier van de leverancier en kunnen controleren of het document betrekking heeft op de machine en het proces waarmee uw onderdeel wordt vervaardigd.
Installatiekwalificatie: Bevestiging van de apparatuur en de bijbehorende documentatie
IQ bevestigt dat de apparatuur, nutsvoorzieningen en ondersteunende systemen zijn geïnstalleerd zoals gespecificeerd en gedocumenteerd: de machine, hulpapparatuur, kalibratiestatus en de tekeningen en procedures die de installatie definiëren. Het resultaat is een IQ-rapport met een overzicht van de gecontroleerde items en eventuele afwijkingen. Controleer of de machine die in het rapport wordt vermeld, overeenkomt met de machine die aan uw project is toegewezen.
Operationele kwalificatie: Het procesvenster aantonen
OQ (Object Qualification) stelt vast dat het proces binnen gedefinieerde grenzen functioneert over het beoogde bereik. Het is de fase waarin de spuitgieter het procesvenster uitdaagt, kritische parameters identificeert en de grenzen bepaalt waarbinnen de prestatiekwalificatie zal plaatsvinden. OQ is de fase waarin een spuitgieter aantoont dat hij zijn proces begrijpt, in plaats van het simpelweg uit te voeren. Lees het rapport daarom voor de onderbouwing van de parameters, niet alleen voor de resultaten.
Prestatiekwalificatie: Aantonen van reproduceerbare output
PQ beantwoordt de vraag of het proces, uitgevoerd onder normale productieomstandigheden, consistent onderdelen produceert die aan de specificaties voldoen. Verwacht meerdere runs, een vastgesteld steekproefplan en acceptatiecriteria die gekoppeld zijn aan de tekening en functionele eisen. Na PQ moet de gevalideerde status behouden blijven: continue monitoring, hervalidatietriggers en wijzigingsbeheer zorgen ervoor dat de conclusie standhoudt.
Een validatierapport lezen vanuit het perspectief van een reviewer.
Lees het rapport om de proces- en apparatuuridentificatie, de parameters en hun limieten, de acceptatiecriteria en de reden daarvoor, de onderbouwing van de bemonstering, de resultaten, elke afwijking met het bijbehorende onderzoek en de afhandeling ervan, en een expliciete conclusie te achterhalen. Waarschuwingssignalen: validatie uitgevoerd op een andere machine of tool dan degene die u gaat leveren, acceptatiecriteria die na de resultaten zijn opgesteld, of een rapport dat de activiteiten beschrijft zonder te vermelden of het proces gevalideerd is.
Materiaaleigenschappen en biocompatibiliteit: waarom het harsdatablad niet genoeg is.
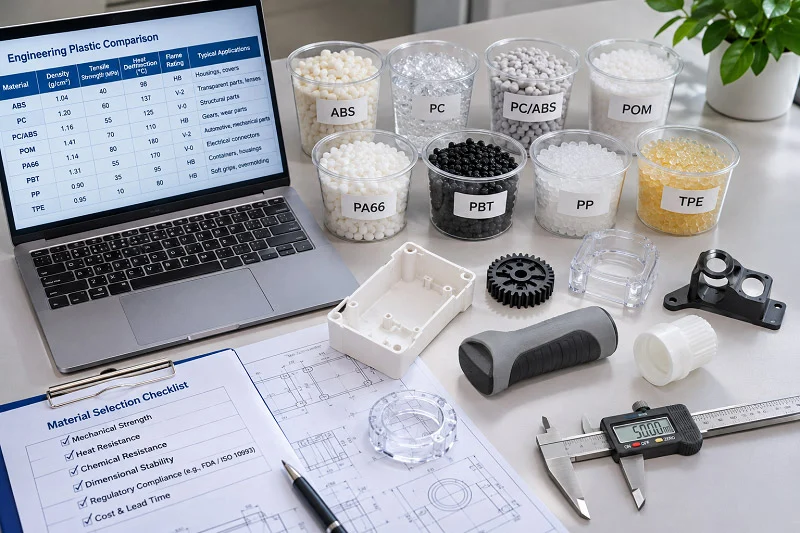
De biocompatibiliteitsgegevens van een harsleverancier beschrijven een materiaal, niet uw apparaat. De beoordeling die ertoe doet, wordt uitgevoerd op het apparaat in zijn uiteindelijke, afgewerkte vorm en houdt rekening met de verwerking, de productiemethoden en de reststoffen. De materiaalcontrole en procesdiscipline van de spuitgieter zijn dus geen papieren documenten, maar input voor het biologische profiel dat u zult verdedigen.
Materiaalbeheer bij de spuitgieter: traceerbaarheid, certificaten en wijzigingsbeheer
Een bekwame spuitgieter controleert de identiteit van de hars en de traceerbaarheid van de batches, beschikt over analysecertificaten, inspecteert binnenkomend materiaal, hanteert een beleid voor hergebruik, controleert het drogen en de verwerking, en voert een wijzigingsbeheerproces uit dat stille vervanging voorkomt. Onbekende materiaalvervanging is een ernstig falen van de leverancier, geen kleine afwijking: het kan uw validatie ongeldig maken en het biologische profiel dat u hebt beoordeeld verstoren.
Waarom biocompatibiliteit wordt beoordeeld op het uiteindelijke, afgewerkte apparaat
Regulerende instanties in belangrijke markten beoordelen de biocompatibiliteit van het gehele product in de uiteindelijke, afgewerkte vorm, inclusief sterilisatie waar van toepassing. Zij keuren geen afzonderlijke materialen goed. Hun richtlijnen schrijven voor dat de risicobeoordeling niet alleen de materialen zelf moet omvatten, maar ook de verwerking ervan, de productiemethoden en eventuele reststoffen van hulpstoffen. Daarom zijn de procescontrole en de melding van wijzigingen door een spuitgieter relevant voor de biocompatibiliteit.
Wat u een bedrijf dat medische spuitgietproducten produceert, moet vragen over materialen.
Vraag welke harsen en kwaliteiten geschikt zijn voor medisch gebruik; hoe een partij wordt getraceerd van harszak tot verzonden onderdeel; hoe hergebruik wordt beperkt en geregistreerd; hoe een materiaalwijziging wordt gecommuniceerd en goedgekeurd voordat deze plaatsvindt; welke documentatie bij elke partij hoort; en hoe de spuitgieter uw eigen biologische evaluatie zal ondersteunen met procesinformatie. Vraag om een voorbeeld van elk document in plaats van een mondelinge toezegging.
Van productie op basis van specificaties tot vroege betrokkenheid: het onderscheiden van verschillende capaciteitsniveaus
Compliance geeft aan of een spuitgieter te vertrouwen is met een afgebakende taak. Capability geeft aan in hoeverre de spuitgieter kan helpen bij het definiëren van die taak. Het verschil is merkbaar in feedback op het ontwerp, de gereedschapsstrategie, het wijzigingsbeheer en de manier waarop vroege validatie is gepland – en het is waarneembaar in een gesprek, niet in brochures.
Wat een spuitgieter die op basis van specificaties produceert goed kan
Een spuitgietbedrijf dat op basis van tekeningen produceert, voert een ontwerp en specificatie uit die u al hebt vastgelegd. Voor een volwassen ontwerp met stabiele tekeningen is dat model efficiënt en volledig geschikt. Het wordt echter problematisch wanneer er nog open vragen zijn over het ontwerp: tolerantieconflicten, beperkingen met betrekking tot aanspuiting en uitwerping, of materiaalkeuzes die pas aan het licht komen wanneer met de matrijsfabricage wordt begonnen.
Waarneembare tekenen van het vermogen tot vroegtijdige inzet
Vraag om feedback over de maakbaarheid van het ontwerp voordat de matrijs definitief wordt gemaakt, bespreek toleranties en materiaalkeuzes, vraag naar input over het ontwerp van de matrijs en de mal, zorg voor continuïteit van prototype naar productie, gestructureerd wijzigingsbeheer en een validatieplanning die al vóór de productkwaliteitsbeoordeling begint. Test dit door een echte tekening met een bekend probleem te sturen en te kijken of de reactie daarop ingaat of simpelweg een prijsopgave geeft.
ToolingPrototypen en de weg naar productie
Vroegtijdige beslissingen over de matrijs bepalen de productiefase: de locatie van de aanspuitopening heeft invloed op de vul- en lasnaden, de koeling beïnvloedt de cyclus en kromtrekking, en de prototypemethode bepaalt in hoeverre het productieproces daadwerkelijk is doorlopen. Continuïteit betekent dat het prototype en het productieonderdeel worden vervaardigd volgens een traceerbaar proces, en niet als twee losstaande processen.
Veranderingsbeheer als de ware test voor een partnerschap
Wijzigingsbeheer is de beste indicator voor daadwerkelijke vroege betrokkenheid. Een robuust proces identificeert de wijziging, beoordeelt de impact ervan op de gevalideerde status en op de wettelijke documenten, definieert welke hervalidatie nodig is en verkrijgt uw goedkeuring vóór implementatie. Vraag door wat er de vorige keer is gebeurd toen een hars of gereedschap werd gewijzigd, en wie daar als eerste van op de hoogte werd gesteld.
Hoe beoordeel en vergelijk je potentiële bedrijven voor medisch spuitgieten?
Zodra het bewijsmateriaal beschikbaar is, moet de vergelijking gestructureerd zijn op basis van uw specifieke apparaat, in plaats van een algemene ranglijst. Beoordeel de dimensies die in het raamwerk aan bod komen, beschouw bepaalde bevindingen als stopcriteria en gebruik een locatiebezoek om te testen wat de bureaureview heeft geconcludeerd.
Het opstellen van een gewogen scorekaart
Beoordeel elke dimensie op een vastgestelde schaal en geef er een gewicht aan op basis van wat uw apparaat en fase vereisen. Bij een implanteerbaar programma met een hoog risico moet validatie en materiaalbeheer zwaar wegen; bij een volwaardig onderdeel van klasse I kan de nadruk meer liggen op kosten en doorlooptijd. U bepaalt zelf de wegingen – het belangrijkste is dat ze zijn vastgesteld voordat u de offertes ziet.
| Afmeting | Bewijs om te scoren | Gewicht meten wanneer het risico van het apparaat hoog is. | Gewicht wanneer het risico van het apparaat laag is. |
| Omvang en authenticiteit van het certificaat | Geverifieerd certificaat met vermelding van de locatie en het vormproces. | Hoge | Medium |
| Cleanroom bewijs | Classificatie van de operationele status en monitoringstrends | Hoge | Laag |
| Validatiedocumentatie | IQ/OQ/PQ-rapporten met criteria, afwijkingen en conclusies | Hoge | Medium |
| Materiële controle | Traceerbaarheid van partijen, analysecertificaten (CoA), beleid voor herverwerking, melding van wijzigingen | Hoge | Medium |
| Capaciteitsniveau | DFM-input, gereedschapsstrategie, prototypecontinuïteit | Medium | Hoge |
| Communicatie en verandermanagement | Kwaliteit van de respons, goedkeuringsproces, escalatieprocedure | Medium | Hoge |
Bevindingen die een leverancier direct zouden moeten diskwalificeren
Beschouw deze punten als stopvoorwaarden in plaats van aftrekpunten: certificaten die niet geverifieerd kunnen worden of die de locatie en het proces niet dekken, weigering om validatiedocumentatie te verstrekken, onvermogen om materiaalpartijen te traceren, niet-openbaar gemaakte materiaalvervanging, cleanroomclaims die niet worden ondersteund door monitoringbewijs en weerstand tegen wijzigingsbeheer. Elk van deze punten ondermijnt de bewijsbasis waarop de rest van de score is gebaseerd, dus een hoge prijs kan dit niet compenseren.
Locatieaudits en beoordelingen van proefonderdelen
Gebruik het locatiebezoek om de bureaubeoordeling te bevestigen of te weerleggen. Controleer ter plaatse of de materiaalbehandeling overeenkomt met de procedure, of de cleanroom tijdens de productie in gebruik is, of de monitoringsgegevens actueel zijn en of operators kunnen uitleggen wat ze doen wanneer een parameter afwijkt. Vraag in de vergaderruimte naar de documenten die u van tevoren hebt aangevraagd en noteer welke documenten te laat of onvolledig zijn. Controleer de voorbeeldonderdelen aan de hand van de tekening en de acceptatiecriteria in het validatierapport.
Veelgemaakte fouten bij het kiezen van een bedrijf voor medische spuitgietproducten
De meeste problemen met leveranciers ontstaan al lang vóór de eerste levering, in de manier waarop de leverancier is geselecteerd. Het bovenstaande raamwerk is bedoeld om een klein aantal terugkerende fouten te voorkomen.
De eerste is het beschouwen van een certificaat als een conclusie.
Een PDF met een ISO 13485-logo zegt op zich niets, tenzij je de gecertificeerde entiteit, de locatie, de reikwijdte van de activiteiten en de huidige status van het certificaat bij de uitgevende instantie hebt gecontroleerd. Een certificaat dat in handen is van een moederbedrijf of handelsvestiging, zonder vermelding van de fabriek of de spuitgietactiviteiten, is een veelvoorkomende en kostbare ontdekking.
De tweede optie is het accepteren van een cleanroomklassenummer als beschrijving van de omgeving.
Een klasse is een classificatie van de deeltjesconcentratie op basis van een bepaalde bezettingsstatus en deeltjesgrootte. Zonder de operationele statusgegevens en de monitoringsgeschiedenis weet je niet wat er in de ruimte gebeurde terwijl je onderdelen werden gemaakt, of dat je onderdelen er überhaupt wel waren.
De derde benadering is om validatie te beschouwen als een document dat verzameld moet worden, in plaats van een toestand die behouden moet blijven.
Een validatierapport zonder acceptatiecriteria, of een rapport dat op een andere machine is geproduceerd, laat zien dat de spuitgieter de papieren kan samenstellen. Wat je nodig hebt, is bewijs dat het proces is getoetst, dat afwijkingen zijn onderzocht en dat wijzigingsbeheer de gevalideerde status behoudt.
De vierde aanname is dat de biocompatibiliteit wordt vastgesteld aan de hand van een specificatieblad van het hars.
De beoordeling heeft betrekking op het uiteindelijke, afgewerkte product, inclusief verwerking, fabricagemethoden en restmaterialen. Een spuitgieter die materiaal vervangt zonder u daarvan op de hoogte te stellen, heeft een factor in die beoordeling beïnvloed.
Het vijfde punt betreft de koopkracht die wordt gegenereerd door de marketingtaal.
Vroege betrokkenheid is zichtbaar in DFM-feedback vóór de definitieve keuze voor de matrijs, in de discussies over de matrijs en het ontwerp van de verschillende fasen, in de continuïteit van prototype tot productie en in een controleerbaar wijzigingsbeheerproces. Vraag naar het laatste wijzigingsverslag en zie hoe dit is afgehandeld.
De zesde regel is scoren vóór diskwalificatie.
Een gewogen scorekaart is nuttig voor het vergelijken van leveranciers die al aan de minimale eisen hebben voldaan. Als deze te vroeg wordt toegepast, kan een scherpe prijs en een snelle offerte zwaarder wegen dan een niet-controleerbaar certificaat.
De zevende optie is het overslaan van het locatiebezoek, of het beschouwen ervan als een beleefdheidsbezoek.
De praktijk is de plek waar procedures en de praktijk elkaar ontmoeten, en de kloof daartussen is wat een audit uiteindelijk aan het licht zal brengen.
Dit alles vereist geen grote kwaliteitsorganisatie. Het vereist een bepaalde volgorde: het certificaat controleren, de omgeving onderzoeken, de validatie lezen, de materiaalbeheersing testen, de capaciteit beoordelen en vervolgens een score toekennen. Als elke stap in die volgorde wordt uitgevoerd, zijn de kosten relatief laag in verhouding tot het doel dat ermee wordt nagestreefd.
Kies NOBLE voor de ondersteuning van uw medisch spuitgietproject.

NOBLE is een in China gevestigde contractfabrikant die medische spuitgietprojecten ondersteunt, van prototype tot serieproductie . Het bedrijf is ISO 9001:2015 en ISO 13485:2016 gecertificeerd en biedt een totaalpakket aan diensten, van ontwerp tot assemblage, in plaats van alleen productie. Dit onderscheid is belangrijk bij het beoordelen van de mogelijkheden voor vroege betrokkenheid, de continuïteit van de matrijs en de nazorg na het spuitgieten binnen één kwaliteitssysteem.
Lees dit in het licht van het bovenstaande kader, en niet ter vervanging ervan. Certificering is een eerste filter, geen definitieve conclusie: controleer of de certificeringsomvang de locatie en de spuitgietactiviteiten omvat die uw onderdeel zullen produceren, en vraag om het validatie- en materiaalcontrolebewijs zoals beschreven in de secties over IQ/OQ/PQ en materiaaltraceerbaarheid. Wat NOBLE binnen de aangegeven scope biedt, is één productiepartner die een project van prototype-matrijs naar serieproductie kan begeleiden, met ontwerp- en assemblageondersteuning binnen dezelfde relatie. Of dit bij uw apparaat past, hangt af van uw risicoclassificatie, uw eigen wettelijke verplichtingen en het bewijs dat u zelf verifieert.
Veelgestelde vragen van een bedrijf gespecialiseerd in medische spuitgietproducten
De antwoorden hieronder passen de controles van het raamwerk toe op de vragen die kopers het vaakst stellen.
Hoe kan ik vaststellen of een ISO 13485-certificaat daadwerkelijk de fabriek en processen dekt waar mijn onderdeel wordt gemaakt?
Lees de gecertificeerde rechtspersoon, het opgegeven vestigingsadres en de reikwijdte van de activiteiten, en bevestig deze drie vervolgens bij de certificeringsinstantie. Een certificaat van een moederbedrijf of handelsonderneming waarop uw fabriek of spuitgietbedrijf niet vermeld staat, voldoet niet aan de eisen.
Waar moet ik op letten bij een cleanroom, afgezien van het klassenummer, en welke processen moeten er daadwerkelijk in plaatsvinden?
Vraag naar de bezettingsstatus (zoals gebouwd, in ruststand of in bedrijf), de geclassificeerde deeltjesgroottes en de monitoringstrends die aan de bewering ten grondslag liggen; de operationele status is de status die het spuitgieten weerspiegelt met mensen en apparatuur aanwezig. Bevestig vervolgens welke stappen – spuitgieten, hanteren, assembleren, verpakken, inspectie – daadwerkelijk binnen de gecontroleerde zone plaatsvinden.
Wat tonen IQ, OQ en PQ elk aan, en welk bewijs moet een leverancier mij kunnen laten zien?
IQ toont aan dat de apparatuur en ondersteunende systemen zijn geïnstalleerd zoals gespecificeerd en gedocumenteerd; OQ toont aan dat het proces binnen de gedefinieerde grenzen functioneert binnen het beoogde bereik; PQ toont reproduceerbare output onder normale productieomstandigheden. Verwacht voor elk onderdeel een rapport met parameters, acceptatiecriteria, onderbouwing van de bemonstering, resultaten, onderzochte afwijkingen en een conclusie.
Waarom is biocompatibiliteit een kwestie die het eindproduct betreft en niet iets wat in het specificatieblad van de hars staat?
Omdat de beoordeling betrekking heeft op het apparaat in zijn uiteindelijke, afgewerkte vorm, inclusief sterilisatie waar van toepassing, en de verwerking, fabricagemethoden en residuen van hulpstoffen omvat – niet alleen de hars. Regelgevende instanties keuren geen individuele materialen goed, dus een productinformatieblad van een leverancier kan de biologische beoordeling van uw apparaat niet bepalen.
Welke waarneembare mogelijkheden onderscheiden een spuitgieter die op basis van specificaties produceert van een spuitgieter die al in een vroeg stadium van het ontwerpproces betrokken kan zijn?
Vraag om feedback over ontwerp met het oog op maakbaarheid vóórdat er sprake is van matrijsvastlegging, discussies over toleranties en materiaalkeuze, input voor de productiefase, continuïteit van prototype naar productie en validatieplanning die al vóór de productkwaliteitsbeoordeling begint. Test dit door te vragen naar een specifiek voorbeeld uit het verleden en de bijbehorende documenten, en niet door te vragen of de spuitgieter vroegtijdig betrokken wil zijn.
Hoe moet ik leveranciers wegen en beoordelen, en welke bevindingen zouden een leverancier direct moeten diskwalificeren?
Weeg de scorekaart op basis van het risico van het apparaat en de projectfase: reikwijdte en authenticiteit van het certificaat, bewijs van cleanroomstatus, validatiedocumentatie, materiaalbeheer, capaciteitsniveau en wijzigingsbeheer. Beschouw niet-verifieerbare of buiten de scope vallende certificaten, geweigerde validatiegegevens, ontraceerbare materiaalpartijen, niet-openbaar gemaakte vervangingen en ongefundeerde cleanroomclaims als stopcondities in plaats van aftrekpunten.
Wat biedt NOBLE voor een medisch spuitgietproject?
NOBLE is een in China gevestigde contractfabrikant met ISO 9001:2015- en ISO 13485:2016-certificering. Het bedrijf biedt een totaalpakket aan diensten, van ontwerp tot assemblage, en niet alleen productie. Binnen dit pakket ondersteunt het zowel prototyping als serieproductie.






