

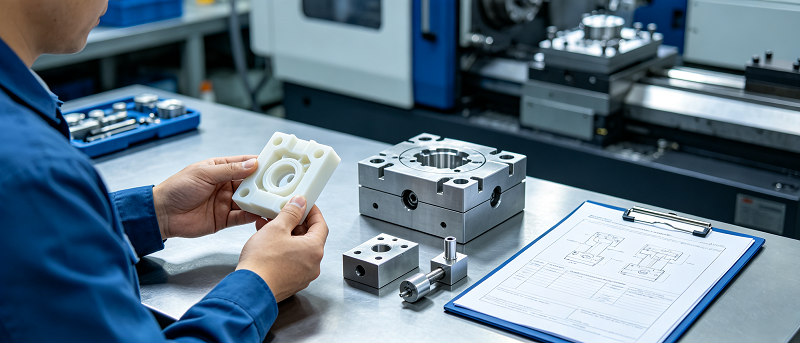
Prototypematrijzen spelen een cruciale rol tussen de vroege productontwikkeling en de grootschalige productie. Ze produceren gegoten onderdelen met processen en materialen die dichter bij de daadwerkelijke productieomstandigheden liggen.
Bij geïnjecteerd in de gietvorm Voor de ontwikkeling van nieuwe producten kunnen prototypematrijzen teams helpen bij het evalueren van het ontwerp van onderdelen, materiaaleigenschappen, assemblageprestaties, oppervlaktekwaliteit, toleranties en de haalbaarheid van de productie, voordat ze investeren in dure productiematrijzen.
Prototypematrijzen kunnen de initiële investering in gereedschap verlagen en tegelijkertijd voldoende functionele componenten leveren voor testen, ontwerpverificatie, klantevaluatie, proefproductie en marktvalidatie.
Deze handleiding legt uit hoe prototypingtools werken, hoe ze verschillen van productietools, de verschillen tussen directe en indirecte rapid tools, hoe soft tools zich aanpassen aan het proces en wanneer prototypingtools de voorkeur verdienen boven 3D-printen of CNC-bewerking.
1. Wat is Prototype-gereedschappen En waarom wordt het gebruikt?
A prototype mold refers to a mold, die, fixture, or other manufacturing tool specifically manufactured for the production of prototypes or small-batch parts.
Bij de ontwikkeling van kunststofproducten wordt dit doorgaans geassocieerd met prototype spuitgietmatrijzen van aluminium, koolstofarm staal of andere materialen, die sneller verwerkt kunnen worden dan traditionele, geharde productiematrijzen van staal.
Het voornaamste doel van een prototypemal is het produceren van onderdelen met behulp van een proces dat sterk lijkt op de verwachte productiemethode.
Ingenieurs kunnen niet alleen de vorm van componenten beoordelen, maar ook testen hoe het vormmateriaal vloeit, afkoelt, krimpt, wordt gespoten en na de productie wordt verwerkt.
Daarom kunnen prototypegereedschappen worden gebruikt voor: ontwerpverificatie en technische testen, functionele prototyping, evaluatie van materiaaleigenschappen, assemblage- en tolerantietesten, verificatie van het spuitgietproces, markttesten en klantmonstercertificering of wettelijke testen, experimentele productie en productie van kleine series brugframes. Een ander belangrijk voordeel is de flexibiliteit in het ontwerp.
Omdat prototypematrijzen doorgaans minder tijd en investering vergen dan complete productiematrijzen, kunnen ingenieurs ontwerpwijzigingen doorvoeren zonder het risico te lopen op hogere kosten die gepaard gaan met het aanpassen van complexe productiematrijzen.
Een typisch prototype-matrijsproject begint nadat het CAD-ontwerp een relatief stabiel stadium heeft bereikt.
De fabrikant beoordeelt de wanddikte, de trekhoek, de inkeping, de rib, de nok, de scheidingslijn, de positie van de poort, de positie van de uitwerper, de tolerantie en de verwachte productiehoeveelheid.
Na de DFM-analyse kan de mal worden bewerkt, geassembleerd, getest en afgesteld.
Vervolgens worden de testonderdelen geïnspecteerd, zodat ingenieurs de afmetingen of vormproblemen kunnen vaststellen voordat de uiteindelijke productiemal wordt vervaardigd.
Prototypetools zijn tevens hulpmiddelen voor productieverificatie die helpen om productontwerp te koppelen aan schaalbare productie.
2. Prototype Tooling vs. Productie gereedschap: Belangrijkste verschillen
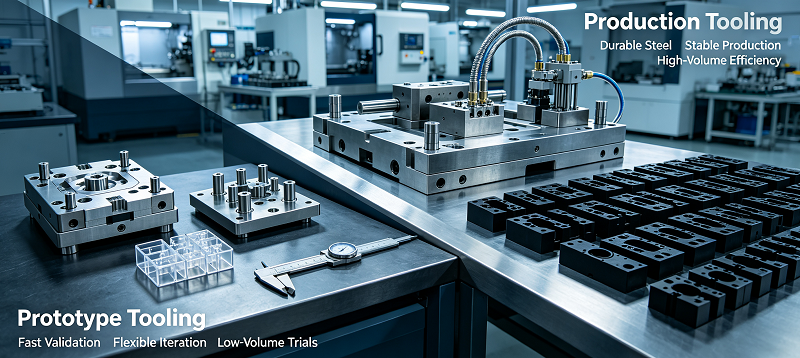
Prototypematrijzen en productiematrijzen maken gebruik van veel van dezelfde basisvormprincipes, maar ze zijn ontworpen voor verschillende doeleinden.
Prototypeergereedschappen geven prioriteit aan snelheid, flexibiliteit en een lagere initiële investering. Productiegereedschappen geven prioriteit aan duurzaamheid, herhaalbaarheid, automatisering en lagere eenheidskosten dan massaproductie. Een van de meest voor de hand liggende verschillen is het materiaal van de mal.
Prototypematrijzen worden meestal gemaakt van aluminium of zachtere staalsoorten, omdat deze materialen snel te verwerken zijn.
When hundreds of thousands or millions of forming cycles are required, hardened tool steel is more likely to be used for production molds.
Daarom varieert de levensduur van het gereedschap.
Een prototype mal hoeft mogelijk slechts tientallen, honderden of duizenden onderdelen te produceren.
Productiegereedschap moet bestand zijn tegen langere werkcycli en herhaaldelijk worden blootgesteld aan hoge injectiedruk, hoge temperaturen, schurende materialen en geautomatiseerde productieprocessen.
The complexity of the tools can also vary greatly.
Productiematrijzen kunnen meerdere holtes, complexe koelkanalen, hotrunner-systemen, automatische schuifmechanismen, liften, sensoren, verwisselbare inzetstukken en sterk geoptimaliseerde uitwerpsystemen bevatten.
When these features are not necessary for engineering verification, the prototype mold is usually simplified.
Delivery time is another important distinction.
Afhankelijk van de complexiteit van de onderdelen kan een prototype van een spuitgietmatrijs binnen een relatief korte ontwikkeltijd worden vervaardigd.
Production tools usually require a considerable amount of engineering, machining, finishing, verification, and optimization.
Ook de kosten volgen hetzelfde patroon.
Vergeleken met directe prototyping vereisen prototypingtools een investering vooraf, maar ze zijn doorgaans goedkoper dan het ontwikkelen van productiegereedschappen.
De keuze tussen beide mag echter niet uitsluitend afhangen van de prijs van de mal.
Als het product nog steeds regelmatig aan ontwerpwijzigingen onderhevig is, leidt onmiddellijk investeren in productiemiddelen tot onnodige financiële risico's.
Prototype tools allow engineers to verify products before investing in more expensive manufacturing systems.
Zodra de geometrische vorm, het materiaal, de tolerantie, de vormingsomstandigheden en de markteisen zijn vastgesteld, vormen productiemallen een betere oplossing voor grootschalige productie.
Daarom vullen deze twee benaderingen elkaar in veel ontwikkelingsprojecten aan in plaats van met elkaar te concurreren.
Prototypegereedschappen verifiëren het ontwerp en de productieprocessen, terwijl productiegereedschappen de duurzaamheid en efficiëntie bieden die nodig zijn voor grootschalige productie.
3. Direct versus indirect Snelle tooling Methoden
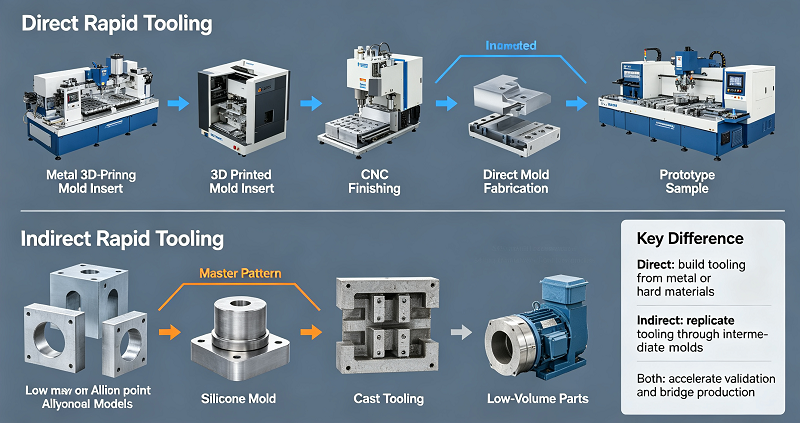
Snelbewerking wordt over het algemeen onderverdeeld in directe en indirecte methoden. Beide methoden zijn erop gericht de ontwikkeltijd van de matrijs te verkorten, maar ze produceren de uiteindelijke matrijs of matrijsonderdelen op verschillende manieren.
Directe snelle tooling
Directe snelmatrijzen worden rechtstreeks vervaardigd met behulp van technologieën zoals CNC-bewerking, metaaladditieve productie of andere snelle productieprocessen om matrijzen, inzetstukken of gereedschapsassemblages te produceren.
Because fewer intermediate steps are required, direct tools can shorten the delivery time and simplify the development workflow.
Indirecte snelle tooling
Indirecte snelvormen beginnen bij het hoofdmodel dat is geproduceerd met behulp van CNC-bewerking, 3D-printing of andere prototypingtechnologieën.
Gebruik vervolgens de hoofdmal om secundaire mallen of malsystemen te maken, zoals siliconenmallen, gietmallen, epoxyharsmallen of andere replicamallen.
De keuze tussen directe en indirecte gereedschappen
Wanneer een hogere maatnauwkeurigheid, sterkere matrijsmaterialen of specifieke spuitgietomstandigheden vereist zijn, zijn directe matrijzen doorgaans geschikter.
Indirecte matrijsvorming is aantrekkelijk voor projecten met zeer lage productievolumes, complexe geometrieën of snelheden, en een lagere investering in matrijsmateriaal in verhouding tot een langere levensduur van de matrijs.
De juiste methode hangt af van de productiehoeveelheid, het materiaal van de onderdelen, de maateisen, de levensduur van het gereedschap, de oppervlakteafwerking, de complexiteit van de onderdelen en het te simuleren productieproces.
Wanneer het bijvoorbeeld nodig is om de daadwerkelijke prestaties van het thermoplastische materiaal te beoordelen, kan het bedrijf dat de kunststof behuizing ontwikkelt, gebruikmaken van een aluminium prototype-spuitgietmal.
Wanneer slechts een kleine hoeveelheid polyurethaancomponenten nodig is, kan voor een ander project gebruik worden gemaakt van siliconenmallen.
Inzicht in deze verschillen helpt ingenieurs te voorkomen dat ze kiezen voor onnodige, dure of gereedschapsprocessen die de vereiste productieomstandigheden niet kunnen reproduceren.
4. Soft Tooling en Rapid Tooling: een nadere blik
Zachte mallen verwijzen over het algemeen naar mallen die gemaakt zijn van materialen die gemakkelijker en sneller te verwerken zijn dan gehard gereedschapsstaal.
Examples may include aluminum molds, silicone molds, polyurethane molds, epoxy resin molds, and certain low-hardness steel molds.
Het belangrijkste voordeel van flexibele mallen is dat ze de productietijd verkorten.
Zachtere materialen kunnen doorgaans sneller worden verwerkt, gevormd of gegoten, waardoor ze geschikt zijn voor de productie van prototypes en kleine series.
Een afname van de hardheid betekent echter meestal een kortere levensduur van het gereedschap.
When the goal is to produce hundreds or thousands of components rather than hundreds of thousands, this trade-off is acceptable.
When the development team only needs 500 components for testing, investing in a mold designed for one million cycles offers almost no benefits.
Rapid machining is a broader concept that focuses on reducing the time required to manufacture functional tools.
Afhankelijk van de toepassing kunnen snelvormen gebruikmaken van een combinatie van zachte vormmaterialen, traditionele CNC-bewerking, additieve productie, snelle matrijsinvoeging of andere productiemethoden.
Aluminium prototype mallen zijn een van de meest voorkomende voorbeelden.
Aluminum is easier to process than quenched tool steel and has good thermal conductivity.
Tijdens het prototypeproductieproces kan een snellere warmteoverdracht soms de cyclustijd van het vormproces verkorten.
Aluminium is echter zachter en kan sneller slijten bij het bewerken van sterk schurende of met glasvezels versterkte kunststoffen.
Wanneer een hogere duurzaamheid vereist is, kan er voor stalen prototypegereedschappen worden gekozen.
Voorgehard staal biedt een nuttig compromis tussen bewerkingsefficiëntie en levensduur van de matrijs, vooral wanneer de prototypeproductie mogelijk overgaat in de productie van brugmodellen.
Ook wanneer de producteisen onduidelijk blijven, zijn flexibele bevestigingsmaterialen zeer waardevol.
In plaats van direct te investeren in dure productiemiddelen, kunnen fabrikanten een beperkte hoeveelheid produceren, de reacties van klanten peilen en verdere verbeteringen doorvoeren voordat ze de productiecapaciteit verhogen.
This makes fast and flexible tools particularly useful for new product introduction, medical device development, consumer electronics, automotive parts, robotic systems, industrial equipment, and other projects where engineering changes are frequently made in early production.
5. Comparison with Alternative Prototyping Methods: 3D Printing and CNC Machining
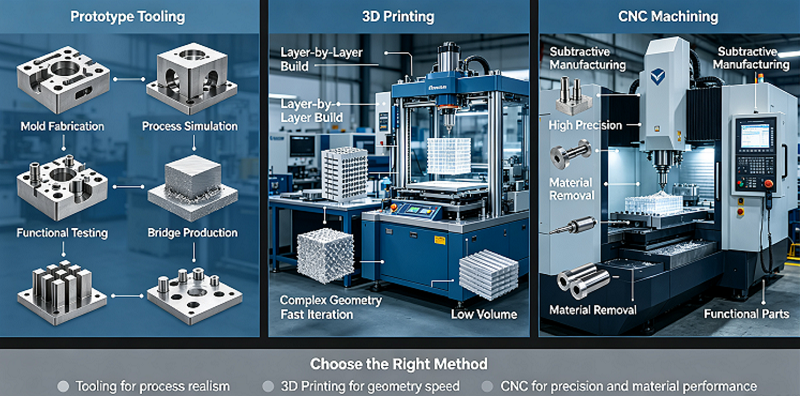
In het productontwikkelingsproces zijn prototypevormen niet altijd de eerste productiemethode die wordt gebruikt. Ingenieurs vergelijken het vaak met directe prototypingtechnologieën zoals 3D-printen en CNC-bewerking. De juiste keuze hangt af van de vraag of het project slechts enkele afzonderlijke onderdelen vereist of dat er gegoten componenten nodig zijn die een goede afspiegeling vormen van de onderdelen die in de toekomst geproduceerd zullen worden.
3D afdrukken
3D-printen is een ideale keuze voor de snelle productie van complexe geometrische vormen zonder speciaal gereedschap. SLA-, SLS-, MJF- en FDM-technologieën stellen ingenieurs in staat om vorm, assemblage, ergonomie en basisfuncties al in een vroeg ontwikkelingsstadium te evalueren.
CNC Machining
CNC-bewerking produceert rechtstreeks nauwkeurige prototypes van technische kunststoffen of metalen.
Het is bijzonder geschikt voor het testen van maatnauwkeurigheid, mechanische eigenschappen en functionaliteit van productiematerialen.
Wanneer het eindproduct voor spuitgieten wordt gebruikt, ontstaan er beperkingen, omdat bewerkingstechnieken niet dezelfde materiaalstroom, krimp, aanspuitmarkering, lasnaad of vezelrichting kunnen reproduceren.
Wanneer prototype-tooling meer zin heeft
When engineers need to manufacture multiple identical components with the expected production resin, prototyping tools become more valuable.
Voor de allereerste fase van conceptontwikkeling is 3D-printen doorgaans de snelste oplossing.
Ontwerpers kunnen meerdere versies produceren zonder mallen te hoeven maken en snel verschillende geometrieën vergelijken.
CNC-bewerking kan worden toegepast wanneer zeer nauwkeurige of productiegerichte technische materialen vereist zijn.
De productiehoeveelheid is een andere belangrijke factor.
Het is zelden economisch om één of twee onderdelen met een aparte spuitgietmatrijs te produceren.
Bij de productie van honderden of duizenden identieke kunststofonderdelen verandert de berekeningsmethode, omdat de matrijskosten over meer onderdelen verdeeld kunnen worden.
The geometry of the parts should also be taken into consideration.
The plastic prototypes processed by cnc may need to change their geometries because the cutting tools need to physically access the material.
Spuitgieten kan dunne wanden, ribben, nokken, klemmen, geïntegreerde onderdelen en complexe interne structuren produceren, die moeilijk of inefficiënt rechtstreeks te verwerken zijn.
3D-printen biedt meer geometrische vrijheid, maar de printmaterialen en de op lagen gebaseerde productieprocessen kunnen zich anders gedragen dan de uiteindelijk gevormde polymeren.
Prototyperingstools vullen daarom de aanzienlijke kloof tussen individuele prototypes en volledige productie.
Het biedt een beter inzicht in de realiteit van de productie, zonder de volledige investering die gepaard gaat met apparatuur voor grote volumes.
6. Hoe kies je het juiste prototype-gereedschap?
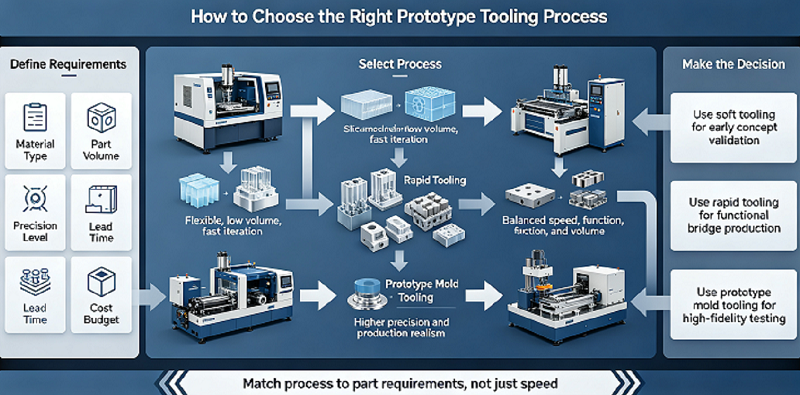
De keuze voor een prototypebewerkingsmethode moet beginnen bij de bewerkingstechnologie zelf.
Engineers should first determine what must be tested.
Visuele prototypes, functionele technische prototypes, certificeringsmonsters, proefproductieonderdelen en voor de markt ontwikkelde onderdelen vereisen allemaal verschillende productieoplossingen.
De productiehoeveelheid is een van de belangrijkste overwegingen.
If only five parts are needed, CNC machining or 3D printing may offer better economic benefits.
Als er honderden spuitgietonderdelen nodig zijn, worden prototypematrijzen aantrekkelijker omdat de initiële investering in de matrijs over de productiehoeveelheid kan worden gespreid.
Ook de materiaaleisen moeten zo vroeg mogelijk worden vastgesteld.
Als het project de daadwerkelijke productie van thermoplasten zoals ABS, PC, PP, PA, POM, PC/ABS of glasvezelversterkt nylon vereist, maakt de prototype spuitgietmatrijs het mogelijk om het gekozen polymeer onder de werkelijke spuitgietomstandigheden te verwerken.
De complexiteit van onderdelen kan van invloed zijn op de bewerkingskosten en levertijden.
Eenvoudige mallen met rechte scheidingslijnen en beperkte inkepingen kunnen doorgaans sneller worden geproduceerd.
Onderdelen die meerdere schuifmechanismen, hefmechanismen, schroefdraadverbindingen, complexe sluitingen, nauwe toleranties of complexe koelsystemen vereisen, hebben extra engineering nodig.
The expected tool life should also affect the selection of materials.
Aluminium is wellicht geschikt voor prototypeproductie op korte termijn, terwijl voorgehard staal een betere prijs-kwaliteitverhouding kan bieden wanneer duizenden of tienduizenden onderdelen worden verwacht.
De tolerantie-eisen moeten ook realistisch zijn.
Prototypematrijzen kunnen nauwkeurig gevormde onderdelen opleveren, maar dimensionale veranderingen worden beïnvloed door de nauwkeurigheid van de matrijsbewerking, de krimp van het polymeer, de vormomstandigheden, het ontwerp van de aanspuitopening, de koeling, de wanddikte en de geometrie van het onderdeel.
Therefore, a successful project requires close collaboration among product designers, mold engineers, CNC machinists, and injection molding experts.
De maakbaarheidsanalyse en het ontwerp moeten voltooid zijn voordat met de matrijsfabricage wordt begonnen.
Ingenieurs dienen de tekenhoeken, uniforme wanddikte, ribben, uitsteeksels, inkepingen, radius, scheidingslijn, poort, uitwerppositie, krimp en tolerantie-eisen te controleren.
Als het project waarschijnlijk in de fase van overbruggings- of massaproductie terechtkomt, moeten de beslissingen die tijdens het productieproces van de prototypemal worden genomen, de toekomstige productiestrategieën ondersteunen.
De positie van de poort, de keuze van de scheidingslijn, de materiaaleigenschappen en de vormparameters die tijdens het prototypeproductieproces worden bepaald, kunnen waardevolle informatie opleveren bij het ontwerpen van de uiteindelijke productiematrijs.
Daarom moeten de kosten samen met de risico's worden afgewogen.
De beste strategie voor het ontwikkelen van prototypes kan een voldoende realistische weergave van de productieomgeving bieden om de technische vragen van het project te beantwoorden, zonder de complexiteit van de tools onnodig te vergroten.
7. Waarom kiezen voor N?OBLE als jouw Prototype-gereedschappen fabrikant
NOBLE is een Chinees-Britse joint venture die door de overheid is erkend als een "Nationale Hightech Onderneming". We hebben twee belangrijke bedrijfsactiviteiten: "Smart Manufacturing" en "Care Products". De tak "Smart Manufacturing" is gespecialiseerd in het leveren van projectondersteunende diensten aan klanten, waaronder het bewerken en produceren van onderdelen.
Meer dan 10 jaar professionele ervaring in productie en rapid prototyping. Ons efficiënte team biedt sterke ondersteuning voor uw nieuwe projecten om uw eisen volledig te realiseren; gestandaardiseerd beheer zorgt voor strikte kwaliteitscontrole van onderdelen en producten; een efficiënte workflow resulteert in lagere kosten met behoud van dezelfde kwaliteit.
Na jaren van hard werken en ontwikkeling is NOBLE geleidelijk getransformeerd van een bedrijf dat zich bezighield met de bewerking en productie van precisieonderdelen en een complete industriële keten ondersteunde, naar een servicegericht bedrijf dat klanten volledige ondersteuning biedt bij hun gehele project.
NOBLE is uw betrouwbare totaaloplossing voor maatwerkproductie, van prototypeontwerp tot fabricage. Dankzij uitgebreide productiecapaciteit, geschikte technologie, een gestroomlijnd proces, deskundige begeleiding en een perfect kwaliteitscontroleproces zetten wij uw ideeën om in werkelijkheid.
NOBLE beschikt over de volgende kwalificatiecertificaten:
ISO 9001:2015 – Robuust kwaliteitsmanagement voor algemene productie. Consistente processen. Gedocumenteerde controle. Traceerbare inspectie.
ISO 13485: 2016 – Strengere kwaliteitsnormen voor onderdelen van medische hulpmiddelen. Grondige procesvalidatie. Volledige traceerbaarheid. Vereist voor implanteerbare en chirurgische onderdelen.
Conclusie
Prototyperingstools vormen een effectieve brug tussen de eerste prototypefase en de grootschalige productie.
Het stelt ingenieurs in staat om productiematerialen, vormgeometrieën, toleranties, assemblageprestaties en de haalbaarheid van de productie te testen voordat ze investeren in gereedschappen voor massaproductie.
Compared with 3D printing and CNC machining, prototyping tools become particularly valuable when a project requires real formed parts or a large number of functional prototypes.
Door de juiste matrijsmaterialen, productiemethoden, matrijscomplexiteit en output te kiezen, kunnen fabrikanten ontwikkelingsrisico's verminderen, productverificatie verbeteren en een soepele overgang van prototype naar productie realiseren.
FAQ
1. Welke nabewerkingsprocessen zijn geschikt voor prototype gegoten onderdelen?
Gangbare opties zijn onder andere lakken, lasermarkering, ultrasoon lassen en warmpersen; de haalbaarheid moet vooraf worden gecontroleerd aan de hand van het matrijsmateriaal.
2. Kunnen prototypematrijzen later worden aangepast tot productierijpe matrijzen?
Gedeeltelijke aanpassingen zijn mogelijk, maar ingrijpende herwerkingen kosten vaak meer dan het maken van een nieuwe mal.
3. Welke risico's kunnen zich voordoen bij het gebruik van met glasvezel versterkte materialen in combinatie met aluminium prototypevormen?
Ernstige slijtage van de matrijs verkort de levensduur; voor langdurige productie worden voorgeharde stalen matrijzen aanbevolen.
4. How does environmental temperature affect prototype injection molding test results?
Ambient temperature influences part cooling speed and final shrinkage; the test environment should be kept stable.
5. Is surface texture replication achievable on soft prototype tooling?
Eenvoudige texturen zijn verkrijgbaar, maar complexe, fijne texturen slijten snel; gehard staal presteert beter.





