
Introductie
Zoals velen weten, gaat snel snijden meestal ten koste van precisie. Hoge kwaliteit drijft de kosten de pan uit. Het voelt elke keer weer als een compromis. Waterstraalsnijden werkt anders. Het biedt het beste van beide werelden. Een pomp perst water onder extreme druk – tot wel 90,000 psi. Vervolgens wordt het door een klein gaatje geperst. Aan die waterstraal wordt granaat toegevoegd. Dit mengsel snijdt door elk metaal als een warm mes door boter, maar dan zonder de hitte. Geen gesmolten randen. Geen harde plekken. Daarom wordt het nu overal in werkplaatsen gebruikt.
Laten we er geen doekjes omheen winden. Als u metalen onderdelen maakt voor robots, auto's of fabrieksmachines, lost deze methode echte problemen op. U behoudt de oorspronkelijke structuur van het materiaal. U houdt nauwe toleranties aan, onderdeel na onderdeel. U kunt overschakelen van dunne vulplaatjes naar een stalen plaat van vijftien centimeter dik zonder gereedschap te hoeven wisselen. Die veelzijdigheid is moeilijk te evenaren.
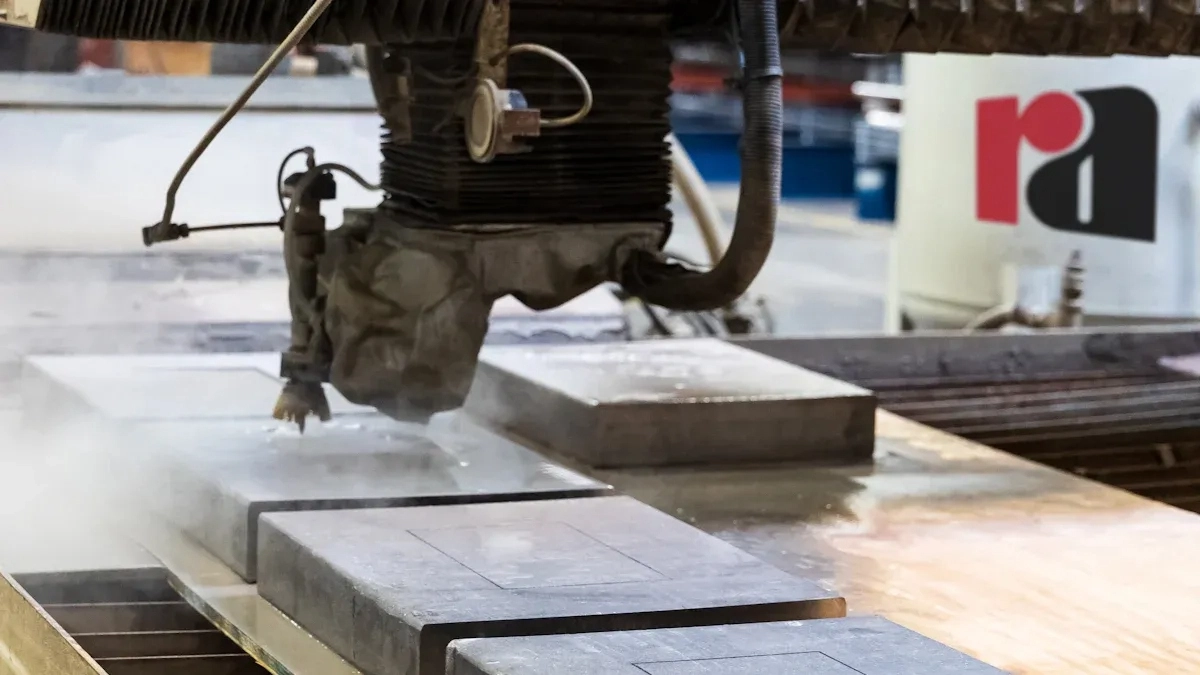
Hoe werkt schurend waterstraalsnijden voor metalen?
Zo snijdt de machine metaal. Een pomp stuwt water onder een waanzinnige druk – tussen de 60,000 en 90,000 psi. Dat water spuit door een minuscule opening, misschien 0.01 inch breed. Vervolgens wordt het granaat-schuurmiddel in een mengbuis meegezogen in de waterstroom. Het water versnelt die scherpe deeltjes. Wat het metaal raakt, is geen water. Het is een hogesnelheidszandstraalmachine die met twee keer de snelheid van het geluid beweegt.
Het snijproces is puur erosie. Elk schurend deeltje verwijdert een microscopisch klein spaantje. Er ontstaat geen warmte. Er vindt geen smelten plaats. De interne structuur van het metaal blijft exact zoals die was voordat het snijden begon.
Laten we nu eens naar de alternatieven kijken. Lasersnijden maakt gebruik van een gerichte lichtstraal. Deze smelt het materiaal. De hitte die daarbij ontstaat, creëert een warmtebeïnvloede zone, ofwel HAZ. De randen worden hard en broos. Soms moet je ze nabewerken.
Plasmasnijden is sneller bij dikke platen, maar de afwerking is ruw. Er ontstaat ook een aanzienlijke warmtebeïnvloede zone (HAZ). De rand moet mogelijk worden geslepen voordat er gelast kan worden.
CNC-frezen biedt precisie. Daar valt niets op aan te merken. Maar voor een grote plaat is het traag. Het gereedschap beweegt heen en weer en freest een smalle snede. Bovendien slijten de freesjes sneller. Een waterstraalsnijder blijft daarentegen urenlang door dezelfde sproeier werken.
Belangrijkste voordelen voor de productie van metalen componenten
Laten we het nu hebben over de echte voordelen. Die zijn belangrijk op de werkvloer.
Geen door hitte beïnvloede zone
Lasers en plasma genereren warmte. Die warmte veroorzaakt problemen. Dunne metalen vervormen. Gehard staal verliest zijn hardheid. Er ontstaan micro-scheurtjes langs de snijkant. Je ziet ze misschien niet, maar ze zijn er wel.
Waterstraalsnijden voorkomt dit allemaal. De snijwerking is puur mechanische erosie. Een deeltje raakt het metaal en verwijdert een klein spaantje. Er ontstaat geen warmte. De interne structuur van het materiaal – korrelgrenzen, hardheid, temperatuur – blijft precies zoals die was voordat het snijden begon.
Dit is belangrijk voor echte onderdelen. Denk bijvoorbeeld aan een beugel in de lucht- en ruimtevaart. Of een schakel in een robotarm, of elk ander onderdeel dat na het snijden gelast moet worden. Een door hitte beïnvloede zone creëert zwakke punten. Met waterstraalsnijden hoeft u zich daar geen zorgen over te maken.
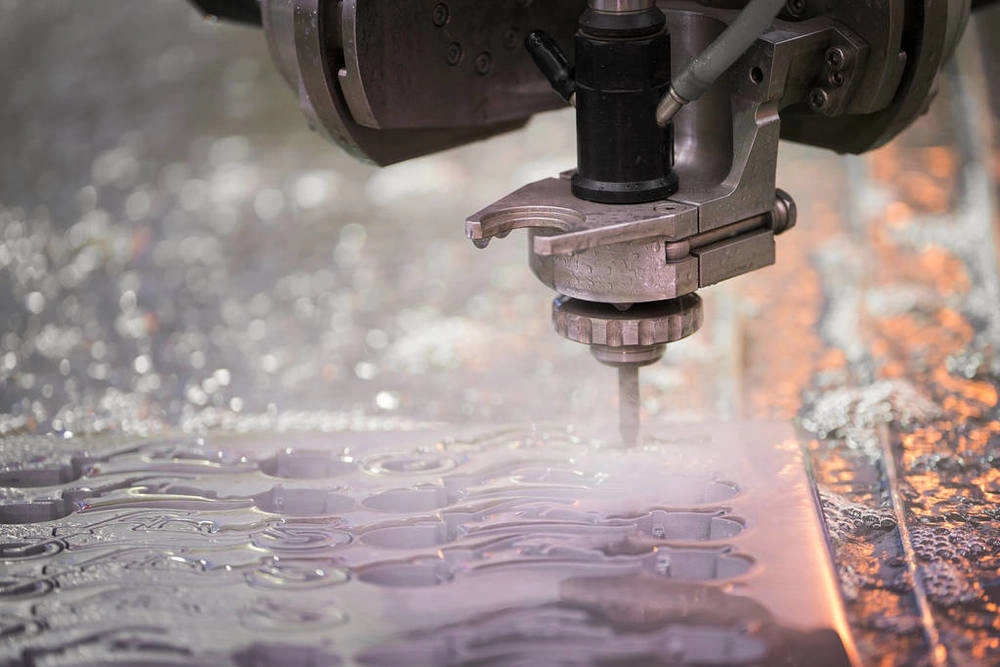
Snijdt elk metaal
Noem het maar op, deze machine snijdt het.
Zachte metalen zoals aluminium, messing en koper worden netjes gesneden. Geen smelten. Geen bramen die achter de snede blijven hangen.
Harde metalen zoals roestvrij staal, titanium, Inconel en gereedschapsstaal? Geen probleem. Diktes tot wel zes of zelfs tien inch. Dezelfde nozzle snijdt zowel dunne vulplaatjes als dikke platen zonder dat er iets hoeft te worden aangepast.
Exotische legeringen voor de lucht- en ruimtevaart of medische robotica? Werkt perfect. Materiaalcertificeringen zijn geen probleem. Het proces verandert de chemische samenstelling of structuur niet.
Precisie en herhaalbaarheid
Houd toleranties aan tussen plus of minus één en drie duizendste van een inch. Dat is de nauwkeurigheid die in de praktijk wordt bereikt bij een dikke plaat.
De zaagsnede – de breedte van het verwijderde materiaal – is minimaal, misschien 0.03 inch. Hierdoor kunnen onderdelen dicht op elkaar op de plaat worden geplaatst. Het afval wordt aanzienlijk verminderd. Bij het zagen van dure metalen zoals titanium of Inconel lopen die besparingen snel op.
Geen bramen, geen nabewerking nodig.
De randen zijn direct na het bewerken glad. Geen bramen. Geen gekartelde lijnen. Geen ruwe plekken.
Dit maakt ontbramen overbodig. Het verkort de slijptijd. Vaak wordt nabewerking zelfs helemaal overgeslagen. Het onderdeel gaat direct van de waterstraalsnijder naar de volgende bewerking of rechtstreeks naar de assemblage. Dat zijn echte kostenbesparingen, geen loze beloftes.
Metalen onderdelen ideaal voor waterstraalsnijden
Hier volgt een praktische uitleg. Verschillende onderdelen, verschillende metalen, dezelfde machine.
| Component Type | gewone metalen | Waarom waterstraalsnijden zo goed is |
| Constructieframes en grondplaten | Aluminium, roestvrij staal | Snijdt een dikke plaat zonder warmte toe te voegen. Het onderdeel blijft vlak. Geen kromtrekking betekent dat het in één keer goed gemonteerd kan worden. |
| Robotarmen en -verbindingen | Aluminium, titanium, koolstofvezel | Dunwandige constructies zijn gevoelig voor hitte. Waterstraalsnijden voorkomt dat volledig. Geen vervorming. Geen delaminatie bij composieten. |
| Tandwielblanks en kettingwielen | Gehard staal, roestvrij staal | Je kunt materiaal bewerken dat al warmtebehandeld is. De tanden komen er schoon uit. Vaak kun je de nabewerking door middel van warmtebehandeling helemaal overslaan. |
| Beugels en montageplaten | Diverse metalen | Heeft u snel een beugel op maat nodig? Geen ingewikkelde gereedschappen nodig. Geen wachttijd voor een laserprogrammeur. Bestand laden, onderdeel uitsnijden, verzenden. |
| Koelplaten en behuizingen | Aluminium, koper | Hitte is hier de vijand. Een laser zou de thermische geleidbaarheid aan de snijkant aantasten. Waterstraalsnijden laat de materiaaleigenschappen intact. De oppervlakteafwerking blijft schoon. |
| Vulplaatjes en afstandhouders | Veerstaal, roestvrij staal | Diktecontrole is alles. Een braam op een vulplaatje verstoort de stapeling. Waterstraalsnijden produceert een strakke rand. Geen nabewerking door vijlen of trommelen nodig. |
Waterstraalsnijden versus andere snijmethoden voor metalen
Hier volgt een directe vergelijking. Kijk naar de factoren die daadwerkelijk van invloed zijn op uw beslissing op de werkvloer.
| Factor | Waterstraalsnijden (Schurend) | Lasersnijden | Plasmasnijden | CNC frezen |
| Door hitte aangetaste zone | Geen. Nul. De snede is mechanische erosie. | Ja. Vooral merkbaar bij dikkere materialen. | Ja. Grote warmtebeïnvloede zone (HAZ). Verandert de metaaleigenschappen. | Minimaal, maar door wrijving van het gereedschap ontstaat er plaatselijk wat warmte. |
| Maximale dikte (staal) | Tot 10 cm. Dezelfde sproeier. | Ongeveer 1 cm voor een nette snede. Valt snel af. | Tot 2 centimeter, maar de rand wordt ruw en afgeschuind. | In theorie onbeperkt. Maar de aanvoersnelheid wordt tergend langzaam. |
| Randkwaliteit | Uitstekend. Glad. Klaar om te lassen. | Uitstekend op dun plaatmateriaal. Valt weg op dik plaatmateriaal. | Ruw. Slak aan de onderrand. Moet schoongemaakt worden. | Uitstekend. Nauwkeurige afwerking. |
| Materieel afval | Laag. Smalle zaagsnede, strakke nesting. | Laag. Vergelijkbare zaagsnedebreedte. | Hoog. Bredere zaagsnede, ruwere in elkaar passende stukken. | Matig tot hoog. Bij het afspanen wordt materiaal verwijderd. |
| Gereedschapskosten | Geen gereedschap nodig. Dezelfde spuitmond voor alles. | Geen gereedschap nodig. Gas en lensverbruiksartikelen. | Geen gereedschap nodig. Verbruikbare elektroden. | Hoog. Opspaninrichtingen, bankschroeven, freesgereedschappen, gereedschapshouders. |
| Snelheid (Dun metaal) | Langzamer. De acceleratie is beperkt. | Sneller. Heel snel op plaatmetaal. | Sneller. Handig voor ruwe zaagsneden. | Traag. Programmeer- en gereedschapspadtijd. |
| Snelheid (dik metaal) | Sneller. Het blijft maar snijden. | Een dikke plaat kan niet netjes worden doorgesneden. | Gemiddeld. Snel maar ruw. | Erg traag. De stapgrootte en de snijdiepte beperken de aanvoer. |
Het patroon is duidelijk. Waterstraalsnijden is niet de snelste methode voor dunne platen. Lasersnijden wint het daar. Maar voor dikke platen, voor materialen die gevoelig zijn voor hitte, en voor de flexibiliteit die gereedschapsloos werken biedt, heeft waterstraalsnijden geen echte concurrentie.
Toepassingen in metaalverwerkende industrieën
Laten we eens bekijken waar deze methode in de praktijk wordt gebruikt. Elke industrie heeft een ander probleem. Waterstraalsnijden biedt de oplossing.
Robotics & Automatisering
Denk aan een robotarm. Die moet snel bewegen. Hij moet nauwkeurig gepositioneerd worden. De onderdelen moeten licht zijn. Aluminium is dan een voor de hand liggende keuze. Maar dun aluminium vervormt onder hitte. Een laser of plasma zou de structuur vervormen.
Met een waterstraal worden die chassisplaten, die gereedschapsbevestigingen aan het uiteinde van de arm en die precisieverbindingen gesneden. Doordat er geen hitte wordt gebruikt, blijft het onderdeel vlak. De arm blijft nauwkeurig.
LUCHT- EN RUIMTEVAART
Het materiaal is hier vaak titanium of Inconel. Dure legeringen. Elk onderdeel is voorzien van een certificeringscode. De eigenschappen van het metaal zijn niet te veranderen. De vermoeiingslevensduur is een veiligheidskwestie.
Een warmtebeïnvloede zone (HAZ) veroorzaakt microstructurele veranderingen. Dat is een zwak punt. Waterstraalsnijden produceert geen HAZ. De snijkant is net zo schoon als het basismateriaal. Je behoudt de gecertificeerde eigenschappen over de gehele lengte.
Automobielsector
Op maat gemaakte beugels. Ophangingscomponenten. Prototypeonderdelen voor R&D. Snelheid is essentieel. Geen tijd voor ingewikkelde gereedschappen. Geen zin om te wachten op een laserprogrammeur.
Laad het CAD-bestand in. Snijd het onderdeel uit. Test het. Wijzig het ontwerp. Snijd er nog een uit. Geen gereedschapskosten. Geen vervorming door hitte. Dat is de meerwaarde voor kleine series en ontwikkelingswerk.
Industriële machines
Dit is zwaar werk. Bodemplaten van vijf centimeter dik. Onderdelen van de apparatuur gemaakt van een stalen plaat van vijftien centimeter. De toleranties moeten nog steeds zeer nauwkeurig zijn.
Plasmasnijden gaat snel, maar laat een ruwe, afgeschuinde rand achter. Die moet je dan nog nabewerken. Waterstraalsnijden snijdt daarentegen schoon en over de volledige dikte. De rand is haaks. De tolerantie blijft behouden. Het onderdeel kan direct naar de las- of assemblagefase. Dat scheelt een hele bewerking.
Beperkingen en aandachtspunten bij het snijden van metaal
Geen enkel proces is perfect. Waterstraalsnijden heeft wel degelijk beperkingen. Die moet je kennen voordat je eraan begint.
Snelheid op dun metaal
Dit is de waarheid. Als je plaatmetaal snijdt dat dunner is dan een kwart inch (ongeveer 6 mm), is een laser sneller. De acceleratie van een waterstraal is beperkt. De schurende straal heeft even nodig om volledig in te werken. Voor grote hoeveelheden dun plaatmateriaal wint de laser het qua snelheid.
Operatie kosten
Je betaalt voor verbruiksmaterialen. Granaatschuurmiddel is niet gratis. Je gebruikt een zak per shift, afhankelijk van de snijtijd. Spuitmonden en mengbuizen slijten. Het schuurmiddel tast ze aan, net zoals het metaal aantast. Dit zijn echte kostenposten op je kostenoverzicht. Houd hier rekening mee.
Toleranties voor kritische kenmerken
Waterstraalsnijden levert goede toleranties op, met een afwijking van een paar duizendsten van een millimeter. Maar voor een lagerzitting? Een nauwkeurig centreerpengat dat geperst moet worden? Dan is nabewerking wellicht nog nodig. Ruimen. Kotteren. Misschien nog een snelle bewerking op een freesmachine. De waterstraal snijdt schoon, maar is geen vervanging voor machinaal bewerkte passingen op de meest veeleisende oppervlakken.
Oppervlak
De rand is glad. Geen bramen. Geen slakken. Maar het is een satijnen afwerking. Als je een spiegelglans nodig hebt – bijvoorbeeld voor een afdichtingsoppervlak of een decoratieve rand – ben je nog niet klaar. Met de waterstraal kom je al een eind in de goede richting. Je hebt nog steeds een nabewerking nodig om die reflecterende afwerking te bereiken.
Beste werkwijzen voor metalen componenten ontworpen voor waterstraalsnijden
Hieronder leggen we uit hoe je onderdelen specifiek voor dit proces ontwerpt. Volg deze stappen en je bespaart tijd en geld.
1. Ontwerp voor nesting
Materiaalverspilling is duur. De zaagsnede is smal, dus maak daar gebruik van. Plaats de onderdelen dicht op elkaar op de plaat. Draai ze. Laat de vormen in elkaar grijpen. De machine heeft er geen probleem mee. Je materiaalgebruik gaat omhoog. Je afval neemt af.
2. Gebruik tabulatie voor kleine onderdelen.
Je snijdt een klein ringetje door. Het is klaar. Dan valt het rechtstreeks in de tank. Nu moet je het eruit vissen in schurende smurrie. Niet best.
Laat kleine lipjes over die het onderdeel aan de plaat bevestigen. Microverbindingen. Het onderdeel blijft op zijn plaats. Wanneer de klus klaar is, breekt u het af of snijdt u de lipjes door. Dit is standaardwerkwijze voor kleine onderdelen.
3. Specificeer vooraf het materiaal en de dikte.
De machine-instellingen verschillen volledig per materiaal. Aluminium snijdt snel met minder slijtage. Gehard staal vereist meer granaat en een lagere aanvoersnelheid. Titanium is weer een verhaal apart.
Vertel uw operator precies wat u gebruikt. Legeringskwaliteit. Dikte. Warmtebehandeling. Dit is niet optioneel. Gissen leidt tot slechte sneden of gebroken mengbuizen.
4. Plan voor secundaire operaties
Waterstraalsnijden maakt het profiel. Het boort geen gaten. Het houdt geen lagers vast tot op een tiende van een millimeter.
Bekijk je tekening. Identificeer de onderdelen die echt bewerkt moeten worden. Schroefdraadgaten? Plan een tapbewerking na het frezen. Precisiegaten voor centreerpennen? Laat het materiaal zitten en ruim of boor ze vervolgens op een freesmachine. De waterstraal is de eerste stap, niet de laatste, voor kritische verbindingen.
Conclusie
Kortom: als u metalen onderdelen maakt en het u belangrijk vindt hoe het materiaal zich na het snijden gedraagt, is waterstraalsnijden geen nichegereedschap. Het is een essentieel proces.
Je behoudt de oorspronkelijke eigenschappen van het metaal. Geen hitte. Geen geharde randen. Geen microscheurtjes. Je handhaaft nauwe toleranties op dunne vulplaatjes en een plaat van vijftien centimeter met dezelfde machine. Je schakelt over van aluminium naar Inconel zonder gereedschap te hoeven wisselen.
En nu de praktische les voor uw werkplaats. Bekijk uw huidige werkstukken. Stel uzelf een paar vragen. Heeft u last van warmtevervorming bij dun aluminium? Moet u slakken van plasmasnijranden verwijderen? Vindt u het lastig om dik, gehard staal te snijden?
Als het antwoord op een van deze vragen ja is, breng dan een proefstuk van een waterstraalsnijmachine mee. Test de randkwaliteit. Controleer de vlakheid. Bereken de kosten per onderdeel, inclusief nabewerkingen. U zult waarschijnlijk merken dat de machine zichzelf sneller terugverdient dan u verwacht, vooral bij het bewerken van gemengde materialen, kleine series of dik plaatmateriaal.
Over NOBLE – Uw CNC Machining Partners
Wie Wij Zijn
Wij zijn gespecialiseerd in hoogwaardige metalen componenten. Onze klanten bouwen robots, medische apparaten, ruimtevaartonderdelen en industriële machines. We combineren waterstraalsnijden met volledige CNC-bewerking. U komt naar ons toe met een ruw idee of een CAD-bestand. Wij leveren afgewerkte onderdelen terug. Prototype of serieproductie – hetzelfde proces, dezelfde kwaliteit.
Onze kerncapaciteiten
| Bekwaamheid | Details |
| CNC frezen | 3-assige, 4-assige en 5-assige bewerking voor complexe geometrieën en nauwe toleranties. |
| CNC Draaien | Precisiedraaiwerk voor cilindrische componenten, assen en bussen. |
| Secundaire operaties | Boren, tappen, ruimen, vlakslijpen en ontbramen. |
| Afwerkingsservices | [Optioneel: anodiseren, poedercoaten, passiveren, warmtebehandeling] via een gekwalificeerd partnernetwerk |
| Inspectie & kwaliteitscontrole | CMM (coördinatenmeetmachine), optische comparatoren en precisie-instrumenten |
Onze kwalificaties
| Certificering | strekking |
| ISO 9001:2015 | Ons basiskwaliteitssysteem. Consistente productie. Continue verbetering. Klanttevredenheid. Omvat alle metalen onderdelen die we maken. |
| ISO 13485:2016 | Dit betreft medische hulpmiddelen. Chirurgische robots. Diagnostische apparatuur. Componenten voor implanteerbare instrumenten. Het betekent dat we risico's beheersen. We zorgen voor traceerbaarheid. We voldoen aan de wettelijke voorschriften. |
Waarom samenwerken met NOBLE?
Dit is wat je daadwerkelijk krijgt.
Eén totaaloplossing. Waterstraalsnijden. CNC-afwerking. Alles onder één dak. U hoeft niet met drie verschillende leveranciers te werken.
Geen garantie tegen vervorming door hitte. Ons waterstraalsnijproces laat geen warmtebeïnvloede zone (HAZ) achter. Ons CNC-bewerkingsproces voegt deze ook niet toe. Uw metalen onderdelen behouden hun oorspronkelijke eigenschappen.
Van prototype naar productie. Kleine oplage voor snelle tests. Grote oplage voor volledige productie. Dezelfde kwaliteit in beide gevallen.
Flexibiliteit in materiaalgebruik. We werken met aluminium, roestvrij staal (303, 304, 316, 17-4), koolstofstaal, gereedschapsstaal, messing, koper, titanium en Inconel. Waarschijnlijk de legering die u nodig heeft.
Snelle offerte. Upload uw CAD-bestand. STEP, IGES, DXF, DWG. U ontvangt binnen 12 uur een offerte. Geen dagenlange wachttijden.
Dat is het aanbod. Stuur ons uw afdrukken. Wij laten u weten wat we kunnen doen en wat het kost.
FAQ
Kan een waterstraalsnijder mijn metalen onderdeel snijden zonder het te vervormen?
Ja. Bij dit proces wordt geen warmte gebruikt. Uw onderdeel zal niet vervormen. Het zal niet verkleuren. De hardheid en temperatuur blijven exact hetzelfde als vóór het snijden. Dit is vooral belangrijk voor dun aluminium, voorgehard staal en elke legering die slecht reageert op warmte.
Hoe nauwkeurig is waterstraalsnijden voor metalen onderdelen?
Ons systeem hanteert een tolerantie van plus of minus drieduizendste van een inch op de meeste onderdelen. Voor kleinere componenten of onderdelen fixeren we ze zorgvuldig en kunnen we een tolerantie van één duizendste van een inch bereiken. Heeft u een nog kleinere tolerantie nodig? Bijvoorbeeld voor lagerboringen of centreerpenopeningen? Dan schakelen we over op secundaire CNC-bewerking. Met de waterstraalsnijder komt u al een eind in de goede richting. De freesmachine maakt het werk af.
Welke metalen kun je NIET snijden met een waterstraalsnijder?
Vrijwel niets. We snijden dagelijks standaard technische metalen. Staal. Roestvrij staal. Aluminium. Titanium. Inconel. Messing. Koper.
De enige beperkingen zijn problemen met niet-metalen materialen. Gehard glas breekt onder druk, maar dat is geen metaal. Zeer zachte, zuivere metalen zoals lood kunnen vlekken veroorzaken in plaats van netjes te snijden. Voor alles wat je daadwerkelijk op een tekening wilt specificeren, werkt waterstraalsnijden prima.
Biedt u zowel waterstraalsnijden als CNC-afwerking aan?
Ja. NOBLE is een volwaardige CNC-werkplaats. De waterstraalsnijder maakt het werkstuk. Vervolgens frezen, draaien, boren we gaten, tappen we schroefdraad, ruimen we precisieboringen en slijpen we oppervlakken. Alles onder één dak. Dit is belangrijk omdat het gesneden werkstuk en de bewerkte onderdelen perfect op elkaar aansluiten. Je hebt geen twee leveranciers die ruzie maken over wiens schuld de afwijking is.
Kunt u metalen onderdelen van medische kwaliteit produceren (bijvoorbeeld voor chirurgische robots)?
Ja. Wij zijn ISO 13485:2016 gecertificeerd. Dat geeft ons de bevoegdheid om onderdelen te produceren voor medische apparaten, chirurgische robots, diagnostische instrumenten en orthopedische instrumenten. Wij garanderen volledige traceerbaarheid, van de grondstoffen tot het eindproduct dat u ontvangt. Geen hiaten.
Biedt u prototyping-diensten?
Ja. Waterstraalsnijden vereist geen speciaal gereedschap. Geen mal. Geen stempel. Geen opspankosten. Wij laden uw bestand in en snijden het onderdeel. Dit maakt prototyping in kleine series economisch. Afhankelijk van de complexiteit en de beschikbaarheid van materialen, kunnen we prototype metalen onderdelen al binnen 5 werkdagen leveren.
Hanteren jullie een minimale bestelhoeveelheid (MOQ)?
Nee. We accepteren losse onderdelen voor prototyping. We accepteren ook productie in grote series. Het waterstraalsnijproces vereist geen gereedschap, dus voor kleine series worden geen instelkosten in rekening gebracht. Of het nu om één of tienduizend onderdelen gaat, we geven voor beide een offerte.







