
Introductie
Een onderdeel kan qua afmetingen op de tekening perfect kloppen, maar toch onbruikbaar zijn. Het verschil tussen succes en mislukking zit hem vaak in de afwerking. Als je het niet goed afwerkt, kan een goed onderdeel uiteindelijk nutteloos blijken.
Gebreken kunnen u op drie verschillende manieren geld kosten. Ten eerste besteedt u extra tijd aan nabewerkingen zoals schuren, polijsten en herwerken. Ten tweede verliest u geld door afval wanneer onderdelen niet meer te redden zijn. Ten derde kan een slechte oppervlaktekwaliteit grotere problemen verbergen. Het creëert zwakke plekken waar scheuren ontstaan. Onderdelen gaan daardoor sneller kapot.
Deze handleiding laat u de meest voorkomende oppervlaktedefecten zien. U leert wat de oorzaak ervan is, hoe u ze kunt herkennen en, belangrijker nog, hoe u ze kunt verhelpen. Het idee is vrij eenvoudig: minder afval en meer betrouwbaarheid.
Wat zijn oppervlaktedefecten in CNC frezen?
Om een oppervlaktedefect te herstellen, is het allereerst nodig te begrijpen waar je naar kijkt. Twee belangrijke termen spelen hierbij een rol.
Oppervlaktetopografie is in wezen de vorm van het oppervlak. Er zijn hoogteverschillen. Textuur is wat je kunt zien en voelen. Oppervlakte-integriteit gaat echter dieper. Hierbij spelen de fysieke eigenschappen een belangrijke rol, zoals veranderingen in hardheid, microscheurtjes en restspanningen. Een onderdeel kan er glad uitzien, maar er kan zich daaronder verborgen schade bevinden.
Oppervlaktedefecten zijn in principe gewoon afwijkingen. Het oppervlak is niet helemaal zoals op de print. Dit kan komen door een onjuiste geometrie, zoals een inkeping, scheur of ribbel. Er kan ook sprake zijn van een fysiek defect, zoals brandplekken, barsten of vastzittend vuil in het onderdeel. In beide gevallen is het onderdeel beschadigd.
Hoe herken je ze? Er zijn twee manieren om dat te doen. De eerste stap is een visuele controle. Een ervaren machinist zal eventuele problemen direct opmerken. Voor nauwkeuriger werk kun je een profilometer gebruiken. Dit instrument beweegt een stift over het oppervlak en levert numerieke gegevens. Ra meet de gemiddelde ruwheid. Rz kijkt naar de maximale hoogte van de pieken en dalen. Samen geven ze aan of de afwerking aan de vereiste specificaties voldoet.
De 5 belangrijkste oorzaken van oppervlaktebeschadiging door frezen gebrek
Hieronder vindt u een raamwerk om u te helpen bij het systematisch diagnosticeren van oppervlaktedefecten. Wanneer u een slechte afwerking constateert, controleer dan de volgende vijf gebieden in deze volgorde: gereedschap, snijparameters, machine-stijfheid, materiaal en het CAM-programma. Een van deze is vrijwel altijd de oorzaak.
1. Gereedschapsgerelateerde defecten
Het snijgereedschap is de eerste verdachte. Het raakt het werkstuk direct aan.
- Chatter-markeringen Het oppervlak ziet eruit als een ribbelpatroon. Dit wordt veroorzaakt door harmonische resonantie. Dit treedt op wanneer het gereedschap tegen het werkstuk trilt in plaats van het schoon te snijden. De meest voorkomende oorzaak is een te grote uitsteeklengte van het gereedschap. Een goede vuistregel is om de verhouding tussen lengte en diameter onder de 4:1 te houden. Alles wat langer is, kan problemen opleveren.
- Opgebouwde rand Dit gebeurt bij aluminium en andere kleverige materialen. Onder invloed van hitte en druk lassen kleine stukjes materiaal zich vast aan de punt van het gereedschap. Dit vastgelaste materiaal scheurt vervolgens aan het oppervlak in plaats van het te snijden. Het resultaat is een ruwe, gescheurde afwerking.
- Burr vormingEr ontstaan braamranden aan de randen van het werkstuk. Een insteekbraam ontstaat waar het gereedschap het werkstuk inbrengt. Een uitsteekbraam ontstaat waar het gereedschap het werkstuk verlaat. Beide zijn tekenen van een bot gereedschap of een onjuiste aanloophoek. Een scherp gereedschap met de juiste geometrie snijdt het materiaal schoon. Een bot gereedschap duwt het materiaal opzij, waardoor een opstaande rand ontstaat.
- Gereedschap dragen Het is een geleidelijk, maar destructief proces. Versleten gereedschap snijdt niet meer en begint te schuren. Dit genereert warmte en zorgt voor een ongelijkmatige, gepolijste afwerking. Controleer uw gereedschap regelmatig. Als het versleten is, is alles eraan kapot.
2. Proces- en parameterdefecten
De cijfers die u in de machine invoert, bepalen alles.
Houd rekening met de driehoek van snelheden en voedingen. Er zijn drie variabelen: spindelsnelheid, voeding per tand en snijdiepte. Deze moeten in balans zijn. Als je er één verandert, moet je de andere aanpassen.
- Thermische schade Dit uit zich in brandplekken op het werkstuk. Dit gebeurt wanneer een hoge spindelsnelheid wordt gebruikt met een lage voeding. Het gereedschap blijft op één plek, waardoor wrijving ontstaat en het materiaal verbrandt. De oplossing is om de voeding te verhogen en het gereedschap meer bewegingsruimte te geven.
- werken verharding Dit is een risico bij roestvrij staal en sommige exotische legeringen. Als de voedingssnelheid te laag is, zal het gereedschap tegen het materiaal wrijven in plaats van het te snijden. Hierdoor ontstaat een dunne laag materiaal die door wrijving hard wordt. De volgende bewerking moet dan door dit geharde materiaal heen snijden. Gereedschappen slijten sneller en de afwerking verslechtert. De oplossing is om een voldoende spaandikte te behouden. Je moet snijden, niet wrijven.
3. Defecten aan de machine en de opspaninrichting
- Speling Dit verwijst naar de speling in de aandrijfschroeven van uw machine. Wanneer het gereedschap van richting verandert, sluit deze speling zich, waardoor een oppervlaktedefect ontstaat. Dit is zichtbaar waar twee gereedschapspaden elkaar kruisen, als een klein lijntje of een oneffenheid die er niet hoort te zijn. Dit is vooral merkbaar bij oudere machines. De oplossing is goed onderhoud of softwarematige compensatie.
- Een tramfout Dit treedt op wanneer de spindelkop niet perfect haaks op de tafel staat. Op vlakgefreesde oppervlakken ontstaat een trapvormig patroon. Dit komt doordat het gereedschap aan de ene kant van zijn rotatie dieper snijdt dan aan de andere kant. Controleer de uitlijning met een meetklok. Stel de kop zo af dat deze perfect haaks staat.
- trilling loops Begin met een losse klem of een zwakke bevestiging. Deze kleine beweging wordt versterkt door de snijkrachten. De hele opstelling begint te trillen. Het werkstuk vertoont trillingen, maar dat ligt niet aan het gereedschap. Controleer eerst uw klemmen.
4. Materiaalfouten
- Insluitsels en porositeit: Defecten die voortkomen uit het basismateriaal (gietstukken). Soms ligt het probleem niet in hoe je snijdt, maar in het materiaal waarmee je bent begonnen.
- Inclusies en poreusheid Het probleem komt vaak voort uit het ruwe materiaal zelf. Gietstukken zijn meestal de boosdoener. Je bewerkt een schoon oppervlak en stuit op een holte of een harde plek. Het gereedschap slaat over, de afwerking breekt en het onderdeel is onbruikbaar. Inspecteer het ruwe materiaal vóór het bewerken.
- Kleverig materialen, Materialen zoals koolstofarm staal of zuiver aluminium breken niet netjes. Ze scheuren en smeren uit. Het materiaal kleeft aan zichzelf en aan het gereedschap. Je hebt scherpe snijkanten en de juiste geometrie nodig om ze te kunnen bewerken. Gepolijste groeven helpen daarbij. Hogere snelheden ook.
5. CAM- en gereedschapspaddefecten
De code die u genereert, kan al problemen veroorzaken voordat de machine überhaupt draait.
- Hoogte van de sint-jakobsschelp Dit verwijst naar de natuurlijke ribbel die achterblijft na het frezen met een kogelvormige kop. De afstand tussen de freesgangen bepaalt hoe hoog deze ribbels zijn. Als de stapafstand te groot is, wordt het oppervlak ruw. Als deze te klein is, verspil je tijd. Je CAM-software berekent dit. Vertrouw erop, maar controleer het wel.
- Verblijfsmarkeringen Het lijkt op cirkelvormige brandplekken. Dit gebeurt wanneer het gereedschap op een bepaald punt stilstaat, meestal tijdens een richtingsverandering, en wrijving veroorzaakt terwijl het stilstaat. Er ontstaat warmte, waardoor het oppervlak verkleurt of vervormt. Vermijd bij het programmeren onnodige stilstanden op kritieke oppervlakken.
- Scherpe hoeken Een gereedschapspad kan problemen veroorzaken. De machine moet direct van richting veranderen. Servomotoren schokken. De beweging wordt ongelijkmatig. Dit laat sporen achter. Gebruik afgeronde hoeken in uw gereedschapspaden. Laat de machine vloeiend door bochten bewegen in plaats van te stoppen en te starten.
De verborgen kosten: welke problemen kunnen oppervlakkige defecten veroorzaken?
Een slechte afwerking is niet alleen lelijk. Het kost je later geld, en dat blijkt wel. De overgang van "hoe het eruitziet" naar "waarom het ertoe doet" is waar echt geld verloren gaat.
Mechanische integriteit: de vermoeidheidsfactor
Denk aan het scheuren van een stuk papier. Een schone rand scheurt recht. Papier met een kleine inkeping scheurt altijd precies op die plek. Oppervlaktedefecten werken op dezelfde manier. Elke kras en deuk werkt als een spanningsconcentrator. Het zijn plekken waar krachten zich ophopen.
Onder cyclische belasting – bewegende onderdelen, draaiende motoren en machines die in een cyclus draaien – kan dat kleine krasje uitgroeien tot een scheur. De scheur groeit met elke cyclus. Uiteindelijk begeeft het onderdeel het. Het breekt wanneer je het het minst verwacht. Dit is vermoeiingsbreuk. Het begint aan het oppervlak.
Functioneel defect: Afdichtingen en beweging
O-ringen en afdichtingen zijn erg gevoelig voor de afwerking. Ze vereisen een specifiek oppervlak. Als het oppervlak te ruw is, kan de afdichting de openingen niet goed afsluiten. Dit leidt tot lekkages. Vloeistof ontsnapt, de druk daalt en systemen vallen uit. Als het oppervlak te glad is, heeft de afdichting geen grip. Het rolt en verdraait en begeeft het. De oppervlakteafwerking moet precies goed zijn.
Bewegende onderdelen vormen een ander probleem. Ruwe oppervlakken veroorzaken wrijving. Wrijving genereert warmte. Warmte zorgt ervoor dat onderdelen sneller slijten. Een as die vrij zou moeten draaien, begint vast te lopen. Een lager dat soepel zou moeten glijden, begint te schuren. Het onderdeel slijt door het afwerkingsdefect.
Chemische schade: corrosie
Zowel roestvrij staal als aluminium zijn afhankelijk van een dunne oxidelaag. Deze laag is onzichtbaar. Ze vormt zich op natuurlijke wijze en beschermt het metaal eronder. Een defect aan het oppervlak kan deze laag echter doorbreken, waardoor het blanke metaal bloot komt te liggen.
Vocht vindt er een plekje. En chemicaliën ook. Corrosie begint in dat kleine putje en verspreidt zich. Het verspreidt zich onder het oppervlak, buiten het zicht. Tegen de tijd dat je het merkt, is de schade al aangericht. Zelfs een enkele kras kan een perfect onderdeel laten rotten.
Assemblage-afwijzing
Soms is het probleem direct merkbaar. Je probeert onderdelen te monteren, maar ze passen niet. Een perspassing vereist een gecontroleerd oppervlak. Als de randen te hoog zijn, loopt de as halverwege vast in het lager. Hij past niet. Hij beweegt niet. De assemblagelijn komt stil te liggen. Dit gaat verder dan louter oppervlaktedefecten.
En soms gaat het gewoon om het uiterlijk. Consumentenproducten en auto-onderdelen moeten er aantrekkelijk uitzien. Een ruw oppervlak op een dashboardafwerking of een telefoonbehuizing wordt afgekeurd. De klant ziet het. Ze sturen het terug. Ze vertellen het aan anderen. Esthetische gebreken kosten je nog steeds orders.
Elk defect is een risico. Sommige oppervlakkige defecten komen volgende week aan het licht, andere pas volgend jaar. Maar uiteindelijk begeven ze het allemaal.
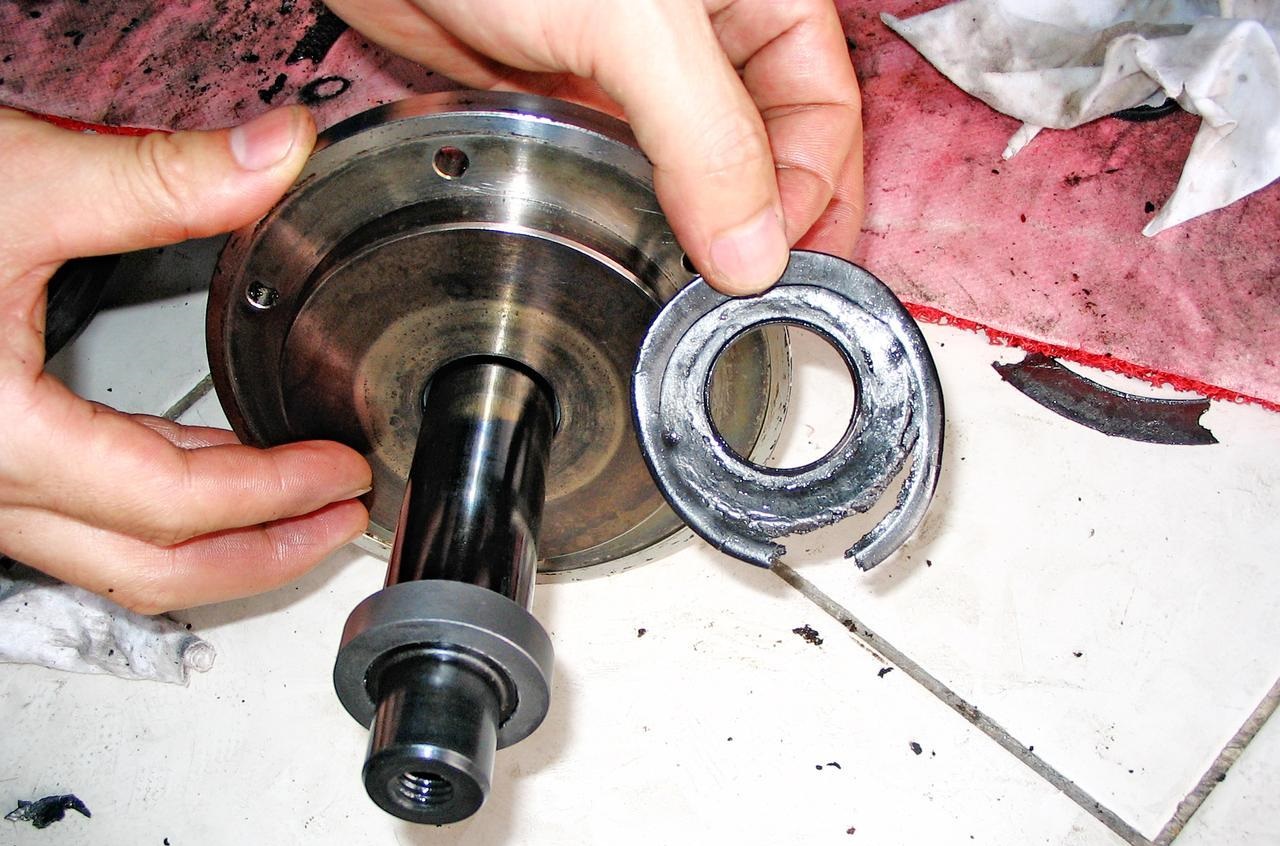
Hoe oppervlaktedefecten te herstellen en te voorkomen?
Nu komt het praktische gedeelte. Je ziet het defect aan het oppervlak. Repareer het nu. Werk deze lijst in de juiste volgorde af.
De "Eerste Controle"-lijst
Begin hier voordat je iets anders verandert.
- Controleer of het gereedschap scherp is. Een bot gereedschap kan de afwerking beschadigen. Vervang het indien nodig. Kijk of het probleem daarmee is opgelost.
- Controleer de slingering van het gereedschap. Draai het gereedschap rond en meet de speling aan de punt. De totale aflezing van de indicator moet minder dan 0.0005 inch zijn. Als deze hoger is, betekent dit dat uw houder vuil is of uw spantang versleten is.
- Controleer op losse onderdelen. Pak het onderdeel vast. Duw erop. Beweegt het? Draai alles goed vast. Een stevige constructie lost de helft van alle afwerkingsproblemen op.
Optimalisatiestrategieën
Om trillingen te verminderen: verklein eerst de gereedschapsoverhang. Als dat niet lukt, verhoog dan de voedingssnelheid. Een grotere spanenbelasting dempt trillingen. Sommige machines hebben een variabele spindelsnelheid. Schakel deze functie in. Dit vermindert harmonische resonantie.
Voor bramen: gebruik een scherp gereedschap. Dat is niet onderhandelbaar. Verander de richting van het gereedschapspad. Meefreeswerk vermindert bramen bij de meeste materialen. Voeg een afschuiningsgereedschap toe aan je programma. Rond die randen af voordat ze problemen veroorzaken.
Bij een slechte afwerking: verhoog indien mogelijk het toerental van de spindel. Verlaag de voeding per tand. De beste oplossing is een wisser. Deze heeft een speciale geometrie die het oppervlak in één bewerking vlak maakt. De investering is het zeker waard voor het eindresultaat.
Bij problemen met oververhitting: controleer uw koelvloeistof. Is de concentratie correct? Als deze te laag is, koelt het gereedschap niet goed. Als deze te hoog is, smeert het gereedschap niet. Controleer de druk bij de gereedschapspunt. U hebt een koelvloeistofstroom nodig op de plek waar het snijden plaatsvindt, niet alleen overal elders.
De rol van CAM-software
Je programmeerkeuzes zijn net zo belangrijk als je computerinstellingen.
Gebruik trochoïdaal frezen. Adaptieve freeswerking zorgt voor een lage en constante radiale inslag. Het gereedschap maakt nooit een snede over de volledige breedte. Minder inslag betekent minder warmteontwikkeling en minder doorbuiging. Het resultaat is een betere afwerking.
Maak de hoeken vloeiend. Scherpe richtingsveranderingen in het gereedschapspad zorgen voor schokken in de machine. Schokken laten sporen achter. Gebruik afgeronde hoeken in uw CAM-programma. Laat het gereedschap soepel door de bochten bewegen. Aanloop- en afloopbewegingen moeten bogen zijn, geen rechte duiken.
De machine doet precies wat je zegt. Zeg je dat hij soepel moet bewegen, dan doet hij dat. Zeg je dat hij schokkerig moet bewegen, dan zal je oppervlak elke hapering laten zien.
Conclusie
Een oppervlakteafwerking is niet alleen decoratief. Het is een prestatie-eis. Behandel het dan ook als zodanig.
Elk krasje op een onderdeel vertelt een verhaal. Zo betekenen trillingssporen dat je opstelling niet stijf genoeg is. Braam betekent dat je gereedschap bot is. Scheuren betekenen dat je snelheden niet kloppen. Het oppervlak is eerlijk. Het laat precies zien wat werkt en wat kapot is.
Onderdelen begeven het aan de oppervlakte. Daar ontstaan scheuren. Daar begint corrosie. Daar ontstaan lekkages. Als je de afwerking negeert, negeer je de toekomst van het onderdeel. Een glad oppervlak is niet alleen aantrekkelijk. Het is ook sterker. Het gaat langer mee. Het werkt zoals bedoeld.
Als je een machine tegenkomt met een defect onderdeel aan het oppervlak, doorloop dan in gedachten de checklist. Controleer eerst het gereedschap. Is het scherp en draait het recht? Controleer vervolgens de snelheid. Is de balans tussen toerental en voeding goed? Controleer ten derde de stijfheid. Zit er iets los? Controleer ten slotte het bewegingspad. Is de nokkenasbeweging logisch?
Gereedschap, snelheid, stijfheid, traject. Een van deze is fout. Vind de fout, corrigeer deze en zorg dat het volgende onderdeel goed gaat.
Waarom kiezen voor NOBLE? Precisie CNC-frezen?
Je hebt net gelezen over alles wat er mis kan gaan met een oppervlak. Trillingen, bramen, scheuren, hitteschade. Het probleem kennen is één ding. Een partner hebben die het voorkomt, is iets heel anders.
Technische uitmuntendheid, geleverd
NOBLE is een partner in precisieproductie, gebouwd op het elimineren van die specifieke oppervlaktedefecten. Wij beschouwen de oppervlakteafwerking niet als een bijzaak, maar als een kernspecificatie.
Onze missie is simpel. Wij produceren niet zomaar onderdelen. Wij creëren vertrouwen. Elk onderdeel dat onze fabriek verlaat, voldoet aan strenge normen voor vorm, pasvorm en functie. Het oppervlak vertelt het verhaal. Wij zorgen ervoor dat het het juiste verhaal is.
Onze kerncapaciteiten
Geavanceerd CNC-frezen en -draaien . Ons machinepark bestaat uit meerassige bewerkingscentra. Complexe geometrieën vormen geen probleem voor ons. Nauwe toleranties zijn aan de orde van de dag. We beschikken over de benodigde stijfheid en de geavanceerde besturing voor nauwkeurige uitvoering.
Expertise in oppervlakteafwerking . Wij leveren consistent topprestaties. Standaard afwerking met een ruwheid van 3.2 µm Ra. Spiegelgladde afwerkingen tot onder 0.4 µm Ra wanneer uw toepassing dit vereist. Wij weten welke snelheden, welke gereedschappen en welke methoden deze resultaten opleveren.
Veelzijdigheid in materialen. Problematische materialen zijn onze specialiteit. Aluminium 6061 dat vastloopt? Geen probleem. Roestvrij staal 304 en 316 dat hardt bij koudvervorming? Wij kennen de juiste toevoermethoden. Titanium dat verbrandt? Wij hebben de juiste koelvloeistofstrategie. Technische kunststoffen die uitzetten? Wij lossen het probleem op. Als het materiaal gevoelig is voor oppervlaktedefecten, hebben wij daar al een oplossing voor.
Ons kwaliteitsborgingsproces
Inspectieprotocollen. Wij gokken niet. Wij meten. CMM's verifiëren elke kritische afmeting. Oppervlakteruwheidstesters controleren de afwerking. Defecten worden hier opgespoord, niet aan de lopende band.
Procesbeheersing. Voorkomen is beter dan inspecteren. We optimaliseren snelheden, voedingen en gereedschapspaden voordat de eerste spaan valt. Trillingen worden geëlimineerd. Bramen worden weggenomen. De machine draait vanaf het begin perfect.
Ervaren machinisten. Software helpt. Machines snijden. Maar mensen lossen problemen op. Ons team heeft jarenlange ervaring in het bekijken van een onderdeel, het horen van een snede en het weten wat er moet veranderen. Ze lossen problemen in realtime op. Ze perfectioneren het proces. Die vaardigheid kan geen enkele machine vervangen.
Wanneer een perfecte afwerking belangrijk is, wanneer gebreken geen optie zijn, dan belt u NOBLE. Wij bouwen vertrouwen in elk onderdeel.
FAQ
Wat is het verschil tussen Ra en Rz?
Ra is de gemiddelde ruwheid over een gemeten lengte. Het vlakt de pieken en dalen af tot één getal. Zie het als de algehele textuur. Rz kijkt naar de extremen. Het meet het gemiddelde hoogteverschil tussen de vijf hoogste pieken en de vijf laagste dalen. Ra geeft aan hoe het grootste deel van het oppervlak aanvoelt. Rz geeft informatie over de gebreken die lekkages of spanningsscheuren kunnen veroorzaken.
Kan een slechte oppervlakteafwerking worden overgelast?
Je kunt eroverheen lassen, maar dat is niet aan te raden. Een vervuild of ruw oppervlak houdt oliën, oxiden en vuil vast. Als je daaroverheen last, krijg je porositeit, een slechte doorlassing of zwakke plekken. De oplossing is om het slechte oppervlak eerst te bewerken of weg te slijpen. Begin met schoon, intact materiaal. Las daarna pas.
Waarom ziet mijn aluminium onderdeel er "kleverig" uit?
Aluminium is zacht en plakkerig. Wanneer je gereedschap bot wordt, snijdt het niet langer door het materiaal, maar duwt het het juist weg. Die duwkracht smeert het oppervlak uit in plaats van het schoon te snijden. Je ziet scheuren, ophopingen op de randen en een algemeen kleverig uiterlijk. De oplossing is een scherper gereedschap, hogere snijsnelheden en een goede spaanafvoer. Soms helpt een gepolijste snijkant. Aluminium wil gesneden worden, niet gewreven.
Hoeveel uitsteeksel is te veel voor een vingerfrees?
De algemene regel is 4:1. Lengte ten opzichte van diameter. Een gereedschap van een halve inch mag niet meer dan twee inch uit de houder steken. Gaat u daar voorbij, dan riskeert u trillingen, doorbuiging en gebroken gereedschap. Voor de afwerkingsgangen moet het gereedschap nog korter zijn. Elke millimeter overhang boven de 4:1 vergroot de problemen.
Welke oppervlakteafwerking kan NOBLE garanderen op bewerkte onderdelen?
Wij leveren consistente resultaten over een breed scala aan toepassingen. Standaardproductie haalt zonder extra inspanning een Ra-waarde van 3.2 µm. Wanneer uw ontwerp hogere eisen stelt, bereiken we routinematig een Ra-waarde van 1.6 µm. Voor kritische toepassingen zoals afdichtingsoppervlakken of cosmetische componenten realiseren we spiegelgladde afwerkingen met een Ra-waarde lager dan 0.4 µm. Onze CMM- en oppervlakteruwheidsmeters bevestigen elke bewering. Vertel ons wat u nodig heeft. Wij realiseren het.






