
Wat is het Gezichtsfrezen Proces?
Vlakfrezen is een mechanische bewerkingsmethode waarbij een roterende frees wordt gebruikt om het oppervlak van een werkstuk te bewerken. Het belangrijkste doel van het freesproces is het creëren van een glad en vlak oppervlak dat loodrecht staat op de rotatieas van het gereedschap.
Het kernproces van vlakfrezen is dat de frees in een vlak loodrecht op de spindel wordt geplaatst, waarbij meerdere snijtanden op de omtrek en het eindvlak gelijktijdig aan het snijproces deelnemen. Het werkstuk is meestal vast op de werktafel bevestigd en wordt bewerkt door het roterende gereedschap.
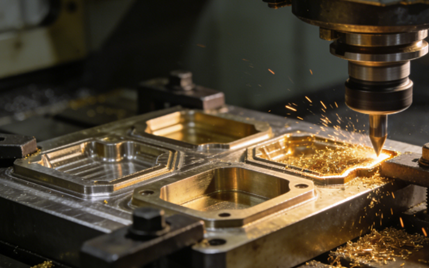
De verschillende soorten vlakfreesbewerkingstechnieken
Algemeen vlakfrezen
Algemeen vlakfrezen, als meest fundamentele en meest gebruikte proces in de verspaning, wordt uitgevoerd met standaard vlakfreeskoppen.
Bij algemeen vlakfrezen worden doorgaans vierkante of ronde wisselplaatjes gebruikt, waarmee het te bewerken oppervlak volledig wordt bedekt door middel van kleine, overlappende bewegingen in axiale en radiale richting.
Als u ruwe of semi-fijne bewerkingen op materialen moet uitvoeren, is vlakfrezen de voorkeursmethode om referentieoppervlakken te creëren. Het heeft een hoge bewerkingsefficiëntie, maar de verkregen oppervlakteafwerking is meestal niet optimaal.
Precisief frezen of frezen met hoge voeding
Bij freesprocessen met hoge voeding worden freesgereedschappen met speciale, kleine hoofdafbuigingshoeken gebruikt. Het belangrijkste kenmerk is de toepassing van een zeer hoge voeding per tand, terwijl de snijdiepte zeer gering is.
Fijnfrezen of frezen met hoge voeding is zeer geschikt voor de bewerking van dunwandige onderdelen. Hoewel de snijdiepte klein is, zorgt de extreem hoge voeding voor een aanzienlijke materiaalafvoer en tegelijkertijd voor een uitstekende oppervlaktekwaliteit. Dit maakt het een ideale keuze voor efficiënte fijnbewerking.

Zwaar uitgevoerd vlakfrezen
Bij zwaar vlakfrezen worden robuuste en stevige freeskoppen gebruikt om stabiele snijprestaties te leveren, zelfs onder hoge impact en extreme belastingen.
Het zwaarbelaste vlakfreesproces is bijzonder geschikt voor de eerste voorbewerking van gietstukken, smeedstukken en andere halffabricaten. Het verwijdert op zeer efficiënte wijze overtollig materiaal en legt de basis voor de daaropvolgende nabewerkingsprocessen.
Hoekig vlakfrezen
Hoekvlakfrezen is een speciaal vlakfreesproces. Het belangrijkste kenmerk is dat het wordt uitgevoerd met een vlakfrees waarvan de hoofdafbuigingshoek niet gelijk is aan 90 graden.
In tegenstelling tot standaard vlakfrezen, dat vlakke oppervlakken produceert, maakt hoekvlakfrezen het mogelijk om onder een specifieke hoek te frezen, waardoor het ideaal is voor afschuiningen, facetten en schuine referentievlakken.
De MMaterialen gebruikt bij vlakfrezen
Gelegeerd staal
Staal is de grootste categorie bij vlakfrezen, variërend van koolstofarm staal tot koolstofrijk staal en diverse gelegeerde staalsoorten. Deze materialen hebben uitstekende algehele mechanische eigenschappen en zijn de meest voorkomende materialen om te bewerken.
Roestvast staal
Roestvrij staal wordt veel gebruikt vanwege de uitstekende corrosiebestendigheid. Het heeft echter een slechte warmtegeleiding en is gevoelig voor uitharding tijdens bewerking, waardoor het een typisch moeilijk te bewerken materiaal is.
Bij het frezen van roestvrij staal moeten scherpe snijgereedschappen worden gebruikt, samen met geschikte spaanafvoerende groeven en voldoende koeling en smering, om gereedschapsaanhechting en abnormaal snelle slijtage te voorkomen.

Gietijzer
Grijs gietijzer, nodulair gietijzer en andere materialen kunnen ook gefreesd worden. Deze materialen hebben een hoge hardheid en brosheid en zijn gevoelig voor het produceren van spanen tijdens de bewerking. Tijdens het freesproces zijn doorgaans gemiddelde of relatief hoge snijsnelheden vereist, wat hogere eisen stelt aan de slijtvastheid van het snijgereedschap.
aluminium
Aluminiumlegering is het meest voorkomende lichte metaal. Het is zacht, heeft een goede plasticiteit en een uitstekende warmtegeleiding. Tijdens het frezen is dit materiaal echter gevoelig voor aanhechting aan de rand en heeft het de neiging aan het gereedschap te blijven kleven.
Daarom wordt bij het frezen van aluminiumlegeringen doorgaans aanbevolen om gereedschap met scherpe snijkanten en grote spaanhoeken te gebruiken, en procesparameters toe te passen die een hoge snijsnelheid combineren met een hoge voeding, om zo een efficiënte bewerking en een uitstekende oppervlakteafwerking te bereiken.

Niet-metalen en composietmaterialen
Technische kunststoffen zoals nylon, polycarbonaat, PEEK, enz. hebben een lage hardheid maar een hoge elasticiteit en een extreem slechte warmtegeleiding. Bij het frezen van deze materialen veroorzaakt de door wrijving gegenereerde warmte gemakkelijk verzachting en vervorming van het werkstuk, terwijl braamvorming ook een aanzienlijk probleem is.
Daarom moet bij de bewerking gebruik worden gemaakt van extreem scherpe snijgereedschappen met hoge snelheid en geringe snijdiepte, in combinatie met effectieve spaanafvoer en koelingsmaatregelen.
Essentiële gereedschappen en apparatuur voor effectief vlakfrezen
Einde molens
Een vingerfrees is een meerzijdig snijgereedschap waarvan de snijkanten zich op het cilindrische oppervlak en het eindvlak bevinden. Bij vlakfrezen wordt doorgaans een kleinere axiale snijdiepte toegepast.
Vingerfrezen zijn uitermate geschikt voor het frezen van smalle vlakken, getrapte oppervlakken, enz. Ze worden veel gebruikt in multifunctionele bewerkingen en bij de afwerking van matrijzen.
Vliegensnijders
Een freesmachine verwijst meestal naar een eenvoudig, zelfgemaakt vlakfreesapparaat. Structureel gezien zijn één of twee wisselplaatjes aan het uiteinde van een gereedschapshouder gemonteerd. Het is zeer praktisch bij de productie van enkelstuks en kleine series, in onderhoudswerkplaatsen of bij het bewerken van lokale uitsteeksels op grote werkstukken.
Door de schaarste en asymmetrie van de gebruikte snij-inzetstukken zijn de balans en stijfheid van vliegende frezen relatief slecht, en hun snij-efficiëntie en oppervlakteafwerking zijn doorgaans inferieur aan die van standaard vlakfrezen.
Shell Molens
De schelpfrees is een van de meest typische en gangbare standaard vlakfreesgereedschappen.
Schelfreesmachines zijn de meest gebruikte gereedschappen voor het frezen van grote vlakken in de industrie. Typische toepassingen zijn onder andere: het bewerken van machinebedden, aansluitvlakken van doosvormige onderdelen, referentieoppervlakken van mallen, bovenvlakken van grote plaatonderdelen en alle andere situaties waarin efficiënt een vlak oppervlak moet worden verkregen.

Avoordelen van het vlakfreesproces
Hoge bewerkingsefficiëntie
Vlakfreesgereedschappen hebben doorgaans een grote diameter, kunnen een breed bewerkingsgebied bestrijken en zijn uitgerust met meerdere snijtanden die gelijktijdig aan het snijproces deelnemen, waardoor de metaalafvoer zeer hoog is.
Tijdens de voorbewerkingsfase kan vlakfrezen een grote snijdiepte en een hoge voeding toepassen om snel een grote hoeveelheid overtollig materiaal van het werkstukoppervlak te verwijderen. Dit vormt de basis voor de daaropvolgende processen en verkort de totale bewerkingstijd van de onderdelen aanzienlijk. Het is een ideale keuze voor efficiënte serieproductie.

Uitstekende oppervlaktekwaliteit
Door de axiale en radiale overlapping van de snijtanden van de vlakfrees tijdens het frezen, kan het bewerkte oppervlak bij elke doorgang meerdere keren worden afgevlakt, waardoor een glad en vlak oppervlak wordt verkregen.
Door fijn geslepen snijplaatjes te selecteren, redelijke snijparameters in te stellen en uiterst nauwkeurige bewerkingsmachines te gebruiken, is het eenvoudig om zeer hoge vlakheidstoleranties en een uitstekende oppervlakteafwerking te bereiken, en zelfs sommige slijpprocessen te vervangen, waardoor "frezen in plaats van slijpen" mogelijk wordt.
Procesflexibiliteit
Het vlakfreesproces is zeer flexibel. Door messen met verschillende hoofdafbuighoeken, materialen en sleuftypen te vervangen, kan dezelfde machine en gereedschapsbehuizing voldoen aan de bewerkingseisen van diverse materialen, variërend van zachte aluminiumlegeringen tot gehard staal met een hoge hardheid.
Vlakfrezen maakt niet alleen zwaar ruw frezen mogelijk, maar ook snel fijn frezen. Het is tevens geschikt voor het bewerken van schuine en getrapte oppervlakken. Eén proces omvat meerdere stappen, van ruw tot fijn frezen.
Bewerkingsstabiliteit
Vlakfreesgereedschappen beschikken over een uitstekende structurele stijfheid en een veilige verbinding met de spindel, waardoor trillingen en ratelen tijdens het bewerken effectief worden onderdrukt. Dit minimaliseert vervorming van het werkstuk, waardoor ze bijzonder geschikt zijn voor het bewerken van dunwandige of minder stijve componenten. De inherente stabiliteit van vlakfrezen garandeert consistente en voorspelbare bewerkingsafmetingen.

Goede economische efficiëntie
Bij vlakfrezen worden voornamelijk wisselplaatjes gebruikt. Het gereedschapslichaam kan lange tijd hergebruikt worden en alleen de relatief goedkope wisselplaatjes hoeven vervangen te worden. Dit verlaagt de gebruikskosten en beheerkosten van het gereedschap op de lange termijn aanzienlijk en verhoogt de algehele economische voordelen.
DVoordelen van het vlakfreesproces
Hoge machine-eisen
Bij vlakfrezen, met name bij zwaar ruwfrezen, moeten meerdere snijtanden tegelijk worden aangedreven om een grote hoeveelheid materiaal te verwijderen, wat een enorme snijkracht genereert.
Als krachtig vlakfrezen wordt uitgevoerd op een machine met onvoldoende vermogen of een slechte stijfheid, is de kans groot dat dit trillingen, abnormale slijtage van het snijgereedschap en zelfs een verminderde nauwkeurigheid van de machine veroorzaakt.
Hogere gereedschapskosten
Voor efficiënt vlakfrezen zijn hoogwaardige, speciaal voor vlakfrezen ontworpen freeskoppen met een grote diameter en een groot aantal wisselplaatjes nodig. Deze initiële investering in gereedschap is aanzienlijk.
Vlakfreesmachines vereisen vaak de installatie van krachtige, hoogwaardige CNC-bewerkingsmachines of bewerkingscentra, en de aanschafkosten van deze apparatuur zijn zeer hoog.
Beperkt tot vlakke oppervlakken
Het belangrijkste voordeel van vlakfrezen is hun vermogen om open en brede oppervlakken te bewerken. Ze kunnen snel materiaal verwijderen en het oppervlak vlak houden. Maar wanneer het werkstuk complexe rondingen, diepe en smalle uitsparingen of scherpe binnenhoeken heeft, wordt de frees beperkt. Het gereedschap is meestal groot, waardoor het tegen het werkstuk kan botsen en interferentie kan veroorzaken. Hierdoor kan het de gewenste gebieden niet bereiken en het oppervlak niet effectief bewerken.
Risico op dunwandige vervorming
Bij het bewerken van dunwandige onderdelen, slanke stukken of werkstukken met onvoldoende opspanondersteuning kunnen sterke radiale of axiale snijkrachten gemakkelijk elastische vervorming van het werkstuk of zelfs gereedschapsafbuiging veroorzaken. Deze problemen maken het moeilijk om een goede maatnauwkeurigheid en vlakheid te behouden. In veel gevallen zijn meerdere lichte bewerkingen of speciale bewerkingstechnieken nodig om de vervorming te corrigeren.
Trillings- en spraakgevoelig
Bij het frezen van brede oppervlakken of bij gebruik van gereedschapshouders met een lange uitsteeklengte kan het contact tussen het gereedschap en het werkstuk instabiel worden. Deze instabiliteit maakt het gemakkelijk voor periodieke trillingen om te ontstaan. Deze trillingen beïnvloeden de snijgladheid, de oppervlaktekwaliteit en de levensduur van het gereedschap.
Dit soort trillingen tast niet alleen de oppervlaktekwaliteit ernstig aan en laat duidelijke trillingssporen achter, maar versnelt ook de slijtage van het gereedschap en kan zelfs leiden tot afbrokkeling, wat een bedreiging vormt voor de nauwkeurigheid en veiligheid van de bewerking.
Vlakfrezen versus omtrekfrezen: de belangrijkste verschillen uitgelegd
| Dimensie van vergelijking | Gezichtsfrezen | Perifeer frezen |
| Basisdefinitie | Maakt gebruik van het vlak en de omtrek van de snijder om een oppervlak te creëren dat loodrecht staat op de gereedschapsas. | Maakt gebruik van de omtrekvertanding om oppervlakken parallel aan de gereedschapsas te bewerken, zoals profielen of randen. |
| Type gereedschap | Vlakfrees (schijffrees) met wisselplaatjes aan de voor- en buitenkant. | Vingerfrees, plaatfrees, enz., met snijkanten voornamelijk aan de omtrek. |
| Oppervlakte geproduceerd | Platte oppervlakken (horizontale vlakken, trappen, enz.). | Verticale wanden, sleuven, gebogen oppervlakken, enz. |
| Hoofddoel | Produceer op efficiënte wijze grote, vlakke oppervlakken. | Machineprofielen, groeven of complexe 3D-structuren. |
| Typische toepassingen | Machinetafels, behuizingsvlakken, matrijsafscheidingsvlakken, enz. | Spiebanen, tandwieltanden, uitsparingen, onderdeelcontouren, enz. |
| Snijkrachtkarakteristiek | Een hogere axiale kracht, die het werkstuk naar de tafel drukt, zorgt over het algemeen voor meer stabiliteit. | Hogere radiale kracht, gevoelig voor gereedschapsafbuiging en trillingen. |
| Oppervlaktekwaliteit | Meestal levert dit een hogere vlakheid en een gladdere afwerking op. | Kan gereedschapssporen of oneffenheden achterlaten; vereist fijnafstelling voor een beter resultaat. |

Veelvoorkomende problemen bij vlakfrezen en hoe je ze kunt oplossen
Slechte oppervlaktekwaliteit
Op het bewerkte oppervlak verschijnen regelmatige trillingslijnen; het oppervlak is abnormaal ruw, vertoont krassen of oneffenheden.
Het resultaat
- Verbeter de stijfheid: Kies een dikker en sterker meshef; zorg voor de stijfheid van het werkstuk en de bevestiging.
- Parameters aanpassen: Wijzig de snijsnelheid, de aanvoersnelheid of de snijdiepte om de resonantiefrequentie te doorbreken; gebruik een asymmetrische snijbreedte of variabele snijsnelheid.
Korte gereedschapslevensduur
Het lemmet is ernstig versleten, gebarsten of beschadigd en heeft de verwachte levensduur verre van bereikt.
Het resultaat
- Optimaliseer de parameters: selecteer de juiste lineaire snelheid en aanvoersnelheid op basis van het werkstukmateriaal en de aanbevolen waarde van het zaagblad. Vermijd wrijving die ontstaat door "licht snijden bij lage snelheid".
- Het verwijderen van aangekoekt materiaal: Verhoog de snijsnelheid; Gebruik een scherp mes met een positieve spaanhoek; Verhoog de smering van de koelvloeistof.
Slechte vlakheid
Het bewerkte oppervlak is ongelijkmatig, met een verdieping in het midden en uitsteeksels aan de randen, of er zijn duidelijke naden tussen meerdere bewerkingsgangen.
Het resultaat
- Verminder vervorming: Kies gereedschappen en gereedschapshouders met een hogere stijfheid; optimaliseer de klemming om vervorming van het werkstuk tijdens de bewerking te voorkomen.
- Kalibreer de werktuigmachine: Controleer en stel regelmatig de verticale stand van de spindel af.
Braam en afbrokkeling van de rand
Aan de rand van het werkstuk ontstaan bramen of materiaalsplinters wanneer het gereedschap het werkstuk uitsnijdt.
Het resultaat
- Wijzig de snijmethode: Verlaag de aanvoersnelheid iets voordat u de rand afsnijdt.
- Optimaliseer het snijgereedschap: gebruik scherpere messen met een positieve spaanhoek; zorg ervoor dat het snijgereedschap altijd in goede staat verkeert en vermijd het gebruik van versleten messen.
- Voeg processen toe: Plan specifieke ontbraamprocedures in.
AToepassingen van het vlakfreesproces
Algemene machines
Vlakfrezen wordt het meest toegepast in grootschalige machinebouw. Het wordt met name gebruikt voor het bewerken van de bedden, werktafels en montageoppervlakken van geleiderails van diverse soorten werktuigmachines.
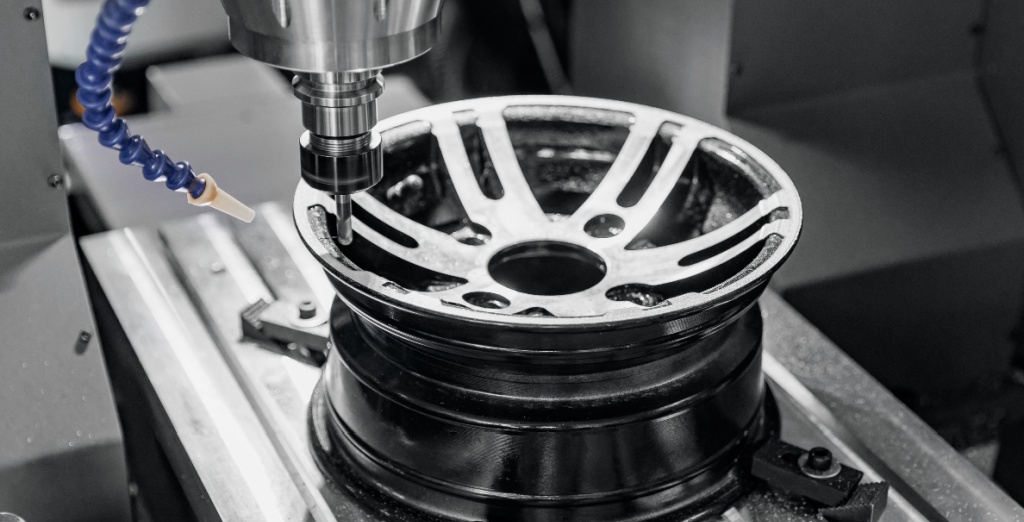
Automobile -industrie
In de automobielindustrie wordt vlakfrezen gebruikt voor het bewerken van de contactvlakken van het cilinderblok en de cilinderkop van motoren, transmissiehuizen en de montagevlakken van chassisframes.
In het spoorvervoer wordt vlakfrezen gebruikt om nauwkeurige, vlakke oppervlakken te creëren op belangrijke dragende onderdelen. Denk hierbij aan draaistellen van hogesnelheidslocomotieven, motoronderstellen en andere belangrijke structurele componenten. Het proces draagt bij aan de stabiliteit, sterkte en correcte montage onder veeleisende bedrijfsomstandigheden.
Vormverwerkende industrie
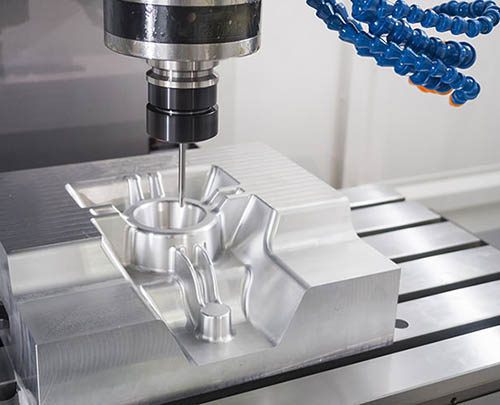
De productie van matrijzen is sterk afhankelijk van vlakfrezen. Vlakfrezen wordt gebruikt om het scheidingsvlak van matrijzen te bewerken. De kwaliteit van dit vlak bepaalt direct de precisie van het product en de levensduur van de matrijs.
Vlakfrezen wordt ook gebruikt voor het bewerken van de referentieoppervlakken van matrijsbasissen en mallen. Vaak wordt hiervoor hogesnelheids-hardfreestechnologie toegepast, omdat deze extreem hoge eisen stelt aan oppervlakteafwerking, vlakheid en bewerkingsrendement.
LUCHT- EN RUIMTEVAART
In de lucht- en ruimtevaartindustrie wordt vlakfrezen gebruikt voor het bewerken van de aansluitvlakken van vleugelribben, schotten en beplating. Het wordt ook toegepast op motorsteunen en de precisie-aansluitvlakken van structurele onderdelen van ruimtevaartuigen. Deze oppervlakken moeten aan zeer hoge nauwkeurigheidseisen voldoen, waardoor het proces een belangrijke stap is in de lucht- en ruimtevaartproductie.
Waarom kiezen voor NOBLE als uw Gezicht Frezen Bewerkingsleverancier
Het vlakfreesproces bij NOBLE is ontworpen om zeer nauwkeurige en efficiënte oppervlaktebewerking te leveren voor zowel metalen als kunststof onderdelen. We maken gebruik van geavanceerde CNC- freesmachines, uitgerust met starre spindels en hoogwaardige indexeerbare vlakfreesmachines, waarmee we vlakke, gladde en uniforme oppervlakken met een uitstekende herhaalbaarheid kunnen produceren.
NOBLE selecteert de meest geschikte freesdiameter, wisselplaatgeometrie, snijparameters en gereedschapsstrategie op basis van het materiaal en de tolerantie-eisen van elk project.
NOBLE kan dankzij zijn sterke capaciteiten, stabiele bewerkingstechnieken en strenge kwaliteitscontrole zowel kleine als grote series produceren en tegelijkertijd een consistente oppervlaktekwaliteit van alle onderdelen garanderen.
Veelgestelde vragen
Welke materialen kunnen met vlakfrezen worden bewerkt?
Vlakfrezen kan een breed scala aan materialen bewerken, waaronder aluminium, roestvrij staal, koolstofstaal, messing, koper, titanium en technische kunststoffen. De juiste gereedschapskeuze en snijparameters worden aangepast aan de hardheid en bewerkbaarheid van elk materiaal.
Wat is het verschil tussen vlakfrezen en vingerfrezen?
Vlakfrezen maakt gebruik van een frees met een grote diameter om brede en vlakke oppervlakken te bewerken. De focus ligt voornamelijk op het bereiken van een goede vlakheid en een hoge efficiëntie. Vingerfrezen daarentegen gebruikt kleinere gereedschappen om uitsparingen, sleuven en complexere vormen te frezen. Het wordt vooral gebruikt voor gedetailleerde contouren en precieze details op het werkstuk.
Welke factoren beïnvloeden de kwaliteit van een vlakfreesbewerking?
Gereedschapsgeometrie, spindelsnelheid, voeding, snijdiepte, machine-stijfheid, koelvloeistofverbruik en stabiliteit van de werkstukklemming.
Wat zijn veelvoorkomende toepassingen van vlakfrezen?
Vlakfrezen wordt veel gebruikt in de automobielindustrie, de lucht- en ruimtevaart, de machinebouw, de matrijzenbouw en de productie van precisieonderdelen.
Hoe bereik je een goede oppervlakteafwerking bij vlakfrezen?
Om een glad oppervlak te verkrijgen, is het belangrijk om scherpe snijplaatjes te gebruiken. De voeding moet correct worden ingesteld en de frees moet stabiel blijven tijdens het bewerken. Het kiezen van het juiste gereedschapspad draagt ook bij aan een beter resultaat. Voor de beste oppervlaktekwaliteit wordt aanbevolen om een aparte nabewerking uit te voeren met een lagere voeding en een kleinere snijdiepte.







