
Wat is Extrusie Vormen?
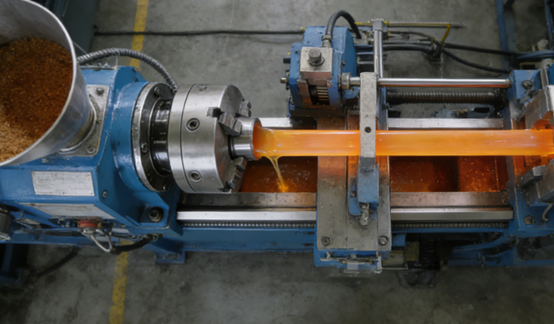
Extrusievormen is een efficiënt en veelgebruikt productieproces. Het kernprincipe is het toevoeren van de verwarmde, verzachte of gesmolten grondstoffen aan de trechter van de machine. Het materiaal wordt door de roterende schroef krachtig naar voren geduwd in de extrudercilinder. Tijdens dit proces wordt het materiaal, door de warmte die wordt gegenereerd door externe verwarming en de wrijving van de schroef, volledig geplastificeerd en gesmolten.
Het homogene smeltmateriaal wordt onder druk van de schroef door een matrijs met een specifieke opening geperst. Het materiaal dat continu uit de matrijskop wordt geëxtrudeerd, krijgt een vaste dwarsdoorsnede die overeenkomt met de matrijsopening, net zoals tandpasta uit een tube wordt geperst. De geëxtrudeerde profielen worden afgekoeld en gevormd, vervolgens rechtgetrokken door een trekmechanisme en op de gewenste lengte gesneden, waardoor uiteindelijk continue producten met een vaste dwarsdoorsnede worden verkregen.
Hoe werkt extrusievormen?
Materialen toevoegen
Kunststofkorrels of -poeder worden in de trechter van de extruder gevoerd en continu en stabiel in de extrudercilinder gepompt. Onder invloed van de zwaartekracht vallen de grondstoffen in de cilinder en worden ze door een roterende schroef meegenomen. De rotatie van de schroef transporteert het materiaal niet alleen naar voren, maar zorgt er ook voor dat het materiaal eerst wordt samengedrukt en voorverwarmd, ter voorbereiding op de daaropvolgende smeltfase.
Het materiaal smelten
Wanneer het materiaal door de schroef in de cilinder naar voren wordt geduwd, ondergaat het intense verhitting en afschuiving. De warmte komt van de elektrische verwarmingsspiralen die rond de buitenkant van de cilinder zijn gewikkeld en die de cilinder tot een precieze temperatuur boven het smeltpunt van het materiaal verwarmen.
Het materiaal zelf wordt blootgesteld aan enorme schuifkrachten en wrijvingskrachten tussen de strakke schroefdraad en de cilinderwand. Deze mechanische energieën worden omgezet in warmte, waardoor het materiaal van binnenuit volledig en gelijkmatig smelt tot een stroperige vloeistof. Dit proces wordt "plastificeren" genoemd.
Onder druk zetten
Het gesmolten materiaal wordt snel samengeperst onder de druk van de schroef. Het doel van deze stap is om luchtbellen in het smeltbad te verwijderen, eventuele pigmenten of additieven te mengen en ervoor te zorgen dat de viscositeit, temperatuur en druk van het smeltbad een volledig uniforme en stabiele toestand bereiken voordat het door de mal wordt geperst. Dit vormt de basis voor een hoogwaardig extrusieproces.
vorming
Het volledig gehomogeniseerde smeltmengsel met hoge temperatuur wordt onder krachtige druk, continu uitgeoefend door de schroef, door de matrijs geperst die aan de voorzijde van de cilinder is gemonteerd. De interne stroomkanalen van de matrijs zijn nauwkeurig ontworpen en gepolijst, en de vorm van hun openingen bepaalt het dwarsdoorsnede profiel van het eindproduct.
Of het nu een ronde buis, een complex hol profiel of een vlakke plaat is, wanneer het smeltmateriaal door de mal stroomt, neemt het precies de vorm van de binnenopening van de mal aan, waarmee de transformatie van een amorfe smelt naar een specifiek profiel wordt voltooid.
Koelen
De uit de mal geëxtrudeerde profielen moeten direct worden afgekoeld en gestold. Afhankelijk van het product variëren de koelmethoden: buizen of profielen worden vaak gekoeld in watertanks gevuld met koud water; plaatmateriaal kan worden gekoeld met behulp van koudwalsen.
Het koelsysteem moet efficiënt en gelijkmatig zijn om ervoor te zorgen dat het product snel vorm krijgt, doorzakken of verdraaien wordt voorkomen en de precieze afmetingen en vorm behouden blijven.
Snijden
Zodra het profiel is afgekoeld en gestold, moet het met een constante snelheid uit de matrijsopening worden getrokken. Deze taak wordt uitgevoerd door een trekmechanisme.
Aandrijfmechanismen bestaan meestal uit een of meer paren rails of rollen, die het product zachtjes maar stevig vasthouden en een gelijkmatige trekkracht leveren. Deze trekkracht moet perfect gesynchroniseerd zijn met de extrusiesnelheid van de schroef om productophoping of overmatige uitrekking te voorkomen. Ten slotte worden de continu geëxtrudeerde producten naar het snijstation gestuurd, waar ze automatisch door zaagbladen of snijmachines op de vooraf ingestelde lengte worden gesneden om de uiteindelijke eindproducten te verkrijgen.
Welke materialen worden doorgaans gebruikt bij extrusievormen?
Polyethyleen (PE)
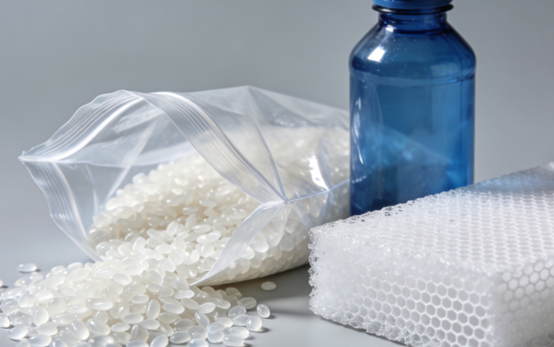
Polyethyleen is een van de meest gebruikte geëxtrudeerde kunststoffen en wordt hoofdzakelijk onderverdeeld in polyethyleen met hoge dichtheid en polyethyleen met lage dichtheid.
Polyethyleen met hoge dichtheid heeft een hoge sterkte en chemische bestendigheid en wordt vaak gebruikt bij de productie van waterleidingen, gasleidingen en grote containers. Polyethyleen met lage dichtheid is zachter en transparanter en wordt vaak gebruikt voor folies, plastic zakken en draadisolatie. De uitstekende vloeibaarheid en verwerkbaarheid maken het zeer geschikt voor extrusieprocessen met hoge snelheid.
Polyvinylchloride (PVC)
Polyvinylchloride is een multifunctioneel materiaal waarvan de hardheid kan worden aangepast door toevoeging van additieven.
Stijf polyvinylchloride (PVC) is zeer sterk en corrosiebestendig en wordt veel gebruikt in deur- en raamprofielen, leidingen en vloeren in de bouw. Zacht polyvinylchloride is flexibel en wordt vaak gebruikt in kabelmantels, slangen en waterdichte membranen.
Polyvinylchloride vereist tijdens de bewerking een nauwkeurige temperatuurregeling om ontbinding en de productie van schadelijke gassen te voorkomen.
Polypropyleen (PP)
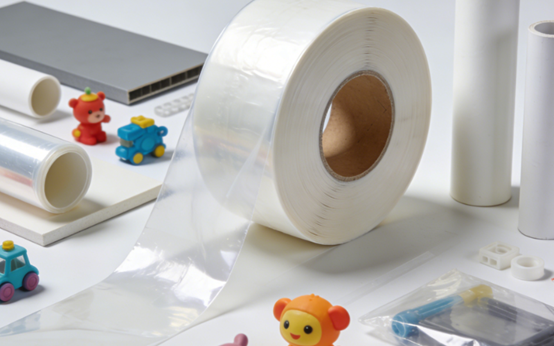
Polypropyleen heeft een uitstekende hittebestendigheid en chemische stabiliteit, en een relatief lage dichtheid. Het wordt vaak gebruikt voor de productie van voedselverpakkingen, auto-onderdelen en huishoudelijke artikelen zoals opbergdozen en serviesgoed.
Het extrusieproces van polypropyleen vereist een relatief hoge smelttemperatuur, maar de krimp is relatief hoog. Daarom moet er tijdens de afkoelings- en vormgevingsfase speciale aandacht worden besteed aan de dimensionale stabiliteit en de beheersing van de vervorming.
Polystyreen (PS)
Polystyreen wordt onderverdeeld in polystyreen voor algemeen gebruik en slagvast polystyreen. Polystyreen voor algemeen gebruik is transparant en relatief broos en wordt vaak gebruikt voor wegwerpservies, cd-hoesjes en displaystandaards. Slagvast polystyreen wordt, vanwege zijn verhoogde taaiheid, vaak gebruikt als binnenbekleding van koelkasten en als buitenkant van speelgoed.
Bij het extruderen van polystyreen moet er rekening mee worden gehouden dat de smeltsterkte relatief laag is en dat het materiaal niet geschikt is voor de productie van dikwandige of complexe holle profielen.
Acrylonitril butadieen styreen (ABS)
ABS-hars combineert sterkte, taaiheid en een glanzend oppervlak en is een technische kunststof. Het wordt veel gebruikt in auto-onderdelen zoals instrumentenpanelen, behuizingen van huishoudelijke apparaten en Lego-blokjes.
Bij het extruderen van ABS moeten de droogomstandigheden strikt gecontroleerd worden vanwege de sterke hygroscopiciteit. Restvocht kan tijdens de bewerking bubbels of zilverkleurige strepen op het productoppervlak veroorzaken, wat de kwaliteit van het eindproduct beïnvloedt.
Thermoplastische elastomeren (TPE)
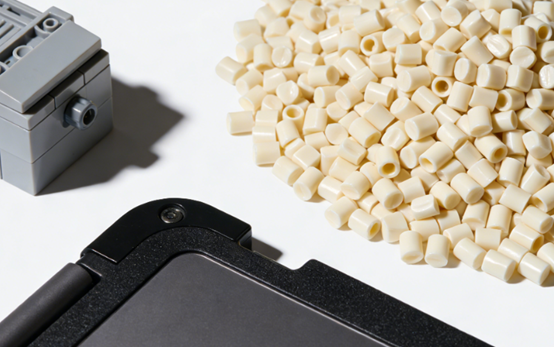
Thermoplastische elastomeren hebben de elasticiteit van rubber en de verwerkbaarheid van plastic, en kunnen door extrusie worden gevormd zonder vulkanisatie. Ze worden veel gebruikt in afdichtingsstrips, slangen, handgrepen en sportartikelen.
Thermoplastische elastomeermaterialen zijn gevoelig voor temperatuur tijdens extrusie. Te hoge temperaturen kunnen leiden tot degradatie, terwijl te lage temperaturen de vloeibaarheid kunnen beïnvloeden. Daarom is een nauwkeurig temperatuurregelsysteem nodig om de productprestaties te garanderen.
Wat zijn de voordelen van extrusievormen?
High Efficiency
Extrusievormen maakt een continue productie van 24 uur per dag mogelijk zonder onderbreking. Het gehele proces, van de aanvoer van grondstoffen tot het snijden van het eindproduct, is volledig geautomatiseerd, met een extreem hoge productie-efficiëntie. Het is bijzonder geschikt voor de productie van lange profielen, buizen, platen, enzovoort. In tegenstelling tot spuitgieten zijn er geen herhaalde cycli van het openen en sluiten van de matrijs nodig. Daardoor is de output per tijdseenheid bij extrusievormen hoog, waardoor het geschikt is voor de productie van grootschalige, gestandaardiseerde producten.
Lage productiekosten
Extrusievormen is een continu proces met een hoge productiesnelheid, waardoor het verbruik van apparatuur en energie per eenheid wordt verlaagd. De matrijsstructuur is relatief eenvoudig en de matrijskosten zijn veel lager dan die van spuitgieten en andere processen. Bovendien is de benutting van grondstoffen hoog en kunnen afvalmaterialen worden vermalen en direct gerecycled en hergebruikt, waardoor de materiaalkosten verder worden verlaagd.
Hoge vormflexibiliteit
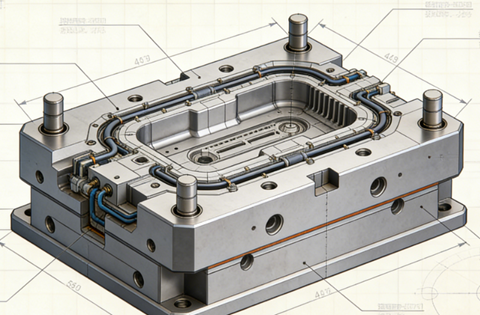
Extrusievormen kan, door verschillende matrijsopeningen te gebruiken, diverse complexe en continue profielen met een constante dwarsdoorsnede produceren, zoals holle profielen, profielen met meerdere holtes en profielen met speciale vormen. De dikte, breedte en vorm van het product hoeven alleen te worden aangepast aan de matrijs en de daaropvolgende hulpmachines, wat een hoge mate van flexibiliteit biedt.
Brede materiaalcompatibiliteit
Extrusievormen is toepasbaar op de overgrote meerderheid van thermoplasten en kan ook worden gebruikt voor sommige thermohardende kunststoffen, rubber, grondstoffen voor de voedingsmiddelenindustrie, metalen, enz. Door de procesparameters aan te passen, kunnen materialen met verschillende reologische eigenschappen worden verwerkt.
Consistente productkwaliteit
Extrusievormen maakt het mogelijk om producten te produceren met zeer consistente afmetingen en fysieke eigenschappen in de lengterichting onder stabiele procesomstandigheden. Tijdens het extrusieproces ondergaat het gesmolten materiaal een grondige menging, compressie en homogenisatie, wat resulteert in een dichte interne structuur van het product, zonder naden en met betrouwbare prestaties.
Hoge procesintegratie
De extrusievormproductielijn kan meerdere opeenvolgende processen gemakkelijk integreren om "éénlijnsvorming" te realiseren. Zo kunnen bijvoorbeeld tijdens het extruderen printen, reliëf aanbrengen en lamineren gelijktijdig plaatsvinden, of kan de lijn direct worden gekoppeld aan de daaropvolgende vorm- en lasapparatuur, waardoor de behoefte aan tussenliggende schakels en nabewerking wordt verminderd.
Beperkingen en uitdagingen van de Extrusie Vormen
Productvormbeperkingen
Extrusievormen kan in principe alleen continue profielen met een constante dwarsdoorsnede produceren. Het is niet mogelijk om producten te vervaardigen met een dwarsdoorsnede die in de lengterichting verandert of met complexe driedimensionale structuren. Voor dit type product zijn andere processen nodig, zoals spuitgieten.
Uitdagingen op het gebied van dimensionale nauwkeurigheid
Het materiaal ondergaat thermische uitzetting en krimp van de gesmolten toestand tot het afkoelen en vormen, en wordt beïnvloed door meerdere factoren zoals de gelijkmatigheid van de afkoeling en de treksterkte. Het is een grote uitdaging om een hoge dimensionale nauwkeurigheid en vormstabiliteit van het product over de gehele lengte te behouden, en de eisen aan procesbeheersing en matrijsontwerp zijn extreem streng.
Hoge materiaaleisen
Extrusievormen stelt bepaalde eisen aan de thermische stabiliteit, smeltsterkte en vloeibaarheid van materialen. Sommige materialen die gevoelig zijn voor hoge temperaturen kunnen bijvoorbeeld degraderen terwijl ze zich in de matrijs bevinden. Materialen met een lage smeltsterkte behouden mogelijk hun vorm niet goed na het verlaten van de matrijs en zijn gevoelig voor doorzakken of breken.
Initiële investering
Hoewel de kosten van een enkele set matrijzen bij extrusiegieten relatief laag zijn, is de totale initiële investering voor een complete extrusieproductielijn relatief hoog. Bovendien vereist elke product- of matrijswissel tijdrovende aanpassingen van de procesparameters en materiaalverspilling, waardoor productie in kleine series economisch niet haalbaar is.
Hoge procesbesturingscomplexiteit
Extrusie is een continu dynamisch evenwichtsproces. Talrijke parameters, zoals temperatuur, druk en schroefsnelheid, zijn onderling verbonden en moeten nauwkeurig op elkaar worden afgestemd. Zelfs de kleinste schommeling in een van deze parameters kan de grootte, het uiterlijk of de mechanische eigenschappen van het eindproduct beïnvloeden. Dit stelt hoge eisen aan de ervaring van de operators en aan het automatische besturingssysteem.
Oppervlaktekwaliteit
Het oppervlak van geëxtrudeerde producten is gevoelig voor defecten zoals vloeisporen, golvende patronen en een ongelijkmatige glans. Deze defecten houden meestal verband met het ontwerp van de matrijs, smeltbreuk, ongelijkmatige koeling of de inherente eigenschappen van het materiaal. Het verkrijgen van hoogwaardige oppervlakken vereist een uiterst nauwkeurige matrijsbewerking en procesbeheersing.
Extrusiegieten versus spuitgieten
| Aspect | Extrusie Vormen | Injection Molding |
| Procesprincipe | Het apparaat perst continu gesmolten materiaal door een matrijs om een constant dwarsdoorsnede profiel te vormen. | Het injecteert gesmolten materiaal in een gesloten matrijs, waarna het afkoelt om een afzonderlijk onderdeel te vormen. |
| Gereedschap (matrijs/stempel) | Relatief eenvoudige matrijs; lagere kosten. | Complexe, tweedelige mal; hogere kosten. |
| Productie efficiëntie | Geschikt voor lange, uniforme producten; continu bedrijf. | Zeer geschikt voor massaproductie van identieke onderdelen; cyclische werking. |
| Materiële flexibiliteit | Geschikt voor een breed scala aan thermoplasten en sommige andere materialen. | Een zeer breed assortiment thermoplasten, thermoharders en elastomeren. |
| Ontwerpflexibiliteit | Beperkt tot constante dwarsdoorsneden. | Hoge resolutie; kan complexe 3D-vormen, ondersnijdingen en fijne details produceren. |
| Initiële investering | Lagere gereedschapskosten, maar de volledige productielijn kan aanzienlijk duurder uitvallen. | De matrijskosten zijn hoger, maar de kosten per onderdeel dalen bij grote volumes. |
| Typische toepassingen | Buizen, raamprofielen, folies, stangen, platen. | Elektronische behuizingen, auto-onderdelen, speelgoed en flesdoppen. |
Onderhoudstips voor extrusiemachines
Regelmatige reiniging
Na elke machine-uitschakeling of materiaalwisseling moeten de trechter, schroef en cilinder grondig worden gereinigd om materiaalresten en verkooling te voorkomen. Vooral na het bewerken van warmtegevoelige materialen zoals PVC is onmiddellijke reiniging noodzakelijk. De matrijsaanvoer moet worden gereinigd met een speciale koperen borstel of een zacht gereedschap om krassen te voorkomen. Het stof op de verwarmingsspiraal en de koelventilator moet ook regelmatig worden verwijderd om een efficiënte warmteafvoer te garanderen.
Temperature Control
Kalibreer de thermokoppels en verwarmingselementen in elke temperatuurzone maandelijks om ervoor te zorgen dat de werkelijke temperatuur overeenkomt met de weergegeven waarde. Controleer de dichtheid van de verwarmingsspiraal om plaatselijke oververhitting door slecht contact te voorkomen. Het koelwaterkanaal moet vrij blijven van obstructies. Reinig het filter regelmatig om te voorkomen dat kalkaanslag de koelprestaties beïnvloedt.
Onderhoud van het smeersysteem
Vervang de smeerolie van de reductiekast tijdig en controleer dagelijks het oliepeil. Breng het voorgeschreven type vet aan op bewegende onderdelen zoals lagers en geleiderails met de voorgeschreven tussenpozen. Controleer regelmatig de spanning en uitlijning van de riem of koppeling om abnormale trillingen te voorkomen.
Veiligheidscontroles
Controleer regelmatig of de motorstroom stabiel is, reinig het stof in de elektrische kast en draai de klemmen vast. Test of de noodstopknop, de veiligheidsschakelaar, de overbelastingsbeveiliging en andere veiligheidsvoorzieningen betrouwbaar en effectief zijn om te garanderen dat ze voldoen aan de eisen voor een veilige productie.
Schimmelopslag
Nadat de machine is uitgeschakeld en de mal is verwijderd, moet het resterende gesmolten materiaal in de machine onmiddellijk worden verwijderd, een roestwerende behandeling worden uitgevoerd en het materiaal worden opgeslagen in een droog en temperatuurgecontroleerd rek. Controleer vóór herinstallatie de verwarmingsstaaf en het oppervlak van het stroomkanaal op beschadigingen of roestplekken.
Toepassingen van extrusievormen
constructie
Een groot aantal kunststofprofielen die in de bouw worden gebruikt, zoals deur- en raamprofielen en sierlijsten, wordt vervaardigd door extrusie. Complexe dwarsdoorsneden kunnen worden verkregen door middel van matrijsontwerp, waarbij wordt voldaan aan de eisen op het gebied van sterkte, warmte-isolatie en esthetiek. Het extrusieproces ondersteunt ook meerkamerstructuren en co-extrusietechnologie, wat helpt om materiaalgebruik te verminderen en de algehele prestaties te verbeteren.
Draden en kabels
Bij de productie van draden en kabels wordt extrusiegieten gebruikt om isolerende lagen of mantels aan te brengen rond metalen geleiders, bijvoorbeeld met materialen als PVC, XLPE en TPU. Dit proces zorgt voor een continue en uniforme coating, wat stabiele elektrische prestaties garandeert. Het materiaal is bovendien slijtvast, brandvertragend en bestand tegen omgevingsinvloeden, waardoor het een essentieel proces is in de sectoren energie, communicatie en auto-elektronica.
medische industrie
Wegwerp- of langdurig te gebruiken medische verbruiksartikelen, zoals infuusbuizen en beademingsbuizen, worden vaak vervaardigd door middel van extrusiegieten. Dit proces garandeert een hoge consistentie in binnendiameter en wanddikte, voldoet aan strenge hygiëne- en biocompatibiliteitseisen en is geschikt voor continue productie in schone omgevingen.
Plastic buis
Een van de meest typische toepassingen van extrusievormen is de productie van diverse kunststofbuizen, zoals PVC- en PP-buizen, die veelvuldig worden gebruikt voor waterleidingen en riolering, gastransport, landbouwbevloeiing en bescherming van energie- en communicatienetwerken. Dit proces maakt het mogelijk om continu lange buizen te produceren met een uniforme wanddikte, stabiele afmetingen en een hoge productie-efficiëntie. Bovendien kan het proces, door middel van formuleaanpassing, eenvoudig voldoen aan verschillende gebruikseisen, zoals drukbestendigheid, corrosiebestendigheid en verouderingsbestendigheid.
EDELE'Extrusievormservices
Welkom bij NOBLE, uw betrouwbare partner voor precisie-extrusievormoplossingen. Wij zijn gespecialiseerd in het transformeren van ruwe kunststofharsen tot hoogwaardige, doorlopende profielen die voldoen aan de strenge eisen van diverse industrieën.
Belangrijkste competenties en sterke punten:
- Brede materiaalkennis: Wij verwerken een breed scala aan thermoplasten, waaronder PVC, PE, PP, ABS, PS, TPE en technische kwaliteiten.
- Aangepast profielontwerp: Wij blinken uit in het produceren van complexe profielen op maat, van eenvoudige buizen en staven tot holle constructies met meerdere compartimenten.
- Productie op volledige schaal: Wij ondersteunen projecten variërend van prototyping tot kleinschalige productie.
- Precisie en consistentie: Ons gecontroleerde proces en strenge kwaliteitscontroles garanderen dat elke meter van uw profiel voldoet aan de precieze specificaties voor afmetingen, sterkte en afwerking.
- Waarde toevoegende diensten: Wij bieden nabewerkingen aan zoals snijden, boren, ponsen, printen en assembleren om afgewerkte componenten te leveren.
FAQ
Wat zijn de belangrijkste soorten extrusiematrijzen?
Een pijpmatrijs vormt holle buizen door middel van een doorn om de binnendiameter te creëren. Een vlakplaatmatrijs produceert brede, dunne platen met een brede, spleetvormige opening. Een profielmatrijs heeft een complexe opening voor het vervaardigen van aangepaste vormen zoals raamkozijnen of terrasplanken. Een draadcoatingmatrijs brengt een concentrische isolatielaag rechtstreeks aan op een bewegende draadkern. Een blaasfoliematrijs is een rechtopstaande cilinder met een cirkelvormige opening die wordt gebruikt voor het maken van plastic folie.
Van welke materialen worden extrusiematrijzen doorgaans gemaakt?
Matrijzen worden gemaakt van zeer sterke, slijtvaste metalen om hoge druk, temperatuur en schurende kunststoffen te weerstaan. Veelgebruikte materialen zijn gereedschapsstaal voor algemeen gebruik, roestvrij staal voor corrosiebestendigheid bij bepaalde materialen en geharde legeringen. Kritische oppervlakken worden vaak verchroomd of genitreerd om de hardheid te verhogen, wrijving te verminderen en materiaalaanhechting te voorkomen, wat zorgt voor een glad productoppervlak en een langere levensduur van de matrijs.
Wat zijn gangbare onderhoudsprocedures voor extrusiematrijzen?
Het aanbrengen van beschermende anticorrosiecoatings vóór opslag voorkomt roestvorming. Regelmatige inspectie op slijtage, krassen of corrosie van kritieke oppervlakken is noodzakelijk. Matrijzen moeten worden opgeslagen in een droge, gecontroleerde omgeving. Correcte behandeling voorkomt beschadigingen zoals deuken of inkepingen in de precisieonderdelen.
Hoe lang gaat een extrusiematrijs gemiddeld mee?
De levensduur varieert sterk, afhankelijk van het verwerkte materiaal, het productievolume, de kwaliteit van het onderhoud en het materiaal van de matrijs zelf. Een goed onderhouden matrijs voor de verwerking van niet-schurende harsen zoals LDPE of HDPE kan vele jaren, zelfs decennia, meegaan bij continue productie. De verwerking van schurende materialen zoals hout-kunststofcomposieten (WPC) of bepaalde PVC-verbindingen kan deze levensduur aanzienlijk verkorten, waardoor revisie of vervanging veel eerder nodig is.
Wat zijn "stanslijnen" en hoe kunnen ze worden geminimaliseerd?
Matrijslijnen zijn subtiele, doorlopende verticale lijnen of markeringen op het oppervlak van het geëxtrudeerde product, die in de machinerichting lopen. Ze worden vaak veroorzaakt door kleine krasjes, onvolkomenheden of opgehoopte resten op de rand of het contactvlak van de matrijs. Om ze te minimaliseren, moet de matrijs zorgvuldig worden gereinigd en gepolijst.







