
Wat is CNC-bewerkingen in grote volumes?
CNC-bewerking op grote schaal verwijst naar het geautomatiseerde, uiterst nauwkeurige en zeer efficiënte snijden en vormen van materialen zoals metalen en kunststoffen met behulp van computergestuurde (CNC) machines, waarmee identieke componenten op grote schaal worden geproduceerd.
CNC-bewerking op grote schaal is sterk afhankelijk van geautomatiseerde apparatuur, geoptimaliseerde bewerkingsprogramma's, gespecialiseerde gereedschappen en systematisch productiebeheer om de laagste eenheidskosten, de hoogste productiesnelheid en de meest stabiele kwaliteit te bereiken.
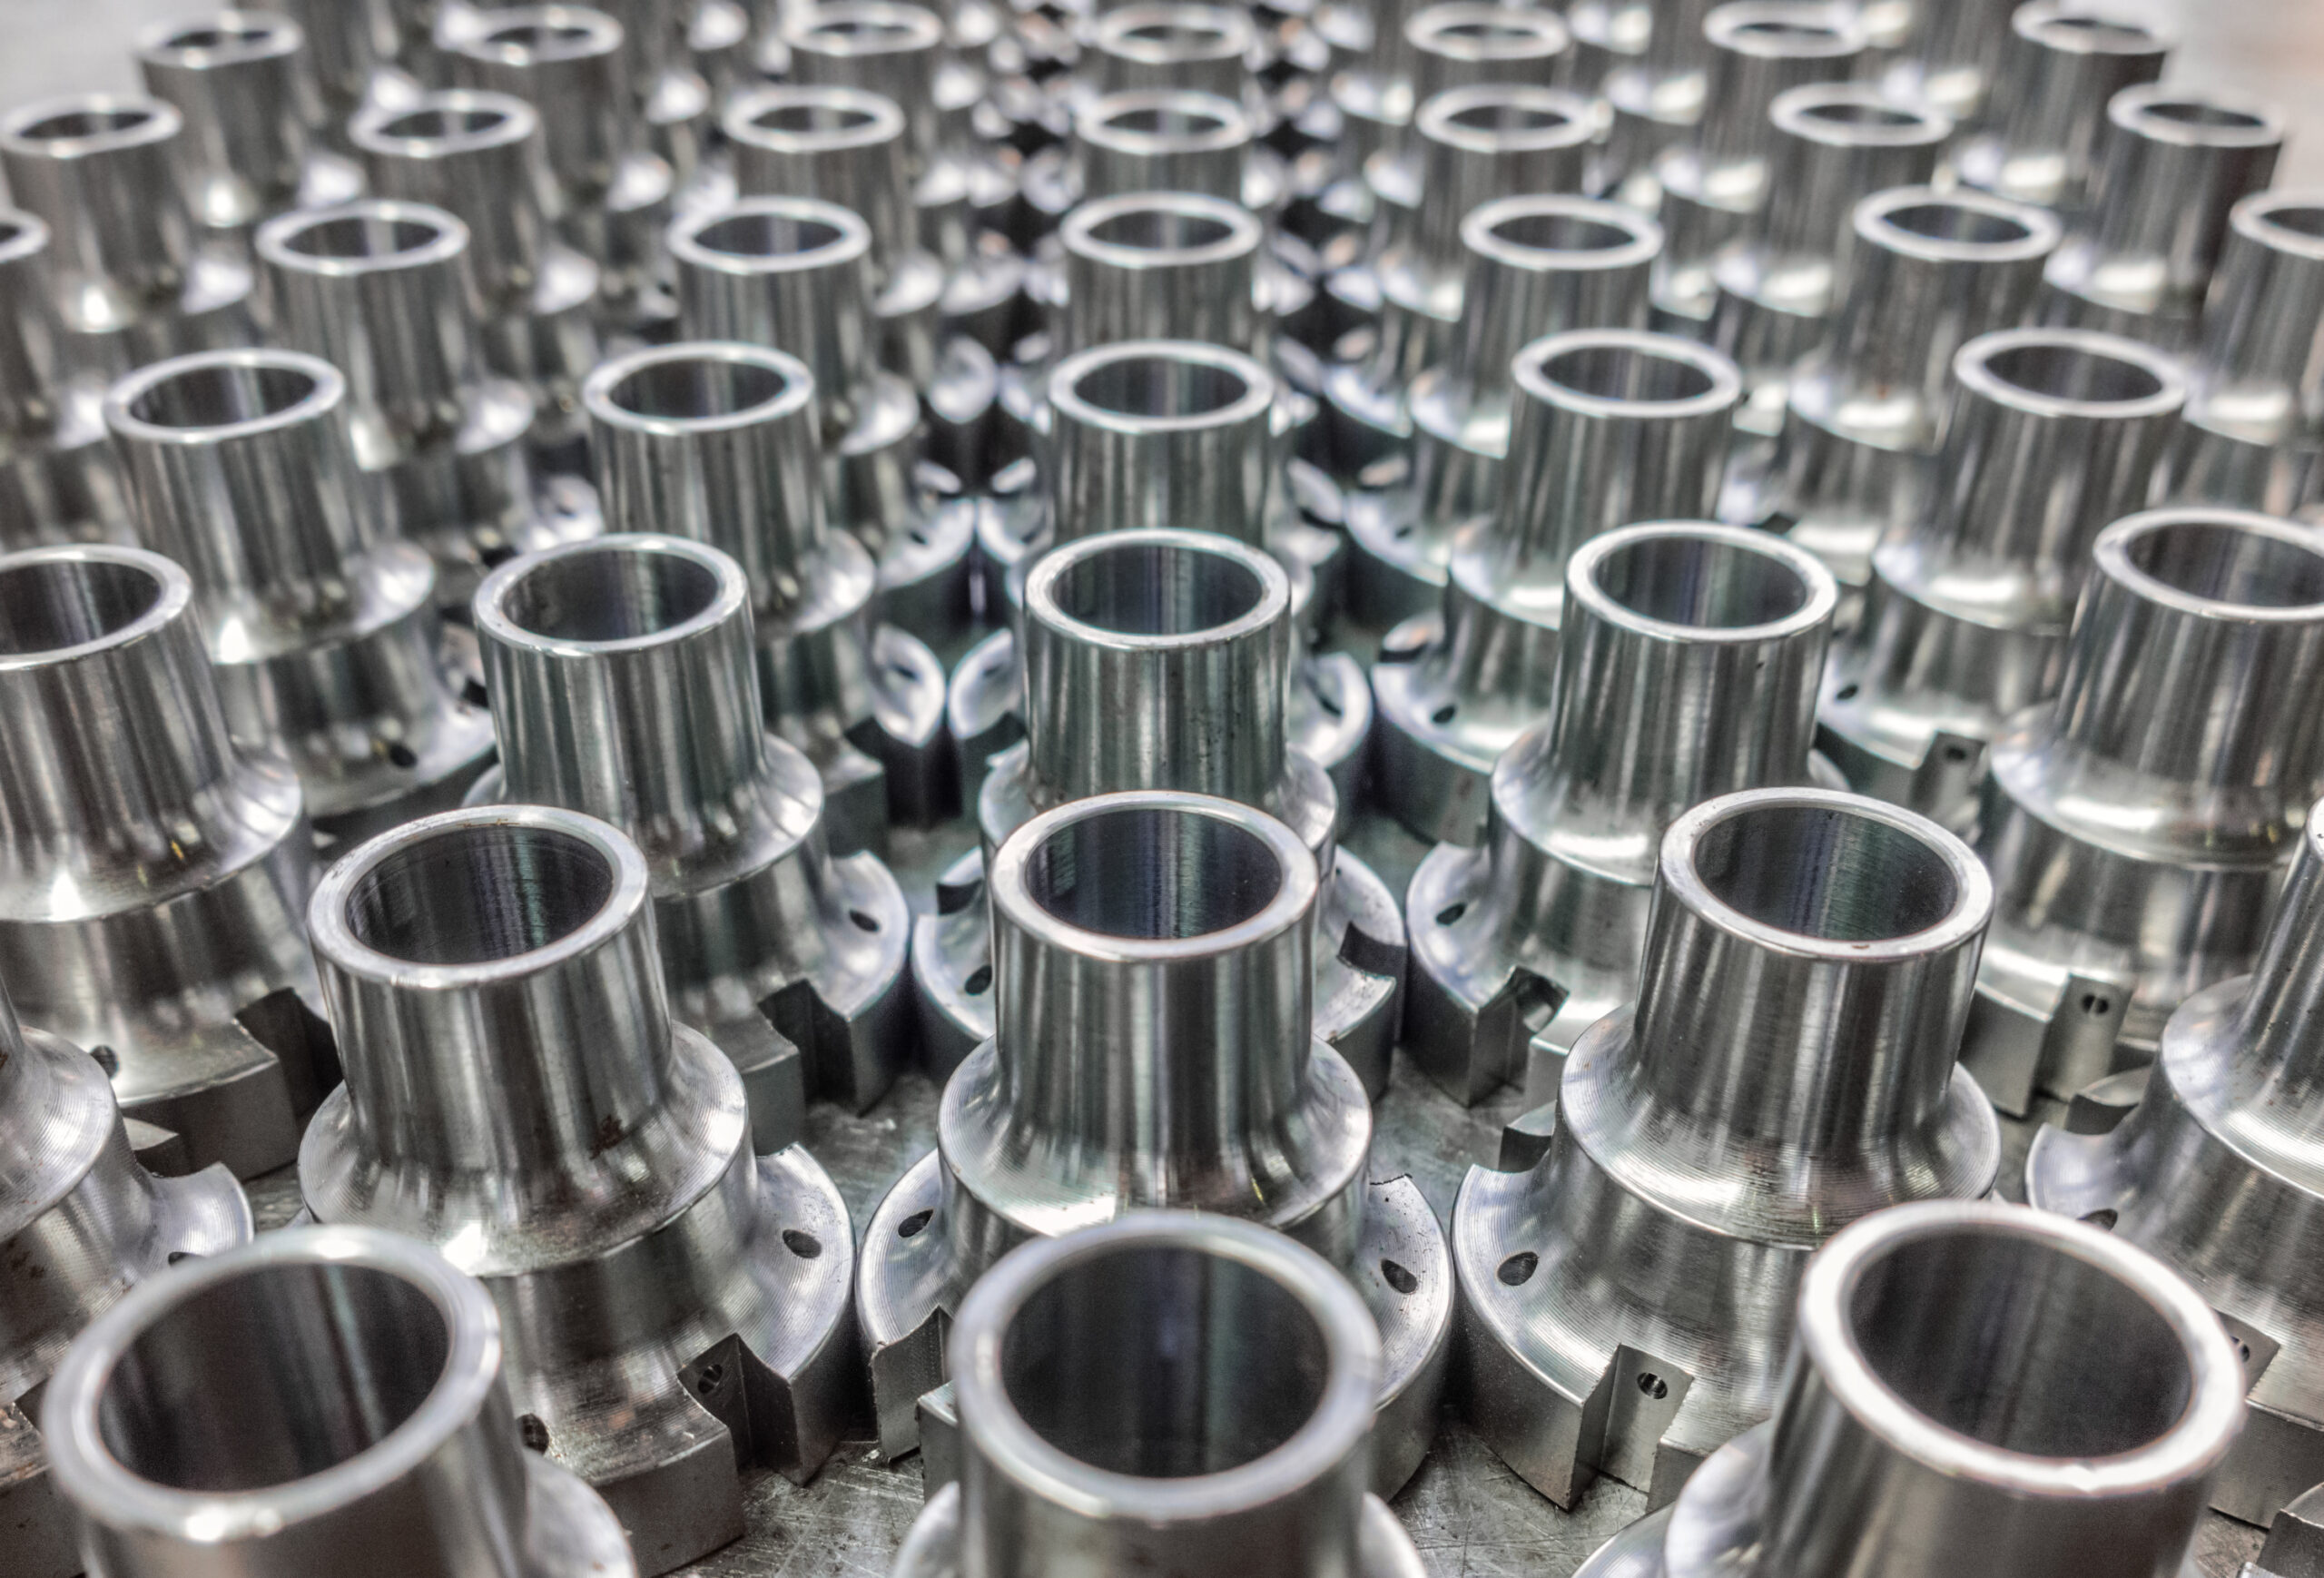
Materiaalselectie voor CNC-gefreesde onderdelen in grote volumes.
Aluminium
Aluminiumlegeringen behoren tot de meest gebruikte materialen voor grootschalige bewerkingen, met name soorten zoals 6061 en 7075. Ze bieden een gunstige combinatie van een laag gewicht en een gemiddelde sterkte, samen met uitstekende bewerkbaarheid. Dit vertaalt zich in hoge snijsnelheden en minder gereedschapslijtage, waardoor de productie-efficiëntie aanzienlijk wordt verbeterd en de kosten per eenheid worden verlaagd.
RVS
De austenitische roestvrijstalen 304 en 316 worden gekozen vanwege hun uitstekende corrosiebestendigheid, sterkte en duurzaamheid. Hoewel de bewerking ervan moeilijker is dan die van aluminium, waardoor er strengere eisen worden gesteld aan snijgereedschap en bewerkingsparameters, blijven ze onmisbaar in industrieën die corrosiebestendigheid en hygiënische omstandigheden vereisen, zoals medische apparatuur, voedselverwerkingsapparatuur en componenten voor chemische installaties.
Koolstofstaal
Koolstofstaalsoorten zoals 1018 en 1045, met hun hoge sterkte, goede taaiheid en lagere kosten, zijn de voorkeurskeuze voor in massa geproduceerde constructieonderdelen.
Koolstofstaal is gemakkelijk te bewerken en kan door warmtebehandeling verder worden gehard. Het wordt veel gebruikt bij de vervaardiging van tandwielen, assen, bouten en diverse mechanische frames, met uitgebreide toepassingen in de automobiel- en industriële sector.
Messing
Messinglegeringen (zoals C360) staan bekend om hun uitzonderlijke bewerkbaarheid, waardoor ze ook wel 'vrij snijdend messing' worden genoemd. Tijdens de bewerking vertonen ze uitstekende spaanbreukeigenschappen, wat een zeer hoge oppervlaktekwaliteit en maatnauwkeurigheid mogelijk maakt en tegelijkertijd een lange levensduur van het gereedschap biedt.
Messing wordt vaak gebruikt in onderdelen die precisie, elektrische geleidbaarheid, corrosiebestendigheid en lage wrijving vereisen, zoals kleppen, buisfittingen, elektronische connectoren en sloten.
Kunststof
Kunststoffen zoals nylon, POM (acetaal) en ABS. Deze materialen zijn isolerend, licht van gewicht, chemisch bestendig en vereisen geen koelvloeistof tijdens de bewerking, waardoor ze uitzonderlijk schoon zijn.
Technische kunststoffen zijn gemakkelijk te bewerken met hoge snelheden, waardoor ze geschikt zijn voor de productie van licht belaste constructieonderdelen, isolerende onderdelen, lagers en diverse behuizingen. Ze worden veelvuldig gebruikt in de massaproductie van consumentenelektronica en auto-interieuronderdelen.
Titanium
Titaniumlegeringen zoals Ti-6Al-4V, hoewel ze hoge materiaalkosten met zich meebrengen en aanzienlijke bewerkingsuitdagingen met zich meebrengen, blijven onvervangbaar vanwege hun uitzonderlijk hoge sterkte-gewichtsverhouding, uitstekende corrosiebestendigheid en biocompatibiliteit.
De grootschalige bewerking van titaniumlegeringen vereist gespecialiseerde apparatuur en processen, voornamelijk voor hoogwaardige toepassingen zoals onderdelen voor vliegtuigmotoren, hoogwaardige raceonderdelen en chirurgische implantaten.
De impact van meerassige CNC-bewerking op de efficiëntie van grootschalige productie.
Verminder het aantal bevestigingsstappen
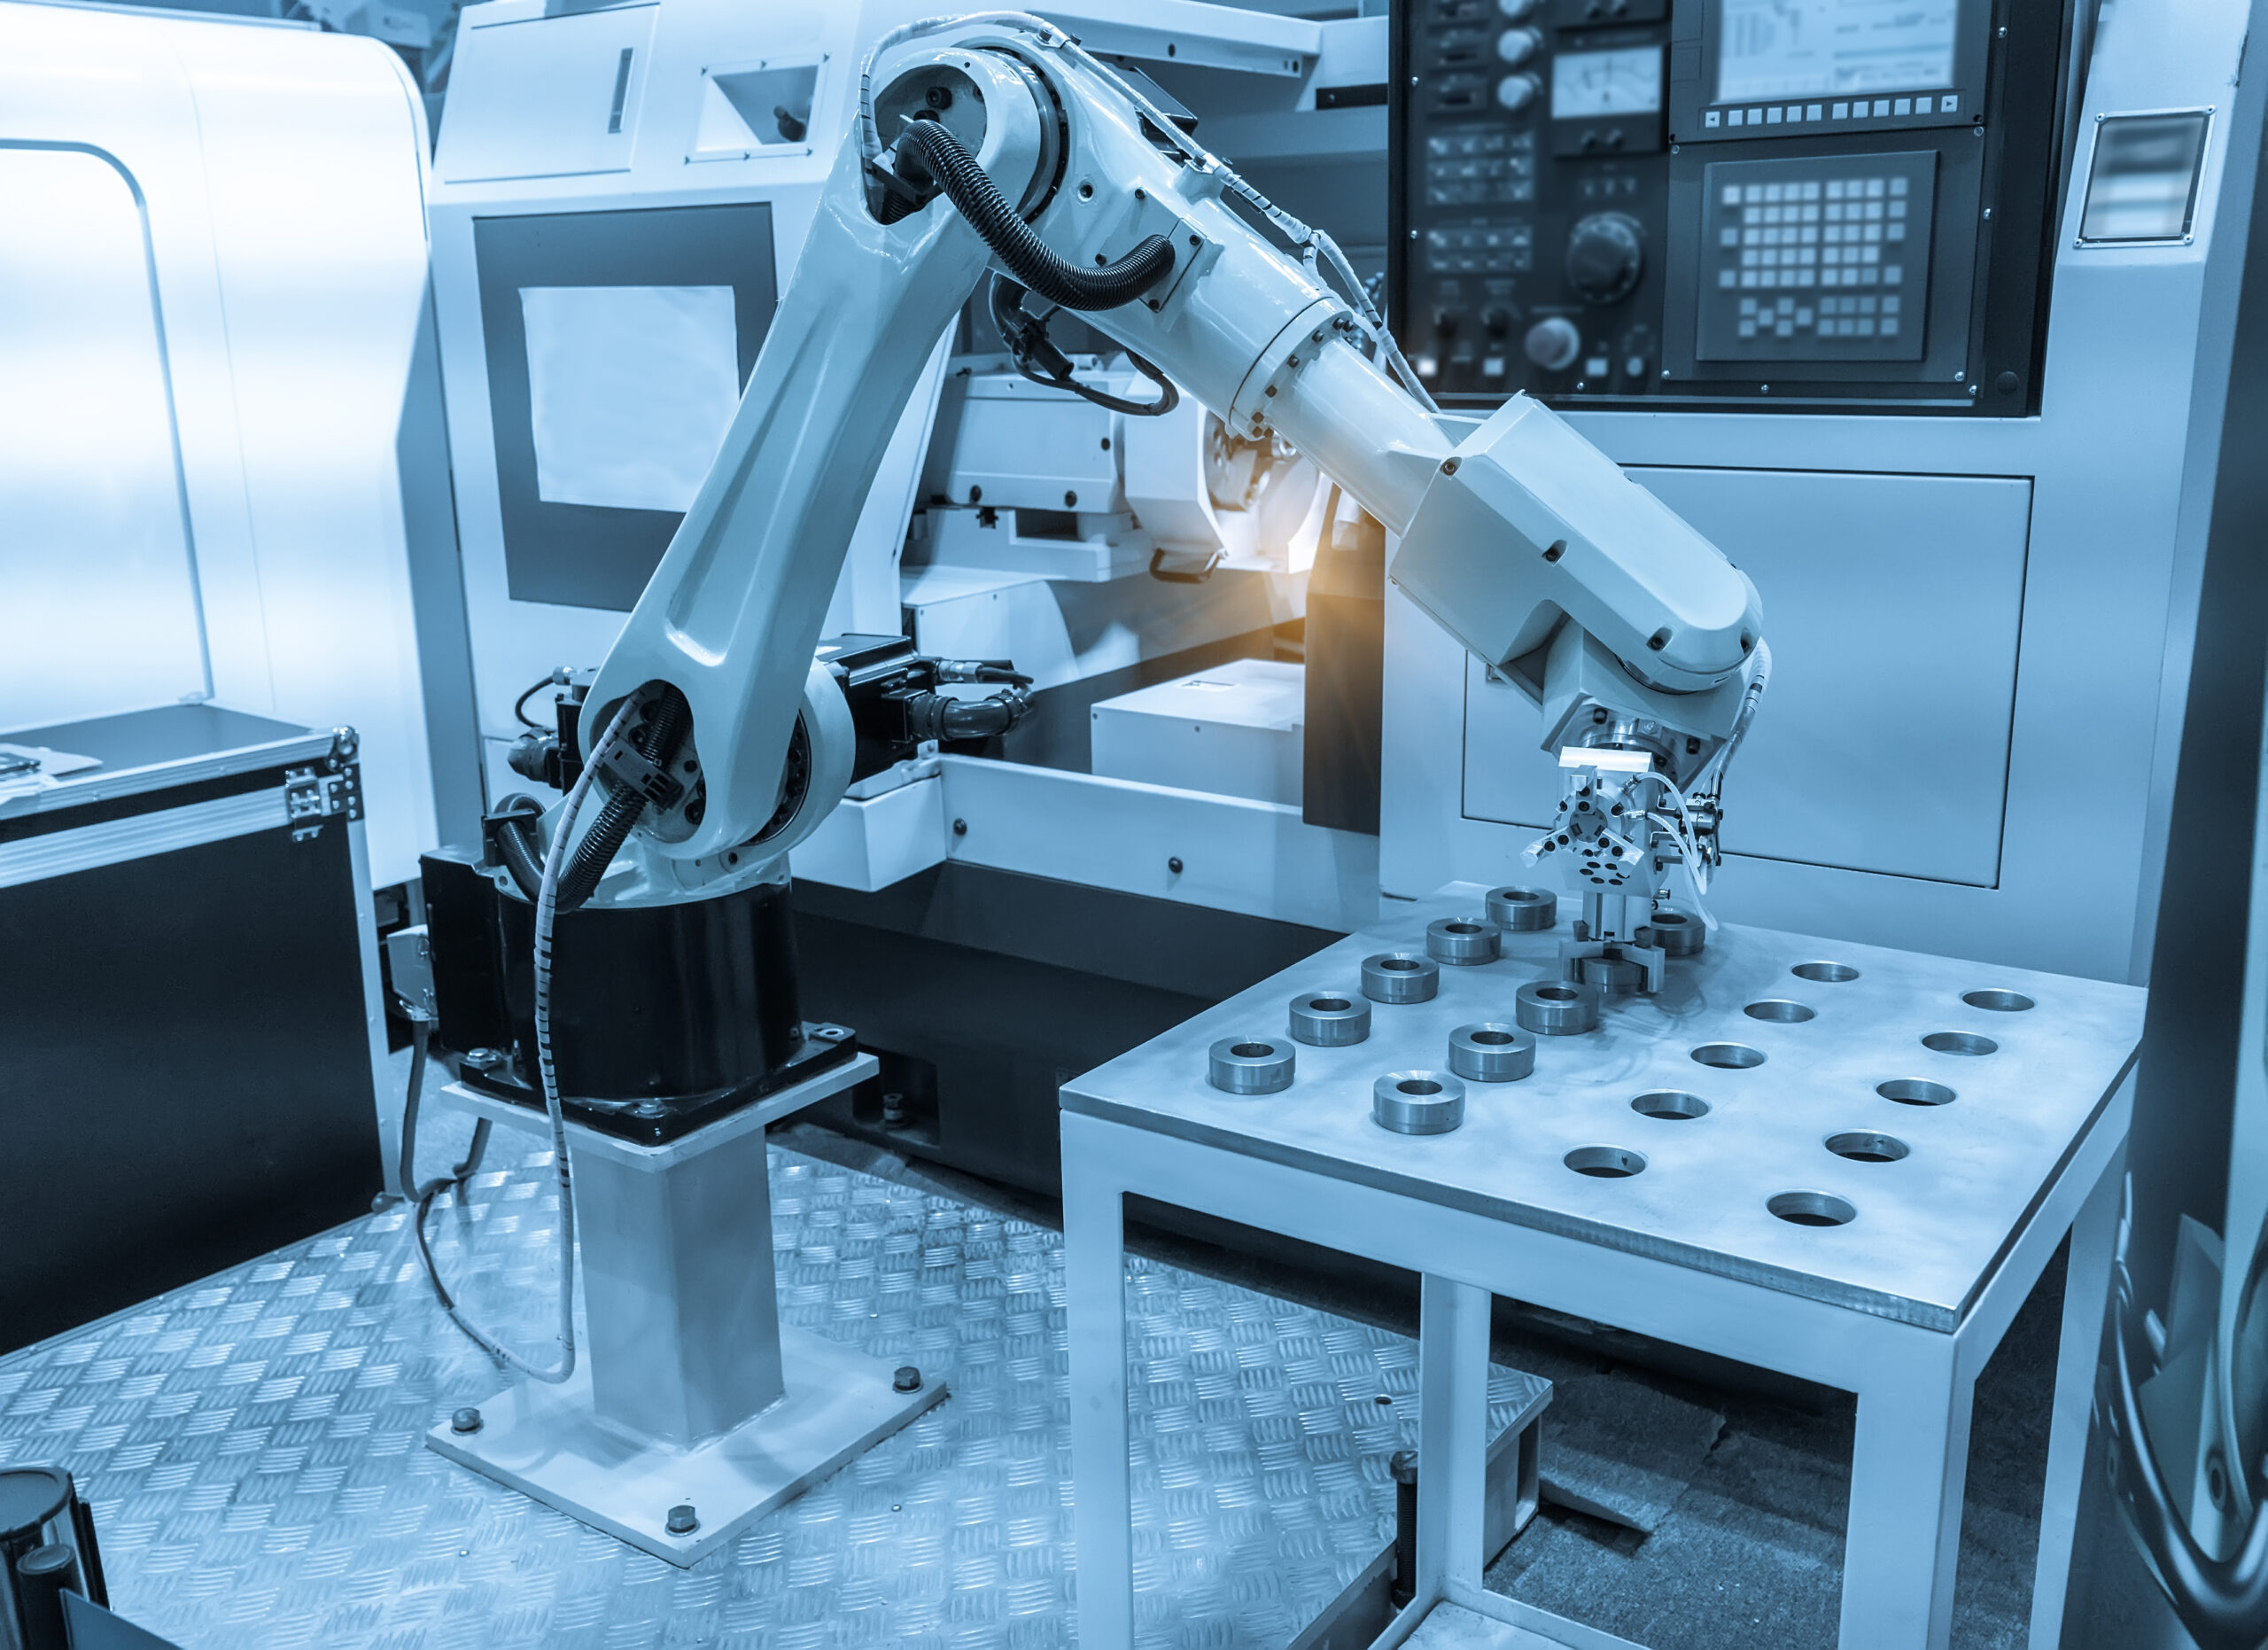
Het bewerken van complexe componenten op conventionele 3-assige machines vereist vaak meerdere opspanbeurten om verschillende zijden te bewerken, terwijl meerassige machines vrijwel alle bewerkingen, met uitzondering van het basisoppervlak, in één enkele opspanning kunnen uitvoeren. Bij massaproductie worden dergelijke tijdsbesparingen aanzienlijk versterkt, wat de algehele doorvoer van de productielijn direct verhoogt.
Optimaliseren van snijomstandigheden
Bij meerassige bewerking wordt een roterende kop of draaitafel gebruikt om het snijgereedschap in de optimale hoek ten opzichte van het werkstuk te positioneren. Dit maakt het mogelijk om diepe holtes, schuine oppervlakken en complexe gebogen oppervlakken te bewerken – gebieden die onmogelijk te bewerken zijn met drie-assige bewerkingsmachines of waarvoor gespecialiseerd gereedschap nodig is.
Bij meerassige interpolatie kan de zijkant van het gereedschap in plaats van de snijkant worden gebruikt om te snijden, of kan de optimale hoek tussen de gereedschapsas en het te bewerken oppervlak altijd worden gehandhaafd. Dit vergroot effectief het snijcontactoppervlak en verbetert de materiaalafvoersnelheid.
Bij massaproductie leiden minder gereedschapswisselingen en stabielere gereedschapskosten direct tot een hogere algehele efficiëntie van de apparatuur en beter beheersbare productiekosten.

Verbeter de oppervlakteafwerking
Meerassige bewerking maakt het mogelijk dat de punt van de kogelvormige frees het laagste punt van zijn lineaire snelheid binnen de bewerkingszone vermijdt door middel van continue aanpassing van de gereedschapshoek. Dit resulteert in een gelijkmatigere en hoogwaardigere oppervlakteafwerking over het gehele gebogen oppervlak. Hierdoor voldoen veel componenten direct na bewerking in het bewerkingscentrum aan de specificaties, waardoor nabewerking door middel van handmatig polijsten of gespecialiseerd slijpen overbodig wordt.
Vereenvoudig het ontwerp van armaturen
Omdat het werkstuk slechts één klemhandeling vereist, kan het ontwerp van de opspaninrichting aanzienlijk worden vereenvoudigd. Meestal volstaat dan een grondplaat of een eenvoudige bankschroef. Dit verlaagt niet alleen de gereedschapskosten per productiebatch, maar stroomlijnt ook het klemproces voor de operator, waardoor de stilstandtijd als gevolg van complexe aanpassingen aan de opspaninrichting tot een minimum wordt beperkt.
Vergelijking van CNC-bewerking in grote volumes met prototyping in kleine volumes
| Aspect | CNC-bewerkingen met grote volumes | Prototyping in lage volumes |
| Kostenfocus | Lage kosten per eenheid dankzij schaalvoordelen | Een acceptabele hogere kostprijs per eenheid in ruil voor snelheid en flexibiliteit. |
| Productie hoeveelheid | Duizenden tot miljoenen identieke onderdelen | Een paar tot honderden onderdelen, vaak variërend |
| Procesoptimalisatie | Sterk geoptimaliseerde, vaste processen voor maximale snelheid en minimale verspilling. | Flexibele, aanpasbare processen voor iteratieve veranderingen |
| Gereedschappen en instellingen | Aanzienlijke investering vooraf in specifieke gereedschappen en automatisering. | Minimale insteltijd, vaak met gebruik van standaardgereedschap en snelwisselsystemen. |
| Levertijd | De initiële insteltijd is langer, maar de cyclustijd per onderdeel is erg kort zodra het apparaat in werking is. | Zeer korte initiële levertijd, maar langere cyclustijd per onderdeel. |
Proces en apparatuur
- Prototypen in kleine oplages: De processen zijn flexibel en maken doorgaans gebruik van veelzijdige apparatuur. De werkzaamheden kunnen worden vereenvoudigd, waarbij snelheid soms ten koste gaat van optimalisatie. Bij de materiaalkeuze kunnen gemakkelijk bewerkbare alternatieven worden gebruikt.
- Productie in grote volumes: De processen zijn sterk geoptimaliseerd en vastgelegd, met gebruikmaking van gespecialiseerde, geautomatiseerde apparatuur en op maat gemaakte gereedschappen. De werkzaamheden zijn nauwgezet ontworpen om de cyclustijden per eenheid met seconden te verkorten, waarbij meerdere processen potentieel geïntegreerd kunnen worden. De materiaalkeuze is strikt gedefinieerd en vastgelegd.
Kostenstructuur
- Prototypen in kleine oplages: De kosten worden voornamelijk bepaald door eenmalige engineeringkosten, waaronder programmering, procesvoorbereiding en insteltijd. De bewerkingskosten per eenheid zijn hoog, maar de totale uitgaven blijven laag vanwege het lage volume. Voor snelheid wordt een meerprijs betaald.
- Productie in grote volumesDe kosten worden voornamelijk bepaald door de bijkomende kosten – de materiaalkosten, arbeidsuren, gereedschapskosten en het energieverbruik per onderdeel. Een aanzienlijke initiële investering is nodig voor gereedschap en procesontwikkeling, maar schaalvoordelen spreiden deze kosten over duizenden onderdelen, waardoor de kostprijs per stuk tot een minimum wordt beperkt.
Kwaliteitscontrolemethoden:
- Prototypen in kleine oplages: De kwaliteitscontrole is uitgebreid en handmatig. Een volledige dimensionale inspectie wordt doorgaans uitgevoerd op het eerste exemplaar of elk afzonderlijk stuk om te garanderen dat het voldoet aan het ontwerp, met als doel 'het goed te doen'.
- Productie in grote volumes: Kwaliteitscontrole is statistisch en geautomatiseerd. Het berust op strikte procescontrole (SPC), die consistentie over volledige productiebatches waarborgt door middel van regelmatige bemonstering en geautomatiseerde inspectie tijdens de productie, met de nadruk op 'het elke keer hetzelfde doen'.
Supply Chain
- Prototyping in kleine series: Relaties in de toeleveringsketen zijn flexibel en omvatten doorgaans directe samenwerking tussen ontwerpingenieurs en agile prototyping-workshops of geïntegreerde bewerkingsfaciliteiten, waarbij snelle respons prioriteit heeft.
- Productie in grote volumes: Relaties in de toeleveringsketen zijn rigoureus en langdurig, met strenge leveranciersaudits, contractproductie, langetermijnovereenkomsten en complexe logistieke planning, waarbij stabiliteit en betrouwbaarheid prioriteit hebben.
Tips voor ontwerp gericht op maakbaarheid bij CNC-projecten met grote volumes.
Ontwerpoptimalisatie
Ontwerpers moeten nauw samenwerken met procesingenieurs om ervoor te zorgen dat onderdelen zo goed mogelijk bewerkbaar zijn en tegelijkertijd aan de functionele eisen voldoen. Dit houdt in: het vermijden van kenmerken zoals diepe holtes en minuscule interne hoeken die moeilijk toegankelijk zijn voor snijgereedschap; het ontwerpen van referentieoppervlakken en structuren die een gemakkelijke klemming mogelijk maken. Een ontwerp dat geoptimaliseerd is voor productie, verkort direct de bewerkingscycli, minimaliseert gereedschapslijtage en verlaagt het afvalpercentage.
Nauwe tolerantiecontrole
Ontwerpers dienen de functionele eisen nauwkeurig te analyseren en de noodzakelijke toleranties alleen toe te passen op contactoppervlakken, afdichtingsoppervlakken of kritische montageoppervlakken.
Voor niet-kritische afmetingen dienen ruime standaardtoleranties te worden gehanteerd. Ruimere toleranties maken het gebruik van agressievere snijparameters mogelijk, verminderen gereedschapslijtage, verkorten de inspectietijd en verhogen de opbrengst, wat leidt tot aanzienlijke kostenbesparingen in alle productiefasen.
Materiaalkeuze
Naast de intrinsieke kosten van het materiaal moet men ook rekening houden met de bewerkbaarheid, de slijtage van het gereedschap, de vereisten voor warmtebehandeling en de daaropvolgende kosten voor oppervlaktebehandeling.
Voor constructieonderdelen kunnen bijvoorbeeld gemakkelijk bewerkbare aluminiumlegeringen of specifieke voorgeharde staalsoorten over het algemeen kosteneffectiever zijn dan materialen met een hoge hardheid die nabewerking met warmtebehandeling vereisen. Materiaalconsistentie, leveringsbetrouwbaarheid en traceerbaarheid zijn eveneens cruciale overwegingen voor projecten met grote volumes.
Overwegingen met betrekking tot procesintegratie
Een effectief ontwerp minimaliseert de behoefte aan nabewerking. Ontwerpers moeten bijvoorbeeld handmatig ontbramen vermijden, frezen, boren, tappen en gedeeltelijke inspectie integreren in één CNC-bewerking en montagepunten en geleidbaarheidseisen plannen voor oppervlaktebehandelingen zoals anodiseren of poedercoaten. Een meer geavanceerde optimalisatie is het samenvoegen van meerdere onderdelen tot één geheel, wat de assemblagekosten elimineert en de voorraad onderdelen vermindert.
Kwaliteitscontroleplanning
Tijdens het ontwerp moet worden overwogen of de afmetingen van de componenten een efficiënte en nauwkeurige inspectie mogelijk maken. Onderdelen die intern moeilijk te meten zijn of complexe oppervlaktecontouren moeten worden vermeden.
Stel duidelijke inspectiereferenties en toegangszones vast voor kritische afmetingen, rekening houdend met het mogelijke gebruik van go/no-go-meetinstrumenten of geautomatiseerde visuele inspectie. Een ontwerp dat eenvoudige inspectie mogelijk maakt, vormt de basis voor het waarborgen van consistente kwaliteit bij grootschalige productie.
Evaluatie van de wedstrijdstrategie
De kleminrichting moet tijdens de ontwerpfase worden bedacht. Een ideaal ontwerp biedt een groot, vlak referentieoppervlak met voldoende klemoppervlak of voorgeboorde schroefgaten. Overweeg het gebruik van gestandaardiseerde opspaninrichtingen of het ontwerpen van specifieke, efficiënte opspaninrichtingen voor meerdere onderdelen, zodat meerdere componenten in één bewerking kunnen worden bewerkt. Dit is een van de belangrijkste methoden om de efficiëntie bij grootschalige productie te verhogen.
Algemene uitdagingen en oplossingen bij CNC-productie op grote schaal
Machineonderhoud en investeringen
De aanschaf van krachtige, stabiele CNC-machines en automatiseringssystemen vereist een aanzienlijke investering vooraf. Tegelijkertijd moeten proactieve, voorspellende onderhoudsprogramma's worden ingevoerd om een ononderbroken massaproductie te garanderen. Het verwaarlozen van onderhoud leidt tot ongeplande stilstand, waarvan de kosten bij grootschalige productie aanzienlijk hoger uitvallen en alle efficiëntievoordelen teniet kunnen doen.
Geschikte gebruiksscenario's
CNC-bewerking voor grote volumes is niet voor elk onderdeel ideaal. De geschiktheid hangt af van de balans tussen het jaarlijkse productievolume en de complexiteit van het onderdeel. Het is het meest geschikt voor metalen of kunststof onderdelen met een hoge jaarlijkse vraag, complexe geometrieën en strenge precisie-eisen, zoals auto-onderdelen, behuizingen voor medische apparatuur en hoogwaardige elektronica-behuizingen.
Voor eenvoudigere onderdelen of onderdelen met een lage productieomvang zijn traditionele methoden zoals stempelen of gieten vaak kosteneffectiever. Daarom moet er vóór de start van een project een grondige technische en economische analyse worden uitgevoerd.
Coördinatie van de toeleveringsketen en de productie
Elk tekort aan grondstoffen of hulpstoffen zal ertoe leiden dat de gehele productielijn stil komt te liggen. De uitdaging ligt in het garanderen van een continue en stabiele aanvoer van de aanzienlijke hoeveelheden metaalstaven, koelvloeistof en andere materialen die nodig zijn voor massaproductie.
Strategische partnerschappen met betrouwbare leveranciers moeten worden aangegaan en modellen zoals voorraadbeheer door de leverancier moeten worden geïmplementeerd om marktschommelingen te beperken.
Kwaliteitsborging bij serieproductie
Het opzetten van een systematisch kwaliteitsborgingskader gebaseerd op statistische procescontrole. Dit houdt in dat er regelmatig steekproefsgewijze inspectiepunten worden ingesteld in kritieke procesfasen, en dat er geautomatiseerde inline-meetapparatuur wordt geïntegreerd voor realtime feedback en compensatie.
Kwaliteitscontrole bij CNC-bewerking in grote volumes
Implementeer statistische procescontrole
In plaats van uitsluitend te vertrouwen op 100% inspectie, worden tijdens de productie regelmatig en systematisch steekproefsgewijs metingen van kritische afmetingen uitgevoerd. De meetgegevens worden weergegeven op controlekaarten om realtime trends in gemiddelde en spreidingsvariaties te volgen.
Als gegevenspunten abnormale schommelingen vertonen of de controlelimieten overschrijden, activeert het systeem onmiddellijk waarschuwingen die wijzen op mogelijke systematische procesafwijkingen. Dit maakt ingrijpen mogelijk voordat er een aanzienlijke hoeveelheid niet-conforme output ontstaat, waardoor preventieve kwaliteitscontrole wordt bereikt.
Geautomatiseerde inspectie
Vóór de bewerking detecteert de sensor automatisch de positie van het werkstuk en voert een compensatie voor de oorsprongafwijking uit; tijdens of na de bewerking meet deze automatisch de kritische afmetingen.
De meetgegevens worden automatisch teruggekoppeld naar het CNC-systeem, waar vergelijking met theoretische waarden zorgt voor realtime, automatische aanpassing van de gereedschapscompensatiewaarden, waardoor de afmetingen binnen de tolerantiebanden blijven.
Eerste artikelinspectie
Vóór massaproductie of na aanpassingen aan de matrijs is een volledige maatinspectie van het eerste exemplaar vereist. Deze stap valideert niet alleen de conformiteit van het onderdeel, maar controleert ook het bewerkingsprogramma, de procesparameters en de instelling van de opspaninrichting. Hiervoor wordt doorgaans zeer nauwkeurige apparatuur gebruikt, zoals een coördinatenmeetmachine, om gedetailleerde gegevensrapporten te genereren. Batchproductie kan pas van start gaan nadat de nauwkeurigheid is bevestigd.
Productie traceerbaarheid
Wijs een unieke identificatiecode toe aan elke productiebatch of elk afzonderlijk onderdeel. Koppel deze identificatiecode via het productie-uitvoeringssysteem aan uitgebreide productiegegevens, zoals grondstofbatches, gebruikte apparatuur, operators, bewerkingstijden en inspectieresultaten. Als er kwaliteitsproblemen ontstaan, maakt dit systeem een snelle en nauwkeurige oorzaakanalyse mogelijk, waarmee kan worden vastgesteld of het probleem te wijten is aan materiaal, apparatuur of procesafwijkingen.
Beheer de levenscyclus van tools strikt.
De conditie van het gereedschap is een directe factor die de dimensionale stabiliteit van de bewerking beïnvloedt. Een gereedschapsbeheersysteem moet worden gebruikt om de volledige levenscyclus van elk gereedschap te documenteren, van aanschaf en voorinstelling tot gebruik en afvoer.
De verwachte levensduur moet worden bepaald op basis van de te bewerken materialen en parameterinstellingen, waarbij waarschuwingen voor vervanging worden gegeven voordat de drempelwaarde is bereikt. Tegelijkertijd moeten regelmatige slijtage-inspecties worden uitgevoerd om plotselinge kwaliteitsvermindering door gereedschapsafbrokkeling of overmatige slijtage te voorkomen en zo stabiele bewerkingsomstandigheden te garanderen.
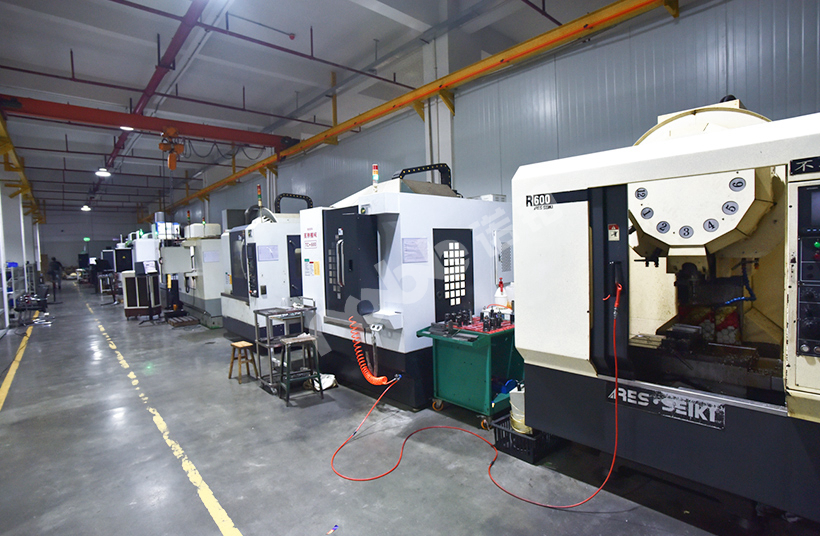
EDELE'CNC-bewerking in grote volumes
Bij NOBLE zijn we gespecialiseerd in het leveren van precisie, efficiëntie en betrouwbaarheid door middel van onze geavanceerde CNC-bewerkingsdiensten voor grote volumes . We transformeren uw ontwerp in duizenden of zelfs miljoenen identieke en hoogwaardige onderdelen, waarbij we consistentie en kosteneffectiviteit in elke productiefase garanderen.
Onze mogelijkheden:
- Geavanceerde productietechnologie
- Design for Manufacturing (DFM)-partnerschap
- Geïntegreerde kwaliteitsborging
- Schaalbaar productie- en toeleveringsketenbeheer
FAQ
Hoe verlaagt CNC-bewerking op grote schaal de kosten per onderdeel?
Massabewerking leidt tot lagere kosten per onderdeel dankzij schaalvoordelen. De aanzienlijke investering vooraf in geoptimaliseerde programmering, op maat gemaakte mallen en gespecialiseerd gereedschap wordt terugverdiend over een groot aantal geproduceerde eenheden.
Wat zijn de belangrijkste voordelen van het gebruik van meerassige CNC-machines voor massaproductie?
Een 5-assige CNC-machine kan in één enkele bewerking vrijwel alle zijden van een onderdeel bereiken. Dit elimineert fouten door herpositionering, garandeert een hogere maatnauwkeurigheid en de mogelijkheid om complexe geometrieën te bewerken, en reduceert de niet-snijtijd drastisch. Bij grote volumes vertaalt dit zich in een snellere algehele doorvoer, consistente kwaliteit en de mogelijkheid om complexere, geconsolideerde onderdelen te ontwerpen die de assemblagebehoefte verminderen.
Wanneer is CNC-bewerking de juiste keuze boven gieten of stempelen voor grote volumes?
CNC-bewerking is ideaal voor grote volumes wanneer onderdelen complexe geometrieën, nauwe toleranties of superieure materiaaleigenschappen van massief materiaal vereisen. Voor zeer eenvoudige vormen in extreem grote volumes worden stempelen of gieten kosteneffectiever vanwege de nog snellere cyclustijden.
Wat zijn de grootste uitdagingen bij CNC-projecten met grote volumes?
De belangrijkste uitdagingen zijn het handhaven van een constante kwaliteit gedurende het hele productieproces, het beheersen van gereedschapslijtage en het plannen van preventief onderhoud om ongeplande stilstand te voorkomen, het optimaliseren van elke seconde van de cyclustijd en het garanderen van een betrouwbare toeleveringsketen voor materialen en verbruiksartikelen.
Welke materialen worden het meest gebruikt voor CNC-bewerking op grote schaal?
Aluminiumlegeringen zijn de beste keuze vanwege hun lichte gewicht en goede sterkte. Verschillende staalsoorten worden geselecteerd op sterkte en duurzaamheid. Technische kunststoffen worden gebruikt voor elektrische en lichtgewicht componenten.






