
Pengenalan
Jurutera itu telah menyiapkan lukisan reka bentuk bahagian, dan ia kelihatan hebat di skrin. Tetapi inilah masalahnya: bagaimana anda sebenarnya membuat benda ini?
Terdapat dua laluan yang luas. Satu adalah aditif. Iaitu prototaip pantas—membina bahagian lapisan demi lapisan terus daripada fail digital. Satu lagi adalah formatif. Iaitu pengacuan konvensional, membentuk bahan menggunakan alat keras. Kedua-duanya kelihatan serupa pada permukaannya. Sebenarnya tidak. Perbezaannya sangat mendalam.
Beginilah keadaannya. Tiada satu kaedah pun yang lebih baik secara universal. Itu satu perangkap. Persoalan sebenar ialah kaedah mana yang sesuai dengan projek khusus anda. Volum penting. Garis masa penting. Kerumitan reka bentuk penting. Matlamat komersial anda paling penting.
Apakah Prototaip cepat?
Mari kita takrifkan prototaip pantas dahulu. Ia merupakan satu set proses tambahan. Jurutera bermula dengan fail CAD. Mesin membina bahagian dengan menambah bahan lapisan demi lapisan. Tiada acuan. Tiada perkakasan. Hanya reka bentuk digital dan mesin.
Anda mempunyai beberapa teknologi biasa di bawah payung ini:
- FDM(Pemodelan Pemendapan Berlakur). Bayangkan filamen plastik yang diekstrusi melalui muncung. Mudah, murah, sesuai untuk model asas.
- SLA(Stereolitografi). Menggunakan laser untuk mengawet resin cecair. Permukaan yang lebih licin. Perincian yang lebih baik.
- SLS(Pensinteran Laser Selektif). Laser menggabungkan serbuk nilon. Tiada struktur sokongan diperlukan. Bahagian yang kuat dan berfungsi.
- DMLS/SLM(Pensinteran Laser Logam Langsung). Konsep yang sama, tetapi dengan serbuk logam. Titanium, aluminium, keluli tahan karat. Untuk bahagian logam.
Ciri-ciri utama inilah yang membezakannya daripada pembuatan tradisional. Anda tidak perlu menunggu berminggu-minggu untuk acuan. Anda terus beralih daripada fail digital ke bahagian fizikal. Jika reka bentuk berubah, anda hanya perlu menekan butang cetak sekali lagi. Ini sesuai untuk kerja berulang—cubalah, rosakkannya, betulkannya, cuba lagi.
Jadi di manakah ini sesuai? Prototaip pantas adalah yang terbaik untuk pengesahan reka bentuk, menyemak bentuk dan kesesuaian, ujian fungsian dan pengeluaran volum rendah apabila anda hanya memerlukan segelintir bahagian. Ia bukan untuk membuat seribu unit. Ia adalah untuk mendapatkan reka bentuk yang betul sebelum anda komited kepada perkakasan keras.
Apakah Acuan Konvensional?
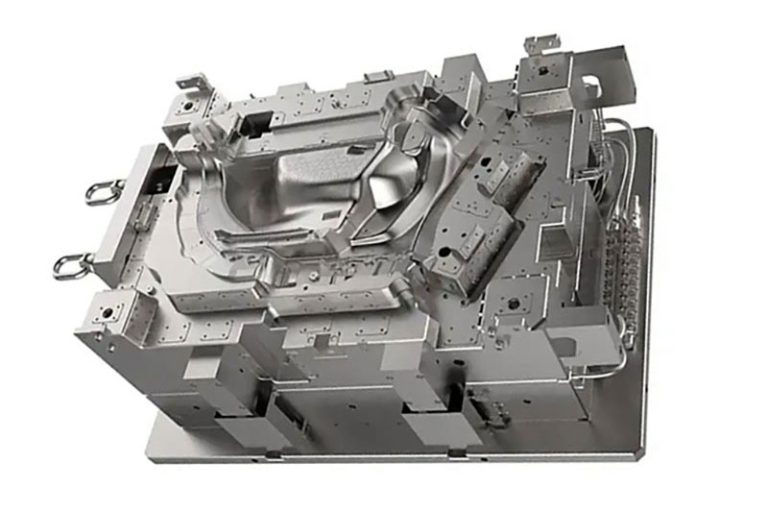
Sekarang lihat sisi yang lain. Acuan konvensional diperbuat daripada perkakas keras. Anda memesin acuan daripada keluli atau aluminium. Ia merupakan rongga fizikal yang kekal. Sebaik sahaja ia dibuat, ia akan dibaiki.
Proses biasa di bawah kategori ini:
- Pencetakan suntikan untuk plastik. Tenaga utama pengeluaran besar-besaran. Plastik cair ditembak ke dalam rongga keluli, disejukkan dan dikeluarkan.
- lakonan die untuk logam. Logam cair disuntik ke dalam acuan. Cepat, tepat, baik untuk aluminium dan zink.
- Pengacuan mampatan untuk komposit. Bahan yang telah dipanaskan terlebih dahulu ditekan ke dalam acuan yang dipanaskan. Biasa untuk termoset dan bahagian yang diperkukuh gentian.
- Pencetakan suntikan logam (MIM)Menggabungkan metalurgi serbuk dengan acuan suntikan plastik untuk bahagian logam kecil yang kompleks.
Ekonomi di sini berubah sama sekali. Kos pendahuluan adalah tinggi. Anda membayar untuk acuan. Keluli memerlukan wang. Pemesinan memerlukan masa. Tetapi sebaik sahaja acuan dibuat, kos seunit hampir tidak berkurangan. Anda menggunakan beribu-ribu atau berjuta-juta alat ganti dengan harga yang murah setiap satu.
Walau bagaimanapun, terdapat satu keseimbangan. Acuan memaksa disiplin. Anda mesti mereka bentuk dengan peraturan—sudut draf supaya bahagian itu terlepas, ketebalan dinding yang seragam untuk mengelakkan tanda sinki, lokasi pintu pagar yang betul. Anda tidak boleh membuat sebarang bentuk. Acuan menentukan reka bentuk.
Jadi bilakah anda menggunakan ini? Acuan konvensional adalah yang terbaik untuk pengeluaran volum tinggi. Ia adalah pilihan apabila anda memerlukan toleransi yang ketat, bahan gred pengeluaran dan proses yang boleh diramal dan diulang. Jika anda membuat seratus ribu unit, inilah jalan anda. Kesukaran awal akan membuahkan hasil dalam jangka masa panjang.
Perbandingan Head-to-Head
Mari kita letakkan kedua-dua pendekatan ini bersebelahan. Perbezaannya tidaklah halus. Ia membentuk setiap keputusan yang anda buat.
Kos struktur
Prototaip pantas memerlukan sedikit pendahuluan. Anda membayar untuk masa mesin dan bahan. Tetapi setiap bahagian berharga lebih kurang sama. Tiada ekonomi skala.
Acuan konvensional memberi kesan yang teruk pada mulanya. Alat itu sendiri mahal. Memesin keluli memerlukan masa dan kemahiran. Tetapi setelah selesai, setiap bahagian tambahan berharga beberapa sen.
Titik pulang modal biasanya berada di antara 500 dan 1,000 unit. Di bawah itu, prototaip pantas mengatasi jumlah kos. Di atas itu, acuan membayar balik dengan cepat.
Lead Time
Dengan prototaip pantas, anda boleh beralih daripada fail kepada bahagian dalam beberapa jam atau hari. Tiada menunggu pembuat alat. Tiada beratur untuk pemesinan acuan.
Acuan konvensional mengambil masa berminggu-minggu atau berbulan-bulan. Acuan mesti direka bentuk, diprogramkan, dimesin dan diuji. Anda tidak boleh tergesa-gesa tanpa mempertaruhkan kualiti.
Kebebasan Reka Bentuk
Di sinilah prototaip pantas tiada tandingan. Tiada kekangan reka bentuk. Anda boleh membina kekisi dalaman. Anda boleh mencetak saluran yang berpusing dan berpusing. Potongan bawah tidak penting. Mesin membina apa yang anda lukis.
Acuan konvensional mengenakan peraturan yang ketat. Sudut draf diperlukan. Ketebalan dinding mesti seragam. Potongan bawah memerlukan tindakan sisi atau pengangkat yang mahal. Acuan itu sendiri menentukan bentuk yang mungkin.
Sifat Bahan
Bahan prototaip pantas telah banyak berkembang. Tetapi ia masih mempunyai kelemahan. Bahagian-bahagiannya adalah anisotropik—ia lebih kuat di sepanjang garis lapisan berbanding merentasinya. Lekatan lapisan sentiasa merupakan titik kegagalan yang berpotensi.
Acuan konvensional menggunakan bahan pengeluaran sebenar. Ia adalah isotropik. Kekuatan adalah sama dalam setiap arah. Pensijilan bahan adalah standard. Anda tahu dengan tepat apa yang anda dapat.
kemasan permukaan & Toleransi
Prototaip pantas memberikan permukaan yang baik. Sesetengah teknologi, seperti SLA, agak licin. Tetapi kebanyakannya memerlukan pemprosesan pasca—pengamplasan, penggilapan, penyalutan—untuk mencapai kualiti pengeluaran. Toleransi adalah baik tetapi berbeza mengikut mesin dan bahan.
Acuan konvensional menghasilkan permukaan gred acuan terus dari alat. Teksturnya konsisten. Toleransinya ketat dan boleh diulang merentasi ribuan kitaran.
Keupayaan Isipadu
Prototaip pantas adalah untuk volum rendah. Satu hingga seratus unit adalah tipikal. Dengan ladang cetak yang menjalankan berbilang mesin, anda boleh menambah sehingga seribu unit. Tetapi itu memang mencabar.
Acuan konvensional bermula pada seribu dan mencecah berjuta-juta. Sebaik sahaja alat dibuat, isipadu bukanlah satu kekangan. Mesin hanya terus berkitar.
Jadi, inilah kesimpulan praktikalnya. Prototaip pantas adalah untuk bahagian hadapan—penerokaan reka bentuk, ujian awal dan keperluan kuantiti yang rendah. Acuan konvensional adalah untuk bahagian belakang—skala pengeluaran, kebolehulangan dan bahan yang diperakui. Pilihannya bukan tentang yang mana lebih baik. Ia tentang kedudukan anda dalam kitaran pembangunan.
Jalan Tengah: Perkakas Pantas & Alat Jambatan
Dua ekstrem itu jelas. Prototaip pantas memberikan anda bahagian yang pantas, tetapi kos seunit kekal tinggi. Acuan konvensional memberikan anda kos seunit yang rendah tetapi memerlukan wang yang besar dan masa pendahuluan. Terdapat jalan tengah. Ia patut dipertimbangkan.
Di sinilah penggunaan perkakas pantas dan perkakas jambatan memainkan peranan. Ideanya mudah. Anda membina alat dengan lebih pantas dan lebih murah daripada acuan keluli pengeluaran penuh. Ia tidak akan berfungsi selama-lamanya. Tetapi ia berfungsi cukup lama untuk membantu anda melalui fasa kritikal.
Berikut adalah pendekatan biasa:
Acuan aluminium. Mesin aluminium lebih pantas daripada keluli. Ia lebih lembut, jadi jangka hayat alat lebih pendek. Tetapi anda boleh mendapatkan 1,000 hingga 10,000 bahagian daripadanya. Bagi kebanyakan produk, itu sudah cukup untuk melancarkan, mengesahkan pasaran dan menjana pendapatan sementara acuan keluli sedang dibina.
Acuan cetakan 3D . Anda mencetak teras dan rongga acuan secara langsung. Bukan untuk pengacuan suntikan tekanan tinggi. Tetapi untuk tuangan uretana—tuangan vakum—ia berfungsi dengan baik. Anda mendapat larian bahagian yang pendek dengan perincian yang baik.
Acuan silikon adalah contoh klasik. Anda menuang acuan induk, membuat silikon negatif dan menuang resin poliuretana. Setiap acuan menghasilkan 10 hingga 50 bahagian. Kos rendah. Pemulihan yang cepat.
Jadi, bilakah anda menggunakan jalan tengah ini?
Pengesahan pasaran adalah salah satunya. Anda memerlukan alat ganti sebenar untuk ditunjukkan kepada pengedar atau diuji dengan pelanggan. Bukan seribu. Mungkin lima puluh. Perkakas jambatan membawa anda ke sana tanpa menunggu keluli.
Pengeluaran rintis adalah satu lagi. Anda mahu menjalankan barisan pemasangan, melatih pekerja dan menyelesaikan prosesnya. Peralatan keras belum siap. Peralatan jambatan mengisi jurang.
Inventori pra-pelancaran adalah penting. Anda memerlukan stok untuk pelancaran. Acuan keluli sedang dimesin. Anda tidak boleh menunggu. Perkakas jambatan membolehkan anda membina inventori sekarang, bertukar kepada alat pengeluaran kemudian.
Istilah praktikal untuk ini ialah prototaip pantas untuk pembuatan. Anda menggunakan kaedah perkakas pantas untuk menghasilkan bahagian gred pengeluaran, cuma dalam jumlah yang lebih rendah. Ia merupakan strategi peralihan. Dan ia selalunya membuat perbezaan antara mencapai tempoh pelancaran dan terlepasnya.
Contoh Aplikasi Khusus Industri
Teori ini berguna. Tetapi anda dapat melihat keputusan sebenar berlaku dalam industri tertentu. Beginilah cara sektor yang berbeza sebenarnya memilih antara kaedah ini.
Perubatan & Penjagaan Kesihatan
| Permohonan | kaedah | rasional |
| Panduan pembedahan | Prototaip cepat | Geometri khusus pesakit. Kegunaan sekali sahaja. Tiada perkakas yang masuk akal. |
| Alat bantu pendengaran tersuai | Prototaip cepat | Penyesuaian besar-besaran. Setiap unit adalah unik. Aliran kerja digital. |
| Picagari, botol | Acuan Konvensional | Isipadu ultra tinggi. Toleransi yang ketat. Keperluan kesterilan. |
| Implan ortopedik | Kedua-dua | Struktur kekisi untuk pertumbuhan tulang memerlukan bahan tambahan. Komponen isipadu tinggi masih menggunakan pengacuan. |
Sektor perubatan berpecah. Peranti khusus pesakit menjadi bahan tambahan. Acuan pakai buang bervolum tinggi kekal dengan acuan konvensional.
Automotif
| Permohonan | kaedah | rasional |
| Bahagian dalam kereta konsep | Prototaip cepat | Satu atau dua unit. Estetik sahaja. Tidak memerlukan ketahanan. |
| Kurungan enjin prototaip | Prototaip cepat | Pengujian fungsian sebelum memulakan penggunaan perkakasan. |
| Pemegang pintu, kemasan | Acuan Konvensional | Permukaan Kelas A diperlukan. Ketahanan UV penting. |
| Komponen bawah hud | Acuan Konvensional | Isipadu tinggi. Keperluan terma. Rintangan kimia. |
Automotif menggunakan prototaip pantas pada awal kitaran. Tetapi bahagian pengeluaran hampir selalu menggunakan acuan konvensional. Jumlahnya terlalu tinggi untuk mewajarkan apa-apa lagi.
Aeroangkasa & Pertahanan
| Permohonan | kaedah | rasional |
| Bahagian pesawat legasi | Prototaip cepat | Perkakas asal sudah ketinggalan zaman. Permintaan rendah. Bahan tambahan mengisi jurang. |
| Corak pemilihan pelaburan | Prototaip cepat | Saluran penyejukan kompleks dalam bilah turbin. Corak bercetak membolehkan geometri. |
| Komponen dalaman | Acuan Konvensional | Pensijilan kemudahbakaran yang ketat. Bahan mesti berkelayakan. |
Aeroangkasa adalah konservatif. Pensijilan mendorong pilihan. Tetapi untuk sokongan legasi dan geometri yang kompleks, prototaip pantas telah memainkan peranan yang kuat.
Elektronik Pengguna
| Permohonan | kaedah | rasional |
| Kes prototaip | Prototaip cepat | Ujian ergonomik. Pengesahan rupa dan rasa. |
| Pelancaran pengeluaran | Perkakas Pantas | Kelajuan ke pasaran. Perkakas jambatan menyediakan inventori sementara perkakas keras selesai. |
| Kurungan struktur | Acuan Konvensional | Keperluan kekuatan. Keperluan perisai EMI. |
| Kandang kalis air | Acuan Konvensional | Toleransi bawah 100 mikron. Pengedap mesti berfungsi secara konsisten. |
Elektronik pengguna hidup dengan pantas. Perkakas jambatan adalah perkara biasa di sini. Anda tidak boleh menunggu berbulan-bulan untuk keluli jika anda melancarkan sarung telefon.
Jentera Berat & Perindustrian
| Permohonan | kaedah | rasional |
| Jig pemasangan, lekapan | Prototaip cepat | Atas permintaan. Tempoh pemulihan yang pantas. Tekanan rendah. |
| Manifold hidraulik | Kedua-dua | Saluran dalaman yang kompleks menjadi tambahan. Reka bentuk standard kekal dimesin atau dibentuk. |
| Panel peralatan besar | Acuan Konvensional | Saiz pemacu kos. Isipadu mewajarkan alat tersebut. |
Peralatan industri menggunakan kedua-dua kaedah tersebut. Jig dan lekapan sangat sesuai untuk prototaip pantas. Bahagian pengeluaran mengikuti laluan konvensional melainkan geometri memerlukan sebaliknya.
Coraknya konsisten. Prototaip pantas dan perkakas pantas mendominasi peringkat awal—prototaip, bahagian khusus pesakit dan sokongan legasi permintaan rendah. Acuan konvensional mengambil alih apabila isipadu, pensijilan atau kemasan permukaan menjadi pemacu utama. Jalan tengah, perkakas jambatan, selalunya merupakan langkah bijak untuk pelancaran produk apabila kelajuan sama pentingnya dengan kualiti.
Kerangka Keputusan: Cara Memilih
Tiga Soalan Kritikal
Mulakan di sini. Tiga soalan ini akan mendorong anda ke arah jalan yang betul.
Apakah jumlah yang anda perlukan?
Ini adalah tuas yang terbesar.
Kurang daripada 100 unit? Gunakan prototaip pantas. Anda tidak boleh mewajarkan penggunaan perkakas pada kuantiti ini. Pengiraan tidak berkesan.
Antara 100 dan 5,000 unit? Anda berada di zon kelabu. Di sinilah perkakasan pantas dan perkakasan jambatan berfungsi. Acuan aluminium. Acuan silikon. Alatan bercetak 3D. Nombor menentukan pendekatan khusus.
Lebih 5,000 unit? Acuan konvensional mula masuk akal. Kos pendahuluan diagihkan secukupnya. Penjimatan seunit menjadi nyata.
Adakah geometri boleh dibentuk?
Sesetengah bentuk tidak boleh dibuat dengan acuan konvensional.
Fikirkan tentang saluran dalaman yang berpintal. Lekukan teruk yang memerlukan tindakan sampingan yang kompleks. Kekisi organik untuk pertumbuhan tulang. Geometri ini mungkin memaksa anda melakukan pembuatan tambahan walaupun pada jumlah yang lebih tinggi. Alat ini akan menjadi terlalu rumit atau mustahil untuk dibina. Prototaip pantas menjadi kaedah pengeluaran, bukan sekadar kaedah prototaip.
Apakah keperluan bahan anda?
Bahan adalah penting. Di sinilah acuan konvensional mempunyai kelebihan yang kuat.
Perlukan penarafan nyalaan yang diperakui? Dokumentasi biokeserasian? Sifat mekanikal khusus dengan kebolehkesanan penuh? Acuan konvensional menggunakan bahan yang layak, diuji dan diperakui. Proses ini disahkan.
Bahan prototaip pantas semakin bertambah baik. Tetapi ia masih ketinggalan dalam pensijilan dan konsistensi untuk aplikasi kritikal.
Kesilapan Biasa yang Perlu Dielakkan
Di sinilah orang ramai tersandung. Belajarlah daripada perkara ini.
Menyediakan alatan terlalu awal. Anda menggunakan acuan keluli sebelum reka bentuk disahkan. Kemudian anda menemui kecacatan. Kini anda tersekat dengan alatan mahal yang perlu diubah suai atau diganti. Sahkan dahulu. Kemudian alatan.
Menggunakan prototaip pantas untuk volum tinggi. Anda selesa dengan kelajuannya. Anda terus memesan bahagian daripada pencetak 3D. Tetapi anda tidak pernah melakukan analisis kos seunit. Pada seribu unit, anda telah membelanjakan lebih daripada kos acuan. Ketahui titik pulang modal.
Mereka bentuk untuk percetakan 3D tanpa mempertimbangkan skala. Anda mengoptimumkan pembuatan bahan tambahan. Struktur dalaman yang kompleks. Tiada sudut draf. Kemudian isipadu bertambah. Anda perlu beralih kepada pengacuan. Bahagian tersebut tidak boleh dibentuk. Anda perlu mereka bentuk semula dari awal. Sentiasa tanya: apa yang berlaku jika ini berlaku kepada isipadu?
Memandang rendah masa tunggu untuk acuan konvensional. Acuan keluli mengambil masa berminggu-minggu atau berbulan-bulan. Orang ramai melupakan perkara ini. Mereka merancang tarikh pelancaran tanpa mengambil kira pembuatan alat. Kemudian mereka berebut-rebut. Perkakas jambatan wujud untuk menyelesaikannya, tetapi hanya jika anda merancangnya.
Kerangka keputusan ini mudah dari segi struktur tetapi sukar untuk dilaksanakan. Ajukan soalan isipadu. Ajukan soalan geometri. Ajukan soalan bahan. Kemudian pilih laluan anda dan perhatikan perangkap biasa. Itulah cara anda mengelakkan pembaziran wang dan masa.
Mengenai NOBLE — Rakan Kongsi Dipercayai Anda dalam Pembuatan Ketepatan
Biar saya berterus terang tentang siapakah NOBLE dan apa yang kami lakukan. Anda mempunyai reka bentuk. Anda memerlukannya dibuat. Laluan dari prototaip ke pengeluaran jarang sekali lurus. Kami sedia membantu anda.
Siapa kita
NOBLE ialah syarikat pemesinan CNC dan pembuatan jitu. Tetapi penerangan itu tidak tepat. Tidak seperti biro percetakan 3D yang hanya menjalankan prototaip atau rumah pengacuan volum tinggi yang hanya menjalankan pengeluaran, kami berada di tengah-tengah. Kami mengendalikan kedua-dua hujung dan semua yang ada di antara. Jurutera datang kepada kami. Pereka produk bergantung pada kami. Inovator peranti perubatan mempercayai kami. Kami menyokong anda dari bahagian konsep pertama hingga pengeluaran penuh—dan melalui jambatan kritikal perkakasan pantas yang diabaikan oleh kebanyakan kedai.
Keupayaan Teras Kami
| Keupayaan | Butiran |
| CNC Machining | Pengisaran 3 paksi, 4 paksi dan 5 paksi; CNC beralih; Pemesinan gaya Switzerland |
| Bahan Diproses | Plastik kejuruteraan (ABS, PEEK, Ultem, Nilon), aluminium, keluli tahan karat, titanium, loyang, aloi eksotik |
| Perkakas Pantas | Acuan aluminium dan keluli lembut untuk pengeluaran jambatan—1,000 hingga 10,000 unit |
| prototaip | Prototaip mesin berketepatan tinggi untuk ujian fungsian dan pengesahan reka bentuk |
| Jumlah Pengeluaran | Isipadu rendah hingga sederhana—50 hingga 50,000+ unit—dengan kebolehulangan yang konsisten |
Pensijilan Kualiti
Kualiti bukanlah satu kriteria bagi kami. Ia adalah asasnya.
ISO 9001:2015 — Ini adalah garis dasar. Proses yang konsisten. Penambahbaikan berterusan. Kepuasan pelanggan merentasi semua industri.
ISO 13485:2016 — Ini adalah piawaian perubatan. Lebih ketat. Lebih menuntut. Ini bermakna kami mengikuti proses yang disahkan. Kami mengekalkan kebolehkesanan penuh. Kami mengurus risiko. Bagi syarikat peranti perubatan, pensijilan ini memendekkan tempoh masa kelayakan pembekal anda. Ia memberi anda keyakinan bahawa keperluan kawal selia anda dipenuhi.
Mengapa Perlu Bekerjasama Dengan NOBLE?
Kepakaran Teknikal Merentasi Proses
Kami bukan sahaja mengendalikan mesin. Kami membantu anda memutuskan proses mana yang masuk akal. Pasukan kejuruteraan kami menyemak reka bentuk anda. Kami mengenal pasti risiko kebolehkilangan. Kami mengesyorkan laluan yang paling kos efektif berdasarkan jumlah, garis masa dan keperluan bahan anda. Anda akan mendapat rakan kongsi, bukan vendor.
Peralihan Lancar dari Prototaip ke Pengeluaran
Sesetengah kedai sangat bagus dalam prototaip. Mereka menghadapi masalah apabila anda membuat skala. Ada juga yang mengendalikan pengeluaran tetapi tidak akan menyentuh larian kecil. Kami melakukan kedua-duanya. Pasukan kejuruteraan yang sama yang menghantar lima prototaip pertama anda dikalibrasi untuk diskalakan kepada 50,000 unit pengeluaran pertama anda. Tiada penyerahan. Tiada kejutan.
Piawaian Kualiti Gred Perubatan
Pensijilan ISO 13485:2016 kami bukanlah lencana yang mudah dipamerkan. Ini bermakna proses kami disahkan. Bahan kami boleh dikesan. Rekod kualiti kami didokumenkan. Kawalan perubahan kami adalah ketat. Bagi syarikat peranti perubatan, ini penting. Ini bermakna anda menghabiskan lebih sedikit masa untuk melayakkan pembekal dan lebih banyak masa untuk menuju ke arah penyerahan kawal selia.
Pusing Balik Pantas Tanpa Kompromi
Kami menggabungkan peralatan CNC canggih dengan aliran kerja yang cekap. Hasilnya ialah masa tunggu yang berada di antara prototaip tambahan dan pengeluaran tradisional. Perlukan prototaip mesin dalam beberapa hari? Kami melakukannya. Perlukan perkakas aluminium dalam beberapa minggu? Kami juga melakukannya. Kelajuan tidak datang dengan mengorbankan ketepatan.
Komitmen untuk Penambahbaikan Berterusan
Kami terus melabur. Mesin baharu. Latihan pekerja. Automasi proses. Keupayaan kami berkembang apabila keperluan produk anda menjadi lebih mencabar.
Industri yang Kami Berkhidmat
| Industri | Bahagian Biasa |
| Perubatan & Ortopedik | Instrumen pembedahan, percubaan implan, perkakas tersuai, komponen peranti Kelas I/II |
| Automotif | Prototaip berfungsi, jig dan lekapan, bahagian pengeluaran volum rendah |
| Elektronik Pengguna | Kandang, sink haba, kurungan ketepatan |
| Peralatan Perindustrian | Komponen hidraulik, bahagian mesin, perkakas pemasangan |
Hantarkan fail CAD anda kepada kami. Beritahu kami tentang projek anda. Pasukan kejuruteraan kami akan menyemak dan memberikan cadangan pembuatan yang disesuaikan dengan matlamat anda. Kami bersedia apabila anda bersedia.
Soalan Lazim
Bolehkah saya menggunakan bahagian bercetak 3D untuk pengeluaran akhir?
Ya, dalam kes tertentu. Pengeluaran dengan isipadu rendah, implan khusus pesakit dan geometri kompleks yang tidak boleh dibentuk. Tetapi untuk bahan isipadu tinggi atau bahan yang diperakui, pengacuan konvensional masih menjadi standard.
Adakah penggunaan perkakas pantas sama baiknya dengan penggunaan perkakas konvensional?
Untuk tujuannya, ya. Acuan aluminium memberikan anda bahagian yang baik untuk 1,000–10,000 kitaran. Ia tidak akan tahan lama seperti keluli, tetapi kosnya lebih rendah dan mesin lebih pantas. Ia tidak lebih teruk—ia berbeza. Padankan alat dengan isipadu.
Berapakah masa utama untuk acuan aluminium berbanding acuan keluli?
Acuan aluminium biasanya beroperasi selama 2–4 minggu. Acuan keluli mengambil masa 8–16 minggu. Perbezaannya terletak pada masa pemesinan dan rawatan haba. Rancang dengan sewajarnya.
Mana yang lebih mesra alam?
Tiada jawapan mudah. Pembuatan bahan tambahan menggunakan lebih banyak tenaga setiap bahagian tetapi menghasilkan kurang sisa. Pengacuan menghasilkan sangat sedikit sisa setiap bahagian pada isipadu yang tinggi, tetapi mempunyai tenaga terbenam alat. Pilihan paling mesra alam ialah pilihan yang sepadan dengan isipadu dengan kaedah—pengeluaran berlebihan atau penggunaan alat secara berlebihan adalah membazir dalam apa jua cara.







