
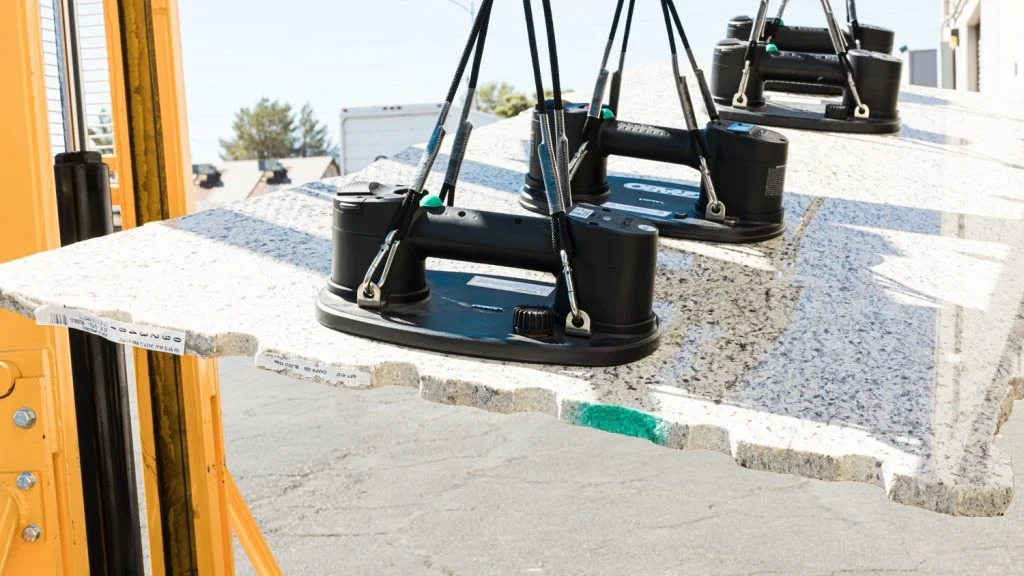
Lihatlah mana-mana produk di rak. Panel pintu kereta. Dulang daging yang tertutup rapat. Ia seperti papan litar. Pada satu ketika semasa proses pengeluaran, cawan vakum industri mengangkatnya, memegangnya, atau menggerakkannya. Cawan ini ada di mana-mana dalam automasi moden. Ia berfungsi secara automatik. Sehingga ia gagal.
Panduan ini akan menunjukkan kepada anda cara membetulkannya. Kami akan melihat setiap komponen dengan lebih teliti.
Apakah Bahagian-bahagian yang Terdiri Daripada Cawan Sedutan Vakum Industri??
Uraikan cawan vakum industri. Tiga kategori utama muncul. Pad menyentuh produk. Pemasangan bersambung ke mesin. Selebihnya adalah perkakasan.
Cawan Sedutan (Alas)
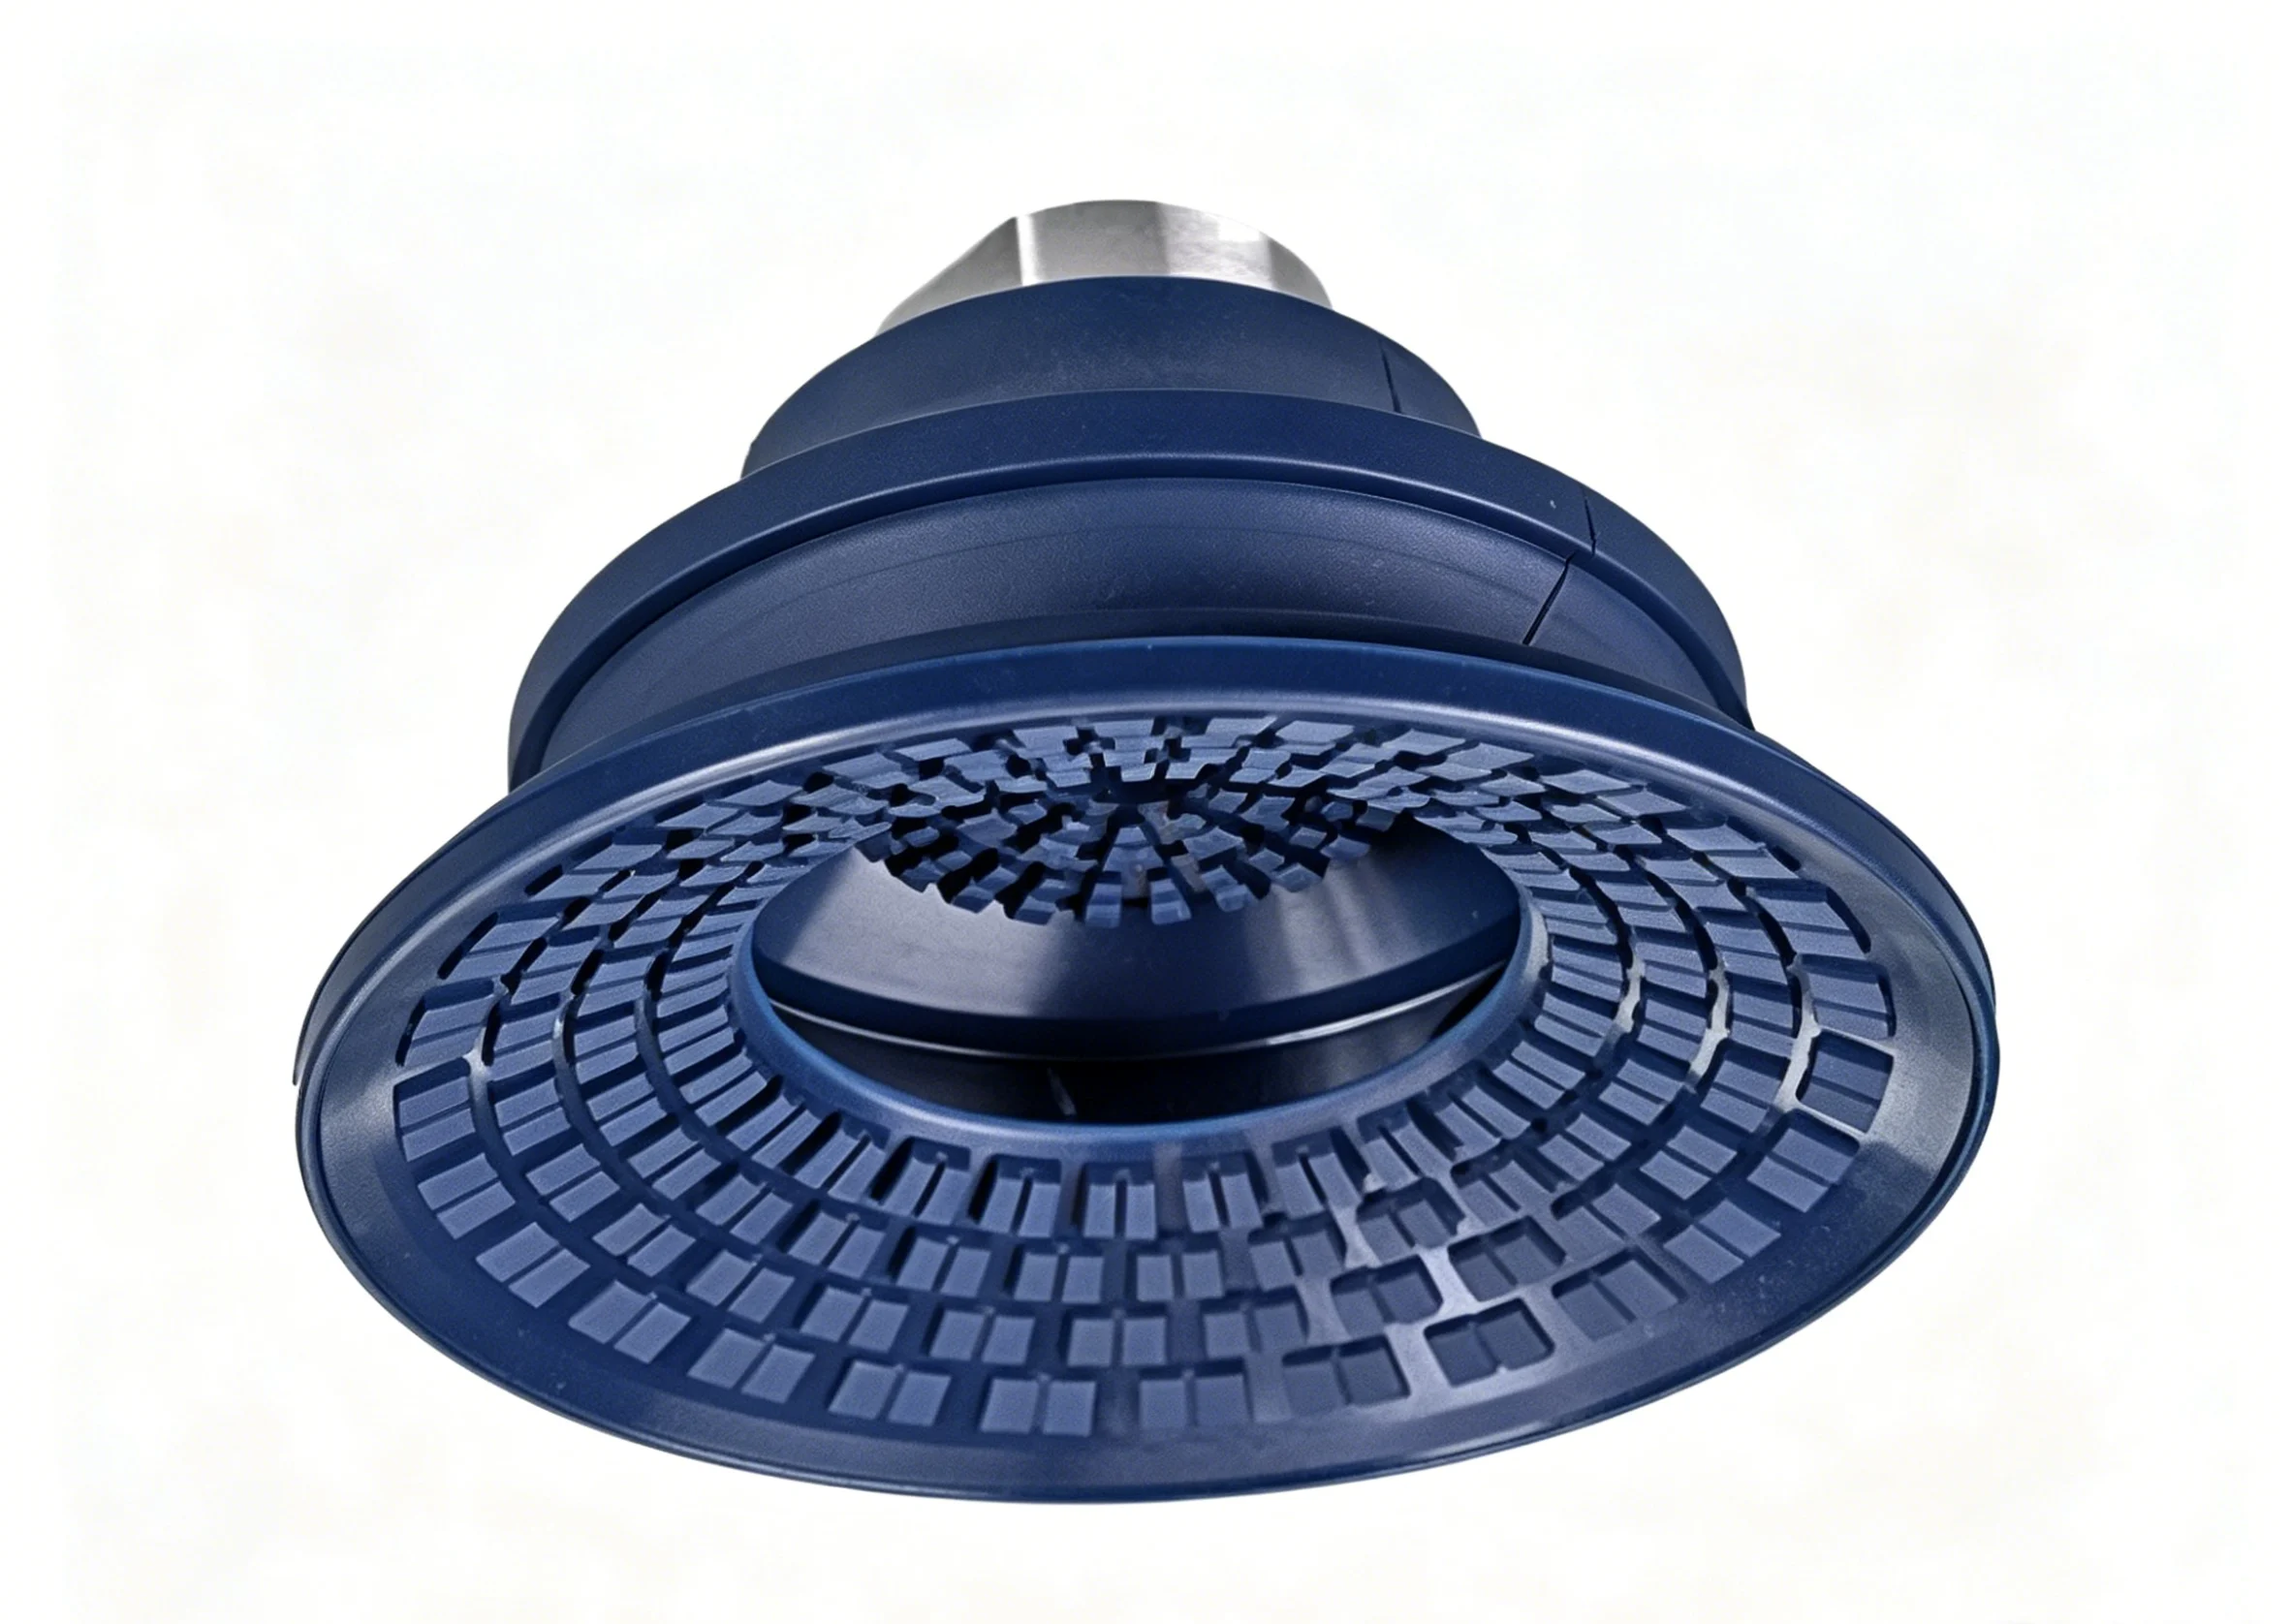
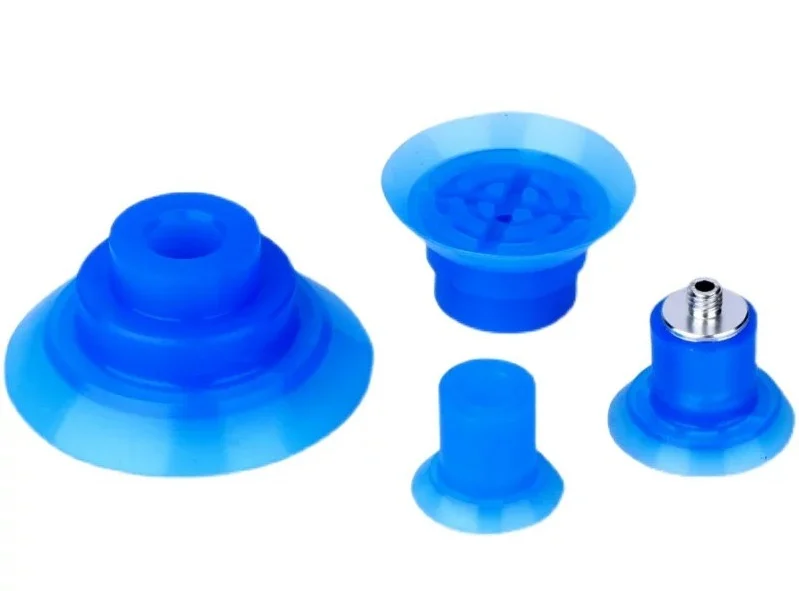
Ini adalah tujuan perniagaan. Dua kerja dilakukan di sini. Pertama, menutup permukaan bahagian. Kedua, mencengkam cukup kuat untuk diangkat tanpa terjatuh. Bentuk yang berbeza sesuai dengan kerja yang berbeza.
Pad rata berfungsi pada permukaan licin dan rata seperti kaca atau kepingan logam. Luas sentuhan maksimum. Sesuai untuk bahan nipis yang tidak boleh melentur.
Cawan bellow mempunyai dinding yang dilipat. Ia runtuh dan memanjang. Ini membolehkan pampasan ketinggian. Pilih papan yang melengkung atau bahagian atas kotak yang tidak rata. Bellow menyerap perbezaannya.
Cawan bujur mengendalikan bahagian yang panjang dan sempit. Bayangkan kepingan kemasan kayu atau komponen berbentuk saluran. Cawan bulat akan terlepas separuh permukaan. Cawan bujur meliputi panjangnya.
Pemegang / Pemasangan (Penyambung)
Pad itu sahaja tidak berguna. Ia perlu dipasang pada lengan robot atau sistem pilih dan letak.
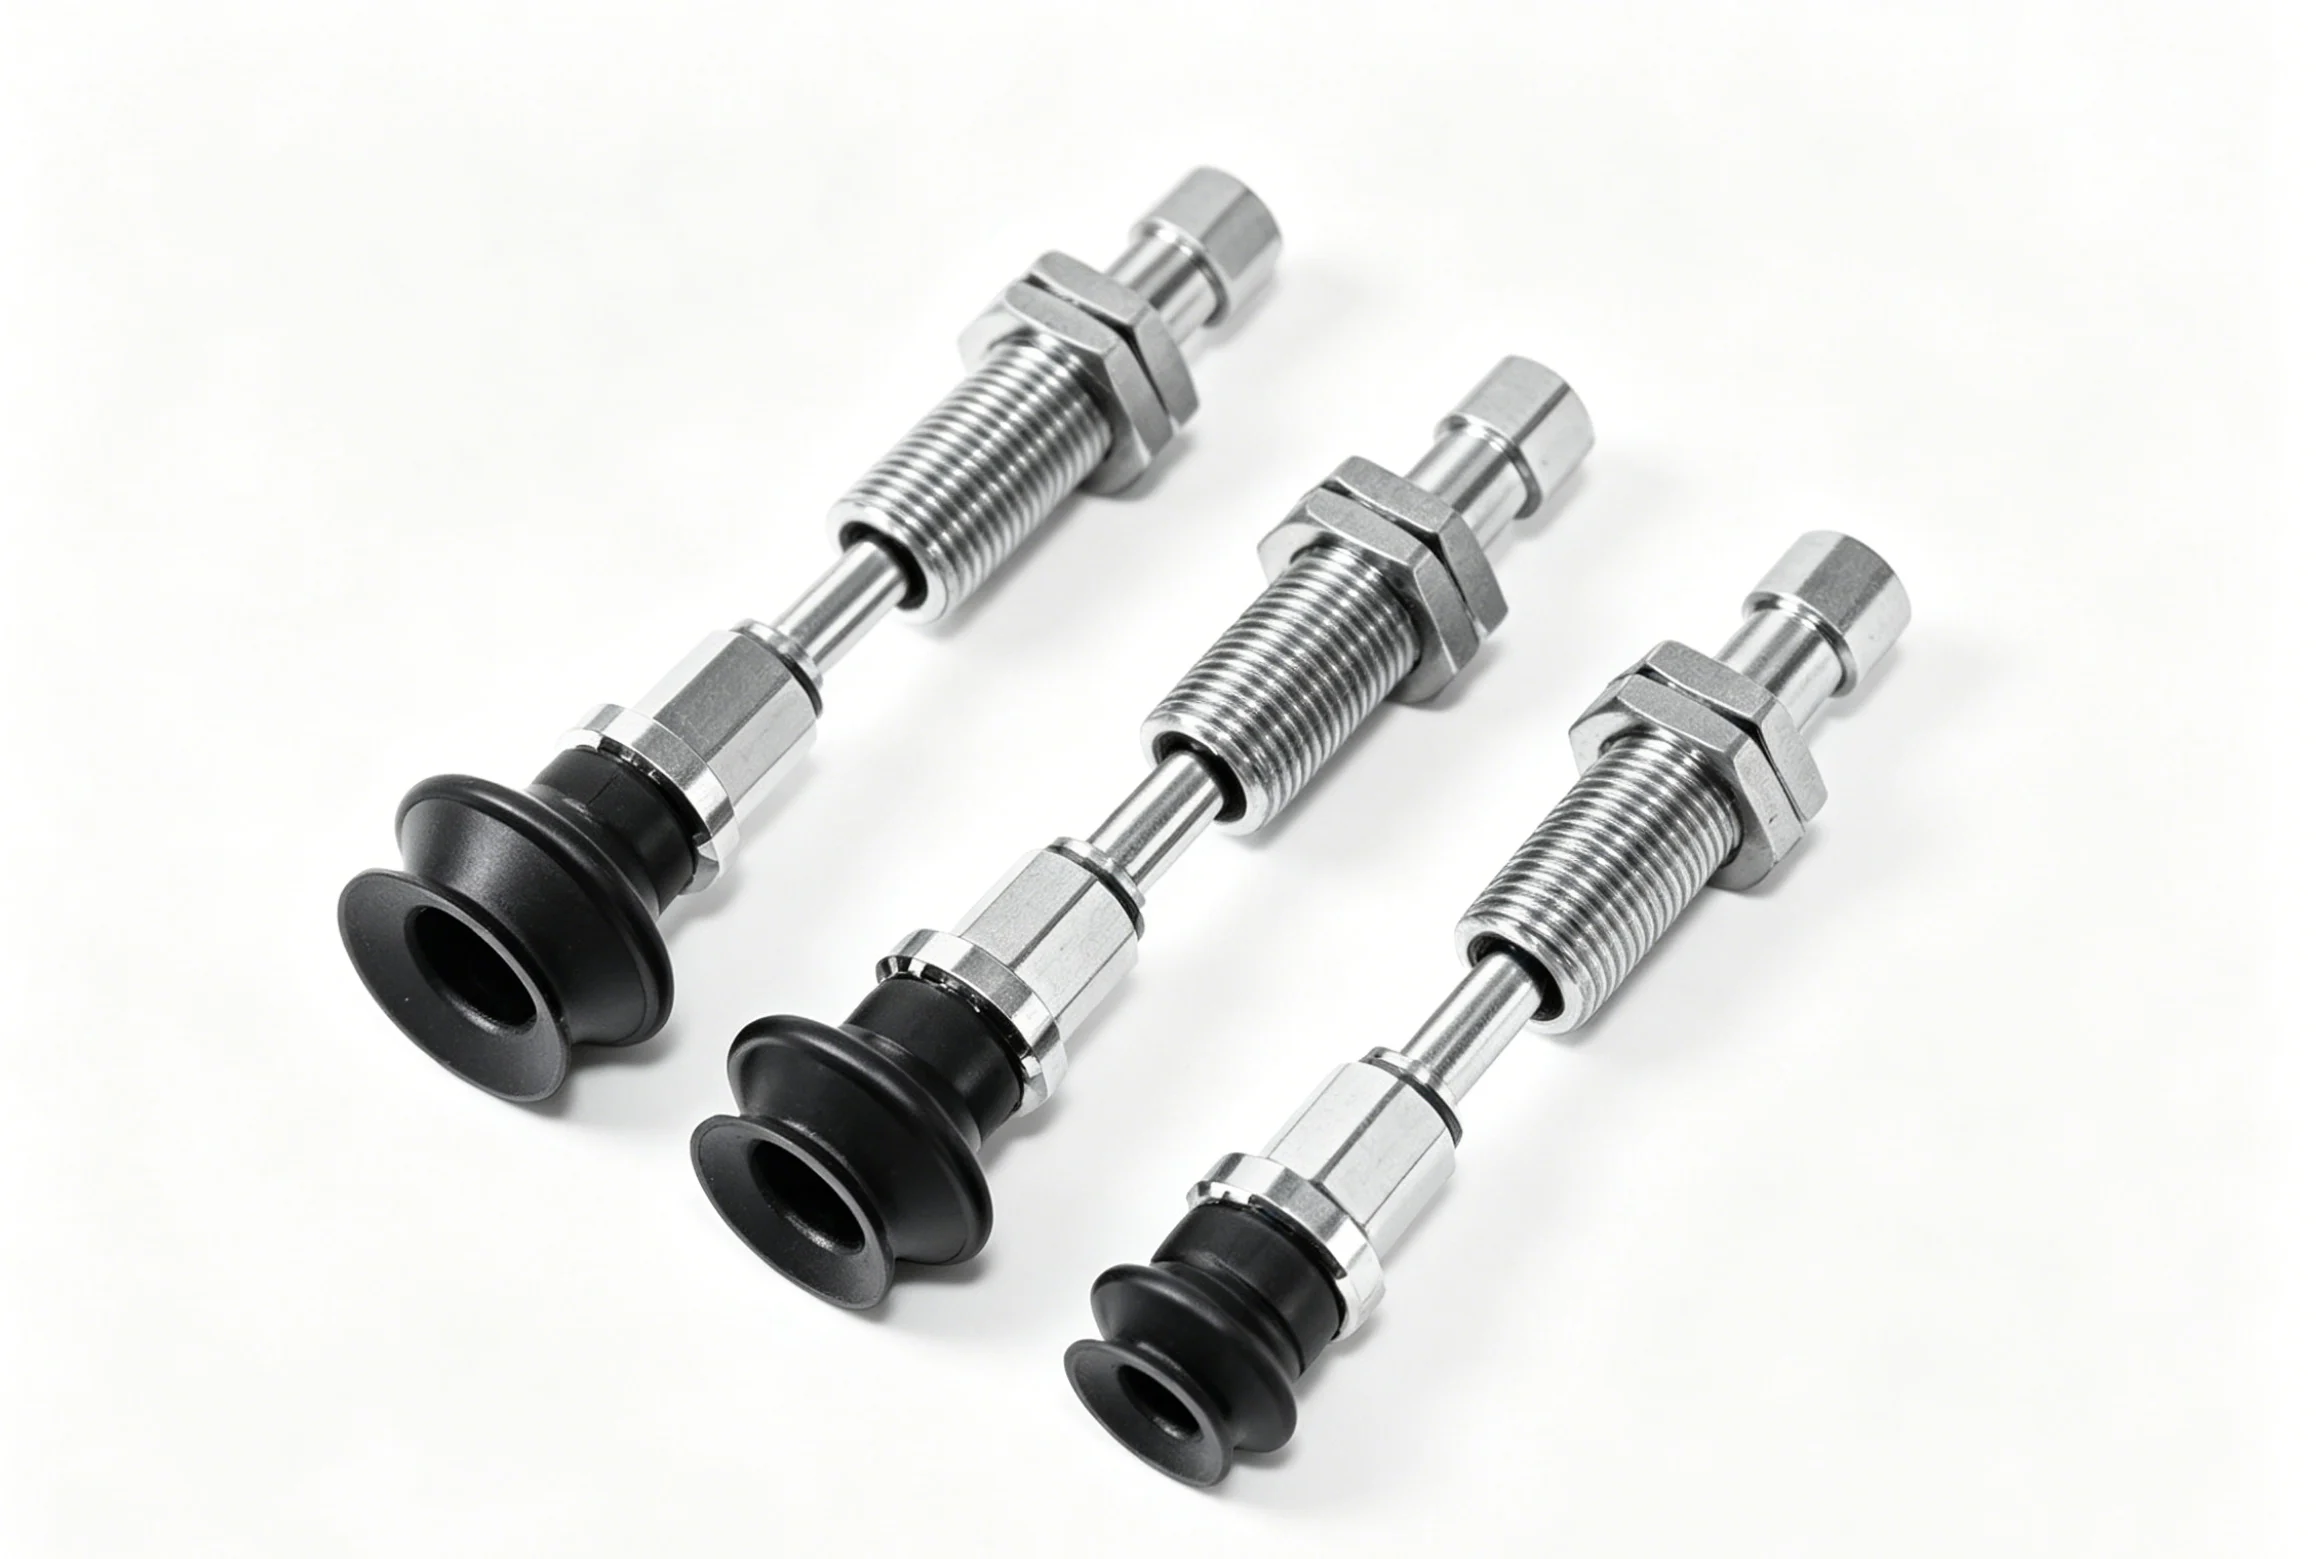
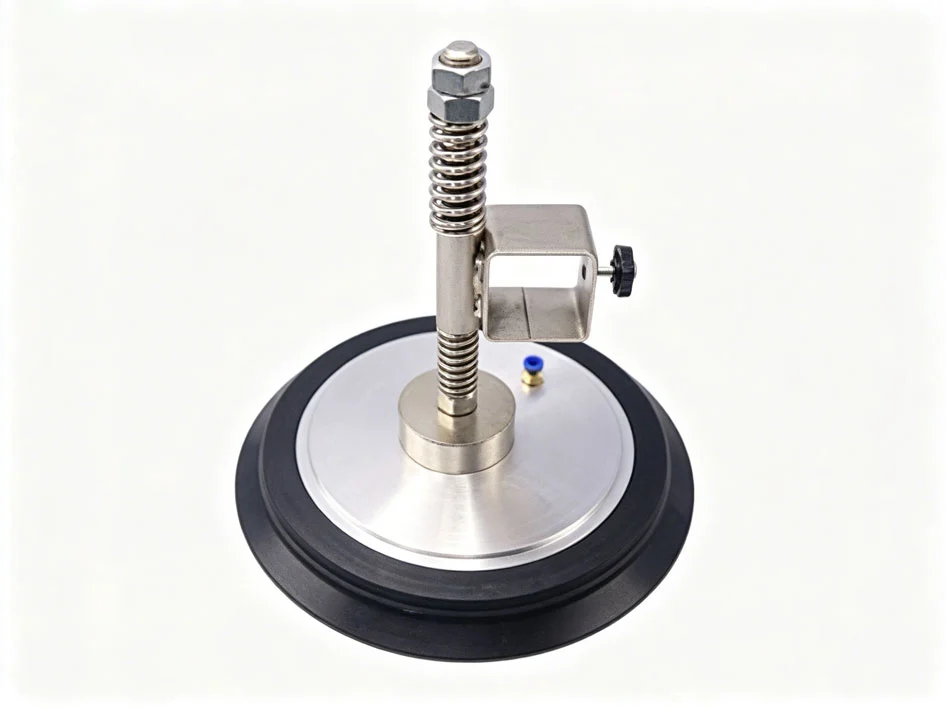
Batang logam memasukkan benang ke dalam pad. Selalunya dimesin daripada loyang atau aluminium—di sini, pemesinan CNC untuk cawan vakum menghasilkan benang ketepatan dan permukaan pengedap. Kadangkala batang termasuk mekanisme spring. Ini memberikan pematuhan menegak. Cawan menyentuh ke bawah dengan lembut dan bukannya menghempas ke bahagian tersebut.
Ciri anti-putaran merupakan satu lagi tambahan. Bentuk heksagon rata atau alur kunci menghalang cawan daripada berpusing apabila nat diketatkan. Perincian kecil. Perbezaan besar dalam pengeluaran.
Komponen Tambahan
Perhimpunan tidak berhenti di batang dan pad.
Kelengkapan menyambungkan talian vakum. Kelengkapan berduri untuk tiub lembut. Kelengkapan berulir untuk paip tegar.
Pengurang mengurangkan saiz lubang. Cawan besar mungkin memerlukan pemasangan kecil. Pengurang membolehkan sambungan.
Batang injap masuk ke dalam beberapa reka bentuk. Ini adalah injap kawalan aliran atau pelepas. Ia memecahkan vakum dengan cepat apabila bahagian perlu dijatuhkan.
Semua bahagian cawan vakum ini mesti berfungsi bersama. Batang yang dimesin dengan buruk merosakkan pengedap. Pad yang dibentuk dengan buruk akan runtuh secara tidak sekata. Keseluruhan proses pembuatan cawan vakum bergantung pada ketepatan setiap bahagian.
Bagaimanakah Bahagian Cawan Vakum Industri Dihasilkan?
Proses berbeza untuk kepingan yang berbeza. Pad getah mengikuti satu laluan. Pemegang logam mengikuti laluan yang lain. Bit plastik kecil mengambil laluan ketiga.
Pembuatan Cawan Sedutan Getah
Tiga kaedah pengacuan mendominasi di sini. Setiap satu sesuai dengan keperluan isipadu dan prestasi yang berbeza.
Acuan mampatan berfungsi untuk pad besar atau kuantiti yang sedikit. Sebiji getah pracetak diletakkan ke dalam rongga yang dipanaskan. Mesin penekan ditutup. Picit dan panaskan yang melakukan kerja. Perkakas mudah. Kos permulaan yang rendah. Tetapi masa kitaran mengambil masa yang lama.
Acuan suntikan mengambil alih untuk isipadu yang tinggi. Bahan getah—biasanya nitril, silikon atau uretana—ditembak ke dalam acuan tertutup di bawah tekanan. Kitaran lebih pantas. Toleransi yang lebih ketat. Ketekalan yang lebih baik merentasi ribuan bahagian. Kebanyakan pembuatan cawan vakum untuk saiz standard menggunakan kaedah ini.
Acuan dua komponen, atau acuan 2K, menghasilkan cawan dwi-durometer. Tapak getah keras dibentuk terlebih dahulu. Kemudian bibir getah lembut dibentuk semula di atasnya. Bahagian keras mengekalkan bentuknya. Bahagian lembut mengedap. Ini ialah reka bentuk cawan sedutan acuan suntikan plastik termaju. Satu mesin. Dua bahan. Satu bahagian siap.
Pemesinan CNC untuk Pemegang Logam
Pad getah memerlukan batang logam untuk disambungkan ke jentera. Di sinilah pemotongan cip memainkan peranan.
Pelarik CNC menghasilkan batang dan benang. Stok bar masuk. Gelendong berputar. Pemotong membentuk bahagian luar. Kemudian alat pengulir memotong benang dalaman atau luaran. Bersih, tepat, boleh diulang.
Pengilangan CNC menambah ciri-ciri bukan bulat. Heksagon rata untuk sepana. Lubang kunci untuk anti-putaran. Titik rata untuk skru tetap. Selalunya, sesuatu bahagian bergerak dari mesin pelarik ke mesin pengisar. Kadangkala mesin berbilang paksi tunggal melakukan kedua-dua operasi dalam satu persediaan.
Bahan cawan vakum yang biasa digunakan untuk pemegang ini termasuk loyang untuk ketahanan kakisan dan pemesinan yang mudah, aluminium untuk ringan, dan keluli tahan karat untuk persekitaran gred makanan atau bilik bersih. Setiap mesin logam berbeza. Setiap mesin sesuai dengan aplikasi yang berbeza.
Acuan Suntikan Plastik untuk Aksesori
Bahagian-bahagian kecil—kelengkapan, pengurang, badan injap—jarang sekali dimesin daripada logam. Terlalu mahal. Terlalu perlahan.
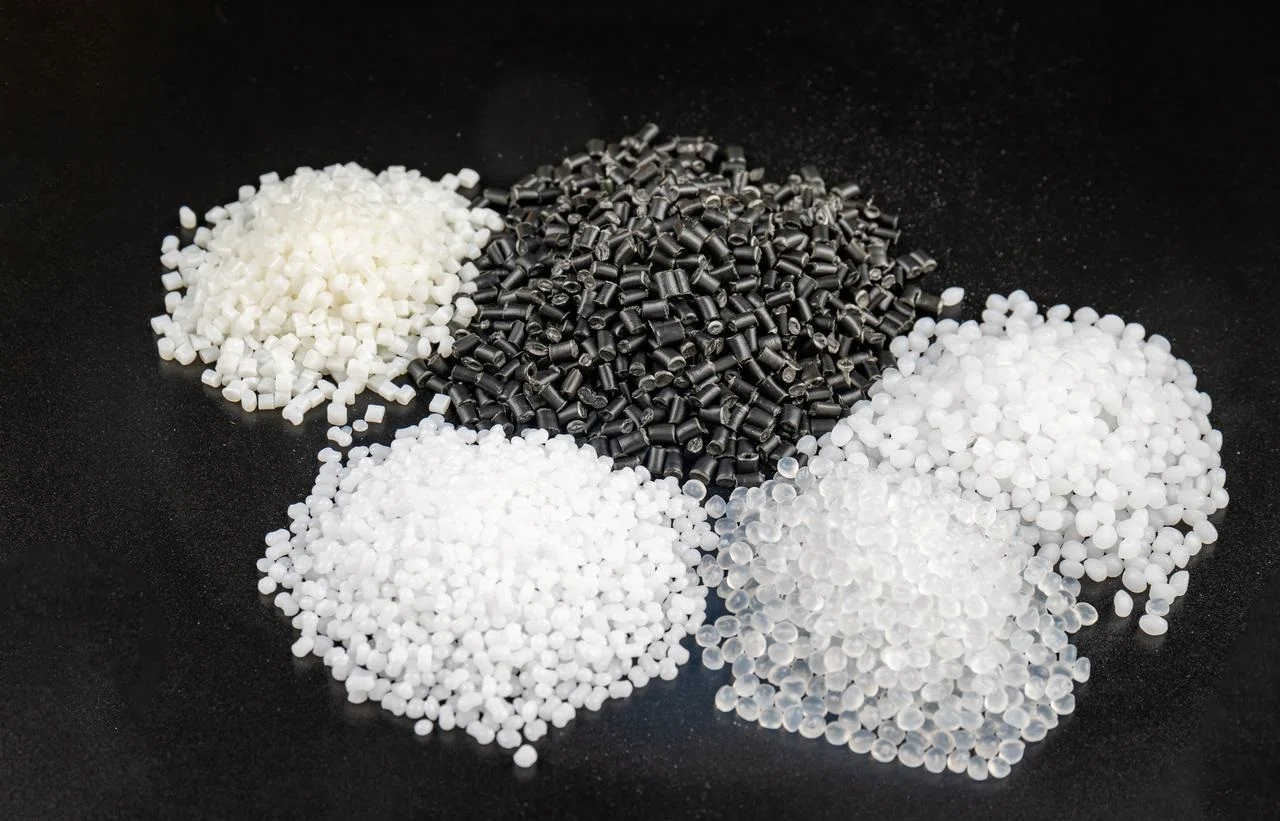
Sebaliknya, komponen cawan sedutan pengacuan suntikan plastik dihasilkan daripada plastik kejuruteraan. PEEK mengendalikan haba yang tinggi dan bahan kimia yang agresif. POM, juga dikenali sebagai asetal, menawarkan geseran yang rendah dan kekakuan yang baik. Nilon memberikan ketahanan dan rintangan lesu. Bahagian cawan vakum ini dibentuk dalam alat berbilang rongga. Satu tembakan menghasilkan empat, lapan atau enam belas keping. Kos setiap bahagian yang rendah. Ketekalan yang tinggi.
Mengetahui proses yang terpakai kepada komponen yang mana merupakan separuh daripada aspek penting dalam pembuatan cawan vakum. Getah memerlukan pengacuan. Logam memerlukan pemesinan. Serpihan plastik kecil memerlukan suntikan. Campurkannya, dan kos akan meningkat.
Adakah Cawan Vakum Industri Memerlukan Khas Pemprosesan Pasca?
Ya. Mencetak atau memesin sesuatu bahagian bukanlah pengakhirannya. Bahagian yang keluar dari alat itu masih mentah. Ia perlu disiapkan sebelum ia berfungsi dengan andal.
Pemprosesan Pasca untuk Cawan Getah
Dua langkah hampir selalu digunakan untuk pad getah yang dibentuk.
Pertama, penyahkilapan. Getah mengalir ke dalam rongga acuan. Sebahagian daripadanya sentiasa terhimpit keluar di antara bahagian acuan. Lebihan nipis itu adalah kilat. Ia perlu dibuang. Apabila melibatkan bahagian yang kecil dan halus, pemangkasan kriogenik adalah cara yang betul. Jadi, bahagian-bahagian itu hanya berguling-guling di dalam tong. Nitrogen cecair menjadikan kilat rapuh. Gunakan pelet plastik kecil untuk meletupkan ia. Cawan itu sendiri kekal utuh kerana bahan yang diperbuat daripadanya lebih tebal dan lebih tahan lasak.
Kedua, pasca-pengawetan. Cawan yang baru dibentuk dimasukkan ke dalam ketuhar. Haba menjadikan getah lebih terikat silang. Ini dipanggil pasca-vulkanisasi. Jika anda melangkau langkah ini, sifat cawan akan berubah dari semasa ke semasa. Keadaan boleh menjadi sedikit lebih sukar dari semasa ke semasa. Set mampatan memburukkan lagi keadaan. Rawatan ketuhar memastikan semuanya stabil.
Jika anda terlepas langkah-langkah ini semasa membuat cawan vakum, anda akan mengalami kerosakan pada unit medan. Kilat boleh merosakkan pengedap. Getah yang tidak diawet tidak tahan lama.
Pemprosesan Pasca untuk Pemegang Logam
Batang yang dimesin kelihatan elok selepas dikeluarkan daripada mesin pelarik. Ia belum siap lagi.
Penyaduran adalah langkah pertama. Penyaduran zink atau nikel menjadikannya tahan terhadap kakisan. Batang keluli yang tidak bersalut akan berkarat dalam persekitaran kilang yang lembap. Karat boleh merosakkan permukaan pengedap. Ia juga mengunci pemasangan pada pemegang. Penyaduran zink adalah standard. Penyaduran nikel lebih mahal, tetapi ia boleh mengendalikan bahan kimia yang lebih keras.
Kemudian ia beralih kepada proses penyahgerudian benang. Memotong benang boleh meninggalkan tepi yang tajam. Gerinda tersebut boleh memotong pad getah semasa pemasangan. Lebih teruk lagi, ia bersilang dengan kelengkapan yang sepadan. Anda boleh menggunakan roda dawai atau gelas getaran untuk menjatuhkan gerinda.
Penggulungan benang merupakan alternatif yang bagus untuk batang berkekuatan tinggi. Daripada memotong, benang dibentuk dengan menggulung. Tiada serpihan. Dan tiada gerinda. Benang lebih kuat kerana ira logam mengalir di sekitar profil. Ini agak standard dalam pemesinan CNC premium untuk operasi cawan vakum.
Bilik Bersih Khas & Kemasan Gred Makanan
Sesetengah aplikasi memerlukan beberapa langkah tambahan.
Apabila melibatkan penggunaan bilik bersih, seperti untuk pengendalian semikonduktor dan pemasangan perubatan, pembersihan ultrasonik adalah cara yang sesuai. Bahagian-bahagian tersebut dimasukkan ke dalam tab mandi air ternyahion. Gelombang bunyi frekuensi tinggi menghasilkan buih-buih kecil yang runtuh dan menggosok setiap permukaan. Ia menyingkirkan habuk, minyak dan zarah longgar.
Aplikasi gred makanan menambah bilasan yang mematuhi piawaian FDA. Agen pembersih dan air bilasan akhir mesti memenuhi peraturan FDA. Bahan kimia sisa tidak boleh mencemari produk makanan. Kadangkala barisan pengeluaran khusus yang berasingan digunakan hanya untuk bahagian-bahagian ini.
Cawan vakum perindustrian biasa untuk kilang automotif digunakan untuk penyaduran dan penyahgerudian. Cawan yang digunakan untuk barisan pembungkusan biskut dibersihkan secara ultrasonik dan dibilas dengan cecair yang diluluskan oleh FDA. Bahan asas cawan vakum mungkin sama. Pemprosesan pasca adalah yang membezakannya.
Apakah Bahan yang Biasa Digunakan untuk Cawan Vakum Industri?
Getah agak salah nama. Sebatian yang berbeza bertindak dengan cara yang sama sekali berbeza. Jika anda memilih bahan yang salah untuk cawan vakum, ia akan rosak, tidak kira betapa baiknya cawan itu dibuat.
Getah bukanlah satu perkara. Sebatian yang berbeza bertindak secara berbeza sama sekali. Memilih bahan cawan vakum yang salah menjamin kegagalan tanpa mengira betapa baiknya cawan itu dibentuk.
| Bahan | Hartanah Utama | Aplikasi Terbaik |
| Nitril (NBR) | Rintangan minyak, lelasan yang baik, tujuan umum | Bengkel mesin, pemasangan automotif, permukaan berminyak |
| Silikon (VMQ) | Julat suhu ekstrem (-60°C hingga 230°C), gred makanan tersedia | Barisan pembakar, aplikasi penyejuk beku dan peranti perubatan |
| Poliuretana (pu) | Rintangan lelasan yang cemerlang, kekuatan koyakan yang tinggi, tahan lama | Permukaan kasar, blok konkrit, bahan kitar semula |
| Getah Asli (NR) | Pekali geseran tinggi, keanjalan yang baik, murah | Kotak kadbod, papan gentian beralun, barangan kertas |
Cara Memilih: Panduan Pemilihan Praktikal
Tiga soalan mendorong keputusan.
- Adakah persekitaran panas atau sejuk? Silikon berfungsi merentasi julat yang paling luas. Nitril menjadi keras di bawah -20°C. FKM mengendalikan haba tetapi gagal dalam keadaan sejuk.
- Tekstur permukaan. Kaca licin memerlukan bahan yang berbeza daripada konkrit kasar. Poliuretana tahan pemotongan pada permukaan yang tajam atau kasar. Getah asli paling baik mencengkam kadbod licin.
- Apakah bahan kimia yang terdapat? Minyak memerlukan nitril atau FKM. Pendedahan luar memerlukan EPDM. Sentuhan makanan memerlukan silikon gred FDA.
Bahan cawan vakum yang betul sepadan dengan aplikasinya. Tiada sebatian universal. Cawan yang berfungsi dengan sempurna pada blok enjin berminyak akan serta-merta gagal pada kotak makanan sejuk beku. Padankan bahan tersebut dengan kerja.
Mengenai NOBLE: Rakan Kongsi Anda dalam Pembuatan Ketepatan
Keupayaan Pengilangan Teras
- Pemesinan Ketepatan CNC (Untuk Pemegang & Kelengkapan Logam)
Pemutaran dan pengilangan CNC berbilang paksi. Pelarik Swiss untuk batang kecil dan kompleks. Perkakas hidup membolehkan rata heksagon dan lubang silang dicipta dalam satu persediaan.
Bahan yang tersedia: Loyang (pemesinan bebas), aluminium (ringan), keluli tahan karat (304 dan 316 untuk rintangan kakisan) dan keluli aloi (untuk aplikasi kekuatan tinggi).
Toleransi sehingga ±0.005 mm pada ciri-ciri kritikal. Iaitu lima mikron. Sebagai perbandingan, sehelai rambut manusia adalah kira-kira 75 mikron.
- Pemesinan Plastik & Pembentukan Suntikan
Komponen tegar memerlukan plastik tegar. Badan berulir. Batang injap. Perumah penyambung.
Prototaip dijalankan melalui pemesinan CNC terlebih dahulu. Pemulihan pantas untuk pengesahan reka bentuk. Sebaik sahaja reka bentuk dikunci, pengeluaran beralih kepada pengacuan suntikan untuk kos setiap bahagian yang lebih rendah.
Bahan yang tersedia: PEEK (rintangan haba dan kimia yang tinggi), POM/Delrin (geseran rendah), Nilon PA6/66 (tahan lasak), ABS (tujuan umum), Polikarbonat (tahan hentaman).
Sambungan Langsung ke Cawan Vakum
Semua bahagian ini—batang yang dimesin, kelengkapan plastik yang dibentuk, penyesuai berulir—dimasukkan terus ke dalam pemasangan cawan sedutan. Projek perkakas cawan vakum tersuai selalunya bermula dengan reka bentuk batang logam. Di situlah NOBLE memainkan peranan.
Pensijilan Kualiti
ISO 9001:2015 bermaksud kualiti yang konsisten untuk alat ganti perindustrian am. Automotif. Pembungkusan. Elektronik. Proses yang boleh diulang. Piawaian antarabangsa. Pelanggan di Jerman menerima alat ganti yang sama seperti pelanggan di Texas.
ISO 13485:2016 meningkatkan keperluan. Kualiti gred perubatan. Kebolehkesanan penuh daripada kelompok bahan mentah hingga bahagian siap. Protokol kebersihan. Dokumentasi pengurusan risiko. Jika cawan vakum dimasukkan ke dalam pemasangan peranti perubatan atau pembungkusan farmaseutikal, pensijilan ini penting.
Mengapa Perlu Bekerjasama dengan NOBLE?
- Integrasi Menegak. Bahan mentah datang dari satu pintu. Bahagian siap dihantar ke pintu yang lain. Pemesinan CNC, suntikan plastik, pemeriksaan dan penghantaran semuanya berlaku di bawah satu bumbung. Tiada penyerahan kepada subkontraktor yang tidak dikenali.
- Sokongan Kejuruteraan. Analisis DfM dijalankan pada setiap reka bentuk baharu. Bolehkah pemegang dimesin dengan lebih pantas? Bolehkah bahagian plastik dibentuk dengan perkakas yang lebih ringkas? Analisis dilakukan sebelum sebut harga. Hasilnya, pelanggan menerima kos yang lebih rendah dan masa tunggu yang lebih singkat.
- Tiada Tekanan MOQ. Sebuah pasukan penyelidikan memerlukan lima keping untuk sebuah prototaip. Sebuah barisan pengeluaran memerlukan lima puluh ribu. NOBLE mengendalikan kedua-duanya. Mulakan secara kecil-kecilan. Tingkatkan skala. Tiada penalti untuk volum rendah pada permulaan.
Komitmen Kami terhadap Kualiti
Peralatan Pemeriksaan. CMM (mesin pengukur koordinat) untuk geometri kompleks. Pembanding optik untuk profil ulir. Mikrometer digital dan tolok lubang untuk pemeriksaan harian.
Kebolehkesanan. Bagi bahagian ISO 13485, setiap kelompok mendapat nombor unik. Sijil bahan kekal dalam fail. Parameter proses direkodkan. Senario penarikan balik—sekiranya berlaku—dikawal dan dikawal.
Kemasan Permukaan. Penyahgerusan berlaku pada setiap bahagian yang dimesin sebagai standard. Penyaduran (zink, nikel) tersedia di syarikat. Pembersihan ultrasonik untuk aplikasi bilik bersih. Tidak perlu menghantar bahagian kepada pihak ketiga dan berharap untuk yang terbaik.
Inilah tawarannya. Komponen jitu untuk pemasangan cawan vakum industri. Tiada getah. Tiada janji kosong. Hanya bahagian yang dimesin dan dibentuk yang muat, kedap dan tahan lama.
Soalan Lazim
Bolehkah saya Cetakan 3D cawan sedutan vakum?
Ya untuk prototaip. Gunakan filamen TPU. Bahan fleksibel berfungsi.
Tetapi jangan gunakan cawan bercetak dalam pengeluaran. Garisan lapisan mewujudkan saluran mikroskopik. Udara bocor melaluinya. Cawan kehilangan vakum. Cawan yang dibentuk mempunyai dinding yang kukuh. Cawan bercetak mempunyai beribu-ribu jurang kecil.
Apakah perbezaan antara cawan bellow dan cawan rata?
Cawan rata melekat pada permukaan yang licin dan rata. Kaca. Logam kepingan. Panel plastik. Bibir bersentuhan secara sekata. Itu sahaja yang dilakukannya.
Cawan belos mempunyai dinding yang dilipat. Belos ini memampatkan dan memanjang. Ini membolehkan pampasan ketinggian. Pilih papan yang melengkung. Angkat kotak dengan bahagian atas yang tidak rata. Belos menyerap perbezaannya. Cawan juga terangkat dengan lejang menegak pendek. Ini membantu dengan bahagian yang rapuh.
Bagaimanakah saya boleh menghalang cawan silikon daripada meninggalkan kesan pada kaca?
Silikon standard meninggalkan sisa. Minyak daripada proses pengawetan berpindah ke permukaan kaca. Hasilnya ialah cincin keruh atau tompok berminyak.
Pembaikan tersebut adalah silikon berhalogen. Sesetengah pembekal menggelarnya dirawat dengan "tanpa jejak" atau "bebas tanda". Permukaannya diubah suai semasa pengacuan. Tiada penghijrahan minyak. Tiada tanda. Kaca kekal bersih.
Adakah pemegang tembaga atau keluli tahan karat lebih baik?
Mesin tembaga dengan mudah. Ia tahan kakisan dalam udara kilang kering. Kosnya lebih rendah. Untuk barisan pemasangan standard yang memetik bahagian plastik, tembaga berfungsi dengan baik.
Keluli tahan karat mengendalikan keadaan basah. Persekitaran pencucian. Barisan pemprosesan makanan. Bilik bersih dengan agen pembersih yang agresif. Keluli tahan karat 304 tahan karat. Keluli tahan karat 316 mengendalikan garam dan bahan kimia yang lebih kuat.
Pilih tembaga untuk kering dan murah. Pilih keluli tahan karat untuk basah dan kawal selia. Tiada yang "lebih baik" secara universal. Hanya yang sesuai dengan aplikasi.







