
Apakah Sdipanggil Metal Cmengutip?
Teknologi pemotongan logam lembaran merupakan teknik yang biasa digunakan untuk memisahkan dan memesin kepingan logam. Ia terutamanya memotong keseluruhan kepingan kepada bahagian-bahagian yang mempunyai bentuk dan saiz yang diperlukan melalui cara mekanikal, haba atau khas. Kaedah tradisional yang biasa termasuk ricih dan tebukan, manakala proses moden secara meluas menggunakan teknologi ketepatan tinggi seperti pemotongan laser, pemotongan plasma dan pemotongan jet air, yang boleh mengendalikan logam dengan ketebalan dan bahan yang berbeza dengan cekap.
Teras teknologi pemotongan logam lembaran terletak pada pemilihan kaedah yang sesuai berdasarkan sifat bahan dan keperluan pengeluaran. Contohnya, pemotongan laser sesuai untuk profil kompleks dan permukaan potongan yang licin, pemotongan plasma sesuai untuk plat yang lebih tebal, dan pemotongan jet air dapat mengelakkan kesan haba. Ia secara langsung berfungsi untuk proses pertama pembuatan logam lembaran, menyediakan ruang kosong yang tepat untuk lenturan, kimpalan dan sambungan lain berikutnya, dan digunakan secara meluas dalam bidang seperti peralatan mekanikal, pembuatan automotif dan aeroangkasa.
Sejarah Sdipanggil Metal Cmelafazkan
Sejarah pemotongan kepingan logam bermula dengan kaedah manual dan mekanikal tradisional. Tukang awal bergantung pada alat seperti gunting dan pahat untuk pemotongan manual. Selepas Revolusi Perindustrian, mesin ricih mekanikal dan mesin penebuk muncul, yang mencapai pemotongan melalui acuan fizikal dan tekanan. Ini meningkatkan kecekapan dengan ketara, tetapi fleksibiliti dan ketepatannya terhad.
Revolusi teknologi pemotongan moden bermula pada pertengahan abad ke-20. Kemunculan teknologi pemotongan oksigen dan pemotongan plasma telah menyelesaikan masalah pemotongan plat logam tebal. Seterusnya, teknologi pemotongan laser telah menjadi arus perdana kerana ketepatan dan fleksibilitinya yang tinggi, manakala pemotongan jet air menawarkan penyelesaian pemotongan sejuk tanpa kesan haba.
Bagaimanakah Sdipanggil Metal Cmelafazkan Kerja?
Analisis Lukisan
Jurutera perlu menganalisis lukisan bahagian dengan teliti, memahami bentuk geometri, toleransi dimensi, keperluan teknikal dan keperluan pemesinan seterusnya dengan tepat. Atas dasar ini, rancang laluan pemotongan, pilih proses pemotongan yang paling sesuai, tentukan skema susun atur kepingan untuk memaksimumkan kadar penggunaan bahan, dan susun atur program pemesinan terperinci.
Penyediaan Bahan
Mengikut keperluan lukisan, pilih kepingan logam yang sesuai dan periksa sama ada bahan, ketebalan dan keadaan permukaannya memenuhi piawaian. Seterusnya, letakkan kepingan dengan tepat di atas meja kerja dan pasangkannya dengan kukuh menggunakan lekapan, cawan sedutan magnet atau meja penjerapan vakum dan peranti lain.
Persediaan Peralatan
Sebelum pemotongan formal, peralatan pemotongan mesti didebug dengan teliti. Ini termasuk memasang dan menentukur kepala pemotong yang sesuai, memeriksa sama ada tekanan gas tambahan memenuhi piawaian, dan menetapkan parameter teras optimum seperti kuasa, kelajuan dan frekuensi mengikut jenis dan ketebalan bahan.
Untuk pemotongan laser, kedudukan fokus juga perlu dikalibrasi. Untuk pemotongan plasma, adalah perlu untuk menentukan arus yang sesuai dan ketinggian muncung pemotongan.
Pelaksanaan Pemotongan
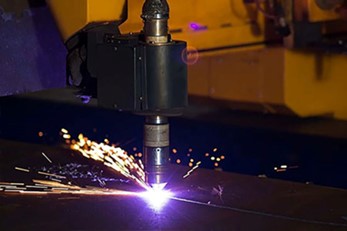
Selepas bahan dan peralatan siap, mulakan peralatan dan laksanakan program pemesinan yang telah ditetapkan. Semasa proses ini, pengendali perlu memantau status pemotongan dengan teliti, memerhatikan bentuk percikan api dan sama ada lontaran sanga adalah normal, dan mendengar sebarang bunyi yang tidak normal semasa operasi peralatan.
Peralatan automatik moden biasanya dilengkapi dengan sistem pemantauan masa nyata yang boleh mengesan secara automatik sama ada penebukan berjaya, sama ada terdapat risiko perlanggaran dan menyelaraskan parameter pemotongan mengikut situasi.
Pemprosesan Pasca
Selepas pemotongan selesai, bahan kerja dipindahkan ke kawasan pemesinan berikutnya. Pertama, gerinda, sanga dan bahan lain pada bahan kerja perlu dibuang. Jika perlu, pengisaran perlu dilakukan untuk menjadikan tepi licin dan rata. Kemudian, menggunakan alat seperti angkup, projektor atau mesin pengukur tiga koordinat, dimensi utama, ketepatan kontur dan kualiti permukaan bahan kerja diperiksa dengan ketat untuk memastikan ia mematuhi sepenuhnya keperluan lukisan.
Hanya bahagian yang berkelayakan dan lulus pemeriksaan sahaja yang boleh dimasukkan ke dalam proses pembuatan seterusnya, seperti lenturan dan kimpalan, yang merupakan titik pemeriksaan penting untuk memastikan kualiti produk akhir.
Bahan Logam yang Digunakan dalam Sdipanggil Metal Cmelafazkan
keluli tahan karat
Keluli tahan karat merupakan salah satu bahan paling popular untuk pemotongan logam lembaran kerana ketahanan kakisan, ketahanan dan kemasan permukaannya yang menarik.
Aplikasi:
Digunakan dalam peralatan perubatan, peralatan dapur, kemasan automotif dan panel seni bina.
Keluli lembut
Keluli karbon dikenali kerana kekuatan, kekerasan dan kos efektifnya. Ia mudah diproses dan sesuai untuk bahagian struktur.
Aplikasi:
Digunakan secara meluas dalam jentera, rangka automotif, pembinaan dan peralatan perindustrian.
aluminium
Aluminium ringan, tahan kakisan, dan mempunyai kekonduksian terma dan elektrik yang sangat baik. Walau bagaimanapun, ia bersifat pantulan dan memerlukan panjang gelombang laser tertentu untuk pemotongan yang tepat.
Aplikasi:
Digunakan dalam komponen aeroangkasa, perumah elektronik, panel automotif dan elektronik pengguna.
Tembaga
Kuprum memberikan kekonduksian elektrik dan terma yang unggul, menjadikannya penting untuk komponen elektrik. Ia bersifat reflektif dan boleh menjadi sukar untuk dipotong menggunakan laser.
Aplikasi:
Digunakan dalam penyambung elektrik, bar bas, penukar haba dan panel hiasan.
Brass
Loyang ialah aloi kuprum dan zink, menawarkan kebolehmesinan yang baik, rintangan kakisan dan rupa keemasan yang menarik.
Aplikasi:
Sesuai untuk bahagian hiasan, papan nama, instrumen dan perkakasan seni bina.
Keluli tergalvani
Keluli tergalvani mempunyai salutan zink yang melindungi daripada karat dan kakisan. Ia menggabungkan ketahanan dengan kos yang agak rendah.
Aplikasi:
Biasa terdapat dalam saluran HVAC, alat ganti automotif dan perkakas rumah.
Titanium
Titanium menawarkan nisbah kekuatan-kepada-berat yang luar biasa, rintangan kakisan yang tinggi dan biokeserasian yang sangat baik. Ia lebih mahal tetapi sesuai untuk aplikasi kritikal.
Aplikasi:
Digunakan dalam aeroangkasa, implan perubatan dan jentera berprestasi tinggi.
| Bahan | Kaedah Pemotongan Utama | Kelebihan Utama |
| keluli tahan karat | Laser, Waterjet | Rintangan kakisan, kekuatan |
| Keluli karbon | Laser, Plasma | Kuat, berpatutan |
| aluminium | Laser, Waterjet | Ringan, konduktif |
| Tembaga | Jet air, Laser gentian | Konduktif, tahan lama |
| Brass | Laser, Waterjet | Estetik, boleh dimesin |
| Keluli tergalvani | Laser, Plasma | Anti karat, kos rendah |
| Titanium | Jet Air, Laser | Kekuatan tinggi, biokompatibel |
Jenis - jenis Proses Pemotongan Lembaran Logam
Pemotongan Laser Lembaran Logam
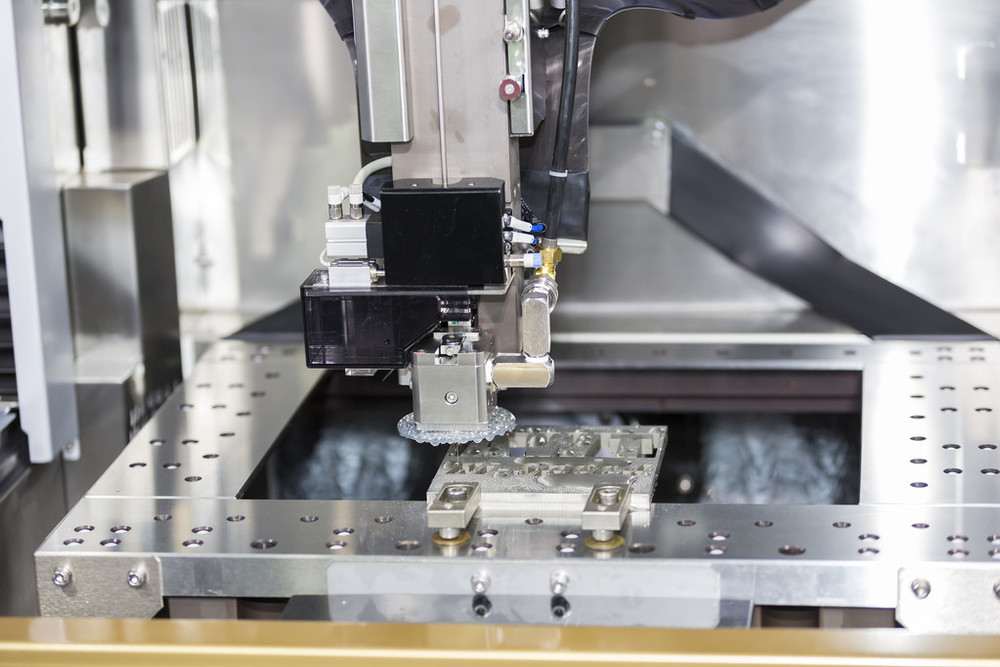
Pemotongan laser menggunakan pancaran laser berfokus kepadatan tenaga tinggi sebagai sumber haba untuk mencapai pemotongan dengan meleburkan, mengewap atau menyalakan bahan. Ini adalah kaedah pemesinan tanpa sentuhan dengan ketepatan dan fleksibiliti yang tinggi, yang amat sesuai untuk pemesinan kontur kompleks dan bahagian halus. Kelajuan pemotongannya pantas, zon yang terjejas haba kecil, dan kualiti keratan rentasnya biasanya sangat lancar.
Mengikut jenis laser, ia boleh dibahagikan kepada pemotongan laser gentian dan pemotongan laser CO2. Pemotongan laser digunakan untuk hampir semua plat logam, terutamanya yang cemerlang dalam bidang plat sederhana dan nipis.
Kepingan logam Pemotongan Plasma
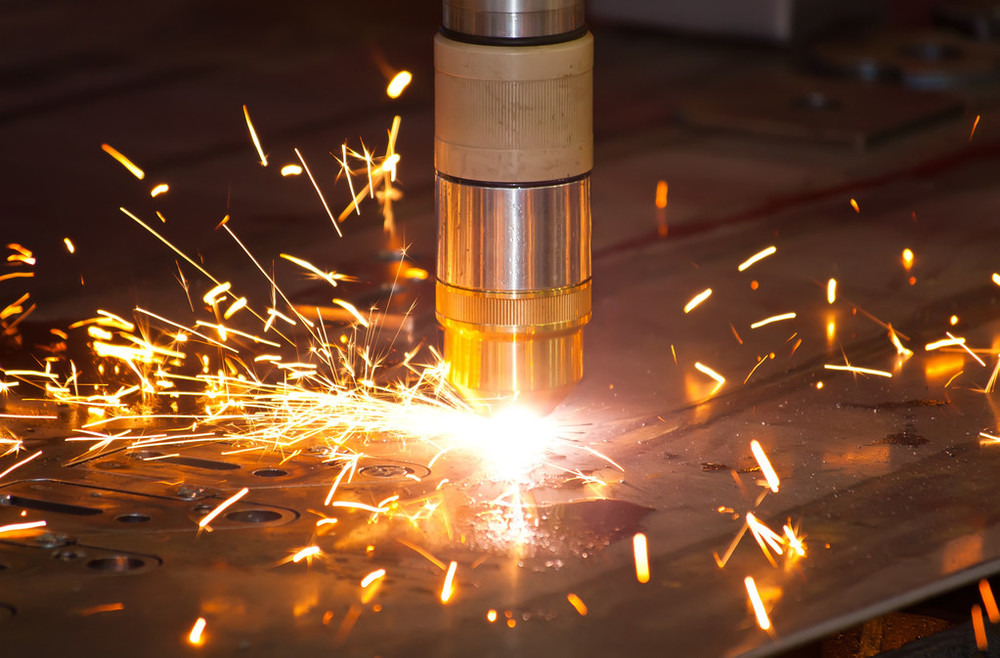
Pemotongan plasma mencairkan bahan melalui arka plasma termampat dan menggunakan aliran gas berkelajuan tinggi untuk meniup logam cair, membentuk potongan. Kelebihan utama pemotongan plasma terletak pada keupayaannya untuk memotong plat sederhana dan tebal dengan cekap serta logam yang sangat konduktif, dengan kelajuan pemotongan yang sangat pantas. Walau bagaimanapun, ketepatan pemotongan dan kelancaran keratan rentasnya biasanya tidak sebaik pemotongan laser, dan zon yang terjejas haba juga lebih besar.
Teknologi pemotongan plasma digunakan secara meluas dalam jentera berat, pembinaan kapal, struktur keluli dan bidang lain, dan ia merupakan penyelesaian yang menjimatkan dan cekap untuk pemesinan plat tebal.
Kepingan logam Pemotongan Waterjet
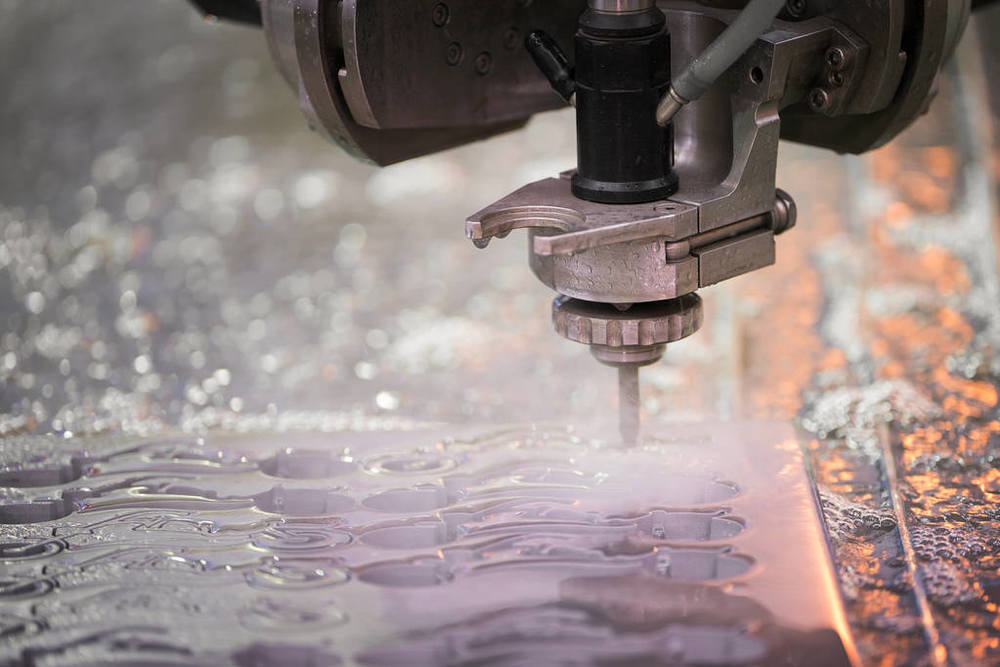
Pemotongan jet air merupakan proses pemotongan keadaan sejuk. Ia menggunakan aliran air bertekanan ultra tinggi atau aliran air yang dicampur dengan bahan pengkakis untuk menghakis bahan bagi mencapai pemotongan. Kelebihan terbesarnya ialah tiada haba dihasilkan semasa proses pemotongan, jadi tiada zon yang terjejas haba, ubah bentuk haba atau perubahan metalografi bahan sama sekali.
Pemotongan jet air boleh memotong sebarang bahan, daripada logam dan batu hinggalah kaca dan bahan komposit, dan titik permulaannya adalah sembarangan, dengan fleksibiliti yang sangat tinggi. Kelemahannya ialah kelajuan pemotongan agak perlahan dan kos operasi peralatan yang tinggi. Ia sering digunakan untuk pemesinan bahan sensitif haba atau komposit dengan tekstur yang berbeza.
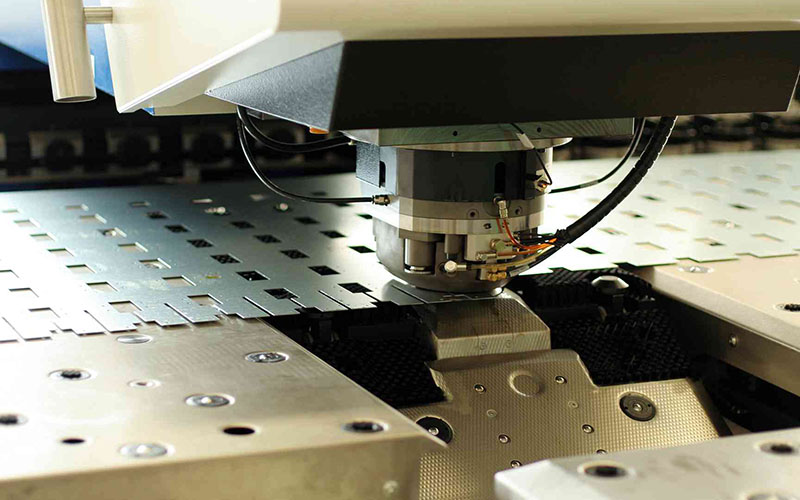
Kepingan logam menumbuk
Penebukan ialah kaedah pemesinan mekanikal tradisional yang menggunakan acuan yang dipasang pada mesin cetak untuk menggunting, menebuk, atau mengosongkan kepingan logam melalui tekanan mekanikal yang kuat. Ia sesuai untuk penghasilan bahagian dalam kuantiti yang banyak dengan bentuk yang agak standard. Kelajuan pemesinannya sangat pantas, dan ia boleh dibentuk dalam satu pengecapan. Kos acuan agak tinggi, tetapi kos pemesinan setiap keping sangat rendah.
Bagi bahagian yang memerlukan sejumlah besar lubang standard atau bentuk mudah, seperti kabinet casis dan komponen elektrik, pengecapan kekal sebagai pilihan yang paling cekap dan menjimatkan.
kelebihan daripada Sdipanggil Metal Cmelafazkan
Ketepatan tinggi
Teknik pemotongan logam kepingan moden, terutamanya pemotongan laser, boleh mencapai ketepatan dimensi yang sangat tinggi, dengan toleransi yang mudah dikawal dalam lingkungan ±0.1 milimeter atau lebih kecil lagi. Ini bermakna bahagian yang diproses mempunyai dimensi yang tepat dan kebolehtukaran yang kuat.
Kebolehulangan Cemerlang
Disebabkan penggunaan kawalan pengaturcaraan digital, sebaik sahaja program disediakan, bahagian yang sama boleh dihasilkan dengan bilangan kali yang sama, memastikan kestabilan dan konsistensi kualiti dalam pengeluaran berskala besar dan meletakkan asas yang kukuh untuk pemasangan automatik berikutnya.
Fleksibiliti Unggul
Pemotongan logam kepingan, terutamanya kaedah pemesinan tanpa sentuhan seperti laser dan jet air, menawarkan fleksibiliti yang tiada tandingan. Tidak perlu membuat acuan fizikal yang mahal. Hanya dengan mengubah suai lukisan dan program komputer, adalah mungkin untuk menukar dan memproses bahagian dengan bentuk dan saiz yang berbeza dengan cepat, yang sangat sesuai untuk pengeluaran kelompok kecil, pelbagai jenis dan prototaip pantas.
Di samping itu, proses ini boleh mengendalikan pelbagai jenis bahan logam daripada keluli karbon, keluli tahan karat, aluminium, kuprum, kepada aloi titanium, dan juga bahan bukan logam. Pemotongan jet air boleh mengendalikan hampir semua bahan, memenuhi keperluan bahan semua industri.
Kecekapan Tinggi
Berbanding dengan pemesinan manual atau mekanikal tradisional, pemotongan automatik adalah sangat pantas, terutamanya apabila memotong plat nipis menggunakan laser; ia boleh memendekkan kitaran pengeluaran dengan ketara.
Penggunaan Bahan
Pemotongan logam lembaran boleh dijalankan melalui sistem susun atur pintar yang dioptimumkan oleh komputer untuk menyusun bahagian-bahagian dengan cara yang paling padat dan munasabah pada logam lembaran, meminimumkan sisa di sudut dan meningkatkan kadar penggunaan logam lembaran dengan ketara. Ini secara langsung mengurangkan kos bahan mentah, dan kesan penjimatan sedemikian amat menakjubkan dalam pengeluaran berskala besar.
Tinggi Potongan Kualiti
Banyak teknik pemotongan canggih boleh secara langsung mencapai permukaan pemotongan yang sangat licin dan menegak. Kelancaran keratan rentas pemotongan laser adalah sangat tinggi, manakala pemotongan pancutan air boleh mengekalkan sifat asal bahan.
Selepas pemotongan, bahagian-bahagian selalunya tidak memerlukan atau hanya memerlukan sedikit proses pengisaran dan kemasan sekunder, dan boleh terus memasuki peringkat lenturan, kimpalan atau pemasangan. Ini bukan sahaja menjimatkan masa dan kos buruh tetapi juga mengelakkan sisihan dimensi atau kerosakan permukaan yang mungkin disebabkan oleh pemesinan sekunder, sekali gus mencapai kecekapan dan kualiti pembuatan keseluruhan yang lebih tinggi.
Cabaran dalam Sdipanggil Metal Cmelafazkan
Cabaran Material
Bahan yang berbeza memerlukan kaedah pemotongan tertentu kerana sifat uniknya. Contohnya, logam pemantul seperti aluminium dan kuprum menyerap tenaga laser yang sangat sedikit. Ini menjadikannya sukar untuk dipotong. Ia juga boleh memantulkan cahaya dan merosakkan peralatan laser. Sebaliknya, bahan keras seperti keluli aloi khas dan aloi titanium mengurangkan kelajuan pemotongan. Ia juga menghauskan bilah dan bahan habis pakai dengan lebih cepat.
Keadaan permukaan juga penting. Salutan, karat atau kesan minyak boleh mengganggu pemotongan. Ini selalunya menyebabkan tepi yang tidak rata atau sisa sanga. Menetapkan parameter pemotongan yang betul untuk setiap bahan kekal sebagai cabaran utama.
Isu Herotan Terma
Proses pemotongan haba, seperti pemotongan laser dan plasma, pasti akan memasukkan sejumlah besar haba ke dalam bahan. Jika parameter tidak dikawal dengan betul, haba akan terkumpul secara berlebihan dan merebak ke bahan di luar kawasan pemotongan, menyebabkan tekanan setempat dan ubah bentuk haba, mengakibatkan sisihan dimensi dan lengkungan bentuk bahagian. Ini amat ketara dalam pemesinan plat nipis.
Untuk mengawal zon yang terjejas haba dan meminimumkan ubah bentuk, adalah perlu untuk mengimbangi parameter seperti kuasa, kelajuan dan tekanan udara dengan tepat, dan menerima pakai reka bentuk laluan pemotongan yang munasabah untuk menyebarkan haba. Ini meletakkan tuntutan yang tinggi terhadap pengalaman pengendali dan kestabilan peralatan.
Ketebalan vs. Ketepatan
Semua kaedah pemotongan ada hadnya. Memotong bahan tebal bermaksud ketepatan yang lebih rendah. Contohnya, pemotongan laser sangat tepat pada kepingan nipis. Tetapi dengan plat yang lebih tebal, potongan menjadi lebih lebar dan kasar. Pemotongan plasma berfungsi dengan baik pada plat tebal, tetapi kualiti potongannya kurang baik.
Memperlahankan kerja meningkatkan kualiti tetapi menjejaskan kecekapan. Mempercepatkan kerja mungkin meninggalkan potongan yang tidak lengkap atau menghasilkan sanga. Mencari kaedah yang betul untuk setiap ketebalan dan mengimbangi kelajuan, ketepatan dan kualiti adalah cabaran utama.
Imbangan Kecekapan Kos
Struktur kos pemotongan logam lembaran adalah kompleks, meliputi peralatan, tenaga, gas, penggantian alat ganti dan buruh. Pemotongan laser, sebagai contoh, menawarkan ketepatan yang tinggi tetapi melibatkan pelaburan, penyelenggaraan dan kos gas yang berterusan.
Oleh itu, keuntungan bergantung pada pengoptimuman yang teliti. Ini termasuk meningkatkan penggunaan bahan melalui penyarangan yang lebih baik, memanjangkan hayat separa dengan parameter optimum dan meningkatkan kecekapan peralatan melalui penjadualan pengeluaran pintar. Langkah-langkah sedemikian adalah penting untuk meningkatkan keuntungan keseluruhan.
Faktor Kos dalam Pemotongan Logam Lembaran — Apakah yang Mempengaruhi Harga?
Kos Bahan
Kos perolehan bahan mentah membentuk asas jumlah kos. Harga plat logam daripada bahan dan spesifikasi yang berbeza sangat berbeza. Lebih penting lagi, ia adalah kadar penggunaan bahan, iaitu cara menyusun bahagian-bahagian pada satu helaian.
Mengoptimumkan susun atur, memotong seberapa banyak bahagian berguna yang mungkin, dan mengurangkan pembaziran di tepi dan sudut boleh secara langsung mengurangkan kos bahan yang diperuntukkan kepada setiap bahagian. Ini adalah cara paling berkesan untuk mengawal kos.
Pemilihan Proses
Komposisi kos operasi bagi proses pemotongan yang berbeza sangat berbeza. Pemotongan laser bergantung pada bahagian yang mudah terjejas seperti elektrik, gas tambahan dan kanta. Pemotongan plasma menggunakan elektrod dan muncung; Pemotongan jet air menghauskan pengedap tekanan tinggi dan kepala pemotong.
Pemilihan proses secara langsung mempengaruhi penggunaan tenaga, penggunaan gas, dan kekerapan penggantian bahagian yang terdedah.
Kecekapan Buruh & Operasi
Masa pemesinan berkait rapat dengan kos buruh dan mesin. Tempohnya bergantung pada tahap pengoptimuman laluan pemotongan, pengenalan dan kelajuan pemotongan, serta masa operasi tanpa beban peralatan. Tahap kemahiran pengendali juga sangat penting.
Pengendali yang berpengalaman boleh memprogram, mengapit bahan dan mengendalikan kerosakan yang tidak dijangka dengan lebih cepat, sekali gus meningkatkan kecekapan keseluruhan peralatan, mengurangkan masa henti dan secara tidak langsung menurunkan kos buruh per unit produk.

Pemprosesan Pasca
Kos yang ditanggung selepas pemotongan selesai juga tidak boleh diabaikan. Jika kualiti pemotongan tinggi, keratan rentasnya licin, dan tiada sanga yang tergantung, tenaga kerja dan masa untuk pemesinan sekunder, seperti pengisaran dan kemasan, dapat dijimatkan atau dikurangkan.
Toleransi dan Piawaian Ketepatan Pemotongan Logam Lembaran
Untuk memastikan kebolehkendalian bahagian dan ketepatan prototaip dan bahagian yang dibuat, piawaian perkhidmatan pemotongan logam lembaran tersuai kami adalah seperti berikut:
| Butiran Dimensi | Toleransi |
| Tepi ke Tepi, Permukaan Tunggal | +/- 0.010″ |
| Tepi ke Lubang, Permukaan Tunggal | +/- 0.010″ |
| Lubang ke Lubang, Permukaan Tunggal | +/- 0.010″ |
| Diameter Lubang, Permukaan Tunggal | +/- 0.010″ |
| Tepi ke Ciri, Pelbagai Permukaan | +/- 0.030″ |
| Bahagian Terlalu Bentuk, Pelbagai Permukaan | +/- 0.030″ |
| Sudut Bengkok | +/- 1 darjah |
Petua untuk Sdipanggil Metal Cmelafazkan
Pakai PPE
Semasa melakukan operasi pemotongan logam lembaran, adalah penting untuk memakai set lengkap peralatan pelindung sepanjang proses dan dengan cara yang standard.
Gogal berkualiti tinggi atau pelindung muka boleh menyekat serpihan logam dan percikan api berkelajuan tinggi dengan berkesan. Sarung tangan perlindungan buruh yang kukuh dan tahan lama boleh melindungi tangan daripada luka yang disebabkan oleh tepi tajam kepingan dan luka terbakar akibat suhu tinggi semasa pemesinan.
Memandangkan banyak peranti pemotong menghasilkan tahap bunyi yang sangat tinggi semasa operasi, adalah penting untuk memakai peranti perlindungan pendengaran profesional bagi mencegah kerosakan pendengaran kekal.
Pastikan Pengudaraan
Proses pemotongan, terutamanya pemotongan laser, pemotongan plasma atau pemotongan api, menghasilkan sejumlah besar asap logam toksik, gas berbahaya dan bahan zarahan terampai. Oleh itu, operasi mesti dijalankan di bengkel yang dilengkapi dengan sistem penyingkiran ekzos dan habuk yang berkuasa untuk memastikan peredaran udara dan segera mengeluarkan asap berbahaya di luar.
Mengekalkan Alat
Sama ada alat manual atau bahan habis pakai dalam peralatan automatik, mengekalkan ketajaman mata pemotongnya adalah asas untuk memastikan kecekapan dan keselamatan.
Alat pemotong yang tumpul akan meningkatkan rintangan pemotongan dengan ketara, bukan sahaja memerlukan daya yang lebih besar untuk dikenakan dan menyebabkan keletihan, tetapi juga menjadikannya lebih mudah tergelincir, lantunan dan situasi luar kawalan lain, yang boleh menyebabkan kemalangan serius dengan mudah. Di samping itu, alat pemotong yang haus akan menghasilkan permukaan pemotongan yang lemah, sekali gus meningkatkan kesukaran pemesinan berikutnya.
Bahan Selamat
Sebelum pemotongan bermula, alat seperti playar bangku, playar berbentuk C, lekapan khas atau chuck magnet mesti digunakan untuk memasang kepingan logam pada platform kerja dengan stabil. Langkah ini dapat menghalang kepingan daripada beralih, bergetar atau terbalik apabila dikenakan daya pemotongan, sekali gus memastikan ketepatan dimensi pemotongan.
Lebih penting lagi, pengapitan yang stabil dapat mencegah bahaya seperti penyimpangan laluan alat dan lontaran bahan kerja yang disebabkan oleh pergerakan kepingan secara tiba-tiba dengan berkesan, lalu menghapuskan banyak risiko kecederaan mekanikal yang berpotensi.
Kendalikan Peralatan dengan Betul
Tahap kewaspadaan yang tinggi mesti dikekalkan terhadap semua peralatan kuasa dan peralatan CNC. Sebelum menghidupkan sebarang peranti, periksa sama ada kord kuasa, suis dan penutup pelindungnya utuh. Semasa operasi, seseorang mesti menumpukan perhatian yang tinggi dan mematuhi prosedur operasi dengan ketat.
Tangan hendaklah dijauhkan daripada bahagian yang bergerak dan kepala pemotong. Sebelum menyelesaikan tugasan atau membuat sebarang pelarasan atau pembersihan, pastikan peralatan telah dimatikan sepenuhnya dan tidak berfungsi.
Mengapa Memilih Perkhidmatan Pemotongan Logam Lembaran NOBLE?
Dengan pengalaman pemotongan logam lembaran yang kaya selama bertahun-tahun, NOBLE menyediakan pelanggan dengan alat pemotong logam lembaran berketepatan tinggi yang tiada tandingan. Dapatkan sebut harga dalam beberapa minit dan alat ganti dalam beberapa hari.
Perkhidmatan pemotongan logam lembaran NOBLE boleh memotong hampir semua bahan menggunakan keupayaan laser dan jet air. NOBLE menyediakan penyelesaian sehenti untuk sebarang projek, memberikan sebut harga segera, pelbagai bahan dan pelbagai pilihan proses pemotongan logam lembaran.
NOBLE ialah penyelesaian pembuatan tersuai sehenti yang dipercayai, daripada reka bentuk prototaip hingga pembuatan, dengan sumber pembuatan yang besar, teknologi yang sesuai, proses yang diperkemas, panduan pakar dan proses pemeriksaan kualiti yang sempurna untuk menjadikan idea anda kenyataan.
Soalan Lazim
Apakah kaedah pemotongan logam lembaran yang paling tepat?
Pemotongan laser, terutamanya pemotongan laser gentian, secara meluas dianggap sebagai kaedah paling tepat untuk kepingan logam. Ia boleh mencapai toleransi setebal ±0.1 mm dan menghasilkan tepi yang sangat bersih dan bebas gerigi dengan zon terjejas haba yang minimum. Ini menjadikannya sesuai untuk kontur kompleks dan reka bentuk yang rumit di mana ketepatan yang tinggi adalah penting.
Berapa tebal kepingan logam yang boleh dipotong oleh pemotong laser?
Ketebalan maksimum bergantung pada kuasa laser dan jenis bahan. Laser gentian perindustrian berkuasa tinggi yang biasa boleh memotong keluli lembut sehingga kira-kira 25 mm, keluli tahan karat sehingga 20 mm, dan aluminium sehingga 12 mm. Walau bagaimanapun, untuk kelajuan optimum dan kualiti pemotongan pada bahan yang lebih nipis (di bawah 15-20 mm), laser jauh lebih berkesan daripada pemotongan plasma atau api.
Adakah pemotongan laser lebih mahal daripada pemotongan plasma?
Ia bergantung pada aplikasinya. Pemotongan laser mempunyai kos peralatan awal yang lebih tinggi dan boleh menjadi lebih mahal untuk dikendalikan sejam disebabkan oleh gas dan penyelenggaraan. Walau bagaimanapun, untuk bahan ketebalan nipis hingga sederhana, kelajuan, ketepatan dan keperluan kemasan sekunder yang unggul boleh menjadikannya lebih berkesan kos secara keseluruhan. Plasma pada amnya merupakan pilihan bajet yang lebih baik untuk memotong keluli struktur tebal di mana ketepatan yang melampau bukanlah keutamaan utama.
Bolehkah anda memotong aluminium dengan pancutan air?
Sudah tentu. Pemotongan jet air adalah pilihan yang sangat baik untuk memotong aluminium. Sebagai proses pemotongan sejuk, ia tidak memperkenalkan haba, yang bermaksud tiada zon yang terjejas haba yang boleh mengubah sifat bahan atau menyebabkan melengkung, terutamanya dalam aloi aluminium sensitif haba. Ia boleh memotong sebarang ketebalan aluminium yang tersedia secara komersial dengan bersih.
Apakah ketebalan maksimum yang boleh dikendalikan oleh pemotong laser?
Ketebalan maksimum bergantung pada kuasa laser dan bahannya. Laser gentian perindustrian berkuasa tinggi biasanya boleh memotong:
- Keluli Lembut: Sehingga 25-30 mm
- Keluli Tahan Karat: Sehingga 20-25 mm
- Aluminium: Sehingga 12-15 mm
Untuk ketebalan yang melebihi ini, pemotongan plasma atau jet air selalunya lebih cekap dan berkesan.







