
Pengenalan
Alat pemotong yang tumpul lebih cenderung untuk rosak. Jika anda mempunyai alat yang rosak, anda telah meninggalkan cebisan. Ini bermakna masa yang terbuang selama berjam-jam. Inilah yang berlaku.
Kerosakan alat CNC tidak akan kelihatan dengan sendirinya. Ia terbentuk secara perlahan-lahan. Anda akan melihat takuk kecil pada mata pemotong, serpihan yang terkumpul di sisi, dan mikrorekahan yang disebabkan oleh kitaran haba. Selepas itu, prestasi pemotongan menjadi lebih teruk, permukaan menjadi lebih kasar, dan dimensi tidak lagi tepat.
Amat penting untuk memahami bagaimana alat pemotong CNC merosakkan supaya anda dapat memastikan anda mendapat hasil yang terbaik untuk wang anda. Setiap kegagalan bermakna kehilangan produktiviti disebabkan oleh masa henti mesin, penggantian alat dan alat ganti skrap. Artikel ini akan melihat punca kegagalan dan akibatnya, serta cara pengendali boleh mengelakkannya.
Apakah yang Menyebabkan Alat Pemotong Menjadi Tidak Boleh Digunakan?
Alat pemotong rosak. Sebabnya tidak selalunya jelas. Inilah yang sebenarnya berlaku di tepi.
Pakai Melelas
Zarah-zarah keras boleh menyebabkan geseran dengan alat pemotong. Bahan yang dimesin mungkin mengandungi karbida atau oksida, atau permukaan bahan kerja mungkin mempunyai kerak oksida keras. Zarah-zarah ini bertindak seperti kertas pasir. Akibatnya, mata pemotong CNC menjadi haus—jadi sila kurangkan kelajuan pemotongan. Kemudian alat berhenti memotong dengan bersih. Ini adalah bentuk kerosakan utama pada alat pemotong CNC dalam besi tuang dan aluminium silikon tinggi.
Haus Pelekat (Tepi Terbina)
Bahan benda kerja melekat pada hujung alat. Tekanan dan haba mengimpalnya di sana. Pembentukan itu bertambah. Ia mengubah geometri alat. Kemudian ia pecah, membawa sekeping alat bersamanya. Ini berlaku pada bahan melekit seperti keluli rendah karbon dan aluminium. Tepinya kelihatan sumbing. Kerosakan alat CNC klasik akibat lekatan.
Pemakaian Penyebaran
Suhu tinggi yang menyebabkannya. Bahan alat dan bahan benda kerja bercampur secara kimia pada peringkat atom. Atom berhijrah dari alat ke dalam cip. Alat kehilangan kekerasannya di permukaan. Tepinya cepat haus. Tiada geseran mekanikal—hanya haba.
Keretakan Terma
Alat pemotong dipanaskan dan kemudian disejukkan—berulang kali. Ini menyebabkan permukaan mengembang dan mengecut berulang kali. Kitaran ini membawa kepada pembentukan retakan. Pada mulanya, retakan kecil, tetapi secara beransur-ansur ia menjadi lebih besar. Apabila retakan merebak ke mata pemotong, penyejuk memburukkan lagi masalah. Pada masa yang sama, kejutan haba meningkatkan lagi tekanan.
Kerepek dan Patah Mekanikal
Sentiasa ada sesuatu yang akan mengalah—daya berlebihan, alat terkena titik keras, kedalaman pemotongan yang berlebihan, kadar suapan yang terlalu laju, mata pemotong yang sumbing atau patah sepenuhnya pada mata alat. Ini adalah kerosakan alat CNC secara tiba-tiba.
Ubah Bentuk Plastik
Mata pemotong pada asalnya sangat keras, tetapi haba menjadikan bahan alat lebih lembut. Tekanan pemotongan menjadikan mata pemotong yang dilembutkan menjadi rata dan kerinting. Alat ini telah digunakan sedikit, tetapi mata pemotongnya masih dalam keadaan baik. Geometri pemotongan agak janggal. Ini biasanya berlaku apabila anda memotong bahan keras pada kelajuan tinggi.
Keretakan Tepi akibat Getaran (Gemeretakan)
Semasa operasi pada mesin pelarik CNC, kedua-dua alat pemotong dan bahan kerja bergetar. Mata pemotong menghentam bahan kerja beribu-ribu kali sesaat. Setiap hentaman adalah seperti pukulan tukul ringan. Lama-kelamaan, mata pemotong mula terkelupas. Apabila pengendali mendengar bunyi bising, kerosakan pada alat pemotong CNC telah pun bermula.
Bahan alat tidak serasi dengan bahan kerja atau dengan penyejuk. Sulfur dalam bahan kerja bertindak balas dengan kobalt dalam alat karbida—menyebabkan pengikat larut, mengurangkan kekuatan alat dan menyebabkan mata pemotongnya terpecah. Ini bukan haus; ia adalah kakisan.
Pengendalian atau Kerosakan Salutan yang Tidak Betul
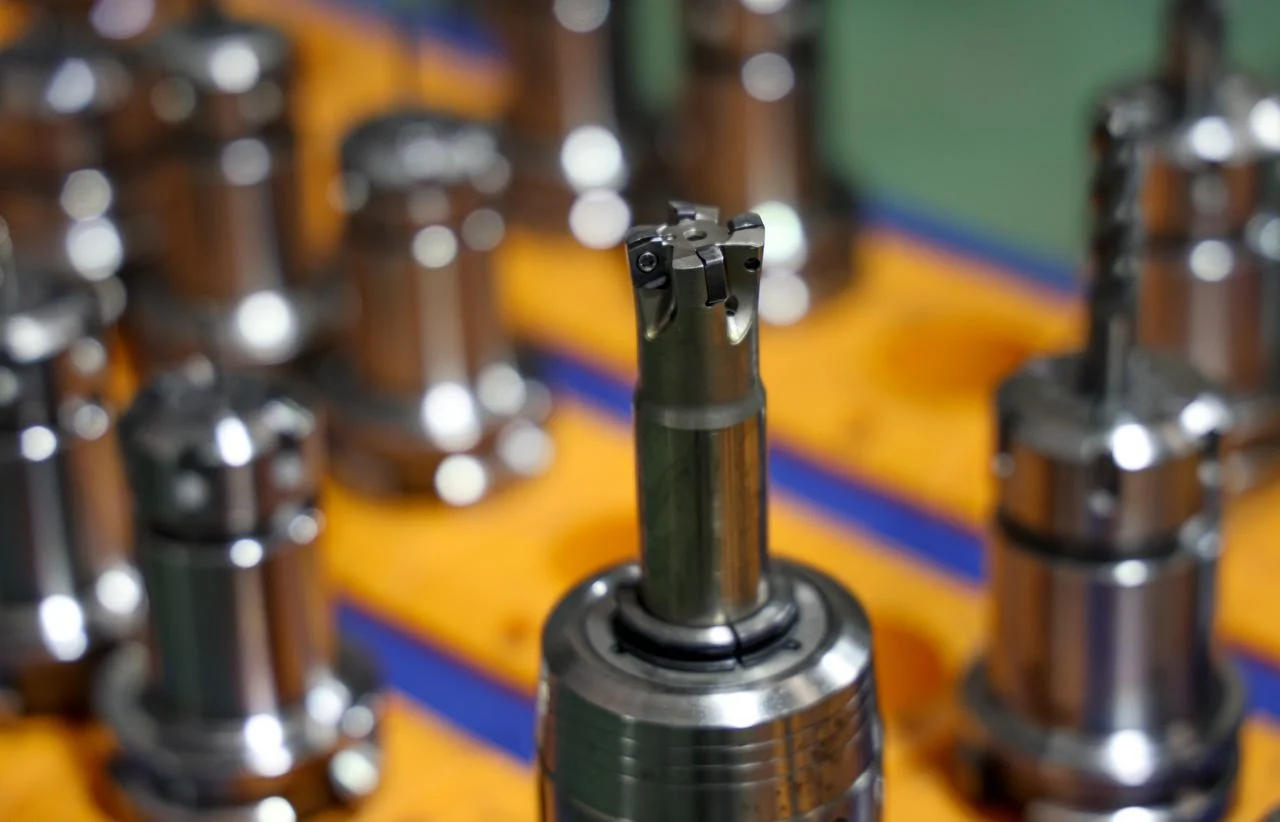
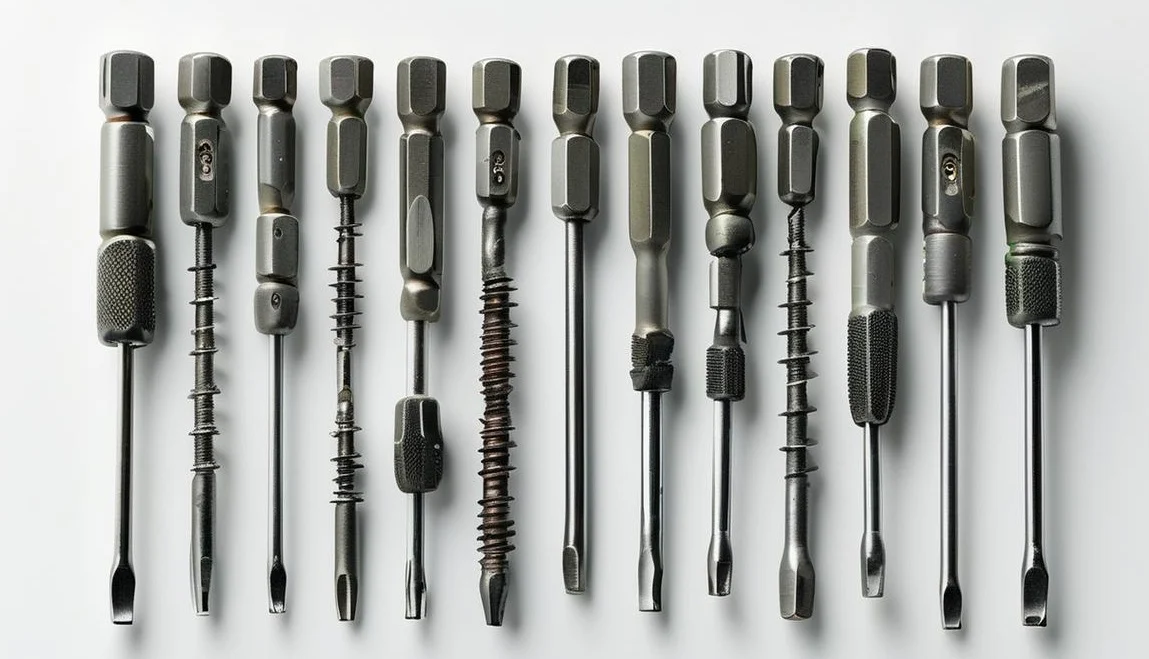
Kadangkala, kerosakan berlaku sebelum alat menyentuh benda kerja. Terjatuh di atas lantai. Terhantuk pada pemegang alat. Tersimpan longgar di dalam laci. Lapisan yang retak atau tepi yang sumbing akibat pengendalian menyebabkan kegagalan pramatang dalam pemotongan. Semua ini boleh menyebabkan alat patah terlalu awal semasa proses pemotongan. Sesetengah pengendali berpendapat ini disebabkan oleh proses pemesinan. Itulah kerosakan alat CNC yang boleh dicegah.
Adakah Bahagian Akan Rosak Apabila Alat CNC Terkehel atau Pecah?
Ya – Jenis Kerosakan Bahagian yang Biasa
- Alat yang patah itu menyeret benda kerja. Ia menggali masuk. Permukaan akan tercalar.
- Dimensi melayang. Alat ini tiada satu sudut. Laluan yang diprogramkan tidak sepadan dengan realiti. Bahagian itu keluar bersaiz kecil atau bulat.
- Geseran dari tepi yang rosak menghasilkan haba. Banyak haba. Permukaan terbakar. Kerja pengerasan akan menyusul. Sekarang alat seterusnya juga tidak boleh memotongnya.
- Gerinda menjadi lebih teruk. Tepi yang patah akan mengoyakkan bahan dan bukannya mengguntingnya. Bahagian itu kelihatan kasar. Kualiti tepi gagal dalam pemeriksaan.
Kes terburuk? Bahagian itu adalah skrap sepenuhnya. Tiada kerja semula yang boleh dilakukan. Ini adalah kos sebenar kerosakan alat CNC.
Kerosakan bawah permukaan
Calar yang kelihatan bukanlah keseluruhan cerita. Bahan rapuh seperti seramik, keluli yang dikeraskan dan bahan komposit tertentu boleh membentuk retakan mikro di bawah permukaan. Retakan ini tidak dapat dilihat dengan mata kasar. Sebaik sahaja bahagian tersebut digunakan dan dikenakan tekanan, retakan akan merambat, akhirnya mengakibatkan kegagalan bahagian. Sukar bagi pengendali untuk mengetahui bahawa kerosakan alat pemotong CNC telah memulakan rantaian kegagalan.
Bilakah Bahagian Boleh Bertahan Daripada Kegagalan Alat CNC?
Laluan kasar mempunyai ruang goyang. Masih ada stok yang tinggal. Alat yang sumbing mungkin masih meninggalkan bahan yang cukup untuk alat kemasan membersihkannya. Operator menangkapnya dengan cepat. Mesin berhenti. Bahagian itu diselamatkan.
Hantaran penamat tidak mempunyai ruang untuk bergerak. Potongan adalah dimensi terakhir. Alat yang rosak merosakkan permukaan itu. Tiada stok yang tinggal untuk membaikinya.
Masa tindak balas pengendali adalah penting. Hentikan mesin dalam beberapa saat, dan kerosakan mungkin cetek. Biarkan ia berjalan sekali lagi, dan bahagian itu akan hilang.
Itulah sebabnya mengapa mencegah kerosakan alat CNC semasa proses kemasan adalah penting. Kerugian yang disebabkan oleh pengisar hujung yang rosak adalah kecil, manakala kerugian yang terhasil daripada komponen perubatan titanium yang dibuang adalah besar. Fahami perbezaannya. Rancang dengan sewajarnya.
Senarai Semak Operator Mesin CNC untuk Meminimumkan Kerosakan Alat
Berikut ialah senarai perkara yang perlu diperiksa oleh pengendali pelarik CNC, yang disusun oleh jurutera NOBLE. Jika anda mematuhi garis panduan ini, anda benar-benar boleh mengurangkan risiko kerosakan pada alat pemotong dan bahan kerja CNC.
Kuasai Persediaan
Mesin ini hanya setegar pengapit yang paling lemah. Periksa pegangan kerja. Tiada pergerakan. Tiada getaran. Periksa larian keluar pada pemegang alat. Beberapa mikron tepi pemutus goyangan pantas. Pastikan alat menonjol pendek. Setiap milimeter tambahan menambah daya tujahan. Daya tujahan mematahkan alat. Persediaan yang baik menghalang kerosakan alat CNC sebelum gelendong berputar.
Dengar Potongan itu
Mesin itu bercakap. Dengar.
Jeritan bermaksud menggosok, bukan memotong. Tukar kelajuan atau suapan. Gegaran ialah getaran frekuensi rendah. Alat melantun. Tepinya terkehel. Bunyi letupan bermaksud alat itu terlalu kuat. Berundur. Mengabaikan bunyi-bunyi ini menjamin kerosakan pada alat pemotong CNC.
Perhatikan Kerepek
Warna cip menunjukkan suhu. Cip perak sejuk. Warna straw suam. Cip biru atau ungu terlalu panas. Alat itu sedang memasak.
Bentuk cip menunjukkan beban. Cip panjang dan bertali melilit alat. Ia memotong semula. Ia mematahkan tepi. Cip kecil yang patah adalah matlamatnya. Cip berbentuk C adalah ideal. Cip serbuk bermaksud alat itu kusam.
Saiz cip memberitahu suapan. Cip nipis bermaksud beban tidak mencukupi. Alat bergesel. Cip tebal bermaksud terlalu banyak beban. Alat akan rosak.
Pengurusan Cip Proaktif
Cip mesti dikeluarkan dari zon pemotongan. Bahan penyejuk akan membasuhnya, dan aliran udara meniupnya keluar. Peredaran semula cip adalah punca utama kerosakan pada alat pemotong CNC. Apabila alat memotong cip yang sama dua kali, setiap potongan mempercepatkan haus tepi.
Kitaran mematuk sangat berkesan semasa memesin lubang dalam atau celah dalam. Apabila alat ditarik balik, serpihan akan tertanggal dan bahan penyejuk boleh sampai ke bahagian bawah. Ini menghalang pemotongan sekunder dan pengumpulan haba, sekali gus mengelakkan kerosakan alat.
Ikuti senarai semak. Setiap kali anda memasang mesin, untuk setiap kerja. Ini mengurangkan kadar kerosakan alat CNC, memanjangkan hayat alat dan memastikan kualiti bahagian.
Ketahui Bila Perlu Campur Tangan
Mesin tidak tahu alat itu sedang nazak. Operator tahu.
Dengar perubahan ton. Potongan yang sihat mempunyai pic yang stabil. Adakah picnya naik? Alat itu kusam. Ia jatuh? Alat itu sumbing. Lihat kemasan permukaannya. Ia licin. Sekarang ia kasar. Ada sesuatu yang berubah. Jejaki jangka hayat alat. Kira bahagian setiap tepi. Apabila purata ialah lima puluh bahagian, dan alat ini mencapai empat puluh lapan, ubahnya lebih awal. Menunggu kegagalan menjamin kerosakan alat CNC dan bahagian yang terkikis.
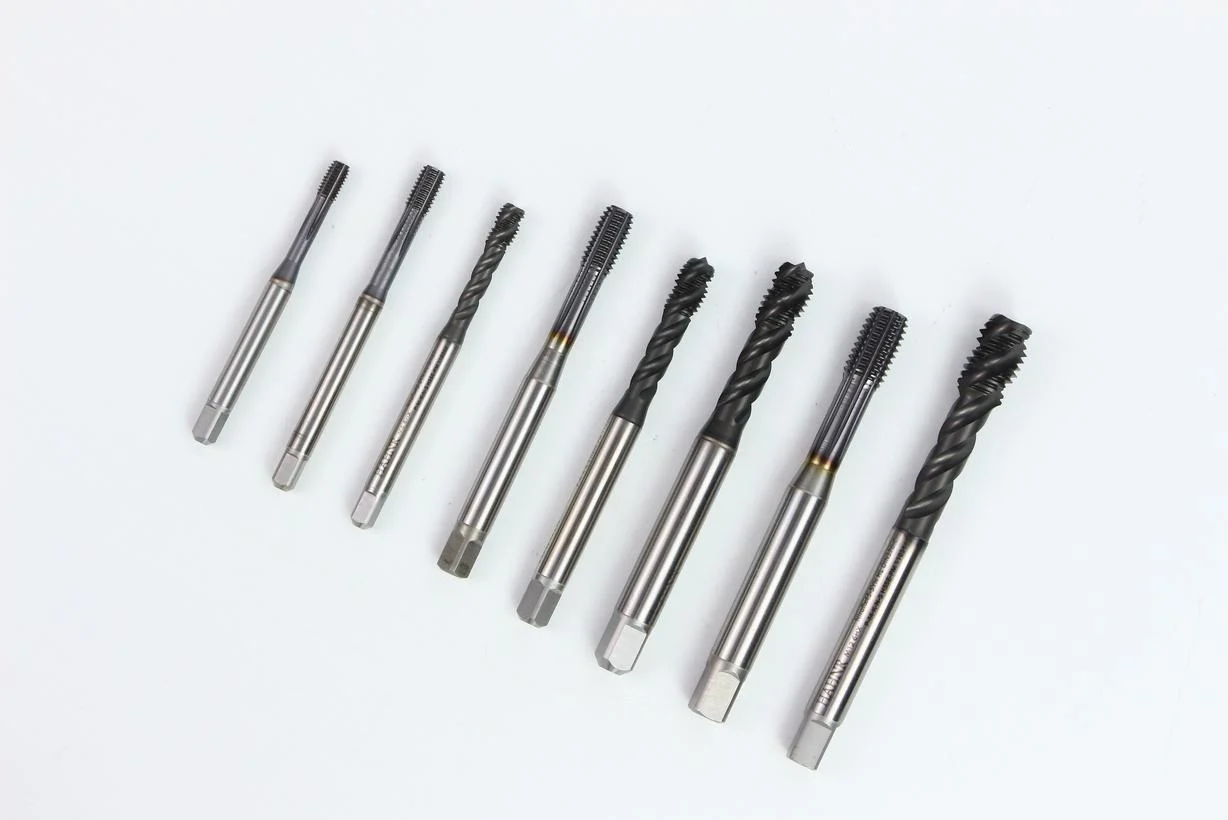
Disiplin Penyejuk dan Pelinciran
Arah aliran penyejuk adalah penting. Ia harus dihalakan ke arah permukaan pemotong, bukan ke arah batang alat. Mata pemotong memerlukan penyejukan, tetapi batang tidak.
Kadar aliran bahan penyejuk adalah kritikal. Jika kadar aliran terlalu rendah, serpihan akan kekal di zon pemotongan, di mana ia akan dipotong semula berulang kali, menyebabkan kehausan alat. Walaupun kadar aliran yang tinggi boleh menghilangkan serpihan, ia meningkatkan risiko kejutan haba. Sentuhan antara alat panas dan bahan penyejuk sejuk boleh menyebabkan keretakan, yang merupakan punca kerosakan tersembunyi pada alat pemotong CNC. Sila gunakan bahan penyejuk dengan betul. Bagi bahan yang tidak tahan terhadap kitaran haba (seperti karbida pada keluli keras), adalah disyorkan untuk beralih kepada penyejukan tiupan udara.
Larangan Kritikal untuk Pengendali
Jangan sekali-kali mengabaikan benda kerja yang bermasalah. Benda kerja yang mempunyai permukaan kasar adalah tanda amaran. Benda kerja seterusnya akan menjadi lebih teruk. Alat itu akan rosak.
Jangan sekali-kali melaraskan kadar suapan dan kelajuan pemotongan secara sewenang-wenangnya. Jika anda meningkatkan kadar suapan kepada 150% hanya kerana tarikh akhir yang ketat, alat tersebut akan menanggung akibatnya. Ia akan rosak, dan gelendong akan berhenti. Tarikh akhir akan menjadi lebih ketat.
Jangan sekali-kali meninggalkan alat yang rosak di dalam pemegang alat. Tanggalkannya dengan segera, periksa pemegangnya, dan bersihkannya. Ini menghalang serpihan alat yang rosak daripada merosakkan permukaan pelekap alat seterusnya. Ini akan menyebabkan larian jejarian. Larian jejarian membawa kepada kerosakan selanjutnya pada alat CNC. Kitaran ganas bermula di sini.
Peraturan Sentuhan Lembut
Alat pemotong bukanlah palang pengungkit; jangan sekali-kali memaksanya masuk ke dalam pemegang alat dengan memukulnya atau menjatuhkannya ke meja kerja.
Apabila menggunakan sebarang alat pemotong, anggaplah mata pemotong itu sangat tajam—kerana memang begitu. Gigitan pada mata pemotong yang disebabkan oleh pengendalian yang tidak betul akan menyebabkan alat tersebut tidak berkesan serta-merta semasa memotong. Ini boleh dicegah sepenuhnya.
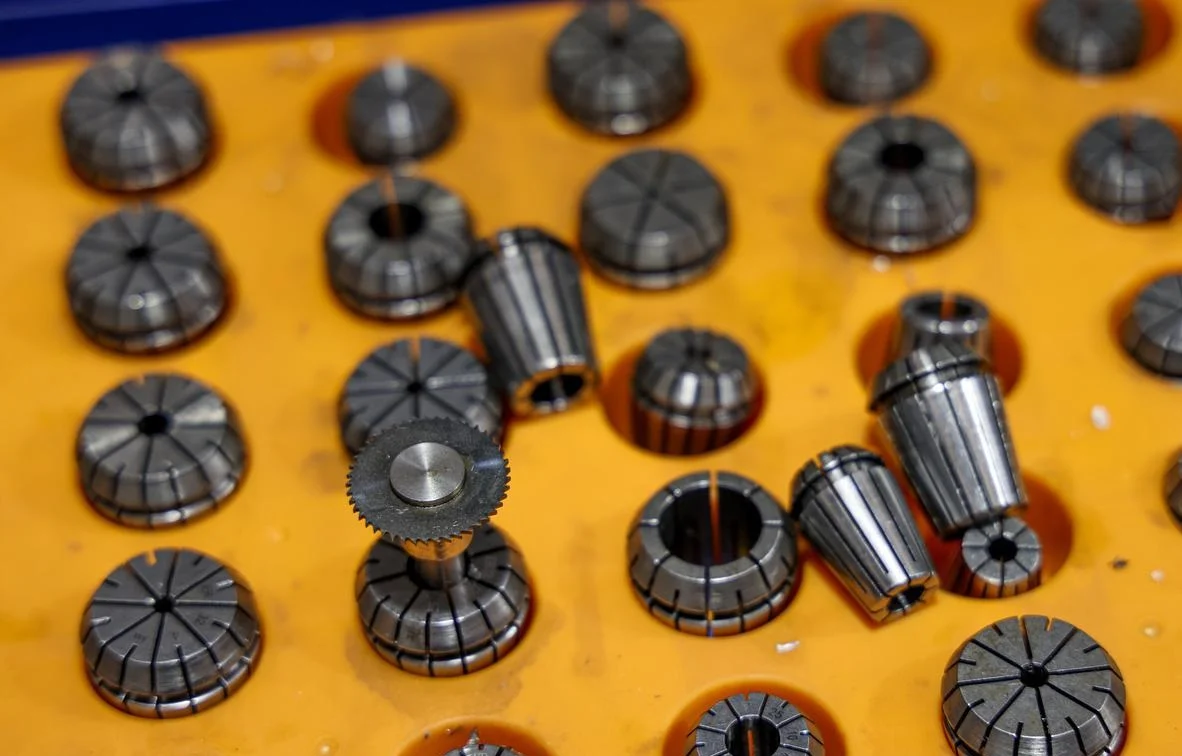
Gunakan sepana tork untuk mengetatkan nat collet, dan ketatkannya kepada tork yang ditentukan. Ketegangan yang terlalu ketat boleh mengubah bentuk collet, menyebabkan alat menjadi tidak sejajar; pengetatan yang kurang ketat boleh menyebabkan alat jatuh. Kedua-dua situasi ini boleh menyebabkan bilah patah.
Kendalikan alatan dengan berhati-hati. Pastikan tangan, batang alatan dan alatan anda bersih. Inilah profesionalisme. Begitulah cara kerosakan alatan CNC dapat dihentikan sebelum mesin dihidupkan.
NOBLE: Rakan Kongsi Anda dalam Pembuatan Ketepatan
Kami merupakan pengeluar khusus dalam pemesinan CNC dan fabrikasi logam lembaran. Kami melihat kos sebenar tepi haus, kilang hujung yang rosak dan bahagian yang telah dibuang. Panduan ini datang daripada pengalaman tersebut.
Keupayaan Pengilangan Kami
Kami menawarkan penyelesaian pembuatan hujung ke hujung yang lengkap, merapatkan jurang antara reka bentuk dan penghantaran:
- Pemesinan CNC: 3-paksi, 4-paksi, dan Pengilangan 5 paksi. CNC beralihPemesinan sebatian putaran kilang.
- Fabrikasi Logam Lembaran: Pemotongan laser, penebukan, lenturan, kimpalan, kemasan.
- Skop Perkhidmatan Penuh: Bantuan reka bentuk. Pembuatan prototaip. Proses pengeluaran. Rawatan permukaan. Pemasangan akhir.
Kualiti Diperakui yang Boleh Anda Percayai
Komitmen kami terhadap ketepatan dan kebolehpercayaan disokong oleh pensijilan yang diiktiraf di peringkat antarabangsa:
- ISO 9001: 2015 – Proses yang konsisten. Kawalan yang didokumenkan. Kualiti yang boleh diulang.
- ISO 13485: 2016 – Piawaian peranti perubatan. Kawalan proses yang ketat. Penting untuk komponen yang tidak boleh diterima akibat kerosakan alat pemotong CNC.
Mengapa Perlu Bekerja Dengan NOBLE?
Penyelesaian Sehenti : Daripada lakaran kepada produk siap. Pembekal tunggal. Tidak perlu susulan berterusan.
Sokongan Kejuruteraan : Ulasan DFM. Kami mengenal pasti risiko haus sebelum alat menyentuh mesin. Kami mengurangkan kerosakan alat pada mesin CNC dengan mengoptimumkan reka bentuk—bukan sekadar menjalankan program.
Komunikasi Telus : Masa tunggu yang jelas. Maklum balas yang jujur. Penambahbaikan berterusan. Tiada kejutan.
Soalan Lazim
Bagaimanakah saya boleh tahu sama ada sesuatu alat itu akan rosak sebelum ia benar-benar rosak?
Dengar penurunan nada atau bunyi derit baharu. Perhatikan perubahan warna cip atau degradasi kemasan permukaan. Pengendali kami menggunakan pemantauan beban masa nyata dan pemeriksaan alat berjadual untuk mencegah kerosakan alat CNC sebelum ia menyebabkan masa henti yang tidak dirancang.
Bolehkah alat yang sumbing atau haus sedikit diasah semula dan digunakan semula?
Ya, untuk HSS dan beberapa alat karbida, tetapi pengasahan semula mengubah geometri dan menanggalkan salutan. Untuk kerja ketepatan, penggantian adalah lebih selamat, jadi kami memantau jangka hayat alat dengan teliti untuk mengelakkan bergantung pada alat yang diasah semula untuk ciri-ciri kritikal.
Bagaimanakah fabrikasi logam lembaran berbeza daripada pemesinan CNC dari segi haus alat?
Logam lembaran menggunakan penebuk, acuan dan laser—tiada alat pemotong berputar. Walau bagaimanapun, haus penebuk menyebabkan gerinda dan kerosakan muncung laser menjejaskan kualiti potongan.
Bolehkah NOBLE mengendalikan kedua-dua prototaip dan pengeluaran volum tinggi?
Ya, daripada 1–10 keping untuk prototaip pantas hingga 10,000+ pengeluaran, dengan kualiti yang konsisten merentasi kedua-duanya. Kami menggunakan proses dan piawaian pemeriksaan yang sama tanpa mengira kuantiti.
Format reka bentuk apa yang anda terima untuk sebut harga?
STEP, IGES, SolidWorks, AutoCAD DWG/DXF dan PDF. Bagi kepingan logam, corak rata DXF adalah lebih diutamakan. Jurutera kami juga boleh memberi nasihat tentang perubahan DFM untuk mengurangkan kerosakan alat pemotong CNC dan kos yang lebih rendah.
Bagaimanakah anda memastikan kualiti alat ganti jika alat menunjukkan tanda-tanda haus di pertengahan kelompok?
Pemeriksaan dalam proses, sistem pemantauan haus alat dan kelayakan semula segera bagi bahagian pertama selepas pertukaran alat. ISO 13485 menuntut disiplin ini—kami tidak menghantar tekaan.
Adakah anda menawarkan perkhidmatan pemasangan bukan sekadar pemesinan bahagian?
Ya, termasuk pemasangan perkakasan, kimpalan, pemasangan mekanikal dan pembungkusan. Kami menyediakan produk sedia untuk digunakan, bukan sekadar komponen yang longgar.







