
Apakah Pemutus Vakum
Bahan cecair dimasukkan ke dalam acuan semasa proses tuangan dan dibiarkan mengeras. Dengan menarik udara keluar dari acuan menggunakan vakum, tuangan vakum memastikan produk akhir memperoleh bentuk yang betul. Komponen getah dan plastik kerap dituang melalui tuangan vakum. Oleh kerana ia lebih cepat dan lebih murah daripada teknik lain seperti pengacuan suntikan, ia kerap digunakan untuk projek prototaip atau pengeluaran berskala kecil. Ketepatan dan kebolehulangan yang tinggi adalah kelebihan selanjutnya, yang menjadikannya sesuai untuk aplikasi yang memerlukan dimensi yang tepat. Selain itu, berbanding dengan pengacuan suntikan, ia membolehkan tuangan reka bentuk yang lebih rumit. Walau bagaimanapun, bahan yang sensitif haba atau tekanan tidak boleh dituang dengannya.
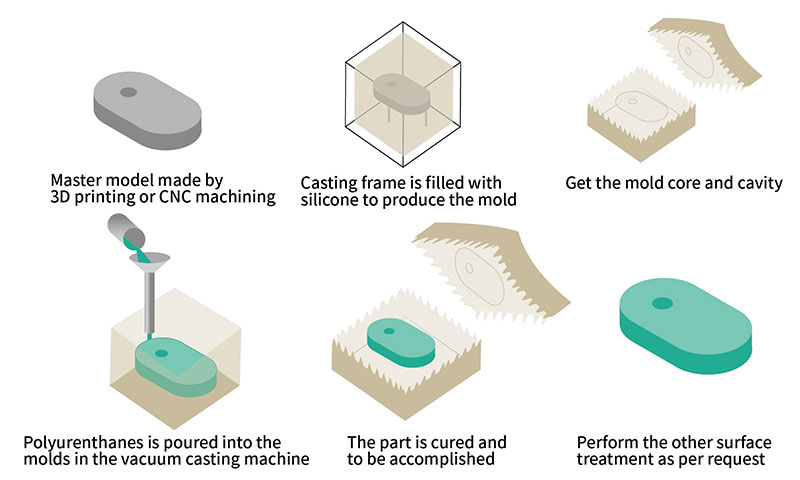
Prinsip penuangan vakum
Tuangan vakum merupakan teknik pemodelan fizikal yang menggabungkan teknologi vakum dengan tuangan acuan pasir. Dalam proses ini, permukaan rongga dan bahagian belakang acuan pasir ditutup dengan filem plastik. Pam vakum digunakan untuk menghasilkan tekanan negatif, yang mengetatkan pasir acuan disebabkan oleh perbezaan tekanan antara bahagian dalam dan luar acuan pasir. Selepas meletakkan teras pasir, pasir acuan diruntuhkan untuk mendapatkan tuangan. Langkah seterusnya melibatkan penutupan acuan, tuangan, menunggu tuangan memejal, dan kemudian melepaskan tekanan negatif atau menghentikan pengekstrakan udara. Penggunaan tuangan vakum dalam acuan.
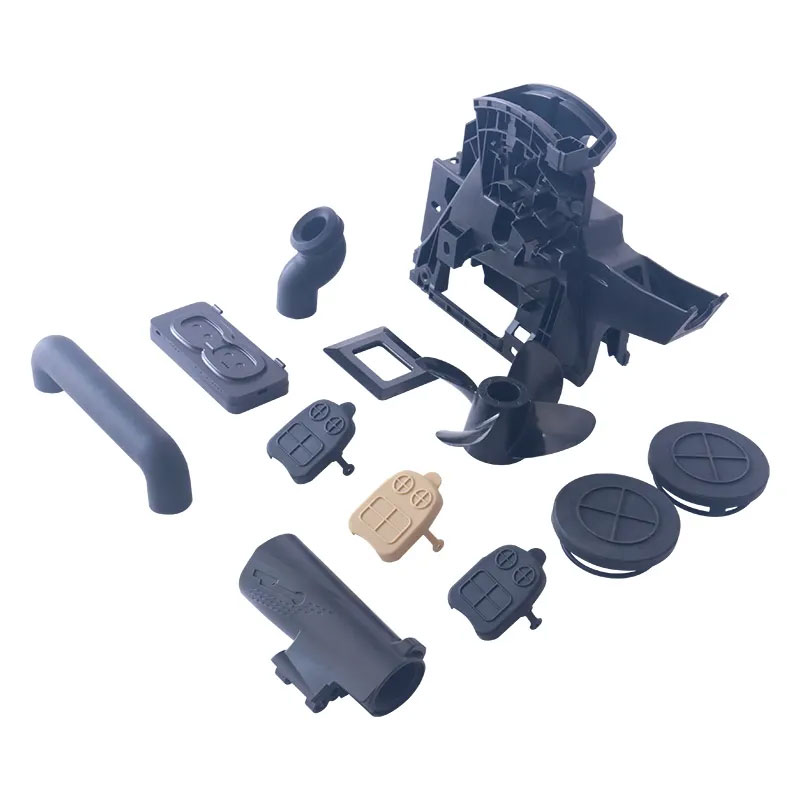
Bagaimanakah kerja tuangan vakum
Tuangan vakum ialah proses pembuatan yang digunakan untuk menghasilkan bahagian plastik atau elastomer yang berkualiti tinggi dan terperinci. Ia sering digunakan dalam prototaip pantas dan aplikasi pengeluaran berskala kecil. Ia serupa dengan pengacuan suntikan konvensional. Berikut ialah gambaran keseluruhan tentang cara tuangan vakum berfungsi:
Cipta Model 3D
Langkah pertama dalam kebanyakan prosedur pengeluaran moden adalah untuk mencipta model 3D bagi bentuk yang dimaksudkan. Objek yang bertujuan untuk tuangan vakum harus dicipta menggunakan teknik pengacuan suntikan untuk mencapai hasil yang terbaik. Ini boleh dilakukan menggunakan sebarang perisian reka bentuk seperti AutoCAD, Solidworks atau CATIA.
Corak Induk
Model 3D dicipta, dan kemudian ia diubah menjadi model induk yang berkualiti tinggi. Model induk ini biasanya merupakan prototaip yang dicetak atau dimesin 3D dan diperbuat daripada bahan tertentu, seperti lilin atau resin. Corak induk mewakili bahagian terakhir yang akan dihasilkan semula.
Buat Acuan Silikon
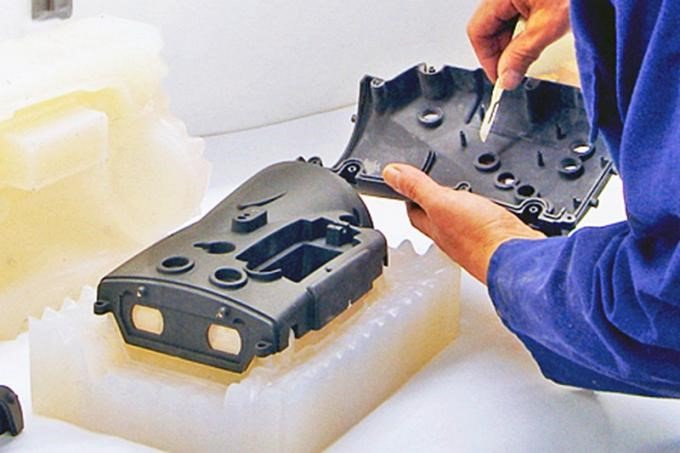
Setelah model induk dicipta, acuan silikon dituang. Model induk, bersama-sama teras, sisipan dan sprue, digantung di dalam kotak tuangan. Kemudian, silikon cecair dituang di sekelilingnya, mengisi semua butiran. Bahagian yang dibentuk diletakkan di dalam kotak tuangan vakum dan dikeringkan selama 8–16 jam dalam ketuhar yang telah dipanaskan pada suhu 40°C, bergantung pada saiz acuan silikon. Selepas silikon kering dan mengeras, kotak dan riser dikeluarkan. Akhir sekali, acuan dipotong dengan teliti menggunakan pisau untuk mendedahkan rongga betina komponen.
Mencampur
Sebelum digabungkan, resin poliuretana yang digunakan dalam tuangan biasanya dipanaskan hingga sekitar 40°C. Mesin ini berfungsi dengan menggabungkan resin tuangan dua komponen dengan tepat dengan sebarang pewarna yang dipilih, kemudian menuang campuran ke dalam mangkuk. Selepas itu, pintu tuang diikat pada bekas pencampuran dan penuangan, dan acuan diletakkan semula ke tempatnya. Resin tuangan vakum dan pigmen warna digabungkan dengan baik dan dinyahaerasi vakum selama 50–60 saat semasa proses penuangan automatik. Seterusnya, vakum dijana dalam acuan, dan resin dimasukkan. Teknik vakum membolehkan graviti melakukan semua kerja mengisi acuan dengan menanggalkan poket udara di dalam alat yang sebaliknya akan bertindak sebagai penghalang kepada aliran.
Demolding
Acuan dibuka, dan bahagian plastik yang baru dibuat dikeluarkan setelah resin mengeras sepenuhnya. Biasanya, acuan boleh digunakan semula untuk beberapa kitaran tuangan.
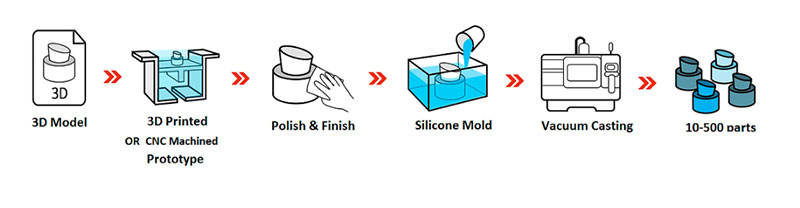
Bagaimana untuk membuat acuan untuk tuangan vakum?
Bahan cecair dimasukkan ke dalam acuan semasa proses tuangan dan dibiarkan mengeras. Dengan menarik udara keluar dari acuan menggunakan vakum, tuangan vakum memastikan produk akhir memperoleh bentuk yang betul. Komponen getah dan plastik kerap dituang melalui tuangan vakum. Oleh kerana ia lebih cepat dan lebih murah daripada teknik lain seperti pengacuan suntikan, ia kerap digunakan untuk projek prototaip atau pengeluaran berskala kecil. Ketepatan dan kebolehulangan yang tinggi adalah kelebihan selanjutnya, yang menjadikannya sesuai untuk aplikasi yang memerlukan dimensi yang tepat. Selain itu, berbanding dengan pengacuan suntikan, ia membolehkan tuangan reka bentuk yang lebih rumit. Walau bagaimanapun, bahan yang sensitif haba atau tekanan tidak boleh dituang dengannya.
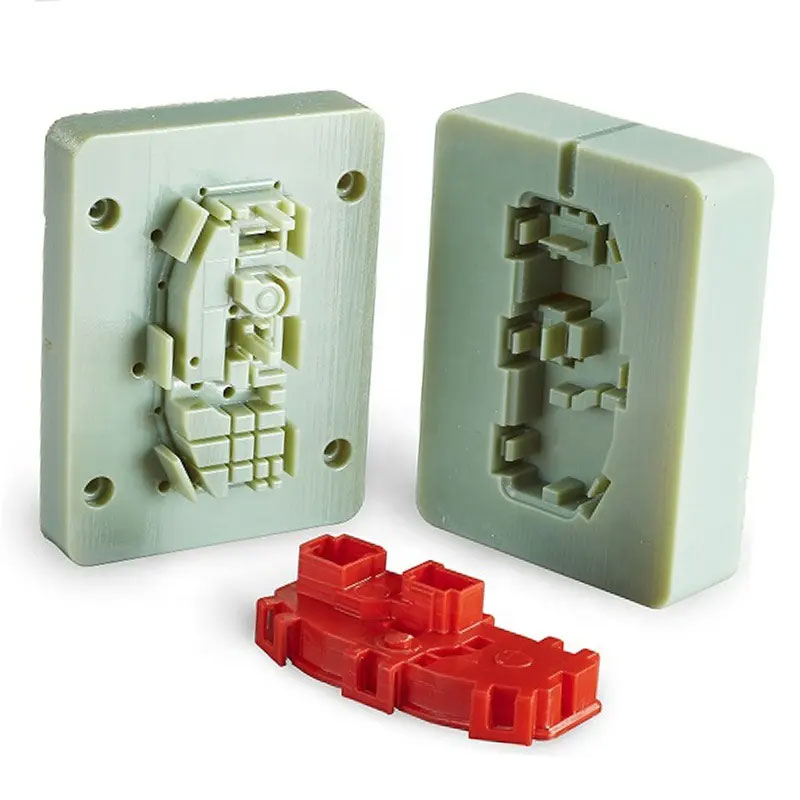
Komponen Utama Tuangan Vakum
Acuan silikon: Terkenal dengan fleksibiliti dan ketahanannya, acuan silikon direka bentuk untuk menangkap perincian halus, menjadikannya sesuai untuk aplikasi tuangan yang tepat.
Resin Poliuretana: Resin ini terdapat dalam pelbagai formulasi, yang membolehkan pengeluar meniru sifat-sifat bahan yang berbeza, seperti plastik, getah atau logam.
Bilik Vakum: Ruang vakum menyingkirkan udara daripada acuan, yang membantu menghilangkan ketidaksempurnaan dan gelembung udara, menghasilkan bahagian yang berkualiti tinggi dan bebas kecacatan.
Kelebihan tuangan vakum
Kos persediaan awal yang lebih murah
Berbanding dengan pemesinan CNC dan teknik Prototaip Pantas yang lain , penuangan vakum jauh lebih murah. Ini kerana penghasilan acuan hanya mengambil masa beberapa jam dan mungkin digunakan berulang kali. Peralatan dan bekalan yang mahal diperlukan untuk pemesinan CNC.
ketepatan yang tinggi
Bahagian-bahagian dengan bentuk yang rumit dan ketepatan yang ekstrem boleh dicipta. Dengan menggunakan teknik SLA, model induk acuan boleh dicipta, menggunakan fleksibiliti pembuatan bahan tambahan dan kualiti permukaan yang unggul.
Masa utama yang lebih pendek
Ia juga merupakan industri yang membuat acuan. Peringkat percubaan acuan tidak diperlukan untuk tuangan vakum. Dengan acuan baharu, masa pemprosesan vakum lebih singkat—biasanya 10-12 hari. Perbelanjaan permulaan acuan berkurangan. Adalah mungkin untuk mencipta bahagian plastik yang lebih besar menggunakan teknologi ini.
Fleksibiliti
Percetakan 3D menawarkan banyak fleksibiliti reka bentuk kerana ia boleh mencipta hampir semua geometri. Tuangan vakum boleh digunakan untuk menghasilkan bahagian yang mustahil dibuat menggunakan kaedah lain.
Tuangan Dinding Nipis
Keperluan teknikal adalah lebih tinggi untuk tuangan berdinding nipis, tetapi ia lebih ringan dan menggunakan kurang bahan. Ini diperlukan dalam keadaan unik tertentu. Untuk impak optimum, produk termasuk perumah berfungsi mesti mempunyai ketebalan dinding yang nipis. Pengaliran antara komponen berdinding nipis adalah penting untuk produk dengan sistem dalaman yang rumit. Salah satu sebab utama kadar kegagalan yang tinggi dalam pengeluaran tradisional ialah kesukaran menuang tuangan berdinding nipis. Struktur bahagian yang dihasilkan mungkin tebal dan mempunyai dinding yang nipis apabila tertakluk kepada tekanan vakum yang berterusan.
Perbandingan dengan proses pembuatan lain
Tuangan vakum sesuai untuk pengeluaran dalam kuantiti kecil hingga sederhana. Ia merupakan kaedah yang berada di antara pengacuan suntikan plastik (siri besar) dan percetakan 3D (pengeluaran sekeping tunggal dan siri kecil). Berbanding dengan percetakan 3D, prosedurnya kurang fleksibel dan lebih pantas kerana ia memerlukan acuan. Kerumitan yang boleh dihasilkan pada bahagian tersebut adalah lebih kecil berbanding pembuatan bahan tambahan kerana ia memerlukan kurang pemotongan untuk dikeluarkan daripada acuan (proses yang dikenali sebagai demoulding). Sebaliknya, pembuatan bahan tambahan adalah terhad dalam hal ini, manakala tuangan vakum mempunyai kualiti permukaan yang sangat baik yang, apabila dipasangkan dengan pelbagai jenis bahan dan nilai kekuatan yang tinggi, benar-benar luar biasa.
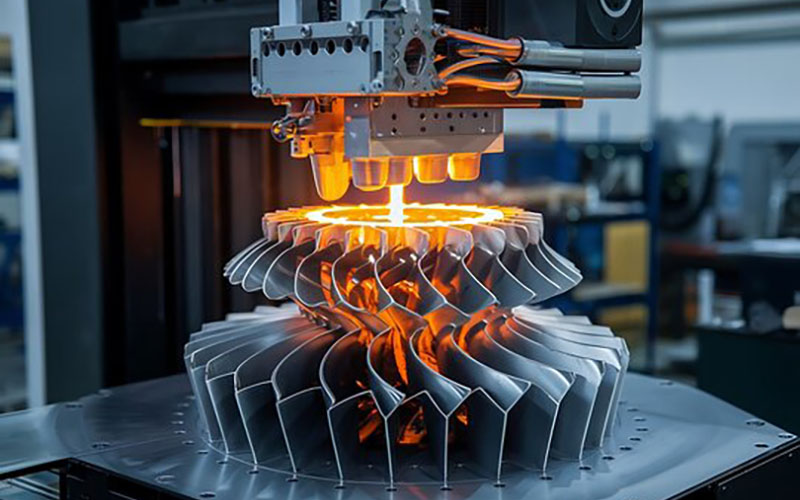
1. Adakah penuangan vakum lebih murah daripada percetakan 3D?
Kedua-dua kaedah ini berbeza-beza bergantung kepada beberapa faktor. Penentu utama kos ialah saiz operasi dan kerumitan reka bentuk.
Kuantiti dan Skala
Kos reka bentuk dan pengacuan asal akan meningkat jika pengacuan suntikan digunakan. Sebaliknya, percetakan 3D memerlukan modal yang lebih sedikit. Walau bagaimanapun, pembuatan kelompok boleh mengimbangi kos pelaburan awal dengan mudah jika projek anda sangat besar dan memerlukan lebih daripada 2,000 keping. Apabila jumlah yang besar diperlukan, pengacuan suntikan lebih kos efektif dan lebih pantas. Walaupun selepas ditolak kos acuan awal, percetakan 3D masih jauh lebih mahal seunit apabila menghasilkan sejumlah besar bahagian atau produk. Tuangan vakum atau percetakan 3D boleh menjadi lebih menjimatkan jika anda ingin mengeluarkan produk bersaiz kecil hingga sederhana atau memerlukan perkhidmatan pembuatan jambatan. Walaupun harga seunit mungkin kelihatan lebih tinggi daripada pengacuan suntikan, kos akhir akan lebih rendah dalam pengeluaran kecil kerana tiada pelaburan pendahuluan yang besar dalam acuan. Jika anda hanya memerlukan satu atau dua item, maka lebih baik anda kekal dengan percetakan 3D.
Kerumitan Reka Bentuk
Percetakan 3D adalah pilihan terbaik jika reka bentuk anda rumit atau jika anda ingin mengemas kini dan mengubah suainya semasa ia dihasilkan. Acuan yang digunakan untuk suntikan tidak boleh diubah dengan mudah. Sebarang pengubahsuaian memerlukan permulaan semula dengan acuan baharu. Setiap kali anda perlu bermula semula, kos projek akan meningkat. Hasilnya, percetakan 3D lebih menjimatkan kos semasa peringkat pembangunan produk atau prototaip apabila perlu membuat beberapa semakan semula pada reka bentuk anda atau apabila projek itu rumit.
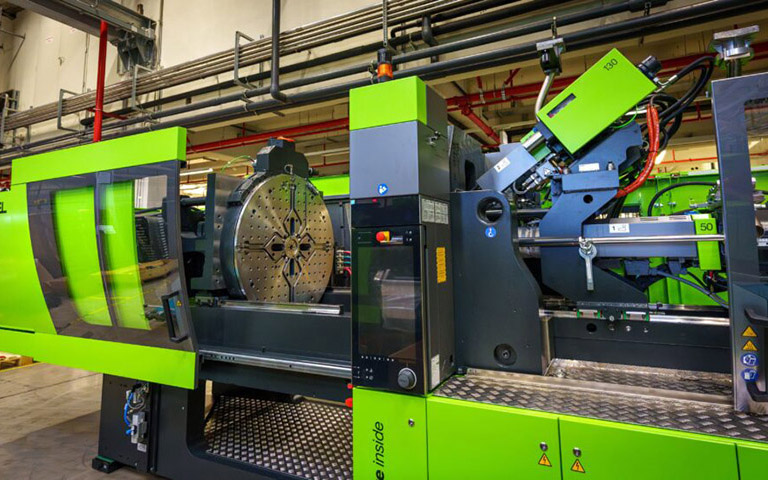
2. Adakah tuangan vakum lebih murah daripada pengacuan suntikan?
Tuangan vakum dan pengacuan suntikan adalah dua proses pembuatan yang berbeza, dan perbandingan kos antara tuangan vakum dan pengacuan suntikan sangat bergantung pada keperluan projek tertentu. Secara amnya, pengacuan suntikan lebih kos efektif untuk pengeluaran volum tinggi, manakala tuangan vakum boleh menawarkan kelebihan untuk pengeluaran bersaiz kecil hingga sederhana atau apabila fleksibiliti dan penyesuaian adalah penting.
Kos peralatan
Pengacuan suntikan melibatkan pembuatan acuan mahal yang biasanya diperbuat daripada keluli atau aluminium. Ini membawa kepada kos acuan awal yang lebih tinggi. Acuan direka bentuk untuk menahan suhu dan tekanan tinggi. Sebaliknya, tuangan vakum menggunakan acuan yang lebih murah yang diperbuat daripada getah silikon atau poliuretana. Proses ini lebih berpatutan, terutamanya untuk jumlah pengeluaran yang lebih kecil.
Kuantiti pengeluaran
Apabila kuantiti pengeluaran meningkat, pengacuan suntikan menjadi lebih kos efektif. Kos perkakasan awal yang lebih tinggi boleh diagihkan ke lebih banyak bahagian, menghasilkan kos unit yang lebih rendah. Tuangan vakum lebih sesuai untuk jumlah pengeluaran yang lebih kecil atau apabila permintaan bahagian berubah.
Kerumitan Reka Bentuk
Acuan suntikan mampu menghasilkan kepingan yang sangat rumit dengan perincian halus dan dimensi yang tepat. Ia merupakan pilihan yang baik untuk menghasilkan bahagian dalam kuantiti yang banyak dengan kualiti yang boleh dipercayai. Walaupun ia mungkin tidak setepat atau serumit proses tuangan lain, tuangan vakum tetap boleh menghasilkan bahagian yang terperinci.
Apakah alternatif kepada tuangan vakum?
Sama seperti pembentukan vakum, pembentukan tekanan merupakan kaedah yang digunakan secara meluas dalam penghasilan termopembentukan plastik. Ketuhar digunakan untuk mengunci dan memanaskan kepingan termoplastik dalam kedua-dua prosedur tersebut. Walau bagaimanapun, teknik yang digunakan untuk mengenakan tekanan atau vakum pada kepingan plastik yang dipanaskan untuk membentuknya menjadi item yang diperlukan adalah berbeza.
Toleransi pemutus vakum kami
NOBLE menawarkan pelbagai toleransi tuangan vakum untuk memenuhi keperluan tersuai anda yang kompleks. Bergantung pada model induk dan geometri bahagian, kami boleh mencapai toleransi dimensi antara 0.2 – 0.4 mm. Berikut adalah spesifikasi teknikal untuk perkhidmatan tuangan vakum tersuai kami.
| Jenis | Maklumat |
| Ketepatan | Ketepatan tertinggi untuk mencapai +0.05 mm |
| Saiz Bahagian Maks | +/-0.025 mm
+/-0.001 inci |
| Ketebalan dinding minimum | 1.5mm ~ 2.5mm |
| Kuantiti | 20-25 salinan setiap acuan |
| Warna & Kemasan | Warna dan tekstur boleh disesuaikan |
| Masa Utama Biasa | Sehingga 20 bahagian dalam 15 hari atau kurang |
Bahan untuk Tuangan Vakum
 |
ABS | ABS ialah polimer termoplastik, digunakan secara meluas kerana ketahanannya yang luar biasa terhadap hentaman, suhu dan bahan kimia. Ia juga menawarkan kemasan permukaan yang anggun dan mudah dihasilkan dan dikendalikan. |
 |
POM | POM, juga dikenali sebagai asetal atau Delrin, ialah sejenis termoplastik kejuruteraan yang mempunyai kestabilan dimensi, kekakuan, rintangan suhu dan rintangan hentaman yang luar biasa. |
 |
PP(Polipropilena) | Polipropilena (PP) ialah bahan yang biasanya berwarna putih dan lut sinar serta tahan kakisan di samping mempunyai ketahanan yang baik. Ciri yang paling ketara ialah fleksibilitinya, kerana ia sesuai untuk digunakan dalam pelbagai kaedah dan aplikasi pemprosesan. |
 |
PE(Polietilena) | Polietilena tidak berbau, tidak toksik, terasa seperti lilin, mempunyai rintangan suhu rendah yang sangat baik (suhu operasi minimum boleh mencapai -100 ~ -70°C), mempunyai kestabilan kimia yang baik, dan boleh menahan kebanyakan hakisan asid dan alkali (tidak tahan pengoksidaan) sifat asid) |
 |
PC(Polikarbonat) | Polikarbonat (PC) ialah termoplastik amorfus yang terkenal dengan ketelusan dan rintangan hentaman yang luar biasa. Ia juga mempunyai sifat penebat elektrik yang kuat dan rintangan kimia yang sederhana. |
 |
PMMA(Polietilmetakrilat) | Polimetilmetakrilat, juga dikenali sebagai Akrilik. Akrilik ialah bahan yang sangat versatil yang terkenal dengan ketelusan, kestabilan kimia dan ketahanannya yang luar biasa terhadap haba, sejuk dan kakisan. |
 |
PEEK | PEEK mempunyai kekuatan mekanikal, pelinciran sendiri, rintangan hentaman dan kalis api yang luar biasa. Ia juga sangat tahan terhadap asid, alkali dan kakisan kimia lain, hidrolisis, haus, keletihan, pelucutan dan radiasi. |
 |
Nilon | Nilon mempunyai sifat mekanikal yang mengagumkan seperti rintangan haba dan haus, rintangan kimia, dan pelinciran sendiri. Serat poliamida juga mempunyai kalis api, pekali geseran yang rendah, dan mudah dihasilkan. |
 |
PS (Polystyrene) | Polistirena (PS) ialah polimer yang diperbuat daripada monomer stirena, hidrokarbon cecair yang dihasilkan secara komersial daripada petroleum. Pada suhu bilik, PS biasanya merupakan termoplastik pepejal tetapi boleh dicairkan pada suhu yang lebih tinggi untuk pengacuan atau penyemperitan, dan kemudian dipejalkan semula. Resin berkekuatan tinggi dan berkos rendah dengan pelbagai pilihan. |
 |
elastomer | Elastomer ialah polimer dengan kelikatan dan keanjalan dan oleh itu dikenali sebagai viskoelastik. Molekul elastomer yang diikat bersama oleh daya antara molekul yang lemah biasanya mempamerkan modulus Young yang rendah dan kekuatan alah yang tinggi atau regangan kegagalan yang tinggi. Contohnya ialah Getah asli, Silikon, Poliuretana dan Polibutadiena, Resin plastik poliuretana. |
Kemasan Permukaan untuk Tuangan Vakum
NOBLE boleh membina lapisan permukaan yang unik untuk bahagian tuangan vakum anda menggunakan pelbagai kemasan permukaan. Kemasan ini membantu anda memenuhi keperluan estetik, ketahanan dan rintangan kimia produk anda. Kami boleh menyediakan kemasan permukaan berikut berdasarkan pilihan bahan dan aplikasi bahagian anda:
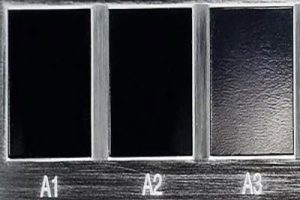 |
Glos | Kemasan gred A dibuat menggunakan proses penggilapan berlian dan menghasilkan permukaan berkilat dan berkilat pada bahagian yang dibentuk suntikan. |
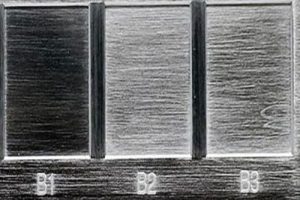 |
Separa berkilat | Kemasan gred B menggunakan kertas pasir grit untuk menghasilkan bahagian dengan kemasan yang sedikit lebih kasar daripada bahagian gred A. Bahagian plastik acuan tersuai yang menjalani kemasan gred B mempunyai tekstur permukaan matte. |
 |
Matte | Kemasan gred C menggunakan batu pengamplasan grit untuk menghasilkan permukaan yang kasar dan tidak rata. Bahagian plastik suntikan yang menjalani kemasan gred C mempunyai tekstur permukaan matte. |
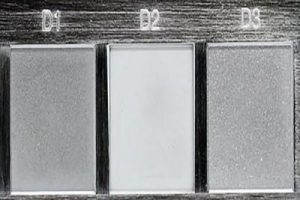 |
Bertekstur | Kemasan gred D menggunakan grit dan manik kaca kering atau oksida untuk menghasilkan kemasan bertekstur yang sangat kasar. Bergantung pada jenis bahan yang digunakan, produk boleh mempunyai kemasan satin atau kusam. |
Proses penuangan vakum lengkap kami
Pemutus Vakum untuk Fleksibel dan Ekonomi
Tuangan vakum, juga dikenali sebagai tuangan uretana, merupakan proses canggih yang menggunakan acuan silikon dan corak induk bercetak 3D untuk menghasilkan bahagian yang keras, berkualiti tinggi dan tahan lama. Poliuretana termoplastik dikeraskan di dalam acuan silikon atau epoksi, memberikan produk akhir bentuk yang sama seperti model induk asal; dimensi bahagian akhirnya bergantung pada model induk, geometri bahagian dan pilihan bahan. Perkhidmatan tuangan vakum kami menyediakan penyelesaian komprehensif untuk menghasilkan prototaip berkualiti tinggi dan bahagian pengeluaran volum rendah.
Pemutus Vakum daripada Prototaip kepada Pengeluaran
Tuangan vakum merupakan proses serba boleh yang beralih dengan lancar daripada prototaip kepada pengeluaran volum rendah, menawarkan pelbagai faedah di setiap peringkat.
- prototaip
Tuangan vakum merupakan proses pembuatan berkos rendah yang lebih mudah diakses dan kos efektif berbanding kaedah lain untuk mencipta prototaip. Dengan menggunakan pelbagai bahan dan variasi reka bentuk, anda boleh mencipta prototaip berkualiti tinggi. Kemudian, uji sahaja reka bentuk anda dan sediakannya untuk ujian fungsian. - Ujian Pasaran
Bahagian tuangan vakum boleh digunakan untuk ujian pasaran dan penembusan pasaran awal. Ini membolehkan anda mengukur tindak balas pelanggan, menjalankan ujian lapangan dan mengesahkan permintaan pasaran sebelum melabur dalam pembuatan berskala besar. - Pengeluaran Atas Permintaan
Tuangan vakum menampung keperluan penyesuaian dan pengeluaran kelompok kecil. Memandangkan acuan boleh diubah suai dengan mudah, ia membolehkan pengeluaran bahagian yang disesuaikan mengikut permintaan untuk memenuhi keperluan pelanggan tertentu atau permintaan pasaran khusus. - Penghantaran Cepat
Kami bukan sahaja boleh menyediakan sokongan teknikal kejuruteraan yang lebih pantas tetapi juga dilengkapi dengan sistem rantaian bekalan yang kukuh dan peralatan Vacuum Casting yang canggih supaya anda boleh mendapatkan bahagian Vacuum Casting yang tiada tandingan dengan prestasi yang stabil dan memendekkan kitaran pembangunan produk anda.
Penggunaan tuangan vakum
Sama seperti pembentukan vakum, pembentukan tekanan merupakan kaedah yang digunakan secara meluas dalam penghasilan termopembentukan plastik. Ketuhar digunakan untuk mengunci dan memanaskan kepingan termoplastik dalam kedua-dua prosedur tersebut. Walau bagaimanapun, teknik yang digunakan untuk mengenakan tekanan atau vakum pada kepingan plastik yang dipanaskan untuk membentuknya menjadi item yang diperlukan adalah berbeza.

Pemutus Vakum dalam Industri Automotif
- Sistem Pengambilan Udara: Tuangan vakum ialah kaedah pengeluaran yang digunakan dalam pembuatan sistem pengambilan udara dalam automobil. Sistem ini memerlukan komponen dengan bentuk yang tepat untuk meningkatkan aliran udara dan prestasi. Tuangan vakum membolehkan penghasilan manifold pengambilan, saluran udara dan badan pendikit yang kompleks dengan permukaan dalaman yang licin, memastikan aliran udara yang cekap.
- Komponen dalaman: Pemegang pintu, tombol, panel instrumen dan komponen dalaman lain boleh dibuat menggunakan tuangan vakum.
- Komponen pencahayaan: Kanta untuk lampu hadapan, lampu belakang dan komponen pencahayaan lain boleh dihasilkan dengan ketepatan yang tinggi menggunakan tuangan vakum.
- Komponen luaran: Pengilang automotif boleh mencipta komponen luaran seperti gril, lencana dan lambang menggunakan tuangan vakum.
Pemutus Vakum dalam Industri Aeroangkasa
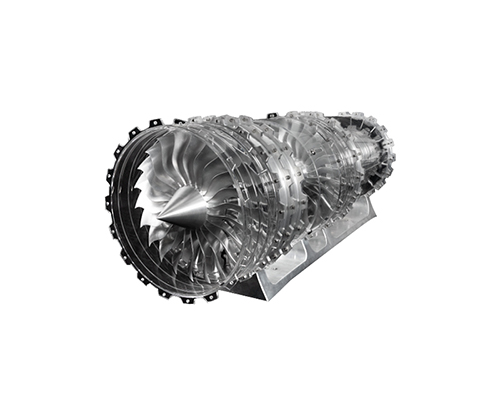
Dalam sektor aeroangkasa, penuangan vakum merupakan proses penting kerana ia membolehkan penghasilan komponen yang halus, ringan dan teguh. Ia digunakan dalam fabrikasi pembinaan komposit, bahagian enjin, elemen reka bentuk dalaman, dron, kenderaan udara tanpa pemandu dan komponen satelit, selain daripada prototaip. Dalam aplikasi aeroangkasa, penuangan vakum membantu meningkatkan keselamatan keseluruhan, kecekapan bahan api dan prestasi pesawat.
- Prototaip: Satu teknik biasa untuk prototaip komponen aeronautik dengan pantas ialah tuangan vakum. Ia membolehkan penciptaan prototaip berfungsi dengan kualiti permukaan dan ciri-ciri bahan yang hampir menyerupai produk siap. Ini membolehkan jurutera menguji dan menilai sepenuhnya fungsi, kesesuaian dan prestasi bahagian sebelum meneruskan pengeluaran berskala penuh.
- Struktur Komposit: Tuangan vakum merupakan kaedah yang biasa digunakan untuk menghasilkan struktur komposit. Bahan komposit, seperti polimer bertetulang gentian karbon (CFRP), digunakan untuk membina struktur ini kerana rintangan lesu yang luar biasa dan nisbah kekuatan-ke-berat yang tinggi. Penjajaran dan penyatuan gentian yang ideal dipastikan melalui penempatan elemen tetulang yang tepat yang dimungkinkan oleh tuangan vakum. Bahagian proses ini yang ringan, teguh dan tahan lama sering digunakan dalam fiuslaj, sayap kapal terbang dan struktur penting yang lain.
- Bahagian dalaman: Panel dalaman, binaan tempat duduk dan petak atas adalah beberapa contoh bahagian ini. Keupayaan untuk mencipta bahagian yang ringan dan boleh diskala dengan penggilapan permukaan yang unggul dan ketepatan dimensi merupakan salah satu manfaat terbesar tuangan vakum. Selain itu, kaedah ini membolehkan pilihan untuk menambah ciri pada bahagian tersebut, termasuk penebat akustik atau elektronik bersepadu.
- Bahagian UVA dan Dron: Bahagian untuk pesawat ini mestilah sentiasa aerodinamik dan ringan. Pengoptimuman prestasi penerbangan dan kapasiti kargo dimungkinkan oleh kemudahan bentuk rumit dan struktur berdinding nipis yang dihasilkan melalui tuangan vakum.
Pemutus Vakum dalam Peranti Perubatan
Instrumen pembedahan, implan, gajet perubatan, alat diagnostik dan alat bantuan pemulihan yang disesuaikan, dibuat dengan baik dan berfungsi, semuanya boleh dihasilkan hasil daripada penuangan vakum. Penggunaan teknik penuangan vakum telah menambah baik kaedah pembedahan, penjagaan pesakit dan pendidikan perubatan.
- Prostetik dan Ortotik: Bahagian tersuai yang menyerupai anatomi pesakit boleh dibuat hasil daripada tuangan vakum. Tuangan vakum membolehkan penghasilan peranti prostetik dan ortotik yang direka bentuk dengan kompleks, seperti soket, pendakap gigi dan penyokong, yang ringan, kuat dan selesa.
- Instrumen dan Peralatan Pembedahan: Menghasilkan peralatan pembedahan dengan bentuk yang rumit, reka bentuk ergonomik dan ketepatan tinggi adalah mungkin menggunakan tuangan vakum, yang menghasilkan pemegang, cengkaman dan peralatan lain yang kompleks dengan kemasan permukaan, ketepatan dimensi dan fungsi yang sangat baik.
- Implan dan Komponen Perubatan: Implan, seperti penggantian sendi (contohnya, implan pinggul atau lutut) atau prostetik pergigian, boleh dihasilkan menggunakan teknik tuangan vakum. Proses ini memudahkan penghasilan implan dengan sifat mekanikal, biokeserasian dan kemasan permukaan yang disesuaikan.
- Peralatan Diagnostik: Tuangan vakum menghasilkan komponen yang berbentuk tepat dan tahan lama untuk peralatan ujian perubatan seperti selongsong, penutup dan ruang khusus untuk peranti pengimejan dan penganalisis diagnostik.
- Peranti Pemulihan dan Bantuan: Contohnya termasuk splint, pendakap gigi dan sokongan yang disesuaikan khas. Tuangan vakum membolehkan penciptaan peranti yang selesa, ringan dan menyediakan sokongan dan fungsi yang diperlukan untuk pesakit yang menjalani pemulihan.

Tuangan Vakum dalam Industri Robotik
Adalah dinasihatkan untuk memperkenalkan prototaip robot yang diperbuat daripada uretana tuangan vakum ke pasaran bagi mengurangkan risiko dan menstabilkan perbelanjaan syarikat. Ini akan membolehkan syarikat anda meneroka potensi mencipta generasi robot baharu yang boleh melaksanakan pelbagai tugas yang lebih luas melangkaui tugas yang membosankan dan berulang.
- Cengkaman Robot dan Efektor Hujung: Tuangan vakum digunakan dalam penghasilan cengkaman robot dan efektor hujung. Cengkaman digunakan untuk memanipulasi objek dan melaksanakan tugas dalam robotik. Tuangan vakum membolehkan penciptaan komponen cengkaman dengan bentuk yang tepat, saluran dalaman yang kompleks dan ciri yang boleh disesuaikan seperti permukaan lembut atau patuh untuk pengendalian objek yang halus.
- Kandang dan Selongsong: Tuangan vakum ialah proses yang biasa digunakan untuk mengeluarkan selongsong dan kandang untuk robot. Selongsong ini melindungi elektronik dalaman, sensor dan penggerak robot. Selongsong yang direka khas boleh dicipta menggunakan proses tuangan vakum, yang boleh merangkumi ciri-ciri khusus seperti penghalaan kabel bersepadu, titik pelekap dan panel akses.
- Struktur dan Kerangka Robot: Kerangka untuk robot dan bahagian struktur lain dibuat melalui tuangan vakum. Bahagian-bahagian ini memberikan struktur dan bantuan kepada sistem robotik. Tuangan vakum membolehkan penciptaan struktur dengan geometri rumit yang kuat, ringan dan mampu menanggung beban dan ketegangan yang dihadapi oleh robot semasa beroperasi.
Trend Masa Depan dalam Pemutus Vakum
Resin Berprestasi Tinggi: Pembangunan berterusan resin berprestasi tinggi adalah penting dalam meningkatkan sifat keseluruhan bahagian yang dihasilkan, menghasilkan kekuatan, ketahanan dan fungsi yang lebih baik.
Pilihan Mesra Alam: Peralihan ke arah bahan lestari dan terbiodegradasi dalam proses pembuatan sejajar dengan usaha global untuk mengurangkan impak alam sekitar sambil mengekalkan piawaian produk yang tinggi.
Tuangan Automatik: Penyepaduan robotik ke dalam proses tuangan meningkatkan kecekapan dengan ketara, mengurangkan intervensi manual dan meningkatkan produktiviti keseluruhan.
AI dan Pembelajaran Mesin: Penggunaan AI dan pembelajaran mesin membolehkan analisis ramalan, membolehkan pengeluar mengoptimumkan proses, mengurangkan ralat dan meningkatkan kualiti produk akhir.
Menggabungkan Teknik: Dengan menggabungkan penuangan vakum dengan percetakan 3D dan pemesinan CNC, pengeluar boleh menghasilkan bahagian yang lebih kompleks dan mencabar dari segi geometri yang selalunya sukar dicapai dengan
Prototaip Pantas: Penyepaduan teknik-teknik canggih ini membolehkan prototaip yang lebih pantas dengan ketepatan yang tinggi, membolehkan lelaran yang lebih pantas dan reka bentuk produk yang diperhalusi.
Mengapa Pilih NOBLE untuk Perkhidmatan Tuangan Vakum?
NOBLE ialah usaha sama Sino-British yang dianugerahkan oleh kerajaan sebagai "Perusahaan Teknologi Tinggi Kebangsaan". Kami ialah perusahaan yang komprehensif dengan keupayaan untuk menjalankan R&D, pengeluaran dan jualan bebas.
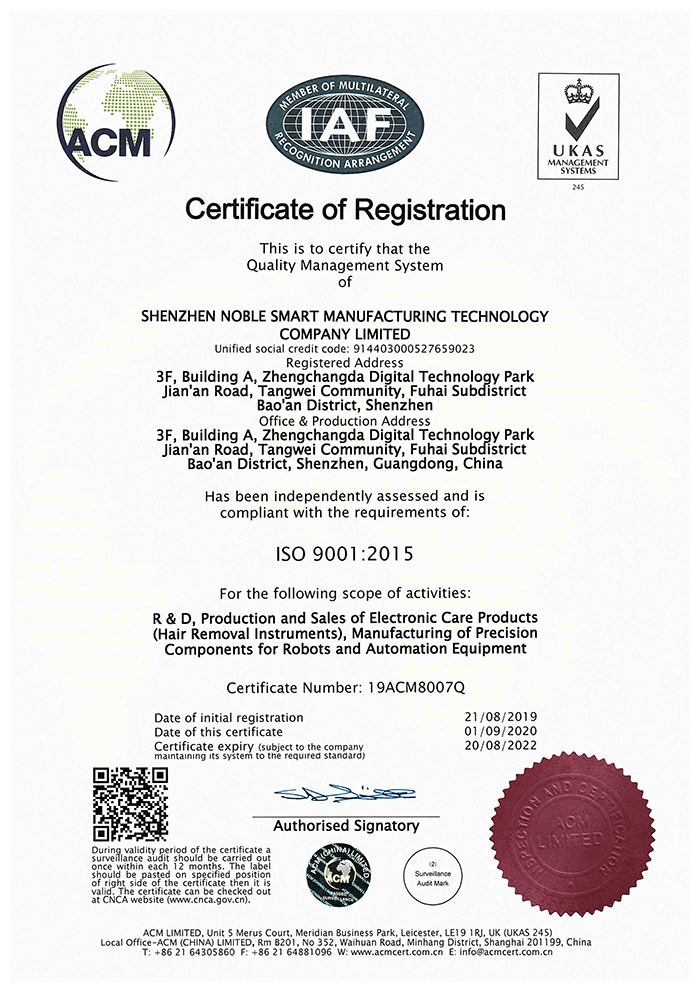
Kami mempunyai sijil ISO9001-2015 dan ISO13485-2016, dan lesen pengeluaran peranti perubatan Kelas II. Produk kami telah memperoleh banyak sijil penting, seperti sijil pendaftaran peranti perubatan Kelas II dan sijil FDA510K.
Tuangan vakum merupakan kaedah yang sangat baik untuk mencipta prototaip, bahagian pra-pengeluaran dan bahagian akhir dalam jumlah yang rendah. Ia menghapuskan keperluan untuk melabur dalam perkakas keluli dan masa menunggu untuk bahagian pertama agak singkat, biasanya kira-kira 10 hari, bergantung pada saiz dan bentuk bahagian tersebut. Dengan mengintegrasikan teknologi canggih dengan pengetahuan kakitangan kami yang berkelayakan, NOBLE mengutamakan kebahagiaan pelanggan. Proses tuangan vakum kami adalah tepat, cekap dan kos efektif, menghasilkan hasil yang luar biasa. Memilih tuangan vakum kami akan membantu perniagaan anda mencapai tahap kejayaan yang baharu.
- Harga Kompetitif:
Kami sedar betapa pentingnya untuk kekal dalam bajet projek anda. Sistem harga kami adalah kompetitif dan disesuaikan untuk memenuhi permintaan perniagaan dari semua saiz, tanpa mengira kekangan sumber. Pasukan kami sedia untuk menyemak bajet anda dan menawarkan penyelesaian nilai tambah yang akan memberi manfaat kepada syarikat anda. - Pakar penuangan vakum profesional:
Dapatkan perkhidmatan tuangan vakum tersuai yang boleh dipercayai daripada jurutera yang mahir dan berpengalaman. Dengan lebih daripada sepuluh tahun pengalaman dalam tuangan vakum, kami dapat membantu pelanggan dalam mengoptimumkan reka bentuk, memilih proses yang sesuai, mengurangkan kos dan mencapai pengeluaran besar-besaran yang pesat. - Sokongan geometri kompleks
Kami menggunakan bahan elastomer berkualiti tinggi untuk memastikan pembuatan bahagian plastik tuang vakum dengan struktur kompleks pada harga yang kompetitif. Jurutera berpengalaman menyediakan sokongan projek 7 hingga 24 jam untuk memastikan prototaip dan komponen isipadu rendah anda menyerupai produk akhir yang dimaksudkan. - Pengeluaran Tepat Masa:
Kami mempunyai kapasiti pengeluaran yang besar dan pasukan jurutera dan jurujual yang mahir yang mengutamakan komunikasi terbuka dan pengeluaran tepat pada masanya untuk pesanan anda. Ini memastikan bahawa kami dapat menyediakan masa penghantaran yang secepat mungkin untuk memenuhi sebarang keperluan segera yang anda miliki. - Masa Pendahuluan yang Tiada Tandingan:
Kami menggabungkan pengalaman projek Vacuum Casting yang kaya dan peralatan canggih untuk menyediakan perkhidmatan Vacuum Casting berkualiti tinggi dengan masa penghantaran yang lebih pantas. - Pilihan Warna Fleksibel:
Kami mencampurkan pelbagai pigmen dengan teliti untuk mencapai kesan yang diingini pada produk siap anda. Anda boleh memilih daripada senarai pilihan warna kami yang luas.
Soalan Lazim Tuangan Vakum
1. Adakah penuangan vakum mahal?
Harga bergantung pada kerumitan bahagian, bahan acuan, kuantiti, dan sebagainya. Penting untuk diperhatikan bahawa walaupun tuangan vakum boleh menjadi lebih mahal daripada kaedah lain untuk pengeluaran kecil, ia menawarkan kelebihan seperti kemasan permukaan yang berkualiti tinggi, perincian halus dan keupayaan prototaip pantas. Oleh itu, kos mesti dinilai berdasarkan keperluan dan faedah khusus projek.
2. Adakah tuangan vakum tepat?
Ketepatan tuangan vakum masih boleh dipengaruhi oleh faktor-faktor seperti reka bentuk acuan, pemilihan bahan dan kawalan proses. Perhatian yang sewajarnya terhadap faktor-faktor ini dapat membantu memastikan tahap ketepatan tertinggi dalam bahagian tuangan akhir.
3. Adakah tuangan vakum kekal?
Tuangan vakum adalah proses yang melibatkan penghasilan acuan dan bahagian-bahagian tuangan daripada acuan tersebut. Acuan yang digunakan dalam tuangan vakum biasanya diperbuat daripada getah silikon, yang membolehkan berbilang kitaran tuangan. Walau bagaimanapun, adalah penting untuk ambil perhatian bahawa tuangan vakum adalah proses sementara, kerana acuan akhirnya akan haus dari semasa ke semasa.
4. Apakah ketebalan minimum untuk tuangan vakum?
Walaupun sukar untuk menentukan ketebalan minimum yang tepat tanpa mengambil kira bahan dan elemen reka bentuk tertentu, peraturan praktikal yang munasabah adalah menyasarkan ketebalan dinding minimum kira-kira 0.5–1 mm. Untuk mengetahui sekatan dan cadangan yang tepat untuk projek unik anda, adalah penting untuk berbincang dengan penyedia perkhidmatan penuangan vakum atau pengeluar bahan.
5. Berapa banyak vakum yang diperlukan untuk pembentukan vakum?
Dalam pembentukan vakum, tahap vakum yang diperlukan boleh berbeza-beza bergantung pada faktor seperti bahan yang dibentuk, kerumitan bahagian dan tahap perincian yang diingini. Biasanya, tekanan vakum 10-25 inci merkuri (inHg) atau 340-850 mbar (milibar) biasanya digunakan dalam proses pembentukan vakum.






