
Apakah pengacuan suntikan?
Pengacuan suntikan merupakan teknik pembuatan yang digunakan secara meluas yang membolehkan pengeluaran bahagian dan barangan dalam kuantiti yang banyak. Ia merupakan teknologi yang fleksibel dan cekap yang biasa digunakan merentasi pelbagai industri seperti barangan pengguna, automotif, elektronik dan pembungkusan. Proses ini melibatkan penyuntikan bahan cair, biasanya polimer termoplastik, ke dalam rongga acuan pada tekanan tinggi. Bentuk dan sifat produk akhir bertujuan untuk dicerminkan dalam reka bentuk acuan. Selepas bahan cair disuntik ke dalam acuan, ia akan menyejuk dan memejal untuk membentuk rongga acuan. Akhirnya, acuan dibuka dan bahagian yang telah diawet akan dikeluarkan.
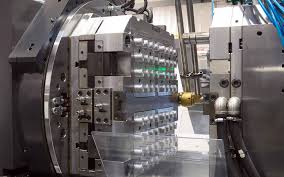
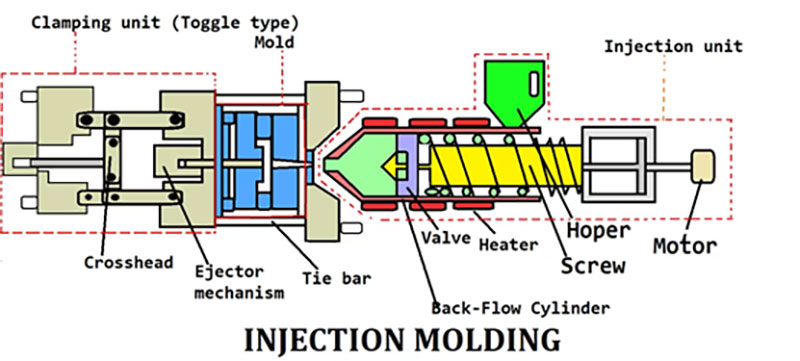
Struktur mesin pengacuan suntikan
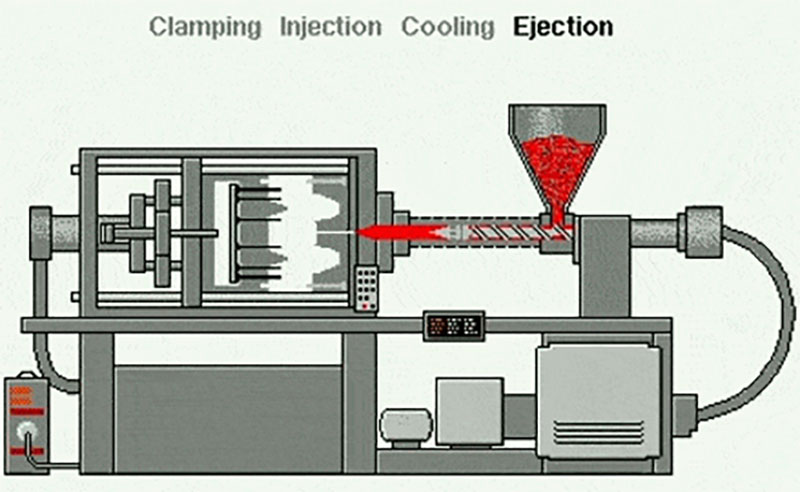
Mesin yang digunakan dalam proses pengacuan suntikan untuk menghasilkan barangan plastik dipanggil mesin pengacuan suntikan. Ia terdiri terutamanya daripada dua komponen utama: unit pengapit dan unit suntikan. Dan berikut adalah beberapa komponen asas mesin pengacuan suntikan.
Unit Pengapit :
Unit pengapit bertanggungjawab untuk memegang acuan di tempatnya semasa proses pengacuan suntikan. Ia terdiri daripada platen pegun dan platen bergerak, yang dipasang pada rangka mesin. Acuan diapit di antara dua platen ini.
Unit Suntikan :
Unit suntikan bertanggungjawab untuk mencairkan dan menyuntik bahan plastik cair ke dalam rongga acuan. Ia biasanya terdiri daripada corong, tempat pelet atau granul plastik dimasukkan ke dalam mesin, skru atau pelocok, yang mencairkan dan menyuntik bahan plastik, dan muncung yang mengarahkan bahan ke dalam acuan.
Sistem Pemanasan dan Penyejukan :
Mesin pengacuan suntikan mempunyai sistem pemanasan untuk mencairkan bahan plastik dan sistem penyejukan untuk memejalkan bahagian yang dibentuk. Sistem pemanasan biasanya melibatkan pemanas elektrik atau pemanas minyak untuk memanaskan tong dan mencairkan plastik. Sistem penyejukan mungkin termasuk saluran air atau lubang udara untuk menyejukkan acuan dan bahagian yang dibentuk.
Sistem Kawalan :
Mesin pengacuan suntikan moden dilengkapi dengan sistem kawalan yang membolehkan pengendali menetapkan dan memantau pelbagai parameter proses pengacuan. Sistem kawalan biasanya merangkumi panel kawalan dengan paparan, butang dan suis untuk melaraskan tetapan seperti suhu, tekanan, kelajuan suntikan dan masa kitaran.
Sistem Pelontaran :
Selepas bahagian plastik mengeras di dalam acuan, ia perlu dikeluarkan dari rongga acuan. Sistem lontaran terdiri daripada pin atau plat lontaran yang menolak bahagian keluar dari acuan apabila acuan terbuka.
Apakah Perbezaan Antara Percetakan 3D dan Pengacuan Suntikan?
Percetakan 3D dan pengacuan suntikan kedua-duanya merupakan teknologi untuk menghasilkan bahagian plastik. Percetakan 3D ialah proses percetakan tambahan yang mencipta objek dengan membina lapisan bahan, manakala pengacuan suntikan plastik menggunakan acuan yang diisi dengan bahan cair, yang disejukkan dan dikeraskan sebelum bahagian pengeluaran. Kedua-dua pengacuan suntikan dan percetakan 3D boleh digunakan untuk prototaip, tetapi terdapat beberapa perbezaan utama antara kedua-dua proses tersebut. Perbezaan utama: Apabila merujuk kepada pengeluaran besar-besaran barangan dengan sedikit sisa bahan, pengacuan suntikan berfungsi dengan baik. Walaupun percetakan 3D mengambil masa yang lebih lama untuk disediakan, ia lebih disukai untuk reka bentuk yang rumit dan membolehkan pengubahsuaian reka bentuk yang pantas.
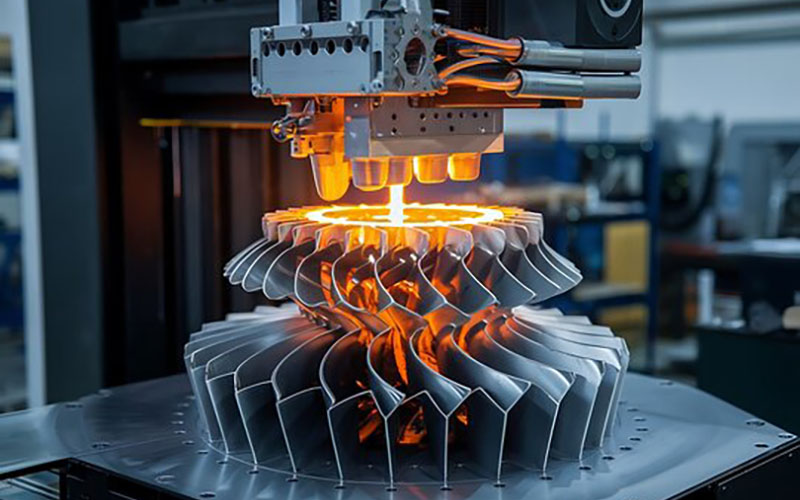
Percetakan 3D, atau pembuatan bahan tambahan, menyediakan masa pemulihan yang cepat selama 1-2 minggu, menjadikannya penyelesaian ideal untuk prototaip pantas dan reka bentuk yang memerlukan perubahan yang kerap. Selain itu, proses ini mampu menghasilkan bahagian plastik kecil dan reka bentuk yang rumit. Ia bukanlah pilihan yang paling sesuai untuk pengeluaran besar lebih 100 bahagian, kerana ia boleh mahal dari segi masa dan wang. Walau bagaimanapun, ia adalah pilihan yang tepat untuk pengeluaran rendah.
Walau bagaimanapun, percetakan 3D merupakan kaedah pengeluaran yang perlahan yang hanya boleh menghasilkan bilangan bahagian yang terhad pada satu masa. Saiz kawasan percetakan menyekat pengeluaran item yang lebih besar, kerana mana-mana bahagian yang tergantung di tepi kawasan cetakan berisiko mengalami ketidakstabilan. Ini bermakna walaupun percetakan 3D berskala besar adalah mungkin, ia mungkin bukan aplikasi proses yang terbaik. Selain itu, bahagian yang dicetak 3D mempunyai kemasan permukaan yang kasar disebabkan oleh proses pembuatan tambahan, tanpa mengira tahap perincian. Jika anda memerlukan kemasan permukaan yang licin, pasca kemasan diperlukan.
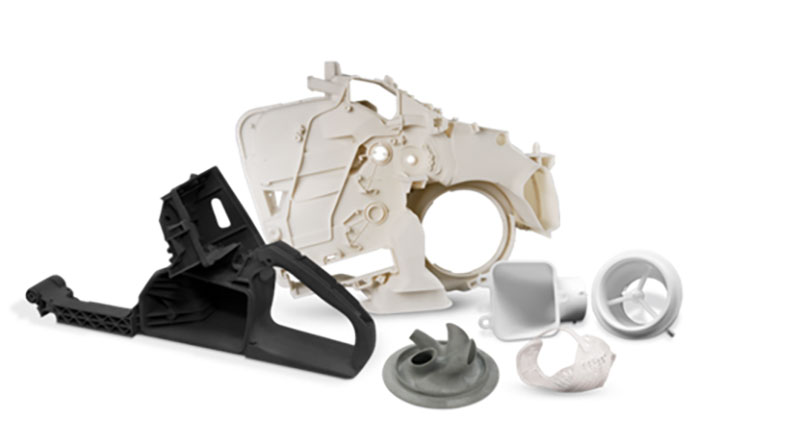
Pengacuan suntikan melibatkan masa pemulihan yang panjang untuk persediaan bagi menghasilkan bahagian, mengambil masa sehingga 5-7 minggu, walaupun untuk bahagian yang mudah. Oleh itu, ia tidak sesuai untuk perubahan reka bentuk yang kerap. Walau bagaimanapun, walaupun masa pemulihan yang panjang ini, proses ini sesuai untuk menghasilkan bahagian dalam jumlah yang tinggi, sehingga 1,000+ bahagian setiap larian. Selain itu, alat acuan sesuai untuk menghasilkan komponen dengan sebarang kerumitan, tanpa mengira saiznya. Walau bagaimanapun, pengacuan suntikan tidak sesuai untuk menghasilkan reka bentuk yang rumit dan halus yang boleh berdiri sendiri. Membetulkan sebarang kesilapan atau mengubah reka bentuk boleh menjadi mencabar kerana masa persediaan yang panjang yang terlibat dalam pengacuan suntikan. Selain itu, membetulkan ralat dalam reka bentuk boleh menjadi mahal dan memakan masa. Mengubah suai acuan untuk membetulkan isu atau mengubah reka bentuk memerlukan pembuatan semula yang lengkap, yang mengakibatkan pelupusan apa-apa yang dihasilkan dan menanggung perbelanjaan tambahan.
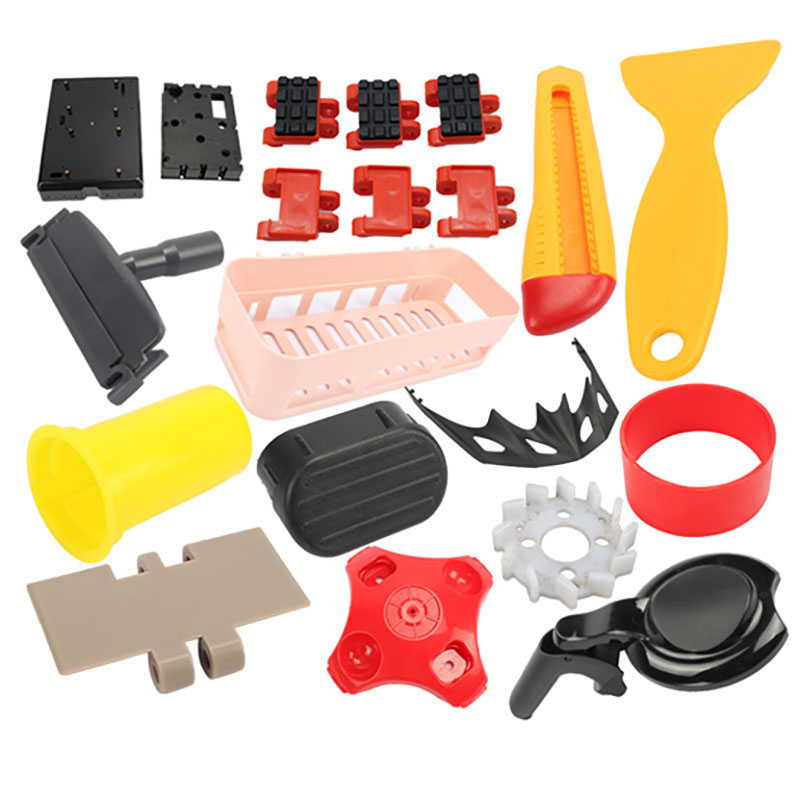
Kesimpulannya, kedua-dua proses mempunyai kelebihan dan kekurangannya sendiri, jadi ia harus dianggap sebagai teknologi pelengkap dan bukannya teknologi yang bersaing. Percetakan 3D lebih sesuai untuk menghasilkan kelompok kecil bahagian kompleks yang mungkin memerlukan perubahan reka bentuk atau penyesuaian yang kerap. Sebaliknya, pengacuan suntikan lebih sesuai untuk pengeluaran besar-besaran bahagian yang kurang kompleks yang telah berjaya menyelesaikan peringkat reka bentuk.
Bagaimanakah pengacuan suntikan berfungsi?
Pengacuan suntikan merupakan proses pembuatan yang paling popular untuk menghasilkan bahagian plastik. Pengacuan suntikan merupakan proses pembuatan yang paling popular untuk menghasilkan bahagian plastik. Mesin pengacuan suntikan, yang menggunakan plastik mentah dan pelbagai acuan, boleh membuat pelbagai bahagian, besar atau kecil, tahan lama atau pakai buang, untuk pelbagai industri dan aplikasi. Jadi, bagaimanakah pengacuan suntikan berfungsi?
1: memilih termoplastik dan acuan yang betul
Bahan termoplastik yang dipilih untuk pengacuan memberi kesan langsung kepada prestasi dan sifat bahagian tersebut. Bahan yang berbeza menawarkan ciri-ciri yang berbeza-beza, seperti kekuatan, fleksibiliti, rintangan haba, rintangan kimia dan sifat elektrik. Memilih bahan yang sesuai adalah penting untuk memastikan bahagian tersebut memenuhi spesifikasi yang dikehendaki dan berfungsi dengan baik. Pemilihan bahan dan reka bentuk acuan mempengaruhi kualiti, dimensi, kemasan permukaan dan integriti struktur bahagian yang dibentuk. Faktor seperti aliran bahan, pengecutan, melengkung dan penyejukan menentukan kecacatan bahagian dan perlu dipertimbangkan. Pemilihan bahan dan acuan yang betul membantu menghasilkan bahagian yang berkualiti tinggi secara konsisten.
2: memberi makan dan mencairkan termoplastik
Proses suntikan bermula dengan unit suntikan mesin. Pelet atau pelet plastik ditambah ke dalam corong dan bahan dimasukkan ke dalam tong yang dipanaskan. Bahan tersebut kemudiannya dicairkan di dalam tong, biasanya melalui putaran skru atau pergerakan pelocok.
3: Menyuntik plastik ke dalam acuan
Plastik cair kemudiannya disuntik di bawah tekanan tinggi ke dalam rongga acuan melalui sistem muncung dan pelari.
4: masa pegangan dan penyejukan
Setelah rongga acuan diisi dengan plastik cair, proses penyejukan bermula. Acuan mengandungi saluran atau saluran di mana medium penyejuk (seperti air atau minyak) beredar. Medium penyejuk membantu menyejukkan dan memejalkan bahan plastik dengan cepat ke dalam bentuk rongga acuan. Dalam tempoh ini, masa penyejukan harus dikawal mengikut sifat bahan tersebut.
5: Proses penyingkiran dan kemasan
Sebaik sahaja plastik telah cair dan sejuk di dalam acuan, peranti pengapit acuan mesin akan terbuka. Kedua-dua bahagian acuan akan terpisah, dan bahagian yang telah diawet akan dikeluarkan dari rongga acuan menggunakan sistem lontaran, seperti pin atau plat lontaran. Kemudian, pekerja akan melakukan proses kemasan, meningkatkan penampilan akhir, fungsi dan kualiti keseluruhan bahagian yang dibentuk. Selepas itu, produk boleh dibungkus dan dihantar kepada pelanggan.
Jenis-jenis pengacuan suntikan yang biasa
Apakah Pengacuan Suntikan Plastik?
Pengacuan suntikan plastik ialah proses pembuatan yang digunakan untuk menghasilkan bahagian plastik dalam kuantiti yang banyak. Ia melibatkan penyuntikan bahan plastik cair ke dalam rongga acuan, membolehkannya menyejuk dan memejal, dan kemudian mengeluarkan bahagian yang telah siap dari acuan. Pengacuan suntikan plastik digunakan secara meluas dalam pelbagai industri kerana kecekapan, fleksibiliti dan keupayaannya untuk menghasilkan bahagian yang kompleks dan tepat, seperti automotif, elektronik, barangan pengguna dan peranti perubatan, dsb.
Bagaimanakah Pengacuan Suntikan Plastik Berfungsi?
Pengacuan suntikan plastik merupakan proses pembuatan yang sangat cekap dan serba boleh. Ia melibatkan penghasilan acuan, pencairan dan penyuntikan bahan plastik ke dalamnya, membolehkannya menyejuk dan memejal, dan kemudian mengeluarkan bahagian yang telah siap daripada acuan. Proses ini diautomasikan dan dikawal, membolehkan penghasilan bahagian yang kompleks dengan ketepatan dan konsistensi yang tinggi. Pengacuan suntikan plastik merupakan kaedah yang kos efektif untuk menghasilkan komponen plastik dalam kuantiti yang banyak dan digunakan secara meluas dalam pelbagai industri.
Kos Pengacuan Suntikan Plastik
Pemacu kos utama pengacuan suntikan ialah acuan, juga dikenali sebagai kos perkakasan. Kos bergantung pada kerumitan reka bentuk bahagian, jenis bahan dan jumlah pengeluaran. Walaupun kos permulaan tetap yang tinggi, pengacuan suntikan mempunyai kos berubah yang rendah, menggunakan bahan yang murah dan automasi progresif, menghasilkan keperluan buruh yang lebih sedikit. Apabila jumlah pengeluaran meningkat, kos setiap bahagian berkurangan, menjadikan proses lebih cekap dengan mengagihkan kos.
Plastik Mana Yang Terbaik Untuk Pengacuan Suntikan?
Memilih bahan yang sesuai adalah penting untuk hampir semua peringkat prosedur pengacuan suntikan. Oleh kerana itu, ia sering menjadi salah satu keputusan terpenting yang perlu dibuat oleh pengeluar dan pelanggan mereka sepanjang kitaran pembuatan. Beberapa bahan pengacuan suntikan plastik biasa boleh digunakan kerana pelbagai ciri dan fungsinya, walaupun kadangkala terdapat kerahsiaan seputar sebab pemilihan jenis dan jenama bahan plastik tertentu. Beberapa ciri bahan penting harus diambil kira semasa fasa reka bentuk dan pembangunan apabila memilih bahan yang sesuai untuk sesuatu projek. Ingat untuk mempertimbangkan kemungkinan bahan terbiodegradasi juga.
Kelebihan Acuan Suntikan Plastik
Kecekapan Tinggi
Pengacuan suntikan plastik merupakan proses yang sangat cekap, membolehkan penghasilan sejumlah besar bahagian dalam masa yang agak singkat. Sebaik sahaja acuan dipasang, proses pengacuan sebenar akan berjalan pantas, dan setiap kitaran boleh menghasilkan berbilang bahagian secara serentak.
Kos-Efektif
Apabila menghasilkan barangan secara besar-besaran, pengacuan suntikan boleh menjadi teknik pembuatan yang menguntungkan dari segi kewangan. Jumlah pengeluaran yang tinggi, pembaziran bahan yang sedikit dan automasi semuanya dimungkinkan olehnya, yang semuanya dapat mengurangkan kos buruh. Selain itu, memilih bahan plastik yang paling menjimatkan dan sesuai untuk aplikasi tertentu mungkin menghasilkan penjimatan kos kerana fleksibiliti bahan tersebut.
Reka Bentuk Bahagian yang Kompleks dan Tepat: Pengacuan suntikan membolehkan penghasilan reka bentuk bahagian yang kompleks dan rumit yang mungkin sukar atau tidak praktikal untuk dicapai dengan proses pembuatan lain. Acuan yang digunakan dalam pengacuan suntikan boleh menjadi sangat terperinci dan meniru ciri-ciri rumit, membolehkan pengeluaran bahagian yang tepat dan konsisten.
Toleransi dan Piawaian Pengacuan Suntikan Plastik
Toleransi dan piawaian pengacuan suntikan plastik adalah penting untuk mencapai bahagian yang berfungsi dan berkualiti tinggi yang memenuhi spesifikasi yang diperlukan. Ia memastikan keserasian, kefungsian dan kesesuaian bahagian, menyumbang kepada kualiti yang konsisten dan membolehkan pengeluaran yang kos efektif. Pertimbangan toleransi yang betul sepanjang proses reka bentuk dan pembuatan adalah penting untuk pengacuan suntikan plastik yang berjaya.
| Piawaian | Penerangan Produk |
| Saiz Bahagian Maksimum | 1200 1000 × × 500 mm
47.2 × 39.4 × 19.7 inci |
| Saiz Bahagian Minimum | 1 1 × × 1 mm
0.039 × 0.039 × 0.039 inci |
| Kebolehulangan Bahagian-ke-Bahagian | ± 0.1 mm
±0.0039 in |
| Toleransi Rongga Acuan | ± 0.05 mm
±0.002 in. |
| Jenis Acuan Tersedia | Peralatan keluli dan aluminium. Gred pengeluaran yang kami sediakan: di bawah 1000 kitaran, di bawah 5000 kitaran, di bawah 30,000 kitaran dan lebih 100,000 kitaran |
| Mesin Tersedia | Acuan rongga tunggal, berbilang rongga dan keluarga,
50 hingga 500 tan tekan |
| Operasi Sekunder | Penentuan tekstur acuan, pencetakan pad, ukiran laser, sisipan berulir dan pemasangan asas. |
| Pilihan Pemeriksaan dan Pensijilan | 15 hari bekerja atau kurang untuk kebanyakan pesanan,
Respons sebut harga 24/7 |
| Lead Time | 15 hari bekerja atau kurang untuk kebanyakan pesanan,
Respons sebut harga 24/7 |
Kemasan Permukaan Acuan Suntikan Plastik
Rawatan permukaan acuan biasanya diselesaikan semasa proses pengeluaran. Selepas pengacuan suntikan selesai, kami akan menjalankan rawatan permukaan tertentu pada produk siap mengikut keperluan anda.
| Nama | Penerangan Produk | |
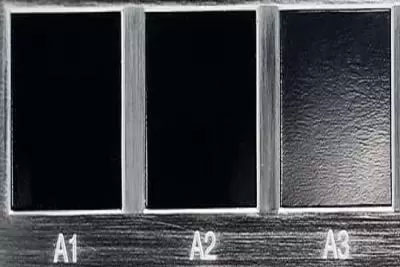 |
Glos | Kemasan gred A dibuat menggunakan proses penggilapan berlian dan menghasilkan permukaan berkilat dan berkilat pada bahagian yang dibentuk suntikan. |
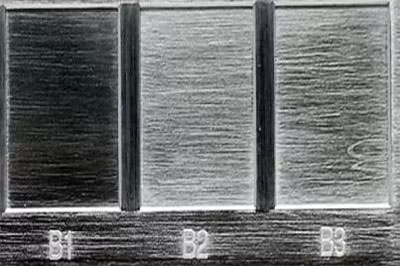 |
Separa berkilat | Kemasan gred B menggunakan kertas pasir grit untuk menghasilkan bahagian dengan kemasan yang sedikit lebih kasar daripada bahagian gred A. Bahagian plastik acuan tersuai yang menjalani kemasan gred B mempunyai tekstur permukaan matte. |
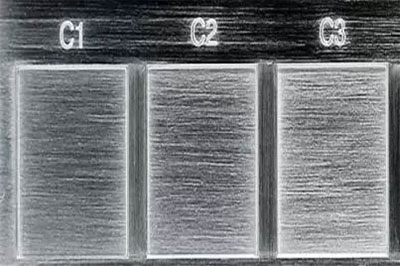 |
Matte | Kemasan gred C menggunakan batu pengamplasan grit untuk menghasilkan permukaan yang kasar dan tidak rata. Bahagian plastik suntikan yang menjalani kemasan gred C mempunyai tekstur permukaan matte. |
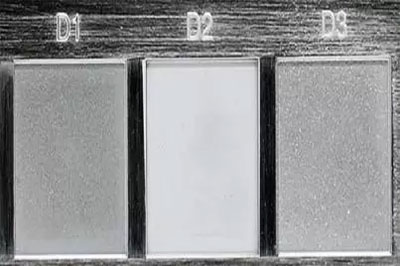 |
Bertekstur | Kemasan gred D menggunakan grit dan manik kaca kering atau oksida untuk menghasilkan kemasan bertekstur yang sangat kasar. Bergantung pada jenis bahan yang digunakan, produk boleh mempunyai kemasan satin atau kusam. |
Apakah Peralatan yang digunakan dalam Proses Pengacuan Suntikan Plastik?
Proses pengacuan suntikan plastik melibatkan penggunaan pelbagai peralatan untuk menghasilkan bahagian plastik. Peralatan utama yang digunakan dalam proses ini termasuk mesin pengacuan suntikan, acuan dan peralatan tambahan.
Mesin pengacuan suntikan
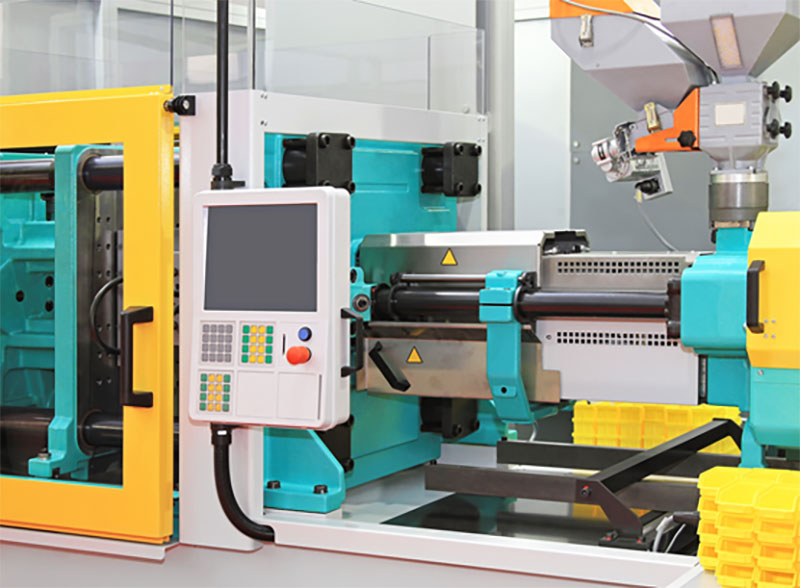
Mesin pengacuan suntikan merupakan peralatan utama yang digunakan dalam pengacuan suntikan plastik. Ia terdiri daripada corong, unit suntikan, unit pengapit acuan dan kawalan. Mesin ini mencairkan bahan plastik, menyuntiknya ke dalam acuan dan menyejukkannya untuk membentuk bentuk yang diingini.
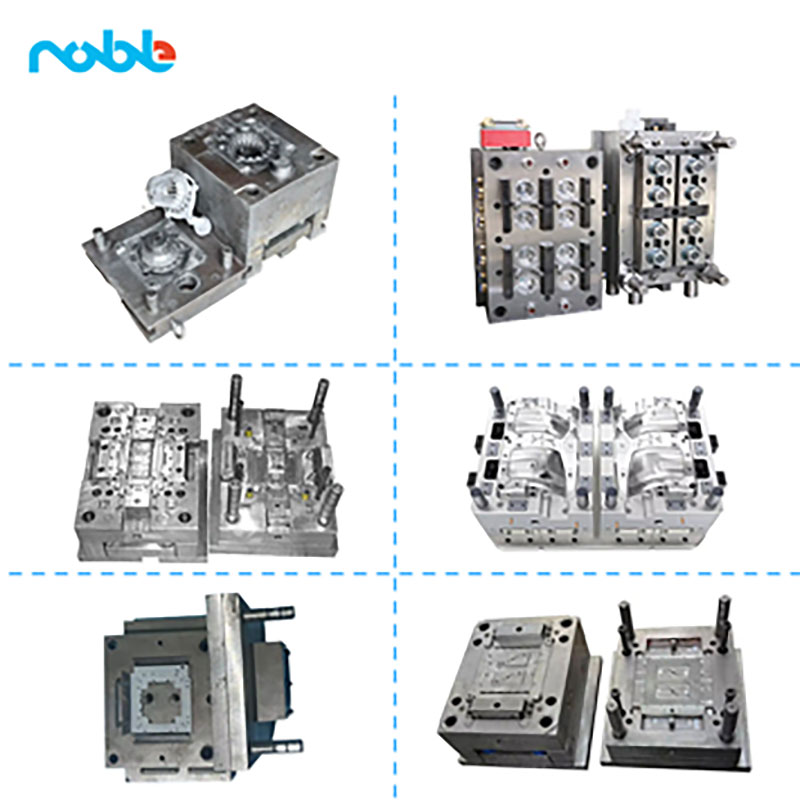
Acuan merupakan alat ketepatan yang menentukan bentuk dan ciri-ciri bahagian plastik yang akan dihasilkan. Ia biasanya diperbuat daripada keluli dan terdiri daripada dua bahagian: rongga dan teras. Acuan dipasang pada mesin pengacuan suntikan dan direka bentuk untuk menahan tekanan dan suhu yang tinggi.
Peralatan tambahan
Peralatan tambahan boleh digunakan untuk menyokong proses pengacuan suntikan, seperti peralatan pengeringan bahan, sistem pengendalian bahan, granulator untuk mengitar semula plastik skrap dan robot atau sistem automasi untuk penyingkiran dan pengendalian bahagian.
Penting untuk diperhatikan bahawa peralatan khusus yang digunakan dalam pengacuan suntikan plastik boleh berbeza-beza bergantung pada saiz dan kerumitan bahagian yang dihasilkan, serta keperluan proses pembuatan.
Adakah Percetakan 3D Sama seperti Pengacuan Suntikan Plastik?
Percetakan 3D dan pengacuan suntikan plastik bukanlah proses yang sama. Walaupun kedua-dua teknik digunakan untuk pembuatan bahagian plastik, ia menggunakan pendekatan yang berbeza dan mempunyai kelebihan serta batasan yang berbeza. Kedua-dua percetakan 3D dan pengacuan suntikan plastik merupakan proses pembuatan yang berharga untuk bahagian plastik, tetapi ia mempunyai kekuatan dan aplikasi yang berbeza. Percetakan 3D adalah berfaedah untuk prototaip, penyesuaian dan pengeluaran volum rendah, manakala pengacuan suntikan plastik sesuai untuk pembuatan berskala besar dan mencapai pengeluaran bahagian yang konsisten dan berkualiti tinggi yang kos efektif.
Acuan Suntikan Plastik untuk Pelbagai Industri
Pengacuan suntikan plastik merupakan proses pembuatan serba boleh yang menemui aplikasi dalam pelbagai industri. Berikut adalah beberapa contoh industri yang biasa menggunakan pengacuan suntikan plastik:
Acuan Suntikan Plastik di Industri automotif
Acuan suntikan plastik digunakan secara meluas dalam industri automotif untuk mengeluarkan pelbagai komponen, termasuk kemasan dalaman dan luaran, papan pemuka, panel pintu, bampar, lubang udara dan bahagian enjin. Proses ini membolehkan penghasilan bentuk kompleks dan bahagian ringan yang tepat, menyumbang kepada kecekapan bahan api yang lebih baik.
Acuan Suntikan Plastik di Aeroangkasa dan Industri Pertahanan
Acuan suntikan plastik digunakan secara meluas dalam industri aeroangkasa dan pertahanan untuk pembuatan komponen yang kukuh dan ringan. Ini termasuk panel kawalan, bahagian dalam pesawat, peralatan pelindung, penyambung dan perumah untuk sistem elektronik. Proses ini membolehkan penghasilan bahagian dengan geometri yang rumit, ketahanan yang tinggi dan ketahanan terhadap keadaan persekitaran yang keras.
Acuan Suntikan Plastik di Industri Perubatan
Acuan suntikan plastik memainkan peranan penting dalam industri perubatan dan penjagaan kesihatan, di mana ketepatan, kebersihan dan biokeserasian adalah penting. Ia digunakan untuk mengeluarkan peranti perubatan seperti picagari, kateter, instrumen pembedahan, komponen implan, sistem penghantaran ubat dan peralatan makmal. Proses ini memastikan toleransi yang ketat, pengeluaran steril dan pematuhan dengan piawaian kawal selia.
Acuan Suntikan Plastik di Industri Robotik
Pengacuan suntikan plastik menyediakan industri robotik dengan keupayaan untuk menghasilkan komponen yang berkualiti tinggi, tersuai dan kos efektif. Proses ini menawarkan fleksibiliti reka bentuk, kebolehskalaan dan keupayaan untuk mengeluarkan geometri kompleks, memenuhi keperluan khusus sistem robotik dari segi prestasi, ketahanan dan fungsi. Lazimnya dalam perumah dan kandang robot, pemegang dan efektor hujung, perumah sensor dan komponen dalaman.
Ciri-ciri Acuan Suntikan Logam:
Apakah Pengacuan Suntikan Logam?
Acuan Suntikan Logam (MIM) menggabungkan pengacuan suntikan plastik dengan logam serbuk untuk menghasilkan bahagian logam yang tepat dan rumit. Ia serba boleh tetapi mempunyai kos perkakasan yang lebih tinggi dan masa tunggu yang lebih lama berbanding pengacuan suntikan plastik. Walau bagaimanapun, ia berharga untuk menghasilkan komponen logam berprestasi tinggi dan kompleks.
Manfaat Pengacuan Suntikan Logam
Reka Bentuk Kompleks
MIM ialah proses pembuatan yang boleh digunakan untuk menghasilkan bahagian logam dalam kuantiti yang banyak, walaupun yang mempunyai geometri kompleks dan perincian yang rumit. Proses ini paling sesuai untuk penghasilan bahagian yang kecil dan tepat dalam jumlah yang tinggi, dengan toleransi yang ketat. MIM mampu menghasilkan benang dalaman dan luaran, potongan bawah, gigi (seperti gigi gear), slot, lubang, sirip, tanda dan ukiran dengan tepat tanpa memerlukan proses pemesinan atau fabrikasi tambahan.
Produk Berkualiti Tinggi
MIM membolehkan pelbagai bentuk dan menghasilkan bahagian dengan kekuatan dan kekerasan yang setanding dengan aloi tempa yang dimesin. MIM boleh menghasilkan bahagian berbilang komponen sebagai satu bahagian dan memberikan kemasan permukaan yang sangat baik.
Harga Kos-Efektif
MIM boleh dilakukan pada pelbagai jenis logam, termasuk: Keluli Tahan Karat, Keluli Karbon, Aloi Kuprum, Aloi Nikel, Aloi Tungsten, Aloi Titanium, Aloi Kobalt, Besi, Karbida, Cermet, dan sebagainya. Pengacuan Suntikan Logam (MIM) ialah proses pembuatan yang dikenali kerana menghasilkan kurang sisa dan skrap berbanding proses pemesinan tradisional. Ini amat bermanfaat untuk bahan mahal seperti bahan refraktori, aloi titanium, superaloi dan logam khusus. Melalui MIM, sehingga 98% bahan boleh ditukar menjadi bahagian logam yang boleh digunakan, menjadikannya proses yang cekap. Selain itu, MIM ialah alternatif yang kos efektif untuk pemesinan jangka panjang, penuangan pelaburan dan pengecapan.
Bagaimanakah Pengacuan Suntikan Logam Berfungsi?
Pengacuan Suntikan Logam (MIM) ialah proses yang menggabungkan pengacuan suntikan plastik dengan logam serbuk untuk menghasilkan bahagian logam yang kompleks. Proses ini melibatkan penyediaan bahan suapan, pengacuan suntikan, penyejukan dan pemejalan, lontaran, penyahikat, pensinteran dan pemprosesan pasca. MIM menawarkan fleksibiliti reka bentuk, kecekapan kos dan keupayaan untuk menghasilkan bahagian logam berketepatan tinggi dengan sifat mekanikal yang sangat baik.
Kemasan Permukaan Acuan Suntikan Logam
Kemasan permukaan merupakan langkah penting dalam proses pengacuan suntikan logam (MIM) untuk meningkatkan penampilan, fungsi dan prestasi bahagian logam akhir. Pelbagai teknik kemasan permukaan digunakan dalam MIM:
Pemesinan CNC, seperti penggilingan, pemutaran, penggerudian dan pengisaran, mencapai dimensi yang tepat, permukaan licin dan ciri khusus pada bahagian MIM. Ia digunakan untuk toleransi yang ketat, geometri kritikal dan pengubahsuaian pasca pemprosesan.
2. Menggilap
Penggilapan mempertingkatkan penampilan bahagian MIM dengan menghilangkan ketidaksempurnaan dan mencipta permukaan yang licin dan memantulkan cahaya menggunakan bahan kasar, roda penggilap dan sebatian penggilap.
3. Elektroplasi
Penyaduran elektro mempertingkatkan bahagian MIM dengan memendapkan lapisan logam nipis ke atasnya. Proses ini melibatkan perendaman bahagian dalam larutan elektrolit yang mengandungi ion logam dan mengenakan arus elektrik. Logam biasa yang digunakan untuk penyaduran elektro termasuk nikel, krom, emas dan perak.
4. Rawatan Haba
Rawatan haba meningkatkan sifat mekanikal bahagian MIM dengan tertakluk kepada kitaran pemanasan dan penyejukan terkawal, mengubah suai ciri permukaan, rupa, kekerasan, kekuatan dan kestabilan dimensi.
Acuan Suntikan Seramik:
Apakah Acuan Suntikan Seramik?
Acuan suntikan seramik merupakan teknologi yang tepat dan canggih yang digunakan untuk membangunkan komponen berkualiti tinggi dalam kuantiti yang banyak. Bahagian seramik lebih tahan lama dan berdaya tahan berbanding bahagian plastik atau keluli, menjadikannya sesuai untuk pelbagai aplikasi. Acuan suntikan seramik (CIM) ialah proses yang digunakan untuk mencipta bahagian seramik tersuai. Ia serupa dengan proses acuan suntikan yang digunakan untuk plastik. Proses ini melibatkan pra-pemanasan campuran pelet serbuk Alumina dan pengikat tertentu, yang kemudiannya dipaksa di bawah tekanan tinggi ke dalam acuan tersuai untuk membentuk bahagian mengikut reka bentuk khusus pelanggan. Selepas bahagian dikeluarkan dari acuan, ia menjalani beberapa proses tambahan, termasuk pensinteran pada suhu tinggi.
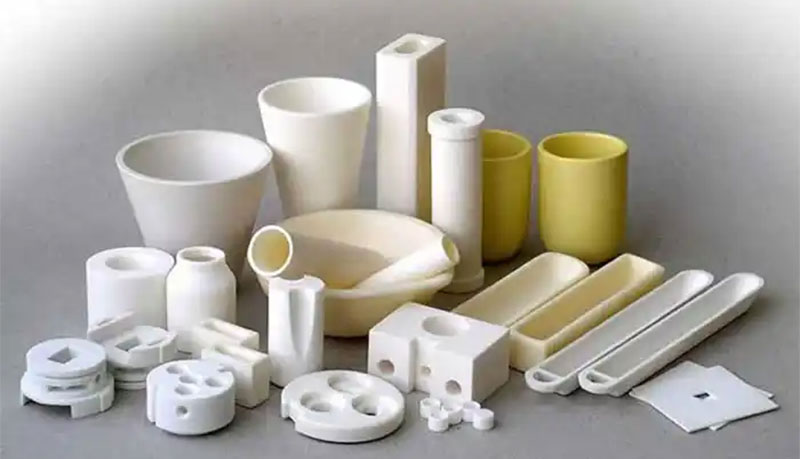
Bagaimanakah Acuan Suntikan Seramik Berfungsi?
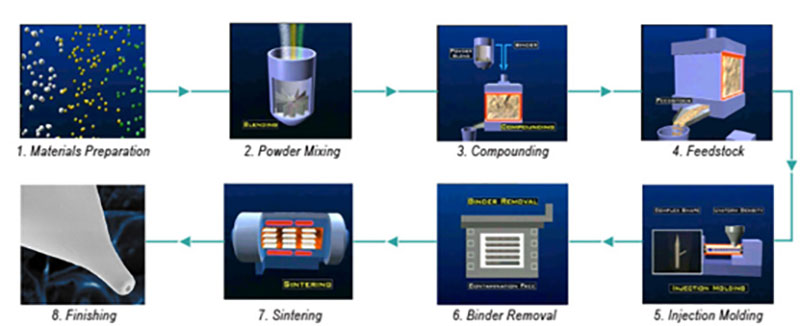
Proses Pengacuan Suntikan Seramik (CIM) melibatkan penggabungan pepejal melalui teknik pengacuan suntikan dan pensinteran untuk menghasilkan bentuk kompleks menggunakan bahan keras yang terlalu sukar, mahal atau mustahil untuk dihasilkan menggunakan kaedah konvensional. Proses CIM melibatkan beberapa langkah:
1. Alat Pengacuan Suntikan
Alat pengacuan suntikan direka bentuk dan dibina dengan teknologi CAD/CAM bagi memastikan bahagian seramik dihasilkan tepat mengikut lukisan CAD.
2. Penyediaan Bahan Mentah
Serbuk seramik dipilih berdasarkan keperluan pelanggan, termasuk saiz, bentuk dan taburan butiran. Pengikat dan bahan tambahan khas dicampurkan dengan serbuk di bawah keadaan yang dipantau untuk memastikan campuran yang terhasil sedia untuk pengacuan suntikan. Merekodkan sifat bahan mentah yang terhasil adalah tepat sebagai sebahagian daripada kawalan kualiti dan pengesanan kelompok.
3. Pengacuan Suntikan
Mesin pengacuan suntikan yang dibina khas mengisi acuan dengan bahan mentah dalam proses automatik sepenuhnya yang memastikan konsistensi yang seragam. Kawalan proses statistik (SPC) mengumpul data proses.
4. Mengawal
Mengurangkan kos dan meningkatkan kualiti dan teknik pemantauan inovatif membolehkan pemantauan masa nyata sifat dalaman bahan legap semasa pengacuan.
5. Rawatan Terma
Pengikat dikeluarkan daripada prabentuk melalui penyejatan dan tindak balas eksotermik, meninggalkan sebahagian kecil. Bahagian disinter dalam atmosfera pengoksidaan/penurunan atau vakum. Bahagian yang dibentuk suntikan boleh menjalani penekanan isostatik panas (HIP) untuk meningkatkan ketumpatan dan kekuatan.
6. Rawatan permukaan
Kaedah pemprosesan pasca boleh mencapai kualiti dan ketepatan permukaan yang lebih tinggi berbanding pensinteran sambil mengekalkan toleransi yang luar biasa pada harga yang ekonomik.
7. Pemeriksaan Akhir
Semasa fasa reka bentuk, NOBLE bekerjasama dengan pelanggan untuk menetapkan kriteria kawalan dan penilaian. Teknologi pengukuran canggih digunakan untuk memastikan bahagian yang dihasilkan memenuhi spesifikasi teknikal.
Manfaat Acuan Suntikan Seramik
Pengacuan suntikan seramik, seperti mana-mana proses pembuatan yang lain, mempunyai kebaikan dan keburukannya yang tersendiri. Salah satu kelebihan utama proses ini ialah keupayaannya untuk menghasilkan geometri yang rumit dengan ketepatan dan kejituan yang tinggi. Ini menjadikannya pilihan ideal untuk aplikasi yang memerlukan toleransi yang ketat. Selain itu, bahagian seramik yang dihasilkan melalui pengacuan suntikan selalunya lebih kukuh dan tahan lama daripada yang dihasilkan melalui kaedah lain.
Bahan Pengacuan Suntikan Seramik
Biasanya, campuran serbuk seramik dan bahan pengikat digunakan dalam pengacuan suntikan seramik. Serbuk seramik disatukan dan diberikan kekuatan yang diperlukan untuk dibentuk oleh bahan pengikat. Lilin, polimer termoplastik dan polimer termoset adalah contoh bahan pengikat biasa. Keperluan khusus barang yang dibuat, seperti kekuatan, fleksibiliti dan rintangan suhu yang diperlukan, menentukan pemilihan bahan pengikat. Penyahikatan ialah proses mengeluarkan bahan pengikat daripada bahagian seramik selepas ia dibentuk, hanya meninggalkan bahagian seramik tulen.
Kemasan Permukaan Acuan Suntikan Seramik
Kemasan permukaan yang berbeza boleh digunakan pada bahagian pengacuan suntikan seramik tersuai untuk meningkatkan prestasi praktikal dan penampilan estetiknya.
| Kemasan Permukaan | Gambar | Penerangan proses | kelebihan |
| PVD (Pemendapan Wap Fizikal) | 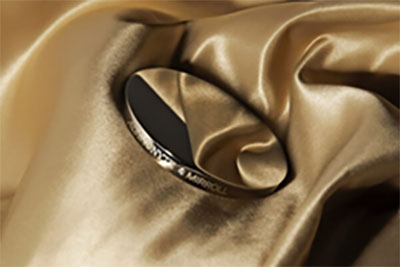 |
PVD bermaksud Pemendapan Wap Fizikal. Ia merupakan proses yang melibatkan pemendapan filem nipis bahan ke atas substrat menggunakan cara fizikal seperti penyejatan atau percikan dalam persekitaran vakum. | PVD menghasilkan filem nipis dengan tahap keseragaman ketebalan dan komposisi yang tinggi, menjadikannya berguna untuk aplikasi yang memerlukan salutan yang tepat. |
| Plating | 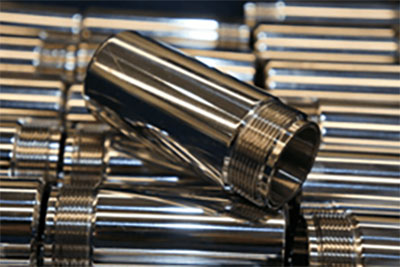 |
Penyaduran elektromagnet merupakan satu proses mendapan lapisan logam nipis ke atas permukaan konduktif menggunakan tindak balas elektrokimia. | Penyaduran elektrik menghasilkan salutan yang sangat tahan lama dan tahan haus yang dapat melindungi substrat daripada kakisan dan bentuk kerosakan lain. |
| Salutan serbuk |  |
Salutan serbuk ialah sejenis salutan yang disapu sebagai serbuk kering yang mengalir bebas dan kemudian disembur ke atas permukaan. Serbuk tersebut diawetkan dengan memanaskannya pada suhu yang menyebabkannya cair dan kemudian melekat pada permukaan. | Salutan serbuk sangat tahan lama dan tahan calar, keretakan dan pudar. Ia boleh menahan pendedahan kepada keadaan cuaca yang teruk, bahan kimia dan sinaran UV, menjadikannya sesuai untuk aplikasi luar. |
| memberus |  |
Memberus merupakan proses kemasan permukaan yang melibatkan penggunaan berus atau bahan kasar untuk mencipta corak garis halus atau calar pada permukaan logam. | Kemasan berus sangat tahan lama dan boleh menahan pendedahan kepada persekitaran yang keras, menjadikannya pilihan yang popular untuk aplikasi seperti peralatan perindustrian dan elemen seni bina. |
| Pengukiran Kimia | 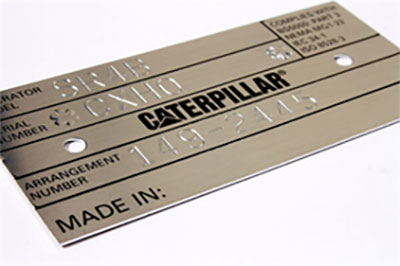 |
Pengukiran kimia, juga dikenali sebagai pengilangan kimia atau pemesinan fotokimia, ialah proses kemasan permukaan yang melibatkan penggunaan bahan kimia untuk menanggalkan bahan secara selektif daripada permukaan logam. | Pengukiran kimia membolehkan corak dan bentuk yang sangat tepat diukir pada permukaan logam, dengan toleransi serendah beberapa mikron. Tahap ketepatan ini menjadikannya sesuai untuk menghasilkan bahagian atau komponen yang kompleks dengan reka bentuk yang rumit. |
| Penandaan Laser | 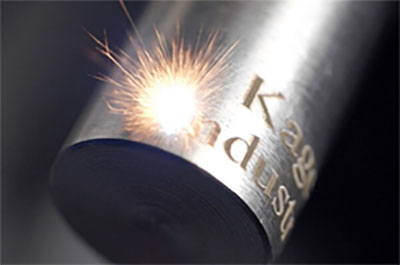 |
Pancaran laser menyebabkan tindak balas pada permukaan bahan, menghasilkan tanda kekal yang boleh disesuaikan untuk memenuhi keperluan reka bentuk tertentu. | Tanda laser sangat tahan lama dan tahan haus, pudar dan jenis kerosakan lain. Ini menjadikan penandaan laser sesuai untuk aplikasi yang memerlukan tanda tahan lama, seperti penjenamaan, pengenalpastian dan kebolehkesanan. |
| Polishing |  |
Penggilapan ialah proses melicinkan dan menghaluskan permukaan dengan menggunakan bahan kasar untuk membuang sedikit bahan. | Tujuan penggilapan adalah untuk mencipta permukaan yang licin dan memantulkan cahaya, meningkatkan penampilan permukaan, dan meningkatkan ketahanannya terhadap haus dan kakisan. |
Ciri-ciri Overmolding:
Apakah Overmolding?
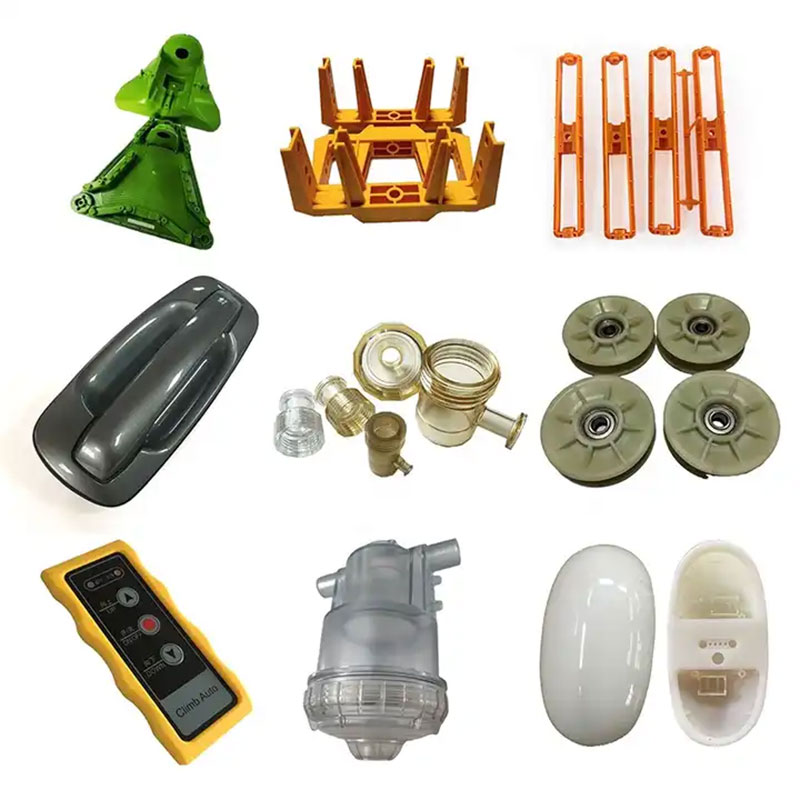
Pengacuan berlebihan merupakan proses yang digunakan secara meluas dalam industri pembuatan. Ia melibatkan pengacuan suntikan atau tuangan uretana untuk menghasilkan prototaip berkualiti tinggi. Teknik ini membantu membentuk dua atau lebih lapisan bahan bersama-sama, yang bermanfaat untuk pengacuan berlebihan plastik dan getah. Ia amat berguna untuk pembuatan prototaip bahagian mesin perindustrian dengan cepat dan mencipta bahagian tersuai dengan melapisi plastik atau getah dengan bahan lain seperti logam.
Bagaimanakah Overmolding Berfungsi?
Overmolding ialah proses menyambungkan dua atau lebih bahan untuk menghasilkan satu bahagian atau komponen mesin. Komponen pertama ialah substrat, yang merupakan bahan asas, dan komponen kedua ialah overmold, yang merupakan bahan sekunder yang dibentuk di atas substrat. Boleh terdapat berbilang overmold bergantung pada produk akhir yang diingini.
Bahan-bahan Overmolding
Ini adalah plastik acuan biasa yang ditawarkan oleh perkhidmatan pengacuan suntikan kami. Selepas mengetahui asas bahan seperti gred biasa, jenama, kelebihan dan kekurangan, pilih bahan pengacuan suntikan yang sesuai mengikut keperluan aplikasi anda.
Bahan Perkakas:
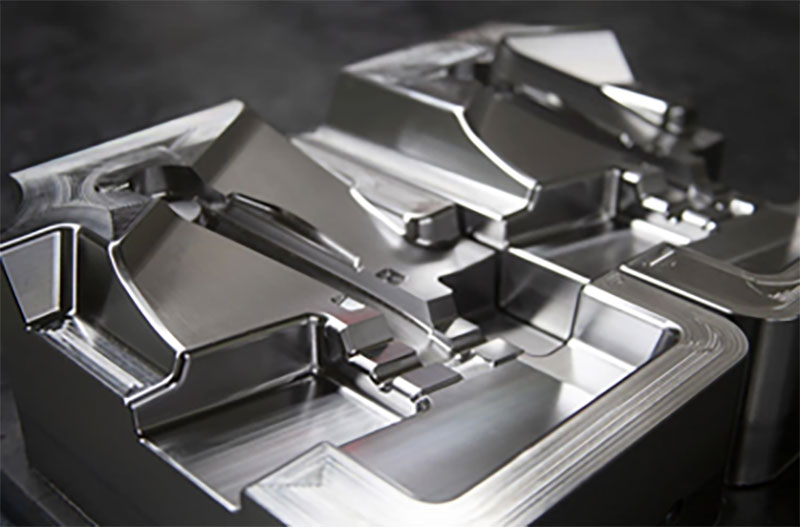
Sebelum proses pengacuan suntikan bermula, untuk pengeluaran isipadu rendah atau tinggi, perkakas mesin CNC bertoleransi tinggi diperlukan. Bahan yang paling biasa digunakan termasuk:
| Keluli Alat: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 |
| Keluli tahan karat: | 420, NAK80, S136, 316L, 316, 301, 303, 304 |
| Aluminium: | 6061, 5052, 7075 |
Bahan plastik:
Perkhidmatan pengacuan suntikan plastik didatangkan dengan pelbagai jenis bahan dengan ciri-ciri yang berbeza, termasuk kekuatan impak, ketegaran, rintangan haba, rintangan kimia, dan sebagainya.
| ABS | Nilon (PA) | PC | PVC |
| PU | PMMA | PP | PEEK |
| PE | HDPE | PS | POM |

Aditif dan Serat:
Bahan plastik standard mungkin tidak memenuhi keperluan bahagian pengacuan suntikan tersuai. Dalam kes ini, bahan tambahan dan gentian boleh ditambah untuk meningkatkan sifat estetik dan fungsi, sekali gus memberikan ciri tambahan untuk bahagian acuan suntikan anda.
| UV | penyerap | pewarna |
| nyala api | bahan perencat | Gentian kaca |
| Pengplastik |
Kelebihan Overmolding
Komponen yang diacukan terlebih dahulu menawarkan prestasi produk yang andal dengan menyambung dan melindungi diri mereka daripada kelembapan dan habuk dengan ketat. Dengan menggabungkan sifat-sifat cemerlang pelbagai bahan menjadi satu, komponen yang diacukan terlebih dahulu memastikan prestasi yang lebih baik.
Di samping itu, pengacuan berlebihan membantu mengurangkan kos pengeluaran keseluruhan dengan menggabungkan berbilang bahagian menjadi satu, menghapuskan keperluan pemasangan dan menjimatkan masa dan kos buruh.
Tambahan pula, pengacuan berlebihan meningkatkan reka bentuk dan estetika dengan menambah satu bahan kepada bahan yang lain. Ia membolehkan pelbagai pengoptimuman reka bentuk dan penambahbaikan pemesinan permukaan.
Aplikasi daripada Pengacuan Berlebihan:
Overmolding dalam Instrumen Perubatan:
Pengacuan berlebihan adalah penting untuk memenuhi ketepatan dan keselamatan, mengekalkan kecanggihan dan penyimpanan dalam peranti perubatan. Pengacuan berlebihan menggabungkan plastik dan logam menjadi satu produk. Penggunaan biasa dalam instrumen pembedahan, seperti picagari, dilator, sentuhan lembut dan banyak lagi.
Overmolding dalam alat Perkakasan:
Penggunaan acuan berlapis meningkatkan cengkaman alat perkakasan, menjadikannya lebih selamat dan ergonomik. Contoh yang sangat baik ialah pemutar skru, playar, sepana, bilah dan banyak lagi.
Overmolding dalam Trim Kereta:
Kelebihan estetika overmolding tercermin sepenuhnya dalam aplikasi kemasan kereta. Seperti tepi pintu, badan sisi, fender, bampar, roda dan lain-lain. Ini bukan sahaja mengurangkan berat kereta tetapi juga memudahkan penyesuaian pelbagai warna pada kereta.
Pengacuan Berlebihan dalam Barangan Rumah Tangga:
Pengacuan berlebihan boleh meningkatkan cengkaman, kebersihan, rintangan kimia dan banyak lagi dalam produk. Produk yang diacuan berlebihan juga meningkatkan kualiti hidup pengguna. Ia mudah digunakan, dibersihkan dan memanjangkan jangka hayat. Seperti peralatan dapur, pengecas berbilang port, berus gigi dan sebagainya.
Ciri-ciri Masukkan Pengacuan Suntikan
Apakah Proses Pengacuan Sisipan?
Menyuntik bahan plastik di sekeliling bahagian lain untuk mencipta bahagian baharu dipanggil pengacuan sisipan. Seperti kebiasaan, komponen yang dimasukkan boleh diperbuat daripada logam atau plastik. Sisipan dimasukkan ke dalam acuan terlebih dahulu dalam proses pengacuan sisipan, dan jurumesin kemudiannya menggunakan resin termoplastik untuk menyuntik plastik ke dalam rongga. Bahagian sedia untuk dibungkus dan dihantar kepada pelanggan setelah ia sejuk.
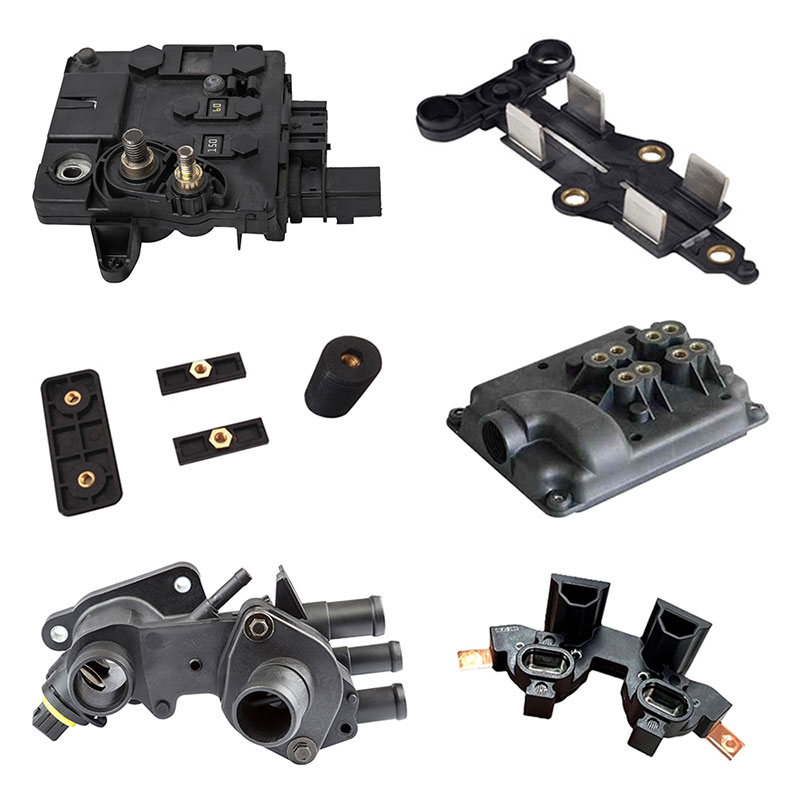
Bagaimanakah Acuan Suntikan Sisipan Berfungsi?
Pengacuan sisipan merupakan proses yang sangat serupa dengan pengacuan suntikan konvensional. Dalam proses ini, bahan mentah cair atau plastik dicairkan dan disuntik ke dalam acuan, menggunakan bahan yang sama yang digunakan dalam pengacuan plastik konvensional. Perbezaan utama antara pengacuan suntikan konvensional dan pengacuan sisipan ialah dalam pengacuan suntikan konvensional, sisipan ditambah ke dalam acuan semasa proses pengacuan.
Bahan untuk Masukkan Acuan Suntikan:
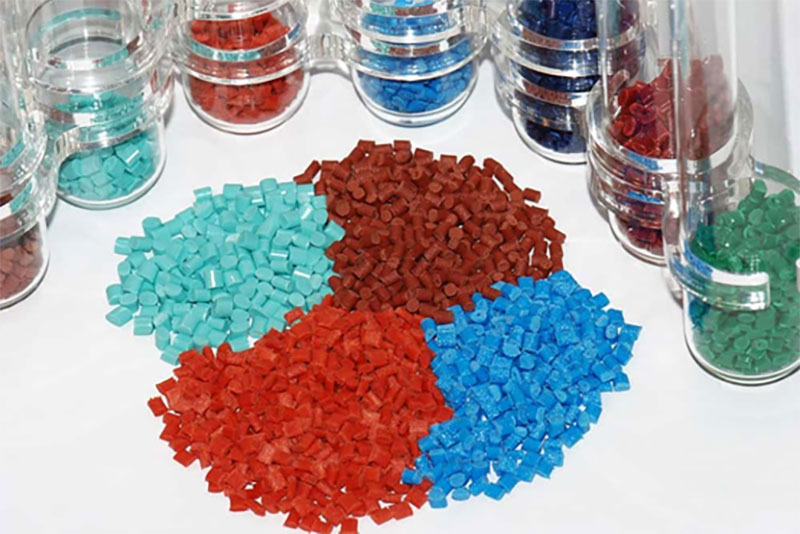
Thermoplastics
Boleh diguna semula dan tahan kimia, bahan-bahan ini mesra alam dan sesuai untuk mencapai variasi dan kilauan dalam acuan sisipan. Jenis-jenis termoplastik termasuk
Polistirena
Polistirena ialah bahan termoplastik ringan yang lutsinar dan mempunyai takat lebur yang rendah. Ketahanannya yang tinggi terhadap asid dan bes menjadikannya sesuai untuk pelbagai aplikasi, termasuk peranti perubatan dan barangan pengguna.
polyethylene
Varian polimer termoplastik ini biasanya ringan dan mempunyai ketahanan yang tinggi, selain daripada ketahanannya terhadap bahan kimia. Ia mempunyai sifat dielektrik dan kebolehtelapan. Bahan termoplastik polietilena biasa termasuk LDPE, HDPE dan MDPE.
Nilon
Polimer termoplastik yang tahan lasak ini tahan terhadap bahan kimia dan lelasan. Takat leburnya yang tinggi menjadikannya pengganti logam yang hebat dalam banyak aplikasi. Ia digunakan secara meluas dalam produk pembuatan dan pengekstrakan tugas berat.
Termoset ialah polimer plastik yang tidak boleh dikitar semula, menjadikannya kurang mesra alam dan kos efektif berbanding termoplastik. Pengilang cenderung untuk mengelakkan penggunaannya. Contoh termoset termasuk:
Epoksi
Ini merupakan varian termoset yang mengeras/membeku secara kekal selepas diproses tanpa takat lebur. Oleh itu, ia menjadikannya sangat sesuai untuk kegunaan yang mencabar. Ia mempunyai lekatan yang sangat baik dan rintangan yang tinggi terhadap bahan kimia dan haba.
Phenolic
Fenolik ialah bahan termoset dengan rintangan yang tinggi terhadap bahan kimia dan elektrik. Ia boleh menahan haba dan mempunyai kekerasan dan kestabilan dimensi yang luar biasa. Resin fenolik sesuai untuk membuat peralatan elektrik, papan litar dan banyak lagi.
Kelebihan Proses Pengacuan Sisipan:
Acuan sisipan ialah proses yang menggabungkan pelbagai bahan, seperti logam dan plastik, untuk menghasilkan satu komponen. Produk yang terhasil mempunyai sifat mekanikal yang dipertingkatkan dan ketahanan yang lebih baik. Terdapat beberapa kelebihan menggunakan acuan sisipan:
Tiada pemasangan:
Tiada pemasangan diperlukan: Memandangkan bahan-bahan digabungkan semasa proses pengacuan, langkah pemasangan tambahan tidak diperlukan. Ini mempercepatkan proses pengeluaran dan mengurangkan kos buruh.
Peningkatan kecekapan:
Ketiadaan pemasangan juga menyumbang kepada peningkatan kecekapan pengeluaran.
Ketahanan yang lebih baik:
Plastik yang disuntik di sekeliling bahagian dalam acuan sisipan meningkatkan kekuatan plastik kejuruteraan, menjadikannya lebih tahan terhadap haus dan lusuh. Kekuatan dan kekonduksian bahan logam juga digunakan, menghasilkan bahagian akhir dengan sifat yang lebih baik.
Berat badan berkurangan:
Gabungan plastik dan logam dalam komponen akhir menghasilkan berat yang lebih rendah berbanding bahagian logam yang berkarat.
Aplikasi daripada Acuan Suntikan Masukkan:
Masukkan Acuan Suntikan dalam Peranti Perubatan
Plastik bioserasi digunakan secara meluas dalam acuan sisipan untuk menghasilkan peranti perubatan.
Masukkan Acuan Suntikan dalam Aeroangkasa dan Automotif
Ketahanan bahagian acuan sisipan sesuai untuk peranti pegang tangan, seperti tuas penganjak trak, dail dan tombol, dsb.
Masukkan Acuan Suntikan dalam Alat Perkakasan
Penggunaan acuan berlapis meningkatkan cengkaman alat perkakasan, menjadikannya lebih selamat dan ergonomik. Contoh yang sangat baik ialah pemutar skru, playar, sepana, bilah dan banyak lagi.
Masukkan Acuan Suntikan dalam Produk Pengguna
Acuan sisipan merupakan cara yang baik untuk produk pengguna mereka bentuk dan membangunkan produk baharu untuk manfaat fungsian dan estetiknya.
Pembentukan Suntikan Tooling
Apakah itu Peralatan Pengacuan Suntikan Sisip?
Penggunaan acuan suntikan sebagai perkakas merupakan proses mereka bentuk dan mengeluarkan acuan yang digunakan dalam pengacuan suntikan. Acuan terdiri daripada dua bahagian, iaitu teras dan rongga, yang dipasang dengan tepat. Plastik cair disuntik ke dalam rongga, di mana ia menyejuk dan memejal untuk membentuk produk akhir.
Bagaimanakah Peralatan Pengacuan Suntikan Berfungsi?
Peralatan pengacuan suntikan merupakan bahagian penting dalam proses pengacuan suntikan. Ia bertanggungjawab untuk membentuk dan menghasilkan bahagian plastik. Proses peralatan bermula dengan reka bentuk dan kejuruteraan, di mana model CAD 3D acuan dicipta. Semasa peringkat ini, faktor seperti geometri bahagian, aliran bahan, saluran penyejukan dan pembinaan acuan diambil kira. Proses peralatan pengacuan suntikan melibatkan mereka bentuk dan merekayasa acuan, mengeluarkan komponennya, memasang dan menyiapkan acuan, dan menjalankan ujian dan pengesahan. Tapak acuan menyediakan sokongan struktur, manakala teras dan rongga membentuk bahagian tersebut. Saluran penyejukan mengawal suhu, dan sistem suntikan dan lontaran memudahkan suntikan bahan dan penyingkiran bahagian. Kepakaran dan penyelenggaraan adalah penting untuk peralatan yang berjaya, yang akhirnya mempengaruhi kualiti dan kecekapan proses pengacuan suntikan.
Bahan-bahan Alat Pengacuan Suntikan
Pemilihan bahan acuan sebahagian besarnya menentukan jangka hayatnya dan kualiti bahagian yang dibentuk secara suntikan. NOBLE menyediakan pelbagai pilihan gred bahan yang memenuhi pelbagai peringkat pembangunan produk anda. Pasukan kami juga menawarkan panduan pakar tentang pemilihan bahan acuan untuk memastikan ketepatan dimensi dan kualiti estetik yang optimum.
Keluli Alat
Sebelum memulakan proses pengacuan suntikan dalam kelompok kecil atau besar, alat mesin CNC dengan toleransi yang tinggi adalah diperlukan. Keluli alat adalah bahan yang paling biasa digunakan dalam kes sedemikian.
| jenis: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 |
keluli tahan karat
Keluli dan keluli tahan karat merupakan bahan utama yang digunakan untuk menghasilkan acuan suntikan, tetapi kos pembuatannya agak tinggi. Akibatnya, acuan ini biasanya dikhaskan untuk pengeluaran berskala besar.
| jenis: | 420, NAK80, S136, 316L, 316, 301, 303, 3 |
aluminium
Acuan aluminium merupakan alternatif yang kos efektif kepada acuan suntikan keluli dan keluli karbon tradisional. Ia bukan sahaja lebih murah tetapi juga menyediakan kitaran yang lebih pantas dan masa pemulihan yang lebih pantas, yang amat berguna untuk pasaran ujian.
| jenis: | 6061, 5052, 7075 |

Kelebihan Peralatan Pengacuan Suntikan
Acuan digunakan secara meluas dalam proses pengeluaran untuk meningkatkan kestabilan bahan, mengurangkan kerugian dan memastikan kualiti produk. Banyak industri telah mendapat manfaat daripada fleksibiliti acuan, dan acuan suntikan menawarkan beberapa kelebihan. Berikut adalah beberapa faedah menggunakan acuan suntikan.
Kos efektif
Apabila memilih acuan untuk digunakan dalam industri yang berbeza, adalah penting untuk membuat pilihan yang tepat. Kos acuan pemprosesan pengacuan suntikan boleh diuruskan dengan berkesan dengan memilih bahan pengeluaran acuan dengan teliti. Plastik ialah bahan mentah yang digunakan dalam pengeluaran acuan suntikan, yang menyokong proses pengeluaran banyak produk. Penggunaan acuan suntikan juga boleh meminimumkan pembaziran bahan, yang membawa kepada pengurangan kos pengeluaran yang stabil.
Produk Berkualiti Tinggi
Acuan pemprosesan pengacuan suntikan digunakan secara meluas kerana kualitinya yang tinggi. Prosesnya mudah dan tidak melibatkan sebarang operasi yang rumit, yang memastikan tiada tekanan dalaman dan menjamin kualiti dan ketahanan produk semasa penggunaan. Struktur pengeluaran produk lebih stabil, memastikan keselamatan penggunaannya.
Fleksibiliti
Acuan pemprosesan pengacuan suntikan adalah serba boleh dalam reka bentuk struktur keseluruhannya, menjadikannya sesuai untuk pelbagai industri dengan keperluan struktur yang berbeza. Satu set acuan boleh digunakan untuk mengubah jenis bahan dan warna produk.
Mesra alam
Kemampanan sentiasa menjadi perhatian masyarakat, jadi apabila sesuatu produk dibangunkan, perlindungan alam sekitar dipertimbangkan. Pengacuan suntikan bukan sahaja cekap tetapi juga mesra alam, kerana bahagian yang digunakan untuk ujian atau dibuang boleh dikitar semula.
Aplikasi Peralatan Pengacuan Suntikan
Peralatan Pengacuan Suntikan dalam Industri Automotif
Bahagian acuan suntikan plastik mempunyai reka bentuk yang fleksibel, ketahanan yang tinggi dan jangka hayat yang panjang, dan penggunaannya dalam bahagian-bahagian sangat kerap dalam industri automotif. Seperti perumah cermin, pemegang cawan, bampar, tetapi juga keseluruhan papan pemuka.
Peralatan Pengacuan Suntikan dalam Industri Perubatan
Bahagian plastik yang dikeluarkan untuk bidang perubatan dan farmaseutikal mesti mematuhi garis panduan yang lebih ketat. Untuk memenuhi piawaian ini, pengeluar mesti menggunakan resin FDA atau gred perubatan dan mengeluarkan bahagian mereka mengikut pensijilan ISO. Bahagian perubatan memerlukan pelbagai sifat kimia, seperti kekuatan tegangan tinggi dan rintangan suhu tinggi. Bahagian acuan suntikan yang biasa digunakan termasuk kit ujian, produk persediaan pembedahan, komponen sinar-X pergigian dan banyak lagi.
Peralatan Pengacuan Suntikan dalam Industri Aeroangkasa
Perkhidmatan pembuatan jitu kami menawarkan ketahanan dan ketepatan yang luar biasa, memenuhi keperluan canggih pelbagai fasa dalam industri aeroangkasa.
Peralatan Pengacuan Suntikan dalam Industri Robotik
Kami menawarkan perkhidmatan terbaik untuk prototaip dan pembuatan bahagian robot pada peringkat perindustrian, bagi menyokong pembangunan berterusan industri robotik.
Acuan getah silikon cecair
Apakah Acuan getah silikon cecair?
Menggunakan silikon cecair sebagai bahan mentah, silikon cecair disuntik ke dalam acuan menggunakan mesin pengacuan suntikan, dan selepas langkah tambahan yang melibatkan pemanasan dan penyejukan, produk siap dihasilkan. Berbanding dengan silikon pepejal, silikon cecair tidak berbau, selamat dan mesra alam. Ia sering dirujuk sebagai getah silikon cecair. Pengacuan suntikan silikon cecair adalah proses yang mudah; ia tidak memerlukan langkah manual pemprosesan silikon pepejal, seperti penentuan dos, penapisan, pemotongan dan peletakan, yang memerlukan pengendalian produk manual atau barisan pengeluaran automatik sepenuhnya tanpa penglibatan manusia.
Bagaimanakah pengacuan getah silikon cecair berfungsi?
Bahagian LSR dikeluarkan secara manual daripada acuan, jadi pin ejektor tidak dibina di dalamnya. Acuan dibuat menggunakan pemesinan CNC untuk ketahanan suhu tinggi. Ia kemudiannya digilap dengan tangan untuk memenuhi keperluan pelanggan, dan enam kemasan permukaan tersedia. Acuan dimuatkan ke dalam mesin pencetak suntikan khusus LSR yang canggih yang dikalibrasi dengan tepat untuk memastikan bahagian yang konsisten. LSR ialah polimer termoset, jadi setelah dibentuk, ia tidak boleh dicairkan lagi. Bahagian dimasukkan ke dalam kotak dan dihantar sebaik sahaja selepas pengeluaran.

Bahan-bahan pengacuan getah silikon cecair
Silikon Standard (durometer 30, 40, 50, 60, dan 70)
Silikon Gred Perubatan
Silikon Gred Optik
Fluorosilikon (tahan bahan api dan minyak)
kelebihan Acuan Getah Silikon Cecair
Ketepatan tinggi
Ciri-ciri aliran LSR menjadikannya sesuai untuk membentuk bahagian yang rumit, lebih kecil dan lebih ketat toleransinya berbanding bahan lain.
Lebih Banyak Tersedia
Struktur molekul LSR yang unik menjadikannya sangat versatil untuk pelbagai aplikasi. Tidak seperti bahan lain, LSR tidak menghasilkan sebarang hasil sampingan. Dan disebabkan oleh ikatannya yang kuat antara atom silikon dan oksigen, ia tidak boleh dikitar semula atau dipecahkan dengan mudah seperti termoplastik lain. Kekuatan ini juga membolehkan LSR menahan suhu tinggi tanpa terdegradasi. Ketulenan dan inert kimianya, serta keupayaannya untuk menahan pensterilan, menjadikannya pilihan yang sangat baik untuk peranti perubatan, aplikasi makanan dan produk penjagaan bayi.
Lebih Cekap
Berbanding dengan plastik, masa kitaran pengacuan LSR jauh lebih pendek, selalunya diukur dalam saat dan bukannya minit. Ini menjadikan LSR pilihan yang lebih sesuai untuk memenuhi pesanan besar tepat pada masanya.
Mesra Alam
Semasa proses pembuatan LSR, bahan tersebut terkandung dalam sistem tertutup, bagi memastikan pengendali tidak bersentuhan dengannya dan tidak terdedah kepada alam sekitar. Ini berkesan mencegah sebarang pencemaran alam sekitar.
Permohonan Acuan Getah Silikon Cecair
Getah silikon cecair merupakan bahan serba boleh yang digunakan dalam pelbagai industri. Dalam industri automotif, ia digunakan untuk bahagian enjin, bilah pengelap cermin depan dan tikar pengudaraan penyaman udara. Dalam industri perubatan, ia digunakan untuk komponen bioteknologi, kateter dan topeng pernafasan. Dalam aeroangkasa, ia digunakan untuk pengedap modul kokpit dan pendaratan, pengedap modul fotografi altitud tinggi dan topeng oksigen. Dalam industri produk pengguna, ia digunakan untuk peralatan dapur, kepala pancuran mandian, peranti elektronik dan dispenser botol.
Bahan untuk Pengacuan Suntikan
Bahan Perkakas:
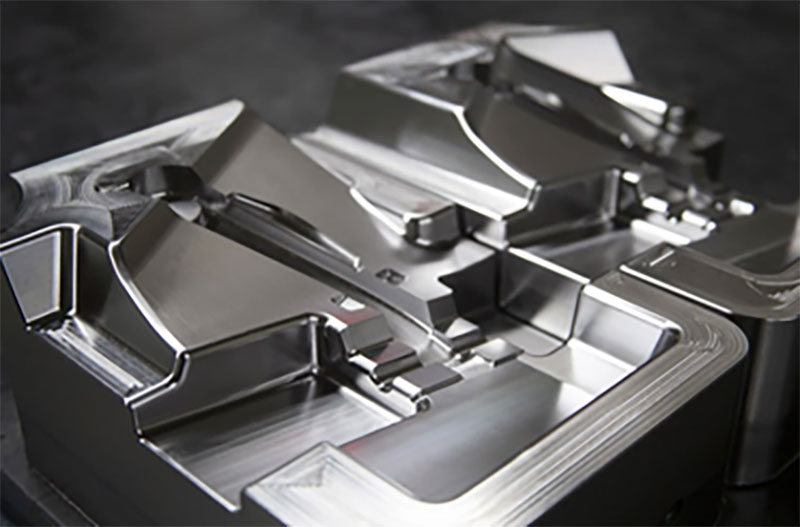
Sebelum proses pengacuan suntikan bermula, untuk pengeluaran isipadu rendah atau tinggi, perkakas mesin CNC bertoleransi tinggi diperlukan. Bahan yang paling biasa digunakan termasuk:
| Keluli Alat: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 |
| Keluli tahan karat: | 420, NAK80, S136, 316L, 316, 301, 303, 304 |
| Aluminium: | 6061, 5052, 7075 |
Bahan plastik:
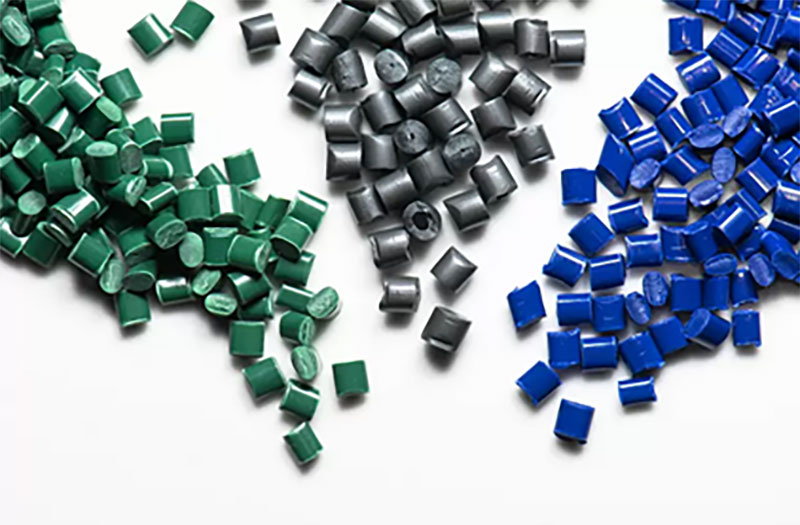
Perkhidmatan pengacuan suntikan plastik didatangkan dengan pelbagai jenis bahan dengan ciri-ciri yang berbeza, termasuk kekuatan impak, ketegaran, rintangan haba, rintangan kimia, dan sebagainya.
| ABS | Nilon (PA) | PC | PVC |
| PU | PMMA | PP | PEEK |
| PE | HDPE | PS | POM |
Aditif dan Serat:
Bahan plastik standard mungkin tidak memenuhi keperluan bahagian pengacuan suntikan tersuai. Dalam kes ini, bahan tambahan dan gentian boleh ditambah untuk meningkatkan sifat estetik dan fungsi, sekali gus memberikan ciri tambahan untuk bahagian acuan suntikan anda.
| UV | penyerap | pewarna |
| nyala api | bahan perencat | Gentian kaca |
| Pengplastik |
Kemasan Permukaan Pengacuan Suntikan
Pengacuan suntikan termasuk penggunaan alatan acuan suntikan, pengacuan suntikan plastik dan banyak lagi. Rawatan permukaan acuan biasanya diselesaikan semasa proses pengeluaran. Selepas pengacuan suntikan selesai, kami akan menjalankan rawatan permukaan tertentu pada produk siap mengikut keperluan anda.
| Pic | Nama | Penerangan Produk |
 |
Glos | Kemasan gred A dibuat menggunakan proses penggilapan berlian dan menghasilkan permukaan berkilat dan berkilat pada bahagian yang dibentuk suntikan. |
 |
Separa berkilat | Kemasan gred B menggunakan kertas pasir grit untuk menghasilkan bahagian dengan kemasan yang sedikit lebih kasar daripada bahagian gred A. Bahagian plastik acuan tersuai yang menjalani kemasan gred B mempunyai tekstur permukaan matte. |
 |
Matte | Kemasan gred C menggunakan batu pengamplasan grit untuk menghasilkan permukaan yang kasar dan tidak rata. Bahagian plastik suntikan yang menjalani kemasan gred C mempunyai tekstur permukaan matte. |
 |
Bertekstur | Kemasan gred D menggunakan grit dan manik kaca kering atau oksida untuk menghasilkan kemasan bertekstur yang sangat kasar. Bergantung pada jenis bahan yang digunakan, produk boleh mempunyai kemasan satin atau kusam. |
Kelebihan Acuan Suntikan
Acuan suntikan secara meluas dianggap sebagai pilihan terbaik untuk pengeluaran besar-besaran bahagian plastik. Ia merupakan pilihan popular di kalangan syarikat pembuatan di seluruh dunia kerana keupayaannya untuk menghasilkan bahagian ketepatan. Jurutera di NOBLE telah mengenal pasti enam kelebihan utama menggunakan teknologi pengacuan suntikan:
Kecekapan
Proses suntikan acuan sangat cekap, membolehkan pesanan besar dihasilkan dengan cepat.
Perincian unggul
Pengacuan suntikan merupakan salah satu cara paling berpatutan untuk mengeluarkan bahagian dalam kuantiti yang banyak, terutamanya untuk pengeluaran yang lebih besar. Walaupun mereka bentuk dan mencipta acuan boleh mengambil masa, prosesnya kemudiannya menjadi sangat berpatutan dan cekap.
ketepatan yang tinggi
Teknologi pengacuan suntikan memastikan ketepatan yang tinggi dalam pengeluaran bahagian.
Kemampuan
Pengeluaran yang pantas dan cekap memastikan kos setiap bahagian yang rendah, manakala jumlah pengeluaran yang tinggi menghasilkan ekonomi skala yang lebih tinggi. Aluminium, bahan yang kos efektif dan mudah didapati, boleh digunakan untuk alat acuan suntikan bagi mengawal kos.
Pelbagai pilihan bahan
Pengacuan suntikan membolehkan penggunaan pelbagai bahan, termasuk bahan yang mempunyai pengisi yang boleh meningkatkan kekuatan tegangan.
Pengeluaran volum tinggi
Acuan suntikan dengan acuan keluli boleh memudahkan pengeluaran berjuta-juta bahagian.
Kemasan sedia untuk digunakan
Dengan rawatan yang betul, bahagian yang dibentuk dengan suntikan keluar dari acuan dengan kemasan licin yang tidak memerlukan penghalusan selanjutnya.
Apakah Kelemahan Pengacuan Suntikan?
Pengacuan suntikan mempunyai beberapa kelemahan yang perlu dipertimbangkan. Pertama, ia memerlukan pelaburan awal yang besar disebabkan oleh kos acuan tersuai yang tinggi, yang boleh menjadikannya mencabar bagi perniagaan kecil. Kedua, proses ini mempunyai masa tunggu yang panjang, yang boleh menjadi kelemahan apabila pengeluaran cepat diperlukan. Ketiga, pengacuan suntikan mempunyai fleksibiliti reka bentuk yang terhad, terutamanya untuk bahagian yang kompleks, dan mungkin memerlukan ciri acuan tambahan. Keempat, pilihan bahan terhad terutamanya kepada termoplastik, dan bahan khusus boleh menjadi mahal. Kelima, pengacuan suntikan paling berkesan kos untuk pengeluaran volum tinggi, menjadikannya kurang sesuai untuk pengeluaran volum rendah. Akhir sekali, proses ini menghasilkan sisa dan mempunyai pertimbangan alam sekitar. Adalah penting untuk menilai kelemahan ini dengan teliti terhadap keperluan khusus sesuatu projek untuk menentukan kaedah pembuatan yang paling sesuai.
Bagaimanakah NOBLE menggunakan pengacuan suntikan untuk menjimatkan bahan?l?
Pengacuan suntikan boleh dioptimumkan untuk menjimatkan bahan dengan melaksanakan strategi dan amalan tertentu. Berikut adalah beberapa cara untuk menggunakan pengacuan suntikan bagi menjimatkan bahan:
- Pengoptimuman reka bentuk: Reka bentuk bahagian yang teliti dapat membantu mengurangkan pembaziran bahan. Pertimbangkan untuk mereka bentuk bahagian dengan ketebalan dinding yang seragam dan ciri-ciri minimum yang memerlukan bahan berlebihan. Elakkan bahagian tebal yang tidak perlu atau fillet berlebihan yang boleh meningkatkan penggunaan bahan. Gunakan ciri seperti rusuk atau gusset untuk menambah kekuatan tanpa menambah bahan yang berlebihan.
- Analisis pengisian acuan: Menjalankan analisis pengisian acuan menggunakan perisian simulasi dapat membantu mengoptimumkan reka bentuk acuan dan parameter proses. Analisis ini membolehkan mengenal pasti potensi masalah seperti pengisian yang tidak mencukupi atau tekanan yang berlebihan, membolehkan pelarasan untuk mengoptimumkan aliran bahan dan mengurangkan pembaziran bahan.
- Reka bentuk pagar dan pelari: Reka bentuk pagar dan pelari yang betul adalah penting untuk kecekapan bahan. Gunakan lokasi dan saiz pintu pagar yang sesuai untuk memastikan aliran bahan yang cekap sambil meminimumkan sisa pintu pagar. Optimumkan susun atur pelari untuk mengurangkan jumlah bahan yang terperangkap dalam pelari, sekali gus meminimumkan pembaziran.
- Penggunaan kisar semula: Melaksanakan sistem kisar semula membolehkan kitar semula dan penggunaan semula sisa plastik yang dihasilkan semasa proses pengacuan suntikan. Kisar semula boleh dicampurkan dengan bahan asli dalam perkadaran terkawal, sekali gus mengurangkan penggunaan bahan keseluruhan.
- Pengoptimuman proses: Penalaan halus parameter proses pengacuan suntikan dapat membantu mencapai penggunaan bahan yang optimum. Melaraskan parameter seperti kelajuan suntikan, tekanan dan suhu dapat membantu meminimumkan pembaziran bahan dan meningkatkan kualiti bahagian.
- Penyelenggaraan yang betul: Penyelenggaraan acuan dan peralatan secara berkala adalah penting untuk memastikan operasi yang konsisten dan cekap. Acuan yang diselenggara dengan betul membantu mengelakkan masalah seperti kilatan berlebihan atau kecacatan bahagian yang boleh mengakibatkan pembaziran bahan.
- Pemilihan bahan: Memilih bahan yang paling sesuai untuk aplikasi juga boleh menyumbang kepada penjimatan bahan. Pilih bahan dengan nisbah kekuatan-kepada-berat yang tinggi atau yang direka khusus untuk aplikasi ringan.
Dengan melaksanakan strategi ini, pengacuan suntikan boleh digunakan untuk menjimatkan bahan, mengurangkan sisa dan meningkatkan kemampanan keseluruhan dalam proses pembuatan. Adalah penting untuk mempertimbangkan faktor-faktor ini semasa fasa reka bentuk dan sentiasa memantau dan mengoptimumkan proses pengacuan suntikan untuk kecekapan bahan yang maksimum.
Aplikasi Pengacuan Suntikan
Pengacuan suntikan merupakan proses pembuatan yang digunakan secara meluas untuk menghasilkan bahagian dan produk plastik. Ia melibatkan penyuntikan bahan plastik cair ke dalam rongga acuan dan membiarkannya sejuk dan memejal, menghasilkan bentuk yang diingini. Pengacuan suntikan menawarkan beberapa kelebihan, termasuk kecekapan pengeluaran yang tinggi, kebolehulangan dan keupayaan untuk mencipta geometri yang kompleks.
Terdapat pelbagai aplikasi untuk pengacuan suntikan merentasi pelbagai industri. Beberapa contoh biasa termasuk:
Pengacuan Suntikan dalam Industri Automotif:
Acuan suntikan digunakan secara meluas dalam sektor automotif untuk komponen pembuatan seperti panel dalaman, bahagian papan pemuka, pemegang pintu, bampar dan pelbagai bahagian plastik lain.
Pengacuan Suntikan dalam Industri Aeroangkasa
Acuan suntikan digunakan dalam aplikasi aeroangkasa untuk menghasilkan komponen ringan dan tahan lama seperti kemasan dalaman, kurungan, tombol dan perumah.
Pengacuan Suntikan dalam Perubatan dan Penjagaan Kesihatan
Pengacuan suntikan memainkan peranan penting dalam menghasilkan peranti dan peralatan perubatan seperti picagari, botol, komponen IV, instrumen pembedahan dan barang pakai buang.
Pengacuan Suntikan dalam Barangan Pengguna
Banyak produk pengguna dihasilkan menggunakan pengacuan suntikan, termasuk perumah elektronik, komponen perkakas, bekas pembungkusan, mainan dan peralatan dapur.
Pengacuan Suntikan dalam Industri Elektronik
Penutup plastik untuk peranti elektronik, penyambung, suis dan komponen elektronik lain sering dihasilkan menggunakan pengacuan suntikan.
Pengacuan Suntikan dalam Peralatan Perindustrian
Pelbagai komponen perindustrian seperti gear, pemegang, perumah dan bahagian mesin dihasilkan melalui suntikan.
Mengapa Memilih Kami Untuk Perkhidmatan Acuan Suntikan Tersuai
NOBLE ialah usaha sama Sino-British yang dianugerahkan oleh kerajaan sebagai "Perusahaan Berteknologi Tinggi Kebangsaan". Kami ialah perusahaan yang komprehensif dengan keupayaan untuk menjalankan R&D, pengeluaran dan jualan bebas.
Lebih daripada 10 tahun pengalaman pemesinan CNC profesional dan prototaip pantas. Kami menyediakan perkhidmatan sokongan projek, termasuk pemesinan dan pembuatan bahagian jitu. Kami boleh membantu pelanggan mengoptimumkan reka bentuk, memilih proses yang sesuai, mengurangkan kos dan mencapai pengeluaran besar-besaran yang pantas. Perkhidmatan sokongan projek kami memberi tumpuan kepada perubatan, automotif, robotik dan bidang lain, serta menyediakan pelanggan dengan perkhidmatan sokongan projek termasuk pemesinan dan pembuatan bahagian.
Perkhidmatan pengacuan suntikan kami boleh memberi manfaat kepada anda:
Peningkatan Produktiviti
Sesuatu komponen boleh dihasilkan tanpa had bilangan kali menggunakan acuan yang sama. Bahan tersebut boleh diubah untuk mencapai geometri yang sama dengan sifat dan kegunaan yang unik.
Ketekalan dan Kualiti Tinggi
Disebabkan oleh kilang-kilang yang diperakui, yang menjalankan pemeriksaan dalam proses dan pengesahan dimensi selepas pengeluaran, menjamin bahagian yang dibentuk khas adalah konsisten dari segi kualiti, tanpa mengira bentuk yang kompleks, dengan ketepatan yang tinggi.
Produksi yang Lebih Murah
Pengeluaran boleh dibuat pada kos yang rendah dengan pengacuan suntikan. Memandangkan keseluruhan proses adalah automatik, campur tangan manusia sangat sedikit diperlukan. Oleh itu, syarikat dan usahawan boleh menambah baik syarikat baharu dan perusahaan mereka dengan menggunakan perkhidmatan kami yang berpatutan.
Kecekapan Tinggi
Dengan kilang-kilang domestik yang diperakui dan sistem rantaian bekalan yang kukuh, kami mempercepatkan kitaran pembangunan produk dan merapatkan pengeluaran bahagian acuan berlebihan anda secepat mungkin.






