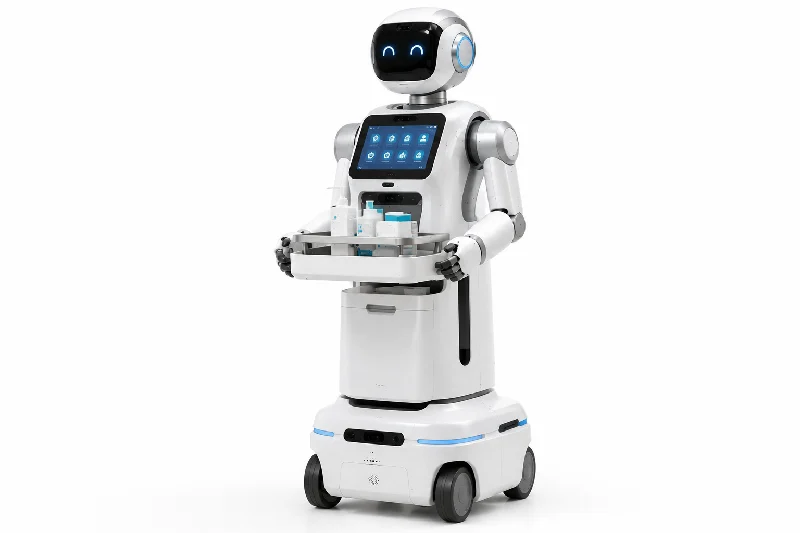
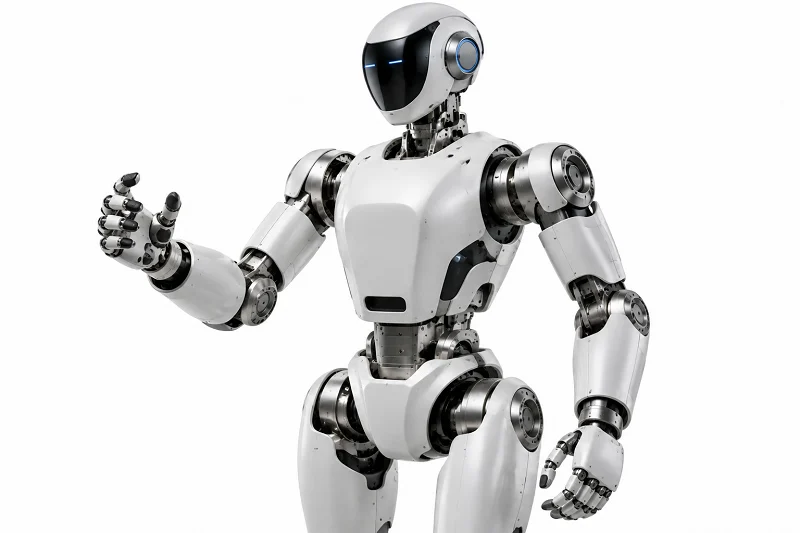
Bayangkan sebuah robot penghantaran bergerak melalui lorong hospital pada pukul 2 pagi, membawa sampel darah. Kebolehpercayaannya bergantung pada ketepatan, bahan dan proses di sebalik bahagiannya. Bahagian-bahagian ini—penggerak, sambungan, casis, perumah, kotak gear dan efektor akhir—mesti memenuhi piawaian keselamatan dan kebersihan yang ketat. Pasaran global untuk robot ini mencecah US$ 2.8 Bilion pada tahun 2025, diterajui oleh robot mudah alih autonomi (AMR). Apakah yang membezakan bahagian robot penghantaran hospital daripada yang terdapat dalam robot gudang? Jawapannya adalah dalam kejuruteraan ketepatan, sains bahan dan pemilihan proses pembuatan. Tanpanya, robot tidak boleh berlabuh atau memindahkan barang dengan selamat.
Bahagian Robot Penghantaran Hospital Biasa
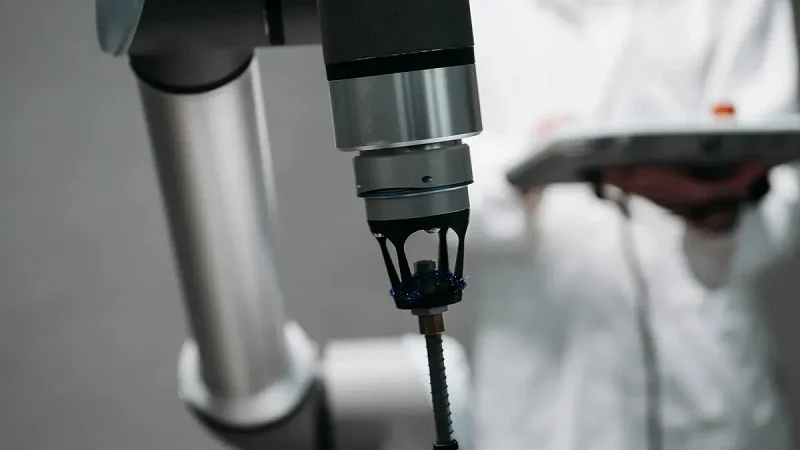
Robot penghantaran hospital menggunakan banyak bahagian yang sama seperti robot gudang dan perkhidmatan. Tetapi peraturan untuk kebersihan dan keselamatan adalah lebih ketat. Robot gudang boleh mengendalikan kotak gear yang berdebu. Robot hospital tidak boleh. Setiap bahagian yang digunakan dalam robot hospital mesti dapat bertahan dalam banyak pembersihan, memastikan pesakit selamat dan masih berfungsi selepas beribu-ribu penggunaan.
Ia membantu untuk mengumpulkan bahagian-bahagian ini kepada dua jenis. Bahagian struktur membawa berat dan memegang semuanya di tempatnya. Bahagian berfungsi membolehkan robot bergerak, mengesan dan menangkap sesuatu. Kedua-dua jenis adalah penting dan kedua-duanya memerlukan reka bentuk yang teliti.
Gambaran Keseluruhan Komponen Bahagian Struktur Robot Hospital
Bahagian struktur robot hospital membentuk rangka. Ia termasuk bingkai, perumah, pendakap dan pelindung. Bahagian-bahagian ini mestilah keras, ringan dan mudah dibersihkan. Bingkai yang bengkok akan merosakkan dok. Bingkai yang berat menggunakan lebih banyak bateri dan menjadikan robot perlahan.
Bingkai, perumah dan pendakap
Kerangka struktur dan casis asas biasanya menggunakan aloi aluminium, titanium untuk kekuatan tambahan atau komposit gentian karbon. Aluminium memberikan nisbah kekuatan kepada berat yang baik. Titanium menambah kekuatan di tempat yang paling penting. Gentian karbon lebih keras daripada keluli tetapi lebih ringan. Kekakuan itu membolehkan jurutera menggunakan motor yang lebih kecil dan mendapatkan tindak balas yang lebih pantas.
Perumah dan efektor akhir sering menggunakan ABS atau polikarbonat, kedua-duanya diperbuat daripada pengacuan suntikan. PEEK dan keluli tahan karat gred perubatan muncul pada permukaan yang menyentuh pesakit. Bahan-bahan ini mesti memenuhi peraturan biokeserasian. Gasket menutup bahagian dalam dan penarafan IP menunjukkan sejauh mana ia menahan cecair dan habuk. ABS murah. Polikarbonat lebih tahan lasak dan lebih jernih. Kedua-duanya tidak boleh mengendalikan haba autoklaf dengan baik, jadi pereka bentuk merancang sekitar had tersebut.
Pendakap dan pelindung menggunakan kepingan logam aluminium dan keluli tahan karat, penyemperitan aluminium modular atau gentian karbon PEEK untuk kekuatan tertinggi. Fabrikasi kepingan logam — membengkok, menebuk, memotong — kekal kos efektif untuk isipadu rendah hingga sederhana. Penyemperitan modular mempercepatkan pemasangan dan memastikan struktur ringan. Ini adalah bahagian struktur robot hospital galas beban yang menyatukan seluruh sistem secara senyap.
Sambungan, penggerak dan kotak gear
Sambungan, penggerak dan kotak gear mengubah struktur menjadi gerakan. Sambungan lengan robot hospital memerlukan putaran yang lancar, tindak balas yang rendah dan pengedap yang ketat. Penggerak dan sambungan berfungsi bersama. Penggerak membekalkan daya. Sambungan meneruskannya. Kotak gear meningkatkan tork sambil mengurangkan kelajuan.
Penggerak, sambungan dan bahagian lengan tersuai selalunya memerlukan pemesinan CNC untuk mendapatkan padanan yang betul. Gear dan galas berketepatan tinggi mengurangkan pergerakan dan memastikan gerakan boleh diulang. Kebolehulangan itu penting apabila lengan robot mesti meletakkan dulang ubat di tempat yang sama setiap masa.
Sistem Pemacu dan Elemen Transmisi
Sistem pemacu menukar tenaga elektrik kepada pergerakan terkawal. Ia merangkumi motor, pemacu, kotak gear, tali sawat, takal dan aci fleksibel. Setiap bahagian menambah ralatnya sendiri, jadi jurutera memeriksa keseluruhan rantai.
Motor, pemacu dan kotak gear
Motor dan pemacu mengawal kelajuan dan tork robot. Kotak gear terletak di antara motor dan roda atau sambungan. Kotak gear yang dipadankan dengan baik meningkatkan tork dan memperbaiki kedudukan. Padanan yang lemah membazirkan tenaga dan menambah haba. Bagi bahagian struktur robot hospital, perumah kotak gear juga mesti menutup daripada cecair pembersih.
Tali sawat, takal dan aci fleksibel
Tali sawat dan takal menggerakkan kuasa secara senyap dan menyerap hentakan. Aci fleksibel menghalakan kuasa di sekitar selekoh yang ketat. Bahagian-bahagian ini mudah, tetapi ia masih memerlukan penjajaran yang tepat. Tali sawat yang longgar akan tergelincir. Takal yang tidak sejajar akan cepat haus. Kedua-dua kegagalan menghentikan penghantaran di pertengahan lorong.
Efektor Akhir, Sensor dan Pengawal
Efektor akhir mengendalikan muatan. Sensor dan pengawal menentukan apa yang berlaku seterusnya. Kumpulan ini menukar platform bergerak menjadi alat yang berguna.
Pegangan dan petak muatan
Cengkaman dan petak muatan menyimpan ubat-ubatan, sampel atau bekalan. Cengkaman memerlukan kawalan daya yang lembut. Petak muatan memerlukan bahagian dalam yang licin dan bebas rekahan. Kedua-duanya mendapat manfaat daripada prototaip pantas semasa pembangunan. Cengkaman bercetak 3D membolehkan jurutera menguji kesesuaian sebelum mereka komited untuk membuat acuan.
Sensor, pengawal dan perisian
Sensor menjejaki kedudukan, halangan dan status muatan. Pengawal menjalankan logik gerakan. Perisian menghubungkan semuanya. Elemen-elemen ini penting, tetapi ia berada di luar jawatan yang berfokus pada pembuatan ini. Di sini, tumpuan kekal pada bahagian fizikal — komponen bahagian struktur robot hospital yang membolehkan gerakan yang andal.
Dari perspektif praktikal, pembuatan bahagian robot penghantaran hospital bermaksud mengimbangi ketepatan, bahan dan proses. Perumah mesin PCR mempunyai keperluan yang serupa: toleransi yang ketat, permukaan yang boleh dibersihkan dan pengeluaran yang boleh diulang. Banyak pasukan beralih kepada pembekal CNC di China atau rakan kongsi pembuatan tersuai tempatan untuk gabungan kelajuan dan kualiti tersebut. Peraturan yang sama terpakai untuk setiap bahagian struktur robot hospital, daripada bingkai hingga penggenggam.
Ketepatan dalam Bahagian Robot Penghantaran Hospital
Ketepatan adalah apa yang membezakan robot penghantaran hospital daripada troli gudang. Robot yang berlabuh dalam lingkungan satu milimeter boleh menggerakkan barang dengan selamat. Robot yang terlepas sebanyak lima milimeter akan menjatuhkan apa yang dibawanya. Jurang kecil itu menentukan sama ada jururawat mempercayai mesin tersebut. Bahagian struktur robot hospital yang dimesin dengan tepat membina kepercayaan itu. Ia juga memastikan robot berfungsi selama bertahun-tahun.
Kebolehulangan dan Ketepatan Kedudukan
Kebolehulangan bermaksud robot kembali ke tempat yang sama setiap kali. Ketepatan kedudukan bermaksud ia sampai ke tempat yang betul. Kedua-duanya bergantung pada bahagian struktur robot hospital yang mengekalkan bentuknya di bawah beban.
Toleransi untuk dok dan pemindahan item
Stesen dok memerlukan toleransi yang sangat ketat. Sentuhan pengecasan mesti sejajar dalam pecahan milimeter. Dulang pemindahan item memerlukan kawalan yang sama. Bahagian struktur robot yang longgar menyebabkan hanyutan. Hanyutan menyebabkan dok gagal dan sampel terjatuh. Bahagian struktur robot hospital yang baik menghentikan hanyutan tersebut.
Ralat kumulatif dalam sistem berbilang paksi
Setiap sambungan menambah ralat kecil. Enam sambungan mendarabkan ralat tersebut. Hasilnya adalah ralat kumulatif. Jurutera melawannya dengan bahagian struktur robot yang kaku dan padanan yang sepadan. Pendakap fleksibel merosakkan pengiraan. Pendakap tegar memastikan ia betul. Inilah sebabnya mengapa bahagian struktur robot hospital mendapat begitu banyak perhatian reka bentuk.
Kebolehulangan dan ketepatan kedudukan dalam robot logistik hospital dibincangkan secara umum di seluruh industri, tetapi piawaian berasaskan nombor yang diterbitkan untuk bahagian individu masih sukar dicari.
Keselamatan dan Kebolehpercayaan dalam Persekitaran Klinikal
Robot hospital berkongsi ruang dengan pesakit, jururawat dan peralatan yang mudah rosak. Keselamatan bermula dengan ketepatan mekanikal, bukan sekadar perisian.
Mencegah perlanggaran dan titik jepit
Kesesakan yang ketat mengurangkan permainan. Kurang permainan bermakna pergerakan yang boleh diramalkan. Pergerakan yang boleh diramal bermakna perlanggaran yang lebih sedikit. Titik jepit menjadi lebih kecil apabila bahagian struktur robot hospital dipasang dengan kemas. Jurang mengundang jari. Ketepatan menutupnya.
Memastikan integriti penghalang steril
Penghadang steril gagal pada jahitan dan sambungan. Permukaan kasar memerangkap bakteria. Bahagian struktur robot yang tepat menghasilkan antara muka yang licin dan bebas rekahan. Ini memastikan agen pembersih berfungsi dan memastikan pesakit selamat.
Mengukur dan Menentukan Ketepatan
Anda tidak boleh mengawal apa yang tidak boleh anda ukur. Pemesinan jitu bergantung pada lukisan, toleransi dan laporan pemeriksaan.
Pendimensian dan toleransi geometri (GD&T)
GD&T memberitahu jurumesin apa yang penting. Ia mengawal kerataan, konsentrisiti dan ketertegak lurus. Petunjuk ini membimbing pemesinan CNC jitu untuk bahagian struktur robot hospital. Tanpanya, pembekal perlu meneka. Dengannya, setiap bahagian struktur robot sepadan dengan yang seterusnya.
Keperluan kemasan dan kesesuaian permukaan
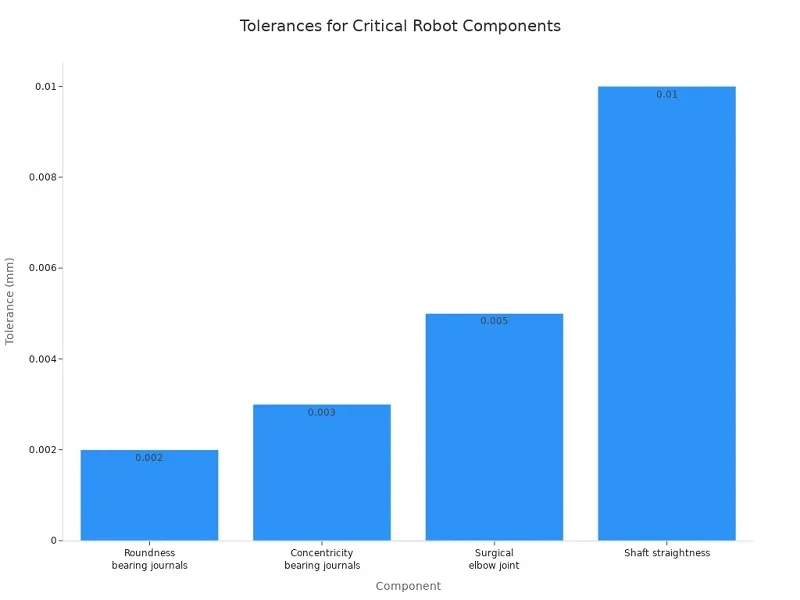
Kemasan permukaan menentukan bagaimana bahagian-bahagian itu haus dan sejauh mana kebersihannya kekal. Jurnal galas memerlukan padanan khusus. Jadual di bawah menunjukkan keperluan tipikal untuk bahagian struktur robot hospital kritikal.
| Jenis Toleransi | spesifikasi | Tujuan |
| Diameter jurnal galas | padanan h5 atau h6, ±0.004–0.008 mm | Mengawal prabeban galas dan kekakuan sendi |
| Konsentrisiti antara jurnal galas | ± 0.003 mm | Mengekalkan kebolehulangan kedudukan |
| Kebulatan jurnal galas | ± 0.002 mm | Mengekalkan integriti kesesuaian galas |
| Kelurusan aci | 0.01 mm setiap 100 mm | Menghentikan ketidaksejajaran |
| Kemasan permukaan pada jurnal galas | Ra 0.4 μm | Mengawal pembentukan filem minyak dan jangka hayat keletihan galas |
Komponen robotik perubatan am selalunya memegang ±0.002 mm hingga ±0.005 mm. Sendi pembedahan memegang ±0.005 mm untuk mengelakkan tindak balas. Toleransi tahap mikron ini memerlukan pemesinan ketepatan dan pemeriksaan yang teliti.
Perumah mesin PCR mengikuti logik yang sama. Ia memerlukan toleransi yang ketat, permukaan yang boleh dibersihkan dan pengeluaran yang boleh diulang. Pasukan sering menggunakan prototaip pantas terlebih dahulu, kemudian beralih kepada pemesinan CNC untuk komponen ketepatan. Ramai yang bekerjasama dengan pembekal CNC di China atau rakan kongsi pembuatan tersuai tempatan. Pendekatan yang sama terpakai untuk setiap program alat ganti robot penghantaran hospital. Komponen ketepatan membolehkan automasi yang andal.
Bahan untuk Bahagian Robot Penghantaran Hospital
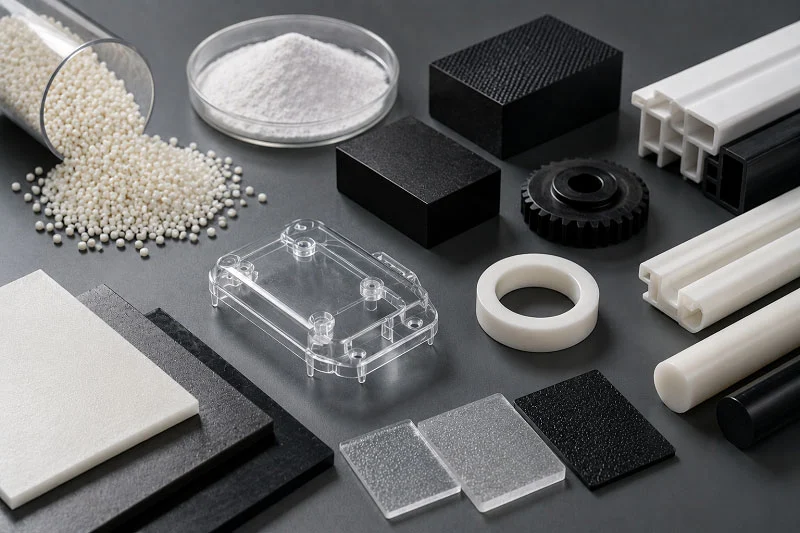
Robot perubatan memerlukan bahan yang baik untuk berfungsi dengan selamat dan tahan lama. Pilih yang salah, sambungan mungkin retak atau perumah mungkin memerangkap kuman. Pilihan juga menentukan proses yang hendak digunakan. Logam yang memotong dengan baik berfungsi untuk pemesinan CNC. Polimer yang mudah dibentuk sesuai untuk pengacuan. Jadi bahan dan proses saling berkaitan.
Logam: Keluli Tahan Karat, Titanium dan Aluminium
Logam membawa beban, mengekalkan bentuk dan menahan haba. Setiap satu mempunyai campuran kekuatan, berat dan kos yang berbeza.
| Bahan | Kelebihan Utama | Aplikasi tipikal |
| keluli tahan karat | Kuat, kos rendah, tahan lama, sesuai untuk kegunaan tugas berat | Kerangka tugas berat, sambungan yang memerlukan kekuatan |
| Titanium | Nisbah kekuatan-kepada-berat yang tinggi, rintangan kakisan, bioserasi | Robot perubatan, bahagian bergerak di bawah tekanan berulang |
| aluminium | Ringan, kekonduksian terma yang baik, mudah dimesin | Bingkai, lengan, penutup, robot mudah alih |
Keluli tahan karat untuk komponen struktur dan steril
Keluli tahan karat adalah kuat, biasa dan mudah dimesin, dibentuk, dikimpal dan digilap. Gred perubatan seperti 304, 304L dan 316L tahan karat dan dibersihkan dengan baik. Lapisan atas itu memudahkan proses sanitasi. Anda boleh menemui keluli tahan karat gred perubatan dalam dulang, pengapit dan mata pemotong. Ia juga berfungsi untuk bahagian robot penghantaran hospital yang kerap dibersihkan.
Titanium untuk sambungan berkekuatan tinggi dan ringan
Titanium mengatasi keluli dari segi berat. Ti-6Al-4V mempunyai ketumpatan hampir 4.43 g/cm³, kira-kira 45% lebih ringan daripada keluli, dengan kekuatan alah sekitar 880 MPa. Lapisan oksida yang stabil melawan karat, dan logam kekal selamat dalam cecair badan. Ciri-ciri tersebut sesuai untuk sambungan dan bahagian yang bergerak di bawah tekanan berulang. Walau bagaimanapun, titanium lebih mahal dan ia lebih sukar dipotong daripada keluli tahan karat.
Aluminium untuk casis dan pelesapan haba
Aluminium ringan, mudah dipotong, dan menarik haba daripada motor. Aloi seperti 6061, 6063, dan 3003 terdapat dalam bingkai, lengan, dan penutup. Harganya lebih murah daripada titanium dan tahan karat. Untuk bahagian robot penghantaran hospital yang mesti kekal ringan, aluminium selalunya merupakan pilihan utama.
Polimer: PEEK, ABS, Polikarbonat dan Delrin
Polimer mengurangkan berat, meredam bunyi bising dan menutupi elektronik. Ia juga membolehkan pereka bentuk membina bentuk yang tidak dapat ditandingi oleh logam pada harga yang sama.
PEEK untuk bahagian yang tahan haus dan boleh disterilkan
PEEK mengendalikan haba yang tinggi dan bahan kimia yang kuat. Ia selamat dengan tisu badan, jadi ia sesuai dengan alat pembedahan dan penutup peranti. Gred gred implan dihantar dengan data ISO 10993 dan status USP Kelas VI. Ketumpatannya adalah kira-kira 1.32 g/cm³, dengan kekuatan tegangan 90–110 MPa. Ini menjadikan PEEK pilihan yang kukuh untuk bahagian robot penghantaran hospital berhampiran pensteril.
ABS dan polikarbonat untuk perumah dan penutup
ABS memberikan penampilan yang cantik dan kekuatan hentaman. Polikarbonat menambah rintangan hentaman yang tinggi dan pandangan yang jelas, dan ia melengkung dengan haba menjadi perisai atau penutup. Kedua-duanya berfungsi untuk perumah, dan kedua-duanya sesuai untuk ujian cepat sebelum pengacuan. Perumah mesin PCR sering menggunakan logik yang sama: boleh dibersihkan, tahan lasak dan boleh diulang.
Delrin untuk gear dan sesendal geseran rendah
Delrin, atau POM, memberikan geseran yang rendah dan ketepatan yang tinggi. Ia mengekalkan bentuknya dengan baik dan tahan terhadap bahan kimia. Gear, sesendal dan bahagian gelangsar mendapat manfaat yang paling banyak. Ini adalah bahagian robot penghantaran hospital kecil yang secara senyap-senyap mengurangkan haus.
Kriteria Pemilihan Bahan
Pemilihan bahan mengimbangi kekuatan, keselamatan dan kos. Lakukan dengan betul, dan robot akan berfungsi selama bertahun-tahun.
Nisbah kekuatan kepada berat
Pimpinan titanium di sini, dengan aluminium berdekatan di belakangnya. Keluli tahan karat kuat tetapi berat. PEEK ringan tetapi lebih lemah daripada logam. Setiap bahagian robot hospital menukar sifat-sifat ini terhadap tugasnya.
Biokompatibiliti dan rintangan pensterilan
Bahagian berhampiran pesakit tidak boleh melepaskan ion atau memerangkap kuman. Titanium, keluli tahan karat gred perubatan dan PEEK semuanya lulus ujian tersebut. Kitaran hidrogen peroksida dan UV juga penting. Bahan yang menguning atau retak di bawah sinaran UV akan rosak.
Kos dan kebolehkilangan
Titanium berharga 3–5 kali ganda lebih mahal daripada keluli tahan karat 316L, dan ia lebih sukar untuk dipotong. PEEK lebih murah untuk dibuat berbanding titanium. Keluli tahan karat kekal kos efektif dengan kebolehmesinan yang baik. Banyak pasukan menggunakan prototaip pantas terlebih dahulu, kemudian beralih kepada pemesinan CNC. Ada yang bekerjasama dengan pembekal CNC di China atau rakan kongsi pembuatan tersuai tempatan untuk mengimbangi kelajuan dan harga. Pemikiran yang sama terpakai untuk setiap program alat ganti robot penghantaran hospital, daripada bingkai hingga penggenggam.
Pemesinan CNC untuk Bahagian Robot Penghantaran Hospital
Membuat bahagian robot penghantaran hospital bermula dengan memilih proses yang betul. Pemesinan, pengacuan dan pemasangan setiap satu berfungsi dengan paling baik untuk bahagian yang berbeza. Pilihannya bergantung pada bentuk, isipadu dan bahan. Bahagian standard seperti galas siap sedia berfungsi dengan baik di beberapa tempat. Tetapi bahagian struktur robot tersuai adalah lebih baik apabila kesesuaian, kebersihan atau kekuatan benar-benar penting. Kejuruteraan ketepatan adalah apa yang memungkinkan automasi yang andal. Tanpanya, reka bentuk yang hebat pun gagal di lapangan.
Pengilangan dan Pusing CNC
Pengisaran CNC dan penukaran bentuk logam dan plastik menjadi bahagian struktur robot hospital yang tepat. Proses ini memotong bahan untuk mencapai saiz yang tepat. Untuk pembuatan bahagian robot penghantaran hospital, ini bermakna padanan yang ketat dan gerakan yang lancar dan boleh diulang merentasi ribuan kitaran.
Penggerak, sambungan dan perumah kotak gear
Penggerak dan sambungan memerlukan lubang yang tepat dan permukaan yang rata. Perumah kotak gear memerlukan tempat duduk galas sepusat. Pemusing CNC mengendalikan bahagian bulat seperti aci dan perumah galas. Pengilangan CNC menghasilkan lubang rata, poket dan lubang pelekap. Untuk pembuatan bahagian struktur robot tersuai, pengilangan CNC 5 paksi memotong bentuk kompleks dalam satu persediaan. Ini mengurangkan ralat daripada pengapit semula. Pengilangan CNC 5 paksi berketepatan tinggi adalah perkara biasa untuk bahagian dengan permukaan melengkung atau ciri bersudut. Persediaan tunggal memegang toleransi yang ketat merentasi berbilang permukaan. Ini penting untuk penggerak dan sambungan di mana setiap permukaan sejajar.
Mencapai toleransi sehingga ±0.01 mm
Pemesinan CNC untuk komponen jitu mencapai toleransi dari ±0.005 mm hingga ±0.025 mm pada ciri kritikal. Lubang galas, pusat gear dan antara muka dok semuanya memerlukan julat ini. Toleransi geometri seperti kedudukan sebenar dan konsentrisiti adalah sebutan standard pada lukisan. Kemasan permukaan pada permukaan padanan umum menjalankan Ra 0.4–0.8 μm. Untuk permukaan gelongsor, pengedap atau sentuhan ubat, ia jatuh kepada Ra ≤ 0.2 μm.
| Kategori Spesifikasi | Nilai Biasa | Nota Permohonan |
| Toleransi dimensi | ±0.005 mm hingga ±0.025 mm | Lubang galas, pusat gear, antara muka dok |
| Toleransi geometri | Kedudukan sebenar, konsentrisiti, perpendikular | Perhimpunan berbilang paksi |
| Kemasan permukaan (umum) | Ra 0.4–0.8 μm | Permukaan mengawan |
| Kemasan permukaan (kritikal) | Ra ≤ 0.2 μm | Permukaan gelongsor, pengedap, sentuhan ubat |
| Kawalan burr | Penghapusan gerigis yang ketat diperlukan | Mencegah masalah pensterilan, bahaya pesakit |
| Pengesahan | CMM, FAI, SPC | Boleh dikesan ke lot haba dan log pemesinan |
Kawalan burr adalah satu kemestian pada setiap bahagian. Sebarang tepi tajam boleh memerangkap bakteria atau merosakkan pembungkusan. Untuk pemesinan CNC ketepatan untuk komponen ketepatan, penyahgerudian terbina terus ke dalam pelan proses. Pengesahan menggunakan CMM, pemeriksaan artikel pertama dan kawalan proses statistik. Setiap pengukuran kembali kepada lot haba bahan dan log pemesinan. Toleransi tahap mikron ini memisahkan bahagian struktur robot hospital yang boleh dipercayai daripada bahagian yang hanyut dari semasa ke semasa.
Pemesinan CNC ketepatan bagi bahagian struktur robot memerlukan perancangan proses yang teliti. Pemilihan alat, kelajuan dan penyejuk, semuanya mempengaruhi toleransi akhir. Untuk larian volum tinggi, pusat pusingan CNC menjalankan lampu padam dengan penukar alat automatik. Untuk prototaip, jurumesin mahir melaraskan suapan dan kelajuan dengan tangan. Kedua-dua pendekatan ini berfungsi untuk pembuatan bahagian struktur robot hospital. Pasukan sering bermula dengan prototaip pantas untuk mengesahkan kesesuaian, kemudian beralih kepada larian CNC pengeluaran.
Acuan Suntikan untuk Bahagian Polimer
Acuan suntikan menolak polimer cair ke dalam acuan keluli di bawah tekanan. Proses ini pantas dan boleh diulang sebaik sahaja acuan dibuat. Ia berfungsi paling baik untuk bentuk kompleks yang banyak.
Pengeluaran geometri kompleks dalam jumlah tinggi
Acuan suntikan menghasilkan bentuk kompleks dalam beberapa saat. Rusuk, bos dan padanan snap langsung tidak menjadi masalah. Untuk bahagian struktur robot seperti perumah dan penutup, pengacuan mengatasi pemesinan dari segi kos isipadu. Acuan lebih mahal di muka. Tetapi harga setiap bahagian menurun dengan cepat selepas beberapa ribu unit. Perumah mesin PCR menggunakan logik yang sama: geometri kompleks pada skala dengan kualiti yang boleh diulang.
Pemilihan bahan adalah kunci. Acuan berfungsi dengan ABS, polikarbonat, PEEK dan Delrin. Setiap satu mengalir secara berbeza dalam acuan. ABS mudah diisi dan memberikan kemasan permukaan yang baik. PEEK memerlukan suhu yang lebih tinggi dan kelajuan suntikan yang lebih perlahan. Pereka bentuk mesti merancang pemilihan bahan lebih awal dalam proses tersebut.
Pemilihan bahan untuk keserasian pensterilan
Bukan semua plastik tahan lasak daripada pembersihan hospital. Wap hidrogen peroksida dan cahaya UV menguraikan sesetengah polimer. ABS menjadi kuning di bawah sinaran UV. Polikarbonat mengekalkan kekuatannya lebih lama. PEEK mengendalikan suhu autoklaf stim melebihi 250 °C. Bagi bahagian struktur robot yang perlu dibersihkan setiap hari, PEEK atau polikarbonat gred perubatan adalah pilihan pintar. Keluli tahan karat gred perubatan juga terdapat di kawasan yang mengalami haus teruk atau sentuhan langsung.
Acuan untuk bahagian perubatan memerlukan rongga yang digilap. Acuan kasar meninggalkan kesan yang memerangkap kotoran dan bakteria. Untuk komponen ketepatan, pembuat acuan memotong rongga keluli dengan CNC, kemudian menggilapnya sehingga kemasan cermin. Kemasan itu dipindahkan ke setiap bahagian yang dibentuk. Dari perspektif praktikal, prototaip pantas bahagian yang dibentuk bermula dengan sampel bercetak 3D. Jurutera menguji kesesuaian dan fungsi sebelum memotong keluli. Banyak pasukan menggunakan pembekal CNC di China untuk pemesinan prototaip, kemudian beralih kepada pengacuan untuk pengeluaran.
Percetakan, Penuangan dan Penempaan 3D
Bukan semua bahagian struktur robot datang daripada CNC atau pengacuan sahaja. Tiga proses lain memenuhi keperluan khusus dalam campuran pembuatan.
Percetakan 3D untuk prototaip dan efektor akhir tersuai
Percetakan 3D membina bahagian lapisan demi lapisan. Tiada acuan atau lekapan diperlukan. Ini menjadikannya pantas untuk prototaip dan bahagian sekali sahaja. Untuk pembuatan pencengkam atau petak muatan tersuai, percetakan 3D mencipta saluran dalaman yang kompleks yang tidak dapat dicapai oleh pemesinan. Pilihan bahan termasuk resin gred perubatan dan filamen PEEK. Kemasan permukaan lebih kasar daripada pengacuan, tetapi itu tidak mengapa untuk ujian awal. Prototaip pantas dengan percetakan 3D membolehkan jurutera melakukan iterasi dengan cepat. Perumah mesin PCR mungkin bermula sebagai prototaip bercetak 3D untuk memeriksa kesesuaian, aliran udara dan urutan pemasangan.
Tuangan untuk casis dan bahagian struktur yang besar
Tuangan menuangkan logam cair ke dalam pasir atau acuan pelaburan. Ia menghasilkan bahagian struktur robot yang besar dalam satu bahagian. Casis aluminium tuangan membawa berat robot tanpa kimpalan atau pengikat. Ini menjimatkan masa pemasangan dan menambah kekakuan. Teras menghasilkan rongga dalaman untuk pendawaian atau saluran penyejukan. Untuk isipadu sederhana, tuangan mengatasi kos pemesinan. Pertimbangannya ialah masa tunggu yang lebih lama untuk pembuatan corak dan perkakasan.
Penempaan untuk sambungan kekuatan tinggi dan komponen galas beban
Tukul tempa atau menekan logam panas ke dalam bentuk. Struktur ira mengikuti kontur bahagian, menambah kekuatan di tempat yang paling diperlukan. Untuk sambungan berkekuatan tinggi dan komponen galas beban, penempaan mengatasi pemesinan pada jangka hayat lesu. Sambungan titanium tempa adalah lebih kuat daripada sambungan yang dimesin daripada stok bar. Proses ini lebih mahal untuk perkakas tetapi menjimatkan berat dan meningkatkan kebolehpercayaan jangka panjang. Bahagian struktur robot ini mengalami tekanan tertinggi semasa operasi.
Pembuatan bahagian robot penghantaran hospital memerlukan pemadanan setiap bahagian dengan proses terbaiknya. CNC menghasilkan komponen ketepatan. Pengacuan menghasilkan bahagian polimer kompleks pada skala besar. Percetakan 3D, penuangan dan penempaan setiap satu mengisi jurang tertentu. NOBLE berfungsi sebagai syarikat pembuatan terkemuka di China, menawarkan pemesinan CNC, pengacuan suntikan dan percetakan 3D untuk bahagian robot penghantaran hospital. Pensijilan ISO 13485 dan keupayaan pembuatan ketepatan mereka membantu pelanggan beralih daripada prototaip kepada pengeluaran dengan cekap.
Mereka Bentuk Bahagian Robot Penghantaran Hospital
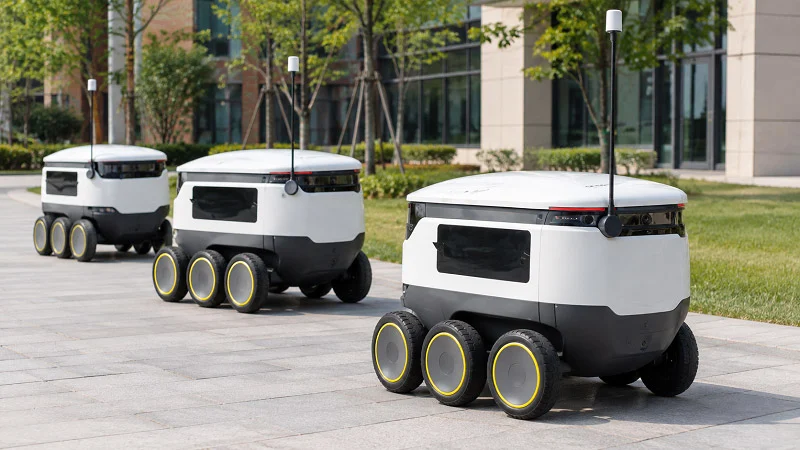
Reka bentuk yang baik mengimbangi ketepatan, kebolehbersihan dan keselamatan. Terlepas satu, robot akan rosak. Bahagian yang sesuai dengan sempurna tetapi memerangkap bakteria tidak berguna di hospital. Bahagian yang membersihkan dengan baik tetapi tersasar dari penjajaran akan menjatuhkan sampel. Pereka bentuk mesti memikirkan ketiga-tiganya dari hari pertama.
Toleransi Susunan dan Pemasangan Padanan
Setiap bahagian mempunyai toleransi. Susunkannya bersama-sama, dan ralat akan bertambah. Pendakap yang ditanggalkan sebanyak 0.1 mm, sambungan yang ditanggalkan sebanyak 0.05 mm, dan perumah yang ditanggalkan sebanyak 0.08 mm menghasilkan jumlah ralat 0.23 mm. Itu sudah cukup untuk memecahkan urutan dok.
Meminimumkan ralat kumulatif dalam pemasangan berbilang bahagian
Pereka pintar hanya menggunakan toleransi yang ketat pada ciri kritikal. Mereka membiarkan dimensi yang tidak kritikal terapung. Ini memastikan kos rendah dan kualiti meningkat. Perumah mesin PCR mengikuti peraturan yang sama. Alur pengedap mendapat toleransi yang ketat. Lubang pelekap tidak. Untuk kualiti bahagian struktur robot hospital, pendekatan terpilih ini berfungsi dengan paling baik. Prototaip pantas membantu di sini. Jurutera membina pemasangan ujian, mengukur susunan dan melaraskan sebelum memotong keluli.
Reka bentuk untuk penyelenggaraan dan penggantian yang mudah
Alat ganti haus. Galas rosak. Motor terbakar. Pereka bentuk harus memudahkan pertukaran. Gunakan pengikat terkunci. Labelkan penyambung. Bina ciri penjajaran pada bingkai. Sambungan yang mengambil masa dua jam untuk diganti memerlukan kos hospital. Sambungan yang mengambil masa sepuluh minit memastikan robot terus berjalan.
Keserasian Kebolehbersih dan Pensterilan
Hospital membersihkan semuanya. Robot menghadapi wap hidrogen peroksida, cahaya UV dan tisu basah yang keras. Reka bentuk mesti bertahan dalam rutin itu selama bertahun-tahun.
Elakkan rekahan dan permukaan kasar
Kuman bersembunyi di celah-celah. Celah 0.5 mm merupakan tempat perlindungan yang selamat untuk bakteria. Pereka bentuk harus menentukan jejari yang licin dan sambungan yang rata. Kemasan permukaan juga penting. Permukaan yang kasar memerangkap kotoran. Permukaan yang digilap akan menumpahkannya. Untuk pembuatan tersuai, ini bermakna sebutan yang jelas pada lukisan. Pemesinan CNC boleh mencapai kemasan tersebut. Prototaip pantas menunjukkan di mana celah terbentuk sebelum pengeluaran.
Keserasian bahan dengan hidrogen peroksida dan UV
Bukan semua plastik tahan lasak semasa pembersihan hospital. ABS menjadi kuning di bawah sinaran UV. Polikarbonat tahan lebih lama. PEEK mengendalikan kedua-duanya. Keluli tahan karat tahan segala-galanya. Pereka bentuk mesti memadankan bahan dengan kitaran pembersihan. Atas sebab ini, perumah mesin PCR sering menggunakan polikarbonat. Logik yang sama terpakai pada penutup dan dulang robot.
Keselamatan dan Pematuhan Peraturan
Peraturan mengawal robot perubatan. Pereka bentuk mesti mengetahuinya sebelum mereka memotong logam.
ISO 13485:2016 dan piawaian peranti perubatan
ISO 13485:2016 menetapkan peraturan kualiti untuk pembuatan peranti perubatan. Ia merangkumi kawalan reka bentuk, kebolehkesanan dan pengurusan risiko. Robot yang membawa ubat mungkin berada di bawah piawaian ini. Pembekal CNC di China dengan pensijilan ini boleh membantu. Mereka memahami keperluan dokumentasi dan pemeriksaan.
Pengurusan risiko untuk komponen yang dihadapi pesakit
Mana-mana bahagian berhampiran pesakit memerlukan semakan risiko. Apa yang berlaku jika ia pecah? Bolehkah ia tersepit? Adakah ia menanggalkan zarah? Pereka bentuk harus menggunakan analisis mod kegagalan. Mereka harus menguji senario terburuk. Sistem robot dengan keupayaan pemasangan ketepatan digunakan dalam pembuatan peranti perubatan untuk proses pemasangan yang rumit. Ketepatan yang sama adalah wajar dalam bahagian robot penghantaran hospital.
Memilih Proses untuk Pembuatan Bahagian Robot Penghantaran Hospital
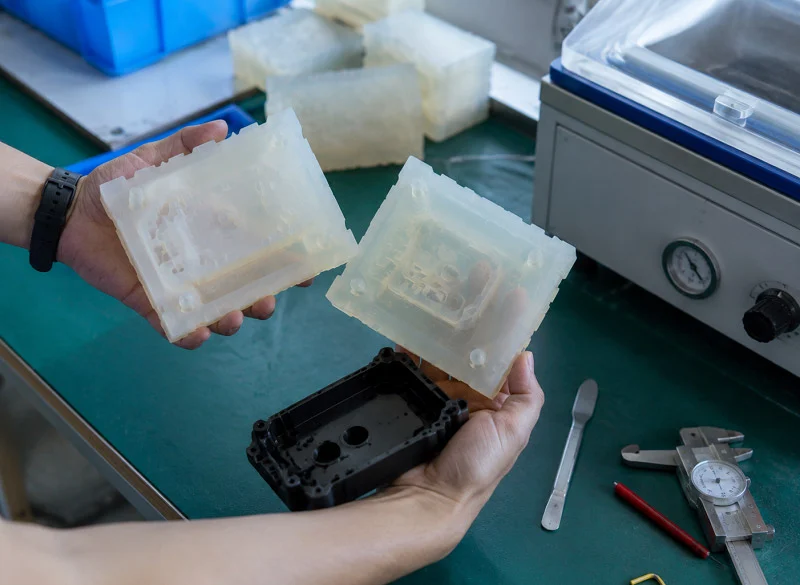
Memilih proses bukanlah tekaan rawak. Ia bergantung pada bentuk, bilangan bahagian dan betapa ketatnya toleransi. Apabila anda memadankannya dengan baik, pembuatan alat ganti robot penghantaran hospital kekal pantas dan murah. Apabila anda tersilap, anda membayar untuk alat yang anda tidak perlukan.
Proses Pemadanan dengan Geometri dan Isipadu Bahagian
Bentuk dengan potongan bawah selalunya bermaksud pengacuan adalah jawapannya. Bahagian mudah yang memerlukan ketepatan tinggi biasanya bermaksud pemotongan. Bilangan bahagian yang anda perlukan menentukan selebihnya.
Bila hendak memilih pemesinan CNC berbanding pengacuan suntikan
Pilih CNC apabila anda memerlukan toleransi yang ketat, kelompok kecil atau hasil yang cepat. Perumah kotak gear dengan lubang galas pada ±0.01 mm berfungsi dengan baik dengan pemesinan CNC ketepatan. Pengacuan memerlukan alat keluli, jadi ia hanya menjimatkan wang pada jumlah yang tinggi. Untuk beberapa ratus unit, CNC menang dari segi kos dan kelajuan.
Pendekatan hibrid untuk pemasangan kompleks
Sesetengah pemasangan menggunakan kedua-dua kaedah. Penutup yang dibentuk boleh dipasang pada bingkai yang dimesin. Laluan campuran ini memastikan kos rendah dan ketepatan tinggi. Perlu diingatkan bahawa pengilangan CNC 5 paksi berketepatan tinggi mengendalikan ciri-ciri logam yang penting, manakala pengacuan mengendalikan cangkerang luar.
Mengimbangi Kos, Masa Lead dan Prestasi
Setiap projek menggabungkan tiga perkara ini. Kuncinya ialah mengetahui yang mana satu paling penting sekarang.
Pelaburan perkakas vs. kos setiap bahagian
Acuan lebih mahal pada mulanya. Harga untuk setiap bahagian menurun dengan cepat selepas itu. Pemesinan adalah sebaliknya: kos persediaan yang rendah, tetapi harga yang lebih tinggi untuk setiap bahagian. Untuk perumah mesin PCR, pengacuan masuk akal pada skala besar. Untuk sepuluh prototaip, CNC masuk akal.
Peralihan prototaip kepada pengeluaran
Mulakan dengan prototaip pantas untuk membuktikan kesesuaian berfungsi. Kemudian beralih kepada perkakasan pengeluaran sebaik sahaja reka bentuk dimuktamadkan. Laluan langkah demi langkah ini mengurangkan risiko. Banyak pasukan menggunakan pembekal CNC di China untuk merapatkan jurang antara kedua-duanya.
Contoh Kes: Perhimpunan Gripper Robot Penghantar
Bayangkan sebuah pencengkam yang mengangkat botol ubat. Ia memerlukan cengkaman, kebersihan dan kedudukan yang sama setiap masa.
Pilihan bahan: PEEK dan keluli tahan karat
Rahang menggunakan PEEK untuk rintangan haus dan pensterilan. Pin pangsi menggunakan keluli tahan karat gred perubatan untuk kekuatan. Pemilihan bahan ini mengimbangi berat, kos dan kebolehbersihan.
Pilihan proses: Pemesinan CNC dan percetakan 3D
Pin dan cagak rahang diperbuat daripada pemesinan CNC untuk komponen ketepatan. Bentuk rahang tersuai bermula sebagai cetakan 3D. Campuran ini membolehkan jurutera menguji daya cengkaman sebelum menggunakan perkakas keras.
Keperluan ketepatan dan pengesahan
Lubang pangsi memegang padanan ±0.01 mm. Pengesahan menggunakan pemeriksaan CMM dan laporan artikel pertama. Dari perspektif praktikal, di sinilah pengilangan CNC 5 paksi dan pembuatan tersuai memenuhi keperluan klinikal sebenar. NOBLE, sebuah syarikat pembuatan terkemuka di China, membantu pelanggan beralih daripada prototaip kepada pengeluaran besar-besaran dengan kepakaran pemesinan jenis ini.
Trend Masa Depan dalam Bahagian Robot Penghantaran Hospital
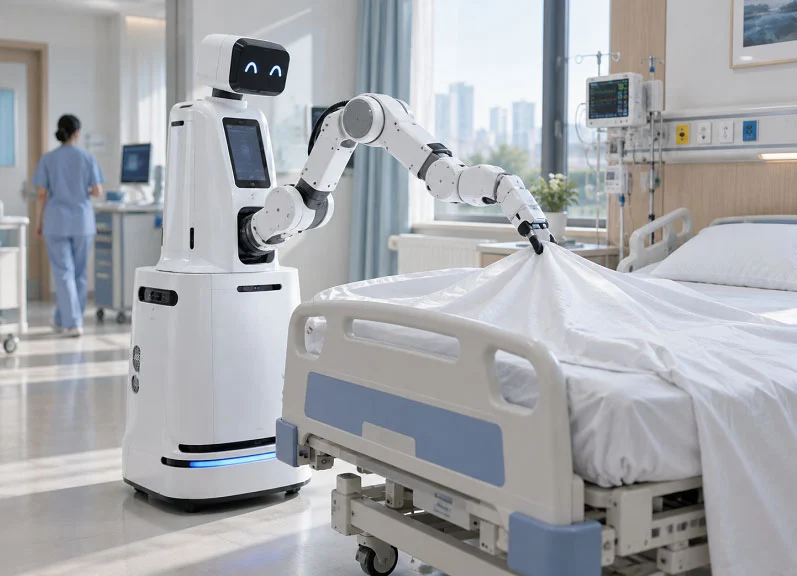
Set alat ganti robot penghantaran hospital seterusnya akan bergantung pada bahan yang lebih baik, kawalan digital yang lebih ketat dan reka bentuk yang boleh berubah dengan mudah. Setiap trend bersambung kembali kepada tiga tonggak yang sama: ketepatan, bahan dan proses. Apabila anda melakukan ini dengan betul, robot akan berfungsi selama bertahun-tahun. Apabila anda melakukan yang salah, ia akan rosak di lorong pada pukul 2 pagi.
Bahan dan Salutan Termaju
Bahan baharu menjanjikan jangka hayat yang lebih lama dan kurang penyelenggaraan. Ia juga mengurangkan kemungkinan kuman dijangkiti robot.
Komposit pelincir sendiri
Komposit pelincir sendiri mencampurkan pelincir pepejal ke dalam bahan asas. Galas dan sesendal yang diperbuat daripada komposit ini berjalan tanpa gris. Ini penting di hospital yang bersih. Tiada gris bermakna tiada titisan dan tiada kotoran yang terperangkap. Komposit ini juga mengendalikan kitaran pembersihan berulang dengan lebih baik daripada plastik standard. Perumah mesin PCR menghadapi permintaan yang serupa, jadi logik bahan yang sama sering diteruskan.
Rawatan permukaan antimikrob
Salutan antimikrob membunuh atau memperlahankan pertumbuhan bakteria apabila terkena. Rawatan berasaskan ion perak dan kuprum adalah perkara biasa. Ia berfungsi paling baik pada permukaan yang sering disentuh orang, seperti pemegang, dulang dan rahang pencengkam. Salutan mesti tahan terhadap hidrogen peroksida dan UV tanpa mengelupas. Itu adalah masalah bahan dahulu dan masalah proses kemudian.
Pembuatan Digital dan Kilang Pintar
Kilang-kilang semakin pintar. Perubahan itu mengubah cara bahagian robot penghantaran hospital dibuat dan dijejaki.
Industri 4.0 untuk kebolehkesanan
Industri 4.0 menghubungkan mesin, sensor dan sistem data. Setiap potongan, pengukuran dan pemeriksaan direkodkan. Jika sambungan gagal di lapangan, pembuat boleh mengesannya kembali kepada kelompok dan mesin yang tepat. Tahap kebolehkesanan itu penting untuk peraturan peranti perubatan. Ia juga membina kepercayaan dengan pembeli hospital.
Pengoptimuman proses dipacu AI
Alatan AI memerhatikan data pemesinan dalam masa nyata. Ia melaraskan suapan, kelajuan dan laluan alat untuk mengekalkan toleransi yang lebih ketat. Untuk kerja CNC pada ciri-ciri kritikal, ini bermakna lebih sedikit bahagian skrap dan output yang lebih konsisten. Prototaip pantas juga memberi manfaat. AI boleh mencadangkan perubahan reka bentuk sebelum potongan pertama.
Reka Bentuk Modular dan Boleh Skala
Modulariti membolehkan hospital menukar alat ganti dengan pantas. Ia juga membolehkan pembuat meningkatkan pengeluaran tanpa mereka bentuk semula semuanya.
Antara muka piawai untuk pertukaran pantas
Corak dan penyambung pelekap standard membolehkan juruteknik menggantikan gripper atau roda dalam beberapa minit. Tiada alat khas. Tiada masa henti yang lama. Pendekatan ini berfungsi dengan baik dengan pembuatan tersuai, yang mana setiap modul boleh dibina mengikut spesifikasi antara muka yang sama.
Reka bentuk untuk pembuatan bahan tambahan
Proses aditif membolehkan pereka bentuk membina saluran dalaman dan struktur kekisi yang tidak dapat dicapai oleh pemesinan. Cengkaman tersuai dengan penyejukan konformal atau rusuk ringan adalah contoh yang baik. Prototaip pantas sudah pun menggunakan laluan ini. Apabila pencetak menjadi lebih pantas, lebih banyak bahagian pengeluaran akan menyusul. Banyak pasukan masih bergantung pada pembekal CNC di China untuk komponen logam yang memerlukan padanan ketat.
NOBLE: Pembuatan Bahagian Robot Penghantaran Hospital

Kepakaran Pemesinan Logam dan Plastik
NOBLE mengusahakan pemesinan logam dan plastik untuk bahagian robot penghantaran hospital. Syarikat ini mengendalikan kedua-dua jenis bahan. Ini penting kerana satu robot menggunakan bingkai aluminium, sambungan keluli tahan karat dan pencengkam PEEK. Mempunyai satu pembekal untuk kesemuanya menjimatkan masa dan mengekalkan toleransi yang sama.
Pemesinan CNC, pengacuan suntikan, dan percetakan 3D
Bengkel ini menjalankan pemesinan CNC, pengacuan suntikan dan pencetakan 3D, semuanya di satu tempat. Lubang galas pemegang pemusingan CNC dan pengilangan 5 paksi, perumah kotak gear dan antara muka dok. Pengacuan menjaga perumah dan penutup apabila membuat banyak bahagian. Percetakan 3D mengisi jurang untuk prototaip dan efektor akhir tersuai. Perumah mesin PCR mengikuti laluan yang sama: prototaip pantas dahulu, kemudian proses pengeluaran yang betul. Pasukan yang memerlukan bahagian logam dengan cepat sering pergi ke pembekal CNC di China dan NOBLE bersaing pada kelajuan dan kualiti yang sama.
Dari prototaip kepada pengeluaran
Setiap program bermula dengan kecil. Pelaksanaan prototaip pantas membuktikan kesesuaian berfungsi sebelum wang dibelanjakan untuk perkakas. Kemudian pasukan beralih kepada pengeluaran menggunakan lukisan dan pelan pemeriksaan yang sama. Kesinambungan itu mengurangkan risiko. Pembuatan tersuai berfungsi dengan baik apabila bengkel prototaip dan barisan pengeluaran berkongsi satu sistem kualiti.
Pensijilan dan Jaminan Kualiti
Pensijilan menunjukkan kepada pembeli apa yang boleh dipercayai oleh sesebuah kedai. NOBLE memegang ISO 9001:2015 dan ISO 13485:2016. Yang pertama merangkumi pengurusan kualiti umum. Yang kedua terpakai kepada peranti perubatan. Secara keseluruhannya, ia merangkumi pembuatan alat ganti robot penghantaran hospital untuk kegunaan klinikal.
ISO 9001:2015 dan ISO 13485:2016
ISO 13485:2016 memerlukan kawalan reka bentuk, fail risiko dan kebolehkesanan yang didokumenkan. Ini sesuai dengan pembuatan robot perubatan, di mana sambungan yang gagal boleh menjejaskan keselamatan pesakit. Piawaian ini juga mendorong pembekal untuk mengawal vendor subperingkat mereka sendiri. Jadi kilang keluli dan resin polimer kedua-duanya kekal dalam jaringan kualiti.
Kebolehkesanan dan pemeriksaan penuh
Setiap kelompok membawa nombor lot haba dan log pemesinan. Laporan CMM dan pemeriksaan artikel pertama menyokong butiran dimensi. Jika bahagian tersebut tersasar, bengkel boleh mengesannya kepada mesin dan alat yang tepat. Tahap penyimpanan rekod itu penting apabila hospital mengaudit pembekal mereka.
Perkhidmatan Hujung-ke-Hujung dari Reka Bentuk hingga Pemasangan
NOBLE bukan sekadar memotong logam. Pasukan ini menyokong proses lengkungan penuh dari konsep hingga unit penghantaran. Julat tersebut membantu pelanggan yang kekurangan kapasiti pemesinan atau pemasangan dalaman.
Reka bentuk untuk sokongan kebolehkilangan
Jurutera menyemak lukisan sebelum cip pertama terbang. Mereka menandakan toleransi ketat yang menambah kos tanpa menambah fungsi. Mereka mencadangkan sudut draf untuk penutup dan jejari acuan yang sebenarnya boleh dicapai oleh alat CNC. Maklum balas awal ini memendekkan laluan dari idea ke pengeluaran.
Pemasangan, pengujian dan pemenuhan
Bengkel memasang subsistem, mengujinya dan membungkusnya untuk penghantaran. Modul pencengkam memastikan pintu telah disahkan. Dari perspektif praktikal, ini menjimatkan pelanggan daripada pembekal kedua dan set pemeriksaan kualiti kedua. Satu rakan kongsi, satu jejak kertas, satu titik hubungan.
Ketepatan, bahan dan proses saling berkaitan. Tugas penggenggam menentukan aloi atau polimernya. Keperluan keselamatan dan kebolehulangan menetapkan toleransi. Jadi fungsi mengalir ke setiap petak lukisan. Semak reka bentuk anda sendiri terhadap rangka kerja tersebut. Ajukan satu soalan pada setiap langkah: adakah pilihan ini memenuhi tugas bahagian tersebut? Kemudian cari rakan kongsi yang mengetahui piawaian peranti perubatan dan pemesinan lanjutan. Cari ISO 13485:2016 dan data pemeriksaan sebenar. Bahan akan terus bertambah baik. Pembuatan digital akan terus mengetatkan gelung. Bahagian robot penghantaran hospital generasi akan datang akan menjadi lebih bersih, lebih ringan dan lebih andal.
Soalan Lazim Bahagian Robot Penghantaran Hospital
Apakah toleransi yang boleh dicapai oleh pemesinan CNC untuk bahagian robot penghantaran hospital?
Pemesinan CNC jitu boleh mencapai ±0.005 mm hingga ±0.025 mm pada ciri-ciri penting. Lubang galas dan antara muka dok sering menggunakan julat ini untuk memastikan gerakan boleh diulang.
Bahan manakah yang paling tahan terhadap pensterilan harian?
PEEK boleh mengendalikan kitaran autoklaf stim melebihi 250°C. Keluli tahan karat gred perubatan juga tahan terhadap hidrogen peroksida dan pembersihan UV tanpa rosak.
Apakah pensijilan yang perlu dimiliki oleh pengilang?
ISO 13485:2016 memastikan kualiti peranti perubatan. ISO 9001:2015 merangkumi pengurusan kualiti umum. Banyak pembekal CNC di China memegang kedua-dua pensijilan tersebut.
Bagaimanakah prototaip pantas mempercepatkan pembangunan?
Percetakan 3D menghasilkan bahagian ujian dalam beberapa jam. Jurutera memeriksa kesesuaian dan fungsi sebelum membelanjakan wang untuk peralatan pengeluaran. Ini mengurangkan risiko dan memendekkan tempoh masa.
Bilakah pembuatan tersuai lebih masuk akal daripada bahagian standard?
Pembuatan tersuai sesuai apabila bahagian sedia ada tidak dapat memenuhi keperluan kebersihan, kekuatan atau ketepatan. Keperluan bahan dan toleransi penggenggam selalunya unik.
Bagaimanakah pilihan bahan untuk perumah mesin PCR berbanding dengan penutup robot?
Perumah mesin PCR juga memerlukan toleransi yang ketat dan permukaan yang mudah dibersihkan. Seperti dulang dan penutup robot, ia sering menggunakan PEEK atau polikarbonat atas sebab yang sama.
Apakah ralat kumulatif dan bagaimana anda mengawalnya?
Toleransi bertindan merentasi pelbagai sambungan. Jurutera mengurangkan ralat sepenuhnya dengan menggunakan tanda ralat yang ketat pada ciri-ciri kritikal dan bahagian struktur yang tegar dalam pemasangan.