
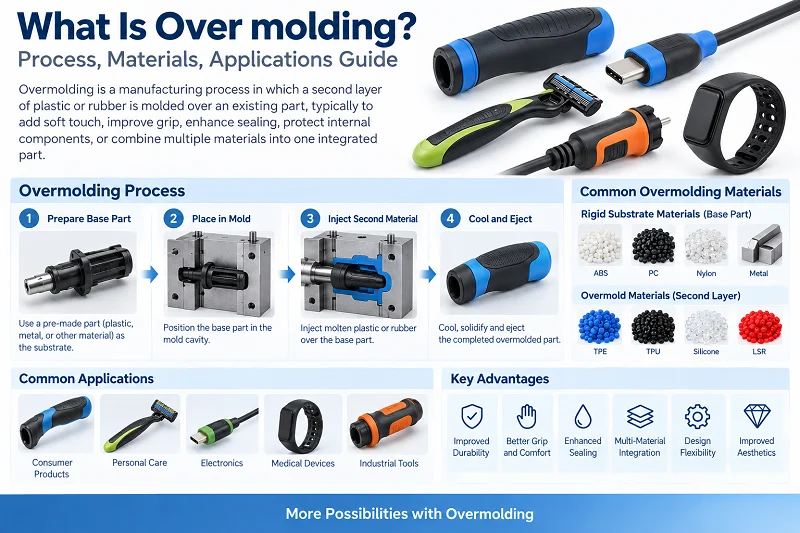
Pengacuan berlebihan (overmolding) ialah sejenis proses pengacuan suntikan. Ia mengikat dua bahan bersama-sama dengan baik. Setiap bahan menjalankan tugasnya sendiri. Proses ini digunakan secara meluas dalam banyak industri baharu, seperti aeroangkasa, robot pintar dan pembuatan bahagian perubatan. Panduan ini memberikan gambaran keseluruhan penuh tentang pengacuan berlebihan. Ia merangkumi prinsip proses, aplikasi, bahan biasa dan operasi khusus. Ia menjawab semua soalan anda.

1. Apakah itu Overmolding?
Pengacuan berlebihan (overmolding) merupakan proses pengacuan suntikan dua langkah. Pertama, bahagian asas diperbuat daripada satu plastik. Tapak ini dipanggil substrat. Kemudian substrat diletakkan ke dalam acuan lain. Lapisan luar nipis dibentuk pada permukaannya. Lapisan luar ini biasanya diperbuat daripada plastik lembut atau bahan getah. Hasil akhirnya ialah satu bahagian yang keras di dalam dan lembut di luar. Kedua-dua bahan ini biasanya melakukan kerja yang berbeza dalam bahagian gabungan. Pengacuan berlebihan digunakan secara meluas dalam banyak industri untuk pelbagai tujuan.
2. Bagaimanakah Overmolding Berfungsi?
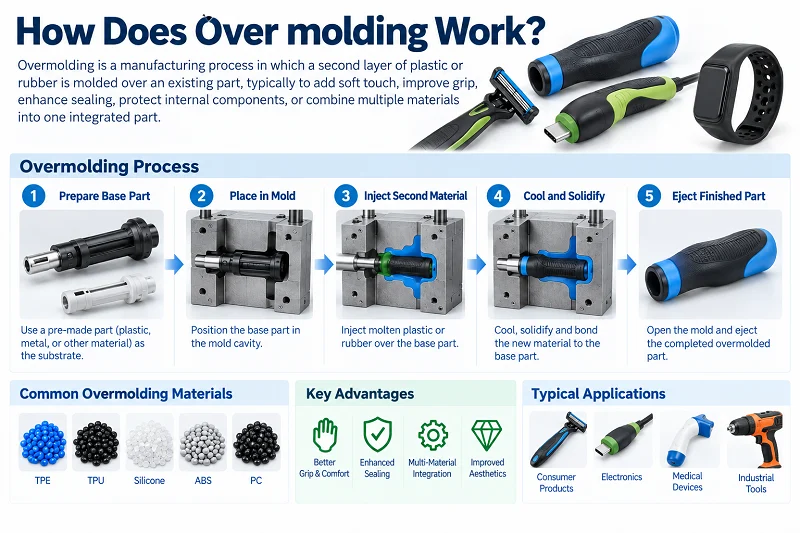
Overmolding dilakukan dalam dua langkah.
Langkah pertama: Bahagian asas diperbuat daripada satu plastik. Bahagian ini dipanggil substrat. Substrat tersebut boleh jadi plastik keras atau logam.
Langkah kedua: Substrat diletakkan ke dalam acuan lain. Kemudian bahan kedua disuntik. Bahan ini biasanya plastik lembut atau getah. Ia membalut permukaan substrat dan membentuk lapisan luar yang nipis.
Perkara penting: Kedua-dua bahan mesti terikat secara kimia atau mekanikal. Jika tidak, lapisan luar boleh tertanggal dengan mudah.
Kombinasi biasa: plastik keras + plastik lembut, logam + getah.
Keputusan akhir: Satu bahagian mempunyai kelebihan kedua-dua bahan tersebut. Contohnya, ia keras di dalam dan lembut di luar. Ia kuat dan juga tahan gelincir.
3. Reka Bentuk Overmolding
Menggunakan amalan terbaik berikut boleh membantu memastikan pengacuan berlebihan yang berjaya. Ini menghasilkan produk berkualiti tinggi dengan fungsi dan penampilan yang baik.
- Keserasian bahan. Pilih bahan yang melekat dengan baik dan mempunyai takat lebur yang serupa. Ini memastikan ikatan yang kuat dan andal antara lapisan.
- Reka bentuk untuk ikatan. Cipta ciri permukaan, potongan bawah dan struktur saling kunci yang betul. Ini membantu ikatan mekanikal antara bahagian yang dibentuk dan bahan yang dibentuk semula.
- Ketebalan dinding yang betul. Pastikan ketebalan dinding konsisten dan betul. Ini memastikan aliran bahan yang sekata dan mencegah kecacatan seperti tanda sinki atau lompang.
- Sudut draf. Sudut draf membantu bahagian keluar dari acuan dengan mudah. Ia mengurangkan risiko kerosakan bahagian semasa lontaran.
- Elakkan sudut tajam. Sudut bulat membantu mencegah kepekatan tekanan. Ia juga membantu aliran bahan semasa acuan berlebihan.
- Tambahkan ciri pengudaraan dalam reka bentuk. Ini membolehkan udara dan gas keluar semasa suntikan. Ia menghalang lompang dan gelembung yang terperangkap.
- Peletakan bahan acuan berlebihan. Jauhkan titik suntikan bahan acuan berlebihan daripada ciri dan tepi kritikal. Ini mengelakkan bahan terperangkap atau rosak.
- Reka bentuk acuan. Reka bentuk acuan dengan sistem pagar, pelari dan penyejukan yang betul. Ini memastikan aliran bahan yang sekata dan kecekapan pengeluaran yang tinggi.
- Pertimbangkan pengecutan. Pertimbangkan perbezaan pengecutan bahan antara bahagian yang dibentuk dan bahan yang terlebih acuan. Ini mengelakkan melengkung atau dimensi yang tidak konsisten.

4. Bahan Pengacuan Terlalu Tinggi
4.1 Substrat (Bahan Asas)
Substrat biasanya merupakan bahan keras dengan kekuatan yang lebih tinggi. Ia menyediakan sokongan struktur.
Substrat biasa termasuk:
- Plastik keras: seperti ABS, PC, PA (nilon), PBT, PP. Bahan-bahan ini mempunyai ketegaran yang baik dan dimensi yang stabil. Ia adalah substrat yang paling biasa dalam acuan berlebihan.
- Logam: seperti keluli tahan karat dan aloi aluminium. Substrat logam digunakan di tempat yang memerlukan kekuatan atau kekonduksian yang lebih tinggi, seperti rangka pemegang atau penyambung.
- Elastomer: seperti TPE dan TPU. Digunakan untuk substrat yang memerlukan sedikit fleksibiliti.
4.2 Bahan Acuan Terlebih (Bahan Lapisan Luar)
Lapisan acuan atas biasanya lebih lembut. Ia memberikan cengkaman, pengedap, kusyen atau rasa selesa. Bahan biasa termasuk:
- TPE (elastomer termoplastik): Bahan acuan lampau yang paling biasa. Rasa lembut. Kekerasan boleh laras. Melekat dengan baik dengan banyak plastik keras.
- TPU (poliuretana termoplastik): Rintangan haus yang sangat baik. Sesuai untuk aplikasi haus tinggi.
- Silikon (LSR): Rintangan suhu tinggi. Biokompatibiliti yang baik. Sering digunakan dalam produk perubatan dan bayi.
- PVC lembut: Kos rendah. Tetapi prestasi alam sekitar yang lemah. Secara beransur-ansur digantikan oleh TPE.
- Getah: seperti EPDM dan NBR. Digunakan di tempat yang memerlukan rintangan cuaca atau minyak.
4.3 Prinsip Utama Penggandingan Bahan
Kedua-dua bahan tersebut mesti boleh terikat. Terdapat dua kaedah pengikatan:
- Ikatan kimia: Kedua-dua bahan ini serasi pada peringkat molekul. Kekuatan ikatan adalah tinggi. Contoh: TPE melalui ABS, TPU melalui PC.
- Ikatan mekanikal: Bahan luar dikunci secara fizikal oleh bonggol dan alur permukaan, atau potongan bawah pada substrat.
4.4 Contoh Pasangan Biasa
| · Substrat | · Acuan berlebihan | · Permohonan |
| · ABS | · TPE | · Pemegang alat kuasa |
| · Komputer | · TPU | · Sarung telefon |
| · PA | · Silikon | · Cengkaman peranti perubatan |
| · Logam | · Getah | · Dudukan redaman getaran |

5. Operasi Overmolding Khusus
5.1 Pengacuan Terlalu Manual
Pengacuan manual secara manual adalah kaedah paling asas. Prosesnya adalah seperti berikut:
- Acuan substrat: Pertama, bahagian substrat keras dibentuk dengan satu acuan.
- Keluarkan substrat: Substrat dikeluarkan dari acuan dan disejukkan.
- Peletakan manual: Operator meletakkan substrat secara manual ke dalam rongga acuan kedua.
- Suntikan kedua: Acuan menutup dan menyuntik bahan acuan tambahan. Ia membalut permukaan substrat.
- Keluarkan bahagian yang telah siap: Selepas penyejukan, acuan akan dibuka, dan bahagian terakhir akan dikeluarkan.
Ciri-ciri:
- Memerlukan dua acuan dan dua mesin suntikan (atau satu mesin dengan perubahan acuan)
- Substrat mesti sejuk sebelum diletakkan, jadi ada masa menunggu
- Bergantung pada operasi manual, jadi konsistensi berbeza mengikut pengendali
- Sesuai untuk kelompok kecil, pelbagai jenis produk atau struktur kompleks
Kelebihan:
Struktur acuan mudah, pelaburan rendah, fleksibiliti tinggi.
Kelemahan:
Kitaran pengeluaran yang panjang, kos buruh yang tinggi, substrat mudah tercemar.
5.2 Acuan Suntikan Dua-Tembakan
Acuan suntikan dua tembakan adalah kaedah yang lebih automatik. Ia menggunakan satu mesin suntikan dua tembakan dan satu acuan berputar.
Prosesnya adalah seperti berikut:
- Pukulan pertama: Bahan substrat disuntik di satu stesen acuan.
- Putar acuan: Acuan itu berputar 180 darjah. Substrat bergerak ke stesen kedua.
- Tembakan kedua: Bahan acuan tambahan disuntik di stesen kedua. Ia dibalut terus ke atas substrat.
- Sejukkan dan keluarkan: Bahagian yang telah siap disejukkan dan dikeluarkan. Kemudian kitaran seterusnya bermula.
Ciri-ciri:
- Substrat dan acuan atas dibuat dalam acuan yang sama. Tiada pengendalian manual diperlukan.
- Pengacuan berlebihan berlaku sebelum substrat sejuk sepenuhnya. Kekuatan ikatan adalah lebih tinggi.
- Kitaran pengeluaran yang pendek. Sesuai untuk pengeluaran dalam jumlah yang tinggi.
- Struktur acuan yang kompleks. Kos pelaburan yang tinggi.
Kelebihan: Kecekapan tinggi, konsistensi yang baik, kekuatan ikatan yang tinggi, sesuai untuk talian automatik.
Kelemahan: Kos acuan yang tinggi, model yang sukar ditukar, tidak sesuai untuk kelompok kecil.
5.3 Perbandingan Kedua-dua Kaedah
| Item Perbandingan | Pengacuan Manual | Pengacuan Suntikan Dua Pukulan |
| Bilangan acuan | 2 set | 1 set (acuan berputar) |
| Penglibatan manual | Tinggi | Rendah |
| Kitaran pengeluaran | Panjang | Pendek |
| Kekuatan ikatan | Sederhana | Tinggi |
| Saiz batch yang sesuai | Kumpulan kecil | Kumpulan besar |
| Pelaburan acuan | Rendah | Tinggi |

6. Apakah Kelebihan Overmolding
6.1 Keselesaan Cengkaman dan Rintangan Gelinciran yang Lebih Baik
Dengan membentuk bahan lembut (seperti TPE, TPU atau silikon) secara berlebihan pada lapisan luar, permukaan produk terasa lebih lembut dan mempunyai lebih banyak geseran. Pengguna boleh memegangnya tanpa tergelincir dengan mudah. Ia juga mengurangkan keletihan semasa penggunaan yang lama. Inilah sebabnya mengapa alat kuasa, berus gigi dan pemegang peranti perubatan biasa menggunakan proses ini.
6.2 Pengedap dan Kalis Air yang Lebih Baik
Lapisan luar yang lembut melekat rapat pada substrat dan membentuk kedap yang berkesan. Ia menghalang kelembapan, habuk atau bahan kimia daripada masuk. Ini berguna untuk produk yang memerlukan kalis air atau perlindungan habuk, seperti elektronik luar dan perumah instrumen perubatan.
6.3 Ikatan Kuat, Sukar Ditanggalkan
Lapisan acuan tambahan membentuk ikatan kimia atau mekanikal dengan substrat semasa pengacuan. Kekuatan ikatan adalah jauh lebih tinggi daripada bahan lembut yang dilekatkan atau dilekatkan kemudian. Ia tidak mudah terkupas, jatuh atau terpisah jika digunakan dalam jangka masa yang lama.
6.4 Bahagian Lebih Kurang, Pemasangan Lebih Mudah
Kaedah tradisional memerlukan kulit lembut yang berasingan dibuat dan kemudian dipasang. Pengacuan berlebihan menggabungkan dua langkah menjadi satu. Ini mengurangkan kiraan bahagian dan langkah pemasangan. Ia mengurangkan kos buruh dan kesukaran pengurusan inventori.
6.5 Reka Bentuk Fleksibel, Penampilan Lebih Baik
Warna dan tahap kekerasan yang berbeza boleh diacukan secara berlebihan pada substrat. Ini menghasilkan rupa dua warna atau kesan cengkaman lembut setempat. Kebebasan reka bentuk adalah lebih tinggi. Produk kelihatan dan terasa lebih baik.
6.6 Ketahanan yang Lebih Baik
Lapisan luar yang lembut menyerap hentaman dan getaran. Ia melindungi struktur dalaman yang keras. Ia bertindak sebagai kusyen semasa jatuh atau perlanggaran. Ini memanjangkan hayat produk.

7. Apakah Kelemahan Overmolding
Pengacuan berlebihan memerlukan dua acuan atau satu mesin suntikan dua tembakan. Pelaburan peralatan adalah tinggi. Substrat dan acuan berlebihan mestilah serasi secara kimia atau mekanikal. Pilihan bahan adalah terhad. Kedua-dua bahan mempunyai kadar pengembangan haba yang berbeza. Ia boleh melengkung atau terpisah selepas penyejukan. Kitaran pengeluaran adalah panjang. Kaedah manual bergantung kepada tenaga kerja. Ketekalan adalah lemah. Bahagian yang rosak sukar untuk dikerjakan semula. Substrat dan acuan berlebihan tidak boleh dipisahkan. Kos pengeluaran kelompok kecil adalah tinggi. Menukar model adalah sukar.

8. Pengacuan Terlalu Banyak vs. Pengacuan Sisip
8.1 Perbezaan Teras
Acuan sisipan merupakan proses satu langkah. Ia meletakkan sisipan yang telah dibuat (biasanya logam) ke dalam acuan. Kemudian plastik disuntik untuk membalut sisipan. Hasil akhirnya ialah satu bahagian yang menggabungkan logam dan plastik. Sisipan tersebut memberikan kekuatan, benang atau kekonduksian.
Pengacuan berlebihan (overmolding) merupakan proses dua langkah. Pertama, substrat plastik dibentuk. Kemudian substrat diletakkan ke dalam acuan lain. Bahan kedua disuntik untuk membalut permukaannya. Hasil akhirnya ialah bahagian yang keras di dalam dan lembut di luar, dengan struktur dua lapisan. Lapisan pengacuan berlebihan memberikan cengkaman, pengedap atau rasa yang lebih baik.
8.2 Perbandingan Proses
| Item Perbandingan | Insert Molding | Lebihan acuan |
| Langkah-langkah proses | Satu langkah | Dua langkah |
| Substrat | Sisipan logam atau bukan plastik | Substrat plastik |
| Bahan luar | Plastik | Plastik lembut atau getah |
8.3 Bagaimana untuk Memilih?
Jika anda memerlukan kekuatan atau kekonduksian logam, pilih acuan sisipan. Jika anda memerlukan lapisan luar yang lembut untuk cengkaman atau pengedap yang lebih baik, pilih acuan berlebihan.
Kedua-duanya juga boleh digunakan bersama. Pertama, lakukan pengacuan sisipan untuk mendapatkan substrat dengan sisipan logam. Kemudian lakukan pengacuan berlebihan untuk mendapatkan bahagian akhir yang mempunyai kekuatan dan rasa yang selesa.

9. Industri Mana Yang Menggunakan Overmolding?
9.1 Peranti Perubatan
Pemegang instrumen pembedahan, pemegang endoskop, peralatan pergigian dan banyak lagi menggunakan acuan berlebihan untuk meningkatkan keselesaan cengkaman dan rintangan gelincir. Lapisan acuan berlebihan silikon juga mempunyai biokeserasian. Ia boleh menahan pensterilan suhu tinggi.
9.2 Alat Kuasa
Gerudi, pengisar sudut, tukul dan perumah lain biasanya menggunakan substrat plastik keras dengan acuan lembut TPE. Ini memberikan rintangan gelinciran, penyerapan hentakan dan penebat. Ia meningkatkan keselamatan operasi.
9.3 Elektronik Pengguna
Sarung telefon, perumah fon telinga, jalur jam tangan pintar dan banyak lagi menggunakan acuan berlebihan untuk penampilan dua warna dan sentuhan lembut. Ia juga meningkatkan prestasi kalis air dan habuk.
9.4 Industri Automotif
Stereng, penukar gear, pemegang pintu dan pengedap menggunakan acuan berlebihan. Ini meningkatkan rasa, mengurangkan bunyi bising dan meningkatkan pengedap.
9.5 Barangan Pengguna Harian
Pemegang berus gigi, pisau cukur, pemegang peralatan memasak, botol sukan dan banyak lagi menggunakan acuan lembut untuk meningkatkan keselesaan dan rintangan gelincir.
9.6 Peralatan Perindustrian
Panel kawalan, pemegang instrumen, pemegang perindustrian dan banyak lagi menggunakan acuan berlebihan untuk meningkatkan ketahanan dan keselamatan operasi.

10. Mengapa Pilih NOBLE sebagai Pengilang Overmolding Anda
NOBLE menyediakan sokongan penuh untuk projek overmolding. Kami membantu dengan semakan reka bentuk dan pemilihan bahan. Kami memberikan maklum balas DFM untuk menambah baik reka bentuk bahagian. Kami membina acuan ketepatan untuk kedua-dua substrat dan overmolding. Kami menawarkan overmolding manual dan dua-shot. Kami juga menyediakan pemeriksaan dalam talian untuk memeriksa kualiti ikatan. Pasukan kami mengendalikan kelompok kecil dan pengeluaran besar-besaran. Kami menyimpan rekod proses penuh untuk kebolehkesanan. Ini memenuhi keperluan ISO 13485 untuk projek perubatan. Daripada prototaip hingga pengeluaran, kami menyokong keseluruhan proses.
Soalan Lazim dari Acuan Terlalu Banyak:
1. Apakah perbezaan antara acuan berlebihan dan memasukkan acuan?
Acuan sisipan meletakkan sisipan logam ke dalam acuan, kemudian menyuntik plastik di sekelilingnya. Acuan atas terlebih dahulu membuat tapak plastik, kemudian membentuk lapisan lembut di atasnya. Acuan sisipan adalah satu langkah. Acuan atas adalah dua langkah.
2. Apakah itu acuan berlebihan?
Pengacuan berlebihan ialah proses pengacuan suntikan dua langkah. Ia membentuk lapisan luar yang lembut pada bahagian asas yang keras.
3. Adakah acuan berlebihan mahal?
Pengacuan berlebihan lebih mahal daripada pengacuan suntikan standard. Ia memerlukan dua acuan atau mesin dua-shot. Tetapi ia menjimatkan kos pemasangan dalam jumlah yang tinggi.
4. Adakah bahagian anda memerlukan acuan berlebihan atau sisipan?
Pilih acuan berlebihan untuk cengkaman lembut, pengedap atau rasa yang lebih baik. Pilih sisipan untuk ulir logam, kekuatan atau sentuhan elektrik.
5. Apakah lima jenis pengacuan?
Acuan suntikan, acuan tamparan, acuan mampatan, acuan putaran dan acuan pemindahan.






