
Pengenalan
Memilih proses pengacuan plastik yang salah boleh menggandakan kos projek dan melambatkan pengeluaran selama berbulan-bulan. Bahagian yang berfungsi dengan baik dalam satu proses menjadi mimpi ngeri dalam proses yang lain. Acuan retak. Bahan mengalir dengan teruk. Masa kitaran menjadi berlarutan.
Terdapat tiga kaedah biasa untuk bahagian plastik. Pengacuan suntikan . Pengacuan mampatan . Pengacuan putaran . Setiap satu berfungsi secara berbeza. Setiap satunya sesuai dengan bentuk, isipadu dan bahan yang berbeza.
Apa itu Injection Moulding?
Inilah proses yang kebanyakan orang bayangkan apabila mereka mendengar "pengacuan plastik". Sebuah mesin mengambil pelet plastik, mencairkannya, dan kemudian meletupkan bahan cair ke dalam acuan logam tertutup. Plastik mengisi setiap rongga, menyejukkan, dan memejal. Kemudian acuan terbuka dan mengeluarkan bahagian tersebut. Masa kitaran adalah pendek. Tiga puluh saat adalah perkara biasa untuk bahagian kecil.
Bagaimana ia berfungsi?
Skru di dalam laras yang dipanaskan berputar. Ia mencairkan pelet plastik. Kemudian skru bergerak ke hadapan seperti pelocok. Ia memaksa plastik cair melalui muncung dan masuk ke dalam rongga acuan. Acuan kekal tertutup di bawah tekanan pengapit sementara bahagian itu menyejuk. Setelah pepejal, acuan akan terbuka. Pin ejektor menolak bahagian itu keluar. Keseluruhan kitaran berulang secara automatik. Tiada campur tangan manusia diperlukan antara kitaran.
Aplikasi Terbaik
Pengeluaran volum tinggi adalah tempat pengacuan suntikan mendominasi. Geometri kompleks. Toleransi yang ketat. Keputusan yang konsisten merentasi berjuta-juta bahagian. Bayangkan bata LEGO. Penutup botol. Perumah peranti perubatan. Penyambung automotif. Suis elektrik. Mana-mana produk yang memerlukan ketepatan dan kuantiti yang banyak menunjukkan proses ini.
Bahagian kecil dan rumit berfungsi dengan baik. Dinding nipis juga boleh dibuat. Ciri-ciri seperti rusuk, bos dan snap-fit mudah digabungkan. Pelanggan memilih pengacuan suntikan apabila mereka memerlukan ratusan ribu bahagian yang sama.
Kelebihan Utama
- Masa kitaran adalah pantas sebaik sahaja acuan berjalan. Lima belas hingga enam puluh saat setiap bahagian adalah tipikal. Ketepatan adalah sangat baik. Toleransi ±0.05mm adalah rutin dengan peralatan dan bahan yang betul. Kemasan permukaan datang terus dari acuan. Tiada kemasan sekunder diperlukan untuk banyak aplikasi. Automasi adalah mudah. Robot boleh menanggalkan bahagian dan memasukkan komponen.
- Pembaziran bahan adalah rendah. Runner dan sprue boleh dikisar dan digunakan semula sebagai pengisar semula. Kos buruh setiap bahagian adalah kecil sebaik sahaja mesin berjalan.
Kelemahan Utama
- Kos perkakas adalah sangat tinggi. Acuan keluli gred pengeluaran selalunya berharga dua puluh ribu hingga seratus ribu dolar atau lebih. Masa tunggu adalah panjang. Lapan hingga enam belas minggu untuk acuan yang kompleks adalah perkara biasa. Perubahan reka bentuk selepas acuan dipotong adalah mahal dan perlahan.
- Pengacuan suntikan hanya masuk akal dari segi ekonomi pada jumlah yang lebih tinggi. Di bawah lima ratus atau seribu bahagian, kos perkakasan setiap bahagian menjadi sangat tinggi. Orang yang memerlukan kelompok kecil harus mempertimbangkan proses lain terlebih dahulu. Pelaburan pendahuluan adalah nyata. Ia tidak boleh dipulihkan jika produk gagal di pasaran.
Apakah Pengacuan Mampatan?
Proses ini berfungsi secara berbeza daripada pengacuan suntikan. Tiada skru. Tiada suntikan tekanan tinggi. Sebaliknya, seseorang meletakkan sejumlah bahan yang telah diukur terlebih dahulu ke dalam rongga acuan yang terbuka. Acuan akan tertutup perlahan-lahan. Haba dan tekanan memaksa bahan mengalir ke dalam bentuk rongga. Kemudian bahagian itu akan mengeras. Acuan akan terbuka. Seseorang akan menarik keluar bahagian yang telah siap. Peralatan mudah. Tekanan yang lebih rendah. Pendekatan yang sama sekali berbeza.
Langkah-langkah untuk Copytrade
Seorang operator meletakkan "cas" bahan—biasanya bentuk awal atau ketulan yang diukur—ke dalam rongga. Mesin penekan menurunkan bahagian atas. Haba melembutkan bahan. Tekanan menolaknya ke setiap sudut acuan. Bagi plastik termoset, tindak balas kimia berlaku. Bahan tersebut saling berpaut dan mengeras secara kekal. Bagi getah atau silikon, prosesnya adalah serupa, tetapi bahan tersebut kekal fleksibel. Selepas mengeras, acuan akan terbuka. Seseorang akan menanggalkan bahagian tersebut dan memotong lebihan kilat.
Masa kitaran adalah lebih lama daripada pengacuan suntikan. Dua hingga lima minit adalah perkara biasa. Langkah pengawetan tidak boleh tergesa-gesa.
Aplikasi Terbaik
Acuan mampatan cemerlang dengan bahan yang sukar dikendalikan oleh acuan suntikan. Plastik termoset seperti fenolik, epoksi dan melamin. Komponen getah asli dan sintetik. Pad kekunci silikon untuk elektronik. Barangan besar, rata atau melengkung lembut seperti perumah elektrik, penutup bekas dan komponen perkakas.
Tayar kereta adalah contoh klasik. Sebatian getah dimasukkan ke dalam acuan dalam keadaan sejuk. Haba dan tekanan mengawetkannya sehingga membentuk bentuk tayar akhir dengan corak bunga dan tanda dinding sisi.
Kelebihan Utama
- Kos perkakas adalah lebih rendah daripada pengacuan suntikan. Acuan ini lebih ringkas. Tiada sistem pelari atau reka bentuk pintu pagar yang kompleks. Tidak memerlukan mekanisme pengapit tekanan tinggi. Acuan aluminium atau komposit berfungsi untuk larian yang lebih pendek.
- Proses ini mengendalikan bahan bertetulang gentian dengan baik. Gentian kaca atau karbon yang panjang kekal utuh. Dalam pengacuan suntikan, tindakan skru boleh memecahkan gentian dan mengurangkan kekuatan. Pengacuan mampatan mengekalkan tetulang. Bahagian yang besar boleh dilaksanakan.
- Pembaziran bahan adalah minimum. Berat cas dikira hampir dengan berat bahagian akhir. Bahan yang tinggal di dalam rongga adalah minimum.
Kelemahan Utama
- Masa kitaran adalah perlahan. Dua hingga lima minit setiap bahagian adalah perkara biasa. Acuan suntikan menghasilkan bahagian setiap tiga puluh saat. Perbezaannya bertambah dengan cepat pada jumlah yang tinggi.
- Kilatan adalah satu masalah. Bahan berlebihan terhimpit keluar di antara bahagian acuan. Seseorang perlu memotongnya selepas proses penyahcetakan. Ini selalunya merupakan operasi manual. Kos buruh menambah jumlah keseluruhan.
- Kerumitan bahagian adalah terhad. Potongan bawah adalah sukar. Rusuk yang dalam dan ciri-ciri yang rumit sukar dibentuk kerana bahan tidak mengalir seperti cecair. Ia bergerak lebih seperti doh tebal. Orang yang memerlukan geometri yang kompleks harus melihat pengacuan suntikan sebagai gantinya.
- Ketekalan boleh berbeza-beza. Kemahiran pengendali adalah penting. Berat cas dan penempatan mempengaruhi bahagian akhir. Sistem automatik wujud, tetapi banyak kilang masih bergantung pada pemuatan manual. Variasi bahagian ke bahagian adalah lebih tinggi daripada pengacuan suntikan. Untuk aplikasi bukan kritikal, ini tidak mengapa. Untuk komponen perubatan atau automotif jitu, ia menjadi kebimbangan.
Apakah itu Acuan Putaran?
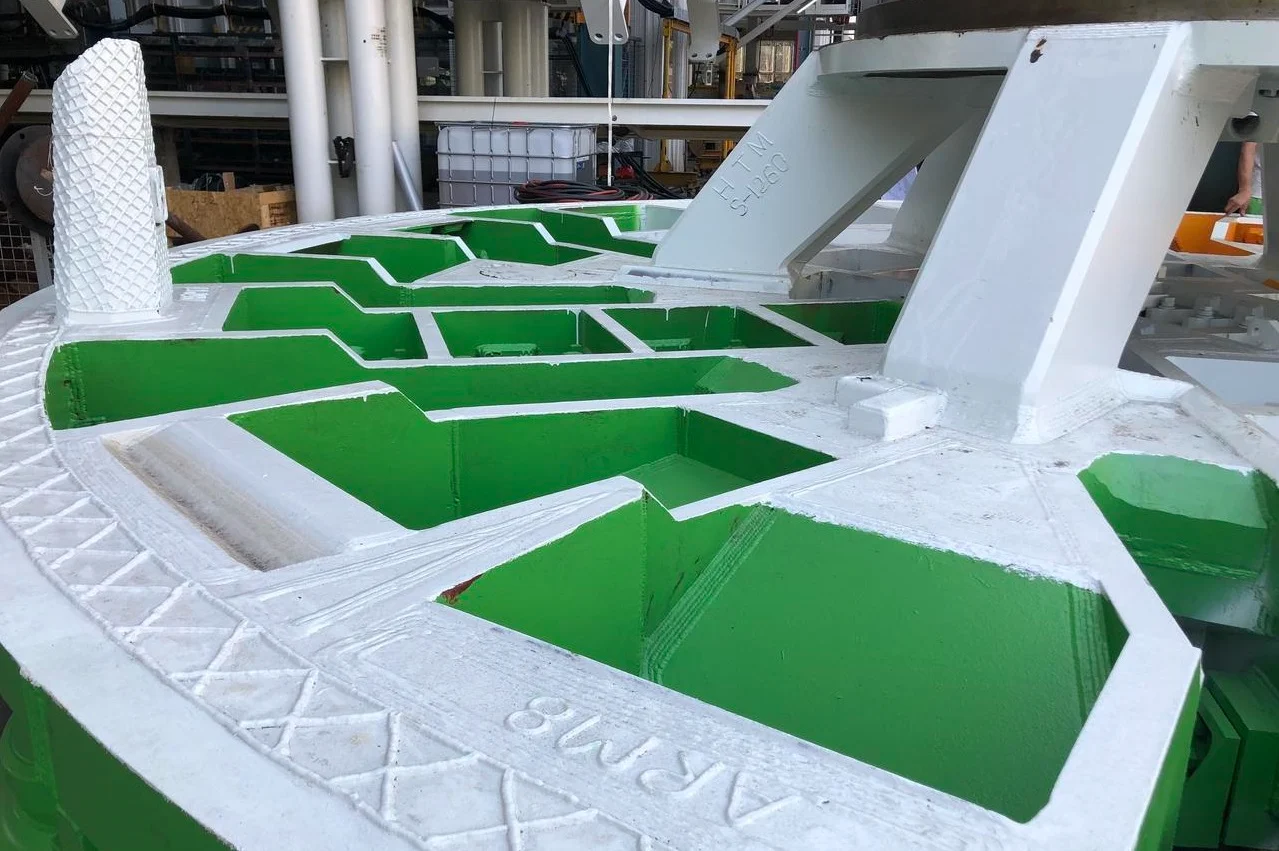
Proses ini hampir bertentangan dengan pengacuan suntikan. Tiada tekanan tinggi. Tiada sistem pelari yang kompleks. Sebaliknya, pengendali memasukkan serbuk plastik ke dalam acuan berongga. Acuan berputar perlahan di dalam ketuhar. Dua paksi. Kadangkala lebih banyak. Serbuk mencairkan dan menyalut permukaan dalam secara sekata. Kemudian acuan bergerak ke stesen penyejukan. Plastik memejal. Pengendali membuka acuan dan mengeluarkan bahagian berongga yang lancar.
Langkah-langkah untuk Copytrade
Seorang pengendali membuka acuan, memasukkan sejumlah serbuk plastik yang telah diukur, dan menutupnya. Acuan dimasukkan ke dalam ketuhar. Ia berputar secara biaxial—mengelilingi dua paksi serenjang secara serentak. Graviti melakukan kerja. Serbuk jatuh ke permukaan dalam yang panas, cair, dan bergabung menjadi lapisan seragam. Setelah semua serbuk cair dan menyaluti rongga, acuan bergerak ke ruang penyejuk. Semburan udara sejuk atau air mengurangkan suhu. Plastik memejal. Acuan terbuka. Pengendali mengeluarkan bahagian yang telah siap.
Masa kitaran adalah panjang. Dua puluh hingga enam puluh minit adalah perkara biasa. Langkah pemanasan dan penyejukan tidak boleh tergesa-gesa tanpa menjejaskan kualiti.
Aplikasi Terbaik
Acuan putaran cemerlang pada bahagian yang besar, berongga dan lancar. Perkara yang memerlukan pemasangan atau teras kompleks dengan proses lain. Kayak dan kenderaan air kecil. Tangki simpanan air dari lima puluh hingga lima ribu gelen. Kon trafik. Tong pukal. Perumah peranti perubatan yang memerlukan permukaan dalaman yang licin tanpa garisan kimpalan. Tangki pertanian. Takungan bendalir automotif.
Pembinaan satu bahagian adalah kelebihan utama. Tiada jahitan yang bocor. Tiada kimpalan yang gagal. Bahagian tersebut keluar dari acuan sebagai cangkerang berterusan tunggal. Orang yang membuat komponen pengendalian bendalir atau peralatan luar sering memilih kaedah ini.
Kelebihan Utama
- Kos perkakas adalah rendah berbanding pengacuan suntikan atau mampatan. Acuan diperbuat daripada kepingan logam atau aluminium tuang. Tiada keluli berkekuatan tinggi diperlukan kerana prosesnya menggunakan tekanan rendah—biasanya kurang daripada sepuluh psi. Acuan putaran mungkin berharga 500 hingga 3000 dolar. Acuan suntikan untuk bahagian yang setanding boleh berharga sepuluh kali ganda daripada itu.
- Bahagian bebas tekanan. Tiada tekanan tinggi bermakna tiada tekanan dalaman baki. Ini penting untuk aplikasi luar di mana kitaran suhu dan pendedahan UV menyebabkan keretakan tekanan pada bahagian yang dibentuk suntikan. Ketebalan dinding adalah seragam. Putaran mengagihkan bahan secara sekata.
- Perubahan reka bentuk adalah lebih mudah. Mengubah suai acuan putaran adalah lebih mudah daripada mengubah suai acuan suntikan keluli yang dikeraskan. Acuan komposit boleh ditampal atau diubah suai dengan alat fabrikasi standard.
Kelemahan Utama
- Masa kitaran adalah sangat panjang. Dua puluh hingga enam puluh minit setiap bahagian. Pengacuan suntikan menghasilkan satu bahagian setiap tiga puluh saat. Untuk isipadu yang tinggi, perbezaan itu sangat besar. Pengacuan putaran hanya masuk akal untuk kuantiti tahunan yang lebih rendah atau bahagian yang sangat besar di mana berbilang acuan suntikan akan membebankan kos.
- Kemasan permukaan dalamannya kasar. Bahagian luarnya mengambil kemasan acuan—biasanya licin jika digilap. Walau bagaimanapun, bahagian dalamannya adalah seperti acuan. Zarah dan tanda aliran yang tidak cair adalah perkara biasa. Untuk aplikasi keterlihatan atau keperluan pembersihan di tempat, bahagian dalam mungkin memerlukan kemasan sekunder. Ini menambah kos dan masa.
- Pemilihan bahan adalah terhad. Kebanyakan pengacuan putaran menggunakan polietilena—LLDPE, MDPE, HDPE. Bahan lain seperti nilon atau polipropilena boleh digunakan tetapi kurang biasa. Orang yang memerlukan plastik kejuruteraan seperti ABS, PC atau komposit bertetulang akan menghadapi masalah dengan proses ini.
- Kawalan ketebalan dinding kurang tepat berbanding pengacuan suntikan. Sasaran tiga milimeter mungkin berbeza sebanyak tambah atau tolak setengah milimeter. Untuk bahagian struktur, ini tidak mengapa. Untuk komponen ketepatan dengan toleransi yang ketat, ia tidak boleh diterima.
- Saiz bahagian mempunyai had praktikal. Acuan yang sangat besar memerlukan ketuhar dan ruang penyejuk yang sangat besar. Diameter sepuluh kaki adalah mungkin. Dua puluh kaki jarang berlaku dan mahal. Kebanyakan kilang memberi tumpuan kepada bahagian yang diukur dalam kaki, bukan meter. Apa-apa sahaja yang lebih besar akan menjadi projek kejuruteraan tersuai dengan kos yang sepadan.
Persamaan Antara Tiga Proses
Pada pandangan pertama, pengacuan suntikan, pengacuan mampatan dan pengacuan putaran kelihatan sama sekali berbeza. Mesin yang berbeza. Masa kitaran yang berbeza. Geometri bahagian yang berbeza. Tetapi gali lebih dalam. Kedua-duanya berkongsi empat ciri asas.
- Ketiga-tiga proses tersebut menggunakan acuan. Setiap bahagian plastik bermula dengan rongga. Acuan suntikan menggunakan alat tertutup dua bahagian. Acuan mampatan menggunakan acuan terbuka yang menutup di bawah tekanan. Acuan putaran menggunakan acuan berongga berbilang keping yang berputar. Bahan acuan berubah. Keluli, aluminium atau logam kepingan. Tujuannya tetap sama. Acuan menentukan bentuk akhir. Tanpanya, tiada satu pun daripada proses ini berfungsi sama sekali.
- Ketiga-tiganya memerlukan aplikasi haba. Plastik sejuk tidak mengalir. Ia tidak boleh berbentuk rongga. Acuan suntikan mencairkan bahan dalam tong sebelum suntikan. Acuan mampatan menggunakan haba melalui plat acuan semasa bahan dimampatkan. Acuan putaran memanaskan keseluruhan acuan dalam ketuhar semasa ia berputar. Kaedahnya berbeza. Keperluannya tidak berbeza. Haba tidak boleh dirundingkan merentasi ketiga-tiganya.
- Ketiga-tiganya termasuk fasa penyejukan. Plastik cair mesti memejal sebelum seseorang menanggalkan bahagian tersebut. Acuan suntikan menyejukkan bahagian di dalam acuan tertutup di bawah tekanan. Acuan mampatan membolehkan bahan menyejuk dan mengeras sementara mesin penekan kekal tertutup. Acuan putaran menggerakkan acuan panas ke ruang penyejukan khusus. Medium penyejukan berbeza-beza—udara, kabus air atau kadangkala minyak. Fiziknya tidak. Plastik mengeras apabila ia kehilangan tenaga haba. Setiap proses menghormati realiti itu.
- Ketiga-tiganya adalah kaedah pemprosesan polimer. Proses-proses ini membentuk polimer sintetik atau semula jadi. Termoplastik seperti polipropilena dan ABS. Termoset seperti fenolik dan epoksi. Elastomer seperti getah dan silikon. Setiap proses mengendalikan keluarga polimer tertentu dengan lebih baik daripada yang lain. Tetapi ketiga-tiganya wujud untuk mengubah bahan polimer mentah menjadi produk siap yang boleh digunakan. Ia bersaing dan saling melengkapi dalam kategori teknologi pembuatan yang sama dan lebih luas.
Persamaan ini penting kerana ia menjelaskan batasan apa yang boleh dicapai oleh pengacuan plastik. Perbezaannya terletak pada cara setiap kaedah menggunakan haba dan tekanan, bukan pada langkah asas itu sendiri.
Cara Memilih Proses Pengacuan yang Tepat
Pilihannya tertumpu kepada tiga soalan. Geometri sebahagian. Jenis bahan. Isipadu tahunan. Jawab soalan-soalan tersebut dengan jujur, dan proses yang betul akan menjadi jelas.
Berikut ialah rangka kerja keputusan mudah berdasarkan ringkasan di atas.
- Berjuta-juta bahagian kecil yang tepat→ Acuan suntikan. Fikirkan penutup botol, penyambung perubatan, bata LEGO. Kos perkakas yang tinggi. Kos setiap bahagian yang sangat rendah. Masa tunggu acuan yang panjang. Berbaloi hanya pada skala besar.
- Bahagian getah atau termoset yang besar, rata→ Acuan mampatan. Pad kekunci silikon, perumah elektrik, gasket. Kos perkakasan yang lebih rendah daripada suntikan. Kitaran yang lebih perlahan. Pemangkasan kilat diperlukan. Berfungsi dengan baik untuk komposit bertetulang gentian.
- Barangan besar, berongga, satu bahagian→ Acuan putaran. Kayak, tangki air, kon trafik. Proses tekanan rendah bermakna acuan murah. Masa kitaran yang sangat panjang. Permukaan dalaman kasar. Tiada lipit atau garisan kimpalan.
Nota Praktikal
Sesetengah bahagian sesuai dengan pelbagai proses. Penutup bulat yang mudah boleh dibentuk dengan cara mampatan, dibentuk dengan cara suntikan atau dibentuk dengan cara roto bergantung pada isipadu dan bahan. Orang ramai tidak boleh menganggap hanya satu proses yang berkesan. Dapatkan sebut harga. Jalankan nombor. Acuan termurah tidak selalunya bermaksud jumlah kos projek termurah. Sebaliknya, acuan yang paling mahal mungkin akan membayarnya sendiri dalam tempoh setahun jika isipadunya cukup tinggi.
Kerangka keputusan di atas menyediakan titik permulaan. Ia bukanlah peraturan universal. Tetapi bagi kebanyakan bahagian plastik yang dibuat oleh kebanyakan kilang, ia menunjukkan arah yang betul.

Mengenai NOBLE – Rakan Kongsi Pembuatan Plastik Anda yang Dipercayai
NOBLE ialah kilang pembuatan bahagian plastik khusus. Kami pakar dalam penyelesaian pengacuan berketepatan tinggi. Bukan hanya satu proses. Beberapa proses. Pelanggan datang kepada kami apabila mereka memerlukan kepakaran kejuruteraan, bukan sekadar kilang mesin. Kami menawarkan perkhidmatan kepada industri yang terdiri daripada barangan pengguna hinggalah peranti perubatan. Benang merahnya ialah kualiti. Kualiti yang konsisten, boleh diukur dan didokumenkan.
Keupayaan Pemprosesan Teras Kami
Pembentukan Suntikan
Kami menjalankan kerja-kerja volum tinggi untuk bahagian yang kompleks dengan toleransi yang ketat. Acuan berbilang rongga mengurangkan kos setiap bahagian. Pelanggan mendapat lebih banyak bahagian setiap kitaran. Penyelenggaraan perkakas dalaman memastikan acuan terus berfungsi. Operasi sekunder seperti pengacuan sisipan dan pengacuan berlebihan berlaku di lantai yang sama.
Pengacuan Mampatan
Inilah keupayaan kami untuk bahan termoset. Fenolik, epoksi, melamin. Pengedap dan gasket getah. Komponen elektrik besar yang memerlukan rintangan haba. Kami juga mempunyai kepakaran dalam komposit bertetulang gentian. Gentian kaca atau karbon yang panjang kekal utuh dalam pengacuan mampatan.
Pemodelan Putaran
Bahagian yang besar, berongga dan lancar adalah kepakaran kami di sini. Tangki air. Bekas industri. Tong pertanian. Pelaburan perkakas adalah rendah berbanding pengacuan suntikan. Ketebalan dinding kekal seragam. Tiada garisan kimpalan. Tiada pemasangan berbilang bahagian.
Keupayaan Tambahan
Prototaip untuk pengesahan reka bentuk. Pemesinan CNC untuk ciri-ciri sekunder. Kemasan dan pemasangan . Pembungkusan dan logistik. Pelanggan tidak perlu menguruskan lima vendor yang berbeza. Kami mengendalikan rantaian penuh daripada bahan mentah hingga produk sedia untuk dihantar.
Pensijilan – Kualiti Yang Boleh Anda Percayai
ISO 9001:2015 ISO 9001:2015
Sistem pengurusan kualiti kami memenuhi keperluan pelanggan dan kawal selia secara konsisten. Penambahbaikan berterusan bukanlah slogan. Ia diterapkan dalam setiap proses. Jejak audit wujud. Tindakan pembetulan didokumenkan. Tiada apa yang terlepas tanpa semakan.
ISO 13485:2016 ISO 13485:2016
Ini adalah piawaian global untuk pembuatan peranti perubatan. Pengurusan risiko yang ketat. Pematuhan kawal selia. Keselamatan produk dari reka bentuk hingga pengeluaran. Bukan semua kilang memegang pensijilan ini. Kami memegangnya.
Mengapa Perlu Bekerjasama dengan NOBLE?
- Sokongan hujung ke hujung. Kami membantu dalam pemilihan bahan. Kami membantu dalam reka bentuk acuan. Kami mengendalikan pengeluaran dan logistik. Satu titik hubungan. Tiada saling tuding jari antara vendor.
- Jaminan kualiti. Pemeriksaan dalam proses mengesan isu lebih awal. Pelaporan dimensi memberikan bukti. Kebolehkesanan bahan sepenuhnya bermakna setiap bahagian boleh dikesan kembali kepada sijil bahan mentahnya.
- Perintis volum rendah dijalankan untuk ujian klinikal atau ujian pasaran. Pengeluaran besar-besaran volum tinggi untuk produk yang mantap. Kami bertukar antara suntikan, mampatan dan pengacuan putaran mengikut keperluan bahagian. Pelanggan tidak memerlukan tiga pembekal yang berbeza.
- Keyakinan pengawalseliaan. Pensijilan ISO kami mengurangkan risiko untuk rantaian bekalan. Juruaudit melihat pensijilan dan beralih kepada soalan lain. Orang yang bertanggungjawab untuk hal ehwal kualiti dan kawal selia boleh tidur lebih lena mengetahui NOBLE berada dalam senarai vendor.
Soalan Lazim
Proses pengacuan yang manakah paling murah untuk pengeluaran volum rendah?
Acuan putaran. Acuan ini murah. Logam kepingan atau aluminium tuangan. Keluli berkekuatan tinggi tidak diperlukan. Tekanan rendah bermakna pembinaan lebih mudah.
Bolehkah anda membuat bahagian berongga dengan pengacuan suntikan?
Ya, tetapi dengan sedikit peringatan. Acuan suntikan berbantukan gas menggunakan nitrogen untuk mencipta saluran berongga. Teknik teras keluar menggunakan pin boleh tarik balik untuk menanggalkan bahan daripada bahagian tebal. Kedua-dua kaedah menambah kerumitan dan kos pada alat tersebut. Untuk bahagian yang benar-benar berongga dan lancar—fikirkan tangki air atau kayak—acuan putaran adalah pilihan yang lebih baik.
Adakah pengacuan mampatan hanya untuk termoset?
Terutamanya, tetapi bukan secara eksklusif. Termoset seperti fenolik, epoksi dan melamin adalah bahan yang paling biasa. Ia mengeras di bawah haba dan tekanan. Tindak balas tidak dapat dipulihkan. Walau bagaimanapun, sesetengah termoplastik juga berfungsi dengan pengacuan mampatan. Polietilena berat molekul ultra tinggi adalah contoh yang baik. UHMWPE tidak mengalir dengan baik dalam laras suntikan. Pengacuan mampatan membentuknya menjadi kepingan, rod dan bahagian ringkas.
Proses yang manakah menghasilkan bahagian yang paling kuat?
Acuan suntikan secara amnya menghasilkan kekuatan dan ketepatan tertinggi untuk termoplastik yang tidak diisi. Suhu lebur yang konsisten. Tekanan pembungkusan yang tinggi. Bahagian yang padat dan bebas lompang. Walau bagaimanapun, acuan mampatan adalah lebih baik untuk komposit yang diperkukuh gentian. Gentian kaca atau karbon yang panjang kekal utuh kerana tiada tindakan skru untuk memecahkannya. Bahagian yang terhasil mempunyai kekakuan dan rintangan hentaman yang unggul. Untuk aplikasi struktur dengan tetulang gentian berterusan, acuan mampatan mengatasi acuan suntikan setiap masa.







