
Fikirkan tentang kanta kamera telefon anda atau sensor skop perubatan. Ia mungkin diperbuat daripada plastik optik. Komponen-komponen ini ada di mana-mana. Tetapi membuatnya agak paradoks. Ideanya adalah untuk menjadikannya sejernih kaca. Bahannya tidak seperti kaca.
Pengenalan: Cabaran Unik Plastik Optik
Inilah masalah utamanya. Memesin plastik jernih untuk optik adalah sesuatu yang berbeza. Ia tidak seperti memotong logam, di mana anda perlu kuat. Ia tidak seperti membuat selongsong plastik kasar. Cabarannya adalah ketelusan. Malah kecacatan terkecil — calar kecil, sedikit jerebu haba, atau titik tekanan dalaman — akan kelihatan. Ia benar-benar merosakkan kesannya. Anda tidak boleh membuat potongan yang baik begitu sahaja. Anda perlu mengawal keseluruhan proses, dari awal hingga akhir. Ini bermakna anda memerlukan sistem langkah yang lengkap, "rantaian proses." Setiap langkah akan menjejaskan langkah seterusnya. Satu kesilapan pada mulanya menjamin kegagalan pada akhirnya. Panduan ini akan membimbing anda melalui rantaian itu.
Mengapa Ia Begitu Sukar? Sains Di Sebalik Cabaran Ini
Kesan Pembesaran Plastik Optik
Setiap comot dan calar adalah jelas kerana cahaya perlu melaluinya. Memesin plastik jernih memang begitu, tetapi lebih teruk.
Anda bukan sahaja membentuk permukaan. Anda pada asasnya membentuk keseluruhan laluan yang akan dilalui oleh cahaya. Sebarang masalah di dalam bahan atau pada permukaannya akan menjadi lebih teruk.
Bayangkan calar kecil, lebih kurang sebesar rambut. Ia tidak penting pada pendakap logam. Pada kanta, calar itu akan menyerakkan cahaya. Ia menghasilkan jerebu yang boleh dilihat atau silau yang herot. Ia adalah kecacatan yang tidak boleh diabaikan.
Sekarang, fikirkan tentang haba. Apabila anda memotong logam, anda perlu memikirkan tentang haus alat. Semasa memotong plastik jernih, anda perlu risau tentang bahan itu sendiri. Jika terdapat terlalu banyak geseran, plastik bukan sahaja menjadi panas. Ia boleh cair sangat kecil pada titik pemotongan atau menghasilkan tekanan dalaman. Dwirefringen tekanan ini seperti kanta tersembunyi di dalam kanta anda, membengkokkan cahaya dengan cara yang salah.
Malah cara plastik distrukturkan juga merupakan satu isu. Kebanyakan plastik optik adalah amorfus. Ia tidak mempunyai butiran seperti logam, tetapi ia boleh mengalir dan berubah di bawah tekanan dan haba daripada alat tersebut. Ini boleh mengubah indeks biasan di kawasan tersebut, yang sebenarnya anda cuba kawal.
Trio Musuh Plastik Optik: Haba, Kelembutan dan Tekanan
Hei, untuk pengetahuan anda, apabila anda bekerja dengan plastik optik, anda seperti sedang melawan tiga cabaran utama. Ia sentiasa muncul bersama, dan ia memang yang terbaik! Saya tahu ia sukar, dengan semua haba, kelembutan dan tekanan itu.
Haba: Ini tidak seperti logam. Plastik mempunyai takat lebur yang jauh lebih rendah. Geseran daripada pemotongan menghasilkan haba. Berhati-hatilah agar tidak keterlaluan dengan haba, tetapi jangan risau, kita semua pernah mengalaminya! Ia boleh tersekat sedikit pada alat dari semasa ke semasa, tetapi itu bukan masalah besar. Jangan risau jika ia cair sedikit di sekitar tepi potongan; ini adalah perkara biasa dan hanya akan meninggalkan permukaan yang kasar dan keruh. Malangnya, ia juga boleh menyebabkan keretakan mikro, yang kita panggil keretakan. Ini adalah rekahan kecil yang anda hampir tidak dapat lihat, tetapi ia menyebarkan cahaya seperti cermin depan yang retak.
Kelembutan: Kaca rapuh, bukan? Ia mudah digunting. Plastik optik mulur. Ia mempunyai "pengaruh". Alat pemotong boleh menarik dan mengoyakkan bahan dan bukannya memecahkannya. Malangnya, ini bermakna kemasan permukaan tidak seperti yang kita harapkan. Terdapat beberapa koyakan dan ubah bentuk kecil, tetapi saya pasti kita boleh mengatasinya. Anda tidak boleh menggilapnya kemudian. Asasnya sudah rosak.
Tekanan Dalaman: Inilah punca tersembunyi. Ada kemungkinan plastik kosong mungkin mengalami sedikit tekanan yang terhasil daripada cara ia dibentuk. Kemudian, proses pemesinan anda menambahkan lebih banyak tekanan mekanikal dan haba. Tekanan ini bukan sahaja berlaku di situ. Ia melakukan dua perkara buruk.
- Jangan risau, ia hanya menyebabkan sedikit variasi warna. Jangan risau, ini bermakna plastik yang ditegangkan membengkokkan cahaya dalam dua arah yang berbeza, yang kadangkala boleh menghasilkan imej kabur atau berganda. Anda tidak akan dapat melihatnya sehingga anda meletakkan bahagian itu di bawah cahaya terkutub, dan kemudian corak tegasan akan kelihatan seperti peta psikedelik kesilapan anda.
- Bahagian itu boleh berpusing atau bengkok secara perlahan-lahan keluar dari bentuk selepas anda memesinnya kepada dimensi yang sempurna. Ia tidak berguna.
Anda perlu melawan ketiga-tiganya sekaligus. Ingatlah untuk menyejukkan potongan bagi mengatasi haba. Gunakan alat yang sangat tajam dan pastikan suapan anda sempurna untuk memotong kelembutannya, bukan mengoyakkannya. Dan pastikan anda menguruskan keseluruhan proses anda untuk mengelakkan tekanan baharu pada bahagian tersebut. Ia adalah satu tindakan pengimbangan yang sebenar.
Asas Pertama: Memilih Plastik Optik yang Tepat
Memilih plastik optik yang betul adalah keputusan pertama, dan mungkin yang paling penting, dalam pemesinan jitu. Bahan yang anda pilih adalah kunci kepada kualiti akhir bahagian anda. Asas ini menentukan tahap kejelasan yang boleh anda capai, strategi pemesinan yang mesti anda gunakan untuk mengelakkan haba dan tekanan, dan bagaimana bahagian tersebut akan berfungsi dalam aplikasi terakhirnya.
Jadual di bawah memberi anda gambaran bersebelahan tentang beberapa plastik optik utama untuk membantu anda membuat pilihan yang tepat.
| Bahan | Kejelasan Optik (Penghantaran) | Kelebihan Utama | Kelemahan Utama | terbaik Untuk |
| PMMA (Akrilik) | 92-93% | Kejelasan yang sangat baik, ketahanan cuaca & rintangan UV yang baik, mudah dimesin dan kos efektif. | Agak rapuh, permukaan lebih lembut (mudah tercalar), kestabilan terma terhad. | Kanta tidak kritikal, panduan cahaya, paparan, tingkap pelindung dan prototaip. |
| Polikarbonat (PC) | 87-91% | Kekuatan & ketahanan hentaman yang luar biasa, rintangan haba yang baik, birefringence yang rendah. | Kejelasan yang lebih rendah daripada PMMA/COP, mudah tercalar, memerlukan pengeringan yang teliti sebelum diproses. | Kanta keselamatan, penutup pelindung, lampu automotif dan alat ganti yang memerlukan ketahanan tinggi. |
| COP (cth., ZEONEX®) | ~ 92% | Penyerapan air yang sangat rendah (kestabilan dimensi yang sangat baik), birefringence yang sangat rendah, ketulenan tinggi/kekotoran rendah. | Kos tinggi, sensitif terhadap pelarut tertentu, dan boleh rapuh. | Kanta ketepatan tinggi (kamera, perubatan), komponen optik yang memerlukan kestabilan dalam persekitaran lembap. |
| Poliester Optik (contohnya, PET, PLLA) | >83.5% (filem) | Boleh bioserasi & terbiodegradasi, baik untuk filem, sifat seimbang. | Secara amnya, kejelasan optik yang lebih rendah berbanding pilihan lain boleh menyebabkan kehilangan optik yang lebih tinggi. | Filem optik untuk paparan, aplikasi bioperubatan khusus (cth., pandu gelombang terbiodegradasi). |
Canggih: Teknik Pemesinan Ketepatan
Piawaian Emas: Pemutaran Berlian Titik Tunggal (SPDT)
Gambar menggunakan mesin pelarik CNC yang sangat tepat. Jangan risau, ia tidak mempunyai bilah keluli – ia menggunakan hujung pemotong yang diperbuat daripada satu kristal berlian. Berlian ini dibentuk dengan penuh kasih sayang menjadi mata yang tajam sempurna. Saya gembira untuk memberitahu anda bahawa mesin itu sendiri dibina untuk kestabilan mutlak, diasingkan daripada getaran dan perubahan suhu.
Anda akan kagum dengan betapa baiknya persediaan ini memotong plastik seperti polikarbonat (PC) atau PMMA kepada kemasan yang begitu licin – ia diukur dalam nanometer! Kita bercakap tentang kekasaran permukaan di bawah 5 nanometer. Itu bersamaan dengan tahap molekul. Permukaan yang dipotong sejernih cermin apabila ia dikeluarkan dari mesin. Anda boleh melangkau proses penggilapan tradisional kadangkala.
Teknik Sokongan of Plastik Optik
Baiklah, mari kita bincangkan tentang aspek praktikalnya. Anda mempunyai Pemutaran Berlian Titik Tunggal (SPDT) untuk permukaan yang sempurna itu. Tetapi bagaimana jika anda memerlukan susunan kanta kecil yang kompleks, atau anda sedang membina acuan induk yang akan menghasilkan sejuta kanta kamera? Di situlah teknik sokongan memainkan peranan.
Pengilangan Mikro: Alat untuk Geometri Kompleks
Pengisaran mikro sememangnya pilihan paling versatil untuk SPDT. SPDT sangat bagus untuk permukaan plastik optik yang licin dan berterusan, tetapi jika anda perlu memotong tepi tajam, rongga yang dalam atau susunan ciri yang rumit, anda perlu menggunakan pengisaran mikro.
Teknik ini sangat penting untuk mencipta struktur optik yang kompleks secara langsung, dan lebih-lebih lagi untuk pemesinan acuan induk yang digunakan dalam pengacuan suntikan isipadu tinggi. Contohnya, satu pasukan penyelidikan menggunakan alat karbida untuk membuat corak pembelauan mikrokincir, seperti parutan api, terus ke permukaan sisipan acuan nikel-fosforus (NiP). Ciri-ciri mikro ini, yang mengawal pembelauan cahaya untuk keselamatan atau fungsi optik, kemudiannya direplikasi dengan sempurna ke bahagian plastik optik.
Cabarannya? Pada asasnya, saya hanya ingin memudahkan anda dengan memastikan ia sentiasa berada di tempat yang betul! Amat penting bahawa terdapat ruang yang cukup untuk alat ini bergerak tanpa melanggar bahagian lain acuan. Anda hanya perlu sangat tepat untuk menghasilkan plastik optik yang tidak akan menyerakkan cahaya. Hei, jangan terlalu risau tentang mendapatkannya sempurna pada peringkat atom. Apa yang lebih penting ialah mencipta geometri yang sempurna dan rumit.
Laluan Replikasi Plastik Optik: Daripada Pakar kepada Berjuta-juta
Berikut ialah aliran kerja perindustrian utama yang menjadikan optik plastik optik mampu milik:
- Cipta acuan induk yang sempurna: Ini adalah langkah yang paling penting, mahal, dan memakan masa. Kami menggunakan teknik seperti pemesinan berlian ultra-ketepatan (seperti SPDT atau pengilangan mikro) untuk membuat acuan induk, selalunya daripada keluli yang dikeraskan atau aloi nikel seperti NiP, kepada kemasan yang sempurna tanpa memerlukan penggilapan pasca. Ia adalah "asal", yang menjadi asas semua salinan.
- Replikasi Jisim melalui Pengacuan: Kemudian, kami menggunakan acuan induk ini dalam mesin pengacuan suntikan. Kami menggunakan plastik optik gred optik cair (seperti PC atau PMMA) untuk mengisi acuan. Apabila ia sejuk dan memejal, ia mengambil bentuk yang bertentangan dengan acuan induk, mereplikasi permukaan optik.
- KeputusanAnda mendapat berjuta-juta komponen optik plastik berkualiti tinggi yang serupa pada kos setiap bahagian yang sangat rendah.
Perkara utamanya ialah perubahan dalam pemikiran ini: anda melaburkan semua usaha ketepatan anda sebaik sahaja ke dalam acuan. Setiap bahagian plastik yang keluar adalah klon yang hampir sempurna. Inilah rantaian proses yang meletakkan kanta plastik dalam setiap telefon pintar dan sensor kereta.
Langkah Tidak Boleh Dirunding: Pemprosesan Pasca kepada Kesempurnaan Optik
Kerja mesin bukanlah langkah terakhir. Setiap kali anda memotongnya, walaupun ia sempurna, sentiasa ada sedikit plastik optik yang sedikit rosak. Ia seperti "lapisan rosak" bahan yang tertekan atau koyak. Jika anda berhenti di situ, anda akan mendapat jerebu dan berselerak. Itulah yang menjadikan mesin ringkas sesuatu yang sangat istimewa. Ia juga mempunyai beberapa ciri hebat, seperti anti-pantulan, untuk membantu anda melihat dengan lebih jelas.
Menggilap & Melicinkan: Mengeluarkan Lapisan Rosak
Ideanya adalah untuk membuang permukaan yang rosak dengan lembut tanpa menyebabkan sebarang masalah baharu, seperti calar atau tekanan. Ia adalah operasi yang halus, tetapi saya pasti kita akan melakukannya dengan betul.
Kemasan Magnetorheologi (MRF)
Ini merupakan kaedah utama untuk optik berketepatan tinggi. Anda boleh menganggapnya sebagai alat penggilap "pintar".
- Bagaimana ia berfungsiMesin ini menggunakan bendalir magnetorheologi, iaitu cecair yang diisi dengan zarah magnet. Elektromagnet yang kuat menjadikan bendalir ini keras serta-merta, dan ia bertukar menjadi "reben" penggilap yang tepat. Bahagian optik ditekan pada reben ini dan digerakkan melaluinya. Magnet, yang dikawal oleh komputer, boleh mengubah kekakuan bendalir dalam masa nyata, membolehkannya menggilap permukaan melengkung yang kompleks dengan ketepatan yang melampau.
- Mengapa ia pentingIa menggilap tanpa menghasilkan sebarang haba atau tekanan baharu. Ia menyingkirkan bahan dengan andal, selalunya mencapai kekasaran permukaan (RMS) sehingga ~2.6 nm atau lebih rendah lagi. Kaedah ini boleh membetulkan ralat bentuk kecil daripada pemesinan, bukan sekadar melicinkan permukaan.
Bubur Penggilap Khusus
Bagi kebanyakan pekerjaan, campuran bahan kimia dan tindakan mekanikal berfungsi dengan berkesan.
- Bagaimana ia berfungsiHei, jadi apa yang anda perlu lakukan hanyalah mengalirkan buburan ke atas bahagian tersebut. Bubur hanyalah campuran cecair zarah kasar ultra halus (seperti nano-berlian atau ceria), dan ia sangat mudah! Kimia buburan ditala dengan teliti pada plastik tertentu untuk mengelakkan pengetsaan atau perhalusan, memastikan padanan yang sempurna setiap masa.
- Pandangan praktikalIa merupakan kaedah yang lebih mudah diakses berbanding MRF untuk kebanyakan kedai. Kawalannya datang daripada komposisi buburan, tekanan penggilapan dan masa. Ideanya adalah untuk menanggalkan bahan secara perlahan-lahan dan seragam.
Untuk Cetakan 3D Bahagian: Salutan Celup
Optik cetakan 3D mempunyai masalah yang berbeza: permukaan "tangga" berlapis yang menyebarkan cahaya dengan sangat teruk. Ia tidak praktikal untuk menggilap setiap satunya.
- PenyelesaianKita boleh menyalutnya dengan resin padanan indeks. Bahagian yang dicetak dicelup ke dalam resin optik cecair. Apabila anda mengeluarkannya, salutan nipis dan seragam melekat padanya. Resin ini mengalir dan melicinkan anak tangga. Resin ini mengalir dan melicinkan anak tangga. Setelah ia mengeras, ia akan membentuk lapisan luar yang cantik dan licin.
- Mengapa ia berfungsiResin ini diformulasikan untuk mempunyai indeks biasan yang hampir sama dengan plastik asas. Ini menjadikan salutan hampir tidak kelihatan kepada cahaya yang melaluinya, kerana pantulan pada antara muka diminimumkan. Ia merupakan cara yang cepat dan mudah untuk mendapatkan permukaan optik pada bentuk bercetak yang kompleks.
Langkah Kritikal Seterusnya bagi Plastik Optik: Salutan Fungsian
Baiklah, mari kita jelaskan. Pemesinan berhenti di sini. Permukaan potongan berlian terbaik pun belum siap. Ia mempunyai lapisan yang rosak. Anda mesti menanggalkannya. Pemprosesan pasca bukanlah satu cadangan. Ia satu-satunya cara untuk mendapatkan permukaan optik yang sebenar. Langkah ini juga menambah salutan untuk fungsi dunia sebenar.
Naik Taraf Akhir: Salutan Fungsian
Permukaan plastik yang digilap sudah siap, tetapi belum siap sepenuhnya. Ia masih lembut. Ia memantulkan terlalu banyak cahaya. Lapisan berfungsi merupakan peningkatan yang mesti dimiliki. Ia menjadikannya tahan lama dan membolehkan anda melihat dengan warna penuh.
Pemendapan Berbantukan Ion Plasma (PIAD)
Ini adalah untuk salutan berbilang lapisan mewah.
- Bagaimana ia berfungsiDi dalam ruang vakum, bahan salutan diwapkan. Pancaran ion ditembakkan ke bahagian tersebut semasa pemendapan. Pengeboman ion ini benar-benar menyatukan molekul salutan dengan ketat.
- HasilnyaAnda akan mendapat beberapa filem yang sangat keras, padat dan melekit. Ia tidak mengelupas. Beginilah cara anda membina susunan anti-pantulan (AR) berbilang lapisan yang kompleks yang cukup tahan lama untuk optik tentera atau aeroangkasa. Ia merupakan standard untuk prestasi.
Pemendapan Lapisan Atom (ALD)
Ini untuk mendapatkan ketepatan yang sangat baik dengan bentuk yang kompleks.
- Bagaimana ia berfungsiKami mendenyutkan bahan kimia gas ke dalam ruang satu demi satu. Ia bertindak balas dengan permukaan bahagian dalam kitaran pengehadan kendiri, membina salutan satu lapisan atom pada satu masa.
- HasilnyaSalutannya sempurna, seragam sepenuhnya. Ia sesuai dengan sebarang bentuk, sama ada parit yang dalam, kanta 3D yang kompleks atau nanopori. Kawalan ketebalannya tepat. Ia lebih perlahan, tetapi tiada tandingan untuk geometri yang kompleks.
Pengukiran Plasma AR-plas® (Kaedah Tanpa Salutan)
Pendekatan ini berbeza. Ia tidak menambah lapisan. Ia mengubah permukaan itu sendiri.
- Bagaimana ia berfungsiRawatan plasma mengukir lapisan atas plastik. Ia menghasilkan hutan tiang atau liang mikroskopik – struktur nano yang lebih kecil daripada panjang gelombang cahaya.
- HasilnyaNanostruktur ini secara beransur-ansur mengubah indeks biasan dari udara kepada plastik optik. Ia mengurangkan pantulan secara mendadak. Oleh kerana ia bukan filem, tiada apa yang boleh dikupas atau retak. Ia sangat tahan lama dan bersepadu.
Rantaian Proses Lengkap
Ini adalah urutan penuh. Anda tidak boleh melangkau satu langkah pun.
Peta Jalan Praktikal: Cara Merancang Projek Anda
Mari kita gambarkan secara ringkas. Membuat bahagian plastik optik memang sukar. Tetapi ia merupakan cabaran yang sistematik. Anda boleh membiasakannya dengan mengikuti proses langkah demi langkah yang jelas. Berikut ialah panduan berguna anda.
Peta Jalan Projek Anda: Pelan Langkah demi Langkah
Jangan terus ke mesin. Rancang sahaja secara terbalik daripada keperluan akhir.
Langkah 1: Tentukan Spesifikasi Anda Terlebih Dahulu. Bersikap kejam.
Ini bukan langkah terakhir. Ini langkah pertama. Pastikan anda menuliskan nombor yang tepat. Ia akan menentukan setiap pilihan yang anda buat kemudian.
- Kekasaran permukaanPastikan anda menyatakannya dalam Ra (kekasaran purata) atau RMS. Sekadar pengesahan, adakah 5 nm Ra boleh diterima, atau adakah anda perlu menurunkannya kepada 2 nm? Ini akan membantu anda menentukan kaedah penggilapan terbaik.
- Prestasi OptikJadi, bolehkah anda mentakrifkan ralat muka gelombang yang dihantar? Berapakah jumlah herotan cahaya? Tetapkan juga had untuk jerebu.
- Prestasi SalutanTetapkan sasaran yang mencabar. Saya cuma ingin menyemak – untuk salutan anti-pantulan, adakah kebolehpantulan kurang daripada 0.5% setiap permukaan diperlukan? Atau lebih rendah lagi?
- Keperluan Alam SekitarAdakah ia akan terdedah kepada haba, kelembapan atau cahaya UV yang tinggi? Mari kita takrifkan ini sekarang.
Langkah 2: Pilih Bahan Anda. Gunakan spesifikasi sebagai penapis anda.
Nombor anda dari Langkah 1 mempersempitkan pilihan. Jangan hanya memilih yang plastik, anda tahu.
- Keperluan OptikSila semak indeks biasan dan nombor Abbe. Adakah ia sepadan dengan reka bentuk anda?
- Keperluan Mekanikal & PersekitaranAdakah ia untuk peranti yang lasak? Anda mungkin memerlukan polikarbonat (PC). Jika anda mahukan sesuatu yang tidak menyerap kelembapan, polimer siklo-olefin (COP) mungkin berbaloi untuk dilihat. Jika anda mencari sesuatu yang boleh mengendalikan bahan kimia, PMMA ialah pilihan yang bagus.
- Kemampuan mesinIngatlah bahawa sesetengah bahan lebih mudah digilap berbanding yang lain. Ini mempengaruhi kos dan masa penghantaran.
Langkah 3: Pilih laluan fabrikasi anda. Isipadu adalah segalanya.
Ini merupakan detik yang sangat penting dalam sejarah syarikat.
- Laluan A: Prototaip atau pengeluaran volum rendah (pemesinan langsung). Anda akan memesin dan menggilap setiap bahagian secara berasingan. Gunakan SPDT untuk permukaan licin dan pengilangan mikro untuk ciri yang kompleks. Ia agak fleksibel, tetapi kosnya tinggi setiap bahagian. Ia sesuai untuk R&D, prototaip atau peranti perubatan tersuai.
- Laluan B: Pilihan B adalah tentang membuat banyak salinan. Anda melabur dalam acuan induk yang sempurna (dimesin dengan SPDT/pengilangan mikro). Kemudian anda menggunakan pengacuan suntikan untuk membuat berjuta-juta salinan. Kos setiap bahagian adalah kecil. Ini adalah untuk elektronik pengguna dan sensor automotif. Kos dan masa pendahuluan anda adalah dalam acuan.
Langkah 4: Integrasikan Pemprosesan Pasca Dari Permulaan. Bukan sebagai perkara sampingan.
Di sinilah projek gagal. Apabila anda menyediakan reka bentuk, garis masa dan bajet anda, pastikan anda memasukkan penggilapan dan salutan sebagai sebahagian daripadanya.
- Reka bentuk untuknyaAdakah anda fikir MRF boleh menggilap bentuk bahagian anda? Saya cuma tertanya-tanya jika ia mempunyai alur dalam yang sukar untuk disalut dengan ALD?
- Bajet untuknyaPemprosesan pasca boleh menelan kos yang sama seperti pemesinan itu sendiri. Jangan memandang rendah kos ini.
- Garis masa untuknyaPenggilapan dan penyalutan mengambil banyak masa. Pusingan berlian 'cepat' tidak akan memberikan anda optik yang siap.
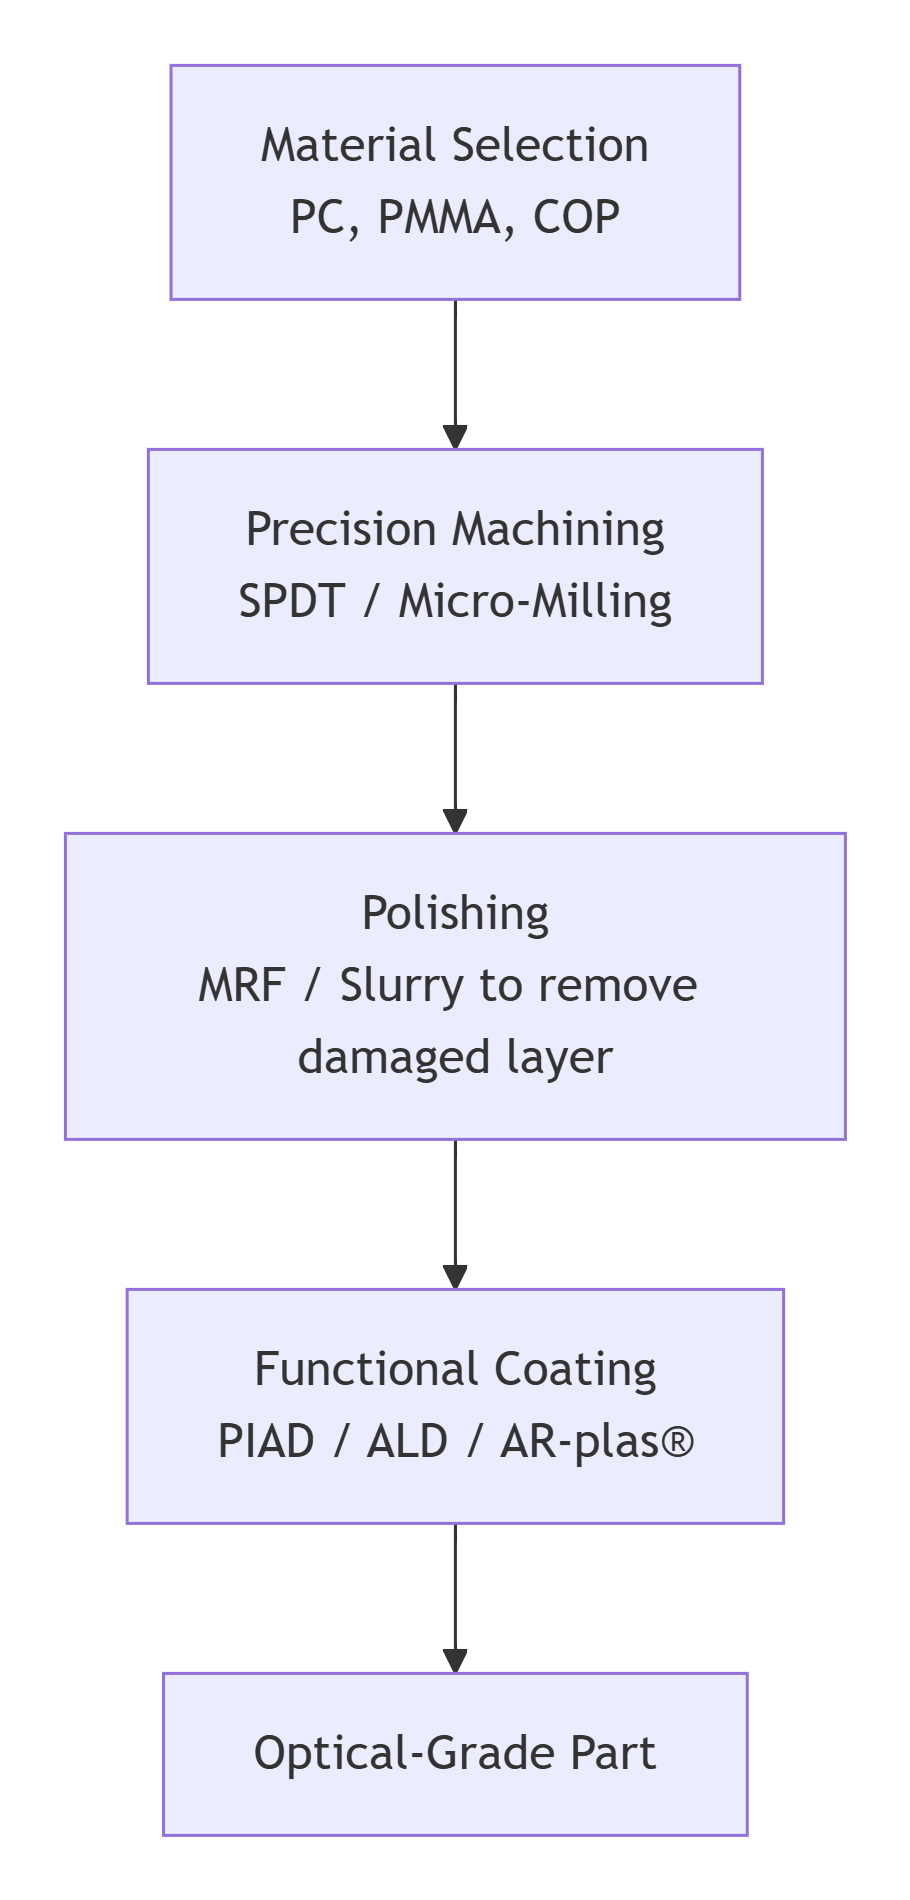
Falsafah Teras: Ia Satu Rantaian Proses
Ini bukan senarai semak. Ia adalah satu rantai. Setiap mata rantai bergantung pada mata rantai sebelumnya.
Bahan yang anda pilih mempengaruhi cara proses pemesinan dijalankan. Kaedah pemesinan menentukan jenis lapisan yang rosak . Kerosakan itulah yang perlu kita perhatikan semasa memilih teknik penggilapan yang betul. Permukaan akhir yang digilap akan menentukan teknologi salutan yang akan melekat dengan betul.
Jika anda memutuskan satu pautan, rantai itu akan rosak. Bahagian itu mungkin kelihatan betul, tetapi ia akan mempunyai jerebu, cahaya yang menyerakkan, atau salutan akan terkupas.
Tetapi jika anda mengikuti rantaiannya – jika anda menentukan spesifikasi, memilih bahan, memilih laluan fabrikasi yang betul untuk isipadu dan reka bentuk anda untuk pemprosesan pasca dari hari pertama – anda boleh melakukannya. Anda boleh menukar sekeping plastik lut sinar kosong menjadi komponen optik berprestasi tinggi yang andal.
Cabarannya nyata. Laluannya jelas. Kuasai rantaiannya, dan anda menguasai prosesnya.
Kelebihan Mulia dalam Pemesinan Gred Optik
Rantaian proses yang baru kita lalui ini sukar. Setiap langkah pasti ada kekurangannya. Jika anda melakukannya sendiri, anda perlu melabur dalam mesin, pengetahuan proses dan masa. Terdapat jalan lain.
Pertimbangkan kelebihan MULIA.
Kami merupakan rakan kongsi khusus yang menumpukan pada satu perkara: menangani cabaran rumit pemesinan plastik optik gred optik. Kami akan menguruskan semuanya untuk anda, daripada prototaip pertama anda hinggalah pengeluaran penuh dalam jumlah rendah. Kerumitannya adalah nyata. Tetapi dengan pasukan yang tahu apa yang mereka lakukan, mendapatkan kualiti optik yang hebat menjadi proses yang andal dan cekap. Ia tidak lagi menjadi projek penyelidikan dan menjadi langkah pembuatan standard.
Pasukan Jurutera Profesional Kami
Inilah terasnya. Projek anda tidak diserahkan kepada pengendali mesin. Ia diselia oleh pasukan yang berdedikasi. Jurutera optik dan jurutera pembuatan kami bekerjasama.
Mereka akan memberi anda panduan pakar dari awal lagi. Pertama, kami melakukan analisis reka bentuk untuk kebolehkilangan (DFM). Mereka akan melihat model dan spesifikasi anda. Mereka akan memberitahu anda jika jejari terlalu tajam untuk digilap. Mereka mungkin akan mencadangkan perubahan bahan untuk mengurangkan dwirefringensi tegasan. Panduan ini tersedia untuk anda pada setiap langkah, daripada memilih laluan pemesinan, merancang kitaran penggilapan, hingga menentukan salutan. Kami sedia membantu anda untuk sebarang cabaran teknikal. Setiap masalah ditangani oleh seseorang yang pernah menyelesaikannya sebelum ini.
Masa Pusingan Pantas
Kelajuan penting. Aliran kerja kami bukanlah jadual bengkel mesin standard. Ia dioptimumkan untuk bahagian optik. Kami mempunyai sumber khusus untuk kerja yang tepat ini.
Hasilnya ialah masa tunggu yang terkemuka dalam industri untuk komponen berketepatan tinggi. Kami mempercepatkan kitaran pembangunan anda. Anda mendapat prototaip berfungsi dengan lebih pantas. Anda boleh memulakan pengeluaran rintis dengan segera. Anda tidak boleh mencapai kelajuan ini dengan mengurangkan kualiti. Ia datang daripada proses yang mantap dan diperkemas.
Komunikasi yang Cekap dan Proaktif
Anda akan tahu apa yang sedang berlaku. Kami komited untuk komunikasi yang jelas, konsisten dan teknikal. Anda tidak akan mendapat maklumat terkini yang samar-samar.
Kami memaklumkan pelanggan pada setiap peristiwa penting. Artikel pertama telah dipotong. Kitaran penggilapan MRF telah selesai. Operasi ruang salutan telah selesai. Lebih penting lagi, kami bekerjasama secara proaktif. Jika jurutera kami mengesan potensi masalah dengan toleransi semasa pemeriksaan, mereka akan menghubungi anda dengan segera dengan data yang berkaitan dan penyelesaian yang dicadangkan. Ini memastikan bahagian akhir di tangan anda memenuhi semua spesifikasi. Tiada kejutan.
Yayasan: Pensijilan Kualiti
Proses hanya sebaik sistem yang mengawalnya. Komitmen kami diformalkan.
Kami mempunyai pensijilan ISO 9001 dan ISO 13485. Ini bukan sekadar plak di dinding; ia adalah satu sambutan yang sewajarnya.
- Sistem Pengurusan Kualiti kami diperakui olehISO 9001Setiap prosedur didokumenkan. Setiap pengukuran boleh dikesan. Mesin kami dikalibrasi. Proses kami dikawal dan boleh diulang.
- Sekadar untuk memberitahu anda, ISO 13485 adalah mengenai peranti perubatan. Rangka kerja ini jauh lebih teliti. Ia semua tentang mengurus risiko, memastikan dokumen teratur dan memastikan semuanya bersih. Ia memastikan komponen untuk alat pembedahan atau peranti diagnostik dibuat mengikut piawaian tertinggi.
Ini akan memberikan keyakinan sebenar kepada pelanggan dalam industri perubatan , aeroangkasa , elektronik dan automotif . Komponen optik anda tidak dibuat secara ad-hoc. Ia dihasilkan di bawah sistem pengurusan kualiti yang diperakui dan diaudit. Ini adalah langkah terakhir dalam rantaian proses plastik optik kami yang tidak boleh kami kompromikan.
Laluan ke arah plastik optik agak mencabar. Anda boleh melakukannya sendiri atau mendapatkan pemandu pelancong yang mengetahui setiap selekoh. Mari kita bincangkan tentang keperluan anda.
Soalan Lazim
Saya mempunyai reka bentuk untuk kanta plastik. Apakah langkah pertama yang perlu saya ambil?
Langkah pertama ialah semakan Reka Bentuk untuk Kebolehkilangan (DFM). Lakukan ini sebelum apa-apa lagi. Reka bentuk optik yang sempurna mungkin mustahil untuk dibuat. Toleransi mungkin terlalu ketat. Sudut draf mungkin tiada. Bahan mungkin salah untuk pemesinan.
Apakah salah tanggapan terbesar tentang pemesinan plastik optik?
Kesilapan terbesar adalah beranggapan mesin itu menyelesaikan kerja. Ia tidak. Bahagian itu tidak pernah keluar terus dari alat dengan permukaan optik yang telah siap. Pemprosesan pasca bukanlah tambahan. Ia adalah wajib. Plastik optik memerlukan penggilapan khas dan salutan berfungsi. Semua ini dilakukan pada peralatan terbaik. Ia adalah sebahagian daripada proses. Jika anda melangkaunya, anda akan mendapat prototaip, bukan komponen.
Projek saya mempunyai garis masa yang sangat ketat. Bagaimanakah anda boleh menyelesaikan sesuatu dengan cepat tanpa menjejaskan kualiti?
Kelajuan dan kualiti datang dari tempat yang sama: sistem terkawal. Kedua-duanya bukanlah satu pertukaran. Garis masa pantas kami bergantung kepada tiga perkara:
- DFM proaktif. Kami menangani masalah dari awal dalam fasa reka bentuk sebelum ia bertukar menjadi kelewatan di bengkel.
- Pengurusan Berdedikasi. Anda mempunyai titik hubungan yang jelas. Komunikasi adalah cekap. Tiada apa yang hilang.
- Rantaian Proses Dalaman. Kami melakukan semuanya di sini. Pemesinan jitu (SPDT), penggilapan lanjutan (MRF), salutan berfungsi (PIAD). Kami tidak akan menyumber luar langkah-langkahnya. Ini bermakna anda tidak perlu menunggu vendor lain, dan anda akan sentiasa mendapat perkhidmatan yang sama konsisten. Kami mempunyai kawalan ke atas setiap peringkat proses, jadi anda boleh yakin kualitinya sentiasa ada.
Mengapa saya tidak boleh menggunakan bengkel mesin standard untuk bahagian plastik optik jernih saya?
Bengkel standard kekurangan persekitaran yang diperlukan. Mereka tidak mempunyai lantai yang teredam getaran atau udara bersih. Mereka tidak mempunyai peralatan canggih yang sama, seperti pemotong berlian kristal tunggal. Mereka tidak begitu mengetahui tentang langkah-langkah pemprosesan pasca kritikal, seperti kemasan magnetorheologi atau salutan filem nipis.
Jika anda mencuba ini di kedai biasa, kemungkinan besar ia akan berakhir sebagai skrap. Bahagian-bahagiannya akan berjerebu. Ia akan tercalar. Dimensinya akan salah. Anda membayar untuk bahagian plastik optik yang tidak berfungsi seperti yang sepatutnya.
Bagaimanakah anda mengendalikan komunikasi dan kemas kini sepanjang projek plastik optik?
Kami menguruskannya sendiri. Kerja yang baik memerlukan komunikasi yang jelas. Dari awal lagi, anda akan ditugaskan seorang jurutera projek yang berdedikasi. Orang ini adalah orang hubungan utama anda.
Kami akan sentiasa memaklumkan anda pada setiap peringkat: bila bahan dipesan, selepas barang pertama dipotong, semasa penggilapan, selepas salutan dan pada pemeriksaan akhir. Kemas kini ini selalunya merangkumi laporan pemeriksaan terperinci dengan data.







