
Quid est Vacuum dejectio?
Definitio et Processus Overview
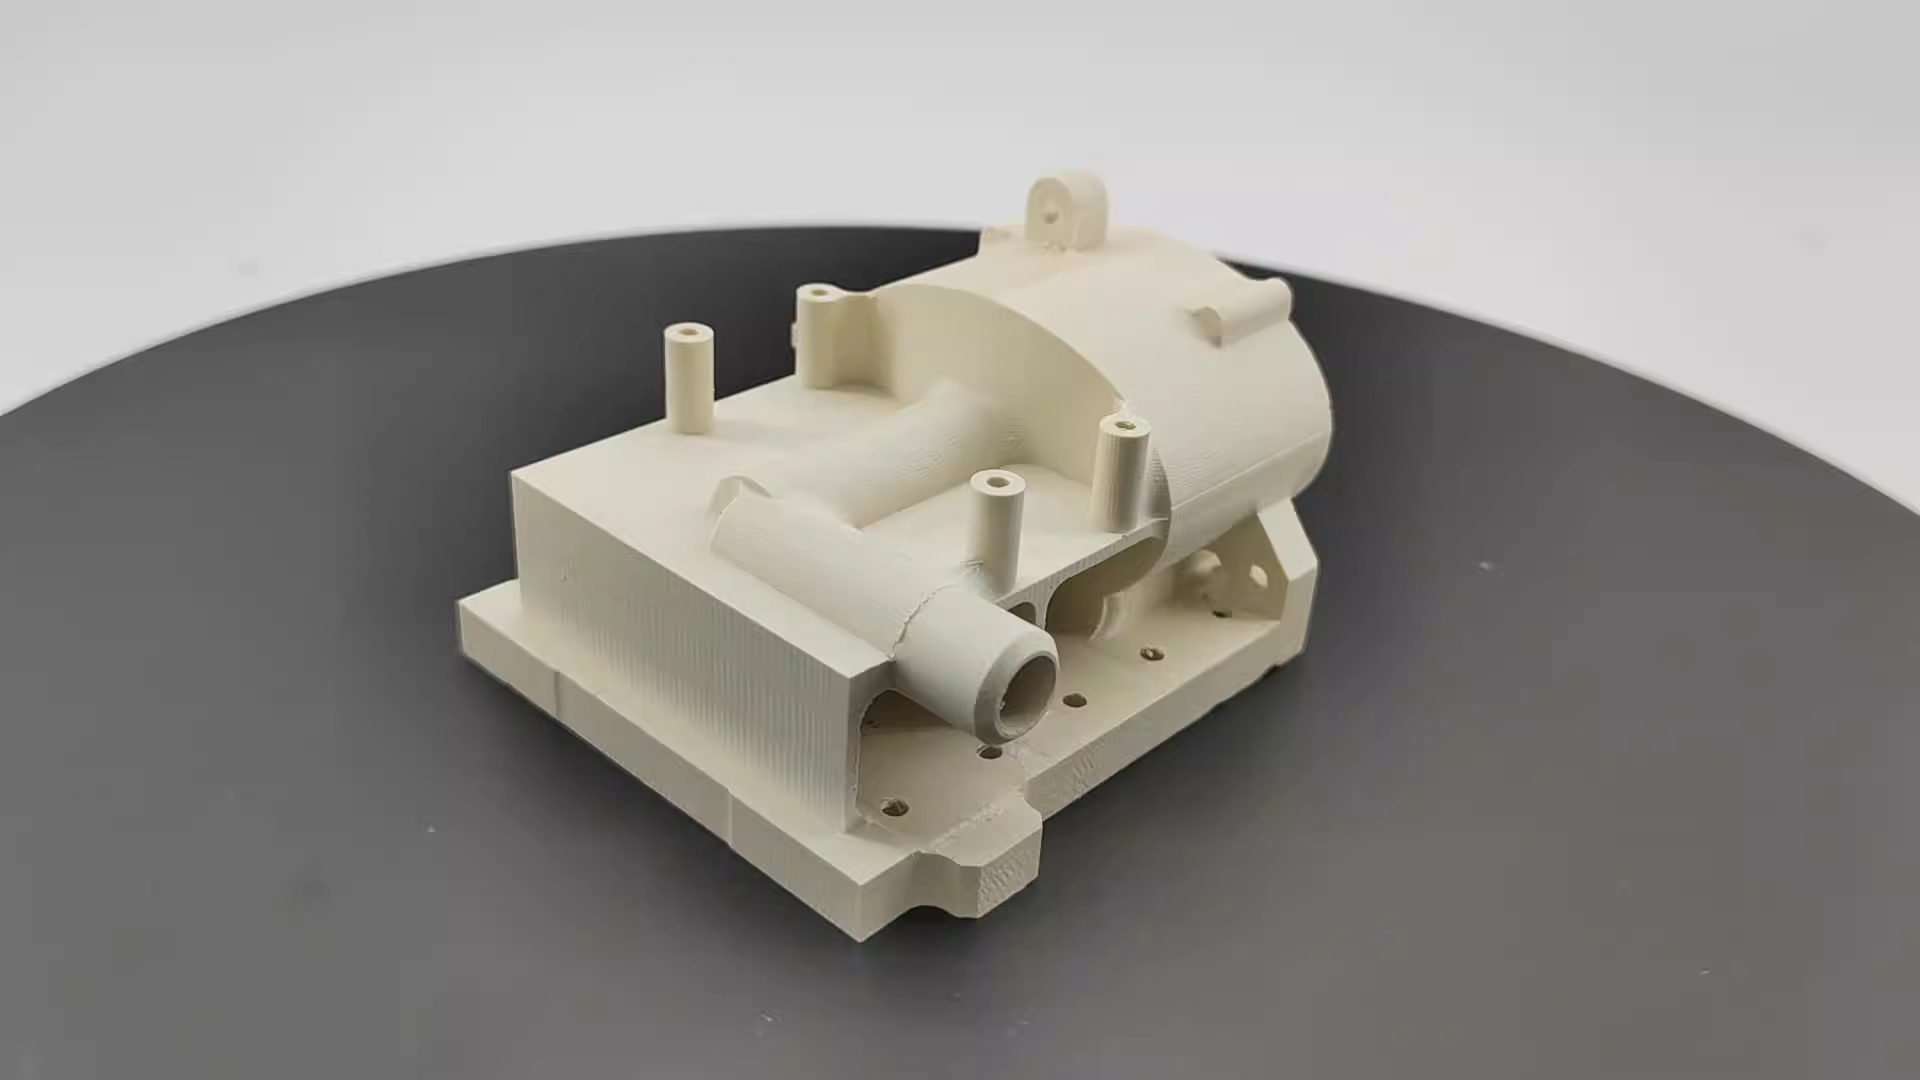
Fusio in vacuo partes fabricari solet per infusionem materiarum crudarum liquidarum, ut silicone, polyurethano (PU), vel aliis resinarum... in formas sub ambitu vacuo. Hae formae saepe imprimuntur tridimensionaliter vel manu fiunt. Haec methodus praecipue popularis est in industriis sicut autocinetica, instrumentorum medicorum, et aerospatialis, ubi apta est ad producendas parvas series. Eminet propter facultatem suam sustinendi prima productionis stadia, dans fabricatoribus occasionem partes probandi et adaptandi antequam productioni plenae scalae se committant, periculum errorum sumptuosorum minuens.
Historia et Evolutio Fusionis Vacui
Olim, modi fusionis traditi, sicut fusio metalli quam saepe commemoro, sed cum technologia progrediebatur et necessitas prototyporum crescebat, fusio vacui paulatim in lucem prodebat.
Decennio octogesimo, cum impressio tridimensionalis aliaeque technologiae prototyporum celerium magis accessibiles fierent, postulatio productionis parvarum copiarum sumptibus parcis vehementer crevit. Methodi fusionis traditionales necessitatibus prototyporum satisfacere non poterant, ita ut fusio vacui solutio practica fieret.
Decennio nono saeculi vicesimi, cum fusio sub vacuo magis magisque popularis fieret, materiae in hoc processu adhibitae meliorationes significantes viderunt. Ingeniarii et scientifici resinas sicut siliconem et PU excogitaverunt, quae fusuras accuratiores, durabiliores, et sumptibus parciores permiserunt.
Ab annis MM deinceps, continua progressio impressionis tridimensionalis ad imagines altae qualitatis duxit, ita ut fusionem in vacuo etiam magis satisfacientem redderet. Facultas utendi directe exemplaribus principalibus ex impressoribus tridimensionalibus creatis ad fusionem in vacuo erat nuntius laetus, cum cyclos productionis significanter breviaret et creationem designorum complexiorum permitteret.
Quomodo a Methodis Fusionis Traditionalibus Differt
Fusio vacui a methodis fusionis traditis multis modis differt, quam ob rem diligenter considerare debemus cum proiectum promovemus.
| ratio | Traditional Casting | vacuum casting |
| materies | Typice, metalla (e.g., aluminium, chalybs, ferrum) vel beton | Resinae liquidae (e.g., PU, silicone) |
| Type fingunt | Formae rigidae ex arena, metallo, vel ceramica factae | Formae flexibiles e gummi siliconico factae |
| Processus casting | Liquefactionem et infusionem metalli fusi in formam, ubi durescit, implicat. | Vacuo utitur ad bullas aeris eliminandas et iactum accuratum curat. |
| productio Volubilis | Cursus productionis magnae scalae | Productio parvi voluminis et prototypa |
| plumbum Tempus | Iam plumbum tempus | Breviori ducunt tempore |
| pretium | Carus propter creationem formae permanentis et sumptus materiae metallicae | Sumptus apparatus et materiae minores id ad prototypa facienda et productionem parvarum copiarum aptum reddunt. |
Quomodo Vacuum Mittit Opus?
Materiae in Fusione Vacui Adhibitae
-
Resinae Polyurethanicae (PU):
Materia vulgatissima, saepe ad partes fortes et durabiles producendas adhibita, et rigiditatem et flexibilitatem offerens.
| duritiam | A mollissimo (litore A) ad durum (litore D) |
| Distrahentes fortitudo | A 35 MPa ad 80 MPa variat |
| Repugnantia lacrimam | Variat sed plerumque excellens pro formulis rigidis; moderatus pro gradibus flexibilibus. |
| calor resistentiam | Generaliter temperaturam deflectionis caloris (HDT) circa 60°C–80°C habet. |
| Color | Perspicuum vel opacum; facile pigmentis colorari potest |
| Densitas | Circiter 1.1–1.4 g/cm³ |
Hae resinae ad prototypa functionalia fabricanda aptissimae sunt, et pleraeque mandata fusionis vacui NOBLE his duabus materiis utuntur.
Ut videre licet, polyurethanum (PU) latissimam applicationum varietatem habet, ab industria aëronautica ad electronicam. Partes PU ubique praesto sunt. Hae resinae ad prototypa functionalia aptissimae sunt, et NOBLE hanc materiam ad plerasque suas fusiones in vacuo mandatas adhibet.
2. Resinae Siliconis Fundatae:
Resinae siliconicae propter flexibilitatem, resistentiam ad altas temperaturas, et superficiem laevigatam aestimantur. Hae proprietates eas ideales reddunt ad usus ubi partes gummi vel plasticam mollem imitari debent.
| duritiam | A 10 ad 80 Shore A (mollis ad mediam firmitatem) |
| Distrahentes fortitudo | Generaliter 4–10 MPa |
| Luce prima elongationem | Ad 500% (pro gradu) altum esse potest, quo fit ut valde flexibilis sit. |
| temperatus resistentiam | Alta resistentia caloris, temperaturis usque ad 250°C resistens |
| ain fortitudo lacrimam | Generaliter excellens propter flexibilitatem suam |
| Densitas | 1.1–1.3 g/cm³ |
Resinae siliconicae tactum mollissimum habent; eas antea ad manubria et obturamenta in dronis adhibuimus. Experientia singularis erat ex qua multa didici.
-
Resinae Translucidae
Resinae pellucidae ad lucem transmittendam fiunt, quae eas ideales reddunt ad usus ubi species et claritas visualis magni momenti sunt. Hae plerumque sunt resinae PU pellucidae vel resinae epoxy speciales.
| Optical Claritas | Alta claritas optica et perspicuitas (usque ad 90% transmissionis lucis) |
| Distrahentes fortitudo | Similes resinis PU vel epoxy regularibus — 35 MPa ad 80 MPa |
| UV Resistentia | Saepe inhibitoribus UV tractatur ad flavescentiam vel degradationem tempore procedente prohibendam |
| Resistentia impulsum | Moderata, cum resistentia altiore quam vitrum sed inferior quam metalla |
| duritiam | Similis PU ordinario (Shore D 70–85) |
Partes ex resinis pellucidis factae pulchrum aspectum habent. Memini cum eas ad ornamenta nivis forma creanda usi sumus. Exitus finalis erat perspicuus, et cliens maxime gaudebat.
-
Epoxy Resins
Resinae epoxydicae eliguntur pro partibus quae maiorem firmitatem, resistentiam chemicam, et durabilitatem requirunt. Quamquam non tam frequenter adhibentur quam PU vel silicone in fusione vacuo, tamen necessariae sunt pro applicationibus quae qualitates altae efficaciae requirunt.
| duritiam | Durities alta, typice Shore D 70-90 |
| Distrahentes fortitudo | Circa 60–100 MPa |
| Bromine | Excellens resistentia chemica et solventium |
| calor resistentiam | Temperatura deflectionis caloris (HDT) circiter 100–120°C |
| Densitas | Typice 1.1–1.4 g/cm³ |
| Conclusio superficiem | Superficies optima cum minima post-processu requisita |
Haec materia minus usitata est quam tres supra memoratae. Saepe in industria condicionibus extremis subit, ut puta ut partes aeroplanorum altae firmitatis, componentes structurales machinarum altae efficacitatis, et, quantum scio, etiam in applicationibus militaribus adhibeatur.
Eligendo materiam aptam pro incepto tuo
Si difficultatem habes decernere quam materiam eligere pro opere tuo fusorio vacuo, periti NOBLE consilium aliquod offerre possunt. Scilicet, libenter nobiscum quandocumque communicare potes—libēnsē te adiuvabimus!
Properties mechanica:
Partes firmas et durabiles desideras? Resinas rigidas PU vel epoxy elige; hae materiae integritatem structurae praestant.
Opusne est partibus flexibilibus? Si obturacula vel iuncturas facis, e silicone vel PU flexibile electiones ideales sunt.
temperatus resistentiam:
Num partes tuae altas temperaturas tolerare debent? Si ita est, resinam elige quaesumus quae altas temperaturas tolerare potest et quae temperaturas supra 250 gradus Celsii sustinere potest.
Conclusio superficiem:
Si superficiem laevigatam et nitentem requiris, vel si requisita habes pro perspicuitate optica (ut lentibus vel monitoribus), resinam PU pellucidam vel epoxydicam eligere potes.
Bromine:
Num partes tuae cum solventibus, unguentis, aut asperis condicionibus in contactum venire debent? Si ita est, resina epoxydica aut PU temperaturae altae resistens bonae electiones sunt!
Sumptus et Volumen:
Ad parvas series vel prototypa fabricanda, PU et oeconomiae et celeritatis prototypae commoda offert. Partes magnae efficaciae resinas epoxydicas vel siliconicas meliore durabilitate requirunt, sed notandum est earum pretium relative altum esse.
Explicatio Gradus per Gradum Processus
Processus fusionis sub vacuo re vera non est complicatus, sed magni momenti est singulis rebus diligenter attendere. Infra brevis introductio horum graduum est:
Gradus 1: Designa exemplar
In primis gradibus designationis partis ad fusuram, ingeniarii NOBLE plerumque in exemplaribus CAD (Designatio Computatro Adiuvata) utuntur. Hoc tempore, ingeniarii curare debent ut pars facile e forma removeri possit, vitatis quibusvis incisuris vel notis quae deformationem difficilem reddere possint.
Step 2: fingunt Condita
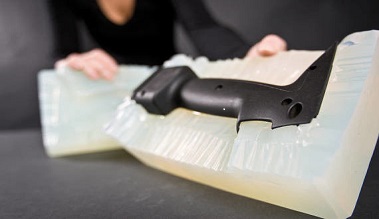
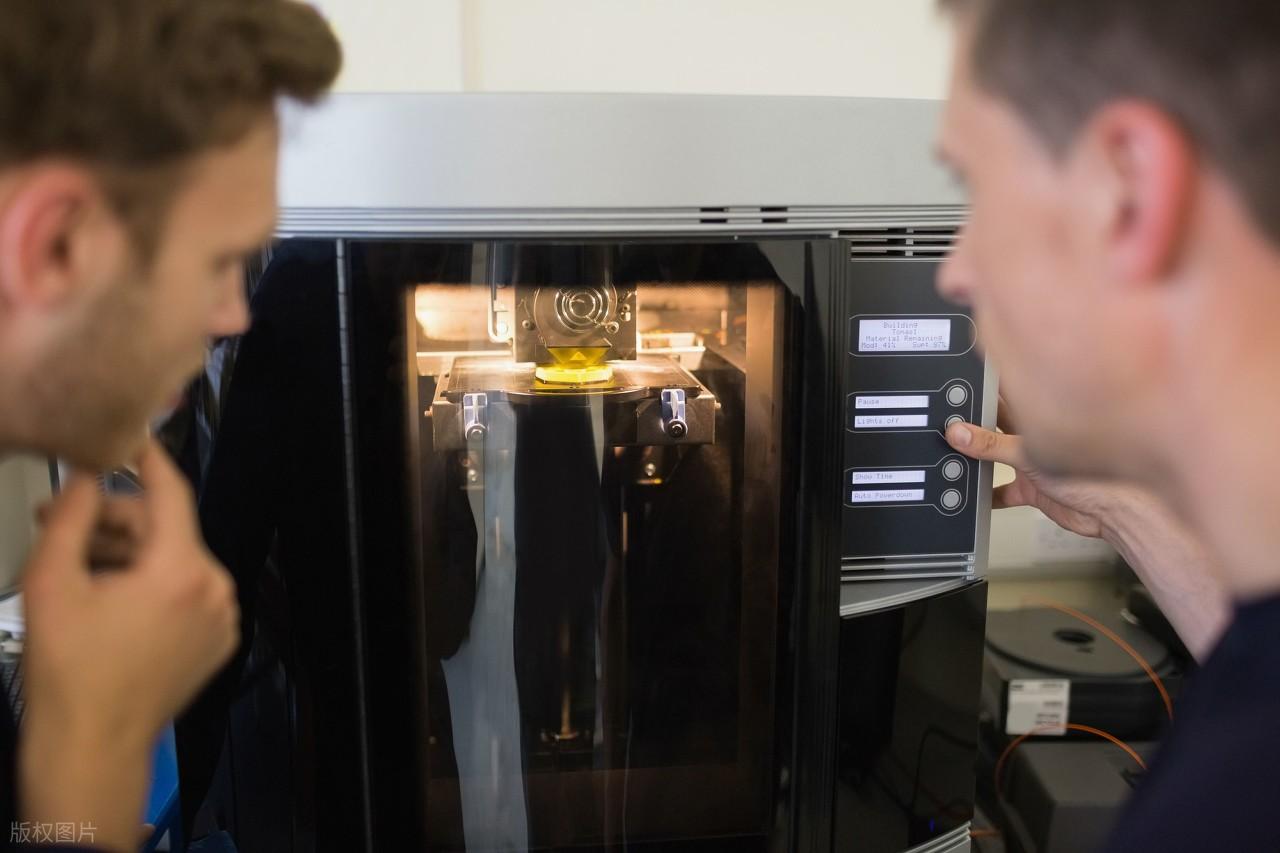
Postquam ingeniarii consilium perfecerunt, proximus gradus criticus est creatio formae, quae partes magnas agit in processu fusionis vacuo. Apud NOBLE, typice utimur impressione tridimensionali, quae accurate geometriam partis capit. Materia formae eligitur secundum complexitatem partis et requisita materiae, sed saepissime utimur materiis flexibilibus ut silicone vel gummi ad formam faciendam.
Gradus III: Resinae Fusio et Vacuo Obsignatio
Simpliciter dictum, hoc gradus resinam selectam in formam infundere, deinde eam in cameram vacuum ponere ad bullae aeris removendas.
Primo, resinam selectam et additiva necessaria secundum requisita emptoris proportionibus rectis miscemus. Deinde, resina mixta in cavitatem formae infunditur et in camera vacuo ponitur ut quiescat. Dum curatur, bullae aeris in mixtura resinae removentur. Tandem, partem lenem et sine bullis obtinemus!
Step 4: Post-Processui et Consummatione (Si Requiritur)
Postquam fusum solidatum est, pars e forma removeri potest. Deinde, post-processum et polituram prout opus est, ut trituram, polituram, picturam, et obductionem, peragemus. Pro partibus complexis, ulteriores compositiones requiri possunt, ut addendo fibulas, inscriptiones, etc. Si pars specificationes valde strictas habet (e.g., pro applicationibus medicis vel aëronauticis), probationes additionales vel qualitatis probationes necessariae erunt.
Quomodo Fusio Vacua Prae aliis Processibus Praestat?
Sumptus efficax Prototyping
Fusio vacuo utitur formis flexibilibus siliconis, quae multo viliores sunt ad producendum quam formae rigidae chalybis quae ad iniectionem formandam requiruntur. Hoc eam optionem parabilem reddit ad productionem parvae scalae et prototypa creanda, ubi sumptus instrumentorum traditionalium prohibitivi esse possunt.
Fusio sub vacuo aptissima est ad producendas parvas series (10-500 partes), dissimilis methodis traditis quae saepe magnas series productionis requirunt ut sumptibus parcantur. Permittit tibi parvas series oeconomice producere sine necessitate machinarum sumptuosarum.
High Precision and Quality
Formae siliconis in fusione vacuo factae possunt subtilitates, texturas, et formas complexas cum magna accuratione replicare. Hoc utile est praesertim pro partibus cum notis subtilibus quae replicationem accuratam requirunt.
Processus vacui bullas aeris eliminat, unde partes e forma levibus et summae qualitatis superficiebus directe educuntur. Non opus est processu post-processu diuturno, quo fit ut perfectae sint applicationibus quae aspectum professionalem et politum requirunt.
Celeritas et Efficens
Fusio in vacuo tempora productionis vehementer minuit. Creatio formae et fusio intra paucos dies perfici possunt, comparatis cum hebdomadibus quae requiruntur pro methodis traditis sicut fusione iniecta vel machinatione CNC, quae longiora tempora praeparationis et instrumentorum requirunt.
Flexibilitate cum Materials
Fusio in vacuo amplam varietatem materiarum offert, inter quas resinae rigidae, flexibiles et pellucidae. Haec flexibilitas tibi permittit ut materias eligas quae necessitatibus functionalibus vel aestheticis specificis, ut resistentia caloris, firmitas vel color, satisfaciant.
Provocationes et Considerationes in Fusione Vacui
Quamquam fusionis sub vacuo multa commoda offert, nonnulla quoque limitationes habet; nullum enim processus perfectum est. Haec consideranda sunt cum decernitur utrum apta sit operi tuo.
Limitations materiales
Quamquam fusio vacuo varietatem materiarum, inter quas resinae rigidae et flexibiles, offert, proprietates mechanicae partium fusarum saepe non aequant firmitatem earum quae per iniectionem formandam, machinationem CNC, vel fusionem sub pressione factae sunt. Partes fusae vacuo fortasse non aeque bene resistunt in applicationibus magnis tensionibus.
Limitationes Mucoris
Formae e silicone, quamvis pretio modico et accuratae sint, tamen durabilitatem limitatam habent. Post usum repetitum, propter contractionem materiae, detritionem a pressione, et processum curationis deteriores fiunt. Hoc significat eas tantum ad numerum finitum fusionum adhiberi posse antequam substitui necesse sit.
Magnitudo Constraints
Fusio sub vacuo plerumque aptior est partibus parvis vel mediocribus. Magnitudo formae et camerae sub vacuo facultatem fundendi partes maximas limitare possunt. Pro componentibus maioribus, rationes formae faciendae complexiores necessariae esse possunt, vel hae fortasse non erunt possibiles propter angustias instrumentorum praesto.
Fusio in vacuo prototyping
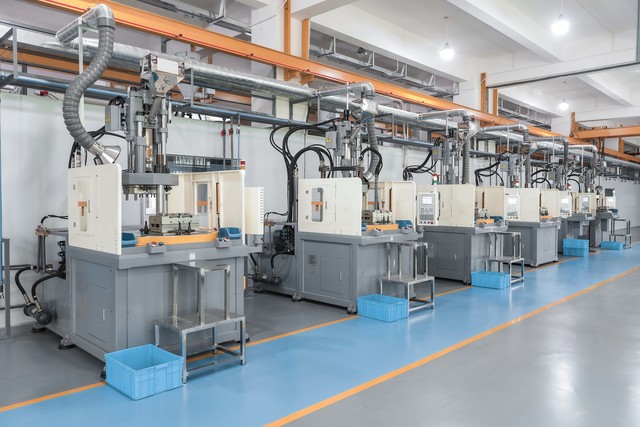
Fusio in vacuo est solutio flexibilis, celeris, et parabilis ad prototypa creanda, permittens productionem prototyporum altae praecisionis, functionalium brevi tempore. Cum ampla varietate materiarum praesto et facultate celeriter designia poliendi, est instrumentum essentiale designatoribus et ingeniariis qui notiones probare, designia validare, et producta celerius in forum adducere volunt—omnia sine sumptibus altis methodorum fabricationis traditionalium.
| feature | Commodum pro Prototypis |
| precision | Magna accuratio, replicatio subtilissima, et tolerantiae strictae. |
| Velox Turnaround | Celeris creatio formae, infusio resinae, et processus curationis. |
| Materia Versatility | Ampla materiarum varietas ad imitandas materias productionis finalis. |
| Prototypa Pretii Vilis | Pretio parabilis ad prototypa functionalia et productionem parvarum copiarum. |
| Lorem eget | Permittit probationem aptationis, formae, functionis, et effectus in condicionibus realibus. |
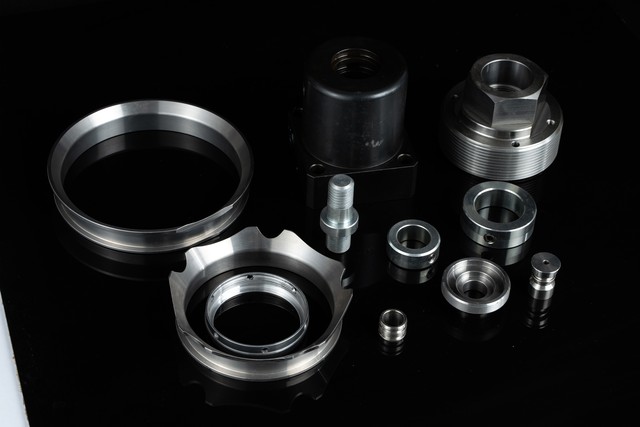
Elige NOBLE pro optima fusione in vacuo.
Cur NOBLE Praecipuus Provisor Officiorum Fusionis Vacui Sit
Fusio in vacuo per varias industrias adhibetur—ab autocinetica et involucris ad medicinam et aerospatialem. Etiam aptissima est ad creandas varias prototypas.
Proiectum tuum in opere est, et visionem claram et accuratam producti tui quaeris. NOBLE est praestantissima officia fusionis vacui tibi. Specializamus in producendis prototypis accuratis ad fractionem soliti sumptus et temporis. Officia fusionis vacui fidissima offerimus, a prototypis ad fabricationem partium parvae voluminis, omnia pretiis competitivis. Partes nostrae vacuo fusae praecisionem magnam, functionem stabilem, et qualitatem excellentem praebent, cum temporibus conversionis celerioribus ut necessitatibus proiecti tui satisfaciant.
Processus et Commoda Fusionis Vacui NOBLE
Peritia: Cum annis experientiae in prototypis celeribus conficiendis et productione parvarum copiarum, turma NOBLE summos gradus praecisionis et functionis promittit.
Instrumenta Provectiora: NOBLE technologiam recentissimam, ut cameras vacuum et formas praecisas, adhibet ad partes accuratas et summae qualitatis producendas. Amplam materiarum varietatem, inter quas resinas rigidas, flexibiles et pellucidas, offerunt ad variis requisitis satisfaciendum.
Satisfactio Clientium: NOBLE se dedicat necessitatibus clientium occurrendis offerendo solutiones personalizatas, conversiones celeres, et qualitatem diligenter curandam ut omne proiectum ad specificationem perficiatur.
Ut in tactus cum Nobis Pro Proximo Tuo Proiecto!
ab FAQs vacuum casting
Vacuum est amissio;
Fusio sub vacuo est processus fabricationis ubi materiae crudae liquidae, typice silicone, polyurethane, vel aliae resinae, in formam sub vacuo infunduntur. Vulgo adhibetur ad prototypa creanda et productionem parvarum copiarum, partes cum magna praecisione et superficiebus levibus producens.
Quae curationes superficiales prototypis plasticis post fusionem in vacuo applicari possunt?
Pro partibus vacuo fusis, curationes superficiales, inter quas detersio, politura, galvanoplastia, incisio laserica, et omnes aliae methodi curationis superficialis ad partes plasticas pertinentes, ad prototypa plastica vacuo fusa adhiberi possunt.
Quae est minima tolerantia quae cum fusione vacuo obtineri potest?
Tolerantia nostra minima est circiter ±0.1 mm. Attamen, circumstantiae propriae cuiusque operis differunt, et hoc nobiscum singillatim discutere necesse erit.
Quomodo NOBLE in opere meo fusionis vacui auxilium ferre potest?
NOBLE officia fusionis vacui fidelia et singularia praebet, a prototypis ad fabricationem parvae copiae, praestans magnam praecisionem, celeritatem conversionis, et solutiones accommodatas ad necessitates specificas incepti tui implendas. Turma eorum technologia provecta utitur et varietatem materiarum offert ad varias applicationes aptandas.
Quae est minima quantitas a NOBLE ordinanda?
Cum multa opera celerem prototyporum fabricationem requirant, minima quantitas nostra ordinanda est una pars. Attamen, cum quantitates ordinandae crescunt, nostrae discountationes maiores fiunt.







