
Introductio: Quid est Prototypatio Celeris Aluminii?
Si tibi opus esset processum fabricationis pro partibus tuis prototypis aluminii celeriter confectis eligere, quem eligeres?
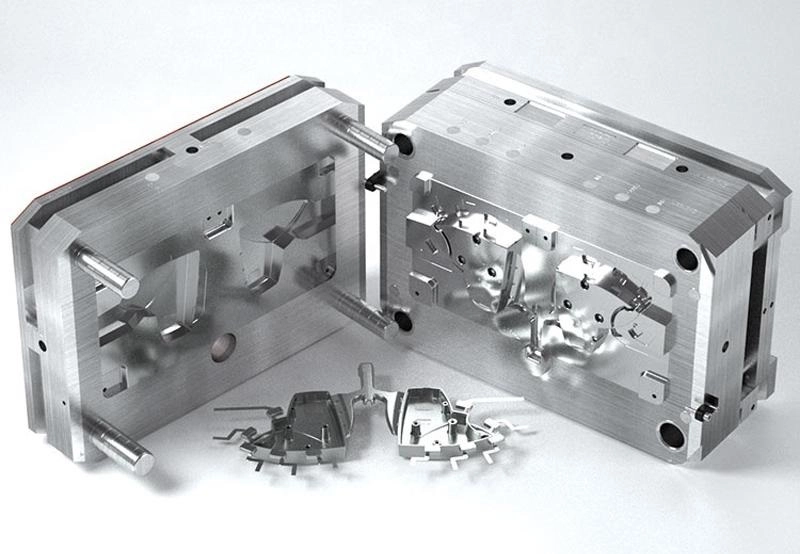
Complures modi sunt ad has partes fabricandas. Machinatio CNC partes format per secaturam in solidum aluminii segmentum. Fusio — inclusa fusione aluminii in vacuo — infusionem metalli liquefacti in formam implicat. Fusio cera perdita formas complexas tractare et bonum aspectum superficiale consequi potest . Fusio sub pressione apta est productioni magnae copiae. Processus hybridi impressionem tridimensionalem cum machinatione coniungunt.
Ratio satis simplex est. Technologia prototyporum rapidorum ex aluminio fabricandorum celerem productionem partium metallicarum functionalium permittit. Validatio in phase designandi mature fieri potest. Pericula productionis proinde minuuntur. Formae plenae scalae tantum postquam designatio metallo vero feliciter validata est fabricantur. Ibi valor eorum residet.
Processus Prototyporum Celerium Aluminii Communis
CNC Machining Aluminium Prototypa (Methodus Popularissima)
Machinatio CNC per remotionem materiae perficitur. Instrumentum secans rotans iter instrumenti ex fasciculo CAD generatum sequitur ut materiam in formam finalem machinet. Nullae formae vel instrumenta necessaria sunt — processus solum in remotione metalli nititur.
Inter mixturas metallicas communes sunt 6061, 7075, et 2024. 6061 est materia primaria — magnam firmitatem et resistentiam corrosionis offert. 7075 etiam robustior est, sed formabilitatem deteriorem habet. Mixtura metallica 2024 magnam resistentiam lassitudinis habet et apta est industriae aëronauticae. Electio mixturae a functione prototypi pendet.
commodum
Alta praecisio — tolerantiae possunt esse tam strictae quam ±0.005 millimetra. Celeris conversio — mensa diebus potius quam hebdomadibus. Nullae impensae instrumentorum significant parvum investmentum in apparatu. Materiae ad productionem aptae adhibentur. Resultata probationum directe ad partem finalem applicari possunt.
Limitata
Magna materiae iactura est — fragmenta sunt fere omnia. Structurae internae complexae (velut canales refrigerantes vel sectiones transversales cavae) effici non possunt nisi consilium in partes separatas dividatur. Dum machinatio per electroerosiones (EDM) hoc mitigare potest, sumptus auget.
Inter usus commendatos sunt fulcra aerospatialia, involucra electronica, instrumenta fixa, et partes mechanicae. Quaevis pars dimensiones precisas et materias ad usum productionis pertinentes requirit huic methodo apta est.
Machinatio CNC est exemplar prototyporum aluminii celeriter faciendorum. Aliae methodi — fusione, additivo — contra eam certant. Sed fusio aluminii in vacuo formas internas complexas tractat quas machinatio attingere non potest. Hic fusio fit electio melior. Compromissum est sumptus instrumentorum et tempus productionis. Machinatio vincit pro partibus simplicibus et accuratis. Fusio vincit pro formis complexis, fere perfectis.
Fusio Aluminii Vacui pro Prototypis Parvarum Serierum
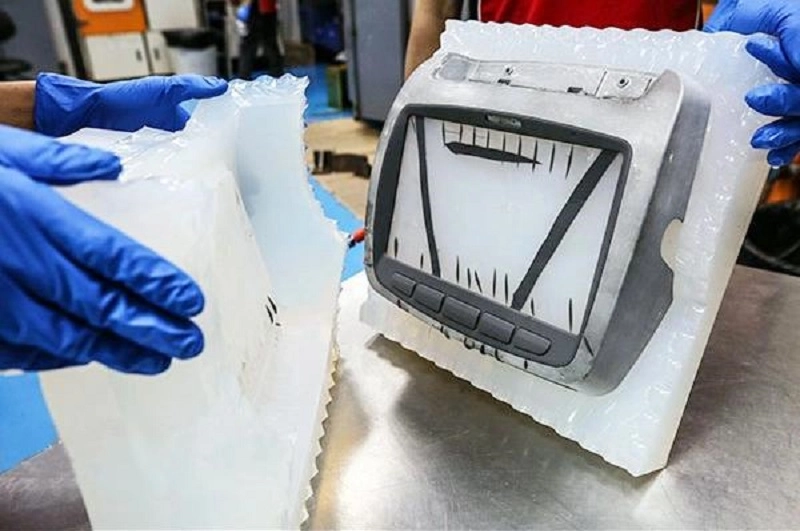
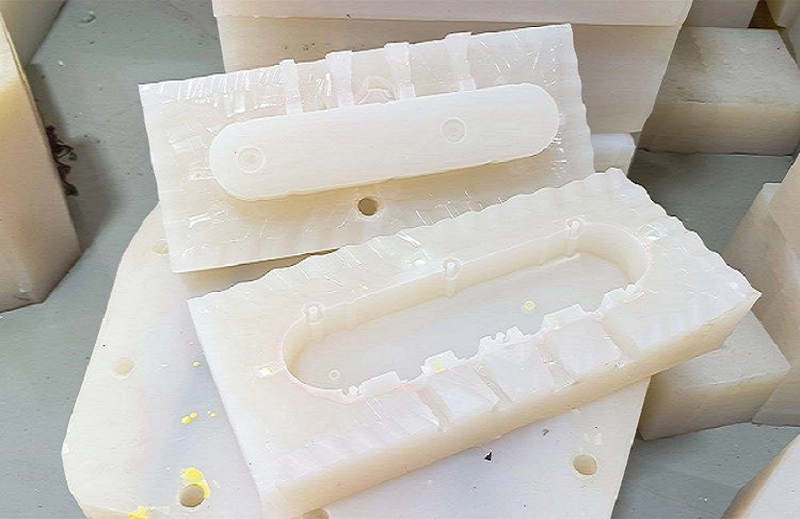
Fusio aluminii sub vacuo est methodus ad prototypa et partes in parvis seriebus fabricandas adhibita. Primo, forma siliconis ex forma principali creatur. Deinde forma in cameram vacui ponitur, in quam materia liquida iniicitur. Vacuum materiam in singulas partes trahit, unde pars perfecta, et bullarum et inanitatum libera, et accurate lineamenta subtilia reproducere potest.
Ambitus vacuus est distinctio principalis inter hunc processum et modos fusorias traditionales. Fusio gravitatis gravitate utitur ad formam implendam; fusio sub pressione materiam in formam sub pressione impellit; dum fusio vacui aerem inclusum, qui fluxum materiae impedit, removet. Quam ob rem, hic processus subtiliora, superficies leviores, et partes constantiores producit.
Celeris prototypatio aluminii saepe hac methodo utitur, quia pontem inter singulam partem impressam tridimensionaliter et productionem massalem iacit. Tempus productionis breve est. Sumptus moderatus. Productio repetibilis est.
Commoda Fusionis Aluminii Vacui pro Prototypis
- Investitio Instrumentorum Minor
Formae siliconis multo minus constant quam formae ferreae injectae vel formae fusae. Forma ferrea usque ad decem milia dollariorum constare potest, dum forma siliconis pauca milia dollariorum tantum constat.
Societatibus quae notiones productorum probant, hoc periculum pecuniarium minuit. Si mutationes designii necessariae sunt, sumptus substituendi formam minimum est; si probatio producti deficit, haec investitio damnum non efficit. Hoc flexibilitatem permittit in primis stadiis evolutionis.
- Velocius Development Cycles
Formae durae comparatae, tempora productionis breviora sunt. Formae intra paucos dies perfici possunt, quo fit ut fusionem statim incipiant. Confirmatio designii aliquot hebdomades antea fit quam cum formae productionis adhibentur.
Ingeniarii plures iterationes designandi experiri possunt. Processus a conceptu ad mercatum acceleratur. Quaeque iteratio responsa ex mundo reali praebet antequam forma finalis fabricatur.
- Excellens Reproductio Detaliorum Complexorum
Fusio aluminii in vacuo materiae permittit texturas tenues, minuta singularia, et angulos angustos implere. Finem nitidum et reproductionem excellentem particularum subtilium producit.
Fusio aluminii in vacuo apta est ad exemplaria aspectus productorum, prototypa functionalia, et exempla demonstrationis emptoribus. Producta perfecta speciem exquisitam habent et tactum similem rebus in serie productis habent. Prototypa diligenter polita impressionem distincte diversam in spectatoribus relinquunt.
- Efficax Impensae pro Parvis Quantitatibus
Typica productio est a quinque ad centum partes. Hae saepe sunt prototypae vel exempla ante productionem.
Pro hoc volumine, fusione aluminii in vacuo plus sumptus efficit quam machinatione CNC. Dum machinatio pro singulis partibus celeris est, efficientia minuitur cum partes plures producuntur. Quaeque pars separatam praeparationem et tempus cycli requirit, dum fusione productionem parallelam permittit.
Comparata cum iniectione fusa, fusione aluminii in vacuo maiorem flexibilitatem in primis productionis stadiis praebet. Non sunt longi temporis productionis, nulla necessitas cararum formarum ferrearum, nec minima quantitas ordinanda requisita.
Limitationes Fusionis Aluminii Vacui
- Vita Mucoris Limitata
Formae siliconis celerius deteruntur. Complexitas partis, materia fusa, et difficultas deformandi, omnia vitam formae afficiunt.
Typice, unaquaeque forma inter viginti et quinquaginta partes producere potest. Pro partibus formis simplicibus, quaedam formae usque ad centum partes pervenire possunt. Ultra hanc quantitatem, accuratio declinare incipit. Hoc loco, forma substituenda est.
- Differentiae in Proprietatibus Materialium
Materiae fusae in vacuo non semper eaedem sunt ac aluminio fuso ad usum in productione. Quamquam proprietates mechanicae similes sunt, non prorsus eaedem sunt. Robur et resistentia lassitudinis inferiores sunt. Vera efficacia a materia electa pendet.
Confirmatio designii apta est ad compositionem, functionem, et speciem. Applicationes magni ponderis partes machinatas vel fusas requirere possunt. Materiae fusae aptae sunt ad confirmationem, non ad productionem finalem massalem.
- Limitationes Dimensionales et Geometricae
Partes magnae apparatum specialem requirunt. Camera vacui magnitudinem formae limitat. Crassitudo parietum tenuissima vel meatus interni complexi difficultates praebent. Materia in cavitatem formae fluere debet antequam curatio incipiat. Partes maiores longiores distantias fluxus requirunt, periculum impletionis imperfectae augens.
Tractatus Aluminium Casting
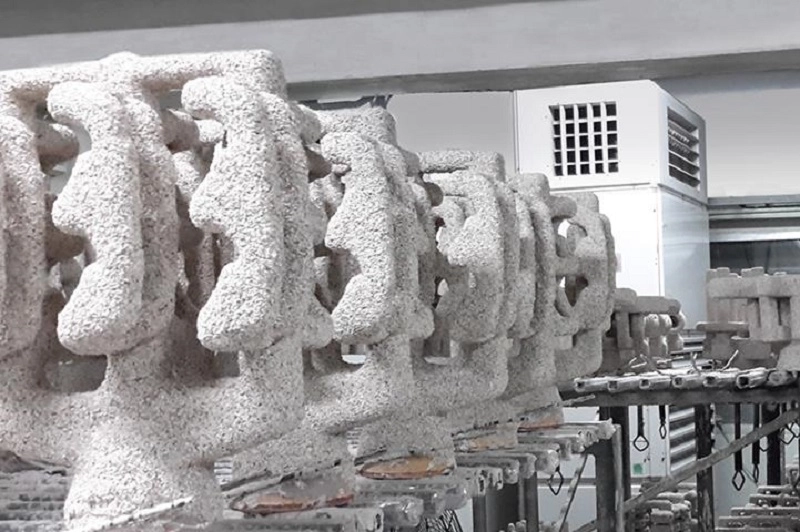
Hoc processus cum figura cera incipit. Massa ceramica ad figuram ceream applicatur. Figura cerae liquefacta est, relinquens testam cavam. Aluminium liquefactum in testam infunditur. Testa finditur et dissolvitur, et pars e forma removetur.
Fusio cera perdita eligitur cum forma partis nimis complexa est ad machinatione efficiendam. Exempla includunt meatus internos, superficies curvas, et structuras tenuibus parietibus. Machinatio plures apparatus et instrumenta secandi specialia requireret, dum fusio formationem uno gradu permittit.
commodum
Non solum productionem formarum complexarum permittit, sed etiam necessitates machinationis minuit, cum dimensiones partium iam dimensionibus finalibus prope sint. Partes formae prope perfectae easdem mixturas metallicas utentes ac quae in productione magna adhibentur fabricantur, et earum proprietates mechanicae cum iis materiarum fusarum comparabiles sunt.
Applicatio
Partes industriales, ut receptacula antliarum et corpora valvularum; partes autocineticae, ut impellers turbocompressoris et brachia suspensionis; et partes aerospatiales, ut fulcra structuralia et ferramenta machinae.
Fusio percolatoria (vel fusio percolatoria) medium locum in prototypis celeribus aluminii obtinet. Plus constat quam fusionem aluminii in vacuo, sed minus quam instrumenta fusionis sub pressione . Temperaturas altiores et partes maiores tolerat. Pons est a prototypo ad productionem parvae copiae.
M. | Aluminium Casting ad Transitionem Productionis
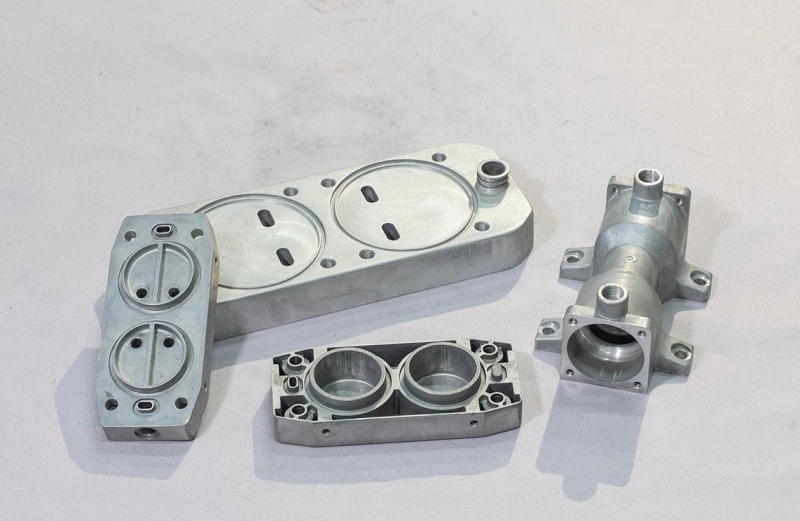
Fusio sub pressione est fabricatio magnae copiae. Aluminium liquefactum sub pressione in formam ferream iniicitur. Forma aqua refrigeratur. Tempora cycli secunda sunt. Processus efficax est.
Prima prototypa raro fusionem sub pressione utuntur. Sumptus instrumentorum nimis altus est. Formae ferreae decem milia vel centena milia constant. Tempus productionis hebdomades vel menses variat. Mutationes instrumentorum sumptuosae et lentae sunt.
Investitio utilis fit maioribus voluminibus. Punctum aequilibrii variat. Typice supra quinque ad decem milia partium per annum. Infra hoc, sumptus per partem instrumenta non iustificat.
commoda
Pretium unitarium humile. Repetibilitas optima. Altae rationes productionis. Qualitas constans. Stabilitas dimensionalis. Post-processus minima.
In prototypis celeribus aluminii fabricandis, fusio sub pressione plerumque omittitur. Prototypum machinatione, fusione in vacuo, vel fusione per investitionem fit. Processus productionis separatim designatur. Transitio fit postquam designum congelatum est. Instrumenta magnae copiae tantum construuntur cum productum paratum est ad mercatum. Haec est via practica. Prototypum primum. Postea producere.
Prototypatio Celeris Aluminii contra Alias Materias
Materia electa prototypum format. Si materiam falsam eligas, probationes fallaces reddent. Si rectam eligas, validatio fidissima est.
| Material | commoda | limitationes | usus optimus |
| aluminium | Levis, satis robustus ad probationes functionales, machinabilis et fundibilis, tractationem caloris et superficies polituras accipit. | Pretium materiae maius quam plasticum; apparatum peritum requirit ad machinationem vel fusionem aluminii in vacuo | Prototypa machinalia quae probationes mechanicas, cyclos thermicos, vel validationem structuralem requirunt. |
| Aliquam Steel | Valde durabilis, magnae fortitudinis, corrosionis resistentia | Difficilius machinando, gravius, tardius tempora cycli | Applicationes graves—instrumenta, fulcra, partes oneris magni |
| Materia plastica (ABS, PC, Nylon) | Pretium vile, productio celeris, facile machinandum vel imprimendum | Robur et rigiditas limitatae, effectus thermalis pauper | Modela aspectus, studia ergonomica, prototypa ponderis parvi |
| Carbon Fiber Composita | Excellens proportio rigiditatis ad pondus, magna vis | Carus processus, ad formas simplices restrictus, longi temporis productionis | Applicationes perfunctionis—aerospatiales, apparatus athletici, demonstrationes structurales |
De NOBLE: Socio Tuo Prototyporum Celerium Aluminii Ab initio ad finem
NOBLE amplas solutiones prototyporum rapidorum aluminii praebet, designatione producti et auxilio ingeniario ut summa cura nostra.
Haec ratio integrata processum progressionis expedit, onus communicationis minuit, et tempus ad mercatum advehendum contrahit. Unus venditor totam catenam commeatus tegit.
Vestibulum Capabilities
Prototypa unius functionis designamus, parvas series partium accuratarum producimus, et producta plene composita tradimus. Turma nostra processum fabricationis aptissimum pro quolibet incepto deligit, aequilibrium inter proposita effectuum, requisita qualitatis, et restrictiones sumptuum servans.
Ad prototypa celeria aluminii fabricanda, machinatio CNC est methodus primaria. Pro productis cum geometriis complexis et partibus multiplicibus, fusione aluminii in vacuo adhiberi potest. Electio specifica a genere partis et volumine productionis pendet.
Systema Administrationis Qualitatis Certificata
NOBLE sub normis administrationis qualitatis internationaliter agnitis operatur, inter quas:
- ISO 9001:2015 certificatione — curando constantem qualitatis administrationem, processuum moderationem, et continuam emendationem per operationes nostras.
- ISO 13485:2016 certificatione — demonstrantes facultatem nostram ad requisita qualitatis et regulatoria stricta cum fabricatione instrumentorum medicorum coniuncta implenda.
Hae certificationes nostrum studium ad qualitatem rigorosam per totum tempus designandi, producendi, inspectionis, et traditionis observant.
Quaestiones Frequentes de Prototypis Celeribus Aluminii
1. Quid est prototypum celerem aluminii fabricandum?
Partes metallicas functionales celeriter producere. Machinationes ex solida massa secandi. Fusio formas metallo fuso implet. Utraque vero aluminio utitur. Prototypum se gerit sicut pars producta. Probatio valida est.
2. Estne machinatio CNC optima methodus pro prototypis aluminii fabricandis?
Pro parvis voluminibus — ab una ad decem partibus — machina CNC saepe est prima electio. Nullum sumptum instrumentorum. Celeris conversionis. Verae proprietates mixturae metallorum. Pro pluribus partibus cum geometria complexa, fusio — inclusa fusione aluminii in vacuo — fit competitiva. Methodus a parte et quantitate pendet.
3. Quantum temporis ad fabricationem prototyporum aluminiorum pertinet?
Partes simplices intra dies mittuntur. Partes complexae hebdomades requirunt. Machinatio celerior est pro partibus singulis. Fusio celerior est pro exemplaribus multiplicibus ex una forma. Perficiens tempus addit. Anodizatio, pictura, vel politura tempus productionis paucis diebus prorogat.
4. Num prototypa aluminii anodisari possunt?
Ita. Anodisatio duritiem superficiei auget. Resistentiam corrosionis addit. Aspectum perfectum praebet. Superficies pellucidae vel coloratae praesto sunt. Processus est communis in mixturis metallicis 6061 et 7075. Prototypa aestheticam productionis congruere possunt.
5. Qua mixtura aluminii optima est ad prototypa fabricanda?
6061 est mixtura metallica ad usum generalem. Bona robur. Bona machinabilitas. Bona resistentia corrosionis. Ubique praesto.
7075 robustior est—ad usum in partibus aëronauticis et magnis tensionibus obnoxiis. Difficilius machinatur. Carior.
2024 maiorem resistentiam lassitudinis habet. Ad structuras aeroplanorum adhibetur. Minor resistentia corrosionis. Tegumentum protectivum requirit.
Elige secundum requisita probationis. Machinabilitas optima est cum 6061. Robur maximum est cum 7075. Facultas lassitudinis favet anno 2024. Ad prototypa celeria aluminii fabricanda, 6061 est usitatio praedefinita. Cetera sunt casus speciales.







