
Introduction
Qui processus fabricationis in mentem veniunt cum de celeri prototypis creandis et productione parvae copiae agitur? Re vera, quilibet processus adhiberi potest — omnia ad sumptum et tempus redeunt: quae optio meliorem pretium offert et celerior est?
In hoc articulo, vobiscum explorabo duos processus — fusionem vacuum et impressionem tridimensionalem — qui aptissimi sunt ad prototypa celeriter creandum et productionem parvi voluminis.
Haec explicatio turmas designatorum haec docebit: structuras sumptuum pro singulis methodis. Celeritatem in mundo reali potius quam assertiones theoreticae. – Optiones materiarum et limites earum. Etiam de libertate geometrica contra fidelitatem replicationis discent. Maxime autem, limen voluminis discent quo unus processus alterum manifeste superat. Nullas vanitates mercatorias. Tantum consilium practicum iis qui res transportare debent.
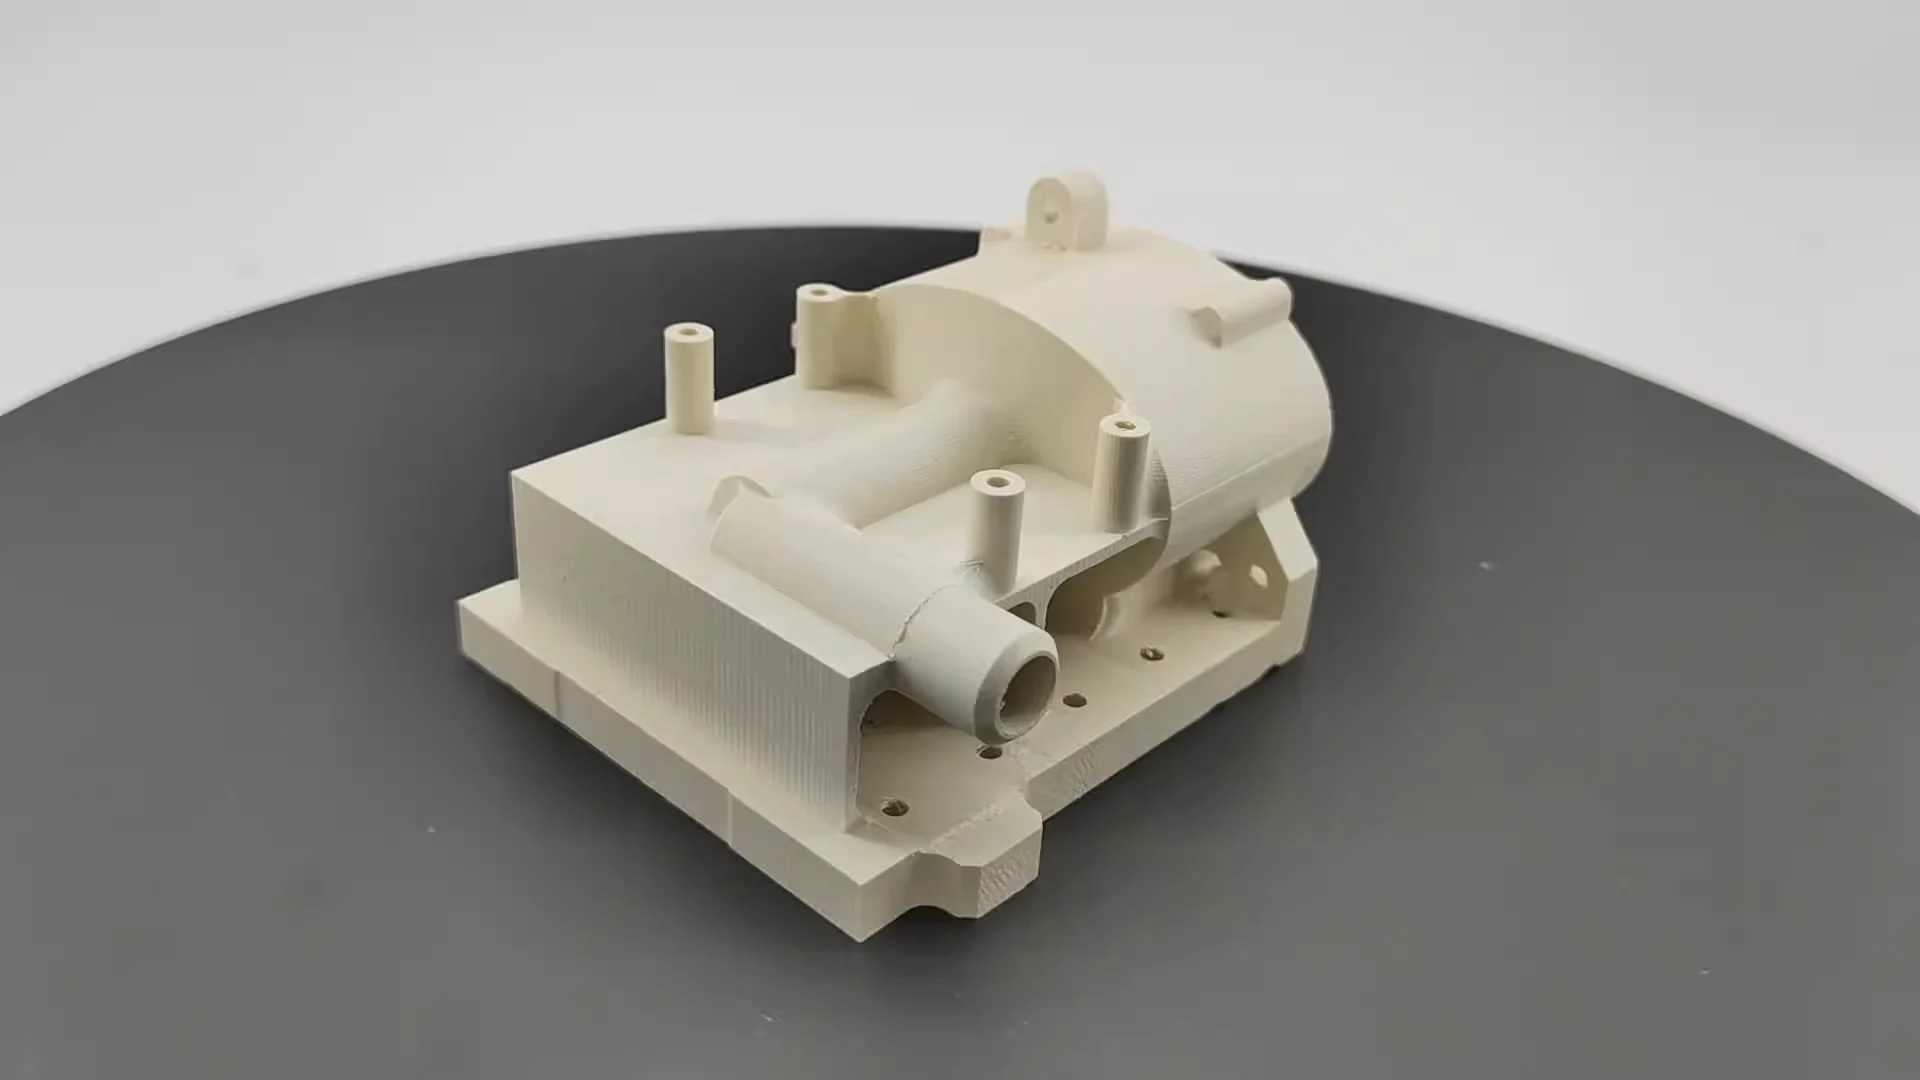
Quid est Vacuum Iactum?
Brevis conspectus fusionis in vacuo. Processus tres gradus principales habet.
Primum, ingeniarius formam principalem creat, plerumque impressione tridimensionali vel machinatione metallica utens (de hoc processu in articulo separato disseram). Haec deinde intra vas suspenditur, et liquidum silicone gummi circum eam infunditur. Deinde, camera vacui ad omnes bullas aeris removendas adhibetur.
Postquam silicone induratum est, frustum siliconeum secatur et forma principalis removetur. Quod remanet est cavitas flexibilis cum exquisitis detaliis quae formam partis accommodant.
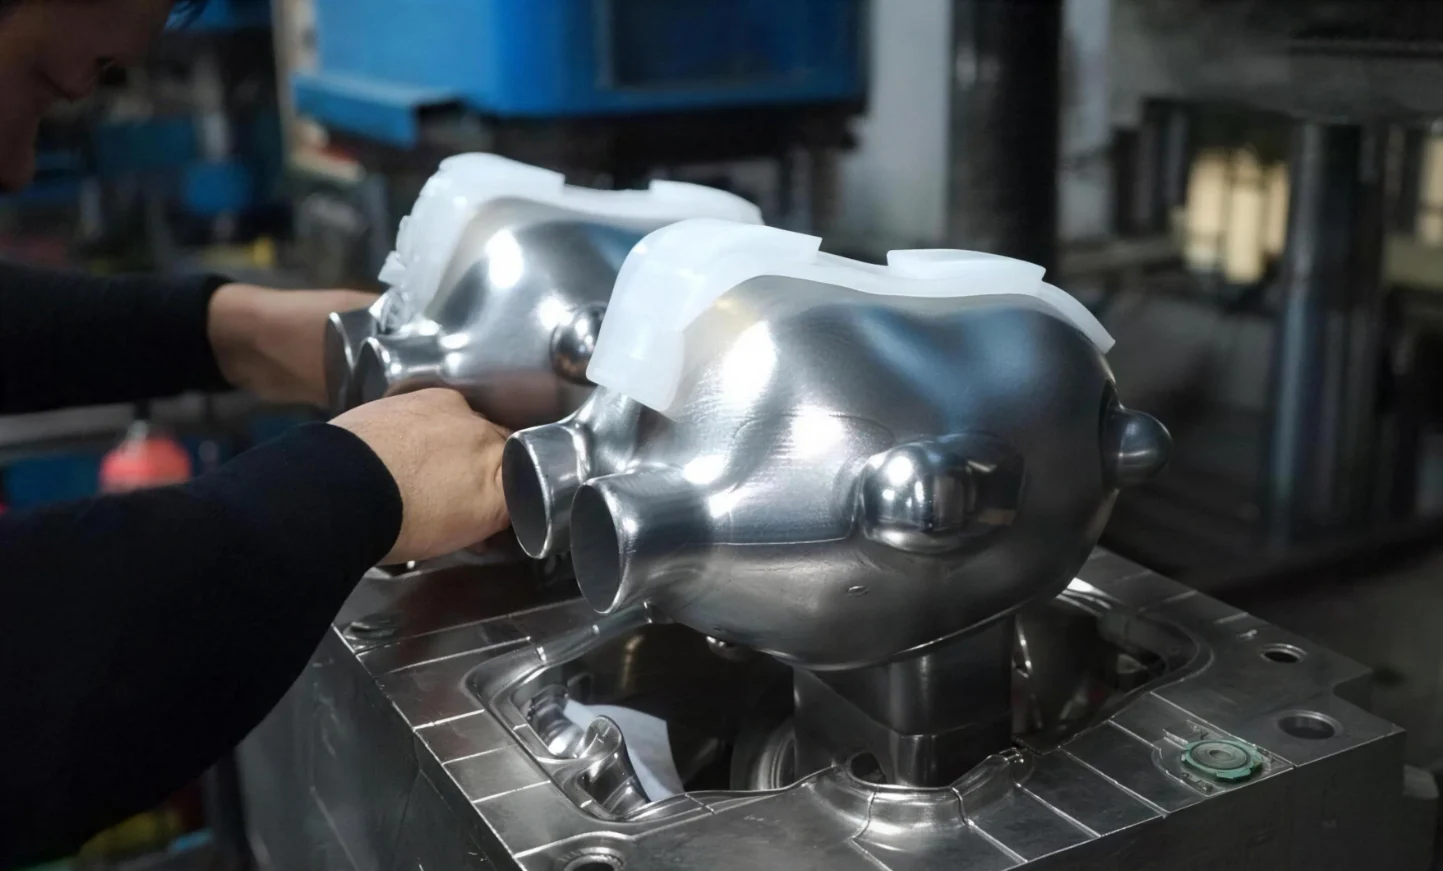
Deinde, ipsa fusio incipit. Operator resinam polyurethanam miscet et in formam siliconeam infundit. Systema vacuum iterum activatur. Cum nullus aer residuus sit, nullae vacuae aut foramina superficialia formantur. Resina temperatura humili durescit. Post triginta minuta ad duas horas, forma removetur. Pars plastica robusta nunc completa est.
Resinae variae proprietates variarum materiarum simulare possunt:
- Resinae similes ABS ad magnam rigiditatem et resistentiam ictui assequendam adhibentur.
- Resinae polypropyleno similes resistentiam chemicam et flexibilitatem offerunt.
- Resinae nylon similes resistentiam attritionis et duritiam coniungunt.
- Resinae similes gummi, interea, ad manubria mollia tactu vel obturatoria fabricanda aptae sunt.
Quid est Impressio tridimensionalis?
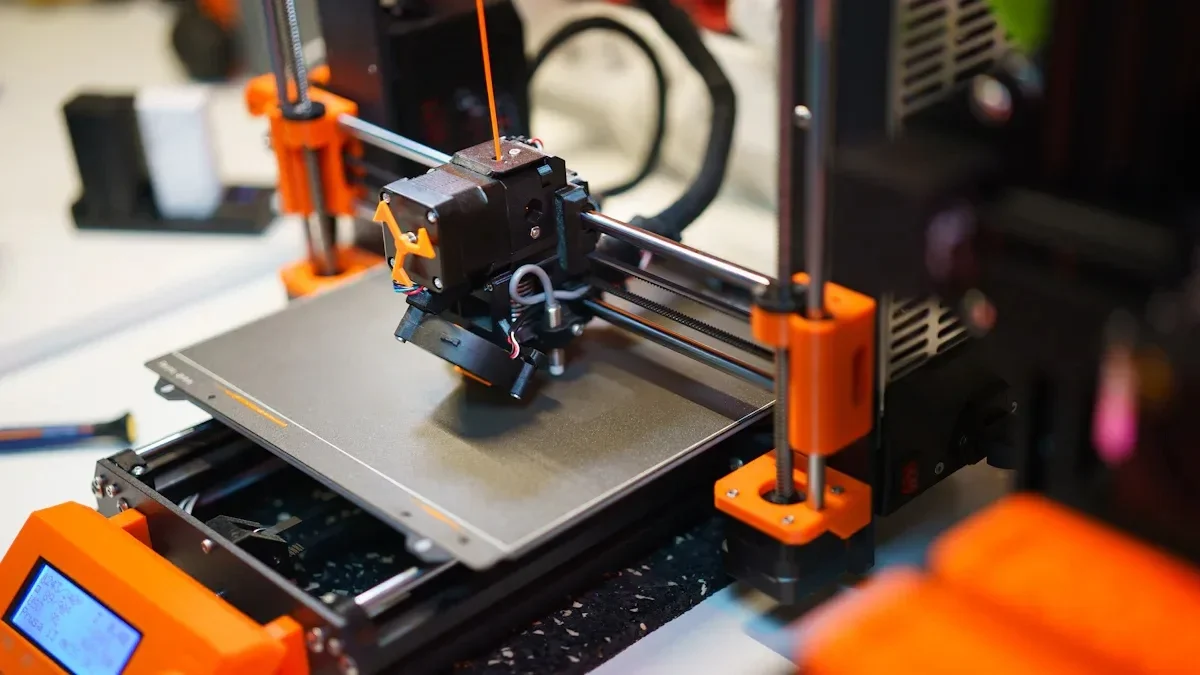
Nunc, inspice impressionem tridimensionalem. Vocabulum formale huius est 'fabricatio additiva'. Materia stratis stratis additur donec pars completa sit. Nulla forma requiritur. Nulla instrumenta. Tantum fasciculum digitale et machinam requiris.
Problemata diversa typographos diversos requirunt. Tres technologiae communes officinam dominantur.
- SLA stereolithographiam significat. Laser resinam liquidam curat ut materiam plasticam solidam creet. Superficies levis est. Detalia acuta sunt. Ad prototypa visualia et probationes aptationis formae adhibetur. Quamquam selectio materiarum angustior est quam cum aliis methodis, qualitas alta est.
- SLS pulverem nylon utitur. Processus sinterizationis lasericae particulas fundit sine eas omnino liquefaciendo. Nullae structurae sustentatrices necessariae sunt. Partes resultantes sunt fortes et durabiles. Ingeniarii SLS ad probationes functionales et ad creandas coetus utuntur. Quamquam superficies texturam leviter granulosam habet, proprietates mechanicae solidae sunt.
- Methodus FDM (Free Depth Processing) est methodus vulgatissima. Filamentum thermoplasticum liquefiit et per fistulam extruditur. Machina deinde singula strata plastica trahit. Simplex est. Vilis quoque est. Attamen, tarda est pro partibus complexis. Homines FDM utuntur pro exemplaribus initialibus et formis magnis simplicibus. Lineae stratorum visibiles sunt. Robur est anisotropicum — debilius secundum directionem impressionis.
Comparatio Directa: Fusio Vacui contra Impressionem Tridimensionalem
Nunc, has duas methodos comparemus. Differentiae manifestae sunt. Homines sunt qui processum officio accommodare debent, non contra.
| elementum | vacuum casting | 3D Edition |
| Volumen optimum | 10–100 partes identicae | 1–20 partes singulares |
| Sumptus per partem (volumen parvum) | Humilis (post mucorem) | Alta (nullae oeconomiae scalae) |
| plumbum tempus, | 1, hebdomades 2 | 1-3 diebus |
| superficiem consummavi | Excellens (utraque pars laevis) | Variat (SLA bonus, FDM asper) |
| material options | ABS, PP, PC, nylon, gummi (verum Shore A) simulat. | Resinae propriae vel thermoplasticae |
| color options | Infinitus (Pantone congruens) | Ad colores spool/resinae limitatum |
| Geometria interna | Limitata (subsectiones vitandae sunt) | Excellens (cancelli, canales) |
| Tolerantia | ±0.1-0.3 mm | ±0.05-0.2 mm |
| Tooling pretium | $500–$2,000 (forma siliconica) | $0 |
Tabula distinctionem perspicuam ostendit. Fusio in vacuo victor manifestus est quod ad pretium per singulas partes, ornatum superficiei , realitatem materiae, et optiones colorum in voluminibus moderatis attinet. Impressio tridimensionalis, contra, commodum habet quod ad tempus productionis singularum partium, libertatem geometricam, et absentiam ullius sumptus instrumentorum initialis attinet. Qui utrumque intellegunt, electionem informem facere possunt. Qui unam tantum methodum norunt, pecuniam perdere possunt.
Comparatio accurata per criteria selectionis
1. Volumen et Sumptus
Pro una ad decem partes singulares, impressio tridimensionalis est electio manifesta. Sumptus configurationis nulli sunt. Homines partes suas intra dies, non hebdomades, accipiunt.
Pro viginti ad centum partibus identicis, fusio in vacuo melior optio est. Sumptus formae per multas partes amortizatur. Sumptus per partem infra pretium impressionis tridimensionalis cadit. Punctum aequilibrii secundum magnitudinem et complexitatem partis variat, sed exemplar valet. Parvae series impressionem probant. Maiores series fusionem probant.
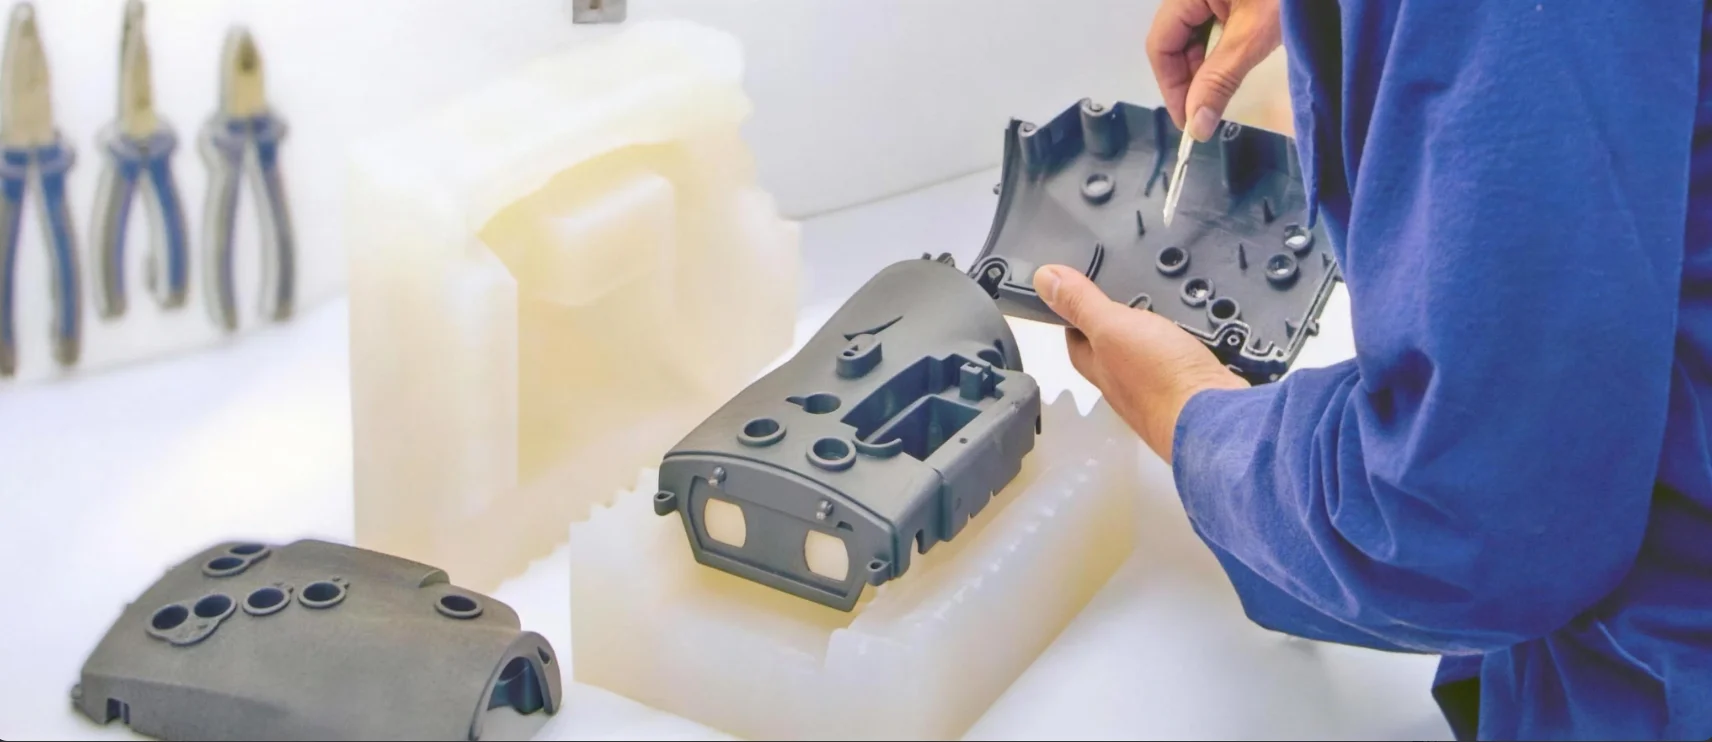
2. Celeritas (Tempus Ducendi contra Tempus Productionis)
Homines duas diversas celeritates confundunt. Tempus praeparationis primae partis. Secunda est tempus totum quod requiritur ad seriem perficiendam.
Impressio tridimensionalis primam cursum vincit. Pars singularis intra horas viginti quattuor ad septuaginta duas parari potest. Nulla instrumenta necessaria sunt. Nulla praeparatio. Tantum imprime!
Fusio vacuo secundam certamen vincit. Forma siliconis tres dies requirit. Post hoc, quaeque fusio circiter horam unam requirit. Pro quinquaginta partibus, tempus totum est circiter tres dies pro forma, plus quinquaginta horis fusionis. Hoc est circiter quinque dies. Quinquaginta partes imprimere tridimensionaliter quinquagies tempus impressionis requirit. Impressio duarum horarum centum horas requireret. Hoc plus quam quattuor dies continui operis requirit.
3. Proprietates Materialium et Simulatio
Hoc hiatum magnum est.
Fusio vacuo resinas polyurethanas adhibet quae veras materias plasticas machinales imitantur. Resinae similes ABS ad rigiditatem et resistentiam impacti adhibentur. Sunt etiam resinae similes polypropyleno ad cardines vivos et resistentiam chemicam. Sunt etiam resinae similes gummi cum vera duritia Shore A ad ansas et sigilla. Partes se gerunt sicut partes productionis.
Impressio tridimensionalis hic deficit. Photopolymeri SLA fragiles sunt. Sub luce ultraviolacea per hebdomades vel menses flavescent. Ad probationes functionales rerum durabilium non apti sunt. Pulveres nylon SLS fortes sunt sed superficies asperas habent. Hoc frictionem et detritionem afficit. Thermae thermoplasticae FDM ex materiis veris ut ABS, PLA, et PETG fiunt, sed adhaesio stratorum loca debilia creat. Partes secundum lineas impressionis potius quam per materiam crassam deficere solent.
Cum simulatio materiae magni momenti est, ingeniarii fusionem in vacuo eligunt. Cardines vivi veram flexionis vitam requirunt. Aptationes ad pressionem deflectionem constantem requirunt. Experimenta casus resistentiam impacti requirunt. Partes impressae tridimensionaliter eventus falsos producere possunt.
4. Superficiem Perago et Aesthetics
Fusio vacuo effectus leves in utraque parte producit. Forma siliconica exemplar principale perfecte replicat. Nullae lineae stratorum sunt. Nullae notae sustentationis sunt. Partes pingi, texturari, vel perspicuae relinqui possunt. Fusiones perspicuae sunt pellucidae, non nubilosae.
Eventus impressionis tridimensionalis variantur. Impressiones resinae SLA superficies leves in faciebus sustentatis habent. Pars inferior notas sustentationis habet. Impressiones FDM lineas stratorum visibiles in omnibus lateribus habent. Post-processus aliquas ex his difficultatibus corrigere potest. Limatura: Impletio. Primitura. Pictura. Quisque gradus laborem et tempus addit.
Pro demonstrationibus investoribus et prototypis venalibus paratis, fusio vacuo est praxis communis. Non potes simpliciter partem rudem, stratis ornatam emptori potentiali tradere et pecuniam petere. Pars debet similem esse producto perfecto.
5. Complexitas Geometrica et Subsectiones
Impressio tridimensionalis hanc categoriam facile vincit. Creare canales internos simplex est. Structurae reticulares communes sunt. Cum systematibus pulverulentis, partes mobiles in loco imprimi possunt — exempli gratia, rota dentata intra involucrum. Absentia formae significat nullas esse restrictiones dimissionis.
Fusio in vacuo suas limitationes habet. Pars e forma siliconica bipartita removenda est. Subforationes difficiles sunt. Foramina profunda extractionem lateralem vel nucleos solubiles requirunt.
Haec regula generalis ex officina est. Si consilium proprietates internas complexas habet quae nucleum collapsibile vel actiones laterales multiplices in forma ferrea requirerent, impressio tridimensionalis melior electio est. Attamen, si consilium fingi potest, fusio in vacuo celerior et vilior est in scala.
6. Flexibilitas (Materiae Plures in Una Parte)
Fusio vacuo superformationem permittit. Una forma duas resinas diversas capere potest. Primo, nucleus plasticus durus funditur. Deinde, ansa e gummi molli circa hunc nucleum funditur. Totus processus intra idem instrumentum siliconis fit. Nexus et chemicus et mechanicus est. Nulla congregatio requiritur.
Impressio tridimensionalis hic difficultates habet. Partes multi-materiae machinas speciales cum multis capitibus impressoriis requirunt. Alioquin, impressor paulisper morari debet ut filamentum mutet. Adhaesio inter varia materiae strata debilis est. Proinde, impressio tridimensionalis multi-materiae raro ad partes functionales adhibetur.
Fluxus Operis Hybridus: Optimum Utriusque Mundi
Nulla regula dicit hominem unam methodum eligere et ei adhaerere debere. Periti callidi utrique utuntur. Vires coniungunt. Infirmitates vitant. Exitus melior est quam utraque methodus sola.
Nulla regula est quae dicit hominem unam methodum eligere et ei adhaerere debere. Periti callidi utramque utuntur. Vires suas coniungunt. Infirmitates vitant. Exitus melior est quam utraque methodus sola.
Ecce quomodo fluxus operis hybridus revera in officina operatur.
- Exemplar principale imprime tridimensionaliter. SLA (Systema Laminarum Subtiliorum) est optio frequentissima pro hoc gradu. Alta resolutione. Superficies statim a machina levis est. Exemplar principale impeccabile esse debet, quia quaevis vitia ad formam et deinde ad omnem partem fusam transferentur.
- Exemplar principale perfice. Impressio sola non sufficit. Superficiem limant. Eam praeparant. Eam pingunt. Finis est superficiem Classis A, quae est gradus picturae autocineticae, consequi. Nullae lineae stratorum visibiles esse debent. Nulla foramina acus. Nullae scalpturae. Hoc exemplar perfectum fit exemplar pro forma.
- Ex forma principali formam siliconis crea. Forma perfecta in vase suspenditur. Silicium liquidum circum eam infunditur. Vacuum bullas aeris extrahit. Post curationem, forma inciditur et forma principalis removetur. Quod remanet est cavitas negativa perfecta.
- Quinquaginta vel plures partes identicas funde. Resina polyurethanica in formam siliconicam sub vacuo infunditur. Pars coescit. Deformatio secundis temporis requiritur. Forma partem post partem producit, unaquaeque priori identica. Nulla politura addita requiritur quia exemplar iam perfectum erat.
Ingeniarii libertatem geometricam impressionis tridimensionalis pro exemplo principali adipiscuntur. Formae complexae. Subsectiones. Curvae organicae. Nullae sunt restrictiones formae in phase designandi. Deinde utilitatem ex qualitate materiae et celeritate productionis fusionis vacui pro partibus finalibus habent. Resinae ingeniariae realisticae.

Elige NOBILEM; Subtilitas CNC Machining ad Productionem
Apud NOBLE, officina fabricatoria sumus plenae servitii, in machinatione et fabricatione CNC specializata. Te ducemus in deligendo processu tuo incepto maxime apto, sive sit impressio tridimensionalis ad prototypa celeria creanda, sive fusio vacuo ad productionem parvae copiae, sive machinatio CNC altae praecisionis ad partes metallicas et plasticas cum tolerantiis strictis fabricandas.
Nostrum Caput Capabilities
Fabricationem subtractivam traditionalem cum processu plastico provecto coniungimus ut solutionem vere completam offeramus:
| capability | materials | Typical Volume | Nam optimus |
| CNC Machining | Metalla (aluminium, chalybs, titanium, aes) et plastica machinalia (ABS, POM, PEEK, nylon) | Partes 1 1,000–XNUMX XNUMX+ | Partes functionales altae tolerantiae, productio ad usum finalem, instrumenta et accessiones |
| vacuum casting | Resinae polyurethanicae (similes ABS, similes PP, similes gummi, pellucidae) | 10-100 partes | Productio pontium, prototypa venalia, superformatio mollis tactus |
| 3D Edition | Resinae SLA, nylon SLS, thermoplastica FDM | 1-20 partes | Geometria complexa, validatio designii, partes singulares factae ad usum proprium. |
Certificationes Qualitatis Quibus Fidere Potes
In fabricatione, certificationes plus quam insignia sunt — significant enim dedicationem ad processus repetibiles et probatos. Superbi sumus quod certificationes sequentes conservamus:
ISO 9001:2015 (Quality Management Systems)
Certificati sumus pro toto nostro opere fabricationis, inter quas sunt: machinatio CNC, fusionis in vacuo, et impressio tridimensionalis. Hoc qualitatem partium constantem, vestigabilitatem documentatam, et emendationem continuam per singulas mandata praestat.
ISO 13485:2016 (Instrumenta Medica – Gubernatio Qualitatis)
Haec certificatio necessaria est ad usus medicos, dentales, et chirurgicos. Demonstrat facultatem nostram fabricandi partes quae requisitis severissimis de salute, administratione periculorum, et munditia satisfaciunt. Societatibus instrumentorum medicorum, fabricatoribus instrumentorum diagnosticorum, et creatoribus instrumentorum chirurgicorum plenum auxilium documentorum praebemus.
FAQ
Estne fusio vacui vilior quam impressio tridimensionalis?
Sumptus omnino a quantitate pendet. Pro una ad quinque partibus, impressio tridimensionalis est optio vilior. Nullum sumptum formae est. Nulla merces institutionis est. Simpliciter imprime! Pro viginti vel pluribus partibus identicis, fusio vacuo minore pretio per unitatem est. Quamquam forma siliconea sumptum initialem habet, hoc per multas partes distribuitur. Punctum aequilibrii plerumque inter decem et viginti unitates cadit. Infra hoc, impressio tridimensionalis. Supra hoc, fusio vacuo.
Num fusio vacui impressionem tridimensionalem substituere potest?
Minime, qui hanc quaestionem ponunt, ambos processus male intellexerunt. Instrumenta sunt complementaria, non alternativa inter se certantia. Impressio tridimensionalis aptissima est ad iterationem tractandam et geometriam internam complexam quam formae producere non possunt. Fusio vacuo adhibetur ad productionem parvae voluminis cum materiis ad normam machinalem pertinentibus. Unus processus alterum influit. Neuter processus alterum substituit.
Quod melius est pro prototypingFusio in vacuo an impressio tridimensionalis?
Ad prototypa formae et aptationis, quae dimensiones, compositionem, et ergonomiam inspiciendas requirunt, impressio tridimensionalis celerior et vilior est. Pars impressa per horas potius quam per dies teneri potest.
Pro prototypis functionalibus et venalicibus paratis quae veras proprietates materiae requirunt, fusio vacuum praefertur.
Quot partes fusione vacuo facere potes?
Una forma siliconis typice inter viginti et quinquaginta partes bonas producere potest. Superficies deterioratur. Post quinquaginta partes productas, periculum vitiorum significanter augetur. Qui maiores quantitates requirunt, formas multiplices faciunt.
Quibus materiis fusione vacuo uti potest quibus impressio tridimensionalis non potest?
Index magnus est. Comprehendit gummies True Shore A ab 20A (mollissimae) ad 90A (tam firmae quam pneumaticum). Sunt etiam resinae similes ABS quae se gerunt sicut ABS iniectione formatum quoad impetum et rigiditatem. Sunt resinae similes polypropylene propter cardines vivos et resistentiam chemicam. Sunt etiam resinae similes polycarbonate propter perspicuitatem et resistentiam caloris. Sunt etiam gradus ignifugos qui UL94 V-0 implent. Nulla harum materiarum in systematibus impressionis 3D communibus praesto est. Photopolymera SLA fragilia sunt. Nylon SLS texturam asperam habet. Thermoplasticae FDM adhaesionem stratorum debilem habent. Cum ad proprietates materiae productioni destinatae ventum est, fusio vacuum invicta est pro voluminibus parvis.






