
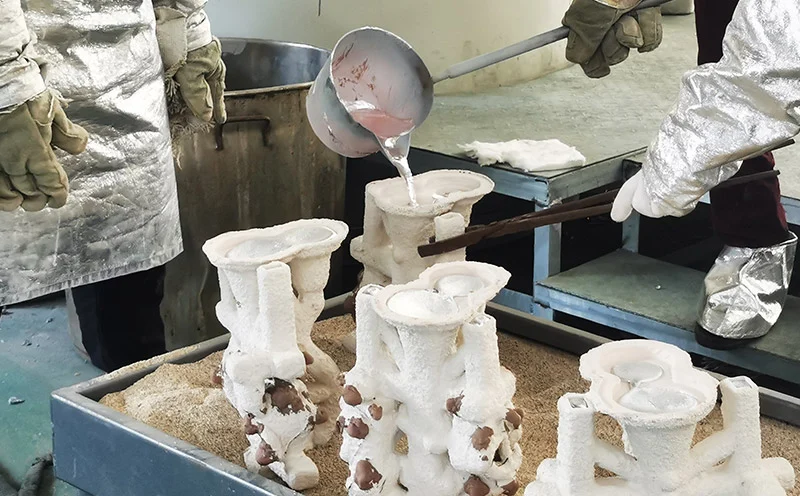
Вакуумдық жоғалған балауыз құю жаңалық емес. Жоғалған балауыз процесі мыңдаған жылдарға созылады. Бірақ вакуумдық бөлік заманауи. Тотығу жүреді, тесіктер пайда болады және сайып келгенде, пайдалану кезінде компоненттер істен шығады.
Вакуумдық технология балқытылған материалды таза ұстай отырып, ауаны кетіреді. Керамикалық қалып ешқандай газ шығармайды. Алынған бөлшектер тығыз және ақаусыз. Осы себепті аэроғарыш, медициналық және энергетика салалары маңызды компоненттерді өндіру үшін вакуумдық жоғалған балауыз құюға сүйенеді.
Вакуумдық жоғалған балауыз құю дегеніміз не?
анықтама
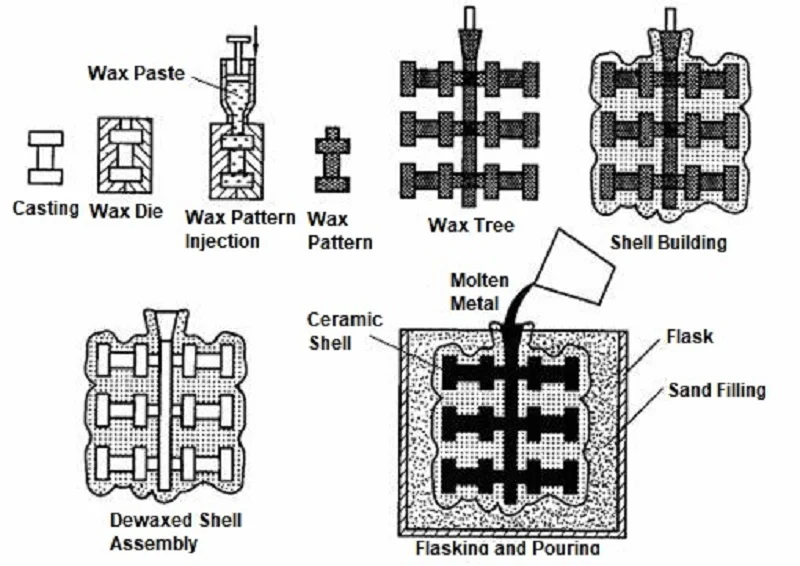
Бөлшектер балауыз өрнегінен басталады. Сіз оны керамикамен қаптайсыз. Балауызды балқытасыз. Сізде қалып бар. Сіз металл құйасыз. Бұл инвестициялық құю.
Вакуумдық жоғалған балауыз құю дәл сол реттілікпен жүзеге асырылады. Бірақ құю вакуумдық камераның ішінде жүреді. Қалып эвакуацияланады. Металл вакуумда балқытылады. Құю ауамен жанасусыз жүзеге асырылады. Бұл қарапайым айырмашылық бәрін өзгертеді.
Неліктен вакуум қолданылады
Вакуумды пайдаланудың төрт себебі бар.
Тотығуды азайтыңыз. Реактивті металдар ауаға түскен кезде бірден оксидтер түзеді. Титан, цирконий және суперқорытпалар әсіресе тотығуға бейім. Вакуумдық орта оттегі көзін жояды, бұл металды таза ұстайды.
Газдың сіңуіне жол бермеңіз. Сутегі мен азот балқытылған металда еріп, қатаю кезінде шығып, кеуектілік түзуі мүмкін. Вакуумдық процесс бұл газдарды олар проблема тудырмас бұрын жояды.
Металлдың тазалығын жақсартады. Ашық ауада балқыту кезінде оксидтер мен қоспалар пайда болады; бұл заттар құймада қалып, жарықшақтардың пайда болу орындары ретінде қызмет етеді. Вакуумдық балқыту бұл ластану көздерін жояды.
Тығыз құймалар шығарады. Кеуектілігі жоқ құймалар толығымен тығыз болады. Механикалық қасиеттері жақсарады, шаршау мерзімі ұзарады және компоненттер маңызды қолданудың қиындықтарына төтеп бере алады.
Механикалық қасиеттерді жақсартады. Жоғары тығыздық беріктіктің жоғарылауын білдіреді. Таза металл жақсы икемділікті білдіреді. Осы екі фактордың үйлесімі ауамен құйылған бөлшектермен салыстыруға келмейтін өнімділікті қамтамасыз етеді.
Вакуумдық жоғалған балауыз құю осы бес артықшылықтың барлығын ұсынады. Осы себепті ол турбина қалақтары, медициналық имплантаттар және аэроғарыштық құрылымдық компоненттер үшін стандартты процесс болды. Вакуум қосымша функция емес - ол процестің негізі болып табылады.
Жоғалған балауызды вакуумдық құю процесінің кезең-кезеңімен
1-қадам – Балауыз үлгісін жасау
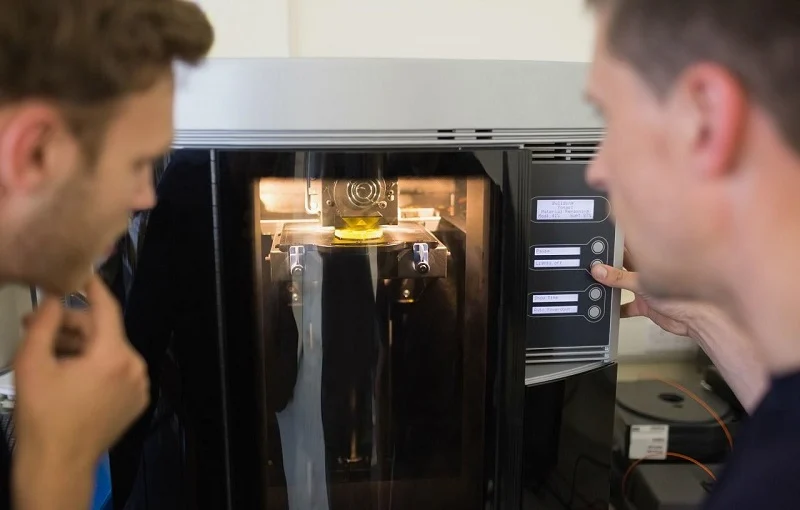
Балқытылған балауыз металл қалыпқа құйылады. Бұл қалып дәл өңделген. Балқытылған балауыз әрбір бөлшекті толтырады, нәтижесінде пайда болған балауыз үлгісі қалыпқа толық сәйкес келетінін қамтамасыз етеді. Бұл кезеңде қол жеткізілген дәлдік соңғы құюдың дәлдігін анықтайды.
Бірнеше модель орталық арқалыққа жиналады. Бұл ағаш тәрізді құрылым барлық бөлшектерді қолдайды. Бөлшектердің бағыты мен арақашықтығы өте маңызды. Арқалықтың дизайны металлдың әрбір қуысқа қалай ағып кететінін анықтайды. Дұрыс емес ағаш дизайны сұйықтық турбуленттілігін тудыруы мүмкін. Турбуленттілік газды ұстап қалады, нәтижесінде бөлшектер қалдықтары пайда болады.
2-қадам – Керамикалық қабықты құрастыру
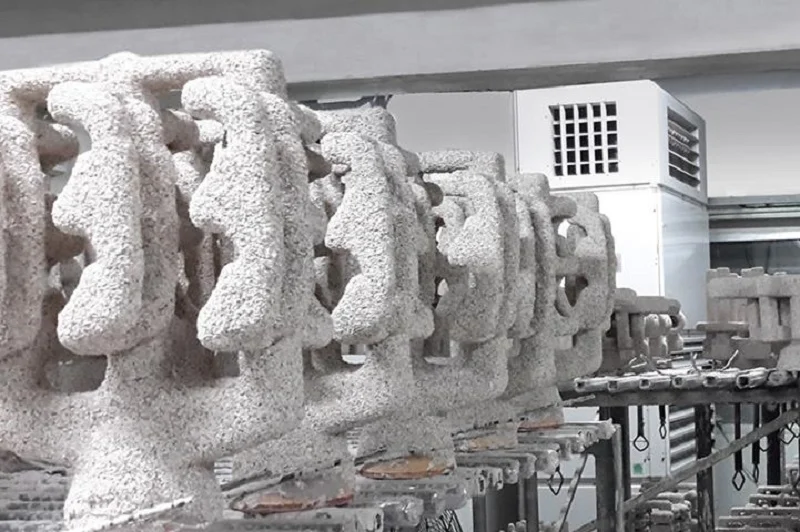
Балауыз өрнегін керамикалық ерітіндіге батырыңыз. Содан кейін, гипс ұнтағын дымқыл бетке жағыңыз. Батыру және гипс жағу циклін қайталаңыз. Келесі қабатты тек алдыңғысы кепкеннен кейін ғана жағыңыз. Стандартты процесс алтыдан сегіз қабатқа дейін қамтиды. Қалың қабықтар құюдың ауыр жағдайларына төтеп бере алады.
Керамикалық материалдар қорытпаның құрамына байланысты таңдалады.
Кремний диоксиді негізгі материал болып табылады. Ол арзан және әртүрлі қорытпаларға жарамды.
Циркон жоғары температураға төтеп бере алады және термиялық соққыларға төзімді.
Алюминий оксиді химиялық тұрғыдан тұрақты және көптеген металдармен әрекеттеспейді.
Муллит беріктік пен термиялық тұрақтылық арасындағы тепе-теңдікті сақтайды.
Иттриа титанға арналған. Ол балқытылған титанмен әрекеттеспейді. Бұл өте маңызды, себебі титан басқа керамикалық материалдардың көпшілігін ерітеді.
3-қадам – Дебауыздау және снарядты ату
Балауыз құймас бұрын қабықтан шығуы керек. Бірінші қадамды автоклав жасайды. Жоғары қысымды бу балауызды ерітеді. Ол спру арқылы ағады. Қабық бүтін күйінде қалады.
Содан кейін қабық пешке түседі. Жану циклі 800°C-тан 1000°C-қа дейін жүреді. Қалдық балауыз толығымен жанып кетеді. Керамикалық күйдіргіштер күйіп, беріктікке ие болады. Қабық құюға төтеп бере алатындай қатты болады.
Соңғы қадам - қалыптарды алдын ала қыздыру. Қабық вакуумдық камераға кірмес бұрын құю температурасына дейін қыздырылады. Ыстық металлдың суық қабыққа тиюі термиялық соққы тудырады. Қабық жарылып, металл ағып кетеді. Алдын ала қыздыру бұған жол бермейді.
Бұл үш қадам вакуумдық жоғалған балауыз құюға арналған қабықты дайындайды. Келесі кезең - балқыту және құю - вакуумдық камераның ішінде жүреді. Міне, осы жерде процесс дәстүрлі инвестициялық құюдан шынымен ерекшеленеді.
4-қадам – Вакуумдық балқыту және құю
Алдын ала қыздырылған қабық вакуумдық камераға орналастырылады. Камера тығыздалады және ауа шығарылады. Қысым 10⁻²-ден 10⁻⁴ миллибарға дейін төмендетіледі — бұл вакуумға жақын күй.
Вакуумдық индукциялық балқыту осы вакуумдық камерада жүреді. Индукциялық катушка тигельді қоршап, металды балқытады. Балқытылған металл оттегі немесе азот әсеріне ұшырамағандықтан, ол таза күйінде қалады.
Вакуумдық құю вакуумдық камераны және тигельді балқытылған металл қалыпқа ағып кететіндей етіп еңкейтуді қамтиды. Барлық процесс вакуум жағдайында жүреді, тотығу мен газдың сіңуіне жол бермейді және металлдың қалыпқа енуін қамтамасыз етеді.
Бұл қадам жоғалған балауызбен құюдың негізгі кезеңі болып табылады. Вакуум екі маңызды рөл атқарады: ол балқытылған металдан еріген газдарды кетіреді және жаңа газдардың енуіне жол бермейді. Нәтижесінде тығыз, ақаусыз құйма алынады.
5-қадам – Салқындату және қатайту
Құйылғаннан кейін салқындату басталады. Жылдамдық маңызды.
Жылдам салқындату ұсақ түйіршіктерге әкеледі — ұсақ түйіршіктер жоғары беріктікке ие. Дегенмен, термиялық кернеу жұқа қабырғалы бөліктерде жарықшақтарды тудыруы мүмкін.
Баяу салқындату ірі түйіршіктердің пайда болуына әкеледі — ірі түйіршіктер жоғары температурада сырғуға төзімділіктің жоғарылауын білдіреді. Турбина қалақтары осы қасиетті қажет етеді.
Бағытталған қатаю дәннің бағытын басқарады. Қалып пештен шығарылған кезде, жылу бір шетінен алынады. Дәндер экстракция бағытына параллель өседі. Осылайша, ығысу беріктігі артады.
Монокристалды құймалар бұл тұрғыда ең жоғары көрсеткіш болып табылады. Тек бір ғана түйіршікпен және түйіршік шекаралары болмағандықтан, жоғары температурада түйіршік шекарасының сырғуы болмайды. Бұл процесс ең қатаң талаптарға сай турбина қалақтарын жасау үшін қолданылады. Вакуумдық жоғалған балауыз құю - мұндай қалақтарды өндірудің жалғыз әдісі.
6-қадам – Қабықты алып тастау және әрлеу
Керамикалық қабық алынып тасталады. Негізгі корпус механикалық соққымен бөлшектенеді. Су ағыны қалған қабаттарды алып тастайды. Осы кезде бөлшек ашық қалады.
Бөлшек шпруден бөлек кесіледі; операторлар әдетте бұл операцияны орындау үшін тегістеу дөңгелегін немесе таспалы араны пайдаланады. Бұл кезеңде шпру аймағының беті кедір-бұдыр болады, сондықтан оператор артық материалды өңдеу арқылы алып тастайды.
Жылулық өңдеуден кейін бөлшекке дұрыс механикалық қасиеттерді беру үшін қыздыру және салқындату қолданылады: беріктік, иілгіштік және қаттылық. Нақты параметрлер қорытпаның түріне байланысты.
Өңдеу маңызды беттерді соңғы өлшемдеріне жеткізеді. Құйма орындай алмайтын төзімділіктерге кесу арқылы қол жеткізіледі. Тегіс беттерді қажет ететін аймақтар тегістеледі.
Тексеру соңғы қадам болып табылады. Оған өлшемдік тексерулер, ішкі ақауларды рентгендік тексеру, беткі жарықтарды ену сынағы және жер асты кеуектілігін ультрадыбыстық тексеру кіреді. Тек барлық тексерулерден өткен бөлшектер ғана жөнелтіледі.
Бұл алты қадам вакуумдық жоғалған балауызды құю процесін басынан аяғына дейін толық анықтайды. Әрбір қадам өте маңызды және әрқайсысы кейінгі процестерге әсер етеді. Вакуумдық технология ешқандай кішігірім бөлшек емес; дәл осы процесті маңызды қорытпаларға сәтті қолдануға мүмкіндік береді.
Вакуумдық балауызсыз құюда қолданылатын кең таралған металл қорытпалары
Тот баспайтын болат
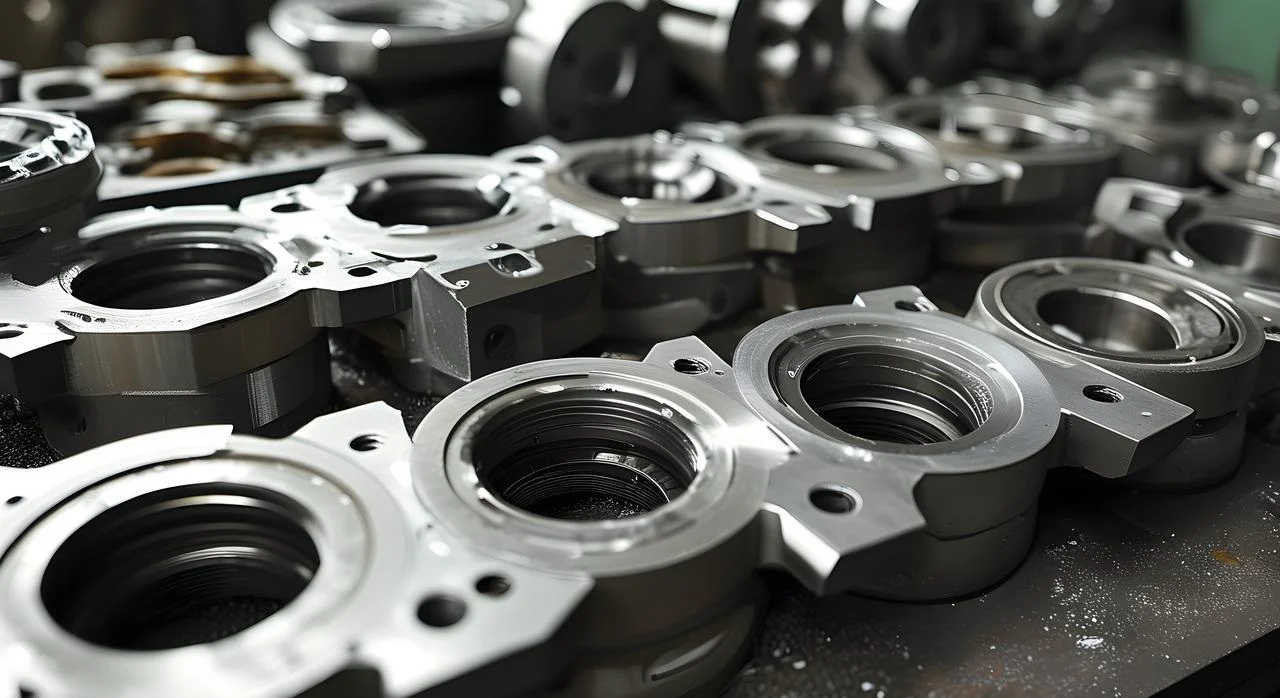
Тот баспайтын болат негізгі материал болып табылады. Коррозияға төзімділік пен орташа беріктікке ие бөлшектер үшін әдетте вакуумдық құю процесі қолданылады. Сорғы корпустары, клапан корпустары және кеме жабдықтары типтік мысалдар болып табылады.
Оның артықшылығы тұрақты сапада. Вакуумдық орта сутекті кетіреді. Атмосфералық қысыммен құйылған тот баспайтын болатта сутегі тесіктер мен кеуектілікті тудыруы мүмкін. Вакуумдық құю арқылы өндірілген бөлшектер сенімді сапаға ие.
Кемшіліктері? Тот баспайтын болат титан сияқты вакуумдық процестерге қатаң талаптар қоймайды. Қарапайым геометриялы бөлшектер үшін вакуумдық құю тиімді болмауы мүмкін.
Құрыш болат
Аспаптық болаттар кескіш құралдарға, қалыптарға және тозуға арналған компоненттерге қолданылады. Оның көміртегі мен қорытпасының жоғары мөлшері қаттылықты береді. Соңғы қасиеттеріне жету үшін термиялық өңдеу қолданылады. Вакуумдық құю процесі оксидтер мен қоспалардан таза және тұрақты термиялық өңдеу реакциясын көрсететін таза микроқұрылымды жасайды.
Тозуға төзімділік - оның негізгі қасиеті. Таза микроқұрылым карбидтің біркелкі таралуын қамтамасыз етеді, осылайша компоненттердің қызмет ету мерзімін ұзартады. Вакуумдық құюға қойылатын талап бұл қорытпаның оттегіге сезімталдығынан туындайды.
Никель негізіндегі суперқорытпалар
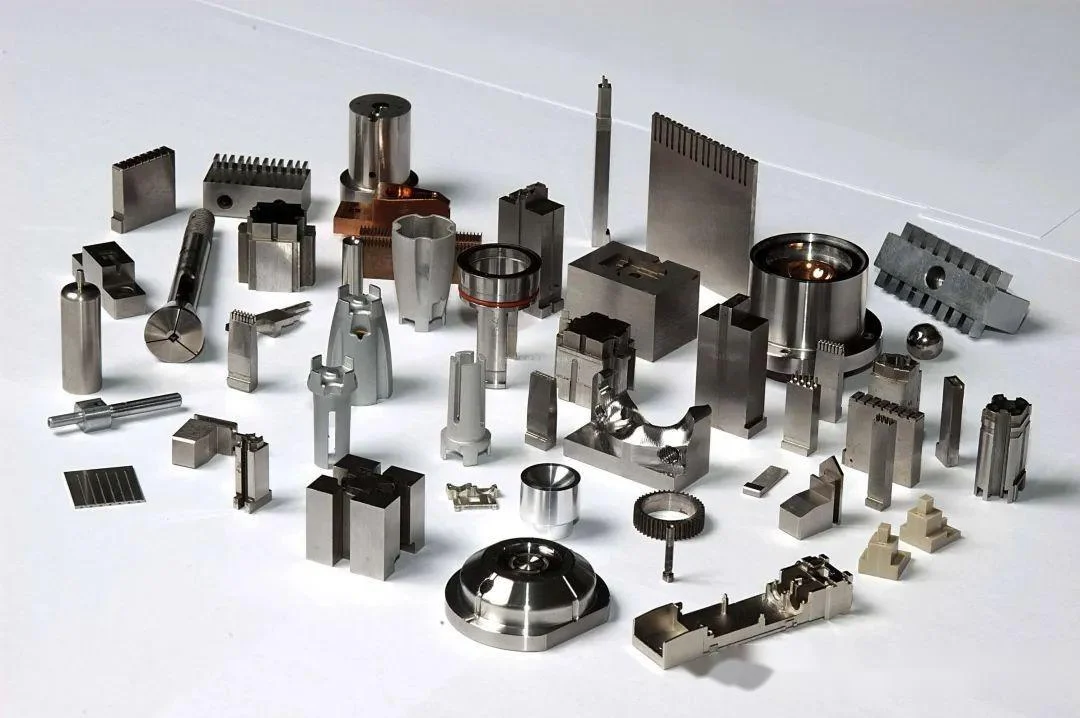
Inconel 718, Waspaloy және René қорытпалары. Бұл 700°C-тан 1000°C-қа дейінгі температурада беріктігін сақтайтын жоғары температуралы материалдар. Олар турбина қалақтарында, жану камераларында және шығару құбырларында қолданылады.
Олардың өнімділігі ерекше: сырғуға төзімділік, тотығуға төзімділік және шаршау беріктігі. Қандай шектеулер бар? Олар қымбат, өңдеу қиын және вакуумдық құюды қажет етеді.
Вакуумдық жоғалған балауызбен құю бұл қорытпалар үшін стандартты құю әдісі болып табылады. Дәстүрлі құю бұл қорытпаларға зиян келтіруі мүмкін, сондықтан вакуумдық процестер өте маңызды.
Кобальт негізіндегі қорытпалар
Кобальт қорытпалары тозуға төзімділік пен жоғары температураға төзімділікті қамтамасыз етеді. Стеллит ең көп таралған. Клапан орындықтары, втулкалар және хирургиялық құралдар.
Қасиеттері карбидтің түзілуінен туындайды. Хром карбидтері қаттылық береді. Қорытпалар тотығуға және коррозияға төзімді. Өнеркәсіптік қолданыстарға сорғы импеллерлері, экструзиялық қалыптар және турбина қалақтары жатады.
Титан қорытпалары
Титан - жоғары өнімді нұсқа. Ti-6Al-4V - стандарт. Беріктік пен салмақтың арақатынасы тамаша. Биосәйкестігі оны имплантаттар үшін өте қолайлы етеді.
Вакуумдық балауызбен құюға қойылатын талап өте маңызды. Титан ауадағы оттегі мен азотты сіңіреді. Нәтижесінде пайда болған морттық икемділікті бұзады. Вакуум балқыманы қорғайды. Бөлшек өзінің қасиеттерін сақтайды.
Алюминий қорытпалары
Алюминий вакуумдық құюда сирек кездеседі. Оксидті қабықша қорғаныш қасиетке ие. Бірақ сутегі кеуектілігі мәселе болып табылады. A356 және AlSi10Mg вакуумдық газсыздандырудан пайда көреді.
Қолданылуы салмаққа байланысты маңызды. Аэроғарыштық кронштейндер және автомобиль аспасының компоненттері. Вакуум қасиеттерді жақсартады. Бірақ құнын ақтау көбінесе қиын. Алюминий үшін әдетте ауамен құю жеткілікті.
Неліктен вакуумдық жоғалған балауыз құю және дәл өндіріс үшін NOBLE компаниясын таңдау керек?
NOBLE дәл металл және пластик өндірісіне маманданған. Жұмыс медициналық, аэроғарыштық, автомобиль, өнеркәсіптік салалардағы тұтынушыларға жеткізіледі. Жоғары сапалы тапсырыс бойынша жасалған компоненттер стандартты түрде жеткізіледі.
Өндірістік қызметтер
Процесс өндіріске дейін басталады. Өнімді жобалауды қолдау мәселелерді ерте анықтайды. Өндіріске арналған дизайн (DFM) шолулары процеске арналған бөлшекті оңтайландырады. Материалды таңдау бойынша нұсқаулық қолдану үшін дұрыс қорытпаны қамтамасыз етеді.
Жылдам прототиптеу құрал-саймандарды жасамас бұрын дизайнды растайды. Содан кейін өндіріс басталады. Вакуумдық жоғалған балауызбен құю күрделі, ақаусыз металл бөлшектерді жасайды. CNC өңдеу маңызды беттерді соңғы төзімділікке жеткізеді. Пластикалық инъекциялық қалыптау көп көлемді полимер компоненттерін өңдейді. Беткі әрлеу коррозияға төзімділік пен эстетиканы арттырады.
Сапаны тексеру барлық жерде жүргізіледі. Құрастыру ішкі жүйелерді құрастырады. Дайын өнімді қаптау және логистика жөнелтеді.
Мұның бәрін бір жеткізуші жүзеге асырады. Тұжырымдамадан бастап дайын бөлшекке дейін. Ешқандай тапсырмалар жоқ. Алшақтықтар жоқ. Бір байланыс нүктесі.
Сенуге болатын сапа
Сапа жүйесі сертификатталған және құжатталған.
ISO 9001:2015 жалпы сапа менеджментін қамтиды. Бірізді процестер. Құжатталған тексеру. Бақыланатын жазбалар.
ISO 13485:2016 медициналық құрылғыларды өндіруге қойылатын қатаңдықты арттырады. Қатаң бақылау. Процесті валидациялау. Ауытқулар жоқ.
NOBLE компаниясымен серіктес болыңыз
Инженерлік топ көмектесуге дайын. Материалды таңдау. Өндірісті оңтайландыру. Прототиптеу. Толық көлемді өндіріс. Нақты талаптар бойынша NOBLE компаниясына хабарласыңыз. Топ қолданба үшін дұрыс шешім ұсынады.
FAQ
Вакуумдық жоғалған балауыз құю дегеніміз не?
Балқытылған металл вакуум астында керамикалық қабыққа құйылатын процесс. Балауыз үлгісі алдымен ериді. Вакуум тотығу мен газ кеуектілігін жояды.
Неліктен вакуум инвестициялық кастингте қолданылады?
Реактивті және аса қорытпалы металдарда тотығу мен газдың сіңуін болдырмау үшін. Вакуум сонымен қатар қатаю алдында балқымадан еріген газдарды кетіреді.
Вакуумдық балауызсыз құю арқылы қандай материалдарды құюға болады?
Тот баспайтын болаттар, аспаптық болаттар, никель негізіндегі суперқорытпалар, кобальт негізіндегі қорытпалар, титан қорытпалары және кейбір алюминий маркалары. Бұл процесс ауамен әрекеттесетін материалдар үшін өте маңызды.
Керамикалық қабықтың ең жақсы материалы қандай?
Бұл қорытпаға байланысты. Кремний диоксиді мен циркон көптеген болаттар үшін жарамды. Иттрий титан үшін қолданылады, себебі ол балқытылған металлмен әрекеттеспейді.
Титанды вакуумдық инвестициялық құюға бола ма?
Иә. Титанды вакуумда немесе инертті газда құю керек. Кез келген оттегінің түсуі материалды мортты етеді және икемділікті бұзады.
Инвестициялық құю мен вакуумның айырмашылығы неде? инвестициялық құю?
Инвестициялық құю - жалпы процесс. Вакуумдық жоғалған балауызбен құю - реактивті және жоғары өнімді қорытпалар үшін балқу және құю вакуумда жүретін ерекше процесс.
Вакуумдық жоғалған балауыз құю қымбат па?
Иә. Жабдықтар, құрал-саймандар және процесті басқару қымбатқа түседі. Бағасы жоғары, маңызды бөлшектер үшін шығындар ақаусыз нәтижелермен ақталады.
Вакуумдық инвестициялық құюды қандай салалар пайдаланады?
Аэроғарыш, медициналық құрылғылар, электр энергиясын өндіру, автомобиль жасау және қорғаныс. Бөлшектердің істен шығуына жол берілмейтін кез келген сала.







