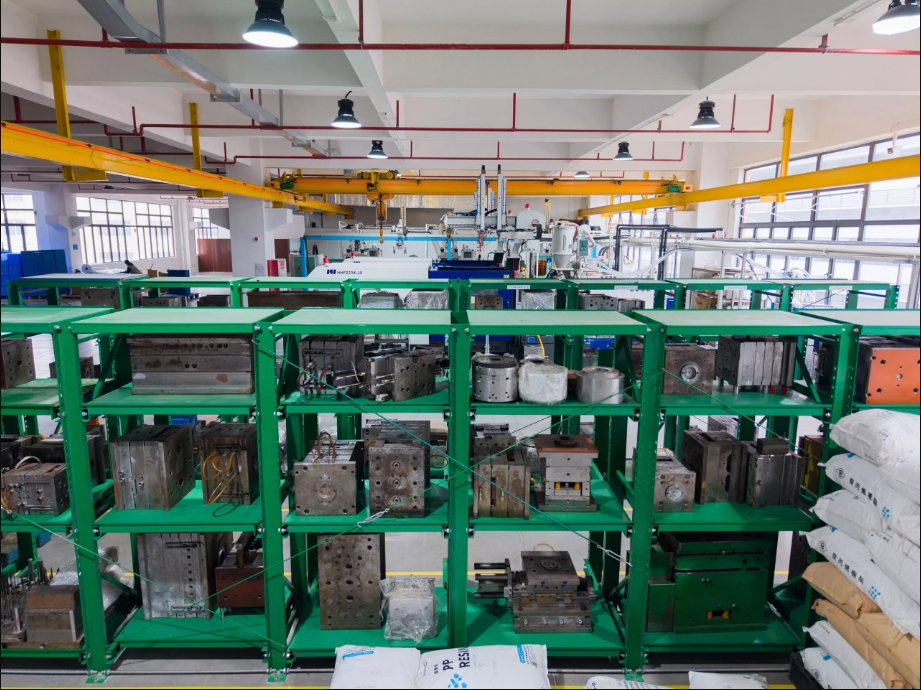
Инъекциялық қалыптау дегеніміз не?
Инъекциялық қалыптау , сондай-ақ инъекциялық қалыптау деп те аталады, жоғары тиімділігімен, дәлдігімен және кең көлемді өндіріс мүмкіндіктерімен өміріміздің әр қырына еніп келеді. Ол жылдам өндіріс жылдамдығымен, жоғары тиімділігімен, автоматизациясымен және қарапайымнан күрделіге дейінгі әртүрлі пішіндерді және кішкентайдан үлкенге дейінгі бірнеше өлшемдерді, дәл өлшемдері мен кең ауқымымен шығару мүмкіндігімен ерекшеленеді. Оны автомобиль салонының бөлшектеріне, тұрмыстық техниканың қабықтарына, медициналық құрылғыларға және күнделікті қажеттіліктерге қолдануға болады. Төменде біз инъекциялық қалыптаудың бүкіл өндіріс процесін егжей-тегжейлі таныстырамыз.
Инъекциялық қалыптау қалай жұмыс істейді?
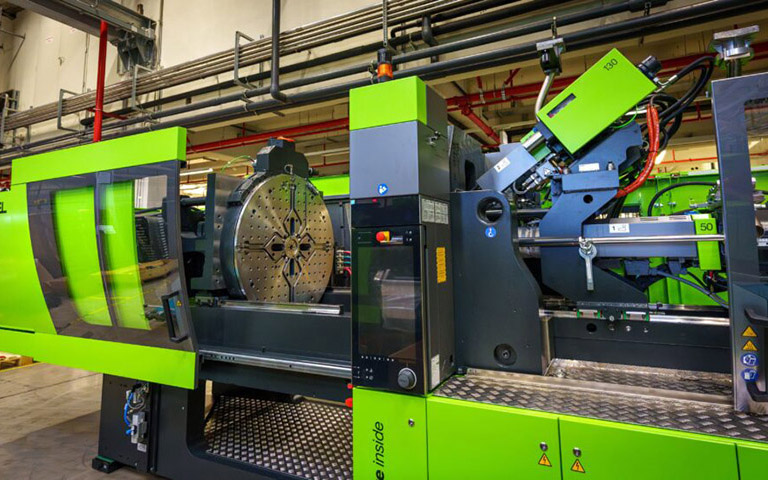
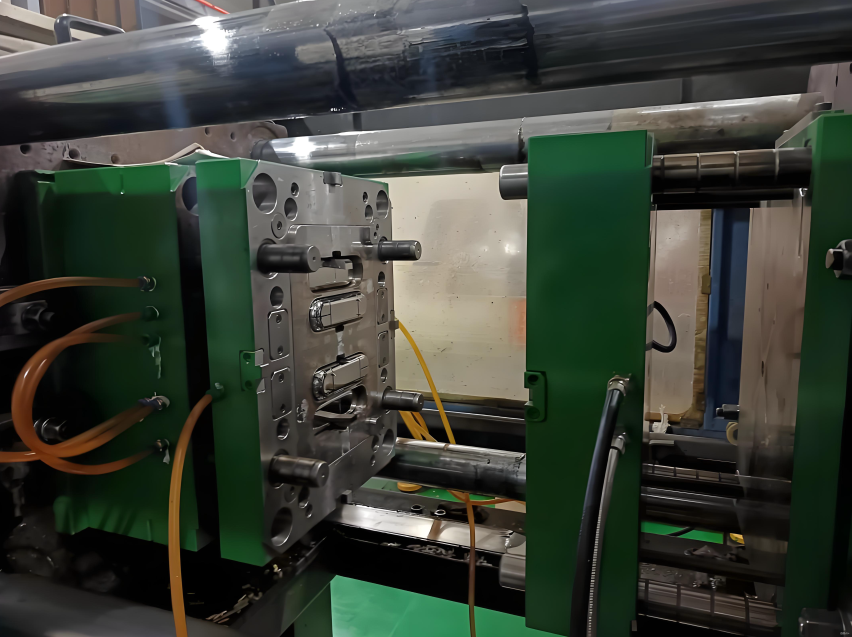
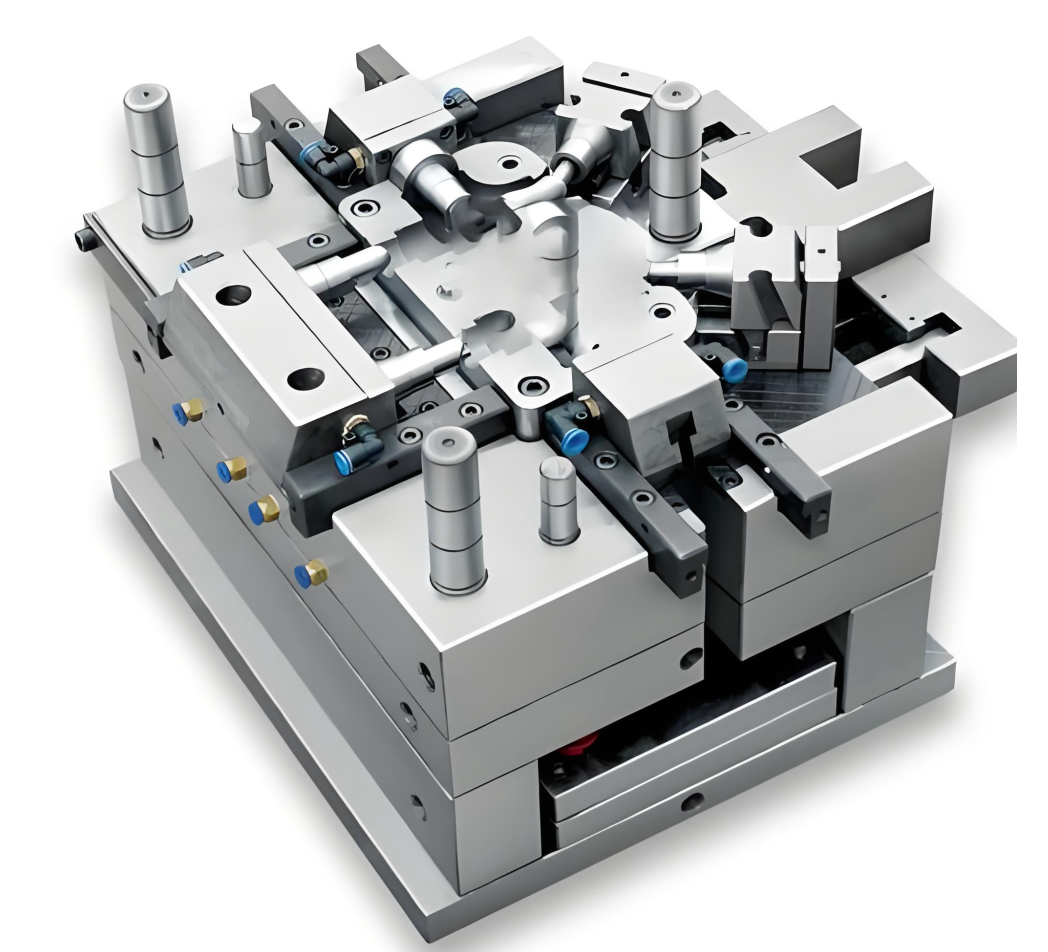
Инъекциялық қалыптау - пластикалық бөлшектерді өндірудің ең көп таралған өндірістік процесі. Инъекциялық қалыптау машиналары көптеген салалар мен қолданбалар үшін берік немесе бір рет қолданылатын әртүрлі өлшемдегі бөлшектерді шығару үшін пластикалық шикізат пен әртүрлі қалыптарды пайдаланады. Оның жұмыс принципі - инъекциялық қалыптау машинасы шикізатты қалыпқа береді, ол соңғы бөлік үшін теріс қалып болып табылады және екі бөліктен тұрады: инъекциялық қалып (A) және эжекторлық қалып (B). Екі бөлік арасындағы кеңістік - материал енгізілетін қалып қуысы.
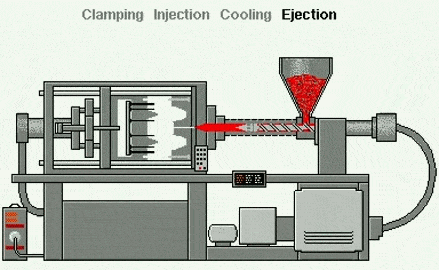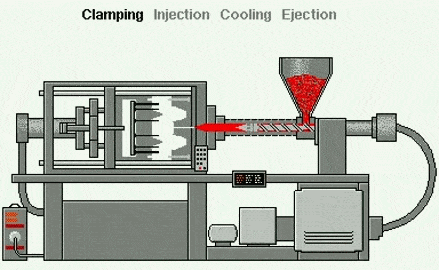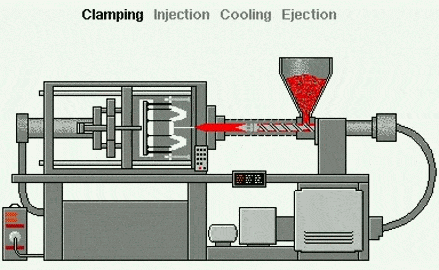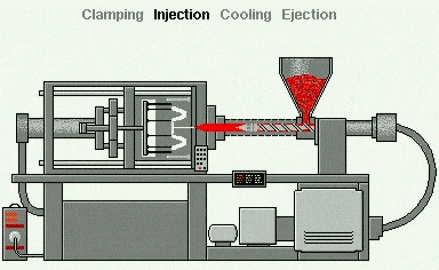
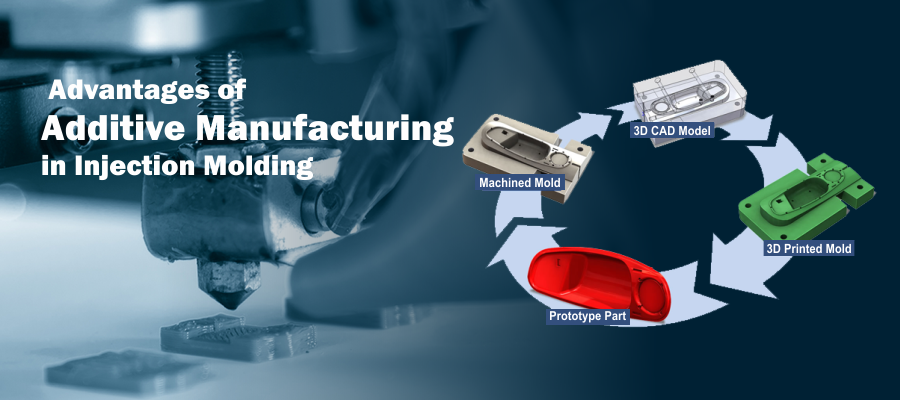
Инъекциялық қалыптау - қалыптау процесі, ол қалыптарды қалыптау құрылғылары ретінде пайдаланатын субтрактивті (кесу) әдістерден (мысалы, CNC өңдеу) немесе аддитивті процестерден (мысалы, 3D басып шығару ) айырмашылығы бар. Бұл әдіс балқытылған күйге дейін қыздырылып, содан кейін металл қалыпқа құйылатын, онда олар салқындатылып, қалыпта немесе қуыста пішінге келетін термопластика сияқты материалдарға жарамды. Процесті келесіге бөлуге болады:
1. Пластикалық бөлшектерді беру:
Ұсақ пластикалық бөлшектер (пластикалық түйіршіктер) бункерге құйылады. Бұл бөлшектер әдетте термопластикалар болып табылады — қыздырған кезде жұмсаратын пластмассалар.
2. Пластик балқыту:
Пластикалық түйіршіктер айналмалы бұрандамен қыздырылған бөшкеден өтеді.
3. Инъекциялық қалыптау:
Бұранда айналған кезде, ол пластик түйіршіктерді алға итереді, ал қыздырғыш оларды қою балқытылған сұйықтыққа айналдырады.
4. Инъекциялық қалыптау:
Балқытылған пластик белгілі бір нүктеге дейін жиналғаннан кейін, бұранда оны жоғары қысыммен металл қалып қуысына енгізеді. Қалып қажетті соңғы бөлікке (мысалы, бөтелке қақпағы, телефон қаптамасы немесе көліктің басқару тақтасы) дәл сәйкес келеді.
5. Салқындату:
Қалыптың ішінде пластик салқындап, қатаяды. Қалыптың ішіндегі салқындату арналары салқындату процесін жеделдетуге көмектеседі.
6. Қалыпты ашу:
Пластик қатып қалғаннан кейін, қалып екі жартыға ашылады.
7. Шығару:
Эжектор түйреуіштері дайын өнімді қалыптан итеріп шығарады.
8. Қайталау:
Қалып жабылады, және бүкіл процесс қайталанады - әдетте бірнеше секунд сайын - бұл инъекциялық қалыптауды жаппай өндіріс үшін өте қолайлы етеді.
Инъекциялық қалыптау процесінің кең таралған түрлері
Қалыптауды салыңыз
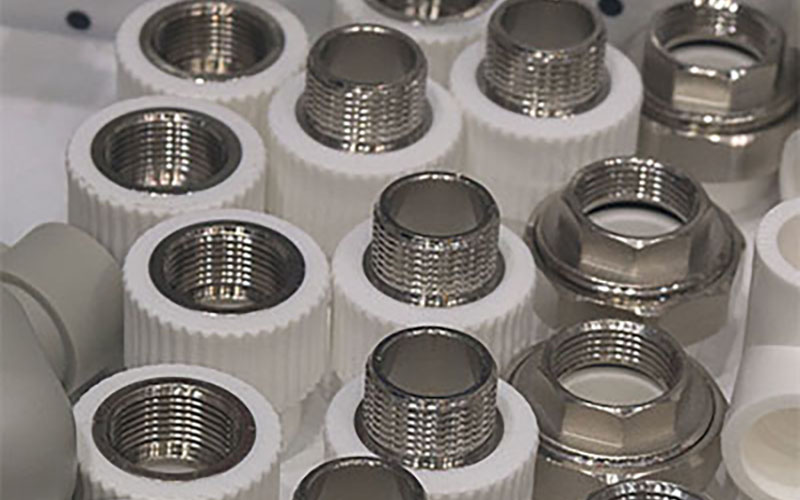
Инсертациялық қалыптау - бірнеше материалдарды қамтитын дайын бөлшекті жасау үшін алдын ала дайындалған компоненттің айналасына термопластикалық материалды қалыптау процесі.
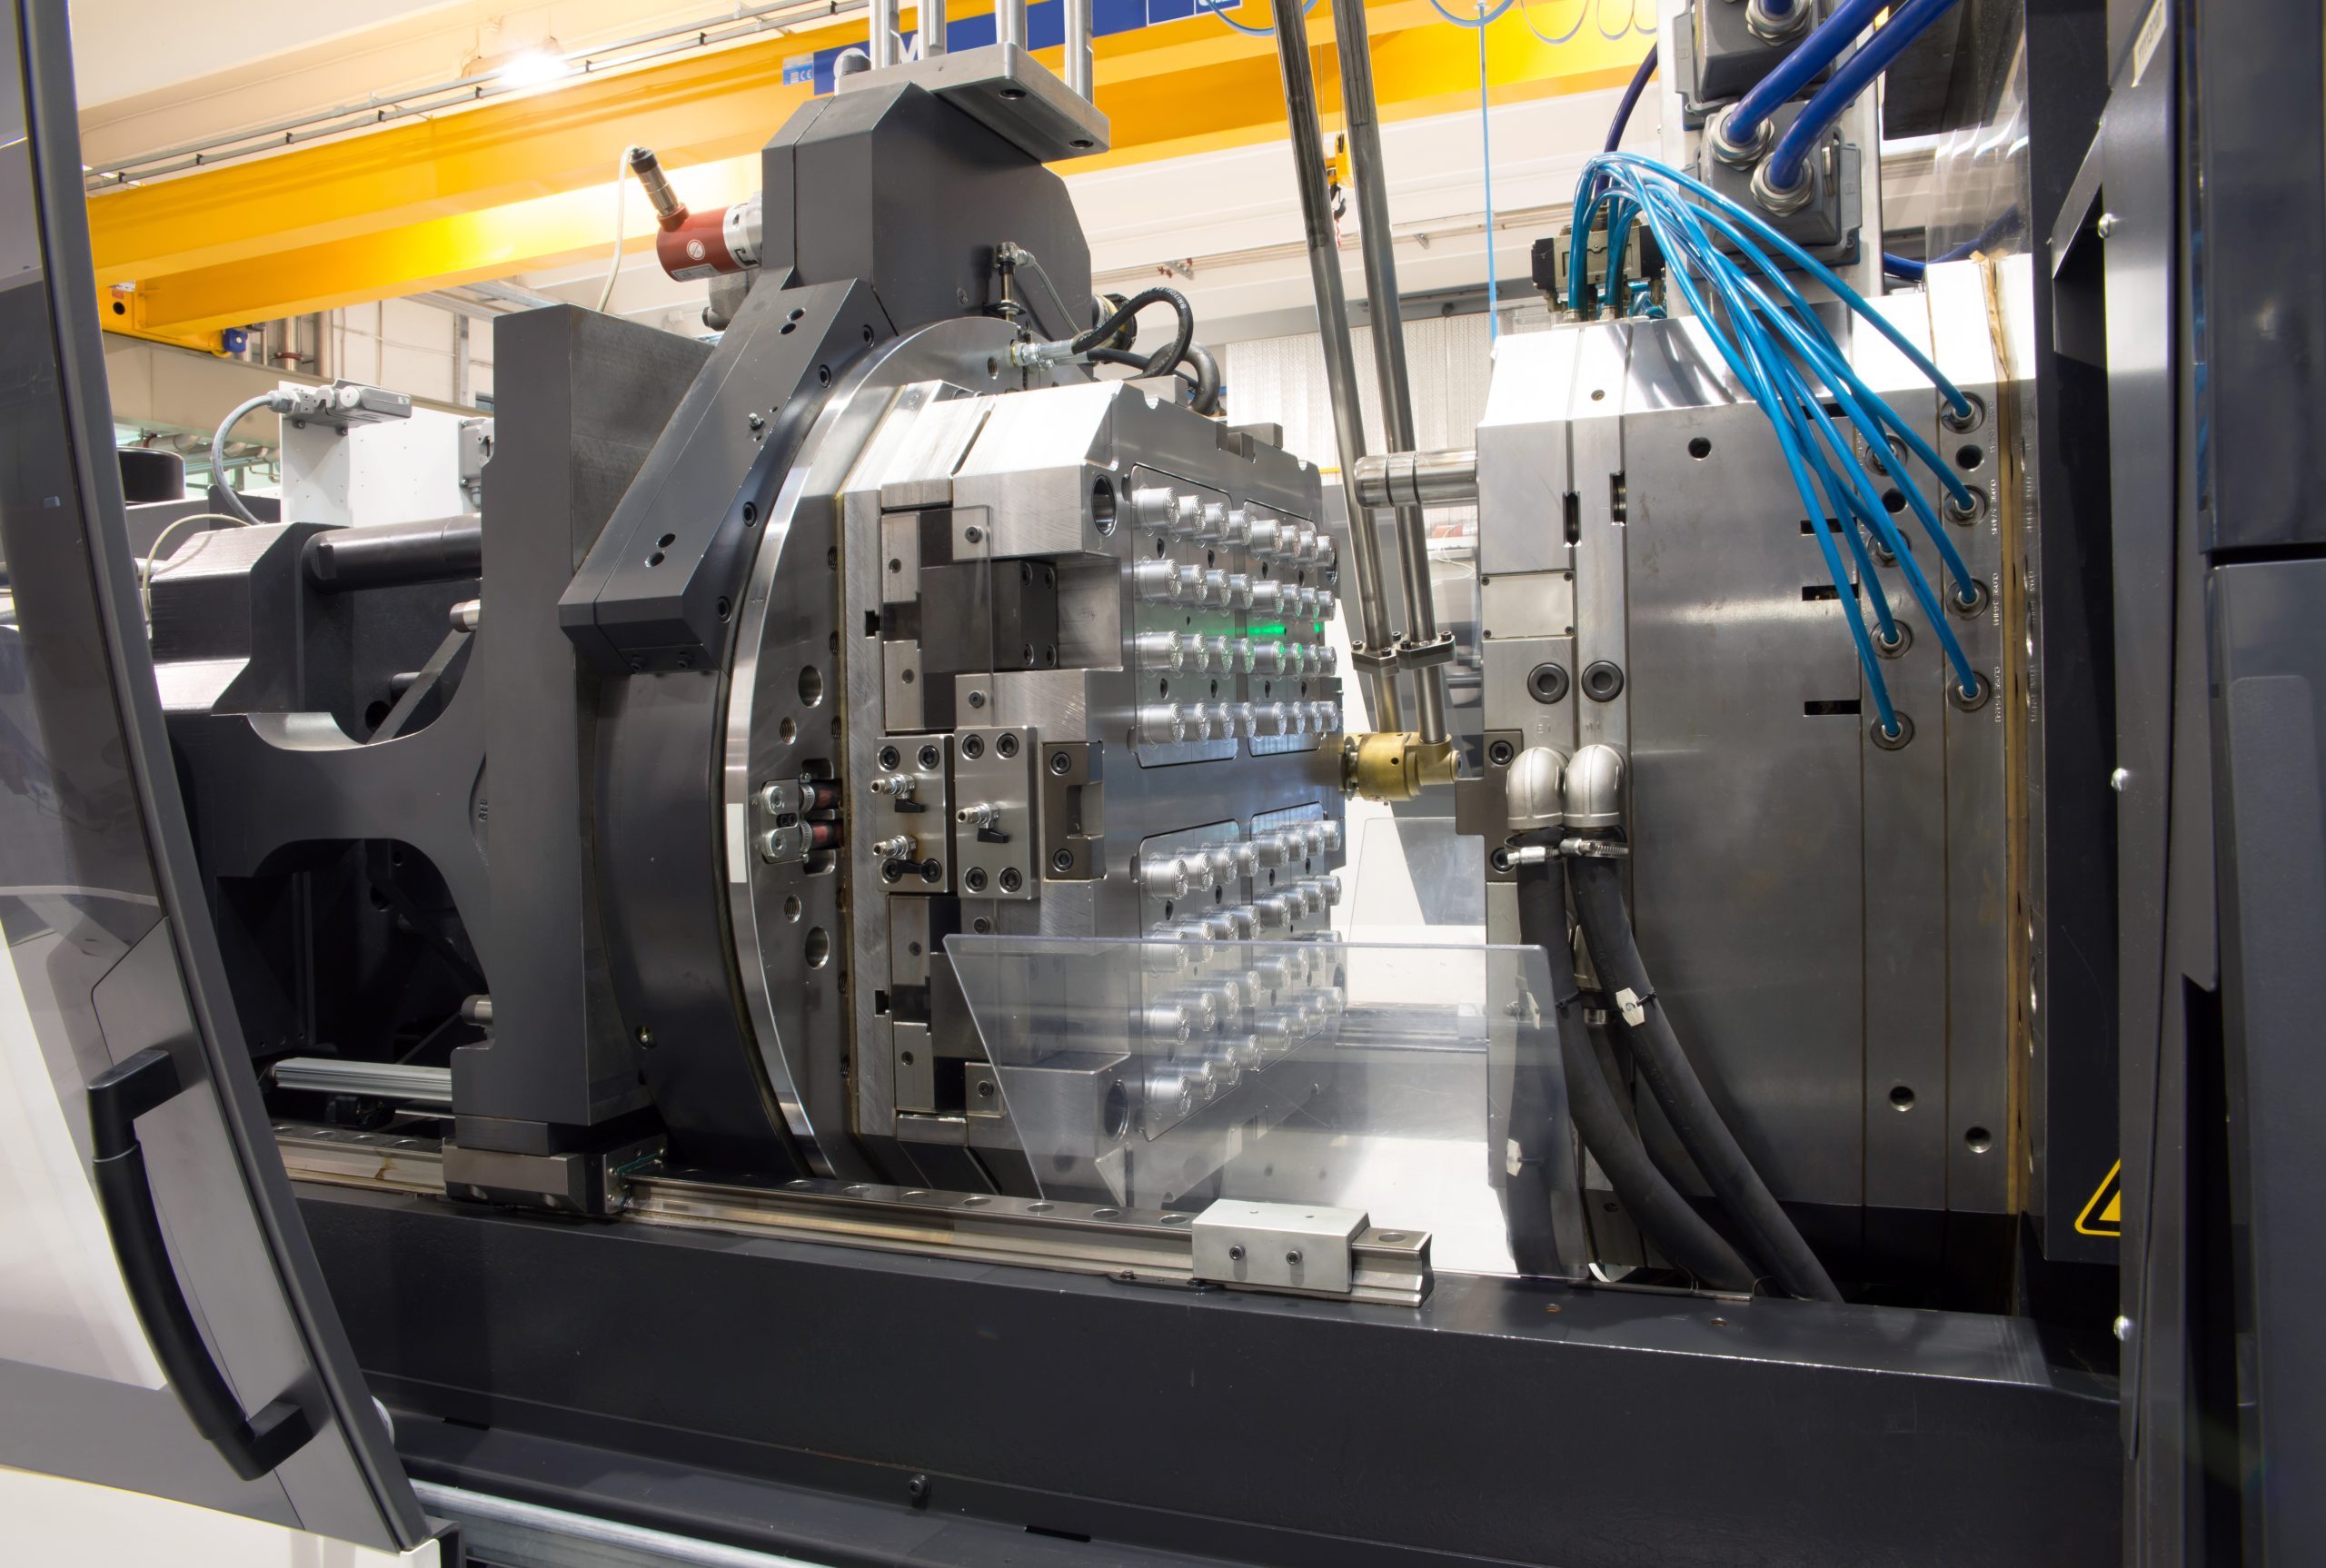
Біздің пластикалық инъекциялық қалыптау процесіміз балқытылған шайырды өндірістік деңгейдегі термопластикалық бөлшекке айналдыру үшін дәл жабдықтарды пайдаланады.
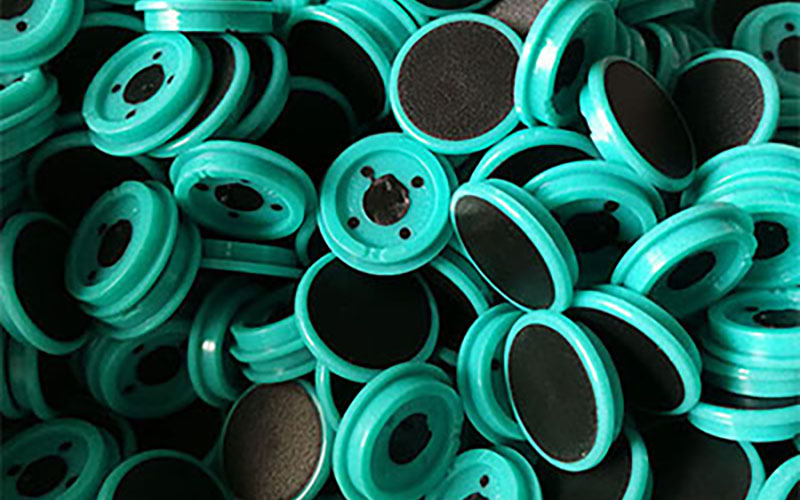
Пластмассаны, металлды және резеңкені химиялық байланыс арқылы бір-бірінің үстінен жабатындықтан, біздің қалыптауымыз құрастыру уақытын қысқартады және бөлшектерімізге беріктік пен икемділікті арттырады.
Сұйық силикон каучугы (LSR) - икемді, берік, күрделі және дәл силикон каучук бөлшектерінің көп мөлшерін алудың термосет процесі. Бұл процесс алдымен екі қосылысты араластырады (әдетте негіз түзетін силикон мен платина катализаторынан тұрады).

Металл инъекциялық қалыптау (MIM) процесі өте күрделі бөлшектер геометриясына арналған үнемді шешімдерді ұсыну үшін пластикалық инъекциялық қалыптаудың дизайн икемділігін соғылған металдардың беріктігі мен тұтастығымен біріктіреді.
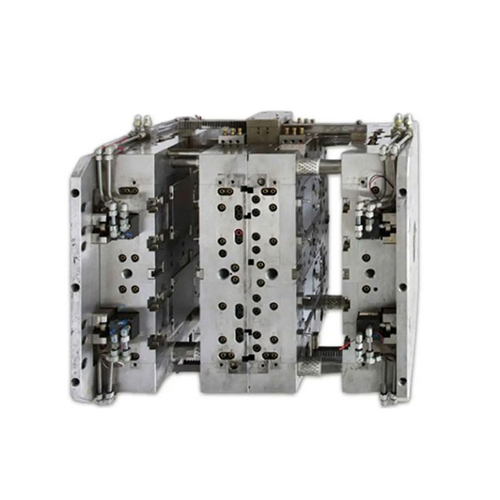
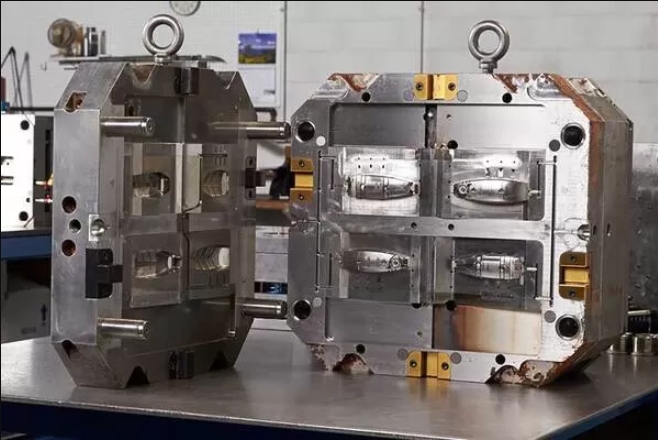
Біздің тәжірибеміз бен озық техникамыздың арқасында біз сіздің төзімділігіңіз бен құныңызға бейімделген бірқатар пластикалық инъекциялық қалыптарды жобалау мен өндіруде керемет нәтижелерге қол жеткіземіз.
Бір циклде әртүрлі түстері, құрылымдары немесе материалдық қасиеттері бар бөлшектерді жасау үшін әртүрлі сатыларда бірнеше типтегі пластмассалар бір қалыпқа құйылады. Түрлерінің алуан түрлілігі мен күшті функционалдығының арқасында ол автомобильдердің басқару тақталары мен түйме корпустарында кеңінен қолданылады.
Бір циклде екі түрлі түсті пластик қалыпқа құйылады. Екі түс әртүрлі кезеңде құйылады немесе екі түсті немесе материалдан бөлшектер жасау үшін екі бөлек құйғыш қондырғы қолданылады. Ол эстетикалық тартымдылығы мен жақсартылған функционалдығы үшін тұтыну тауарларында, автомобиль түймелерінде және ұялы телефон қаптамаларында кеңінен қолданылады.
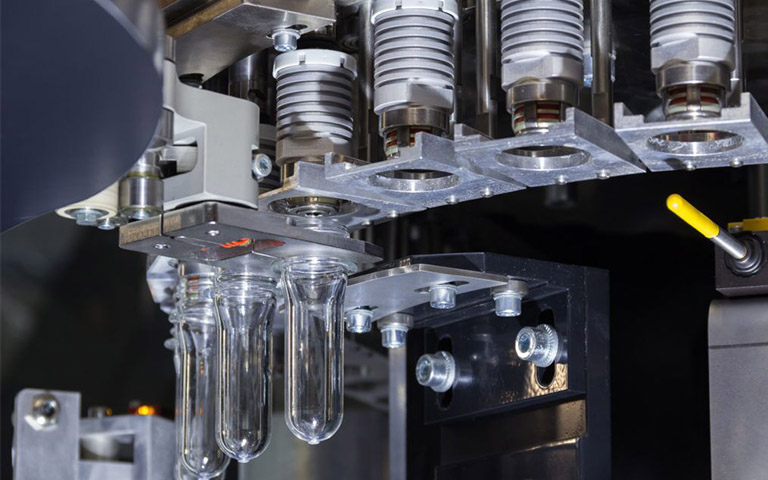
Қалыптау кезінде балқытылған пластикке азот немесе басқа инертті газдар енгізіледі. Бұл газ ішкі қуысты жасайды, бұл материалды пайдалануды азайтады және беріктікті арттырмай, бөлшекті жеңілдетеді. Энергияны үнемдейтіндігі, бөлшек салмағының жақсаруы және бетінің өңделуі арқасында ол автомобиль есік панельдерінде және мобильді құрылғылар корпустарында кеңінен қолданылады.
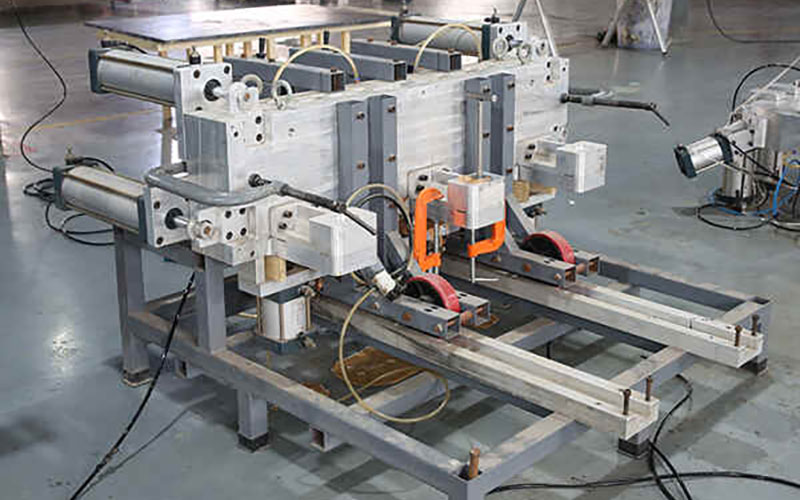
Ол реактивті серпімді немесе термосет материалдарын араластырып, қалыпқа құяды, онда олар химиялық реакцияға түсіп, қатаяды. Иілгіш және қатты бөлшектерді өндіру сипаттамаларына байланысты ол автомобиль бамперлері мен өнеркәсіптік өнімдердің қабықтарында кеңінен қолданылады.
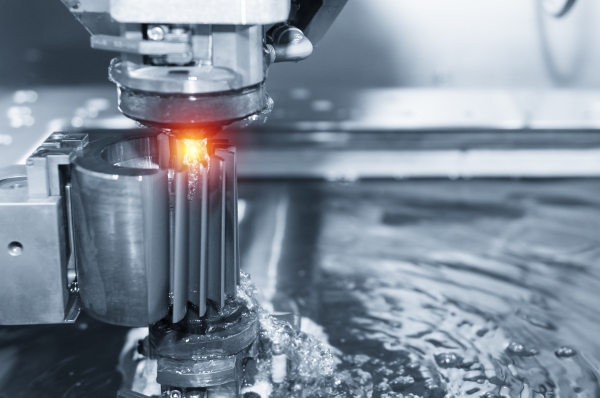
Ол бірнеше рет балқытып, пішінін өзгертуге болатын термопластикалық материалдарды пайдаланады, оларды ерігенше қыздырады, содан кейін қатаю үшін қалыпқа құяды. Қайта өңдеуге болатындықтан және тез салқындатылатындықтан, ол пластикалық тұтыну тауарлары мен медициналық жабдықтардың бөлшектерінде кеңінен қолданылады.
Инъекциялық қалыптаудың артықшылықтары
Пластикалық бөлшектерді жаппай өндіру үшін инъекциялық қалыптау ең жақсы нұсқа болып табылады. Өйткені, әлем бойынша көптеген өндіріс компанияларының оны дәл бөлшектерді өндіру үшін пайдалануының себебі бар. NOBLE инженерлері инъекциялық қалыптау технологиясын қолданудың келесі алты артықшылығын қорытындылайды:
Жоғары тиімділік
Инъекциялық қалыптау - өте тиімді процесс; қалып жасалғаннан кейін үлкен көлемдегі тапсырыстарды тез шығаруға болады.
Қолжетімді баға
Жоғары кернеу беріктігі
Инъекциялық қалыптау арқылы жасалған бөлшектерді сұйық шайырға толтырғыштар қосу арқылы нығайтуға болады, бұл созылу беріктігін арттырады.
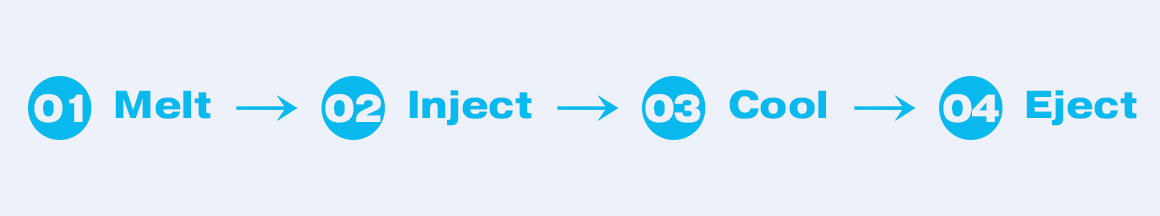
Инъекциялық қалыптауды қолдану арқылы бөлшектерді өндіру процесі

1. Қалыпты жобалау және өндіру
Қалыптар мен құю машиналары өте тығыз байланысты. Құю машинасы өндірістің негізі болып табылады, ал қалып өнімге пішін беретін тасымалдаушы болып табылады. Қалыпты жобалау және өндіру бүкіл процестің негізі болып табылады. Оның сапасы соңғы өнімнің сапасын, өндіріс тиімділігін және құнын тікелей анықтайды.
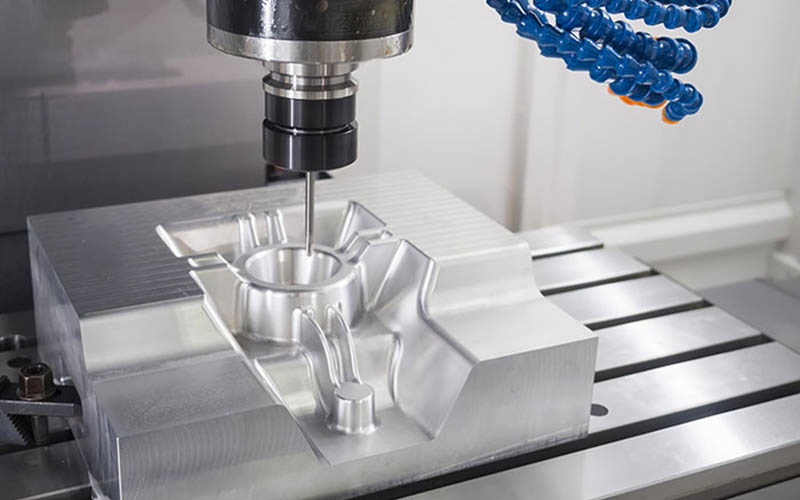
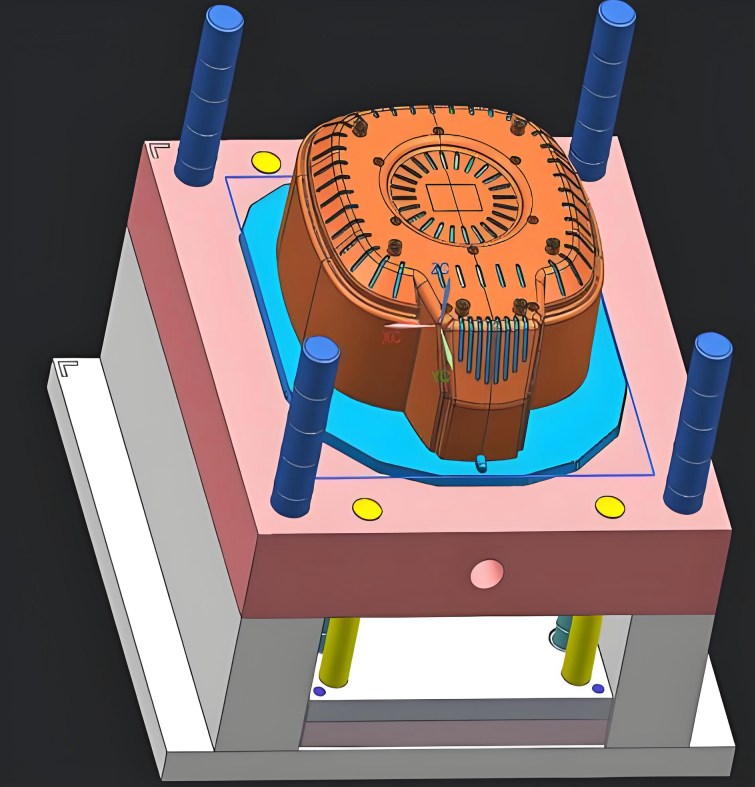
1.1 Өнімді талдау және жобалау:
Барлығы соңғы өнімнің талаптарынан туындайды. Инженерлер өнімнің функцияларын, сыртқы түрін, құрылымын және құрастыру байланысын жан-жақты қарастыруы керек. Бұл кезеңде бағдарламалық жасақтаманы модельдеу қажет, бұл өте маңызды қадам. Өнімнің құрылымы мен қалып дизайнын оңтайландыру үшін толтыруды, ұстап тұру қысымын, салқындату процесін және инъекциялық қалыптау процесіндегі әртүрлі мүмкін ақауларды болжау үшін инъекциялық қалыптаудың модельденген талдауы да қажет.
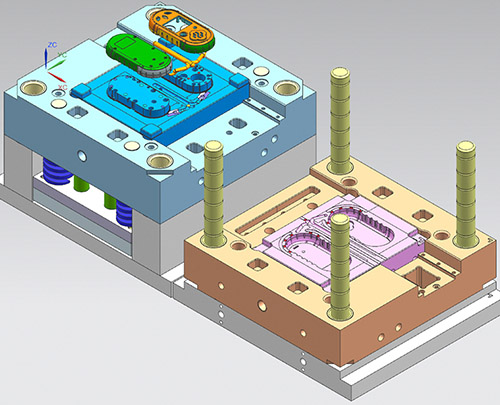
1.2 Қалып құрылымының дизайны:
Қалыптың өзі күрделі және дәл дизайн болып табылады. Дизайнер өнімнің ішкі және сыртқы беттерін қалыптастыру үшін қалып қуысы мен қалып өзегін жоспарлауы керек. Негізгі жүгіргіш пен айдау портын қамтитын қақпақ жүйесі. Салқындату жүйесі: қалып температурасын тез төмендету және қалыптау циклін қысқарту үшін қалып ішіндегі су жолдарын жобалау.
Шығару жүйесі: өнім суығаннан және қатқаннан кейін, оны қалыптан тегіс алу үшін түйреуіш, итергіш пластина және т.б. қажет.
Шығару жүйесі: балқыманы толтыру процесінде қуыстан ауаны шығару үшін. Бүйірлік өзекті тарту құрылымы: бұл негізінен төңкерілген құрылымдары немесе тесіктері бар өнімдерге арналған және бұзуға көмектесу үшін қосымша дизайн қажет. Қалыпты ашпас бұрын бұзуға қол жеткізу үшін бүйірлік қозғалыс жасалады.
Қалып материалын таңдау және өңдеу: Жиі қолданылатын материалдарға P20, H13 жатады. Оларды өнімнің бағасына, қалып қызмет ету мерзіміне және өнім құрылымына байланысты таңдауға болады.
2. Шикізатты дайындау және алдын ала өңдеу
2.1 Пластик түрлерін таңдау:
Өнімнің талаптарына сәйкес тиісті пластикті таңдаңыз. Әрбір пластик түрінің әртүрлі сипаттамалары бар, мысалы, ABS салыстырмалы түрде берік, PP жеңіл, PC жақсы мөлдір, жақсы соққыға төзімді және PA тозуға төзімді.
2.2 Шикізатты алдын ала өңдеу:
пластикалық шикізатты кептіргіште бірнеше сағат бойы кептіріп, олардың іздерін кетіруді қамтиды. Егер ылғал жойылмаса, жоғары қалып температурасының әсерінен өнімде көпіршіктер пайда болады. Егер өнімнің басқа түс талаптары болса, түстерді сәйкестендіру де қажет. Түстерді сәйкестендіру әдетте қажетті түсті алу үшін түсті мастер-батчтарды немесе түсті ұнтақтарды қосу арқылы жүзеге асырылады.
3. Инъекциялық қалыптау процесі
Бұл ең маңызды қадам. Өнімді тек толық инъекциялық қалыптау циклінен кейін ғана өндіруге болады.
1. Қалыпты қысып, бекіту, атауынан көрініп тұрғандай, оны жабуды білдіреді.
2. Инъекция, яғни ұңғыдағы бұранда жүйенің жетегінің астында айналады, пластик бөлшектерін тасымалдайды, қысады және пластификациялайды. Пластификация аяқталғаннан кейін бұранда жұмысын тоқтатады және пластификацияланған балқытылған материалды жабық қалып қуысына жоғары жылдамдықпен енгізеді.
3. Қысымды ұстап тұру, қалып қуысы толтырылады, айдау жылдамдығы баяулайды және қысымды ұстап тұру кезеңіне ене бастайды. Бұранда өнім қалыптасқанша белгілі бір қысымды ұстап тұруды жалғастырады.
4. Салқындату: Инъекциядан және қысымды ұстап тұрғаннан кейін, өнім қалыпта салқындай бастайды және қатаяды. Қалыпта салқындату ұзақ уақытты қажет ететіндіктен, ол бүкіл өндіріс циклінің кем дегенде жартысын құрайды.
5. Қалыпты ашу және шығару: Өнім салқындағаннан және қатқаннан кейін, қалып ашылады, ал шығару жүйесі жұмыс істей бастайды, өнімді қалып өзегінен шығарады.
4. Кейінгі өңдеу және жетілдіру
Өнім қалыптан шығарылған кезде, әдетте оған қосымша өңдеуді қажет ететін кейбір керек-жарақтар бекітіледі.
4.1. Су қақпасын алып тастау:
Өнім қалыптасқаннан және құю жүйесі қатып қалғаннан кейін, артық су қақпасын өнімнен бөлу қажет. Кішігірім өнімдер үшін кесу шығару процесінде аяқталған болуы мүмкін, ал күрделі өнімдер үшін су қақпасын қолмен кесу қажет.
4.2 Кейінгі өңдеу:
Өнімнің талаптарына байланысты қосымша өңдеу қажет болуы мүмкін.
4.3 Көгеруді кетіру:
Өнім қалыптасқаннан кейін, бетінде, әсіресе бөлу сызығында немесе түйреуіш орнында, қылшықтар немесе кедір-бұдыр жиектер пайда болуы мүмкін, оларды алып тастау қажет.
4.4 Экранды басып шығару / бүрку:
Өнімнің пайдалану талаптарына сәйкес, экранды басып шығару компаниясының логотипі немесе бетті бояу қажет болуы мүмкін.
4.5 Ультрадыбыстық дәнекерлеу:
Бірнеше инъекциялық қалыпталған өнімдер ультрадыбыстық дәнекерлеу арқылы біріктіріліп, толық интегралды бөлікті құрайды.
4.6 Құрастыру:
Басқа бөлшектермен бірге жиналған.
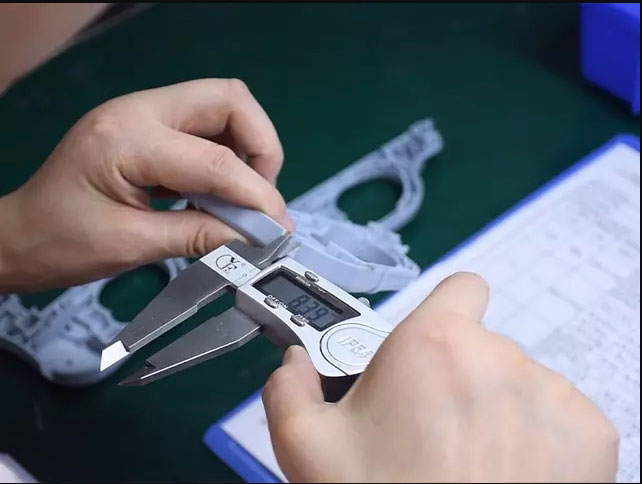
5. Сапаны тексеру және бақылау инъекциялық қалыптау өндірісінің маңызды бөлігі болып табылады.
1. Бірінші бөлікті тексеру:
Жаппай өндірісті бастамас бұрын, біз бірінші бөлікті, соның ішінде өлшемдерін, сыртқы түрін және функционалдығын кешенді тексеруден өткізуіміз керек. Біз барлық параметрлердің дұрыс орнатылғанына және өнімнің жаппай өндіріске дейін біліктілігіне және параметрлердің дұрыстығына көз жеткізуіміз керек.
2. Желі ішіндегі тексеру және сынама алуды тексеру:
Жаппай өндіріс кезінде үнемі тексерулер жүргізу қажет. Өнімнің біліктілігіне көз жеткізу үшін сыртқы келбетіндегі ақауларға (мысалы, материалдардың жетіспеушілігі, кішірею) және негізгі өлшемдерге назар аударуымыз керек.
3. Дәл өлшеу:
Тексеру процесінде өлшемдер мен геометриялық төзімділіктерді қатаң тексеру үшін суппорттар, микрометрлер және үш координаталық өлшеу машиналары сияқты дәлдік құралдарын пайдалану қажет.
4. Өнімділік сынағы:
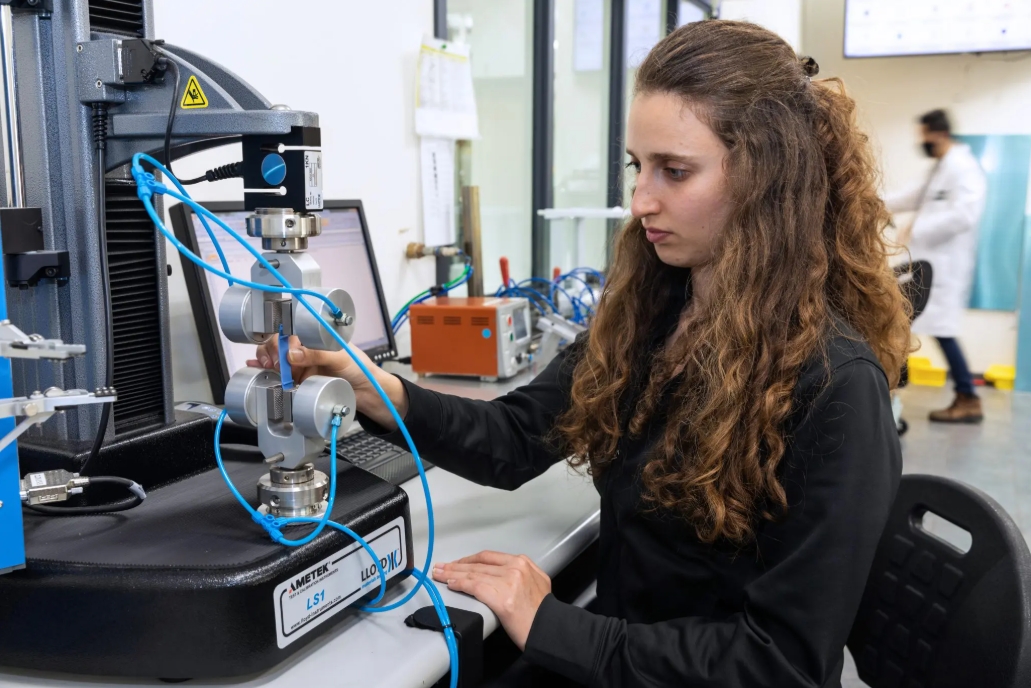
Созылу беріктігі, соққы беріктігі және басқа да өнімділік талаптары талаптарға сәйкес тексерілуі керек.
Инъекциялық қалыптау ақаулары - бұл пластикалық өнімдерді өндіру процесінде процесс параметрлері, қалып дизайны немесе материалдың қасиеттері сияқты факторларға байланысты туындайтын мәселелер. Бұл ақаулар үшін де бірқатар сәйкес шаралар бар.
Бөлшектерді инъекциялық қалыптаудағы жиі кездесетін ақаулар мен шешімдер
Инъекциялық қалыптау ақаулары - бұл пластикалық өнімдерді өндіру процесінде процесс параметрлері, қалып дизайны немесе материалдың қасиеттері сияқты факторларға байланысты туындайтын мәселелер. Бұл ақаулар үшін де бірқатар сәйкес шаралар бар.
1. Инъекциялық қалыптау бөлшектерінің сыртқы түріне байланысты ақаулар
1. 1 Материалдық тапшылық:
2.1 Ұшатын жиек:
Негізгі көрінісі - пластикалық бөлшектердің шеттерінде шамадан тыс қытырлақтардың болуы, негізінен қалыптың бөлінетін бетінде, сырғытпаның түйіспелі бетінде немесе эжектор түйреуішінің саңылауы. Жарқылдың себебі - шамадан тыс инъекция қысымы, қысу күшінің жеткіліксіздігі, бұл қалып қуысындағы саңылаудың балқымамен кеңеюіне әкеледі, материалдың жоғары температурасы балқыманың тұтқырлығын төмендетеді, оның қалып саңылауына енуіне мүмкіндік береді, қалыптың бөлінетін бетіндегі бөгде заттар, шамадан тыс түйіспелі саңылауға әкелетін тозу, қақпаның дұрыс орналаспауы, балқыманың қалыпқа соғылуына және кернеу тудыруына әкеледі.
3.1 Күміс сызықтар:
Белгілері - инъекциялық қалыпталған бөлшектердің бетінде күміс-ақ жіп тәрізді жолақтар пайда болады, олар көбінесе ABS, PC және PMMA сияқты пластмассаларда кездеседі. Күміс жолақтардың пайда болу себептері: Шикізат құрамында ылғал немесе ұшпа заттар болады. Инъекция процесінде бұл заттар газдарға ұшып кетеді және шығарылмайды, нәтижесінде олар пластикалық бөлшектердің бетінде қалады. Материалдың шамадан тыс температурасы шикізаттың ыдырауына және газдардың пайда болуына әкеледі. Қалып қуысының беткі кедір-бұдырлығы жеткіліксіз, бұл балқыманың біркелкі емес ағып кетуіне әкеледі.
4.1 Депрессия:
Негізгі көрінісі - пластикалық бөлшектердегі беткі ойықтар, олар қабырға қалыңдығының өлшемдері сәйкес келмейтін жағдайларда, қабырғалардың немесе инъекция тесіктерінің жанында жиі кездеседі.
Оңайлаудың себебі - пластикалық бөлшектердің қабырға қалыңдығының сәйкессіздігі. Қабырға қалыңдығының біркелкілігінде айтарлықтай айырмашылық бар, ал қабырға қалыңдығы аймағындағы салқындату жылдамдығы баяу. Инъекциялық қалыптау кезінде балқытылған материалдың толық кішіреюі үшін жеткілікті қалыңдығы болмайды, ұстап тұру қысымы уақыты жеткіліксіз, қысым жеткіліксіз, қалып температурасы тым жоғары және пластикалық бөлшектердің салқындату жылдамдығы баяу, бұл кішірею жылдамдығын арттырады.
2. Инъекциялық қалыптау бөлшектерінің өлшемдері мен дәлдік ақаулары
2.1 Шамадан тыс/жеткіліксіз өлшем
Негізгі көріністері келесідей: Пластикалық бөлшектердің нақты өлшемі сызбада көрсетілген төзімділік диапазонынан асып түседі, қажетті өлшемнен үлкенірек немесе кішірек болады. Өлшем ауытқуының себептері: қалып қуысының өлшеміндегі ауытқу пластикалық бөлшектердің өлшем ауытқуын тудырады; тұрақсыз инъекциялық қалыптау процесінің параметрлері шөгу жылдамдығының ауытқуына әкеледі; әртүрлі өндіріс партияларына байланысты тұрақсыз шикізат материал қасиеттерінің айырмашылығына әкеледі; ал тұрақсыз салқындату тұрақсыз шөгуді тудырады.
2.2 Трансформация
Негізгі мәселе - пластикалық бөлшектер салқындағаннан кейін майысып, сызбада көрсетілген пішінді сақтай алмайды. Себептері келесідей: пластикалық бөлшектердің әртүрлі аймақтарының салқындату жылдамдығы біркелкі емес, бұл кішірею мен кернеудің пайда болуында айырмашылықтарға әкеледі. Инъекциялық порттың орналасуы дұрыс орнатылмаған, бұл балқытылған материалды толтыру кезінде кернеудің шоғырлануына және қалыптан шығару процесінде шоғырланған кернеудің пайда болуына әкеледі, бұл шығару кезінде деформацияға әкеледі.
3. Инъекциялық қалыптау бөлшектерінің құрылымдық және өнімділік ақаулары
3.1 Дәнекерлеу желісі
Негізгі көрінісі - балқыма қалып қуысында ағып, сызықтар түзеді, бұл пластикалық бөлшектің сыртқы түріне әсер етеді және көбінесе айдау портында таралады. Негізгі көрінісі - балқыма қалып қуысында ағып, сызықтар түзеді, бұл пластикалық бөлшектің сыртқы түріне әсер етеді және көбінесе айдау портында таралады.
3.2 Көпіршіктер
Негізгі көрінісі - пластикалық бөлшектердің ішінде ауа көпіршіктерінің болуы, олар көбінесе қалың қабырғалы жерлерде және айдау порттарының орындарында кездеседі. Себебі шикізаттағы ылғал газға айналады және пластикалық бөлшектердің ішінде қалып қояды. Қуыстың шығуы тегіс емес, айдау кезінде балқытылған материал ауаны орап, көпіршіктер түзеді.
4. Сынғыш сынық:
Шешім:
Ылғалды кетіру үшін шикізатты қатаң кептіріңіз. Айдау жылдамдығын азайту, қалып температурасын арттыру және ұстау уақытын ұзарту арқылы газды тиімдірек шығаруға болады. Негізгі көріністері - қалыпталған бөлшектердің нашар беріктігі, олар жарылуға бейім. Бұл көбінесе PC, PMMA және PS сияқты сынғыш пластмассаларда байқалады.
Себептер:
Шикізаттың ыдырауы немесе қоспалардың енуі молекулалық тізбектердің үзілуіне әкеледі; инъекциялық қалыптау кезіндегі шамадан тыс ішкі кернеу, мысалы, тез салқындату немесе шамадан тыс қысым, қалып қуысы бетінің кедір-бұдырлығы қалыпталған бөлшектердің бетінде микрожарықтардың пайда болуына әкеледі; және шикізаттағы қатайтатын заттардың жеткіліксіз немесе тиімсіз мөлшері.
Бұл біздің инъекциялық қалыптау қызметтеріміз ұсынатын кең таралған қалыпталған пластмассалар. Жалпы сорттары, брендтері, артықшылықтары мен кемшіліктері сияқты материалдардың негізгі түсініктерін білгеннен кейін, қолдану талаптарыңызға сәйкес тиісті инъекциялық қалыптау материалын таңдаңыз.
Құрал-сайман материалы:
Қысыммен қалыптау процесі басталмас бұрын, аз немесе көп көлемді өндіріс үшін жоғары төзімділікке ие CNC өңделген құрал қажет. Ең жиі қолданылатын материалдарға мыналар жатады:
| Құрал болат: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 |
| Тот баспайтын болат: | 420, NAK80, S136, 316L, 316, 301, 303, 304 |
| Алюминий: | 6061, 5052, 7075 |
Пластикалық материалдар:
Пластикалық инъекциялық қалыптау қызметі әртүрлі қасиеттері бар материалдардың кең ауқымын ұсынады, соның ішінде соққыға беріктік, қаттылық, термиялық төзімділік, химиялық төзімділік және т.б.
| ABS | Нейлон (PA) | PC | ПВХ |
| PU | PMMA | PP | PEEK |
| PE | HDPE | PS | POM |
Қоспалар мен талшықтар:
Стандартты пластикалық материалдар арнайы құю бөлшектерінің талаптарына сай келмеуі мүмкін. Бұл жағдайда, құю арқылы құйылған бөлшектеріңізге қосымша мүмкіндіктер бере отырып, эстетикалық және функционалдық қасиеттерді жақсарту үшін қоспалар мен талшықтарды қосуға болады.
| UV | сіңіргіштер | бояғыштар |
| Жалын | баяулатқыштар | Шыны талшықтар |
| Пластификаторлар |
Инъекциялық қалыптауға арналған беттік өңдеулер
Инъекциялық қалыптау инъекциялық қалыптау құралдарын, пластикалық инъекциялық қалыптауды және т.б. қамтиды. Қалыптың беткі өңдеуі әдетте өндіріс процесінде аяқталады. Инъекциялық қалыптау аяқталғаннан кейін, біз сіздің талаптарыңызға сәйкес дайын өнімге белгілі бір беттік өңдеулерді жүргіземіз.
Жылтырау
Сұрыптау гауһар жылтырату процесін қолдану арқылы жасалады және құйылған бөлшектерде жылтыр беттер береді.
Жарты жылтыр
B класты өңдеулер А класты бөлшектерге қарағанда сәл кедір-бұдыр өңделген бөлшектерді алу үшін құмды зімпара қағазын пайдаланады. B класты өңдеуден өтетін арнайы қалыпталған пластик бөлшектердің беткі құрылымы күңгірт болады.
Күңгірт
C-класты өңдеу кезінде кедір-бұдыр, тегіс емес бет алу үшін құмды тегістеу тастары қолданылады. C-класты өңдеуден өтетін инъекциялық пластикалық бөлшектердің беті күңгірт болады.
Текстураланған
D класты әрлеу жұмыстары өте кедір-бұдыр текстуралы әрлеу алу үшін құм мен құрғақ шыны моншақтарды немесе оксидті пайдаланады. Қолданылатын материал түріне байланысты өнімдер атлас немесе күңгірт әрлеуде болуы мүмкін.
Инъекциялық қалыптаудың қолданылуы
Инъекциялық қалыптау материалдың құрылымын өзгертпестен жақсы өндіріс жылдамдығында жоғары дәлдікке қол жеткізе алатындықтан, ол инъекциялық қалыптау үшін қолданылатын машиналардың, басқару жүйелерінің және құралдардың үнемі кеңейіп келе жатқан түрлерімен таныс бола бастады. NOBLE өмірдің барлық салаларына дәлдікпен өңдеу қызметтерін ұсынуға міндеттенеді. Біздің инъекциялық қалыптау арқылы жасалған дәлдік бөлшектеріміз өмірдің барлық салаларында, соның ішінде... кездеседі.
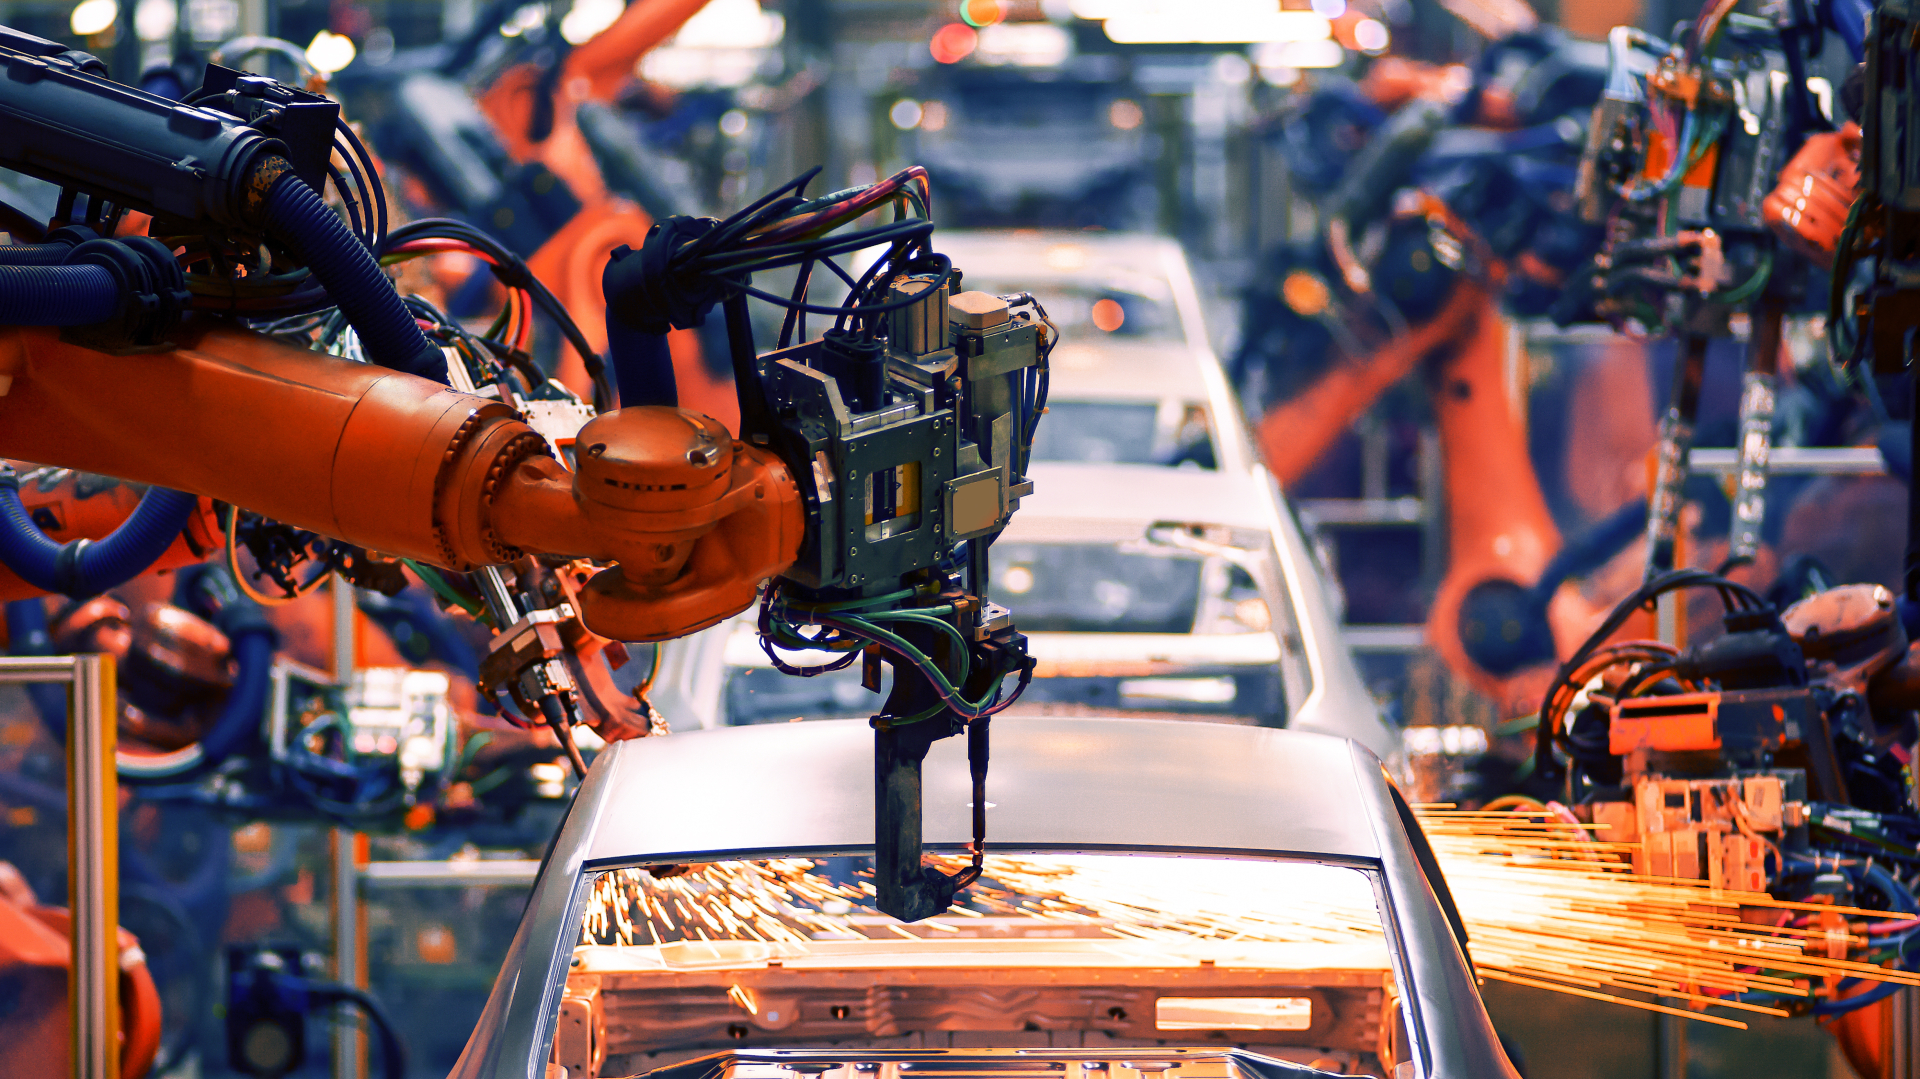
Автоматика жабдықтары
NOBLE жылдам прототиптеу қызметі сізге дизайныңызды тексеру және оңтайландыру, дұрыс процесті таңдау, шығындарды азайту және жоба циклдарын қысқарту үшін автоматтандырылған функционалды прототиптерді тез және оңай жасауға мүмкіндік береді. Сұраныс бойынша қызметтер жоғары дәлдік деңгейімен автоматтандырылған бөлшектерді шығара алады.
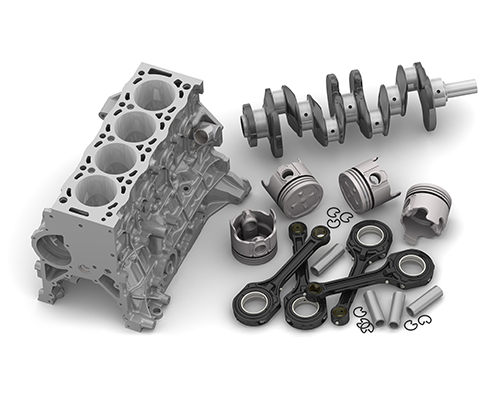
Автокөлік
Біздің аз көлемді өндірістік қызметтеріміз сұраныс бойынша автомобиль бөлшектері үшін тамаша өндірістік шешім болып табылады
Медициналық құрылғылар
Медициналық жабдықтар өндірушілері, технологиялық стартаптар және зерттеу зертханалары біз ұсынатын прототиптеу шешімдерінен айтарлықтай пайда көреді.
Робототехника
Біздің өнеркәсіптік деңгейдегі робототехника прототиптерін жасау және бөлшектерді өндіру қызметтеріміз робототехника нарығының үздіксіз дамуына көмектеседі.
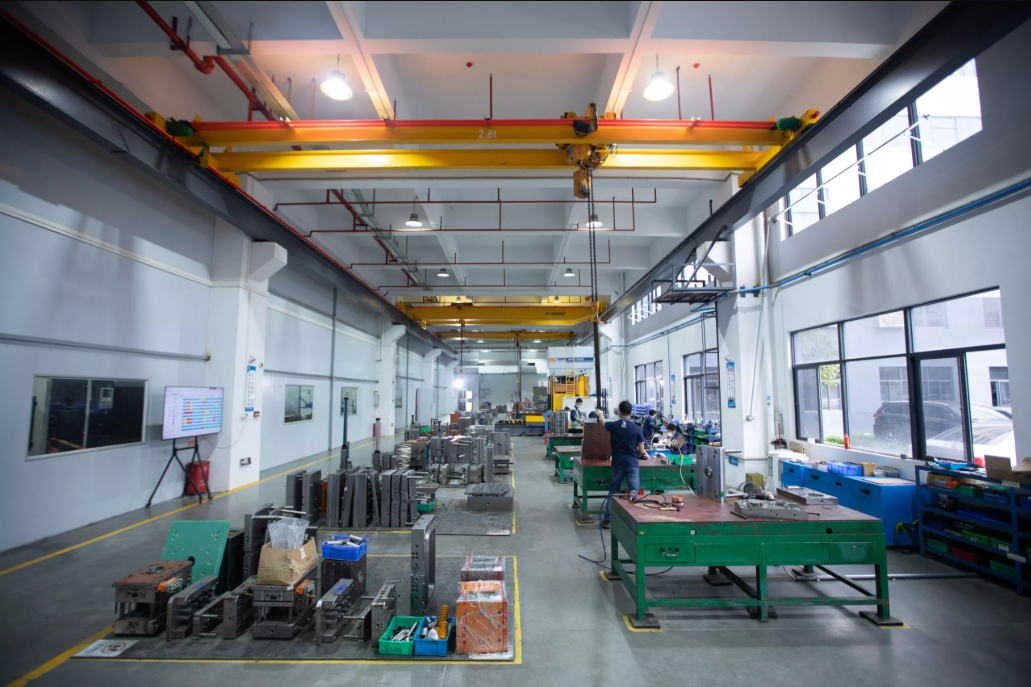
Неліктен арнайы инъекциялық қалыптау қызметтері үшін NOBLE таңдау керек?
Инъекциялық қалыптау пластикалық бөлшектерді жаппай өндіру үшін тамаша таңдау болып табылады. Жыл сайын әлем бойынша көптеген жоғары технологиялық компаниялар инъекциялық қалыптау бөлшектерін өңдеу үшін NOBLE компаниясын таңдайды. Неліктен көптеген тұтынушылар бізді таңдайды? NOBLE - тәуелсіз ғылыми-зерттеу, өндіріс және сату мүмкіндіктері бар Қытай-Британ бірлескен кәсіпорны. Біз инъекциялық қалыптау процестерінде кең тәжірибеге ие және сіздің жаңа жобаларыңыз үшін жобалау, өндіру, құрастыру, тексеру және сынау, сондай-ақ қаптаманы қоса алғанда, толық қызмет түрлерін ұсына аламыз.
Материалдың әмбебаптығы
NOBLE өнімділік пен құн арасындағы дұрыс тепе-теңдікті табуға және жалпы өндіріс шығындарын азайтуға көмектесетін балама материал нұсқаларын анықтауға көмектесетін тауарлық және инженерлік шайырларды қоса алғанда, 200-ден астам материалды ұсынады.
Жоғары тиімділік
Сертификатталған отандық зауыттармен және берік жеткізу тізбегі жүйесімен біз өнімді әзірлеу циклдарын жеделдетіп, инжекциялық қалыпталған бөлшектеріңізді өндіруді мүмкіндігінше тез аяқтай аламыз.
Кешенді мүмкіндіктер
Біз дизайн мен прототиптеуден бастап құрал-жабдықтар мен өндіріске дейінгі бірқатар инжекциялық қалыптау қызметтерін ұсынамыз. Біздің жан-жақты мүмкіндіктеріміз клиенттеріміздің қажеттіліктеріне толық шешімдер ұсынуға мүмкіндік береді.
Тұрақтылық және жоғары сапа
Сертификатталған зауыттардың арқасында, өндіріс барысында тексерулер жүргізу және өндірістен кейін өлшемдерін тексеру тапсырыс бойынша құйылған бөлшектердің күрделі пішініне қарамастан, жоғары дәлдікпен сапасының тұрақты болуына кепілдік береді.
Конкурстық баға
Сізге жоғары сапалы құйылған бөлшектерді алуыңызды қамтамасыз ете отырып, прототиптік жобалаудан бастап өндіріске дейін бәсекеге қабілетті бағамен жоғары дәлдіктегі арнайы құйылған қалыптау қызметтерін және сіз үшін арнайы жасалған құйылған қалыптау шешімдерін ұсынамыз. Біздің талантты командамыз сіздің бюджетіңізден асатын қосымша құнды құйылған қалыптау шешімдерін ұсына алады.
Сапаны қамтамасыз ету
Біз шығаратын әрбір құймамен қалыпталған бөлшектің ең жоғары сапада болуын қамтамасыз ету үшін бізде қатаң сапа кепілдігі процесі бар. Біздің командамыз әрбір қалыпталған бөлшектің біздің қатаң сапа стандарттарымызға сәйкес келетініне көз жеткізу үшін тексереді.