
қандай пластикалық инжекционды құю?
Пластикалық инъекциялық қалыптау - өнеркәсіптік өндірісте кеңінен қолданылатын өндіріс процесі. Оның негізгі қағидасы балқытылған материалды алдын ала жасалған қалып қуысына енгізуді қамтиды, онда материал салқындап, бөлшектің қажетті пішінін қалыптастыру үшін қатаяды. Бұл процесс материалдың өте жоғары бейімделу қабілетіне ие, ол ең көп таралған термопластикалық пластмассалар мен термосет полимерлеріне ғана емес, сонымен қатар металдар (бұл жағдайда процесс қалып құю деп аталады), шыны, эластомерлер және тіпті кәмпиттер сияқты әртүрлі материалдарды өндіруге де қолданылады. Барлық процесс шикізатты қыздырылған бөшкеге беруден басталады, онда олар бұрандалы шнектің араластыру әрекеті арқылы біркелкі балқытылады. Содан кейін балқытылған материал жоғары қысыммен қалып қуысына енгізіледі, ал салқындағаннан және қатаюдан кейін алынған өнім қалып қуысымен бірдей болады. Нақты өндірісте қалып жасау маңызды қадам болып табылады. Әдетте, кәсіби қалып өндірушілері өнеркәсіптік дизайнерлердің немесе инженерлердің жобаларына негізделген болат немесе алюминий сияқты металл материалдарды пайдаланып қалыптар шығарады, бұл қалыптардың қажетті бөлшек ерекшеліктерін дәл қайталай алатынына кепілдік береді. Инъекциялық қалыптау технологиясының қолданылу аясы өте кең, бұл миниатюралық электронды компоненттерден бастап үлкен автомобиль кузов панельдеріне дейін барлығын тиімді өндіруге мүмкіндік береді. Соңғы жылдары 3D басып шығару технологиясының дамуымен қарапайым инжекциялық қалыптарды өндіруде фотополимер материалдарының жаңа түрлері қолданыла бастады . Бұл материалдар арнайы төмен температуралы термопластикалық қасиеттерге ие, бұл олардың инжекциялық қалыптау процесінде балқуына жол бермейді, осылайша жылдам прототиптеу және шағын сериялы өндіріс үшін жаңа техникалық шешімдер ұсынады.
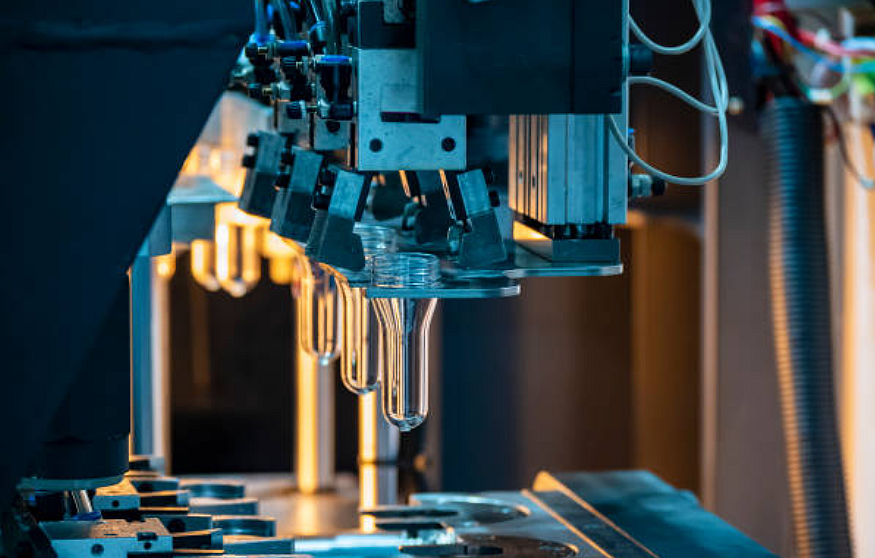
Қалай пластикалық инжекционды құю жұмыс істейді?
1-қадам: Шикізатты дайындау және қыздыру/балқыту
Пластикалық инъекциялық қалыптау - бұл жоғары тиімді және дәл пластикалық өңдеу әдісі, оның толық жұмыс процесі бірнеше маңызды кезеңдердің үздіксіз үйлестірілуін қамтиды. Барлық өндіріс процесі шикізатты алдын ала өңдеуден басталады, мұнда пластикалық түйіршіктер немесе ұнтақтар алдымен материалдағы кез келген ылғалды кетіру үшін мұқият кептірілуі керек. Бұл қадам өте маңызды, себебі қалдық ылғал жоғары температурада буланып, соңғы өнімде көпіршіктердің немесе беткі ақаулардың пайда болуына әкелуі мүмкін. Кептірілген шикізат инъекциялық қалыптау машинасының бункеріне беріледі және ауырлық күшінің әсерінен қыздырылған бөшкеге түседі. Бөшке арнайы жасалған айналмалы бұрандамен жабдықталған, ол материалды тасымалдап қана қоймай, сонымен қатар өзінің ерекше геометриялық құрылымы арқылы күшті ығысу күштері мен араластыру әсерлерін тудырады. Қыздыру жүйесі пластиктің балқу температура диапазонындағы бөшке температурасын дәл басқарады, әдетте градиенттік қыздыру үшін бірнеше температуралық аймақтарға бөлінеді, бұл пластиктің біркелкі қыздырылуын және біртіндеп балқуын қамтамасыз етеді. Бұранданың айналмалы ілгерілеуі кезінде қатты пластикалық түйіршіктер шыны күйден жоғары серпімді күйге және сайып келгенде тұтқыр ағын күйіне ауысып, жақсы ағындылығы бар балқыманы құрайды. Бұл пластиктеу процесі температура, қысым және бұранда жылдамдығы сияқты параметрлерді дәл бақылауды қажет етеді.
2-қадам: Термопластикалық пластикті беру және балқыту
Инъекциялық қалыптау процесіндегі пластикалық инъекциялық қалыптау кезеңі бүкіл процестің ең маңызды кезеңдерінің бірі болып табылады, ол соңғы өнімнің қалыптау сапасы мен өлшемдік дәлдігін тікелей анықтайды. Пластикалық шикізат бөшкеде толығымен ерігеннен кейін, инъекциялық қалыптау машинасы жоғары қысымды инъекция кезеңіне өтеді. Бұл кезде гидравликалық жүйе бұранданы дәл басқарылатын жылдамдық пен қысыммен алға жылжытады, бұранданың алдыңғы ұшында сақталған балқытылған пластикті саптама арқылы жабық қалып қуысына енгізеді. Бұл инъекция процесі өте жоғары қысыммен, әдетте ондаған мегапаскальға дейін орындалуы керек, бұл тұтқыр балқыманың қалыптың әрбір бұрышын тез толтыра алатынына көз жеткізу үшін қажет. Қалып жүйесі мұқият жасалған, оның ішінде негізгі жүгірткі, жүгірткі және қақпа сияқты құрылымдар бар, олар балқыма ағынын бірге басқарады және толтыру процесін басқарады. Толтыру процесінде балқыманың алдыңғы шетіндегі температура, қысым және ағын жылдамдығы қатаң бақылануы керек, себебі кез келген ауытқу қысқа соққылар, жарқыл немесе дәнекерлеу сызықтары сияқты ақауларға әкелуі мүмкін.
3-қадам: Қысымды ұстау
Инъекциялық қалыптау процесінде ұстап тұру қысымы сатысы өнім сапасын қамтамасыз етудегі маңызды қадам болып табылады, ол өлшемдік дәлдікке, механикалық қасиеттерге және соңғы өнімнің беткі сапасына тікелей әсер етеді. Балқытылған пластик қалып қуысын толтырғаннан кейін, жүйе бірден ұстап тұру қысымы сатысына өтеді. Бұл кезеңде инъекциялық қалыптау машинасы әлі толық қатпаған пластикалық балқымаға белгілі бір қысым жасауды жалғастырады. Бұл фазаның негізгі функциясы - салқындату кезінде пайда болатын көлемдік кішіреюді өтеу, осылайша өлшемдік ауытқулар, беттік ойықтар немесе материалдың кішіреюінен туындаған ішкі бос орындар сияқты ақаулардың алдын алу. Ұстау қысымы процесі үш негізгі параметрді дәл бақылауды талап етеді: ұстап тұру қысымы, ұстап тұру уақыты және ұстап тұру қысымының қисығы. Әдетте, ұстап тұру қысымы инъекция қысымының 30%-80%-ына орнатылады, нақты мәндер материалдың қасиеттеріне, өнім құрылымына және процесс талаптарына негізделген оңтайландырылады. Ұстау уақыты өнім қабырғасының қалыңдығына және салқындату жылдамдығына байланысты, әдетте қақпадағы пластик толығымен қатқанша жалғасады.
4-қадам: Ұстау және салқындату уақыты
Инъекциялық қалыптау процесінде салқындату кезеңі өндіріс тиімділігі мен өнім сапасын анықтауда маңызды фактор болып табылады. Ұстау қысымы кезеңі аяқталғаннан кейін, қалып ішіндегі балқытылған пластик бақыланатын салқындату процесіне өтеді, ол бөлшек қауіпсіз түрде бөлшектеу үшін жеткілікті құрылымдық беріктік пен өлшемдік тұрақтылыққа жеткенше жалғасады. Салқындату процесі тек табиғи жылуды тарату ғана емес, сонымен қатар дәл бақыланатын жылу алмасу процесі болып табылады. Қалып пластиктің қатаюы кезінде бөлінетін жылуды тез кетіру үшін айналымдағы салқындату ортасын (әдетте су немесе май) пайдаланатын күрделі салқындату арнасы жүйесімен жабдықталған. Салқындату жүйесінің дизайны ғылыми тұрғыдан негізделген болуы керек, бұл салқындату тиімділігін қамтамасыз етеді және жергілікті шамадан тыс салқындатудан туындаған ішкі кернеуді немесе деформацияны болдырмайды. Салқындату уақытының ұзақтығы пластикалық материалдың жылулық қасиеттері, өнім қабырғасының қалыңдығы, қалып температурасы және салқындату жүйесінің тиімділігі сияқты бірнеше факторларға байланысты. PP және PE сияқты кристалды пластиктер үшін кристалдылықтың өнімнің жұмысына әсерін де ескеру қажет, бұл салқындату жылдамдығын бақылауды ерекше маңызды етеді.
5-қадам: Шығару және аяқтау процестері
Инъекциялық қалыптаудың соңғы маңызды кезеңі - қалып ашу және бөлшекті алу кезеңі, бұл бүкіл инъекциялық қалыптау циклінің аяқталуын білдіреді. Бөлшек қалып қуысында жеткілікті түрде суығаннан және қажетті қаттылыққа жеткеннен кейін, инъекциялық қалыптау машинасының қысқыш жүйесі жұмыс істей бастайды. Алдымен, ол жоғары қысымды қысқыш режимінен төмен қысымды қорғау режиміне ауысады, содан кейін қалып алдын ала орнатылған бағдарламаға сәйкес бөлу сызығы бойымен тегіс ашылады. Қалыпты ашу реттілігі мен жылдамдығын дәл басқару керек, әдетте үш сатылы ашу қисығын (баяу-жылдам-баяу) пайдаланып, қалыптың тиімді ашылуын қамтамасыз ету керек, сонымен қатар кенеттен бөлінуден туындаған бөлшектің зақымдалуын немесе қалып жарақатын болдырмау керек. Қалып толығымен ашылғаннан кейін, қозғалатын қалып жағында орнатылған шығару жүйесі жұмыс істей бастайды. Эжектор түйреуіштері, эжектор пластиналары немесе пневматикалық клапандар сияқты шығару механизмдері қалыпталған бөлшекті қалып қуысынан бөлу үшін гидравликалық немесе механикалық жетек астында тегіс қозғалады. Шығару процесі өнімнің шығару белгілері немесе деформация сияқты ақауларсыз толық бөлінуін қамтамасыз ету үшін шығару жылдамдығын, жүрісін және шығару жиілігін басқаруға ерекше назар аударуды қажет етеді. Күрделі құрылымды өнімдер үшін бірнеше шығару механизмдерін тізбектей пайдалану немесе айналмалы түрде бөлшектеу сияқты арнайы бөлшектеу әдістері қажет болуы мүмкін.
Пластикалық инъекциялық қалыптаудың қолданылуы қандай?
1. Автомобиль өнеркәсібі
Пластикалық инъекциялық қалыптау автомобиль өндірісі секторында маңызды рөл атқарады , ішкі бөліктен сыртқы бөлікке және функционалдық бөліктерден сәндік бөліктерге дейінгі әртүрлі компоненттерді өндіруді қамтиды. Автокөлік интерьер жүйелері секторында инъекциялық қалыптау технологиясы бір бөліктен тұратын аспаптар панельдерін, есік жиектері панельдерін, орталық консоль панельдерін, орындық қолтықтарын және әртүрлі сақтау бөлімдерін өндіру үшін кеңінен қолданылады. Бұл компоненттер тек өлшемдік дәлдік талаптарына ғана емес, сонымен қатар тамаша тактильді сезім мен эстетикалық жағымды беткі құрылымдарды қажет етеді. Инъекциялық қалыптау бояу, былғары жабыны немесе IMD (қалып ішіндегі безендіру) сияқты кейінгі процестермен біріктіріліп, бұл талаптарға мінсіз қол жеткізе алады. Автокөлік сыртқы саласында бампер жүйелері, доңғалақ арка жиектері жолақтары және тор жинақтары сияқты инъекциялық қалыпталған компоненттер күрделі үш өлшемді пішіндерге ие болып қана қоймай, сонымен қатар соққыға төзімділік және ауа райына төзімділік сияқты арнайы өнімділік талаптарына да сәйкес келеді.
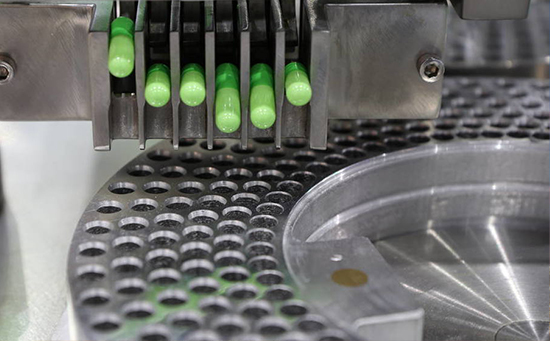
2. Медициналық құрылғылар
Пластикалық инъекциялық қалыптау технологиясы медициналық құрылғыларды өндіруде маңызды рөл атқарады , оның қолданылуы негізгі медициналық шығын материалдарынан бастап жоғары сапалы дәлдіктегі құралдарға дейінгі өнімдердің кең ауқымын қамтиды. Бір рет қолданылатын медициналық құралдар саласында инъекциялық қалыптау процестері әртүрлі стерильді шприц компоненттерін, көктамыр ішіне қосқыш фитингтерін, вакуумдық қан жинау түтіктерін, вирустық үлгілерді алу түтіктерін және басқа да бір рет қолданылатын медициналық құрылғыларды жаппай өндіру үшін қолданылады. Бұл өнімдердің өлшемдік дәлдігіне, беткі өңдеуіне және тығыздау өнімділігіне қатаң талаптар қойылады. In vitro диагностика саласында дәл инъекциялық қалыптау микрофлюидті чиптері, реагент жинағының корпустары және сынақ картасының субстраттары заманауи молекулалық диагностика және медициналық көмек көрсету орнында тестілеу (POCT) үшін сенімді техникалық қолдау көрсетеді. Хирургиялық құралдар саласында инъекциялық қалыптау технологиясы лапароскопиялық құрал тұтқаларын, гемостатикалық компоненттерді, хирургиялық тігіс құрылғыларын және басқа да өнімдерді өндіру үшін қолданылады.
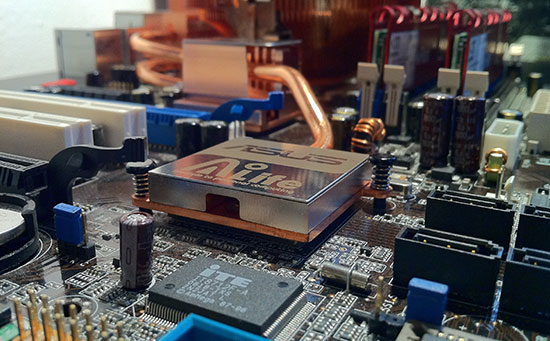
3. Электроника және электр аспаптары
Пластикалық инъекциялық қалыптау технологиясы электроника және электр құрылғыларын өндіру өнеркәсібінде маңызды рөл атқарады, оның қолданылуы әртүрлі электрондық өнімдерді жеткізу тізбегінің барлық сатыларында дерлік қолданылады. Тұтынушылық электроника саласында инъекциялық қалыптау процестері смартфон корпустарын, ноутбук құрылымдық компоненттерін, ақылды сағат корпустарын және басқа да өнімдерді өндіруде кеңінен қолданылады. Бұл өнімдер тек өте жоғары өлшемді дәлдік пен беткі өңдеу сапасын талап етіп қана қоймай, сонымен қатар жеңіл, жұқа профильдер мен біртұтас конструкция үшін заманауи дизайн талаптарына сай болуы керек. Электрондық қосқыштар инъекциялық қалыптаудың тағы бір маңызды қолдану саласы болып табылады, оның ішінде USB порттары, Type-C қосқыштары және тақтадан тақтаға қосқыштар сияқты дәл компоненттер бар. Бұл өнімдер өлшемді тұрақтылық пен оқшаулау өнімділігіне өте қатаң талаптар қояды, төзімділік көбінесе ±0.02 мм шегінде бақыланады. Тұрмыстық техника саласында инъекциялық қалыптау арқылы жасалған кондиционер панельдері, кір жуғыш машинаны басқару панельдері және тоңазытқыш есік тұтқалары сияқты компоненттер тек құрылымдық беріктік талаптарына ғана емес, сонымен қатар ауа райына төзімділік пен жалынға төзімділік қасиеттеріне де ие болуы керек.
Пластикалық инъекциялық қалыптаудың артықшылықтары
1. Жоғары қалыптау тиімділігі
Пластикалық инъекциялық қалыптау өндірісте ерекше өндіріс тиімділігімен ерекшеленеді. Бұл процесс толық автоматтандырылған өндіріс ағынын пайдаланады, бұл шикізатты енгізуден бастап дайын өнім шығаруға дейінгі үздіксіз, үздіксіз жұмысты қамтамасыз етеді. Әдеттегі инъекциялық қалыптау циклі өнімнің өлшемі мен күрделілігіне байланысты әдетте 15-тен 120 секундқа дейін созылады. Қазіргі заманғы жоғары жылдамдықты инъекциялық қалыптау машиналары минутына жүздеген қалыптау циклдеріне қол жеткізе алады, бұл оларды ауқымды өндірісті қажет ететін компоненттерді өндіру үшін әсіресе қолайлы етеді. Дәстүрлі өңдеумен немесе қолмен қалыптаумен салыстырғанда, инъекциялық қалыптау өндіріс уақытының 90%-дан астамын үнемдеуге мүмкіндік береді. Сонымен қатар, көп қуысты қалып технологиясын қолдану бір инъекцияда ондаған бірдей өнімдерді бір уақытта қалыптауға мүмкіндік береді, бұл уақыт бірлігіне шаққандағы өнімділікті одан әрі арттырады. Бұл жоғары тиімді өндіріс әдісі бірлік өндірісінің құнын айтарлықтай төмендетеді, бұл ауқымды өнеркәсіптік өндіріс үшін тамаша шешім ұсынады.
2. Жоғары дәлдік және жақсы қайталанымдылық
Пластикалық инъекциялық қалыптау процесі өлшемдік дәлдік пен өнімнің консистенциясы тұрғысынан ерекше артықшылықтарға ие. Дәл өңделген қалыптармен біріктірілген озық инъекциялық қалыптау жабдықтары ±0.01 мм ультра жоғары өлшемдік төзімділікке қол жеткізе алады, бұл дәл бөлшектерге қойылатын ең қатаң талаптарға сай келеді. Дәлдіктің бұл деңгейі өлшемдік дәлдікке өте сезімтал электрондық қосқыштар мен медициналық құрылғылар сияқты өнімдер үшін өте маңызды. Қайталану тұрғысынан инъекциялық қалыптау өнімдері партиялар арасында минималды ауытқуларды көрсетеді, CPK мәндері әдетте 1.67-ден асады, бұл ірі өндірістегі әрбір өнімнің бірдей сапа сипаттамаларына ие болуын қамтамасыз етеді. Қазіргі заманғы инъекциялық қалыптау машиналары өндірістің тұрақтылығын одан әрі қамтамасыз ету үшін нақты уақыт режимінде процесс параметрлерін бақылайтын және реттейтін тұйық циклді басқару жүйелерімен жабдықталған.
3. Қолданылатын материалдардың кең ауқымы
Пластикалық инжекциялық қалыптау процесі материалдың ерекше бейімделуін көрсетеді, полимер материалдарының барлық түрлерін өңдеуге қабілетті. Термопластикалық пластмассаларға келетін болсақ, PP және ABS сияқты жалпы мақсаттағы пластмассалардан бастап PC және POM сияқты инженерлік пластмассаларға, сондай-ақ PEEK және PEI сияқты жоғары өнімді пластмассаларға дейінгі материалдарды инжекциялық қалыптау арқылы өңдеуге болады. Фенол шайыры және эпоксидті шайыр сияқты термореактивті пластмассалар да мамандандырылған инжекциялық қалыптау процестеріне жарамды. Сонымен қатар, әртүрлі эластомерлер (TPE, TPU), бионегізделген пластмассалар және биологиялық ыдырайтын материалдар инжекциялық қалыптауда барған сайын қолданылуда. Материалдық формулаларды реттеу арқылы жалынға төзімді сорттар, ультракүлгін сәулелерге төзімді сорттар, өткізгіш сорттар немесе электромагниттік экрандау сорттары сияқты белгілі бір қасиеттері бар өнімдерді шығаруға болады.
Кемшіліктері пластмасса инъекциялық құю
1. Зеңнің жоғары құны
Пластикалық инъекциялық қалыптау процесі қалыпқа инвестиция салу тұрғысынан айтарлықтай экономикалық кедергілерге ие. Орташа күрделі инъекциялық қалыптар жиынтығы әдетте өндіріс шығындары үшін 50 000-нан 500 000 юаньға дейін инвестицияны қажет етеді, ал жоғары дәлдіктегі немесе көп қуысты қалыптар бірнеше миллион юаньға дейін тұруы мүмкін. Қалыпты өндіру процесі дәл механикалық өңдеу, термиялық өңдеу және беттік өңдеу сияқты бірнеше кезеңнен тұрады, жобалаудан жеткізуге дейін өндіріс циклі 4-тен 12 аптаға дейін созылады. Бұл жоғары бастапқы инвестиция инъекциялық қалыптаудың экономикалық тиімділігін тек ірі көлемді өндірісте ғана толық жүзеге асырады (әдетте 5,000 бірлік немесе одан да көп қажет). Өнімді әзірлеудің алғашқы кезеңдерінде прототипті тексеру немесе шағын көлемді сынақ өндірісі үшін 3D басып шығару немесе силикон қалыптары сияқты балама процестер үлкен шығындар артықшылықтарын ұсынуы мүмкін. Сонымен қатар, қалыпқа техникалық қызмет көрсету және сақтау үздіксіз инвестицияларды қажет етеді, бұл меншіктің жалпы құнын одан әрі арттырады.
2. Икемсіз дизайн модификациялары
Пластикалық инъекциялық қалыптау өнімнің дизайнын өзгерту кезінде айтарлықтай қаттылық танытады. Болаттан жасалған дәлдік құралдары ретінде қалыптарды жасалғаннан кейін айтарлықтай өзгерту қиын. Тіпті қарапайым өлшемдік түзетулер өзекті немесе қуысты қайта өңдеуді қажет етуі мүмкін, ал құрылымдық дизайндағы өзгерістер көбінесе бар қалыптарды тастап, жаңасын жасауды қажет етеді. Мұндай модификациялар қосымша өңдеу шығындарын ғана емес (әдетте бастапқы қалып құнының 30%-70%), сонымен қатар өндірістің 2-4 аптаға кешігуіне әкеледі. Өнімді әзірлеу итерациялары кезінде бұл икемсіздік компанияларды қалып өндірісіне дейін барлық дизайнды тексеруді аяқтауға мәжбүр етеді, бұл ерте кезеңдегі әзірлеудің тәуекелдері мен шығындарын арттырады.
3. Өнімнің өлшемдері қалып шектеулерімен шектеледі
Пластикалық инъекциялық қалыптау өнім өлшемдеріне қатысты технологиялық шектеулерге ие. Жабдық тұрғысынан алғанда, максималды қалыптау өлшемдері инъекциялық қалыптау машинасының қысу күшімен және қалып қуысының кеңістігімен шектеледі. Қазіргі уақытта нарықтағы ең ірі инъекциялық қалыптау машиналары шамамен 4 метр ұзындықтағы өнімдерді шығара алады; дегенмен, мұндай жабдыққа инвестициялық және пайдалану шығындары өте жоғары. Ультра жұқа қабырғалы өнімдер (мысалы, қалыңдығы 0.5 мм-ден аз) қалыптау дәлдігі мен процесті басқаруға өте жоғары талаптар қояды. Бұл шектеулер белгілі бір қолданбалар үшін арнайы өлшем талаптары бар балама процестерді зерттеуді қажет етеді. Мысалы, үлкен өнімдер ротоқалыптау немесе үрлеу қалыптау үшін жақсырақ болуы мүмкін, ал микродәлдік бөлшектер микроинъекциялық қалыптауды немесе штамптауды қажет етуі мүмкін. Сонымен қатар, өнім өлшемдерінің ұлғаюы салқындату уақытын айтарлықтай ұзартады, бұл жалпы өндіріс тиімділігіне әсер етеді.

Пластикалық инъекциялық қалыптау бойынша жиі қойылатын сұрақтар
Пластикалық инжекциялық қалыптау арқылы бөлшектерді өндіру қанша уақытты алады?
Пластикалық инжекциялық қалыптау арқылы бөлшектерді өндіруге қажетті уақыт бірнеше факторларға байланысты, соның ішінде бөлшек өлшемі, дизайнның күрделілігі, материал түрі және өндіріс көлемі.
Инъекциялық қалыпталған бөлшектердің сапасына қандай факторлар әсер етеді?
Инъекциялық қалыпталған бөлшектердің сапасына негізінен қалып дизайны, материалды таңдау, өңдеу параметрлері, машинаның жағдайы және оператордың шеберлігі әсер етеді. Жақсы дизайн, дұрыс материалдар, дәл параметрлер және жақсы күтілген жабдық бөлшектердің біркелкі, ақаусыз жұмыс істеуін қамтамасыз етуге көмектеседі.







