
Құюға шолу
Қалыпқа құю - қозғалтқыш блоктарынан бастап есік тұтқаларына дейін үлкен және кіші бұйымдарды тез, дәл және қайталанатын металл өндіру әдісі. Қалыпқа құйылған компоненттердің беткі сапасы жоғары және әртүрлі түсті емес металдарды пайдалануға болады.
Құю әдетте жоғары бастапқы шығындарға байланысты көп көлемді өндіріс үшін қолданылады. Бұл жағдайда өндіріс көлемі машиналар мен құрал-саймандардың жоғары шығындарын өтейді. Төменде NOBLE клиенттеріне арнайы құю нұсқалары ұсынылады.
Бұл мақалада металл қалыптарды құю егжей-тегжейлі қарастырылады, оның анықтамасы, түрлері, тиісті материалдары, беттік жылтыратуы, қолданылуы және ең жақсы қалыптарды құю қызметін қалай таңдау керектігі сипатталады.
Die Casting дегеніміз не?
Қалыпқа құю - өлшемдері бойынша жоғары дәлдіктегі және дәл металл өнімдерін беретін өндіріс әдісі. Бұл пластмасса өндірісінде қолданылатын инжекциялық қалыптау әдісіне ұқсас. Ол балқытылған металды - әдетте магний, мырыш немесе алюминий сияқты түсті емес металдардың қорытпасын - қатты қысыммен қайта пайдалануға болатын болат қалыпқа айдауды қамтиды. 0.7-ден 700 МПа-ға дейінгі қысым кезінде балқытылған металл қалыпқа итеріліп, металл құюға айналады. Қалыптар дайын өнімдерді қажетті пішінге келтіру үшін жасалады.
Қалыпты құю кезінде екі жартыдан тұратын қалып қолданылады: «қақпақ қалып» және «шығарғыш қалып», олар бір-біріне қысылып бекітіледі. Қалып инъекция алдында босату агентімен қапталады. Балқытылған металл гидравликалық немесе механикалық прес көмегімен қалып қуысына енгізіледі. Металл салқындағаннан кейін екі жартысы бөлінеді, ал қатқан бөлік (құйма) шығарылады. Құймалар қалыптың пішіні мен беткі өңдеуін жоғары дәлдікпен сақтайды және минималды кейінгі өңдеуді қажет етеді. Қалыпты құю тамаша беткі өңдеуі бар күрделі бөлшектерді шығарады және автомобиль корпустары, электрлік бөлшектер және ойыншықтар үшін қолданылады. Бұл процесті қаңылтыр металды штамптау, соғу және басқа да құю әдістерімен біріктіруге болады.
Құю қалай жұмыс істейді?
Қалыпты құю - өте дәл және егжей-тегжейлі металл бөлшектерін жасайтын өндіріс әдісі. Ол балқытылған металды - әдетте магний, мырыш немесе алюминийді - қатты қысыммен қалыпқа немесе қалып қуысына айдауды қамтиды. Балқытылған металл қалып ішінде тез қатып, қалып пішінін алғаннан кейін дайын бұйым ретінде шығарылады. Міне, қадамдар:

1. Қалып дайындау
Қаптамалы және эжекторлы қалыптарға бөлінген қалып дайындау процедураның алғашқы қадамы болып табылады. Әдетте шыңдалған болаттан жасалған бұл қалыптар дайын өнімге дұрыс пішін беруге арналған.
2. Зеңді қысу
Қалыптың екі жартысы бір-біріне қысылып, айдау кезінде жоғары қысымға төтеп бере алатын жабық қалып қуысын құрайды.
3. Инъекция
Дайындау кезеңінен кейін балқытылған металл пештен төмен қарай бағытталған шпру арқылы қалыпқа құйылады. Мұны қолмен немесе автоматтандырылған шөмішті пайдаланып жасауға болады, бірақ металды жылжыту үшін ауырлық күші қолданылады. Қосымша күштер немесе қысымдар қолданылмайды. Сұйық металл қалыпқа тік қалыптан енгізіледі және ол ауырлық күшінің табиғи тартылуына байланысты құймаға төмен қарай ағады. Жоғары қысымнан аулақ болу арқылы турбуленттілік азаяды және бұл кеуектіліктің алдын алуға көмектеседі. Бұл сондай-ақ тегіс компоненттер мен бөлшектердің өндірілуіне әкеледі.
4. Салқындату және қатаю
Балқытылған металл қалып қуысын толтырғаннан кейін салқындатқыш қалып беттерімен жанасқан кезде тез суыйды және қатаяды. Қатаю процесі жеделдетіледі, ал жылудың таралуы қалып ішіндегі салқындату арналары арқылы жеңілдетіледі.
5. Шығару
Құйма гравитациялық қалып құю машинасында құю процесінен өткеннен кейін, оның суыуына жеткілікті уақыт беріледі. Осыдан кейін қалыптардың жартылары босатылып, ашылады, ал құйылған бөлшектер мұқият алынып тасталады. Оларды қолмен алуға болады немесе кейбір жағдайларда құйманы машинадан қауіпсіз шығару үшін эжектор түйреуіштерін пайдалануға болады.
6. Кесу және әрлеу
Бөлшек қалыптан шығарылғаннан кейін, бөлу сызығы бойында жарқыл деп аталатын артық материал қалуы мүмкін. Бұл жарқылды алып тастау үшін бөлшек қолмен немесе автоматтандырылған жабдықпен орындалуы мүмкін кесу процесінен өтеді. Қажетті соңғы өнімге қол жеткізу үшін өңдеу, жылтырату немесе бетті өңдеу сияқты қосымша өңдеу процестері қолданылуы мүмкін.

Құюдың артықшылықтары мен кемшіліктері
Құйма құюдың артықшылықтары
1. Арзан баға:
Құйылған бөлшектер көп мөлшерде тұрақты сапаны қамтамасыз етеді және салыстырмалы түрде арзанырақ. Ішінара немесе толығымен автоматтандырылған процестер еңбек шығындарын азайтады.
2. Жоғары тиімділік
Балқытылған металл қалып қуысын толтырғаннан кейін салқындатқыш қалып беттерімен жанасқан кезде тез суыйды және қатаяды. Қатаю процесі жеделдетіледі және қалып ішіндегі салқындату арналары жылудың таралуын жеңілдетеді.
3. Күрделі пішіндер және жұқа қабырғалар
Құю әдісімен күрделі пішінді және өлшемдері 25 г-нан 25 кг-ға дейінгі бөлшектерді жасауға болады. Бұл бөлшектерді басқа өндіріс әдістерін қолдану қиын немесе қымбат болуы мүмкін. Сондай-ақ, беріктікті сақтай отырып, салмағын азайта отырып, қалыңдығы 0.38 мм-ге дейінгі жұқа қабырғалы бөлшектерді шығаруға болады.
4. Өлшемдік дәлдік және тұрақтылық
Құю кезінде өлшемдердің дәлдігі мен қайталанымдылығы тамаша. Жақсы жасалған қалыптар тығыз төзімділік пен бөлшектердің біркелкі өлшемдерін қамтамасыз етеді. Сондықтан қалыптарды құю тұрақты және дәл бөлшектерді қажет ететін қолданыстарға жарамды.
5. Жақсы беткі өңдеу
Қалыппен құю тегіс беттері, ұсақ бөлшектері және -0.8–3.2 мкм Ra беттік өңдеуі бар бөлшектерді шығарады. Қалыпты қажетті беттік текстураны алу үшін жобалауға болады, осылайша қосымша беттік өңдеу операцияларының қажеттілігін азайтады.
6. Материалдың әмбебаптығы
Құю кезінде жез, мырыш, магний және алюминий сияқты көптеген материалдарды пайдалануға болады. Әрбір материалдың коррозияға төзімділігі, жеңіл салмағы немесе жоғары беріктігі сияқты бірегей қасиеттері бар, бұл белгілі бір қолдану талаптарына негізделген материалды таңдауға мүмкіндік береді.

Құюдың кемшіліктері
Құрал-сайманға арналған жоғары шығындар:
Қалыпты құю күрделі, дәл құрастырылған қалыптарды жасауды талап етеді, оларды жасау және өндіру қымбатқа түсуі мүмкін. Құрал-жабдықтарға кететін шығындар, әсіресе прототип немесе шағын көлемді өндіріс жағдайында, үлкен кедергі болуы мүмкін.
Өлшемі мен салмағы шектеулі:
Әдетте, қалыптау шағын және орта өлшемді компоненттерге жарамды. Қалыптау машиналарының өлшемдері мен сыйымдылық шектеулері ірі және ауыр компоненттер үшін басқа өндіріс әдістерін пайдалануды қажет етуі мүмкін.
Кеуектілік және кішірею:
Құйманың сұйық металды тез салқындатуы және қатаюы бұйымның кеуектілігіне немесе кішіреюіне әкелуі мүмкін. Құймалардың механикалық қасиеттері мен құрылымдық тұтастығына осы кемшіліктер қауіп төндіруі мүмкін. Бұл мәселелерді азайту үшін тиісті жобалау және процесті басқару қажет.
Дизайн шектеулері:
Құюдың ішкі сипаттамалары нақты дизайн шектеулерін қажет етеді. Мысалы, біркелкі толтыру мен қатаюды ынталандыру үшін бөлшектердің қабырға қалыңдығы біркелкі болуы керек. Астыңғы ойықтар мен күрделі интерьер элементтері де қосымша дизайн ойлауын немесе құюдан кейінгі процедураларды қажет етуі мүмкін.
Қалыпты құю көптеген артықшылықтарына байланысты кеңінен қолданылатын өндіріс процесі болып қала береді. Өндірушілер қалыпты құюдың өндірістік қажеттіліктеріне сәйкес келетінін анықтау үшін өнімдерінің нақты талаптарын мұқият қарастырады.
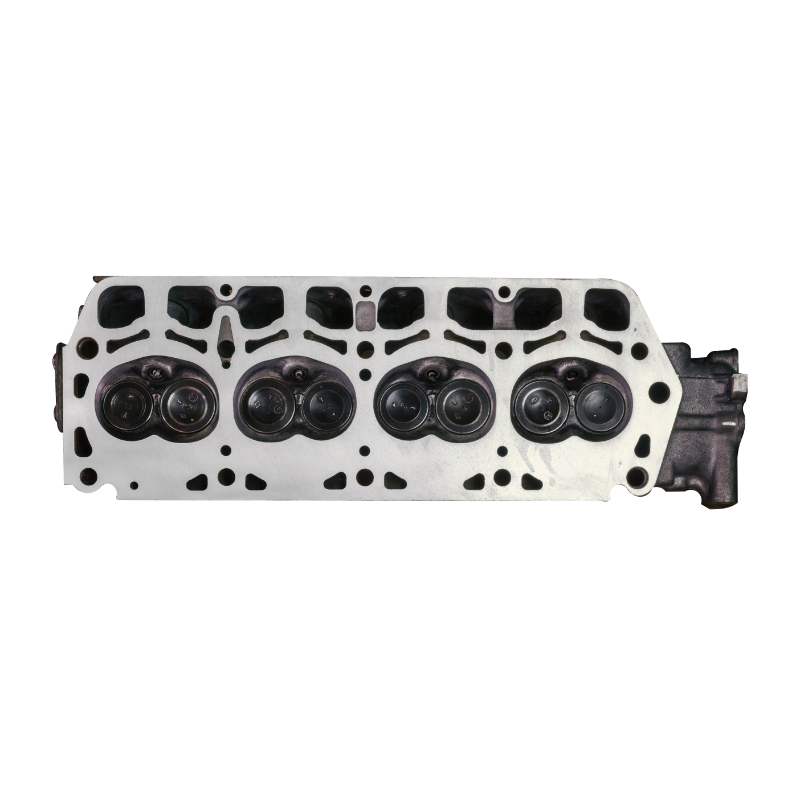
Құю процестерінің қолданылуы
Қозғалтқыш бөлшектері мен электроника корпустарының екеуі де берік, бейімделгіш қалыптау әдісін қолдана отырып жасалуы мүмкін. Қалыптау жүйесінің кең құрылыс алаңы, материал таңдауының алуан түрлілігі және күрделі, қайталанатын, жұқа қабырғалы бөлшектерді шығару мүмкіндігі оның көптеген артықшылықтарының бірі болып табылады.
1. Автокөлік өнеркәсібіндегі қалыптарды құю
Алюминий құймасы беріліс қорабының корпустары, қозғалтқыш кронштейндері және гидравликалық цилиндрлер сияқты жеңіл бөлшектерді жасай алатындықтан, ол автомобиль саласында кеңінен қолданылады. Магний құймасы панельдер мен орындық рамалары үшін пайдалы, ал мырыш құймасы отын, тежегіш және күшейткіш руль компоненттері үшін жарамды.

2. Аэроғарыш өнеркәсібіндегі қалыптарды құю
Құю аэроғарыш саласы үшін өте маңызды, себебі ол жоғары сапалы күрделі, жеңіл бөлшектерді шығарады. Аэроғарыш өндірушілері бұл өндіріс әдісін оның үнемділігі мен саланың қатаң стандарттарына сай болу мүмкіндігіне байланысты таңдайды.
3. Медицина өнеркәсібіндегі қалыптарды құю
Құю аэроғарыш және медицина салаларында маңызды рөл атқарады. Ол қатаң салалық стандарттарға сай келетін жеңіл, жоғары сапалы бөлшектер шығарады. Бұл әдіс маңызды компоненттерді өндіру үшін қолайлы.
4. Энергетика өнеркәсібіндегі қалыптарды құю
Құю энергетика саласы үшін маңызды, себебі ол жылу алмастырғыштарға, отын элементтеріне, электр компоненттеріне, жаңартылатын энергия жүйелеріне және энергия сақтау жүйелеріне және басқа да қолданбаларға арналған дәл, ұзақ мерзімді және жоғары сапалы бөлшектерді шығаруға мүмкіндік береді. Бұл процесс энергетика саласында пайдалы өндіріс әдісі болып табылады, себебі ол өнімділік, тиімділік және шығындарды үнемдеу бойынша салалық талаптарға сәйкес келуі мүмкін.
Құю бөлшектерін қалай құюға болады?
Қалыпты құю процесінің түрлері
Ыстық камералы қалыптарды құю процесі (Ыстық құю)
Ыстық қалып немесе қаз мойынды құю әдісі - ыстық камералық техниканың тағы бір атауы. Бұл процедура батырылған поршень жинағын химиялық жолмен зақымдамайтын төмен балқу температурасы бар металдар үшін қолданылады. Инъекция механизмінің поршеньі мен камерасы металл пештің балқытылған металл ваннасына батырылады (төмендегі суретті қараңыз). Поршень қалыптар жабық күйінде тартылып, камера портын ашып, балқытылған металдың камераға кіруіне мүмкіндік береді. Кейіннен поршень портты жауып, балқытылған металды саптама мен қаз мойны арқылы қалып қуысына итереді. Балқытылған металл қатқанша қалып қуысының ішінде қысым астында ұсталады. Ыстық камера процесіндегі қысымның жоғарылауы суық камералық техникаға қарағанда өндіріс жылдамдығының айтарлықтай жоғары болуына әкеледі. Ыстық камералық құю қалайы мен мырышты қоса алғанда, төмен балқу температурасы бар қорытпалар мен металдармен тиімді жұмыс істейді.

Суық камералы қалыптарды құю процесі
Суық камералы қалып құю процесі ыстық камералы қалып құю процесіне өте ұқсас. Бұл процесте балқытылған металл қалыпқа итермес бұрын айдау цилиндрінің айдау жеңіне немесе камера бөлігіне құйылады. Жең қыздырылмағандықтан, бұл процесс суық камера процесі деп аталады. Металл пеші автономды, бұл кез келген коррозия мәселелерін жояды. Суық камера процесі балқытылған материал пештен құю тесігі арқылы айдау камерасына берілген кезде басталады. Гидравликалық қозғағыш суық камера портын жауып, металды қысыммен қалып қуысына итереді.
Қысым диапазоны 30 МПа мен 150 МПа аралығында. Бұл процесс өндіріс тиімділігіне емес, машина коррозиясын азайтуға бағытталған. Балқытылған металл айдау жүйесіне автоматты түрде немесе қолмен құйылады, бұл айдау механизмін балқытылған металл ваннасына батыру қажеттілігін жояды. Ыстық камералы қалып құю батыру конструкциялары тым коррозиялық болатын қолданбалар үшін суық камералы процесс жақсы балама болып табылады. Бұл процесс алюминий және алюминий қорытпалары сияқты жоғары балқу температурасы бар металдарды құюға жарамды.

Қысыммен құю процесі:
Қысыммен құю - тор пішінді, берік төзімді металл компоненттерін көп мөлшерде өндіруге арналған жылдам, сенімді және қолжетімді бағамен өндіру әдісі. Негізінде, балқытылған металл қорытпасы қысыммен құю процесінде болат қалыпқа (немесе құралға) жоғары қысыммен енгізіледі. Бұл тез қатып, бірнеше миллисекундтан бірнеше секундқа дейін тор пішінді компонент түзеді. Осыдан кейін ол автоматты түрде алынады.
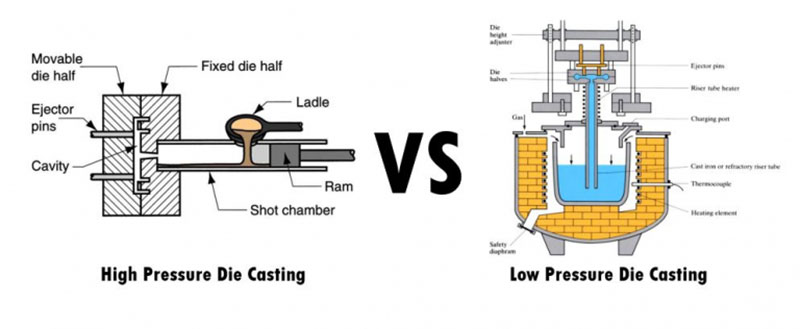
1. Жоғары қысымды қалыптау:
Жоғары қысымды қалыппен құю (ЖҚҚҚ) - өнім пішіндерінің кең ауқымын шығара алатын жоғары тиімді өндіріс процесі. Бұл процесте металл қалып жоғары қысыммен және жылдамдықпен сұйық металлмен толтырылады. Негізгі аппарат жұмыс беті олардың үстіне орналастырылған кезде қалып жартыларын орнында ұстап тұратын екі тік қысым пластиналарынан тұрады. Қысым пластиналарының бірі қозғалмайтын, ал екіншісі қозғалмалы, бұл қалыптың ашылуы мен жабылуына көмектеседі. Қалып қуысын толтыру үшін, алдын ала анықталған мөлшерде металл құйылады, содан кейін ол поршеньді пайдаланып гидравликалық түрде іске қосылады. Металл қатқаннан кейін, құйма қалыптан алынады.

2. Төмен қысымды қалыптау:
Төмен қысымды қалыппен құюдың ең қолайлы қолданылуы айналу осі бар симметриялы алюминий компоненттерінде жүзеге асырылады. Мысалы, көлік құралдарына арналған дөңгелектер көбінесе төмен қысымды қалыппен құю арқылы жасалады. Бұл операция түрі балқытылған металл ваннасының үстінде тігінен орналасқан қалыппен байланыстыру үшін көтергіш түтікті пайдаланады. Металл камера қысымға жеткенде жоғары қарай тартылып, қалыпқа енгізіледі, ол әдетте 20-дан 100 кПа-ға дейін болады. Жоғары құю өнімділігіне төмен қысымды алюминий құю процесінен қоректендіргіштерді алып тастау арқылы қол жеткізіледі.
3. Вакуумдық қалыптау процесі:
Вакуумдық қалып құю және суық камера әдістері бір-бірімен тығыз байланысты. Балқытылған металл қалып қуысына түспес бұрын, қалыпта қалған ауа мен газдар вакуум көзімен жойылады. Бұл кеуектілікті азайтатын, беріктікті арттыратын және құйғаннан кейінгі термиялық өңдеуді қолдануды жеңілдететін салыстырмалы түрде жаңа қалып құю әдісі. Құюдың бұл түрінің бірнеше артықшылықтары бар, соның ішінде механикалық қасиеттердің жақсаруы, беткі тегістіктің жоғарылауы, өлшемдік тұрақтылықтың жоғарылауы, цикл уақытының қысқаруы және қалыпта қалған газдар тудыратын ақаулардың азаюы. Бөлшектерді жылумен өңдеуге болады.

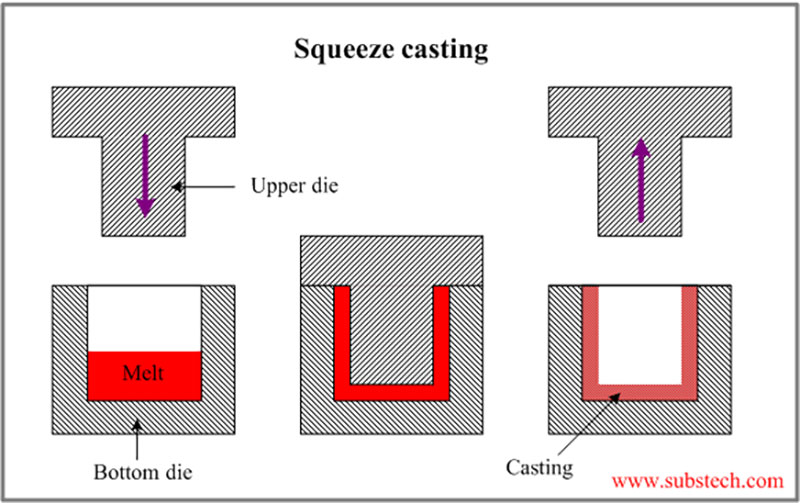
4. Қысу қалыптарын құю процесі:
Төмен ағынды металдар мен қорытпаларды құюға болады, ал қысу арқылы құю практикалық әдіс ретінде дамыды. Сонымен қатар, сұйық металды соғу ретінде де белгілі.
Бұл процедура балқытылған металды ашық қалыпқа металл толтырып, содан кейін оны қатты қысу арқылы қалыпталған өнімдегі ойыққа мәжбүрлейді. Қысу арқылы құю өте тығыз нәтиже береді және кейінгі термиялық өңдеумен жақсы жұмыс істейді. Бұл процесс сонымен қатар талшықпен күшейтілген құрылымға балқытылған алюминий енетін арматураланған металл матрицалық композиттерін жасауға да қолданылады.
5. Гравитациялық қалыптарды құю процесі:
Күрделі пішінді және жалпы тегіс беттері бар жоғары сапалы металл бөлшектерін жасау үшін гравитациялық қалыппен құю деп аталатын өндіріс әдісі қолданылады. Бұл құю әдісі тұтастай алғанда қалыппен құю операцияларының жиынтығы болып табылады. Гравитациялық қалыппен құюды басқа құю әдістерінен ерекшелейтін екі маңызды ерекшелік: (1) құйылған металл қалыпқа тек гравитация арқылы енгізіледі; және (2) қайта пайдалануға болатын (немесе «тұрақты») металл қалып қолданылады. Әдетте оны жасау үшін шойын немесе болат қолданылады.

Жалпы құю қызметі
Құю кезінде қолданылатын негізгі металдардың бірі - алюминий, ал алюминий қорытпалары суық камералы құю кезінде қолданылады. Бұл қорытпалар әдетте магнийден, мыстан және кремнийден тұрады. Алюминийден жасалған құю қорытпалары күрделі, ұсақ бөлшектер үшін қолайлы нұсқа болып табылады, себебі олар жеңіл және жақсы өлшемдік тұрақтылықты қамтамасыз етеді. Жақсы температураға төзімділік, электр және жылу өткізгіштік және коррозияға төзімділік - алюминий құюдың басқа да артықшылықтарының бірі.
Жалпы құйылатын алюминий қорытпаларына мыналар жатады:
| 360
360.0 |
A360
A360.0 |
380
380.0 |
A380
A380.0 |
383
383.0 |
|
| тығыздығы | 2.63 г / см3 | 2.63 г / см3 | 2.74 г / см3 | 2.71 г / см3 | 2.74 г / см3 |
| Балқу диапазоны | 557-596.C | 557-596.C | 540-595.C | 540-595.C | 516-582.C |
| Электр
Өткізгіштігі |
30
%IACS |
29
%IACS |
27
%IACS |
23
%IACS |
23
%IACS |
| Жылу
Өткізгіштігі |
113
Вт/(м' К) |
113
Вт/(м' К) |
96.2
Вт/(м' К) |
96.2
Вт/(м' К) |
96.2
Вт/(м' К) |
| Созылу күші | 300 МПа | 320 МРа | 320 МРа | 320 МРа | 310 МРа |
| Жетілуге беріктігі | 170 МПа | 170 МПа | 170 МПа | 170 МПа | 170 МПа |
| Қаттылық | 75 BHN | 75 BHN | 75 BHN | 75 BHN | 75 BHN |
| Шаршау күші | 140 МПа | 140 МПа | 140 МПа | 140 МПа | 140 МПа |
| Тығыздық беріктігі | 190 МПа | 190 МПа | 190 МПа | 190 МПа | 190 МПа |
| Ұзарту | 2.5% | 2.5% | 2.5% | 2.5% | 2.5% |
Мырыш қорытпалары қалып құю үшін қолданылатын маңызды металл түрі болып табылады. Мырыш құю қаптаудың тамаша нұсқасы болып табылады және соққы беріктігі мен иілгіштігі сияқты қосымша артықшылықтарға ие, бұл оны өндірушілер үшін қалып құюдың ең ыңғайлы баламасы етеді. Оны ыстық камералы қалып құю машинасын пайдаланып құюға болады және құю мүмкіндігіне байланысты қалып тозуы аз болады. Мырыш әдетте мыс, магний және алюминиймен біріктіріледі, себебі ол магний мен алюминийге қарағанда ауыр.
Мырыш қорытпаларының кең таралған қалыпқа құю түрлеріне мыналар жатады:
| Қорытпа дәрежесі | Замак 2 | Замак 3 | Замак 5 | Замак 7 | ZA-8 |
| Тығыздығы (г / см³) | 6.7 | 6.6 | 6.7 | 6.8 | 6.9 |
| Балқу нүктесі (℃) | 383-386 | 381-387 | 379-386 | 380-386 | 381-387 |
| Жылу өткізгіштік (Вт/м`К) | 109 | 116 | 113 | 113 | 116 |
| Жылулық кеңею коэффициенті (10^-6/К) | 26.5 | 27.5 | 26.9 | 26.5 | 26.5 |
| Электр өткізгіштік (% IACS) | 27 | 27 | 27 | 27 | 26 |
| Негізгі химиялық құрамы | 3.5-4.3% Al 0.02-0.05% мг 0.035-0.06% Cu |
3.5-4.3% Al 0.03% Mg 0.03% Cu |
3.5-4.3% Al 0.035% Mg 0.035% Cu |
3.5-4.3% Al 0.03-0.06% мг 0.03-0.06% Cu |
3.5-4.3% Al 0.05-0.5% мг 0.005-0.03% Cu 0.005-0.03% Ni 0.005-0.03% Fe |
| Созылу күші (МПа) | 295 | 255 | 310 | 345 | 380 |
| Өнімділік беріктігі (МПа) | 240 | 215 | 230 | 275 | 320 |
| Ұзарту (%) | 2 | 3 | 6 | 3 | 1 |
| Қаттылық (HB) | 82 | 70 | 90 | 95 | 100 |
| Негізгі айырмашылықтар | Құрамында магний мен күкірт аз, үлкен бөлшектерге жарамды | Құрамында магний мен күкірт аз, үлкен бөлшектерге жарамды | Құрамында магний мен күкірт аз, үлкен бөлшектерге жарамды | Құрамында магний мен мыс көп, күрделі пішінді бөлшектерге жарамды | Құрамында жоғары беріктік пен қаттылыққа ие Mg, Cu, Ni және Fe бар |
| Негізгі құю қолданбалары | Автокөлік, жиһаз, тұрмыстық техника және механикалық бөлшектер | Электрлік, қол құралдары, ойыншықтар | Машина жасау, сәулет және автомобиль өнеркәсібі | Автокөлік, электр, жабдық | Өнеркәсіптік, автомобильдік, электрлік |
Құю қорытпаларын таңдаған кезде ескеретін жайттар
Құю қорытпасын таңдау соңғы өнімнің қолданылуы мен функциясына байланысты анықталады.
Өнімділікке, құнына және өндіріс процесіне қорытпаны таңдау тікелей әсер етеді, бұл оны өте маңызды етеді. Құюға арналған қорытпаларды таңдаған кезде келесі маңызды критерийлерді ескеріңіз:
1. Механикалық қасиеттер:
Өнімділікке, құнына және өндіріс процесіне қорытпаны таңдау тікелей әсер етеді, бұл оны өте маңызды етеді. Құюға арналған қорытпаларды таңдаған кезде келесі маңызды критерийлерді ескеріңіз:
2. Коррозияға төзімділік:
Жұмыс жағдайлары мен химиялық заттар, ылғалдылық және температураның өзгеруі сияқты факторларға ұшырау туралы ойланыңыз. Мырыш және алюминий сияқты кейбір металдар коррозияға жақсы төзімді, ал басқа қорытпаларға қосымша қорғаныс жабындары қажет болуы мүмкін.
3. Жылу өткізгіштік:
Компоненттің белгілі бір температураны ұстап тұруы немесе жылуды тиімді түрде таратуы қажет пе екенін бағалаңыз. Жоғары жылу өткізгіштігіне байланысты мыс сияқты қорытпалар тиімді жылу беруді қажет ететін қолданбаларда пайдалы болуы мүмкін.
4. Өңдеу мүмкіндігі:
Егер өңдеуден кейінгі процедуралар қажет болса, қорытпаның өңдеу мүмкіндігін ескеріңіз. Кейбір қорытпаларды басқаларына қарағанда оңайырақ өңдеуге болады, ал кейбіреулері күрделі жабдықтарды немесе әдістерді қажет етуі мүмкін.
5. Арзан баға:
Қорытпаның жалпы құны, материалдардың құнын, өндіріс процесінің тиімділігін және кез келген қосымша өңдеу немесе өңдеу қажеттіліктерін ескере отырып есептеледі. Әрбір қорытпаның құны әртүрлі болады, ал кейбіреулері күрделі өңдеу әдістерін қажет етуі мүмкін, бұл бөлшектің жалпы құнын арттырады.
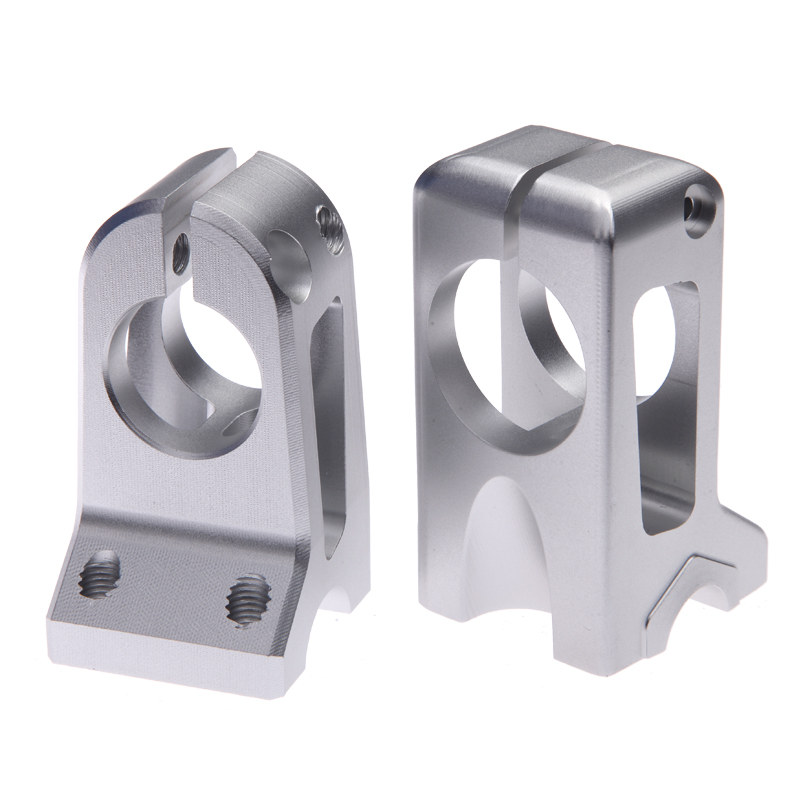
Қалай жасауға болады Құйма құйма
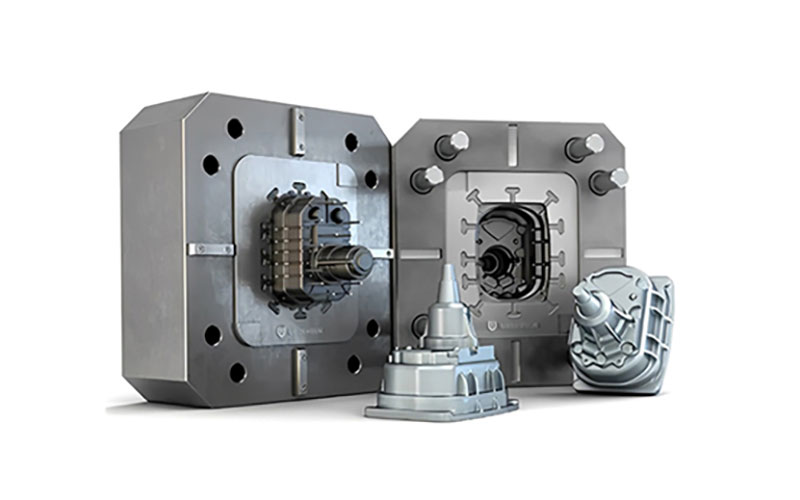
Пластинаға бекітілген қақпақ жағы және жылжымалы плитаға орнатылған шығару жағы қалып құю қалыпын құрайды. Тесіктері мен бұрандалары бар сияқты күрделірек бөлшектерді жасау үшін кейбір қалыптарда сырғанақтар мен өзектер сияқты қосымша компоненттер болады.
Бір циклде көптеген компоненттерді жасау үшін, құю қалыпында өндірілетін заттың өлшеміне байланысты бірнеше қуыс болуы мүмкін. Бұл қалыптар көптеген бірдей қуыстары бар көп қуысты қалыптар немесе әртүрлі бөліктерді жасау үшін әртүрлі қуыстардың қоспасын қамтитын ұяшықты қалыптар болып табылады.
Құю қалыптары жақсы икемділік пен тозуға төзімділікпен қатар өте берік және ыстыққа төзімді болуы керек. Осыған байланысты олардың конструкциясы сағат сайын жүздеген құю циклдеріне және қызмет ету мерзімі ішінде екі миллионға дейін циклге төтеп беруге мүмкіндік береді. Олар жиі термиялық өңделетін жоғары өнімді, шыңдалған құрал болатынан жасалған. Құю қалыптары өте күшті қысу күштерімен де жұмыс істей алуы керек.
Құюға арналған арнайы дизайн және модельдеу құралдарын компьютерлік дизайнмен (CAD) бірге пайдалану құйма қалыптарын өндіру процесінің алғашқы қадамы болып табылады. Құйма қалыптары балқытылған материалды қалып қуысына енгізу үшін инъекциялық қалыптар сияқты қақпаларды, жүгіргіштерді және шприцтерді қажет етеді. Сондай-ақ, қалыптарды бекіту және шығаруды жеңілдету үшін шығару және бекіту түйреуіштерін қосу қажет. Сандық қалып дизайны арқылы тығыз төзімділік пен күрделі пішіндерді жасауға болады. CNC өңдеу құйма қалыптарын өндіру үшін кеңінен қолданылады. Әдетте, құйма қалыптарын өндіру қалып пішінін дөрекі өңдеуден, содан кейін металл қалыптарды термиялық өңдеуден және соңында әрлеу кезеңінен басталады. Прототип деңгейіндегі қалыптарды CNC өңдеу немесе селективті лазерлік пісіру (SLS) сияқты басқа процестерді қолдана отырып, жылдам құрал-саймандарды қолдану арқылы да жасауға болады.
Құю материалдары
Алюминий, мырыш, магний, қорғасын және мыс сияқты балқыту температурасы төмен металдар құю кезінде жиі қолданылады. Дегенмен, кейбір қара және сирек кездесетін металдарды да пайдалануға болады. Кейбір кең таралған материалдар келесідей:
1. Алюминий
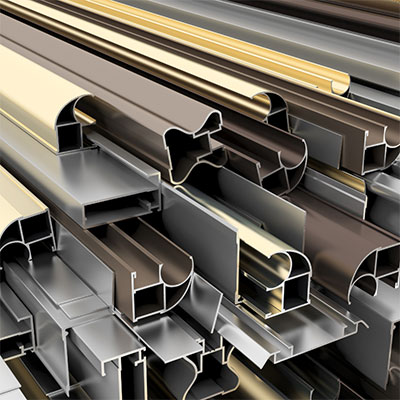
Алюминийден құю көптеген артықшылықтарды ұсынады, соның ішінде жеңіл конструкция, беріктіктің салмаққа қатынасы, керемет өңдеу мүмкіндігі, жылу өткізгіштігі, коррозияға төзімділігі, дизайн икемділігі, шығындар тиімділігі және қайта өңдеу мүмкіндігі. Бұл қасиеттер алюминийді әртүрлі қолданбалар үшін танымал таңдау етеді және оны құю процестерінде кеңінен қолдануға ықпал етеді.
2. Магний
Магнийдің жеңіл табиғаты, беріктік пен салмақ арақатынасының жоғарылығы, керемет өңдеу мүмкіндігі, жылуды тарату қасиеттері, өлшемдік тұрақтылығы, электромагниттік/радио жиілікті қорғаныс мүмкіндіктері және қайта өңдеу мүмкіндігі оны қалып құю үшін құнды материал етеді. Оның қасиеттерінің бірегей үйлесімі автомобиль, аэроғарыш, электроника және тұтыну тауарлары сияқты салаларда жеңіл және жоғары өнімді компоненттер үшін мүмкіндіктер ашады.
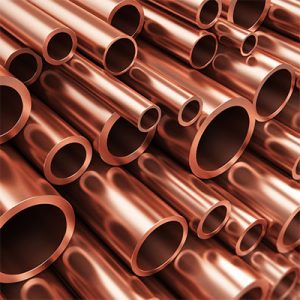
3. Мыс
Дәстүрлі қалыптан құю процестерінде мыстың жоғары балқу температурасы мен күрделі қасиеттеріне байланысты әдетте пайдаланудан бас тартылады. Дегенмен, мыс қорытпасынан құю деп аталатын арнайы нұсқа мыс негізіндегі қорытпаларды құюға арналған. Бұл мамандандырылған әдіс тамаша коррозияға төзімділік пен беріктік беретін жоғары сапалы мыс негізіндегі компоненттерді шығарады. Кеңінен қолданылмағанына қарамастан, мыс қорытпасынан құю мыс негізіндегі қорытпалардың бірегей қасиеттері мен талаптарына бейімделген, бұл оларды әртүрлі салалар мен қолданбаларға жарамды етеді.

4. Мырыш
Мырыш қалыптарын құю бірнеше артықшылықтарды ұсынады, соның ішінде тамаша құю мүмкіндігі, жоғары беріктігі, коррозияға төзімділігі, дизайн икемділігі, жоғары өндіріс тиімділігі және қайта өңдеу мүмкіндігі. Бұл қасиеттер мырышты кең ауқымды қолданбалар үшін, әсіресе күрделі пішіндерді, дәлдікті және үнемді өндірісті қажет ететіндер үшін, соның ішінде автомобильдер, электроника, телекоммуникациялар, тұтыну тауарлары және т.б. үшін танымал таңдау етеді. Мырыш қалыптарын құю компоненттерінің кең таралған мысалдарына автомобиль бөлшектері, электр қосқыштары, есік тұтқалары, ілмектер, крандар және әртүрлі тұрмыстық техника жатады.
Кастинг жасау Аяқтау опциялары
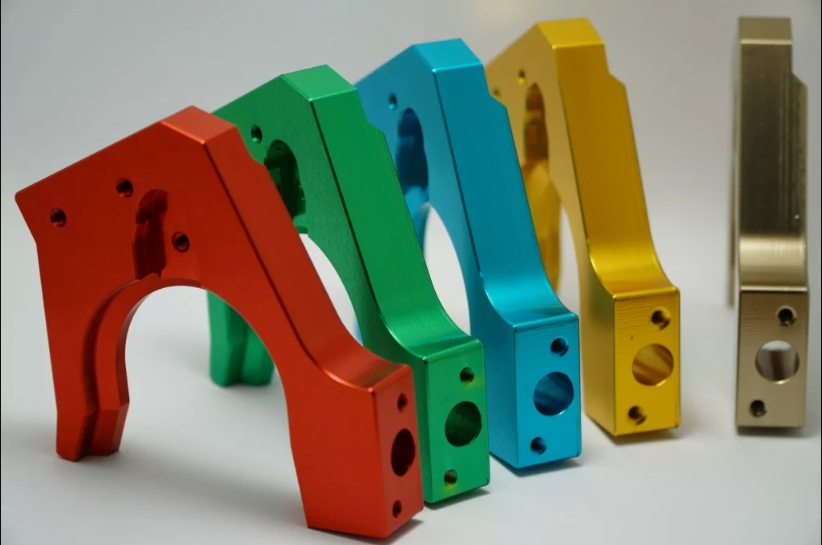
NOBLE өнімдеріңіздің беткі сапасын жақсартуға көмектесе алады, бұл беткі әрлеудің алуан түрлілігін ұсынады. Сіз тапсырыс берген бөлшектердің беткі әрлеуі олардың сыртқы түрін, беткі қаттылығын және кедір-бұдырлығын, химиялық және коррозияға төзімділігін және т.б. жақсартуға бағытталған. Олар сондай-ақ тірі құралмен кесілген жерлерде көрінетін құрал іздерінің жасырылуына көмектеседі. Міне, сіздің ең жақсы нұсқаларыңыздың кейбірі.
| Толық аты-жөніңіз | сипаттамасы | материалдар | түс | текстура | |
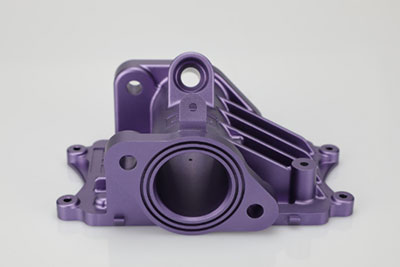 |
Анодирование | Анодтау коррозияға төзімділікті жақсартады, тозуға төзімділік пен қаттылықты арттырады және металл бетін қорғайды. Механикалық бөлшектерде, ұшақтарда, автомобиль бөлшектерінде, дәлдік аспаптарында және т.б. кеңінен қолданылады. | алюминий | Мөлдір, қара, сұр, қызыл, көк, алтын. | Тегіс, күңгірт қабат |
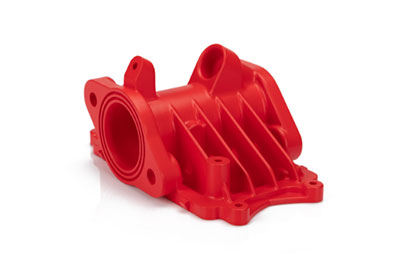 |
Ұнтақты жабу | Ұнтақ бояуы - еркін ағатын, құрғақ ұнтақ ретінде қолданылатын жабын түрі. Буланатын еріткіш арқылы жеткізілетін дәстүрлі сұйық бояудан айырмашылығы, ұнтақ бояуы әдетте электростатикалық түрде жағылады, содан кейін жылумен немесе ультракүлгін сәулемен кептіріледі. | Алюминий, тот баспайтын болат, болат | Қара, кез келген RAL коды немесе Pantone нөмірі | Жылтыр немесе жартылай жылтыр |
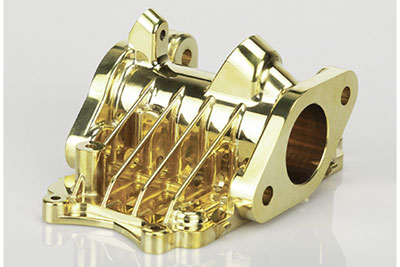 |
Электроплит | Гальваникалық қаптау функционалды, сәндік немесе коррозияға байланысты болуы мүмкін. Көптеген салалар, соның ішінде автомобиль секторы, бұл процесті пайдаланады, онда болат автомобиль бөлшектерін хромдау кең таралған. | Алюминий, болат, тот баспайтын болат | N / A | Тегіс, жылтыр әрлеу |
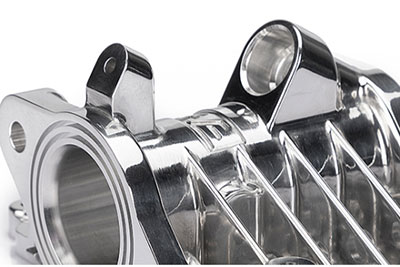 |
жылтырату | Жылтырату - бұл бөлшектің физикалық үйкелісі немесе химиялық араласу арқылы тегіс және жылтыр бетті жасау процесі. Бұл процесс айтарлықтай айна шағылысуымен бетті жасайды, бірақ кейбір материалдарда диффузиялық шағылысты азайтуы мүмкін. | Алюминий, жез, тот баспайтын болат, болат | N / A | Жылтырау |
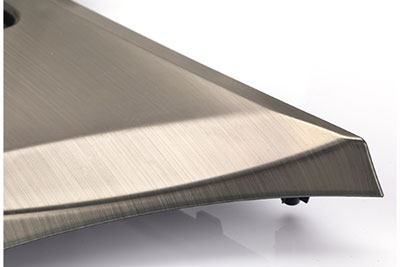 |
тазалау | Щеткамен тазалау - бұл абразивті белдіктер материалдың бетіне із қалдыру үшін қолданылатын бетті өңдеу процесі, әдетте эстетикалық мақсаттарда. | ABS, алюминий, жез, тот баспайтын болат, болат | N / A | Сәтен |
Таңдау стратегиясы Қалып құю өндірушісі
Құю өндірушісін таңдаған кезде, сәтті серіктестік пен жоғары сапалы өндірісті қамтамасыз ету үшін бірнеше факторларды ескеру маңызды. Дұрыс құю өндірушісін таңдауға көмектесетін стратегия:
1. Өз талаптарыңызды анықтаңыз:
Жобаңыздың талаптарын, соның ішінде қажетті бөлшектердің сипаттамаларын, мөлшерін, сапа стандарттарын, беткі өңдеуді және жеткізу мерзімін анық анықтаңыз. Бұл сізге әлеуетті өндірушілермен тиімді байланыс орнатуға және олардың мүмкіндіктерін бағалауға көмектеседі.
2. Тәжірибе және біліктілік:
Құю саласында мол тәжірибесі және жоғары сапалы өнімдер шығаруда мол тәжірибесі бар өндірушілерді іздеңіз. Олардың жобаңызға қатысты нақты металдар мен материалдармен жұмыс істеу тәжірибесін зерттеңіз. Олар жұмыс істеген салалар мен сәтті шығарған күрделі бөлшектер туралы ойланыңыз.
3. Өндірістік мүмкіндіктер:
Өндірушінің өндірістік мүмкіндіктерін, соның ішінде олардың қалып құю машиналарының өлшемі мен қуатын, қолжетімді құрал-сайман нұсқаларын және өңдеу, әрлеу және құрастыру сияқты қосымша операцияларды бағалаңыз. Олардың жабдықтары мен қондырғылары сіздің жобаңыздың талаптары мен көлемдік талаптарына сәйкес келетініне көз жеткізіңіз.
4. Сапаны бақылау шаралары:
Өндірушінің сапаны бақылау процестері мен сертификаттары туралы сұраңыз. ISO сертификаттары сияқты сенімді сапа менеджменті жүйелерін енгізген өндірушілерді іздеңіз. Олардың тексеру әдістері, сынақ процедуралары және салалық стандарттарды сақтауы туралы сұраңыз.
5. Дизайн және инженерлік қолдау:
Өндірушінің жобалау және инженерлік қолдау көрсететінін қарастырыңыз. Білікті өндірушілер жобалау кезеңінде құнды үлес қоса алады, бұл бөлшектердің өндірістік тиімділігін, құнын және өнімділігін оңтайландыруға көмектеседі. Олардың тәжірибесі материалды таңдауға және процесті оңтайландыруға да көмектесе алады.
6. Байланыс және ынтымақтастық:
Өндірушінің байланыс арналарын және жауап беру қабілетін бағалаңыз. Тиімді байланыс сәтті серіктестік үшін өте маңызды. Олардың сұрауларға жауап беретініне, үнемі жаңалықтармен қамтамасыз ететініне және жоба барысында сізбен тығыз ынтымақтастықта болуға дайын екеніне көз жеткізіңіз.

Неліктен құю қызметі үшін NOBLE таңдау керек
NOBLE озық технологияларды пайдаланады және тұтынушыларымызды бірінші орынға қоюға арналған білікті мамандар командасына ие. Біздің қалыпқа құю қызметтеріміз дәл, тиімді, үнемді және жоғары сапалы нәтижелер береді. Біздің қалыпқа құю қызметтерімізді таңдау арқылы сіз өз бизнесіңізді жаңа табыс деңгейіне көтере аласыз.
1. Экономикалық баға және мінсіз сапа
Біз ең төменгі бағамен бірдей сапаны ұсынамыз. Біз өңдеу сапасын және өңдеуді қатаң бақылаймыз, бұл сіздің дәл сіз жасаған нәрсені алуыңызды қамтамасыз етеді.
2. Берік өндірістік мүмкіндіктер
NOBLE материалдар мен беткі әрлеудің кең ауқымын ұсынатын ерекше өндірістік мүмкіндіктерімен мақтанады. Шағын немесе үлкен өндіріс болсын, біз жобаның барлық талаптары үшін кешенді бір терезе шешімін ұсынамыз. Біздің өндірістік қуатымыз теңдессіз, әрбір қалып құю бөлігінің ең жоғары сапада болуын, барлық өлшемдік талаптарға сай болуын және ерекше жұмыс істеуін қамтамасыз етеді.
3. Сапаны қатаң бақылау
ISO 9001 және ISO 13485 сертификатталған зауыты ретінде NOBLE дәл қалыптау қызметтерін ұсынуға арналған. Біздің инженерлік тобымыз ең жоғары сапаны қамтамасыз ету үшін өндіріске дейінгі, өндіріс барысындағы, бірінші бұйымды тексеруден және жеткізу алдындағы өндіріс процесінің әртүрлі кезеңдерінде қатаң сапа тексерулерін жүргізеді.
4. Жылдам жеткізу уақыты
Отандық сертификатталған зауыттармен және күшті жеткізу тізбегі жүйесімен, сондай-ақ отандық шеберханалармен және заманауи жабдықтармен біз өнімді әзірлеу циклдарын жеделдетіп, алюминий қорытпасынан құйылған бөлшектерді мүмкіндігінше тезірек дайындауға дайын бола аламыз.
5. Жоғары дәлдіктегі құю бөлшектері
Біз өнім сапасының тұрақты және күтілетін нәтижелерге сәйкес келуін қамтамасыз ету үшін сапа менеджменті жүйесін қатаң түрде енгіземіз. Мұқият тексеру сонымен қатар сіз алатын дәл өңделген бөлшектердің қажетсіз ақаулардан таза екеніне кепілдік береді.
6.24/7 инженерлік қолдау
Әлемнің қай жерінде болсаңыз да, біздің тәулік бойы инженерлік қолдауымызға сене аласыз. Біздің тәжірибелі инженерлеріміз сіздің бөлшегіңіздің жеке дизайнына, кең материал таңдауына, мінсіз әрлеу нұсқаларына және тіпті жеткізу уақытына ең қолайлы шешімді ұсына алады.






