
кіріспе
Пластикалық қалыптау процесін дұрыс таңдамау жобаның құнын екі есеге арттырып, өндірісті бірнеше айға кешіктіруі мүмкін. Бір процесте жақсы жұмыс істейтін бөлшек екіншісінде қорқынышты түске айналады. Қалып жарылып, материал нашар ағады. Цикл уақыты созылады.
Пластикалық бөлшектер үшін үш кең таралған әдіс бар: инъекциялық қалыптау . Сығымдау арқылы қалыптау . Айналмалы қалыптау . Әрқайсысы әртүрлі жұмыс істейді. Әрқайсысы әртүрлі пішіндерге, көлемдерге және материалдарға сәйкес келеді.
Инъекциялық қалыптау дегеніміз не?
Бұл көпшілік «пластикалық қалыптау» дегенді естігенде елестете алатын процесс. Машина пластик түйіршіктерін алып, балқытады, содан кейін балқытылған материалды жабық металл қалыпқа құяды. Пластик әрбір қуысты толтырады, салқындатады және қатаяды. Содан кейін қалып ашылып, бөлшекті шығарады. Цикл уақыты қысқа. Кішкентай бөлшектер үшін отыз секунд әдеттегідей.
Бұл қалай жұмыс істейді?
Қыздырылған бөшкедегі бұранда айналады. Ол пластик түйіршіктерін балқытады. Содан кейін бұранда поршень сияқты алға жылжиды. Ол балқытылған пластикті саптама арқылы қалып қуысына итереді. Бөлшек салқындаған кезде қалып қысқыш қысыммен жабық күйінде қалады. Қатты болғаннан кейін қалып ашылады. Эжектор түйреуіштері бөлшекті сыртқа итереді. Барлық цикл автоматты түрде қайталанады. Циклдер арасында адамның араласуы қажет емес.
Үздік қолданбалар
Жоғары көлемді өндіріс - инъекциялық қалыптау басым болатын жер. Күрделі геометриялар. Тығыз төзімділік. Миллиондаған бөлшектер бойынша тұрақты нәтижелер. LEGO кірпіштерін елестетіп көріңіз. Бөтелке қақпақтары. Медициналық құрылғылардың корпустары. Автокөлік қосқыштары. Электрлік ажыратқыштар. Дәлдікті және көп мөлшерде қажет ететін кез келген өнім осы процеске бағытталған.
Кішкентай, күрделі бөлшектер жақсы жұмыс істейді. Жұқа қабырғалар мүмкін. Қабырғалар, босс және бекіткіштер сияқты элементтерді біріктіру оңай. Клиенттер жүздеген мың бірдей бөлшектер қажет болған кезде инъекциялық қалыптауды таңдайды.
Негізгі артықшылықтары
- Қалып жұмыс істеп тұрғаннан кейін цикл уақыты тез өтеді. Әр бөлшек үшін он бес-алпыс секунд әдеттегідей. Дәлдік өте жақсы. Тиісті құралдар мен материалмен ±0.05 мм төзімділік қалыпты жағдай. Беткі өңдеу тікелей қалыптан келеді. Көптеген қолданбалар үшін қайталама өңдеу қажет емес. Автоматтандыру қарапайым. Роботтар бөлшектерді алып тастап, компоненттерді енгізе алады.
- Материал қалдықтары аз. Шприцтер мен шприцтерді ұнтақтап, қайта ұнтақтау ретінде пайдалануға болады. Машина жұмыс істеп тұрғаннан кейін әрбір бөлшектің жұмыс күші аз болады.
Негізгі кемшіліктер
- Құрал-саймандардың құны өте жоғары. Өндірістік деңгейдегі болат қалып көбінесе жиырма мыңнан жүз мың долларға дейін немесе одан да көп тұрады. Жеткізу мерзімі ұзақ. Күрделі қалып үшін сегізден он алты аптаға дейін қалыпты жағдай. Қалып кесілгеннен кейін дизайнды өзгерту қымбат және баяу.
- Инъекциялық қалыптау тек үлкен көлемде ғана экономикалық тұрғыдан тиімді. Бес жүз немесе мың бөлшектен төмен болған жағдайда, бір бөлшекке арналған құрал-жабдық құны өте жоғары болады. Шағын партияларға мұқтаж адамдар алдымен басқа процестерді қарастыруы керек. Алдын ала салынған инвестиция нақты. Егер өнім нарықта сәтсіздікке ұшыраса, оны қайтару мүмкін емес.
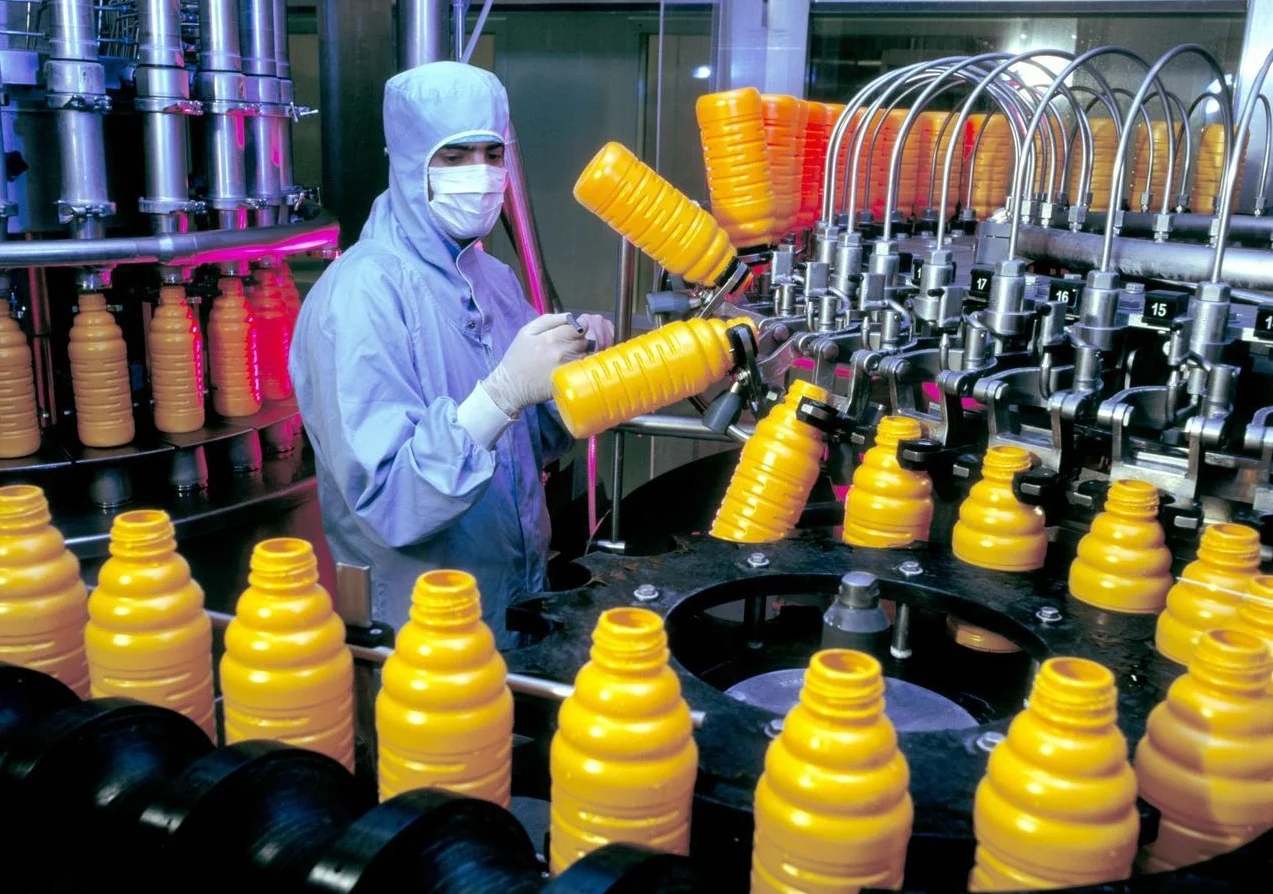
Компрессиялық қалыптау дегеніміз не?
Бұл процесс инъекциялық қалыптаудан басқаша жұмыс істейді. Бұранда жоқ. Жоғары қысымды инъекция жоқ. Оның орнына біреу алдын ала өлшенген материал мөлшерін ашық қалып қуысына салады. Қалып баяу жабылады. Жылу мен қысым материалды қуыс пішініне ағызуға мәжбүр етеді. Содан кейін бөлшек қатаяды. Қалып ашылады. Біреу дайын бөлшекті шығарады. Қарапайым жабдық. Қысымды төмендету. Мүлдем басқаша тәсіл.
Бұл қалай жұмыс істейді
Оператор қуысқа материалдың «зарядын» – әдетте дайындаманы немесе өлшенген кесекті – салады. Баспа жоғарғы жартысын төмен түсіреді. Жылу материалды жұмсартады. Қысым оны қалыптың әрбір бұрышына итереді. Термосет пластмассалары үшін химиялық реакция жүреді. Материал бір-бірімен байланысып, тұрақты түрде қатаяды. Резеңке немесе силикон үшін процесс ұқсас, бірақ материал икемді болып қалады. Қатқаннан кейін қалып ашылады. Біреу бөлшекті алып тастап, артық жарқылды кесіп тастайды.
Цикл уақыты инъекциялық қалыптаудан ұзағырақ. Екі-бес минут жиі кездеседі. Қатайту кезеңін асығыс жасауға болмайды.
Үздік қолданбалар
Сығымдау қалыптау инъекциялық қалыптау өңдеуге қиналатын материалдармен жақсы үйлеседі. Фенол, эпоксид және меламин сияқты термосет пластмассалары. Табиғи және синтетикалық резеңке компоненттері. Электроникаға арналған силикон пернетақталары. Электр корпустары, контейнер қақпақтары және тұрмыстық техника компоненттері сияқты үлкен, жалпақ немесе ақырын иілген заттар.
Автокөлік шиналары - классикалық мысал. Резеңке қоспасы қалыпқа суықтай түседі. Қыздыру және қысым оны протектор үлгілері мен бүйір қабырғаларының белгілері арқылы шинаның соңғы пішініне дейін кептіреді.
Негізгі артықшылықтары
- Құрал-саймандардың құны инъекциялық қалыптауға қарағанда төмен. Қалыптар қарапайым. Күрделі жүгіру жүйелері немесе қақпа конструкциялары жоқ. Жоғары қысымды қысқыш механизмдердің қажеті жоқ. Алюминий немесе тіпті композиттік қалыптар қысқа жүгірулер үшін жарамды.
- Бұл процесс талшықпен арматураланған материалдарды жақсы өңдейді. Ұзын шыны немесе көміртекті талшықтар бүтін күйінде қалады. Инъекциялық қалыптау кезінде бұранданың әрекеті талшықтарды сындырып, беріктікті төмендетуі мүмкін. Сығымдау арқылы қалыптау арматураны сақтайды. Үлкен бөлшектерді қолдануға болады.
- Материал қалдықтары минималды. Заряд салмағы соңғы бөлшек салмағына жақын есептеледі. Қуыста қалған материал минималды.
Негізгі кемшіліктер
- Цикл уақыты баяу. Әр бөлшек үшін екі-бес минут қалыпты жағдай. Инъекциялық қалыптау бөлшектерді отыз секунд сайын шығарады. Айырмашылық жоғары көлемде тез жиналады.
- Жарқылдау - мәселе. Артық материал қалыптардың екі жартысының арасынан сығылып шығады. Біреу оны бөлшектегеннен кейін кесіп тастауы керек. Бұл көбінесе қолмен жасалатын операция. Жұмыс күші жалпы сомаға қосылады.
- Бөлшектердің күрделілігі шектеулі. Астыңғы кесінділерді кесу қиын. Терең қабырғалар мен күрделі элементтерді қалыптастыру қиын, себебі материал сұйықтық сияқты ағып кетпейді. Ол қалың қамыр сияқты қозғалады. Күрделі геометрияға мұқтаж адамдар оның орнына инъекциялық қалыптауды қарастыруы керек.
- Тұрақтылық әртүрлі болуы мүмкін. Оператордың шеберлігі маңызды. Заряд салмағы мен орналасуы соңғы бөлікке әсер етеді. Автоматтандырылған жүйелер бар, бірақ көптеген зауыттар әлі де қолмен тиеуге сүйенеді. Бөлшектердің өзгеруі инъекциялық қалыптауға қарағанда жоғары. Маңызды емес қолданбалар үшін бұл қалыпты жағдай. Дәл медициналық немесе автомобиль компоненттері үшін бұл алаңдаушылық тудырады.
Айналмалы қалыптау дегеніміз не?
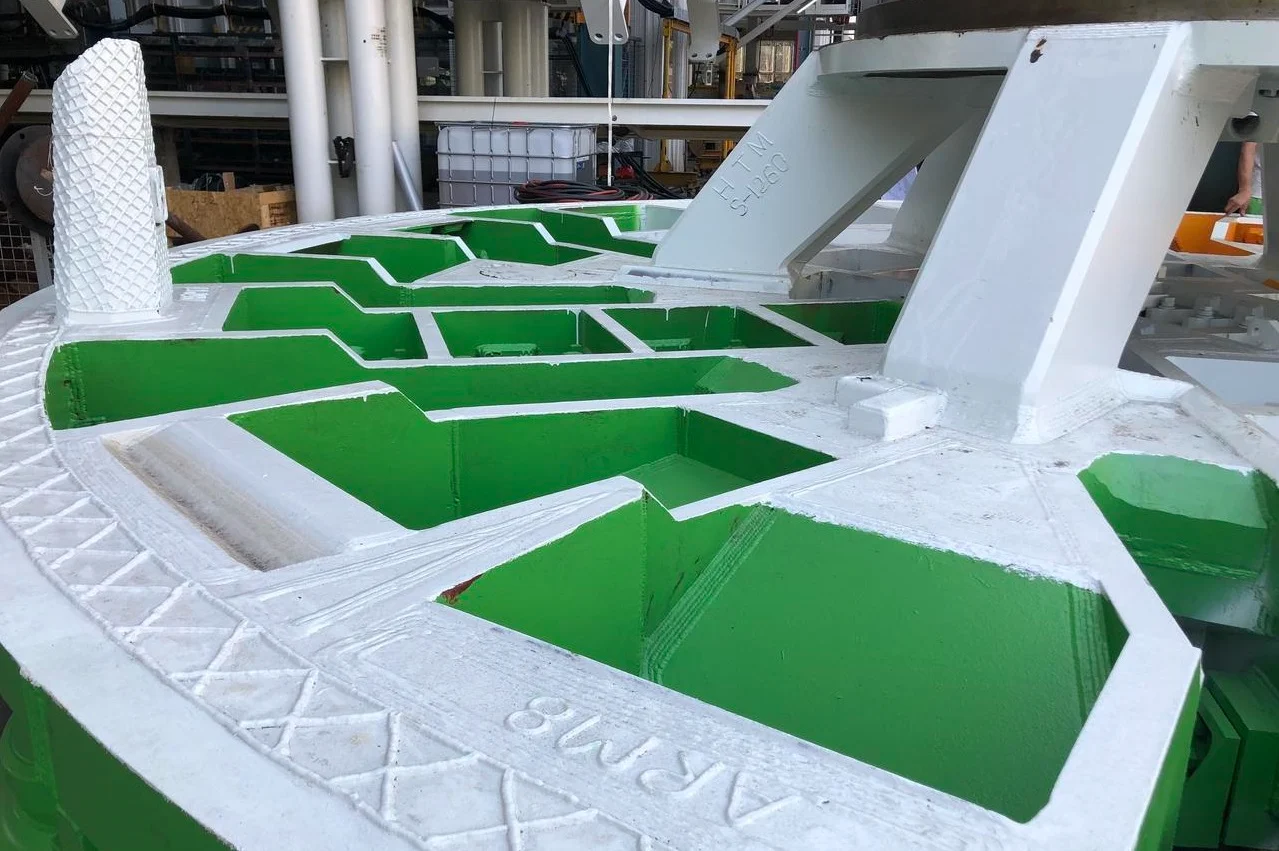
Бұл процесс инъекциялық қалыптауға мүлдем қарама-қарсы. Жоғары қысым жоқ. Күрделі жүгіру жүйесі жоқ. Оның орнына оператор қуыс қалыпқа пластикалық ұнтақты салады. Қалып пеште баяу айналады. Екі ось. Кейде одан да көп. Ұнтақ еріп, ішкі бетін біркелкі жабады. Содан кейін қалып салқындату станциясына ауысады. Пластик қатаяды. Оператор қалыпқа кіріп, қуыс, жіксіз бөлшекті шығарады.
Бұл қалай жұмыс істейді
Оператор қалып ашады, өлшенген мөлшерде пластикалық ұнтақ тамызады және оны жабады. Қалып пешке түседі. Ол екі осьті айналады - бір уақытта екі перпендикуляр осьтің айналасында. Гравитация жұмыс істейді. Ұнтақ ыстық ішкі бетке түседі, балқиды және біркелкі қабатқа айналады. Барлық ұнтақ еріп, қуысты жауып болғаннан кейін, қалып салқындату камерасына ауысады. Салқын ауа немесе су шашыратқышы температураны төмендетеді. Пластик қатаяды. Қалып ашылады. Оператор дайын бөлшекті алып тастайды.
Цикл уақыты ұзақ. Жиырма-алпыс минут қалыпты жағдай. Сапаға нұқсан келтірмей, қыздыру және салқындату кезеңдерін асығыс орындау мүмкін емес.
Үздік қолданбалар
Айналмалы қалыптау үлкен, қуыс, жіксіз бөлшектерде тамаша жұмыс істейді. Басқа процестермен бірге құрастыруды немесе күрделі өзектерді қажет ететін заттар. Байдаркалар мен шағын су көліктері. Елуден бес мың галлонға дейінгі су сақтайтын цистерналар. Жол конустары. Көлемді контейнерлер. Дәнекерлеу сызықтары жоқ тегіс ішкі беттерді қажет ететін медициналық құрылғылардың корпустары. Ауыл шаруашылығы цистерналары. Автокөлік сұйықтықтарының резервуарлары.
Біртұтас конструкция - басты артықшылығы. Жіктер ағып кетпейтін сияқты. Дәнекерлеулердің бұзылуына жол берілмейді. Бөлшек қалыптан біртұтас, үздіксіз қабық түрінде шығады. Сұйықтықпен өңделетін компоненттерді немесе сыртқы жабдықтарды жасайтын адамдар көбінесе осы әдісті таңдайды.
Негізгі артықшылықтары
- Құрал-саймандардың құны инъекциялық немесе компрессиялық қалыптаумен салыстырғанда төмен. Қалыптар қаңылтыр металдан немесе құйылған алюминийден жасалған. Процесс төмен қысымды пайдаланатындықтан, жоғары беріктіктегі болат қажет емес - әдетте он psi-ден аз. Айналмалы қалып 500-ден 3000 долларға дейін тұруы мүмкін. Ұқсас бөлшекке арналған инъекциялық қалып он есе қымбатқа түсуі мүмкін.
- Бөлшектер кернеусіз. Жоғары қысымның болмауы қалдық ішкі кернеулердің болмауын білдіреді. Бұл температура циклі мен ультракүлгін сәулеленудің әсерінен инъекциялық қалыпталған бөлшектерде кернеудің жарылуына әкелетін ашық ауада қолдану үшін маңызды. Қабырға қалыңдығы біркелкі. Айналу материалды біркелкі таратады.
- Дизайнды өзгерту оңайырақ. Айналмалы қалыптарды өзгерту шыңдалған болат инжекциялық қалыптарды өзгертуге қарағанда оңайырақ. Композиттік қалыптарды стандартты өндіріс құралдарымен жамауға немесе өзгертуге болады.
Негізгі кемшіліктер
- Цикл уақыты өте ұзақ. Әр бөлшек жиырма-алпыс минут. Инъекциялық қалыптау әр отыз секунд сайын бір бөлшек шығарады. Үлкен көлемдер үшін бұл айырмашылық өте үлкен. Айналмалы қалыптау тек аз жылдық көлемдер немесе бірнеше инъекциялық қалыптардың құнын төмендететін өте үлкен бөлшектер үшін ғана тиімді.
- Ішкі бетінің өңделуі кедір-бұдыр. Сыртқы бөлігі қалыппен бірдей өңделеді - әдетте жылтыратылған болса, тегіс болады. Дегенмен, ішкі бөлігі құйылған күйінде болады. Балқытылмаған бөлшектер мен ағын іздері жиі кездеседі. Көрінуді жақсарту немесе орнында тазалау талаптары үшін ішкі бөлікті қайталама өңдеу қажет болуы мүмкін. Бұл шығындар мен уақытты арттырады.
- Материалды таңдау шектеулі. Айналмалы қалыптаудың көпшілігінде полиэтилен — LLDPE, MDPE, HDPE қолданылады. Нейлон немесе полипропилен сияқты басқа материалдар мүмкін, бірақ сирек кездеседі. ABS, PC немесе күшейтілген композиттер сияқты инженерлік пластмассаларға мұқтаж адамдар бұл процесте қиналады.
- Қабырға қалыңдығын бақылау инъекциялық қалыптаумен салыстырғанда дәлдігі төмен. Үш миллиметрлік нысана плюс немесе минус жарты миллиметрге өзгеруі мүмкін. Құрылымдық бөлшектер үшін бұл қалыпты жағдай. Қатаң төзімділігі бар дәл компоненттер үшін бұл қолайлы емес.
- Бөлшек өлшемінің практикалық шектеулері бар. Өте үлкен қалыптар үшін үлкен пештер мен салқындату камералары қажет. Он фут диаметрі мүмкін. Жиырма фут сирек кездеседі және қымбат. Көптеген зауыттар метрмен емес, футпен өлшенетін бөлшектерге баса назар аударады. Үлкен кез келген нәрсе сәйкес шығындармен арнайы инженерлік жобаға айналады.
Үш процестің ұқсастықтары
Бір қарағанда, инжекциялық қалыптау, компрессиялық қалыптау және айналмалы қалыптау мүлдем басқаша көрінеді. Әртүрлі машиналар. Әртүрлі цикл уақыттары. Әртүрлі бөлшектердің геометриясы. Бірақ тереңірек қарастырайық. Олардың төрт негізгі сипаттамасы бар.
- Үш процестің барлығы қалыптауды пайдаланады. Әрбір пластикалық бөлшек қуыстан басталады. Инъекциялық қалыптау жабық, екі бөліктен тұратын құралды пайдаланады. Сығымдау қалыптауы қысыммен жабылатын ашық қалып пайдаланады. Айналмалы қалыптау айналатын қуыс, көп бөліктен тұратын қалып пайдаланады. Қалып материалы өзгереді. Болат, алюминий немесе қаңылтыр металл. Мақсаты өзгеріссіз қалады. Қалып соңғы пішінді анықтайды. Онсыз бұл процестердің ешқайсысы мүлдем жұмыс істемейді.
- Үшеуі де жылуды қажет етеді. Суық пластик ағып кетпейді. Ол қуыс пішінін ала алмайды. Инъекциялық қалыптау материалды инъекция алдында бөшкеде балқытады. Сығымдау қалыптау материал сығылған кезде қалып тақтайшалары арқылы жылу береді. Айналмалы қалыптау қалып айналатын кезде пеште бүкіл қалып қыздырылады. Әдіс әртүрлі. Қажеттілік жоқ. Үшеуінде де жылу талқыланбайды.
- Үшеуінде де салқындату кезеңі бар. Балқытылған пластик бөлшекті алып тастамас бұрын қатаюы керек. Инъекциялық қалыптау жабық қалып ішіндегі бөлшекті қысыммен салқындатады. Сығымдау қалыптауы материалдың прес жабық күйінде қалған кезде салқындауына және кебуіне мүмкіндік береді. Айналмалы қалыптау ыстық қалыптауды арнайы салқындату камерасына жылжытады. Салқындату ортасы әртүрлі болады - ауа, су тұманы немесе кейде май. Физика олай емес. Пластик жылу энергиясын жоғалтқан кезде қатаяды. Әрбір процесс осы шындықты құрметтейді.
- Үшеуі де полимерлерді өңдеу әдістері. Бұл процестер синтетикалық немесе табиғи полимерлерді қалыптастырады. Полипропилен және ABS сияқты термопластиктер. Фенол және эпоксид сияқты термосеттер. Резеңке және силикон сияқты эластомерлер. Әрбір процесс белгілі бір полимер тұқымдастарын басқаларына қарағанда жақсы өңдейді. Бірақ үшеуі де шикізат полимерлік материалдарды дайын, пайдалануға жарамды өнімдерге айналдыру үшін бар. Олар өндіріс технологиясының кеңірек санатында бәсекелеседі және бір-бірін толықтырады.
Бұл ұқсастықтар маңызды, себебі олар пластикалық қалыптаудың қандай нәтижелерге қол жеткізе алатынының шекараларын түсіндіреді. Айырмашылықтар әрбір әдістің негізгі қадамдардың өзінде емес, жылу мен қысымды қалай қолданатынында жатыр.
Дұрыс қалыптау процесін қалай таңдауға болады
Таңдау үш сұраққа келіп тіреледі. Геометрия бөлігі. Материал түрі. Жылдық көлем. Осыларға шынайы жауап беріңіз, сонда дұрыс процесс айқын болады.
Жоғарыда келтірілген қорытындыға негізделген қарапайым шешім құрылымы.
- Миллиондаған ұсақ, дәл бөлшектер→ Инъекциялық қалыптау. Бөтелке қақпақтарын, медициналық қосқыштарды, LEGO кірпіштерін елестетіп көріңіз. Құрал-жабдықтардың жоғары құны. Әр бөлшектің құны өте төмен. Қалыпты дайындау мерзімі ұзақ. Тек ауқымды түрде ғана тұрарлық.
- Үлкен, жалпақ, резеңке немесе термосет бөлшектері→ Сығымдау арқылы қалыптау. Силикон пернетақталары, электрлік корпустар, тығыздағыштар. Инъекцияға қарағанда құрал-саймандардың құны төмен. Баяу циклдар. Жылдам кесу қажет. Талшықпен күшейтілген композиттерге жақсы сәйкес келеді.
- Үлкен, қуыс, бір бөліктен тұратын заттар→ Айналмалы қалыптау. Байдаркалар, су бактары, көлік конустары. Төмен қысымды процесс арзан қалыптарды білдіреді. Өте ұзақ цикл уақыты. Ішкі беті кедір-бұдыр. Жіктер немесе дәнекерлеу сызықтары жоқ.
Практикалық ескертпе
Кейбір бөлшектер бірнеше процестерге сәйкес келеді. Қарапайым дөңгелек қақпақ көлемі мен материалына байланысты қысу, инъекциялық немесе тіпті ротоқалыптау арқылы құйылуы мүмкін. Адамдар тек бір ғана процесс жұмыс істейді деп ойламауы керек. Баға ұсыныстарын алыңыз. Сандарды есептеңіз. Ең арзан қалып әрқашан жобаның жалпы құнының ең арзан екенін білдірмейді. Керісінше, егер көлем жеткілікті жоғары болса, ең қымбат қалып бір жыл ішінде өзін-өзі ақтауы мүмкін.
Жоғарыдағы шешім қабылдау құрылымы бастапқы нүктені ұсынады. Бұл әмбебап ереже емес. Бірақ көптеген зауыттар шығаратын пластикалық бөлшектердің көпшілігі үшін ол дұрыс бағытты көрсетеді.

NOBLE туралы – Сіздің сенімді пластикалық өндіріс серіктесіңіз
NOBLE - пластикалық бөлшектерді шығаратын арнайы зауыт. Біз жоғары дәлдіктегі қалыптау шешімдеріне маманданғанбыз. Бір ғана процесс емес. Бірнеше. Клиенттер бізге тек машина жасау зауыты ғана емес, инженерлік білім қажет болған кезде келеді. Біз тұтыну тауарларынан бастап медициналық құрылғыларға дейінгі салаларға қызмет көрсетеміз. Ортақ мәселе - сапа. Тұрақты, өлшенетін, құжатталған сапа.
Біздің негізгі өңдеу мүмкіндіктеріміз
Инъекциялық қалыптау
Біз қатаң төзімділік шегі бар күрделі бөлшектер үшін үлкен көлемді жұмыстарды орындаймыз. Көп қуысты қалыптар әр бөлшектің құнын төмендетеді. Клиенттер әр цикл үшін көбірек бөлшектер алады. Ішкі құрал-саймандарға техникалық қызмет көрсету қалыптардың жұмыс істеуін қамтамасыз етеді. Кірістірілген қалыптау және қалыптау сияқты қосымша операциялар бір қабатта орындалады.
Сығымдау
Бұл біздің термосет материалдарына арналған мүмкіндігіміз. Фенолдық, эпоксидті, меламин. Резеңке тығыздағыштар мен төсемдер. Ыстыққа төзімділікті қажет ететін ірі электрлік компоненттер. Біз сондай-ақ талшықпен күшейтілген композиттерде тәжірибеміз бар. Ұзын шыны немесе көміртекті талшықтар қысу қалыптауында бүтін қалады.
Ротациялық қалыптау
Біздің мамандығымыз - үлкен, қуыс, жіксіз бөлшектер. Су ыдыстары. Өнеркәсіптік контейнерлер. Ауыл шаруашылығына арналған қоқыс жәшіктері. Құрал-саймандарға инвестиция құюмен салыстырғанда төмен. Қабырға қалыңдығы біркелкі болып қалады. Дәнекерлеу сызықтары жоқ. Бірнеше жартысын жинау жоқ.
Қосымша мүмкіндіктер
Дизайнды тексеру үшін прототиптеу. Қосымша мүмкіндіктер үшін CNC өңдеу . Өңдеу және құрастыру . Қаптау және логистика. Клиенттерге бес түрлі жеткізушіні басқарудың қажеті жоқ. Біз шикізаттан бастап жөнелтуге дайын өнімге дейінгі толық тізбекті басқарамыз.
Сертификаттар – сенім арта алатын сапа
ISO 9001:2015 ISO 9001:2015
Біздің сапа менеджменті жүйеміз тұтынушылар мен реттеуші органдардың талаптарын үнемі қанағаттандырады. Үздіксіз жетілдіру ұран емес. Ол әрбір процеске енгізілген. Аудит іздері бар. Түзету әрекеттері құжатталады. Қарап шығусыз ештеңе өтпейді.
ISO 13485:2016 ISO 13485:2016
Бұл медициналық құрылғыларды өндірудің жаһандық стандарты. Қатаң тәуекелдерді басқару. Нормативтік сәйкестік. Өнімнің дизайннан бастап өндіріске дейінгі қауіпсіздігі. Әрбір зауыт бұл сертификатқа ие емес. Бізде бар.
Неліктен NOBLE компаниясымен серіктес болу керек?
- Толық қолдау. Біз материалды таңдауға көмектесеміз. Біз қалыптарды жобалауға көмектесеміз. Біз өндіріс пен логистиканы басқарамыз. Бір байланыс нүктесі. Жеткізушілер арасында саусақпен нұсқаудың қажеті жоқ.
- Сапа кепілдігі. Өндіріс барысындағы тексеру мәселелерді ерте анықтайды. Өлшемдік есеп беру дәлел болып табылады. Материалды толық бақылау әрбір бөлшекті шикізат сертификатына дейін бақылауға болатынын білдіреді.
- Клиникалық сынақтар немесе нарықтық сынақтар үшін аз көлемді пилоттық жобалар. Белгілі өнімдер үшін көп көлемді жаппай өндіріс. Біз бөлшектің қажеттілігіне қарай инъекциялық, сығымдау және айналмалы қалыптау арасында ауысамыз. Клиенттерге үш түрлі жеткізуші қажет емес.
- Реттеуші сенімділік. Біздің ISO сертификаттарымыз жеткізу тізбегі үшін тәуекелді азайтады. Аудиторлар сертификаттарды көреді және басқа сұрақтарға көшеді. Сапа және реттеу мәселелеріне жауапты адамдар NOBLE жеткізушілер тізімінде екенін біле отырып, тыныш ұйықтай алады.
FAQ
Аз көлемді өндіріс үшін қандай қалыптау процесі ең арзан?
Айналмалы қалыптау. Қалыптар арзан. Табақ немесе құйылған алюминий. Жоғары беріктіктегі болат қажет емес. Төмен қысым конструкцияның қарапайымдылығын білдіреді.
Инъекциялық қалыптау арқылы қуыс бөлшектер жасай аласыз ба?
Иә, бірақ ескертулермен. Газбен инжекциялау қуыс арналарды жасау үшін азотты пайдаланады. Өзекшеден шығару әдістері қалың бөліктерден материалды алып тастау үшін жиналатын түйреуіштерді пайдаланады. Екі әдіс те құралға күрделілік пен шығын қосады. Шынымен қуыс, жіксіз бөлшектер үшін - су ыдысын немесе байдарканы ойлаңыз - айналмалы қалыптау жақсы таңдау болып табылады.
Сығымдау қалыптау тек термосеттерге арналған ба?
Негізінен, бірақ тек қана емес. Фенолдық, эпоксидтік және меламин сияқты термосеттер ең көп таралған материалдар болып табылады. Олар жылу мен қысым астында қатаяды. Реакция қайтымсыз. Дегенмен, кейбір термопластиктер компрессиялық қалыптаумен де жұмыс істейді. Ультра жоғары молекулалық салмақты полиэтилен жақсы мысал бола алады. UHMWPE инъекциялық бөшкеде жақсы ағып кетпейді. Компрессиялық қалыптау оны парақтарға, шыбықтарға және қарапайым бөлшектерге айналдырады.
Қай процесс ең берік бөлшектерді береді?
Инъекциялық қалыптау әдетте толтырылмаған термопластиктер үшін ең жоғары беріктік пен дәлдікті қамтамасыз етеді. Тұрақты балқу температурасы. Жоғары орау қысымы. Тығыз, бос бөлшектер. Дегенмен, компрессиялық қалыптау талшықпен күшейтілген композиттер үшін жақсырақ. Ұзын шыны немесе көміртекті талшықтар бүтін күйінде қалады, себебі оларды сындыратын бұранда әрекеті жоқ. Алынған бөлік жоғары қаттылыққа және соққыға төзімділікке ие. Үздіксіз талшықты арматурасы бар құрылымдық қолданбалар үшін компрессиялық қалыптау әрқашан инъекциялық қалыптаудан асып түседі.







