

הדרכים הנפוצות ביותר לייצור חלקי שלד חיצוני לשיקום הן עיבוד שבבי CNC, הדפסה תלת-ממדית, הזרקה, ייצור יריעות מתכת ויציקה מרוכבת. חומרים נפוצים כוללים סגסוגות אלומיניום, טיטניום, נירוסטה, PEEK וסיליקון לחלקים הנוגעים בגוף. בחירות אלו משפיעות על חוזק החלק, משקלו, תאימות ביולוגית, עלות הייצור וזמן ההובלה. בתי חיבור זקוקים לסבולות צפופות. אזיקים בהתאמה אישית זקוקים למשטחים ביו-תואמים. לוחות המסגרת חייבים להיות חזקים אך קלים משקל. לכל שיטה יתרונות ברורים עבור רכיבים מסוימים. נבחן כל תהליך וחומר בפירוט. המאמר מכסה גם שיקולי עיצוב, סטנדרטים רגולטוריים וטיפים לבחירת שותפי ייצור.
סקירה כללית של שיטות ייצור נפוצות לשיקום חלקי רובוט שלד חיצוני
חלקי רובוט שלד חיצוני לשיקום משתלבים בכמה קבוצות עיקריות. מכלולי מפרקים ומחברי הנעה נמצאים במרכז כל מכשיר. מסגרות תמיכה ותושבות מבניות מחזיקות את הכל יחד. כל קבוצה זקוקה לתכונות מכניות חזקות, מכיוון שמכונות אלה נושאות משקל אנושי ונעות עם הלובש כל היום.
רכיבים מרכזיים של חלקי רובוט שלד חיצוני לשיקום
מכלולי חיבורים ומחברי הנעה
מפרקים הם המקום שבו מתרחשת תנועה. מפרק הירך, ציר הברך או ציר האצבע חייבים לנוע בצורה חלקה ולעמוד בעומס חוזר. מחברי הנעה מחברים מנועים למפרקים אלה, ולכן הם חייבים להישאר מיושרים תחת מומנט. כל רפיון בחלקים אלה מתבטא בתנועה קופצנית, וזה מרגיש לא נכון למטופל.
מסגרות תמיכה ותושבות מבניות
שלדות נושאות את נתיב העומס מהגוף לקרקע. סוגריים קושרים מפעילים, חיישנים ורצועות ליחידה קשיחה אחת. חלקים אלה זקוקים לקשיחות, אך עליהם גם להישאר קלים. שלדה כבדה מתישה את הלובש במהירות.
ראוי לציין כי בחירות התהליך והחומרים משתנות בהתאם ליישום. להתקן לגפה העליונה יש צרכים שונים מאשר להתקן לגפה התחתונה. שלדים חיצוניים של ידיים משתמשים לעתים קרובות בחומרים רכים, בעוד שעיצובים קשיחים תלויים במתכת. מבחינה מעשית, חמש משפחות התהליכים המכוסות במאמר זה הן עיבוד שבבי CNC, הדפסה תלת-ממדית, הזרקה, ייצור יריעות מתכת ויציקה מרוכבת או סיליקון.
כיצד בחירת תהליך משפיעה על חלקי רובוט שלד חיצוני לשיקום
גיאומטריה, סובלנות ונפח ייצור
גיאומטריה מניעה את ההחלטה הראשונה. צורות מורכבות ומעוצבות דוחפות אותך לכיוון CNC 5 צירים או שיטות תוספת. לוחות שטוחים פשוטים עובדים היטב עם יריעות מתכת. נפח הייצור מניע את השני. אזיקים בהתאמה אישית חד פעמיים מתאימים היטב להדפסה תלת מימדית, בעוד שאלפי כיסויים זהים מעדיפים הזרקה.
סובלנות היא הגורם השלישי, והוא החשוב ביותר במפרקים. הטבלה שלהלן מראה כיצד מדפסת CNC והדפסה תלת-ממדית משתוות עבור בתי מפרקים.
| קריטריון | עיבוד שבבי CNC | הדפסת 3D |
| דיוק / סובלנות | משיג ±0.005 מ"מ על מפרקי טיטניום בעלי 5 צירים | משופר עבור אב טיפוס, לא מועדף עבור חלקים לשימוש סופי ברמת ייצור |
| גימור משטח | מספק Ra 0.8 או יותר | לא צוין כמי שעומד בדרישות גימור ברמת סטריליזציה |
| תאימות חומר | כמעט כל החומרים הרפואיים, כולל טיטניום דרגה 5 ו-PEEK | מוגבל בהשוואה ל-CNC עבור חומרים רפואיים בעלי חוזק גבוה |
| תפקיד בדיור משותף | מועדף עבור אפקטורים קצה קריטיים וקשרים | משמש לאב טיפוס; חלקי ייצור עדיין מסתמכים על CNC |
מפרק ירך כדורי-שקע מראה מדוע זה חשוב. הכדור חייב לשבת בשקע כמעט ללא משחק. מכונת CNC יכולה לחתוך את הכדור הזה בדיוק של כמה מיקרומטרים, והשקע משקף אותו להתאמה הדוקה. קשה להגיע לרמת שליטה כזו באמצעות הדפסה בלבד.
פשרות של עלות, מהירות ודיוק
מהירות ועלות מושכות לכיוונים מנוגדים. CNC מספק לך דיוק, אבל ההתקנה לוקחת זמן. הדפסה תלת-ממדית מדלגת על כלים, כך שהאיטרציה מהירה. ליציקה בהזרקה יש עלות כלים גבוהה מראש, אך מחיר היחידה יורד בחדות בנפח. יריעות מתכת מתכופפות ומחוררות במהירות עבור חלקים שטוחים. בחר בתהליך שמתאים ליעד הסבילות שלך ולגודל האצווה שלך, לא את זה שנשמע הכי מתקדם.
כיצד בחירת חומרים משפיעה על חלקי שלד חיצוני לשיקום
יחס חוזק-משקל ואורך חיים עקב עייפות
החומר קובע את רף הביצועים. טיטניום דרגה 5 (Ti-6Al-4V) מציע יחס חוזק-משקל מעולה והוא ביולוגי תואם, אך קשה לעיבוד ויכול להעלות את מחיר החלק ב-40-60% בהשוואה לאלומיניום. לאלומיניום 6061-T6 חוזק כניעה של 310 מגה פסקל והוא קל לעיבוד בעלות נמוכה. הוא מתאים לחלקים בעלי עומס נמוך ולמבנים משניים.
עבור מסגרות מבניות שאינן מושתלות או עוברות עיקור, אלומיניום מציע יחס חוזק-משקל מצוין עם עלויות חומר ועיבוד שבבי נמוכות יותר. אלומיניום אנודייז קשיח יכול לשמש גם כמדריכים או כמעין מסגרות עמידות בפני שחיקה.
שלדים חיצוניים קשיחים לשיקום לרוב מערבבים חומרים. מבנה נפוץ משלב מסגרות אלומיניום עם מפרקי נירוסטה או טיטניום. זה מפחית את המשקל הכולל תוך הוספת חוזק במקום שבו העומס מרוכז.
ביולוגיות תאימות ומגע עם העור
כל משטח שנוגע בעור זקוק לטיפול. סיליקון עובד היטב עבור אזיקים, רפידות וריפוד מכיוון שהוא רך וידידותי לעור. מתכות המשמשות ליד הגוף צריכות לעמוד בפני קורוזיה ולנקות בקלות. תעודות חומר ומעקב אחר חומרים תומכים בכך, והם חשובים לייצור רובוטים של שלד חיצוני רפואי תחת תקן ISO 13485. אותה דיסציפלינה חלה על ייצור חלקי רובוטים רפואיים, שם יש לתעד כל אצווה.
בחירת חומרים ותהליכים יחד מעצבת את המשקל, הנוחות, העלות והבטיחות. שילוב נכון של החומרים הללו יביא לתוצאות טובות יותר, ושאר תהליך ייצור רכיבי הרובוט החיצוני יסתדר.
עיבוד שבבי מדויק של CNC לשיקום חלקי שלד חיצוני
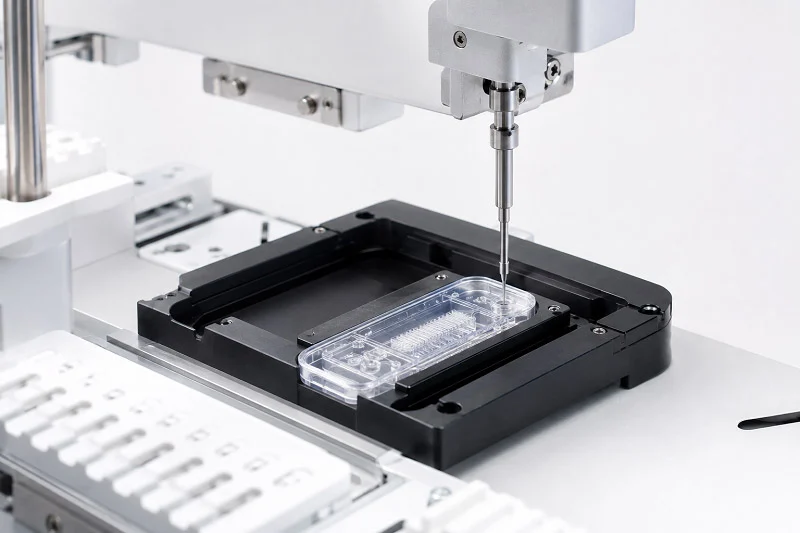
עיבוד שבבי מדויק CNC משתמש במכונות כרסום בעלות 3 צירים, 4 צירים ו-5 צירים. מכונות בעלות שלושה צירים חותכות צורות פשוטות מכיוון אחד. מכונות בעלות חמישה צירים מטות את הכלי ואת החלק בו זמנית. זה מאפשר להן להגיע לעקומות מורכבות בכיוון אחד. טווח זה חשוב מאוד לשיקום חלקי רובוט שלד חיצוני. מפרקים מתעקלים בדרכים שחותך שטוח לא יכול לעקוב אחריהן.
יישומים בחלקי שלד חיצוניים בשיקום
בתי חיבור ותושבות מבניות
בתי חיבור הם חלקים מורכבים ומדויקים מאוד במערכות שלד חיצוני. הם נושאים את משקל המשתמש ואת עוצמת ההליכה. הם גם מספקים נקודות הרכבה מדויקות עבור מיסבים, מפחיתים, מקודדים וחיישני מומנט. החור עבור המיסב חייב להישאר בטווח של 0.1 מ"מ כדי לשמור על תנועה מדויקת. עובי הדופן הוא בדרך כלל 2-3 מ"מ. חלק מהאזורים לחיסכון במשקל דקים עד 1.5 מ"מ. זה הופך עיוות במהלך החיתוך לסיכון ממשי. עיבוד שבבי של כל המשטחים במערך אחד מונע שגיאות כתוצאה מהזזת החלק.
| אזור יישומים | דוגמאות לחלקים | חוֹמֶר | לאחר טיפול |
| בתי חיבור | בתי מנוע למפרק הירך, מכלולי מיסבים, צירי מיקום, ממשקי בלמים, בלוקי נעילת שרשרת | סגסוגת אלומיניום 6061/7075 (טיטניום לדגמים יוקרתיים) | התזת חול + אנודייזציה, אנודייזציה קשה |
| רכיבי דיוק תנועה | מיקום פירים, בלמים | נירוסטה 303/304, פלדת 42CrMo4 | אלקטרוליטי, ציפוי אבץ |
| חלקי חיכוך/בידוד | מחברים ורכיבי חיבור קשורים | POM, ניילון, ABS | משומש כפי שהוא |
תושבות מפעיל וממשקים מדויקים
תושבות הרכבה למנוע ולחיישנים משמשות כמתקני הרכבה מדויקים עבור מפעילים חשמליים, חיישני מומנט ומקודדים סיבוביים. לעתים קרובות יש להן תעלות ניתוב כבלים מובנות ובוסות הרכבה. צירי מיקום ובתי חיבור רובוטים זקוקים בדרך כלל לקונצנטריות של ±0.01 מ"מ. זה שומר על מיסבים במקומם בצורה חלקה ומונע בלאי. תושבת סטטור שלד חיצוני בהתאמה אישית פועלת לפי אותה היגיון. השתמשו בעיבוד שבבי תלת צירי עבור תושבות שטוחות עם חורים פשוטים. עברו ל-5 צירים כאשר התושבת עוטפת מפעיל או בעלת פאות זוויתיות.
יתרונות לשיקום חלקי שלד חיצוני
סבילות וחזרתיות הדוקות
ל-CNC יש סבולות שהדפסה ויציקה לא יכולות להתאים על מתכת. כל מחזור חוזר על אותו נתיב כלי. כך שחלק ראשון וחלק אלף מסתדרים. שלד החיצוני הפעיל של FreeGait מתאים את אורך הירכיים והשוק ורוחב הירכיים לסוגי גוף שונים. הדיוק של כל מחבר משפיע ישירות על נוחות הלבישה. חזרתיות היא מה שהופך את ההתאמה הזו לאמינה.
גימור פני השטח ואחרי עיבוד
משטחים מעובדים יוצאים חלקים מהכלי. שלבים משניים דוחפים אותם עוד יותר. אנודייז, ליטוש וציפוי מוסיפים עמידות בפני קורוזיה. התזת חול יחד עם אנודייז נפוצים על בתי אלומיניום. אלקטרופוליש עובד היטב עבור נירוסטה. גימורים אלה גם מקלים על הניקוי. זה חשוב עבור חלקים הקרובים לעור.
חומרי CNC אופייניים לשיקום חלקי שלד חיצוני
סגסוגות אלומיניום (6061, 7075)
סגסוגת אלומיניום מעניקה יחס חוזק-משקל אידיאלי לתנועה דינמית ולשימוש ממושך. היא מעובדת במהירות וחוסכת עלויות נמוכות. שלדים חיצוניים מעובדים בהתאמה אישית משתמשים לעתים קרובות במסגרות ובתושבות מסגסוגת אלומיניום כמבנים בסיסיים. מכלולי מפרקי הירך, הברך והכתף כולם מסתמכים עליה.
טיטניום (דרגה 5 Ti-6Al-4V) ופלדת אל-חלד (316L)
טיטניום הוא חומר ביולוגי תואם, קל משקל ועמיד בפני קורוזיה. הוא מתאים גם לדגמים יוקרתיים. נירוסטה עמידה בפני שחיקה ועיקור. שני החומרים עולים יותר ונחתכים לאט יותר מאלומיניום. לכן, שמרו אותם למפרקים עמוסים ולחלקים מכניים מדויקים. מערכת RoboGait קיבלה כ-90% מהחלקים המכניים שלה מספקים חיצוניים. זה כלל כרסום CNC, חריטה, חיתוך בלייזר, כיפוף וריתוך. זה מראה שחלקים המעובדים במכונה CNC מעגנים תוכניות אמיתיות לשיקום חלקי שלד חיצוני.
הדפסה תלת-ממדית לשיקום חלקי שלד חיצוני
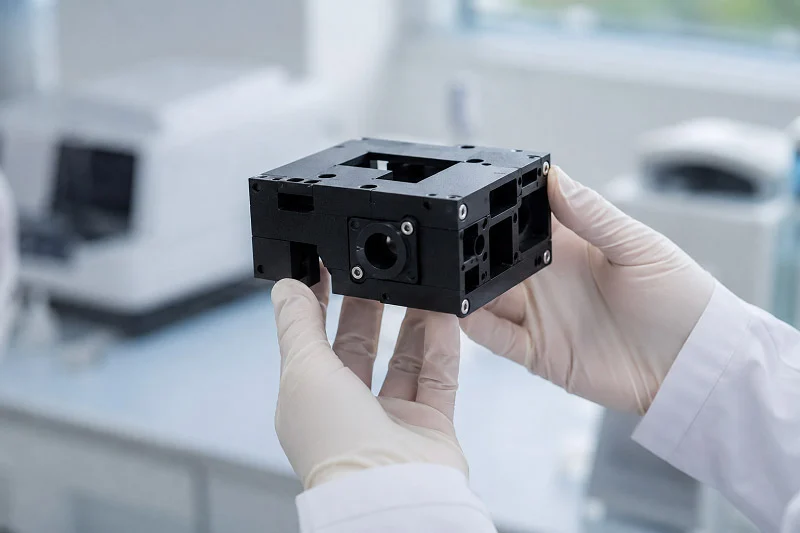
מדפסות תלת-ממד יכולות לייצר מגוון רחב של חלקי שלד חיצוני של רובוטים. זה כולל מחברים, תומכי סד וחלקים פנימיים של סוללות. הטכנולוגיה עובדת בצורה הטובה ביותר כאשר הצורות מורכבות או כאשר נדרשות רק מספר יחידות ספורות. עבור שיקום חלקי שלד חיצוני של רובוטים, הדפסה מעניקה מהירות וחופש עיצובי ששיטות ישנות אינן יכולות להתאים בקלות.
יישומים בחלקי שלד חיצוניים בשיקום
חפתים וממשקי גפיים בהתאמה אישית
לכל מטופל יש צורת גוף שונה. שרוול שמתאים היטב לאדם אחד עלול לגרום לפצעי לחץ אצל אחר. הדפסה תלת-ממדית פותרת זאת על ידי בניית שרוולים ישירות מנתוני הסריקה. סורקים את צורת הגפה של המטופל, מעצבים את הממשק ב-CAD ומדפיסים אותו כיחידה אחת. התוצאה היא פתרון חלקי שלד חיצוני בהתאמה אישית שמרגיש נוח מיד.
אב טיפוס וייצור בנפח נמוך
אב טיפוס הוא המקום שבו הדפסה באמת זורחת. ניתן לבדוק עיצוב חיבור חדש, לשנות את עובי הדופן ולהדפיס מחדש בן לילה. אין עלויות כלים ואין סכומי הזמנה מינימליים. עבור סדרות ייצור בנפח נמוך, ההדפסה נשארת חסכונית כאשר אתם זקוקים לפחות מכמה מאות יחידות. היא תומכת גם בייצור דיגיטלי עקיף. ניתן להדפיס תבניות רב פעמיות עבור מפעילי שלד חיצוני רכים ביד, ולאחר מכן ליצוק חלקי סיליקון מהתבניות הללו.
יתרונות לשיקום חלקי שלד חיצוני
חופש עיצוב ומבני סריג
הדפסה מסירה מגבלות עיצוב רבות. תעלות פנימיות, צורות אורגניות ומבני סריג - כל אלה הופכים לאפשריים. מילוי סריג מפחית משקל תוך שמירה על חוזק. זה חשוב עבור מכשירים לבישים, שבהם כל גרם חשוב.
איטרציה מהירה וגיאומטריה ספציפית למטופל
שינויי עיצוב מתרחשים במהירות בעת הדפסה. משנים את קובץ ה-CAD ומדפיסים שוב. אין צורך לחכות לכלי עבודה חדשים. מהירות זו תומכת בגיאומטריה ספציפית למטופל, שהיא המפתח למכשירים פדיאטריים ולאורתוזות בהתאמה אישית.
חומרי הדפסה תלת-ממדיים אופייניים
ניילון PA12 ו-PA11 עבור SLS ו-MJF
ניילון PA12 הוא חומר סטנדרטי לתהליכי SLS ו-MJF. הוא מציע תכונות מכניות אחידות, עמידות כימית ויכולת חיבור ציר חי. PA11 דומה אך עשוי מצמחים. שניהם מתאימים היטב לאזיקים, מארזים וסוגריים שאינם מבניים.
טיטניום ופלדת אל-חלד עבור DMLS ו-SLM
הדפסת מתכת משתמשת בתהליכי DMLS או SLM. טיטניום Ti-6Al-4V (דרגה 5) בטוח לשימוש על הגוף ועמיד בפני קורוזיה. גם פלדת אל-חלד 316L מדפיסה היטב ועומדת בסטריליזציה. חומרים אלה מתאימים לשתלים נושאי עומס ולמפרקים העומדים בלחץ גבוה. הטבלה שלהלן משווה תכונות עיקריות.
| נכס | ניילון PA12 | טיטניום Ti-6Al-4V (דרגה 5) |
| קטגוריית חומרים | ניילון | מַתֶכֶת |
| חוזק מתיחה | 48 מגפ"ס | 950 מגפ"ס |
| צפיפות | 1.01 g / cm³ | 4.43 g / cm³ |
| טמפרטורת מעבר זכוכית | 175 ° C | 1650 ° C |
| הַאֲרָכָה | 20.0% | 14.0% |
| תהליכי הדפסה תלת-ממדיים נפוצים | SLS, MJF | CNC-3, CNC-5, DMLS |
הבחירה בין ניילון למתכת תלויה בדרישות העומס. ניילון מתאים לחלקים הבאים במגע גוף ולחלקי מבנה קלים. טיטניום ופלדת אל-חלד עומדים בעומסים גבוהים ובמחזורי לחץ חוזרים ונשנים. שתי משפחות החומרים תומכות בייצור חלקי שלד חיצוני לשיקום בסוגי מכשירים שונים.
הזרקת חלקי שלד חיצוני לשיקום
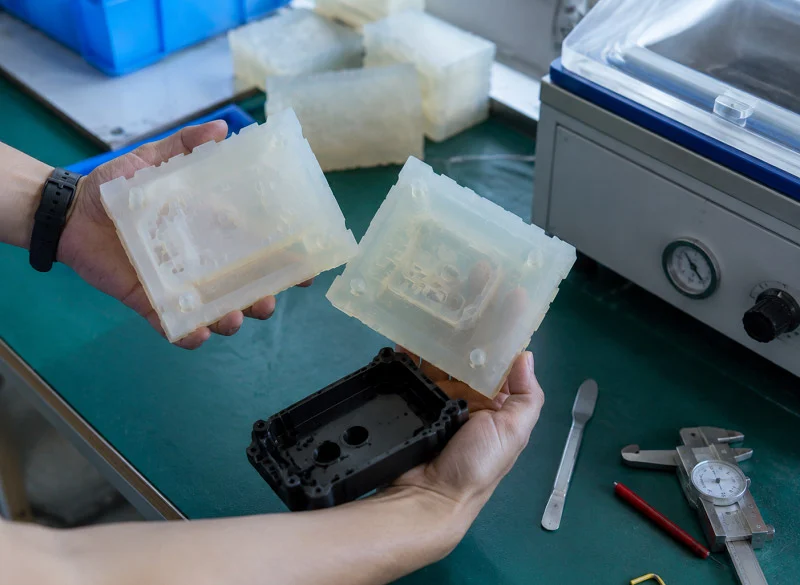
יציקה בהזרקה עובדת בצורה הטובה ביותר כאשר זקוקים לאלפי חלקי פלסטיק זהים. התהליך דוחף פלסטיק מותך לתוך תבנית פלדה. לאחר מכן התבנית מתקררת, נפתחת ומוציאה חלק גמור. עבור חלקי רובוטים לשיקום שלד חיצוני, שיטה זו מייצרת כיסויים, מארזים וסוגרי כבלים בכמויות גדולות.
יישומים בחלקי שלד חיצוניים בשיקום
כיסויים, מארזים וניהול כבלים
כל שלד חיצוני זקוק למעטפות מגן. כיסויי מנוע מונעים כניסת אבק. בתי תיבת בקרה מגנים על מעגלים חשמליים. קליפסים לניהול כבלים מנתבים חוטים לאורך המסגרת. לחלקים אלה יש דבר אחד במשותף. יש להם צורות מורכבות אך אינם נושאים עומסים כבדים. ידיות הזרקה שמתערבבות היטב. מקבלים משטחים חלקים, התאמות מובנות בלחיצה, ועובי דופן אחיד במחזור אחד.
מחברים ואביזרי הידוק בנפח גבוה
מחברים ומהדקים קטנים מצטברים במהירות. שלד חיצוני יחיד עשוי להשתמש בעשרות קליפסים, תקעים ולשוניות הרכבה. יציקת חלקים אלה שומרת על עלויות יחידה נמוכות לאחר שהייצור מואץ. התהליך גם שומר על מידות צפופות. זה משנה כאשר מחבר חייב להיכנס למקומו אלפי פעמים.
יתרונות לשיקום חלקי שלד חיצוני
עלות יחידה נמוכה בקנה מידה גדול
כלים ליציקה בהזרקה עולים כסף מראש. תבניות פלדה יכולות לעלות אלפי דולרים. אבל העלות הזו מתפשטת על פני כל חלק שאתם מייצרים. בנפחים נמוכים, CNC והדפסה תלת-ממדית מנצחות. בנפחים גבוהים, יציקה הופכת לבחירה הברורה. נקודת האיזון תלויה בגודל החלק ובמורכבות התבנית. עבור כיסויים וקליפסים קטנים, יציקה לרוב מנצחת את CNC לאחר שעוברים כמה אלפי יחידות.
תכונות חומר ואפשרויות צבע עקביות
חלקים יצוקים יוצאים זהים. אותו שרף, אותה טמפרטורה, אותו לחץ בכל מחזור. מקבלים חוזק והתאמה צפויים. גם התאמת צבעים קלה. פשוט הוסיפו פיגמנט לשרף. אין צורך בצביעה או ציפוי. זה חוסך זמן ומונע סדקים.
חומרי הזרקה אופייניים
PEEK ו-PEI ליישומים בעלי חוזק גבוה
PEEK בדרגה רפואית עומד בטמפרטורות גבוהות ובעיקור חוזר ונשנה. הוא גם עמיד בפני כימיקלים ובלאי. PEI מציע יתרונות דומים בעלות נמוכה יותר. שני החומרים מתאימים לכיסויים מבניים ולמעטפות נושאות עומס. הם עולים יותר מפלסטיק רגיל, אך הם מחזיקים מעמד זמן רב יותר בסביבות תובעניות.
ABS, PC ו-TPU לחלקים גמישים או עמידים בפני פגיעות
ABS הוא חומר עמיד וקל לעיצוב. PC מוסיף חוזק פגיעות ובהירות. TPU מעניק גמישות לאחיזה ולנקודות מגע רכות. חומרים אלה מכסים את רוב חלקי הרובוט שאינם קריטיים בשלד החיצוני. הטבלה שלהלן משווה את התכונות העיקריות שלהם.
| חוֹמֶר | נכס מפתח | שימוש נפוץ |
| ABS | קשה, קל לעיצוב | כיסויים, מארזים |
| PC | חוזק השפעה גבוה | קליפות מגן |
| TPU | גמיש, רך | ידיות אחיזה, רפידות |
בחירת השרף המתאים תלויה בעומס, בצורכי העיקור וביעדי העלות. עבור חלקים רבים של שלד חיצוני לשיקום, פלסטיק סטנדרטי עושה את העבודה היטב.
ייצור יריעות מתכת לשיקום חלקי שלד חיצוני
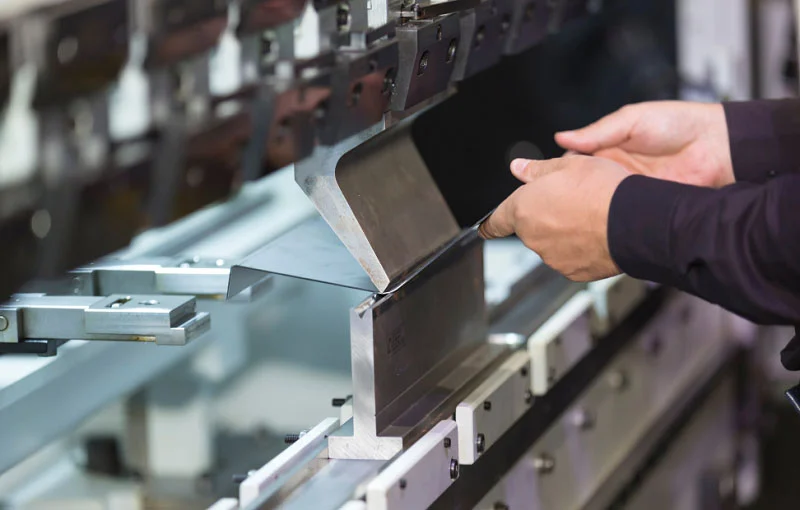
ייצור יריעות מתכת לוקח יריעות שטוחות והופך אותן לחלקים חזקים וקלים. ראשית, המתכת חותכת. לאחר מכן היא מכופפת ומנקבת אותה. כיפוף יריעות מתכת באמצעות CAM הוא שלב מפתח בתהליך זה. הוא מעצב חלקים מורכבים כמו יד שלד חיצוני עם זוויות ועקומות מדויקות. עבור שיקום חלקי רובוט שלד חיצוני, שיטה זו מייצרת לוחות מסגרת, סוגרי חיישנים ולוחות הרכבה במחיר נמוך.
יישומים בחלקי שלד חיצוניים בשיקום
לוחות מסגרת ותמיכות מבניות
לוחות שלדה הם עמוד השדרה של עיצובים רבים של שלדים חיצוניים. הם מחברים מפרקים, מחזיקים עומסים ושומרים על הכל מסודר. לוח שלדה טיפוסי עשוי להיות בעובי של כמה מילימטרים. הוא מכופף לתעלה או צורת L כדי להפוך לקשיח יותר. חלקים אלה נושאים לעתים קרובות את העומס העיקרי במכשירים לגפיים התחתונות.
סוגרי חיישן ולוחות הרכבה
חיישנים זקוקים למקומות יציבים להתקנה. תזוזה קטנה יכולה לפגוע בקריאות זווית או במדידות כוח. סוגריים ממתכת מחזיקים מקודדים, יחידות IMU וחיישני כוח במקומם. לוחות הרכבה מחזיקים גם קופסאות בקרה וסוללות. חלקי רובוט שלד חיצוני אלה פשוטים בצורתם אך חשובים מאוד לדיוק המערכת.
יתרונות לשיקום חלקי שלד חיצוני
חסכוני לצורות דקות ושטוחות
יריעות מתכת עובדות בצורה הטובה ביותר כאשר החלקים דקים ושטוחים. חיתוך וכיפוף עולים הרבה פחות מאשר כרסום CNC של בלוק מוצק. אתם גם מבזבזים פחות חומר. עבור לוחות מסגרת גדולים, פער המחירים הזה גדל במהירות. לוחית מוטבעת או חתוכה בלייזר עשויה לעלות חלקיק מלוחית מעובדת.
זמן אספקה מהיר עבור אבות טיפוס ואצוות קטנות
בניית אב טיפוס מתבצעת במהירות עם יריעות מתכת. ניתן לחתוך עיצוב בלייזר תוך שעות, לכופף אותו ולבדוק את ההתאמה באותו היום. אין צורך בכלים עבור מנות קטנות. מהירות זו עוזרת לצוותים לשפר את גיאומטריית השלדה מבלי להמתין שבועות לתבניות או יציקות.
חומרי מתכת אופייניים
יריעות אלומיניום ופלדת אל-חלד
יריעות מסגסוגת אלומיניום כמו 5052 או 6061 מעניקות יחס חוזק-משקל מצוין. הן עמידות בפני חלודה ומתכופפות בקלות. יריעות נירוסטה מוסיפות חוזק רב יותר ועמידות טובה יותר בפני שחיקה. דרגות 304 ו-316 הן בחירות נפוצות. נירוסטה עולה יותר, אך היא עומדת בניקוי קשים ועיקור. הטבלה שלהלן משווה תכונות עיקריות.
| חוֹמֶר | נכס מפתח | שימוש נפוץ |
| סגסוגת אלומיניום | קל, עמיד בפני חלודה | לוחות מסגרת, סוגריים |
| פלדה אל חלד | חזק, עמיד בפני שחיקה | תושבות חיישנים, לוחות עומס |
טיפולי שטח לעמידות בפני שחיקה וחלודה
חלקי אלומיניום עוברים לעיתים קרובות אנודייזציה להגנה. שתי שיטות בולטות עבור לוחות שלד חיצוניים:
- חמצון מיקרו-קשת (MAO) ואנודיזציה קשה יוצרים ציפוי קרמי צפוף ומודבק על פני צורות מורכבות.
- משטחים אטומים בצורת אנודייז קשיח או מצופים MAO יכולים לעמוד בבדיקות ריסוס מלח ממושכות ללא סדקים. הם גם אוטמים לחלוטין את המשטח כדי למנוע סדקים כתוצאה מקורוזיית מאמץ בסביבה לחה או חיצונית.
טיפולים אלה גורמים לחלקים להחזיק מעמד זמן רב יותר ושומרים על בטיחות המכשיר לשימוש יומיומי. בחירת החומרים והגימורים הנכונים לחלקי שלד חיצוני לשיקום משתלמת בעמידות ובנוחות למשתמש.
יציקת מרוכבים וסיליקון לשיקום חלקי שלד חיצוני
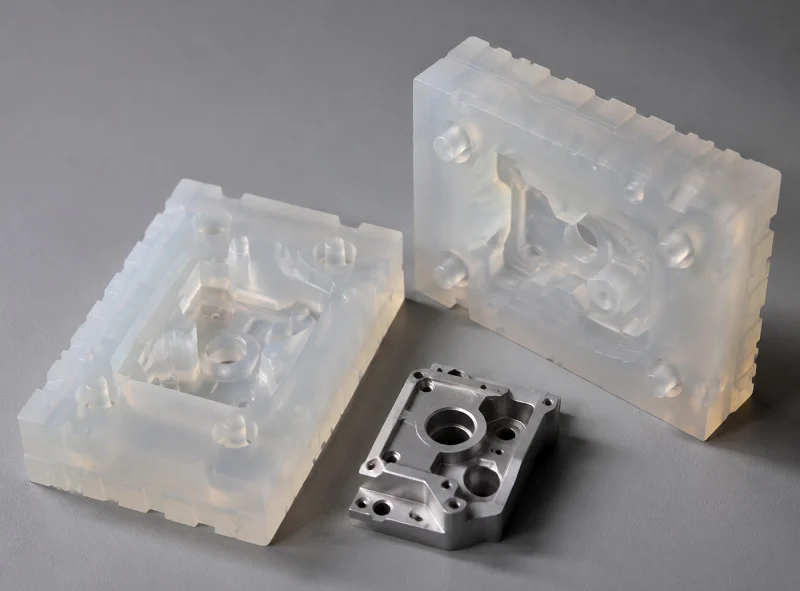
חלקים מרוכבים חזקים אך שוקלים מעט מאוד. שכבות של סיבי פחמן ופיברגלס מעניקות קשיחות שמתכת לא יכולה להגיע לה באותו משקל. חלקי סיליקון נשארים רכים במקום בו המכשיר נוגע בעור. שתי משפחות חומרים אלו עושות עבודות שונות. שתיהן נחוצות בחלקי רובוטים מודרניים של שלד חיצוני.
תהליכים מרוכבים לשיקום חלקי שלד חיצוני
טכניקות לייאפ ויציקת דחיסה
הכנת השכבה מתחילה עם יריעות של בד סיבים. מכניסים אותן לתבנית שכבה אחת בכל פעם. שרף אפוקסי מחזיק את הסיבים יחד. ליציקה בדחיסה, מניחים את הסיבים בין שני חצאי תבנית. שולחן יציקה הידראולי משתמש בלחץ גבוה וחום. זה מעצב ומקשה את החלק בשלב אחד. התהליך יעיל, מדויק בגודלו ובעל עלות נמוכה. הוא מייצר חלקים גמורים באיכות גבוהה עם תכונות יציבות. לוחות שלדה וקונכיות מבניות עובדות היטב עם שיטה זו. היא מתאימה לחלקים הזקוקים לחוזק בכיוון עיקרי אחד.
יציקת העברת שרף לרכיבים בעלי חוזק גבוה
יציקת העברת שרף (RTM) משתמשת במבנה שונה. היא תלויה בתבנית קשיחה בת שני חלקים. התבנית מכילה סיב חיזוק או תבנית מקדימה. תערובת השרף-קטליסט נמסה בכלי העברה מחומם. בוכנה דוחפת אותה לחלל התבנית תחת לחץ. לחץ נמוך וטמפרטורה נמוכה שומרים על התהליך יציב לכל אורכו. התבנית נשארת סגורה עד שהשרף מתקשה לחלוטין. לאחר הייבוש, מוציאים את הרכיב המוגמר. קיימות גם גרסאות כמו עירוי ואקום ו-RTM בסיוע ואקום. הגדרות מפתח כגון זמן חימום, טמפרטורת התכה, כוח מופעל וזמן קירור דורשות בקרה מדוקדקת. RTM מתאים לצורות מורכבות הדורשות עובי דופן אחיד ומעט חללים.
יציקת סיליקון לשיקום חלקי שלד חיצוני
אזיקים, רפידות וריפוד למגע גוף
חלקים הנוגעים בגוף המשתמש עשויים לרוב מסיליקון. חומר זה קל ועדין לעור. האזיקים עוטפים את הירך או הזרוע. רפידות מרפדות נקודות לחץ. בטנות יושבות בין המסגרת הנוקשה לעור הלובש. הזרקת גומי סיליקון נוזלי היא התהליך הסטנדרטי עבור חלקים אלה. החומר זורם לתבנית מחוממת ומתקשה למוצק גמיש. לחלק סיליקון עשוי היטב אין תפרים או קצוות חדים. זה חשוב לנוחות לאורך זמן.
תכונות קלות משקל וידידותיות לעור
לסיליקון צפיפות נמוכה. זה עוזר לשמור על כל המכשיר קל יותר. הוא אינו מגרה את העור או גורם לתגובות אלרגיות. המשטח נשאר אחיז אך רך מספיק כדי למנוע פצעי לחץ. ניקוי קל עם סבון ומים או חומרי חיטוי רפואיים. תכונות אלו הופכות את הסיליקון לבחירה מועדפת לכל משטח שנוגע ישירות בלובש. ראוי לציין שסיליקון גם נלחם בגדילת חיידקים.
מתי לבחור חומרים מרוכבים או סיליקון
הפחתת משקל לעומת קשיחות מבנית
חומרים מרוכבים מנצחים כשצריך קשיחות עם משקל נמוך. שלדת סיבי פחמן שוקלת הרבה פחות משלדת אלומיניום באותו עובי. אבל חומרים מרוכבים עולים יותר לייצור. תהליך היציקה דורש כלים ועובדים מיומנים. סיליקון מנצח כאשר גמישות חשובה יותר מקשיחות. בחרו חומרים מרוכבים למבנים נושאי עומס. בחרו סיליקון לממשקים נוחים.
נוחות, היגיינה ועמידות
חלקי סיליקון עמידים בפני זיעה, שמנים וחיידקים. ניתן לנקות אותם בנגב או לעקר אותם. חלקים מרוכבים קשים יותר לניקוי מכיוון שהמשטח נקבובי יותר. לבלאי ארוך טווח, סיליקון נשאר נוח והיגייני. חומרים מרוכבים שומרים על מבנה חזק לאורך זמן רב. שני החומרים חשובים בייצור חלקי שלד חיצוני שיקומיים מודרניים. מנקודת מבט מעשית, הגישה החכמה היא להשתמש בכל אחד מהם במקום בו הוא עובד בצורה הטובה ביותר.
תכונות חומר קריטיות לשיקום חלקי שלד חיצוני
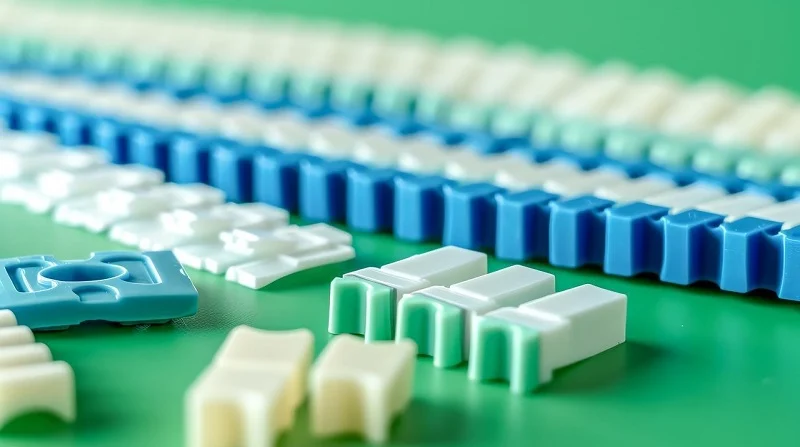
בחירת החומר הנכון לחלקי שלד חיצוני לשיקום אינה רק עניין של חוזק. מדובר בבטיחות, נוחות ומשך חיי המכשיר. מסגרת שמרגישה כבדה מדי תתעייף את המטופל. שרוול שמגרה את העור יוסר. לכן, תכונות החומר שתבחרו משפיעות על איך המשתמש מרגיש.
ביולוגיות ובטיחות עור בחלקי שלד חיצוניים בשיקום
ISO 10993 ודרישות ציטוטוקסיות
כל חומר שנוגע בעור חייב לעבור בדיקות בטיחות מחמירות. תקן ISO 10993-5:2009, חלק 5, מספק את הכללים לבדיקת ציטוטוקסיות במבחנה (in vitro). בדיקה זו בודקת אם חומר הורג תאים. במחקר אחד על חומר שבא במגע עם העור, נוצרו תמציות על ידי השריית החומר במדיום נטול סרום בריכוזים שונים למשך 72 שעות. לאחר מכן סוננו התמציות לפני שהוספתן לתרביות תאים. טווח הריכוזים נבחר כדי למנוע בעיות עקב עובי שעלולות להשפיע על צורת התא, תנועתו ותפקודו. בדיקה מסוג זה מוכיחה שחומר לא יפגע בלובש.
ניתוח מתאים ובדיקות לא קליניות (כגון אלו המתוארות במהדורות המוכרות כיום על ידי ה-FDA של ANSI/AAMI/ISO 10993-1, "הערכה ביולוגית של מכשירים רפואיים - חלק 1: הערכה ובדיקה במסגרת תהליך ניהול סיכונים", ANSI/AAMI/ISO 10993-5, "הערכה ביולוגית של מכשירים רפואיים - חלק 5: בדיקות לציטוטוקסיות חוץ גופית", ו-ANSI/AAMI/ISO 10993-10, "הערכה ביולוגית של מכשירים רפואיים - חלק 10: בדיקות לגירוי ורגישות עור") חייבות לאמת שהרכיבים הבאים במגע עם העור של המכשיר הם ביולוגית תואמים.
אפשרויות חומרים היפואלרגניות ולא רעילות
יש אנשים שמגיבים רע למתכות מסוימות. ניקל הוא סיבה נפוצה. זו הסיבה שפלדת אל-חלד 316L בדרגה רפואית וטיטניום הן בחירות בטוחות יותר עבור חלקים הבאים במגע עם הגוף. סיליקון עובד גם טוב מכיוון שהוא אינו גורם לתגובות אלרגיות. הוא נשאר רך ואחיזה. עבור כל משטח שנוגע בעור, בדקו את תעודת החומר. היא אמורה לאשר שהסגסוגת או הפולימר עומדים בתקני התאימות הביולוגית.
חוזק ועמידות בפני עייפות בשיקום חלקי שלד חיצוני
חוזק כניעה ויכולת נשיאת עומס
חוזק כניעה מציין כמה עומס חלק יכול לשאת לפני שהוא מתכופף לתמיד. סגסוגת אלומיניום 6061-T6 בעלת חוזק כניעה של 310 מגה פסקל. היא מטפלת היטב בחלקים בעלי עומס נמוך ובמבנים משניים. טיטניום דרגה 5 מתכופף גבוה הרבה יותר. הוא מתאים למפרקים ולסוגריים הנושאים את מלוא משקל המשתמש. נירוסטה 316L נמצאת בין לבין. היא עמידה בפני שחיקה ועמידה בעיקור. נתיב העומס דרך המכשיר קובע איזה חומר הולך לאן.
טעינה מחזורית ועמידות לטווח ארוך
שלדים חיצוניים נעים עם הלובש. כל צעד, כל הושטת יד, כל אחיזה מוסיפים מחזור עומס. במשך אלפי מחזורים, מאמצים קטנים יכולים לסדוק חלק. זה נקרא עייפות. חומרים בעלי עמידות גבוהה לעייפות מחזיקים מעמד זמן רב יותר. טיטניום ופלדת אל-חלד פועלים היטב תחת מאמצים חוזרים ונשנים. פולימרים כמו PEEK גם מחזיקים מעמד, אך יש להם מגבלות. מעצבים צריכים לבדוק אבות טיפוס תחת מחזורים אמיתיים. חלק ששורד את המעבדה עלול להיכשל בשימוש יומיומי.
משקל ונוחות בחלקי שלד חיצוניים בשיקום
השוואות צפיפות בין מתכות ופולימרים
משקל קובע הרבה עבור מכשירים לבישים. מסגרת כבדה מתישה את המטופל במהירות. צפיפות היא המספר המרכזי כאן. צפיפות נמוכה יותר פירושה פחות משקל עבור אותו נפח. הטבלה שלהלן משווה חומרים נפוצים.
| חוֹמֶר | חוזק תפוקה (MPa) | התנגדות לעייפות |
| אלומיניום 6061-T6 | 310 | לְמַתֵן |
| טיטניום Ti-6Al-4V | גָבוֹהַ | גָבוֹהַ |
| נירוסטה 316L | לְמַתֵן | גָבוֹהַ |
| הצצה | לְמַתֵן | לְמַתֵן |
| ניילון PA12 | 48 | נמוך |
| סיליקון | לא ישים | נמוך |
סגסוגת אלומיניום מציעה יחס חוזק-משקל גבוה בעלות נמוכה. טיטניום עולה יותר אך חוסך במשקל תוך הוספת חוזק. PEEK וניילון קלים בהרבה ממתכות. הם מתאימים היטב לכיסויים ולחלקים שאינם מבניים. סיליקון נשאר רך וקל לאזיקים ורפידות.
איזון קשיחות עם נוחות הלובש
נוקשות שומרת על המכשיר מסודר. נוקשות רבה מדי מרגישה נוקשה ולא נוחה. נוקשות נמוכה מדי גורמת לחלקים להתכופף ולסטות מהקו. המטרה היא איזון. השתמשו בחומרים נוקשים במפרקים ובמסגרת. השתמשו בחומרים רכים בנקודות המגע. שילוב זה שומר על יציבות המכשיר מבלי לאבד את הנוחות. בחירת חומרים כאן אינה עניין של בחירה מושלמת אחת. מדובר בשילוב התכונות הנכונות עבור כל חלק. מנקודת מבט מעשית, שילוב זה הוא מה שגורם לשלד חיצוני לשיקום להרגיש ככלי במקום כנטל.
מקרי בוחן של חלקי רובוט שלד חיצוני
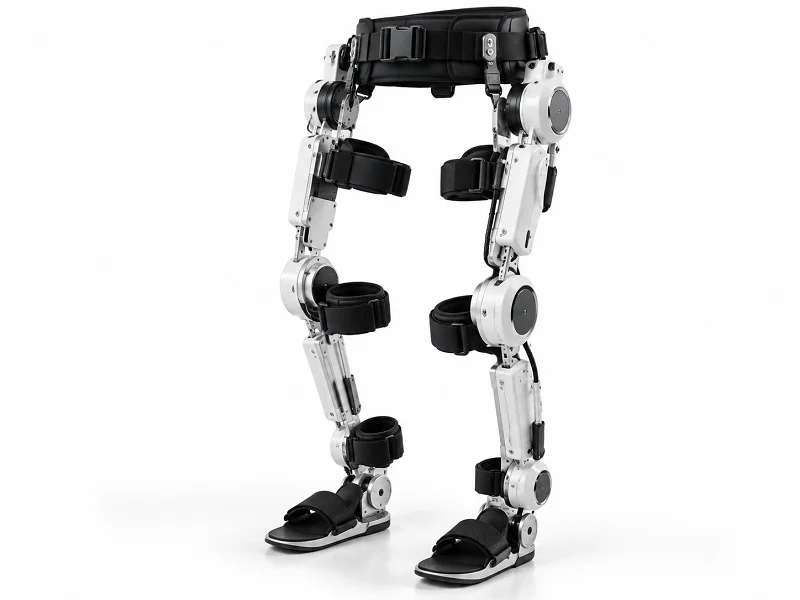
דיור מפרק עבור חלק שלד חיצוני לשיקום גפיים תחתונות
רציונל בחירת תהליך וחומרים
מכשיר לגפה התחתונה זקוק למארז מפרק הירך אשר יחזיק את מלוא משקל הלובש בזמן ההליכה. צוות העיצוב בחר בסגסוגת אלומיניום 7075 עבור חלק זה. לחומר זה יחס חוזק-משקל מצוין והוא מהיר לעיבוד. למארז יש קדח מיסבים שחייבים להישאר בטווח של 0.1 מ"מ כדי לשמור על תנועה חלקה. עיבוד שבבי CNC בעל חמישה צירים היה הבחירה הברורה כאן. הוא חותך את כל המשטחים בהפעלה אחת, כך שהחלק נשאר מדויק. בתי מנוע למפרק הירך משתמשים לעתים קרובות באותה גישה.
ביצועים ותוצאות הפקה
המארז המוגמר עבר מבחני עייפות תחת אלפי מחזורי עומס. משקל החלק ירד בהשוואה לגרסת פלדה קודמת. סבבי הייצור נותרו ניתנים לחזרה, כאשר כל יחידה תואמת את הראשונה. מקרה זה מראה כיצד בחירת חומרים ובחירת תהליך פועלים יחד לשיקום חלקי שלד חיצוני.
תושבת חיישן עבור חלק שלד חיצוני לשיקום גפיים עליונות
אילוצי תכנון ושיטת ייצור
מכשיר לגפה עליונה נזקק לתושבת כדי להחזיק חיישן מומנט ליד המרפק. התושבת הייתה צריכה להתאים לחלל צר ולשמור על יישור החיישן בטווח של ±0.01 מ"מ. כמו כן, היא נזקקה לניתוב כבלים מובנה. CNC בעל שלושה צירים הספיק כאן מכיוון שלחלק היו פאות שטוחות וחורים פשוטים. ללא עקומות מורכבות, לא היה צורך בעבודה בחמישה צירים.
אתגרי בחירת חומרים ואינטגרציה
הצוות בחר בפלדת אל-חלד 316L בשל עמידותה בפני שחיקה וקלות הניקוי שלה. חומר זה עומד היטב בסטריליזציה. האתגר העיקרי היה שילוב החיישן מבלי להוסיף נפח. העיצוב הסופי השתמש בפלטה דקה עם בוסים להרכבה. היא התאימה בצורה מושלמת ושמרה על יציבות הקריאות.
שרוול מותאם אישית לחלק שלד חיצוני לשיקום ילדים
דרישות ספציפיות למטופל והדפסה תלת-ממדית
ילדים גדלים מהר, כך ששרוול סטנדרטי לעיתים רחוקות מתאים לאורך זמן. הצוות השתמש בהדפסה תלת-ממדית כדי לבנות שרוולים ישירות מנתוני הסריקה. ניילון PA12 עבד היטב עבור יישום זה. הוא קל, חזק וגמיש מספיק לנוחות. כל שרווול התאים בדיוק לצורת הגפה של הילד.
אימות ביולוגי ונוחות
השרוול עבר את בדיקות הציטוטוקסיות ISO 10993. ריפוד סיליקון הוסיף רכות בנקודות הלחץ. הורים דיווחו על חוסר גירוי בעור לאחר שבועות של שימוש. מקרה זה מוכיח כי הייצור יכול להתאים לכל מטופל כאשר התהליך מתאים לצורך.
תקני רגולציה ואיכות לחלקי שלד חיצוני לשיקום
כללים מעצבים את אופן בניית חלקי שלד חיצוני לשיקום. הם גם קובעים באילו שווקים ניתן למכור. שתי מסגרות גדולות חשובות ביותר. אחת מגיעה מה-FDA. השנייה מגיעה מהאיחוד האירופי.
תקני מכשור רפואי לחלקי שלד חיצוני שיקום
ISO 13485 ומערכות ניהול איכות
תקן ISO 13485 קובע את כללי ניהול האיכות עבור מכשור רפואי. הוא מכסה את התכנון, הייצור והשלבים הננקטים לאחר מכירת המוצר. תקן MDR של האיחוד האירופי מצביע על תקן זה באמצעות נספחיו להערכת התאימות. אך הסמכת ISO 13485 כשלעצמה אינה עומדת בתקן MDR. אתם עדיין זקוקים למסמכים ספציפיים למוצר שלכם.
תקנת מערכת האיכות של ה-FDA ודרישות MDR של האיחוד האירופי
ה-FDA מכנה זאת "תקנת מערכת איכות". עדכונים אחרונים קירבו אותה לתקן ISO 13485. זה הופך לתקנת מערכת ניהול איכות (QMSR). הטבלה שלהלן מציגה כיצד שתי המסגרות שונות.
| מֵמַד | מדריך איכות ה-FDA | MDR של האיחוד האירופי |
| פילוסופיה רגולטורית | מערכת איכות המתמקדת בתהליכי ייצור | רגולציה מלאה של המוצר לאורך מחזור חיי המכשיר |
| יישור מערכת איכות | תואם לתקן ISO 13485, בתוספת כללים ספציפיים ל-FDA | מתייחס לתקן ISO 13485, אך זקוק למסמכי מוצר נוספים |
| עדויות קליניות | משתנה בהתאם למסלול (PMA לעומת 510(k)) | דורש הערכה קלינית מובנית |
| מערכת UDI | UDI של ה-FDA עם מסד נתונים משלו | UDI ב-EUDAMED, נפרד מ-FDA |
| מעקב אחרי השוק | פחות מרשם | דוחות PSUR מפורשים, PMCF ומעקב מתמשך |
| מסלול אישור | אישור 510(k) או אישור PMA | סקירת גוף מורשה וסימון CE |
מכשירי MDR Class III זהים פחות או יותר למכשירי FDA Class III או מכשירים חדשים Class II הזקוקים לאישור PMA. מכשירי MDR Class IIa ו-IIb תואמים למכשירי FDA Class II בסיכון בינוני שמקבלים אישור 510(k).
אישורי חומרים ותהליך עבור חלקי שלד חיצוני לשיקום
ISO 9001 וייצור עקבי
תקן ISO 9001 מסייע לחלקים יצוקים ומעובדים להגיע לתוצאה זהה בכל פעם. לפני הדגימה, בדיקת תבנית טרום-ייצור בודקת שהכלים מדויקים. ניטור בתהליך שומר על טמפרטורה, לחץ וזמני מחזור בגבולות שנקבעו. הבדיקה הסופית מאשרת את המידות ואת מראה החלק. אישורי חומרים ורישומי בדיקה תומכים במעקב. תחום זה מעלה את איכות חלקי הרובוט הרפואי בכל ריצה.
בהתבסס על אישורי ISO 9001 ו-IATF 16949, מוצרי רובוטיקה עוברים בדיקות קפדניות, עם בדיקות איכות משולבות בתהליך הייצור כדי להבטיח שהמכלולים המוגמרים יעמדו בדרישות פיזיות ויעמדו במפרטים מחמירים.
סטנדרטים של ביו-תאימות ועיקור
חלקים הנוגעים בעור חייבים לעבור בדיקות ISO 10993. בדיקות ציטוטוקסיות, גירוי ורגישות מוכיחות שהן בטוחות. שיטות עיקור שונות עבור כל חומר. חלק מהפלסטיקים יכולים להתמודד עם חום אוטוקלאב. אחרים זקוקים לאתילן אוקסיד או קרינת גמא. החומר שתבחרו ושיטת העיקור חייבים להתאים זה לזה. ביו-קומפטביליות וסבילות עיקור אלו שומרות על בטיחות המטופלים.
תיעוד ומעקב אחר חלקי שלד חיצוני לשיקום
רשומות אב של התקן ורשומות אצווה
כל חלק של שלד חיצוני לשיקום זקוק לרשומה ראשית של המכשיר. היא מכילה מפרטי תכנון, שרטוטים ושלבי תהליך. רשומות אצווה עוקבות אחר מה שקרה במהלך הייצור. קבצים אלה מוכיחים שכל יחידה עומדת במפרט שלה.
תעודות חומרים ואימות תהליכים
תעודות חומר מאשרות את סוג הסגסוגת או הפולימר. אימות התהליך מראה שהשיטה עובדת בכל פעם. בדיקה מדויקת סוגרת את המעגל. היא מזהה סחיפה לפני שחלקים פגומים נשלחים. מנקודת מבט מעשית, תיעוד חזק מגן הן על המטופל והן על היצרן.
NOBLE: ייצור חלקי שלד חיצוני לשיקום, משלב התכנון ועד להרכבה

NOBLE עובדת עם חלקי מתכת ופלסטיק עבור רכיבי שלד חיצוני. החברה משתמשת בכל השיטות שדיברנו עליהן במאמר זה. עיבוד שבבי CNC, הדפסה תלת-ממדית, הזרקה ופחיות מתכת - כולם מתרחשים תחת קורת גג אחת. רוב השלדים החיצוניים מערבבים חומרים. מתכות חזקות נכנסות למפרקים ולמסגרות. פלסטיק וסיליקון מכסים את השאר. שותף אחד מצמצם את המעברים בין ספקים שונים.
מומחיות בעיבוד מתכת ופלסטיק
עיבוד שבבי CNC, הדפסה תלת מימדית, הזרקה ועיבוד שבבי מתכת
NOBLE מפעילה את כל ארבעת סוגי התהליכים. מכונות CNC חותכות בתי מפרקים עם סבילות צמודות מאוד. מערכים בעלי חמישה צירים מטפלים בעקומות מורכבות על חלקי ירך וברך. מחלקת ה-CNC עובדת מסביב לשעון עבור הזמנות חוזרות. מדפסות תלת-ממד בונות אזיקים בהתאמה אישית מנתוני סריקת מטופלים. ייצור הזרקה מייצר כיסויים בכמויות גדולות. ייצור יריעות מתכת מכופף לוחות שלדה תוך שעות עבור אבות טיפוס.
בחירת חומרים ואופטימיזציה של תהליכים
החומר הנכון תלוי במה שהחלק עושה. חיבורים נושאי עומס זקוקים למתכות חזקות כמו טיטניום או אלומיניום. חפתים זקוקים לסיליקון רך או ניילון. כיסויי פלסטיק עובדים היטב עם ABS או PC. אין חומר אחד שמתאים להכל. הצוות של NOBLE עוזר לבחור את השילוב הטוב ביותר. הם מתאימים את החומר הנכון לתהליך הנכון עבור כל חלק. שילוב זה שומר על איכות גבוהה ועלויות ייצור נמוכות. חלק הזקוק לקדחים הדוקים עובר למרכז CNC לעבודה מדויקת.
הסמכות ואבטחת איכות
ISO 9001 ו-ISO 13485
לנורמן נובל יש הסמכת ISO 13485, והיא שומרת על התקן במשך שנים רבות.
NOBLE פועלת גם לפי תקן ISO 9001. תקן זה מבטיח שהחלקים יישארו זהים בכל ריצה. כל תהליך פועל לפי שלבים כתובים. כל משמרת משתמשת באותן הגדרות. יחד עם הסמכת ISO 13485, תקנים אלה מעניקים ללקוחות ביטחון בכל אצווה שהם מקבלים.
מעקב ובדיקה מלאים
כל אצווה מתועדת מתחילתה ועד סופה. תעודות חומר מאשרות את סוג הסגסוגת או הפולימר. רישומי בדיקה עוקבים אחר מידות וגימור פני השטח. אם גודל כלשהו חורג מהמפרט, הרישומים מראים מתי ומדוע. רמת פירוט זו מסייעת בביקורות ללא עבודה נוספת.
שירותים מקצה לקצה לשיקום חלקי שלד חיצוני
תכנון, בניית אב טיפוס, ייצור והרכבה
NOBLE מטפלת בכל שרשרת השיקום של חלקי שלד חיצוני. צוותי תכנון הופכים את החלקים לקלים יותר לבנייתם בתהליך הנבחר. בדיקות אב טיפוס מתאימים לפני תחילת הייצור. הייצור ניתן להרחבה לכל נפח שתצטרכו. ההרכבה מרכיבה את כל המכשירים יחד למכשירים מוגמרים.
שיתוף פעולה מהקונספט ועד למכשיר המוגמר
מעורבות מוקדמת עושה הבדל גדול בתכנון וייצור שלד חיצוני. צוות NOBLE מייעץ בנוגע לבחירת חומרים, בחירת תהליכים ותכנון לייצור. זה מקצר את זמני ההובלה ומפחית עבודות חוזרות. התוצאה היא מסלול חלק יותר מהקונספט ועד למכשיר המוגמר.
חמש משפחות התהליכים המכוסות - עיבוד שבבי מדויק של CNC, הדפסה תלת-ממדית, הזרקה, ייצור פחיות ויציקה מרוכבת או סיליקון - כל אחת מהן מתאימה ביותר לחלקי שלד חיצוני שונים לשיקום. סגסוגת אלומיניום טובה למסגרות כאשר משקל קובע. נירוסטה מתמודדת עם מפרקים בעומס גבוה ועמידה היטב בפני חלודה. זוהי בחירה חזקה ליד הגוף. סגסוגת אלומיניום מתאימה לחלקים משניים שבהם חיסכון במשקל חשוב. בחרו את התהליך שלכם לפי הדיוק הנדרש וכמה חלקים אתם מייצרים. CNC מספק סבולות צפופות ותוצאות חוזרות ונשנות עבור חלקים מורכבים. שותף ייצור טוב בעל הסמכת ISO 13485 והוא מטפל בכל דבר, החל מתכנון ועד להרכבה. ייצור איכותי שומר על מעקב אחר כל אצווה. בעתיד, שיטות חדשות יהפכו את חלקי השלד החיצוני לקלים יותר, בטוחים יותר ומותאמים אישית יותר לכל מטופל.
שאלות נפוצות על חלקי שלד חיצוני לשיקום
איזו שיטת ייצור עליי לבחור עבור חלקי שלד חיצוני לשיקום?
זה תלוי בצורת החלק, כמה בדיוק הוא צריך להיות, וכמה אתם צריכים. עיבוד שבבי CNC עובד היטב עבור חיבורי מתכת הדורשים סבולות צפופות. הדפסה תלת-ממדית טובה לחפתים בהתאמה אישית ולדגמים מוקדמים. יציקה בהזרקה מתאימה ביותר לייצור כיסויי פלסטיק רבים בבת אחת. פח מתאים ללוחות שלדה שטוחים. בחרו את השיטה שמתאימה למה שאתם צריכים.
אילו חומרים בטוחים לשימוש על חלקי שלד חיצוני הבאים במגע עם העור?
סיליקון הוא הבחירה הטובה ביותר לאזיקים ורפידות. הוא נשאר רך, נלחם בחיידקים ועובר בדיקות ISO 10993. פלדת אל-חלד 316L בדרגה רפואית וטיטניום בטוחים גם הם ליד העור. הימנעו מחומרים המכילים ניקל.
כיצד משתווים עיבוד שבבי CNC והדפסה תלת-ממדית עבור מפרקי שלד חיצוני?
CNC יכול להגיע לסבילות של ±0.005 מ"מ על חיבורי טיטניום או אלומיניום. זוהי הבחירה המובילה עבור חלקי ייצור מוכנים לשימוש. הדפסה תלת-ממדית היא הטובה ביותר עבור דגמים מוקדמים וחפתים בהתאמה אישית, לא עבור חיבורים נושאי עומס הזקוקים לסבילות צפופות.
אילו סטנדרטים רגולטוריים חלים על חלקי שלד חיצוני לשיקום?
תקן ISO 13485 עוסק בניהול איכות. תקנות מערכת האיכות של ה-FDA או כללי MDR של האיחוד האירופי חלים בהתאם למקום בו אתם מוכרים. חלקים הנוגעים בעור חייבים לעבור בדיקות תאימות ביולוגית לפי ISO 10993.
האם ניתן להשתמש בחומרים שונים במכשיר שלד חיצוני אחד?
כן. שילוב נפוץ של מסגרות אלומיניום עם מפרקי טיטניום או נירוסטה. זה חוסך משקל במקומות בהם העומס נמוך ומוסיף חוזק במקומות בהם מצטבר מאמץ.
מתי הזרקה הגיונית עבור חלקי שלד חיצוני?
הזרקת פלסטיק חוסכת כסף ברגע שצריך אלפי חלקי פלסטיק זהים. זה עובד היטב עבור כיסויים, מארזים, קליפסים לכבלים ומחברים.
אילו טיפולי שטח מסייעים לחלקי שלד חיצוני להחזיק מעמד זמן רב יותר?
חלקי אלומיניום עוברים אנודייזציה קשה או חמצון מיקרו-קשת. נירוסטה עוברת ליטוש אלקטרופוליש. ציפויים אלה נלחמים בבלאי, חלודה וכימיקלים לניקוי.
האם ניילון או סיליקון טובים יותר לאזיקי שלד חיצוני בהתאמה אישית?
סיליקון רך ועדין יותר לעור עבור אזיקים במגע גוף. ניילון PA12 קשיח יותר ומתאים לחלקים מבניים הזקוקים לגמישות מסוימת. בחרו סיליקון לנוחות, ניילון לחוזק.






