
מבוא
המהנדס סיים את שרטוטי עיצוב החלק, והם נראו נהדר על המסך. אבל הנה הבעיה: איך באמת מייצרים את הדבר הזה?
ישנן שתי דרכים כלליות. אחת היא אדיטיבית. כלומר יצירת אב טיפוס מהירה - בניית חלקים שכבה אחר שכבה ישירות מקבצים דיגיטליים. השנייה היא פורמטיבית. כלומר יציקה קונבנציונלית, עיצוב חומר באמצעות כלים קשים. הם נראים דומים על פני השטח. הם לא. ההבדלים עמוקים.
העניין הוא כזה. אין שיטה אחת טובה יותר באופן אוניברסלי. זוהי מלכודת. השאלה האמיתית היא איזו שיטה מתאימה לפרויקט הספציפי שלך. נפח הפרויקט חשוב. לוח הזמנים חשוב. מורכבות התכנון חשובה. המטרות המסחריות שלך חשובות יותר מכל.
מה אב טיפוס ודגמים?
בואו נגדיר תחילה מהי יצירת אב טיפוס מהירה. זוהי קבוצה של תהליכים תוספיים. מהנדסים מתחילים עם קובץ CAD. המכונה בונה את החלק על ידי הוספת חומר שכבה אחר שכבה. אין תבניות. אין כלים. רק העיצוב הדיגיטלי והמכונה.
ישנן מספר טכנולוגיות נפוצות תחת גג זה:
- FDM(מידול שיקוע התמזג). תחשבו על פילמנט פלסטיק המובלט דרך פיה. פשוט, זול, טוב למודלים בסיסיים.
- צד"ל(סטריאוליתוגרפיה). משתמש בלייזר לייצור שרף נוזלי. משטח חלק הרבה יותר. פרטים טובים יותר.
- SLS(סינטור לייזר סלקטיבי). לייזר משלב אבקת ניילון. אין צורך במבני תמיכה. חלקים חזקים ופונקציונליים.
- DMLS/SLM(סינטור לייזר ישיר של מתכת). אותו קונספט, אבל עם אבקת מתכת. טיטניום, אלומיניום, נירוסטה. עבור חלקי מתכת.
המאפיינים המרכזיים הם מה שמבדיל את זה מייצור מסורתי. לא מחכים שבועות לתבנית. עוברים ישר מקובץ דיגיטלי לחלק פיזי. אם העיצוב משתנה, פשוט לוחצים שוב על הדפס. זה אידיאלי לעבודה איטרטיבית - לנסות את זה, לשבור את זה, לתקן את זה, לנסות שוב.
אז איפה זה מתאים? יצירת אב טיפוס מהירה היא הטובה ביותר לאימות עיצוב, בדיקת צורה והתאמה, בדיקות פונקציונליות וייצור בנפח נמוך כאשר צריך רק קומץ חלקים. זה לא לייצור אלף יחידות. זה כדי להשיג את העיצוב הנכון לפני שמתחייבים לכלי עבודה קשים.
מהן תבניות קונבנציונליות?
עכשיו תסתכלו על הצד השני. תבניות קונבנציונליות הן כלים קשים. אתם מעבדים את התבנית מפלדה או מאלומיניום. זהו חלל פיזי וקבוע. ברגע שהוא נוצר, הוא מתקבע.
תהליכים נפוצים תחת קטגוריה זו:
- הזרקת דפוס עבור פלסטיק. סוס העבודה של ייצור המוני. פלסטיק מומס נורה לתוך חלל פלדה, מקורר ונפלט.
- למות ליהוק למתכות. מתכת מותכת מוזרקת לתוך תבנית. מהיר, מדויק, טוב לאלומיניום ואבץ.
- דפוס דפוס עבור חומרים מרוכבים. חומר מחומם מראש נלחץ לתוך תבנית מחוממת. נפוץ עבור תרמוסטים וחלקים מחוזקים בסיבים.
- דפוס הזרקת מתכת (MIM)משלב אבקת מתכות עם הזרקת פלסטיק עבור חלקי מתכת קטנים ומורכבים.
הכלכלה כאן מתהפכת לחלוטין. העלות הראשונית גבוהה. משלמים על התבנית. פלדה עולה כסף. עיבוד שבבי לוקח זמן. אבל ברגע שהתבנית מיוצרת, העלות ליחידה יורדת כמעט לאפס. מוכרים אלפי או מיליוני חלקים תמורת גרושים כל אחד.
ישנה פשרה, בכל אופן. תבניות כופות משמעת. עליכם לתכנן לפי כללים - זוויות טיוטה כדי שהחלק ישתחרר, עובי דופן אחיד כדי למנוע סימני שקיעה, מיקומים נכונים של שער. אי אפשר ליצור סתם כל צורה. התבנית מכתיבה את העיצוב.
אז מתי משתמשים בזה? תבניות קונבנציונליות הן הטובות ביותר לייצור בנפח גבוה. הן הבחירה כשצריכים סבולות צפופות, חומרים ברמת ייצור גבוהה ותהליך צפוי וניתן לחזרה. אם אתם מייצרים מאה אלף יחידות, זו הדרך שלכם. הכאב הראשוני משתלם בטווח הארוך.
השוואה ראש בראש
בואו נשים את שתי הגישות הללו זו לצד זו. ההבדלים אינם דקים. הם מעצבים כל החלטה שאתם מקבלים.
מבנה עלויות
בניית אב טיפוס מהירה דורשת מעט מאוד הוצאות ראשוניות. משלמים עבור זמן מכונה וחומרים. אבל כל חלק עולה בערך אותו דבר. אין יתרון לגודל.
תבניות קונבנציונליות פוגעות קשות בהתחלה. הכלי עצמו יקר. עיבוד שבבי של פלדה דורש זמן ומיומנות. אבל ברגע שזה נעשה, כל חלק נוסף עולה גרושים.
נקודת האיזון נמצאת בדרך כלל בין 500 ל-1,000 יחידות. מתחת לנקודת האיזון, ייצור מהיר של אב טיפוס מנצח בעלות הכוללת. מעל נקודת האיזון, התבנית מחזירה את עצמה במהירות.
זמן עופרת
עם ייצור מהיר של אב טיפוס, עוברים מקובץ לחלק תוך שעות או ימים. אין המתנה אצל יצרני כלים. אין תור לעיבוד שבבי של תבניות.
תבניות קונבנציונליות לוקחות שבועות או חודשים. יש לתכנן, לתכנת, לעבד ולבדוק את התבנית. אי אפשר למהר בלי לסכן את האיכות.
עיצוב חופש
כאן אין דומה לאב טיפוס מהיר. אין אילוצי עיצוב. אפשר לבנות סריגים פנימיים. אפשר להדפיס ערוצים שמתפתלים ומסתובבים. חיתוכים לא חשובים. המכונה בונה את מה שאתה מצייר.
תבניות קונבנציונליות מטילות כללים נוקשים. נדרשות זוויות טיוטה. עובי הדופן חייב להיות אחיד. חיתוכים תחתיים דורשים פעולות צד יקרות או הרמות. התבנית עצמה מכתיבה אילו צורות אפשריות.
מאפייני חומר
חומרי ייצור מהיר של אבות טיפוס עברו כברת דרך ארוכה. אך עדיין יש להם חולשה. חלקים הם אניזוטרופיים - הם חזקים יותר לאורך קווי השכבה מאשר לרוחבם. הידבקות השכבה היא תמיד נקודת כשל פוטנציאלית.
תבניות קונבנציונליות משתמשות בחומרי ייצור אמיתיים. הן איזוטרופיות. החוזק זהה בכל כיוון. אישורי חומרים הם סטנדרטיים. אתם יודעים בדיוק מה אתם מקבלים.
גימור משטח וסבולות
ייצור מהיר של אבות טיפוס מספק משטחים טובים. חלק מהטכנולוגיות, כמו SLA, הן די חלקות. אבל רובן דורשות עיבוד לאחר מכן - שיוף, ליטוש, ציפוי - כדי להגיע לאיכות ייצור. הסבולות הן סבירות אך משתנות בהתאם למכונה ולחומר.
תבניות קונבנציונליות מספקות משטחים ברמת תבנית ישירות מהכלי. המרקמים עקביים. הסבולות צפופות וניתנות לחזרה על עצמן לאורך אלפי מחזורים.
יכולת נפח
אב טיפוס מהיר מיועד לנפחים נמוכים. יחידה אחת עד מאה היא אופיינית. עם חוות דפוס המפעילות מספר מכונות, אפשר לדחוף עד אלף. אבל זה דחיפה.
תבניות קונבנציונליות מתחילות באלף ומגיעות למיליונים. ברגע שהכלי מיוצר, הנפח אינו מגבלה. המכונה פשוט ממשיכה לעבוד.
אז הנה המסר המעשי. יצירת אב טיפוס מהירה מיועדת לקצה הקדמי - חקר עיצובי, בדיקות מוקדמות וצרכים בכמויות קטנות. תבניות קונבנציונליות מיועדות לקצה האחורי - קנה מידה של ייצור, חזרתיות וחומרים מאושרים. הבחירה אינה מה עדיף. אלא היכן אתם נמצאים במחזור הפיתוח.
קרקע האמצע: כלים מהירים & כלי גשר
שני הקצוות ברורים. ייצור מהיר של אב טיפוס מספק חלקים במהירות, אך העלויות ליחידה נשארות גבוהות. תבניות קונבנציונליות נותנות עלות נמוכה ליחידה אך דורשות הרבה כסף וזמן מראש. יש דרך ביניים. שווה לבדוק אותה.
כאן נכנסים לתמונה כלי עבודה מהירים וכלי עבודה מגשרים. הרעיון פשוט. אתם בונים כלי מהר יותר ובזול יותר מתבנית פלדה מלאה. הוא לא יפעל לנצח. אבל הוא יפעל מספיק זמן כדי לעבור את השלב הקריטי.
הנה הגישות הנפוצות:
תבניות אלומיניום. אלומיניום מעבד מהר יותר מפלדה. הוא רך יותר, ולכן חיי הכלים קצרים יותר. אבל אפשר להפיק ממנו 1,000 עד 10,000 חלקים. עבור מוצרים רבים, זה מספיק כדי להשיק, לאמת את השוק ולייצר הכנסות בזמן שתבנית הפלדה נבנה.
תבניות מודפסות בתלת מימד . מדפיסים את ליבת התבנית והחלל ישירות. לא עבור יציקת הזרקה בלחץ גבוה. אבל עבור יציקת אוריתן - יציקת ואקום - זה עובד טוב. מקבלים סדרות קצרות של חלקים עם פירוט טוב.
כלים רכים. תבניות סיליקון הן הדוגמה הקלאסית. יוצקים תבנית אב, יוצרים נגטיב סיליקון ויוצקים שרפי פוליאוריטן. כל תבנית מניבה 10 עד 50 חלקים. עלות נמוכה. אספקה מהירה.
אז מתי משתמשים באמצע הדרך הזו?
אימות שוק הוא אחד מהם. אתם צריכים חלקים אמיתיים כדי להראות למפיצים או לבדוק אותם עם לקוחות. לא אלף. אולי חמישים. כלי עבודה לגשר יביאו אתכם לשם בלי לחכות לפלדה.
ייצור פיילוט הוא עוד אחד. אתם רוצים להפעיל את פס ההרכבה, להכשיר עובדים ולעבד את התהליך. כלי עבודה קשים עדיין לא מוכנים. כלי עבודה גשריים ממלאים את החסר.
מלאי טרום-השקה הוא קריטי. אתם צריכים מלאי להשקה. תבנית הפלדה נמצאת בעיבוד שבבי. אתם לא יכולים לחכות. כלי גשר מאפשרים לכם לבנות מלאי עכשיו ולעבור לכלי הייצור מאוחר יותר.
המונח המעשי לכך הוא יצירת אב טיפוס מהירה לייצור. משתמשים בשיטות ייצור מהירות כדי לייצר חלקים ברמה של ייצור, רק בכמויות נמוכות יותר. זוהי אסטרטגיית מעבר. ולעתים קרובות היא עושה את ההבדל בין פגיעה בחלון השקה לבין החמצתו.
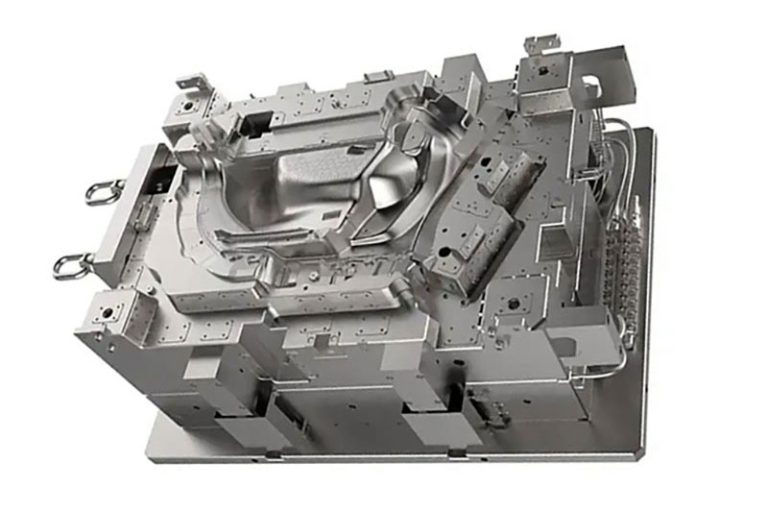
דוגמאות ליישומים ספציפיים לתעשייה
התיאוריה שימושית. אבל רואים את ההחלטות האמיתיות מתרחשות בתעשיות ספציפיות. כך מגזרים שונים בוחרים בפועל בין השיטות הללו.
רפואה ובריאות
| בקשה | שִׁיטָה | רציונל |
| מדריכים כירורגיים | אב טיפוס ודגמים | גיאומטריה ספציפית למטופל. שימוש חד פעמי. אין צורך בכלי עבודה. |
| מכשירי שמיעה בהתאמה אישית | אב טיפוס ודגמים | התאמה אישית המונית. כל יחידה ייחודית. זרימת עבודה דיגיטלית. |
| מזרקים, בקבוקונים | תבניות קונבנציונליות | נפח אולטרה גבוה. סבולות צפופות. דרישות סטריליות. |
| שתלים אורטופדיים | שניהם | מבני סריג לצמיחת עצם דורשים תוסף. רכיבים בנפח גבוה עדיין משתמשים ביציקה. |
המגזר הרפואי מפוצל. מכשירים ספציפיים למטופל הופכים להיות תוספים. מוצרים חד פעמיים בנפח גדול נשארים עם תבניות קונבנציונליות.
כלי רכב
| בקשה | שִׁיטָה | רציונל |
| עיצוב פנים של מכוניות קונספט | אב טיפוס ודגמים | יחידה אחת או שתיים. אסתטיקה בלבד. אין צורך בעמידות. |
| תושבות מנוע אב טיפוס | אב טיפוס ודגמים | בדיקות פונקציונליות לפני התחייבות לבניית כלים. |
| ידיות דלת, גימורים | תבניות קונבנציונליות | נדרשים משטחים מסוג A. עמידות UV חשובה. |
| רכיבים מתחת למכסה המנוע | תבניות קונבנציונליות | נפח גבוה. דרישות תרמיות. עמידות כימית. |
תעשיית הרכב משתמשת בבניית אב טיפוס מהירה בשלב מוקדם של המחזור. אבל חלקי הייצור כמעט תמיד עוברים לתבניות קונבנציונליות. הנפח גבוה מדי מכדי להצדיק כל דבר אחר.
חלל והגנה
| בקשה | שִׁיטָה | רציונל |
| חלקי מטוסים מדור קודם | אב טיפוס ודגמים | הכלים המקוריים מיושנים. הביקוש נמוך. תוסף ממלא את החסר. |
| דפוסי יציקת השקעה | אב טיפוס ודגמים | תעלות קירור מורכבות בלהבי טורבינה. דוגמאות מודפסות מאפשרות גיאומטריה. |
| רכיבי פנים | תבניות קונבנציונליות | הסמכת דליקות קפדנית. יש לתקן את החומרים. |
תעופה וחלל היא תחום שמרני. הסמכה מניעה את הבחירה. אבל עבור תמיכה במערכות מדור קודם וגיאומטריות מורכבות, ייצור אבות טיפוס מהיר מילא תפקיד משמעותי.
מוצרי חשמל
| בקשה | שִׁיטָה | רציונל |
| מארזי אב טיפוס | אב טיפוס ודגמים | בדיקות ארגונומיות. אימות מראה ותחושה. |
| השקת הפקה | כלים מהירים | מהירות יציאה לשוק. כלי עבודה גשרים מכינים את המלאי בזמן שעיבוד כלים קשיחים מסתיים. |
| סוגריים מבניים | תבניות קונבנציונליות | דרישות חוזק. צורכי מיגון מפני EMI. |
| מארזים עמידים למים | תבניות קונבנציונליות | סבולות מתחת ל-100 מיקרון. האטמים חייבים לעבוד באופן עקבי. |
מוצרי אלקטרוניקה צרכניים חיים על מהירות. כלי עבודה גשריים נפוצים כאן. אי אפשר לחכות חודשים לפלדה אם משיקים כיסוי לטלפון.
מכונות כבדות ותעשייה
| בקשה | שִׁיטָה | רציונל |
| ג'יגים להרכבה, מתקני הרכבה | אב טיפוס ודגמים | לפי דרישה. אספקה מהירה. לחץ נמוך. |
| סעפות הידראוליות | שניהם | תעלות פנימיות מורכבות הופכות לתוספתיות. עיצובים סטנדרטיים נשארים מעובדים או יצוקים. |
| פאנלים גדולים של ציוד | תבניות קונבנציונליות | גודל מניע את העלות. נפח מצדיק את הכלי. |
ציוד תעשייתי משתמש בשתי השיטות. ג'יגים ומתקנים מתאימים באופן מושלם לייצור אב טיפוס מהיר. חלקי ייצור עוקבים אחר מסלולים קונבנציונליים אלא אם כן הגיאומטריה דורשת אחרת.
הדפוס עקבי. אבטיפוס מהיר וייצור כלים מהיר שולטים בשלב המוקדם - אבטיפוס, חלקים ספציפיים למטופל ותמיכה מדור קודם בעלת ביקוש נמוך. תבניות קונבנציונליות משתלטות כאשר נפח, הסמכה או גימור פני השטח הופכים לגורם המניע העיקרי. דרך האמצע, כלי עבודה גשריים, היא לעתים קרובות המהלך החכם להשקות מוצרים כאשר המהירות חשובה לא פחות מהאיכות.
מסגרת החלטה: איך לבחור
שלוש שאלות קריטיות
התחילו כאן. שלוש השאלות האלה ידחפו אתכם אל הדרך הנכונה.
מהו הנפח הנדרש שלך?
זהו המנוף הגדול ביותר.
פחות מ-100 יחידות? לכו על אב טיפוס מהיר. אי אפשר להצדיק ייצור כלים בכמות כזו. החישובים לא עובדים.
בין 100 ל-5,000 יחידות? אתם נמצאים באזור האפור. כאן חיים כלי עבודה מהירים וכלי עבודה לגשרים. תבניות אלומיניום. תבניות סיליקון. כלים מודפסים בתלת מימד. המספרים קובעים את הגישה הספציפית.
מעל 5,000 יחידות? תבניות קונבנציונליות מתחילות להיות הגיוניות. העלות הראשונית מתפזרת מספיק דק. חיסכון ליחידה הופך לממשי.
האם הגיאומטריה ניתנת לעיצוב?
יש צורות שפשוט לא ניתן ליצור בעזרת תבנית קונבנציונלית.
חשבו על תעלות פנימיות שמתפתלות. חיתוכים חמורים שידרשו פעולות צד מורכבות. סריגים אורגניים לצמיחת עצם. גיאומטריות אלו עלולות לאלץ אתכם לייצור תוספי אפילו בנפחים גבוהים יותר. הכלי יהיה מסובך מדי או בלתי אפשרי לבנייה. יצירת אב טיפוס מהירה הופכת לשיטת הייצור, לא רק שיטת האב טיפוס.
מהן דרישות החומר שלך?
חומרים חשובים. כאן לתבניות קונבנציונליות יש יתרון משמעותי.
זקוקים לדירוג בעירה מאושר? תיעוד ביולוגי? תכונות מכניות ספציפיות עם עקיבות מלאה? תבניות קונבנציונליות משתמשות בחומרים מוסמכים, נבדקים ומאושרים. התהליך מאומת.
חומרי ייצור מהיר של אב טיפוס משתפרים. אך הם עדיין מפגרים מבחינת הסמכה ועקביות עבור יישומים קריטיים.
טעויות נפוצות להימנע
כאן אנשים מועדים. למדו מזה.
הכנת כלים מוקדם מדי. אתם מתחייבים לתבנית פלדה לפני שהעיצוב אומת. ואז אתם מוצאים פגם. עכשיו אתם תקועים עם כלי יקר שצריך שינוי או החלפה. קודם כל לאמת. אחר כך להכין כלים.
שימוש באב טיפוס מהיר לנפח גבוה. אתם מתרגלים למהירות. אתם ממשיכים להזמין חלקים מהמדפסת התלת מימדית. אבל אתם אף פעם לא מבצעים את ניתוח העלות ליחידה. עם אלף יחידות, הוצאתם יותר ממה שהייתה עולה תבנית. דעו את נקודת האיזון.
תכנון להדפסה תלת-ממדית בלי להתחשב בקנה מידה. אופטימיזציה לייצור תוספי (Additive Manufacturing). מבנים פנימיים מורכבים. אין זוויות טיוטה. ואז הנפח גדל. צריך לעבור ליציקה. החלק אינו ניתן לעיצוב. צריך לעצב מחדש מאפס. תמיד תשאלו: מה קורה אם זה מגיע לנפח?
הערכת חסר של זמן ההובלה לתבניות קונבנציונליות. תבניות פלדה לוקחות שבועות או חודשים. אנשים שוכחים את זה. הם מתכננים תאריך השקה בלי לקחת בחשבון את ייצור הכלים. ואז הם ממהרים. כלי עבודה גשר קיימים כדי לפתור את זה, אבל רק אם מתכננים את זה.
מסגרת ההחלטות פשוטה במבנה שלה אך קשה לביצוע. שאלו את שאלת הנפח. שאלו את שאלת הגיאומטריה. שאלו את שאלת החומר. לאחר מכן בחרו את הנתיב שלכם וחפשו את המלכודות הנפוצות. כך תמנעו בזבוז כסף וזמן.
אודות NOBLE - השותף המהימן שלך ב ייצור דיוק
הרשו לי להיות ישיר לגבי מי זה NOBLE ומה אנחנו עושים. יש לכם עיצוב. אתם צריכים שהוא ייעשה. הדרך מאב טיפוס לייצור היא לעתים רחוקות ישרה. אנחנו כאן כדי לנווט אתכם בדרך הזו.
מי אנחנו
NOBLE היא חברת עיבוד שבבי CNC וייצור מדויק. אבל התיאור הזה מפספס את הנקודה. בניגוד למשרד הדפסה תלת-ממדית שמייצר רק אבות טיפוס או בית דפוס בנפח גבוה שמנהל רק ייצור, אנחנו יושבים באמצע. אנחנו מטפלים בשני הקצוות ובכל מה שביניהם. מהנדסים מגיעים אלינו. מעצבי מוצר סומכים עלינו. חדשנים בתחום המכשור הרפואי סומכים עלינו. אנחנו תומכים בכם משלב הקונספט הראשון ועד לייצור מלא - ודרך הגשר הקריטי של ייצור כלים מהיר שרוב המפעלים מתעלמים ממנו.
יכולות הליבה שלנו
| יכולת | פרטים |
| עיבוד שבבי CNC | כרסום 3 צירים, 4 צירים ו-5 צירים; CNC מסתובבעיבוד שבבי בסגנון שוויצרי |
| חומרים מעובדים | פלסטיקה הנדסית (ABS, PEEK, Ultem, ניילון), אלומיניום, נירוסטה, טיטניום, פליז, סגסוגות אקזוטיות |
| כלים מהירים | תבניות אלומיניום ופלדה רכה לייצור גשרים - 1,000 עד 10,000 יחידות |
| פרוטוטייפ | אבות טיפוס מעובדים בדיוק גבוה לבדיקות פונקציונליות ואימות עיצוב |
| נפחי ייצור | נפחים נמוכים עד בינוניים - 50 עד 50,000+ יחידות - עם חזרתיות עקבית |
אישורי איכות
איכות היא לא סימן בדיקה עבורנו. היא הבסיס.
ISO 9001:2015 - זהו קו הבסיס. תהליכים עקביים. שיפור מתמיד. שביעות רצון לקוחות בכל התעשיות.
ISO 13485:2016 - זהו התקן הרפואי. מחמיר יותר. תובעני יותר. משמעות הדבר היא שאנו פועלים לפי תהליכים מאומתים. אנו שומרים על עקיבות מלאה. אנו מנהלים סיכונים. עבור חברות מכשור רפואי, הסמכה זו מקצרת את לוח הזמנים של הסמכת הספק שלכם. היא מעניקה לכם ביטחון שהדרישות הרגולטוריות שלכם עומדות בדרישות.
למה לשתף פעולה עם NOBLE?
מומחיות טכנית בתהליכים שונים
אנחנו לא רק מפעילים מכונות. אנחנו עוזרים לכם להחליט איזה תהליך הגיוני. צוות ההנדסה שלנו בוחן את העיצוב שלכם. אנחנו מזהים סיכוני ייצור. אנחנו ממליצים על הנתיב היעיל ביותר מבחינת עלות בהתבסס על נפח הייצור, לוח הזמנים וצרכי החומרים שלכם. אתם מקבלים שותף, לא ספק.
מעבר חלק מאב טיפוס לייצור
ישנן חנויות מצוינות בייצור אבות טיפוס. הן מתקשות כשמגדילים את הייצור. אחרות מטפלות בייצור אך לא נוגעות בכמויות קטנות. אנחנו עושים את שניהם. אותו צוות הנדסה שמספק את חמשת האבות טיפוס הראשונים שלכם, מכויל לקנה מידה של 50,000 יחידות הייצור הראשונות שלכם. אין מסירות. אין הפתעות.
תקני איכות ברמה רפואית
הסמכת ISO 13485:2016 שלנו אינה תג על הקיר. משמעותה שהתהליכים שלנו מאומתים. החומרים שלנו ניתנים למעקב. רישומי האיכות שלנו מתועדים. בקרת השינויים שלנו קפדנית. עבור חברות מכשור רפואי, זה חשוב. משמעות הדבר היא שאתם משקיעים פחות זמן בהסמכת ספק ויותר זמן בהתקרבות להגשה רגולטורית.
אספקה מהירה ללא פשרות
אנו משלבים ציוד CNC מתקדם עם תהליכי עבודה יעילים. התוצאה היא זמני אספקה הנעים בין ייצור אב טיפוס אדיוטיבי לייצור מסורתי. צריכים אב טיפוס מעובד תוך ימים? אנחנו עושים את זה. צריכים כלי עבודה מאלומיניום תוך שבועות? אנחנו עושים גם את זה. מהירות לא באה על חשבון דיוק.
מחויבות לשיפור מתמיד
אנחנו ממשיכים להשקיע. מכונות חדשות. הכשרת עובדים. אוטומציה של תהליכים. היכולות שלנו מתפתחות ככל שדרישות המוצר שלכם הולכות וגדלות.
תעשיות אנו מגישים
| התעשייה | חלקים אופייניים |
| רפואי ואורתופדי | מכשירים כירורגיים, ניסויי שתלים, כלים בהתאמה אישית, רכיבי התקנים Class I/II |
| כלי רכב | אבות טיפוס פונקציונליים, ג'יגים ומתקנים, חלקים לייצור בנפח נמוך |
| מוצרי חשמל | מארזים, גופי קירור, סוגריים מדויקים |
| ציוד תעשייתי | רכיבים הידראוליים, חלקי מכונות, כלי הרכבה |
שלחו לנו את קבצי ה-CAD שלכם. ספרו לנו על הפרויקט שלכם. צוות ההנדסה שלנו יבחן ויספק המלצות ייצור המותאמות למטרות שלכם. אנחנו מוכנים מתי שאתם מוכנים.
שאלות נפוצות
האם ניתן להשתמש בחלקים מודפסים בתלת מימד לייצור הסופי?
כן, במקרים ספציפיים. ניתוחים בנפח נמוך, שתלים ספציפיים למטופל וגיאומטריות מורכבות שלא ניתן לעצב. אבל עבור נפח גבוה או חומרים מוסמכים, יציקה קונבנציונלית היא עדיין הסטנדרט.
האם כלי עבודה מהירים טובים כמו כלי עבודה קונבנציונליים?
למטרה שלה, כן. תבניות אלומיניום מספקות לך חלקים טובים ל-1,000-10,000 מחזורים. הן לא יחזיקו מעמד זמן רב כמו פלדה, אבל הן עולות פחות ועובדות מהר יותר. זה לא גרוע יותר - זה שונה. התאימו את הכלי לנפח.
מהו זמן האספקה לתבנית אלומיניום לעומת תבנית פלדה?
תבניות אלומיניום בדרך כלל מייצרות 2-4 שבועות. תבניות פלדה אורכות 8-16 שבועות. ההבדל הוא בזמן העיבוד ובטיפול בחום. יש לתכנן בהתאם.
איזה מהם יותר ידידותי לסביבה?
אין תשובה פשוטה. ייצור תוסף משתמש ביותר אנרגיה לחלק אך מייצר פחות פסולת. יציקה מייצרת מעט מאוד פסולת לחלק בנפח גבוה, אך כוללת את האנרגיה המוטמעת של הכלי. הבחירה הירוקה ביותר היא זו שמתאימה את הנפח לשיטה - ייצור יתר או שימוש יתר בכלי עבודה הם בזבזניים בכל מקרה.







