
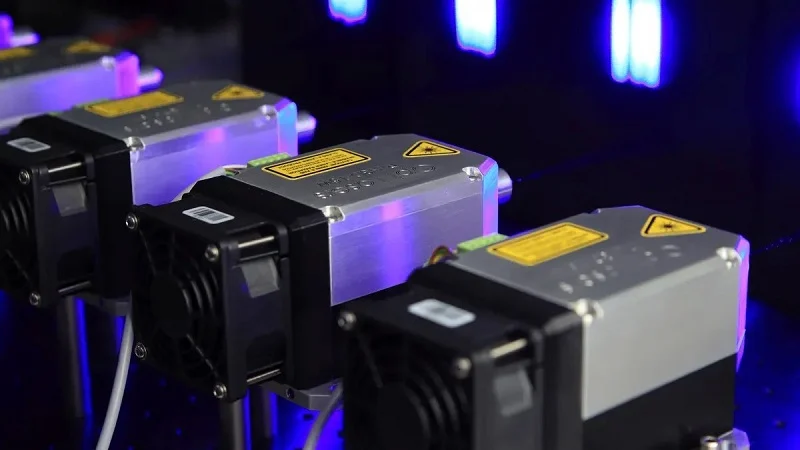
Immaginate un grande data center che gestisce milioni di richieste al secondo. All'interno di ogni switch, un piccolo modulo ottico funziona silenziosamente. Questo involucro, realizzato con cura, protegge i componenti fragili, dissipa il calore e impedisce le interferenze elettromagnetiche.
Senza un alloggiamento adeguato, i moduli ricetrasmettitori ottici si guastano. Il surriscaldamento danneggia i laser. Le interferenze elettromagnetiche corrompono i segnali. Le sollecitazioni meccaniche interrompono le connessioni. Questi guasti danneggiano i sistemi di comunicazione in fibra ottica.
Un alloggiamento adeguato consente una connettività ad alte prestazioni. Gli ingegneri scelgono tra metalli, ceramiche e leghe. Selezionano metodi di produzione come la pressofusione o la lavorazione meccanica. Abbinano gli alloggiamenti ai fattori di forma, da SFP a QSFP-DD.
Al termine, saprai come confrontare le diverse opzioni abitative in termini di prestazioni, affidabilità e costo.
Perché Alloggiamenti per moduli ottici Importanza
Tutela delle prestazioni e dell'affidabilità
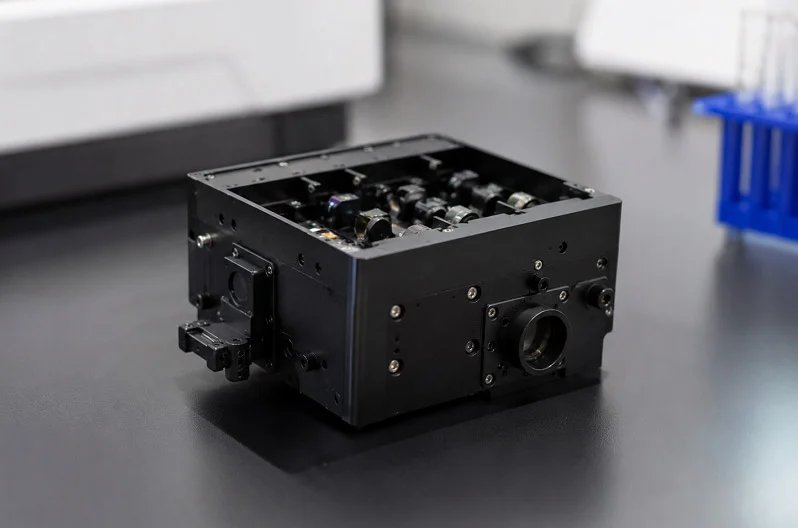
Considerate l'involucro del modulo ottico come la prima linea di difesa. Protegge le delicate parti ottiche da danni fisici. Polvere, umidità e sollecitazioni meccaniche possono danneggiare laser e fotodetettori fragili. Senza un involucro robusto, queste parti si guastano rapidamente. L'involucro contribuisce anche alla gestione del calore. Laser e processori di segnale digitale (DSP) producono molto calore. Nei data center affollati, questo calore si accumula velocemente. Se l'involucro non riesce a dissipare il calore, le prestazioni diminuiscono. Il modulo potrebbe persino spegnersi. Un buon design dell'involucro mantiene le temperature costanti. Utilizza materiali come l'alluminio per allontanare il calore dai punti più caldi. Ciò influisce direttamente sull'affidabilità. Le parti più fredde durano più a lungo e funzionano in modo più costante. Quindi l'involucro non è solo una scatola. È una parte fondamentale del percorso termico.
Abilitazione della trasmissione dati ad alta velocità
La trasmissione dati ad alta velocità richiede più di una semplice elettronica veloce. Richiede segnali puliti. Le interferenze elettromagnetiche (EMI) rappresentano un problema serio. Senza un'adeguata schermatura, le EMI corrompono i dati, causando diafonia tra i moduli vicini e compromettendo la qualità del segnale. L'involucro del modulo ottico funziona come una gabbia di Faraday, trattenendo le radiazioni elettromagnetiche all'interno del modulo e bloccando le interferenze esterne. Questo è fondamentale per i moduli ottici ad alta velocità. A velocità di 400G e 800G, anche le minime interferenze possono causare errori. L'involucro deve essere conduttivo. Le leghe di zinco e alluminio sono ideali a questo scopo, in quanto creano una schermatura continua attorno all'elettronica. La progettazione richiede inoltre un accoppiamento preciso con i connettori a gabbia. Qualsiasi fessura nell'involucro permette alle EMI di fuoriuscire. Pertanto, le tolleranze di fabbricazione sono cruciali. Un involucro ben realizzato mantiene i segnali puliti e veloci, consentendo le velocità di trasmissione dati richieste dalle reti moderne.
Funzioni principali degli alloggiamenti dei moduli ottici
Interfaccia meccanica e allineamento
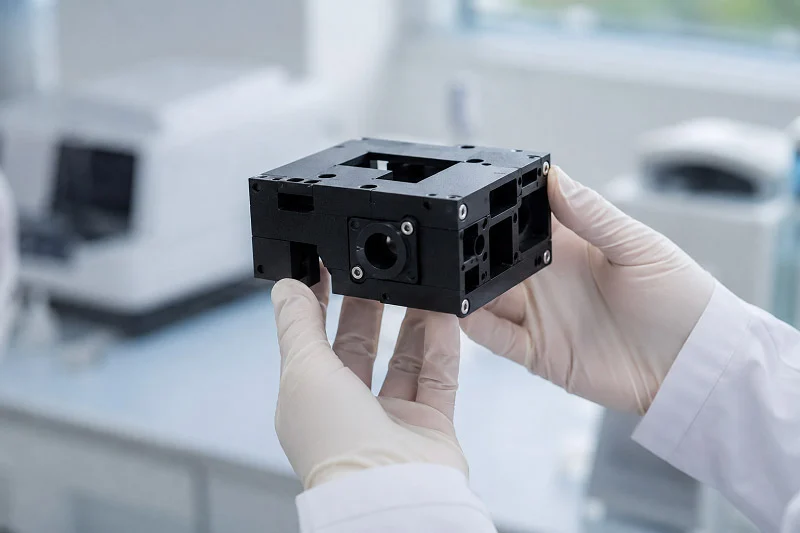
L'alloggiamento del modulo ottico deve adattarsi perfettamente al connettore a gabbia sulla scheda host. Immaginate una chiave che si inserisce in una serratura. Le dimensioni esterne dell'alloggiamento rispettano standard rigorosi, in modo che si innesti sempre correttamente. Quando si inserisce un modulo in una porta dello switch, l'alloggiamento guida il connettore elettrico in posizione. Un alloggiamento non allineato causa la piegatura dei pin o un contatto elettrico scadente. Ciò porta a guasti intermittenti difficili da diagnosticare.
Anche i dissipatori di calore dipendono da un allineamento preciso. La superficie superiore dell'alloggiamento preme contro un dissipatore di calore o un pad termico. Se l'alloggiamento presenta anche una minima deformazione, lo spazio che si crea riduce il trasferimento di calore. Il modulo si surriscalda più del previsto. Ciò riduce la durata dei componenti e può causare arresti termici. I produttori mantengono tolleranze ristrette sulle superfici di accoppiamento. Controllano anche la posizione del meccanismo di bloccaggio. Il fermo deve innestarsi saldamente ma rilasciarsi senza intoppi. Se è troppo allentato, le vibrazioni disconnettono il modulo. Se è troppo stretto, i tecnici incontrano difficoltà durante la manutenzione.
Schermatura EMI e integrità del segnale
Le interferenze elettromagnetiche rappresentano una minaccia costante per i segnali ad alta velocità. L'involucro funge da gabbia di Faraday, contenendo le radiazioni generate dall'elettronica del modulo. Blocca inoltre le interferenze esterne, impedendo che raggiungano i componenti sensibili. Materiali conduttivi come leghe di zinco o alluminio creano questa schermatura. L'intero involucro deve mantenere la continuità elettrica. Ogni giunzione, foro per vite e fessura di ventilazione diventa un potenziale punto di dispersione.
I progettisti prestano molta attenzione a questi spazi. Distanziano correttamente le viti per mantenere la schermatura continua. Aggiungono linguette a molla o guarnizioni conduttive all'apertura del connettore. Queste caratteristiche mantengono il contatto tra l'alloggiamento e la gabbia. Senza di esse, le interferenze elettromagnetiche (EMI) fuoriescono e corrompono i moduli vicini. La diafonia tra le porte adiacenti aumenta il tasso di errore di bit. A velocità di 400G, anche le perdite minime causano ritrasmissioni che rallentano la rete.
L'involucro deve assolvere contemporaneamente a molteplici funzioni. Deve garantire resistenza meccanica per cicli ripetuti di inserimento e rimozione del connettore, creare un solido percorso termico per la dissipazione del calore e contenere l'energia elettromagnetica. A volte queste funzioni sono in conflitto. Una parete più spessa migliora la schermatura ma aumenta il peso. Un maggior numero di fori di ventilazione favorisce il flusso d'aria ma crea perdite di interferenze elettromagnetiche. Una buona progettazione trova il giusto equilibrio. Tale equilibrio supporta direttamente la gestione termica mantenendo al contempo i segnali puliti. Gli ingegneri valutano attentamente ogni compromesso durante la fase di progettazione.
Materiali per gli alloggiamenti dei moduli ottici
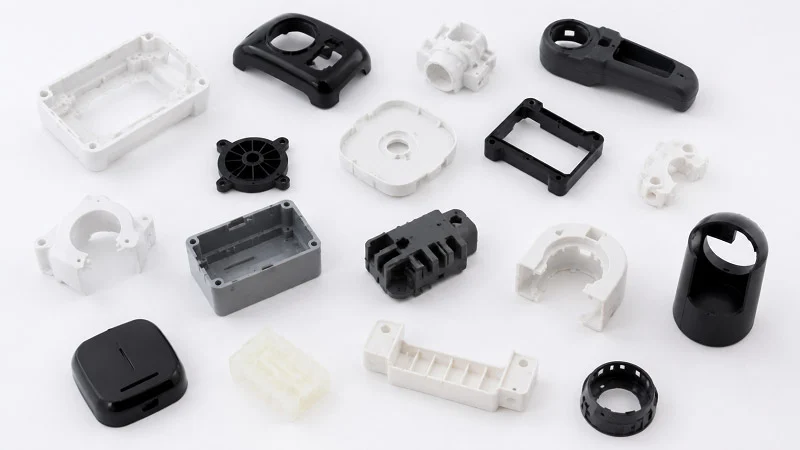
La scelta del materiale giusto per l'involucro di un modulo ottico implica un equilibrio tra calore, peso, costo e schermatura. Ogni metallo ha i suoi punti di forza. La scelta influisce sulle prestazioni del modulo e sui costi di produzione. Gli ingegneri non scelgono un materiale basandosi su un solo fattore, ma valutano tutti questi aspetti nel loro insieme.
Metalli: leghe di alluminio, zinco e rame
L'alluminio è il materiale più comunemente utilizzato per gli alloggiamenti dei moduli ottici. È leggero, una caratteristica importante nei data center affollati dove ogni grammo conta. Dissipa efficacemente il calore generato da laser e DSP. Inoltre, l'alluminio ha un costo inferiore rispetto ad altri metalli ad alte prestazioni. Per la maggior parte delle applicazioni, offre un buon equilibrio tra prestazioni e prezzo. L'alluminio è impiegato in molti tipi di moduli, dagli SFP ai QSFP-DD.
Lo zinco presenta diversi vantaggi. Una volta fuso, scorre molto facilmente. Ciò consente ai produttori di realizzare forme complesse con pareti sottili e dettagli precisi. Gli alloggiamenti in zinco sono resistenti e duri, quindi durano a lungo senza usurarsi. Inoltre, spesso costano meno dell'alluminio. Tuttavia, lo zinco ha un problema: arrugginisce facilmente. Sono necessari trattamenti superficiali come la placcatura o la verniciatura per proteggere l'alloggiamento nel tempo. Anche con questo passaggio aggiuntivo, lo zinco rimane una scelta comune per i moduli che richiedono forme dettagliate.
Le leghe di rame offrono le migliori prestazioni termiche tra i tre materiali. Il calore si propaga attraverso il rame più velocemente che attraverso l'alluminio o lo zinco. Per i moduli ad alta potenza che raggiungono temperature molto elevate, il rame è di grande aiuto. Lo svantaggio è che il rame costa di più. Inoltre, è più difficile da fondere con dettagli fini, quindi i produttori incontrano maggiori difficoltà nella realizzazione di forme complesse. Solitamente si trova il rame in moduli speciali dove il calore rappresenta il problema principale.
| Materiale | Punti di forza | Trade-off |
| Alluminio | Leggero, eccellente trasferimento di calore | Più difficile da realizzare con la pressofusione per ottenere dettagli precisi |
| Zinco | Ottima schermatura EMI, si adatta facilmente a forme complesse, resistente, a basso costo | Si arrugginisce facilmente, necessita di trattamento superficiale |
| Rame | Miglior trasferimento di calore | Costoso, difficile da pressofondere con dettagli fini |
Ceramiche e materie plastiche tecniche
I metalli sono i materiali più comuni, ma anche la ceramica e la plastica hanno importanti applicazioni. La ceramica può sopportare temperature molto alte e basse senza deteriorarsi. Inoltre, è in grado di bloccare l'elettricità, cosa che i metalli non possono fare. Queste caratteristiche rendono la ceramica adatta ad applicazioni speciali in cui sono necessari sia l'isolamento termico che quello elettrico. Lo svantaggio è rappresentato dal costo e dalla fragilità. Gli involucri in ceramica hanno un costo di produzione più elevato e possono incrinarsi sotto sforzo. Pertanto, vengono utilizzati principalmente in situazioni particolari o in cui è richiesta un'elevata affidabilità.
Le materie plastiche tecniche come LCP (polimero a cristalli liquidi) e PPS (solfuro di polifenilene) sono leggere ed economiche. Possono sopportare temperature medie in modo sufficiente per i moduli a bassa velocità. Permettono inoltre ai produttori di realizzare forme complesse stampate in grandi quantità. Lo stampaggio a iniezione con materie plastiche costa meno della pressofusione di metallo, soprattutto per grandi lotti. Tuttavia, le materie plastiche non possono eguagliare i metalli in termini di trasferimento termico o schermatura EMI. Per i moduli a 10G o 25G, questo compromesso spesso funziona. Per i moduli a 400G e superiori, le materie plastiche di solito non sono adatte.
La scelta finale del materiale dipende dalle esigenze del cliente. Il budget termico definisce il minimo: quanto calore deve dissipare l'involucro? I limiti di peso sono importanti per le apparecchiature portatili o con spazio limitato. Gli obiettivi di costo influenzano ogni decisione. Le condizioni ambientali aggiungono un ulteriore elemento da considerare. Il modulo sarà esposto a umidità, vibrazioni o variazioni di temperatura? Ogni fattore orienta la scelta in una direzione diversa. Gli ingegneri valutano tutti questi aspetti contemporaneamente prima di scegliere un materiale. Fare la scelta giusta fin dall'inizio consente di risparmiare tempo e denaro in fase di produzione.
Processi di produzione per gli alloggiamenti dei moduli ottici
Realizzare un alloggiamento significa scegliere il processo più adatto in base al volume e al materiale. Ogni metodo ha i suoi punti di forza. La scelta influisce su costi, qualità e tempi di consegna dei componenti. I tre processi principali sono la pressofusione, la lavorazione CNC e lo stampaggio a iniezione. Ognuno di essi risponde a esigenze diverse.
Pressofusione: lo standard del settore
La pressofusione è il metodo più comune per realizzare involucri metallici. Il processo consiste nell'iniettare metallo fuso in uno stampo d'acciaio ad alta pressione. Le leghe di alluminio e zinco sono le più adatte a questo scopo. Il metallo si raffredda rapidamente, formando un pezzo con dimensioni precise e una superficie liscia. La pressione garantisce che il metallo riempia ogni angolo dello stampo, creando risultati uniformi su migliaia di pezzi.
Per questi componenti, la precisione dimensionale è fondamentale. L'alloggiamento deve adattarsi perfettamente ai connettori a gabbia e ai dissipatori di calore. La pressofusione garantisce tolleranze precise. I pezzi risultano uniformi dal primo al diecimillesimo esemplare. Questa ripetibilità è difficile da eguagliare. Anche piccole variazioni nell'alloggiamento possono causare problemi di allineamento. Pertanto, il processo deve rimanere stabile per tutta la durata della produzione.
Un altro vantaggio è la finitura superficiale. I componenti pressofusi presentano una superficie esterna liscia, che facilita la dissipazione del calore dall'alloggiamento al dissipatore. Una superficie ruvida, al contrario, crea minuscole intercapedini d'aria che intrappolano il calore e riducono le prestazioni. La finitura liscia contribuisce anche alla schermatura EMI: un minor numero di intercapedini significa una minore dispersione di radiazioni. La qualità della superficie è garantita dallo stampo in acciaio lucidato, che trasferisce la sua finitura liscia a ogni singolo componente.
Il costo dipende dal volume. Lo stampo costa migliaia di dollari in anticipo. Questa è la barriera iniziale. Ma una volta pronto, ogni pezzo costa pochissimo. Per un piccolo componente come l'alloggiamento di un modulo ottico, il punto di pareggio si aggira intorno ai 400-800 pezzi. Oltre tale volume, la pressofusione è sempre più conveniente della lavorazione meccanica. Con 10,000 pezzi o più, il costo per pezzo si riduce drasticamente. L'investimento negli stampi si ripaga nel lungo periodo.
| Criteri | Lavorazione CNC | Die Casting |
| Costo degli utensili (iniziale) | Da nullo a basso | Alto |
| Costo per parte (volume elevato) | Alto | Basso |
| Intervallo di volume ideale | 0–500 parti | Oltre 10,000 parti |
| Volume di pareggio | 1–2,000 parti | ~5,000–10,000 parti |
La tabella mostra il quadro generale per i componenti di grandi dimensioni. Per gli alloggiamenti di piccole dimensioni, il punto di pareggio è inferiore. Il concetto chiave è semplice: gli alti volumi di produzione spingono verso la pressofusione. Il costo dello stampo viene ripartito su un maggior numero di componenti, rendendo ciascuno di essi più economico.
Lavorazioni meccaniche di precisione and Stampaggio a iniezione
La lavorazione CNC adotta un approccio diverso. Un utensile controllato da computer taglia l'alloggiamento da un blocco di metallo pieno. Non è necessario realizzare uno stampo. Nessun costo iniziale per gli utensili. Questo rende la lavorazione CNC ideale per piccole serie e prototipi. È possibile realizzare un singolo pezzo o una dozzina senza un grande investimento.
Anche in questo caso, il volume di produzione è un fattore determinante. Per volumi annui inferiori a 1,000 unità, la lavorazione CNC è generalmente più economica. Il costo per singolo pezzo è superiore, ma si evita la spesa per lo stampo. Anche la flessibilità rappresenta un grande vantaggio. Le modifiche al progetto sono semplici: basta aggiornare il programma e avviare la produzione di un nuovo pezzo. Gli ingegneri possono testare diversi design e leghe senza dover attendere un nuovo stampo. Questo accelera i cicli di sviluppo e riduce i rischi quando si sperimentano nuove soluzioni.
Per gli involucri in plastica, lo stampaggio a iniezione è il processo preferito. La plastica si fonde e viene iniettata in uno stampo sotto pressione. Questo processo permette di creare forme complesse con pareti sottili. Lo stampaggio a microiniezione può raggiungere spessori di parete fino a 0.1 mm, a seconda del flusso del materiale e del design del pezzo. LCP e PPS scorrono bene in stampi dettagliati, consentendo di realizzare involucri leggeri, resistenti e in grado di sopportare temperature moderate. Le pareti sottili permettono di risparmiare materiale e ridurre il peso, un aspetto fondamentale negli ambienti ad alta densità dei data center.
La scelta della giusta combinazione di materiali e processi produttivi influisce direttamente sul costo finale e sulle prestazioni. Gli ingegneri valutano questi fattori in relazione al volume e al budget del progetto. Per volumi ridotti, la lavorazione CNC è la soluzione ideale. Per volumi elevati di metallo, la pressofusione è la scelta migliore. Per volumi elevati di plastica, lo stampaggio a iniezione è la soluzione più indicata. Ogni processo ha un punto di forza ben definito. Fare la scelta giusta permette di risparmiare tempo e denaro.
Precisione nella produzione di alloggiamenti per moduli ottici.
La realizzazione di questi componenti richiede un controllo estremamente preciso di ogni singola misurazione. L'alloggiamento deve adattarsi perfettamente alla porta dello switch. Anche un piccolo errore può causare gravi problemi alla rete.
Tolleranze dimensionali e finitura superficiale
L'alloggiamento di un modulo ottico richiede tolleranze molto strette, pari a circa la metà dello spessore di un capello umano. Perché è così importante? L'alloggiamento deve allinearsi perfettamente con il connettore a gabbia. Anche un minimo disallineamento può piegare i pin o causare un cattivo contatto elettrico. Anche il dissipatore di calore deve adattarsi perfettamente. Se la superficie superiore dell'alloggiamento è troppo alta o troppo bassa, lo spazio per la dissipazione del calore aumenta. Il calore si accumula all'interno del modulo. I laser e i DSP funzionano a temperature superiori al dovuto. Le prestazioni diminuiscono.
Anche la finitura superficiale è fondamentale. Una superficie ruvida crea minuscoli spazi d'aria tra l'alloggiamento e il dissipatore di calore. L'aria intrappola il calore e rallenta il trasferimento termico. Più la superficie è ruvida, peggiore è il flusso di calore. Anche la schermatura EMI ne risente. Gli spazi vuoti sulla superficie permettono alle radiazioni elettromagnetiche di fuoriuscire, causando interferenze tra i moduli vicini. I produttori puntano a una finitura liscia. Lucidano le superfici dello stampo e controllano attentamente il processo di fusione. Questo garantisce che la superficie dell'alloggiamento sia sempre uniforme.
Metodi di controllo qualità e ispezione
È fondamentale controllare ogni alloggiamento per individuare eventuali difetti. Le macchine di misura a coordinate (CMM) sono lo strumento principale. Una CMM esegue una misurazione sull'alloggiamento in diversi punti, confrontando ogni misurazione con il modello CAD. Se un qualsiasi punto si trova al di fuori della tolleranza, l'alloggiamento viene scartato. L'ispezione con CMM permette di individuare gli errori di misurazione prima che causino problemi nella pratica.
La profilometria di superficie misura la rugosità. Un piccolo stilo scorre sulla superficie, registrando i punti più alti e quelli più bassi. I risultati indicano agli ingegneri se la superficie è sufficientemente liscia per garantire un buon contatto termico. Per gli alloggiamenti sigillati, il test di tenuta è fondamentale. L'alloggiamento viene riempito d'aria sotto pressione e un sensore verifica eventuali cali di pressione. Anche una piccola perdita può far entrare umidità o polvere, che nel tempo possono danneggiare i componenti ottici.
Questi metodi di controllo qualità assicurano che ogni alloggiamento soddisfi gli standard richiesti. La combinazione di tolleranze ristrette, superfici lisce e ispezioni accurate crea componenti affidabili. I processi di produzione devono rimanere invariati per ottenere questi risultati su larga scala.
Tipologie di alloggiamenti per moduli ottici in base al fattore di forma
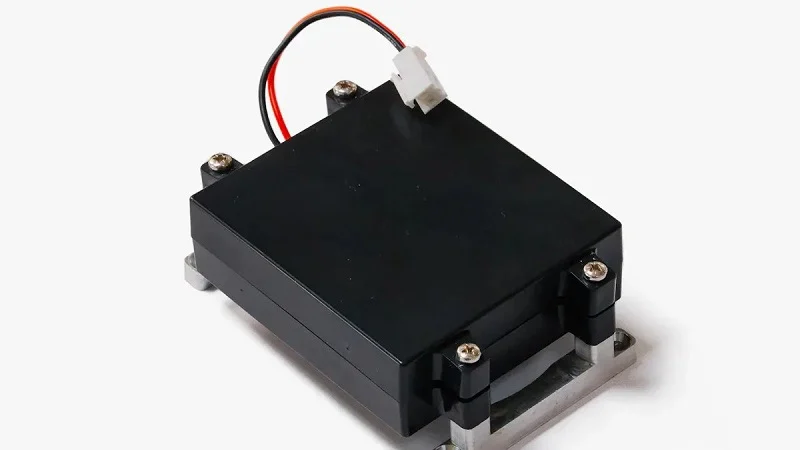
I fattori di forma indicano la forma e le dimensioni dei moduli ottici. Ciascuno di essi è conforme a un accordo multi-sorgente (MSA) che definisce le dimensioni standard. Ciò garantisce che i moduli di diverse aziende siano compatibili con le stesse porte di commutazione. Il design dell'involucro varia a seconda del fattore di forma, per soddisfare le diverse esigenze di alimentazione e dissipazione del calore.
Formato ridotto: SFP, SFP+ e SFP28
La famiglia SFP copre velocità da 1G a 25G. Questi piccoli moduli, sostituibili a caldo, si inseriscono negli alloggiamenti di switch e router. Sono ideali per collegamenti a corto raggio all'interno dei data center e per connessioni a lunga distanza tra edifici.
Gli alloggiamenti per i moduli SFP sono piccoli e leggeri. La maggior parte utilizza corpi in zinco o alluminio pressofuso. Lo zinco si presta bene alla fusione di pareti sottili, consentendo ai produttori di realizzare meccanismi di chiusura dettagliati. L'alluminio offre una migliore dissipazione del calore per i moduli SFP+ e SFP28, che tendono a scaldarsi di più. L'alloggiamento deve mantenere il connettore elettrico allineato con la gabbia. Anche un piccolo spostamento può causare problemi di segnale.
Questi moduli vengono collegati e scollegati frequentemente. I tecnici li sostituiscono durante la manutenzione o gli aggiornamenti. L'alloggiamento necessita di un fermo robusto che resista a centinaia di cicli. Le guide laterali devono rimanere lisce. Qualsiasi sbavatura o bordo ruvido rende difficile l'inserimento. La finitura superficiale è importante sia per la funzionalità che per la sensazione al tatto.
Fattori di forma ad alta densità: QSFP, QSFP-DD e OSFP
La famiglia QSFP gestisce velocità molto più elevate. QSFP supporta da 40G a 100G. QSFP-DD raddoppia la densità con file di contatti aggiuntive, raggiungendo i 400G. Anche OSFP è pensato per casi d'uso a 400G e 800G. Questi alloggiamenti più grandi hanno un ingombro maggiore e layout interni più complessi.
A queste velocità, il calore diventa la sfida maggiore. Più dati significano più consumo energetico. L'involucro deve dissipare efficacemente questo calore. I moduli QSFP-DD consumano in genere 12-15 W. I moduli OSFP per 800G richiedono 20-25 W o più. Questo consumo energetico aggiuntivo genera più calore all'interno dello stesso spazio.
I moduli 800G consumano più energia rispetto ai moduli 400G e dovrebbero essere utilizzati solo su piattaforme 400G in grado di fornire energia sufficiente e di dissipare il calore necessario per i moduli 800G.
| Fattore di forma | Intervallo di potenza tipico |
| QSFP-DD | 12-15W |
| OSFP | 20–25W+ |
L'involucro dei moduli ottici per questi componenti ad alta potenza utilizza pareti più spesse e superfici più ampie. Alcuni progetti prevedono l'aggiunta di alette sulla superficie superiore per aumentare il contatto con il flusso d'aria. Altri utilizzano inserti in rame nei punti più caldi. L'accordo MSA definisce le dimensioni esterne, ma i produttori godono di libertà entro tali limiti. Possono scegliere il materiale e la forma interna più adatti per ottimizzare i percorsi termici e il controllo delle interferenze elettromagnetiche (EMI). Questa flessibilità consente a ciascuna azienda di ottimizzare l'involucro per specifici obiettivi di prestazione.
Gestione termica negli alloggiamenti dei moduli ottici
Il calore è il problema principale per i moderni moduli ottici. Laser, fotodetettori e DSP all'interno dell'involucro generano calore. In un data center affollato, questo calore si accumula rapidamente. Senza una buona gestione termica, le temperature aumentano in fretta. Le prestazioni diminuiscono e i componenti possono guastarsi. L'involucro deve dissipare il calore da questi punti caldi.
Strategie di dissipazione del calore
La scelta dei materiali influisce direttamente sul trasferimento di calore. L'alluminio è l'opzione più comune. Conduce bene il calore e mantiene basso il peso. Per i moduli che generano più calore, le leghe di rame sono più adatte. Il calore si propaga attraverso il rame circa due volte più velocemente che attraverso l'alluminio. Il compromesso è un costo maggiore. Gli ingegneri scelgono i materiali più adatti in base al budget energetico del modulo.
Il design dell'involucro è importante tanto quanto la scelta dei materiali. Alcuni involucri presentano alette sulla superficie superiore. Queste alette aumentano l'area di contatto con l'aria in movimento. Una maggiore superficie significa una maggiore dispersione di calore. Anche i dissipatori di calore all'interno dell'involucro contribuiscono a questo processo. Essi prelevano il calore dai punti più caldi e lo distribuiscono su un'area più ampia, mantenendo così le temperature più uniformi.
L'alloggiamento deve inoltre garantire un buon percorso termico verso il dissipatore di calore del sistema. La superficie superiore deve aderire perfettamente a un pad termico o a un dissipatore. Qualsiasi fessura trattiene il calore. Per questo motivo, la superficie deve essere liscia. Anche mantenere l'altezza dell'alloggiamento esattamente corretta contribuisce al risultato.
Materiali e innovazioni per l'interfaccia termica
I materiali di interfaccia termica (TIM) riempiono i piccoli spazi tra l'alloggiamento e il dissipatore di calore. Senza di essi, le bolle d'aria bloccano il flusso di calore. I pad termici sono la scelta più comune. Sono morbidi e si adattano alla rugosità della superficie. I materiali a cambiamento di fase funzionano in modo diverso. Inizialmente sono pad solidi. Quando si riscaldano, si fondono e fluiscono in ogni spazio. Questo garantisce un contatto migliore rispetto ai pad standard.
Per i moduli ad alta potenza, gli approcci standard potrebbero non essere sufficienti. Le camere a vapore e i tubi di calore offrono una soluzione. Una camera a vapore è un contenitore piatto e sigillato con una piccola quantità di liquido al suo interno. Il calore trasforma il liquido in vapore. Il vapore si sposta verso le zone più fredde e ritorna allo stato liquido. Questo ciclo trasferisce il calore molto più velocemente rispetto al solo metallo solido.
Queste nuove idee rendono possibile la stabilità termica anche a velocità di 800G. L'involucro diventa parte attiva del sistema di raffreddamento. Non si limita a contenere i componenti, ma dissipa efficacemente il calore. Una buona gestione termica è fondamentale, dato che le velocità di trasmissione dati continuano ad aumentare. I moduli futuri richiederanno prestazioni termiche ancora migliori.
Considerazioni sulla progettazione dell'alloggiamento del modulo ottico
Compromessi tra costi e prestazioni
Il denaro influenza molte scelte relative agli alloggiamenti. Il metodo di produzione incide sul prezzo finale. La pressofusione richiede uno stampo in acciaio che costa migliaia di dollari in anticipo. Può sembrare una cifra elevata. Ma una volta pronto lo stampo, ogni singolo pezzo costa molto poco. I conti tornano quando si ha bisogno di molti alloggiamenti. Con volumi elevati, il costo dello stampo si ripartisce su migliaia di pezzi, rendendo ogni singolo pezzo economico.
La lavorazione CNC funziona in modo diverso. L'assenza di stampi significa nessun costo iniziale per gli utensili. È possibile ordinare anche solo pochi pezzi senza sprecare denaro. Tuttavia, ogni pezzo lavorato ha un costo maggiore. La macchina impiega tempo per ricavare ogni alloggiamento da un blocco solido. Questa manodopera si somma al costo totale. Per piccole serie, la lavorazione meccanica è la soluzione migliore. Per la produzione su larga scala, la pressofusione diventa la scelta più conveniente.
Anche la scelta dei materiali influisce sull'equilibrio complessivo. L'alluminio offre un buon trasferimento di calore a un prezzo ragionevole. Il rame funziona meglio ma costa di più. Lo zinco consente di realizzare forme complesse a basso costo, ma richiede un trattamento superficiale aggiuntivo. Ogni scelta comporta un compromesso. Gli ingegneri valutano attentamente questi compromessi in relazione al budget e agli obiettivi di prestazione del progetto.
Durata e affidabilità ambientale
Ogni involucro di un modulo ottico è sottoposto a condizioni estreme. I data center raggiungono temperature elevate. Le apparecchiature per esterni devono affrontare notti gelide e giornate umide. Le vibrazioni scuotono costantemente i moduli. L'involucro deve resistere a tutto ciò senza incrinarsi o deformarsi.
Il test di cicli termici è uno dei più severi. Il test Telcordia GR-468-CORE definisce lo standard per i componenti ottici. Il test sottopone gli involucri a ripetute oscillazioni di temperatura. I componenti passano da -40 °C a 70 °C o 85 °C e questo ciclo viene ripetuto fino a 1,000 volte. Ciò simula anni di utilizzo reale in un breve periodo.
| ID di prova | Requisito |
| 5.20 | Cicli termici: da -40 a 70 °C (o 85 °C) secondo MIL-STD 883, metodo 1010, da 100 a 1,000 cicli |
I test di affidabilità vanno oltre la temperatura. I test di shock termico sottopongono i componenti a improvvisi sbalzi di temperatura. I test di durata accelerata sottopongono i moduli a forti sollecitazioni per individuare i punti deboli. I test di stress meccanico verificano come gli alloggiamenti reagiscono alle vibrazioni e agli urti fisici. Questi test individuano i difetti di progettazione prima che i prodotti vengano spediti ai clienti.
Un involucro che supera questi test si guadagna la fiducia. Continua a funzionare quando la rete ne ha bisogno. Questa affidabilità conta più del risparmio di pochi centesimi per componente.
Standard per gli alloggiamenti dei moduli ottici
Specifiche MSA, IEEE e di settore
Gli accordi multi-sorgente (MSA) definiscono le regole relative all'aspetto e all'installazione dei moduli ottici. Questi accordi specificano le dimensioni meccaniche precise per ogni fattore di forma, nonché le interfacce dei connettori e i requisiti termici. Quando un'azienda progetta un nuovo modulo, si attiene agli MSA relativi al fattore di forma di destinazione. Ciò garantisce la compatibilità del prodotto con qualsiasi switch o router che rispetti lo stesso standard. Senza la conformità agli MSA, un modulo semplicemente non si adatterà all'alloggiamento. L'involucro deve corrispondere con precisione a queste dimensioni. Anche piccole deviazioni possono causare problemi di allineamento con il connettore elettrico.
Gli standard IEEE gestiscono gli aspetti elettrici e ottici. Questi standard definiscono le velocità del segnale, i livelli di potenza e i parametri di prestazione. Il design dell'involucro deve soddisfare questi requisiti. Ad esempio, un involucro per un modulo 400G necessita di una schermatura sufficiente a mantenere i segnali puliti a tali velocità. Gli standard IEEE non specificano come costruire l'involucro, ma indicano le prestazioni che il modulo finale deve raggiungere. Gli ingegneri lavorano a ritroso partendo da questi requisiti per progettare l'involucro.
Certificazioni Ambientali e di Sicurezza
Le normative ambientali regolano i materiali che possono essere utilizzati per la realizzazione degli alloggiamenti dei moduli ottici. La direttiva RoHS limita le sostanze pericolose come piombo, mercurio e cadmio. Tuttavia, esistono delle esenzioni. Ad esempio, il piombo nelle leghe di alluminio è consentito fino allo 0.4% in peso in base all'esenzione 6(b). Questo è importante perché molti alloggiamenti utilizzano la pressofusione di alluminio. L'esenzione riconosce che la rimozione totale del piombo dalle leghe di alluminio non è ancora tecnicamente fattibile. REACH è un'altra normativa che copre una gamma più ampia di sostanze chimiche e impone ai produttori di registrarne l'utilizzo.
Le certificazioni di sicurezza proteggono utenti e apparecchiature. La certificazione UL verifica la resistenza al fuoco e la sicurezza elettrica degli alloggiamenti. Un alloggiamento certificato UL ha superato test rigorosi. Questa certificazione è importante per le apparecchiature dei data center che funzionano 24 ore su 24, 7 giorni su 7. La norma ISO 9001 si concentra sulla qualità della produzione. Garantisce che lo stabilimento disponga di adeguati sistemi di gestione della qualità. Acquistando da un produttore certificato ISO 9001, si ha la certezza che vengano seguiti processi coerenti. Queste certificazioni lavorano in sinergia: proteggono l'ambiente, garantiscono la sicurezza degli utenti e assicurano che ogni alloggiamento per moduli ottici soddisfi gli stessi standard di qualità.
Tendenze future in Alloggiamenti per moduli ottici
Materiali avanzati e tecnologie di produzione
La prossima generazione di alloggiamenti utilizzerà nuovi materiali e metodi innovativi per la produzione dei componenti. I compositi avanzati combinano resistenza e leggerezza. Gestiscono bene il calore e sono molto leggeri. Questo è un vantaggio per gli switch ad alta densità, dove ogni grammo conta. La produzione additiva, o stampa 3D, apre un'ulteriore prospettiva. Permette di costruire i componenti strato per strato. Questo metodo crea canali interni complessi che la fusione tradizionale non può realizzare. Questi canali possono convogliare il liquido di raffreddamento o ospitare i tubi di calore. Anche la prototipazione diventa più rapida. Gli ingegneri possono stampare un nuovo progetto in una sola notte anziché attendere settimane per uno stampo. Questa velocità riduce i tempi di sviluppo e consente ai team di testare più idee.
Questi nuovi metodi non sostituiscono la pressofusione per le grandi produzioni. Tuttavia, cambiano il modo di pensare dei progettisti. Possono sperimentare forme audaci senza dover sostenere costi di attrezzaggio elevati. I progetti migliori vengono poi realizzati con processi tradizionali per la produzione di massa. Questa combinazione di vecchio e nuovo mantiene bassi i costi e al contempo migliora le prestazioni. La scelta dei materiali rimane fondamentale per il risultato finale. Materiali migliori significano un migliore flusso di calore e segnali più puliti.
Ottiche integrate e fattori di forma in evoluzione
La tecnologia co-confezionata per l'ottica (CPO) rappresenta una svolta epocale. Invece di moduli plug-in, i motori ottici sono integrati direttamente nel chip di commutazione. Ciò riduce la distanza e consente di risparmiare energia. Il mercato è ancora in fase iniziale. Fortune Business Insights ha stimato il valore del mercato globale della tecnologia co-confezionata a 256.2 milioni di dollari nel 2025. Questa cifra è destinata a crescere rapidamente, in quanto i data center puntano sempre più all'efficienza.
La tecnologia CPO rivoluziona completamente il concetto di alloggiamento. L'involucro del modulo ottico per CPO deve gestire il calore in uno spazio molto più ristretto. La tabella seguente illustra la differenza.
| Aspetto | Ottica co-confezionata (CPO) | Moduli collegabili |
| Vincolo spaziale | Dissipazione del calore all'interno di uno spazio più ristretto, che richiede soluzioni di raffreddamento sofisticate che consumano energia aggiuntiva. | Sono possibili strategie di gestione termica indipendenti, ma potrebbero operare in ambienti termici meno ottimali a seconda della progettazione del sistema host. |
| Accoppiamento termico | La vicinanza a circuiti integrati ASIC ad alta potenza crea punti caldi localizzati che superano gli 85 °C, degradando le prestazioni del laser; la diafonia termica tra i componenti collocati nello stesso luogo è un problema fondamentale. | Presenta difficoltà nel mantenere temperature costanti in presenza di condizioni ambientali e flussi d'aria variabili. |
| Approccio di raffreddamento | Richiede materiali innovativi per l'interfaccia termica e raffreddamento a microcanali; spesso raffreddato a liquido | I fattori di forma standard (QSFP-DD, OSFP) impongono rigidi limiti di potenza (12-15 W), costringendo all'utilizzo di dissipatori di calore e pad termici avanzati. |
Una soluzione ingegnosa permette di mantenere il laser all'esterno della confezione.
L'ELS genera luce a onda continua a una o più lunghezze d'onda e la distribuisce a più motori ottici tramite divisori ottici o multiplexer di lunghezza d'onda. Mantenere il laser esterno riduce il calore generato dal package ASIC e migliora l'affidabilità complessiva del sistema.
Questo approccio distribuisce le fonti di calore e semplifica la progettazione dell'involucro. Con l'aumento delle velocità di trasmissione dati verso 1.6 Tb/s, queste tendenze spingeranno ogni componente dell'involucro a lavorare di più. Tolleranze più strette e materiali più intelligenti distingueranno i vincitori dagli altri.
NOBLE: Produzione di alloggiamenti di precisione per moduli ottici

Le nostre capacità produttive e le nostre certificazioni
NOBLE è un'azienda cinese leader nella produzione di componenti di precisione per moduli ottici. Utilizziamo tre metodi principali per la produzione dei componenti: pressofusione, lavorazione CNC e stampaggio a iniezione. Ogni metodo ha una funzione specifica. La pressofusione è ideale per la produzione di grandi quantità di componenti metallici, garantendo risultati uniformi anche su migliaia di pezzi. La lavorazione CNC è più adatta per piccole serie o prototipi, offrendo tempi di consegna rapidi e senza la necessità di uno stampo. Lo stampaggio a iniezione permette di realizzare involucri in plastica, creando forme complesse con pareti sottili a un costo unitario contenuto.
La qualità è fondamentale in ogni fase del processo produttivo. Il nostro stabilimento è certificato per la gestione della qualità e possiede certificazioni specifiche per determinati standard qualitativi. Lo stesso approccio scrupoloso viene applicato a ogni alloggiamento per moduli ottici che realizziamo. Misuriamo le dimensioni con macchine di misura a coordinate. Verifichiamo la finitura superficiale con profilometri. Controlliamo l'assenza di perdite negli alloggiamenti sigillati. Ogni componente soddisfa gli stessi elevati standard qualitativi.
Dalla progettazione all'assemblaggio: soluzioni complete
Offriamo un servizio eccellente fin dalla prima idea di design. Supportiamo i clienti sia nella prototipazione rapida che nella produzione di massa. Il nostro team analizza il progetto del vostro alloggiamento e suggerisce modifiche che ne semplifichino la realizzazione. Piccoli accorgimenti consentono di risparmiare tempo e denaro in seguito. Ad esempio, una variazione dello spessore delle pareti potrebbe migliorare il flusso del metallo nello stampo. Oppure, la scelta di una lega diversa potrebbe ottimizzare il trasferimento di calore senza aumentare i costi. Noi individuiamo questi aspetti fin dalle prime fasi.
Il processo prosegue con l'assemblaggio. Ci occupiamo delle fasi finali che trasformano un alloggiamento in un modulo finito. Questo significa che avrete meno fornitori da gestire e una migliore comunicazione tra progettazione e produzione. Un unico team si occupa di tutto, dall'inizio alla fine, riducendo errori e ritardi.
Offriamo anche assistenza nella scelta dei materiali. La scelta influisce sulle prestazioni dell'involucro. L'alluminio garantisce un buon trasferimento di calore a un prezzo equo. Lo zinco si presta bene alla lavorazione di forme complesse. Il rame è ideale per i moduli che generano più calore. Vi aiutiamo a scegliere il materiale più adatto alle vostre esigenze. I nostri ingegneri conoscono il comportamento di ciascun materiale nello stampo e nel prodotto finito. Questa conoscenza consente ai nostri clienti di risparmiare tempo e denaro in ogni progetto.
L'involucro del modulo ottico non si limita a proteggere i componenti, ma consente di raggiungere le velocità di trasmissione dati richieste dalle reti moderne. Ogni scelta è fondamentale. I materiali selezionati influenzano il flusso di calore, la schermatura e i costi. Il processo produttivo incide sulla precisione e sul prezzo unitario. Comprendere i fattori di forma aiuta a scegliere l'involucro più adatto alla propria applicazione. La gestione termica mantiene i laser e i DSP a una temperatura ottimale per garantire prestazioni ottimali. Con l'aumento delle velocità di trasmissione dati verso 1.6 Tbps, l'innovazione nell'involucro diventa cruciale per il progresso. Nuovi materiali e metodi di raffreddamento saranno determinanti per il successo. Non lasciate queste decisioni al caso. Rivolgetevi a esperti di produzione come NOBLE. Possono aiutarvi a ottimizzare l'involucro del vostro modulo ottico in termini di prestazioni, affidabilità e facilità di produzione.
Domande frequenti sull'alloggiamento del modulo ottico
Quale materiale mantiene più fresco l'alloggiamento di un modulo ottico?
L'alluminio è la scelta standard per l'alloggiamento dei moduli ottici. Dissipa il calore dai componenti caldi senza aggiungere molto peso. Il rame è più adatto per i moduli ad alta potenza, ma costa di più. Lo zinco necessita di una placcatura aggiuntiva per prevenire la ruggine. La scelta dipende dal budget termico a disposizione.
Quando è consigliabile scegliere la pressofusione anziché la lavorazione CNC?
La pressofusione è una soluzione adatta per grandi volumi, diciamo 10,000 unità o più. Lo stampo in metallo ha un costo iniziale di migliaia di euro, ma ogni singolo alloggiamento diventa molto economico. La lavorazione CNC non prevede costi di attrezzaggio. Ogni pezzo costa di più, quindi è più indicata per piccole produzioni inferiori a 500 pezzi.
In che modo un alloggiamento QSFP-DD si differenzia da un alloggiamento SFP standard?
Gli alloggiamenti dei moduli ottici QSFP-DD sono più grandi e gestiscono una potenza maggiore, da 12 a 15 watt. Richiedono pareti più spesse e percorsi di dissipazione del calore più efficienti. Le dimensioni esterne rispettano comunque lo standard MSA. Il design interno viene modificato per gestire il calore aggiuntivo.
È possibile utilizzare involucri in plastica per moduli ottici ad alta velocità?
La plastica è adatta per i moduli a bassa velocità, dove le esigenze in termini di dissipazione del calore e schermatura dalle interferenze elettromagnetiche sono inferiori. Per i moduli ad alta velocità, la plastica non può eguagliare il metallo in termini di trasferimento termico o schermatura. Gli ingegneri scelgono il materiale in base alla velocità di rotazione richiesta.







