
La domanda di involucri di precisione per dispositivi medicali è in costante aumento e il ruolo delle soluzioni di involucri medicali realizzate con macchine a controllo numerico (CNC) è diventato più critico che mai. Monitor portatili, sistemi di imaging e strumenti chirurgici necessitano di involucri che proteggano i componenti elettronici sensibili, rispettando al contempo rigorosi standard di sicurezza. I produttori si attengono regolarmente a tolleranze critiche di ±0.0001 pollici. Come riescono a raggiungere tale precisione garantendo al contempo una rigorosa biocompatibilità e un'affidabilità a lungo termine?
La risposta risiede nella lavorazione CNC medicale avanzata , che costituisce la spina dorsale della moderna produzione di alloggiamenti medicali CNC. Questa guida illustra i processi, i materiali e le scelte di progettazione che definiscono gli alloggiamenti medicali ad alte prestazioni. Scoprirete cosa distingue un partner di produzione affidabile da uno rischioso, soprattutto in termini di uniformità, tracciabilità e conformità normativa.
Tutti i materiali utilizzati negli alloggiamenti medicali CNC devono soddisfare gli standard USP Classe VI o disporre di file master FDA. La norma ISO 10993 rimane il punto di riferimento essenziale per la valutazione della biocompatibilità, garantendo che ogni alloggiamento sia sicuro per il contatto con il paziente e per gli ambienti clinici.
Questi requisiti normativi influenzano ogni decisione di progettazione e produzione. Comprenderli vi aiuterà a valutare con sicurezza i fornitori per il vostro prossimo progetto di dispositivo. Scelte oculate in questo ambito migliorano la sicurezza, ottimizzano l'efficienza produttiva e garantiscono risultati di produzione migliori a 360 gradi.
Alloggiamenti medicali CNC: processi e applicazioni chiave
Un involucro medicale CNC ben progettato non si limita a proteggere i componenti elettronici interni, ma contribuisce anche al funzionamento affidabile del dispositivo negli ambienti ospedalieri più difficili. L'industria dei dispositivi medicali utilizza questi metodi per creare involucri che soddisfino rigorose norme di sicurezza, gestendo al contempo design complessi. Scopriamo come funziona e dove questi involucri trovano applicazione nei dispositivi medicali reali.
Perché la lavorazione CNC è essenziale per i dispositivi medici
Precisione e ripetibilità nella produzione
La produzione di dispositivi medici richiede uniformità in ogni lotto. Un alloggiamento che presenta una tolleranza di pochi millesimi di pollice può causare il disallineamento dei componenti o la rottura della tenuta. La lavorazione CNC risolve questo problema mantenendo tolleranze ristrette su ogni pezzo. Una volta impostato il programma CNC, la macchina ripete lo stesso risultato più e più volte. Questa ripetibilità è fondamentale per la produzione di dispositivi medici, dove ogni unità deve corrispondere alle stesse specifiche.
Altri metodi, come lo stampaggio a iniezione di metallo (MIL), funzionano bene per grandi volumi, ma non offrono la stessa precisione. La lavorazione CNC gestisce volumi inferiori con tolleranze molto più strette. Inoltre, consente di modificare il design quando necessario. Per gli alloggiamenti medicali realizzati con macchine CNC, questa combinazione di precisione e flessibilità rappresenta un grande vantaggio.
Personalizzazione per geometrie complesse
La lavorazione CNC per alloggiamenti medicali eccelle nella realizzazione di forme complesse. Altri metodi di produzione faticano a gestire dettagli intricati, mentre la CNC li gestisce con facilità. Servono fori precisi per il montaggio di sensori? La CNC li realizza. Servono fessure per il passaggio dei cavi o alloggiamenti per componenti elettronici? Nessun problema. Il processo gestisce tutti questi dettagli con elevata precisione.
La fresatura e tornitura CNC è un metodo comune per la realizzazione di involucri per strumenti. Combina fresatura e tornitura in un'unica fase, riducendo le operazioni di movimentazione e aumentando la precisione. Le leghe di alluminio come la 6061 e la 7075 sono molto diffuse per gli involucri di dispositivi non impiantabili. Sono leggere, resistenti e facili da lavorare, il che le rende ideali per gli involucri di apparecchiature diagnostiche e altri componenti medicali.
Applicazioni nel settore dei dispositivi medici
Alloggiamenti per apparecchiature di diagnostica e monitoraggio
Le apparecchiature diagnostiche necessitano di involucri che proteggano i componenti elettronici sensibili, consentendo al contempo un facile accesso per la manutenzione. La lavorazione CNC medicale crea questi involucri con la precisione necessaria per un montaggio perfetto. Case per monitor, pannelli di controllo e custodie per apparecchiature di diagnostica per immagini dipendono tutti dalle macchine CNC. Questo metodo permette di realizzare involucri resistenti, in grado di sopportare l'uso quotidiano in ambito medico. Molti di questi involucri necessitano anche di schermatura EMI e il processo crea le caratteristiche per gli inserti di schermatura. L'intero processo produttivo si svolge con precisione.
Contenitori per sistemi di imaging (risonanza magnetica, tomografia computerizzata)
I sistemi di imaging presentano sfide uniche. Le macchine per la risonanza magnetica richiedono componenti non magnetici e il processo utilizza materiali che soddisfano tale requisito. Il metodo produce telai, involucri per sensori e schermature di precisione per le apparecchiature di imaging. Questi componenti devono combaciare perfettamente per garantire risultati accurati. I componenti dei dispositivi medici per i sistemi di imaging spesso richiedono tolleranze ristrette e forme complesse, entrambe caratteristiche che il processo gestisce egregiamente.
Dispositivi medici portatili e palmari
I dispositivi medici portatili continuano a guadagnare popolarità. Strumenti diagnostici palmari, monitor portatili e dispositivi indossabili necessitano tutti di involucri leggeri e resistenti. Il processo CNC consente di realizzare design ergonomici che si adattano comodamente alla mano. Tali prodotti sono comuni in ambito medico. Involucri per ventilatori, coperture per componenti di respiratori e supporti per la riabilitazione traggono tutti vantaggio dalla precisione offerta da questo processo. Anche gli strumenti chirurgici si affidano a involucri lavorati a macchina per le loro impugnature e interfacce di controllo. Queste parti chirurgiche devono resistere a ripetute sterilizzazioni mantenendo inalterate forma e funzionalità. Un altro settore chiave è quello degli strumenti chirurgici che richiedono un controllo preciso e un'impugnatura ergonomica, dove le parti lavorate a macchina garantiscono una qualità costante. Le produzioni in serie di questi dispositivi beneficiano della ripetibilità del processo di lavorazione.
Lavorazione CNC Procedure per gli alloggi medici
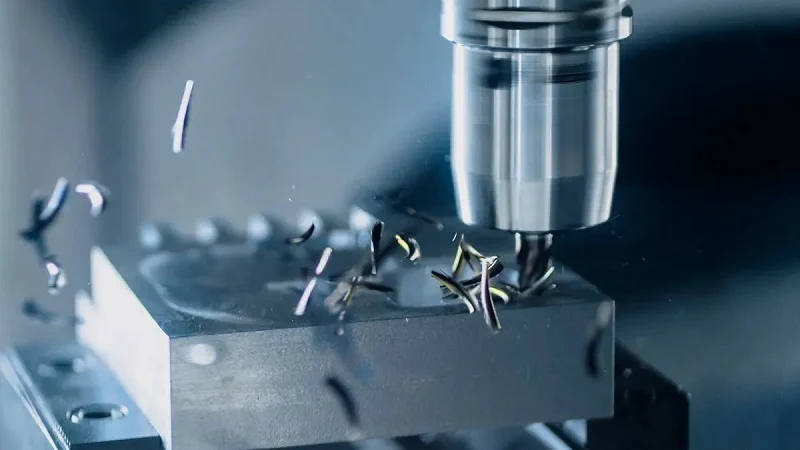
La scelta del processo di lavorazione più adatto influisce sul funzionamento degli alloggiamenti medicali. Ogni metodo ha i suoi punti di forza. La chiave è abbinare il processo alle dimensioni, alla complessità e al volume del componente. Analizziamo le opzioni principali.
Fresatura CNC per caratteristiche abitative complesse
La fresatura svolge la maggior parte del lavoro per superfici piane, cavità e dettagli. Gli utensili da taglio rotanti rimuovono il materiale da un blocco, offrendo il pieno controllo sulla forma finale.
3 assi contro Fresatura a 5 assi
La fresatura standard a 3 assi muove l'utensile lungo gli assi X, Y e Z. Funziona bene per pezzi più semplici. Per alloggiamenti medicali complessi, la fresatura a 5 assi è spesso più indicata. Una macchina a 5 assi aggiunge due assi di rotazione. Ciò consente all'utensile di raggiungere il pezzo da più angolazioni senza doverlo spostare.
Il grande vantaggio è la precisione. Con la lavorazione CNC a 5 assi, è possibile lavorare più lati in un'unica fase di lavorazione. Questo riduce al minimo le operazioni di movimentazione. Meno fasi di lavorazione significano meno possibilità di errore. Per un alloggiamento medicale lavorato a CNC con caratteristiche su diverse facce, questo rappresenta un vero e proprio punto di svolta.
Questo aspetto è fondamentale quando si lavora con materiali resistenti come il titanio. Gli alloggiamenti medicali spesso utilizzano il titanio per la sua resistenza e biocompatibilità. Tuttavia, il titanio genera molto calore durante la lavorazione. I centri di lavoro a 5 assi avanzati utilizzano un sistema di raffreddamento a flusso continuo e un controllo adattivo del percorso utensile per gestire questo calore. Prevengono la flessione dell'utensile e mantengono una finitura superficiale uniforme. Ciò garantisce una precisione ripetibile su pareti sottili e contorni complessi.
I numeri lo confermano:
| Aspetto | Specificazione | Rilevanza per gli alloggi medici |
| Tolleranza dimensionale | ±0.005 mm (±0.0002") | Garantisce un adattamento e un funzionamento precisi degli alloggiamenti degli impianti. |
| Finitura superficiale (Ra) | 0.05 micron | Favorisce la biocompatibilità e riduce i residui di usura. |
| Precisione CMM | ±0.001 mm (±0.00004") | Verifica la conformità delle dimensioni finali del componente alle specifiche. |
| Precisione della sonda di contatto durante il processo | ±0.002 mm (±0.00008") | Fornisce un monitoraggio in tempo reale per prevenire la deriva durante la lavorazione |
| Stabilità della temperatura ambientale | ± 0.5 ° C (± 1 ° F) | Previene l'espansione termica che comprometterebbe la precisione a livello di micron. |
Queste tolleranze ristrette rendono la lavorazione CNC in ambito medicale affidabile per applicazioni critiche. Ogni pezzo è identico al precedente.
Fresatura per alloggiamenti, sporgenze e punti di fissaggio
Gli alloggiamenti per dispositivi medicali necessitano di elementi interni che mantengano i componenti in posizione. Le tasche sono cavità fresate nell'alloggiamento per ospitare circuiti stampati, sensori o batterie. Una fresatrice verticale a controllo numerico (CNC) crea queste tasche con pareti pulite e precise.
Le sporgenze sono dei supporti rialzati per viti o raccordi. Offrono un punto di fissaggio robusto senza aggiungere materiale all'intero alloggiamento. I punti di montaggio seguono lo stesso principio. Sono necessari fori filettati e posizioni precise per assemblare coperchi e componenti interni. La fresatura CNC gestisce tutte queste operazioni in un unico programma. La macchina filetta i fori, taglia le scanalature e forma le piastre di montaggio nella stessa operazione. Ciò riduce le lavorazioni secondarie e mantiene tutto allineato.
tornitura CNC per componenti cilindrici
Alcuni componenti presentano simmetria rotazionale. Questi richiedono la tornitura. La tornitura CNC fa ruotare il pezzo mentre un utensile da taglio lo modella. Il risultato sono pezzi rotondi e precisi.
Lavorazione svizzera per parti piccole e complesse
La tornitura di tipo svizzero utilizza una boccola di guida per supportare il materiale esattamente nel punto di taglio. Ciò consente di lavorare pezzi molto piccoli e lunghi senza flessioni. Per i dispositivi medicali, la tornitura di tipo svizzero è un metodo di riferimento. Permette di realizzare piccoli alloggiamenti, manicotti e perni con un'eccellente finitura superficiale. Le tolleranze ristrette sono difficili da eguagliare con altri metodi. Se il vostro progetto include piccoli componenti cilindrici, la tornitura di tipo svizzero merita di essere presa seriamente in considerazione.
Tornitura per connettori e inserti
I connettori e gli inserti filettati sono componenti comuni negli alloggiamenti medicali. Queste parti necessitano di filettature precise e superfici lisce. La tornitura le produce in modo efficiente. Il processo taglia filettature esterne, scanalature e smussi in un'unica operazione. Per un alloggiamento di precisione che deve essere a tenuta stagna, tale accuratezza è fondamentale. I connettori devono adattarsi perfettamente ogni volta, senza perdite. La tornitura garantisce questa uniformità.
Tecniche avanzate: elettroerosione e taglio laser
A volte la fresatura e la tornitura non riescono a raggiungere ogni dettaglio. È qui che entrano in gioco i metodi avanzati.
Elettroerosione per angoli interni acuti
La fresatura utilizza utensili rotondi, quindi gli angoli interni presentano sempre un raggio. Tuttavia, alcuni progetti richiedono angoli vivi per una tenuta ermetica o un accoppiamento specifico. La lavorazione per elettroerosione, o EDM, utilizza scintille elettriche per erodere il materiale. Un filo sottile o un elettrodo sagomato taglia il materiale. Il risultato è un angolo interno vivo senza raggio di curvatura dell'utensile. Questo è importante per gli alloggiamenti medicali, dove ogni micron conta. L'EDM è inoltre adatta per materiali temprati difficili da fresare. Se il vostro progetto presenta caratteristiche complesse in un metallo duro, l'EDM è la soluzione ideale.
Taglio laser per elementi a parete sottile
Il taglio laser utilizza un fascio di luce focalizzato per vaporizzare il materiale. Il fascio è incredibilmente sottile, il che consente di tagliare dettagli molto fini e pareti sottili. Per gli alloggiamenti medicali, il taglio laser è ideale per prese d'aria, fori per spie luminose e contenitori a parete sottile. Il processo lascia un bordo pulito e non crea la zona termicamente alterata tipica di altri metodi, preservando così le proprietà del materiale. Per i componenti che devono essere leggeri e resistenti, il taglio laser rappresenta una scelta intelligente.
Materiali per alloggiamenti medicali CNC
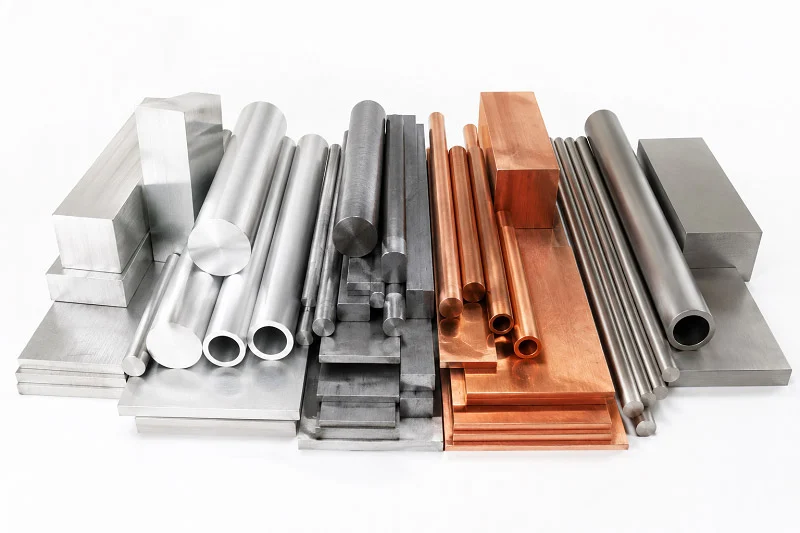
La scelta del materiale giusto per l'alloggiamento di una macchina CNC per applicazioni medicali è importante quanto il processo di lavorazione stesso. Il materiale determina resistenza, peso, costo e la capacità dell'alloggiamento di gestire la sterilizzazione. Influisce inoltre sulla biocompatibilità, che ha un impatto diretto sulla sicurezza del paziente. Analizziamo le principali opzioni e i vantaggi di ciascuna.
Metalli di grado medico
I metalli rimangono la scelta principale per gli alloggiamenti che richiedono un'elevata resistenza. Sono in grado di sopportare sollecitazioni elevate, resistono alla corrosione e sopportano cicli di pulizia ripetuti.
Acciaio inossidabile (316L, 17-4 PH) per una maggiore durata.
L'acciaio inossidabile 316L è un materiale estremamente versatile nel settore dei dispositivi medici. Resiste bene alla corrosione e si comporta egregiamente in ambienti puliti. Lo si trova in strumenti chirurgici e impianti non permanenti. Per gli involucri, il 316L offre un guscio robusto e affidabile, in grado di resistere a detergenti aggressivi.
L'acciaio inossidabile 17-4 PH va oltre. Offre elevata resistenza e durezza dopo il trattamento termico. Questo lo rende ideale per strumenti chirurgici e involucri soggetti a forte usura. Se il vostro dispositivo necessita di un involucro che non si pieghi o si deformi sotto carico, il 17-4 PH è una scelta eccellente. Entrambe le leghe si prestano perfettamente alla lavorazione CNC, garantendo tolleranze ristrette e superfici lisce.
Titanio (grado 5, grado 23) per la biocompatibilità
Il titanio si distingue per la sua biocompatibilità. La lega di grado 5, nota anche come Ti-6Al-4V, è adatta a applicazioni che richiedono un elevato carico, come nel caso di protesi d'anca e di ginocchio. Per gli involucri, offre un'estrema resistenza alla corrosione e una notevole robustezza, senza il peso dell'acciaio.
Il titanio di grado 23, o Ti-6Al-4V ELI, ha una purezza superiore. Questo lo rende la scelta migliore per i componenti critici degli impianti. Le custodie dei pacemaker e le componenti dentali utilizzano spesso titanio commercialmente puro di grado da 1 a 4. Quando nessun altro materiale offre il giusto equilibrio tra sicurezza e prestazioni, il titanio è la soluzione. La lavorazione CNC del titanio in ambito medicale richiede un controllo termico accurato, ma i risultati ripagano ampiamente lo sforzo.
Alluminio (6061, 7075) per progetti leggeri
L'alluminio offre un'elevata conduttività termica, il che lo rende perfetto per gli involucri che necessitano di dissipare il calore. Gli involucri per apparecchiature diagnostiche utilizzano spesso l'alluminio 6061 perché è leggero, resistente e facile da lavorare. L'alluminio 7075 offre una resistenza ancora maggiore per applicazioni più impegnative. I dispositivi portatili beneficiano della leggerezza dell'alluminio, che migliora l'ergonomia e il comfort dell'utente. Per gli involucri non impiantabili, l'alluminio rappresenta una scelta economicamente vantaggiosa senza compromettere la qualità.
Materie plastiche ad alte prestazioni
La plastica offre ai designer maggiore libertà in termini di forme e colori. Inoltre, pesa meno dei metalli, un aspetto importante per i dispositivi portatili.
PEEK e PEI per la resistenza alle alte temperature
Il PEEK e il PEI, noto anche come Ultem, resistono alle alte temperature senza deformarsi o incurvarsi. Questo li rende ideali per gli alloggiamenti destinati alla sterilizzazione in autoclave. Il PEEK resiste a tutti i metodi di sterilizzazione più comuni, inclusi vapore, ossido di etilene (EtO) e raggi gamma. Il PEI offre vantaggi simili con un'eccellente stabilità dimensionale. Questi materiali costano di più, ma garantiscono affidabilità dove conta. Per strumenti chirurgici riutilizzabili e vassoi per la sterilizzazione, il PEEK e il PPSU sono le scelte migliori.
ABS e policarbonato per prototipi economicamente vantaggiosi
L'ABS è un polimero opaco che accetta un numero illimitato di colori personalizzati. È resistente ed economico, il che lo rende ideale per involucri e custodie non impiantabili. Tuttavia, l'ABS non è adatto alla sterilizzazione in autoclave. Funziona al meglio con i metodi a base di ossido di etilene (EtO) o raggi gamma. Il policarbonato offre una migliore resistenza agli urti e una maggiore trasparenza. Resiste bene all'EtO e ai raggi gamma, ma ha un utilizzo limitato in autoclave. Entrambi i materiali sono perfetti durante la prototipazione, quando sono necessari test rapidi ed economici prima di avviare la produzione.
Criteri di selezione dei materiali nell'industria dei dispositivi medici
La scelta di un materiale non si basa solo sulla resistenza o sul costo. È necessario valutare diversi fattori contemporaneamente.
Biocompatibilità e compatibilità con la sterilizzazione
La norma ISO 10993 definisce gli standard per i test di biocompatibilità. I materiali devono superare i test di citotossicità, sensibilizzazione e irritazione. Il materiale deve inoltre mantenere la propria integrità dopo la sterilizzazione. La tabella seguente mostra come le plastiche più comuni reagiscono ai diversi metodi di sterilizzazione:
| Materiale | Vapore (Autoclave) | EtO | Radiazione gamma | Applicazioni tipiche per l'edilizia abitativa |
| policarbonato | Limitato | Si | Si | Alloggiamenti diagnostici, serbatoi di fluidi |
| PEEK | Si | Si | Si | Impianti, strumenti chirurgici (utilizzati anche negli alloggiamenti) |
| PPSU | Ottimo | Si | Si | Strumenti chirurgici riutilizzabili, vassoi per la sterilizzazione |
| polipropilene | Limitato | Si | Si | Componenti e contenitori monouso |
| ABS | Nodo | Si | Si | Contenitori, alloggiamenti non impiantabili |
Per gli alloggiamenti riutilizzabili che necessitano di autoclavatura, PEEK o PPSU sono la scelta ideale. Per gli alloggiamenti monouso sterilizzati con EtO o raggi gamma, policarbonato o polipropilene sono adatti.
Resistenza meccanica e resistenza all'usura
L'involucro deve proteggere i componenti elettronici sensibili da urti e vibrazioni. Metalli come l'acciaio inossidabile e il titanio offrono la massima resistenza. Le plastiche come il PEEK garantiscono una buona robustezza con un peso ridotto. Considera l'ambiente in cui verrà utilizzato il dispositivo. C'è il rischio che cada? Sarà maneggiato frequentemente? Queste risposte ti guideranno nella scelta.
Impatto sulla lavorabilità e sui tempi di consegna
Alcuni materiali si lavorano più velocemente di altri. L'alluminio si lavora rapidamente, riducendo i tempi di consegna. Il titanio richiede più tempo e maggiore attenzione. Le materie plastiche come ABS e policarbonato sono facili da lavorare, ma potrebbero necessitare di una finitura secondaria. Trovare il giusto equilibrio tra lavorabilità e prestazioni aiuta a rispettare le scadenze di produzione senza compromettere la qualità. La conformità normativa richiede la documentazione delle proprietà dei materiali e dei risultati dei test. Collaborare con un fornitore che comprenda questi requisiti permette di mantenere il progetto nei tempi previsti.
Trattamenti superficiali per alloggi medici CNC
I trattamenti superficiali non servono solo a rendere esteticamente gradevole un involucro. Influiscono sulla durata del dispositivo e sulla sua sicurezza per i pazienti. Una superficie ruvida può trattenere acqua e germi, causando ruggine e proliferazione batterica. Una superficie liscia e ben trattata, al contrario, impedisce l'accumulo di residui ed è facile da pulire. Nell'ambito della lavorazione CNC medicale, la finitura corretta può garantire una lunga durata all'involucro, evitando guasti prematuri.
Miglioramento della biocompatibilità e della resistenza alla corrosione
Passivazione ed elettrolucidatura dei metalli
Gli alloggiamenti in acciaio inossidabile necessitano di una protezione extra per evitare la formazione di ruggine. La passivazione rimuove il ferro libero e altre impurità, rendendo più resistente lo strato naturale di ossido di cromo. Questo processo non altera significativamente la superficie, ma ne migliora notevolmente la resistenza alla ruggine. L'elettrolucidatura va oltre, rimuovendo un sottilissimo strato di metallo che rende la superficie più liscia e pulita. Ciò favorisce la formazione più uniforme dello strato passivo di ossido di cromo, migliorando sia la resistenza alla ruggine che la facilità di pulizia.
| passivazione | Elettrolucidatura |
| Rimuove il ferro libero e i contaminanti | Rimuove il materiale superficiale a livello microscopico |
| Rinforza lo strato di ossido di cromo | Crea uno strato passivo più uniforme |
| Modifiche minime alla finitura superficiale | Produce una superficie più liscia e pulita |
Entrambi i metodi sono importanti per gli strumenti chirurgici e gli alloggiamenti riutilizzabili che vengono sottoposti a numerosi cicli di sterilizzazione. Mantengono il metallo resistente e riducono la probabilità di formazione di piccoli fori o crepe dovuti alla ruggine nel tempo.
Anodizzazione per alloggiamenti in alluminio
L'anodizzazione è un processo elettrochimico che ispessisce lo strato di ossido naturale presente sugli involucri in alluminio. Questo migliora la resistenza alla ruggine e rende la superficie più dura e durevole. L'anodizzazione consente inoltre di ottenere finiture colorate, utili per la personalizzazione del dispositivo e l'identificazione dell'utente. Per gli strumenti diagnostici portatili, l'alluminio anodizzato offre un involucro leggero e resistente all'usura. Il processo si integra perfettamente con le tolleranze ristrette della lavorazione CNC, preservando la precisione durante la fase di finitura.
Migliorare l'estetica e la funzionalità
Sabbiatura e verniciatura a polvere
La sabbiatura conferisce agli alloggiamenti un aspetto liscio e opaco. Elimina le sfumature di calore e le variazioni di colore dagli involucri in acciaio inossidabile saldati senza danneggiare la finitura naturale del metallo. Questo la rende ideale per componenti in cui l'aspetto è importante. La verniciatura a polvere crea uno strato resistente e caricato elettricamente che si indurisce formando una finitura robusta. È adatta per alloggiamenti di apparecchiature resistenti che affrontano condizioni difficili. Ricorda che la verniciatura a polvere aggiunge circa 0.05-0.2 mm alle dimensioni, quindi è necessario regolare i margini di lavorazione in anticipo.
Per le custodie saldate in acciaio inossidabile 304 o 316, dove l'aspetto estetico è importante, la sabbiatura rimuove la colorazione dovuta al calore senza danneggiare la finitura naturale del metallo. Le superfici sabbiate offrono inoltre uno sfondo ad alto contrasto ideale per l'incisione laser. Questo permette alle telecamere industriali e agli scanner di codici a barre di leggere codici QR e numeri di parte con una precisione quasi del 100% al primo tentativo.
Incisione laser per la tracciabilità
L'incisione laser crea marcature permanenti per codici articolo, numeri di serie e codici QR. A differenza delle etichette o dell'inchiostro, le marcature laser resistono alla sterilizzazione e ai detergenti aggressivi. Questa tracciabilità è fondamentale per il rispetto delle normative. In caso di richiamo o controllo di un dispositivo, è possibile risalire a ogni singolo involucro e al relativo lotto di produzione. Per i dispositivi medici, questo livello di tracciabilità è imprescindibile.
Post-elaborazione per la pulizia e la conformità
Pulizia e confezionamento a ultrasuoni
Dopo la lavorazione e la finitura, gli alloggiamenti necessitano di una pulizia profonda. La pulizia a ultrasuoni utilizza onde sonore ad alta frequenza per rimuovere minuscole particelle di sporco, oli e residui di materiale da ogni superficie. Questo passaggio è importante perché i contaminanti residui possono causare reazioni avverse nei pazienti. L'utilizzo di liquidi di raffreddamento biocompatibili di grado medicale durante la lavorazione contribuisce inoltre a prevenire la contaminazione. Dopo la pulizia, un buon imballaggio mantiene i componenti puliti fino al momento dell'assemblaggio.
Validazione della finitura superficiale (valori Ra)
La rugosità superficiale, detta Ra, influisce direttamente sulla resistenza di un alloggiamento alla ruggine e ai batteri. Una superficie liscia con un valore Ra inferiore a 0.8 μm è facile da pulire e riduce il rischio di infezione. Una superficie ruvida trattiene acqua e sporco, riducendo la durata dell'alloggiamento. Per le verifiche di conformità, è necessaria una prova scritta della finitura superficiale. I certificati di finitura superficiale riportano i valori Ra misurati e confermano che il componente soddisfa le specifiche. Questa documentazione supporta le verifiche di pulizia secondo la norma ISO 13485 e dimostra il controllo di qualità durante la produzione.
| Aspetto | Impatto sulla conformità | Impatto sulla longevità |
| Valori Ra | Un valore di Ra inferiore riduce l'adesione batterica, favorendo la biocompatibilità secondo la norma ISO 10993-1. | Le superfici più lisce resistono alla corrosione e all'usura, prolungando la durata dei componenti. |
| processi di pulizia | Deve essere validato per raggiungere costantemente la finitura specificata (ISO 13485) | Cicli di pulizia ripetuti causano un degrado misurabile nel tempo |
| Rivestimenti protettivi | I rivestimenti non porosi soddisfano le linee guida di pulibilità per gli alloggiamenti medicali | I rivestimenti resistenti agli agenti chimici mantengono la loro integrità anche in presenza di disinfettanti. |
Il giusto piano di trattamento superficiale coniuga biocompatibilità, durata e tracciabilità. Collaborare con un partner che conosce queste esigenze garantisce che il vostro progetto di alloggiamento medicale CNC proceda senza intoppi, ottenendo l'approvazione normativa e assicurando un'affidabilità a lungo termine.
Alloggiamenti medicali CNC: considerazioni di progettazione e produzione
Gli alloggiamenti di alta qualità nascono da una progettazione intelligente. Le scelte effettuate prima dell'inizio della lavorazione determinano i costi, i tempi di consegna e la qualità finale. Le revisioni preliminari della progettazione per la producibilità (DFM) consentono di individuare i problemi quando le modifiche sono ancora economiche. È in questa fase che prendono forma i progetti di successo per la produzione di dispositivi medici.
Progettazione per la producibilità (DFM)
Spessore della parete e angoli di tiraggio
Lo spessore delle pareti influisce sulla stabilità. Per i metalli, è consigliabile mantenere le pareti al di sopra di 0.8 mm. Per le materie plastiche, è preferibile non superare 1.5 mm. Le pareti più sottili vibrano durante la lavorazione e si deformano dopo il taglio. Uno spessore costante previene inoltre la deformazione del materiale durante il raffreddamento. Anche gli angoli di sformo sono importanti. Una leggera rastrematura sulle pareti profonde aiuta l'utensile di taglio a raggiungere il fondo senza sfregamenti. Facilita inoltre l'estrazione del pezzo se in seguito si passa allo stampaggio. Queste piccole scelte contribuiscono a rendere le lavorazioni CNC fluide e prevedibili.
Riduzione al minimo dello stress interno e della deformazione
Le cavità profonde e le fessure strette creano concentrazioni di stress. Una buona regola: limitare la profondità della cavità a circa quattro volte la larghezza della fessura. Gli angoli interni dovrebbero avere raggi leggermente maggiori del raggio dell'utensile da taglio. Gli angoli acuti costringono all'utilizzo di utensili più piccoli, che tagliano più lentamente e creano concentrazioni di stress. Standardizzate anche le dimensioni dei fori. L'utilizzo di diametri comuni come 3.0 mm per le filettature M3 riduce i cambi utensile e mantiene bassi i costi. Ogni caratteristica che non migliora le prestazioni, l'affidabilità o la sicurezza merita un secondo esame. I pezzi più semplici si lavorano più velocemente e si guastano meno frequentemente.
Tolleranze e idoneità all'assemblaggio
GD&T per interfacce critiche
Le tolleranze ristrette costano. Applicare ±0.001" ovunque aggiunge operazioni di rettifica e tempi di ispezione senza migliorare la funzionalità. Riservate questa precisione alle caratteristiche che ne hanno realmente bisogno, come le sedi dei cuscinetti, le superfici di tenuta e i perni di allineamento. Utilizzate ±0.010" per le superfici dell'alloggiamento non critiche. Un progetto di dispositivi medici ha permesso di risparmiare 18,000 dollari su una produzione di 50,000 unità semplicemente limitando le tolleranze ristrette alle caratteristiche critiche. Etichettatele come CTF (critiche per la funzionalità) sui vostri disegni in modo che i macchinisti sappiano su cosa concentrarsi.
Gestione della dilatazione termica negli alloggiamenti multimateriale
Metalli e plastiche si dilatano a velocità diverse. Un alloggiamento che si adatta perfettamente a temperatura ambiente potrebbe bloccarsi o allentarsi a temperatura corporea o durante la sterilizzazione. Analizzate le tolleranze accumulate fin dalle prime fasi. I prototipi spesso funzionano perché le parti vengono regolate singolarmente da mani esperte. Le unità di produzione non godono di questo lusso. Se il vostro progetto combina alluminio e PEEK, tenete conto dei loro diversi coefficienti di dilatazione termica nei calcoli delle tolleranze. Questo previene guasti sul campo e garantisce la correttezza della documentazione di conformità normativa.
Prototipazione vs. serie di produzione
Progettazione iterativa con prototipazione rapida
I dispositivi medici complessi richiedono in genere cinque o più iterazioni di prototipazione. Ogni ciclo dovrebbe testare un aspetto specifico: forma, adattabilità o producibilità. Iniziate con involucri stampati in 3D a bassa fedeltà, per poi passare a materiali rappresentativi della produzione. Un prototipo concettuale dal costo di 50-300 dollari può sostituire una revisione degli stampi che costa dai 5,000 ai 25,000 dollari. Questo calcolo dimostra che l'iterazione è un investimento intelligente, non un ritardo. Per la produzione di dispositivi medici, la documentazione dei test in ogni fase supporta le richieste di autorizzazione.
Scalabilità per la produzione su larga scala con qualità costante
Le assemblaggi di prototipi per la produzione confermano la geometria finale prima di avviare la produzione in serie. Queste serie costano dai 500 ai 5,000 dollari, ma convalidano completamente il processo. La progettazione dell'assemblaggio è fondamentale in questa fase. Un'azienda ha riprogettato il proprio alloggiamento con elementi auto-posizionanti e incastri a scatto. Il tempo di assemblaggio è sceso da 12 minuti a meno di 3 minuti per unità. La resa al primo tentativo è balzata dal 78% al 96%. Questo è il vantaggio di una corretta transizione dalla prototipazione alla produzione su larga scala. Collabora con un'azienda che comprende entrambi gli ambiti e la tua transizione sarà fluida.
Come NOBLE supporta le vostre esigenze di alloggi medicali CNC

Le nostre capacità produttive
Fresatura CNC, tornitura e lavorazione di precisione (tipo svizzero)
NOBLE riunisce sotto lo stesso tetto tutti i metodi di lavorazione necessari al vostro progetto. La nostra fresatura CNC modella geometrie complesse, caratteristiche intricate e contorni superficiali dettagliati per componenti di alloggiamento che richiedono tolleranze ristrette. A ciò si affianca la tornitura CNC per la realizzazione di parti cilindriche e a simmetria rotazionale come corpi di connettori e alberi. Questi componenti richiedono diametri precisi e finiture lisce, e i nostri centri di tornitura garantiscono entrambe le caratteristiche in modo costante.
Per componenti piccoli e sottili, la lavorazione CNC svizzera eccelle. Consente la produzione di alta precisione di pezzi a parete sottile con dettagli fini, risultando ideale per strumenti chirurgici e componenti medicali compatti. La nostra lavorazione CNC multiasse, inclusi i centri a 5 assi, permette di realizzare geometrie complesse con un minor numero di attrezzaggi. Ciò significa che superfici sagomate e angolazioni precise vengono riprodotte correttamente al primo tentativo.
Finitura superficiale e assemblaggio interni
Non ci limitiamo alla sola lavorazione meccanica. Le nostre opzioni di post-elaborazione e finitura includono anodizzazione, verniciatura a polvere e sabbiatura per migliorare la durata, l'aspetto e le prestazioni. Gestire internamente queste fasi significa meno passaggi di consegne, tempi di consegna più brevi e un maggiore controllo sulla qualità finale. Ci occupiamo anche dell'assemblaggio, in modo che il vostro alloggiamento medicale CNC arrivi pronto per l'integrazione.
Certificazioni e prove di qualita
Conformità alle norme ISO 9001:2015 e ISO 13485:2016
Nel settore dei dispositivi medici, la qualità non è un'opzione, ma una necessità. NOBLE possiede le certificazioni ISO 9001:2015 e ISO 13485:2016. La certificazione ISO 13485 è la più importante per i componenti dei dispositivi medici. Si tratta di un sistema di gestione della qualità progettato specificamente per la produzione di dispositivi medici. Per un fornitore di lavorazioni meccaniche, il mantenimento di questa certificazione significa che il sistema di gestione della qualità (SGQ) è stato sottoposto a verifica indipendente in base a requisiti quali tracciabilità, gestione del rischio e conformità normativa. I principali OEM la richiedono come requisito minimo per l'approvazione dei fornitori.
La differenza tra i due standard è significativa. ISO 9001 riguarda la gestione generale della qualità. ISO 13485 aggiunge la gestione obbligatoria del rischio in linea con ISO 14971, controlli di progettazione con file specifici per dispositivo, tracciabilità con registri storici del dispositivo e convalida del processo per le fasi in cui l'output non può essere completamente verificato. Richiede inoltre specifiche di pulizia documentate e sorveglianza post-vendita con gestione dei reclami.
Tracciabilità e documentazione per le verifiche
Ogni componente che lavoriamo è completamente tracciabile. Riceverete la documentazione a supporto delle vostre richieste di autorizzazione e degli audit. La lavorazione di precisione raggiunge tolleranze di ±0002" sulle caratteristiche critiche, verificate con ispezione CMM. Questo livello di accuratezza, supportato da una documentazione adeguata, garantisce un percorso di conformità chiaro e contribuisce alla sicurezza dei pazienti.
Dalla progettazione alla consegna: un partner a 360 gradi.
Supporto ingegneristico per l'ottimizzazione DFM
Il nostro team di ingegneri esamina i vostri progetti fin dalle prime fasi. Offriamo supporto completo, dalla progettazione alla produzione, inclusa l'ottimizzazione CAD e l'analisi DFM (Design for Manufacturing). Individuare i problemi di producibilità prima della lavorazione consente di risparmiare tempo e denaro. Vi aiutiamo a perfezionare lo spessore delle pareti, gli angoli di sformo e le tolleranze, in modo che i vostri componenti vengano lavorati in modo efficiente senza compromettere le prestazioni.
Gestione della catena di approvvigionamento e consegne just-in-time
In qualità di azienda leader nella produzione cinese, NOBLE coniuga un servizio eccellente con competenze di lavorazione professionali. Supportiamo i clienti nella prototipazione e nella produzione di massa efficienti. La nostra gestione della catena di fornitura garantisce la consegna puntuale dei materiali e il servizio just-in-time assicura il funzionamento continuo delle linee di produzione. Dai test di biocompatibilità al confezionamento finale, ci occupiamo di ogni dettaglio, permettendovi di concentrarvi sul lancio del vostro dispositivo sul mercato.
La lavorazione CNC offre precisione, versatilità dei materiali e ripetibilità senza pari per gli alloggiamenti medicali. Il successo dipende da un'attenta selezione del processo e dei materiali. L'alloggiamento per dispositivi di imaging in alluminio 6061-T6 ne è la prova: la validazione del prototipo ha avuto scarso valore finché la coerenza della produzione non è migliorata grazie al supporto di attrezzature specifiche e a ispezioni dedicate.
| Key Takeaway | Perchè é importante |
| Scelta del materiale | Influisce sul peso, sulla resistenza alla corrosione e sul costo. |
| Controllo di tolleranza | Una tolleranza di ±0.005 mm sulle caratteristiche critiche previene problemi di assemblaggio. |
| Finitura superficiale | La passivazione e l'anodizzazione proteggono dalla corrosione. |
Collabora con un fornitore che comprenda la conformità normativa e offra un supporto completo. Una collaborazione tempestiva con esperti come NOBLE riduce i rischi e accelera il time-to-market dei tuoi dispositivi medici. Applica questa guida al tuo prossimo progetto. Contatta NOBLE oggi stesso per una consulenza o un preventivo: il tuo dispositivo merita una qualità di produzione affidabile.
Domande frequenti sugli alloggiamenti medicali CNC
Quali caratteristiche rende un alloggiamento adatto all'uso medico?
Deve superare test di biocompatibilità come la norma ISO 10993. Il materiale deve resistere alla corrosione e ai cicli di sterilizzazione. Tolleranze ristrette proteggono i componenti elettronici sensibili. Un fornitore affidabile documenta ogni fase del processo per le verifiche normative.
Quali processi CNC sono più adatti per alloggiamenti complessi?
La fresatura a 5 assi gestisce dettagli complessi in un'unica fase di lavorazione. La tornitura svizzera crea piccoli componenti cilindrici. L'elettroerosione taglia angoli interni acuti. Il taglio laser è ideale per pareti sottili. Ciascun metodo offre la precisione richiesta dagli alloggiamenti medicali.
Come scelgo il materiale giusto?
Considera il metodo di sterilizzazione, le esigenze di resistenza e il budget. Il PEEK si presta bene all'autoclavatura. L'alluminio 6061 è leggero ed economico. L'acciaio inossidabile 316L resiste alla corrosione. Il titanio offre la migliore biocompatibilità per gli alloggiamenti medici impiantabili.
Quali certificazioni dovrebbe possedere un partner per la lavorazione CNC?
La norma ISO 13485 è lo standard principale per la produzione di dispositivi medici. La norma ISO 9001 riguarda la qualità generale. Entrambe garantiscono la tracciabilità, la convalida dei processi e la corretta documentazione per la conformità normativa.
Quanto tempo ci vuole per passare dal prototipo alla produzione?
I prototipi vengono spediti in 1-2 settimane. La produzione in serie richiede dalle 4 alle 8 settimane, a seconda della complessità e del volume. Le revisioni DFM (Design for Manufacturing) nelle prime fasi accelerano i tempi. Un partner con un reparto di finitura interno riduce ulteriormente i tempi di consegna.
Puoi aiutarci con le modifiche al design durante la produzione?
Sì. La lavorazione CNC consente regolazioni rapide senza bisogno di nuovi utensili. Valutiamo innanzitutto la fattibilità produttiva delle modifiche. Questa flessibilità è utile quando i test rivelano problemi o quando cambiano i requisiti normativi.







