
Qual è il modo migliore per costruire un involucro per apparecchiature PCR ? Dipende da quanti ne servono, dal grado di precisione richiesto, dal materiale da utilizzare e da come mantenere l'ambiente pulito. Si prevede che il mercato globale crescerà dell'8.5% ogni anno fino al 2033, poiché sempre più persone necessitano di test diagnostici. I laboratori hanno bisogno di macchine affidabili per il loro lavoro quotidiano. Collaborare con i produttori OEM e fare buone scelte di progettazione è fondamentale. Iniziare fin da subito la progettazione dell'involucro aiuta a superare i test di qualificazione. I fornitori che filtrano bene l'aria e tracciano i lotti hanno maggiori probabilità di ottenere l'approvazione. Il processo PCR richiede precisione e una pulizia rigorosa. Conoscere questi punti aiuta a scegliere la macchina PCR più adatta. Questa guida fornisce un piano chiaro per scegliere il metodo giusto, dalla progettazione all'involucro finale.
Requisiti per l'involucro delle apparecchiature PCR
Selezione dei materiali in base alla resistenza termica e chimica
Materiali termoplastici contro metalli per gli involucri delle apparecchiature PCR
La scelta del materiale giusto è fondamentale per la funzionalità dell'involucro. Le macchine per PCR generano calore durante i cicli termici. L'involucro per le apparecchiature PCR deve resistere a questo calore senza piegarsi o deformarsi. I materiali termostabilizzati mantengono la loro forma anche dopo numerosi cicli termici. Le tecnologie principali utilizzate in questo ambito sono gli stabilizzatori termici e la modifica antiurto. Questi materiali resistono alla fragilità e ai danni superficiali. La tabella seguente confronta le opzioni più comuni.
| Materiale | Proprietà di resistenza termica e chimica |
| Miscele ABS/PC | Resiste meglio al calore ed è robusto; funziona bene con le comuni salviette disinfettanti per uso sanitario. |
| policarbonato | Resistente agli urti; può incrinarsi a contatto con alcuni alcoli se le tensioni interne durante la stampatura sono elevate. |
| PPSU | Resistente al vapore, all'autoclave e alla pulizia intensiva. |
| PEEK | Ideale per applicazioni che richiedono elevata resistenza al calore; resiste molto bene agli agenti chimici. |
| Alluminio | Aiuta a diffondere il calore; è possibile utilizzare rivestimenti isolanti per rispettare i limiti di temperatura al tatto. |
| Acciaio inossidabile | Ideale dove sono necessarie elevata resistenza e sterilizzazione frequente. |
Ogni materiale ha una funzione diversa. Metalli come l'alluminio aiutano a dissipare il calore. I materiali termoplastici come il PEEK resistono agli agenti chimici. Il processo PCR richiede prestazioni costanti del materiale.
Valutazione della resistenza chimica ai reagenti di laboratorio
Nei laboratori si utilizzano detergenti e solventi aggressivi. Il materiale dell'involucro deve quindi essere resistente a tali sostanze. Le miscele di ABS/PC funzionano bene con le comuni salviette disinfettanti utilizzate in ambito sanitario. Il policarbonato richiede un'attenta lavorazione per evitare fessurazioni da stress. Il PPSU è in grado di sopportare cicli di sterilizzazione in autoclave a vapore. Il PEEK resiste molto bene agli agenti chimici aggressivi. Il materiale giusto protegge l'apparecchiatura e ne garantisce una lunga durata, con un impatto diretto sulla sensibilità e l'accuratezza dei risultati diagnostici.
Principali considerazioni di progettazione per gli involucri delle apparecchiature PCR
Strategie di gestione termica e dissipazione del calore
La cabina PCR è progettata per fornire un ambiente controllato e privo di contaminazioni per l'allestimento della reazione a catena della polimerasi, incorporando caratteristiche che riguardano sia la stabilità termica che il controllo delle particelle aerodisperse.
Le macchine PCR ad alta produttività generano più calore durante il funzionamento. L'involucro deve gestirlo efficacemente. I sistemi di controllo ambientale includono sensori di precisione che monitorano e regolano costantemente temperatura e umidità, impedendo così il deterioramento dei campioni. Una macchina PCR veloce genera ancora più calore in cicli più brevi. La progettazione dell'involucro deve tenerne conto. Una buona gestione termica mantiene costanti le prestazioni della tecnologia PCR.
Riduzione al minimo della contaminazione grazie a superfici lisce e non porose.
Il controllo della contaminazione è fondamentale per la diagnostica. L'armadio PCR rimuove il 99.99% delle particelle di dimensioni fino a 0.3 micron. La filtrazione HEPA crea una barriera sterile contro i contaminanti aerodispersi. La sterilizzazione UV a una lunghezza d'onda di 254 nm elimina efficacemente i germi. I gradienti di pressione negativa impediscono all'aria esterna di entrare nell'area di lavoro. Le superfici interne lisce non lasciano punti di contaminazione e facilitano la pulizia. L'involucro deve supportare queste caratteristiche. Ciò è essenziale per le applicazioni di diagnostica molecolare e test genetici. Anche una macchina PCR portatile necessita di questi controlli di contaminazione, che proteggono i campioni di DNA dal deterioramento.
Norme regolamentari per gli involucri delle apparecchiature mediche
Conformità ISO 13485
I produttori devono attenersi agli standard di gestione della qualità. La norma ISO 13485 disciplina i sistemi di qualità per i dispositivi medici. La conformità garantisce una qualità costante del prodotto e supporta le applicazioni di diagnostica clinica e genomica. La certificazione dimostra un impegno per la qualità. I laboratori ricercano fornitori certificati. Un partner certificato infonde fiducia nei laboratori di diagnostica che scelgono le apparecchiature.
Requisiti di sicurezza IEC 61010-2-101
La norma IEC 61010-2-101 riguarda specificamente le apparecchiature diagnostiche in vitro, inclusi i dispositivi per PCR. La norma disciplina la sicurezza elettrica, i rischi meccanici e la sicurezza termica. Per gli strumenti diagnostici è richiesta una valutazione del rischio. I test di biocompatibilità secondo la norma ISO 10993 si applicano alle guarnizioni che entrano in contatto con i campioni. La convalida della sterilizzazione garantisce che i materiali di contenimento siano adatti ai metodi più comuni. Questi requisiti tutelano gli operatori e assicurano test affidabili nei laboratori di diagnostica. La produttività dei test dipende dal funzionamento stabile delle apparecchiature. L'amplificazione del DNA richiede un controllo termico preciso. La sensibilità è fondamentale per ogni singola analisi.
Produzione di contenitori per apparecchiature PCR Processi
Esistono quattro metodi principali per realizzare involucri per macchine a ciclo termico. Ogni metodo è più adatto a esigenze diverse, come il numero di componenti necessari, il grado di precisione richiesto e la pulizia necessaria. La lavorazione CNC, la stampa 3D, lo stampaggio a iniezione e la lavorazione della lamiera hanno ciascuno i propri punti di forza. La tabella seguente mostra come questi processi si adattano alle diverse applicazioni degli involucri.
| Processo di fabbricazione | Sottoprocessi chiave | Applicazioni tipiche negli alloggiamenti per apparecchiature PCR |
| Lavorazione CNC | Taglio di alta precisione, tolleranze ristrette | Telai per strumenti, piastre di montaggio, staffe di precisione, componenti per la dissipazione del calore |
| Fabbricazione della lamiera | Taglio laser, piegatura CNC, saldatura, avvincente | Pannelli di contenimento, involucri strutturali, contenitori per apparecchiature di laboratorio |
| Stampaggio a iniezione | Progettazione dello stampo, iniezione di materiale ad alta pressione | Coperture, alloggiamenti e componenti interni ad alto volume |
| Stampa 3D | Deposizione additiva strato per strato | Prototipi, staffe personalizzate, geometrie interne complesse |
Prototipazione e processi a basso volume (lavorazione CNC e stampa 3D)
Lavorazioni CNC per tolleranze ristrette e geometrie complesse
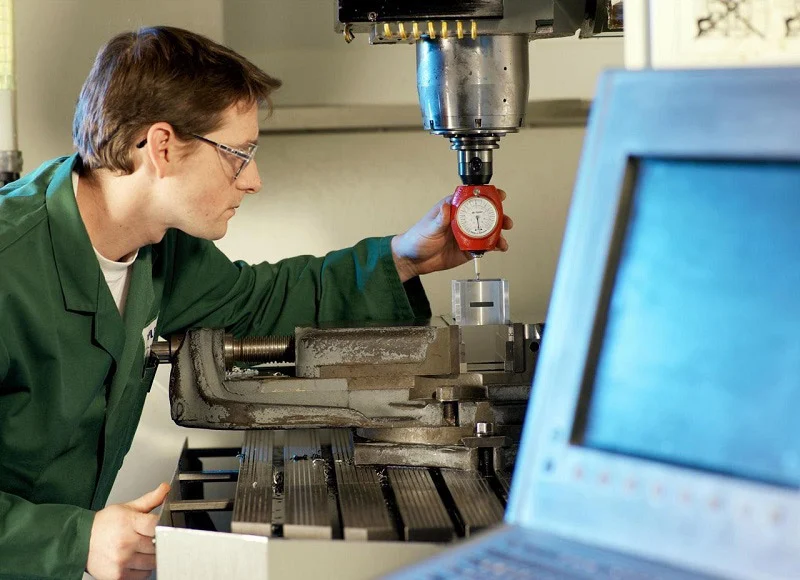
La lavorazione CNC permette di asportare materiale da blocchi solidi di alluminio, acciaio inossidabile o tecnopolimeri. Questo metodo garantisce dimensioni molto precise. Telai e piastre di montaggio per strumenti richiedono questo tipo di precisione. Anche i componenti che dissipano calore beneficiano delle tolleranze ristrette che la lavorazione CNC è in grado di raggiungere. Il processo può gestire forme complesse che altri metodi trovano difficili da realizzare. Le finiture superficiali ottenute con la lavorazione CNC soddisfano i requisiti delle camere bianche senza richiedere un lavoro aggiuntivo significativo. Per le piccole produzioni, la lavorazione CNC offre tempi di consegna rapidi e nessun costo di attrezzaggio. Ogni singolo pezzo costa di più rispetto a quelli stampati, ma non dover sostenere i costi iniziali di uno stampo rende la lavorazione CNC una buona scelta per quantitativi inferiori a poche centinaia di unità. Lo spreco di materiale è un problema, ma il riciclo dei trucioli contribuisce a ridurlo.
Stampa 3D per iterazioni rapide e design personalizzati
La stampa 3D costruisce i componenti strato per strato a partire da modelli digitali. Questa tecnologia è ideale per realizzare forme complesse impossibili da ottenere con le lavorazioni meccaniche tradizionali. Una stampante desktop tipica ha un costo compreso tra 379 e 3,440 dollari, risultando quindi accessibile per la ricerca. Altezze di strato di 0.2 mm con deviazioni inferiori a 0.2 mm rispetto al modello CAD sono adatte alla maggior parte dei prototipi. Il filamento ABS permette di realizzare componenti neri, opachi e resistenti, ideali per i test di involucri. I team di progettazione possono testare rapidamente nuove versioni, stampando i componenti aggiornati durante la notte. Questa velocità accelera notevolmente il ciclo di sviluppo. Staffe e supporti interni personalizzati beneficiano della libertà di progettazione. Tuttavia, i componenti stampati non presentano la stessa qualità superficiale dei componenti lavorati meccanicamente. Sono necessari passaggi aggiuntivi come la levigatura e la sigillatura per rendere le superfici idonee all'uso in camera bianca. Questa tecnologia è più adatta per prototipi e volumi molto bassi, non per la produzione in serie.
Produzione ad alto volume con stampaggio a iniezione
Qualità costante e basso costo unitario su larga scala
Lo stampaggio a iniezione consiste nel forzare la plastica fusa ad alta pressione all'interno di uno stampo in acciaio. Il processo permette di realizzare pezzi identici con una precisione sorprendente. Una volta costruito lo stampo, il costo per pezzo si riduce drasticamente. Volumi di produzione nell'ordine delle decine di migliaia di pezzi rendono questa la scelta più conveniente. I pezzi stampati presentano superfici lisce e non porose, resistenti alla contaminazione. Questo è fondamentale per le apparecchiature di diagnostica molecolare. La ripetibilità dello stampaggio a iniezione garantisce che ogni contenitore soddisfi le stesse specifiche. Il controllo qualità risulta più semplice, poiché le dimensioni rimangono pressoché invariate. Per le macchine PCR consolidate con design stabili, lo stampaggio a iniezione offre il miglior rapporto qualità-prezzo a lungo termine.
Considerazioni relative all'investimento iniziale per gli stampi e alla progettazione degli stessi.
Il costo iniziale degli stampi per lo stampaggio a iniezione è elevato. Gli stampi in acciaio costano decine di migliaia di dollari e richiedono settimane per essere realizzati. La progettazione dello stampo deve tenere conto degli angoli di sformo, dello spessore delle pareti e del posizionamento del punto di iniezione. Una progettazione inadeguata dello stampo può causare deformazioni, ritiri o incompletezze. La scelta del materiale influisce notevolmente sulla progettazione dello stampo. I materiali termostabilizzati per applicazioni PCR potrebbero richiedere temperature di stampaggio più elevate. Decidere di investire negli stampi richiede fiducia nella progettazione del prodotto. Le modifiche di progettazione dopo la realizzazione dello stampo sono costose. La maggior parte dei produttori completa una prototipazione accurata prima di impegnarsi nello stampaggio a iniezione. Il vantaggio deriva dai bassi costi unitari e dall'elevata produttività una volta avviata la produzione.
Lavorazione della lamiera per involucri strutturali.
Taglio, piegatura e saldatura per telai robusti
La lavorazione della lamiera inizia con fogli di metallo piani. Il taglio laser crea contorni precisi. La piegatura CNC modella il materiale in forme tridimensionali. La saldatura unisce le sezioni per un assemblaggio permanente. Questo processo crea telai robusti in grado di sopportare sollecitazioni meccaniche. L'acciaio inossidabile e l'alluminio sono materiali comunemente utilizzati. Questi materiali offrono grande durata e resistenza al calore. Gli involucri in lamiera gestiscono bene le esigenze termiche della tecnologia PCR. Il processo è adatto a volumi medi dove la realizzazione di stampi a iniezione non è conveniente. I tempi di produzione sono più brevi rispetto alla costruzione di stampi. La resistenza strutturale rende questo metodo ideale per strumenti di grandi dimensioni che necessitano di un supporto rigido.
Integrazione tra hardware e schermatura elettromagnetica
Le custodie in lamiera semplificano l'aggiunta di componenti. Rivetti e elementi di fissaggio permettono di ancorare i componenti direttamente al telaio. Il metallo stesso fornisce schermatura elettromagnetica, proteggendo i componenti elettronici sensibili dalle interferenze. Questa caratteristica è particolarmente importante per gli strumenti diagnostici che necessitano di mantenere un'elevata qualità del segnale. È possibile aggiungere guarnizioni di schermatura extra nei punti di assemblaggio. Le opzioni di finitura superficiale includono verniciatura a polvere, sabbiatura e spazzolatura. Questi trattamenti migliorano la resistenza alla corrosione e la conformità agli standard per camere bianche. La combinazione di resistenza strutturale e schermatura rende la lamiera una scelta versatile per numerose applicazioni. I dispositivi PCR portatili spesso utilizzano questo approccio per garantire la massima durata durante il trasporto.
La scelta tra questi processi dipende dal volume di produzione, dalle esigenze di precisione e dai limiti di budget. La prototipazione privilegia la stampa 3D e la lavorazione CNC. La produzione di grandi volumi richiede lo stampaggio a iniezione. Le esigenze strutturali orientano verso la lavorazione della lamiera. Molti produttori combinano i processi, utilizzando la lavorazione CNC per i componenti di precisione e la lamiera per l'involucro principale. Questo approccio ibrido bilancia costi, qualità e prestazioni. La comprensione di ciascun processo aiuta gli OEM a prendere decisioni informate per le loro specifiche esigenze di apparecchiature.
Confronto dei processi per gli alloggiamenti delle apparecchiature PCR
Costi, tempi di consegna e scalabilità
Investimento iniziale rispetto al costo per singolo pezzo per ciascun processo
Il costo di ciascun metodo influisce sulla scelta. I costi di allestimento e il costo per pezzo sono molto diversi per i quattro processi.
| Processo | Costo di installazione/attrezzaggio | Costo unitario (bassi volumi) | Costo unitario (volume elevato) |
| Stampa 3D | Minimo (nessun attrezzo) | Moderato | Moderato |
| Stampaggio a iniezione | Alto (stampo personalizzato oltre 10 dollari) | Molto alto | Molto basso |
| Lavorazione CNC | Moderato (programmazione e calendario) | Moderato | Da moderato a basso |
| Fusione/Tradizionale | Alto (stampi o matrici) | Alto | Basso |
La lavorazione della lamiera e la lavorazione CNC hanno costi di avviamento medi, dovuti a dime personalizzate e al tempo dell'operatore. La stampa 3D non richiede attrezzature. Lo stampaggio a iniezione richiede l'investimento iniziale più elevato, con uno stampo personalizzato che costa oltre 10,000 dollari prima ancora di iniziare la produzione. Questo investimento ha senso solo se si producono molti pezzi. Le produzioni a basso volume ripartiscono il costo dello stampo su pochi pezzi, quindi ogni pezzo comporta un costo di attrezzatura elevato. Le produzioni ad alto volume ripartiscono il costo su migliaia di pezzi, quindi il prezzo per pezzo si riduce notevolmente.
Tempi di consegna tipici per i prototipi rispetto alle produzioni in serie
I tempi di realizzazione dei prototipi sono ottimali per la stampa 3D. Un involucro stampato in 3D può essere spedito in pochi giorni dopo la progettazione finale. La lavorazione CNC richiede un po' più di tempo a causa della programmazione. Entrambe le tecniche evitano le settimane necessarie per la realizzazione degli stampi. Le fasi di produzione modificano le tempistiche. Lo stampaggio a iniezione richiede la progettazione dello stampo, il taglio dell'acciaio e le prove di stampaggio. Questo può richiedere diverse settimane prima della produzione su vasta scala. La lavorazione della lamiera si colloca in una posizione intermedia. Il taglio laser e la piegatura CNC richiedono tempo per la configurazione, ma poi sono rapidi. Gli OEM che pianificano un lancio devono tenere conto di queste tempistiche. Un progetto rapido per una macchina PCR con tempi stretti potrebbe iniziare con prototipi stampati in 3D. Quindi passare allo stampaggio a iniezione quando il design è stabile. Questo approccio a fasi bilancia la velocità con i costi a lungo termine.
Precisione, tolleranze e finitura superficiale
Raggiungere tolleranze ristrette con la lavorazione CNC rispetto allo stampaggio a iniezione.
La lavorazione CNC offre il controllo dimensionale più preciso tra i quattro processi. Gli utensili da taglio rimuovono il materiale con precisione ripetibile. I telai degli strumenti e le piastre di montaggio mantengono posizioni esatte. Questa precisione è fondamentale per le macchine PCR che allineano componenti ottici o elementi riscaldanti. Anche lo stampaggio a iniezione consente di ottenere tolleranze ristrette una volta che lo stampo è stato validato. Riproduce la cavità dello stampo in modo molto fedele. La variazione tra i pezzi rimane minima anche su lunghe serie di produzione. Il ritiro dello stampo rende il processo più complesso. Ogni materiale si ritira in modo diverso durante il raffreddamento. I progettisti degli stampi devono tenerne conto. La lavorazione CNC evita i problemi di ritiro. Il taglio rimuove il materiale da un blocco solido, quindi le dimensioni rimangono fedeli al modello CAD. Per allineamenti critici, la lavorazione CNC è spesso la soluzione migliore. Per la produzione di grandi volumi di pezzi con forma costante, lo stampaggio a iniezione offre una precisione simile a un costo inferiore.
Requisiti di post-elaborazione per parti stampate in 3D
I componenti stampati in 3D necessitano di ulteriori lavorazioni prima di poter essere utilizzati in una camera bianca. Le linee di stratificazione lasciano minuscole creste su ogni superficie. Queste creste intrappolano lo sporco e sono difficili da pulire. La levigatura leviga la superficie, ma richiede tempo. La sigillatura riempie i fori. La levigatura a vapore è un'altra opzione per alcuni materiali. Ogni passaggio aggiunge manodopera e costi. La superficie finale è quasi pari a quella dei componenti lavorati o stampati, ma non esattamente uguale. Per i prototipi, questo compromesso è accettabile. Per gli involucri di produzione, i passaggi aggiuntivi riducono il vantaggio economico della stampa 3D. I team di progettazione dovrebbero includere la post-elaborazione nel loro budget e nella pianificazione. Un componente stampato che necessita di molte finiture può costare di più di uno lavorato meccanicamente.
Compatibilità dei materiali e conformità normativa
Quali processi supportano al meglio i materiali conformi alla norma ISO 13485?
La certificazione ISO 13485 richiede la tracciabilità documentata dei materiali. Ogni lotto di resina o metallo deve essere tracciato dal fornitore al prodotto finito. La lavorazione CNC e lo stampaggio a iniezione gestiscono bene questo aspetto. I fornitori di materiali forniscono certificati di analisi per ogni lotto. La lavorazione della lamiera offre una tracciabilità simile per alluminio e acciaio inossidabile. La stampa 3D presenta maggiori difficoltà. Le formule delle resine variano tra i diversi fornitori e lotti. Gli standard di documentazione variano notevolmente nel settore della produzione additiva. Alcuni produttori di filamenti e resine offrono ora materiali di grado medicale con tracciabilità completa. Tuttavia, queste opzioni sono ancora limitate rispetto ai metodi tradizionali. I laboratori e i produttori di apparecchiature diagnostiche dovrebbero verificare la documentazione dei materiali prima di scegliere un processo. L'involucro dell'apparecchiatura PCR deve soddisfare gli stessi standard di qualità dello strumento al suo interno.
Certificazione dell'involucro finale per uso medico
La certificazione finale richiede più della semplice scelta del materiale giusto. L'intero involucro deve superare test di sicurezza e prestazioni. La norma IEC 61010-2-101 definisce i requisiti di sicurezza elettrica, meccanica e termica per le apparecchiature IVD. I test di biocompatibilità secondo la norma ISO 10993 si applicano a qualsiasi superficie che entri in contatto con i campioni. La convalida della sterilizzazione verifica che l'involucro resista ai comuni metodi di pulizia. Ogni processo produttivo influisce sulla certificazione in modo diverso. Lo stampaggio a iniezione produce componenti uniformi che offrono risultati prevedibili nei test. La lavorazione CNC offre la stessa uniformità per le parti metalliche. Le parti stampate in 3D richiedono una convalida aggiuntiva. L'adesione degli strati e la porosità superficiale variano tra una produzione e l'altra, rendendo la certificazione più complessa. La lavorazione della lamiera garantisce risultati robusti e ripetibili. La scelta del processo influisce direttamente sulla fluidità del processo di certificazione. Un partner con esperienza nella produzione di dispositivi medici può fornire un valido supporto in questo processo. La sua competenza riduce il rischio di test falliti e costose riprogettazioni.
Il confronto non evidenzia un unico metodo migliore. Ogni processo risponde a esigenze diverse. La prototipazione si presta meglio alla stampa 3D e alla lavorazione CNC. La produzione di grandi volumi richiede lo stampaggio a iniezione. Le esigenze strutturali indicano la necessità di una lavorazione in lamiera. Molti produttori combinano i processi per ottenere il risultato migliore. I componenti di precisione lavorati a CNC si adattano a un alloggiamento in lamiera. I coperchi stampati a iniezione proteggono l'assemblaggio. Questo approccio ibrido rende le macchine PCR più precise, mantenendo al contempo i costi sotto controllo. La sensibilità dei risultati diagnostici dipende dalla stabilità delle prestazioni dello strumento. Tale stabilità inizia con un involucro adeguato. La produttività nei laboratori dipende da macchine che funzionano in modo affidabile. I vantaggi in termini di efficienza derivano dalla scelta del percorso produttivo più appropriato. Ogni decisione, dal materiale al processo, influenza il prodotto finale. I produttori di apparecchiature originali (OEM) che comprendono questi compromessi compiono scelte migliori per le loro apparecchiature PCR.
Quadro decisionale
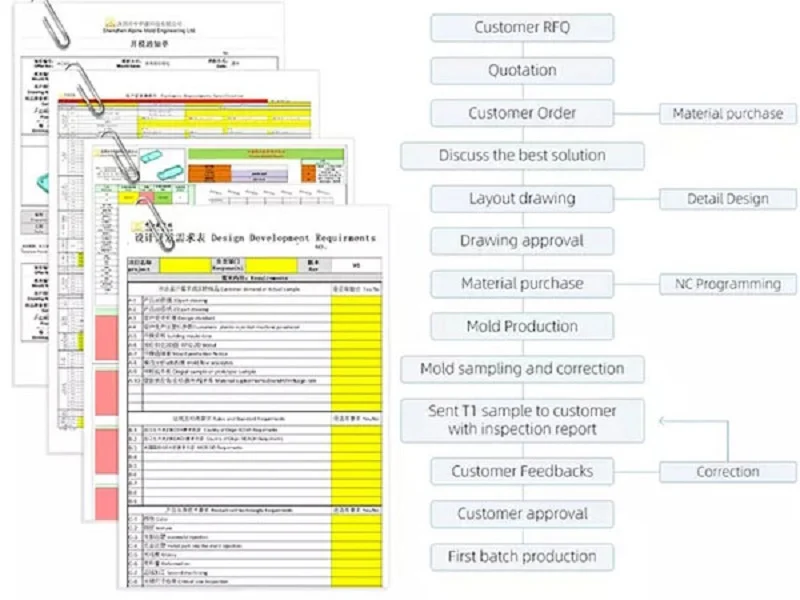
Scegliere il percorso produttivo più adatto per un involucro per apparecchiature PCR significa seguire un quadro di riferimento ben definito. La scelta dell'apparecchiatura giusta dipende dal progetto specifico. Questi tre passaggi trasformano i requisiti tecnici in una decisione concreta. Essi riguardano volume, precisione e budget. Ogni passaggio restringe le opzioni. Il risultato è una chiara strada da seguire.
Fase 1: Definisci il tuo volume di produzione
Identificazione delle soglie di volume basse, medie e alte
Il primo passo risponde a una semplice domanda: di quante unità hai bisogno? I bassi volumi comprendono prototipi e piccole serie, per i quali la stampa 3D e la lavorazione CNC sono adatte. Non richiedono grandi investimenti iniziali. I volumi medi sono indicati per la lavorazione della lamiera e le macchine CNC avanzate. Per gli alti volumi, lo stampaggio a iniezione diventa la scelta migliore. Lo stampo ha un costo iniziale elevato, ma il prezzo per pezzo si riduce notevolmente. Questo è importante per le macchine PCR utilizzate nei laboratori ad alta produttività. La produttività della linea di produzione deve essere commisurata alla domanda di test. Un sistema PCR per un laboratorio di diagnostica centrale necessita di volumi elevati, mentre un prototipo di ricerca richiede volumi bassi. Già solo questo passaggio esclude molte opzioni per qualsiasi progetto PCR. La soglia di volume non è fissa, ma varia in base alla complessità del pezzo. La chiave è calcolare il punto di pareggio, ovvero il punto in cui il costo degli stampi viene ammortizzato dal minor costo per pezzo.
Fase 2: Valutare le esigenze di precisione e complessità
Adattamento dei requisiti di geometria e tolleranza a un processo
Il secondo passaggio esamina il componente stesso. Che forma deve avere? Quanto deve essere preciso? La precisione non è un'opzione, ma una necessità per le apparecchiature PCR. L'accuratezza del ciclo termico dipende dall'accoppiamento del componente. La sensibilità del test diagnostico si basa su un allineamento stabile. La lavorazione CNC garantisce le tolleranze più strette. È la scelta migliore per le macchine PCR per i punti di montaggio critici. La stampa 3D gestisce forme interne complesse. Canali di raffreddamento e staffe personalizzate sono facili da stampare. Tuttavia, la finitura superficiale è ruvida. La post-elaborazione aggiunge tempo e costi. Lo stampaggio a iniezione offre una superficie liscia e ripetibile. È ideale per i migliori alloggiamenti per macchine PCR in produzione. La lamiera offre resistenza e schermatura elettromagnetica. Utilizzate questa guida all'acquisto di macchine PCR per abbinare la geometria al processo. Una forma complessa con tolleranze ristrette potrebbe richiedere prima la lavorazione CNC e poi lo stampaggio. Una semplice scatola richiede la lamiera. Il processo di selezione delle apparecchiature di laboratorio deve tenere conto di questi fattori. La decisione di scegliere la migliore macchina PCR inizia con l'involucro. Un'incompatibilità in questo caso porta a ritardi e costi elevati. La geometria determina la scelta del processo. Il livello di tolleranza determina il costo. Con la lavorazione CNC e lo stampaggio di precisione è possibile ottenere tolleranze ristrette, mentre la stampa 3D offre una minore accuratezza per geometrie complesse. Questa fase richiede un'attenta revisione del modello CAD.
Fase 3: Considerare il budget e le tempistiche
Bilanciare i costi degli stampi con il prezzo unitario e i tempi di immissione sul mercato.
Il terzo passo consiste nel trovare un equilibrio tra denaro e tempo. Il budget non riguarda solo il costo del singolo pezzo, ma il costo totale del progetto. Gli stampi rappresentano la spesa iniziale maggiore. Gli stampi a iniezione costano decine di migliaia di dollari. La lavorazione CNC richiede attrezzature specifiche, ma non stampi con tempi di consegna lunghi. La stampa 3D, invece, non prevede costi di attrezzaggio. Il prezzo per singolo pezzo, tuttavia, racconta una storia diversa. Grandi volumi rendono lo stampaggio a iniezione la soluzione più economica. Piccoli volumi, invece, rendono più convenienti la stampa 3D o la lavorazione CNC. Anche le tempistiche influenzano la scelta. Un progetto PCR con tempi di consegna rapidi potrebbe non prevedere lo stampaggio a iniezione, poiché la realizzazione dello stampo richiede settimane. La lavorazione CNC e la stampa 3D, invece, consentono di iniziare subito, accelerando l'immissione del prodotto sul mercato. Le aziende del settore diagnostico spesso devono rispettare scadenze ravvicinate e necessitano delle attrezzature immediatamente. Un approccio ibrido si rivela efficace: utilizzare la lavorazione CNC per il primo lotto e passare allo stampaggio a iniezione per i successivi. Questo permette di bilanciare velocità e costi a lungo termine. Un partner può aiutarvi a valutare questi compromessi. Il suo team valuterà l'intero processo, analizzando il costo dello stampo, il prezzo per singolo pezzo e i tempi di consegna, per poi fornirvi una raccomandazione chiara. Ciò riduce il rischio di prendere una decisione sbagliata.
Questi tre passaggi creano un processo ripetibile per qualsiasi progetto di contenitore. Innanzitutto, definire il volume. In secondo luogo, valutare la precisione. In terzo luogo, bilanciare budget e tempistiche. Il risultato è un percorso di produzione chiaro. Le sezioni successive mostrano esempi concreti di queste scelte in azione.
Casi di studio sulla produzione di involucri per apparecchiature PCR.
Prototipo di ricerca a basso volume realizzato con macchine CNC
Modifiche di progettazione iterative e tempi di realizzazione rapidi
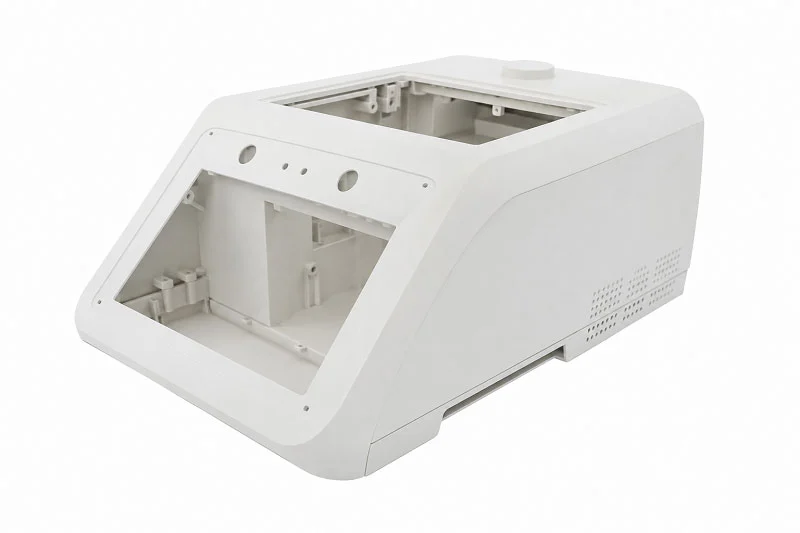
Un laboratorio di genomica universitario necessitava di un contenitore personalizzato per un nuovo prototipo di PCR. Il team aveva in programma di costruire solo un numero limitato di unità per studi di validazione. Lo stampaggio a iniezione non era una soluzione adatta a quei volumi. Il solo stampo sarebbe costato più dell'intero budget del progetto.
La lavorazione CNC si è rivelata la soluzione ideale. Il produttore ha programmato i percorsi di taglio direttamente dal modello CAD. L'assenza di investimenti in attrezzature ha permesso di modificare liberamente il progetto. La prima versione presentava problemi di spazio intorno al blocco riscaldante. Il team ha aggiornato il modello e ha ottenuto i nuovi componenti in pochi giorni. Questa rapidità si è rivelata fondamentale. Ogni modifica al progetto ha migliorato la gestione termica e l'accesso ai componenti.
L'involucro in alluminio lavorato ha inoltre garantito una dissipazione del calore naturale. Il laboratorio ha evitato di aggiungere ulteriori componenti di raffreddamento. La finitura superficiale ha soddisfatto i requisiti della camera bianca senza necessità di interventi aggiuntivi. Il progetto è passato dall'idea iniziale allo strumento funzionante in poche settimane, non in mesi. Per gli ambienti di ricerca con volumi di produzione incerti, la lavorazione CNC offre una flessibilità che altri processi non possono eguagliare.
Contenitori per macchine PCR utilizzate nella diagnostica
Stampaggio a iniezione ad alto volume per una qualità costante
Un'azienda di diagnostica si preparava a lanciare sul mercato un sistema PCR per laboratori clinici. La domanda di mercato prevedeva decine di migliaia di unità all'anno. Il volume di produzione richiedeva un processo produttivo progettato per la scalabilità e la ripetibilità.
Lo stampaggio a iniezione si è affermato come la scelta ideale. Fonti del settore indicano gli "alloggiamenti per dispositivi diagnostici" come un'applicazione comune, citando in particolare gli involucri per le macchine PCR. Lo stampaggio a microiniezione di precisione serve direttamente i mercati della diagnostica e della genomica. Il processo produce componenti identici in ogni lotto di produzione. Questa uniformità è fondamentale per la conformità normativa e la garanzia della qualità.
L'investimento iniziale per lo stampo è stato significativo. Il costo per singolo pezzo è diminuito drasticamente una volta avviata la produzione. Ogni contenitore presentava superfici lisce e non porose, resistenti alla contaminazione. I pezzi stampati soddisfacevano i requisiti di documentazione ISO 13485 con completa tracciabilità dei materiali. L'azienda ha potuto incrementare la produzione con sicurezza, sapendo che ogni unità corrispondeva al progetto validato. Per prodotti consolidati con design stabili, lo stampaggio a iniezione offre il costo totale più basso anche ad alti volumi.
Involucro di geometria complessa tramite stampa 3D
Superare i limiti di progettazione nella produzione tradizionale
Una startup che sviluppava un dispositivo PCR portatile si è trovata di fronte a una sfida unica. L'involucro richiedeva canali di raffreddamento interni che seguissero percorsi curvi attorno al modulo di rilevamento ottico. Le lavorazioni meccaniche tradizionali non permettevano di realizzare questi passaggi. Lo stampaggio a iniezione avrebbe richiesto complesse operazioni laterali e molteplici passaggi, facendo lievitare i costi degli stampi oltre ogni limite.
La stampa 3D ha risolto il problema geometrico. Il team di progettazione ha integrato canali di raffreddamento conformi direttamente nelle pareti dell'involucro. Questi canali seguivano i contorni esatti dei componenti interni. Il componente stampato combinava più pezzi lavorati separatamente in un unico elemento. I tempi di assemblaggio si sono ridotti significativamente.
Il prototipo ha dato buoni risultati nei test iniziali. La rugosità superficiale ha richiesto un post-trattamento per soddisfare gli standard della camera bianca. Il team ha applicato la levigatura a vapore e sigillato le superfici esterne. L'involucro finale ha soddisfatto i requisiti di sensibilità per il rilevamento della fluorescenza. Questo approccio si è rivelato ideale per produzioni a basso volume, dove la complessità del design supera il costo per singolo pezzo. La startup ha convalidato il proprio concetto e in seguito è passata allo stampaggio a iniezione, una volta che i volumi hanno giustificato l'investimento negli stampi.
Questi casi di studio mostrano i compromessi pratici tra i processi produttivi. Il volume di produzione è il fattore determinante. La complessità definisce le opzioni. Il budget e le tempistiche stabiliscono i limiti. Un partner produttivo offre esperienza in tutti e quattro i processi. Il suo team di ingegneri aiuta gli OEM a orientarsi con sicurezza tra queste scelte.
Affidati a NOBLE per il tuo progetto di involucro per apparecchiature PCR.

NOBLE è un'azienda leader nella lavorazione di metalli e plastica per dispositivi medicali. L'azienda supporta i clienti nella realizzazione di prototipi e nella produzione in serie con facilità. I team di ingegneri ricevono consulenza specializzata in ogni fase. NOBLE coniuga competenza tecnica e un servizio clienti efficiente. Questo approccio di squadra riduce i rischi e accelera l'immissione sul mercato dei prodotti.
Servizi completi, dalla progettazione all'assemblaggio.
Competenza nella lavorazione di metalli e materie plastiche.
NOBLE vanta una profonda competenza in numerosi settori produttivi. Il nostro team lavora con alluminio, acciaio inossidabile e plastiche resistenti. Questa duplice abilità è fondamentale per i progetti di involucri per apparecchiature PCR. Un unico partner è in grado di tagliare staffe di precisione, stampare coperture in plastica e costruire telai in lamiera. L'azienda gestisce con sicurezza anche le forme più complesse. La conoscenza dei materiali spazia tra termoplastiche e metalli adatti agli involucri per dispositivi medicali. Questa vasta gamma di competenze si traduce in un'eliminazione di inutili passaggi tra fornitori.
Un unico fornitore per lavorazioni meccaniche, stampaggio e finitura.
La produzione chiavi in mano semplifica l'intera catena di fornitura. NOBLE si occupa dell'approvvigionamento dei componenti, delle lavorazioni meccaniche, dell'assemblaggio, del collaudo e dell'imballaggio. I clienti evitano di dover gestire numerosi fornitori. NOBLE offre:
- Lavorazione CNC per telai e piastre di montaggio degli strumenti esatti
- stampaggio ad iniezione per grandi serie di alloggi con qualità costante
- Fabbricazione di lamiere per involucri robusti che bloccano le interferenze elettromagnetiche
- stampa 3D per prototipi rapidi e forme interne complesse
- Finitura superficiale come la verniciatura a polvere, la sabbiatura e la spazzolatura
Questo approccio integrato riduce i tempi di consegna ed elimina le lacune nella comunicazione. Il controllo qualità rimane costante dalla materia prima al prodotto finito.
Qualità certificata per l'industria dei dispositivi medici
Certificazione del sistema di gestione della qualità
La certificazione dimostra un reale impegno per la qualità. NOBLE possiede certificazioni per i sistemi di gestione della qualità, garantendo un rigoroso controllo dei processi. Queste certificazioni richiedono sistemi scritti per il monitoraggio, il controllo dei rischi, le verifiche dei processi e la tenuta dei registri. I laboratori di diagnostica e gli OEM possono contare sulla certezza che ogni contenitore soddisfi gli standard stabiliti. Il sistema di qualità supporta le approvazioni FDA e di altri enti regolatori.
Controllo qualità rigoroso e tracciabilità
Ogni lotto di materiale viene tracciato dal fornitore al prodotto finito. Ogni lotto di resina o metallo è accompagnato da un certificato di analisi. Questa tracciabilità è fondamentale per le macchine PCR utilizzate in ambito clinico. L'azienda adotta rigorosi sistemi di controllo qualità per individuare le unità non conformi. I controlli di processo garantiscono risultati ripetibili in tutte le fasi di produzione. Questa documentazione semplifica la certificazione del dispositivo medico finale.
Come iniziare il progetto di contenimento per la tua apparecchiatura PCR
Processo di revisione della progettazione per la produzione (DFM)
Il processo inizia con una revisione della progettazione per la produzione (Design for Manufacturing). Gli ingegneri di NOBLE esaminano il modello CAD per individuare potenziali problemi. Verificano gli angoli di sformo, lo spessore delle pareti, il posizionamento dei punti di iniezione e i limiti di tolleranza. Questa revisione permette di individuare i problemi prima di investire nella realizzazione degli stampi. Il nostro team fornisce un feedback utile sulla scelta dei materiali e dei processi. I clienti ricevono consigli chiari in base al volume e al budget. Questa collaborazione iniziale previene costose correzioni successive.
Contattare il team di ingegneri per una consulenza sul progetto.
Avviare un progetto richiede un solo semplice passo. Contatta il team di ingegneri di NOBLE con i tuoi file di progettazione e le tue esigenze. Il nostro team ti invierà un preventivo dettagliato e un piano di produzione. Selezioneranno il processo più adatto alla tua situazione. Che tu abbia bisogno di un singolo prototipo o di una produzione in serie, NOBLE è in grado di soddisfare le tue esigenze. La combinazione di certificazioni, competenze complete e know-how ingegneristico la rende un partner affidabile per la produzione di contenitori per apparecchiature PCR. Laboratori e aziende di diagnostica di tutto il mondo si affidano a questo team per contenitori affidabili e conformi alle normative.
La scelta del processo produttivo più adatto per un involucro per apparecchiature PCR dipende da volume, precisione, materiale, controllo della contaminazione e requisiti normativi. Non esiste un unico metodo valido per ogni progetto. Iniziate analizzando i materiali gestiti dai laboratori. Definite cosa necessita di protezione: il campione, l'operatore o entrambi. Mappate il flusso di lavoro e la disposizione degli ambienti. Verificate tempestivamente le esigenze di manutenzione e certificazione. Confrontate i preventivi solo dopo aver accertato la compatibilità con l'applicazione. Questo approccio strutturato riduce i rischi. Un partner di produzione esperto apporta competenze in tutti i processi. Una revisione del Design for Manufacturing (DEM) individua i problemi prima dell'inizio della realizzazione degli stampi. Il nostro team vi guiderà verso l'involucro per apparecchiature PCR più adatto alle vostre esigenze. Contattate oggi stesso un partner di produzione per discutere del vostro progetto di involucro per apparecchiature PCR e ricevere una consulenza esperta sulla scelta del processo più appropriato.
FAQ
Qual è il processo di produzione migliore per un involucro per apparecchiature PCR?
Non esiste un unico processo adatto a ogni progetto. Il volume di produzione è il fattore determinante. Per le produzioni a basso volume, la lavorazione CNC o la stampa 3D sono indicate. La produzione ad alto volume richiede lo stampaggio a iniezione. La lavorazione della lamiera è ideale per le strutture portanti. Ogni metodo offre vantaggi specifici a seconda delle esigenze.
Come posso scegliere tra lavorazione CNC e stampaggio a iniezione?
La lavorazione CNC è ideale per piccoli volumi, inferiori a poche centinaia di unità. Non richiede investimenti in attrezzature. Lo stampaggio a iniezione necessita di stampi costosi, ma offre costi unitari molto bassi su larga scala. Prima di scegliere, valutate il budget complessivo e le tempistiche del progetto.
Quali materiali sono più adatti per gli involucri delle apparecchiature PCR?
Le miscele di ABS/PC resistono al calore e ai comuni detergenti. Il policarbonato offre resistenza agli urti ma richiede un'attenta lavorazione. Il PEEK resiste agli agenti chimici aggressivi. L'alluminio distribuisce il calore in modo efficace. L'acciaio inossidabile garantisce durata nel tempo per sterilizzazioni frequenti. La scelta del materiale dipende dalle specifiche esigenze termiche e chimiche.
Come posso assicurarmi che l'involucro della mia apparecchiatura PCR sia conforme agli standard ISO 13485?
Collabora con un produttore certificato. La norma ISO 13485 richiede la tracciabilità documentata dei materiali, dal fornitore al prodotto finito. Il tuo partner deve fornire certificati di analisi per ogni lotto di materiale. Scegli un fornitore con sistemi di gestione della qualità e procedure di tracciabilità consolidati.
Quali sono i tempi di consegna tipici per un prototipo di contenitore?
La stampa 3D consente di ottenere i pezzi entro pochi giorni dall'approvazione del progetto finale. La lavorazione CNC richiede tempi leggermente più lunghi a causa della programmazione e della configurazione. Entrambe le soluzioni evitano le settimane necessarie per la realizzazione di stampi a iniezione. Le tempistiche di prototipazione dipendono dalla complessità del pezzo e dai requisiti di finitura superficiale.
Posso combinare diversi processi di produzione?
Sì. Molti produttori utilizzano approcci ibridi. Componenti di precisione lavorati a CNC si inseriscono all'interno di alloggiamenti in lamiera. Coperchi stampati a iniezione proteggono l'assemblaggio. Questa strategia bilancia costi, qualità e prestazioni. Un partner di produzione qualificato può consigliare la combinazione migliore per il vostro progetto.
In che modo il controllo della contaminazione influisce sulla progettazione degli involucri per le apparecchiature PCR?
Le apparecchiature per PCR richiedono superfici lisce e non porose. Queste superfici resistono alla contaminazione e si puliscono facilmente. Gli interni senza giunture non lasciano spazi in cui le particelle possano accumularsi. La filtrazione HEPA e la sterilizzazione UV necessitano di una corretta integrazione con l'involucro. Le scelte progettuali hanno un impatto diretto sull'accuratezza diagnostica nei laboratori clinici.
Quali certificazioni dovrei cercare in un partner di produzione?
Cerca produttori in possesso di certificazioni del sistema di gestione della qualità e conformi agli standard di sicurezza applicabili, come la norma IEC 61010-2-101. Questi standard riguardano la gestione della qualità e la sicurezza dei dispositivi medici. Un partner certificato garantisce un iter di approvazione normativa senza intoppi per il tuo prodotto finale.







