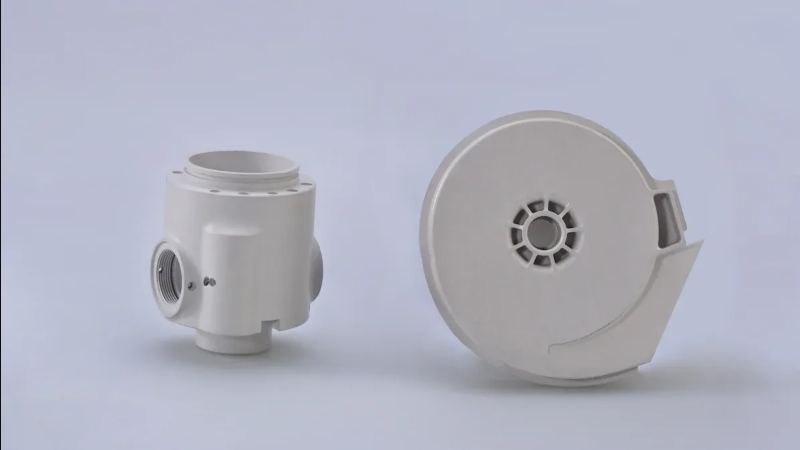
Lo stampaggio a iniezione trasforma la plastica grezza in forme precise. Questo avviene spingendo la plastica fusa all'interno di uno stampo. Questi componenti si trovano in molti oggetti di uso quotidiano, come automobili e strumenti medicali. Questo processo è importante perché contribuisce a velocizzare la produzione di molti articoli.
| Metrico | Valore |
|---|---|
| Valore di mercato nel 2023 | $191.0 miliardi |
| Valore stimato nel 2024 | $192.7 miliardi |
| Valore previsto nel 2029 | $235.7 miliardi |
Lo stampaggio a iniezione è in crescita grazie alle nuove tecnologie. L'automazione e i materiali migliori contribuiscono al suo miglioramento. Questo permette alle fabbriche di lavorare in modo efficiente e di creare nuovi prodotti. Imparare i principi dello stampaggio a iniezione ti aiuta a progettare e realizzare oggetti migliori.
Nozioni fondamentali sullo stampaggio a iniezione
- Lo stampaggio a iniezione fonde la plastica e le dà la forma di pezzi precisi in modo rapido e con pochissimi sprechi.
- Ci sono quattro fasi principali: bloccaggio, iniezione, raffreddamento ed espulsione.
- Controllando temperatura, pressione e tempo di ciclo, i pezzi risultano migliori e presentano meno problemi.
- Lo stampaggio a iniezione consente di risparmiare denaro per gli ordini di grandi dimensioni perché, una volta realizzato lo stampo, ogni singolo pezzo costa meno.
- È possibile scegliere tra diverse materie plastiche e design per realizzare oggetti resistenti, flessibili e sicuri.
- Una buona progettazione e cura degli stampi prevengono problemi come deformazioni, ritiri e bave.
- Attenti controlli di qualità e rigorose norme di sicurezza contribuiscono a garantire che i componenti siano sempre sicuri e funzionino correttamente.
- Lo stampaggio a iniezione è ampiamente utilizzato nel settore automobilistico, elettronico, degli strumenti medicali e degli imballaggi.
Panoramica
Definizione
Lo stampaggio a iniezione è un metodo per realizzare oggetti in plastica. Si riscaldano dei granuli di plastica fino a farli fondere. La plastica fusa viene iniettata in uno stampo ad alta pressione. Una vite all'interno del cilindro miscela e spinge la plastica. Lo stampo è realizzato in acciaio o alluminio. La plastica si raffredda e si solidifica all'interno dello stampo, ottenendo così la forma desiderata. Con questo metodo è possibile realizzare pezzi di piccole o grandi dimensioni. Alcuni stampi consentono di produrre molti pezzi contemporaneamente. È possibile regolare parametri come pressione e temperatura, garantendo così la perfetta riuscita di ogni pezzo. Le fabbriche utilizzano questo metodo per produrre componenti in plastica identici tra loro.
Importanza
I componenti stampati a iniezione si trovano in molti ambiti, dalle automobili agli ospedali. Questo processo permette di produrre grandi quantità di pezzi rapidamente e con pochi scarti. Le fabbriche lo apprezzano perché consente di risparmiare tempo e denaro. Migliorando il processo, si risparmia ancora di più, ottenendo inoltre una maggiore quantità di pezzi e una qualità superiore. Consultate questa tabella per scoprire i vantaggi:
| Metrico | Stampaggio a iniezione della concorrenza | Stampaggio a iniezione di materie plastiche |
|---|---|---|
| Investimento iniziale | $245,000 | $245,000 |
| Durata dello scatto (milioni) | 1 | 2 |
| Numero totale di pezzi (milioni) | 16 | 16 |
| Costo per pezzo | $0.050 | $0.055 |
| Entrate generate | $800,000 | $880,000 |
| Profitto | $1,600,000 | $1,760,000 |
| Ulteriori risparmi | $245,000 | $0 |
| Rendimento totale | $1,845,000 | $1,760,000 |
| Vantaggi extra | $0 | $85,000 |
Migliorare lo stampaggio a iniezione significa produrre più pezzi e guadagnare di più. L'utilizzo di stampi robusti e impostazioni precise è fondamentale. In questo modo si sfrutta al massimo ogni stampo e si riducono i tempi di inattività dovuti a guasti alle macchine.
Storia
Lo stampaggio a iniezione ha una lunga storia. Le sue origini risalgono alla fine del XIX secolo. Il processo è migliorato con l'introduzione di nuove macchine. Nel 1968, Milacron realizzò la sua terza pressa a iniezione, ancora oggi in funzione. È esposta come parte integrante della storia aziendale. I vecchi registri degli ordini e delle riparazioni ne testimoniano l'importanza. Aziende come Milacron hanno contribuito a definire le regole del settore. Con il miglioramento delle macchine, lo stampaggio a iniezione è diventato più veloce e preciso. Oggi rappresenta un elemento fondamentale nella produzione di numerosi oggetti.
Principi dello stampaggio a iniezione
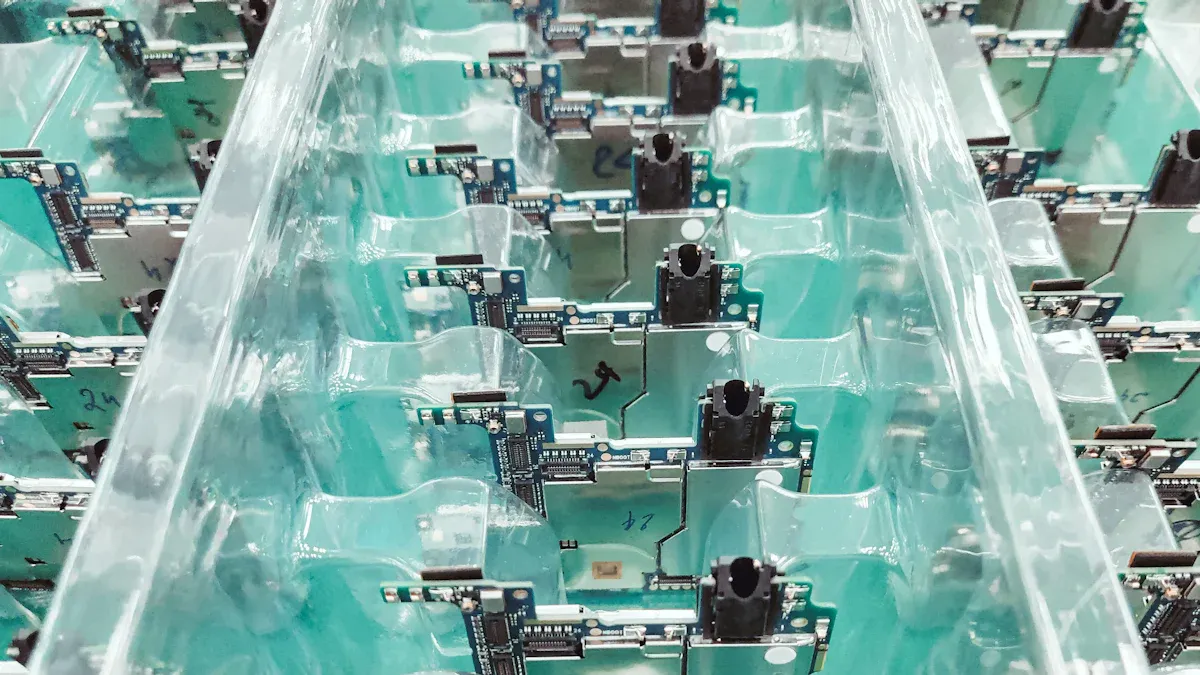
Comprendere i principi dello stampaggio a iniezione è fondamentale per realizzare componenti in plastica di alta qualità. È necessario conoscere ogni fase del processo, i principali componenti della macchina e come i parametri di processo influenzano i risultati.
Panoramica del processo
Il processo di stampaggio a iniezione può essere suddiviso in quattro fasi principali. Ciascuna fase svolge un ruolo chiave nella definizione del prodotto finale.
bloccaggio
Il processo inizia con la fase di serraggio. La macchina preme insieme le due metà dello stampo. Questo passaggio mantiene lo stampo chiuso e pronto per la fase successiva. L'unità di serraggio esercita una forza considerevole per prevenire perdite durante l'iniezione della plastica.
Iniezione
Successivamente, si introducono i granuli di plastica nella macchina. La vite all'interno del cilindro riscalda e fonde i granuli. La plastica fusa si muove in avanti e riempie la cavità dello stampo ad alta pressione. Il sistema di canali, che comprende il canale di colata, il canale di alimentazione e il punto di iniezione, guida il flusso all'interno dello stampo. Questa fase forma la forma di base del pezzo.
Raffreddamento
Dopo l'iniezione, la plastica si raffredda all'interno dello stampo. Il raffreddamento occupa circa metà del tempo totale del ciclo. Lo stampo è dotato di canali di raffreddamento che contribuiscono a dissipare rapidamente il calore. Man mano che la plastica si raffredda, si indurisce e assume la forma della cavità dello stampo. È fondamentale controllare il tempo di raffreddamento per evitare difetti come deformazioni o ritiri.
Espulsione
Una volta che il pezzo si raffredda e si solidifica, lo stampo si apre. I perni di espulsione spingono il pezzo finito fuori dallo stampo. Il ciclo si ripete quindi per il pezzo successivo. L'espulsione deve essere fluida per evitare di danneggiare il pezzo.
Suggerimento: la maggior parte dei cicli di stampaggio a iniezione dura tra i 30 e i 90 secondi. Il raffreddamento è la fase più lunga, quindi ottimizzarla può migliorare la velocità di produzione.
Componenti della macchina
È necessario comprendere le parti principali di una macchina per lo stampaggio a iniezione. Ogni componente ha una funzione specifica nel processo.
Hopper
La tramoggia contiene i granuli di plastica grezza. Qui è possibile aggiungere anche coloranti o altri additivi. La tramoggia alimenta il cilindro con i granuli secondo necessità.
Ondulati
Il cilindro è un tubo riscaldato in cui la plastica si fonde. Delle resistenze lungo il cilindro mantengono la temperatura costante. Il cilindro prepara la plastica per lo stampaggio a iniezione.
Vite
La vite si trova all'interno del cilindro. Ruota e si muove in avanti per miscelare, fondere e spingere la plastica verso lo stampo. La vite genera anche la pressione necessaria per l'iniezione.
Muffa
Lo stampo dà forma al prodotto finale. È realizzato in acciaio o alluminio ed è composto da due metà. Lo stampo contiene la cavità, i canali di raffreddamento e il sistema di espulsione. È possibile progettare stampi per pezzi semplici o complessi.
| Componente | Funzione |
|---|---|
| Hopper | Immagazzina e alimenta con granuli di plastica |
| Ondulati | Fonde e prepara la plastica per l'iniezione |
| Vite | Mescola, fonde e spinge la plastica |
| Muffa | Modella e raffredda il prodotto finale |
I parametri di processo
Per ottenere i migliori risultati, è necessario controllare diversi parametri chiave del processo. Queste impostazioni influiscono sia sulla qualità che sull'efficienza.
La temperatura
È necessario impostare la temperatura corretta per il cilindro e lo stampo. La temperatura di fusione influisce sulla fluidità e sulla miscelazione della plastica. La temperatura dello stampo controlla la velocità di raffreddamento e la qualità del pezzo. Se si imposta una temperatura troppo alta o troppo bassa, si potrebbero verificare difetti come deformazioni o crepe da stress.
Pressione
La pressione di iniezione spinge la plastica fusa nello stampo. La pressione di mantenimento, o di compressione, mantiene lo stampo pieno mentre la plastica si raffredda e si contrae. Se si utilizza una pressione eccessiva o insufficiente, si possono verificare difetti come colature incomplete o ritiri.
Tempo di Ciclo
Il tempo di ciclo è il tempo totale necessario per completare un processo, dal bloccaggio all'espulsione. La maggior parte dei cicli dura dai 30 ai 90 secondi. Il tempo di raffreddamento è la parte più consistente del ciclo. È possibile migliorare l'efficienza riducendo il tempo di raffreddamento senza compromettere la qualità del pezzo.
Nota: gli studi dimostrano che un controllo accurato di temperatura, pressione e tempo di ciclo porta a un minor numero di difetti e a una migliore uniformità dei pezzi. L'utilizzo di dati e modelli predittivi consente di impostare i parametri ottimali per ogni lavorazione.
I principi dello stampaggio a iniezione ti guidano in ogni fase, dal caricamento dei granuli alla rimozione dei pezzi finiti. Quando comprendi il processo, i componenti della macchina e i parametri, puoi realizzare prodotti resistenti, precisi e affidabili ogni volta.
Vantaggi di Stampaggio a iniezione
EFFICIENZA
Con lo stampaggio a iniezione è possibile produrre migliaia di pezzi identici in tempi rapidi. Il processo utilizza macchine automatizzate che lavorano con un intervento umano minimo. Una volta impostato lo stampo, la macchina ripete gli stessi passaggi più e più volte. Ciò si traduce in un flusso costante di pezzi finiti. È possibile far funzionare le macchine giorno e notte per soddisfare un'elevata domanda. La maggior parte dei cicli dura meno di un minuto, consentendo di risparmiare tempo su ogni singolo pezzo. Questa elevata velocità permette di evadere rapidamente ordini di grandi dimensioni. Inoltre, si riducono gli errori poiché il processo è controllato da computer. Quando è necessario produrre grandi quantità di pezzi, lo stampaggio a iniezione offre la velocità e l'affidabilità desiderate.
Costo-efficacia
Lo stampaggio a iniezione consente di risparmiare denaro nella produzione di grandi quantità di pezzi. Il costo principale è rappresentato dalla realizzazione dello stampo. Una volta ammortizzato il costo dello stampo, ogni singolo pezzo ha un costo di produzione notevolmente inferiore. All'aumentare del numero di pezzi ordinati, il costo per pezzo diminuisce rapidamente. Consultate questa tabella per vedere come varia il costo in base all'aumento delle unità prodotte:
| Unità ordinate | Costo totale ($) | Costo per unità ($) |
|---|---|---|
| 1 | 5,000.50 | 5,000.50 |
| 2 | 5,001.00 | 2,500.50 |
| 1,000 | 5,500.00 | 5.50 |
Come si può notare, produrre anche solo uno o due pezzi è costoso. Quando si producono 1,000 pezzi, il costo per pezzo si riduce notevolmente. Se si confronta lo stampaggio a iniezione con la stampa 3D, si scopre che lo stampaggio a iniezione diventa più economico dopo circa 50-60 pezzi. Il grafico seguente mostra come varia il costo per unità per stampi in acciaio, stampi in alluminio e stampa 3D all'aumentare del numero di pezzi prodotti:
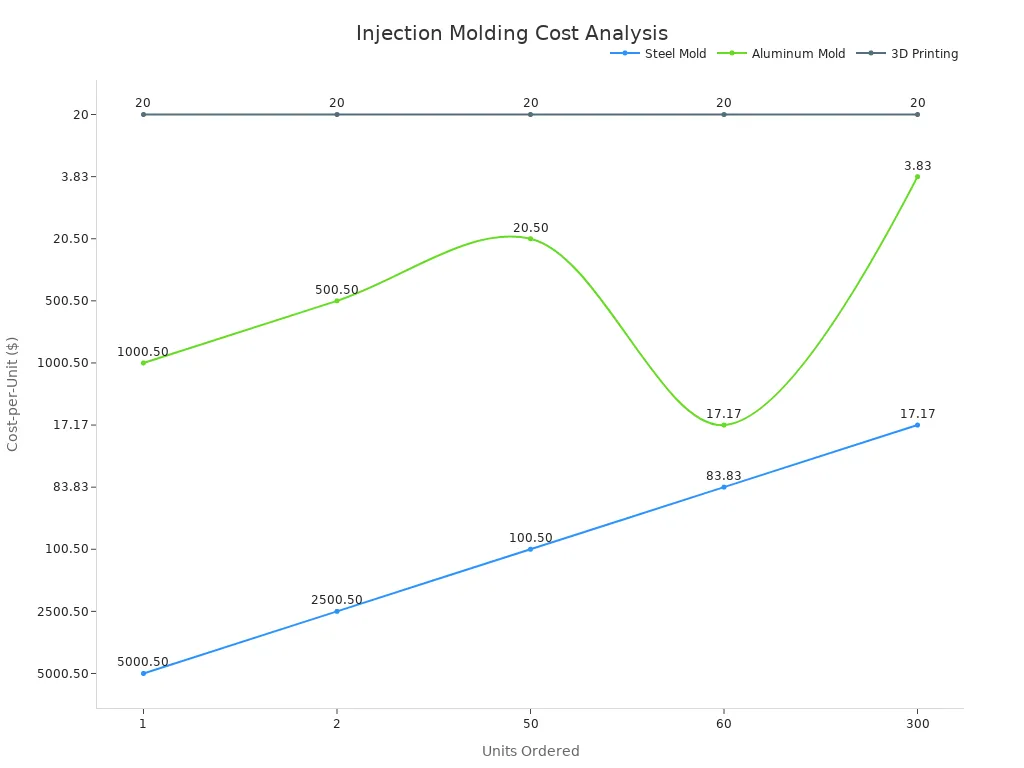
Esistono anche altri modi per ridurre ulteriormente i costi. Puoi collaborare con il tuo progettista di stampi per mantenere il design semplice. Puoi scegliere la dimensione dell'attrezzatura più adatta alle tue esigenze. Questi passaggi ti aiutano a ottenere il massimo dal tuo investimento.
Flessibilità del design
Lo stampaggio a iniezione offre numerose opzioni nella progettazione di un componente. È possibile scegliere tra centinaia di materiali plastici per soddisfare ogni esigenza. Si possono modificare forma, dimensioni e finitura superficiale per adattarle al prodotto. Ecco alcuni esempi di come lo stampaggio a iniezione favorisce la flessibilità progettuale:
- È possibile scegliere tra numerose resine plastiche con diverse resistenze e caratteristiche estetiche.
- È possibile impostare lo spessore delle pareti per realizzare componenti resistenti e leggeri.
- È possibile aggiungere nervature e rinforzi per un supporto extra senza aumentare eccessivamente il peso.
- È possibile utilizzare tolleranze ristrette per i componenti che devono combaciare perfettamente.
- È possibile progettare elementi speciali come linee di separazione, punti di iniezione e perni di espulsione per migliorare la qualità.
- È possibile testare il proprio progetto con uno stampo a cavità singola e poi passare a stampi a cavità multiple per ordini più grandi.
- Puoi scegliere tra numerose texture e finiture superficiali per ottenere l'aspetto desiderato.
- Puoi ricevere feedback da esperti per rendere più facile la realizzazione del tuo progetto.
Grazie a queste opzioni, è possibile creare componenti funzionali e dall'aspetto gradevole. Inoltre, è possibile modificare il design in corso d'opera, rendendo lo stampaggio a iniezione una scelta intelligente per i nuovi prodotti.
Consistenza
È fondamentale che ogni pezzo sia identico all'altro. Lo stampaggio a iniezione permette di ottenere questo risultato. Il processo si avvale di speciali strumenti di controllo qualità. I computer monitorano ogni fase, le telecamere individuano eventuali problemi in ogni singolo pezzo e i sensori controllano parametri come temperatura e pressione. Se qualcosa non va, il sistema interviene tempestivamente per correggere il problema. Questo previene gli errori e mantiene i pezzi entro i limiti di tolleranza.
Il controllo statistico di processo (SPC) viene utilizzato anche per monitorare le modifiche. Raccoglie dati durante la produzione dei componenti, consentendo di individuare tempestivamente i problemi e risolverli. In questo modo, si ha la certezza che ogni componente corrisponda agli altri.
Mantenere costante la temperatura di fusione è fondamentale. Se il calore varia, la plastica si comporta in modo diverso, il che può alterare le dimensioni o la forma del pezzo. Controllando e monitorando la temperatura di fusione, si garantisce la stabilità del processo. I sensori nello stampo controllano anche la pressione e la temperatura. Questi strumenti consentono di apportare piccole modifiche durante la lavorazione, ottenendo così pezzi con dimensioni, forma e resistenza costanti.
Suggerimento: un buon controllo dei processi significa meno errori e meno sprechi. Risparmierete denaro e manterrete i vostri clienti soddisfatti.
Versatilità materiale
Lo stampaggio a iniezione permette di scegliere tra una vasta gamma di materiali. È possibile utilizzare termoplastici come ABS, nylon, policarbonato, polietilene e polipropilene, oppure termoindurenti come resine epossidiche e fenoliche, o ancora elastomeri come silicone e gomma nitrilica. Ogni materiale possiede caratteristiche specifiche: alcuni sono resistenti, altri termoresistenti e altri ancora si piegano senza rompersi. Con questa tecnica è possibile realizzare componenti per automobili, strumenti medicali, contenitori per alimenti ed elettronica.
- I materiali vengono scelti in base a resistenza, flessibilità o sicurezza.
- È possibile utilizzare materiali idonei al contatto con alimenti o medicinali.
- È possibile scegliere opzioni ecocompatibili come il PLA biodegradabile o il PE di origine biologica.
- È possibile modificare la temperatura di fusione e il design dello stampo per ciascun materiale.
- Si verifica la purezza e si controlla l'umidità per mantenere alta la qualità.
- È possibile modellare materiali con diverse velocità di flusso e di restringimento.
Questo significa che è possibile realizzare molti tipi di prodotti. È possibile rispettare rigide normative in materia di sicurezza e ambiente. È anche possibile realizzare componenti con aspetto o texture particolari.
Riduzione dei rifiuti
Desideri utilizzare al meglio i tuoi materiali e ridurre al minimo gli sprechi. Lo stampaggio a iniezione ti aiuta a raggiungere questo obiettivo. La maggior parte della materia prima si trasforma in pezzi finiti. Puoi monitorare i tuoi progressi con questi indicatori chiave:
| Metrico | Descrizione | Media del settore (%) | Obiettivo ottimale (%) |
|---|---|---|---|
| Tasso di efficienza produttiva | Quanto bene riesci a trasformare le materie prime in prodotti finiti. | 75% | 90% |
| Tasso di scarto | Quanto materiale scartate o rilavorate a causa di difetti? | 5% | 2% |
| Fermo macchina | Il tempo in cui le macchine non sono in funzione può comportare maggiori sprechi. | 10% | 5% |
È possibile utilizzare la produzione snella (lean manufacturing) per ridurre ulteriormente gli sprechi. I metodi lean aiutano a eliminare le fasi che non aggiungono valore. È possibile migliorare i tempi di ciclo e ridurre gli scarti. Si può anche utilizzare una maggiore quantità di materiali riciclabili. Questi accorgimenti contribuiscono a proteggere l'ambiente e a risparmiare denaro. Concentrarsi sulla riduzione degli sprechi significa aiutare la propria azienda e il pianeta.
Uncommon Stampaggio ad iniezione di plastica Materiali Necessari
termoplastici
I materiali termoplastici sono ampiamente utilizzati nello stampaggio a iniezione. Possono essere fusi e modellati ripetutamente. Queste plastiche sono resistenti e flessibili e hanno un costo contenuto. Per questo motivo sono adatte alla produzione di moltissimi prodotti.
PP
Il polipropilene (PP) è leggero e resistente. Lo si trova in contenitori per alimenti, componenti per auto e strumenti medicali. Il PP non si deteriora a contatto con le sostanze chimiche, non assorbe molta acqua, si piega ma non si rompe. È riciclabile, quindi è ecologico. Secondo diverse fonti, il PP è resistente ed economico per la produzione di grandi quantità di componenti.
ABS
L'acrilonitrile butadiene stirene (ABS) è un materiale robusto e resistente. Lo si trova nei cruscotti delle auto e nei giocattoli come i LEGO. Viene utilizzato anche per la produzione di involucri per dispositivi elettronici. L'ABS non si danneggia a contatto con gli agenti chimici e può sopportare urti senza rompersi. Alcuni studi dimostrano che è possibile modificare il comportamento dell'ABS variando la pressione e la temperatura.
PE
Il polietilene (PE) si presenta in due tipologie principali. Una è l'HDPE, che è duro e resistente. L'altra è l'LDPE, che è morbido e si piega facilmente. L'HDPE viene utilizzato per bottiglie, tubi e apparecchiature mediche. L'LDPE viene utilizzato per sacchetti e flaconi a pressione. Entrambi i tipi sono impermeabili e non conducono l'elettricità. La ricerca dimostra che il PE mantiene la sua resistenza anche dopo numerosi utilizzi.
PC
Il policarbonato (PC) è trasparente e molto resistente. Lo si trova negli occhiali di sicurezza e nei fari delle auto. È presente anche nei componenti elettronici. Il PC non si rompe se cade o se viene riscaldato. Si trova inoltre in attrezzature mediche e sportive. Gli studi dimostrano che il PC mantiene la sua forma e isola bene dall'elettricità.
termoindurenti
I materiali termoindurenti si induriscono quando vengono riscaldati. Dopodiché, non è più possibile fonderli o modificarne la struttura. I materiali termoindurenti vengono utilizzati per componenti che devono resistere al calore e agli agenti chimici.
Epoxy
Le resine epossidiche incollano i materiali e resistono agli agenti chimici. Si trovano in componenti elettrici, colle e rivestimenti. Le resine epossidiche resistono alle alte temperature e non si deformano. Vengono utilizzate per componenti che devono durare a lungo.
fenolico
Le resine fenoliche non bruciano né si fondono. Si trovano in interruttori, maniglie e componenti per auto. Le resine fenoliche funzionano bene in ambienti caldi o difficili. Secondo alcune fonti, le resine fenoliche sono resistenti e non assorbono acqua.
Nota: i materiali termoindurenti come l'epossidica e la fenolica sono più resistenti e sopportano temperature più elevate rispetto alla maggior parte dei termoplastici. Tuttavia, non è possibile riciclarli dopo la produzione.
elastomeri
Gli elastomeri sono plastiche morbide che si allungano e ritornano alla forma originale. Si utilizzano per guarnizioni, sigilli e maniglie morbide.
| Tipo di elastomero | Flessibilità | Resistenza al calore | Utilizzi comuni |
|---|---|---|---|
| TPE | Alto | Fino a 100 ° C | Guarnizioni, impugnature, giocattoli |
| TPV | Medio | Fino a 120 ° C | Ricambi per autoveicoli, guarnizioni |
| TPU | Alto | Fino a 80 ° C | Ruote, tubi flessibili |
| LSR | Molto alto | Estremo | Prodotti medici e per neonati |
Gli elastomeri come il TPE e il TPU si allungano come la gomma ma sono facili da modellare. Si scelgono gli elastomeri per oggetti che devono piegarsi o essere impermeabili. Alcuni, come l'LSR, sono adatti all'uso alimentare e medicale perché resistono al calore e rimangono inalterati.
Suggerimento: quando scegliete un materiale, pensate a quanto resistente, flessibile o termoresistente dovrà essere il vostro componente. Questo vi aiuterà a scegliere la plastica più adatta al vostro prodotto.
Selezione dei materiali per lo stampaggio a iniezione
La scelta del materiale giusto è un passaggio fondamentale nello stampaggio a iniezione. È importante che il prodotto funzioni bene e duri a lungo. Il materiale scelto deve inoltre rispettare le norme di sicurezza. La scelta del materiale influisce sull'aspetto e sul funzionamento del pezzo.
Innanzitutto, pensa a cosa deve fare il tuo prodotto. Poniti alcune domande. Deve essere resistente o flessibile? Dovrà scaldarsi o entrare in contatto con sostanze chimiche? Deve essere adatto al contatto con alimenti o a scopi medici? Lo desideri lucido o di un colore particolare?
È inoltre importante verificare se il materiale è facile da modellare. Alcune plastiche riempiono meglio gli spazi piccoli, mentre altre si restringono maggiormente quando si raffreddano. Se il materiale si adatta allo stampo e al progetto, si otterranno pezzi di qualità superiore.
Ecco gli aspetti principali da verificare quando si sceglie un materiale:
- Requisiti del prodotto: Assicurati che il materiale sia sufficientemente resistente e flessibile. Verifica se può sopportare il calore e gli agenti chimici.
- Proprietà dei materialiScopri le caratteristiche delle materie plastiche come ABS, policarbonato, nylon o polipropilene. Ognuna di esse presenta vantaggi e svantaggi.
- Costo e disponibilitàScegli un materiale che rientri nel tuo budget e che sia facile da reperire. A volte, una plastica più economica funziona altrettanto bene.
- Esigenze del processo di stampaggio: Verifica la compatibilità del materiale con la tua macchina. Controlla il punto di fusione, la fluidità e il ritiro.
- Impatto ambientaleSe vuoi aiutare il pianeta, scegli materiali riciclabili o biodegradabili.
- Conformità normativaAssicurati che il materiale rispetti tutte le norme di sicurezza. Questo è particolarmente importante per prodotti alimentari, medicali o per bambini.
- Lavori di rifinitura: Valuta se è necessario verniciare o rifinire il pezzo dopo lo stampaggio.
Suggerimento: chiedete aiuto a esperti o fornitori. Possono aiutarvi a trovare la plastica più adatta alle vostre esigenze.
Ecco una tabella che ti aiuterà a confrontare gli elementi più importanti:
| Fattore di selezione | Cosa considerare |
|---|---|
| Proprietà meccaniche | Forza, tenacia, flessibilità |
| Proprietà termali | Punto di fusione, resistenza al calore |
| Resistenza chimica | Esposizione a oli, acidi o detergenti |
| Costo e disponibilità | Prezzo al chilo, fornitura locale |
| Modellabilità | Flusso, restringimento, facilità di lavorazione |
| Impatto ambientale | Riciclabilità, biodegradabilità |
| Conformità normativa | FDA, RoHS o altri standard |
| Lavori di rifinitura | Verniciatura, placcatura, finitura superficiale |
Seguendo questi passaggi, potrai fare scelte migliori. Una buona selezione dei materiali consente di risparmiare denaro ed evitare problemi. Ti aiuta a realizzare prodotti di cui le persone si fidano. Testa sempre il materiale prima di produrre grandi quantità di pezzi per assicurarti che funzioni correttamente.
Precauzioni
Prevenzione dei difetti
Orditura
La deformazione si verifica quando i pezzi si raffreddano in modo non uniforme. Questo si nota quando un pezzo si piega o si torce dopo essere uscito dallo stampo. Per evitare la deformazione, è importante mantenere lo spessore della parete uniforme su tutta la superficie del pezzo. Utilizzare un raffreddamento graduale anziché rapido. Questo aiuta la plastica a restringersi in modo uniforme e a mantenere il pezzo piatto. È inoltre necessario controllare la temperatura dello stampo e assicurarsi che sia compatibile con il tipo di plastica utilizzato.
Segni di lavandino
Le ritiri di materiale appaiono come piccole ammaccature sulla superficie del pezzo. Si formano quando le sezioni più spesse si raffreddano più lentamente di quelle più sottili. Per evitare le ritiri di materiale, progetta il pezzo con pareti non troppo spesse. Mantieni lo spessore delle pareti tra 1.2 e 3.0 mm per la maggior parte delle materie plastiche. Aggiungi nervature o sporgenze solo se necessario, e fai in modo che rappresentino il 60-80% dello spessore della parete. Questo mantiene la superficie liscia e resistente.
Scatti brevi
Le iniezioni incomplete si verificano quando lo stampo non si riempie completamente. Potreste notare angoli mancanti o forme incomplete. Pareti sottili o sfiati ostruiti possono esserne la causa. Per risolvere il problema delle iniezioni incomplete, aumentate la temperatura dello stampo e aggiungete più sfiati. Assicuratevi che la plastica scorra facilmente controllando la pressione e la velocità di iniezione. Utilizzate uno spessore delle pareti che permetta alla plastica di riempire lo stampo prima che si raffreddi.
Cromatografia
La bava di plastica è un eccesso di materiale plastico che fuoriesce dallo stampo e forma bordi sottili sul pezzo. È possibile evitare la bava assicurandosi che lo stampo si chiuda ermeticamente. Verificare la presenza di usura o danni sullo stampo. Regolare la pressione di iniezione in modo che non spinga la plastica fuori dallo stampo. Pulire e manutenere lo stampo per mantenere i bordi affilati.
Consiglio: ispezionate sempre le materie prime. Asciugatele bene e tenetele pulite. Questo vi aiuterà a evitare molti difetti prima ancora di iniziare lo stampaggio.
Considerazioni sulla progettazione
Spessore parete
Lo spessore delle pareti è molto importante nello stampaggio a iniezione. Se le pareti sono troppo spesse, si formano ritiri e deformazioni. Se sono troppo sottili, si verificano iniezioni incomplete. Mantenete lo spessore delle pareti uniforme e entro l'intervallo consigliato per il materiale utilizzato. Utilizzate variazioni graduali tra le zone più spesse e quelle più sottili. Questo favorisce il flusso e il raffreddamento uniforme della plastica.
Angoli di sformo
L'angolo di sformo facilita l'estrazione del pezzo dallo stampo. Aggiungere un angolo di sformo da 0.5° a 1.5° sulle pareti verticali. Per le superfici ruvide, utilizzare un angolo maggiore. L'angolo di sformo previene i graffi e facilita l'estrazione. Riduce inoltre le sollecitazioni sul pezzo e sullo stampo.
Costolette
Le nervature rendono il pezzo più resistente senza appesantirlo. Progetta le nervature in modo che abbiano uno spessore pari al 60-80% dello spessore della parete. Posizionale dove è necessario un supporto extra. Evita di realizzare nervature troppo spesse, altrimenti si formeranno avvallamenti. Utilizza transizioni morbide tra la nervatura e la parete.
| Caratteristica di design | Best Practice |
|---|---|
| Spessore parete | 1.2–3.0 mm, uniforme in tutta la sua lunghezza |
| Angolo di sformo | 0.5°–1.5°, maggiore per le parti con texture |
| Spessore della Nervatura | 60–80% dello spessore della parete |
Manutenzione dello stampo
Per continuare a produrre pezzi di qualità, è fondamentale prendersi cura dello stampo. Pulire lo stampo dopo ogni ciclo di produzione. Rimuovere i residui di plastica e verificare la presenza di eventuali danni. Lubrificare le parti mobili per prevenire l'usura. Ispezionare lo stampo per individuare crepe, scheggiature o problemi di allineamento. Conservare la documentazione di tutte le attività di manutenzione e riparazione. Utilizzare strumenti avanzati come i sensori per monitorare la temperatura e il raffreddamento dello stampo. Questo permette di risolvere i problemi prima che si aggravino. Una corretta manutenzione dello stampo si traduce in minori tempi di inattività e pezzi di qualità superiore.
Nota: una manutenzione regolare e una progettazione accurata aiutano a evitare la maggior parte dei difetti nello stampaggio a iniezione. In questo modo si risparmia tempo e denaro, ottenendo risultati migliori a ogni ciclo.
Controllo di qualità
È fondamentale un rigoroso controllo qualità per garantire che i componenti stampati a iniezione soddisfino standard elevati. Un buon controllo qualità consente di individuare tempestivamente i problemi e di mantenere i prodotti sicuri e affidabili. È necessario verificare ogni fase, dalla progettazione dello stampo all'imballaggio.
Iniziate dalla progettazione dello stampo. Assicuratevi che le superfici combacino bene e che le aree di tenuta abbiano le dimensioni corrette. Per stampi di piccole e medie dimensioni, la tenuta dovrebbe essere compresa tra 10 e 20 mm. Per stampi di grandi dimensioni, utilizzate da 30 a 50 mm. Mantenete lo spessore della parete uniforme, con differenze inferiori a ±0.15 mm. Le nervature dovrebbero essere inferiori al 60% dello spessore della parete. Fissate saldamente anime e cursori in modo che non si muovano durante lo stampaggio.
Durante la produzione, controlla le impostazioni del processo. Mantieni la pressione di iniezione al di sotto dell'85% del valore massimo della macchina. Imposta la velocità di iniezione tra il 10% e il 90% del valore massimo per la maggior parte della corsa. Anche la pressione di mantenimento deve rimanere al di sotto dell'85%. La forza di serraggio non deve superare il 90%. Rimuovi rapidamente i pezzi e i canali di colata, in meno di 2 secondi, per mantenere il flusso di lavoro costante e ridurre l'usura.
È necessario controllare anche i pezzi finiti. Utilizzare questi parametri di riferimento:
- Mantenere le tolleranze dimensionali tra ±0.1 mm e ±0.5 mm. Per componenti di elevata precisione, puntare a ±0.05 mm.
- Verificare la finitura superficiale utilizzando valori Ra compresi tra 0.1 e 3.2 micrometri. Ricercare difetti come avvallamenti o linee di flusso.
- Assicurarsi che la deformazione non superi 0.1 mm ogni 25 mm di lunghezza.
- Verificare le proprietà dei materiali, come la resistenza e la resistenza all'impatto, utilizzando test standard.
- Classificare i difetti visivi in critici (nessuno ammesso), maggiori (fino all'1.0% ammesso) e minori (fino al 2.5% ammesso).
- Mantenere il peso del pezzo entro ±2% del valore target.
- Non permettere che il flash colpisca superfici visibili o di lavoro. Nelle aree non critiche, un flash di piccole dimensioni, fino a 0.1 mm, può essere accettabile.
È consigliabile attenersi a standard globali come ISO 9001 e ISO 13485. Questi standard aiutano a implementare un sistema di gestione della qualità. Si concentrano sulle esigenze del cliente, sulla leadership, sul lavoro di squadra e sull'utilizzo dei dati per il miglioramento. Per i dispositivi medici, la norma ISO 13485 aggiunge ulteriori controlli di sicurezza e di processo.
Prima della spedizione, pulire lo stampo, spruzzare un prodotto antiruggine e lubrificare le parti mobili. Sigillare tutte le aperture e le uscite. Utilizzare un imballaggio che protegga da acqua, umidità e urti. Ciò riduce i danni durante il trasporto fino al 90%.
Suggerimento: tieni una documentazione accurata dei controlli e dei test effettuati. Questo ti aiuterà a individuare rapidamente i problemi e a garantire il corretto svolgimento del processo.
Sicurezza
Quando si lavora con lo stampaggio a iniezione, la sicurezza deve essere sempre la priorità. Le macchine utilizzano temperature elevate e forti pressioni. Il mancato rispetto delle norme di sicurezza può causare infortuni o danni alle attrezzature.
Indossa i dispositivi di protezione individuale (DPI) appropriati. Usa guanti resistenti al calore, occhiali di sicurezza e indumenti a maniche lunghe. Questi ti proteggono dalle ustioni e dai frammenti di plastica. Tieni sempre le mani lontane dalle parti in movimento, soprattutto dalla zona dello stampo.
Prima di iniziare, controllate le macchine. Assicuratevi che tutte le protezioni e gli interruttori di sicurezza funzionino correttamente. Non disattivate mai i dispositivi di sicurezza. Se riscontrate un problema, arrestate la macchina e informate il vostro supervisore.
Mantieni la tua area di lavoro pulita e asciutta. Le fuoriuscite di liquidi possono causare scivolamenti e cadute. Raccogli immediatamente i granuli di plastica. Riponi gli attrezzi e i materiali nei loro appositi contenitori.
Segui le procedure di blocco/etichettatura quando pulisci o ripari le macchine. Ciò significa spegnere l'alimentazione e bloccare i comandi in modo che nessuno possa avviare la macchina accidentalmente.
Formate tutti i membri del vostro team sulle norme di sicurezza. Rivedete spesso i piani di emergenza. Sappiate sempre dove si trovano l'estintore e il kit di pronto soccorso.
Ricorda: la sicurezza è responsabilità di tutti. Seguendo le procedure di sicurezza, proteggi te stesso e il tuo team. Un lavoro sicuro significa risultati migliori e meno incidenti.
Applicazioni
Automotive
Lo stampaggio a iniezione è ampiamente utilizzato nella produzione di automobili. Le case automobilistiche lo impiegano per realizzare componenti leggeri e resistenti. Parti come cruscotti, paraurti e coperture del motore vengono prodotte con questa tecnica. Anche gli alloggiamenti delle batterie per le auto elettriche utilizzano lo stampaggio a iniezione. Questi componenti devono essere robusti ma non pesanti. Le auto più leggere consumano meno carburante.
Le fabbriche utilizzano nuovi materiali termoplastici e macchinari che lavorano in modo autonomo. Questo permette loro di produrre i pezzi più velocemente e con meno errori. Le macchine possono realizzare ogni pezzo in meno tempo, circa il 20% più velocemente. I progettisti si avvalgono di computer per pianificare componenti che si adattino perfettamente e durino più a lungo.
| Applicazione | Benefici |
|---|---|
| Cruscotti | Leggero, vestibilità precisa |
| Paraurti | Resistenza agli urti, durata |
| Coperchi del motore | Resistenza al calore, forza |
| Involucri delle batterie dei veicoli elettrici | Forme complesse, sicurezza |
| parti elettriche | Isolamento, affidabilità |
Lo stampaggio a iniezione aiuta le case automobilistiche a produrre molti componenti e a risparmiare denaro. Il mercato di questi componenti per auto è in rapida crescita. Nuovi materiali e macchinari più performanti rendono il processo ancora più efficiente.
Elettronica
Utilizziamo dispositivi elettronici ogni giorno, a casa e a scuola. Lo stampaggio a iniezione modella molte parti interne dei nostri dispositivi. Le aziende lo utilizzano per realizzare custodie resistenti e leggere per telefoni e computer. Queste custodie proteggono i componenti interni e li mantengono freschi.
Per l'elettronica, le plastiche speciali, resistenti e in grado di sopportare il calore, sono le più adatte. Le fabbriche possono produrre migliaia di pezzi identici in tempi brevissimi, mantenendo bassi i prezzi e alta la qualità. Lo stampaggio a iniezione viene utilizzato anche per connettori e interruttori.
- Scatole e custodie per cellulari
- Alloggiamenti per router Wi-Fi
- Collegamenti e connettori dei cavi
Questi componenti devono essere sicuri e funzionare correttamente. Alcune plastiche non conducono elettricità e bloccano l'elettricità statica. Questo protegge i tuoi dispositivi. Il processo permette di realizzare forme e colori accattivanti, così i tuoi dispositivi elettronici avranno un bell'aspetto e funzioneranno alla perfezione.
Medicale
Lo stampaggio a iniezione è molto importante negli ospedali e nelle cliniche. Viene utilizzato per realizzare oggetti come siringhe, flaconi per pillole e componenti per cateteri. Plastiche speciali come il polietilene e il policarbonato sono sicure per le persone e possono essere pulite in molti modi per rimanere prive di germi.
È necessario produrre molti articoli medicali, come tamponi per test e strumenti monouso. Lo stampaggio a iniezione semplifica questo processo. Permette inoltre di realizzare forme piccole e complesse, necessarie per dispositivi come impianti e dispositivi per la somministrazione di farmaci.
- Strumenti chirurgici
- Attrezzatura diagnostica
- Dispositivi per la somministrazione di farmaci
- Parti impiantabili
- Confezione sterile
Medici e infermieri utilizzano questi prodotti ogni giorno. Lo stampaggio a iniezione garantisce che ogni articolo sia pulito, sicuro e non troppo costoso. Le fabbriche possono produrre rapidamente un maggior numero di articoli in caso di forte domanda, come durante un'emergenza sanitaria.
Suggerimento: lo stampaggio a iniezione permette di realizzare strumenti medici speciali che costano meno e funzionano bene. Ecco perché è così importante nel settore sanitario odierno.
Packaging
Gli imballaggi realizzati con la tecnica dello stampaggio a iniezione sono praticamente ovunque. Quando aprite una bottiglia d'acqua o un vasetto di yogurt, utilizzate questi prodotti. Lo stampaggio a iniezione rende gli imballaggi resistenti, sicuri e gradevoli alla vista.
Con questo processo è possibile realizzare molti tipi di imballaggi. Alcuni esempi sono:
- Tappi e chiusure per bottiglie
- Vaschette e contenitori per alimenti
- Vasetti e coperchi per cosmetici
- Bottiglie di medicinali
- Capsule di caffè per una tazza
- Misurini e cucchiai dosatori
Le fabbriche apprezzano lo stampaggio a iniezione perché è veloce ed economico. Ogni confezione ha le stesse dimensioni e la stessa forma. Questo mantiene cibi e bevande freschi e sicuri. È possibile aggiungere elementi come tappi a prova di bambino o sigilli che segnalano l'apertura.
| Prodotto di imballaggio | Funzionalità principali | Materiale tipico |
|---|---|---|
| Tappi di bottiglia | Nessuna perdita, facile da aprire | Polipropilene (PP) |
| Coppette di yogurt | Idoneo al contatto con gli alimenti, facile da impilare. | Polistirene (PS) |
| Barattoli cosmetici | Trasparente, elegante, tiene fuori l'aria | Policarbonato (PC) |
| Bottiglie di medicinali | Difficile per i bambini, molto forte | PE ad alta densità (HDPE) |
| Cialde Caffè | Resiste al calore, sigillato ermeticamente | Polipropilene (PP) |
Per il tuo imballaggio puoi scegliere tra diverse tipologie di plastica. Alcune plastiche bloccano l'aria e l'acqua, altre permettono di vedere il contenuto. Puoi scegliere colori, forme e finiture per rendere la tua confezione unica.
Suggerimento: per utilizzare meno plastica, realizzate pareti più sottili o utilizzate plastica riciclata. Molte aziende utilizzano plastiche ecocompatibili per contribuire alla salvaguardia del pianeta.
Lo stampaggio a iniezione consente di produrre grandi quantità di confezioni contemporaneamente. È possibile realizzare milioni di tappi o contenitori ogni mese. Questo permette di soddisfare la domanda e risparmiare denaro. Il processo utilizza quasi tutto il materiale, riducendo al minimo gli sprechi.
Potete affidarvi allo stampaggio a iniezione per ottenere imballaggi sicuri e resistenti. Alimenti, medicinali e cosmetici necessitano di un buon imballaggio per garantire la sicurezza dei prodotti. Potete rispettare le norme di sicurezza e soddisfare i vostri clienti.
Quando pianificate nuovi imballaggi, prendete in considerazione lo stampaggio a iniezione. Otterrete imballaggi resistenti, sicuri e di bell'aspetto, perfettamente adatti alle vostre esigenze.
Ora conoscete le fasi principali e i consigli di sicurezza per lo stampaggio a iniezione. Apprendendo queste nozioni di base, potrete realizzare prodotti migliori ed evitare molti errori comuni. Molte aziende utilizzano lo stampaggio scientifico per migliorare la qualità dei componenti e si avvalgono di sistemi di controllo in tempo reale per ottimizzare i costi.
- I metodi scientifici ti aiutano a commettere meno errori e a mantenere i componenti inalterati.
- Se conosci le proprietà dei materiali, puoi scegliere la plastica migliore.
- Monitorare le macchine in tempo reale consente di risolvere i problemi più rapidamente.
| Passi successivi | Gestione |
|---|---|
| Apprendere i principi fondamentali del processo | Articolo PMC |
| Esplora metodi avanzati | Stanek et al., 2011 |
| Scopri nuove applicazioni | Heaney & Greene, 2019 |
Suggerimento: continuate ad imparare e chiedete aiuto agli esperti. Questo vi aiuterà a ottenere ottimi risultati ogni volta.
FAQ
Qual è il costo principale nello stampaggio a iniezione?
Lo stampo rappresenta la parte più consistente dei costi. La spesa iniziale per la sua realizzazione è elevata. Successivamente, il costo di ogni singolo pezzo diminuisce notevolmente. Il risparmio è maggiore quando si producono molti pezzi.
Come si prevengono i difetti nello stampaggio a iniezione?
È possibile evitare difetti utilizzando la temperatura, la pressione e il tempo di ciclo corretti. È inoltre necessario controllare che lo stampo non sia danneggiato. Pulire i materiali e rispettare le regole di progettazione per lo spessore delle pareti e gli angoli di sformo.
È possibile utilizzare plastica riciclata nello stampaggio a iniezione?
Sì, è possibile utilizzare plastica riciclata. Molte fabbriche mescolano granuli riciclati con quelli vergini. Questo permette di risparmiare denaro e proteggere l'ambiente. Verificate sempre che il materiale riciclato sia adatto alle esigenze del vostro prodotto.
Quali materie plastiche sono più adatte allo stampaggio a iniezione?
È possibile utilizzare diverse materie plastiche. Le più comuni includono ABS, PP, PE e PC. Ogni plastica ha caratteristiche specifiche. Scegli quella più adatta alle esigenze del tuo prodotto in termini di resistenza, sicurezza e costo.
Come si sceglie il design dello stampo più adatto?
Considera la forma, le dimensioni e l'utilizzo del tuo pezzo. Mantieni uno spessore uniforme delle pareti. Aggiungi angoli di sformo per facilitare l'estrazione. Utilizza nervature per una maggiore resistenza. Collabora con esperti per assicurarti che lo stampo soddisfi le tue esigenze.
Lo stampaggio a iniezione è sicuro per la produzione di dispositivi medici?
Sì, è possibile realizzare componenti medicali sicuri con lo stampaggio a iniezione. Utilizzate plastiche di grado medicale. Seguite rigorose procedure di pulizia e controlli di qualità. In questo modo i vostri prodotti saranno sicuri per medici e pazienti.
Quanto velocemente si possono produrre pezzi con lo stampaggio a iniezione?
È possibile realizzare i pezzi molto rapidamente. La maggior parte dei cicli dura meno di un minuto. Le macchine automatizzate consentono di produrre migliaia di pezzi al giorno. Questa velocità rende lo stampaggio a iniezione ideale per ordini di grandi dimensioni.
Suggerimento: testate sempre i primi pezzi prima della produzione in serie. Questo vi aiuterà a individuare tempestivamente i problemi e a risparmiare tempo.