
Lo stampaggio a iniezione di materie plastiche trasparenti può sembrare difficile all'inizio, ma con precisione e attenzione è assolutamente realizzabile. Anche il più piccolo errore può compromettere la trasparenza, quindi la cura dei dettagli è fondamentale. Questa guida vi accompagnerà passo dopo passo, aiutandovi a padroneggiare il processo, dalla selezione del materiale alle tecniche essenziali di post-elaborazione.
Perché la plastica trasparente Iniezione Lo stampaggio è impegnativo
Le plastiche trasparenti come PMMA, PC e PET sono note per le loro eccellenti proprietà ottiche, ma questi materiali possono essere inflessibili in caso di difetti. Gli aspetti chiave da considerare includono:
1. Requisiti di qualità della superficie
Difetti da evitare: striature, bolle, opacità, macchie nere, scolorimento e lucentezza insufficiente.
Impatto: Anche le più piccole imperfezioni possono rendere il prodotto finale inutilizzabile, poiché questi difetti sono ben visibili e compromettono la qualità del prodotto.
2. Proprietà dei materiali
Alto punto di fusione: questi materiali richiedono temperature di lavorazione elevate, che spesso superano le temperature standard dello stampaggio a iniezione.
Scarsa fluidità: a causa delle loro basse caratteristiche di flusso, il controllo della pressione e della velocità di iniezione è fondamentale per ottenere risultati costanti.
3. Stress interno
Cause: Velocità di raffreddamento non uniformi, pressione di iniezione eccessiva o stampi progettati in modo inadeguato.
Effetti: Le tensioni interne possono provocare deformazioni, crepe o una diminuzione della trasparenza ottica, con gravi ripercussioni sull'aspetto e sulla funzionalità del prodotto.
Migliori pratiche per lo stampaggio a iniezione di materie plastiche trasparenti
1. Preparazione e asciugatura dei materiali
- Pulizia: Assicurati che le materie prime siano prive di contaminanti utilizzando contenitori sigillati sia per lo stoccaggio che per il trasporto.
- Asciugatura: L'umidità deve essere eliminata per prevenire il degrado del materiale. Si raccomanda di utilizzare un sistema di tramoggia a secco con aria filtrata e deumidificata.
Suggerimenti:
- Asciugare materiali come il PMMA a 80-90 °C per 3-4 ore.
- Bisogna evitare un'eccessiva essiccazione, poiché può rendere il materiale fragile.
2. Pulizia di macchine e viti
- Prevenzione della contaminazione: Prima e dopo l'uso, il cilindro, la vite e l'ugello devono essere puliti per evitare la contaminazione incrociata dei materiali.
- Detergenti: Per garantire una pulizia accurata, utilizzare detergenti specifici per viti o resine come PE/PS.
- Chiusura temporanea: In caso di arresto temporaneo, ridurre le temperature del cilindro e dell'essiccatore per ridurre al minimo il degrado del materiale.
3. Progettazione degli stampi e progettazione del prodotto
- Spessore della parete uniforme: Garantisce un raffreddamento uniforme, che riduce al minimo la formazione di tensioni.
- Angoli di sformo: È necessario prevedere angoli di sformo adeguati per facilitare un'estrazione agevole dallo stampo.
- Transizioni fluide: Riduci al minimo gli angoli vivi: utilizza bordi arrotondati per evitare concentrazioni di stress.
- Progettazione di cancelli e guide: Sono ottimali paratoie e canaline di alimentazione larghi e corti, con l'aggiunta di pozzetti per lumache fredde se necessario.
- Finitura superficiale: Per una finitura ottimale, la rugosità della superficie dello stampo deve essere mantenuta al di sotto di 0.8 µm.
- di ventilazione: Un'adeguata ventilazione è necessaria per espellere l'aria e i gas durante il processo di stampaggio.
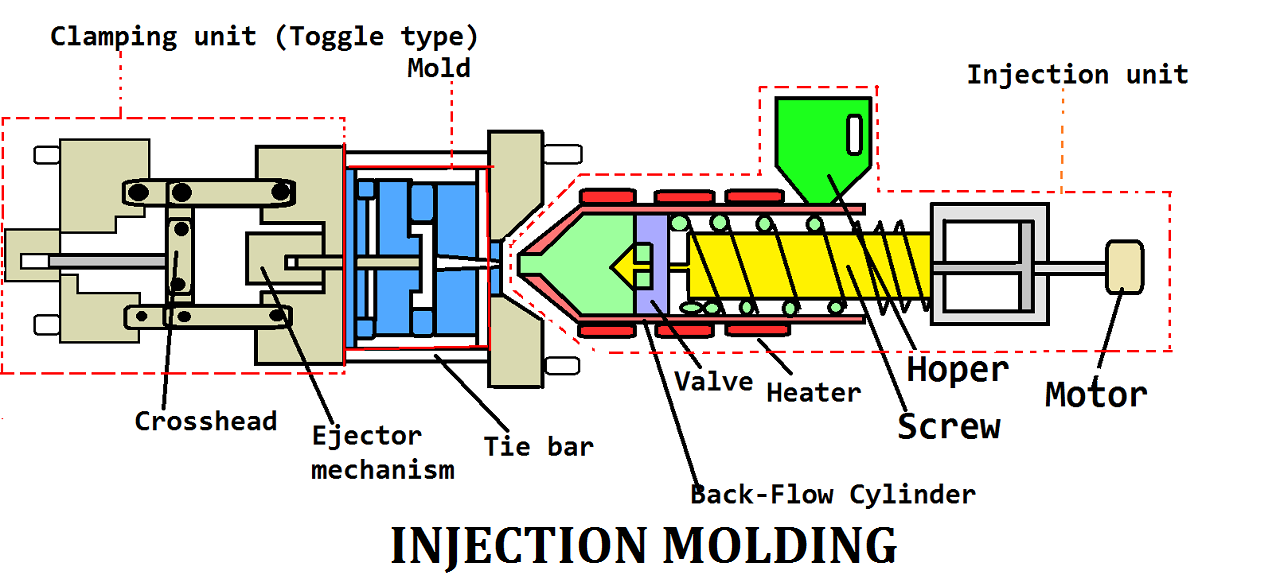
4. Processo di stampaggio a iniezione e impostazioni della macchina
- Selezione della macchina: Si prediligono macchine dotate di viti dedicate e ugelli a temperatura controllata.
- Temperatura Control: Assicurarsi che la temperatura del cilindro sia impostata a un livello sufficientemente elevato da evitare il degrado del materiale, ma entro i limiti di sicurezza previsti per il materiale stesso.
- Pressione: Per superare la viscosità è necessaria un'elevata pressione di iniezione; tuttavia, è opportuno evitare una pressione eccessiva per prevenire tensioni all'interno del materiale.
- Velocità: Mantenere velocità di iniezione basse o moderate. Per alcuni materiali potrebbe essere necessaria un'iniezione a più stadi.
- Tempo di ciclo: Ridurre al minimo i tempi di attesa e di ciclo per limitare il degrado del materiale.
- Velocità della vite e contropressione: Mantenere basse sia la velocità della vite che la contropressione per evitare la rottura del materiale.
- Temperatura dello stampo: Mantenere un controllo preciso della temperatura; temperature dello stampo più elevate migliorano il flusso e riducono al minimo le tensioni interne.
5. Ulteriori considerazioni
- Agenti distaccanti per stampi: Applicare in quantità minime per evitare difetti superficiali.
- Utilizzo del materiale riciclato: Limitare l'utilizzo di materiale riciclato a meno del 20% del mix totale dei materiali.
- Post produzione: Si raccomanda la ricottura dei componenti (ad eccezione del PET) per alleviare le tensioni interne.
Guida alla selezione dei materiali
1. Polimetilmetacrilato (PMMA)
Vantaggi: il PMMA offre un'eccellente trasparenza ottica e una notevole resistenza agli agenti atmosferici, il che lo rende ideale per applicazioni esterne e trasparenti.
Svantaggi: Il materiale è intrinsecamente fragile e presenta una scarsa resistenza agli urti, il che ne limita l'utilizzo in applicazioni che comportano elevate sollecitazioni meccaniche.
Applicazioni: Il PMMA viene tipicamente utilizzato per coperture di lampade, lenti ottiche e altri articoli che richiedono materiali trasparenti e resistenti agli agenti atmosferici.
2. Policarbonato (PC)
Vantaggi: Le caratteristiche principali del policarbonato includono un'elevata resistenza agli urti e al calore, che lo rendono adatto ad applicazioni impegnative.
Svantaggi: il policarbonato (PC) è soggetto a fessurazioni da stress, soprattutto in presenza di fattori ambientali come l'esposizione ai raggi UV e l'umidità.
Applicazioni: È ampiamente utilizzato nella produzione di vetri antiproiettile, lenti per occhiali e dispositivi medici, dove resistenza e resistenza al calore sono essenziali.
3. Polietilentereftalato (PET)
Vantaggi: Il PET è caratterizzato da un'elevata resistenza alla trazione e da un'eccellente resistenza chimica, caratteristiche che lo rendono ideale per soluzioni di imballaggio.
Svantaggi: Uno dei limiti del PET è il suo notevole assorbimento di umidità, che può comprometterne l'integrità in determinate condizioni.
Applicazioni: Il PET è comunemente utilizzato nelle bottiglie per bevande, negli imballaggi alimentari e in altre applicazioni in cui sono richieste resistenza e resistenza chimica.
4. Copolimero olefinico ciclico (COC)
Vantaggi: il COC è altamente trasparente e presenta un basso assorbimento di umidità, il che lo rende un materiale eccellente per applicazioni ottiche e mediche.
Svantaggi: Il costo più elevato del COC può risultare proibitivo per alcune applicazioni, soprattutto quando l'efficienza dei costi è una priorità.
Applicazioni: il COC viene tipicamente utilizzato negli imballaggi medicali, nelle pellicole ottiche e in altre applicazioni ad alta trasparenza in cui la resistenza all'umidità è fondamentale.
Domande frequenti (FAQ)
D1: Quali sono alcuni dei difetti più comuni nello stampaggio a iniezione di materie plastiche trasparenti?
- A: Spesso si possono riscontrare problemi come bolle, segni di flusso, crepe interne da stress e scolorimento. Tutti questi elementi possono compromettere la trasparenza e l'aspetto generale della plastica.
D2: Come scelgo il materiale giusto per lo stampaggio a iniezione trasparente?
- A: Dipende da cosa devi realizzare! Per i componenti ottici, scegli il PMMA. Se invece ti serve un materiale robusto e resistente agli urti, il policarbonato (PC) è la scelta migliore.
D3: Come posso evitare le tensioni interne nello stampaggio a iniezione di materie plastiche trasparenti?
- A: Cerca di ottimizzare il design dello stampo, gestisci con cura il processo di raffreddamento e non dimenticare i trattamenti successivi, come la ricottura, per alleviare le tensioni interne.
D4: Quali sono le tendenze emergenti nello stampaggio a iniezione di materie plastiche trasparenti?
- A: Stiamo assistendo all'emergere di alcune tendenze entusiasmanti, come la tecnologia di stampaggio intelligente, le pratiche di produzione ecocompatibili e il microstampaggio, che stanno assumendo un ruolo centrale.
The End
Sebbene lo stampaggio a iniezione di materie plastiche trasparenti sia complesso, seguire le giuste fasi di preparazione, progettazione e controllo del processo può portare a pezzi straordinari e privi di difetti. Collaborare con un esperto vi darà quel vantaggio in più per risultati eccellenti.
Agisci ora: contattaci e lascia che i nostri esperti ti aiutino a creare la soluzione perfetta per le tue esigenze di stampaggio a iniezione di plastica trasparente. Pensiamo a tutto noi!






