
Gestisci macchine per lo stampaggio a iniezione ? Scopri i 5 passaggi fondamentali per la sicurezza, per proteggere i lavoratori, prevenire gli incidenti e aumentare la produttività nel 2025.
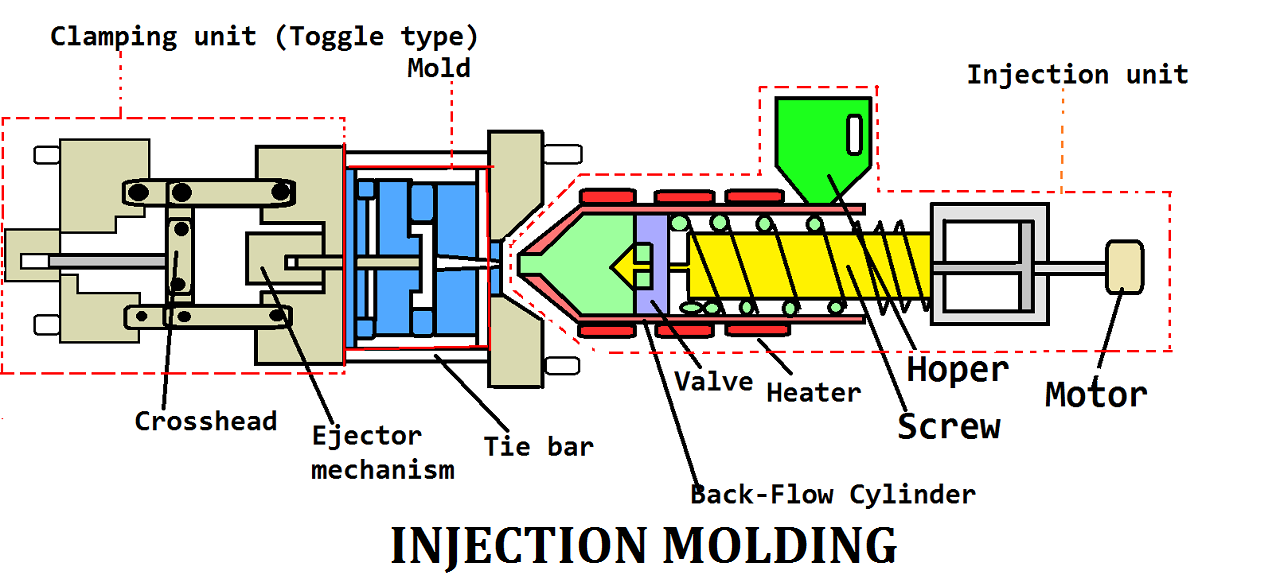
Le macchine per lo stampaggio a iniezione sono fondamentali per l'industria della lavorazione delle materie plastiche, ma il loro funzionamento comporta rischi intrinseci. I dati OSHA indicano che oltre il 30% degli incidenti industriali in questo settore è causato da queste macchine. Dato che si prevede che il mercato globale dello stampaggio a iniezione raggiungerà i 47 miliardi di dollari entro il 2030, l'importanza dei protocolli di sicurezza non può essere sottovalutata. Questa guida fornisce informazioni complete sui principali rischi, sulle misure di sicurezza attuabili e sulle pratiche basate su evidenze scientifiche per migliorare la sicurezza e la produttività sul luogo di lavoro.
Che cos'è lo stampaggio ad iniezione?
Lo stampaggio a iniezione è un processo di produzione che realizza componenti iniettando materiale fuso (solitamente plastica) in uno stampo lavorato con precisione. Man mano che il materiale si raffredda e si solidifica, assume la forma della cavità dello stampo e viene espulso come pezzo solido. È particolarmente adatto alla produzione su larga scala, garantendo una qualità del prodotto costante e soddisfacendo requisiti di progettazione complessi.
Questo processo è ampiamente utilizzato nella produzione in serie di componenti complessi e di alta precisione in settori quali quello automobilistico, elettronico, medicale, degli imballaggi e dei prodotti di consumo.

Come funziona lo stampaggio ad iniezione
Lo stampaggio a iniezione è un processo ciclico utilizzato per produrre componenti in plastica iniettando materiale fuso in uno stampo. Ecco come funziona:
1. Alimentazione del materiale (tramoggia)
-
I granuli di plastica (resina) vengono caricati in una tramoggia.
-
Questi granuli sono in genere termoplastici come ABS, PP o nylon.
2. Fusione (riscaldamento e plastificazione)
-
I granuli di plastica vengono immessi in un cilindro riscaldato.
-
Una vite rotante all'interno del cilindro riscalda, comprime e fonde la plastica tramite attrito e resistenze esterne.
-
La vite genera inoltre pressione per iniettare la plastica fusa in avanti.
3. Iniezione (riempimento dello stampo)
-
Una volta che una quantità sufficiente di plastica fusa si è accumulata davanti alla vite (chiamata " iniezione "), la vite si muove in avanti come uno stantuffo.
-
La plastica viene spinta ad alta pressione attraverso un ugello nella cavità chiusa dello stampo.
-
Lo stampo viene tenuto saldamente chiuso da un'unità di serraggio per evitare perdite.
4. Raffreddamento e solidificazione
-
La plastica all'interno dello stampo inizia a raffreddarsi e a indurirsi assumendo la forma della cavità.
-
Il tempo di raffreddamento dipende dal tipo di plastica, dallo spessore del pezzo e dal design dello stampo.
-
Lo stampo può includere canali di raffreddamento (con circolazione di acqua o olio) per accelerare questo processo.
5. Apertura dello stampo
-
Una volta che il pezzo si è solidificato, il morsetto apre lo stampo , separando le due metà (anima e cavità).
6. Espulsione parziale
-
I perni di espulsione spingono il pezzo fuori dallo stampo.
-
In alcuni casi, getti d'aria compressa o bracci robotici facilitano la rimozione.
-
Lo stampo si riposiziona quindi per il ciclo successivo e il processo si ripete.
Dieci vantaggi dello stampaggio a iniezione
Ecco una guida completa ai vantaggi dello stampaggio a iniezione , un processo produttivo molto diffuso utilizzato per la produzione di componenti in grandi volumi:
1. Alta efficienza e produzione veloce
-
Tempi di ciclo rapidi: una volta progettati e realizzati gli stampi, il processo di iniezione è veloce e spesso richiede solo pochi secondi.
-
Compatibile con l'automazione: elevata compatibilità con macchinari automatizzati, con conseguente riduzione dei costi di manodopera.
-
Scalabilità: ideale per produzioni ad alto volume con qualità costante.
2. Flessibilità del design
-
Geometrie complesse: supporta la realizzazione di componenti dal design intricato che sarebbero difficili o impossibili con altri processi.
-
Molteplici finiture e texture: gli stampi possono essere personalizzati per aggiungere loghi, motivi o finiture opache/lucide direttamente sul pezzo.
3. Alta precisione e coerenza
-
Tolleranze ristrette: i componenti possono essere realizzati con una precisione estrema (fino a ±0.001 pollici).
-
Ripetibilità: ogni componente prodotto è praticamente identico, aspetto fondamentale per la coerenza del marchio e la perfetta adattabilità meccanica.
4. Varietà di materiali
-
Compatibile con una vasta gamma di termoplastici , termoindurenti , elastomeri e persino materiali biodegradabili.
-
È possibile utilizzare riempitivi e additivi (ad esempio, fibre di vetro, coloranti) per modificare la resistenza, la flessibilità o l'aspetto.
5. Bassa produzione di rifiuti
-
Il materiale in eccesso (ad esempio, proveniente da canali di colata o scavi) può spesso essere riciclato e riutilizzato.
-
Rispetto ai metodi sottrattivi come la lavorazione CNC , lo spreco di materiale è notevolmente ridotto.
6. Costi inferiori a lungo termine
-
Sebbene il costo iniziale dello stampo sia elevato, il costo per pezzo si riduce significativamente con l'aumento della produzione.
-
Gli stampi resistenti possono produrre da centinaia di migliaia a milioni di pezzi nel corso della loro vita utile.
7. Post-elaborazione minima
-
I pezzi finiti escono solitamente dallo stampo nella loro forma definitiva, con poca necessità di lavorazioni secondarie (come levigatura o rifilatura).
-
Elementi preesistenti come filettature, cerniere o fori possono essere stampati direttamente, riducendo i costi di assemblaggio.
8. Maggiore resistenza e durata
-
La possibilità di rinforzare i componenti con fibre o materiali di riempimento aumenta l'integrità strutturale.
-
La progettazione dello stampo può essere ottimizzata per la distribuzione delle sollecitazioni , contribuendo a prolungare la durata del prodotto.
9. Opzioni di personalizzazione e multimateriale
-
Lo stampaggio a iniezione sovrastampato e lo stampaggio a inserto consentono di combinare materiali diversi in un unico componente (ad esempio, plastica rigida con impugnatura morbida).
-
Consente la miscelazione dei colori e un controllo preciso sull'estetica.
10 Benefici ambientali
-
Molte delle plastiche utilizzate sono riciclabili e le macchine a basso consumo energetico sono sempre più diffuse.
-
I processi avanzati utilizzano bioplastiche o materie prime riciclate per ridurre l'impatto ambientale.
✅Riepilogo dei vantaggi dello stampaggio a iniezione
| Vantaggi dello stampaggio a iniezione | Descrizione |
|---|---|
| Velocità | Cicli di produzione brevi, ideali per la produzione di massa. |
| Precisione | Tolleranze ristrette ed eccellente ripetibilità |
| Flessibilità del design | È possibile realizzare progetti di componenti complessi e multifunzionali. |
| Razionalizzazione dei costi | Basso costo unitario su larga scala |
| Opzioni materiali | Ampia gamma di materie plastiche, riempitivi e additivi |
| Impatto ambientale | Opzioni a basso impatto ambientale, riciclabili e biodegradabili |
| Lavori di rifinitura | Minimo o nessuno richiesto |
| La durata | Elevata resistenza grazie ai materiali rinforzati |
| Capacità di automazione | Riduce i costi del lavoro e aumenta la coerenza |
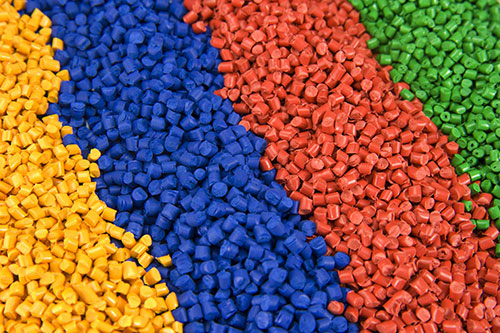
Materiali comunemente utilizzati per lo stampaggio a iniezione
Ecco alcuni dei materiali più comunemente utilizzati nello stampaggio a iniezione, con le relative proprietà, applicazioni e i motivi per cui sceglierli per usi specifici.
1. Acrilonitrile Butadiene Stirene (ABS)
➤ Proprietà:
-
Robusto e resistente agli urti
-
Buona stabilità dimensionale
-
Facile da lavorare e modellare
-
Superficie adatta a finiture superficiali (ideale per verniciatura e placcatura)
➤ Applicazioni:
-
Elettronica di consumo (tasti di tastiera, involucri)
-
Cruscotti e finiture per autoveicoli
-
Giocattoli (ad esempio, mattoncini LEGO)
2. Polipropilene (PP)
➤ Proprietà:
-
Leggero e flessibile
-
Ottima resistenza agli agenti chimici
-
Resistenti alla fatica (cerniere flessibili)
-
Disponibili gradi adatti agli alimenti
➤ Applicazioni:
-
-
Confezionamento (contenitori, tappi)
-
Dispositivi medici (siringhe, fiale)
-
Involucri per batterie automobilistiche
-
Utensili da cucina
-
3. Polietilene (PE)
Tipologie: HDPE (alta densità), LDPE (bassa densità)
➤ Proprietà:
-
Eccellente resistenza agli urti
-
Resistente all'umidità e agli agenti chimici
-
Flessibile (specialmente LDPE)
-
Basso costo
➤ Applicazioni:
-
Imballaggi per alimenti e bevande
-
Bidoni di stoccaggio
-
Giocattoli
-
Tubi e contenitori medicali
4. Policarbonato (PC)
➤ Proprietà:
-
Estremamente resistente e trasparente
-
Alta resistenza agli urti
-
Buona stabilità dimensionale
-
Opzioni ignifughe
➤ Applicazioni:
-
Occhiali e lenti di sicurezza
-
Custodie per dispositivi medici
-
Custodie elettroniche
-
Lenti luminose per autoveicoli
5. Nylon (poliammide, PA)
➤ Proprietà:
-
Forte e resistente all'usura
-
Buona resistenza al calore
-
Basso attrito (autolubrificante)
-
Sensibile all'assorbimento di umidità
➤ Applicazioni:
-
Ingranaggi e cuscinetti
-
Componenti per il vano motore delle automobili
-
Componenti per utensili elettrici
-
Fascette
6. Polistirolo (PS)
Tipologie: PS per uso generale (GPPS), PS ad alto impatto (HIPS)
➤ Proprietà:
-
Facile da lavorare e poco costoso
-
Fragile (GPPS) o più resistente (HIPS)
-
Finitura superficiale lucida
➤ Applicazioni:
-
Posate e bicchieri monouso
-
Contenitori cosmetici
-
Custodie per CD/DVD
7. Polietilene tereftalato (PET)
➤ Proprietà:
-
Forte e rigido
-
Buona barriera contro gas e umidità
-
Ideale per applicazioni trasparenti
-
Riciclabile
➤ Applicazioni:
-
Bottiglie d'acqua e di bibite
-
Imballaggio alimentare
-
Barattoli per cosmetici
8. Poliossimetilene (POM / Acetale / Delrin)
➤ Proprietà:
-
Elevata rigidità e stabilità dimensionale
-
Basso attrito ed eccellente resistenza all'usura
-
Buona resistenza chimica
➤ Applicazioni:
-
Ingranaggi, cuscinetti e componenti di precisione
-
Componenti di blocco
-
Parti del sistema di alimentazione per autoveicoli
9. Bioplastiche (PLA, PHB, ecc.)
➤ Proprietà:
-
Biodegradabile ed ecologico
-
Derivato da risorse rinnovabili
-
Stabilità termica inferiore
➤ Applicazioni:
-
Prodotti medici monouso
-
Imballaggio ecologico
-
Beni di consumo
Riepilogo dei materiali per lo stampaggio a iniezione
| Materiale | Forza | Flessibilità | Resistenza alla temperatura | Trasparenza | Uso comune |
|---|---|---|---|---|---|
| ABS | Alto | Medio | Moderato | Opaco | Elettronica, giocattoli |
| PP | Medio | Alto | Moderato | Translucent | Imballaggio, medicale |
| PE | Medio | Alto | Basso | Translucent | Contenitori, tubi |
| PC | Alto | Basso | Alto | Indicazione | Lenti, alloggiamenti |
| Nylon | Alto | Medio | Alto | Opaco | Ingranaggi, settore automobilistico |
| PS | Low-Med | Basso | Basso | Clear (GPPS) | Monouso |
| PET | Alto | Basso | Moderato | Trasparente | Bottiglie, imballaggi |
| TPE/TPU | Medio | Molto alto | Moderato | Varie | Impugnature, suole |
| POM | Alto | Basso | Alto | Opaco | Parti mobili |
| PPS | Alto | Basso | Molto alto | Opaco | Elettronica, pompe |
| PLA | Medio | Medio | Basso | Indicazione | Articoli biodegradabili |
1. Le 6 principali zone di rischio nelle macchine per lo stampaggio a iniezione
Le macchine per lo stampaggio a iniezione implicano processi ad alta velocità , temperature elevate e pressioni significative . Comprendere queste aree pericolose è fondamentale per prevenire gli incidenti:
① Zona di alimentazione
- RischioLe viti rotanti possono intrappolare utensili o detriti, causando potenziali infortuni.
- Misure preventiveUtilizzare vassoi magnetici per gli strumenti e assicurarsi che mani e oggetti estranei non vengano mai inseriti al loro interno.
② Cilindro e ugello
- RischioL'ugello e il corpo dell'ugello possono raggiungere temperature superiori a 300 °C, con conseguente rischio di ustioni dovute alla plastica fusa.
- Misure preventiveGuanti resistenti al calore e visiere protettive sono essenziali per la protezione.
③ Zona di muffa
- RischioLa forza di serraggio ad alta velocità (fino a 1,000 tonnellate) può causare gravi lesioni da schiacciamento agli arti.
- Misure preventiveInstallare barriere fotoelettriche o sensori di sicurezza avanzati per monitorare e proteggere il personale.
④ Sistema di espulsione
- RischioI perni all'interno del sistema di espulsione operano a velocità superiori a 15 cicli al minuto, con il rischio di intrappolare o colpire gli arti.
- Misure preventiveUtilizzare sempre sistemi di prelievo automatizzati per la gestione dei pezzi espulsi, evitando il contatto manuale.
⑤ Quadri elettrici
- RischioI cavi elettrici scoperti nei quadri elettrici possono causare scosse elettriche.
- Misure preventiveSeguire scrupolosamente le procedure di blocco/etichettatura (LOTO) durante la manutenzione per prevenire esposizioni accidentali.
⑥ Apparecchiature periferiche
- RischioNastri trasportatori, robot e altri macchinari periferici possono schiacciare o intrappolare gli arti.
- Misure preventive: Segnalare le zone di pericolo utilizzando nastro adesivo luminoso e ben visibile per avvertire i lavoratori.
2. I 4 incidenti più comuni e come prevenirli
① Lesioni da schiacciamento (35% dei casi)
- Causare: A volte, durante la fase di serraggio, le mani degli operai vengono inserite nello stampo.
- Soluzione: Assicurarsi di ricevere una formazione completa sull'attesa dell'arresto completo della macchina prima di rimuovere il pezzo.
② Ustioni da plastica fusa (28% dei casi)
- CausarePerdite dagli ugelli o procedure di spurgo improprie.
- SoluzioneEseguire ispezioni mensili delle guarnizioni e utilizzare protezioni antispruzzo durante il funzionamento.
③ Incendi di origine elettrica (15% dei casi)
- CausareI motori surriscaldati o i cablaggi danneggiati aumentano il rischio di incendio.
- SoluzioneEffettuare ispezioni settimanali e tenere a disposizione nelle vicinanze estintori di classe ABC per l'uso in caso di emergenza.
④ Esposizione a fumi tossici (12% dei casi)
- CausareLa combustione di materiali in PVC/ABS rilascia fumi cancerogeni.
- SoluzioneInstallare sistemi di ventilazione ad alta efficienza e rilevatori di monossido di carbonio per ridurre l'esposizione.
3. Lista di controllo di sicurezza 2025 per lo stampaggio a iniezione
Seguendo questi 7 passaggi , è possibile ridurre il tasso di incidenti fino al 60% (dati OSHA):
- Ispezione pre-turno: Prima dell'uso, verificare le funzioni di arresto di emergenza, i dispositivi di sicurezza e i sistemi di controllo della temperatura.
- DPI richiesti: Assicurarsi che tutto il personale sia dotato di dispositivi di protezione individuale adeguati, tra cui guanti, occhiali protettivi, scarpe antinfortunistiche con puntale in acciaio e uniformi ignifughe.
- Blocco/tagout: Implementare procedure di blocco/etichettatura per isolare l'alimentazione elettrica durante la manutenzione o la pulizia.
- Limiti di velocità: Limitare la velocità della macchina a non più dell'80% della frequenza massima del ciclo per evitare sforzi inutili o incidenti.
- Sicurezza dei materiali: Conservare i materiali combustibili, come le plastiche infiammabili, lontano da qualsiasi fonte di calore per evitare che si accendano.
- Formazione: Organizzare esercitazioni di sicurezza mensili incentrate sui protocolli di risposta alle emergenze per garantire la preparazione.
- Documentazione: Mantenere un registro completo di tutti gli incidenti e i quasi incidenti per un'analisi e un miglioramento continui della sicurezza.
4. Argomento di studioCome Factory X ha ridotto gli infortuni del 74%
Nel 2023, uno stabilimento con sede in Texas ha ridotto il tasso di infortuni da 14 a 3 all'anno implementando queste misure cruciali:
- Sensori a infrarossi: L'impianto ha aggiunto sensori a infrarossi per arrestare i macchinari se le mani entrano in zone pericolose, prevenendo così gravi infortuni.
- Plastica a basse emissioni di fumo: Sono passati a plastiche a bassa emissione di fumo come il PP al posto del PVC per proteggere i lavoratori dai fumi tossici.
- Manutenzione predittiva basata sull'intelligenza artificiale: I sistemi di intelligenza artificiale sono stati introdotti per identificare potenziali problemi ed effettuare riparazioni prima che le macchine si guastino, garantendo la sicurezza dei lavoratori e la continuità operativa.
5. FAQ: Risposte rapide alle domande più frequenti sulla sicurezza
D: Con quale frequenza devo ispezionare le macchine?
A: Le macchine devono essere sottoposte a ispezioni visive giornaliere, con un controllo di manutenzione completo ogni 500 ore di funzionamento per garantire sicurezza ed efficienza.
D: Quale temperatura provoca ustioni gravi?
A: La plastica fusa a temperature superiori a 200 °C provoca gravi ustioni alla pelle in meno di un secondo.
D: I robot sono più sicuri del lavoro manuale?
R: Sì, i robot riducono al minimo l'esposizione umana ai pericoli, diminuendo il rischio fino al 90%.
Applicazioni dello stampaggio ad iniezione
Lo stampaggio a iniezione è ampiamente utilizzato in diversi settori industriali per il suo basso costo e l'elevata precisione.
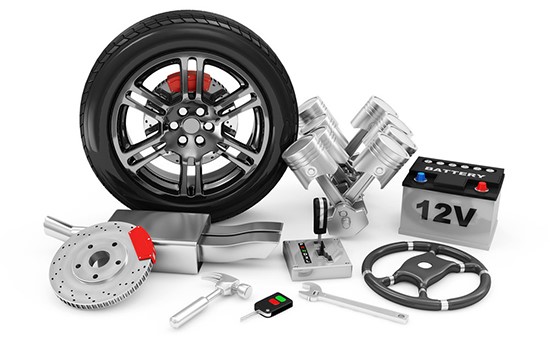
1. Industria automobilistica
Parti tipiche:
-
Cruscotti, bocchette dell'aria e pannelli
-
Paraurti e griglie
-
Rivestimenti interni e componenti delle portiere
-
Alloggiamenti e connettori elettrici
-
Componenti interni del motore (serbatoi, coperchi)
Perché lo stampaggio a iniezione?
-
Durata: i termoplastici ad alte prestazioni resistono al calore e agli agenti chimici.
-
Montaggio di precisione: essenziale per componenti e assemblaggi interni.
-
Alleggerimento: sostituisce le parti metalliche per ridurre il peso del veicolo e migliorare l'efficienza del carburante.
-
Produzione ad alto volume: ideale per modelli automobilistici destinati al mercato di massa.
2. Medicina e sanità
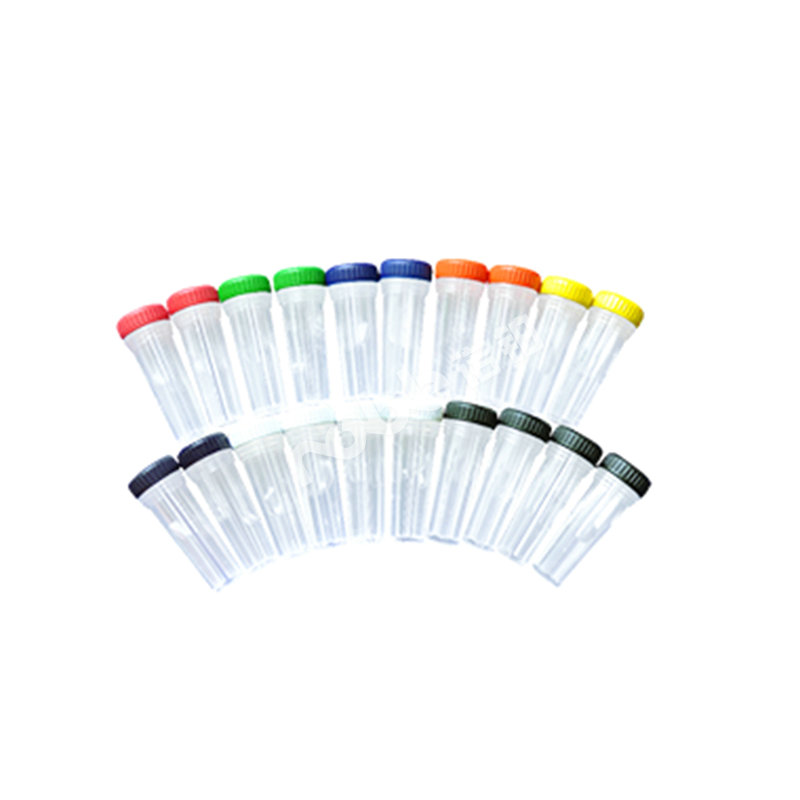
Parti tipiche:
-
Siringhe e componenti IV
-
Alloggiamenti diagnostici (ad es. glucometri)
-
Strumenti chirurgici
-
Dispositivi impiantabili (temporanei)
-
Contenitori da laboratorio (piastre di Petri, provette)
Perché lo stampaggio a iniezione?
-
Materiali sterilizzabili: Adatto alla sterilizzazione in autoclave e con raggi gamma.
-
Compatibilità con camere bianche: supporta stampi per camere bianche di classe 7 o 8.
-
Biocompatibilità: plastiche di grado medicale come PEEK, PPSU e PC.
-
Precisione e sicurezza: tolleranze ristrette sono fondamentali per la funzionalità e l'igiene.
3. Beni di consumo e prodotti per la casa
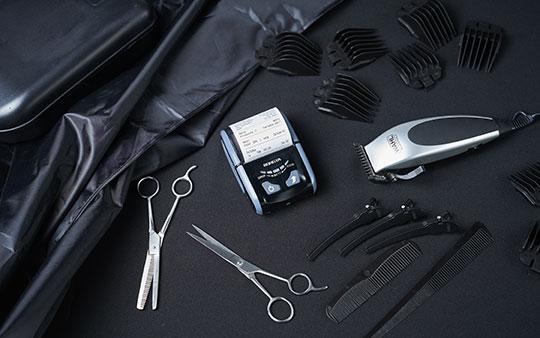
Parti tipiche:
-
Giocattoli (ad esempio, mattoncini LEGO)
-
Componenti per mobili (ad esempio, gambe di sedie, ruote)
-
utensili e contenitori da cucina
-
Manici e impugnature per utensili
-
Contenitori e organizer per riporre oggetti
Perché lo stampaggio a iniezione?
-
Resistenza e sicurezza: materiali sicuri per i bambini e design ergonomico.
-
Varietà: supporta colori vivaci e dettagli complessi.
-
Rapporto costo-efficacia: ideale per prodotti destinati al mercato di massa.
-
Durata: Resistente all'usura quotidiana e agli agenti chimici.

4. Aerospazio e Difesa
Parti tipiche:
-
Pannelli interni e cornici
-
Staffe leggere
-
Connettori per cavi
-
Componenti di ventilazione
-
Utensili e maschere
Perché lo stampaggio a iniezione?
-
Riduzione del peso: i materiali termoplastici avanzati come PEEK, PEI e PPS sostituiscono il metallo.
-
Conformità: sono disponibili opzioni di resina conformi alle normative FAA e militari.
-
Precisione: le elevate tolleranze garantiscono l'affidabilità dei componenti anche in condizioni difficili.
-
Resistenza alla fiamma: i materiali speciali soddisfano le normative di sicurezza.

Attrezzature edili e industriali
Parti tipiche:
-
Elementi di fissaggio, ancoraggi e distanziatori
-
Ingranaggi, pulegge e componenti dell'alloggiamento
-
Raccordi e connettori per tubi
-
Alloggiamenti per interruttori elettrici
-
Maniglie, pomelli e impugnature
Perché lo stampaggio a iniezione?
-
Resistenza agli urti: Adatto ad ambienti ad alto stress.
-
Resistenza alla corrosione: in ambienti chimici aggressivi, le materie plastiche offrono prestazioni superiori rispetto ai metalli.
-
Stabilità termica: isolamento e resistenza al fuoco dove necessario.
-
Durabilità a costi contenuti: bassa manutenzione e lunga durata.
Conclusione: Proteggi il tuo team e la tua produttività
La sicurezza nello stampaggio a iniezione non è un'opzione, ma una necessità. Seguendo questa guida del 2025 , eviterete infortuni, sanzioni OSHA (fino a 15,625 dollari per violazione) e manterrete le linee di produzione operative senza intoppi.
Cerchi un produttore di stampaggio a iniezione?
Se avete bisogno di un produttore di stampaggio a iniezione affidabile , non cercate oltre! NOBLE è specializzata in servizi di stampaggio a iniezione efficienti e di alta qualità, personalizzati per soddisfare le vostre specifiche esigenze di produzione. Grazie a tecnologie all'avanguardia e a un team di professionisti esperti , garantiamo precisione, velocità e sicurezza in ogni progetto.
Che si tratti di creare prototipi complessi o di scalare la produzione per grandi volumi, abbiamo le competenze necessarie per dare vita alle vostre idee.
Contattaci oggi stesso per discutere del tuo progetto e ricevere un preventivo personalizzato. Collaboriamo per creare prodotti di altissima qualità con risultati eccezionali.






