
Hvernig gengur lífið dag frá degi? Er það í jafnvægi og allt eins og það á að vera? Er jafnvægi hvort sem litið er á veraldlega stöðu eða andlega? Lífið er eins og það er. Það er ekki alltaf sólskyn. Það koma reglulega lægðir með rok og rigningu. Við vitum að í heildar samhenginu er lægð hluti af vistkerfi að leita að jafnvægi. Stundum erum við stödd í miðju lægðarinnar. Þar er logn og gott veður, sama hvað gengur á þar sem stormurinn er mestur. Sama lögmál gildir varðandi þitt eigið líf. Ef þú ert í þinn miðju, þínum sannleik þá heldur þú alltaf jafnvægi átakalaust. Sama hvað gustar mikið frá þér þegar þú lætur til þín taka. Huldufólk hefur gefið okkur hugleiðslu sem hjálpar okkur að finna þessa miðju, finna kjarna okkar og sannleikann sem í honum býr. Þegar þú veist hver þú ert og hvers vegna þú ert hér, mun líf þitt vera í flæðandi jafnvægi. Hugleiðslan virkjar þekkinguna sem er í vitund jarðar og færir hana með lífsorkunni inn í líkama okkar. Þar skoðar hún hugsana og hegðunar munstrið og athugar hvort það myndar átakalausu flæðandi jafnvægi. Hinn möguleikinn er falskt jafnvægi sem hafa þarf fyrir að viðhalda með tilheyrandi striti, áhyggjum og ótta. Síðan leiðbeinir þessi þekking okkur að því jafnvægi sem er okkur eðlilegt. Við blómstrum átakalaust, líkt og planta sem vex átakalaut frá fræi í fullþroska plöntu sem ber ávöxt.
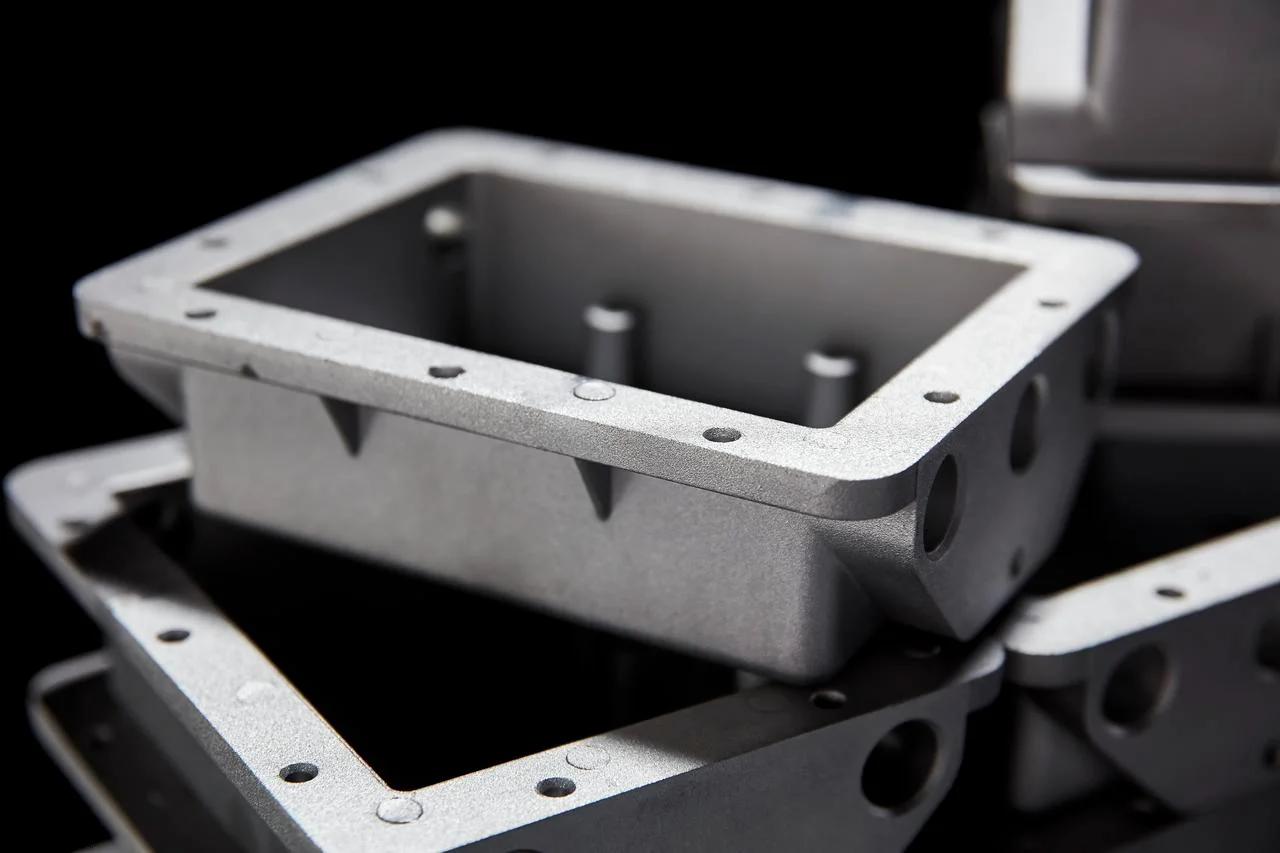
Fyrir þá sem ekki þekkja mót gæti þetta virst vera algjörlega framandi hugtak. Í raun eru mót þó ekki aðeins notuð í iðnaði heldur einnig sem algengur hluti af daglegu lífi. Ís- og súkkulaðimót, til dæmis, er bræddu matvælum hellt í holt form sem síðan er kælt til að festa lögunina. Meginreglan er sú sama í iðnaði, nema að brætt efni kemur í stað hráefnisins. Mót eru almennt notuð til sprautusteypu , blásturssteypu , útdráttar og pressusteypu.
Svo er raunverulega spurningin hagnýt. Hvenær þarf verkefni grunnmót? Hvenær krefst það einhvers þéttara? Og hvernig eru þessi verkfæri í raun smíðuð?
Þessi grein útskýrir muninn. Notkunartilvik - framleiðsluaðferðir. Fólk mun ganga út vitandi hvaða leið hentar þeirra hluta. Ekkert flókið. Bara það sem virkar í framleiðsluferlinu.
Hvað eru einföld mót?
Einföld mót gera nákvæmlega það sem nafnið gefur til kynna. Það býr til hluta. Það þarf ekki að smíða þá fullkomlega í milljón hringrásum. Það þarf bara að virka í smá tíma.
Dæmigert einkenni
Einföld mót nota mýkri efni. Ál er algengt. Forhert stál kemur stundum fyrir. Fyrir mjög lítið magn nota menn jafnvel þrívíddarprentaðar plastefnismót. Afhendingartíminn er stuttur. Verkstæði getur skorið einfalt álmót á dögum, ekki vikum. Kostnaðurinn helst lágur vegna þess að hönnunin er einföld. Engar rennihurðir. Engir lyftarar. Engar flóknar kælirásir.
Þolmörk
Einföld mót hafa vikmörk á bilinu ±0.1 mm og ±0.5 mm. Það er í lagi fyrir marga hluti. Festingu. Hús. Óafturkræfa lok. En fyrir íhluti sem þurfa nákvæma passun eru þessar tölur of lausar. Þá færa viðskiptavinir sig yfir í nákvæma mótframleiðslu í staðinn.
efni
- Ódýrt. Auðvelt í vélrænni vinnslu. Dugar í þúsundir skota.
- Forhert stál. Kostar meira. Sterkara en ál. Endist lengur.
- Þrívíddarprentaðar plastefni. Lægsti kostnaður. Hraðasti afgreiðslutími. Stystur endingartími. Notað næstum eingöngu til að sannprófa frumgerðir.
Lífskeið
Sviðið er breitt. Mót úr plastefni gæti enst í 100 skot. Kannski 200 ef fólk er varkárt. Mót úr áli endist í 1,000 til 10,000 skot, allt eftir plastinu og lögun hlutarins. Forhert stál getur þolað 50,000 skot áður en slit verður vandamál.
Kostnaðarsvið
Einföld mót kosta á bilinu 1,000 til 3,000 Bandaríkjadali. Það er ásættanlegt fyrir lítið magn. Nýtt fyrirtæki getur fjármagnað þetta.
Hentar best fyrir
- Viðskiptavinir þurfa að prófa hluta og passa áður en þeir hefja framleiðslu á verkfærum.
- Lítil framleiðsla. Upplag upp á nokkur hundruð eða nokkur þúsund hluta.
- Ómikilvægir hlutar. Íhlutir þar sem breytileiki á tíunda hluta úr millimetra skiptir ekki máli.
Einföld mót eiga sinn stað í framleiðsluferli sprautumóta. Þau eru inngangurinn. Þau sanna hönnunina. Síðan, fyrir mikið magn eða mikla nákvæmni, færist umræðan yfir í nákvæma mótframleiðslu. Það er allt annað stig.
Hvað eru nákvæmnismót?
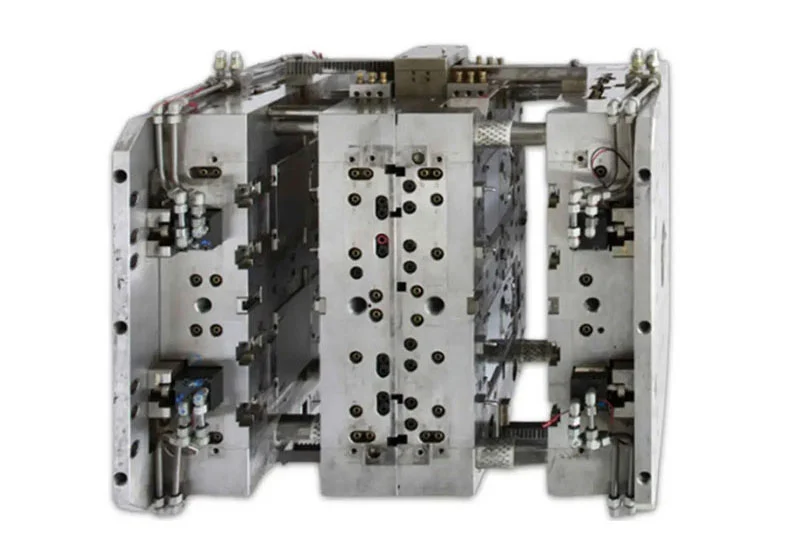
Nákvæmar mót framleiða næstum eins hluti, skot eftir skot, í milljónir hringrása.
Skilgreining og einkenni
Nákvæm mót eru smíðuð með mikla endingu og nákvæma endurtekningarhæfni í huga. Hár kostnaður. Langur afhendingartími. Engar flýtileiðir. Verkfræðingar nota hert verkfærastál, ekki ál. Þeir bæta við húðun til að draga úr sliti og bæta losun. Hönnunin inniheldur flóknar kælirásir til að stjórna hita og hringrásartíma. Sérhver smáatriði er reiknuð út.
Þetta er það sem við meinum með nákvæmri mótframleiðslu. Það snýst ekki bara um þrengri vikmörk. Það er önnur heimspeki. Mótið er meðhöndlað sem nákvæmnisvél, ekki einnota innrétting.
Þolmörk
Nákvæm mót hafa vikmörk á bilinu ±0.01 mm til ±0.001 mm. Það er tíu til hundrað sinnum þéttara en einfalt mót. Til samanburðar er mannshár um 0.07 mm þykkt. Þessi mót hafa vikmörk sem eru minni en eitt hár. Stöðugt. Í milljónum hluta.
efni
Hert verkfærastál er staðallinn. H13 fyrir mikla hita- og slitþol. S7 fyrir höggþol. D2 fyrir slípiefni. Margar nákvæmnismót eru einnig húðuð með yfirborði. Títan ál nítríð (TiAlN). Króm nítríð. Demantslíkt kolefni (DLC). Þessar húðanir draga úr núningi, koma í veg fyrir tæringu og lengja endingartíma verkfæra.
Lífskeið
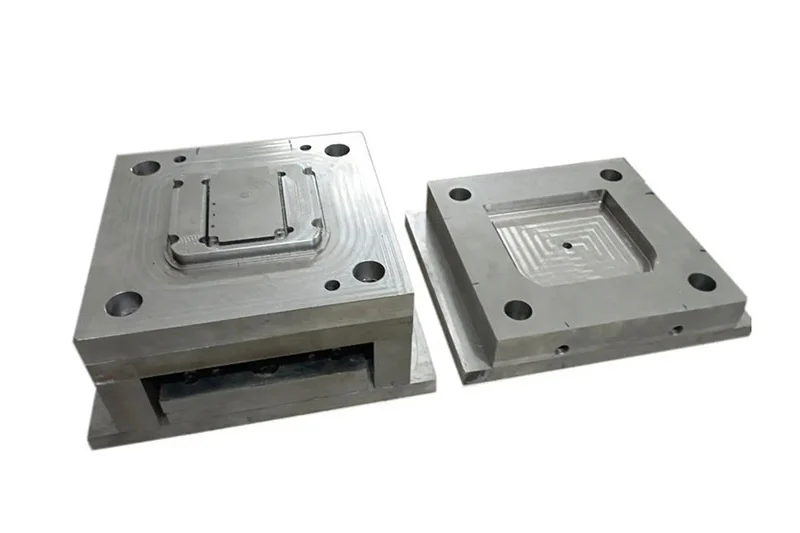
Vel smíðað nákvæmnismót getur framleitt að lágmarki 500,000 skot. Margar fara yfir eina milljón. Sumar ná tíu milljónum eða meira með réttu viðhaldi. Þess vegna er upphafskostnaðurinn skynsamlegur. Dreifður yfir tíu milljónir hluta verður verkfærakostnaðurinn á hvern hlut aurar.
Kostnaðarsvið
Nákvæmar mót kosta á bilinu 20,000 til 100,000 Bandaríkjadali. Flókin lækninga- eða sjónmót geta verið dýrari. Mun dýrari. Verðið endurspeglar gæði stálsins, vinnslutíma, yfirborðsáferð og verkfræðitíma sem þarf til að hanna þau.
Hentar best fyrir
- Lækningatæki. Ígræðslur, skurðtæki, greiningaríhlutir.
- Innri plötur, loftstokkar og burðarvirkisfestingar.
- Íhlutir undir vélarhlíf, skynjarahús, gírkassahlutir.
- Tengi, SIM-kortaskúffur, myndavélarhús.
- Ljósleiðarar. Linsur, ljósleiðarar, skjáíhlutir.
Í heimi sprautumótagerðar eru nákvæmnismót efst í píramídanum. Einföld mót sanna hugmyndina. Nákvæmnismót skila vörunni í stórum stíl. Fólk sem þarfnast milljóna eins, hágæðahluta hefur ekki raunverulegt val. Upphafskostnaðurinn skaðar. Langtímaáreiðanleikinn borgar sig.
Hvenær eru einföld mót notuð?
Einföld mót eiga sér skýran stað í framleiðsluferlinu. Viðskiptavinir nota þau þegar magn er lítið, vikmörkin eru laus eða hönnunin er enn að breytast.
Lítið framleiðslumagn (undir 50,000 hlutum)
Þetta er aðalástæðan. Einfalt mót er hagkvæmt með minna magni en 50,000 skotum. Verkfærakostnaðurinn er lágur. Kostnaðurinn á hverja einingu er hærri en fyrir nákvæmnismót, en heildarfjárfestingin helst lítil. Fyrir upplag upp á 1,000 eða 10,000 hluti er heimskulegt að eyða 50,000 í verkfæri úr hertu stáli. 5,000 álmót gerir sama verkið fyrir minni pening.
Rapid Prototyping og hönnunarstaðfesting
Viðskiptavinir þurfa raunverulega hluti áður en þeir ráðast í framleiðsluverkfæri. Einföld mót skila þessum hlutum hratt og ódýrt. Teymið getur prófað form, passform og virkni. Þeir geta fundið vandamál snemma. Síðan endurskoða þeir hönnunina og skera annað einfalt mót ef þörf krefur.
Lausar vikmörk eru ásættanleg
Sumir hlutar þurfa ekki þröng frávik. Festing inni í neytendatæki. Lok sem smellpassar með góðu bili. Einnota íhlutur þar sem ±0.3 mm er í lagi. Fyrir þessi verkefni hafa einföld mót nægileg frávik.
Lágt verðmæti eða neysluvarahlutir
Hugsaðu um hluti sem eru ódýrir til að byrja með. Plastklemmu. Millislegg. Einnota ílát. Hagnaðarframlegðin á hverjum hluta er lítil. Að bæta við kostnaði við nákvæma mótframleiðslu myndi eyðileggja viðskiptahagsmunina. Einföld mót halda fjárfestingu í verkfærum lágum, þannig að verð á hverjum hluta helst samkeppnishæft.
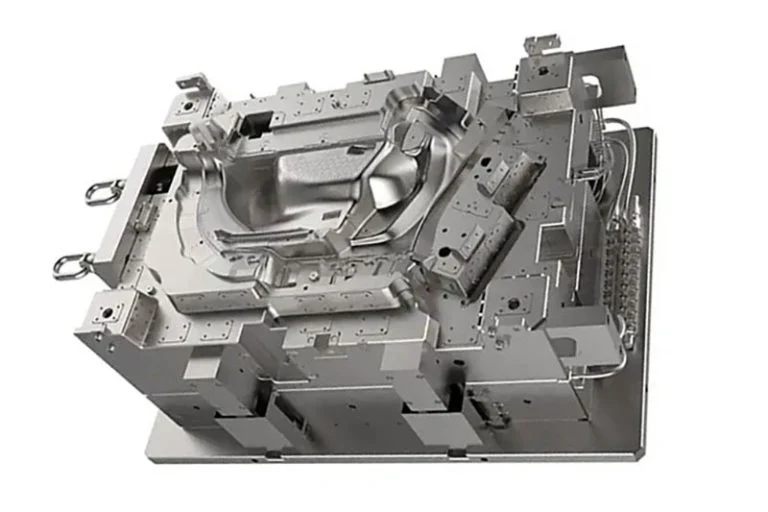
Hvenær eru nákvæmnismót notuð?
Einföld mót hafa sín takmörk. Ef farið er yfir þau takmörk bilar verkfærið. Hlutar fara út fyrir forskriftir. Yfirborð brotna niður. Lotutímar lengjast. Þá skipta menn yfir í nákvæma mótframleiðslu.
Stórframleiðsla (meira en 100,000 hlutar)
Rúmmál ræður ákvörðuninni. Einfalt álmót gæti þolað 50,000 skot. Eftir það slitnar holrúmið. Vikmörk opnast. Hlutir byrja að blikka eða skammhlaupa. Fyrir keyrslur yfir 100,000 hluti er einföld mót áhætta. Nákvæm mót smíðuð úr hertu verkfærastáli ganga í milljónir lotna án verulegs slits. Upphafskostnaðurinn er hærri. Kostnaðurinn á hvern hlut yfir alla framleiðslulotuna er lægri.
Þröng víddarþol (minna en ± 0.05 mm)
Sumir hlutar þola ekki sveiflur. Íhlutur í lækningatæki með pressufestingu. Festing fyrir ljósleiðara. Hús fyrir gírkassa. Þessir hlutar þurfa vikmörk sem eru þrengri en ±0.05 mm. Margir þurfa ±0.01 mm eða meira. Einföld mót geta ekki haldið þessum tölum stöðugt. Álkjarninn sveigist. Hitastigið sveiflast. Nákvæm mótframleiðsla notar stál, háþróaða kælingu og stífa vélasmíði til að halda þröngum vikmörkum, skot eftir skot.
Strangar kröfur um snyrtivörur eða yfirborðsfrágang (SPI A-stig)
Yfirborðsáferð skiptir máli fyrir útlit og virkni. SPI A-stigs áferð er spegilmyndandi. Engin verkfæraför. Engar sýnilegar flæðilínur. Engar leifar af hliði sem festast. Til að ná þessari áferð þarf nákvæma mót. Holrýmið er pússað í spegil. Stálið er nógu hart til að halda þeirri pússun í milljónir hringrása. Einfalt mót úr áli eða forhertu stáli getur ekki viðhaldið SPI A-stigs áferð.
Erfið efni
Sum plast eyðileggur venjuleg mót. Glerfyllt nylon er slípandi. PEEK krefst mikils bræðsluhita. Fljótandi kristalpólýmer (LCP) flæða hratt og slita holum. Þessi efni krefjast nákvæmrar mótframleiðslu. Verkfærastálið verður að vera hart og slitþolið. Húðunin verður að vernda gegn tæringu og núningi.
Þunnir veggir eða djúpar rifbein sem krefjast mikils innspýtingarþrýstings
Þunnveggja hlutar þurfa mikinn þrýsting til að fylla. Djúpar rifjur þurfa mikinn þrýsting til að pakka. Hár þrýstingur þýðir mikið álag á mótið. Holrýmið sveigist. Kjarninn beygist. Aðskilnaðarlínan bliknar. Nákvæm mótframleiðsla tekur á þessu með aukinni verkfærasmíði. Þykkari plötum. Stuðningssúlum. Harðara stáli. Mótið er hannað til að þola sprautuþrýsting sem myndi springa eða afmynda einfalt álverkfæri.
Skipulagður iðnaður
Íhlutur í lækningatækjum getur ekki bilað. Innri spjald í flug- og geimferðaiðnaði verður að uppfylla staðla um eldvarnarefni og eituráhrif reyks. Öryggishlutir í bílum þurfa fulla rekjanleika. Eftirlitsskyldar atvinnugreinar krefjast skjalfestrar ferlastýringar. Þær krefjast staðfestingar. Þær gera úttekt á birgjum. Nákvæm mótframleiðsla veitir þá samræmi og skjölun sem þessar atvinnugreinar krefjast. Einföld mót, jafnvel þótt það gæti staðist þol, skortir nákvæmni.
Hvaða aðferðir eru venjulega notaðar til að búa til mót?
Að smíða mót er ekki eitt ferli. Fólk notar mismunandi aðferðir eftir efniviði, flækjustigi og endingartíma. Hver aðferð hefur sína kosti.
CNC Machining
Þetta er vinnuhestur sprautumótunar. CNC-fræsari eða CNC-rennibekkur sker mótholið beint úr stál- eða álblokk. Ferlið er nákvæmt, endurtekningarhæft og vel skilið. Fyrir hertu stálmót sem ætluð eru til að keyra milljónir hluta er CNC-vinnsla aðalaðferðin. Gróffræsingar fjarlægja meginhluta efnisins. Frágangsferlar færa holholið í lokastærðir. Nákvæm mótframleiðsla reiðir sig mjög á fimm ása CNC-vélar til að ná flóknum rúmfræði án þess að þurfa að færa vinnustykkið.
Rafmagnslosunarvinnsla (EDM)
Sumir eiginleikar eru of erfiðir fyrir fræsara. Skarpar innri horn. Djúpar, mjóar rifjar. Flókin holrými með háum hlutföllum. Fyrir þetta fólk er mælt með rafstuðli (EDM). Grafít- eða koparrafskaut er unnið í neikvæða lögun viðkomandi eiginleika. Rafskautið er síðan fært nálægt stálvinnustykkinu. Rafneisti tærir efnið burt. Ferlið er hægt. Það er líka afar nákvæmt. EDM getur framleitt skarpar horn sem engin endfræsari getur náð. Margar nákvæmnismót eru bæði með CNC-véluðum og EDM-skornum eiginleikum í sama tólinu.
3D prentun (Hröð verkfæri)
Fyrir frumgerðarmót og mjög litla framleiðslu er þrívíddarprentun möguleiki. Mótinlegg er prentað beint úr plastefni eða málmdufti. Afhendingartíminn er dagar í stað vikna. Kostnaðurinn er brot af vélunnu stáli. Kostnaðurinn er ending. Prentað mót gæti enst í 100 til 1,000 myndir áður en slit eða hitun eyðileggur það. Við notum þessa aðferð til að sannprófa hönnun, ekki fyrir fjöldaframleiðslu.
Hvernig á að velja á milli einfaldra og nákvæmra mót
„Ætti ég þá að velja einfalt eða nákvæmt mót? Hvort hentar mér best?“ Hér er ákvarðanatré sem hjálpar þér að velja rétta mótið fyrir þarfir þínar fljótt og auðveldlega.
| Spurning 1: Fjöldi hluta sem þarf?
├─ < 50,000 → Spurning 2 └─ > 50,000 → Spurning 3
Spurning 2: Eru frávikin lausari en ±0.1 mm? ├─ Já → Einfalt mót └─ Nei → Spurning 3
Spurning 3: Inniheldur efnið glerþræði/kolefnisþræði EÐA þarfnast hás hitastigs? ├─ Já → Nákvæm mótframleiðsla └─ Nei → Spurning 4
Spurning 4: Er hlutinn reglugerðarskyldur (sjúkraflutningar/flug- og geimferðir/ökutækjaöryggi)? ├─ Já → Nákvæm mót þarf └─ Nei → Spurning 5
Spurning 5: Verkfærakostnaður undir $10,000? ├─ Já → Einfalt mót (eina hagnýta leiðin) └─ Nei → Nákvæm mótframleiðsla (betra langtímavirði) |
Hafðu samband við NOBLE fyrir nákvæma mótframleiðslu
NOBLE sérhæfir sig í CNC vinnslu og sprautumótagerð . Við höfum unnið að þessu verki í mörg ár. Frumgerðarmagn. Framleiðslumagn. Einföld mót. Nákvæmnismót. Við sjáum um allt.
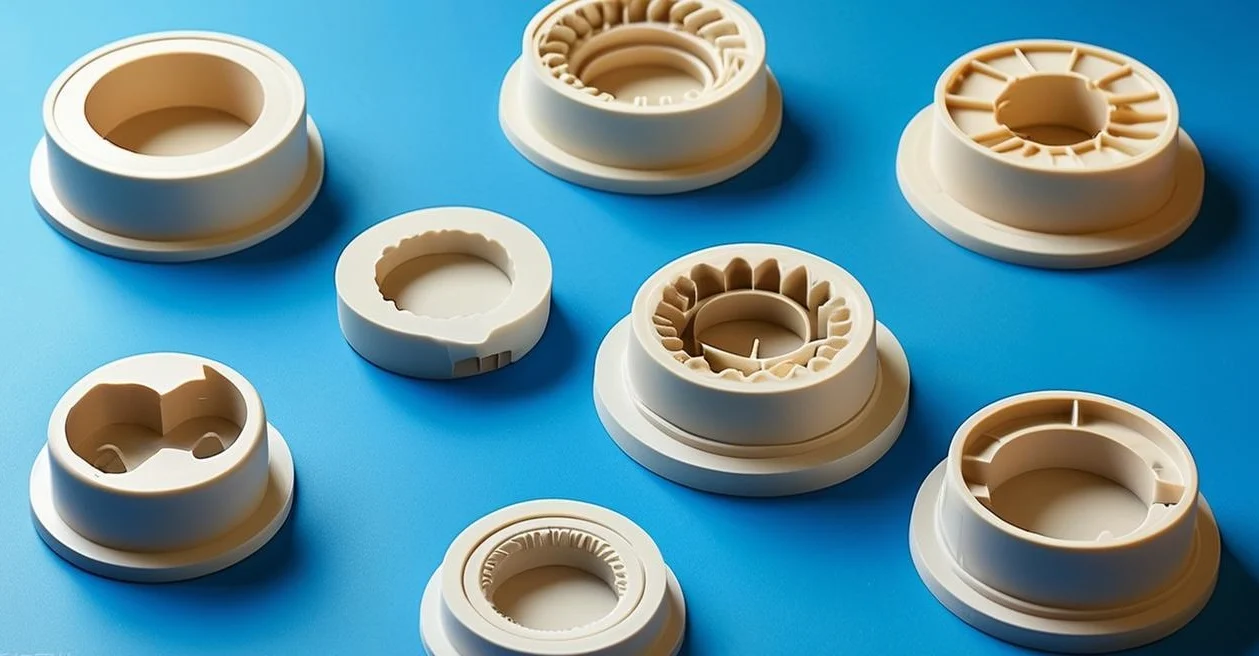
Vinnslugeta okkar
Þessi hluti skiptir máli vegna þess að greinin útskýrði einmitt einföld mót á móti nákvæmum mótum. Við smíðum í raun bæði. Svona gerum við það.
CNC vinnslumöguleikar
Vélarsalurinn okkar er með fjölbreyttan búnað. Þriggja ása vinnslustöðvar fyrir grunn holrúmsvinnslu. Fjögurra ása og fimm ása vélar fyrir flóknar rúmfræðir og undirskurð. Harðfræsun fyrir verkfærastál í hertu ástandi. Þessar vélar eru burðarás nákvæmnismótframleiðsluferlis okkar.
Efni sem við vinnum með eru meðal annars ál fyrir frumgerðarmót, hert verkfærastál eins og H13, S7 og D2 fyrir nákvæmnismót í framleiðslu, ryðfrítt stál fyrir tæringarþolin verkfæri og verkfræðiplast fyrir sérstök notkun.
Þröng vikmörk eru möguleg. Við höldum ±0.005 mm (±5 míkron) á mikilvægum mótþáttum. Það er það stig sem krafist er fyrir nákvæma mótframleiðslu. Einföld mót fá breiðari vikmörk. Við aðlögum ferlið að kröfunum.
Aukaþjónusta felur í sér yfirborðsfrágang, pússun í SPI-gráður og rafsniðningu fyrir skarpar innri horn sem fræsarar ná ekki til. Hvert skref styður við vinnuflæði okkar í sprautumótagerð.
Sprautumótunargeta
Framleiddar gerðir móts: Einföld mót fyrir frumgerðasmíði og framleiðslu í litlum upplagi. Nákvæm mót fyrir framleiðslu í miklu magni. Brúarmót fyrir bilið á milli þeirra.
Mótefni: Ál fyrir verkfæri í litlu magni. Forhert stál fyrir brúarmót í meðalstærð. Hert verkfærastál með húðun fyrir nákvæmnismót sem keyra milljónir skota. Sérhvert sprautumótaverkefni fær rétta efnið fyrir verkið.
Efni sem unnið er úr: Algeng plastefni eins og PP, ABS og PE fyrir almenna hluti. Verkfræðiplastefni, þar á meðal PC, nylon, PEEK og glerfyllt efni fyrir krefjandi notkun. Læknisfræðilegt efni fyrir tæki og ígræðslur.
Af hverju að velja NOBLE fyrir nákvæma mótframleiðslu
Greinin útskýrði kenninguna. Hér er munurinn í reynd. Nákvæm mótframleiðsluferli okkar er öðruvísi en í hefðbundnum verkstæðum.
Við smíðum bæði einföld og nákvæm mót. Við pössum mótin við raunverulegar þarfir, ekki eina lausn sem hentar öllum. Frumgerð fær einfalt álmót. Milljón skota lækningahlutir fá nákvæmnisverkfæri úr hertu stáli með sérstakri nákvæmnismótaframleiðslu. Viðskiptavinurinn sparar peninga hvort heldur sem er.
Vottað fyrir lækningatæki og áreiðanlega hluti. ISO 13485:2016 fyrir lækningatæki. ISO 9001:2015 fyrir gæðastjórnun. Þessar vottanir skipta máli fyrir eftirlitsskyldar atvinnugreinar. Viðskiptavinir koma með hluti sem fara í sjúklinga eða flugvélar. Við veitum skjölun og rekjanleika sem þessi forrit krefjast. Sprautumótaframleiðsluferli okkar eru fullkomlega skjalfest.
CNC vinnsla og sprautusteypa á staðnum. Við útvistum ekki verkefnum. CNC vinnsla og sprautusteypa fer fram undir sama þaki. Afhendingartími styttist. Ábyrgð er frá einum aðila. Þegar eitthvað þarfnast bilanaleitar gengur verkfræðingurinn að vélinni. Engin símtöl. Engin fingravísun. Þessi samþætting er nauðsynleg fyrir nákvæma mótframleiðslu.
Gagnsæ endurgjöf frá DFM. Áður en við skerum stál skoðum við hönnun hlutarins. Við látum viðskiptavini vita hvort hægt sé að gera hlutinn betri eða ódýrari. Stundum minnkar lítil breyting flækjustig mótsins um helming. Stundum er eiginleiki ekki mótahæfur eins og teiknað er. Við merkjum þessi vandamál snemma. Það er ekki algengt í sprautumótagerð.
Frá frumgerð til framleiðslu, óaðfinnanlegt. Verkefni byrjar oft með einföldu álmóti fyrir vottun í litlu magni. Síðar eykst eftirspurnin. Við smíðum síðan nákvæmnismót úr hertu stáli með nákvæmnismótaframleiðslu fyrir framleiðslu í miklu magni. Sama teymið. Sama gæðakerfið. Sami tengiliðurinn. Enginn höfuðverkur við umskipti.
FAQ
Hver er munurinn á einföldu móti og nákvæmu móti?
Einfalt mót notar mýkri efni eins og ál, hefur lausari vikmörk (±0.1 mm til ±0.5 mm) og endist í 100 til 50,000 skot. Nákvæmt mót notar hertu verkfærastáli, hefur þröng vikmörk (±0.01 mm til ±0.001 mm) og endist í 500,000 til yfir 10 milljón skot.
Hvenær ætti ég að nota einfalt mót?
Notið einfalda mót fyrir framleiðslulotur undir 50,000 hlutum, þegar vikmörk upp á ±0.1 mm eða lausari eru ásættanleg, og fyrir hefðbundið plast eins og ABS eða PP án glerfylliefna.
Hvenær ætti ég að nota nákvæmnismót?
Notið nákvæmnismót fyrir rúmmál yfir 100,000 hluta, vikmörk þrengri en ±0.05 mm, erfið efni eins og glerfyllt nylon eða PEEK og fyrir reglugerðarskyldar atvinnugreinar eins og læknisfræði eða flug- og geimferðaiðnað.
Getur einfalt mót búið til flókna hluti?
Já. Rúmfræðin ein og sér neyðir ekki til nákvæmrar mótunar; einföld álmót geta framleitt flókin form ef rúmmálið er lítið og vikmörkin eru laus.
Hver er ódýrasta leiðin til að búa til mót?
D-prentaðar plastefnismót kosta nokkur hundruð dollara og virka fyrir 100 til 200 skot, sem gerir þau að ódýrasta kostinum fyrir frumgerðaprófun.
Is 3D prentun gott fyrir mótgerðargerð?
Fyrir frumgerðarmót, já - hratt og ódýrt. Fyrir framleiðslumót, nei - prentuð mót slitna á hundruðum skota og geta ekki keppt við vélrænt unnin stálverkfæri.







